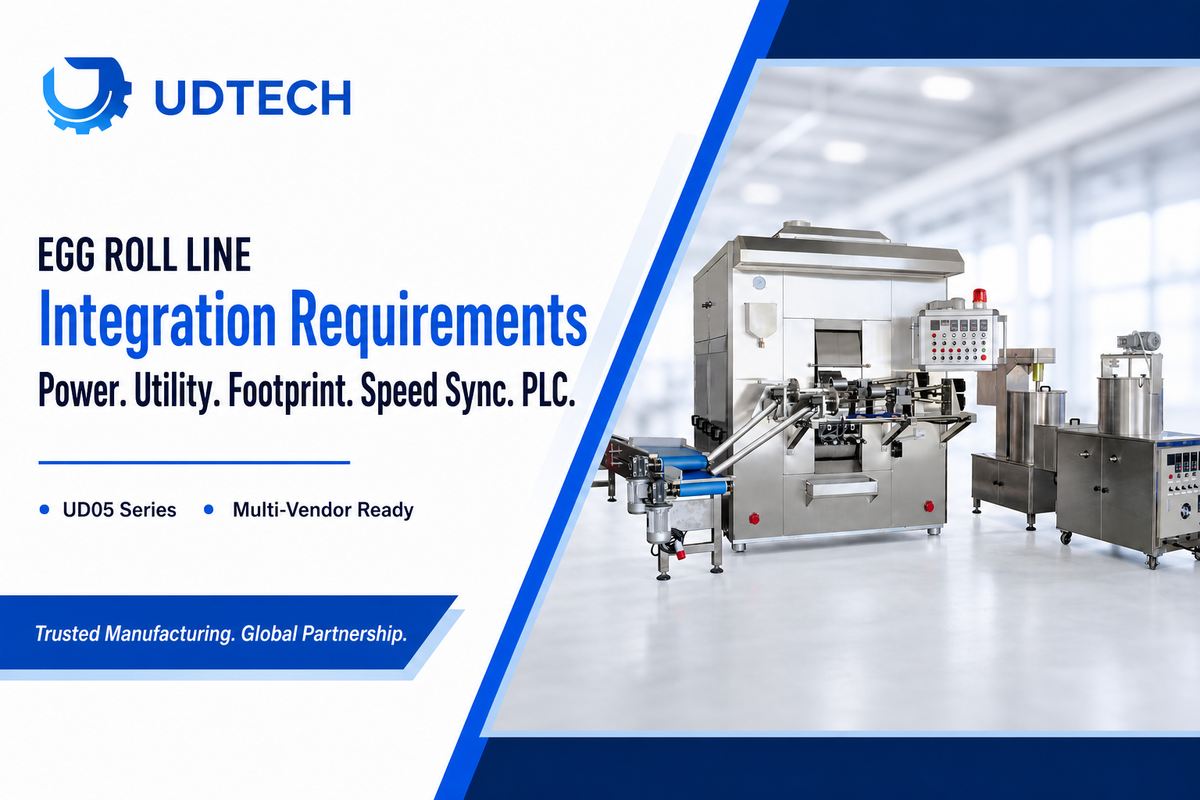
Les exigences d'intégration d'une ligne de production de rouleaux de printemps comprennent les vérifications électriques, des services publics, de l'encombrement, de la synchronisation de la vitesse et du protocole PLC qu'une installation doit confirmer avant la mise en production d'une nouvelle ligne ou d'une ligne supplémentaire.
Quick Specs
| consommation électrique | 9.7 kW (UD05-2) / 12 kW (UD05-3), 380 V/50 Hz (220 V/60 Hz en option) |
| Consommation de gaz | GPL ~6-8 kg/h ou gaz naturel ~8-10 m³/h, selon le modèle |
| Empreinte machine | 4.2 × 3.7 m (15.5 m²), accès opérateur unilatéral |
| Taux de sortie | 220-330 pièces/minute (mesure en usine, ligne à tambour rotatif de classe UD05) |
| Contrôles | Automate programmable embarqué (température/combustion) — protocole au niveau de l'installation confirmé séparément par le fournisseur |
Une liste de contrôle des exigences d'intégration d'une ligne de production de rouleaux de printemps doit prendre en compte bien plus que la simple fiche technique d'une machine, qu'il s'agisse de spécifier une machine à rouleaux de printemps industrielle pour une première ligne ou d'en ajouter une seconde à un parc de machines existant. La machine à rouleaux de printemps en gaufrette – qui enrobe la pâte, dépose la garniture et roule le rouleau fini – n'est qu'un élément d'une ligne qui doit disposer d'une marge électrique suffisante, d'une alimentation électrique vérifiée, d'un espace au sol adéquat, d'équipements en amont et en aval synchronisés à la cadence de la ligne, et d'un système de contrôle s'intégrant efficacement aux autres systèmes de l'usine. (Remarque : Si vous comparez les lignes de production de gaufrettes aux machines à rouleaux de printemps salés , vous trouverez plus d'informations à ce sujet ailleurs.)
L'ajout d'une ligne de production de rouleaux de printemps implique de prévoir une marge de puissance suffisante dans votre tableau électrique, au-delà de la puissance nominale indiquée sur la plaque signalétique de la machine. Il est également indispensable de vérifier la disponibilité des alimentations en gaz et en air comprimé avant toute commande, et de s'assurer que l'automate programmable de la machine communique avec le reste du système d'automatisation de l'usine, et ne se limite pas à la gestion de la température et de la combustion. Le moindre oubli peut entraîner un retard d'installation.
- Il ne faut pas se baser sur la valeur en kW indiquée sur la plaque signalétique de la machine pour faire son budget – les tests réalisés dans de véritables installations agroalimentaires prouvent que la charge totale des panneaux augmente de 54 à 84 % par rapport à cette valeur lors de la mise en service d'une nouvelle ligne.
- L'air est cet élément essentiel que personne ne semble jamais aborder d'emblée – il n'est mentionné dans aucune section consacrée au matériel pour rouleaux de printemps, ni sur le site web de ce type, ni dans ses brochures produits.
- On pourrait facilement croire que la machine à rouleaux de printemps est le goulot d'étranglement de la file d'attente. Généralement, ce n'est pas le cas.
- La régulation de la température de combustion par un automate programmable embarqué constitue une première couche, tandis que la transmission des données à un système SCADA/MES de l'usine en constitue une autre. Cet écart représente l'élément le plus sous-estimé de l'intégration du système.
| Catégories | Exigence | Valeur typique |
|---|---|---|
| Électricité | Hauteur libre du panneau au-dessus de la plaque signalétique kW | +54% à +84% |
| Électricité | Tension de ligne | 380 V/50 Hz (220 V/60 Hz en option) |
| Services Publics | Consommation de gaz | GPL 6-8 kg/h ou GN 8-10 m³/h |
| Services Publics | Air comprimé | Évaluer par station auxiliaire (CFM/psi) |
| numérique | Empreinte machine | 4.2 × 3.7 m (15.5 m²) |
| numérique | Autorisation d'accès | Côté opérateur + convoyeur aux deux extrémités |
| Cadence de production | Taux de sortie | 220-330 pièces/minute |
| Contrôles | Portée de l'automate programmable embarqué | Contrôle de la température/combustion uniquement |
| Contrôles | Options de protocole au niveau de l'usine | Modbus, Profinet, EtherCAT ou OPC-UA |
| Installation | Contrôle des énergies dangereuses | Consignation/étiquetage conformément à la norme OSHA 1910.147 |
Quelle est la consommation électrique réelle d'une ligne de production de rouleaux de printemps ?
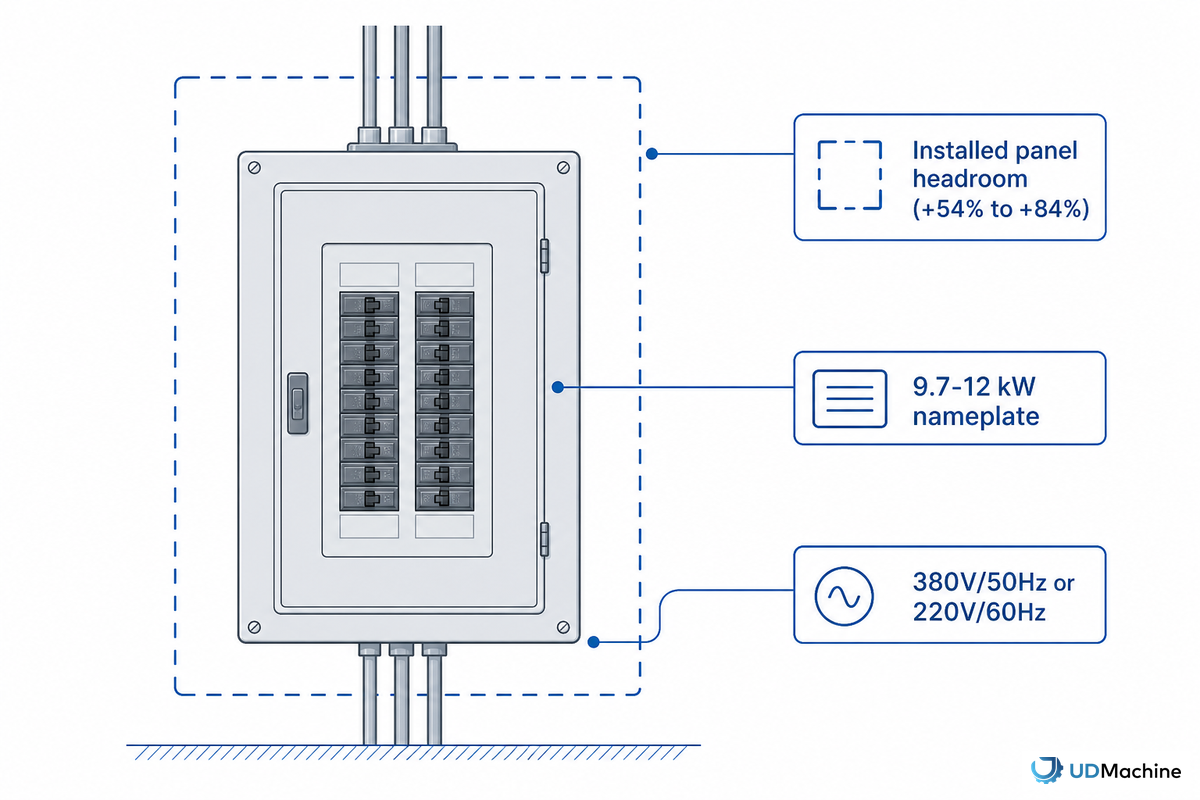
Les mesures effectuées en usine indiquent une puissance de 9.7 kW pour l'UD05-2 et de 12 kW pour l'UD05-3, toutes deux sous 380 V/50 Hz (220 V/60 Hz en option) – il s'agit de mesures prises sur site, et non d'estimations issues du catalogue. La puissance nominale en kW indiquée sur la plaque signalétique sert de point de départ au tableau électrique établi par l'électricien. Elle ne constitue pas le point final.
Une étude financée par un fournisseur d'énergie californien sur les installations agroalimentaires commerciales entièrement électriques a révélé que l'ajout de nouveaux équipements de transformation augmente généralement la charge électrique totale d'une installation de 54 à 84 % par rapport à la puissance nominale de ces nouveaux équipements, et engendre des frais supplémentaires de 1 600 $ à 7 400 $ sur la puissance supplémentaire, selon la structure tarifaire du fournisseur. [1] Cet écart est dû à l'appel de courant du moteur de démarrage, aux convoyeurs supplémentaires, aux armoires de commande raccordées au même nouveau circuit, ainsi qu'à l'éclairage ou à la ventilation ajoutés le long de la ligne – autant d'éléments qui ne figurent pas sur la plaque signalétique de la machine à nems.
L'application de cette plage de 54 à 84 % à la consommation nominale de 12 kW d'un disjoncteur UD05-3 donne une marge de puissance réelle d'environ 18.5 kW à la limite inférieure (12 × 1.54) et de 22 kW à la limite supérieure (12 × 1.84), et non 12 kW. Demandez à votre électricien de dimensionner le nouveau circuit et le disjoncteur en fonction de cette plage et de vérifier la conformité aux exigences de l'OSHA en matière de câblage et de mise à la terre des équipements pour le circuit de dérivation avant la réception finale. [2]
La tension et la phase sont tout aussi importantes que la puissance en kW. Par défaut, les modèles UD05 sont configurés pour une électronique 380 V/50 Hz. Nous pouvons commander le système de commande en 220 V/60 Hz sur demande ; il suffit de nous indiquer la tension appropriée avant la production, et non après la livraison. Si vous vous demandez encore « quel modèle choisir ? » plutôt que « de quelle capacité ai-je besoin ? », le guide d'achat des machines à rouleaux de printemps contient des informations détaillées pour vous aider à choisir la capacité adaptée.
| Machine | kW | marge de manœuvre du panneau budgétaire |
|---|---|---|
| UD05-2 | 9.7kW | ~15-17.8 kW |
| UD05-3 | 12kW | ~18.5-22 kW |
Gaz et air comprimé : un besoin en services publics dont personne ne parle
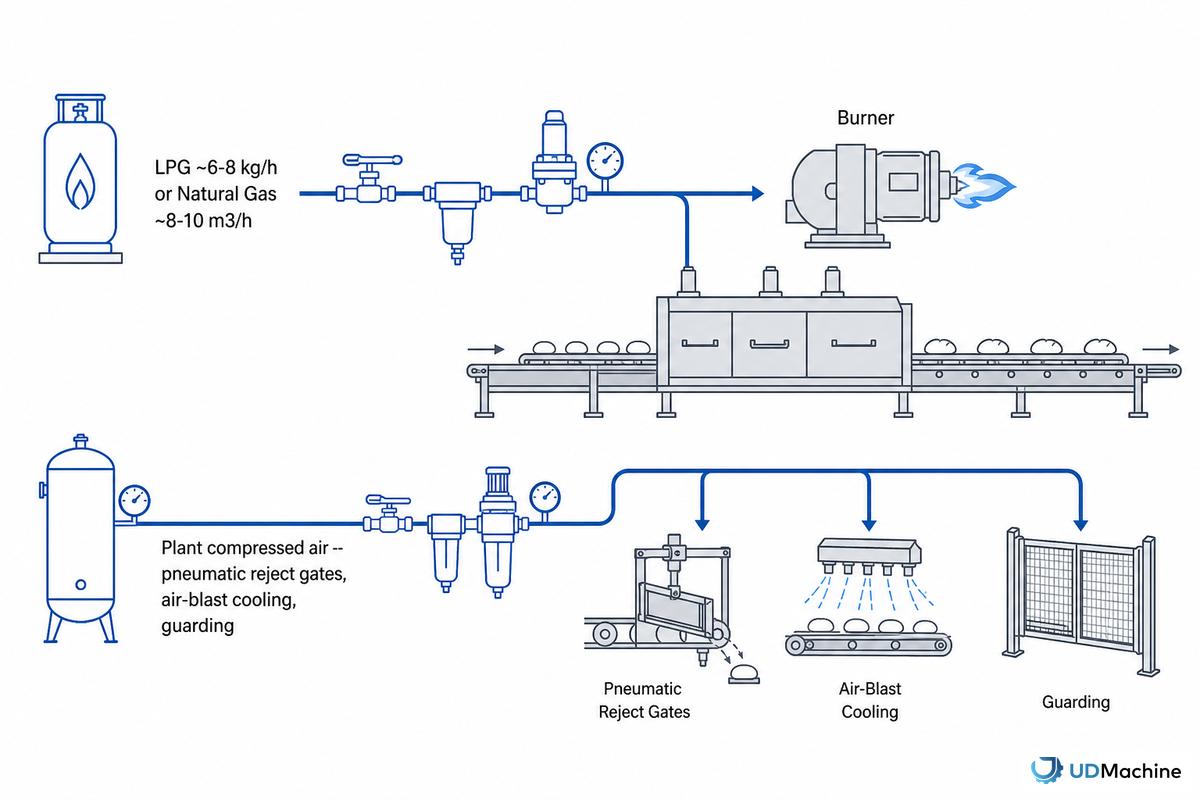
Les deux modèles UD05 sont disponibles avec des options de brûleur polycombustible et proposent un choix entre gaz naturel et GPL – environ 6 à 8 kg/h (GPL) ou 8 à 10 m³/h (gaz naturel) (selon le modèle et la puissance nominale). Le choix du combustible doit être finalisé en amont en raison des différences de dates de livraison des équipements, de l'installation, de la ventilation et de la tuyauterie. Les problèmes de coordination entre ces éléments constituent une cause importante de retards d'installation dans l'industrie agroalimentaire. [3]
Que la garniture soit à base de viande, de légumes ou d'un mélange, la plus petite partie du problème lié à l'approvisionnement en air comprimé réside dans son utilisation. Celle-ci est d'ailleurs quasiment absente des documents relatifs à ce type d'équipement, y compris du catalogue de produits de ce fabricant. Pourtant, si la consommation de gaz de la ligne de production alimentaire est détaillée page par page, l'air comprimé n'y est pas mentionné. Ce n'est pas parce que l'air comprimé est inutile. Les vannes d'éjection à commande pneumatique, les protections à vérin, le refroidissement par air pulsé avant emballage et de nombreux équipements auxiliaires fixés à la ligne sont généralement alimentés par l'air comprimé de l'usine. Le calcul du dimensionnement est facilement accessible pour tout environnement industriel, même lorsqu'il est absent des spécifications du fabricant d'équipements alimentaires : on cite généralement la règle empirique selon laquelle, à une pression de référence de 100 psig, chaque augmentation de 2 psig de la pression d'air comprimé correspond à une augmentation d'environ 1 % de la puissance absorbée par le compresseur. [4]
L'alimentation en air comprimé ne se résume pas à un simple dimensionnement des équipements, elle est aussi une question de sécurité alimentaire : on a souvent tendance à négliger l'air comprimé sur une chaîne de production alimentaire, le considérant comme un simple « problème de dimensionnement », alors qu'il s'agit en réalité d'une exigence de sécurité alimentaire à part entière. La norme 21 CFR 117.40 de la FDA relative aux bonnes pratiques de fabrication (BPF) pour l'alimentation humaine stipule que l'air comprimé et les autres gaz utilisés pour leur incorporation mécanique dans les aliments, ou pour le nettoyage des surfaces ou équipements en contact avec les aliments, doivent être filtrés afin d'éviter toute contamination des aliments. [14] Concrètement, cela signifie que l'air comprimé dans une chaîne de production alimentaire ne se limite pas à la pression nécessaire au fonctionnement d'une bouteille, mais nécessite une filtration adaptée aux environnements alimentaires, que la source soit un compresseur dédié à l'alimentation alimentaire ou le réseau d'air comprimé général de l'usine.
Considérez la question « De quels fluides cette machine a-t-elle besoin ? » comme une seule et même question relative au gaz. Toute station en aval utilisant de l'air comprimé (trieuse pneumatique de rebuts, scelleuse de caisses pneumatique, sécheur à lame d'air à haute vitesse avant congélation) doit intégrer cette demande en air dans la capacité globale du compresseur d'air de l'usine avant même que la ligne n'atteigne le site.
Établissez une liste de vérification des demandes de services publics pour la machine avant son expédition : - Confirmation du type de gaz et du tarif - Indique si votre station auxiliaire aura besoin d'air comprimé (avec une estimation du débit et de la pression en cas de besoin) - Estimation du délai d'obtention du permis par le fournisseur de gaz ou l'autorité compétente (ne faites aucune supposition avant la semaine de mise en service).
L'empreinte au sol ne se limite pas à la surface occupée, elle inclut également le dégagement nécessaire à l'intégration.
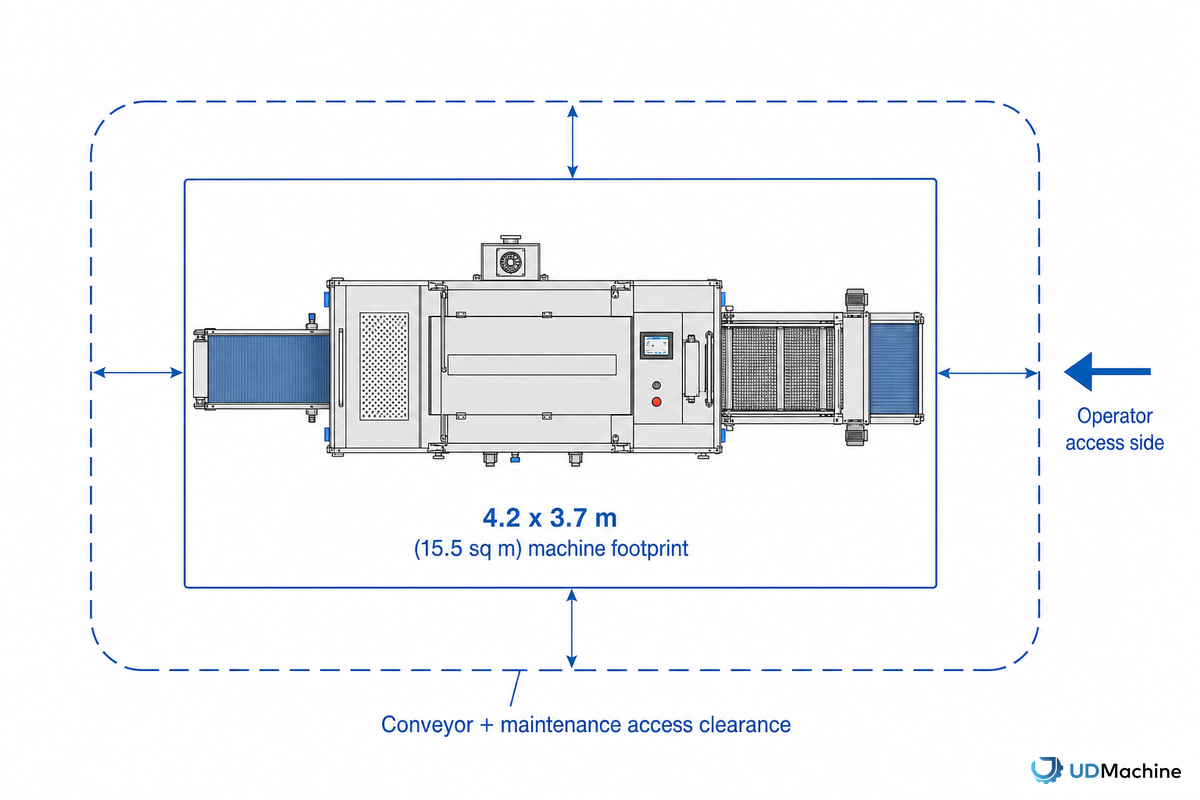
L'encombrement au sol annoncé par UDTECH pour les deux modèles UD05 est de 4.2 × 3.7 m (15.5 m²), avec un dégagement côté opérateur permettant le chargement unilatéral grâce à des convoyeurs situés de l'autre côté. Ce dernier point est plus important que la simple surface en mètres carrés : l'encombrement réel doit inclure le cheminement des convoyeurs d'accès et de sortie, ainsi que le dégagement côté opérateur pour le nettoyage et la maintenance. L'implantation en usine ne se résume jamais à l'encombrement au sol de la machine elle-même.
Les guides publiés sur la construction d'une ligne de production alimentaire ont tendance à dire la même chose : modifier a posteriori l'agencement des installations et l'emplacement des équipements est coûteux, et économiser de l'argent d'investissement en prévoyant une marge au-delà des dimensions d'équipement publiées est moins coûteux sur le terrain qu'une fois la dalle coulée. [5]
L'opérateur travaille d'un côté ; les convoyeurs de refroidissement/emballage arrivent du côté opposé. Le trajet total est plus long (machine + extensions des deux convoyeurs), mais l'allée de l'opérateur reste dégagée et le nettoyage est facilité.
Elle occupe une surface au sol plus réduite dans un espace restreint, mais au prix d'un accès plus difficile pour la maintenance et de l'inconvénient d'obliger les opérateurs à traverser les convoyeurs – un compromis qui ne peut être considéré comme raisonnable que lorsque la baie est une dimension critique.
Adaptation de la vitesse de ligne : l’hypothèse erronée du goulot d’étranglement
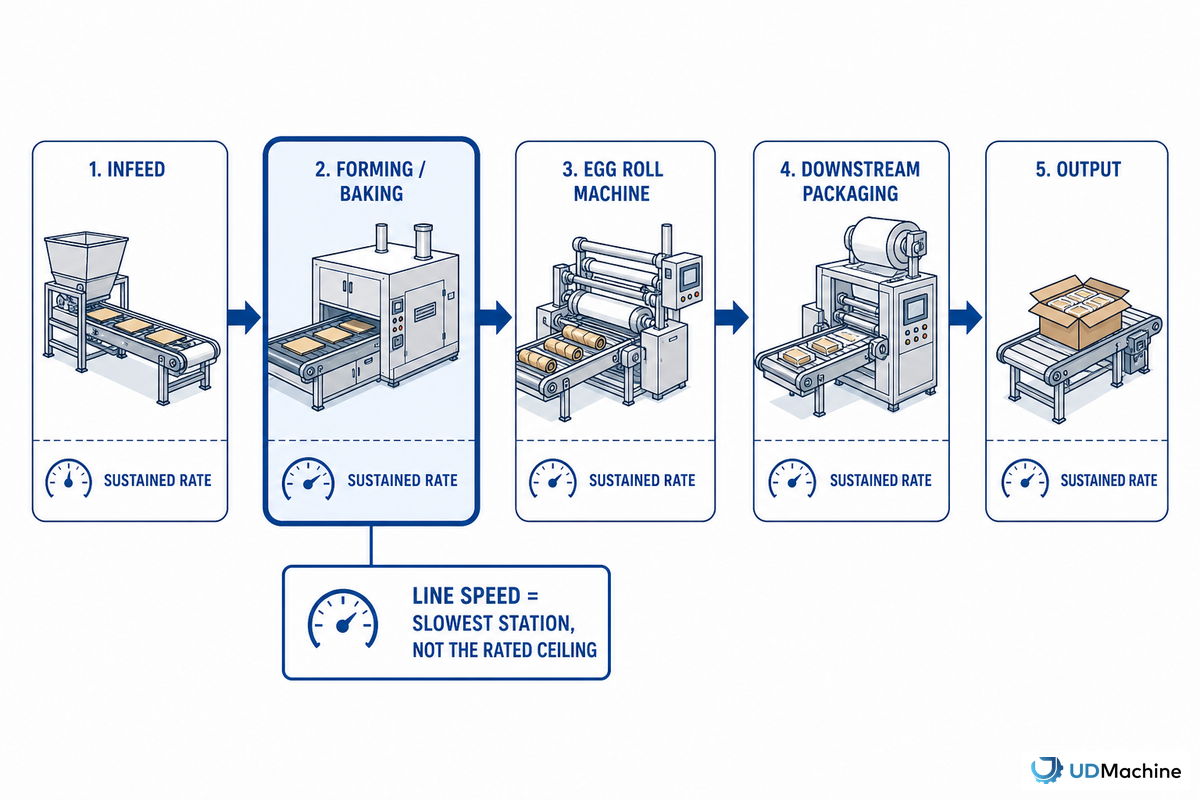
Une ligne de production de gaufrettes à rouleaux impériaux à tambour rotatif UDTECH UD05 peut produire de 220 à 330 pièces par minute, soit environ 13 200 à 19 800 pièces par heure sur un poste complet. Cette cadence a été mesurée en conditions réelles d'utilisation dans l'usine UDTECH, et non dans le cadre d'une simple présentation commerciale. La véritable question de l'intégration n'est pas de savoir si la machine à rouleaux impériaux peut atteindre cette cadence (elle le peut presque toujours), mais plutôt si tous les éléments qui la précèdent et ceux qui la suivent peuvent également le faire.
L'hypothèse du mauvais goulot d'étranglement
L'hypothèse selon laquelle la machine la plus récente et la plus automatisée d'une chaîne de production en serait forcément le goulot d'étranglement est généralement fausse ; c'est plus souvent une machine située plus en amont ou en aval qui limite l'ensemble du processus.
En pratique, on a souvent tendance à considérer l'équipement le plus récent et le plus automatisé de la chaîne comme le facteur limitant, alors que le véritable facteur limitant peut souvent être un élément plus courant en amont ou en aval, comme la variabilité du produit, des irrégularités d'alimentation en amont, des rails de guidage à remplacer, ou même un léger défaut d'alignement persistant pendant plusieurs heures de fonctionnement. [6] On observe un phénomène similaire dans le secteur manufacturier en général : une chaîne ne fonctionne pas toujours à sa vitesse maximale nominale ; le véritable goulot d'étranglement de la chaîne se situe au niveau du poste où le travail s'accumule, et non nécessairement au niveau présentant la charge de travail apparente la plus élevée. [7]
« Chaque poste d'une ligne de production doit avoir une capacité supérieure à votre objectif de production, et non pas simplement l'atteindre. Si votre four ou votre friteuse ne peut produire que 1 500 pièces par heure, une machine de formage donnée pour 2 400 pièces ne vous en fournira pas 2 400, mais 1 500, et le reste de cette capacité est fictif jusqu'à ce que le reste de la ligne rattrape son retard. »
En pratique, cela signifie que l'harmonisation des cadences doit être envisagée comme un audit global de la ligne, et non comme une simple comparaison de spécifications : cartographiez chaque poste, de l'alimentation en matières premières jusqu'au conditionnement final, notez le débit réel soutenu (et non le débit maximal nominal ; une couche de remplissage trop fine ou une pâte à crêpes légèrement sous-hydratée peuvent facilement ralentir considérablement le poste de formage) pour chacun d'eux, et dimensionnez tout nouveau poste – machine à rouleaux de printemps ou autre – en fonction du poste existant le plus lent. Les lecteurs qui dimensionnent une ligne entière plutôt qu'une machine individuelle trouveront peut-être utile un document complémentaire intitulé « Dimensionner sa ligne en fonction des besoins » – il aborde les calculs de planification de la capacité qui constituent le point de départ de cette section.
Compatibilité des protocoles PLC : Modbus, Profinet, EtherCAT ou OPC-UA ?
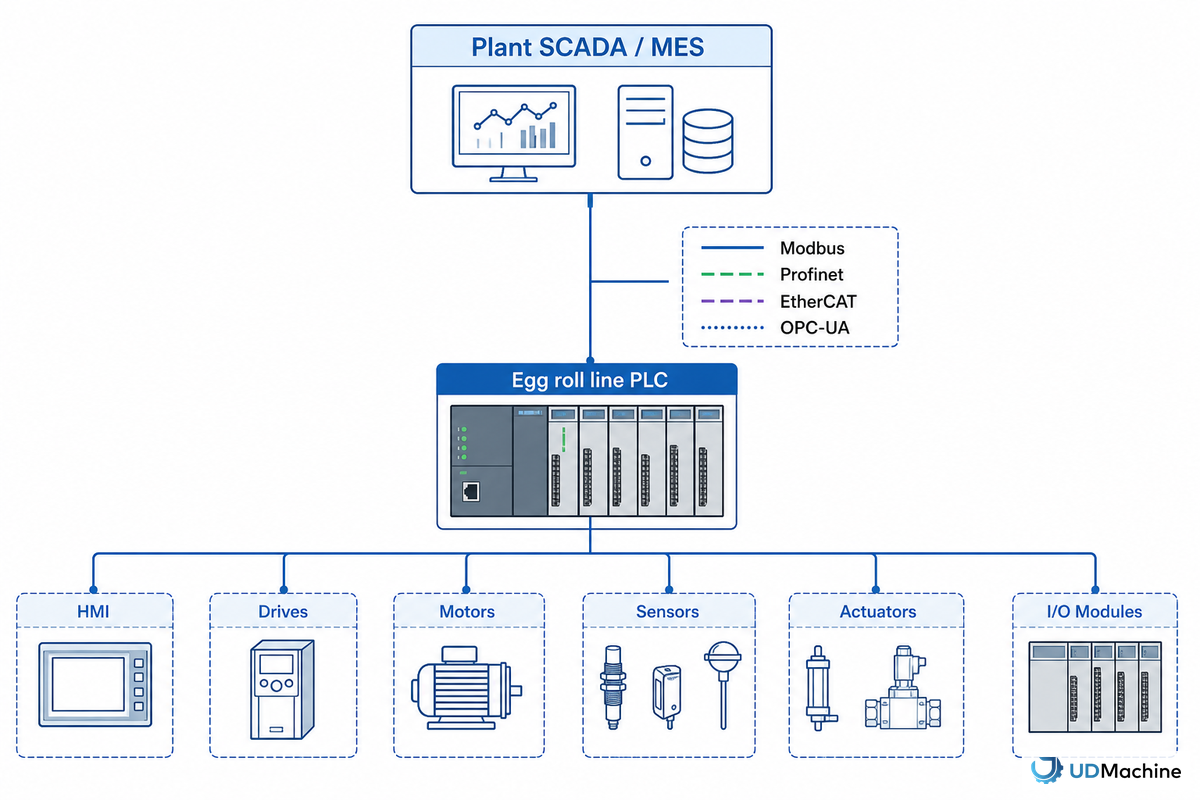
Les lignes de production de rouleaux de printemps utilisent généralement le protocole correspondant à la plateforme d'automatisation dominante de l'usine : Modbus pour une intégration simple avec les systèmes existants, Profinet dans une installation standardisée Siemens, EtherCAT pour un contrôle précis des mouvements de la machine et OPC-UA lorsque la ligne doit échanger des données avec des systèmes de marques différentes et un système SCADA/MES central. Avant de signer le contrat, vérifiez le protocole spécifique auprès de votre fournisseur, car tous les automates programmables des machines à rouleaux de printemps ne prennent pas en charge les quatre protocoles.
Prêt pour la machine vs. Prêt pour la ligne
Un automate programmable « prêt pour la machine » est capable d'exécuter correctement son propre processus de manière autonome. Un automate programmable « prêt pour la ligne » est capable d'exécuter correctement son propre processus et de communiquer avec le reste de l'usine.
Une machine à rouleaux de printemps équipée d'un automate programmable fiable assurant une régulation précise de la température et de la combustion est opérationnelle et fonctionne correctement de manière autonome. En revanche, son intégration à une ligne de production est une autre question : son automate doit également pouvoir accéder à ses données et recevoir des commandes via le protocole de communication utilisé par vos systèmes d'automatisation existants.
La couverture existante du secteur de la gestion de l'énergie met clairement en évidence cette distinction : l'objectif est de créer une couche intégrée de surveillance, de contrôle et de communication de l'énergie à l'échelle de l'installation, et non pas seulement d'installer des systèmes de contrôle performants sur chaque machine [8] . De plus en plus, cette couche d'intégration repose sur OPC-UA, une norme ouverte inter-fournisseurs définie par la Fondation OPC et publiée sous la référence CEI 62541 , dont la dernière révision par le comité CEI date de mars de cette année [9] .
| Passerelle | Cas d'utilisation typique | effort d'intégration |
|---|---|---|
| Modbus (RTU/TCP) | Échange de données simple au niveau des registres avec les automates programmables existants | Faible — largement pris en charge, configuration minimale |
| Profinet | Contrôle en temps réel au sein d'un réseau d'usines centré sur Siemens | Moyen — fort au sein d'un écosystème de fournisseurs, efforts supplémentaires en dehors. |
| EtherCAT | Synchronisation servo/mouvement à grande vitesse sur la machine elle-même | Moyen — excelle au sein d'une seule machine, moins courant en tant que bus à l'échelle d'une usine |
| OPC UA | Échange de données indépendant des fournisseurs entre équipements de marques différentes et systèmes SCADA/MES d'usine | Coût initial moyen à élevé, mais engagement à long terme le plus faible parmi une gamme de fournisseurs multiples. |
Le choix du protocole dépend généralement des préférences du fournisseur, plutôt que d'une procédure de cartographie des processus rigoureuse. Une usine équipée majoritairement d'automates Siemens privilégiera le Profinet, quelle que soit l'application, tandis qu'une ligne de production basée sur des automates Beckhoff optera souvent pour l'EtherCAT. Il n'existe pas de protocole universel : l'OPC-UA représente la couche d'intégration émergente et ouverte entre les usines qui ne peuvent pas standardiser l'ensemble de leurs systèmes sur un seul fournisseur d'automates. L'OPC-UA ne remplace pas le bus de processus temps réel, précis et dédié de la machine : des données publiées indépendamment sur l'implémentation embarquée de l'OPC-UA indiquent que la surcharge en termes de mémoire et de performances du processeur peut le rendre inadapté aux applications « temps réel critique ». C'est pourquoi il est généralement utilisé comme couche d'information à l'échelle de l'usine, au-dessus des bus temps réel tels qu'EtherCAT ou Profinet. [17] La question à poser à tout fournisseur potentiel de machines à rouleaux de printemps est la suivante : quels protocoles l'automate de la machine propose-t-il nativement et comment ces protocoles peuvent-ils être interfacés avec la norme de l'usine ? Cette question doit être posée et résolue avant la signature du bon de commande.
Coordination de plusieurs fournisseurs d'équipement sur une seule ligne
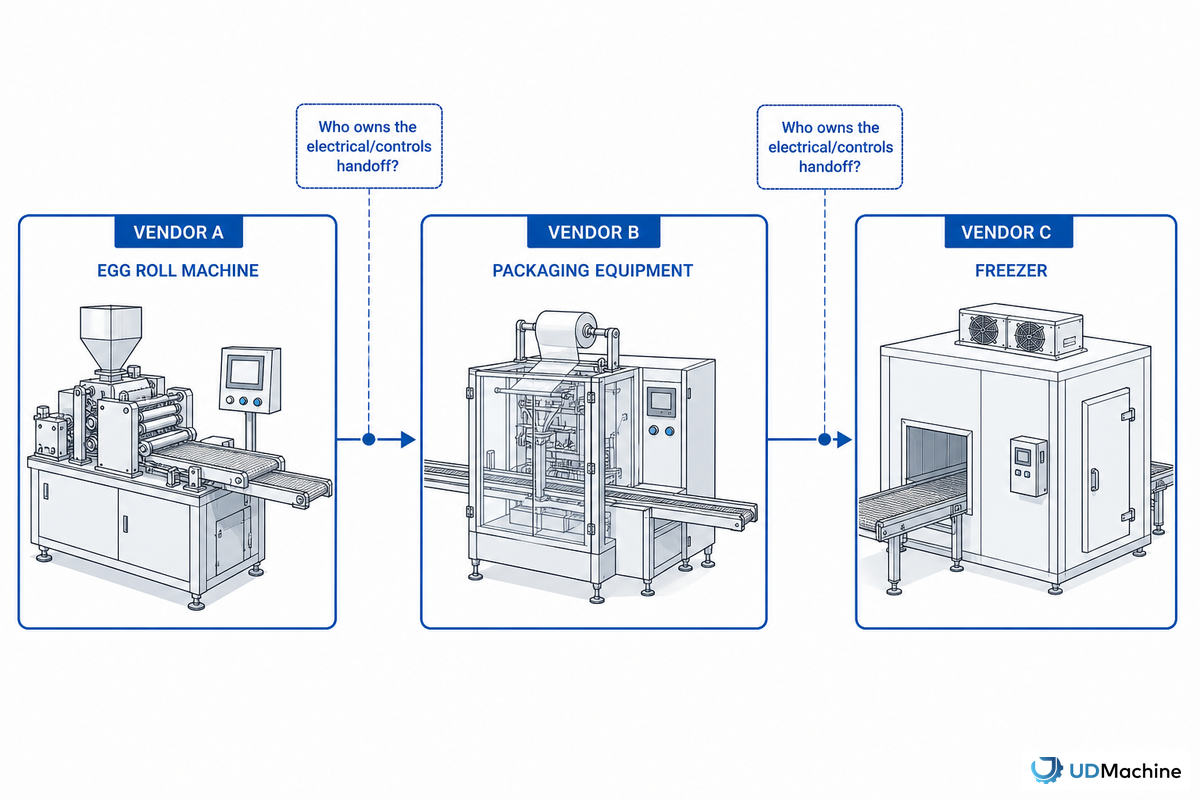
Lorsque la machine à rouleaux de printemps, la ligne d'emballage et le congélateur proviennent de trois fournisseurs différents, au moins une dimension du problème repose sur une norme de facto : PackML (une initiative de l'OMAC, Organization for Machine Automation and Control, adoptée par l'ISA sous la référence TR88.00.02) définit les états et comportements standard des machines, « quel que soit le fabricant de la machine et du système de contrôle » dont elles proviennent. [15] Ceci résout le problème du vocabulaire technique des machines d'emballage, mais pas celui des termes commerciaux. Cela n'aborde pas la question de savoir quelles spécifications régissent le transfert physique et électrique entre les machines, ni qui assume le risque d'intégration en cas de problème lors de ce transfert. Même les constructeurs de machines à rouleaux de printemps reconnaissent tacitement cette lacune ; un concurrent majeur met en avant la possibilité de répondre aux préoccupations des acheteurs concernant la « gestion de plusieurs fournisseurs d'équipements » grâce à un système clé en main unique, plutôt que de proposer un cadre commun permettant aux acheteurs d'intégrer des machines de différents fournisseurs. [10] Cette solution convient si un acheteur souhaite traiter avec un seul fournisseur. Cela ne fonctionne pas si une usine possède plusieurs machines provenant de différents fournisseurs et souhaite que ces machines utilisent un langage d'état commun, et a besoin d'un contrat écrit établissant les responsabilités en cas de problème lors du transfert.
| Point d'interface | Qui devrait le préciser ? | Échec fréquent si non possédé |
|---|---|---|
| Transfert mécanique (hauteur d'entrée/sortie, vitesse) | Intégrateur de ligne ou ingénieur d'usine, et non pas seulement l'un ou l'autre des fournisseurs de machines. | Un décalage entre la hauteur et la vitesse du convoyeur a été constaté lors de la mise en service. |
| Interface électrique/de contrôle (protocole PLC) | Un ingénieur en automatismes ou un intégrateur de systèmes PLC spécialisé, chargé de l'intégration du système SCADA PLC, doit être désigné par écrit par les deux fournisseurs avant la commande. | Incompatibilité de protocole nécessitant une passerelle de mise à niveau coûteuse |
| Fourniture de services publics (électricité, gaz, air) | Installations/ingénierie de l'usine, dimensionnées pour la charge combinée des équipements | Panneau ou compresseur sous-dimensionné découvert après la livraison |
Installation, mise en service et préparation de l'opérateur
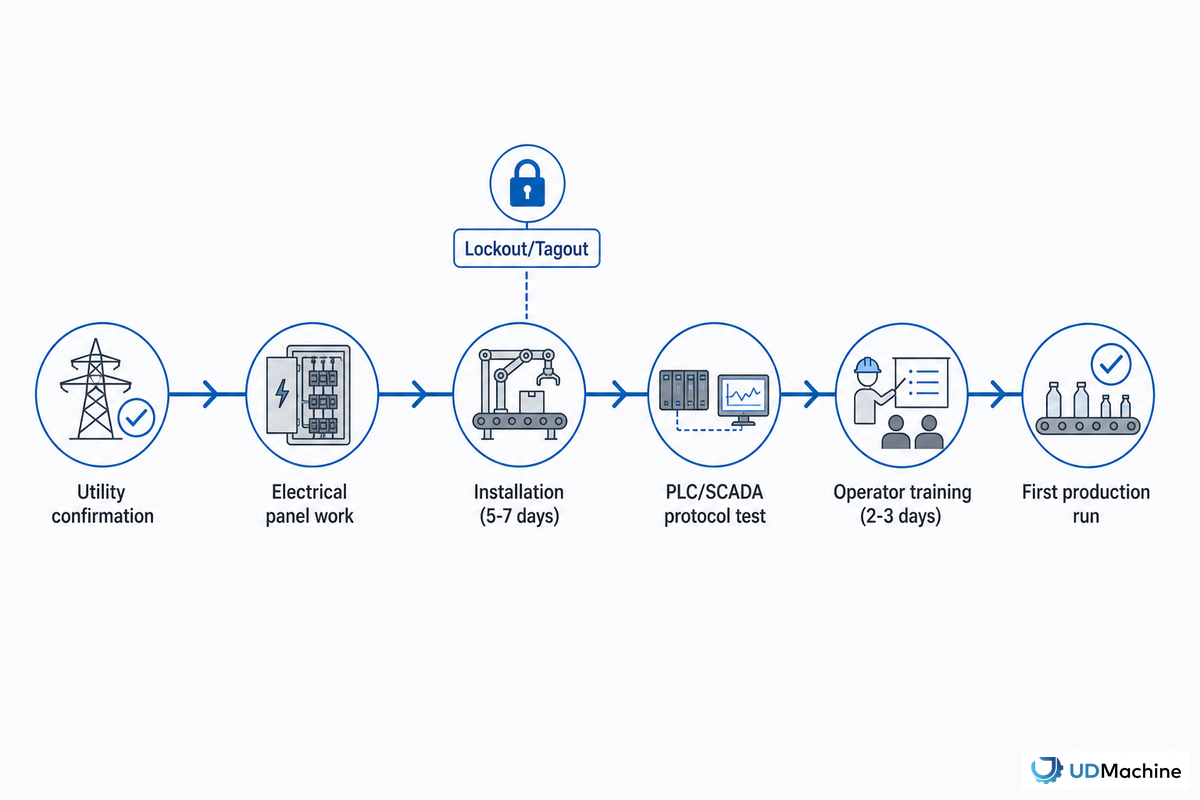
Une fois que les services publics, l'empreinte et l'intégration du contrôle sont validés sur le papier, la mise en service proprement dite suit une routine : raccordement des services publics, réalisation d'un essai à blanc sans produit, synchronisation des automates programmables avec les systèmes existants de l'usine (si nécessaire), puis formation des opérateurs avant la mise en service de la ligne, une séquence d'événements établie pour ce groupe d'équipements.
- Raccordez les utilités conformément aux spécifications confirmées lors de la vérification de la hauteur sous plafond du panneau et des besoins en gaz/air.
- Consignez/étiquetez le nouvel équipement avant de commencer l'essai à blanc, conformément aux exigences de l'OSHA en matière de contrôle des énergies dangereuses.[11]
- Installez des protections aux points de fonctionnement sur tous les rouleaux, gabarits et outils de coupe avant de commencer l'opération ; ceci diffère du LOTO car il protège le fonctionnement continu de la machine (par exemple, les points de pincement entrants, les composants mobiles).[16]
- Tester les automates programmables industriels (API) par rapport au système SCADA/MES de l'usine en utilisant le protocole confirmé lors de la discussion de transfert avec le fournisseur mentionnée ci-dessus.
- Formez les opérateurs à cette configuration de ligne personnalisée plutôt qu'à une formation générique – si vous êtes encore en train de travailler sur le séquençage du démarrage à un niveau supérieur, lancement d'une ligne de production de rouleaux de printemps couvre ce sujet plus en profondeur.
Les procédures de consignation/étiquetage sont primordiales à ce stade, lors de la mise en service, car une nouvelle ligne comporte à ce stade plus de câblage électrique exposé et de pièces mobiles ouvertes qu'elle n'en aura jamais en pleine exploitation ; la norme OSHA sur le contrôle des énergies dangereuses est conçue pour cette période de maintenance, de réglage et d'essai. [11]
Où va l'intégration de lignes multi-fournisseurs
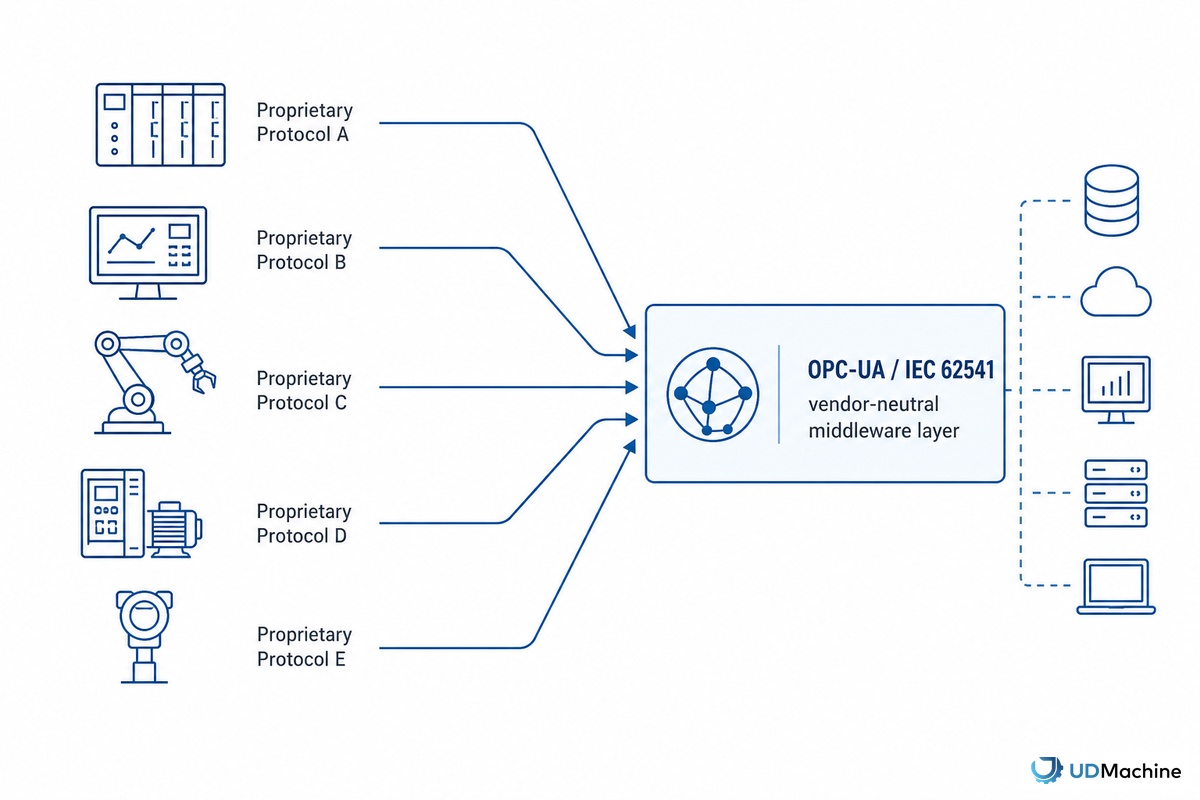
Les acheteurs ne s'intéressent pas à la taille du marché ; ce qui les préoccupe, c'est que les systèmes de contrôle industriels se consolident autour de protocoles standardisés et indépendants des fournisseurs afin de réduire les difficultés d'intégration multi-fournisseurs décrites précédemment. La programmation de base des automates programmables industriels (API) reste le pilier du contrôle au niveau machine, mais la couche reliant les machines de différents fournisseurs est de plus en plus souvent un middleware de type OPC-UA, et non plus un bus propriétaire d'un seul fournisseur. [12] La mise à jour de la norme CEI 62541 par la Fondation OPC en 2026 constitue un point de données concret et daté allant dans ce sens, et non une projection. [9]
Pour une usine qui prévoit d'ajouter une ligne de production en 2026 ou 2027, la solution pratique consiste à demander à chaque fournisseur d'équipement – y compris la machine à rouleaux de printemps – quels protocoles ils prennent en charge actuellement et lesquels ils ajoutent, plutôt que de supposer que la liste des protocoles actuels sera suffisante dans deux cycles d'achat.
Contexte de la taille du marché uniquement : plusieurs sociétés d'études de marché estiment une croissance annuelle composée à deux chiffres pour les logiciels de connectivité liés à OPC-UA jusqu'au début des années 2030. [13] Ce chiffre est un contexte directionnel, et non la base de la recommandation ci-dessus – l'argument en faveur des protocoles standardisés repose sur les frictions d'intégration, et non sur la taille du marché.
Intégration de la ligne à 5 points : décision Go-No-Go
Un contrôle de conformité en cinq questions (réussite/échec) portant sur l'électricité, les services publics, l'encombrement, la vitesse et les commandes avant de passer commande.
- Électricité : Le tableau électrique est-il dimensionné pour la puissance nominale en kW plus une marge de 54 à 84 %, et non pour la puissance nominale de la machine seule ?
- Service public : Le type de gaz est-il confirmé ET la demande en air comprimé a-t-elle été évaluée pour chaque station auxiliaire (même si la réponse est « aucune nécessaire ») ?
- Empreinte au sol : Le plan inclut-il le dégagement nécessaire aux convoyeurs et l'accès pour la maintenance, et pas seulement les dimensions de la machine nue ?
- Vitesse : La station la plus lente de toute la ligne – et pas seulement celle de la machine à rouleaux de printemps – a-t-elle été identifiée et comparée à celle-ci ?
- Contrôles : La compatibilité du protocole PLC avec le système SCADA/MES existant de l'usine a-t-elle été confirmée par écrit avant la passation de la commande ?
Q : Quelles certifications une ligne intégrée de rouleaux de printemps doit-elle posséder, outre la machine elle-même ?
Voir la réponse
Q : Un seul automate programmable peut-il contrôler à la fois la machine à rouleaux d'œufs et l'équipement d'emballage adjacent ?
Voir la réponse
Q : De combien d'air comprimé une ligne de production de rouleaux de printemps a-t-elle généralement besoin ?
Voir la réponse
Q : Quel est un délai réaliste entre la confirmation du service public et la première production ?
Voir la réponse
Q : Le passage d'une ligne semi-automatique à une ligne entièrement automatique modifie-t-il mes besoins en services publics ?
Voir la réponse
Q : Qui est responsable de l'interface électrique/de contrôle lorsque l'équipement provient de plusieurs fournisseurs ?
Voir la réponse
Consultez les spécifications de la série UDTECH UD05 →
Pourquoi nous écrivons ceci
Les questions d'intégration – dimensionnement des panneaux, air comprimé, compatibilité des protocoles – se posent systématiquement après l'achat d'une machine, et non avant, en se basant sur les spécifications mesurées en usine et la documentation d'installation qu'UDTECH conserve pour sa ligne de production de rouleaux de gaufrette UD05. Ce guide a été rédigé pour la phase d'ingénierie et de gestion de production qui suit la décision d'achat, et non pour la décision d'achat elle-même. Il a été revu par l'équipe technique de Suzhou UDTECH Technology Co., Ltd.
Références et sources
- Étude des besoins électriques d'une cuisine commerciale entièrement électrique — CalNEXT (programme de recherche financé par les consommateurs d'électricité de Californie)
- 1910.305, Méthodes de câblage, composants et équipements d'usage général — Administration américaine de la sécurité et de la santé au travail
- Quand les bonnes intégrations tournent mal — Cadre de l'industrie alimentaire
- Systèmes d'air comprimé — Conseiller en énergie pour entreprises
- Comment construire une chaîne de production alimentaire pour votre entreprise — Logiciel numérique
- Avant d'ajouter une nouvelle ligne de production, identifiez le véritable goulot d'étranglement. — CN Bravo
- Comment identifier et réduire les goulots d'étranglement dans la production — Elite Packaging
- Amélioration de la gestion de l'énergie dans la production alimentaire et de boissons — IndustryWeek
- Mise à jour de la norme IEC 62541 (OPC UA) publiée — Fondation OPC
- Machine à rouleaux d'œufs et ligne de production automatique — ANKO Food Machine Co., Ltd. (page marketing d'un concurrent, citée pour illustrer le problème rencontré par ses clients)
- 1910.147, Maîtrise des énergies dangereuses (consignation/étiquetage) — Administration américaine de la sécurité et de la santé au travail
- L'automatisation industrielle en 2026 : pourquoi la programmation des automates programmables industriels (API) reste importante — RL Consulting
- Passerelles OPC-UA pour le marché de l'intégration des automates programmables industriels (API) existants — Fact.MR (contexte relatif à la taille du marché uniquement)
- 21 CFR 117.40, Équipement et ustensiles — Agence américaine des produits alimentaires et médicamenteux
- PackML — Organisation pour l'automatisation et le contrôle des machines (OMAC), adoptée par l'ISA sous la référence TR88.00.02
- 1910.212, Exigences générales pour toutes les machines — Administration américaine de la sécurité et de la santé au travail
- Recherche sur les contraintes d'implémentation de l'OPC-UA embarqué — arXiv
Articles Relatifs
- Comment démarrer une chaîne de production de rouleaux de printemps ? — la phase de planification de démarrage sur laquelle s'appuie la section consacrée à la mise en service dans cet article
- Planification de la capacité des machines à rouleaux de printemps — dimensionnez votre ligne en fonction de la demande avant d'aborder la question de l'adéquation de la vitesse ci-dessus
- Machine à rouleaux d'œufs manuelle ou automatique — comment le niveau d'automatisation modifie l'image des services publics et du contrôle
- Certifications de sécurité alimentaire pour les machines de production de snacks — la couche de conformité parallèlement aux exigences d'ingénierie ici
- Série UDTECH UD05 — les spécifications complètes des machines mentionnées tout au long du document