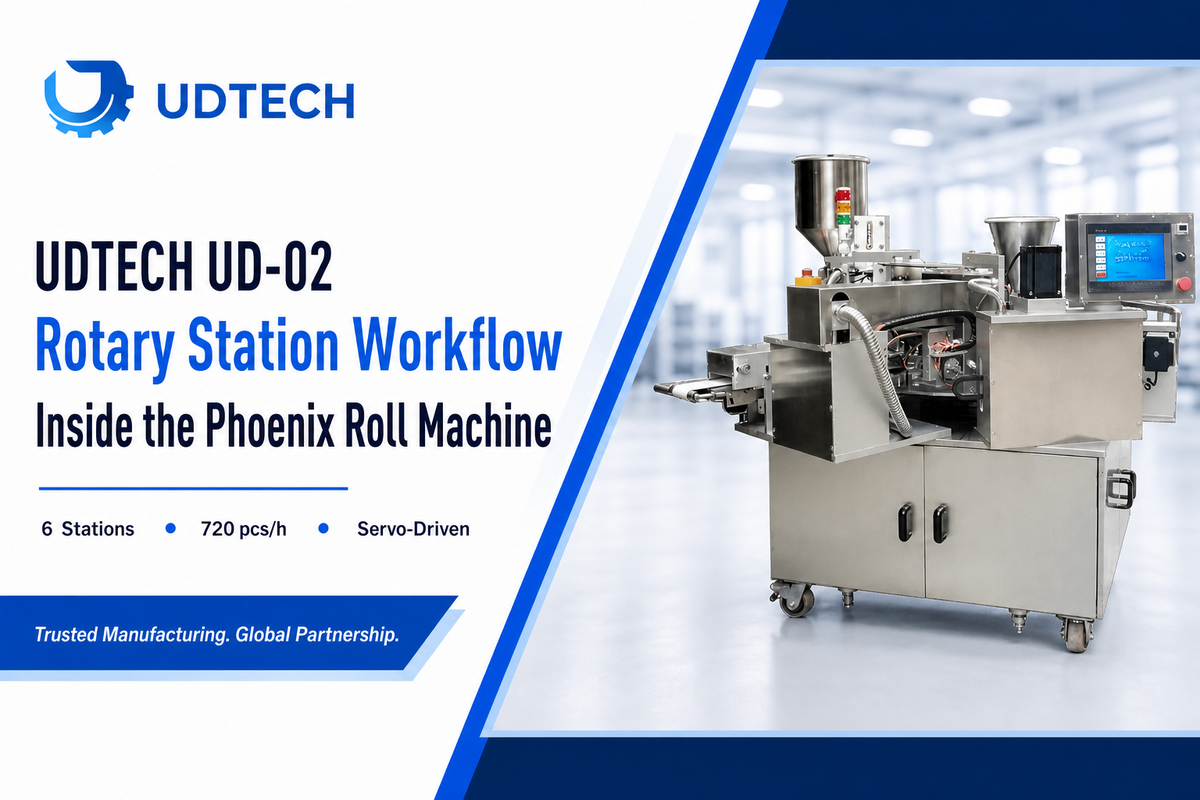
Quick Specs
| Capacités | 720 pièces/h, entièrement automatique |
| Tuning Moteur | 12 kW, triphasé 380 V |
| Air comprimé | 0.2 m³/min, ≥0.6 MPa |
| Dimensions | 2300 × 2000 × 1400 mm (compact, faible encombrement pour une ligne de 6 stations) |
| Poids | 960 kg |
| Stations Rotary | 6, contrôleur unique |
| Contrôle | Commande numérique par automate programmable (CNC) + servomoteur multicanal + détection photoélectrique à fibre optique. |
Le processus de fabrication des rouleaux Phoenix repose sur une séquence d'indexation à six stations qui permet à la machine UD-02 d'UDTECH de transformer des feuilles d'algues, de la viande de porc effilochée et de la pâte à frire en un rouleau de gaufrette fourré – parfois appelé rouleau biscuit pour sa texture croustillante et cuite – sans aucune intervention manuelle. Six stations fixes entourent une table d'indexation, chacune effectuant une opération unique : dépôt des algues, injection de la garniture, cuisson, pliage, roulage et démoulage. Un automate programmable unique synchronise le fonctionnement de chaque station. Cette conception à table unique et six stations diffère mécaniquement des machines à moule articulé classiques présentées dans la plupart des guides d'achat de rouleaux Phoenix, ainsi que de la ligne de production linéaire de gaufrettes d'UDTECH. Comprendre cette conception spécifique est essentiel pour choisir la machine adaptée à vos besoins et éviter d'opter pour un modèle qui ne présente des similitudes que sur le papier.
En résumé : la UD-02 indexe sa table rotative environ toutes les 5 secondes (pour une cadence de production nominale de 720 pièces/heure), de sorte que les six stations travaillent simultanément sur six rouleaux différents, sans attendre les unes des autres. Ce fonctionnement en parallèle distingue une véritable machine à indexation rotative d'un moule à charnière à deux plaques plus simple, et explique pourquoi la station d'injection de pâte (station 2) doit être conçue spécifiquement pour les garnitures fibreuses à faible densité, comme la viande de porc effilochée, et non pas comme une simple option.
Que signifie « flux de travail de station rotative » sur l'UD-02 ?
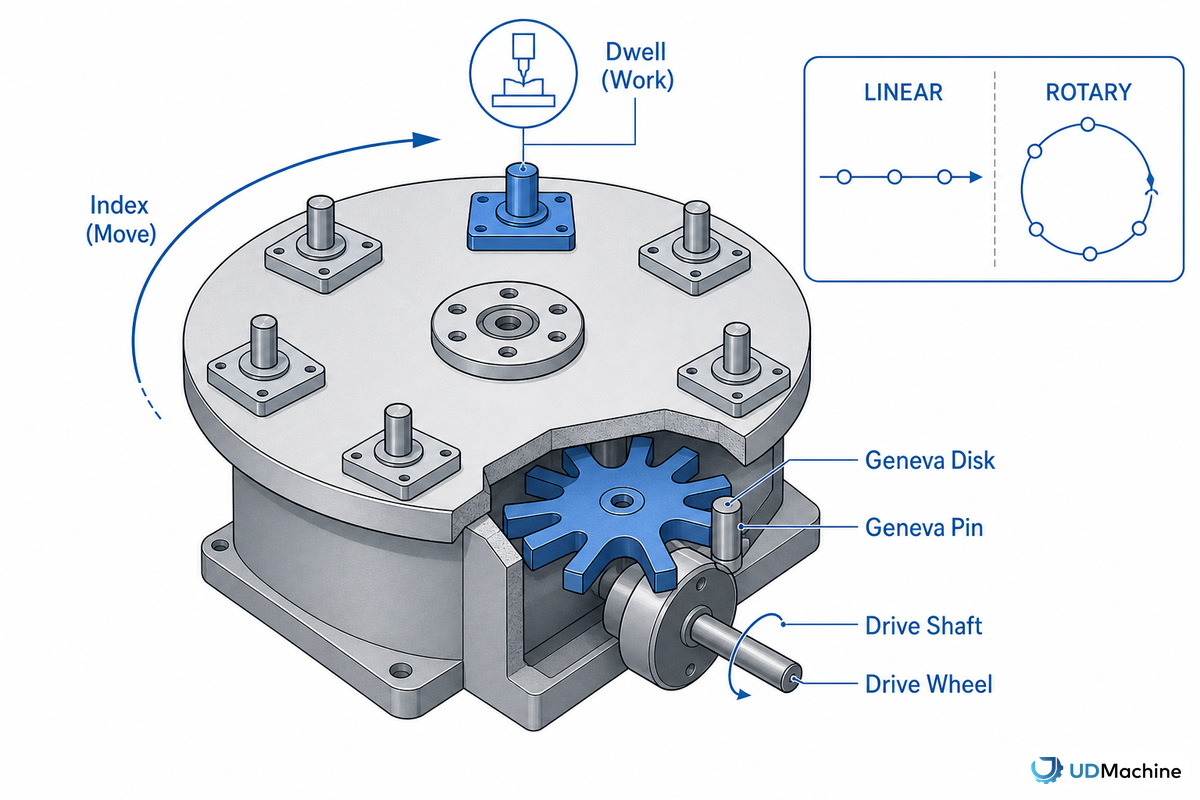
L'indexage rotatif est un concept de fabrication éprouvé, emprunté à l'automatisation industrielle générale : une table avance par pas angulaire fixe, s'arrête à chaque position le temps nécessaire à un outil monté sur le poste pour effectuer son travail, puis reprend sa marche. Ce mécanisme de base est identique à celui utilisé sur les lignes d'assemblage, de soudage et de contrôle.
Le brevet américain 4 512 214 pour une table d'indexage rotative à verrouillage de station indique que cette classe de table à disques de Genève est généralement conçue pour supporter « de 8 à 24 » postes de travail , donc la configuration à 6 stations de l'UD-02 s'inscrit confortablement dans cette enveloppe d'ingénierie générale, simplement réutilisée pour le formage alimentaire.
L'architecture de cette machine est sensiblement différente de celle décrite sur la plupart des pages produits des « machines à rouleaux Phoenix » concurrentes. Les guides d'achat classiques présentent généralement un cycle générique de cuisson et de roulage en quatre étapes : dosage de la pâte, cuisson sur plaque chauffante, roulage et refroidissement. Ce cycle repose sur un moule articulé simple à deux plaques, adapté aussi bien aux appareils de table qu'aux lignes de production complètes. Cette description ne mentionne ni table rotative, ni station de dépôt d'algues, ni étape de remplissage/injection dédiée, car elle vise l'ensemble du marché et non une machine spécifique. L'UD-02, quant à elle, n'est pas un moule articulé auquel on aurait ajouté des étapes ; il s'agit d'une table rotative continue unique où six stations à indexation verrouillée réalisent un rouleau de gaufrette salée fourrée (algue et porc effiloché étant la combinaison classique, comme expliqué dans le guide UDTECH sur la nature du rouleau Phoenix ) en un seul cycle.
Aperçu du parcours en 6 stations
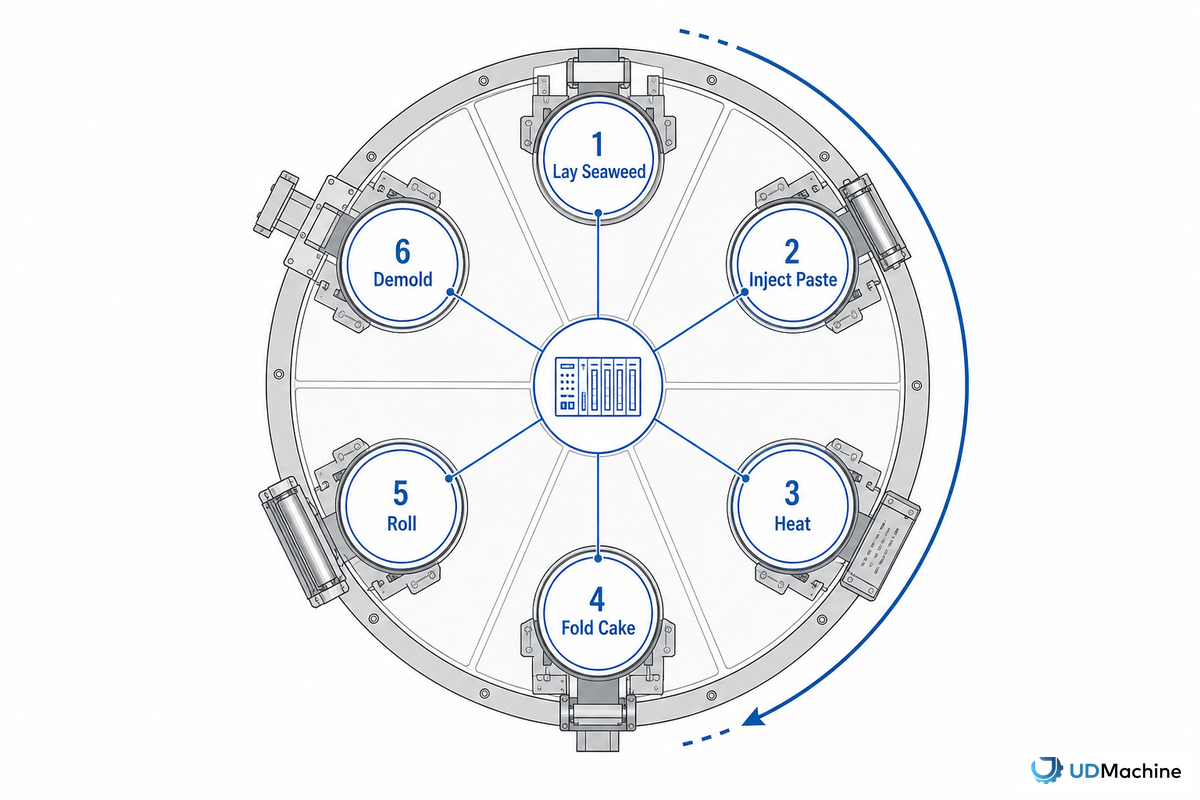
Lors de la rotation de la table de la machine à rouleaux Phoenix UD-02 , les six stations avancent tour à tour. Lorsqu'une station termine son cycle, le rouleau qui s'y trouve passe à la suivante et un rouleau neuf le remplace ; la table n'attend pas qu'un rouleau ait parcouru les six stations avant d'en démarrer un autre.
| Station | Action | Paramètre clé |
|---|---|---|
| 1 | Étalez les algues | Enregistrement de feuilles photoélectriques |
| 2 | Injecter la pâte | Doseur servo-dosé, résistant à l'écrasement pour le fil dentaire fibreux |
| 3 | La chaleur | Régulation de température en boucle fermée, formant une fenêtre |
| 4 | Gâteau plié | Gaufrette pliée autour de la garniture, encore souple et chaude |
| 5 | Roulent | Rouleau serré formé sans rupture |
| 6 | Démouler et transporter | Déchargement sur le convoyeur de refroidissement |
Comme les six stations fonctionnent selon le même cycle d'index, aucune ne peut être analysée isolément ; une panne à la station de remplissage (station 2) ou une variation de température des plaques à la station 3 se traduit par un défaut de roulement ou de pliage deux stations plus loin. Le schéma de diagnostic des défauts station par station, ci-dessous, décrit précisément la procédure à suivre pour résoudre ce type de problème impliquant plusieurs stations.
Station 1, Étaler les algues
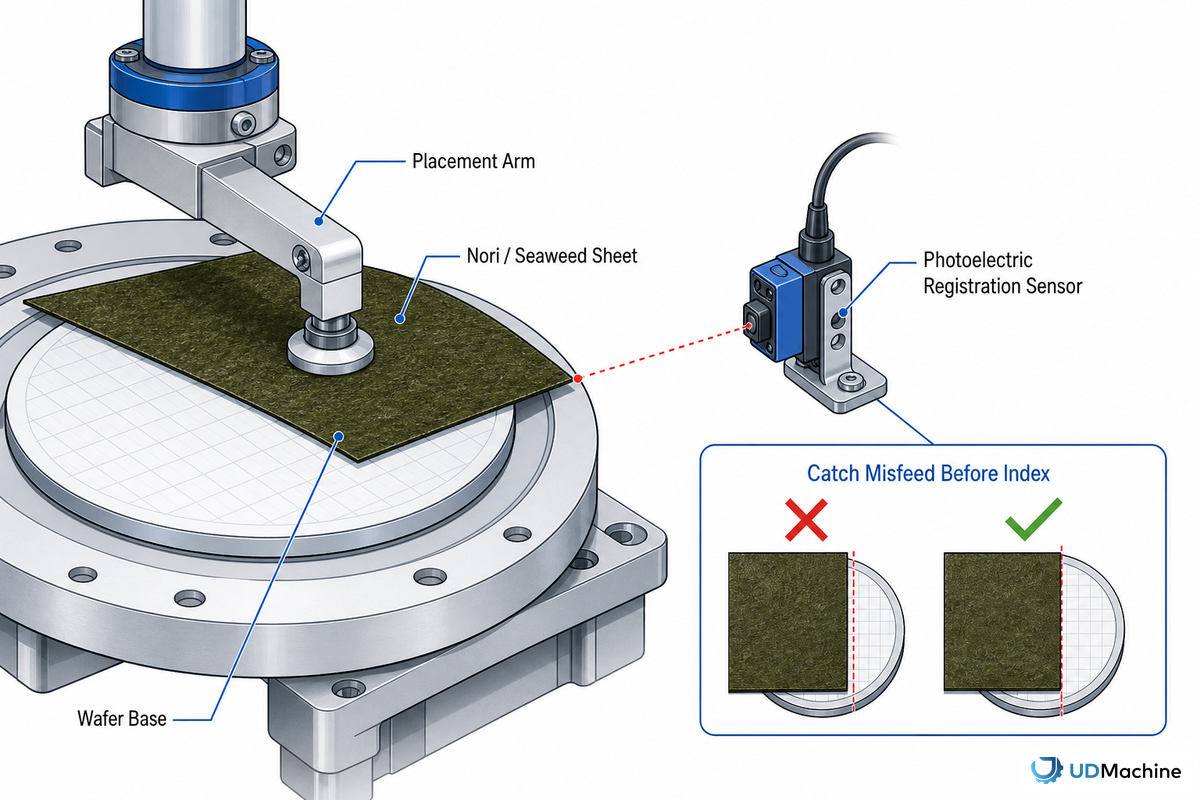
La toute première station (Station 1) repère la feuille de nori crue (ou algue) qui enveloppe le rouleau avant que la pâte ne se solidifie autour, en appliquant la feuille à un endroit précis pour la préparer à l'étape suivante. La documentation d'UDTECH sur l'UD-02 met en évidence les capteurs photoélectriques à fibre optique qui enregistrent la position de la feuille à chaque point de la table afin de détecter une feuille de nori mal insérée avant le cycle d'indexation. Ainsi, elle peut être retirée et éviter qu'elle ne devienne un défaut deux étapes plus loin sur la chaîne.
L'enregistrement à la station 1 est nécessaire car la feuille doit être positionnée avec précision avant le remplissage à la station 2. Si la feuille est mal posée et n'est pas détectée par les capteurs avant l'indexation, le remplissage risque d'être mal appliqué, ce qui peut entraîner un pli mal scellé à la station 4 et une possible fissure de la couture du rouleau à la station 5. Ainsi, la station 1 ne se contente pas de positionner la feuille de nori ; elle contrôle également une série de défaillances en aval en cas de défaut d'alignement.
Poste 2, Injection de pâte : Dosage de la garniture sans l’écraser
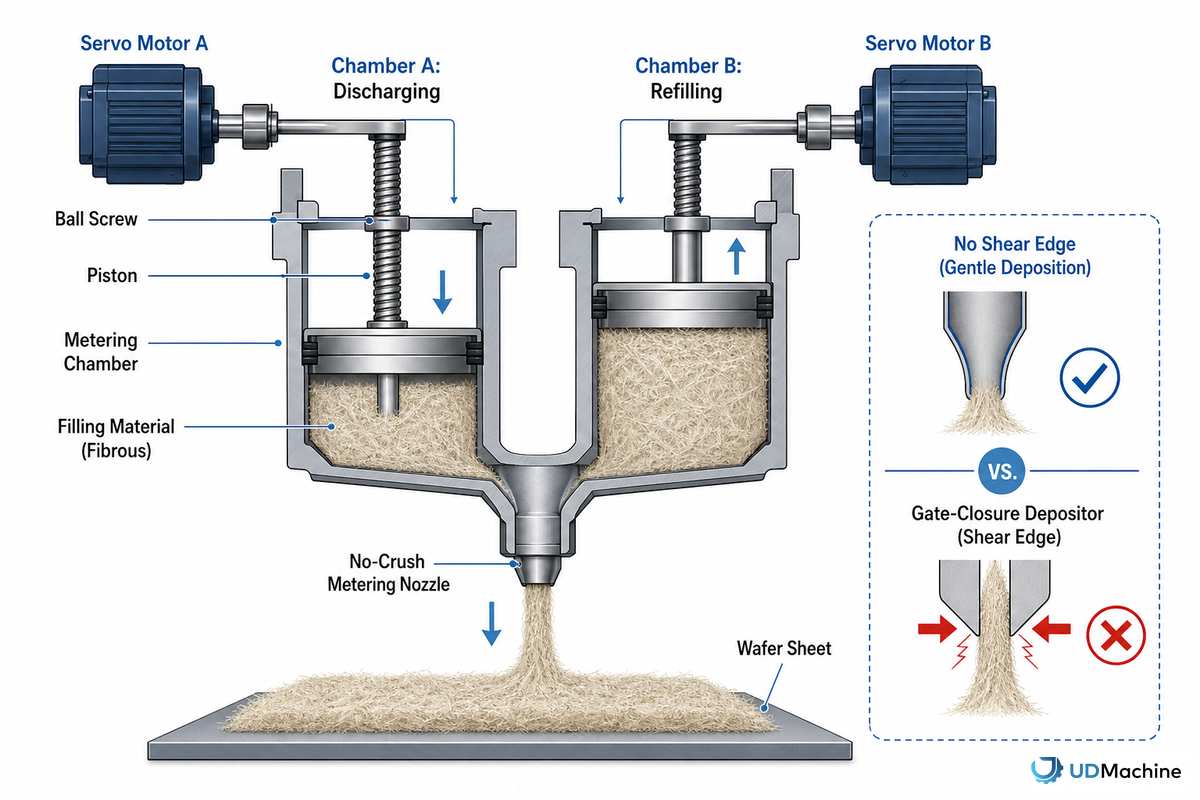
La deuxième station de l'UD-02 applique la garniture sur la feuille de nori grâce à un doseur servo-commandé spécialement conçu pour la texture fibreuse et aérée caractéristique de nombreux produits fabriqués avec des machines à rouleaux Phoenix, notamment la garniture classique à base de porc effiloché, ainsi que des garnitures granulaires et mélangées personnalisées. C'est à cette station que l'utilisateur effectue les choix techniques les plus importants, car les défis techniques liés au dépôt précis d'un produit fibreux diffèrent considérablement de ceux rencontrés lors de l'application de liquides et de pâtes.
Comment fabrique-t-on un Phoenix Roll ?
Dans leur version la plus simple, les machines à rouleaux Phoenix sont fabriquées selon une séquence automatique, étape par étape, indexée en six stations : enregistrement et pose d’une feuille de nori sur le biscuit, ajout de la garniture, cuisson, pliage autour de la garniture pendant que la pâte est encore molle, formage et pressage, et démoulage du rouleau refroidi sur un convoyeur de refroidissement.
C'est tout le contraire d'un processus manuel, pièce par pièce, qui nécessite un nouveau mouvement de laminage à chaque étape. Sur l'UD-02, cette séquence s'exécute automatiquement à 720 pièces par heure ; manuellement, un seul rouleau ne peut traiter qu'une seule plaquette à la fois, ce qui explique l'existence même des lignes automatisées à station rotative pour cette catégorie de produits.
Le problème d'ingénierie que résout la Station 2 est bien documenté dans la littérature brevetaire relative au dosage alimentaire, même si aucun brevet ne concerne spécifiquement la viande de porc effilochée : un brevet de 1990 portant sur le dosage volumétrique de matériaux en vrac fragiles indique clairement que le dosage par piston de produits alimentaires légers et de faible densité « est extrêmement agressif pour le matériau, le broyant bien plus que ce qui est tolérable dans un produit alimentaire », car chaque course cisaille le matériau au point de rencontre entre un curseur ou une vanne et une plaque fixe. Un brevet connexe de 1995, relatif au dosage de granulés et de produits à faible fluidité, souligne le même problème concernant les fermetures de vannes classiques, qui « endommagent souvent le produit, car… une action de cisaillement est inévitablement appliquée au produit » , et le résout grâce à des palettes d'écrémage rotatives qui nivellent le remplissage sans jamais exercer de cisaillement.
« Les remplisseuses à pompe servo-commandée peuvent être nettement plus précises que les doseuses à piston traditionnelles, atteignant souvent une précision de dépôt de ±0.3 % selon le produit. »
Ce manque de précision a un coût réel. Dans le même article de la revue spécialisée Baking Business , Steve Crocker, du groupe Peerless, souligne que les doseuses à piston/volumétriques surdosent généralement de 2 à 10 % par rapport au poids cible afin d'éviter un sous-dosage. L'article quantifie le coût de ce surdosage à grande échelle : une doseuse qui dépasse de seulement 5 grammes par dépôt à 500 unités/minute gaspille plus de 330 kg de produit par heure. John McIsaac, de Reiser, est encore plus exigeant : l'entreprise n'accepte une doseuse que si l'écart type du poids déposé reste inférieur à 1 % de la cible. Ces valeurs sont des références du secteur, issues des gammes de doseuses d'autres fabricants, et non des résultats de tests réalisés spécifiquement sur la UD-02. Elles expliquent néanmoins pourquoi le dosage servo, et non un piston à volume fixe, est la solution idéale pour un remplissage qui se trouve être fragile et fibreux.
Une configuration à double chambre et double vanne alternée – un composant de déposeur breveté pour la première fois par ce fabricant (US 4,494,920) – est une méthode bien établie pour permettre un remplissage volumétrique sans interruption pour réapprovisionner la chambre, ce qui signifie qu'un déposeur servo peut suivre le rythme de déplacement du produit défini par la machine de remplissage et une table se déplaçant à intervalles de 5 secondes sans devenir la station d'arrêt.
D'après la fiche technique d'UDTECH sur la polyvalence du remplissage, le passage d'un type d'aliment (algues nori, poudres ou mélanges personnalisés) à un autre type de préparation se fait par simple modification du paramètre sur le panneau de commande de la doseuse, sans remplacement physique de la tête de remplissage ni changement de configuration de la machine. Il en résulte des avantages commerciaux et une grande flexibilité d'utilisation. Si un fabricant remplit certains rouleaux personnalisés avec un mélange d'algues et de fibres et d'autres avec des poudres personnalisées, il n'est plus nécessaire d'investir dans deux doseuses distinctes et coûteuses pour le remplissage de poudres. Une seule unité suffit pour gérer le changement de type de remplissage, permettant ainsi de proposer une gamme de rouleaux de forme uniforme, diversifiée et de haute qualité, sans réoutillage.
Station 3, Chaleur
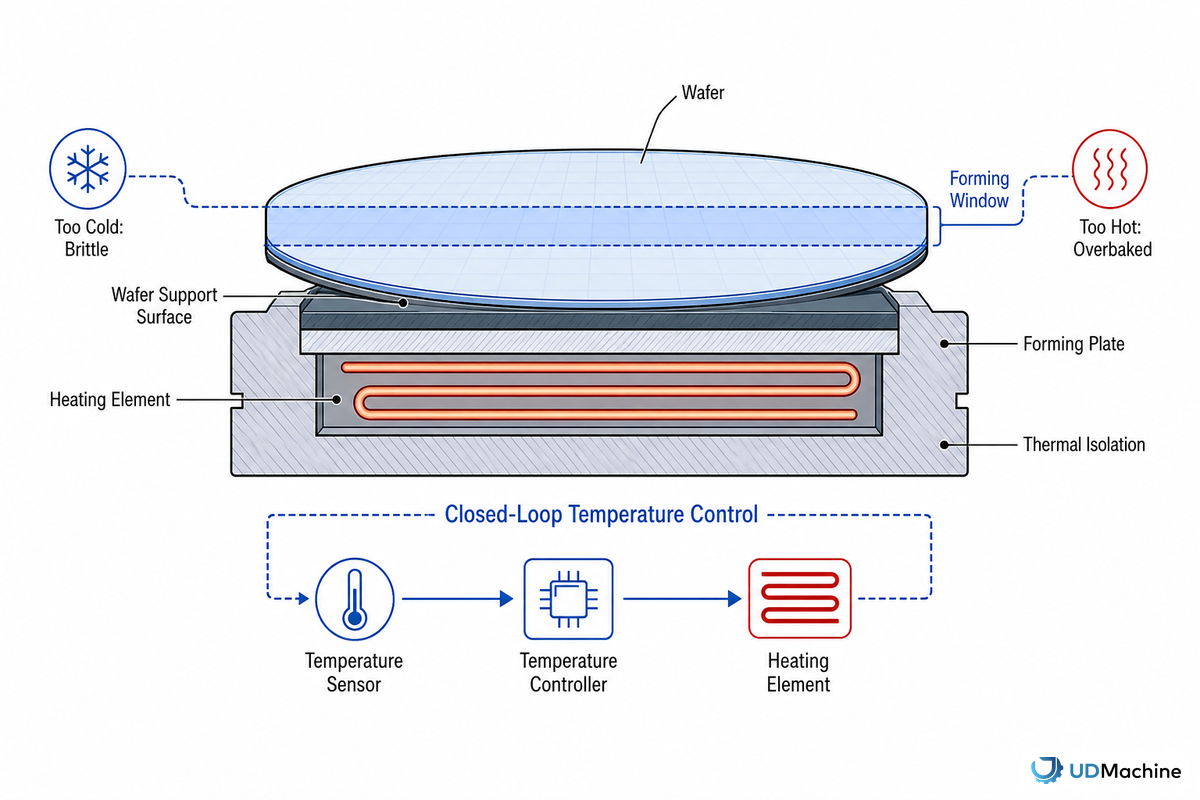
Une fois la garniture déposée à la station 2, la plaquette passe à la station 3, où elle est cuite grâce à un cycle de régulation de température en boucle fermée. Ce cycle est conçu pour maintenir la pâte à une température optimale, suffisamment élevée pour une cuisson à cœur, mais pas trop longue pour éviter que la plaquette ne durcisse avant d'atteindre la station de pliage. UDTECH ne publie pas de valeur précise de température de plaque pour l'UD-02 ; la marge de tolérance exacte dépend donc des paramètres de contrôle de la machine. Ce qui est constant pour les équipements de formage de plaquettes, c'est que la cuisson est un problème de régulation, et non une question de durée fixe, car l'humidité ambiante et la viscosité de la pâte influent sur la vitesse de cuisson réelle de la plaque.
C'est pourquoi la station 3 se situe entre la station 2 (remplissage) et la station 4 (pliage) : la plaquette doit être encore chaude et souple lorsqu'elle atteint le pli. Un mauvais timing, dans un sens ou dans l'autre, se manifeste deux stations plus loin par un pli mal fermé ou un rouleau fissuré. Pour se faire une idée de la précision de ce type de tolérance sur les équipements UDTECH comparables : la ligne de production de rouleaux de plaquettes UD05 de la même entreprise maintient l'épaisseur de la pellicule de ses plaquettes cuites à environ 0.8–1.4 mm avec une plage de température de ±2–3 °C. Il s'agit d'une machine différente et d'un produit non rempli différent, mais cela constitue un ordre de grandeur utile pour comprendre la faible marge de tolérance de ce type d'équipement.
Postes 4 et 5 — Plier le gâteau et le rouler
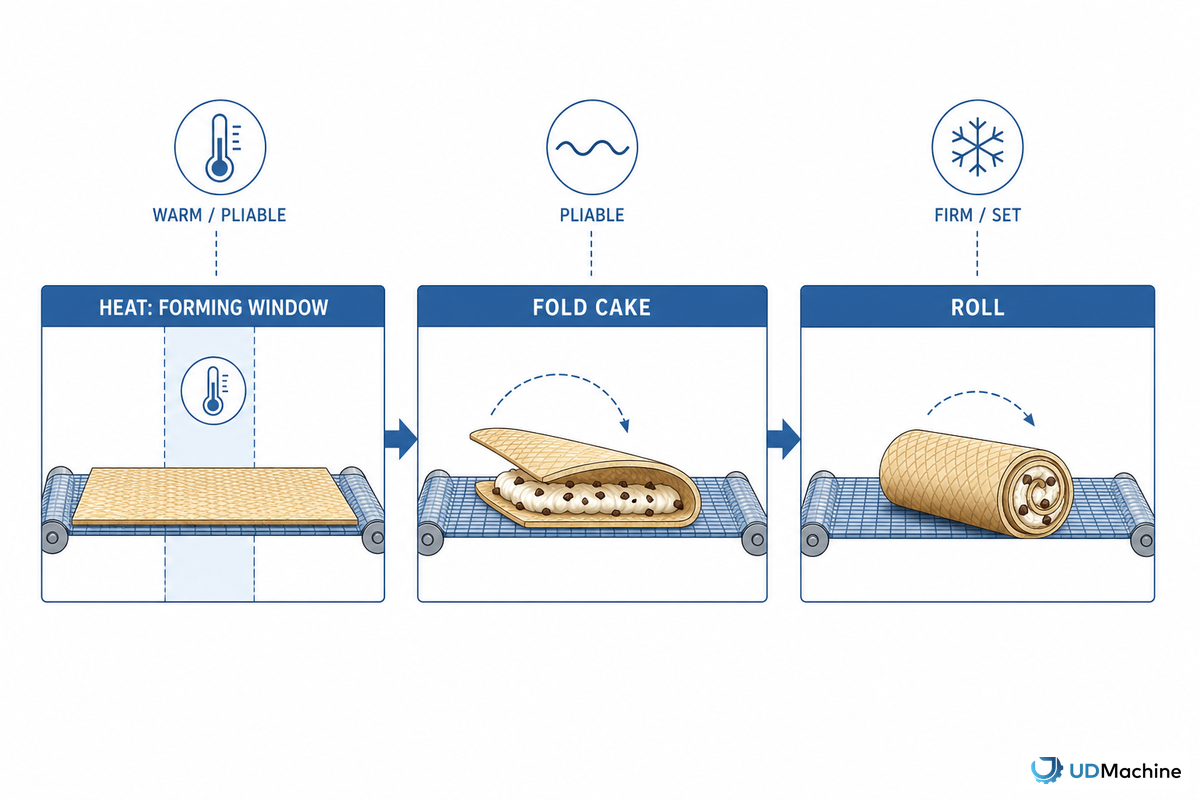
Aux stations 4 et 5, la gaufrette cuite est pliée autour de la garniture, puis roulée pour obtenir sa forme tubulaire croustillante et bien serrée, tant qu'elle est encore assez chaude pour se plier sans se casser. Cette opération est mécaniquement plus complexe pour une gaufrette fourrée que pour une gaufrette vide, car le pli doit se refermer parfaitement autour de la garniture. Une feuille d'algue mal positionnée à la station 1 ou une quantité de garniture inégale à la station 2 peuvent empêcher un pliage correct.
Les principes physiques sous-jacents sont bien établis dans la littérature des brevets de formation de plaquettes, même en dehors du secteur spécifique des machines alimentaires : un brevet couvrant un appareil de fabrication de cornets de crème glacée et d’indexation de plaquettes fait du temps de transit entre les stations une variable de processus contrôlée, spécifiant que la durée entre deux stations doit être « suffisante pour permettre au [revêtement] d’avoir sensiblement pris… avant d’atteindre l’emplacement d’application [suivant] », le même principe qui explique pourquoi une plaquette doit être roulée à l’intérieur d’une fenêtre de température spécifique, et non avant ou après.
- Le timing du pliage/enroulement est synchronisé avec le cycle d'indexation, ce qui garantit une constance d'un changement de vitesse à l'autre, contrairement au roulage manuel.
- Ce sont les mêmes commandes photoélectriques/servo que celles utilisées dans les stations précédentes, et non le pouvoir discrétionnaire de l'opérateur, qui protègent la fenêtre de pliage/enroulement de ce produit rempli.
- La tolérance de pliage/rouleau d'un rouleau rempli est plus stricte que celle d'une plaquette non remplie, car le pli doit se refermer autour de ce qui a été déposé à la station 2 ; les erreurs de dosage ou d'enregistrement en amont apparaissent ici, et non à leur propre station.
- Cette plage de températures flexible est une propriété physique de la batterie, et non quelque chose que le contrôleur peut étendre à la demande.
Station 6, Démoulage et convoyage
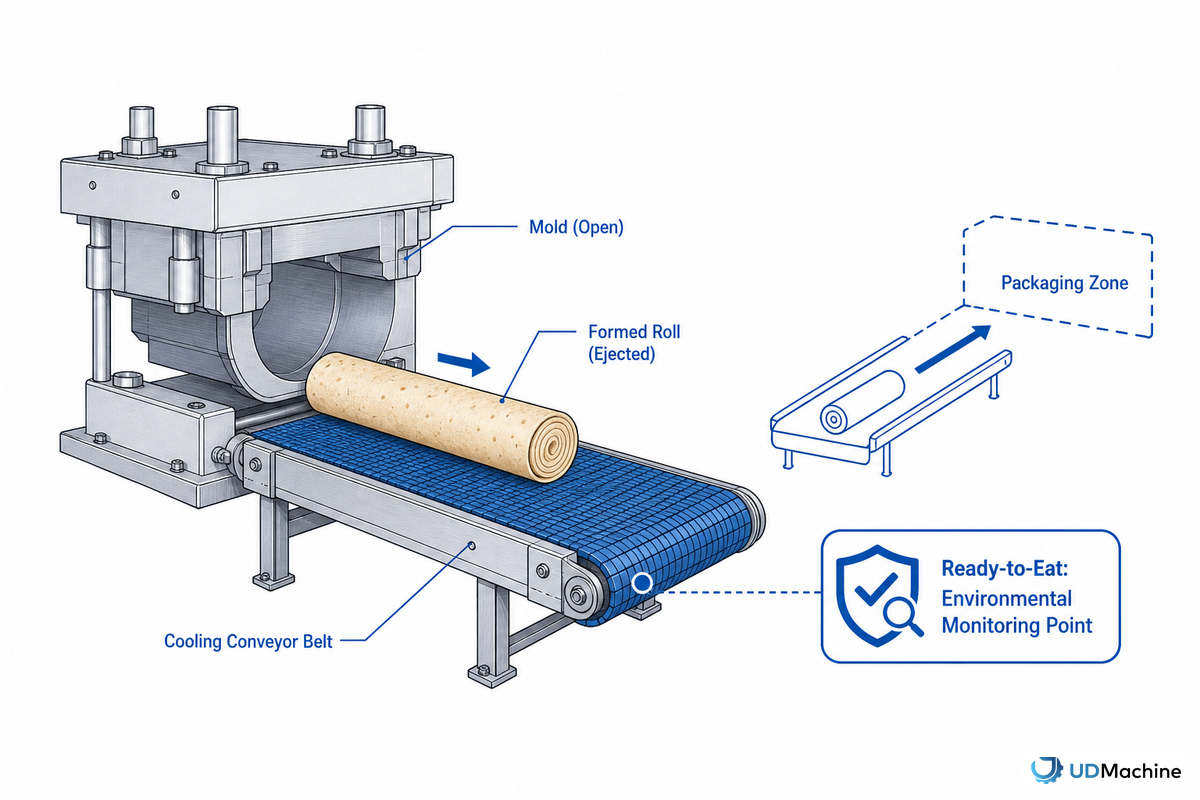
La dernière station éjecte le rouleau formé du moule et le dépose sur un convoyeur de refroidissement. À ce stade, la gaufrette est prête à la consommation et exposée à l'environnement jusqu'à son conditionnement ; il s'agit d'une étape critique en matière de sécurité alimentaire et non d'une simple transition mécanique. La sous-partie C de la partie 117 du titre 21 du CFR (Code of Federal Regulations) exige une surveillance environnementale pour détecter la présence d'agents pathogènes lorsque la contamination d'un aliment prêt à consommer exposé à l'environnement avant son conditionnement constitue un danger identifié par l'analyse des risques interne de l'établissement. L'obligation d'évaluation des risques pour la production de cette station s'applique donc à ce stade de la chaîne, et non ultérieurement.
UDTECH conçoit l'intégration du convoyeur de transfert et de refroidissement comme faisant partie intégrante de chaque machine UD-02, plutôt que de laisser l'intégration du refroidissement/emballage à l'acheteur après l'installation de la machine – cette intégration doit être vérifiée au moment de l'établissement du devis pour l'intégration dans les lignes d'emballage existantes.
La fenêtre d'index de 5 secondes : pourquoi six stations surpassent une seule.
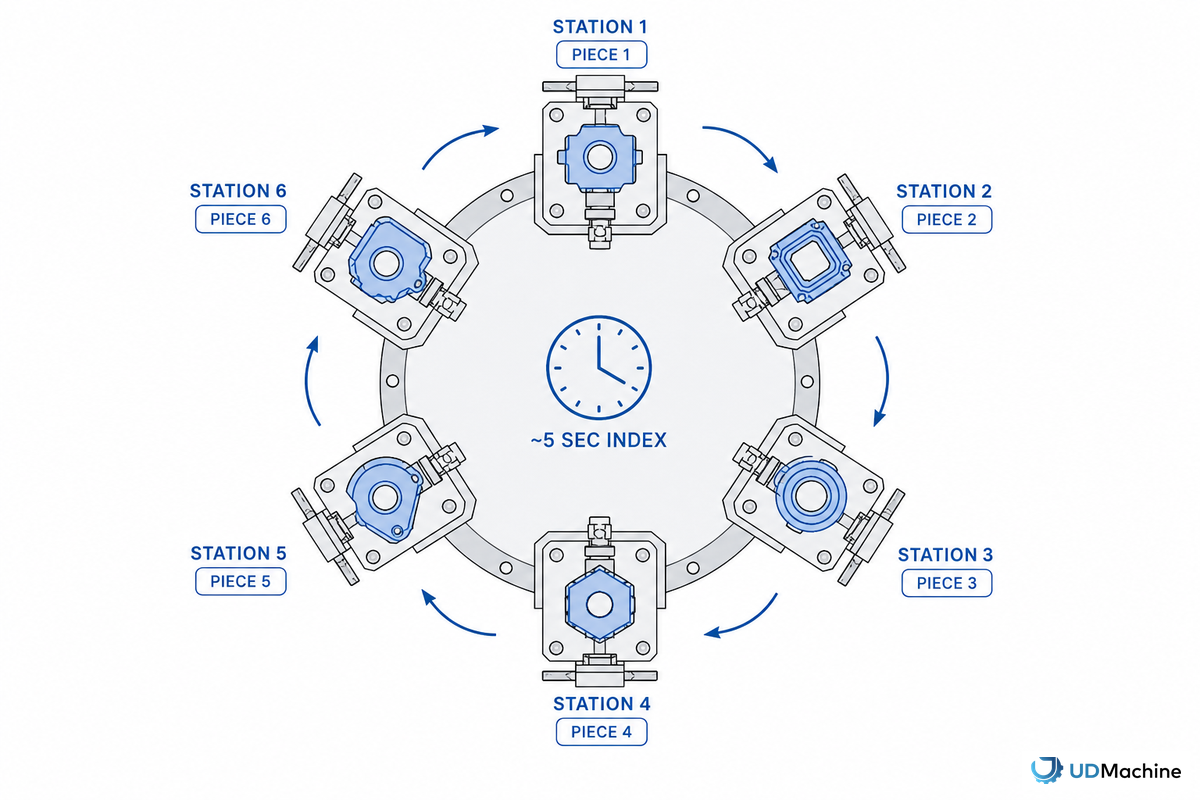
Voici un calcul que vous ne trouverez probablement pas sur les pages produits concurrentes : UDTECH annonce une production de 720 pièces par heure pour la UD-02. Cela représente 12 pièces par minute, soit un rouleau fini toutes les 5 secondes. Un rendement remarquable pour une machine aussi compacte. Le plateau rotatif avançant d'une station – qui démoule un rouleau fini – à chaque cycle d'indexation, cela correspond à environ une indexation toutes les 5 secondes ; chacune des six stations dispose de ce cycle d'environ 5 secondes pour effectuer son opération avant le passage à la suivante.
L'importance de ce procédé réside dans son implication en matière de parallélisme. S'il s'agissait d'un processus à poste unique, la fabrication d'un seul rouleau prendrait six fois plus de temps si les étapes étaient réalisées séquentiellement : placement de l'algue, injection de la garniture, cuisson, pliage, roulage et démoulage, avant de passer au rouleau suivant. Au lieu de cela, chaque poste effectue sa tâche simultanément sur six rouleaux différents à chaque étape : pendant que le poste 6 démoule un rouleau, le poste 1 dépose l'algue sur un autre, quatre postes plus loin. C'est pourquoi une table rotative à six postes atteint des cadences de production qu'un processus à un seul poste ne peut égaler.
La documentation technique relative à l'indexage rotatif confirme le mécanisme général, bien qu'aucune ne soit spécifique à l'UD-02 : un brevet pour un mécanisme d'indexage rotatif décrit un actionneur de déplacement d'index pressurisé pendant « une durée prédéterminée, par exemple 0.5 seconde » , réglée empiriquement pour être légèrement supérieure au temps nécessaire à la réalisation de l'incrément rotatif. Ceci laisse une marge de temps d'arrêt plausible de plusieurs secondes pour le travail de chaque station, une fois la durée du déplacement (~0.5 seconde) soustraite d'un cycle d'environ 5 secondes. Un brevet distinct de 1995 pour une machine de remplissage rotative Nestlé décrit un tambour comportant 3 à 12 chambres de dosage fonctionnant « jusqu'à 80 tasses/minute » , confirmant que le débit des stations rotatives dans cette gamme est un objectif technique établi et réalisable pour les équipements de conditionnement alimentaire, et non une affirmation marginale.
Carte de diagnostic des défauts station par station
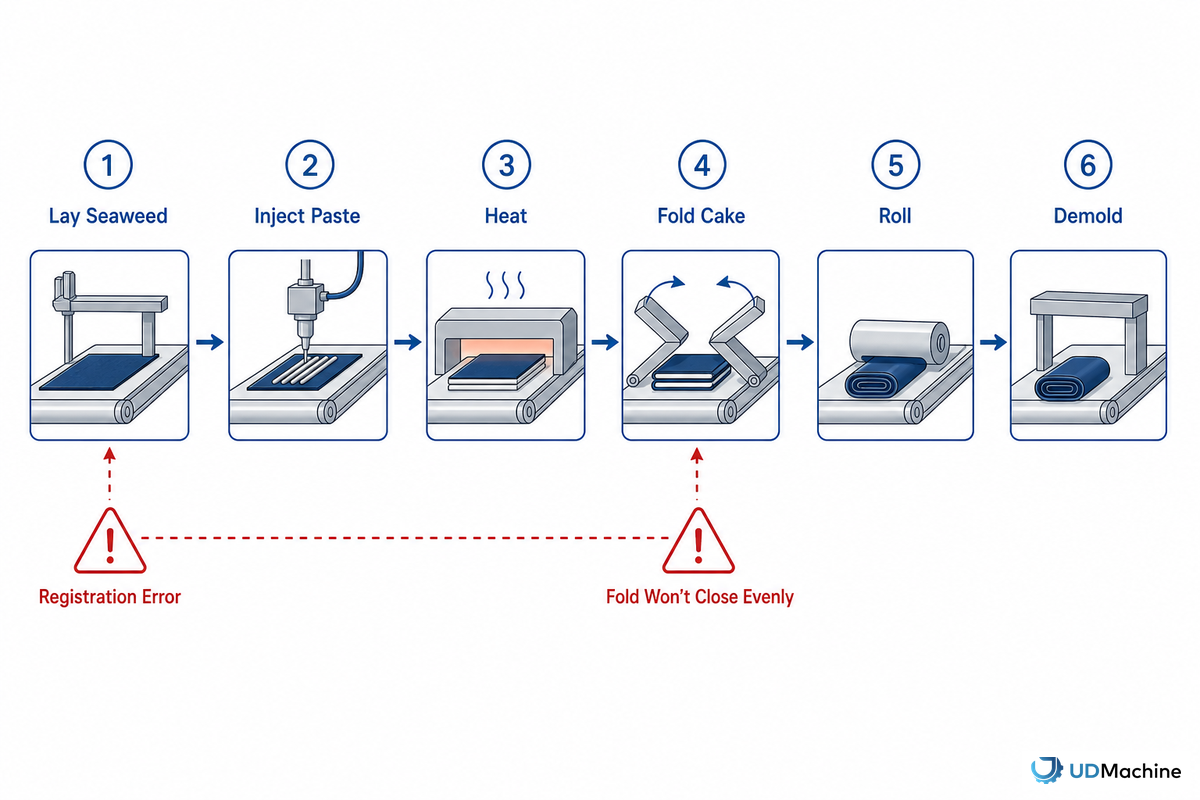
Comme les six stations fonctionnent toutes au sein du même cycle, la station à l'origine d'un problème ne présente généralement pas elle-même le symptôme ; celui-ci est plutôt détecté une ou deux stations en aval, une fois le rouleau déplacé. Le tableau suivant établit une corrélation entre les symptômes visibles les plus fréquents sur les rouleaux finis et la station probablement responsable de chacun, en fonction des contraintes physiques connues à chaque étape :
| Symptôme | Gare la plus probable | Catégorie de défaut | Cause première |
|---|---|---|---|
| Feuille d'algues de travers ou décentrée | Gare 1 | Inscription | Le capteur photoélectrique a manqué une erreur d'enregistrement avant l'indexation de la table. |
| La feuille d'algue ne se met pas en place avant que la pâte ne prenne. | Gare 1 | Timing | Le cycle d'alimentation des feuilles est en retard par rapport à la fenêtre d'index d'environ 5 secondes. |
| Garniture agglomérée, écrasée ou répartie de façon inégale | Gare 2 | Dosage | Dérive de la pression/du temps de dépôt sur un remplissage fibreux et sensible au cisaillement |
| Remplissage insuffisant ou excessif par rapport à l'objectif de la recette | Gare 2 | Dosage | Dérive du doseur volumétrique (norme industrielle : un dépassement du piston de 2 à 10 % est courant sans correction servo) |
| Couleur de la gaufrette irrégulière ou cuisson insuffisante/supérieure | Gare 3 | Thermique | Dérive de l'uniformité de la température de la plaque à travers la fenêtre de formation |
| La gaufrette est cassante avant d'atteindre la station de pliage. | Gare 3 | Thermique | Le temps de cuisson dépasse la fenêtre de transfert du plat chaud et souple |
| Le pli ne se ferme pas uniformément autour de la garniture. | Gare 4 | Mise en forme | Erreur d'enregistrement ou de dosage en amont survenant au niveau du pli |
| Des fissures ou des fractures se forment le long de la couture. | Gare 5 | Mise en forme | La plaquette a raté sa fenêtre de roulement souple et chaude |
| Forme du rouleau irrégulière d'une pièce à l'autre | Gare 5 | Mise en forme | Le calage du mandrin/rouleau ne suit pas la vitesse d'avancement de la feuille. |
| Le rouleau se déchire ou se déforme à la sortie | Gare 6 | Décharge | Dérive de la synchronisation du démoulage par rapport à l'état initial du rouleau |
Ce type de diagnostic spécifique à chaque poste est bien plus utile que de simplement qualifier le problème de « blocage ». Il est également cohérent avec les conclusions générales de la littérature sur la fiabilité des équipements alimentaires : une étude de 2026, évaluée par des pairs et portant sur la refonte des doseurs et des convoyeurs dans les usines agroalimentaires, a révélé que les défauts d'alignement mécanique et les écarts de suivi sont responsables de 70 à 80 % des pannes de convoyeurs dans les équipements de transformation alimentaire. Il s'agit d'une statistique générale de fiabilité, et non d'une statistique spécifique à l'indexage rotatif, mais d'un rappel utile que la plupart des défauts sur ce type d'équipement sont liés à des problèmes d'alignement et de synchronisation, et non à la défaillance catastrophique d'une seule pièce.
Table rotative vs ligne de production linéaire : le point de vue architectural
UDTECH ne produit pas une seule machine à gaufrettes polyvalente : alors que la machine UD-02 Phoenix Roll intègre une table rotative, la machine automatique à gaufrettes roulées (série UD05) repose sur un système linéaire à zones. La différence entre les deux systèmes tient moins au positionnement sur le marché qu'à la résolution d'un problème de fabrication fondamentalement différent.
| Trait | UD-02 (table tournante) | UD05 (zones linéaires) |
|---|---|---|
| Produit | Rouleau phénix garni (algues + porc effiloché/en poudre) | Rouleau de printemps sans garniture |
| Nombre de stations | 6 stations fixes, une table d'indexage | 5 zones séquentielles (dosage/cuisson/laminage/refroidissement/emballage) |
| Station service | Dédié (Poste 2, précuisson) | Aucun sur la ligne de base |
| Débit nominal | 720 pièces / h | 220–330 pièces/min (plus élevé, produit non rempli) |
| Tirage au sort | 12 kW (380 V triphasé) | 9.7 kW (UD05-2) ou 12 kW (UD05-3) |
Une table rotative est pertinente lorsqu'un produit nécessite un poste dédié pour une opération qu'une ligne linéaire n'a pas à effectuer – dans ce cas précis, le dépôt d'une feuille d'algue et l'injection d'une garniture avant la cuisson. L'ingénierie générale de l'indexage rotatif explique clairement ce compromis : les indexeurs à cames en mode continu peuvent fonctionner à des cadences très élevées, mais peinent à combiner un déplacement d'indexation rapide avec le temps d'arrêt prolongé requis par certains postes. C'est pourquoi les tables à servocommande « à la demande » sont privilégiées lorsqu'une application nécessite une indexation rapide suivie d'un temps d'arrêt prolongé par poste, soit le profil exact requis pour une séquence de remplissage et de cuisson. Une ligne linéaire de rouleaux de printemps – sans étape de remplissage et avec une séquence cuisson-roulage beaucoup plus simple – ne requiert pas une telle flexibilité et est donc conçue par UDTECH comme une ligne à zones simplifiée. Les acheteurs potentiels envisageant l'acquisition d'une machine à rouleaux Phoenix feraient mieux de considérer d'abord la question de l'adéquation entre le type de rouleau (« rotatif ou linéaire », c'est-à-dire rempli ou non), et non pas la vitesse, la marque ou la gamme de prix, et de prendre en compte l'efficacité sur l'ensemble de la ligne, et non simplement les cadences de production par poste.
Ce compromis a également ses limites en matière d'évolutivité. Robert Zaruba, président de CDS Corp. et journaliste à Assembly Magazine , estime que la limite pratique se situe autour de 30 postes avant qu'une table rotative ne devienne « extrêmement volumineuse et difficile à manipuler ». Il note également que les fabricants qui optent initialement pour un système rotatif pour un produit simple ou à faible volume migrent souvent vers une ligne linéaire par la suite, lorsque le processus s'enrichit d'étapes ou que le volume augmente. La table à 6 postes de l'UD-02 se situe parfaitement dans cette plage optimale pour une table rotative. La question est tout autre de savoir si un futur processus de fabrication de snacks fourrés, beaucoup plus complexe, nécessitera à terme une ligne linéaire plutôt qu'une table rotative – il s'agit là d'un problème de nombre de postes, et non d'une question de produits fourrés ou non.
Points de contact en matière de conformité dans les 6 stations
La conformité aux normes de sécurité alimentaire et de sécurité des machines n'est pas imposée à la machine Phoenix Roll comme à une entité monolithique unique, mais est liée à des zones physiques spécifiques. Les conceptions de stations rotatives UD-02 s'alignent plus étroitement sur cette division que d'autres stratégies de conception possibles.
Les stations 1 et 2, zones de dépôt d'algues et de remplissage par injection, sont des surfaces en contact avec les aliments et sont donc soumises à l' article 117.40 du titre 21 du CFR : surfaces résistantes à la corrosion, matériaux non toxiques capables de résister aux agents de nettoyage et de désinfection, et joints parfaitement collés afin de minimiser l'accumulation de particules alimentaires. Cet article exige également que les systèmes automatisés de manutention du produit soient maintenus en état de propreté et d'hygiène irréprochables, et que les instruments de contrôle de la température (concernant directement la station 3) soient précis et exacts. Une réglementation complémentaire, l' article 117.35 du titre 21 du CFR , ajoute le volet opérationnel de cette exigence : les surfaces en contact avec les aliments doivent être nettoyées aussi fréquemment que nécessaire pour prévenir toute contamination, et les procédures de nettoyage et de désinfection doivent spécifiquement prévenir la contamination croisée par des allergènes, ce qui est directement pertinent pour une ligne de production qui alterne entre le remplissage d'algues/de soie dentaire et d'autres types de poudres à la station 2.
Par ailleurs, la table rotative elle-même, le mandrin et les points de transfert du convoyeur sont soumis à une seconde obligation de conformité distincte, souvent ignorée dans les guides d'achat de rouleaux Phoenix : la protection des opérateurs, et non la sécurité alimentaire. Aux États-Unis, la norme OSHA 29 CFR 1910.212 exige la protection des points de fonctionnement sur toute machine comportant des points de pincement exposés, des pièces rotatives ou des rouleaux en mouvement. Cette exigence s'applique directement à une table rotative qui défile devant un mandrin de pliage/roulage environ toutes les 5 secondes. Il s'agit d'une exigence distincte des règles relatives au contact alimentaire mentionnées précédemment : les normes 117.40 et 117.35 régissent les éléments en contact avec le produit, tandis que la norme 1910.212 régit ce qu'un opérateur se tenant à proximité de la machine peut atteindre.
Outre les règles de sécurité alimentaire et de sécurité des travailleurs applicables aux États-Unis, un troisième domaine de conformité s'applique aux machines rotatives destinées au marché de l'UE : les exigences relatives à la sécurité des machines et à la fiabilité des systèmes de commande. Pour toute machine UD-02 destinée au marché de l'UE, cela implique le règlement (UE) 2023/1230 , qui abroge la directive 2006/42/CE relative aux machines à compter du 14 janvier 2027, date d'application générale du règlement (les articles 26 à 42, relatifs à l'évaluation de la conformité et aux procédures des organismes notifiés, sont applicables depuis le 14 janvier 2024). Son annexe III définit des exigences spécifiques directement applicables aux mécanismes rotatifs multi-stations : en cas de défaillance du système de commande, « aucune pièce mobile ne doit tomber ni être éjectée » , l'arrêt doit rester libre et l'usure des pièces soumises à des charges cycliques répétées doit être prise en compte, les instructions de maintenance précisant la fréquence d'inspection et les critères de remplacement des pièces d'usure.
Conformément au règlement (UE) 2023/1230, un intégrateur qui effectue une modification substantielle sur une machine installée (par exemple, le remplacement ou la mise à niveau de l'automate programmable et de la servologique qui synchronisent les six stations UD-02) devient juridiquement le « fabricant officiel » de cette machine, héritant ainsi de la responsabilité du marquage CE et de l'évaluation des risques. Ce transfert de responsabilité, souligné par Paul Yu, ingénieur en chef adjoint d'Intertek, dans une analyse du règlement datant de 2025 , doit être pris en compte avant toute modification du système de commande d'une machine à stations rotatives par un acheteur ou un intégrateur tiers après son installation.
Perspectives du secteur : le rôle de l’indexage rotatif dans l’automatisation des distributeurs de snacks.
La tendance à une plus grande variété au sein des gammes de produits – désormais communément appelée « rationalisation des références » ou « prolifération des produits », conséquence du commerce électronique et de la vente directe au consommateur – justifie d'éviter l'achat de plusieurs machines mono-usages. Le changement de format basé sur les recettes, rendu possible par la conception de la Station 2 décrite précédemment, permet à une ligne rotative de produire de multiples variantes de remplissage grâce à un système unique qui s'adapte aux nouvelles recettes, contrairement aux systèmes où le remplissage doit être physiquement remplacé ou une autre ligne acquise. Il ne s'agit pas d'une tentative d'étude de marché, mais de la conséquence d'un système mieux adapté aux exigences de production actuelles. Un risque réel existe cependant : un acheteur qui investit aujourd'hui dans une doseuse mono-usage peut constater, dans l'année qui suit, qu'une nouvelle référence nécessite un remplissage fibreux ou granulaire que la machine ne peut tout simplement pas traiter ; une lacune structurelle que la Station 2, flexible en termes de recettes, est précisément conçue pour combler. L'expérience de fabrication d'UDTECH influence directement ce choix de conception : l'équipe d'ingénierie interne de l'entreprise s'appuie sur plus de 15 ans d'expérience dans la construction d'équipements de remplissage, de dosage et de formage pour des acheteurs dans plus de 100 pays d'exportation, et cette exposition intermarchés à l'évolution de la demande de références est précisément la raison pour laquelle la Station 2 a été conçue autour d'un changement de recette du panneau de commande plutôt que d'un remplacement physique du matériel.
Des données concrètes, issues de rapports non liés au marché, confirment la demande croissante de robots industriels dans le secteur agroalimentaire ; ces données proviennent de données d'installation réelles et non de projections de ventes. Le résumé de l'événement World Robotics 2025 de la Fédération internationale de robotique (IFR) fait état de 542 076 installations de robots industriels dans le monde en 2024, dont une faible part pour le secteur agroalimentaire. Toutefois, aux États-Unis, le nombre total d'installations de robots industriels a progressé de 11 % en 2024, atteignant 38 000 robots, et le secteur agroalimentaire est spécifiquement identifié comme l'un des principaux moteurs de cette croissance. L'automatisation dans le secteur agroalimentaire ne représente certes pas encore une part importante du marché des robots industriels, mais cette part est en croissance, comme l'attestent des données historiques solides et vérifiées de manière indépendante, et non des estimations futures.
Les estimations du marché des indexeurs rotatifs varient considérablement, allant d'environ 690 millions de dollars à plus de 2 milliards de dollars selon les rapports consultés ; ceci confirme que ces chiffres reflètent des tendances générales et des ordres de grandeur plutôt que des totaux précis pour l'ensemble du secteur. Les valeurs en dollars ne doivent être considérées ici qu'à titre indicatif.
Plus concrètement encore, les fournisseurs eux-mêmes s'orientent vers ces solutions. Ces dernières années, les fabricants de machines agroalimentaires ont lancé de nouvelles lignes de dosage servo-motorisées, conçues pour les fourrages tendres et texturés. Cette tendance explique pourquoi la station 2 de l'UD-02 utilise un dosage servo pour son fourrage fibreux, plutôt qu'une méthode de remplissage à volume fixe plus simple. Pour un client souhaitant acquérir un tel équipement, il est essentiel d'accorder autant, voire plus, d'importance à la flexibilité des recettes et à la précision du dosage servo qu'au débit maximal ou à l'historique de l'entreprise, lorsqu'il envisage l'achat d'une remplisseuse à table rotative configurée pour la production de ce type de snacks fourrés.
QFP
À quelle vitesse s'indexe la table rotative de l'UD-02 ?
Voir la réponse
Que se passe-t-il si une station est bloquée, est-ce que toute la ligne s'arrête ?
Voir la réponse
La station d'injection peut-elle traiter les obturations liquides, ou seulement les obturations sèches et en poudre ?
Voir la réponse
Pourquoi UDTECH utilise-t-il une table rotative pour le Phoenix Roll mais une ligne linéaire pour le rouleau d'œuf nature ?
Voir la réponse
Le passage d'un remplissage à base d'algues à un remplissage en poudre modifie-t-il quelque chose au niveau du matériel de la station d'injection, ou seulement les paramètres de la recette ?
Voir la réponse
En quoi une platine rotative diffère-t-elle d'une simple platine manuelle ?
Voir la réponse
Pourquoi nous écrivons ceci
La société Suzhou UDTECH Technology Co., Ltd. conçoit et fabrique la machine à rouleaux Phoenix UD-02 décrite dans ce guide. Bien que nous n'exploitions pas de ligne de production de rouleaux Phoenix, notre processus de conception implique d'examiner les mêmes compromis en matière de séquençage, de détection et de dosage que ceux abordés ici – notamment en tenant compte de la pertinence et des divergences entre la littérature de brevets, les normes de conception et les références de la presse spécialisée pour ce type de gaufrette fourrée.
Nous indiquons clairement quelles affirmations relèvent de notre propre description du UD-02 et lesquelles proviennent d'une source externe. Vérifié par l'équipe technique de Suzhou UDTECH Technology Co., Ltd.
Références et sources
- 21 CFR Partie 117, Équipement et ustensilesAgence américaine des produits alimentaires et médicamenteux (eCFR)
- 21 CFR §117.35, Opérations sanitairesAgence américaine des produits alimentaires et médicamenteux (eCFR)
- 21 CFR Partie 117 Sous-partie C, Analyse des dangers et contrôles préventifs fondés sur les risquesAgence américaine des produits alimentaires et médicamenteux (eCFR)
- 29 CFR Partie 1910, Sous-partie O, Machines et protection des machinesAdministration américaine de la sécurité et de la santé au travail (eCFR)
- Conférence mondiale sur la robotique 2025, Robots industriels, RésuméFédération internationale de robotique
- Règlement (UE) 2023/1230 relatif aux machines, texte intégralJournal officiel de l'Union européenne (EUR-Lex)
- Règlement (UE) 2023/1230, annexe IIIJournal officiel de l'Union européenne
- Le nouveau règlement européen sur les machines : ce que les fabricants doivent savoirIntertek
- Brevet américain n° 4 895 195, Appareil de dosage volumétrique d'un matériau en vrac fragileUSPTO / Brevets Google
- Brevet américain n° 5 464 126, Machine de dosage volumétrique pour granulés et poudresUSPTO / Brevets Google
- Brevet américain n° 4 494 920, appareil de dépôt volumétrique à déplacement positifUSPTO / Brevets Google
- Brevet américain 5 405 059, Appareil de remplissage rotatifUSPTO / Brevets Google
- Brevet américain n° 4 890 514, mécanisme d'indexation rotatifUSPTO
- Brevet américain n° 4 512 214, Table d'indexage rotative à verrouillage de stationUSPTO
- EP4005396A1, Appareil d'indexation pour articles en forme de plaquette/côneOffice européen des brevets / Brevets Google
- Fiabilité des déposeurs et des convoyeurs dans les équipements des usines alimentaires (2026)MDPI Sciences appliquées (revue par les pairs)
- Dépôt/Remplissage avec précisionEntreprise de boulangerie (Sosland Publishing)
- Comment choisir une table d'indexage rotativeMagazine de l'Assemblée
- Indexation rotative vs. indexation linéaireAssembly Magazine (Jim Camillo, citant Robert Zaruba, CDS Corp.)
Articles Relatifs
- Machine à rouleaux Phoenix UDTECH UD-02Spécifications complètes, facteurs de prix et guide d'achat
- Phoenix Roll Machine : Guide d'achatcomparaison des niveaux d'automatisation, des prix et des options de fournisseurs sur le marché
- Comment fonctionne une machine automatique à rouleaux de printemps ?l'architecture à zones linéaires qui sous-tend la ligne de production de plaquettes non remplies d'UDTECH
- Qu'est-ce qu'un Phoenix Roll ? Ce snack à base d'algues et de porc effiloché, expliqué.l'histoire alimentaire et l'aspect consommateur de ce produit
- Machine automatique à rouleaux d'œufsLa catégorie complète d'équipements pour rouleaux de plaquettes d'UDTECH
- Machine à rouleaux d'œufs aux alguesGuide d'équipement pour les variantes de rouleaux de gaufrettes fourrées aux algues