Quick Specs
| Type de processus | Cuire au four puis rouler (sans friture) |
| Mécanisme de base | Moules chauffés rotatifs + laminage à chaud |
| options de source de chaleur | Gaz (GPL) ou électrique/induction |
| Exemple de débit | Jusqu'à 330 pièces/min (UDTECH UD05-3) |
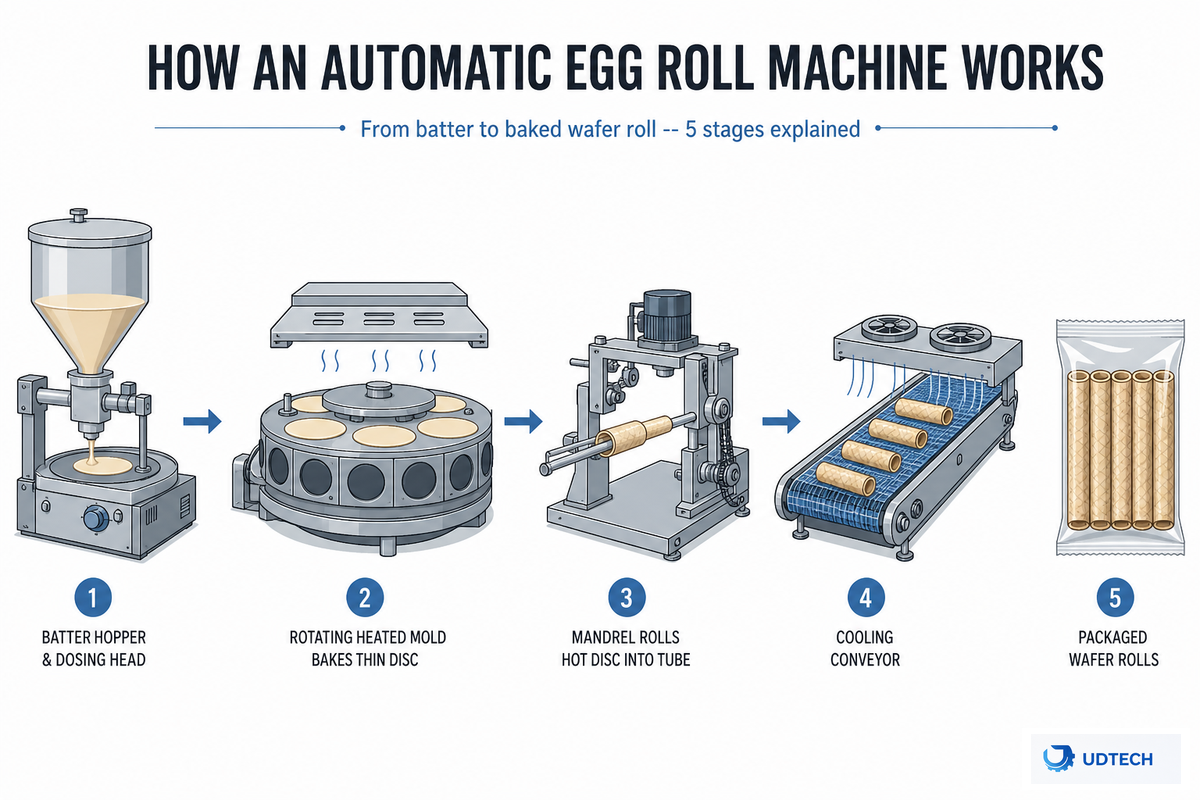
Comment fonctionne une machine à nems automatique ? Une machine à nems automatique est un équipement industriel de transformation alimentaire qui cuit la pâte pour former un disque croustillant, puis l'enroule à chaud, comme expliqué ici. Son fonctionnement consiste à déposer une fine couche de pâte sur un moule chauffant rotatif, à la cuire pour obtenir un disque croustillant, puis à enrouler ce disque autour d'un mandrin tant qu'il est encore chaud et souple. Aux États-Unis, le terme « nems » désigne plus souvent les rouleaux de printemps salés et frits ; le mécanisme décrit ci-dessous s'applique donc spécifiquement aux machines à nems cuits au four, et non aux nems.
En résumé : une machine automatique à nems dépose la pâte sur des moules chauffants rotatifs, la cuit en un disque fin en quelques secondes, puis enroule le disque chaud autour d’un mandrin avant qu’il ne refroidisse et ne durcisse. Une ligne industrielle de moyenne capacité réalise ce cycle en continu à plus de 100 pièces par minute, le chauffage étant principalement assuré par du gaz ou de l’électricité.
Que signifie réellement « machine automatique à rouleaux de printemps » ?
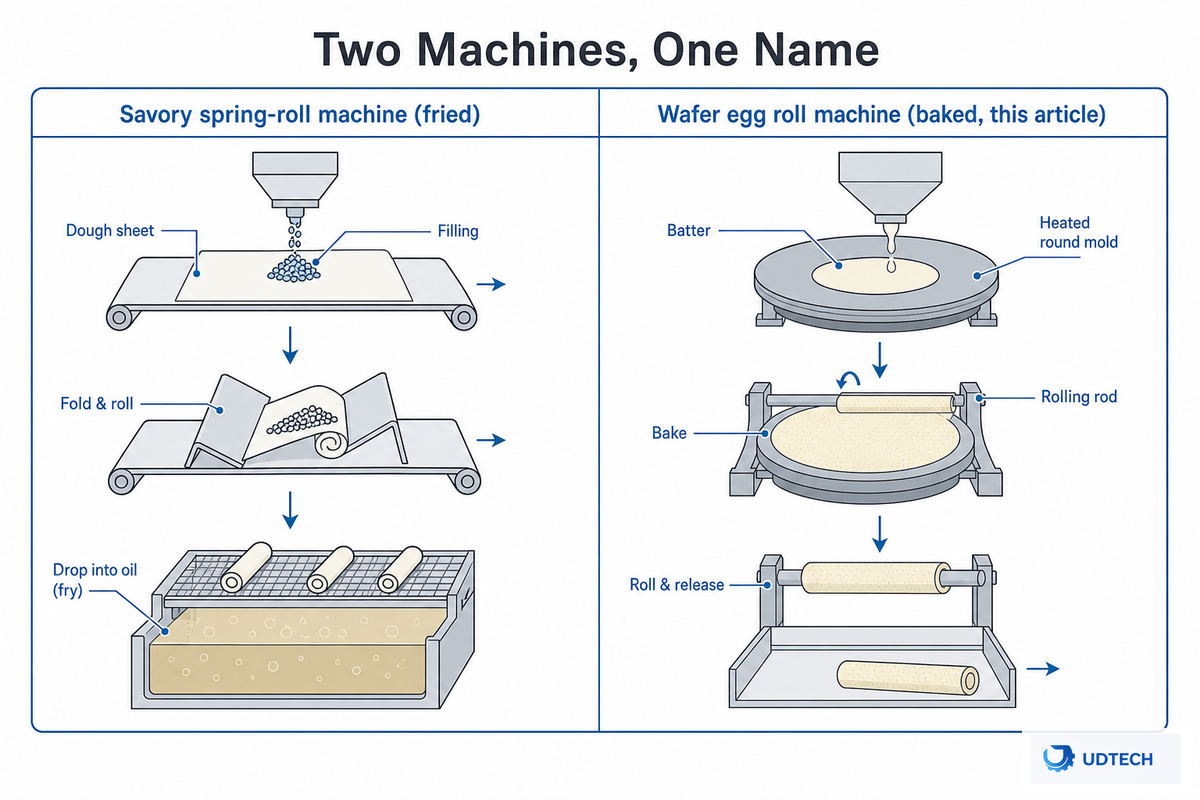
Une recherche sur « machine à nems » renvoie principalement aux résultats américains vers des équipements pour nems salés : une feuille de pâte est découpée, garnie, pliée et frite. Cet article traite d’une autre catégorie de machines : celles qui cuisent la pâte pour obtenir une galette croustillante et la roulent à chaud, sans aucune friture. Pour un aperçu plus complet des équipements pour la production de snacks et de produits de boulangerie, consultez le catalogue UDTECH consacré aux machines de transformation alimentaire , notamment pour les gaufrettes, les gaufres, les crêpes, les sachima et les mini-brioches.
Cette confusion n'est pas qu'une simple question de sémantique : les acheteurs qui envoient une demande de devis à un fabricant de nems salés en imaginant une ligne de production de gaufrettes cuites au four finissent par comparer des devis pour des équipements totalement différents, gaspillant ainsi un cycle d'approvisionnement avant que l'erreur ne soit constatée. Ces deux machines partagent le même nom, mais presque rien d'autre sur le plan mécanique ; une explication plus détaillée de cette différence de dénomination est disponible dans notre comparatif des machines à gaufrettes et à nems.
Cette distinction est suffisamment ancienne pour figurer dans les archives de l'USPTO : un brevet américain de 1972 pour une « machine automatique à rouleaux de printemps » décrit le modèle à pâte et garniture, tandis qu'une autre série de brevets d'utilité chinois, datant des années 2010-2020, couvre le modèle à moule rotatif et rouleau à gaufrettes dont il est question dans cet article – deux lignées d'ingénierie distinctes, et non une simple coïncidence liée au référencement naturel. Si vous hésitez encore sur le format le plus adapté à votre produit, notre guide d'achat, qui couvre les machines à rouleaux de printemps à gaufrettes, salées et domestiques, aborde directement cette question ; cet article se concentre sur le fonctionnement mécanique de la machine à gaufrettes.
| Type de machine | Mécanisme | Étape de chauffage/friture | débit typique | Cas d'utilisation le plus adapté |
|---|---|---|---|---|
| Machine à rouleaux de printemps (cet article) | Cuire au four sur un moule rotatif, puis rouler à chaud autour d'un mandrin. | Cuisson au four, sans friture | 220–330 pièces/min | production industrielle de gaufrettes/biscuits |
| Machine à rouleaux de printemps salés | Étalez la pâte, garnissez-la et repliez-la autour de la garniture. | Frit après avoir été roulé | ~2 400 pièces/heure (≈40 pièces/min) | Fabricants d'aliments surgelés, restaurants |
| machine à rouleaux d'œufs électrique domestique | Œuf battu versé dans un cylindre vertical chauffé | Cuit, sans friture | Portion individuelle, une à la fois | Cuisines à domicile |
| gaufrette roulée à la main | Pâte versée à la main sur une plaque chauffante, roulée à la main | Cuit | Faible, limité par l'opérateur | petites boulangeries artisanales |
| Ligne de moulage de plaquettes alimentée au gaz | Moules rotatifs chauffés au gaz | Cuit | Comparable à l'électrique, mais coût initial inférieur | Sites disposant d'une infrastructure GPL existante |
| Ligne de moulage de plaquettes électriques/à induction | Moules rotatifs chauffés par induction | Cuit | Environ 50 % d'énergie en moins par cycle de cuisson par rapport au gaz | Sites privilégiant l'efficacité énergétique, sans conduite de gaz |
| Ligne de rouleaux de plaquettes remplies | Cuire au four, étaler, puis injection de remplissage après étalage | Cuit | Comparable à non rempli, plus l'étape d'injection | Gammes de produits de biscuits/desserts fourrés |
| Unité de fabrication de plaquettes pneumatiques en petits lots | Moins de cavités dans les moules, assistance au roulement pneumatique | Cuit | Volume inférieur à la pleine ligne industrielle | Petites boulangeries, essais pilotes |
| Ligne de production de gaufrettes multi-saveurs (type à six pinces) | Plusieurs stations de serrage de moules fonctionnent en parallèle | Cuit | Plusieurs saveurs produites par cycle | Producteurs de collations diversifiés |
Aperçu du processus de fabrication des plaquettes en 5 étapes
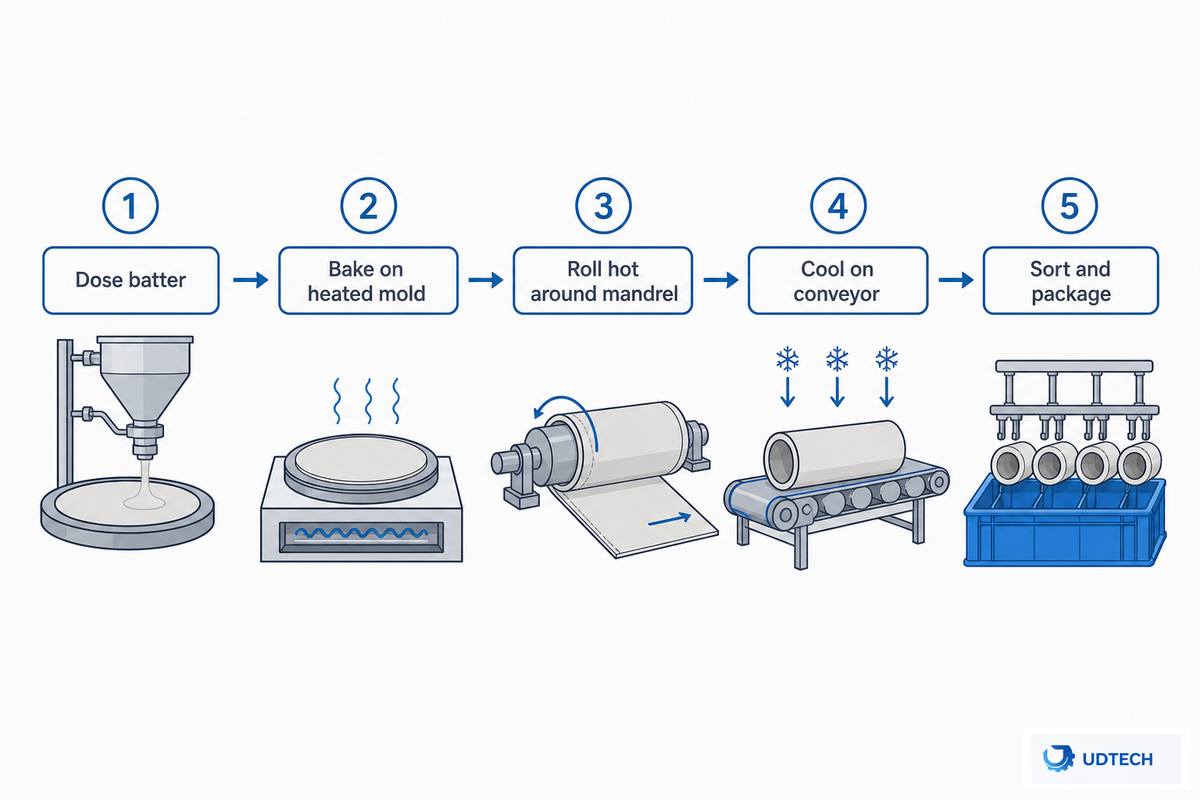
Appelons cela la séquence de fabrication de gaufrettes en 5 étapes : dosage, cuisson, laminage, refroidissement et conditionnement, le tout fonctionnant en un cycle continu plutôt qu’avec cinq machines distinctes. C’est ce qui distingue une machine à laminer les gaufrettes de toutes les autres machines de formage alimentaire du marché. Négliger l’une de ces cinq étapes est source de problèmes : une usine qui ne prévoit que le moule et le mandrin, et qui omet de planifier l’intégration du refroidissement et du conditionnement, se retrouve bloquée précisément aux étapes que les fiches techniques concurrentes passent sous silence. Chaque étape existe parce que la précédente crée une contrainte que la suivante doit résoudre : un dosage irrégulier impose une cuisson plus lente, une cuisson inégale exige un laminage plus délicat, et ainsi de suite. Les dépôts de brevets américains et chinois relatifs aux équipements de laminage de gaufrettes documentent des solutions mécaniques pour ces transitions précises.
| Stage | Ce qui se produit | Paramètre clé |
|---|---|---|
| 1. Dosage | La pâte est dosée dans chaque cavité du moule. | Contrôle du volume de dose et de la viscosité |
| 2. Cuisson | Les moules rotatifs cuisent la pâte en un disque fin. | Température du moule, chauffage au gaz ou électrique |
| 3. Rouler | Un mandrin transforme le disque chaud et malléable en tube. | Temps de cuisson |
| 4. Refroidissement / remplissage | Rouleaux disposés sur un convoyeur de refroidissement ; certaines lignes ajoutent du remplissage | Laisser refroidir avant manipulation |
| 5. Emballage | Les rouleaux sont triés, inspectés et mis en boîte. | points de contrôle d'inspection |
Étape 1, Mélange de la pâte et dosage précis
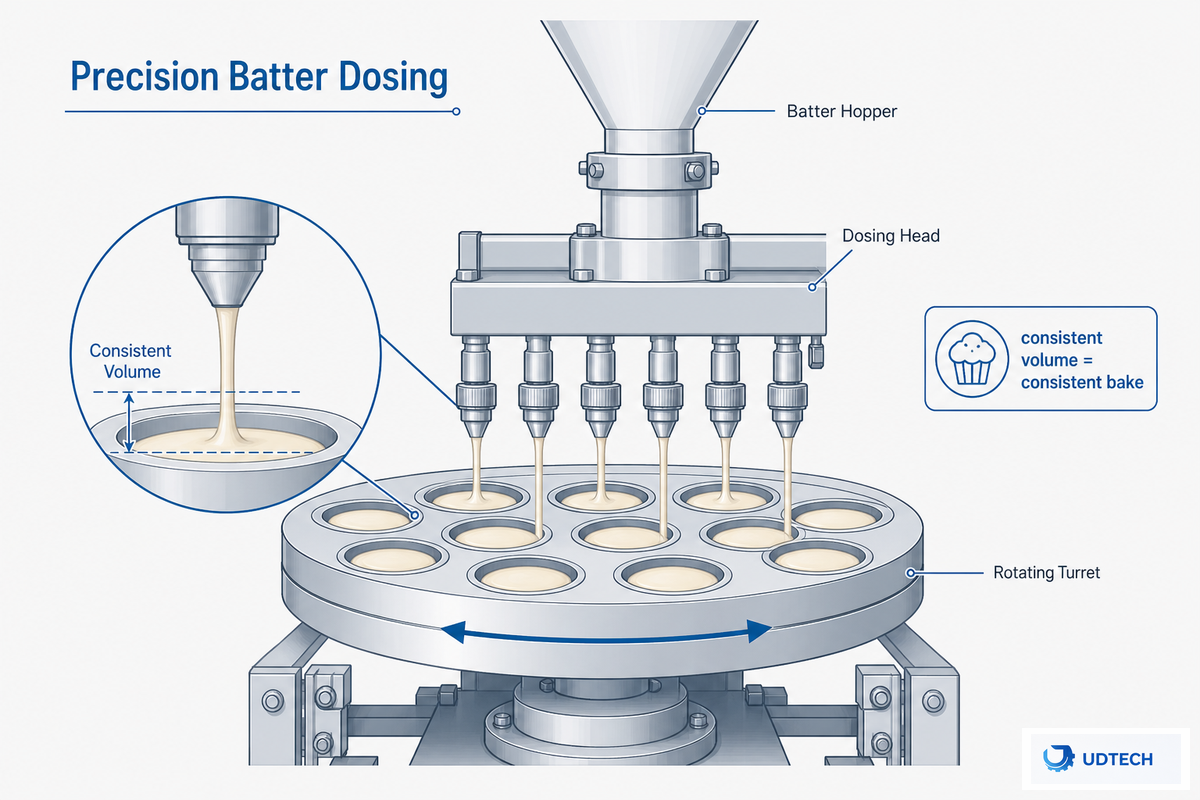
La qualité des rouleaux de gaufrettes repose sur un dosage précis : chaque cavité du moule doit contenir le même volume de pâte, à la même viscosité, sous peine de voir les disques cuire et s’étaler de manière inégale. La cause première se situe presque toujours en amont du moule : une tête de dosage qui dévie, même légèrement, modifie le temps de cuisson et l’épaisseur des disques. Cette irrégularité se manifeste plusieurs étapes plus tard par des rouleaux fissurés ou déformés, mis au rebut lors du contrôle qualité.
Les doseurs automatisés dosent la pâte au volume plutôt qu'à l'œil, ce qui explique pourquoi les lignes automatisées produisent des gaufrettes plus uniformes que les systèmes manuels de cuisson et de roulage. Des brevets américains déposés pour des équipements de formation de rouleaux de printemps et de biscuits décrivent des mécanismes automatiques d'enrobage et de formage conçus spécifiquement pour reproduire – et maintenir constant – le dosage qu'un opérateur qualifié effectuerait normalement au toucher.
Une variation, même minime, de la viscosité de la pâte modifie le temps de cuisson et l'épaisseur du disque ; la plupart des chaînes de production spécifient une plage de viscosité cible et la vérifient à chaque quart de travail plutôt que de se fier uniquement à un jugement visuel.
Étape 2 : Cuisson de la gaufrette sur des moules chauffants rotatifs
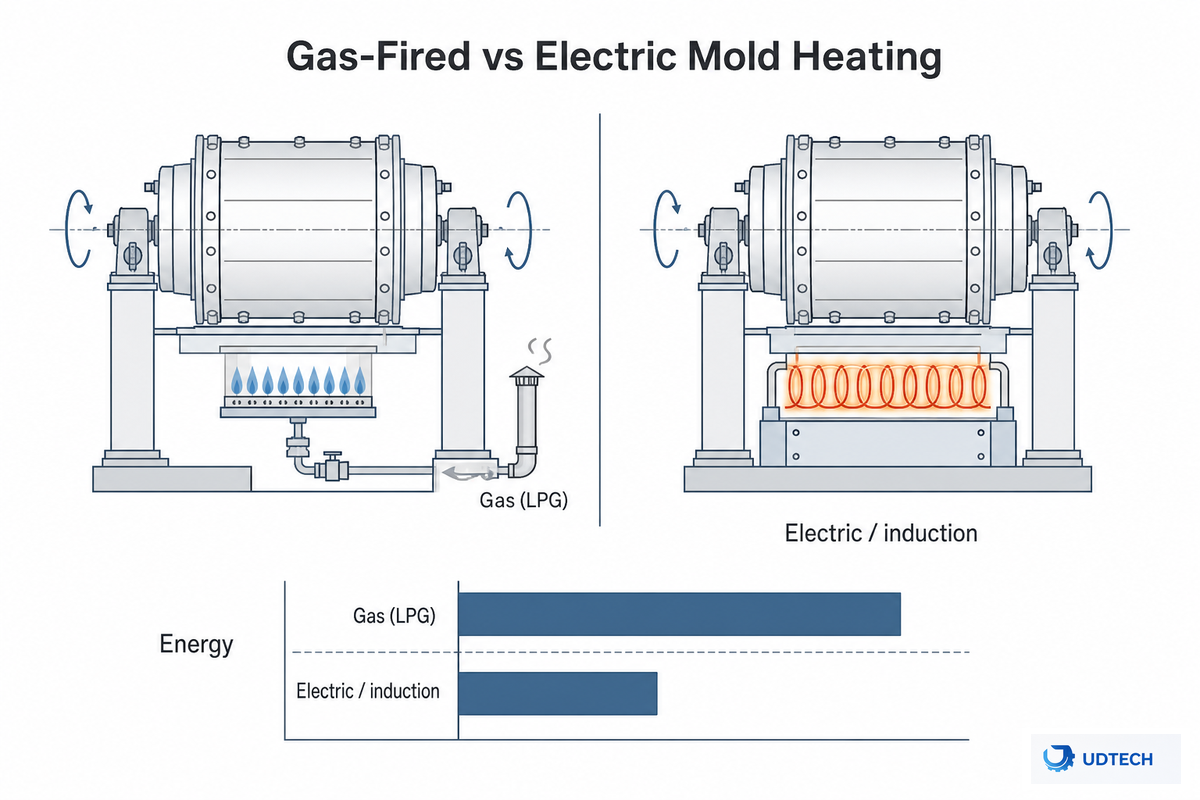
Le tableau comparatif des moules à gaz et électriques ci-dessous aborde le choix d'équipement le plus important à cette étape : les moules rotatifs cuisent la pâte dosée en un disque fin, la cuisant entièrement en une seule étape. Contrairement à un rouleau de printemps salé, plié cru puis frit, un rouleau de printemps ne nécessite pas d'étape de friture, la cuisson au four constituant l'étape principale. Les moules à gaz (GPL) restent la norme depuis longtemps. Un article de presse spécialisée de 2025 sur le four OptiBake de Bühler – le premier four à gaufrettes à induction du marché – indique que le chauffage par induction électrique consomme environ deux fois moins d'énergie qu'un four à gaufrettes à gaz classique, sans émissions de combustion. Les tarifs des services publics sur lesquels repose cette comparaison fluctuent également : l’électricité commerciale américaine coûtait en moyenne environ 0.14 $ par kWh début 2026, selon les données de l’EIA, tandis que le gaz naturel industriel se situait généralement entre 5 et 9 $ par 1 000 pieds cubes selon l’État et la saison – le prix spot du Henry Hub a oscillé entre environ 2.65 et 9.86 $ par MMBtu en 2025 – il est donc préférable de se référer aux tarifs locaux actuels des services publics plutôt que de supposer que l’un ou l’autre combustible est automatiquement moins cher.
- Coût des équipements réduit, norme de base de l'industrie
- Nécessite une conduite d'alimentation en GPL et une ventilation dédiée à l'évacuation/au renouvellement d'air.
- Le temps de chauffe et les coûts de fonctionnement sont liés aux fluctuations du prix du gaz.
- Aucun sous-produit de combustion, aucune ventilation de cheminée requise
- Environ 50 % d'énergie en moins par cycle de cuisson par rapport au gaz, selon les données OptiBake 2025 de Bühler
- Nécessite une capacité électrique dédiée sur le site d'installation
« Le chauffage par induction élimine le besoin de combustion à flamme nue, il n'y a donc pas de CO2, de CO ou de NOx à évacuer, et la température plus basse de la chambre réduit les contraintes thermiques sur les câbles et les roulements au fil du temps. »
— Responsable de l'unité commerciale des plaquettes chez Bühler, à propos du four à induction pour plaquettes OptiBake
La norme NSF/ANSI 4-2025 – la catégorie de certification NSF la plus proche pour les équipements de cuisson rotatifs chauffants en contact avec les aliments, tels que les grils à rouleaux et les gaufriers – définit les exigences d'hygiène les plus pertinentes pour un moule de cuisson rotatif : surfaces résistantes à la corrosion, zones NEP (nettoyage en place) à drainage automatique et joints étanches empêchant l'accumulation de résidus. Sur la gamme UD05 d'UDTECH, l'épaisseur de la gaufrette cuite varie de 0.8 à 1.4 mm environ, avec une température de plaque maintenue dans une plage étroite de ±2 °C à 3 °C – une tolérance qui garantit la constance du temps de cuisson et du comportement de rotation d'un disque à l'autre.
Étape 3, laminage à chaud de la plaquette autour du mandrin
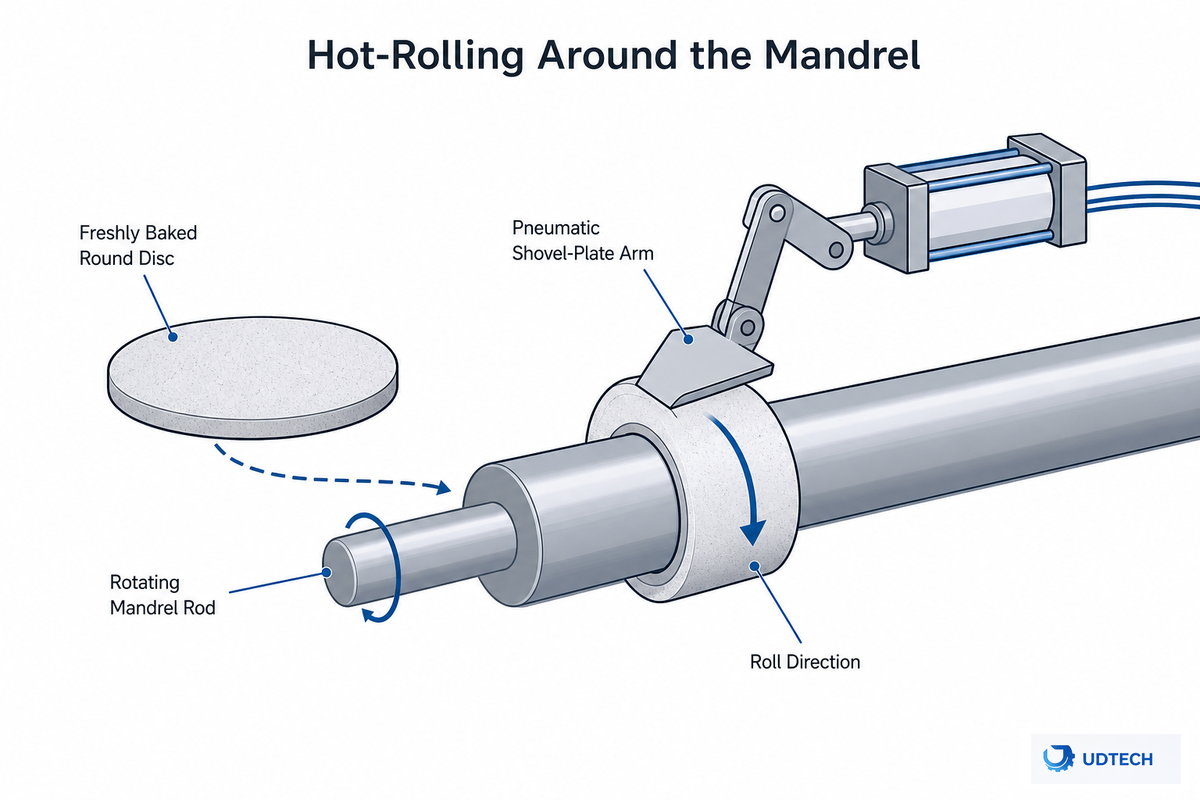
Une gaufrette fraîchement cuite doit être laminée tant qu'elle est encore suffisamment chaude pour se plier sans se fissurer. C'est pourquoi le mécanisme de laminage est synchronisé avec le cycle de cuisson plutôt que de fonctionner selon une horloge fixe. Aucun fabricant ne publie de valeur unique de « laminage en X secondes » – la formulation de la pâte et l'humidité ambiante influent trop sur la flexibilité de la gaufrette pour qu'une seule valeur soit valable – mais les brevets témoignent d'une véritable ingénierie axée sur le problème, plutôt que sur une spécification publiée. En pratique, sur une ligne fonctionnant dans un environnement légèrement humide ou frais, il faudra revérifier ce timing, car une gaufrette qui durcit même une fraction de seconde trop tôt se déchire au lieu d'être laminée proprement.
Un brevet décrit le laminage d'une plaquette chaude à une vitesse de rouleau délibérément inférieure à sa vitesse d'avancement, afin d'éviter que le rouleau ne dépasse et ne déchire le disque encore mou. Les dispositifs qui s'appuient uniquement sur la rotation pour « attraper » la plaquette peuvent ne pas la saisir correctement – un défaut documenté dans les brevets comme un « roulage naturel » –, ce qui explique pourquoi les modèles plus récents intègrent une pelle pneumatique qui presse physiquement le bord d'attaque de la plaquette contre le mandrin avant le début de la rotation.
- Une prise en main constante malgré les légères variations du batteur
- Taux de rejet inférieur à celui des conceptions reposant uniquement sur la gravité ou la rotation
- Ajoute une pièce mobile (pelle pneumatique) pour l'entretien
- Toujours sensible à la dérive de la viscosité de la pâte en amont
Étapes 4 et 5 : Refroidissement, options de remplissage, tri et conditionnement

Après le laminage, la gaufrette doit refroidir et se solidifier avant de pouvoir être manipulée sans risque de fissures ou d'écrasements. La plupart des lignes de production font passer les tubes laminés sur un convoyeur de refroidissement avant le tri. Certaines lignes de laminage de gaufrettes ajoutent une étape de remplissage (crème ou pâte) après le laminage pour les biscuits fourrés, contrairement à la méthode de remplissage avant laminage utilisée pour les produits salés. Les rouleaux croustillants non fourrés ne comportent pas cette étape. La gaufrette étant un produit prêt à consommer exposé à l'air libre entre le refroidissement et l'emballage, la réglementation de la FDA relative à la sécurité alimentaire exige explicitement une évaluation des risques de contamination par des agents pathogènes environnementaux dès lors qu'un aliment prêt à consommer est exposé à l'environnement avant son emballage. Il s'agit donc d'un véritable contrôle de conformité à ce stade précis, et non d'une simple mesure d'hygiène. L'intégration en aval avec une ligne d'emballage est également un domaine où la planification de l'acheteur exige une réflexion approfondie ; notre analyse détaillée d'une ligne de production de feuilletines présente une configuration similaire pour les produits de grignotage cuits au four. UDTECH conçoit ses propres convoyeurs et systèmes de tri pour chaque installation, de sorte que l'intégration du refroidissement et de l'emballage est planifiée en interne plutôt que d'être laissée à la charge de l'acheteur après la livraison du moule et du mandrin.
Dans quelle mesure l'automatisation modifie-t-elle la production (et quel est son coût) ?
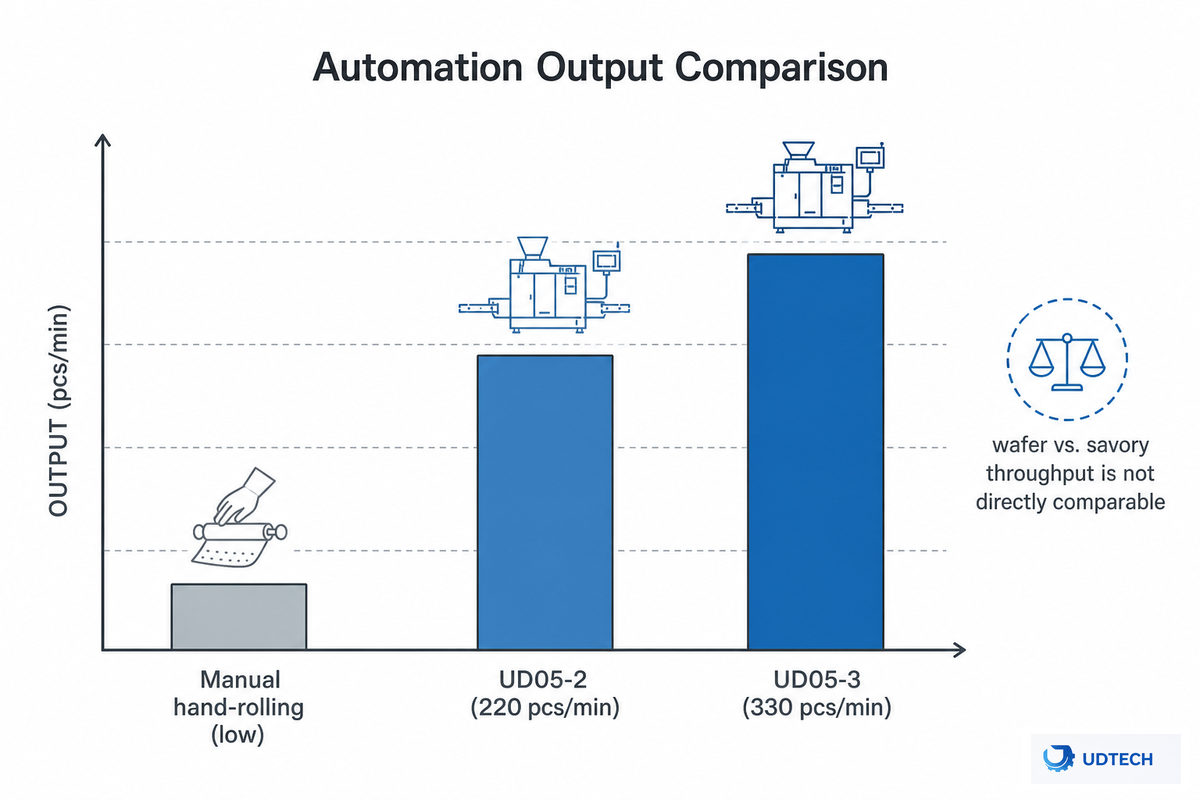
Les lignes de production automatiques de gaufrettes atteignent une cadence de production bien supérieure à celle des machines à rouleaux manuels. La machine automatique UDTECH pour rouleaux de printemps (série UD05) fonctionne à une cadence de 220 à 330 unités par minute selon la configuration (UD05-2 [9.7 kW] ou UD05-3 [12 kW]), sur un cycle de 8 heures.
À titre de comparaison, une ligne de production de feuilles de rouleaux de printemps salées (une catégorie de machines différente qui plie et frit la feuille) a généralement une capacité d'environ 2 400 feuilles par heure, soit 40 par minute. Les deux lignes ne sont donc pas comparables à l'unité, mais plutôt conçues pour des produits finis et des volumes de production différents. L'exemple documenté par UDTECH concernant la cuisson des feuilles UD05-3 à chauffage électrique affiche un coût d'électricité d'environ 0.09 $ pour 1 000 feuilles, contre environ 2.36 $ pour 1 000 feuilles pour une ligne industrielle de production de feuilles de rouleaux de printemps d'environ 59 kW. Cet écart varie en fonction du coût local de l'électricité, des pertes dues à l'inactivité du four, de la gamme de produits et d'autres facteurs. Les données d'UDTECH doivent être considérées comme celles du fabricant et non comme une norme universelle. Pour une analyse complète des coûts de main-d'œuvre et du retour sur investissement liés au passage d'une production manuelle à une production automatisée, consultez notre analyse comparative des coûts (manuel vs automatique) et notre guide de planification des capacités.
Points de contrôle qualité pendant la production

Le bon fonctionnement d'une ligne de production de plaquettes exige une vigilance constante et un contrôle rigoureux du processus ; une ligne ne peut être mise en marche et laissée sans surveillance. Comme indiqué dans les discussions sur l'automatisation alimentaire, les variations de processus ne se manifestent pas toujours par des défauts immédiatement visibles, mais ont un impact sur la régularité de la production. Des études évaluées par des pairs sur les plaques de cuisson des plaquettes indiquent que les différences de couleur et les fissures sont les défaillances prédominantes, toutes deux résultant d'une répartition thermique non uniforme sur les plaques. En moyenne, pour tous les types d'équipements de transformation alimentaire, les médias citent un temps d'arrêt non planifié médian de 5.0 % pour les équipements d'une ligne de production donnée, un chiffre permettant d'évaluer les performances réelles d'une ligne de production de plaquettes en termes de temps d'arrêt.
- ✔Vérifier l'uniformité de la température du moule dans toutes les cavités à chaque quart de travail, et pas seulement au démarrage.
- ✔Surveillez le taux de casse/rejet par rapport à une valeur de référence mobile : une augmentation soudaine indique généralement un décalage de viscosité ou de synchronisation.
- ✔Vérifiez la couleur et la netteté à plusieurs endroits, et pas seulement au bout de la ligne de production.
- ✔Effectuez des contrôles à plusieurs points de la chaîne de production : de nombreuses lignes de boulangerie et de fabrication de snacks utilisent la détection de métaux avant et après l’ensachage, car se fier à un seul point de détection tend à augmenter les taux de faux rejets.
« Les systèmes d’inspection par vision 2D/3D sont de plus en plus utilisés pour surveiller en temps réel les étapes de formage et de cuisson, en complément des détecteurs de métaux et des rayons X pour la détection des corps étrangers et des défauts. »
Exigences d'intégration et d'utilitaires avant l'installation
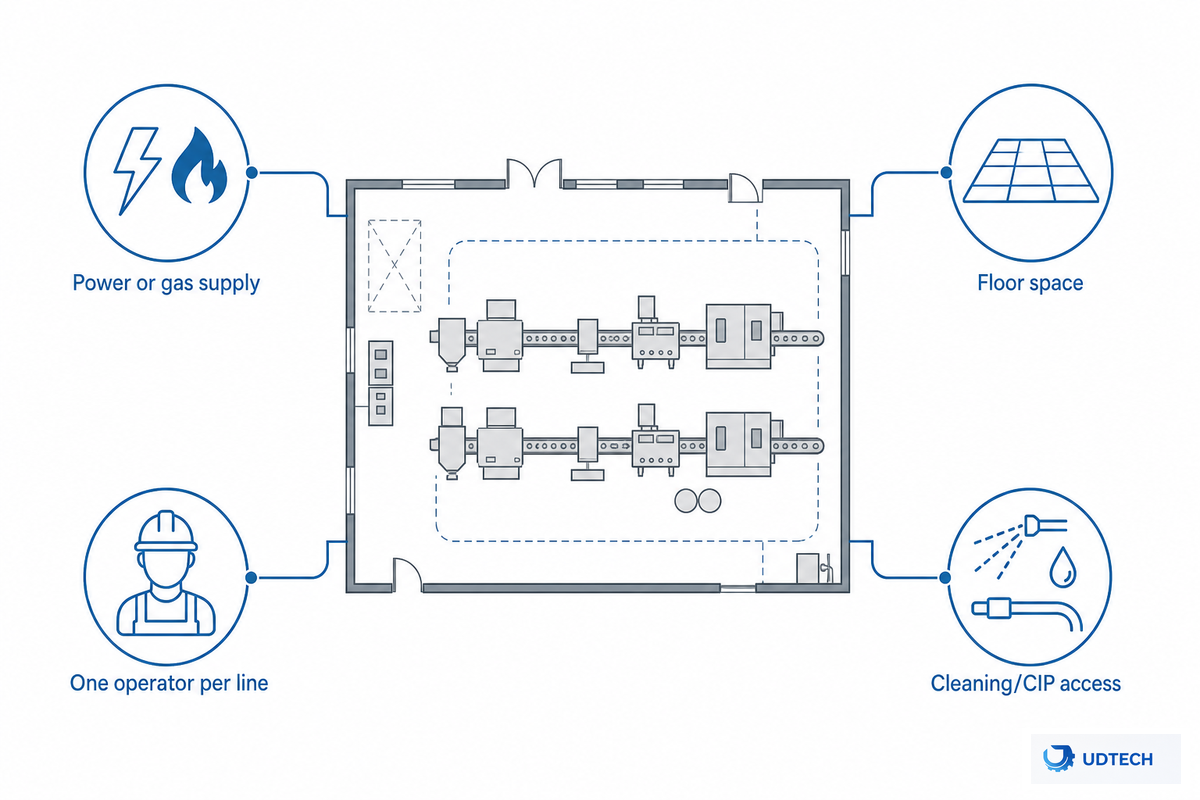
Avant l'arrivée d'une ligne de production de rouleaux d'œufs en gaufrette, une usine doit confirmer l'alimentation électrique ou en gaz, la surface au sol, le personnel (généralement un opérateur par ligne) et l'accès pour le nettoyage – une lacune que la plupart des pages des fournisseurs concurrents laissent systématiquement incomplète, principalement parce que ces données se trouvent dans les documents d'ingénierie des installations plutôt que dans les textes marketing – ainsi que la protection des points de fonctionnement autour des moules rotatifs, du mandrin et des points de transfert du convoyeur, indépendamment des exigences de conception sanitaire de la FDA/NSF.
Si vous prévoyez une installation destinée au marché de l'UE, notez que le règlement (UE) 2023/1230 relatif aux machines deviendra obligatoire pour les machines mises sur le marché de l'UE à compter du 20 janvier 2027, ajoutant de nouvelles obligations en matière de documentation de conformité qu'il convient d'intégrer dès maintenant dans votre calendrier d'achat.
Liste de contrôle pour la demande de devis — copiez ces éléments dans votre demande de devis :
| Paramètre | Gamme recommandée | Pourquoi cela compte | Comment vérifier |
|---|---|---|---|
| alimentation électrique | 9.7 à 12 kW par ligne (moules électriques) | Une alimentation sous-dimensionnée provoque le déclenchement des disjoncteurs sous charge. | Demandez une fiche technique de charge, pas une estimation de plaque signalétique. |
| Alimentation en gaz (si GPL) | Conduite GPL dédiée + ventilation d'extraction/d'apport d'air | Les sous-produits de combustion doivent être évacués conformément aux normes en vigueur. | Veuillez vérifier auprès d'un ingénieur d'installations, et non pas uniquement auprès du fournisseur d'équipement. Vérifiez auprès d'un ingénieur d'installations, et non auprès du fournisseur d'équipement uniquement. Vérifiez auprès de ce dernier. Le fournisseur d'équipement n'est pas le seul à vous contacter. Vérifiez auprès de ce fournisseur. |
| Effectif des opérateurs | Généralement 1 par ligne | Permet de comparer les coûts de main-d'œuvre par rapport à la production manuelle | Demander une référence de personnel auprès d'une installation existante |
| Accès au nettoyage/CIP | Points d'accès autonettoyants et sans outil | Obligatoire pour la conformité aux normes d'hygiène en contact avec les aliments prêts à consommer | Demandez à quelle catégorie NSF/3-A l'ensemble de moule est certifié. |
Une machine automatique à rouleaux de printemps cuit la pâte en forme de disque et l'enroule chaude autour d'un mandrin en un seul cycle continu — le choix de la source de chaleur (gaz ou électricité) et la disponibilité du réseau électrique ont autant d'importance pour le coût total que les spécifications de débit indiquées sur la fiche technique.
QFP
Q : Quelle est la principale différence entre une machine à rouleaux de printemps manuelle et une machine automatique ?
La préparation manuelle dépend entièrement de la vitesse et de la régularité du roulage manuel de l'opérateur, tandis qu'une machine automatique dose, cuit et roule selon un cycle mécanique fixe et répétable, indépendamment des horaires de travail ou de la fatigue de l'opérateur.
Q : Combien de rouleaux de gaufrettes une machine automatique peut-elle fabriquer par heure ?
La série UD05 d'UDTECH produit de 220 à 330 pièces par minute selon le modèle, ce qui correspond à environ 13 200 à 19 800 pièces par heure en production continue.
Q : Une machine à rouleaux de printemps à gaz est-elle suffisante pour une petite boulangerie ?
Oui, pour la plupart des petites productions, les moules à gaz restent la référence du secteur depuis longtemps et coûtent généralement moins cher à installer que les alternatives électriques ou à induction.
Q : Une seule machine peut-elle fabriquer à la fois des rouleaux de printemps en gaufrette et des rouleaux de printemps salés ?
Elles ne fonctionnent pas sur la même chaîne de production : les deux types de machines reposent sur des mécanismes fondamentalement différents (cuisson et laminage contre pliage et friture) et leurs outils ne sont pas interchangeables.
Q : Qu'est-ce qui provoque la fissuration d'un rouleau de plaquette pendant le laminage ?
Les fissures se produisent généralement lorsque le disque cuit a trop refroidi et durci avant le début du laminage, ou lorsque le mécanisme du rouleau accroche son bord d'attaque de manière inégale lors du transfert.
Pourquoi nous écrivons ceci
Puisque UDTECH fabrique la ligne de production de gaufrettes UD05 décrite ici, nous avons tout intérêt à ce que les détails mécaniques soient parfaitement maîtrisés. Nous n'omettons aucun élément essentiel, comme les compromis liés à la source de chaleur, la gestion du cycle de chauffe et les besoins en énergie, souvent négligés par les concurrents. Les données de débit et de consommation énergétique présentées comme étant de première main proviennent de nos propres spécifications publiées ; toutes les autres données sont sourcées et référencées ci-dessus. Examiné par l'équipe technique de Suzhou UDTECH Technology Co., Ltd.
Références et sources
- Bühler présente le four OptiBake pour la production de gaufrettes — Produits de grignotage et boulangerie en gros
- Stratégies de sécurité alimentaire pour les entreprises de grignotage et de boulangerie — Produits de grignotage et boulangerie en gros
- Norme NSF/ANSI 4-2025 : Équipements de cuisson commerciaux — ANSI
- 21 CFR 117.130, Analyse des risques — Agence américaine des produits alimentaires et médicamenteux (eCFR)
- 21 CFR 117.40, Équipement et ustensiles — Agence américaine des produits alimentaires et médicamenteux (eCFR)
- Règlement (UE) 2023/1230 relatif aux machines — UE-OSHA
- Étude des effets des plaques de cuisson des plaquettes sur les performances thermiques — MDPI Sciences appliquées (revue par les pairs)
- Brevet américain 4 110 482, Appareil de formation de rouleaux d'œufs — USPTO / Brevets Google
- CN202635533U, Mécanisme de roulage des rouleaux d'œufs — Brevets CNIPA / Google
- Brevet américain n° 3 633 517, machine automatique à rouleaux d'œufs — USPTO / Brevets Google
Articles Relatifs
- Machine à rouleaux d'œufs manuelle vs automatique : rendement et retour sur investissement — la ventilation complète des coûts de main-d'œuvre et du retour sur investissement
- Machine à gaufrettes ou machine à rouleaux de printemps : de quelle « machine à rouleaux de printemps » parlez-vous ?
- Guide d'achat des machines à rouleaux de printemps : modèles gaufrettes, salés et domestiques
- Dimensionnement d'une ligne de production de rouleaux de printemps pour répondre à la demande de pointe
- Ligne de production de feuilletine : À l'intérieur d'une installation de production de snacks cuits au four comparable
- Que sont les biscuits roulés aux œufs chinois ?