Quick Specs
| Type de processus | Rouleau de cuisson rotatif continu (classe UD05) vs. cycle pneumatique/petits lots |
| Temps de changement de référence optimisé | Moins de 10 minutes (objectif PMED à un chiffre) |
| Temps de changement de référence non optimisé | 60 à 100 minutes et plus, durée typique pour une conversion manuelle non documentée |
| Mise à l'échelle des dépenses d'investissement | Le coût de production par lots double approximativement lorsque le volume double ; le coût de production en continu n'augmente que de 20 à 25 %. |
| Nombre d'UGS le plus approprié | Production à volume élevé, changements fréquents de recettes → par lots ou hybride ; production à volume faible, volume constant → en continu. |
La production de rouleaux de printemps en gaufrette, en continu ou par lots, fait référence aux deux architectures de lignes de production disponibles : un flux continu et ininterrompu, ou des cycles de production par lots, avec arrêts et discrétion. En pratique, le choix entre les deux dépend surtout du nombre de références et des coûts de changement de format, et non de la supériorité intrinsèque d'une méthode. Les acheteurs qui recherchent une machine automatique pour rouleaux de printemps en gaufrette comparent souvent le coût de la main-d'œuvre et le prix, mais le choix de l'architecture de production – flux continu ou production par lots – détermine le nombre de références qu'il est possible de fabriquer de manière rentable et la rapidité avec laquelle on peut répondre à une nouvelle commande de saveur.
La production en continu de rouleaux de printemps gaufrés consiste à faire passer la pâte par les étapes de cuisson, d'étalage et de refroidissement en un seul flux ininterrompu. La production par lots, quant à elle, se déroule par cycles distincts et arrêtés, avec une pause entre chaque étape. Le choix optimal dépend du nombre de recettes à réaliser et de la fréquence des changements de processus, et non de la vitesse intrinsèque de l'architecture.
- Les mélangeurs continus modernes peuvent modifier des recettes mineures aussi rapidement que les mélangeurs par lots – l’hypothèse « lot = flexibilité » est dépassée pour une part croissante des équipements de production en flux continu.
- Un changement manuel non documenté coûte généralement entre 60 et 100 minutes, voire plus, de temps d'arrêt de production ; la méthode SMED permet de réduire ce temps à moins de 10 minutes, pour un temps d'arrêt sensiblement inférieur.
- Le coût des équipements de traitement par lots double approximativement à chaque doublement du débit ; le coût des équipements de traitement en continu n’augmente que d’environ 20 à 25 % pour le même doublement – l’écart se creuse en faveur du traitement en continu à mesure que le volume augmente.
- Une véritable « machine à rouleaux d'œufs à base de gaufrettes par lots » est une catégorie d'équipement différente (petite unité pneumatique ou manuelle), et non un commutateur de mode sur une ligne à tambour rotatif continu comme l'UD05 d'UDTECH.
Que signifient réellement les termes « continu » et « lot » sur une ligne de production de rouleaux de printemps en gaufrette ?
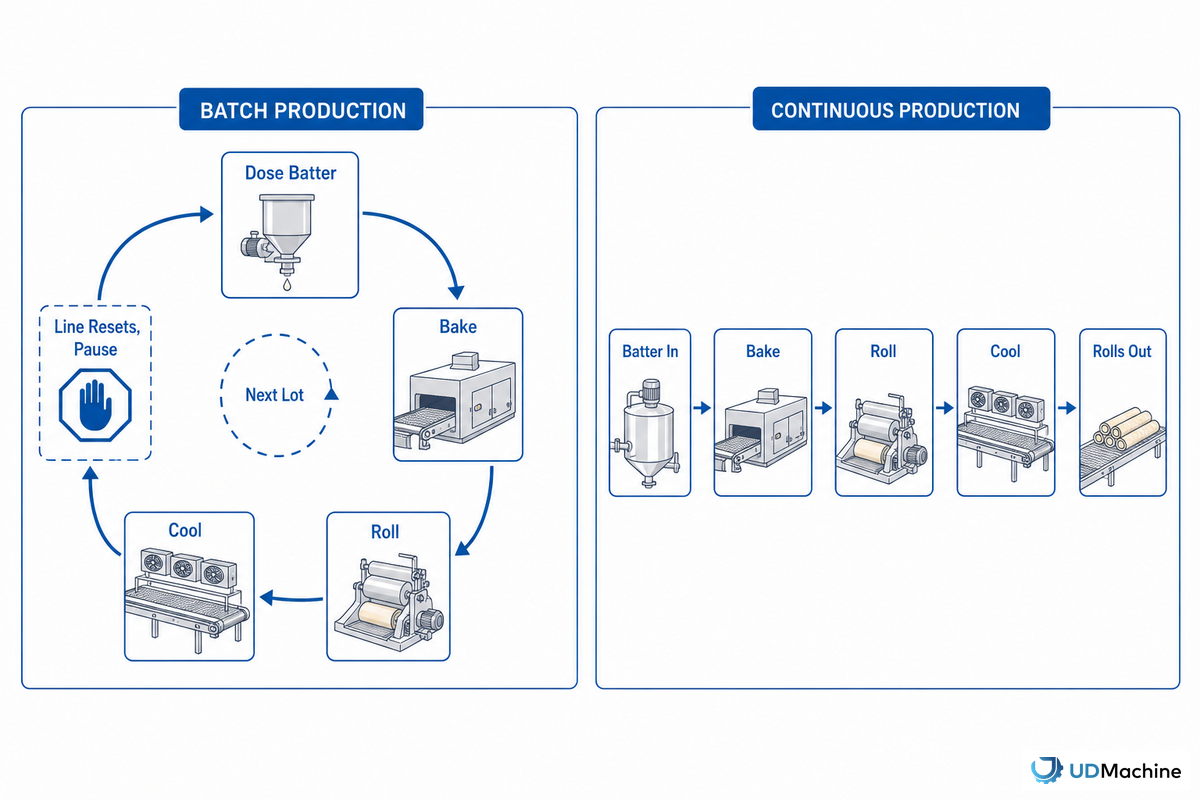
La production par lots fait progresser la matière première sur la ligne par étapes successives, avec une pause entre chaque lot : une quantité définie de pâte est dosée, cuite, roulée et refroidie avant le passage au lot suivant. La production en continu, quant à elle, fait progresser la matière première en un flux ininterrompu : la pâte entre à une extrémité et les gaufrettes finies sortent à l’autre, sans interruption entre les lots.
Les procédés par lots et en continu répondent à une même question : comment les matières circulent-elles le long de la ligne de production ? Comprendre ces deux types de procédés permet de prendre des décisions éclairées. Cette distinction relève du vocabulaire standard des procédés de fabrication et n’est pas spécifique aux rouleaux de printemps. Elle s’applique également aux industries pharmaceutiques, chimiques et automobiles, dont les volumes de production sont bien supérieurs à ceux d’une ligne de fabrication de plaquettes. Les référentiels de conformité, tels que la norme 21 CFR Part 117, s’appliquent indifféremment aux deux : la documentation des dossiers de lots et la surveillance continue en temps réel constituent deux voies de conformité valides en matière de contrôles préventifs. Par conséquent, aucune architecture ne présente d’avantage réglementaire intrinsèque.
Sur une ligne de production de gaufrettes, le flux de matières premières est déterminant : en production par lots, un volume fixe de pâte est introduit, entièrement transformé, puis la ligne est réinitialisée avant le lot suivant. En production continue, la pâte est dosée en continu tandis que les rouleaux finis sont dosés à l'autre extrémité, sans interruption. Pour une description détaillée du mécanisme de dosage, de cuisson, d'étalage et de refroidissement, consultez notre analyse du fonctionnement d'une machine automatique à rouleaux de printemps ; cet article se concentre sur le choix de l'architecture, et non sur les aspects mécaniques. L'écueil pour les acheteurs est de confondre « quelle architecture » et « quel niveau d'automatisation » ; la gamme de systèmes intégrés d'UDTECH apporte une clarification, puisque l'UD05 est conçue pour une production continue, quel que soit le niveau d'automatisation choisi.
Où se situe l'équipement de traitement de plaquettes réel sur le spectre continu-par lots
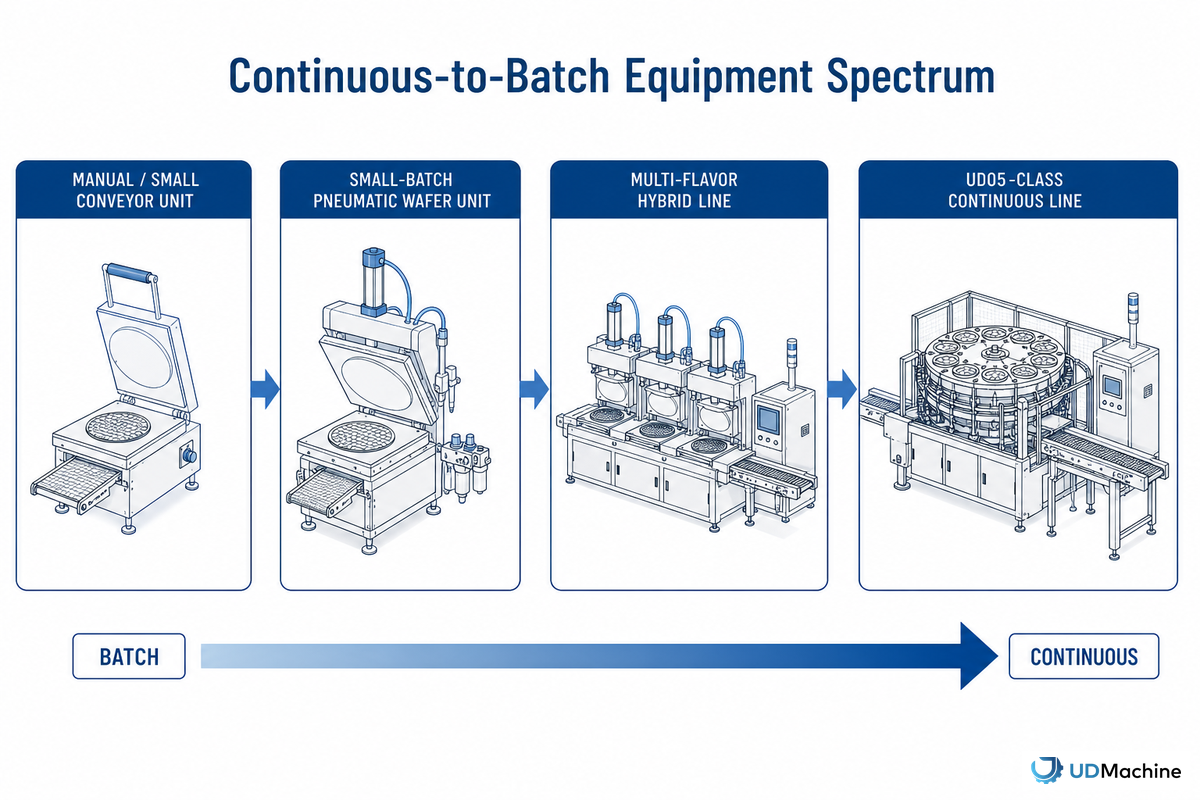
La ligne de production de rouleaux de printemps UD05 d'UDTECH fonctionne en continu : un moule rotatif cuit la pâte en un disque fin, puis un mandrin évacue le produit chaud, le tout en un seul cycle continu, à une cadence de 220 à 330 pièces par minute (600 à 900 kg par poste de 8 heures selon la configuration UD05-2 ou UD05-3). Ce type d'équipement ne nécessite aucun changement de procédé (continu ou discontinu) : le mécanisme à tambour rotatif assure un flux continu de produits.
Ce que les acheteurs appellent souvent « machine à rouleaux de printemps en gaufrettes par lots » (ou « machine à rouleaux de printemps de style américain ») n'est en réalité pas une ligne de production de gaufrettes, mais un équipement différent utilisant un procédé de fabrication différent : une unité pneumatique pour petits lots avec un nombre réduit de moules, ou une machine à crêpes manuelle. Un brevet américain de 2023 pour une petite machine à rouleaux de printemps à convoyeur ( US11647755B1 ) illustre ce cas de figure : un seul moteur entraîne une courroie et un bloc de formage pivotant, mais aucun tambour de cuisson rotatif n'est visible. Il s'agit d'un appareil à faible cadence, sans lien avec une ligne de production continue, et non d'un mode de production par lots sur le même équipement.
| Classe d'équipement | Architecture | débit typique |
|---|---|---|
| Unité de convoyage manuelle / petite | Moule unique ou à bande et bloc, cadence de l'opérateur | Limité par l'opérateur, faible volume |
| Unité de fabrication de plaquettes pneumatiques en petits lots | Moins de cavités dans les moules, assistance au roulement pneumatique, production par lots distincts | Volume inférieur à la pleine ligne industrielle |
| Gamme hybride multi-saveurs | Plusieurs stations de serrage de moules fonctionnant en parallèle, semi-continues par station | Plusieurs saveurs produites par cycle |
| Ligne continue de classe UD05 | Moule rotatif chauffant + mandrin, flux continu, sans cycle de production par lots | 220 à 330 pièces/min, 600 à 900 kg/poste de 8 h |
Pour la taxonomie complète et diversifiée des catégories d'équipements, y compris les machines à rouleaux de printemps salés et les appareils électriques domestiques, qui ne sont pas mécaniquement connectés aux lignes de production de gaufrettes, veuillez consulter notre guide d'achat de machines à rouleaux de printemps et la comparaison entre les machines à gaufrettes et les machines à rouleaux de printemps.
Le registre des minutes de changement de saveur : le coût réel d’un changement de référence
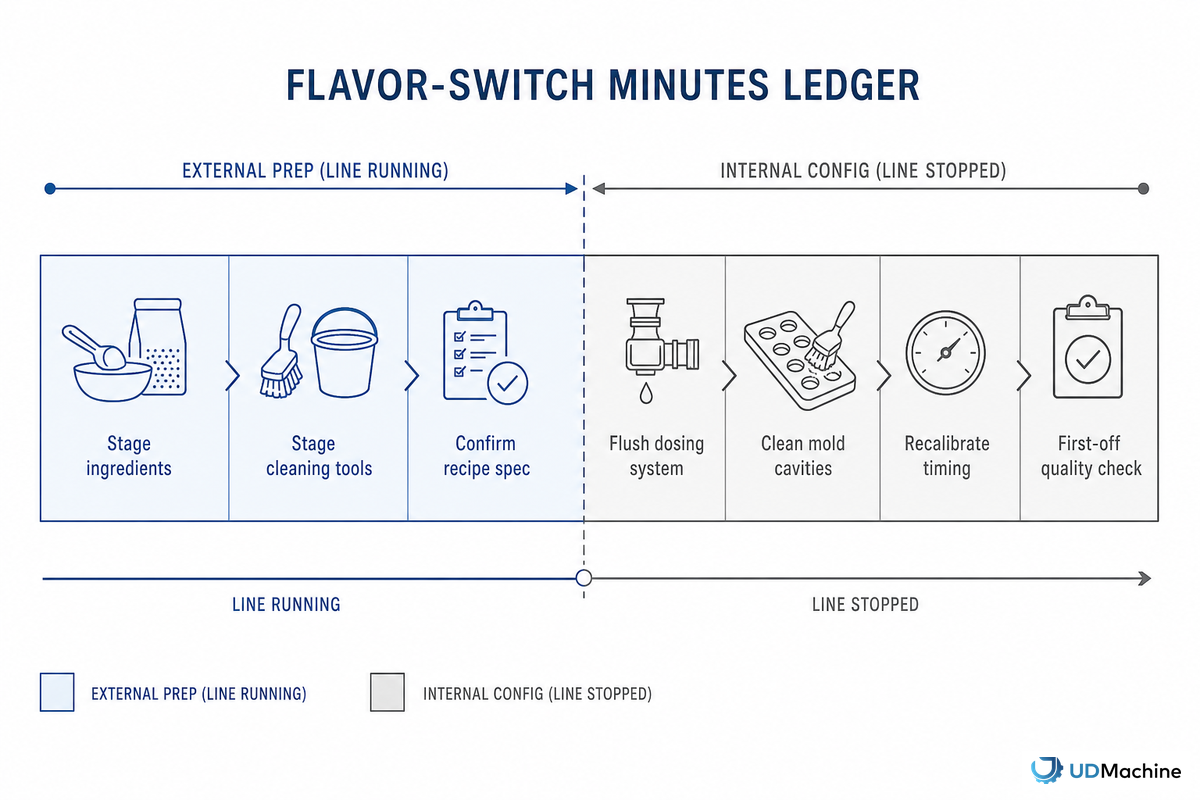
Aucun des articles génériques comparant la production par lots et la production en continu, qui dominent les résultats de recherche Google, ne mentionne le temps de changement de production. Or, ce temps est crucial, car c'est souvent lui, et non le débit brut, qui détermine si un fabricant de gaufrettes multi-saveurs doit opter pour une production par lots avec des changements de production minimaux ou investir dans une ligne dédiée. Chaque minute d'arrêt entre deux lots représente un coût direct, et c'est ce temps d'arrêt qui constitue le véritable enjeu financier de cette section.
Cette section s'appuie sur la méthodologie SMED (Single-Minute Exchange of Die) de l'ingénieur industriel Shigeo Shingo. Le SMED est une technique de pointe en matière de production au plus juste. Il décompose le temps de changement de série en deux composantes : Temps de changement de série = Temps de préparation externe + Temps de réglage interne. La préparation externe peut être effectuée pendant que le produit précédent est sur la ligne (par exemple, rassemblement des ingrédients, étalonnage des outils) ; le réglage interne nécessite des arrêts de ligne (par exemple, ajustements des outils et des moules, nettoyage). L'objectif est de réduire le temps de réglage interne à moins de 10 minutes, d'où le terme « minute » dans SMED.
| Stage | Tâche | Temps illustratif |
|---|---|---|
| Préparation externe (ligne toujours en cours) | Préparation de nouveaux ingrédients et arômes pour la pâte | 5 – 10 min |
| Outils de nettoyage de scène et pièces de rechange pour moules | 5 – 10 min | |
| Confirmer les spécifications cibles de poids, de couleur et de viscosité pour la nouvelle recette | 5 – 10 min | |
| Configuration interne (ligne arrêtée) | Rincez et nettoyez le système de dosage de la pâte. | 10 – 25 min |
| Nettoyer et désinfecter les cavités moisies | 10 – 25 min | |
| Recalibrez le volume de la dose, le temps de cuisson et le temps de roulage. | 5 – 15 min | |
| Contrôle qualité initial et tri des rejets | 5 – 15 min |
Sans formation ni rigueur SMED, une configuration de ce type prend généralement entre 60 et 100 minutes, conformément aux données publiées sur la production au plus juste : une ligne de mélange alimentaire documentée a nécessité jusqu’à 100 minutes de configuration avant optimisation (38 min pour les opérations externes, 62 min pour les opérations internes), et une étude de cas de M. Peterman dans l’industrie de l’emballage, citée dans une thèse du Rochester Institute of Technology sur les programmes SMED , décrit une ligne dont le temps de configuration a été réduit de 86 à 24 minutes grâce à l’acquisition d’une simple clé pneumatique – sans investissement supplémentaire. Reading Bakery Systems a mis cette hypothèse courante à l’épreuve.
« Les changements de format qui nécessitent un lavage avant de pouvoir préparer une autre pâte ne sont ni plus difficiles ni plus longs sur un mélangeur continu que sur un mélangeur discontinu. »
Sans la méthode SMED, il est courant de perdre entre 60 et 100 minutes, voire plus, par caisse de produit en temps improductif lors des changements de production. Transférer un maximum de tâches de la préparation interne (arrêt) à la préparation externe (en cours de production) est le meilleur moyen d'améliorer l'efficacité opérationnelle, avant même d'envisager l'acquisition de nouveaux équipements.
Débit et main-d'œuvre : ce qui change, ce qui reste inchangé
- Moins d'opérateurs par ligne : un mélangeur continu nécessite généralement environ la moitié du temps d'un opérateur, quel que soit le débit, contre environ trois personnes par poste, souvent avec un superviseur dédié, sur une ligne de production par lots à grande vitesse comparable, selon l'analyse de rentabilité publiée par Reading Bakery Systems.
- Aucun cycle de préparation ou de surveillance par lot ne nécessite de personnel, ce qui favorise des objectifs opérationnels plus agiles.
- Les économies de main-d'œuvre ne sont possibles que si la demande est forte et constante ; une capacité inactive continue ne génère pas les mêmes économies par unité.
- La productivité du travail dans l'ensemble du secteur de la fabrication de produits alimentaires a en fait chuté de 2.1 % en 2025, selon Données du Bureau des statistiques du travail des États-UnisVoilà un bon rappel que l'automatisation à elle seule ne permettra pas de remporter un gain de productivité au niveau sectoriel.
Nous avons volontairement volontairement raccourci ce second volet : les calculs complets des coûts de main-d’œuvre et du retour sur investissement (taux de rebut, mesures RFQ, données de production d’échantillons) figurent déjà dans notre analyse comparative des machines à nems manuelles et automatiques . Ce document répond à la question : « L’automatisation permet-elle de réduire les coûts de main-d’œuvre ? » Celui-ci pose une question différente : le passage d’une production en continu à une production par lots modifie-t-il les besoins en main-d’œuvre, indépendamment du niveau d’automatisation ? La réponse est oui, mais l’effet est moindre que lors du passage d’une production manuelle à une production automatique, et il n’est rentable que pour un flux constant et un volume soutenu.
Cohérence de la qualité du produit : variation d’un lot à l’autre par rapport à l’état stationnaire
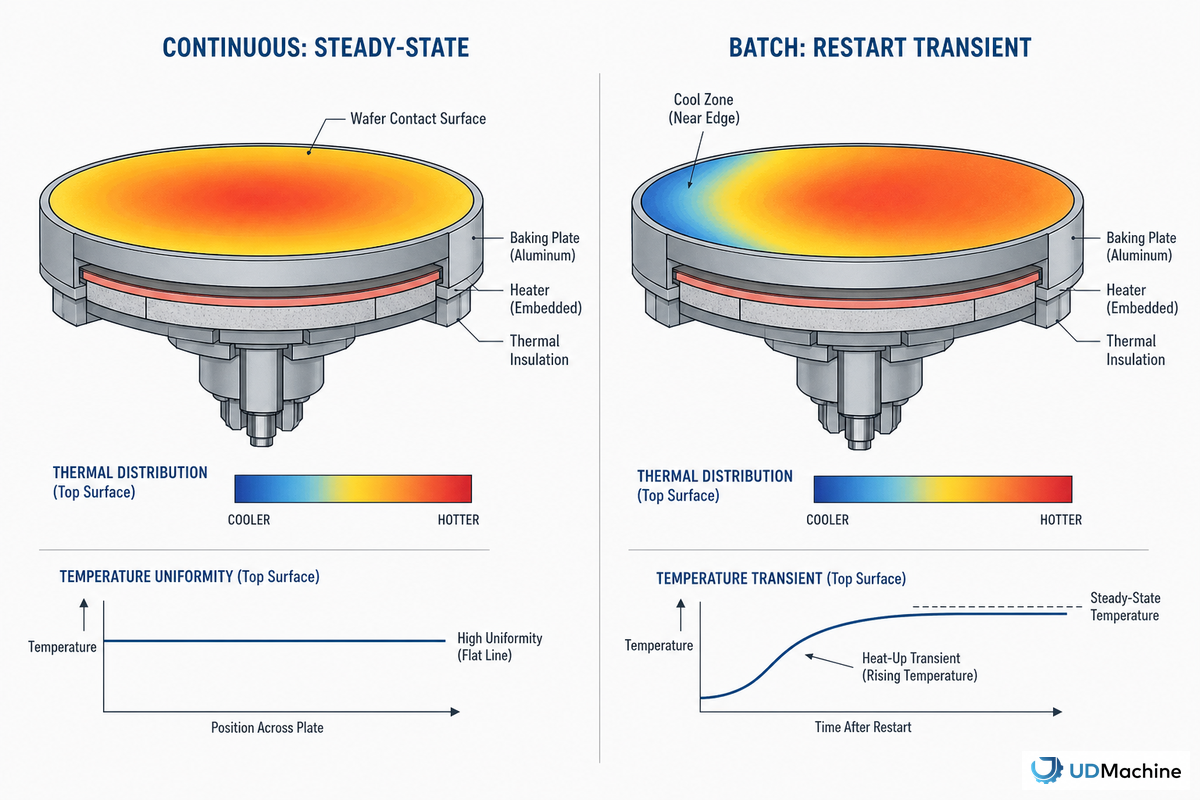
L'épaisseur et la couleur des plaquettes, quelle que soit la méthode de fabrication, dépendent de l'homogénéité de la température de la plaque de cuisson. Une étude récente, publiée dans MDPI Applied Sciences (2025) et évaluée par des pairs, a comparé différents matériaux utilisés pour les plaques de cuisson. Cette étude a confirmé que la plaque de cuisson en fonte vermiculaire (GJV-350) offrait la meilleure répartition de la chaleur, l'épaisseur de plaquette la plus homogène et la couleur la plus uniforme, comparativement aux plaques fabriquées avec d'autres matériaux moins uniformes – une combinaison qui minimise les pertes dues à des produits non homogènes. En clair, une température non uniforme sur la plaque de cuisson signifie que différentes parties d'un même produit final cuisent à des vitesses différentes.
Une opération de fabrication en continu maintient une température stable pendant toute la durée du poste, garantissant ainsi une uniformité thermique constante d'un disque à l'autre. Une ligne de production par lots ou en petites séries redémarre plusieurs fois au cours d'un poste, introduisant à chaque fois une phase de montée en température. Par conséquent, les premiers disques après changement de série sont cuits sur une plaque dont la température n'est pas encore stabilisée – précisément au moment où les variations d'épaisseur et de couleur menacent la constance de la qualité. Le contrôle qualité initial, tel que décrit dans le tableau de suivi des changements de série, n'est donc pas une simple formalité ; il s'agit d'un point de contrôle essentiel pour détecter le défaut spécifique mis en évidence par l'étude thermique sur un processus par lots ou une ligne continue. Il est donc légitime de poser cette question à tout fournisseur de machines de classe UD05 lors de l'établissement du devis : quels sont les matériaux des plaques de cuisson et les normes de qualité en matière d'uniformité thermique spécifiés par la machine ? Comment ces normes sont-elles vérifiées d'une plaque à l'autre sur la ligne de production ?
Capital et flexibilité : quand NE PAS acheter une ligne continue dédiée
La théorie de la gestion des opérations donne un nom à ce compromis : la matrice produit-processus de Hayes-Wheelwright. Cette matrice situe le flux continu à l'extrémité du spectre de sélection des procédés correspondant aux produits standardisés à très haut volume, nécessitant des investissements importants pour soutenir des volumes élevés et constants et amortir les coûts fixes unitaires. Reading Bakery Systems a chiffré ce concept dans un livre blanc sur le retour sur investissement . La forme de la courbe est plus importante que le prix lui-même : si vous doublez la demande de débit sur un système par lots, le coût de l'équipement doublera approximativement lui aussi. En revanche, si vous doublez la demande de débit sur une ligne continue, les augmentations de coûts seront plus proches de 20 à 25 %, car le matériel de dosage des ingrédients, principal facteur de coûts, n'augmente pas significativement avec l'échelle – principe fondamental de l'évolutivité des lignes continues.
| Capacité du système | Coût du système | Coût par kg/h de capacité |
|---|---|---|
| 500 kg / h | $500,000 | $1,000 |
| 2,000 kg / h | $750,000 | $375 |
| 15,000 kg / h | $1,500,000 | $100 |
Un système par lots adapté aux mêmes volumes présente une mise à l'échelle quasi linéaire. Par conséquent, l'écart de coût par unité de capacité entre les deux architectures augmente avec chaque hausse du débit requis. Ceci explique pourquoi l'adoption du continu se concentre généralement sur les volumes importants, plutôt que de se généraliser à l'ensemble du marché. Les coûts énergétiques accentuent ce phénomène : une étude de cas comparant la production simultanée de 3 600 kg de pâte à pain à hamburger sur un mélangeur continu et un mélangeur par lots a révélé que le système continu consommait 29 % d'énergie en moins pendant la production, avec une consommation énergétique médiane inférieure de 42 %. Reading Bakery Systems estime les économies globales pour les opérations continues typiques à environ 25 000 $ par an pour 2 270 kg de pâte produits. C’est précisément pourquoi l’adoption du mélange continu est surtout fréquente dans les opérations à gros volumes, comme la boulangerie Kwik Trip du Wisconsin qui utilise un mélangeur continu Exact Mixing sur deux lignes AMF pour produire 1 600 petits pains par minute (96 000/h). Le directeur de l’usine indique qu’ils « ne changent probablement de format que trois ou quatre fois en fonction de la demande ». On peut également citer le site britannique de Domino’s Pizza Group, cité pour son mélange continu depuis 2010, permettant de produire 144 000 boules de pâte par jour. En dessous du seuil de rentabilité, pour les opérations multi-références nécessitant des changements fréquents de saveurs, une configuration par lots ou hybride est généralement préférable, comme l’explique notre guide de planification des capacités concernant le dimensionnement en fonction de la demande, en complément de ces données d’investissement.
Ligne d'ajustement du nombre de références : un cadre de décision pour les producteurs de plaquettes
Comment savoir quand passer d'un traitement par lots à un traitement en continu ?
Une fois les différences entre production par lots et production en continu comprises, trois facteurs clés déterminent le choix de la production : le nombre de références (SKU), la fréquence des changements de production et la vitesse de croissance des volumes. Si les recettes changent quotidiennement ou hebdomadairement, une production par lots ou hybride garantit des coûts de changement maîtrisables, quelles que soient les fluctuations de la demande.
Si une seule recette est utilisée pendant des semaines, que la demande du marché ne cesse d'augmenter et que vous devez produire de grandes quantités de nourriture, l'argument en faveur du système continu est difficile à battre en termes d'investissement initial. Selon les données de retour sur investissement publiées par Reading Bakery Systems et citées ci-dessus, chaque doublement du débit double environ le coût d'un système par lots, mais n'augmente celui d'un système continu que d'environ 20 à 25 %. Le système continu gagne donc du terrain à mesure que l'activité se développe.
- Nombreuses références, changements fréquents, volumes illimités → production par lots ou hybride (ligne de production multi-saveurs avec stations de serrage). La production par lots permet de maîtriser le coût par minute des changements de format, tandis que les investissements continus ne sont pas rentables dans ce cas.
- Faible nombre de références (1 à 3 recettes), changements peu fréquents, volume inférieur à 2 000 kg/h équivalent → Unité pneumatique par lots ou petits lots. À ce niveau, les lignes continues n'offrent pas d'économies d'investissement suffisantes pour justifier le surcoût.
- Faible nombre de références, volume constant ou croissant d'une année sur l'autre → Production continue (classe UD05). À mesure que le volume augmente, le coût unitaire de production s'accroît pour la production continue, et les économies de main-d'œuvre et d'énergie continuent de croître sur une longue période de production.
- Références saisonnières ou promotionnelles superposées à une recette de base stable → Hybride : gamme continue pour la recette de base, campagnes par lots pour les autres recettes.
Si le nombre et le volume de vos références se situent à proximité de la limite entre deux de ces catégories, il vaut mieux en discuter directement plutôt que de faire une supposition : l’équipe d’ingénierie d’UDTECH, qui travaille avec des fabricants de produits alimentaires et de boissons pour toutes les gammes de références, peut analyser le nombre de vos recettes spécifiques, la fréquence de changement et le volume cible avant que vous n’investissiez des capitaux dans l’une ou l’autre architecture.
Perspectives 2026 : La zone de transition du mélange par lots au mélange continu
Les technologies des équipements évoluent plus vite que l'idée reçue selon laquelle « le procédé par lots est flexible, le procédé continu est rigide ». Les systèmes continus modernes ont abandonné le pesage manuel au profit d'un dosage simple, contrôlé par écran tactile, pour les modifications mineures de recettes. Reading Bakery Systems indique que sur les équipements actuels, modifier une recette se résume à « quelques clics sur un écran tactile », remplaçant ainsi le processus de pesage manuel nécessaire au mélange d'un nouveau lot. Trois décennies de conception et d'évolution des mélangeurs continus ont vu le jour : des modèles dédiés à un seul usage et à haut volume du début des années 1990 aux équipements actuels à cuve à clapet, à arbre rétractable et pilotés par l'analyse de données, conçus pour des changements de format rapides, le contrôle multi-produits et une grande flexibilité.
Les investissements dans l'automatisation de la production alimentaire se concentrent sur ce domaine : dans ses prévisions pour 2026, ce secteur a identifié des « zones de forte variabilité et de difficultés majeures », les changements de format et les cycles de production courts figurant en tête, avant même les investissements dans la connectivité et la robotique en général. Ainsi, si vous planifiez vos lignes de production de plaquettes pour 2026, la solution pratique pour votre recherche d'équipements consiste à vous renseigner auprès de chaque fournisseur sur les mises à jour de ses équipements en matière de gestion des changements de recettes au cours des 5 dernières années, plutôt que de vous fier à une discussion générique « batch vs continu » qui laisse entendre que le temps de changement de recette est intrinsèquement limité par l'architecture. Les deux types d'équipements sont conformes à la réglementation 21 CFR 117 , ce critère n'est donc pas déterminant. C'est la question qu'il convient d'aborder avec UDTECH avant de choisir une architecture : demandez quelles améliorations en matière de temps de changement de format sont intégrées à la génération actuelle d'UD05, et non pas seulement à ce pour quoi elle a été conçue il y a dix ans.
QFP
Q : Quelle est la différence entre la production par lots et la production en continu ?
Voir la réponse
Q : Quel est l'inconvénient de la fabrication en continu ?
Voir la réponse
Q : Quel procédé est le plus efficace pour la fabrication de produits alimentaires : par lots ou en continu ?
Voir la réponse
La courbe d'adéquation du nombre de références (SKU Fit Line) présentée plus haut dans cet article explique quel environnement vous convient le mieux.
Q : Coca-Cola utilise-t-elle la production par lots ?
Voir la réponse
Q : Le traitement par lots ou en continu modifie-t-il les exigences en matière de sécurité alimentaire et de traçabilité ?
Voir la réponse
Aucune des deux méthodes ne présente d'avantage au regard des exigences réglementaires actuelles.
Voir la ligne de production continue de gaufrettes roulées UDTECH UD05 →
À propos de cet article
UDTECH fabrique la ligne de production continue UD05 de rouleaux de printemps, analysée dans cet article. UDTECH privilégie donc une présentation plus nuancée du traitement continu par rapport au traitement par lots, loin du discours commercial simpliste du type « l'automatisation est toujours la meilleure solution ». Les données relatives au « temps de changement de format » et au « niveau d'investissement » proviennent d'études de cas Lean publiées et de données issues du secteur de la fabrication d'équipements de boulangerie, et non des supports marketing internes d'UDTECH. Les spécifications d'UDTECH concernant le débit et la production par équipe pour la ligne UD05 ont été élaborées en interne. Cet article a été relu par l'équipe technique de Suzhou UDTECH Technology Co., Ltd.
Références et sources
- 21 CFR Partie 117, Bonnes pratiques de fabrication actuelles, Analyse des dangers et contrôles préventifs fondés sur les risques pour les aliments destinés à la consommation humaine — Agence américaine des produits alimentaires et médicamenteux (eCFR)
- Étude des effets des plaques de cuisson des plaquettes sur la distribution thermique, l'épaisseur et la distribution de couleur des plaquettes. — MDPI Applied Sciences (revu par des pairs, 2025)
- Éliminer les pertes de production lors des opérations de changement de format : une étude de cas chez un grand fabricant alimentaire européen — Planification et contrôle de la production, Taylor & Francis (évaluation par les pairs)
- NAICS 311, Fabrication de produits alimentaires — Bureau des statistiques du travail des États-Unis
- SMED (échange de matrices en une minute) — Production allégée
- Étude d'un programme d'échange de matrices en une minute (SMED) soutenu par la direction pour l'industrie de l'emballage flexible — Jared Unterborn, Rochester Institute of Technology (thèse, citant l'étude de cas de M. Peterman pour l'exemple de 86 à 24 minutes)
- Matrice produit-processus de Hayes-Wheelwright — cadre de stratégie opérationnelle
- Comment le mélange continu favorise une production de produits de boulangerie efficace et durable — Génie alimentaire
- Mélange continu vs. mélange par lots : considérations relatives au retour sur investissement — Exact Mixing, une marque de Reading Bakery Systems
- Des capacités de pétrissage plus élevées multiplient les avantages du mélange continu. — Exact Mixing, une marque de Reading Bakery Systems
- L'exploitation de la boulangerie verticalement intégrée de Kwik Trip — Pâtisserie et collation (Sosland Publishing)
- 5 tendances stratégiques dans le secteur de la fabrication alimentaire qui définiront l'avenir en 2026 — Cadre de l'industrie alimentaire
- US11647755B1, Machine à rouler les rouleaux de printemps — USPTO / Brevets Google
Articles Relatifs
- Machine à rouleaux d'œufs manuelle ou automatique — le détail complet des coûts de main-d'œuvre et du retour sur investissement pour une ligne flexible et efficace
- Dimensionnement d'une ligne de production de rouleaux de printemps pour répondre à la demande de pointe — prévision de la demande, planification des équipes et montée en puissance vers une production accrue
- Comment fonctionne une machine automatique à rouleaux de printemps ? — le mécanisme de cuisson et de roulage en 5 étapes à l'origine d'un produit amélioré
- Guide d'achat des machines à rouleaux de printemps — Comparaison des formats gaufrette, salé et maison
- Ligne de production de feuilletine — une configuration de chaîne de production de snacks cuits au four comparable