В производстве пластика выбор оптимальной системы гранулирования, возможно, является одним из самых важных решений относительно качества продукции и производственных возможностей. Также стоит отметить, что существует два основных подхода к гранулированию пластика — стренговая система гранулирования и подводная система гранулирования. Но как определить, какой из них подходит для вашей ситуации? В этом всеобъемлющем руководстве будут рассмотрены особенности обеих систем, включая их преимущества, экономичность и наиболее подходящие для каждой системы типы пластика. Мы также выделим основные критерии, которые следует учитывать при выборе системы гранулирования, и рассмотрим другие методологии, такие как гранулирование с помощью фильер. Независимо от того, являетесь ли вы давним экспертом в этой области или только начинаете знакомиться с гранулированием, эта статья призвана помочь вам понять основы, что позволит вам сделать правильный выбор и повысить эффективность производства пластиковых гранул. Итак, давайте начнем с этого познавательного путешествия и проанализируем информацию, которая позволит вам оптимизировать свои операции с помощью лучшей из имеющихся систем гранулирования.
Что такое система подводного гранулирования?
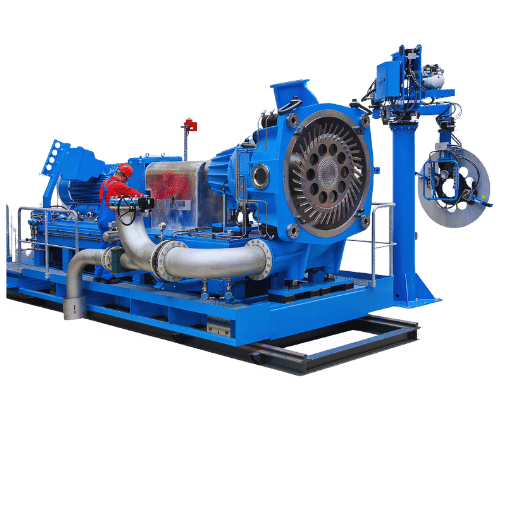
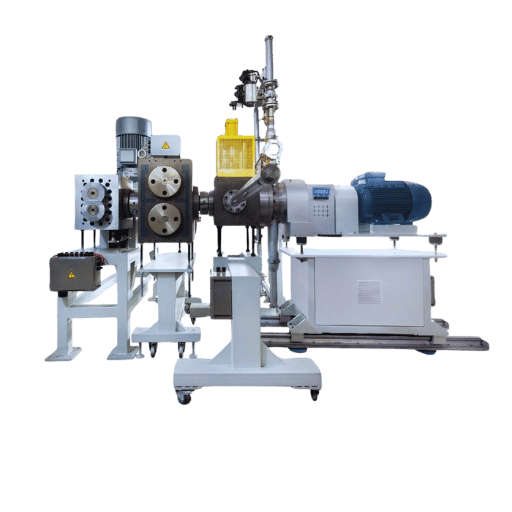
Система подводного гранулирования — это специализированное оборудование, используемое в пластиковой промышленности для производства однородных пластиковых гранул. После экструзии через фильеру расплавленный пластик подается в камеру, заполненную водой, и разрезается на гранулы вращающимся режущим лезвием. Пластик охлаждается водой, чтобы его можно было сформировать в гранулы. Система подводного гранулирования имеет множество преимуществ, таких как хорошее качество гранул, низкий уровень выбросов пыли и применимость для многих марок пластиковых материалов. Эти системы широко применяются в производстве полимеров, компаундировании и переработке.
Понимание подводных грануляторов
Термин «погруженная экструзия» относится к процессу подводного гранулирования, используемому для производства пластиковых гранул с различными применениями. Подводные грануляторы — это современные автоматические машины, широко используемые в производстве полимеров (включая резину), компаундировании и переработке, и они разрезают пластик на гранулы с помощью пары горизонтально установленных вращающихся лезвий, помещенных в заполненную водой камеру. После погружения подводная часть затвердевает из-за поглощения влаги, что повышает точность процессов формования. С помощью подводных гранулятором получают высококачественные гранулы без пыли или с небольшим ее содержанием и с широким спектром применения. Они практически не способны выходить из строя и очень хороши для производства гранул разных типов для многократного использования.
Ключевые компоненты подводного гранулирования
Принципы работы системы подводного гранулирования, функциональность которой улучшена за счет множества компонентов, включают в себя следующие элементы:
- Вращающееся лезвие: Вращающееся лезвие, важный и рабочий компонент в подводном режущем/гранулирующем инструменте, погружается в заполненную водой камеру и вращается в плоскости, перпендикулярной большому пальцу с помощью моли. Эта сила настолько велика, что полученные куски имеют более или менее одинаковый размер.
- Водяная баня: эта водяная баня выполняет различные функции. Во-первых, она быстро охлаждает расплавленные гранулы, превращает их в куски, а во-вторых, водяная баня способствует отделению гранул от любых излишков мелких частиц, которые являются результатом пыли.
- Пластина матрицы гранулятора: Пластина матрицы сама по себе проталкивает расплавленные пластиковые материалы для гранулирования. Сочетание множества отверстий и вращающегося лезвия, которое является компонентным устройством, способствует процессу гранулирования, сначала выдавливая расплавленные пластиковые нити через отверстия, а затем разрезая нити на вынужденные нити.
- Сушилка для гранул: После формирования гранул необходимо получить...
- Классификатор гранул: режущее оборудование объединяет вращающийся вал и матрицы, что снижает качество гранул. Таким образом, классификатор гранул отвечает за обработку ситуации в (почти) беспыльной рабочей среде, что помогает поддерживать качество процесса гранулирования в конечном итоге.
Сочетание этих основных элементов в системах подводного гранулирования облегчает производство качественных гранул с точным масштабом и стабильными характеристиками. Эта технология дает множество преимуществ, поэтому создание гранул из различных пластиковых материалов стало одним из предпочтительных методов во многих отраслях промышленности.
Преимущества подводных систем гранулирования
Подводные системы гранулирования имеют ряд преимуществ, поэтому они являются одним из предпочтительных вариантов гранулирования полимеров в нескольких отраслях. Ниже приведены некоторые из существенных преимуществ:
- Высокое качество гранул: система подводного гранулирования обеспечивает высококачественные гранулы в пределах требуемой геометрии и четко определенных спецификаций. Она буквально исключает любые шансы на то, что мелкие частицы или частицы пыли разрушат структуру гранул.
- Минимизация загрязнения: подводные системы контролируют загрязнение, поскольку во время формирования гранул не требуется контакта гранул с воздухом.
- Повышенная эффективность: поскольку системы подводного гранулирования работают без перебоев, они обеспечивают более высокую производительность и повышают эффективность всего процесса гранулирования.
- Универсальность является ключевым фактором при выборе системы гранулирования подводной нити, которая может обрабатывать различные материалы и формы гранул. Эти системы подходят для большого количества полимерных материалов, таких как термопластичные эластомеры и даже термочувствительные полимеры, и могут иметь несколько применений в процессах гранулирования.
- Сокращение времени простоя: конструкция системы подводного гранулирования обеспечивает сокращение времени простоя при замене лезвий и быстрое техническое обслуживание для повышения эффективности производственных процессов.
- Энергоэффективность: Такие системы, как правило, работают с меньшим потреблением энергии, чем другие формы гранулирования. Таким образом, достигается богатство и предотвращается загрязнение.
- Управление процессом: Системы подводного гранулирования обеспечивают возможность постоянного контроля размера, формы и свойств гранул, которые могут соответствовать спецификациям пользователей.
- Автоматизация и интеграция: Автоматизация и интеграция этих систем в производственные линии не вызывает затруднений, что повышает эффективность производственных процессов.
Благодаря этим многочисленным преимуществам системы подводного гранулирования представляют собой надежную и экономически эффективную альтернативу для производства качественных гранул в различных отраслях промышленности по переработке пластмасс.
Как работает система гранулирования стренгового типа?
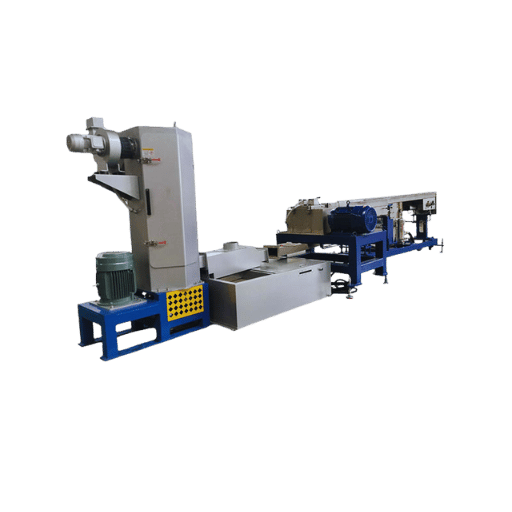
Введение в стренговые грануляторы
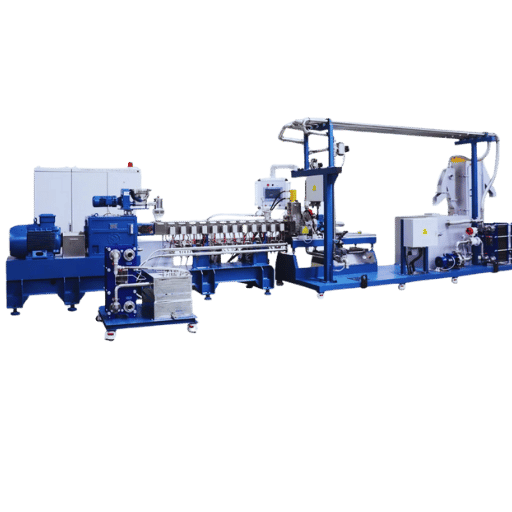
Грануляторы стренгового типа являются важными инструментами в секторах переработки пластика, которые преобразуют расплавленные пластиковые стренговые волокна в однородную массу гранулированного пластика. Эти высокопроизводительные машины обеспечивают точную резку и надежное обслуживание, что помогает создавать гранулы лучшего качества для различных целей, особенно в сочетании с центробежной сушилкой. В сочетании с технологическим прогрессом и прочной конструкцией грануляторы стренгового типа позволяют производителям изготавливать гранулы однородного размера и формы, повышая общую эффективность производства.
Системы стренговых грануляторов состоят из множества частей, которые работают вместе и повышают их эффективность. Поэтому производители должны быть хорошо осведомлены о функциях и преимуществах этих частей, чтобы сделать правильный выбор при заказе и эксплуатации стренговых грануляторов. Кроме того, сравнение стренговых грануляторов с другими типами систем гранулирования, такими как системы подводного гранулирования, помогает понять преимущества и ценность каждого типа в зависимости от конкретного применения и доступной стоимости.
В следующих разделах мы рассмотрим конкретные элементы стренговой системы гранулирования, объясним преимущества стренговых грануляторов, сравним стренговые и подводные грануляторы, укажем несколько факторов, которые следует учитывать при выборе подходящей системы гранулирования, и объясним соображения по конструкции матрицы. С этой широкой точки зрения мы надеемся помочь производителям с их пониманием и интуицией для улучшения процессов гранулирования и большого успеха в производстве пластика.
Компоненты системы гранулирования струйного типа
Помните, что оптимизация процессов гранулирования в производстве пластика имеет первостепенное значение. Когда речь идет о системах гранулирования стренг, несколько ключевых компонентов играют решающую роль в обеспечении эффективного и производительного производства гранул. Головка матрицы, резак и системы управления технологической водой являются основными компонентами системы гранулирования стренг.
- Экструдер: Роль экструдера в гранулировании заключается в расплавлении и формировании пластикового материала в нити, подходящие для гранулятора. Эта машина имеет шнек, который помогает расплавлять пластик и проталкивать его к матрице.
- Пластина матрицы: Пластина матрицы является критически важным узлом, определяющим размер и форму производимых гранул, что является целью гранулирования. Она имеет несколько отверстий, в которые выдавливается расплавленный пластик, чтобы придать форму прядям.
- Система охлаждения: После формирования пряди требуют обработки, которая позволит им мгновенно остыть и затвердеть. Система охлаждения, обычно состоящая из водяных бань или воздушного охлаждения, используется для быстрого охлаждения прядей, чтобы способствовать затвердеванию.
- Гранулятор Strand: Охлажденная и твердая стружка разрезается на гранулы нужной длины в грануляторе strand, который является последней и самой важной частью системы. Лезвия или ножи используются для достижения высокой точности и однородности размера гранул по всей ее ширине.
Все эти компоненты также важны для повышения производительности и производительности стренговой системы гранулирования. Понимая их функциональность и важность, можно сделать правильный выбор и оптимизировать процессы гранулирования.
Преимущества использования грануляции стренг
Процесс гранулирования нитей обеспечивает ряд преимуществ в сфере гранулирования пластика. В этом случае производители могут разрабатывать эффективные формулы гранул и производить гранулы с высокой точностью. Давайте рассмотрим некоторые преимущества гранулирования нитей.
- Лучшее качество и производительность: для того, чтобы гранулы работали хорошо, они должны быть одинакового размера и формы, что гарантирует стрейновое гранулирование. В стрейновом гранулировании используются вращающиеся лезвия или ножи, которые могут точно резать, чтобы поддерживать нужную длину и форму гранулы.
- Крупномасштабное производство: этот метод обеспечивает очень высокий уровень производства, что указывает на то, что его можно использовать в крупномасштабных производственных отраслях. Он также идеален, поскольку имеет непрерывный процесс, что сокращает время простоя между производством, делает процесс эффективным и снижает себестоимость производства.
- Применение в диапазоне пластиковых материалов: термопластик, термореактивный пластик и эластомер — вот некоторые виды нитей, с которыми гранулирование нитей может работать эффективно. Эта универсальность делает его предпочтительным выбором для различных отраслей промышленности, учитывая различные свойства материалов и требования к обработке.
- Возможность изготовления гранул с различными конструкциями: параметры, которые можно изменять, это длина, время и угол лезвий во время гранулирования нити. Эти параметры можно изменять для получения желаемых гранул, что позволяет получать гранулы с различными рисунками поверхности и профилями, которые находят применение в различных областях.
- Принятие изменений: Системы гранулирования стренгов можно легко добавить к существующим производственным линиям. Они легко интегрируются с процессами экструзии и позволяют системам экструзии работать непрерывно, не требуя каких-либо серьезных корректировок.
Аналогичным образом, используя преимущества, связанные с гранулированием методом стренгового гранулирования, производители могут усовершенствовать процессы производства пластиковых гранул оптом с большей скоростью и по более низкой цене.
Сравнение подводных грануляторов с грануляторами Strand
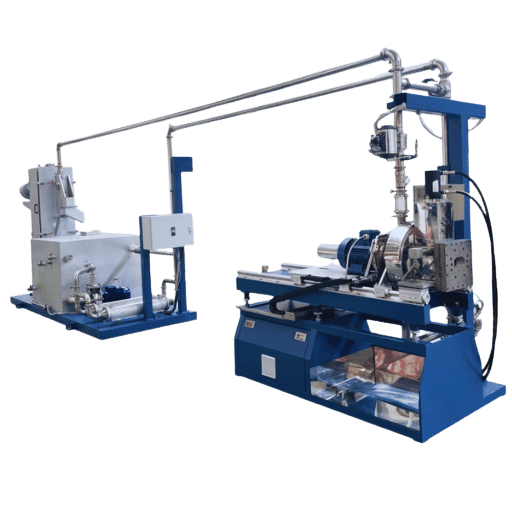
Эффективность процесса гранулирования
Эффективность и производительность операций гранулирования в огромной степени зависят от общей производительности и затрат. Сравнительный анализ между подводными и стренговыми грануляторами также предусматривает множество аспектов.
С точки зрения экономической эффективности, системы стренгового гранулирования более эффективны. Высокая производительность достигается без ущерба качеству, поскольку используется стренговая резка, которая осуществляется в непрерывном режиме. Кроме того, нет необходимости останавливать производство для переключения между процедурами; процессы не должны останавливаться, что сводит к минимуму время простоя. Кроме того, установки стренгового гранулирования достаточно гибки, поскольку такие установки могут производить различные пластиковые материалы и при этом производить круглые гранулы довольно хорошего качества.
С другой стороны, подводные грануляторы поступают в пакетный процесс, который охватывает три фазы. На этих фазах расплав полимера погружается в заполненную водой камеру для резки на гранулы. Хотя подводные грануляторы улучшают охлаждение и качество гранул, пакетная работа означает, что производство гранул включается и выключается, и, таким образом, может быть ограничено в поставках в течение определенного указанного периода.
Понимание основных требований, таких как производственная мощность, используемые материалы и эффективность всего процесса, является ключевым фактором при определении наиболее подходящей системы гранулирования для ваших нужд. Тщательно изучив каждый фактор, производители могут максимизировать ценность процесса гранулирования, оптимизируя его в соответствии с желаемыми целями.
Финансовые последствия каждой системы гранулирования
После того, как вы выбрали подходящий тип системы гранулирования для ваших производственных нужд, стоит проанализировать сопутствующие расходы с каждой из них. Структура расходов будет включать первоначальную стоимость покупки отдельного оборудования для гранулирования, а также эксплуатационные расходы на эксплуатацию этого оборудования и может зависеть от таких факторов, как пропускная способность, например, производительность системы, материалы, используемые в системе, и эффективность процесса; другие аспекты включают ожидаемый срок службы оборудования.
- Система гранулирования Strand: Системы гранулирования Strand, как правило, требуют меньших капиталовложений, чем системы гранулирования с подводным или водокольцевым контуром. Они, естественно, имеют меньше деталей и компонентов и, следовательно, требуют меньших инженерных усилий. Однако могут быть некоторые недостатки, касающиеся постоянного прерывистого производства с точки зрения потери производительности, особенно восстановления технологической воды.
- Подводная система гранулирования: головка матрицы и система резака включены в функцию гранулирования для создания гранул хорошего размера с необходимым количеством потока воды для улучшения охлаждения. Подводные системы гранулирования зарекомендовали себя для гранул хорошего качества наряду с высокоскоростным оборудованием. С другой стороны, однако, требуется ряд вспомогательного оборудования, такого как водяные бани и сушилки для гранул, что увеличивает капитальные вложения, необходимые для запуска системы. Будущий объем производства в сочетании с ожидаемым хорошим качеством гранул делает подводные системы гранулирования стоящей долгосрочной инвестицией, несмотря на более высокую стоимость.
- Система гранулирования с водяным кольцом: Поскольку системы гранулирования с водяным кольцом являются адаптивными и надежными, они обычно используются в секторе пластмасс. Они обеспечивают хороший компромисс между капитальными затратами и эксплуатационной эффективностью. Несмотря на то, что системы гранулирования с водяным кольцом требуют скромного капитала, они известны тем, что обрабатывают большое количество размеров и производят гранулы одинакового размера.
Из-за этих соображений при выборе системы гранулирования необходимо учитывать долгосрочные затраты. Необходимо оценить ряд факторов, таких как необходимый уровень выходного продукта, форма и материал продукта, чтобы помочь определить наилучшую и наиболее эффективную конструкцию и эксплуатацию системы гранулирования.
Пригодность для различных пластиковых материалов
При поиске подходящей системы гранулирования для вашего пластика всегда проверяйте, подходит ли она для различных видов пластика. Это связано с тем, что каждый пластик имеет отличительные свойства и характеристики, которые влияют на процесс гранулирования. Необходимо проанализировать следующие ключевые моменты:
- Температура плавления: Любой пластиковый материал должен обрабатываться при определенной температуре. Убедитесь, что выбранный прибор не превышает температуру плавления пластикового материала.
- Вязкость: На этапе гранулирования вязкость большинства материалов влияет на их текучесть. Для некоторых материалов вязкость может быть изменена; следовательно, ищется наиболее благоприятная вязкость для гранулирования, и система гранулирования, возможно, повторно модифицируется.
- Устойчивость к истиранию: Высоконаполненный или армированный волокном пластиковый компаунд является сильным абразивным материалом, используемым при гранулировании. Такой материал имеет тенденцию вызывать износ, поэтому следует выбирать систему, разработанную для выдерживания этого истирания.
- Термическая стабильность: Термическая стабильность является важным фактором, поскольку она снижает напряжение в материалах, которые очень чувствительны к теплу, что позволяет им выдерживать значительное количество тепла без ухудшения свойств. Поэтому материалы этой категории потребуют некоторых форм охлаждения и даже специальных термоустойчивых компонентов в системе гранулирования.
Если учесть эти факторы, а также обеспечить надлежащую совместимость пластикового материала и системы гранулирования, то можно будет оптимизировать процесс гранулирования и стабильно производить гранулы требуемых стандартов для данных пластиковых материалов.
Как выбрать правильную систему гранулирования для ваших нужд?
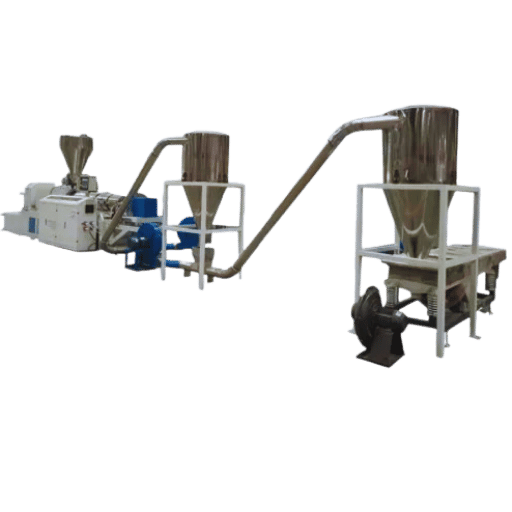
Факторы, которые следует учитывать при выборе системы гранулирования
В погоне за максимальной производительностью и качеством продукции, необходимо учитывать многочисленные аспекты, чтобы соответствовать требованиям. При приобретении машины для гранулирования пластика необходимо учитывать следующие моменты:
- Material Federation: При запуске нового бизнеса важно учитывать такие факторы, как совместимость систем гранулирования пластика с используемым пластиковым материалом и соединениями, используемыми для подачи. Например, каждый материал, т. е. полимер, имеет свою собственную идентичность и функциональность, что требует определенного набора технологий. Следовательно, крайне важно учитывать все аспекты для производства качественных гранул.
- Расход воды или энергоэффективность могут помочь в требованиях к пропускной способности. Поэтому рассчитайте скорость или пропускную способность грануляционной системы, которую вы ищете. Это полезно для правильного выбора грануляционной системы. Обратите внимание на масштаб и пропускную способность системы, а также на финиш (качество гранул) и требуемую степень пропускной способности.
- Износостойкость: Некоторые пластиковые материалы, особенно те, которые содержат добавки или волокнистую арматуру, могут быть довольно абразивными и приводить к износу грануляционного оборудования. Крайне важно выбрать грануляционную систему, которая может выдерживать такую абразивность. Ищите системы, которые прочно сконструированы и включают износостойкие детали.
- Термическая стабильность: некоторые пластики более чувствительны к теплу, а другие менее. Некоторым материалам могут потребоваться дополнительные охлаждающие устройства или определенные части грануляционного аппарата, чтобы предотвратить их термическую деградацию во время обработки. Убедитесь, что система нагрева не перегревается, и игнорируйте процесс изготовления гранул из таких пластиковых материалов.
При этом вы сможете выбрать подходящую систему для вашего пластикового материала и ваших требований к обработке вместе с системой, выбранной в компонентах процедуры выбора. Таким образом, вы сможете достичь удовлетворительного выхода с точки зрения производства гранул, что в свою очередь отражает качество конечной продукции.
Оценка требований к экструзии
В случае экструзии крайне важно понимать особые требования вашей операции, особенно спецификации головки матрицы, если целью является достижение желаемых результатов. Принимая во внимание несколько факторов, таких как свойства материала, ожидаемый объем производства и желаемые характеристики конечного продукта, можно избежать недостатков и гарантировать надлежащее и надежное производство гранул. Вот некоторые моменты, которые следует помнить:
- Совместимость с материалом — каждый пластик обладает уникальными физическими свойствами и, следовательно, ведет себя по-разному в процессе экструзии. Важно проверить характеристики материала, такие как индекс текучести расплава при экструзии, вязкость экструзии и термическую чувствительность, чтобы определить тип компонентов и системы, которые будут использоваться.
- Пропускная способность и выход – Определение требуемого выходного объема и скорости выхода имеет решающее значение для выбора экструзионной системы, соответствующей вашим требованиям к производительности. Эти условия включают размер производимых гранул, производительность и общую экономичность системы.
- Качество и постоянство — Высококачественные конечные продукты могут быть получены только с помощью гранул требуемого размера качества. Проверьте точность управления и прецизионность системы экструзии в отношении ее способности последовательно обеспечивать требуемые характеристики гранул.
- Техническое обслуживание и долговечность: Срок службы и прочность экструзионной системы важны для сокращения простоев и увеличения производительности. Рассмотрите конструкцию и абразивы компонентов, которые, вероятно, будут работать непрерывно.
- Термическая стабильность: Различные пластики имеют различные требования к чувствительности к температуре. Некоторые материалы могут нуждаться в особых системах охлаждения или других особых деталях в гранулирующем устройстве, чтобы избежать снижения температуры обработки. Убедитесь, что выбранное устройство обеспечит достаточное охлаждение для производства оптимальных гранул, не подвергая пластиковое сырье воздействию высоких температур.
Если эти вопросы будут учтены на этапе выбора, можно получить систему экструзии, совместимую с пластизолем и конкретными процессами. Это гарантирует непрерывное и надежное производство гранул, что приведет к получению высококачественной готовой продукции.
Оценка методов охлаждения: вода или воздух
Можно оценить два популярных метода охлаждения гранулированных пластиков: вода и воздух. Каждый метод имеет свои плюсы и минусы, в зависимости от характеристик гранулируемых пластиков и целей процесса.
Водяное охлаждение: этот метод широко используется в большинстве систем гранулирования. В процессе водяная баня или кольцо используются для охлаждения экструдированных снаружи пластиковых нитей. Водяное охлаждение является предпочтительным при гранулировании, поскольку оно обеспечивает множество преимуществ, включая формирование гранул разных размеров, форм и видов благодаря высокой скорости передачи тепла и эффективной скорости охлаждения. С другой стороны, экструдеры с водяной баней или водокольцевым экструдером требуют более глубокого понимания производства гранул, включая насосы и системы фильтрации, надлежащее управление водой, такое как ретикуляция, промывка зоны и санитарные соображения для предотвращения загрязнения.
Воздушное охлаждение: перед гранулированием воздух может использоваться для охлаждения экструдированных нитей во время процесса потоковой передачи. Этот метод в значительной степени зависит от приложенного окружающего воздуха для охлаждения нитей, пока они проходят через устройство, предназначенное для потоковой передачи. Можно сказать, что воздушное охлаждение простое, дешевое и требует меньшего обслуживания с точки зрения использования охлаждающей воды. Хотя воздушное охлаждение дает многочисленные бонусы, все еще есть недостатки, особенно тот факт, что воздух обеспечивает медленное охлаждение, и результатом воздушного охлаждения будет плохой контроль в отношении размера и формы гранул.
Важно помнить, что пластик имеет определенный уровень чувствительности к теплу, который следует учитывать при переходе с воздуха на воду и наоборот. Другим фактором, который играет роль при принятии решения, является скорость, с которой система должна охлаждаться, ожидаемый контроль свойств гранул, а также имеющиеся ресурсы и инфраструктура. Лучше всего проанализировать конкретные требования и область применения вашей грануляционной машины вместе с экспертами и поставщиками, чтобы выбрать лучшее решение для вашего применения.
Изучение гранулирования с лицевой стороны матрицы и других альтернатив
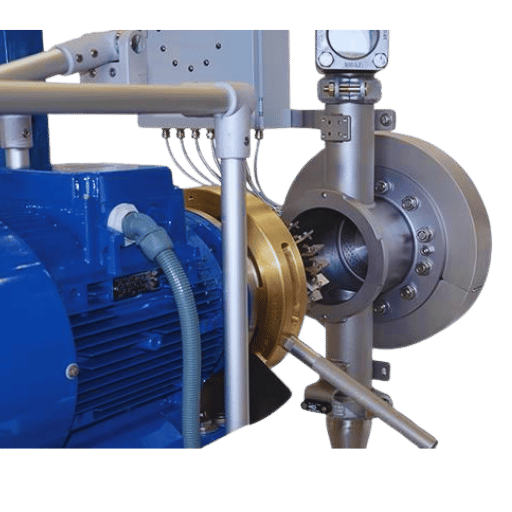
Обзор методов гранулирования на лицевой стороне матрицы
В пластиковой промышленности одним из популярных методов производства пластиковых гранул из расплавов полимеров является гранулирование с лицевой стороны, которое использует метод подводной нити для охлаждения. Пластина матрицы, содержащая различные отверстия или щели, используется в качестве расплавленного полимера, проталкиваемого через пластину во время этой технологии. Когда полимерные нити выходят из матрицы, они имеют большую длину и должны быть разрезаны на мелкие кусочки. Это делают вращающиеся лезвия. Гранулирование с лицевой стороны матрицы имеет широкий спектр адаптаций, что позволяет широко использовать его в различных областях применения.
1. Гранулирование прядей:
Распространенной техникой, используемой в головке пресс-формы, является гранулирование в виде прядей, которое обычно использует резак, если необходимо сформировать гранулы определенной формы или размера. В этом случае они охлаждаются струями воды или воздуха после экструзии полимерных прядей. После этого пряди собираются и помещаются в гранулятор, который разрезается на части для получения гранул. Гранулирование в виде прядей может использоваться для многих материалов и может создавать гранулы, которые в некоторой степени имеют одинаковый размер и форму.
2. Подводное гранулирование:
Подводное гранулирование — это еще один тип гранулирования с лицевой стороны головки. При этом методе экструдированные нити полимера быстро погружаются в камеру, заполненную водой. Вода охлаждает нити и превращает их в твердые гранулы, которые затем нарезаются подводным гранулятором. Однако подводное гранулирование идеально подходит для термочувствительных материалов и обеспечивает превосходный контроль размера и геометрии гранул.
3. Гранулирование с горячей поверхностью матрицы:
Разновидностью гранулирования с матрицей является гранулирование с горячей матрицей и матрицей, которое рассматривается для определенных материалов с более высокими температурами горячего расплава. Вместо того, чтобы немедленно резать полимерные нити, режущие ножи и ножи, ожидающие на пластине матрицы, нагревались, что позволяло лапше оставаться расплавленной до тех пор, пока ее не разрезали на гранулы. Более качественное гранулирование с горячей матрицей гарантирует, что полимер будет иметь ограниченную термическую деградацию и, следовательно, тенденцию к более качественному грануляту.
Каждый метод гранулирования с лицевой стороны матрицы имеет свои плюсы и минусы. Используемый полимер, требования к охлаждению, свойства гранул и производительность являются ключевыми элементами, которые помогают выбрать наиболее благоприятный подход для целевого применения. Важно изучить различные методы гранулирования с лицевой стороны матрицы и проконсультироваться со специалистом, чтобы использовать лучшие варианты, включая воздушный нож, для лучшей сушки.
Сравнение грануляторов с матрицей и водокольцевым гранулятором
Пресс-форма и водяное кольцо — два самых популярных метода производства пластиковых гранул, и у них есть свои плюсы и минусы.
Гранулятор с матрицей:
- Его можно использовать во многих областях, например, в термопластичных и эластомерных компаундах.
- Обеспечивает доступный размер и форму гранул.
- Обрабатывает материалы с различными температурами плавления.
- Единственное требование — наличие подогреваемой штамповочной плиты и режущих ножей.
- Это позволяет изготавливать сферические гранулы с минимальной термической деструкцией.
Гранулятор с водяным кольцом:
- Очень эффективен для материалов с низкой температурой плавления.
- Простая настройка и эксплуатация возможны при использовании системы подводного гранулирования, в которой для гранулирования используется резак.
- Водяное кольцо охлаждает и затвердевает разрезанный расплавленный полимер в гранулы.
- Обеспечивает хорошее качество и однородность гранул.
- После гранулирования могут потребоваться дополнительные шаги для сушки гранул.
С другой стороны, при выборе между грануляторами с фильерой или водяным кольцом необходимо учитывать тип обрабатываемого полимерного материала, охлаждение, конечные свойства гранул и проектную производительность. Целесообразно обратиться за советом к специалистам, рассмотрев эти вопросы, чтобы найти наиболее подходящий метод гранулирования для конкретного применения. Правильный выбор методов смешивания форм, гранулирования и пластификации позволит достичь запланированных операционных целей в секторе переработки пластмасс.
Инновации в пластиковой промышленности
Пластиковый мир время от времени меняется по мере развития технологий и увеличения потребности в экологически чистых материалах. Поэтому важно узнавать об инновациях и тенденциях, которые возникают на вершине этой активной среды. Вот некоторые заметные события, формирующие пластиковую промышленность:
1. Биоразлагаемый пластик
Рост экологических проблем увеличил потребность в биопластиках, что делает биоразлагаемые пластики очень востребованными. Достижения в этой области увеличили количество биопластиков, изготовленных из возобновляемых ресурсов, таких как водоросли, растения и бактерии. Эти биоразлагаемые заменители предназначены для сокращения использования пластика и уменьшения воздействия стандартных пластиков на окружающую среду.
2. Решение «Передовые технологии переработки»
Почти все части пластиковых отходов не могут быть переработаны из-за неэффективности старых методов, которые смогли достичь лишь минимальных уровней переработки. Однако были разработаны новые методы очистки, известные как передовые технологии переработки, которые являются крайне необходимой технологией будущего. Эти передовые технологии, такие как переработка топливного сырья и химическая переработка, преобразуют отходы в сырье. Это снижает потребность в ископаемых материалах, делая жизненный цикл пластика устойчивым.
3. Интеллектуальная упаковка
Пластиковая промышленность также смогла извлечь выгоду из спроса на электронную коммерцию и клиентов, желающих большего удобства — умная упаковка с использованием датчиков или индикаторов или даже систем отслеживания для лучшей безопасности продукта, надзора за цепочкой поставок и сокращения отходов. Такие инновации могут похвастаться такими функциями, как эффективный мониторинг состояния продукта, продление срока годности и улучшение общего опыта.
4. Тактильные материалы и конструкции, рассчитанные на долгий срок службы
В попытке начать диалог о загрязнении пластиком основное внимание по-прежнему уделялось использованию устойчивых материалов и идей дизайна, включая включение пластика, полученного из отходов, биоматериалов и проектирование с минимальным использованием материалов и большей перерабатываемостью. Разработка устойчивых материалов и подходов к дизайну приведет к более цикличной, зеленой пластиковой экосистеме.
Принятие устойчивой политики может использовать позитивный эффект этих инноваций для пластмассовой промышленности, делая ее более ответственной и позволяя быстрее решать проблемы.
Часто задаваемые вопросы (FAQ):
В: В чем разница между стренговым и подводным гранулятором?
A: Сосредоточение на процессах охлаждения и резки имеет первостепенное значение. Для сравнения, стренговый гранулятор режет длинные полосы полимера, охлажденного в воде; стренговый экструдер сначала подает расплавленный материал в полосы. Напротив, подводный гранулятор объединяет как процессы охлаждения, так и резки, разрезая потоки расплавленного полимера на поверхности матрицы в воде. Эта особенность показывает, что подводные грануляторы предпочтительно использовать в крупносерийном производстве и включают более широкий спектр материалов.
В: Каковы недостатки стренговых грануляторов по сравнению с подводными грануляторами?
A: Подводные грануляторы могут производить большее количество последовательно, допуская при этом более узкие вариации размера гранул. Эти грануляторы менее привязаны к пространству и больше подходят для производства более мелких полимеров. В отличие от систем гранулирования стренгов, подводные также имеют более низкое энергопотребление и меньшие выбросы пыли.
В: В каких случаях стренговый гранулятор будет лучше подводного гранулятора?
A: Грануляторы стренгового типа проще в изготовлении и обслуживании, и требуют меньших капиталовложений, чем подводные грануляторы. Однако подводные грануляторы часто ограничены определенным масштабом производства. Однако грануляторы стренгового типа подходят для материалов с высокой чувствительностью к сдвигу. Они также подходят для объемных процессов, где требуются более длительные периоды охлаждения или производятся более крупные кубы. Поскольку процесс охлаждения медленнее, гранулятор стренгового типа хорошо работает с материалами, которые не выдерживают нагревания.
В: Какие особенности водокольцевого гранулятора отличают его от других подводных аналогов?
A: Водокольцевой гранулятор — это подводный гранулятор, который содержит вращающееся водяное кольцо, которое способствует охлаждению и перемещению гранул. В этом типе подводного гранулятора полимер подается через фильерную пластину в камеру резки с циркулирующей водой. Такое расположение значительно улучшает охлаждающий эффект, и обрабатываются значительные объемы материалов. Водокольцевые грануляторы особенно полезны при обработке термостойких продуктов или материалов или когда необходимы высокие уровни управления температурой.
В: Какие факторы следует учитывать при оценке преимуществ использования стренгового гранулятора вместо подводного гранулятора?
A: В целом, более важными факторами будут объем производства, свойства материалов, характеристики гранул, касающиеся их формы и размера, планировка завода, потребление энергии и объем необходимого обслуживания центробежной сушилки в частности. Также, конкретный цикл охлаждения вашего компаунда, целевое значение размера и формы гранул и может ли материал подвергаться деградации во время обработки или нет. Необходимо также учитывать капитальные затраты, а также эксплуатационные расходы в течение некоторого времени для этих систем.
В: Чем отличается процесс охлаждения в системах стренгового гранулирования и подводного гранулирования?
A: В системе гранулирования с использованием нитей охлаждение происходит в первую очередь в порядке последовательности, т. е. за резкой нити следует охлаждение в отдельной водяной ванне. Нити охлаждаются в ванне без полного погружения и вытягиваются из ванны через ролики. Эта особенность может быть выгодной для некоторых материалов. В системе гранулирования под водой охлаждение выполняется одновременно с резкой. Расплавленный полимер охлаждается для формирования гранул путем воздействия воды в камере резки. Это может быть выгодно для многих материалов из-за быстрого охлаждения, но, с другой стороны, это может быть также невыгодно для некоторых соединений.
В: Какие материалы больше подходят для подводных грануляторов, чем для стренговых грануляторов?
A: Вот что я думаю, если говорить о подводных грануляторах и стренговых грануляторах. Несомненно, стренговые грануляторы имеют ограничение, тогда как подводные грануляторы могут справиться с гораздо большим количеством материала, поскольку стренговый гранулятор имеет свои недостатки, как я уже упоминал ранее, поскольку существуют материалы, в которых вы, если не сравниваете мягкие и липкие материалы с низкой вязкостью, с которыми подводный гранулятор может справиться довольно легко. Однако это не означает, что подводные грануляторы идеальны, поскольку очень высокая вязкость по-прежнему предпочитает стренговое гранулирование, поэтому важно проконсультироваться с производителями оборудования по любым требованиям.
В: Техническое обслуживание систем гранулирования, таких как ленты и вафли, совершенно разное. Так как же их сравнить?
A: В отличие от своих аналогов, стренговые грануляторы проще в обслуживании и требуют меньше очистки. Это в первую очередь потому, что их компоненты не сложны, а значит, их обслуживание — проще простого. Несмотря на то, что это правда, подводные грануляторы также более сложны и сложны, а это значит, что требуемый объем обслуживания намного ниже; однако этот объем зависит от конструкции. Когда объем необходимого обслуживания увеличивается, становится хлопотно следить за ним, особенно если у вас нет для этого навыков. В связи с этим примите во внимание тип вашего персонала и то, какое влияние это окажет на производство между двумя системами.
Справочные источники
1. ( Радж и Чанди, 2023, стр. 80–98 ) «Исследование агломерации гранул в подводном грануляторе для экструзии полимеров: численное моделирование».
Преследуемые цели:
- Я создал компьютерную модель, которая могла описывать неньютоновский поток полимера, турбулентный поток печного топлива и тепловые эффекты в матрице подводного гранулятора с головкой под матрицей.
- Данная модель была проверена путем сравнения полученных экспериментальных данных, полученных на промышленном грануляторе, с температурой и давлением.
- На основании этих корреляций был определен новый параметр — число агломерации гранул (PAN), при котором скорость агломерации гранул была связана с различными параметрами, такими как число Рейнольдса, число Эйлера и безразмерная температура.
Подход к поиску:
- Расчеты CFD выполнялись в ANSYS Fluent для полимера, печного топлива и теплопередачи.
- Результаты были дополнительно подтверждены данными, полученными с промышленного гранулятора.
- Насколько известно авторам, для связи качества гранул с заданными параметрами разработан безразмерный параметр PAN.
2. ( Радж и Чанди, 2022 ) «Численные исследования течения и теплопередачи расплава полимера в подводных экструзионных грануляторах»
Ключевые результаты:
- Разработана численная модель течения расплава полимера и явления теплопередачи, происходящего в подводных экструзионных компакторах.
Методология:
- Для расчета потока и теплопередачи во время подводной экструзии в вертикальной конфигурации была разработана численная модель на основе конечного объема.
3. ( Каст и др., 2014, стр. 20–23 ); «Влияние на форму частиц в процессах гранулирования под водой».
Ключевые результаты:
- Изучено влияние характеристик материала и технологических факторов на форму и геометрию гранул, изготовленных с помощью системы подводного гранулирования.
- Установлено, что увеличение скорости резания оказывает деформирующее воздействие на частицы, делая их менее сферическими и с пониженным удельным весом.
- Увидели, что вязкий характер полимера более значим, чем упругий характер, в контроле формы частиц.
- Отмечено, что формы, наблюдаемые на выходе из матрицы, не всегда соответствуют формам, сохраняющимся в гранулах после их охлаждения, что подчеркивает важность термодинамических характеристик при поглощении.
Методология:
- Спроектировал и разработал подводная система гранулирования исследовать влияние геометрических параметров на пористость и объем гранул.
- Определены масса гранул, поверхность и насыпная плотность гранул для оценки влияния свойств материала и параметров обработки на размеры гранул.
- Я воспользовался уникальной системой камер для наблюдения за процессом формовки на штампе.
Ведущий производитель систем подводного гранулирования в Китае