Быстрые функции
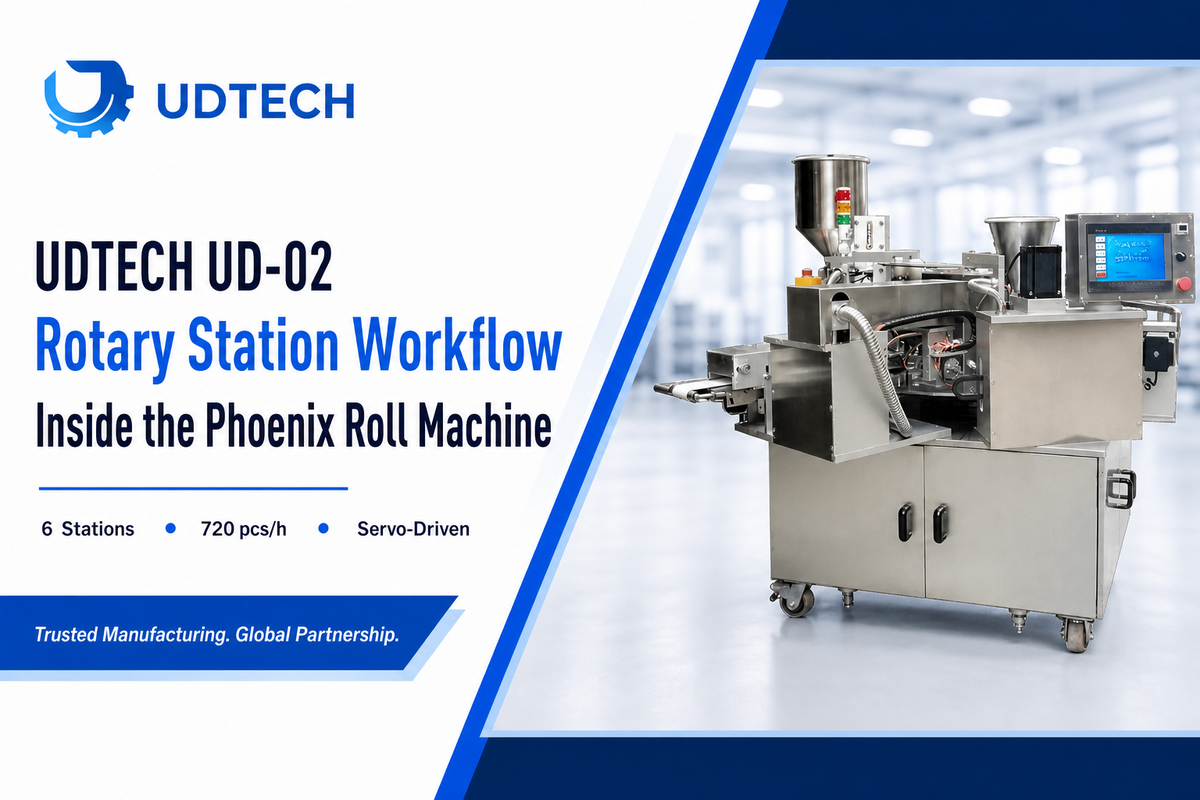
| Рабочий диапазон | 720 шт./час, полностью автоматическая система. |
| Мощность | 12 кВт, трехфазный 380 В |
| Сжатый воздух | 0.2 м³/мин, ≥0.6 МПа |
| Габаритные размеры: | 2300 × 2000 × 1400 мм (компактный, занимает мало места на линии из 6 станций) |
| Вес | 960 кг |
| Ротари-станции | 6, один контроллер |
| Управление | ПЛК с ЧПУ + многоканальный сервопривод + волоконно-оптический фотоэлектрический датчик. |
В машинах для производства вафель Phoenix Roll используется шестипозиционная система индексации, которая позволяет UDTECH UD-02 превращать листы водорослей, свиную стружку и кляр в готовый, наполненный вафельный рулет – иногда называемый бисквитным рулетом из-за его хрустящей, запеченной текстуры – без какого-либо прикосновения к изделию. Шесть стационарных станций расположены вокруг одного индексирующего стола, каждая из которых выполняет одну операцию – укладку водорослей, впрыскивание пасты для начинки, выпекание, складывание, скручивание и извлечение из формы – в то время как один контроллер ПЛК синхронизирует движение каждой станции. Эта конструкция с одним столом и шестью станциями механически отличается как от стандартной конструкции с откидной формой, которую вы найдете в большинстве руководств по выбору машин Phoenix Roll, так и от собственной линейной линии вафель UDTECH, и понимание того, почему она построена именно так, является разницей между выбором правильной машины и выбором той, которая выглядит похожей только на технической документации.
Вкратце: поворотный стол UD-02 перемещается примерно раз в 5 секунд – исходя из номинальной производительности в 720 изделий в час – таким образом, все шесть станций всегда работают параллельно на шести разных валках, а не ожидают друг друга последовательно. Именно эта параллельная работа станций отличает настоящую поворотную индексирующую машину от более простой двухплитной шарнирной формы, и именно поэтому станция впрыска пасты (станция 2) должна быть спроектирована специально для начинок низкой плотности, волокнистых материалов, таких как свиная нить, а не рассматриваться как нечто второстепенное.
Что означает «Рабочий процесс на ротационной станции» на UD-02?
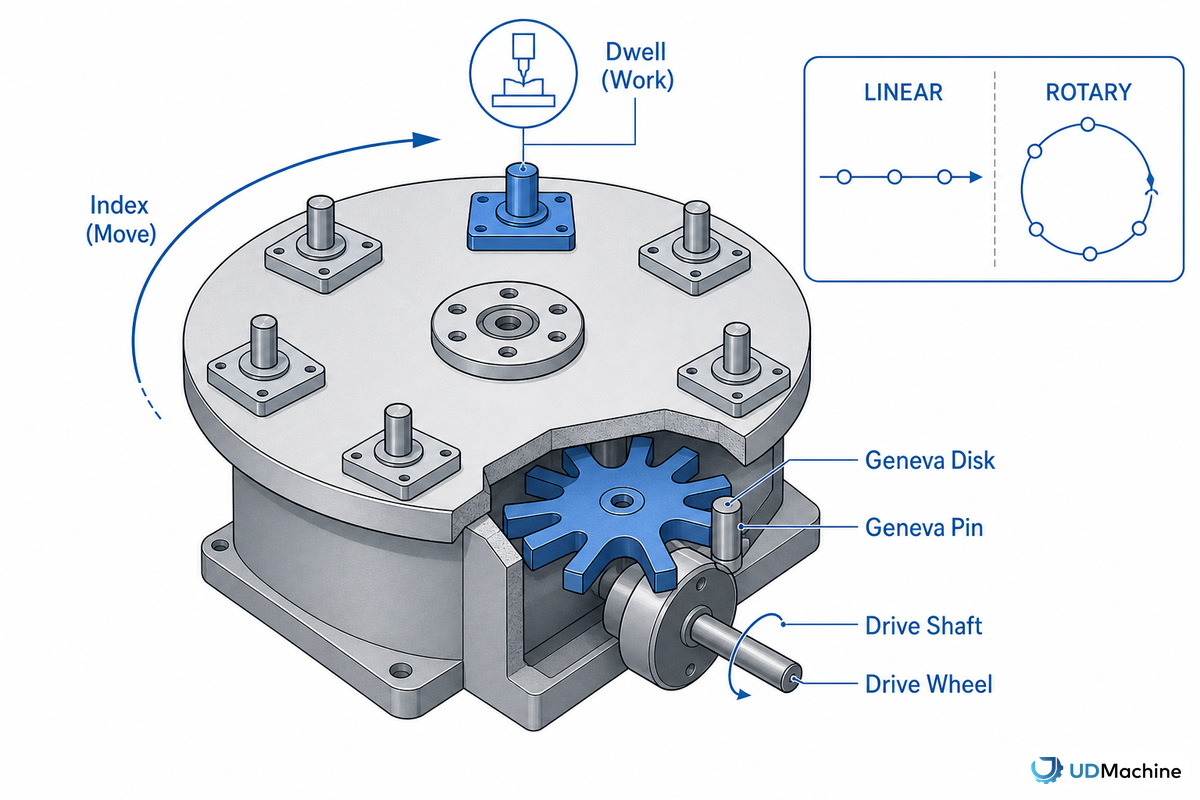
Поворотное индексирование — это устоявшаяся производственная концепция, заимствованная из общей промышленной автоматизации: стол перемещается на фиксированный угловой шаг, останавливается (задерживается) в каждой позиции на достаточное время, чтобы установленный на станции инструмент выполнил свою работу, а затем снова перемещается. Это тот же самый базовый механизм, который используется на сборочных, сварочных и контрольно-измерительных линиях.
В патенте США № 4 512 214 на поворотный индексирующий стол с фиксацией станций отмечается, что этот класс столов с женевским диском обычно рассчитан на размещение от 8 до 24 рабочих станций , поэтому 6-станционная компоновка UD-02 органично вписывается в эти общие инженерные рамки, просто перепрофилированная для формовки пищевых продуктов.
Это существенно отличающаяся архитектура от того, что описывается на страницах большинства конкурирующих компаний, рекламирующих «машины для приготовления рулетов «Феникс»». Типичное описание в руководстве для покупателей представляет собой стандартный четырехэтапный «цикл выпечки и сворачивания» — дозирование теста, выпечка на горячей плите, формовка рулета, охлаждение — построенный на основе простой двухплитной шарнирной формы, которая охватывает все — от настольного устройства до полноценной производственной линии. В этом описании нет поворотного стола, станции для укладки водорослей и отдельного этапа наполнения, потому что оно написано для описания всего рынка, а не какой-то конкретной машины. UD-02 — это не шарнирная форма с дополнительными прикрученными ступенями; это единый непрерывный поворотный стол, где шесть станций с фиксацией положения завершают приготовление наполненного пикантного вафельного рулета (классическое сочетание — водоросли и свиная нить, как описано в руководстве UDTECH о том, что такое рулет «Феникс» ) за один непрерывный цикл.
Краткий обзор последовательности из 6 станций
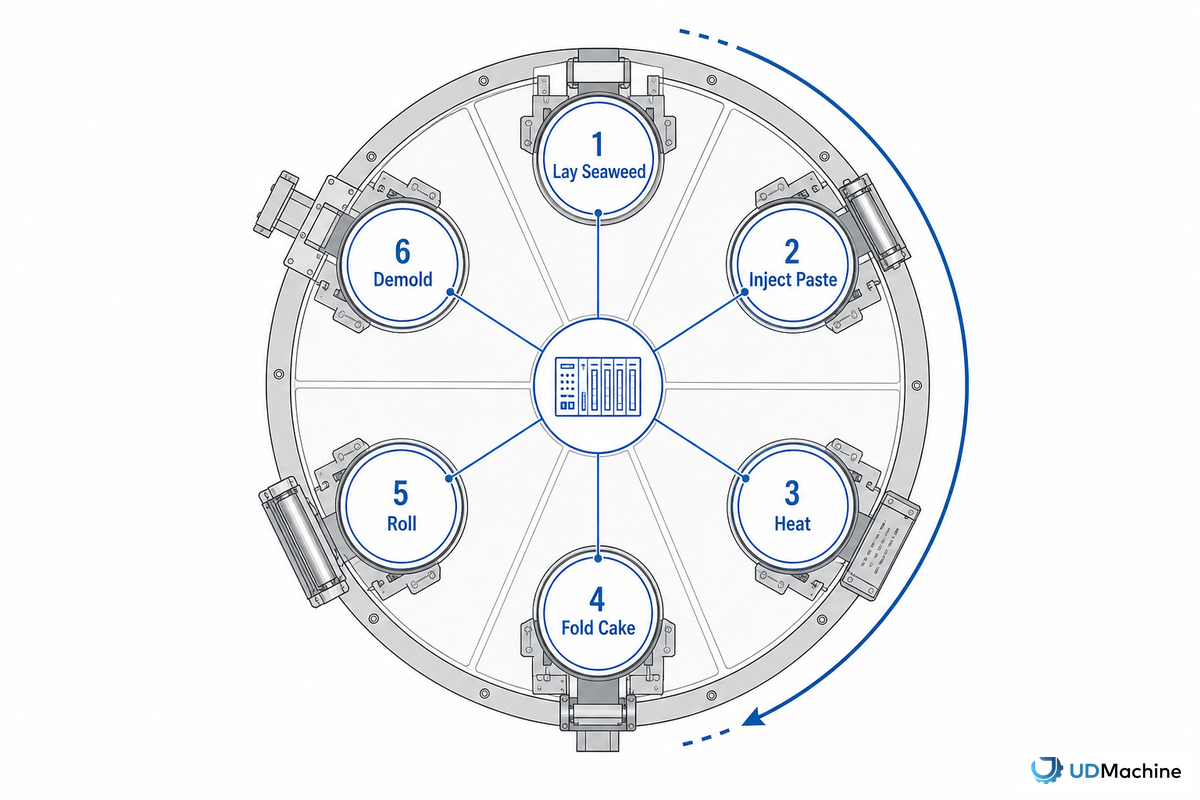
В процессе вращения стола прокатного стана UD-02 Phoenix Roll Machine все шесть станций вращаются по одному шагу за раз. Когда одна станция завершает свою работу, вал, находящийся в данный момент на этой станции, перемещается на следующую, и на его место поступает совершенно новый, неиспользованный вал — стол не ждет, пока вал пройдет через все шесть станций, прежде чем начать работу над следующей.
| Станция | Экшн | Ключевой параметр |
|---|---|---|
| 1 | Разложите водоросли | Фотоэлектрическая регистрация листа |
| 2 | Впрыснуть пасту | Сервоприводной дозатор, устойчивый к сдавливанию волокнистой зубной нити. |
| 3 | зной | Регулирование температуры по замкнутому контуру, формирование окна |
| 4 | Сложенный торт | Вафля, сложенная вокруг начинки, пока она еще теплая и податливая. |
| 5 | Катить | Плотный рулон, сформированный без трещин. |
| 6 | Демонтаж и транспортировка | Разгрузка на охлаждающий конвейер |
Поскольку все шесть станций работают по одному и тому же индексному циклу, ни одну станцию нельзя оценивать изолированно; неисправность на заправочной станции (Станция 2) или изменение температуры пластины на Станции 3 проявляется как деформация или сгибание пластин на станциях, расположенных на две позиции ниже. Приведенная ниже карта диагностики дефектов по станциям точно описывает, как действовать в подобной ситуации поиска и устранения неисправностей на разных станциях.
Станция 1, укладка водорослей
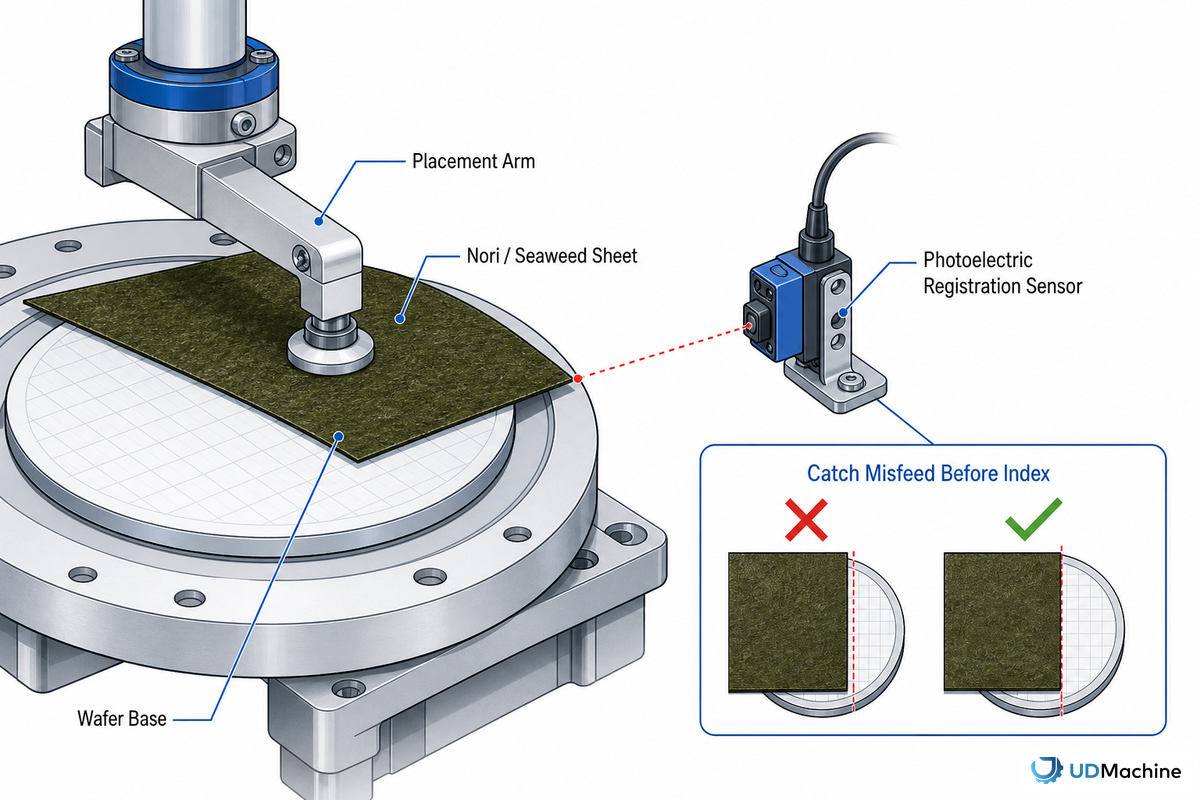
На первой станции (станция 1) регистрируется необработанная пленка из нори (морских водорослей), прежде чем окружающая ее масса затвердеет, при этом нори наносится в определенной точке для подготовки к последующей обработке. В собственной документации UDTECH по UD-02 отмечается наличие волоконно-оптических фотодатчиков, регистрирующих положение листа в каждой точке вокруг стола, чтобы обнаружить неправильно поданную пленку нори до начала цикла индексации, что позволяет удалить ее и предотвратить превращение в дефект рулона на двух этапах позже.
Необходимость регистрации на станции 1 возникает потому, что лист необходимо установить в точно заданном месте до начала заполнения на станции 2. Если лист уложен криво и это не будет обнаружено датчиками до индексации, это может привести к неравномерному нанесению наполнителя, что вызовет неправильное запечатывание сгиба на станции 4 и потенциальное растрескивание шва в рулоне на станции 5. Таким образом, станция 1 не только устанавливает лист нори, но и контролирует последовательность последующих сбоев в случае любого смещения.
Станция 2, Впрыскивание пасты: Дозирование начинки без её раздавливания.
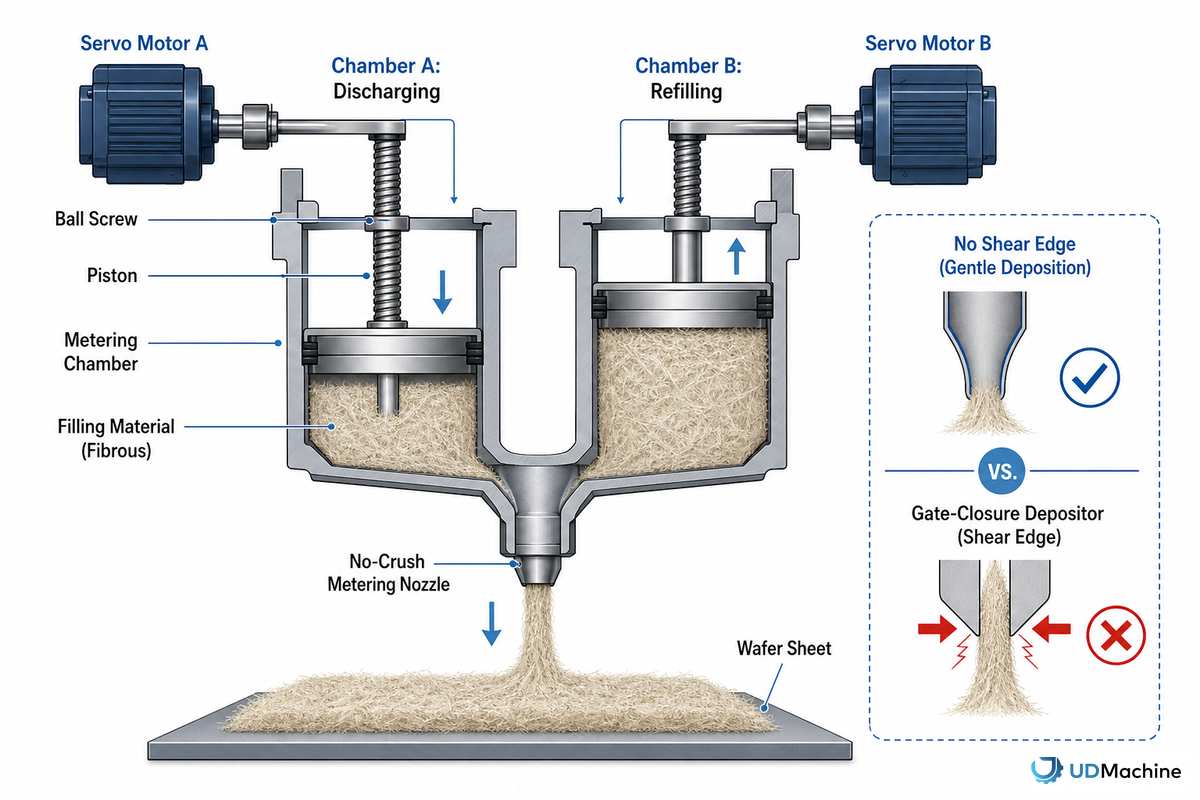
На второй станции UD-02 наполнитель наносится на водоросли нори с помощью специально разработанного сервоуправляемого дозатора, предназначенного для работы с рыхлой, волокнистой текстурой, характерной для многих продуктов, выпускаемых машинами для производства роллов «Феникс», включая классическую начинку из свиной нити, а также гранулированные и смешанные начинки, изготовленные на заказ. На этой станции пользователь принимает наиболее важные технические решения, поскольку с технической точки зрения инженерные задачи, связанные с точным нанесением волокнистого продукта, значительно отличаются от тех, с которыми пользователь сталкивается при нанесении жидкостей и паст.
Как готовится ролл «Феникс»?
В самом простом варианте машины для производства роллов «Феникс» изготавливаются в автоматическом режиме с помощью пошаговой, индексированной последовательности из шести станций: нанесение и укладка листа нори на печенье, добавление начинки, выпекание, складывание теста вокруг начинки, пока оно еще мягкое, формование и прессование, а также извлечение охлажденного ролла из формы на охлаждающий конвейер.
Это полная противоположность ручному процессу, при котором каждая деталь обрабатывается отдельно и требует нового вращательного движения на каждом этапе. На UD-02 эта последовательность выполняется автоматически со скоростью 720 деталей в час; при ручной обработке один ролик может обработать только одну пластину за раз, и это основная причина существования автоматизированных ротационных линий для этой категории продукции.
Инженерная проблема, решаемая станцией 2, хорошо описана в патентной литературе по дозированию пищевых продуктов, хотя ни одна из них не относится конкретно к свиной стружке: в патенте 1990 года на объемное дозирование хрупких сыпучих материалов четко указано, что поршневое дозирование легких пищевых материалов низкой плотности «чрезвычайно грубо воздействует на материал, измельчая его гораздо сильнее, чем это допустимо для пищевых продуктов», поскольку каждый ход срезает материал в точке, где ползунок или затвор соприкасается с неподвижной пластиной. В связанном с этим патенте 1995 года на дозирование гранулятов и продуктов с низкой текучестью поднимается тот же вопрос о традиционных затворах, которые «часто повреждают продукт, поскольку… к продукту неизбежно применяется сдвиговое воздействие» , и проблема решается с помощью вращающихся лопастей для выравнивания наполнения, которые никогда не закрывают режущую кромку.
«Насосные дозаторы с сервоприводом могут быть значительно точнее традиционных поршневых дозаторов, часто достигая точности дозирования в пределах ±0.3% в зависимости от продукта».
Эта неточность имеет реальную цену. В той же статье в отраслевом издании Baking Business Стив Крокер из Peerless Group отмечает, что поршневые/объемные дозаторы обычно превышают целевой вес на 2–10% только для того, чтобы избежать недополнения, и в статье количественно оценивается, во сколько обходится эта потеря в больших масштабах: дозатор, превышающий целевой вес всего на 5 граммов при производительности 500 единиц в минуту, теряет более 330 фунтов продукции в час. Джон МакАйзек из Reiser устанавливает еще более жесткие стандарты качества: компания не считает дозатор приемлемым, если стандартное отклонение веса наполнения не находится в пределах 1% от целевого значения. Это отраслевые показатели, полученные на основе данных других производителей о дозаторах, а не проверенные данные для самого UD-02, но они объясняют, почему сервоприводное дозирование, а не поршень с фиксированным объемом, является правильным инструментом для наполнения, которое к тому же является хрупким и волокнистым.
Двухкамерная конфигурация с двумя чередующимися клапанами – компонент дозатора, впервые запатентованный этим производителем (патент США 4 494 920) – представляет собой хорошо зарекомендовавший себя метод, позволяющий осуществлять объемное наполнение без перерыва для пополнения камеры. Это означает, что сервопривод дозатора может поддерживать темп движения продукта, заданный разливочной машиной, и перемещать стол с интервалом в 5 секунд, не превращаясь в затор.
Согласно описанию универсальности наполнения от UDTECH, изменение типа пищевых продуктов, от нори и морских водорослей до порошков и смесей, изготовленных по индивидуальному заказу, представляет собой изменение «рецепта» на панели управления дозатора, а не физическую замену разливочной головки или изменение конфигурации машины. Это обеспечивает как коммерческие преимущества, так и техническую гибкость. Если один производитель наполняет одни рулоны комбинацией морских водорослей и нитей, а другие – порошками, изготовленными по индивидуальному заказу, нет необходимости в двух отдельных, дорогостоящих разливочных машинах, способных работать с порошками, поскольку одна установка может справиться с переключением типов наполнения, создавая разнообразную, высококачественную линейку продукции из рулонов одинаковой формы без переналадки оборудования.
Станция 3, обогрев
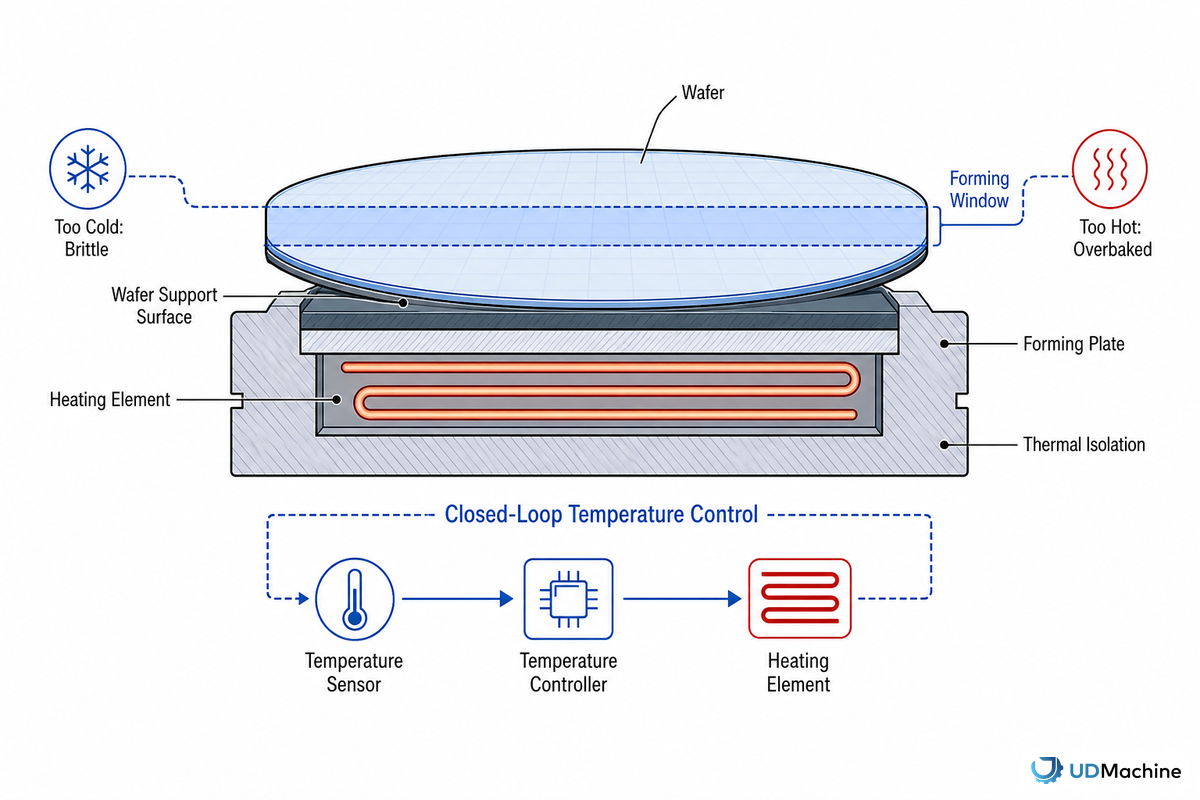
После того, как начинка помещена на станцию 2, вафли перемещаются на станцию 3, где они выпекаются в замкнутом цикле регулирования температуры, настроенном на поддержание теста в узком диапазоне температур, достаточно горячем для полного пропекания, но не настолько долгом, чтобы вафля затвердела до того, как достигнет станции складывания. Компания UDTECH не публикует точные данные о температуре пластины UD-02, поэтому точный диапазон допустимых отклонений является собственностью компании и зависит от настроек контроллера машины; как правило, для всего оборудования для формования вафель характерно то, что выпекание — это задача контура управления, а не фиксированного таймера, поскольку влажность окружающей среды и вязкость теста влияют на скорость фактического пропекания листа при заданной температуре пластины.
Именно поэтому станция 3 расположена между станцией 2 (наполнение) и станцией 4 (складывание): вафля должна оставаться теплой и податливой, когда достигнет места сгиба. Неправильный расчет времени в любом направлении приведет к сбою, который проявится через две станции в виде неплотно сложенной вафли или растрескивания рулона. Чтобы понять, насколько жесткие допуски допускаются на аналогичном оборудовании UDTECH: линия UD05 для производства вафельных рулетов поддерживает толщину выпеченной вафли примерно на уровне 0.8–1.4 мм в диапазоне температур плиты ±2–3°C. Это другая машина и другой, не наполненный продукт, но это полезный ориентир для понимания того, насколько узкий диапазон формования обычно используется в этом классе оборудования.
Станции 4–5 — Складывание торта и рулета
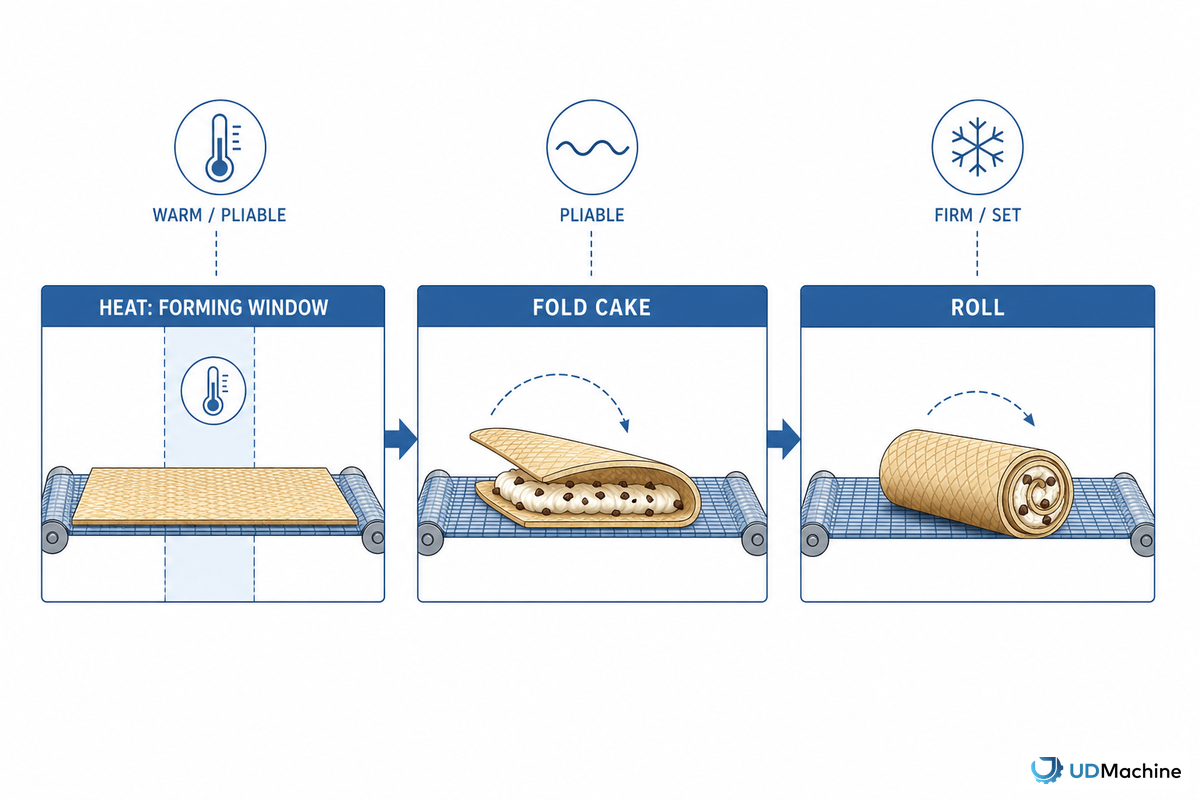
На станциях 4 и 5 испеченную вафлю заворачивают вокруг начинки, а затем сворачивают в окончательную плотную, трубчатую, хрустящую форму, пока вафля еще достаточно теплая, чтобы ее можно было согнуть, не потрескав. Механически это более сложная задача для рулета с начинкой, чем для пустой вафли, потому что сгиб должен равномерно облегать то, что находится внутри; смещенный лист водорослей со станции 1 или неравномерная порция начинки со станции 2 — все это приводит к тому, что сгиб не закрывается ровно.
Основные физические принципы хорошо изучены в патентной литературе, посвященной формованию вафель, даже за пределами сферы пищевого оборудования: в патенте, описывающем устройство для индексации рожков мороженого и вафель, время транспортировки между станциями является контролируемой переменной процесса, указывая, что продолжительность между одной станцией и следующей должна быть «достаточной, чтобы [покрытие] успело в значительной степени затвердеть… до достижения [следующего] места нанесения» — тот же принцип, который объясняет, почему вафлю необходимо сворачивать внутри определенного теплого, податливого окна, а не до или после него.
- Время складывания/сворачивания привязано к циклу индексации, поэтому оно остается неизменным от смены к смене, в отличие от ручного сворачивания.
- Те же фотоэлектрические/сервоприводы, которые использовались на предыдущих станциях, обеспечивают защиту окошка для складывания/сворачивания этого наполненного продукта, независимо от выбора оператора.
- Допуск на сгиб/прогиб заполненного рулона жестче, чем у незаполненной пластины, поскольку сгиб должен закрываться вокруг любых ошибок, выявленных на станции 2, ошибок дозирования или совмещения, а не на собственной станции.
- Это теплое, податливое окошко — физическое свойство батареи, а не то, что контроллер может расширить по требованию.
Станция 6, Демонтаж и транспортировка
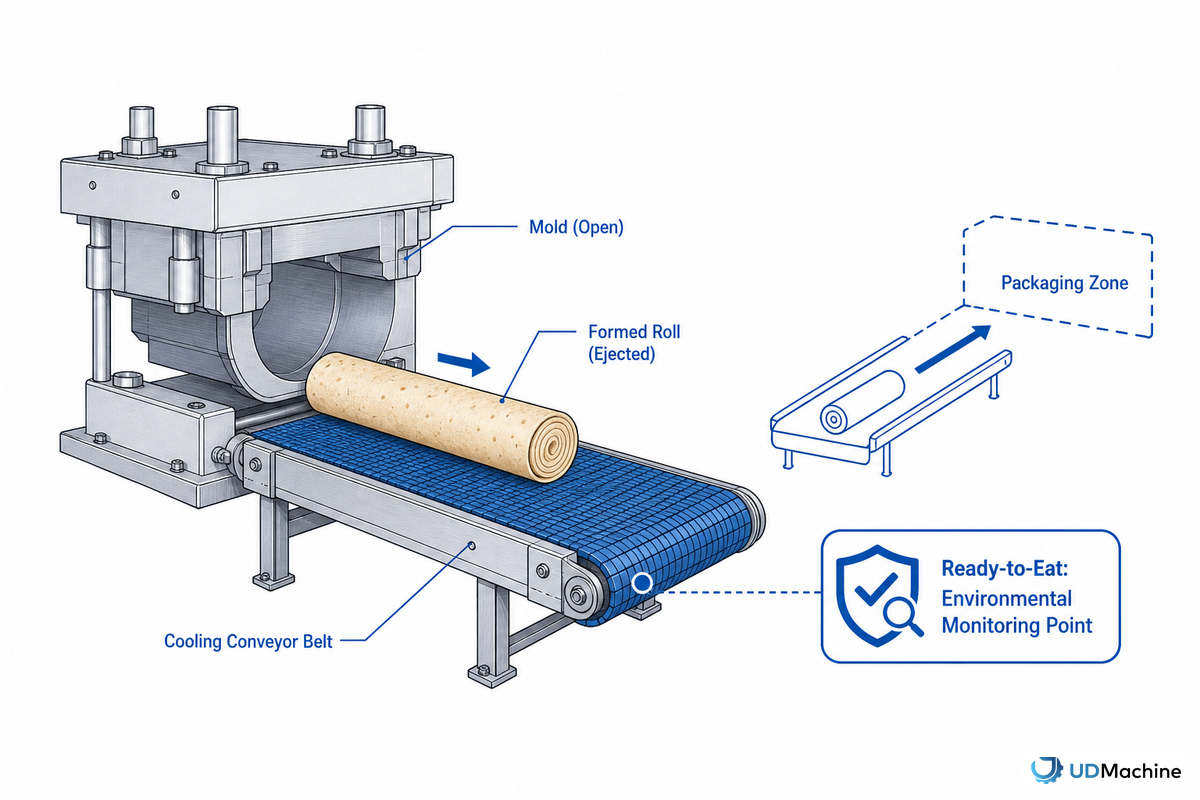
На последней станции сформированный рулон извлекается из формы и помещается на охлаждающий конвейер. На этом этапе свернутая вафля готова к употреблению и подвергается воздействию окружающей среды до упаковки; это точка контакта с пищевой безопасностью, а не просто механическая передача. В соответствии с 21 CFR Часть 117 Подраздел C требуется мониторинг окружающей среды на наличие патогенных микроорганизмов, если загрязнение готовой к употреблению пищи, подвергающейся воздействию окружающей среды до упаковки, представляет собой опасность, выявленную в результате анализа опасностей, проведенного самим предприятием. Это возлагает обязанность по оценке рисков для продукции, выпускаемой этой станцией, на данном этапе, а не позднее.
Компания UDTECH проектирует интеграцию конвейера для передачи и охлаждения в каждую машину UD-02 как единый блок, а не оставляет интеграцию системы охлаждения/упаковки на усмотрение покупателя после установки машины – эту интеграцию следует проверять при составлении коммерческого предложения для интеграции в существующие упаковочные линии.
Пятисекундный индексный период: почему шесть станций опережают одну.
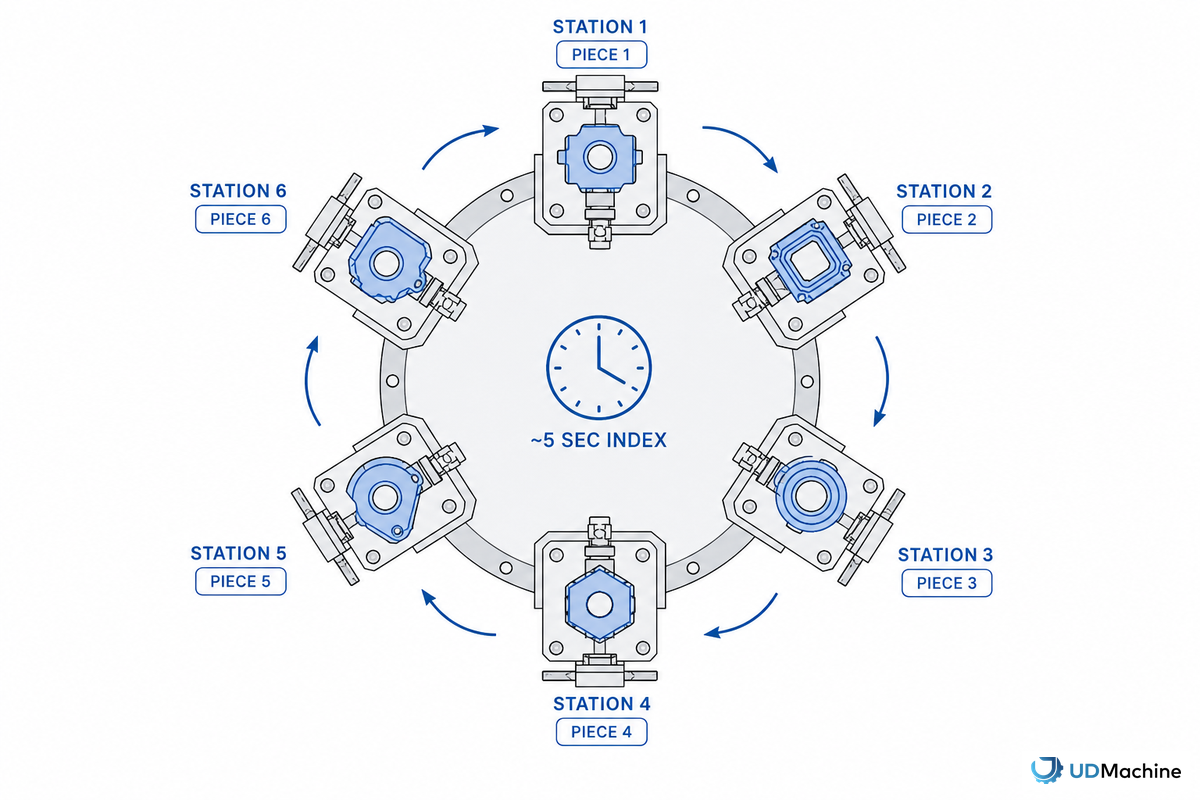
Расчет, который вы, вероятно, не найдете на страницах продукции конкурентов: UDTECH указывает производительность UD-02 в 720 изделий в час. Это 12 изделий в минуту, и, умножив на 60, получаем 1 готовый рулон каждые 5 секунд. Это удивительно высокая производительность для такой компактной машины. Поскольку поворотный стол перемещает одну станцию – которая извлекает один готовый рулон – за один цикл индексации, это примерно одна индексация за 5 секунд; каждая из шести станций имеет примерно 5-секундный цикл для завершения своей работы перед следующим перемещением.
Важность этого заключается в его влиянии на параллельность. Если бы это был одностанционный процесс, на изготовление одного рулона потребовалось бы в 6 раз больше времени, если бы все этапы выполнялись последовательно – от укладки водорослей, впрыскивания наполнителя, обжига, складывания, прокатки и извлечения из формы до начала следующего рулона. Вместо этого каждая станция выполняет свою задачу одновременно на 6 разных рулонах на каждом этапе индексации – к тому времени, как станция 6 извлекает рулон из формы, станция 1 укладывает водоросли на другой рулон, на четыре станции позади. Именно поэтому 6-станционный поворотный стол способен достигать скоростей производства, недоступных для одностанционного процесса.
В литературе по проектированию роторно-индексных устройств подтверждается общий механизм, хотя ни один из его аспектов не является специфическим для UD-02: в патенте на роторно-индексный механизм описывается привод для перемещения индекса, находящийся под давлением в течение «заданного периода времени, например, 0.5 секунды» , эмпирически настроенный таким образом, чтобы он был немного больше времени, фактически необходимого для завершения поворота, что оставляет правдоподобный многосекундный запас времени для работы каждой станции, если вычесть само перемещение в течение ~0.5 секунды из ~5-секундного цикла. В отдельном патенте 1995 года на роторный фасовочный аппарат Nestlé описывается барабан с 3–12 дозирующими камерами, работающий «до 80 стаканчиков в минуту» , что подтверждает, что производительность роторных станций в этом общем диапазоне является установленной, достижимой инженерной целью для оборудования для формования пищевых продуктов, а не исключением.
Диагностическая карта дефектов по каждой станции
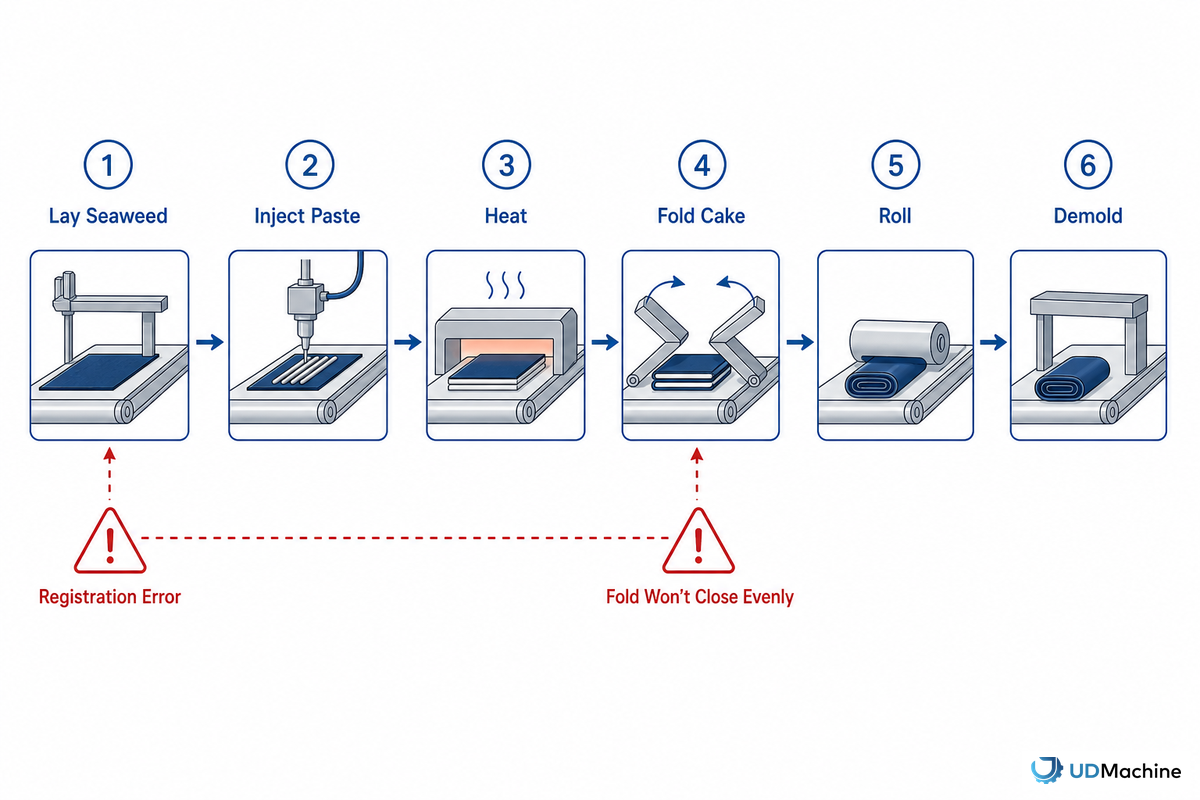
Поскольку все шесть станций работают в одном цикле, станция, вызвавшая проблему, как правило, сама не проявляет симптома — его обнаруживают на одной или двух станциях ниже по потоку, когда вал физически перемещается. В следующей таблице соотнесены наиболее распространенные видимые симптомы на готовых валах с вероятной станцией, ответственной за каждый из них, исходя из известных физических ограничений на каждом этапе:
| Симптом | Наиболее вероятная станция | Категория неисправности | Основная причина |
|---|---|---|---|
| Лист водорослей, наклоненный или свисающий не по центру. | Станция 1 | Регистрация | Фотоэлектрический датчик пропустил ошибку регистрации до индексации таблицы. |
| Лист водорослей не прилегает к поверхности до того, как застынет тесто. | Станция 1 | тайминг | Цикл подачи листа отстает от примерно 5-секундного окна индексации. |
| Наполнитель слипся, раздавился или распределился неравномерно. | Станция 2 | Дозирование | Дрейф давления/времени внесения материала при работе с волокнистым, чувствительным к сдвигу наполнителем |
| Недостаточный или избыточный вес при наполнении по сравнению с целевым показателем, указанным в рецепте. | Станция 2 | Дозирование | Объемный дрейф дозатора (отраслевой стандарт: перерегулирование поршня на 2–10% является распространенным явлением без сервокоррекции) |
| Неравномерный цвет вафель или недопеченные/перепеченные. | Станция 3 | Тепловой | Изменение равномерности температуры пластины в пределах формовочного окна. |
| Вафля становится хрупкой еще до того, как достигнет станции сгибания. | Станция 3 | Тепловой | Время выпечки выходит за рамки временного окна для передачи в теплое и податливое состояние. |
| Складка не будет плотно прилегать к начинке. | Станция 4 | Формирование | Ошибка регистрации или дозирования на этапе сгиба образца. |
| Трещины или разломы вдоль шва | Станция 5 | Формирование | Компания Wafer упустила свой шанс на создание комфортной и податливой вафельной массы. |
| Форма рулона непостоянна от изделия к изделию. | Станция 5 | Формирование | Синхронизация оправки/ролика не соответствует скорости продвижения листа. |
| Валик рвется или деформируется при выпадении | Станция 6 | разрядка | Смещение времени извлечения из формы относительно заданного состояния валика. |
Подобная диагностическая работа, специфичная для каждой станции, гораздо полезнее, чем просто называть проблему «затором». Она также согласуется с тем, что в целом сообщается в литературе по надежности пищевого оборудования: в рецензируемом исследовании 2026 года, посвященном перепроектированию дозаторов и конвейеров на предприятиях пищевой промышленности, было установлено, что механическое смещение и отклонение от заданного положения являются причиной 70–80% всех отказов конвейеров в оборудовании для пищевой промышленности. Это общая статистика надежности, а не специфичная для роторно-индексного оборудования, но полезное напоминание о том, что большинство дефектов в подобном оборудовании связаны со смещением и синхронизацией, а не с отказом одной катастрофической детали.
Поворотный стол против линейного стола: архитектурный разрыв
Компания UDTECH не производит единую универсальную машину для производства вафель: в то время как машина для производства вафель Phoenix Roll UD-02 оснащена поворотным столом, автоматическая машина для производства вафельных яичных рулетов (серия UD05) построена на зональной линейной системе. Однако разница между двумя системами связана не столько с рыночным сегментом, сколько с решением принципиально разных производственных задач.
| Черта | УД-02 (поворотный стол) | UD05 (линейные зоны) |
|---|---|---|
| Продукт | Начинка для ролла «Феникс» (морские водоросли + свиная нить/порошок). | Ненаполненный вафельный рулет с яйцом |
| Количество станций | 6 стационарных станций, один указательный стол | 5 последовательных зон (дозирование/выпечка/обваливание/охлаждение/упаковка) |
| Автозаправочная станция | Специализированная зона (станция 2, предварительная выпечка) | На базовой линии нет ни одного игрока. |
| Номинальная пропускная способность | 720 шт / ч | 220–330 шт/мин (более высокая производительность, при наличии незаполненного продукта) |
| Потребляемая мощность | 12 кВт (380 В, трехфазный) | 9.7 кВт (UD05-2) или 12 кВт (UD05-3) |
Поворотный стол целесообразен, когда для производства продукции требуется отдельная станция для выполнения задач, которые не выполняются на линейной линии – в данном случае, это лист водорослей и впрыскивание начинки перед этапом запекания. Общая концепция ротационного индексирования четко объясняет компромисс: индексаторы непрерывного действия с кулачковым приводом могут работать с очень высокой частотой циклов, но им сложно сочетать быстрое перемещение индекса с более длительным временем задержки, необходимым для некоторых станций. Именно поэтому сервоприводные столы с циклом «по требованию» предпочтительнее, когда требуется быстрое перемещение индекса с последующим длительным временем задержки на каждой станции – именно то, что необходимо для последовательности наполнения и запекания. Линейная линия для производства яичных рулетов – без этапа наполнения и с гораздо более простой последовательностью запекания и сворачивания – не требует такой гибкости, и поэтому компания UDTECH строит ее как более упрощенную зональную линию. Потенциальным покупателям, рассматривающим приобретение машины для производства рулонной бумаги Phoenix Roll, следует в первую очередь учитывать вопрос «роторная или линейная конструкция» как соответствие типа бумаги для наполнения или без наполнения, а не как вопрос скорости, марки или ценового сегмента, и обращать внимание на эффективность всей линии, а не только на производительность отдельных станций.
У этого компромисса есть и предел масштабируемости, на который тоже стоит обратить внимание. Роберт Заруба из журнала Assembly Magazine , президент CDS Corp., определяет практический верхний предел примерно в 30 станций, прежде чем поворотный стол станет «чрезвычайно большим и громоздким», и отмечает, что производители, которые начинают использовать поворотную систему для простого продукта или продукта с небольшим объемом производства, часто переходят на линейную линию позже, когда процесс становится более сложным или объемным. 6-станционный стол UD-02 находится в пределах этого диапазона, подходящего для поворотных систем; это совершенно другой вопрос, чем вопрос о том, перерастет ли поворотный стол в будущем гораздо более сложный процесс производства закусок и потребует ли вместо него линейной линии — это проблема количества станций, а не вопрос «заполнено или нет».
Точки взаимодействия по вопросам соблюдения нормативных требований на всех 6 станциях
Соответствие требованиям безопасности пищевых продуктов и безопасности оборудования не навязывается машине для производства рулетов Phoenix Roll как единому монолитному объекту, а привязано к конкретным физическим зонам. Конструкция роторной станции UD-02 в большей степени соответствует этому разделению, чем другие возможные конструктивные решения.
Станции 1 и 2, зоны укладки водорослей и заливки/впрыскивания, являются поверхностями, контактирующими с пищевыми продуктами, что полностью соответствует требованиям 21 CFR §117.40 : коррозионностойкие поверхности, нетоксичные материалы, способные выдерживать чистящие и дезинфицирующие средства, и гладкие швы, скрепленные для минимизации накопления частиц пищевых продуктов. В этом же разделе также требуется, чтобы автоматизированные системы, обрабатывающие продукт, оставались в чистом и санитарном состоянии, а приборы контроля температуры (непосредственно относящиеся к станции 3) были точными и прецизионными. Сопутствующее правило, 21 CFR §117.35 , добавляет операционную часть этого требования: поверхности, контактирующие с пищевыми продуктами, должны очищаться так часто, как это необходимо для защиты от загрязнения, а процедуры очистки/дезинфекции должны специально предотвращать перекрестное загрязнение аллергенами, что непосредственно относится к линии, переключающейся между заполнением водорослями/волокнами и альтернативными порошковыми наполнителями на станции 2.
Кроме того, сам вращающийся стол, оправка и точки передачи конвейера несут в себе второе, отдельное обязательство по соблюдению требований, которое большинство руководств по покупке рулонов в Финиксе полностью игнорируют: защита оборудования для работников, а не безопасность пищевых продуктов. В США OSHA 29 CFR 1910.212 требует защиты рабочих мест на любом оборудовании с открытыми точками защемления, вращающимися деталями или движущимися валами, и это требование напрямую относится к вращающемуся столу, перемещающемуся мимо фальцевальной/прокатной оправки примерно каждые 5 секунд. Это отдельное требование от правил, касающихся контакта с пищевыми продуктами, упомянутых выше: 117.40/117.35 регулируют то, что соприкасается с продуктом, а 1910.212 регулирует то, до чего оператор, стоящий рядом с оборудованием, может физически дотянуться.
Но помимо правил безопасности пищевых продуктов и безопасности труда, действующих в США, существует третья область соответствия, применимая к вращающимся машинам, предназначенным для рынка ЕС: требования к безопасности машины и надежности системы управления. Для любой машины UD-02, предназначенной для рынка ЕС, это означает Регламент (ЕС) 2023/1230 , который отменяет более старую Директиву 2006/42/EC о машинах с 14 января 2027 года, даты вступления регламента в силу в целом (статьи 26–42, касающиеся оценки соответствия и процедур уполномоченных органов, применяются с 14 января 2024 года). В Приложении III к нему установлены конкретные требования, непосредственно относящиеся к многопозиционному вращающемуся механизму: при отказе системы управления «ни одна движущаяся часть… не должна упасть или быть выброшена» , остановка должна оставаться беспрепятственной, а износ деталей машины, подвергающихся многократным циклическим нагрузкам, должен быть учтен, при этом в инструкциях по техническому обслуживанию должна быть указана частота осмотров и критерии замены изнашиваемых деталей.
В соответствии с Регламентом ЕС 2023/1230, интегратор, вносящий «существенные изменения» в установленное оборудование — например, заменяющий или модернизирующий ПЛК и сервологику, синхронизирующие все шесть станций UD-02, — юридически становится «официальным производителем» этого оборудования, принимая на себя ответственность за маркировку CE и оценку рисков. Это перераспределение ответственности, отмеченное помощником главного инженера Intertek Полом Ю в анализе регламента 2025 года , стоит учитывать, прежде чем любой покупатель или сторонний интегратор решит модифицировать систему управления роторной станционной машиной после установки.
Перспективы развития отрасли: роль ротационной индексации в автоматизации производства закусок.
Стремление к большему разнообразию в ассортименте продукции – то, что сейчас обычно называют «рационализацией SKU» или «расширением ассортимента», результатом тенденций электронной коммерции и прямых продаж потребителю – дает основание избегать покупки нескольких специализированных машин. Возможность переналадки на основе рецептуры, обеспечиваемая описанной ранее конструкцией Station 2, поддерживает роторную линию, способную производить несколько вариантов наполнения, используя всего одну систему, которая адаптируется к изменяющимся рецептам, вместо системы, где необходимо физически заменять наполнитель или приобретать другую линию. Это не попытка масштабировать рынок, а следствие системы, которая лучше соответствует текущим производственным потребностям. С другой стороны, существует реальный риск: покупатель, который сегодня приобретает специализированный дозатор, может в течение года обнаружить, что для нового SKU требуется волокнистый или гранулированный наполнитель, который машина просто не может производить, – структурный пробел, который специально призвана устранить гибкая в плане рецептуры система Station 2. Собственный производственный опыт UDTECH напрямую повлиял на это конструктивное решение — команда инженеров компании имеет более чем 15-летний опыт создания оборудования для розлива, дозирования и формования для покупателей из более чем 100 стран-экспортеров, и именно этот опыт работы на разных рынках с учетом меняющегося спроса на продукцию стал причиной того, что конструкция Station 2 была разработана с учетом изменения рецептуры на панели управления, а не путем физической замены оборудования.
Более убедительные данные, не подтверждающие рыночные показатели, свидетельствующие о растущем спросе на робототехнику в пищевой и напиточной промышленности, получены на основе фактических данных об установке, а не прогнозов продаж. В сводке Международной федерации робототехники «World Robotics 2025» сообщается о 542 076 установленных промышленных роботах по всему миру в 2024 году; пищевая промышленность по-прежнему занимает небольшую долю в этом общем количестве. Однако общее количество установленных промышленных роботов в США выросло на 11% в годовом исчислении в 2025 году, достигнув 38 000 роботов, и пищевая промышленность конкретно названа одним из основных драйверов этого роста. Автоматизация пищевой промышленности по-прежнему не составляет большой доли рынка промышленных роботов, но эта доля растет, что подтверждается надежными, историческими, независимо проверенными данными, а не прогнозами на будущее.
Оценки рынка роторных индексаторов варьируются от приблизительно 690 миллионов долларов до более чем 2 миллиардов долларов в зависимости от того, какие отчеты используются — это еще один признак того, что цифры отражают тенденции и приблизительные масштабы, а не точные отраслевые показатели. Здесь значения в долларах приводятся только в качестве вспомогательного контекста.
Ещё более конкретным является направление, в котором сами производители стремятся развиваться. За последние несколько лет производители пищевого оборудования выпустили новые линии дозирования с сервоприводом, предназначенные для нежных, текстурных начинок — тенденция, которая идеально объясняет, почему в модели Station 2 от UD-02 используется серводозатор для волокнистой начинки, вместо более простого метода дозирования с фиксированным объёмом. Для покупателя, выбирающего оборудование сегодня, важно понимать, что при рассмотрении покупки роторно-столовой фасовочной машины, предназначенной для производства этой категории фаршированных закусок, гибкость рецептуры и точность серводозатора должны быть равны, а то и выше, максимальной производительности или истории компании.
FAQ
Насколько быстро вращающийся стол модели UD-02 выполняет индексацию?
Посмотреть ответ
Что произойдет, если одна станция выйдет из строя, остановится ли вся линия?
Посмотреть ответ
Может ли инъекционная станция работать только с жидкими пломбировочными материалами или только с сухой зубной нитью и порошком?
Посмотреть ответ
Почему компания UDTECH использует поворотный стол для приготовления ролла «Феникс», но линейную линию для приготовления обычного вафельного ролла с яйцом?
Посмотреть ответ
Меняет ли переход от использования водорослей к порошковой начинке что-либо в работе оборудования инжекционной станции, или только настройки рецепта?
Посмотреть ответ
Чем поворотный стол отличается от простого ручного поворотного стола?
Посмотреть ответ
Почему мы это пишем
Компания Suzhou UDTECH Technology Co., Ltd. разрабатывает и производит машину для производства рулетов «Феникс» UD-02, описанную в данном руководстве. Мы сами не управляем производственной линией по выпуску рулетов «Феникс», но в процессе проектирования мы учитываем те же компромиссы в последовательности, считывании и дозировании, которые рассматриваются здесь, – в том числе в тех случаях, когда патентная литература, стандарты проектирования и стандарты отраслевой прессы применимы к этому типу фаршированных вафельных закусок или отличаются от них.
Мы отмечаем, какие утверждения являются нашим собственным описанием UD-02, а какие — информацией из стороннего источника. Проверено технической командой компании Suzhou UDTECH Technology Co., Ltd.
Ссылки и источники
- 21 CFR Часть 117, Оборудование и принадлежностиУправление по санитарному надзору за качеством пищевых продуктов и медикаментов США (eCFR)
- 21 CFR §117.35, Санитарные операцииУправление по санитарному надзору за качеством пищевых продуктов и медикаментов США (eCFR)
- 21 CFR Часть 117 Подраздел C, Анализ опасностей и профилактические меры, основанные на оценке рисковУправление по санитарному надзору за качеством пищевых продуктов и медикаментов США (eCFR)
- 29 CFR Часть 1910, Подраздел O, Машины и защита машинУправление по охране труда и технике безопасности США (eCFR)
- Всемирная выставка робототехники 2025, Промышленные роботы, Краткий обзорМеждународная федерация робототехники
- Регламент (ЕС) 2023/1230 о машиностроении, полный текст.Официальный журнал Европейского союза (EUR-Lex)
- Регламент (ЕС) 2023/1230, Приложение IIIОфициальный журнал Европейского Союза
- Новый регламент ЕС по машиностроению: что нужно знать производителямIntertek
- Патент США № 4 895 195, Устройство для объемного дозирования хрупкого сыпучего материала.Патентное ведомство США / Google
- Патент США № 5 464 126, Объемная дозирующая машина для гранулятов и порошков.Патентное ведомство США / Google
- Патент США № 4 494 920, Устройство объемного дозирования с положительным смещением.Патентное ведомство США / Google
- Патент США № 5 405 059, Роторный разливочный аппаратПатентное ведомство США / Google
- Патент США № 4 890 514, Поворотный индексирующий механизмUSPTO
- Патент США № 4 512 214, Поворотный индексирующий стол с фиксацией станцииUSPTO
- EP4005396A1, Устройство индексации для изделий в форме пластин/конусовЕвропейское патентное ведомство / Google Патенты
- Надежность дозаторов и конвейеров в оборудовании для пищевых предприятий (2026)MDPI Applied Sciences (рецензируемый журнал)
- Точное внесение/наполнениеХлебопекарное дело (Издательство Сосланд)
- Как выбрать поворотный индексирующий столЖурнал Ассамблеи
- Ротационная и линейная индексацияЖурнал Ассамблеи (Джим Камилло, цитирует Роберта Зарубу, CDS Corp.)
Статьи по теме
- Вальцовочная машина UDTECH UD-02 PhoenixПолные технические характеристики, факторы ценообразования и руководство по закупкам.
- Руководство покупателя по станку для производства рулонов Phoenix Roll MachineСравнение уровней автоматизации, цен и вариантов поставщиков на рынке.
- Как работает автоматическая машина для приготовления яичных рулетовАрхитектура линейной зоны, лежащая в основе линии по производству незаполненных кремниевых пластин компании UDTECH.
- Что такое «Феникс-ролл»? Закуска из морских водорослей и свиной стружки: объяснение.история продуктов питания и потребительский аспект этого продукта.
- Автоматическая машина для приготовления яичных рулетовПолный ассортимент оборудования для производства вафельных рулонов от компании UDTECH.
- Машина для приготовления яичных рулетов с водорослямиРуководство по оборудованию для различных вариантов вафельных рулонов с начинкой из морских водорослей