مشخصات سریع
| نوع فرآیند | بپزید و سپس رول کنید (مرحله سرخ کردن لازم نیست) |
| مکانیسم هسته | قالبهای گرم چرخشی + نورد سنبه گرم |
| گزینههای منبع گرما | گاز (LPG) یا برق/القایی |
| مثالی از توان عملیاتی | تا ۳۳۰ عدد در دقیقه (UDTECH UD05-3) |
دستگاه اتوماتیک اگرول چگونه کار میکند؟ دستگاه اتوماتیک اگرول یک دستگاه صنعتی فرآوری مواد غذایی است که خمیر را به صورت یک دیسک ویفر ترد میپزد و آن را داغ میغلتاند، به همان معنایی که در مورد ویفر رولی در اینجا توضیح داده شده است. این دستگاه با ریختن خمیر نازک روی یک قالب چرخان گرم، پختن آن به صورت یک دیسک ترد و سپس غلتاندن آن دیسک به دور یک مندرل در حالی که هنوز داغ و انعطافپذیر است، کار میکند. در کاربرد آمریکایی، «اگرول» اغلب به طور پیشفرض به اسنک اسپرینگ رول خوشطعم و سرخشده اشاره دارد، بنابراین مکانیسم زیر به طور خاص برای کلاس دستگاه ویفر رول پخته شده اعمال میشود، نه آن یکی.
به طور خلاصه: یک دستگاه اتوماتیک ویفر-اگرول، خمیر را روی قالبهای چرخان داغ میریزد، آن را در عرض چند ثانیه به شکل یک دیسک نازک میپزد و دیسک داغ را قبل از خنک شدن و سفت شدن، دور یک مندرل میچرخاند. یک خط تولید صنعتی میانرده این چرخه را به طور مداوم با سرعت بیش از ۱۰۰ قطعه در دقیقه اجرا میکند و انتخاب اصلی طراحی، گرمایش گازی یا الکتریکی است.
منظور از «دستگاه اتوماتیک اگرول» در اینجا چیست؟
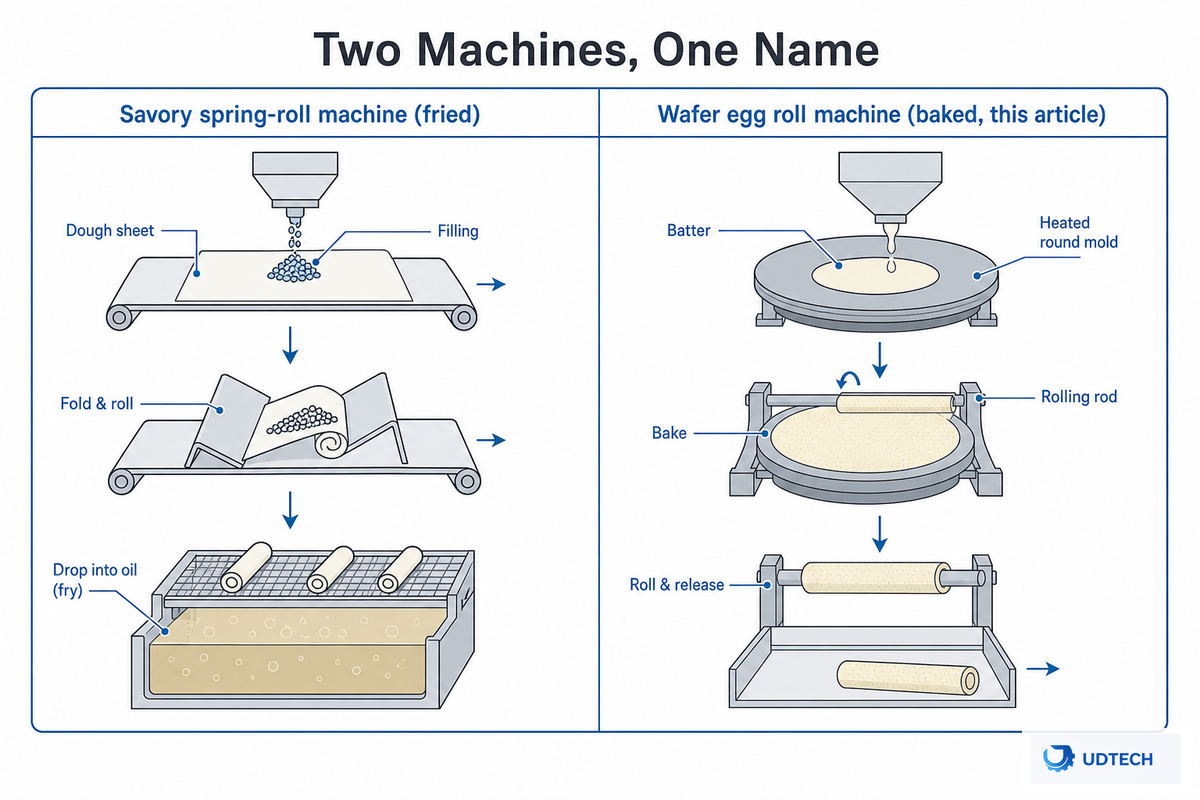
عبارت «دستگاه رول تخممرغ» را جستجو کنید و بیشتر نتایج ایالات متحده به طور پیشفرض به تجهیزات اسپرینگرول خوشطعم اشاره میکنند: یک ورق خمیر برش داده میشود، پر میشود، تا میشود و سرخ میشود. این مقاله به جای آن، خانواده دیگر دستگاه را پوشش میدهد - دستگاهی که خمیر را به صورت یک ویفر ترد میپزد و آن را داغ میپیچد، بدون هیچ مرحله سرخ کردنی. برای مشاهده گستردهتر تجهیزات میان وعده و نانوایی، به ماشینآلات فرآوری مواد غذایی از کاتالوگ UDTECH مراجعه کنید که شامل رولهای ویفر، وافل، پنکیک، ساچیما و مینی نان میشود.
این اشتباه فقط از نظر معنایی نیست: خریدارانی که در حالی که یک خط تولید ویفر پخته شده را تصور میکنند، درخواست استعلام قیمت (RFQ) را برای یک تولیدکنندهی خوشذوق اسپرینگرول ارسال میکنند، در نهایت قیمتهای تجهیزات کاملاً اشتباهی را مقایسه میکنند و قبل از اینکه کسی متوجه این عدم تطابق شود، یک چرخهی تأمین را هدر میدهند. این دو نام مشترکی دارند اما تقریباً هیچ چیز دیگری از نظر مکانیکی ندارند. تجزیه و تحلیل دقیقتر تقسیمبندی در مقایسهی دستگاه ویفر در مقابل اسپرینگرول ما موجود است.
این جدایی آنقدر قدیمی است که در خودِ پروندهی ثبت اختراعات USPTO نیز دیده میشود: یک اختراع ثبتشده در ایالات متحده در سال ۱۹۷۲ برای «دستگاه رول تخممرغ اتوماتیک» نوع خمیر و مواد پرکننده را توصیف میکند، در حالی که خانوادهی جداگانهای از اختراعات کاربردی چینی از دهههای ۲۰۱۰ تا ۲۰۲۰، طراحی قالب چرخان و غلتک ویفر را که این مقاله دربارهی آن است، پوشش میدهند - دو دودمان مهندسی مجزا، نه یک تصادف سئوی مدرن. اگر هنوز در حال انتخاب فرمت مناسب برای محصول خود هستید، راهنمای خرید ما که شامل فرمتهای دستگاه رول تخممرغ ویفر، ساوری و خانگی است، مستقیماً به سوال انتخاب میپردازد. این مقاله همچنان بر نحوهی عملکرد مکانیکی دستگاه ویفر متمرکز است.
| ماشین تایپ | مکانیزم | مرحله حرارت دادن/سرخ کردن | توان عملیاتی معمول | مناسبترین مورد استفاده |
|---|---|---|---|---|
| دستگاه رول ویفر و تخم مرغ (این مقاله) | روی قالب چرخان بپزید، سپس دور یک مندرل (نوعی خمیر) داغ بپیچید | پخته شده، بدون مرحله سرخ کردن | 220-330 عدد در دقیقه | تولید ویفر/کلوچه صنعتی |
| دستگاه اسپرینگ رول خوش طعم | خمیر را ورق بزنید، مواد را داخل آن بریزید و دور مواد تا کنید | بعد از رول کردن سرخ شده | حدود ۲۴۰۰ عدد در ساعت (≈۴۰ عدد در دقیقه) | تولیدکنندگان مواد غذایی منجمد، رستورانها |
| دستگاه رول تخم مرغ برقی خانگی | تخم مرغ زده شده را درون یک استوانه عمودی گرم ریخته و هم بزنید | پخته شده، بدون مرحله سرخ کردن | تک نفره، یکی یکی | آشپزخانه های خانگی |
| ویفر نورد دستی | خمیر را با دست روی صفحه گریل ریخته و با دست رول کنید | پخته | کم، محدود به اپراتور | نانواییهای کوچک و سنتی |
| خط قالبگیری ویفر با سوخت گاز | قالبهای چرخان با حرارت گاز | پخته | قابل مقایسه با برق، هزینه اولیه کمتر | سایتهایی با زیرساختهای موجود LPG |
| خط قالبگیری ویفر الکتریکی/القایی | قالبهای چرخشی با گرمایش القایی | پخته | حدود ۵۰٪ انرژی کمتر در هر چرخه پخت نسبت به گاز | سایتهایی که اولویتشان بهرهوری انرژی است، بدون خط گاز |
| خط رول ویفر پر شده | پخت، رول کردن، سپس تزریق پرکننده پس از رول | پخته | قابل مقایسه با پر نشده، به علاوه مرحله تزریق | خطوط تولید کوکی/دسر مغزدار |
| واحد ویفر پنوماتیک دسته کوچک | حفرههای قالب کمتر، کمک غلتک پنوماتیکی | پخته | حجم کمتر از حجم کامل خط تولید صنعتی | نانواییهای کوچک، طرحهای آزمایشی |
| خط تولید ویفر چند طعمی (نوع شش گیرهای) | چندین ایستگاه گیره قالب به صورت موازی اجرا میشوند | پخته | چندین طعم در هر چرخه تولید میشود | تولیدکنندگان متنوع تنقلات |
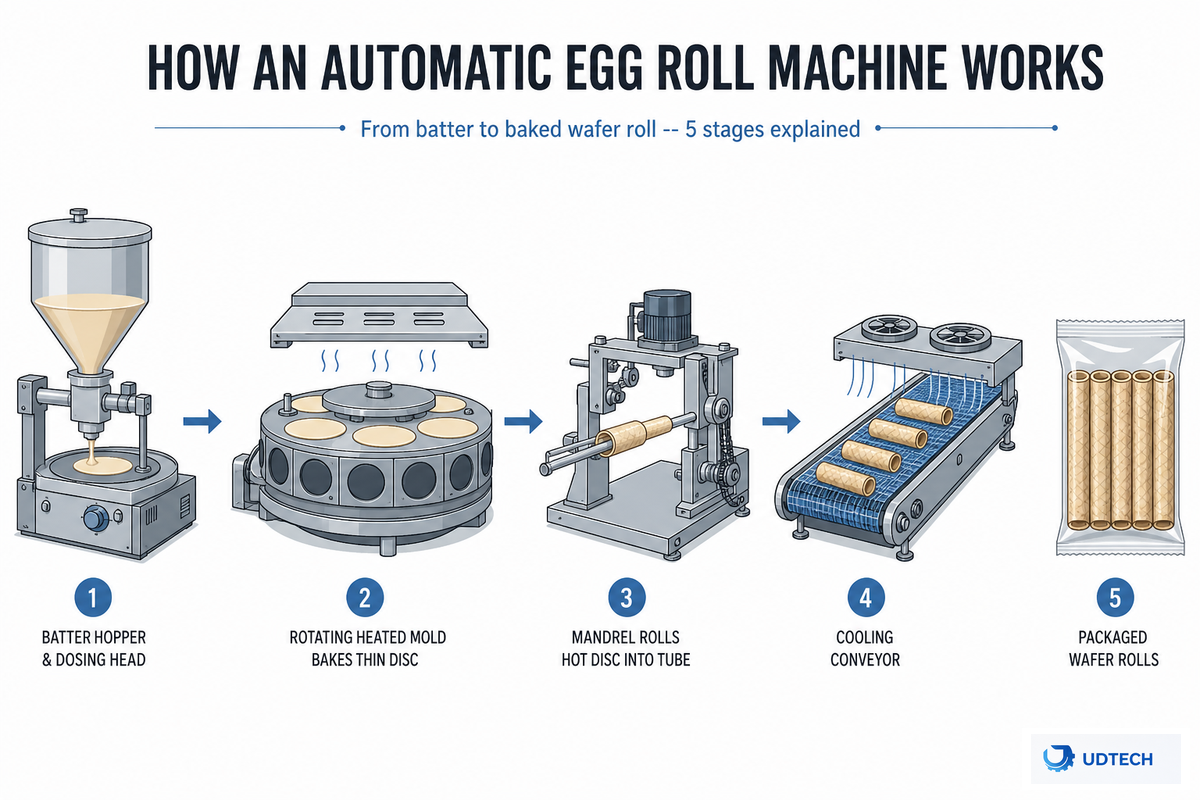
نگاهی اجمالی به فرآیند ۵ مرحلهای ساخت ویفر
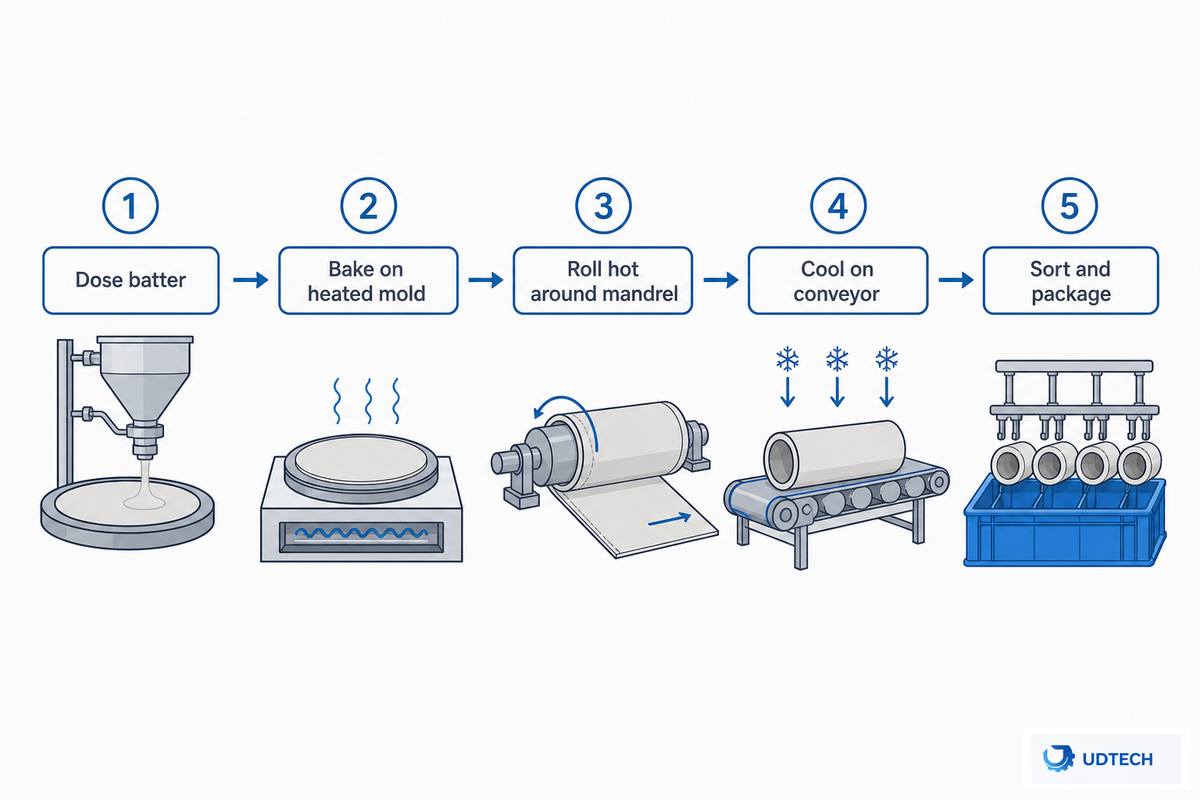
آن را توالی ساخت ویفر ۵ مرحلهای بنامید: دوزینگ، پخت، نورد، خنکسازی و بستهبندی، که به جای پنج دستگاه جداگانه، به صورت یک چرخه پیوسته کار میکنند - و این همان چیزی است که یک دستگاه نورد ویفر تخممرغ را از هر دستگاه شکلدهی مواد غذایی دیگر موجود در بازار متمایز میکند. در نظر گرفتن هر یک از این پنج مرحله به عنوان یک اقدام بعدی، جایی است که خطوط تولید به مشکل برمیخورند: کارخانهای که فقط برای قالب و مندرل بودجه در نظر میگیرد و برنامهریزی برای یکپارچهسازی خنکسازی و بستهبندی را نادیده میگیرد، در نهایت در همان مراحلی که در برگههای مشخصات رقیب هرگز ذکر نشدهاند، دچار تنگنا میشود. هر مرحله به این دلیل وجود دارد که مرحله قبل محدودیتی ایجاد میکند که مرحله بعدی باید آن را حل کند - دوزینگ ناهموار باعث پخت کندتر میشود، پخت نامنظم باعث نورد ملایمتر میشود و به همین ترتیب در ادامه مسیر؛ پروندههای ثبت اختراع USPTO و چین در مورد تجهیزات نورد ویفر، اصلاحات مکانیکی را دقیقاً برای این جابجاییها مستند میکنند.
| صحنه | چه اتفاقی می افتد | پارامتر کلیدی |
|---|---|---|
| ۳. دوز مصرفی | خمیر روی هر حفره قالب ریخته میشود | کنترل حجم و ویسکوزیته دوز |
| 2. پخت | قالبهای چرخان، خمیر را به شکل یک دیسک نازک میپزند | دمای قالب، حرارت گازی یا الکتریکی |
| 3. نورد | یک مندرل، دیسک داغ و انعطافپذیر را به شکل یک لوله درمیآورد. | زمانبندی غلتک برای پخت |
| ۴. خنکسازی/پر کردن | رولها روی یک نوار نقاله خنککننده قرار میگیرند؛ به برخی خطوط مواد پرکننده اضافه میشود | زمان خنک شدن قبل از جابجایی |
| 5. بسته بندی | رولها مرتب، بازرسی و جعبهبندی میشوند | ایستگاههای بازرسی |
مرحله ۱، مخلوط کردن خمیر و دوز دقیق
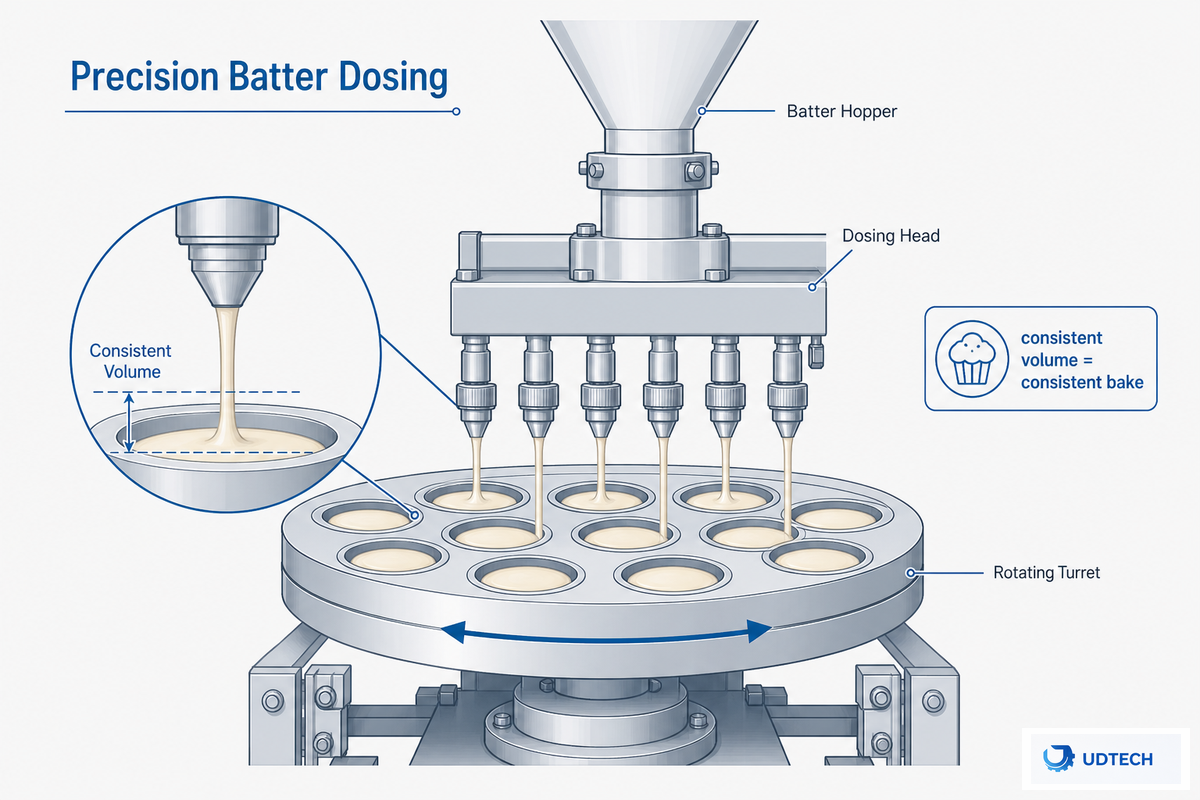
رولهای ویفر یکنواخت با دوزینگ یکنواخت شروع میشوند: هر حفره قالب به حجم یکسانی از خمیر، با ویسکوزیته یکسان نیاز دارد، در غیر این صورت دیسکهای حاصل به طور ناهموار پخته میشوند و به طور ناهموار در پایین دست میغلتند. علت اصلی تقریباً همیشه در بالادست خود قالب است: یک سر دوزینگ که حتی با یک حاشیه کوچک جابجا میشود، زمان پخت و ضخامت دیسک را تغییر میدهد و این ناهماهنگی چند مرحله بعد به صورت رولهای ترک خورده یا بدشکل که در بازرسی از رده خارج میشوند، خود را نشان میدهد.
سرهای دوزینگ خودکار، خمیر را بر اساس حجم اندازهگیری میکنند، نه بر اساس تخمین دستیِ ریختن خمیر، که دلیل اصلی تولید ویفر یکنواختتر توسط خطوط اتوماتیک نسبت به دستگاههای دستیِ گریل اند رول است. پروندههای ثبت اختراع ایالات متحده در مورد تجهیزات شکلدهی تخممرغ و بیسکویت، مکانیسمهای خودکارِ پوستهریزی و شکلدهی را توصیف میکنند که بهطور خاص برای تکرار - و ثابت نگهداشتن - عمل دوزینگی که یک اپراتور ماهر در غیر این صورت با لمس کردن انجام میدهد، ساخته شدهاند.
ویسکوزیته خمیر که حتی به میزان کمی تغییر میکند، زمان پخت و ضخامت دیسک را تغییر میدهد - اکثر خطوط تولید به جای تکیه بر قضاوت بصری صرف، یک محدوده ویسکوزیته هدف را مشخص میکنند و در هر تغییر آن را بررسی میکنند.
مرحله ۲، پخت ویفر روی قالبهای چرخان گرم شده
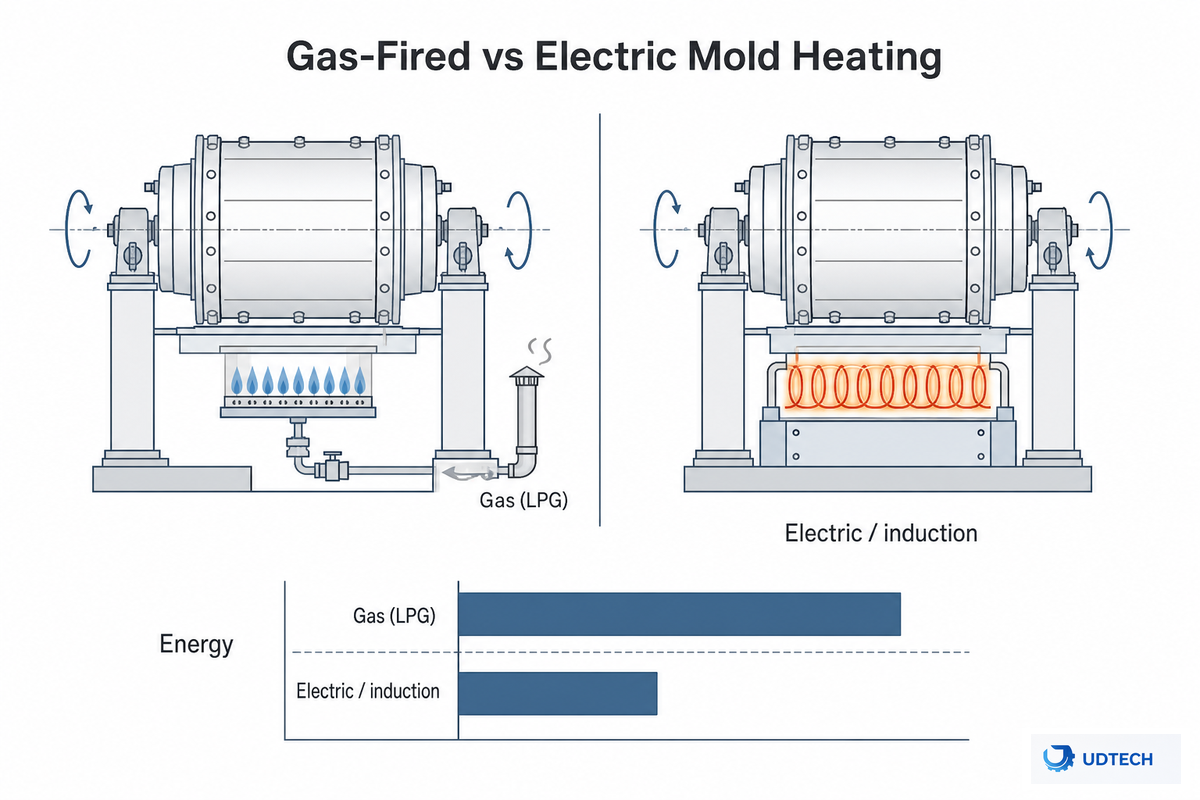
انتخابگر قالب گازی در مقابل برقی که در زیر آمده است، بزرگترین تصمیم در مورد تجهیزات در این مرحله را پوشش میدهد: قالبهای چرخان، خمیر دوز شده را به صورت یک دیسک نازک میپزند و آن را در این فرآیند کاملاً میپزند - برخلاف یک اسپرینگ رول خوش طعم که خام تا میشود و سپس سرخ میشود، یک رول تخم مرغ ویفری مرحله سرخ کردن جداگانهای ندارد زیرا پخت مرحله پخت است. قالبهای گازی (LPG) از دیرباز به عنوان پیشفرض استفاده میشدند؛ یک گزارش مطبوعاتی تجاری در سال 2025 در مورد فر OptiBake شرکت Bühler - اولین فر ویفر با گرمایش القایی در بازار - نشان میدهد که گرمایش القایی برقی تقریباً نصف مصرف انرژی یک فر ویفر گازی معمولی را دارد و هیچ محصول جانبی احتراقی برای خروج ندارد. نرخهای خدمات رفاهی پشت این مقایسه نیز تغییر میکنند: طبق دادههای EIA، برق تجاری ایالات متحده در اوایل سال ۲۰۲۶ به طور متوسط حدود ۰.۱۴ دلار در هر کیلووات ساعت بود، در حالی که گاز طبیعی صنعتی معمولاً بسته به ایالت و فصل، در محدوده ۵ تا ۹ دلار در هر ۱۰۰۰ فوت مکعب قرار دارد - قیمتهای لحظهای Henry Hub به تنهایی در سال ۲۰۲۵ بین تقریباً ۲.۶۵ تا ۹.۸۶ دلار در هر MMBtu در نوسان بود - بنابراین ارزش دارد که نرخهای فعلی خدمات رفاهی محلی را در نظر بگیریم تا اینکه فرض کنیم هر یک از این سوختها به طور خودکار ارزانتر هستند.
- هزینه تجهیزات کمتر، پایه استاندارد صنعتی
- به یک خط لوله تأمین گاز مایع (LPG) و تهویه اختصاصی اگزوز/هوای جبرانی نیاز دارد
- زمان گرم شدن و هزینه عملیاتی به نوسانات قیمت بنزین وابسته است
- بدون فرآوردههای جانبی احتراق، بدون نیاز به تخلیه دودکش
- طبق دادههای OptiBake شرکت Bühler در سال 2025، حدود 50٪ انرژی کمتر در هر چرخه پخت نسبت به گاز
- نیاز به ظرفیت الکتریکی اختصاصی در محل نصب
«[گرمایش القایی] نیاز به احتراق شعله باز را از بین میبرد، بنابراین هیچ CO2، CO یا NOx برای خروج وجود ندارد و دمای پایینتر محفظه، تنش حرارتی روی کابلها و یاتاقانها را در طول زمان کاهش میدهد.»
— سرپرست واحد تجاری ویفر بوهلر، در مورد فر القایی ویفر OptiBake
NSF/ANSI 4-2025 - نزدیکترین رده گواهینامه شناختهشده توسط NSF برای تجهیزات گرمایشی و چرخشی در تماس با مواد غذایی مانند گریلهای غلتکی و دستگاههای وافل - استاندارد طراحی بهداشتی را که بیشترین ارتباط را با قالب پخت چرخشی دارد، تعیین میکند: سطوح مقاوم در برابر خوردگی، مناطق CIP خود تخلیه شونده و درزهای آببندی شده که در برابر تجمع زباله مقاومت میکنند. در خط تولید UD05 خود UDTECH، پوسته ویفر پخته شده تقریباً 0.8 میلیمتر تا 1.4 میلیمتر ضخامت دارد و در یک محدوده دمایی صفحه محکم از ±2 درجه سانتیگراد تا 3 درجه سانتیگراد نگه داشته میشود - نوعی تلورانس که زمان پخت و رفتار نورد را از یک دیسک به دیسک دیگر ثابت نگه میدارد.
مرحله ۳، نورد گرم ویفر به دور مندرل
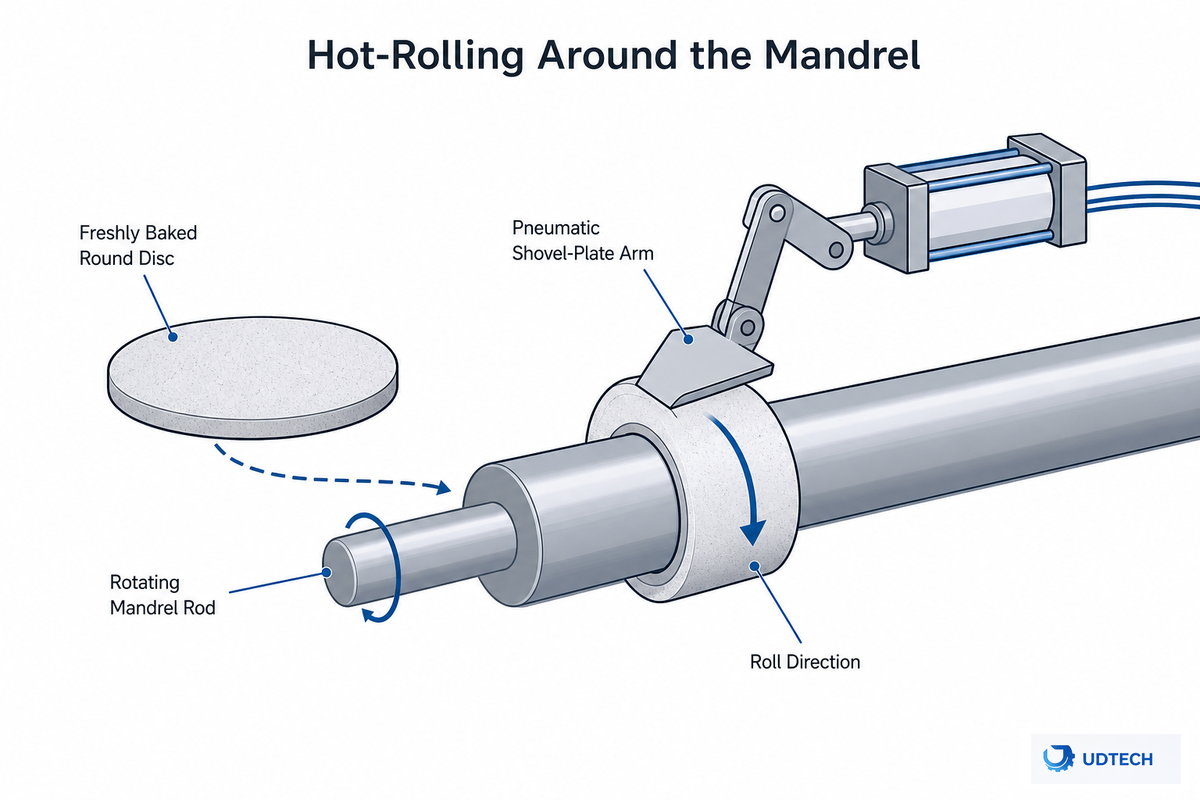
یک دیسک ویفر تازه پخته شده باید در حالی که هنوز به اندازه کافی داغ است تا بدون ترک خوردن خم شود، نورد شود، به همین دلیل است که مکانیزم غلتک به جای اینکه بر اساس یک ساعت ثابت کار کند، با چرخه پخت زمانبندی شده است. هیچ تولیدکنندهای یک عدد "نورد در عرض X ثانیه" منتشر نمیکند - فرمول خمیر و رطوبت محیط، پنجره انعطافپذیر را بیش از حد تغییر میدهد تا یک شکل را نگه دارد - اما سابقه ثبت اختراع نشان میدهد که مهندسی واقعی به جای یک مشخصات منتشر شده، حول این مشکل ساخته شده است. در عمل، خطی که با هوای کمی مرطوب یا خنک اتاق کار میکند، نیاز به بررسی مجدد زمانبندی دارد، زیرا ویفری که حتی برای یک لحظه سفت میشود، به جای اینکه به طور کامل نورد شود، زود پاره میشود.
یکی از پتنتها، نورد ورق گرم با سرعتی عمداً کمتر از سرعت پیشروی ورق را پوشش میدهد، دقیقاً به این دلیل که غلتک از دیسک هنوز نرم پیشی نگیرد و آن را پاره نکند. طرحهایی که تنها به چرخش برای "گرفتن" ویفر متکی هستند، ممکن است نتوانند آن را به طور کامل بگیرند - که در پروندههای پتنت به عنوان حالت خرابی "نورد طبیعی" ثبت شده است - به همین دلیل است که طرحهای بعدی یک صفحه بیل پنوماتیک اضافه میکنند که لبه جلویی ویفر را قبل از شروع چرخش به صورت فیزیکی به مندرل فشار میدهد.
- چسبندگی ثابت صرف نظر از تغییرات جزئی در ضربه
- نرخ رد شدن کمتر نسبت به طرحهایی که فقط به گرانش یا چرخش متکی هستند
- یک قطعه متحرک (بیلچه پنوماتیکی) برای نگهداری اضافه میکند
- هنوز به رانش ویسکوزیته خمیر در بالادست حساس است
مرحله ۴-۵، خنکسازی، گزینههای پر کردن، دستهبندی و بستهبندی

پس از نورد کردن، ویفر باید خنک شود و قبل از اینکه بتوان آن را بدون ترک خوردن یا خرد شدن جابجا کرد، سفت شود. اکثر خطوط، لولههای نورد شده را قبل از مرتبسازی، از روی یک نوار نقاله خنککننده عبور میدهند. برخی از خطوط رول ویفر، مرحله تزریق کرم یا خمیر پرکننده پس از رول را برای انواع کوکیهای پر شده اضافه میکنند که جدا از رویکرد "پر کردن قبل از نورد" به سبک خوش طعم است. رولهای ترد و پر نشده، این مرحله را به طور کامل حذف میکنند. از آنجا که ویفر نورد شده یک محصول آماده مصرف است که بین خنک شدن و بستهبندی در معرض هوای آزاد قرار میگیرد، قانون ایمنی مواد غذایی FDA برای غذای انسان به صراحت مستلزم ارزیابی خطر پاتوژن محیطی در هر زمانی است که یک غذای آماده مصرف قبل از بستهبندی در معرض محیط قرار میگیرد - یک بررسی انطباق واقعی دقیقاً در همین مرحله، نه صرفاً یک نکته بهداشتی. ادغام پاییندستی با خط بستهبندی نیز جایی است که طرح کف خریدار نیاز به پیشرفتهترین تفکر دارد. تجزیه و تحلیل خط تولید فویلیت ما ، پیکربندی پاییندستی یک میان وعده پخته شده مشابه را با جزئیات بیشتری مورد بحث قرار میدهد. UDTECH نوار نقاله و مرتبسازی خود را در هر نصب مهندسی میکند، بنابراین یکپارچهسازی خنککننده و بستهبندی به صورت داخلی برنامهریزی شده است و پس از رسیدن قالب و مندرل، به خریدار واگذار نمیشود تا آن را با هم هماهنگ کند.
اتوماسیون چقدر خروجی را تغییر میدهد (و هزینه آن چقدر است)
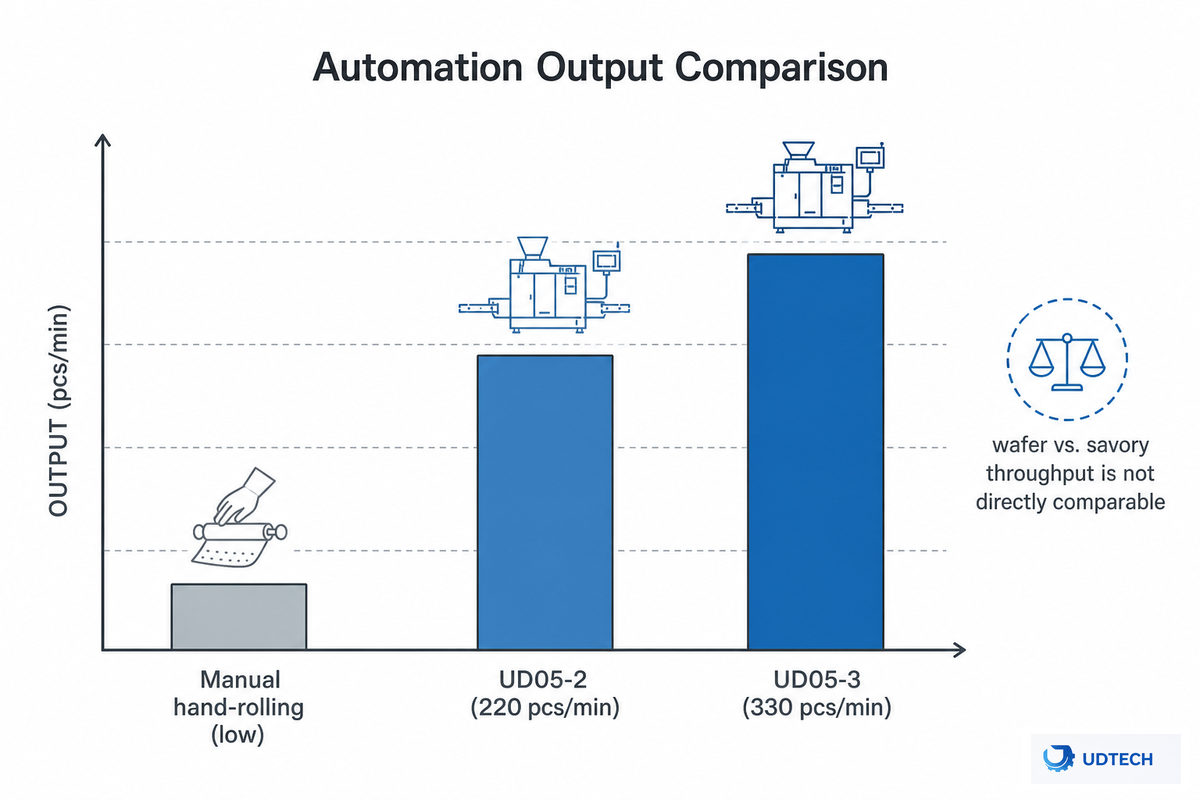
خطوط تولید ویفر اتوماتیک به خروجی بسیار فراتر از ظرفیت نورد دستی دست مییابند. دستگاه نورد ویفر اتوماتیک UDTECH (سری UD05) بسته به پیکربندی خاص UD05-2 (9.7 کیلووات) یا UD05-3 (12 کیلووات) با سرعت 220 تا 330 واحد در دقیقه و در یک شیفت 8 ساعته کار میکند.
از نظر مقیاس، یک خط بستهبندی فنر رول خوشطعم (یک دسته ماشین متفاوت که بستهبندی را تا و سرخ میکند) عموماً حدود ۲۴۰۰ در ساعت یا ۴۰ در دقیقه تولید میکند، بنابراین این دو بر اساس هر قطعه قابل مقایسه نیستند، بلکه برای محصولات نهایی و اندازههای دستهای مختلف طراحی شدهاند. نمونه مستند خود UDTECH از پخت UD05-3 با گرمایش الکتریکی، تقریباً ۰.۰۹ دلار هزینه برق برای هر ۱۰۰۰ قطعه دارد، در حالی که برای یک خط بستهبندی فنر رول صنعتی تقریباً ۵۹ کیلوواتی، هزینه برق ۲.۳۶ دلار برای هر ۱۰۰۰ قطعه تخمین زده میشود. این اختلاف با هزینههای برق محلی، اتلاف در حالت بیکاری فر، ترکیب محصول و سایر عوامل متفاوت خواهد بود و عدد UDTECH باید به عنوان دادههای خود سازنده در نظر گرفته شود، نه به عنوان یک استاندارد جهانی. برای مشاهده اقتصاد کامل کار و بازگشت سرمایه در ارتقاء از تولید دستی به خودکار، به تجزیه و تحلیل هزینه دستی در مقابل خودکار و راهنمای برنامهریزی ظرفیت ما مراجعه کنید.
نقاط کنترل کیفیت در حین تولید

عملکرد صحیح خط تولید ویفر نیازمند هوشیاری و کنترل مداوم فرآیند است؛ یک خط تولید را نمیتوان به سادگی راهاندازی و بدون مراقبت رها کرد. همانطور که در گفتمان صنعت اتوماسیون مواد غذایی اشاره شده است، تغییرات در فرآیند همیشه به صورت نقصهای آشکار فوری ظاهر نمیشوند، اما بر ثبات تأثیر میگذارند. مطالعات بررسیشده توسط همتایان روی صفحات پخت ویفر، تفاوتهای رنگی و ترکخوردگی را از جمله نقصهای غالب نشان میدهند - که هر دو ناشی از توزیع حرارتی غیریکنواخت در صفحات هستند. به طور متوسط در تمام انواع تجهیزات فرآوری مواد غذایی، رسانهها 5.0٪ را به عنوان میانگین زمان از کارافتادگی برنامهریزی نشده برای تجهیزات در هر خط فرآوری مواد غذایی مشخص ذکر میکنند، رقمی که میتوان عملکرد واقعی زمان از کارافتادگی خط تولید ویفر را با آن سنجید.
- ✔یکنواختی دمای قالب را در تمام حفرهها در هر شیفت بررسی کنید، نه فقط در هنگام راهاندازی
- ✔نرخ شکست/رد شدن را در مقابل یک خط پایه متحرک نظارت کنید - افزایش ناگهانی معمولاً نشان دهنده ویسکوزیته یا تغییر زمان است
- ✔رنگ و شفافیت را از چندین مکان بررسی کنید - نه فقط از آخر خط
- ✔بازرسی را در بیش از یک نقطه از خط تولید قرار دهید - بسیاری از خطوط تولید نانوایی و تنقلات، تشخیص فلز را هم قبل از بستهبندی و هم بعد از پلمپ انجام میدهند، زیرا تکیه بر یک نقطه تشخیص واحد، میزان رد شدن کاذب را افزایش میدهد.
سیستمهای بازرسی بصری دوبعدی/سهبعدی به طور فزایندهای برای نظارت بر مراحل شکلدهی و پخت در زمان واقعی استفاده میشوند و مکمل آشکارسازهای فلزی و اشعه ایکس برای تشخیص جسم خارجی و نقص هستند.
الزامات یکپارچهسازی و ابزار قبل از نصب
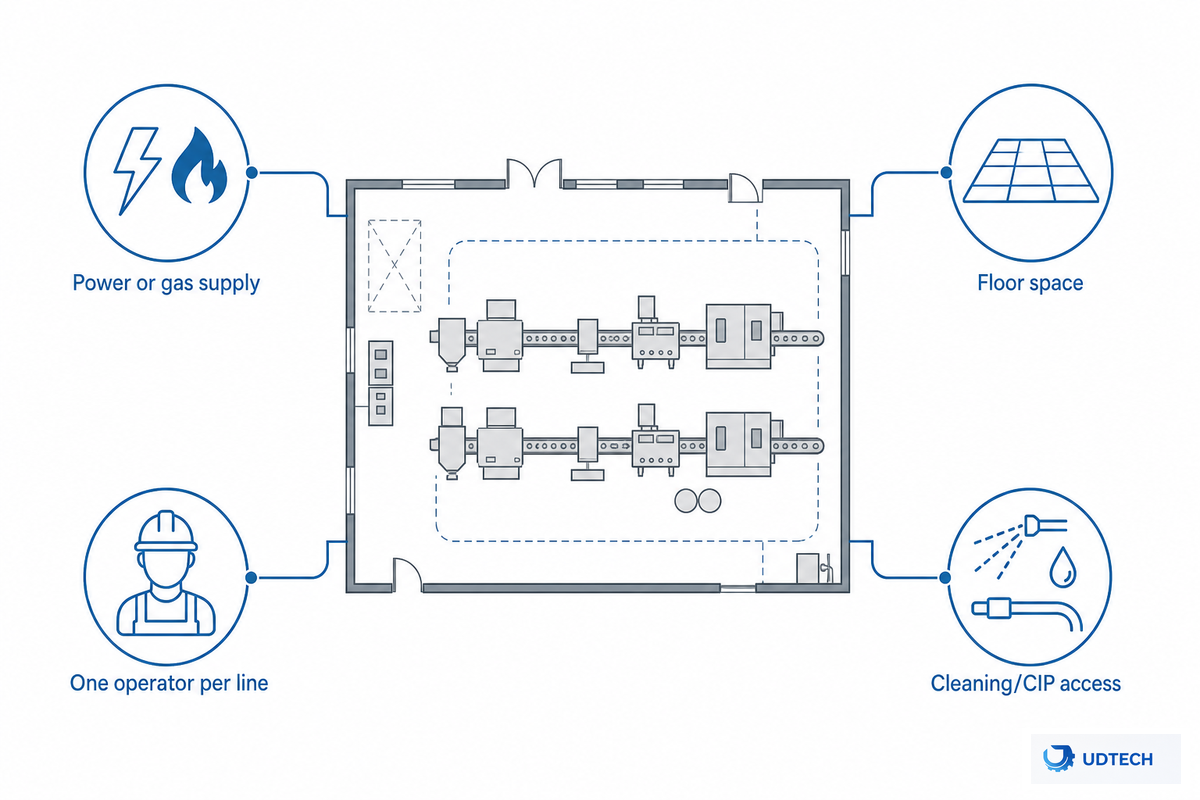
قبل از رسیدن خط تولید ویفر و تخم مرغ، کارخانه باید تأمین برق یا گاز، فضای کف، تعداد کارکنان (معمولاً یک اپراتور در هر خط) و دسترسی به نظافت را تأیید کند - شکافی که اکثر صفحات فروشندگان رقیب معمولاً آن را پر نمیکنند، عمدتاً به این دلیل که این دادهها در مهندسی تأسیسات وجود دارند تا متن بازاریابی - به علاوه، حفاظگذاری در محل کار در اطراف قالبهای چرخان، مندرل و نقاط انتقال نوار نقاله، جدا از الزامات طراحی بهداشتی FDA/NSF.
اگر قصد نصب تجهیزات در محدوده اتحادیه اروپا را دارید، توجه داشته باشید که آییننامه ماشینآلات اتحادیه اروپا 2023/1230 از 20 ژانویه 2027 برای ماشینآلات موجود در بازار اتحادیه اروپا الزامی میشود و وظایف جدیدی در زمینه اسناد انطباق اضافه میکند که ارزش دارد از همین حالا در جدول زمانی خرید لحاظ شود.
چک لیست RFQ - این موارد را در درخواست قیمت خود کپی کنید:
| پارامتر | محدوده توصیه شده | چرا از آن مهم | نحوه تأیید |
|---|---|---|---|
| منبع برق | ۹.۷ تا ۱۲ کیلووات در هر خط (قالبهای برقی) | منبع تغذیه با اندازه کوچک، در زیر بار، باعث قطع شدن کلیدها میشود | یک برگه مشخصات بار درخواست کنید، نه یک تخمین از روی پلاک خودرو |
| تامین گاز (در صورت وجود گاز مایع) | خط اختصاصی گاز مایع + تهویه اگزوز/هوای جبرانی | محصولات جانبی احتراق نیاز به تهویه مطابق با ضوابط دارند | با یک مهندس تاسیسات تایید کنید، نه فقط با فروشنده تجهیزات |
| تعداد کارکنان اپراتور | معمولاً ۱ در هر خط | مقایسه هزینه نیروی کار در مقابل تولید دستی را هدایت میکند | درخواست معرفینامه برای استخدام از یک شرکت موجود |
| دسترسی به نظافت/CIP | نقاط دسترسی بدون نیاز به ابزار و با قابلیت تخلیه خودکار | برای رعایت بهداشت تماس با مواد غذایی RTE الزامی است | بپرسید که مجموعه قالب تحت کدام دسته از NSF/3-A گواهی شده است. |
یک دستگاه اتوماتیک رول تخم مرغ ویفر، خمیر را به صورت دیسک میپزد و آن را در یک چرخه مداوم، داغ دور یک مندرل میچرخاند - انتخاب منبع گرما (گاز در مقابل برق) و آمادگی برای استفاده از برق شهری به اندازه مشخصات توان عملیاتی ذکر شده در برگه اطلاعات، در هزینه کل اهمیت دارد.
سوالات متداول
س: تفاوت اصلی بین دستگاه رول تخم مرغ دستی و اتوماتیک چیست؟
یک دستگاه دستی کاملاً به سرعت و ثبات نورد دستی اپراتور بستگی دارد، در حالی که یک دستگاه اتوماتیک، صرف نظر از شیفت یا خستگی اپراتور، دوز، پخت و نورد را بر روی یک چرخه مکانیکی ثابت و تکرارپذیر انجام میدهد.
س: یک دستگاه اتوماتیک در هر ساعت چند رول ویفر میتواند تولید کند؟
سری UD05 شرکت UDTECH بسته به مدل، ۲۲۰ تا ۳۳۰ قطعه در دقیقه تولید میکند که در یک دوره تولید پایدار تقریباً ۱۳۲۰۰ تا ۱۹۸۰۰ قطعه در ساعت میشود.
س: آیا دستگاه رول تخم مرغ گازی برای یک نانوایی کوچک کافی است؟
بله، برای اکثر عملیاتهای تولید در مقیاس کوچک - قالبهای گازی همچنان پایه دیرینه صنعت هستند و عموماً هزینه اولیه نصب کمتری نسبت به گزینههای برقی یا القایی دارند.
س: آیا یک دستگاه میتواند هم رول تخممرغ ویفری و هم رول بهاره خوشمزه درست کند؟
در یک خط تولید نیستند - این دو نوع دستگاه اساساً به مکانیسمهای متفاوتی متکی هستند (پخت و غلتاندن در مقابل تا کردن و سرخ کردن) و ابزار آنها قابل تعویض نیست.
س: چه چیزی باعث ترک خوردن رول ویفر هنگام نورد شدن میشود؟
ترک خوردن معمولاً زمانی اتفاق میافتد که دیسک پخته شده قبل از شروع نورد بیش از حد سرد و سفت شده باشد، یا زمانی که مکانیزم غلتک در طول جابجایی، لبه جلویی خود را به طور ناهموار بگیرد.
چرا این را مینویسیم؟
از آنجایی که UDTECH خط تولید ویفر تخممرغ UD05 که در اینجا به تفصیل شرح داده شده است را تولید میکند، ما مستقیماً در به دست آوردن جزئیات مکانیکی درست به جای حذف قطعات - مصالحههای منبع گرما، زمانبندی پنجره نورد، الزامات تاسیسات - که صفحات محصول رقیب معمولاً از قلم میاندازند، سهم داریم. ارقام توان عملیاتی و انرژی که به عنوان دست اول ذکر شدهاند، مشخصات منتشر شده توسط خود ما هستند. هر داده دیگری از منابع و ارجاعات فوق گرفته شده است. بررسی شده توسط تیم فنی شرکت فناوری Suzhou UDTECH.
منابع و مراجع
- بوهلر اجاق OptiBake را برای تولید ویفر معرفی می کند — غذاهای میان وعده و نانوایی عمده فروشی
- استراتژیهای ایمنی مواد غذایی برای شرکتهای تولیدکننده تنقلات و نانوایی — غذاهای میان وعده و نانوایی عمده فروشی
- NSF/ANSI 4-2025: تجهیزات پخت و پز تجاری — موسسه ملی استاندارد آمریکا (ANSI)
- ۲۱ CFR 117.130، تحلیل خطر — سازمان غذا و داروی ایالات متحده (eCFR)
- ۲۱ CFR ۱۱۷.۴۰، تجهیزات و ظروف — سازمان غذا و داروی ایالات متحده (eCFR)
- مقررات ماشین آلات اتحادیه اروپا 2023/1230 — اتحادیه اروپا-OSHA
- بررسی اثرات صفحات پخت ویفر بر عملکرد حرارتی — علوم کاربردی MDPI (بررسی شده توسط همتا)
- ثبت اختراع ایالات متحده ۴,۱۱۰,۴۸۲، دستگاه تشکیل دهنده رول تخم مرغ — اداره ثبت اختراعات و علائم تجاری ایالات متحده / گوگل پتنت
- CN202635533U، مکانیزم غلتاندن رول تخم مرغ — CNIPA / پتنتهای گوگل
- ثبت اختراع ایالات متحده ۳,۶۳۳,۵۱۷، دستگاه اتوماتیک رول تخم مرغ — اداره ثبت اختراعات و علائم تجاری ایالات متحده / گوگل پتنت
مقالات مرتبط
- دستگاه رول تخم مرغ دستی در مقابل اتوماتیک: خروجی و بازگشت سرمایه — تجزیه کامل هزینه نیروی کار و بازگشت سرمایه
- ویفر در مقابل دستگاه اسپرینگ رول: منظورتان کدام «دستگاه اگرول» است؟
- راهنمای خرید دستگاه رول تخم مرغ: قالبهای ویفری، طعمدار و خانگی
- تعیین اندازه خط تولید رول تخم مرغ برای اوج تقاضا
- خط تولید فویلتین: نگاهی به درون یک سیستم پخت میان وعده مشابه
- کوکیهای رول تخممرغ چینی چیست؟