بهروزرسانیشده در ژوئن ۲۰۲۶ · بررسیشده توسط تیم فنی Suzhou UDTECH Technology.
برنامهریزی ظرفیت دستگاه اگرول فرآیند تبدیل تقاضای واقعی به یک دستگاه با اندازه مناسب است - نه خرید بزرگترین خطی که میتوانید از عهده آن برآیید و امید به جبران سفارشات. اکثر خریداران ارقام " قطعات در ساعت " روی پلاک را مقایسه میکنند ، اما دستگاهی که با ظرفیت ۲۴۰۰ قطعه در ساعت کار میکند به ندرت ۲۴۰۰ قطعه را در یک شیفت واقعی تحویل میدهد و تقاضای هدیه دسامبر برای ویفر و اسنکهای اگرول میتواند بسیار بالاتر از میانگین سالانه باشد.
این راهنما یک روش پنج مرحلهای برای تعیین اندازه به شما ارائه میدهد که این دو واقعیت را به یک تصمیم خرید قابل دفاع تبدیل میکند. (آیا از قبل تصمیم گرفتهاید که کدام نوع دستگاه را بخرید؟)
ابتدا به انواع دستگاه رول تخم مرغ و راهنمای خریدار ما مراجعه کنید - این راهنما در مورد اندازه دستگاهی است که انتخاب میکنید.)
- خروجی پلاک یک سقف است، نه یک برنامه - خطوط تولید مواد غذایی واقعی به طور متوسط تقریباً 55-65٪ OEE دارند، بنابراین رتبهای را که بر اساس آن خرید میکنید، تخفیف دهید.
- ظرفیت را به ماه اوج خود برسانید؛ از سفارشات واقعی (نه پیشبینی) برای هدایت آن استفاده کنید. روزانه برنامه.
- تقاضای اوج را میتوان از سه طریق برآورده کرد - دستگاه بزرگتر، شیفت اضافی یا موجودی از پیش ساخته شده در فصل کم مشتری - و بزرگترین دستگاه به ندرت ارزانترین است.
- زمان تغییر ظرفیت ۲ تا ۳ ساعته، رایجترین زمان از دست دادن ظرفیت است که کمتر از حد واقعی تخمین زده میشود.
مشخصات سریع
| واحدهای ظرفیت | قطعه در دقیقه · قطعه در ساعت · کیلوگرم در هر شیفت ۸ ساعته |
| پلاک نام → تخفیف واقعی (OEE) | ~0.60 (معمولی) تا 0.85 (کلاس جهانی) خروجی نامی |
| دستی / رومیزی | حدود ۱۵۰ رول در ساعت |
| خط تولید ویفر تمام اتوماتیک (UDTECH UD05) | ۲۲۰-۳۳۰ قطعه در دقیقه ≈ ۶۰۰-۹۰۰ کیلوگرم در هر شیفت ۸ ساعته |
| تاب فصلی (ویفر/هدیه) | تا حدود ۱.۵ تا ۲.۳ برابر مقدار پایه در ماه دسامبر |
چرا برنامهریزی ظرفیت، بازگشت سرمایه خط تولید Egg Roll شما را تعیین میکند؟
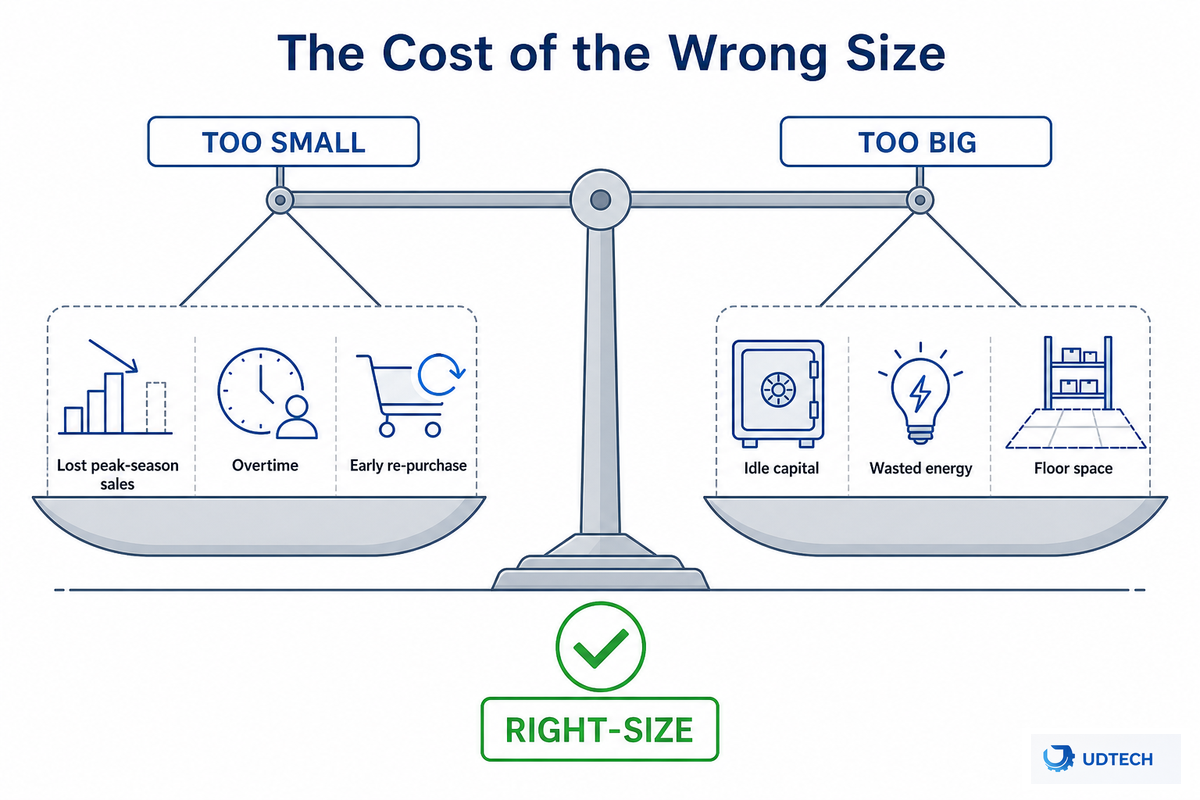
گرانترین اشتباه در خرید دستگاه رول تخممرغ تجاری، انتخاب برند اشتباه نیست - بلکه انتخاب اندازه اشتباه است. اگر دستگاه را خیلی کوچک بخرید، درآمد خود را محدود میکنید و در فصل اوج مصرف، اضافه کاری میسوزانید؛ اگر دستگاه را خیلی بزرگ بخرید، هزینه ظرفیت، فضای کف و انرژیای را میپردازید که یازده ماه در سال بلااستفاده میماند.
برنامهریزی ظرفیت، نظمی است که بین «ما به یک دستگاه نیاز داریم» و «ما سفارش خرید را امضا کردهایم» قرار میگیرد و انجام درست آن چیزی است که یک بازپرداخت دو ساله را از یک بازپرداخت پنج ساله متمایز میکند. ما شاهد بودیم که یک استارتآپ این را به سختی آموخت: یک خط تولید ۲۴۰۰ قطعهای را خریداری کرد تا «فضای رشد داشته باشد»، سپس آن را به مدت دو سال با سرعت ۴۰۰ قطعه در ساعت اداره کرد، در حالی که وام تجهیزات سررسید میشد. ظرفیت واقعی بود؛ سفارشات برای پر کردن آن واقعی نبودند، و ۸۳٪ بیکار بیسروصدا به گرانترین مورد در دفتر ثبت اختراعات تبدیل شدند.
این راهنما یک مسیر پنج مرحلهای را دنبال میکند: پیشبینی اوج تقاضا، کاهش خروجی پلاک ماشینآلات به خروجی واقعی، تطبیق نتیجه با رده ماشینآلات، برنامهریزی شیفتها و نیروی کار ، و اعتبارسنجی چیدمان و انرژی کارخانه. هر مرحله عددی است که میتوانید با ارقام خودتان محاسبه کنید.
ما در این مسیر یک هزینهی نامعقول را مطرح خواهیم کرد - چیزی که آن را مالیات بر اندازهی بیش از حد مینامیم - زیرا این دامی است که بیشتر خریداران خانهی اول در آن گرفتار میشوند.
چگونه ظرفیت دستگاه اگرول اندازهگیری میشود؟
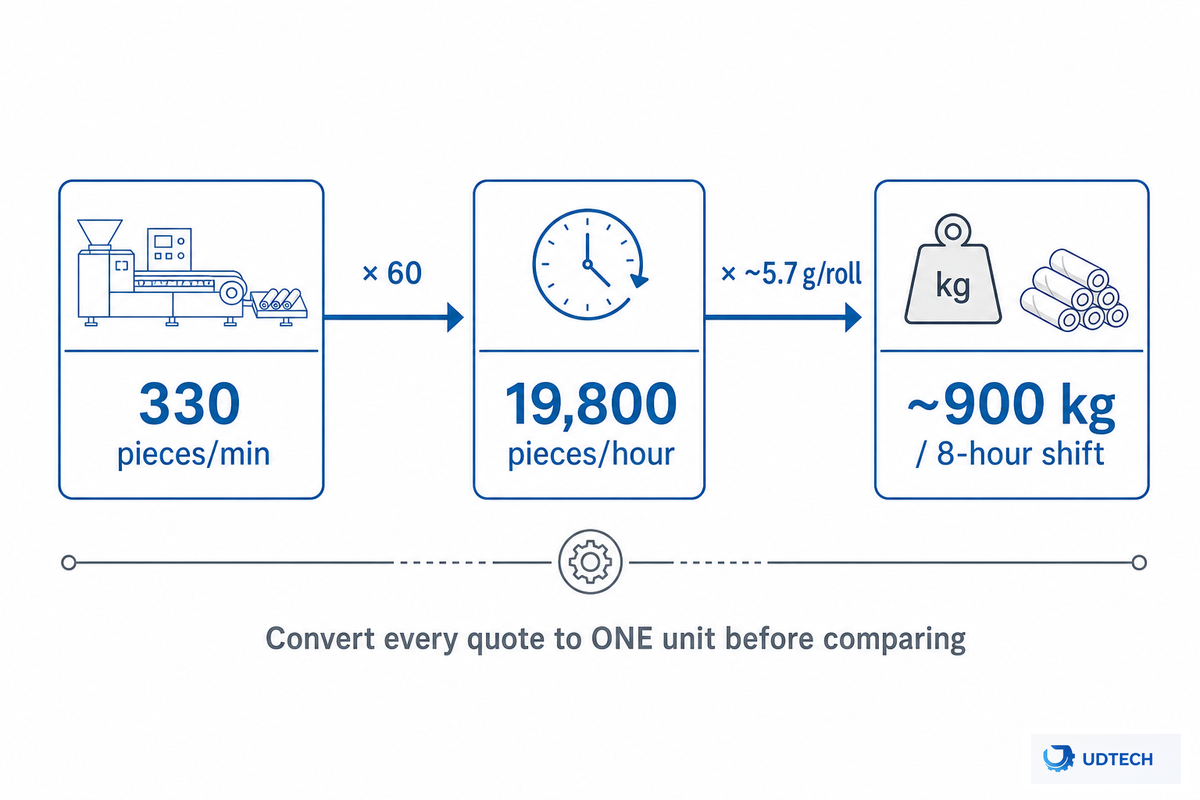
فروشندگان حداقل در سه واحد مختلف ظرفیت را اعلام میکنند و مقایسهی دقیق آنها اولین کار است.
واحدهای رایج عبارتند از قطعه در دقیقه ، قطعه در ساعت و کیلوگرم در هر شیفت ۸ ساعته . قبل از مقایسه قیمتها، همه چیز را به یک واحد تبدیل کنید، زیرا یک خط «۲۴۰۰ قطعه در ساعت» با خط «۹۰۰ کیلوگرم در شیفت» یک چیز را توصیف نمیکنند - وزن قطعه، محاسبات را به طور کامل تغییر میدهد.
یک خط تولید ویفر تمام اتوماتیک با سرعت ۳۳۰ ppm، ۳۳۰ × ۶۰ = ۱۹۸۰۰ قطعه در ساعت تولید میکند. با وزن تقریبی ۵.۷ گرم در هر رول ویفر، حدود ۱۱۳ کیلوگرم در ساعت یا تقریباً ۹۰۰ کیلوگرم برای یک شیفت ۸ ساعته میشود. همان رول تخممرغ اگر تا ۶۵ گرم پر شود، به قطعات بسیار کمتری به وزن هدف خود میرسد، به همین دلیل است که ۱۵۶ کیلوگرم در ساعت و ۲۴۰۰ ppm میتوانند به معنای یک دستگاه باشند.
دو اصطلاح دیگر: ظرفیت طراحی (پلاک نامی یا ایدهآل) حداکثر است؛ ظرفیت مؤثر با تغییر، تمیز کردن و توقفهای کوچک حفظ میشود. (همانطور که دانش APICS میگوید، "ظرفیت، توانایی یک سیستم برای انجام عملکرد مورد انتظارش است") دستگاه نورد، ایستگاه تسمه خمیر و ورق، و نوار نقاله (جایی که آنها به هم میرسند و توان عملیاتی را توسط کندترین عنصر آن محدود میکنند - موضوعی برای مرحله پنجم) نیز محدودیتهایی برای خروجی هستند. زمانهای چرخه مختلف برای رولهای ویفر ترد یا شیرینی مغزدار، ممکن است ظرفیت تولید نامی متفاوتی را به همراه داشته باشد، بنابراین مطمئن شوید که رتبهبندیها را برای محصولی که قصد تولید آن را دارید، به طور دقیق مقایسه میکنید. یکی از خریدارانی که با او سروکار داشتیم، دو قیمت را کنار هم گذاشت - یکی با رتبه "۲۴۰۰ قطعه در ساعت" و دیگری با رتبه "۱۵۰ کیلوگرم در ساعت" - و تقریباً برای دستگاه اشتباه امضا کرد، صرفاً به این دلیل که هیچ کس هر دو را به یک واحد برای یک رول ۵.۷ گرمی تبدیل نکرده بود. یک تبدیل پنج دقیقهای از یک اشتباه شش رقمی جلوگیری کرد.
مرحله ۱: پیشبینی تقاضا قبل از تعیین اندازه دستگاه شکاف اندازه اوج-ماه
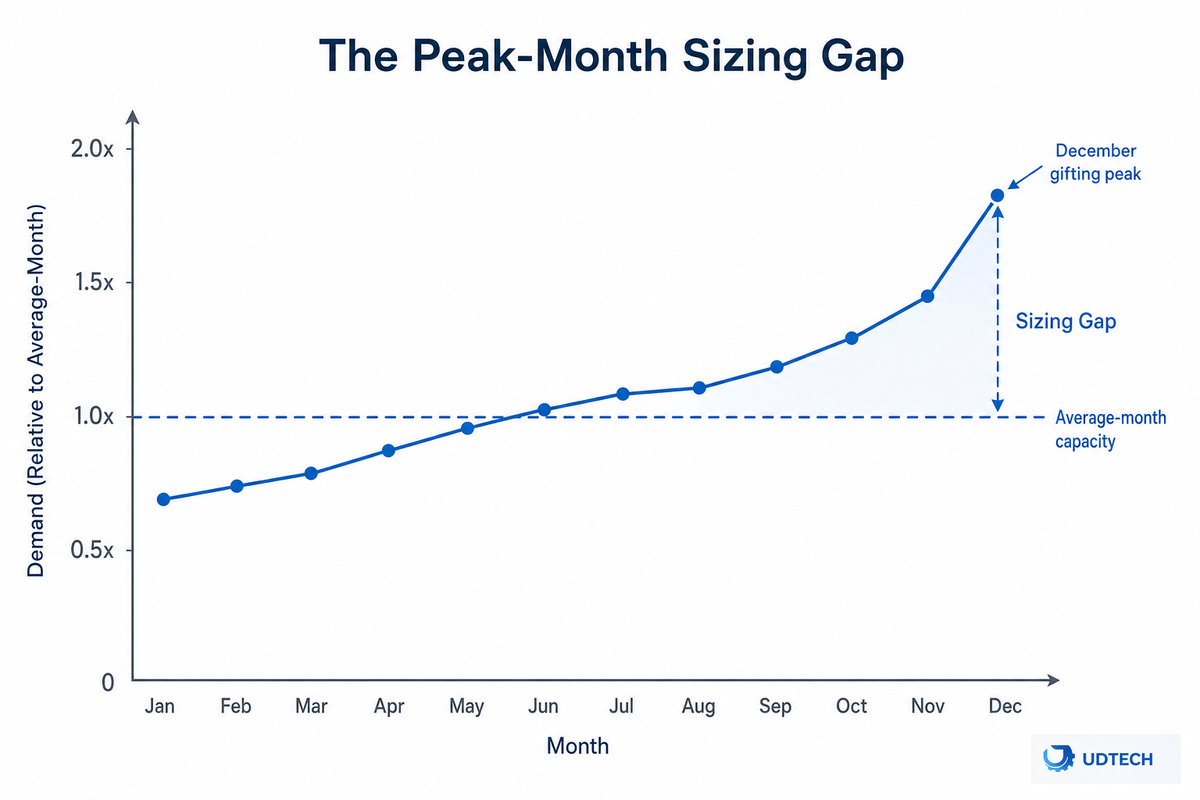
همیشه با پیشبینی خود شروع کنید، نه با کاتالوگ خود. این مشاهده بعدی ممکن است صدق نکند، اما رایجترین خطایی که میبینیم - خطایی که ادبیات برنامهریزی ظرفیت نسبت به آن هشدار میدهد - این است که تحلیلگر حجم سالانه را بر دوازده تقسیم میکند تا میانگین ماه را پیدا کند و بر اساس میانگین خرید کند. میان وعدههای ویفر و رول تخم مرغ اقلام هدیه/فصلی هستند - تجزیه و تحلیل جستجوهای "رول ویفر" و "چوب ویفر" را در هر وبسایت تاریخ امتحان کنید، اوج دسامبر را در هر جایی از ۱.۵ تا ۲.۳ برابر خط پایه خواهید یافت - و با خرید بر اساس میانگین، قادر به ارائه خدمات به سودآورترین ماه خود، یعنی شکاف اندازه اوج ماه خود نخواهید بود.
فرض کنید پیشبینی شما ۲۰۰۰۰۰ قطعه در ماه را نشان میدهد و این عدد به حدود ۹۱۰۰ قطعه در روز با فرض ۲۲ روز کاری در ماه و حدود ۱۱۴۰ قطعه در روز با هشت ساعت کار تقسیم میشود. حالا فرض کنید که ماه دسامبر شما ۱.۸ برابر میانگین باشد، بنابراین در ماه دسامبر به حدود ۲۰۵۰ قطعه مؤثر در ساعت نیاز خواهید داشت - در مقابل آن عدد، نه میانگین: ۱۱۴۰ قطعه در روز ضربدر ۱.۸ = ۲۰۵۲ قطعه در ساعت.
ترفند اینجا پیدا کردن نقطهی بهینهای است که از خرید بیش از حد جلوگیری میکند. همانطور که یکی از متخصصان برنامهریزی تولید در انجمن r/LeanManufacturing اظهار داشت: «از پیشبینی برای ظرفیت و برنامهریزی مواد استفاده کنید، اما سفارشات واقعی باید برنامه را هدایت کنند.» دستگاه خود را برای ظرفیت اوج ماه برنامهریزی کنید، اما تولید خود را بر اساس حجم واقعی سفارش مشتری خود انجام دهید، این برنامه به یک خط راهنما تبدیل میشود. علاوه بر این، متوجه خواهید شد که اندازه به تنهایی جواب نمیدهد. یک مورد عالی ظرفیت لبنیات که ما با آن مواجه شدیم توضیح داد که شرکت ۱۵۰ واحدی آنها قصد داشت با ایجاد موجودی بافر در طول فصل کمکار، به جای هزینه کردن بیش از حد برای تجهیزات، خروجی فصلی اوج تجهیزات خود را به حداکثر برساند. اگر یک رول ویفر مهر و موم شده و مقاوم در برابر قفسه دارید، ایجاد موجودی بافر علاوه بر اضافه کردن تجهیزات یا شیفتها، یک راه حل معتبر سوم است.
مرحله ۲: خروجی پلاک نام را به خروجی واقعی کاهش دهید، تخفیف خروجی پلاک به واقعی
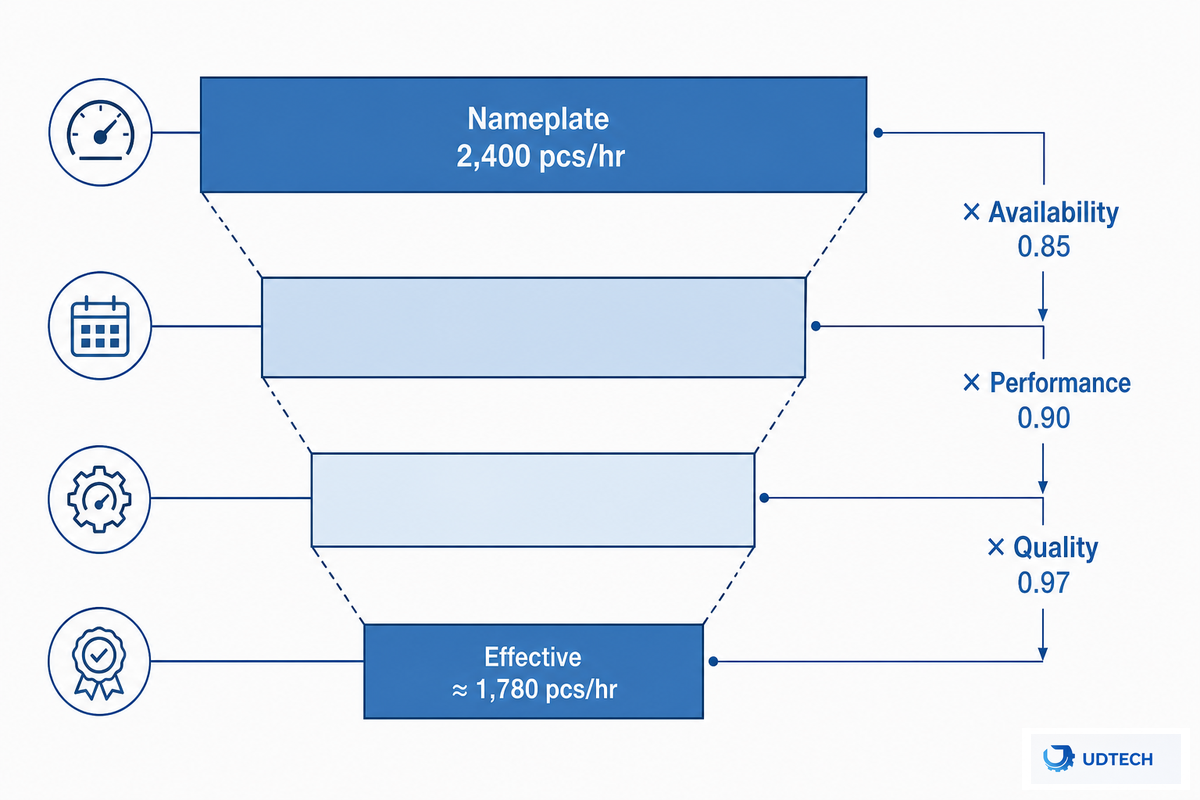
در اینجا عددی را مشاهده میکنید که تقریباً هیچ فهرستی از ماشینآلات شامل آن نمیشود: خطی که با ظرفیت ۲۴۰۰ قطعه در ساعت تولید میشود، در یک ساعت واقعی ۲۴۰۰ قطعه تولید نخواهد کرد. اندازه این شکاف توسط OEE - حاصلضرب سه معیار دیگر - تعیین میشود و مدل مویی که باید برای این رتبهبندی اعمال کنید، نسبت تخفیف خروجی واقعی به پلاک نام است.
خروجی دستگاه رول تخم مرغ: واقعی در مقابل پلاک شناسایی. خروجی مؤثر = پلاک شناسایی × دسترسی × عملکرد × کیفیت. ۱۰۰٪ حداکثر امتیاز در استاندارد شاخصهای کلیدی عملکرد تولید ISO 22400-2 یا تعریف استاندارد OEE است؛ خط تولید ۱۰۰ هرگز در واقع محقق نمیشود.
| فاکتور OEE | آنچه ثبت میکند | مقدار مثال | |
|---|---|---|---|
| دسترسی | زمان آماده به کار پس از تغییرات، تمیزکاری، خرابیها | 0.85 | |
| عملکرد | سرعت واقعی در مقابل سرعت چرخه ایدهآل | 0.90 | |
| کیفیت | تعداد تاسهای خوب در مقابل تعداد تاسهای کامل (رد شده، تاهای اشتباه) | 0.97 | |
| OEE (محصول) | 0.85 × 0.90 × 0.97 | 0.74 XNUMX | |
| خروجی واقعی | 2,400 × 0.74 | ≈ ۱۷۸۰ قطعه در ساعت |
در حاشیه، معیارهایی برای تثبیت این محدوده در دسترس هستند: رتبهبندی ۸۵ درصد اغلب به عنوان "کلاس جهانی" برای تولید گسسته استفاده میشود، در حالی که میانگین OEE صنعت ممکن است بیشتر از ۶۰ درصد باشد و حتی بررسیهای OEE صنعتی میتوانند اعداد میانگین بیشتری در حدود ۵۵ تا ۶۵ درصد داشته باشند. بنابراین، اندازه پلاک ۲۴۰۰ قطعه به این معنی است که میتوانید به طور واقعبینانه انتظار داشته باشید که چیزی بین تقریباً ۱۴۴۰ قطعه (۶۰ درصد OEE) و ۲۰۴۰ قطعه (۸۵ درصد OEE) در ساعت تولید شود. مهمترین ضرر نادیده گرفته شده با اختلاف زیاد، تغییر در زمان است - افراد حاضر در محل متوجه میشوند که یک تغییر "میتواند ۲ تا ۳ ساعت طول بکشد"، موردی که به راحتی از دست میرود و به موجودی شما آسیب میرساند.
یک کارخانه مواد غذایی شامل یک پنجره تمیز کردن و بهداشت تحت همین شماره موجودی است. هرگونه توقف در خط تولید که نیاز به شستشو داشته باشد، و همچنین چرخه تمیز کردن/بهداشت روزانه مورد نیاز، ساعات تولیدی شما را کاهش میدهد - و یکی از دلایلی است که خطوط تولید مواد غذایی از نظر OEE از تولید گسسته عقب میمانند. مگر اینکه تیم تولید شما قبلاً آن را به طور قابل توجهی بالاتر برای خط شما اندازهگیری کرده باشد، اندازه تجهیزات خود را برای 60 تا 70 درصد OEE برنامهریزی کنید.
«از پیشبینی برای ظرفیت و برنامهریزی مواد استفاده کنید، اما سفارشهای واقعی باید برنامه را هدایت کنند.»
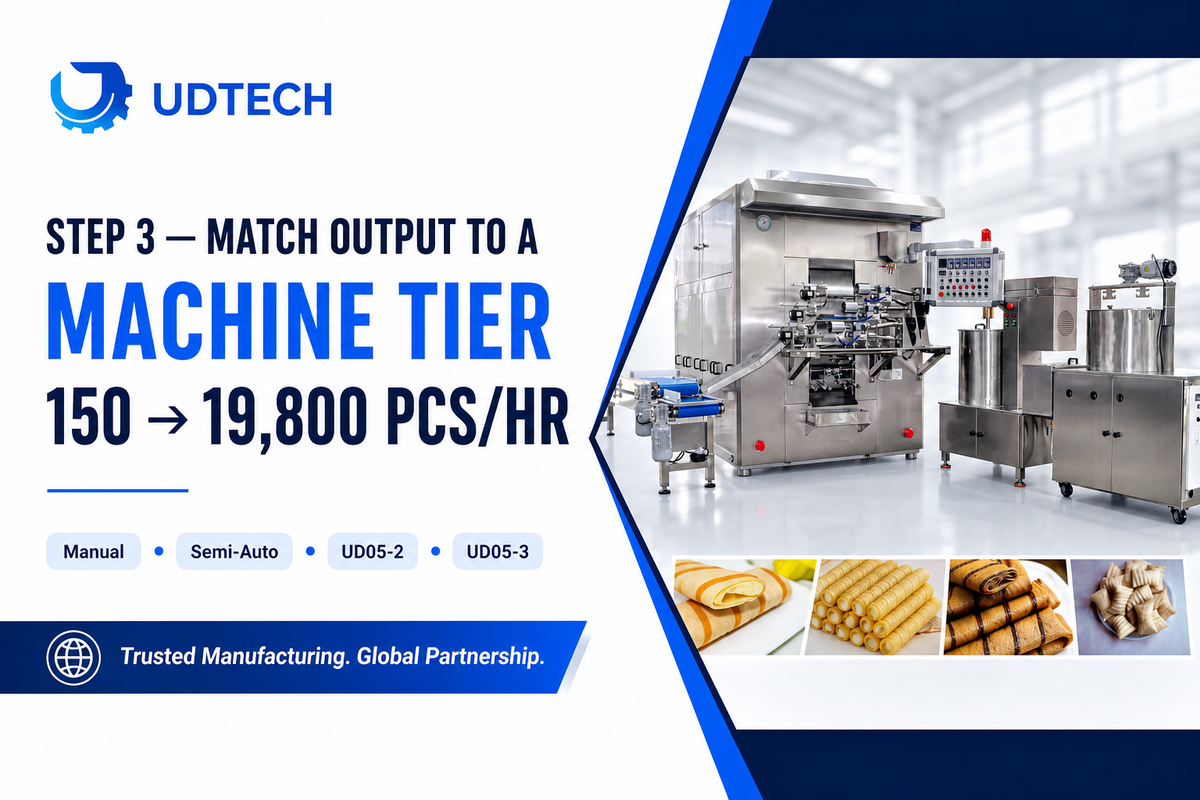
مرحله ۳: تطبیق خروجی مورد نیاز با یک ردیف ماشین
یک دستگاه اتوماتیک در یک ساعت چند رول تخم مرغ تولید میکند؟
این کاملاً به نوع دستگاه بستگی دارد. سرعت دستگاهها از حدود ۱۵۰ رول در ساعت در یک دستگاه دستی رومیزی تا ۱۳۲۰۰ تا ۱۹۸۰۰ قطعه در ساعت در یک خط تولید ویفر کاملاً خودکار متغیر است. و بین هر محدوده، تجهیزاتی وجود دارد.
وقتی رتبهبندی پلاک مورد نیاز، یعنی OEE، را فهمیدید، ردیف زیر آن را پیدا کنید. این فقط یک مرجع اندازه است.
| درجه | خروجی (پلاک نام) | اپراتورها | تقاضای متناسب با بهترین تناسب |
|---|---|---|---|
| رول دستی | ~30-60 کیلوگرم در ساعت | زیاد (محدود به کار) | آزمایش آزمایشی/بازاریابی |
| قالب برقی رومیزی | حدود ۱۵۰ رول در ساعت | 1 | کافه / تعداد کم |
| دستگاه رول ویفر کوچک (توخالی) | ۸۰–۱۲۰ کیلوگرم در ساعت | 1-2 | برند منطقهای |
| رول ویفر کوچک اتوماتیک (پر شده) | ۸۰–۱۲۰ کیلوگرم در ساعت | 2 | برند منطقهای |
| خط نیمه اتوماتیک | ~300-500 کیلوگرم در هر شیفت | 2-3 | تولیدکننده در حال رشد |
| خودکار — UDTECH UD05-2 | ۳۳۰ قطعه در دقیقه · ۹۰۰ کیلوگرم در هر شیفت | 2 | صادرات با حجم متوسط |
| خودکار — UDTECH UD05-3 | ۳۳۰ قطعه در دقیقه · ۹۰۰ کیلوگرم در هر شیفت | 2 | صادرات با حجم بالا |
| چند خطی اتوماتیک | ۱۸۰۰+ کیلوگرم در روز | 4-6 | عرضه ملی |
| خط یکپارچه آماده تحویل | ورق زدن → پر کردن → فرم دادن → سرخ کردن → بسته بندی | 6+ | کارخانه مواد غذایی منجمد |
دستگاههای UD05-2 و UD05-3 شرکت UDTECH در بخش بالا، نشاندهندهی مقادیر اولیه بر اساس تولید ویفر رول تخممرغ UD05 خودمان هستند. خطوط تولید اتوماتیک، چرخهی خمیرگیری، پر کردن و رول کردن را که یک اپراتور دستی با دست انجام میدهد، مکانیزه میکنند (به ثبت اختراع ایالات متحده ۳,۶۳۳,۵۱۷ مراجعه کنید)، که همان چیزی است که یک ردیف را از کیلوگرم در ساعت به قطعه در دقیقه ارتقا میدهد. ردیفی را انتخاب کنید که پلاک نام آن کمی بالاتر از بالاترین تقاضای تعدیلشدهی OEE ماهانهی شما باشد - نه بزرگترین دستگاه موجود در قفسه. در صورت درخواست پیشنهاد قیمت، اصرار کنید که همه تأمینکنندگان دستگاههای مواد غذایی، تولید را بر اساس "قطعه در دقیقه و کیلوگرم در هر شیفت" برای همان کالای تولیدی نشان دهند، تا یک دستگاه اتوماتیک رول تخممرغ بتواند مستقیماً با یک دستگاه تولید رول تخممرغ رومیزی مقایسه شود.
مرحله ۴: برنامهریزی شیفتها، نیروی کار و اپراتورها در هر خط
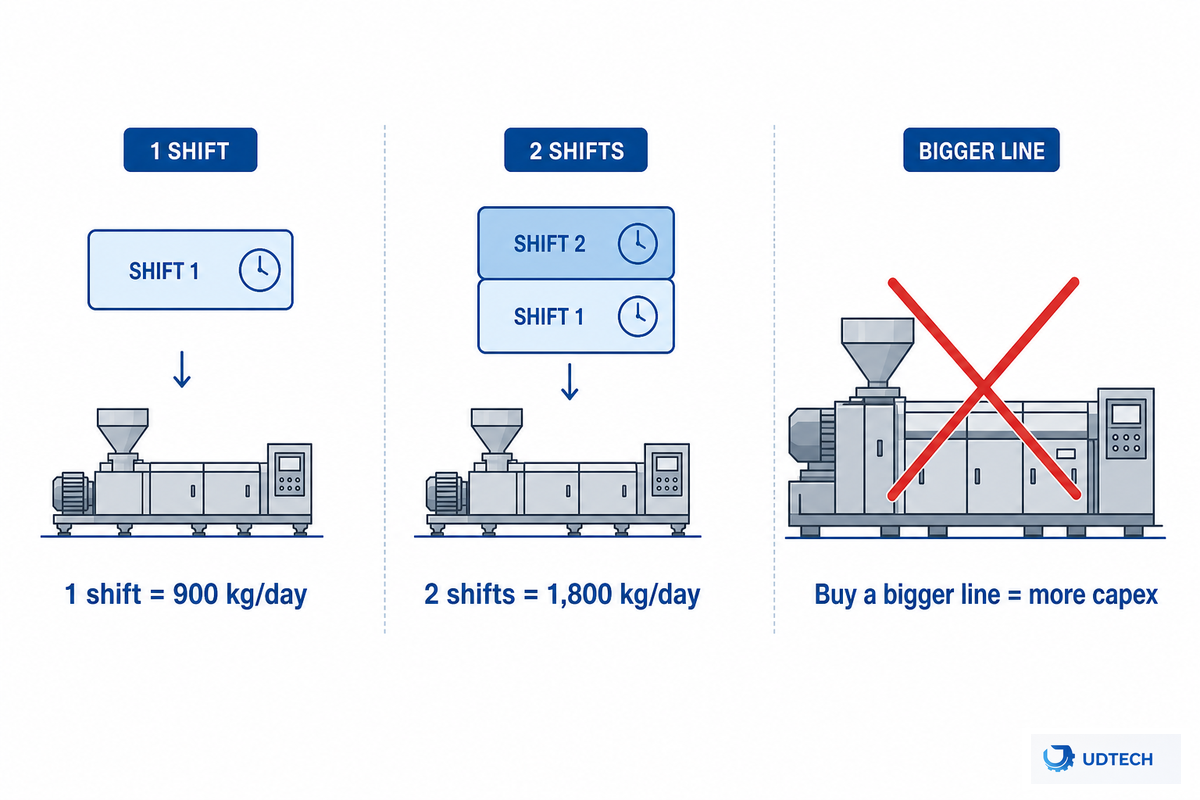
ظرفیت زمانی به یک عدد روزانه تبدیل میشود که تعداد شیفتها را نهایی کرده باشید. همان خط میتواند بدون نیاز به تجهیزات اضافی - با اضافه کردن یک شیفت - توان عملیاتی روزانه را دو برابر کند. چگونه میتوان از تولید دستی رول تخممرغ به دهها هزار در ساعت رسید، در حالی که نیروی کار را کاهش داد؟
شما نیروی کار را از نورد دستی (تولید با دستگاه keyhandicaps) به مدیریت یک دستگاه شکلدهی رباتیک منتقل میکنید و سپس شیفتها را برای افزایش عمر دارایی اضافه میکنید.
یک خط تولید UD05-3 میتواند حدود ۹۰۰ کیلوگرم در هر شیفت ۸ ساعته با تنها دو اپراتور تولید کند.
روزانه به ۱۵۰۰ کیلوگرم نیاز دارید؟
یک شیفت هنوز ۶۰۰ کیلوگرم کم میآورد. دو شیفت روزانه ۱۸۰۰ کیلوگرم تحویل میدهند - حداقل اغلب ارزانتر از خط بزرگتر و با اندازه «صحیح» برای هدف ۱۵۰۰ کیلوگرمی است و همچنین برای ظرفیت بافر فصل شلوغ، پول نقد را آزاد نگه میدارد.
هزینه نیروی کار جایی است که اتوماسیون واقعاً بازدهی خود را نشان میدهد. معمولاً برای راهاندازی یک خط کاملاً اتوماتیک به دو اپراتور نیاز است - چندین برابر بیشتر از نیاز به غلتک دستی - که نیروی محرکه تورمی است که تولیدکنندگان کوچک و متوسط را به سمت ماشینآلات خودکار سوق میدهد. نیروی کار عملیاتی مورد نیاز - و هزینههای نیروی کار به ازای هر هزار غلتک - را در اندازهگیری خود محاسبه کنید، جایی که برنامهریزی بهرهبرداری، نیروی کار را به عنوان یک محدودیت ظرفیت در نظر میگیرد. یک دستگاه اتوماتیک که ظرفیت بیشتری دارد، اما با همان دو اپراتور کار میکند، ممکن است ارزانتر از راهاندازی دو دستگاه کوچکتر در کنار هم باشد.
مرحله ۵: بررسی طرح کارخانه، تاسیسات و سقف انرژی
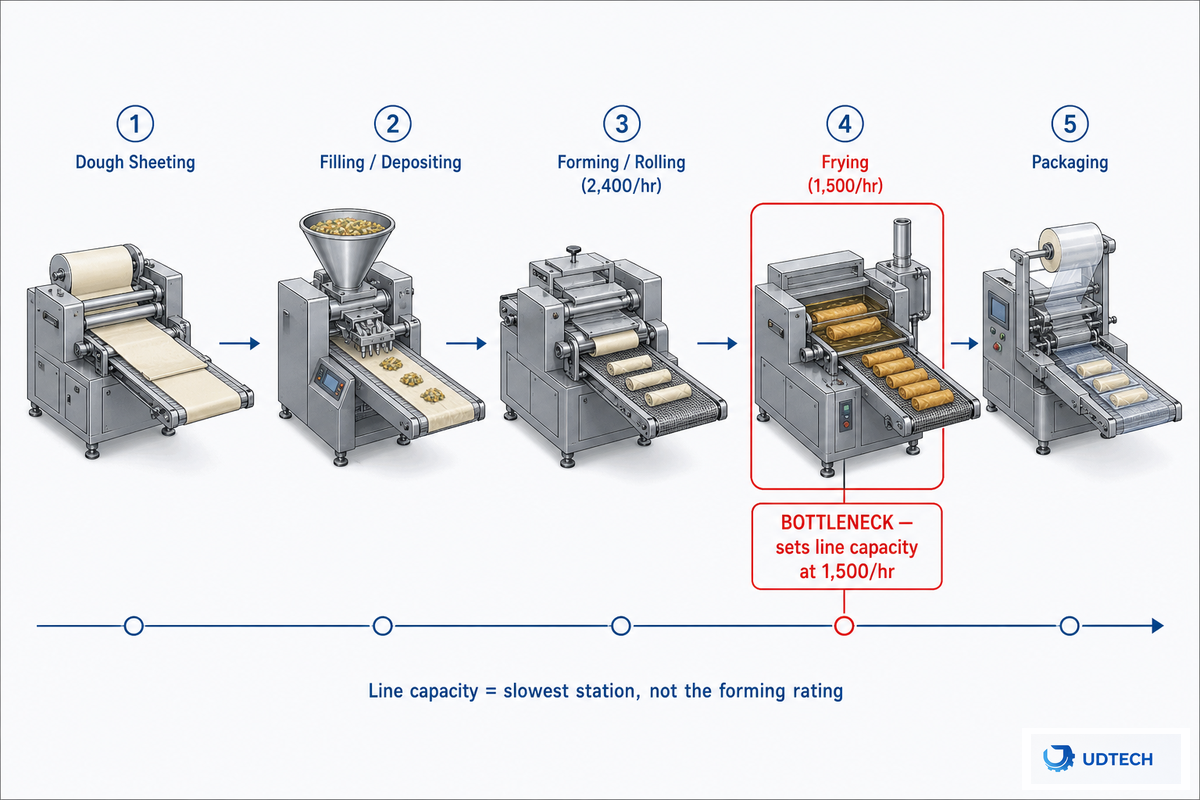
ظرفیت فراتر از تجهیزات قالبگیری شما به تمام ایستگاهها گسترش مییابد. ظرفیت توسط کندترین ایستگاه تنظیم خواهد شد.
قبل از خرید، سه عامل محدودکننده را بررسی کنید: فضای موجود، موجودی خط و تأمین برق. اگر برق یا فضای لازم برای نصب ظرفیت «واقعی» را نداشته باشید، این ظرفیت چقدر است؟
معمولاً یک خط تولید اگرول دارای چندین ایستگاه از جمله فرآوری خمیر، پر کردن، شکلدهی و بستهبندی است. کارخانه شما همیشه آنچه را که در تنگنای شما قرار دارد تولید میکند، نه آنچه دستگاه شکلدهی شما "ادعا میکند".
اگر فر یا سرخکن شما فقط ۱۵۰۰ رول تخممرغ در ساعت تولید میکند و ظرفیت فر یا سرخکن شما ۲۴۰۰ عدد است، ظرفیت خط تولید شما به ۱۵۰۰ عدد در ساعت محدود میشود. در این صورت، ظرفیت هر ایستگاه باید بالاتر از ۱۵۰۰ عدد باشد. در غیر این صورت، رقم تولید شما خیالی خواهد بود.
در مورد «رتبهبندی» برق مصرفی واقعبین باشید. خط تولید ویفر UD05 شرکت UDTECH تنها ۴.۲ در ۳.۷ متر مربع مساحت اشغال میکند، فقط ۱۲ کیلووات برق مصرف میکند و تقریباً ۰.۶۱ وات ساعت در هر قطعه را پردازش میکند - معمولاً با گاز مایع یا گاز طبیعی در سیستم ۳۸۰ ولت ۵۰ هرتز کار میکند.
مطمئن شوید که ظرفیت کافی در سرویس گاز و سیستم برق شما برای کار کردن دستگاهها در اوج مصرف وجود دارد. فضای راهروی اضافی مورد نیاز برای جا دادن نوار نقالههای انتهایی را در نظر بگیرید. چیدمان خط تولید فقط مربوط به دستگاهها نیست.
انطباق میتواند چیدمان را محدود کند: «برای سهولت در نگهداری، بهرهبرداری، تمیز کردن و بازرسی، فضای کافی در اطراف تمام تجهیزات مورد نیاز است...». یک چیدمان کاملاً تنگ و فشرده ممکن است این الزام FDA 21 CFR Part 117 را برآورده نکند . خرابی تجهیزات به هر دلیلی، از جمله خرابی ناشی از نقص در اندازه الکتریکی یا گازی، همگی باعث کاهش توان عملیاتی میشوند.
راهنماهای بودجهبندی تجهیزات اغلب این موارد را به عنوان مشکلات رایج هنگام افزایش مقیاس تولیدکنندگان مطرح میکنند. تیم خط تولید تنقلات ما میتواند طرحبندی کل خط را طراحی و برنامهریزی کند.
اندازه مناسب: هزینه خرید بیش از حد (یا خیلی کم) - مالیات بر اندازه بیش از حد
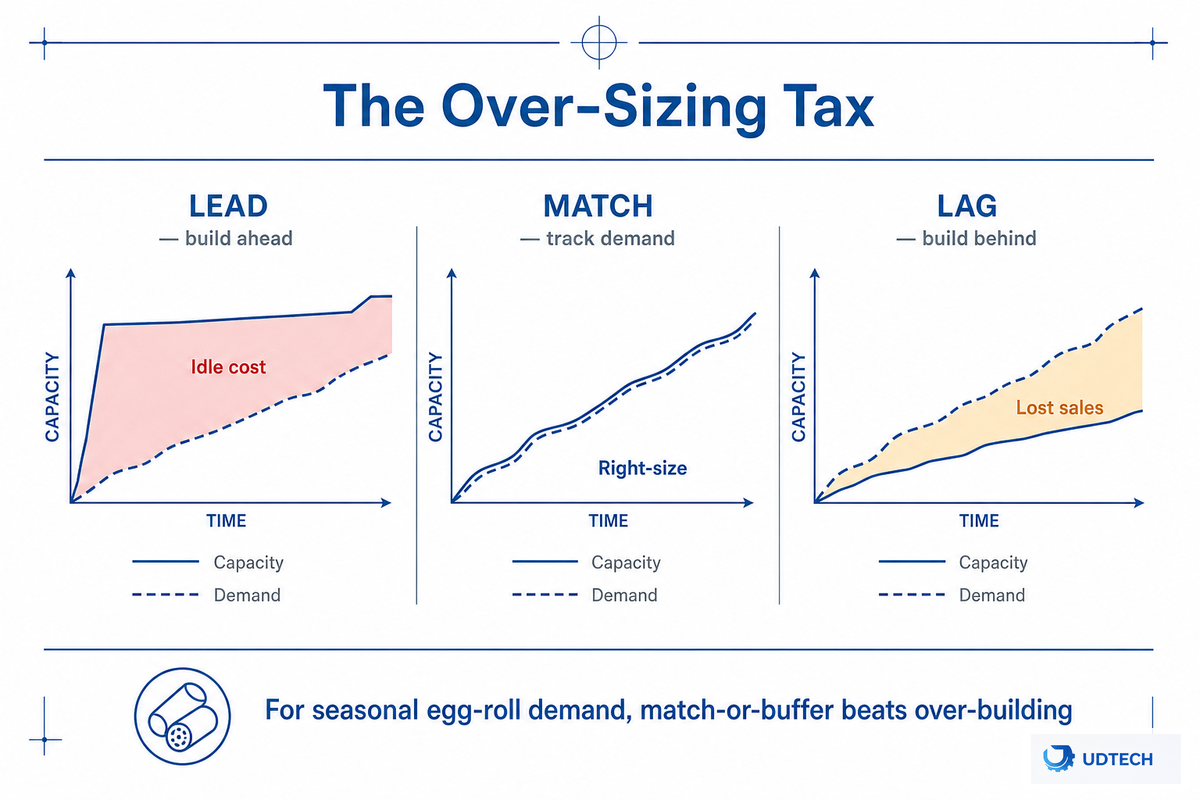
خرید اتاق اضافی غریزه «خرید اتاق برای رشد» ما یک نام و یک هزینه دارد. «مالیات بیش از حد» هزینههای انباشته شده یک خط تولید ۲۴۰۰ قطعه در ساعت است که برای تقاضای واقعی ۴۰۰ قطعه در ساعت خریداری شده است: هدر رفتن سرمایه، انرژی و نگهداری برای ۸۳٪ تجهیزات بلااستفاده، فضای اجارهای که هیچ کاری انجام نمیدهد و برای کارگرانی که مهارتهایشان بسیار بیشتر از کاری است که از آنها خواسته میشود انجام دهند. «رایجترین استراتژی ظرفیت «رهبری»، یا برنامهریزی برای تقاضا قبل از تحقق آن، همیشه بهینه نیست. برای تقاضای فصلی یا نامشخص، اغلب با یک استراتژی جبران/ضربه جایگزین میشود.»
- سرمایه در ظرفیت بلااستفاده محصور شده است
- انرژی/نگهداری در دستگاه کم استفاده شده
- هزینه فضای طبقه بدون بازگشت
- دوره بازپرداخت طولانی تر
- از دست دادن فروش/ اتمام موجودی در فصل اوج
- هزینههای اضافه کاری و عجله
- کیفیت تحت فشار از بین میرود
- خرید مجدد اجباری زودهنگام
اندازهی درست و مناسب - که استراتژی ظرفیت به عنوان تصمیم تقدم در مقابل تأخر در نظر میگیرد - این است که سطحی را بخرید که نامش درست بالای نیاز ماه اوج شما، مطابق با OEE تنظیمشده، قرار دارد و رشد را با یک شیفت دوم قبل از یک دستگاه دوم جذب کنید. جدول زیر یک نیاز اوج مؤثر واقعی را برای یک سطح شروع ترسیم میکند. برای اینکه اعداد خودتان را پشت تماس با اندازهی مناسب قرار دهید، آنها را از طریق محاسبهگر ROI و ظرفیت UDTECH اجرا کنید.
| نیاز اوج مؤثر | شروع توصیه شده |
|---|---|
| زیر ۶۰ کیلوگرم در ساعت | رومیزی / ویفر رول کوچک اتوماتیک |
| ۸۰–۱۲۰ کیلوگرم در ساعت | رول ویفر پر شده خودکار / نیمه خودکار |
| ۶۰۰–۹۰۰ کیلوگرم در هر شیفت | UD05-2 (یک شیفت) |
| ۶۰۰–۹۰۰ کیلوگرم در هر شیفت | UD05-3 (یک شیفت) |
| بیش از ۹۰۰ کیلوگرم در هر شیفت | UD05-3 + شیفت دوم، سپس چند خطی |
چشمانداز ۲۰۲۶: چرا ظرفیت انعطافپذیر، پیشفرض جدید است؟
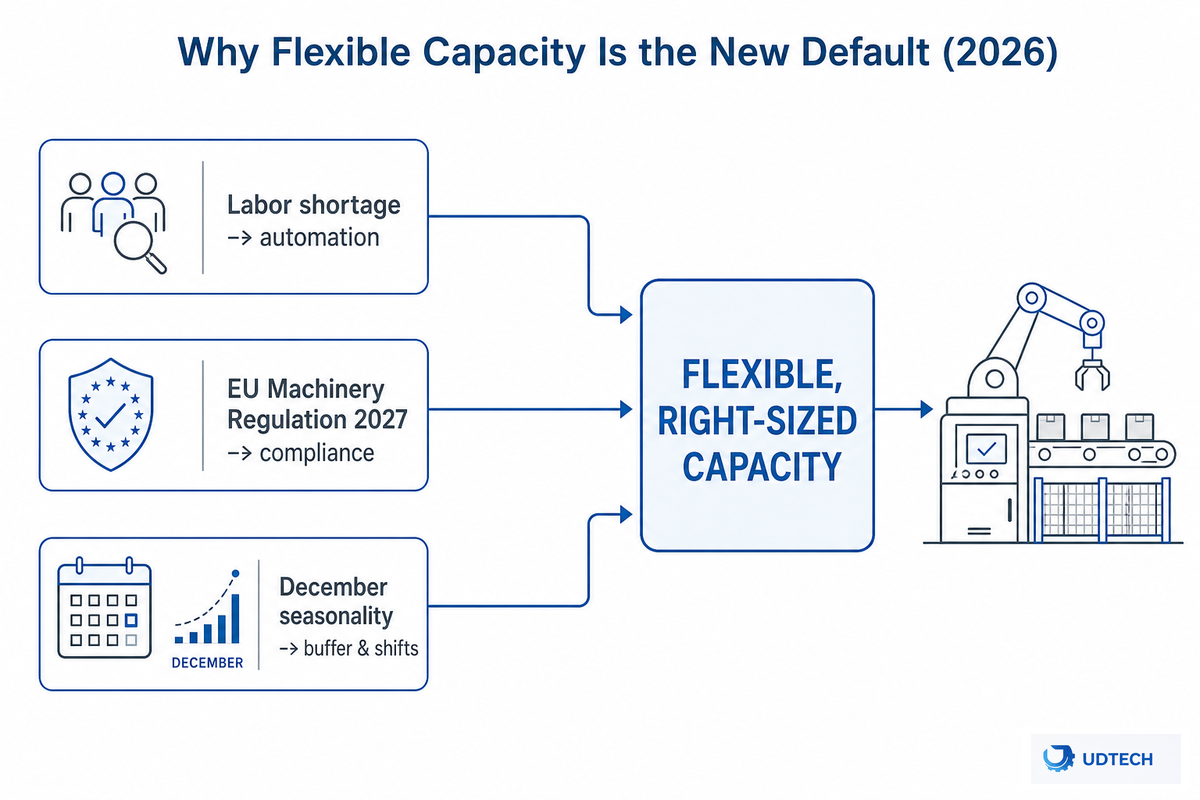
بنابراین مدل برنامهریزی ظرفیت از «بزرگترین خط تولید ثابتی که میتوانیم بخریم» به «خط تولید با اندازه مناسب به علاوه انعطافپذیری» در حال تکامل است و این سه عامل محرک آن هستند. اول، نیروی کار: شکافهای مداوم نیروی کار اکنون اتوماسیون انعطافپذیر را برای سال 2026 غیرقابل مذاکره میکند، به خصوص زمانی که تولیدکنندگان مواد غذایی در مقیاس کوچک در حال حاضر اتوماسیون را به عنوان راه حلی برای چنین افتهای کوتاهی پذیرفتهاند - که محاسبات مربوط به آن را برای هر اپراتوری تغییر میدهد. دوم، مقررات : دو مرجع نظارتی، هر تصمیم مربوط به اندازه را تعریف میکنند.
خریداران آمریکایی در روز اول با این مشکل مواجه میشوند، استاندارد OSHA 29 CFR 1910.212 اداره ایمنی و بهداشت شغلی ایالات متحده - که شامل محافظت از ماشینآلات در سیستمهای خودکار میشود - بلافاصله لازمالاجرا است و مقررات ماشینآلات اتحادیه اروپا (EU) 2023/1230 از 20 ژانویه 2027 به طور کامل جایگزین این دستورالعمل میشود، زمان آن رسیده است که ماشینآلات غذایی جدید خود را برای بازار اروپا مطابق با این مقررات مشخص کنید. (به: مقررات ماشینآلات کمیسیون اروپا و تحقیقات و مقالات سفید GENEDGE در مورد کمبود نیروی کار و همچنین اتوماسیون مراجعه کنید). و سوم، فصلی بودن و ترکیب محصول: افزایش ناگهانی قیمت در فصل تعطیلات دسامبر از بین نمیرود، طیف گزینههای محصول موجود همچنان در حال گسترش است و بنابراین استراتژی برنده، نوسانات بیشتر و انعطافپذیری در تغییر است - برنامهریزی برای ایجاد بافر یا انعطافپذیری در شیفت کاری همیشه بر خرید بیش از حد ظرفیت ثابت غلبه خواهد کرد.
یک تولیدکنندهی متوسط رول ویفر را تصور کنید که برای صرفهجویی در هزینهها، خودکارسازی را تا سال ۲۰۲۵ به تعویق انداخت. وقتی بزرگترین مشتری خردهفروشیاش درخواست عرضهی قابل ردیابی و دارای نشان CE برای ثبت در فهرست اروپایی ۲۰۲۶ را کرد، تولیدکننده تنها ۹ ماه فرصت داشت تا خط تولید را مطابق با مقررات ۲۰۲۷ تعیین، نصب و اعتبارسنجی کند - و متوجه شد که مدل مورد نظرش ۱۳ هفته زمان برای تحویل دارد. مشکل همین است: اگر برای انعطافپذیری بیش از حد صبر کنید، در نهایت این مهلت است که دستگاه را انتخاب میکند، نه مهندس.
بسیار خب، پس زمینه (هزینه اتوماسیون مواد غذایی تا سال ۲۰۳۳ تقریباً دو برابر خواهد شد) واقعی است و برای چشمانداز وسیعتر مهم است - اما حاشیهای است. تصمیم واقعی برای شما در حال حاضر، اینکه آیا میخواهید در سال ۲۰۲۶ ماشه را بکشید و یک دستگاه بخرید - تصمیمی محلی و فیزیکی است. فقط به میزان تقاضای شخصی خود در بالاترین ماه سال خرید کنید، اگر اروپا مشتری است، قراردادی برخلاف مقررات سال ۲۰۲۷ بنویسید و به جای یک دستگاه، به صورت یک شیفت اتاق بسازید.
برای نکاتی در مورد برنامهریزی از ورودی واقعی، مهندسی مواد غذایی را مطالعه کنید.
پرسش و پاسخهای متداول
چگونه ظرفیت مورد نیاز برای خط تولید اگرول خود را محاسبه کنم؟
مشاهده پاسخ
چرا خروجی واقعی دستگاه من کمتر از تعداد قطعه اسمی آن در ساعت است؟
مشاهده پاسخ
آیا باید اندازه دستگاه رول تخم مرغ را متناسب با فصل اوج مصرف یا تقاضای متوسط اندازه گیری کنم؟
مشاهده پاسخ
یک خط تولید اتوماتیک رول تخم مرغ به چند اپراتور نیاز دارد؟
مشاهده پاسخ
آیا یک دستگاه میتواند هم رول تخممرغ ویفری و هم رول تخممرغ شور درست کند؟
مشاهده پاسخ
چه گواهینامههایی هنگام افزایش تولید اگرول اهمیت دارند؟
مشاهده پاسخ
چگونه به تعیین ظرفیت نزدیک میشویم
توان عملیاتی، انرژی و فضای اشغالی خط تولید ویفر و رول تخممرغ UD05 ، 220-330 قطعه در دقیقه، 600-900 کیلوگرم در 8 ساعت، 12 کیلووات، 0.61 وات ساعت در هر قطعه و فضای اشغالی 4.2 × 3.7 متر مربع، بر اساس ارقام اندازهگیری شده در محل در کارخانه UDTECH Technology محاسبه شدهاند. (بررسی فنی توسط UDTECH Technology of Suzhou CO.,LTD امضا شده است.)
منابع و مراجع
- ISO 22400-2:2014، شاخصهای کلیدی عملکرد مدیریت عملیات تولیدسازمان بین المللی استاندارد سازی
- اثربخشی تجهیزات کلیویکیپدیا
- برنامهریزی ظرفیت (تعاریف APICS)دانشگاه کانزاس اسکالر ورکس
- مقررات ماشین آلات (اتحادیه اروپا) 2023/1230کمیسیون اروپا
- 21 CFR بخش 117، شیوههای صحیح تولید فعلی، تحلیل خطر و کنترلهای پیشگیرانه برای غذای انسانFDA آمریکا
- 29 CFR 1910.212، الزامات عمومی برای همه ماشین آلات (حفاظت ماشین)OSHA ایالات متحده
- اتوماسیون و کمبود نیروی کار در تولید مواد غذایی در مقیاس کوچکژنج
- سیستمهای زمانبندی مبتنی بر ورودیهای دنیای واقعیمهندسی مواد غذایی
مقالات مرتبط
- دستگاه رول تخم مرغ: انواع، ظرفیت و راهنمای خریدارکدام نوع دستگاه با محصول شما متناسب است؟
- دستگاه رول تخم مرغ جلبک دریایی: مشخصات و راهنمای خریدرولهای جلبک دریایی و فونیکس
- راهنمای خرید دستگاه رول فونیکستولید اتوماتیک رول فونیکس
- خط تولید اتوماتیک رول ویفر و تخم مرغ UDTECH UD05مشخصات و پیکربندی کامل