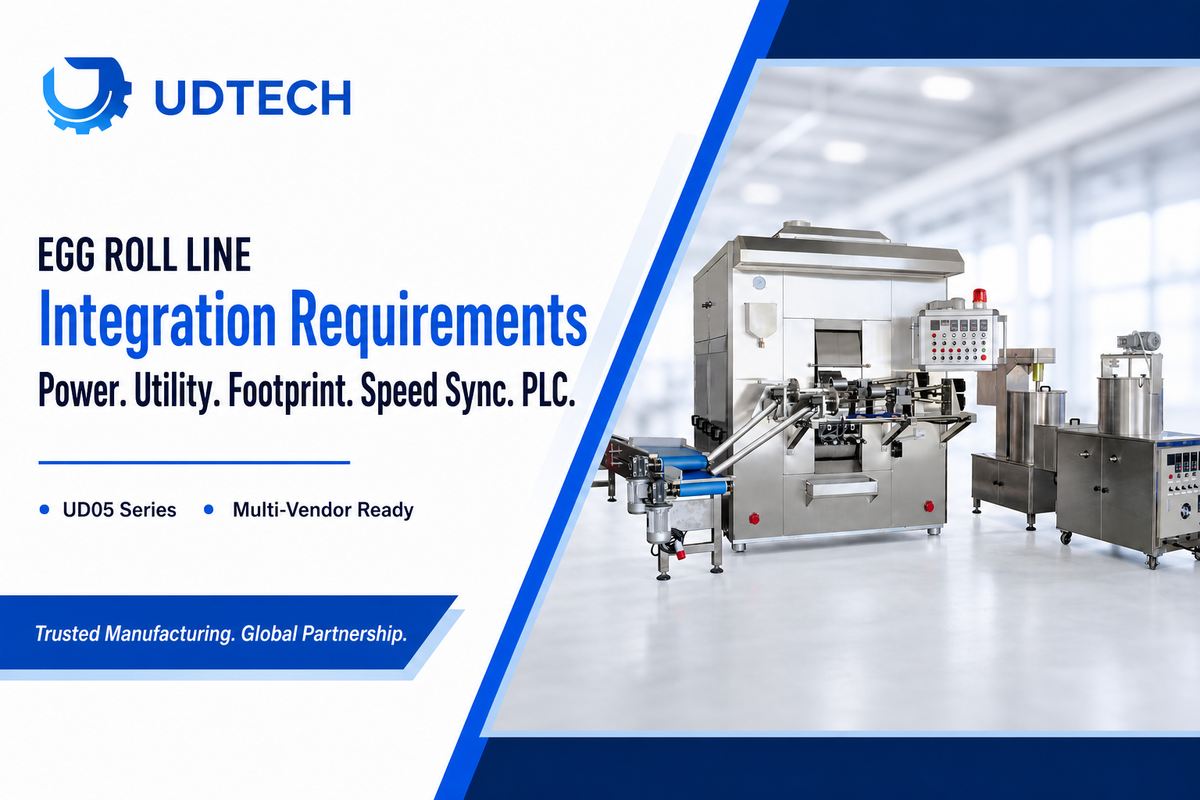
الزامات یکپارچهسازی خط تولید اگرول شامل بررسیهای الکتریکی، تاسیسات، فضای اشغالی، همگامسازی سرعت و پروتکل PLC است که یک مرکز باید قبل از شروع تولید یک خط جدید یا اضافی تأیید کند.
مشخصات سریع
| کشش الکتریکی | ۹.۷ کیلووات (UD05-2) / ۱۲ کیلووات (UD05-3)، ۳۸۰ ولت/۵۰ هرتز (۲۲۰ ولت/۶۰ هرتز اختیاری) |
| مصرف گاز | گاز مایع (LPG) حدود ۶-۸ کیلوگرم در ساعت یا گاز طبیعی حدود ۸-۱۰ متر مکعب در ساعت، وابسته به مدل |
| رد پای ماشین | ۴.۲ × ۳.۷ متر (۱۵.۵ متر مربع)، دسترسی اپراتور از یک طرف |
| نرخ خروجی | ۲۲۰-۳۳۰ قطعه در دقیقه (اندازهگیری کارخانهای، خط تولید درام چرخشی کلاس UD05) |
| کنترل | PLC داخلی (دما/احتراق) - پروتکل سطح کارخانه به طور جداگانه برای هر تأمینکننده تأیید میشود |
یک چک لیست الزامات یکپارچه سازی خط تولید اگرول باید خیلی بیشتر از فقط برگه مشخصات یک دستگاه واحد را پوشش دهد، چه در حال تعیین مشخصات یک دستگاه تجاری اگرول برای خط اول باشید و چه در حال اضافه کردن یک دستگاه دوم به ماشین آلات غذایی موجود. دستگاه ویفر اگرول - دستگاه بسته بندی اگرول که عملیات ورق زدن خمیر، پر کردن رسوبات و رول کردن واحد نهایی را انجام میدهد - تنها یکی از عناصر یک خط تولید است که باید دارای فضای الکتریکی، منبع تغذیه تأیید شده، فضای کافی در کف، تجهیزات بالادستی و پایین دستی هماهنگ با سرعت خط و یک راه حل کنترلی باشد که به طور موثر با سیستمهای وسیعتر کارخانه ادغام شود. (توجه: اگر خطوط تولید ویفر را با دستگاههای اسپرینگ رول ساوری مقایسه میکنید ، میتوانید اطلاعات بیشتری در مورد این موضوع را در جای دیگری بیابید).
اضافه کردن خط تولید رول تخم مرغ به معنای برنامهریزی برای فضای اضافی کافی در پنل برق شما علاوه بر ظرفیت اسمی دستگاه (کیلووات)، اطمینان از تأیید منابع تغذیه گاز و هوای فشرده قبل از سفارش و اطمینان از اینکه PLC دستگاه میتواند با بقیه اتوماسیون کارخانه ارتباط برقرار کند - و نه فقط کنترلهای دما و احتراق خود را اجرا کند. اگر حتی یکی را از دست بدهید، به احتمال زیاد با تأخیر در نصب مواجه خواهید شد.
- شما نباید روی مقدار کیلوواتی که روی پلاک دستگاه نوشته شده است، حساب کنید - آزمایشهای واقعی در کارخانههای مواد غذایی نشان میدهد که با نصب یک خط جدید، بار کل پنل ۵۴ تا ۸۴ درصد بیشتر از این عدد افزایش مییابد.
- هوا آن وسیلهی کاربردی است که انگار هیچکس از همان اول در موردش سوال نمیکند - اصلاً در هیچ بخشی از تجهیزات رول تخممرغ به آن اشاره نشده، و نه در وبسایت این یارو، و نه در بروشورهای محصولاتش.
- به راحتی میتوان باور کرد که دستگاه رول تخممرغ گلوگاه خط تولید است. اما معمولاً اینطور نیست.
- کنترلهای ماشین روی یک PLC داخلی که دمای احتراق خود را تنظیم میکند، یک لایه است، در حالی که یک PLC داخلی که قادر به ثبت اطلاعات در سیستم SCADA/MES کارخانه است، لایه دیگری است. این شکاف، تنها عنصری است که در یکپارچهسازی سیستم، کمتر مورد توجه قرار گرفته است.
| دسته بندی | نیاز | مقدار معمولی |
|---|---|---|
| برق | فضای بالای پنل بالای پلاک نام، کیلووات | +54٪ تا +84٪ |
| برق | ولتاژ خط | ۳۸۰ ولت/۵۰ هرتز (۲۲۰ ولت/۶۰ هرتز اختیاری) |
| سودمندی | مصرف گاز | گاز مایع ۶-۸ کیلوگرم در ساعت یا گاز طبیعی ۸-۱۰ متر مکعب در ساعت |
| سودمندی | هوای فشرده | ارزیابی به ازای هر ایستگاه کمکی (CFM/psi) |
| رد پا | رد پای ماشین | ۴.۲ × ۳.۷ متر (۱۵.۵ متر مربع) |
| رد پا | مجوز دسترسی | سمت اپراتور + نوار نقاله هر دو انتها را اجرا میکند |
| ظرفیت تولید | نرخ خروجی | 220-330 قطعه در دقیقه |
| کنترل | دامنه PLC داخلی | فقط کنترل دما/احتراق |
| کنترل | گزینههای پروتکل سطح کارخانه | مودباس، پروفینت، اترکت یا OPC-UA |
| راه اندازی | کنترل انرژی خطرناک | قفل/برچسبگذاری طبق OSHA 1910.147 |
یک خط تولید رول تخم مرغ در واقع چقدر برق مصرف میکند؟
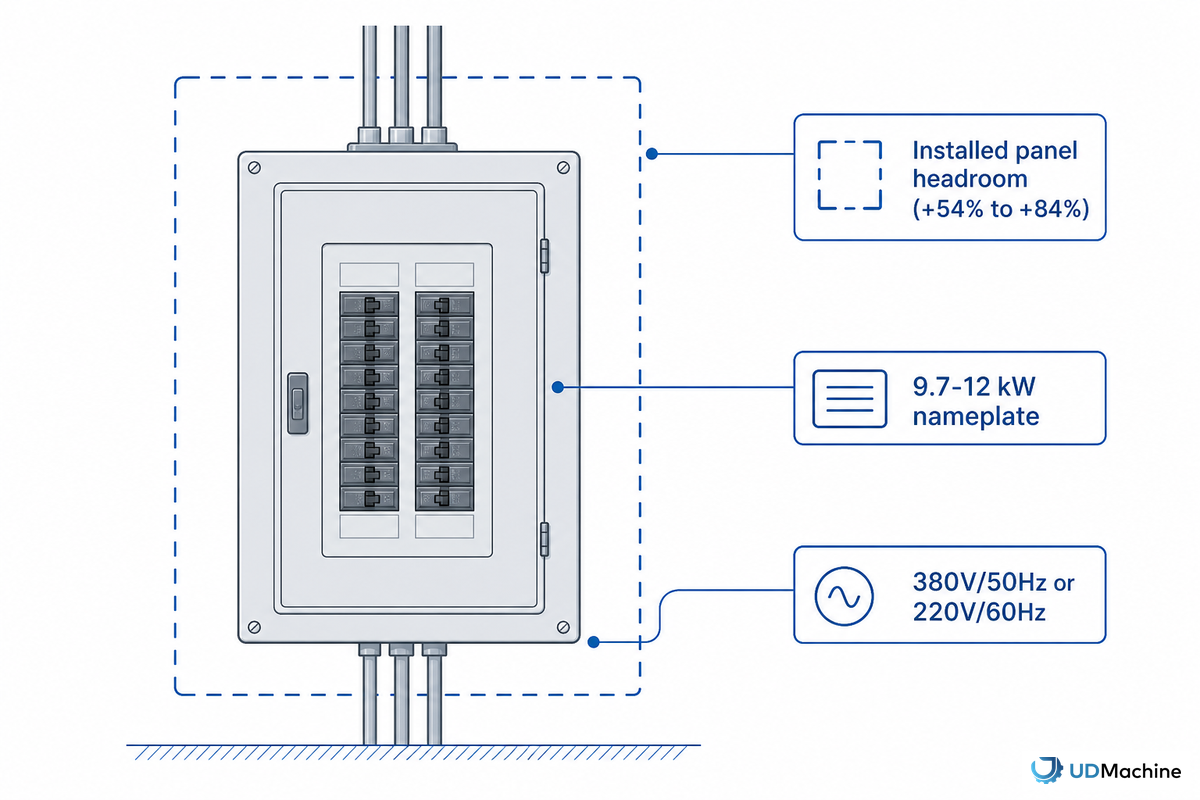
ارقام اندازهگیری شده توسط کارخانه، توان UD05-2 را 9.7 کیلووات و UD05-3 را 12 کیلووات، هر دو با 380 ولت/50 هرتز (220 ولت/60 هرتز اختیاری) نشان میدهند - قرائتهای در محل، نه حدسهای کاتالوگ. این عدد کیلووات روی پلاک، جایی است که یک برقکار برنامهی پنل را شروع میکند. جایی نیست که برنامه تمام میشود.
مطالعهای که توسط یک شرکت برق کالیفرنیا در مورد تأسیسات غذایی تجاری تمام برقی تأمین مالی شده است، نشان داد که اضافه کردن تجهیزات پردازش جدید معمولاً بار الکتریکی کلی تأسیسات را 54 تا 84 درصد بالاتر از رتبهبندی خود تجهیزات جدید میبرد و بسته به ساختار نرخ برق، 1,600 تا 7,400 دلار به هزینههای تقاضا اضافه میکند. [1] این شکاف ناشی از ورودی موتور استارت، نوار نقالههای اضافی، کابینتهای کنترل سوار بر همان مدار جدید و روشنایی یا تهویه اضافه شده در امتداد خط است - که هیچ یک از آنها روی پلاک نام خود دستگاه رول تخم مرغ نشان داده نمیشوند.
اعمال آن محدوده 54-84% بر روی توان نامی 12 کیلووات UD05-3، بودجه واقعی فضای بالای پنل را تقریباً 18.5 کیلووات در پایینترین حد (12 × 1.54) تا 22 کیلووات در بالاترین حد (12 × 1.84) نشان میدهد - نه 12 کیلووات. از پیمانکار برق خود بخواهید که مدار و بریکر جدید را بر اساس این محدوده اندازه گیری کند و قبل از امضای نهایی، الزامات سیم کشی و اتصال زمین تجهیزات OSHA را برای مدار فرعی تأیید کند. [2]
ولتاژ و فاز میتوانند به اندازه توان نامی خالص (کیلووات) مهم باشند. به طور پیشفرض، مدلهای UD05 برای برق 380 ولت/50 هرتز پیکربندی شدهاند؛ در صورت نیاز میتوانیم بسته کنترل را به صورت 220 ولت/60 هرتز سفارش دهیم - فقط قبل از اینکه دستگاه شما به کارخانه برود، ولتاژ مناسب را به ما بگویید، نه پس از رسیدن آن با کامیون به محل شما. اگر هنوز در مرحله "چه مدلی باید بخرم؟" هستید و نه در مرحله "به چه اندازه پنل نیاز دارم؟"، راهنمای خریدار دستگاه رول تخممرغ جزئیات بیشتری در مورد انتخاب ظرفیت مناسب دارد.
| دستگاه | پلاک نام کیلووات | فضای بالای پنل اقتصادی |
|---|---|---|
| UD05-2 | 9.7 کیلو وات | ~ 15-17.8 کیلو وات |
| UD05-3 | 12 کیلو وات | ~ 18.5-22 کیلو وات |
گاز و هوای فشرده، الزامات تاسیساتی که هیچکس درباره آنها نمیپرسد
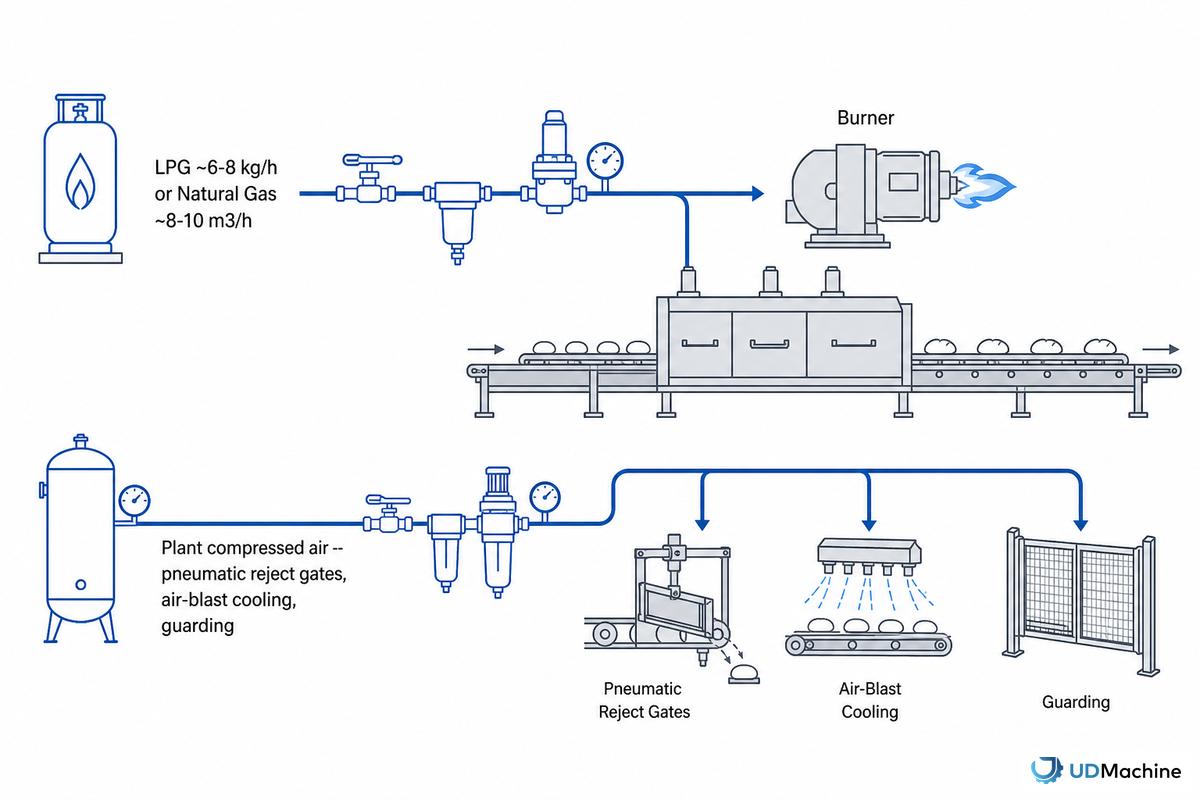
UD05 هر دو مدل با گزینههای مشعل چند سوختی و امکان انتخاب بین سوختهای گاز طبیعی و LPG - حدود 6-8 کیلوگرم در ساعت (LPG) یا 8-10 متر مکعب در ساعت (طبیعی) (بسته به مدل و توان نامی) - در دسترس هستند. انتخاب سوخت ترجیحی باید از قبل نهایی شود زیرا تفاوتهایی بین تاریخهای تحویل تجهیزات، نصب، تهویه و لولهکشی وجود دارد. عدم هماهنگی بین این موارد به عنوان منبع قابل توجهی از تأخیرهای نصب در صنایع غذایی گزارش شده است. [3]
چه مواد پرکننده گوشت، سبزیجات یا مخلوطی از آنها باشد، نیمهی کوچکترِ معمای کاربردی، هوای فشرده است؛ این میزان استفاده تقریباً در سوابق این دسته از تجهیزات وجود ندارد - از جمله در کاتالوگ محصولات این تولیدکننده که در آن صفحه به صفحه، جزئیات مصرف گاز خط تولید مواد غذایی ثبت شده است، اما هیچ اشارهای به هوای فشرده یا هوای کارخانه نشده است - نه به این دلیل که هوای فشرده هرگز مورد نیاز نیست. دریچههای رد ورودی پنوماتیکی، محافظهای سیلندری، خنککنندهی هوای فشردهی آمادهسازی بستهبندی و بسیاری از قطعات تجهیزات کمکی که به خط تولید پیچ شدهاند، معمولاً توسط هوای فشردهی کارخانه تأمین میشوند و محاسبهی اندازه برای هر محیط کارخانه یا کارخانهای، حتی در جایی که در مشخصات فنی تولیدکنندهی تجهیزات غذایی وجود ندارد، به راحتی در دسترس است: معمولاً به این قاعدهی سرانگشتی استناد میشود که در فشار مرجع 100 psig، هر افزایش 2 psig فشار هدر هوا با افزایش حدود 1 درصدی در توان ورودی کمپرسور همراه است. [4]
تأمین هوای فشرده فقط مربوط به اندازهی تجهیزات نیست، بلکه مربوط به ایمنی مواد غذایی است: به راحتی میتوان هوای فشرده را در خط تولید مواد غذایی به عنوان یک «مسئلهی اندازهی تجهیزات» نادیده گرفت، اما در واقع، این به خودی خود یک الزام ایمنی مواد غذایی است. قانون فعلی شیوههای تولید خوب (GMP) 21 CFR 117.40 سازمان غذا و داروی آمریکا (FDA) برای غذای انسان بیان میکند که هوای فشرده و سایر گازهایی که برای ترکیب مکانیکی آنها با غذا یا تمیز کردن سطوح یا تجهیزات تماس با غذا استفاده میشوند، باید به گونهای فیلتر شوند که غذا آلوده نشود. [14] در عمل، این بدان معناست که هوای فشرده در خط تولید مواد غذایی فقط یک ملاحظهی فشاری از نظر کارکرد سیلندر نیست، بلکه صرف نظر از اینکه منبع یک کمپرسور مخصوص مواد غذایی باشد یا هوای فشردهی عمومی کارخانه، به فیلتراسیون مناسب برای محیطهای غذایی نیاز دارد.
به این فکر کنید که «این دستگاه به چه امکاناتی نیاز دارد» به عنوان یک سوال فقط مربوط به گاز. هر ایستگاهی در پاییندست که از هوای فشرده استفاده میکند - یک مرتبکننده پنوماتیکی ضایعات، یک درزگیر بادی، یک خشککن بادی با سرعت بالا قبل از انجماد - نیاز دارد که تقاضای هوا قبل از رسیدن خط لوله به محل، در ظرفیت کلی کمپرسور هوای کارخانه لحاظ شود.
قبل از ارسال دستگاه، یک چک لیست درخواست خدمات رفاهی برای آن ایجاد کنید: - سوخت گاز و نرخ گاز تایید شده - بله یا خیر در مورد اینکه آیا ایستگاه کمکی شما به هوای فشرده نیاز دارد یا خیر (در صورت مثبت بودن پاسخ، CFM و psi تخمین زده شده) - تخمین خدمات رفاهی گاز یا AHJ از زمان تحویل مجوز (در طول هفته راهاندازی هیچ فرضی نکنید)
فضای اشغال شده فقط فضای کف نیست، بلکه فضای یکپارچهسازی است
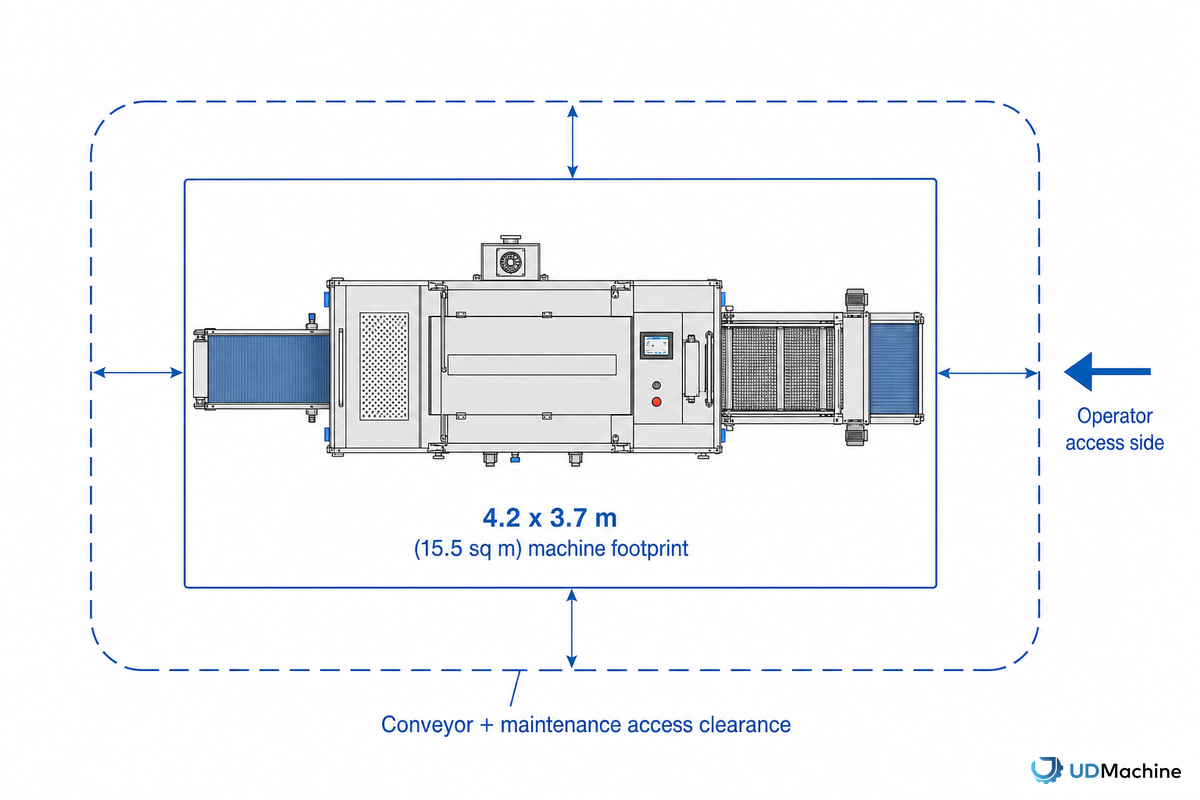
مساحت منتشر شده دستگاه UDTECH برای هر یک از دو مدل UD05، 4.2 × 3.7 متر (15.5 متر مربع) است، و فضای خالی سمت اپراتور به گونهای طراحی شده است که امکان بارگیری یک طرفه با نوار نقاله در طرف دیگر را فراهم کند. این آخرین بخش اطلاعات از صرفاً متر مربع مهمتر است: فضای خالی واقعی باید شامل مسیر نوار نقاله منتهی به آن و از آن، به علاوه فضای خالی سمت اپراتور برای تمیز کردن و دسترسی به تعمیر و نگهداری باشد - سوال طرح کارخانه هرگز فقط در مورد فضای خالی خود دستگاه نیست.
راهنماییهای منتشر شده در مورد ساخت خط تولید مواد غذایی نیز همین را میگویند - تغییر طرح تأسیسات و محل قرارگیری تجهیزات گذشتهنگر پرهزینه است و صرفهجویی در هزینههای سرمایهگذاری با فضای بالای تجهیزات بالاتر از ابعاد منتشر شده، در شرایط خاکی ارزانتر از زمانی است که دال ریخته شده است. [5]
اپراتور در یک طرف کار میکند؛ نوار نقالههای خنککننده/بستهبندی از طرف مقابل به هم متصل میشوند. این روش در کل زمان بیشتری میبرد (دستگاه + هر دو نوار نقاله اضافی) اما راهروی اپراتور را خلوت نگه میدارد و تمیز کردن را آسانتر میکند.
در یک محفظه محدود، فضای کلی کمتری اشغال میکند، اما به قیمت دسترسی دشوارتر به تعمیر و نگهداری و دردسر عبور اپراتورها از مسیرهای نقاله تمام میشود - مصالحهای که تنها زمانی که محفظه ابعاد بحرانی داشته باشد، میتواند منطقی تلقی شود.
سرعت خط تطبیق: فرض اشتباهِ گلوگاه
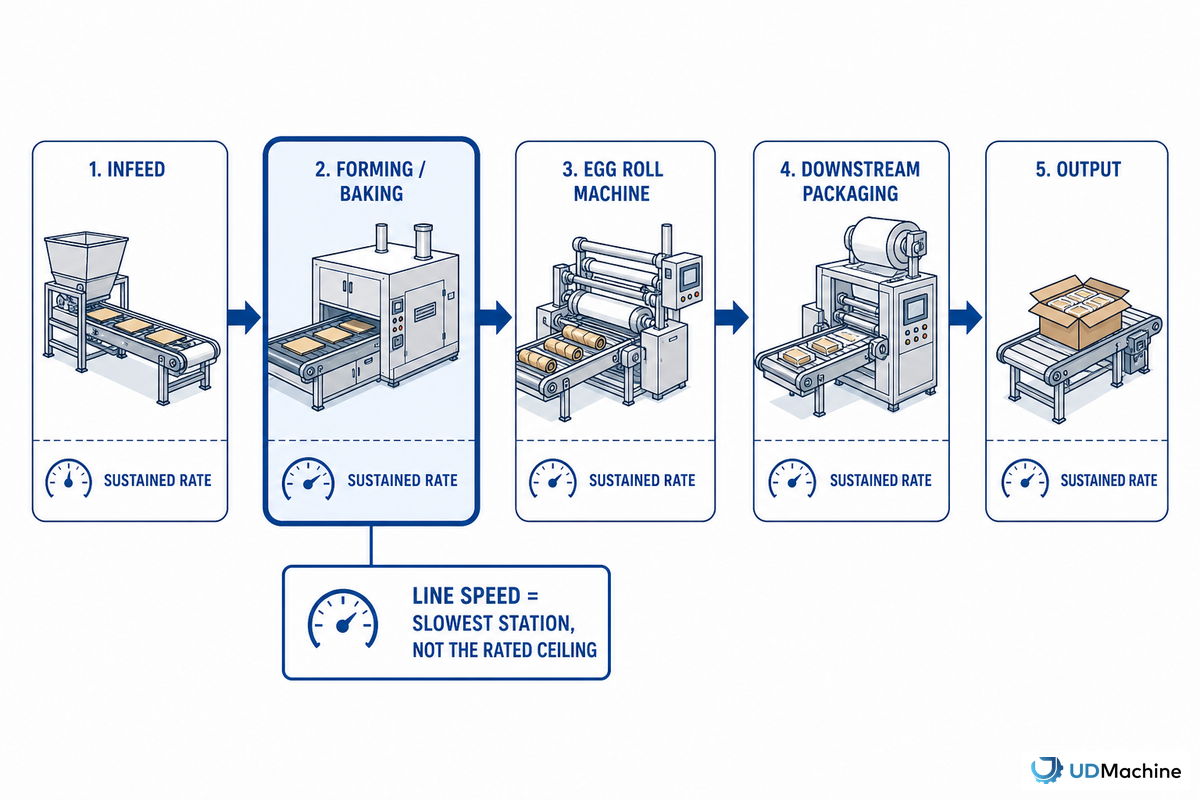
یک خط تولید رول تخم مرغ ویفر با درام چرخشی از نوع UDTECH UD05 میتواند ۲۲۰ تا ۳۳۰ قطعه در دقیقه تولید کند - تقریباً ۱۳۲۰۰ تا ۱۹۸۰۰ قطعه در ساعت در یک شیفت کامل - این محدوده در محیط عملیاتی واقعی کارخانه UDTECH اندازهگیری میشود نه یک تبلیغ تبلیغاتی. سوال واقعی در مورد ادغام این نیست که «آیا دستگاه رول تخم مرغ میتواند این کار را انجام دهد» - تقریباً همیشه میتواند - بلکه این است که «آیا هر چیزی که قبل از آن میآید و هر چیزی که بعد از آن میآید میتواند این کار را انجام دهد؟»
فرض اشتباهِ تنگنا
این فرض که جدیدترین و اتوماتیکترین دستگاه روی یک خط تولید باید گلوگاه آن باشد، معمولاً اشتباه است - اغلب اوقات دستگاهی که در بالادست یا پاییندست خط تولید قرار دارد، کل فرآیند را محدود میکند.
در مشاهدات تجربی، جدیدترین و خودکارترین قطعه تجهیزات در خط اغلب به عنوان محدودیت فرض میشود، در حالی که محدودیت واقعی اغلب میتواند یک عنصر پیش پا افتاده یا در مراحل بالاتر یا پایینتر باشد، مانند تغییر محصول، ناهماهنگی در تغذیه در مراحل بالاتر، ریلهای راهنما که نیاز به تعویض دارند، یا حتی فقط یک ناهماهنگی جزئی که طی چندین ساعت کار ادامه مییابد. [6] مشاهده مشابهی از تولید عمومی این است که یک خط همیشه با حداکثر سرعت نامی خود کار نمیکند. ایستگاهی که کار در آن انباشته میشود، گلوگاه واقعی خط است، نه لزوماً ایستگاهی که بیشترین حجم کار ظاهری را دارد. [7]
«هر ایستگاه در یک خط تولید باید بالاتر از خروجی هدف شما رتبهبندی شود، نه اینکه صرفاً به آن برسد. اگر فر یا سرخکن شما فقط میتواند ۱۵۰۰ قطعه در ساعت تولید کند، یک دستگاه فرمدهی با رتبهبندی ۲۴۰۰، ۲۴۰۰ قطعه تولید نمیکند - ۱۵۰۰ قطعه تولید میکند و بقیه این رتبهبندی تا زمانی که بقیه خط تولید به آن برسد، خیالی بیش نیست.»
در عمل، این به معنای در نظر گرفتن تطبیق سرعت به عنوان یک ممیزی در کل خط تولید است، نه یک مقایسه واحد از مشخصات: نقشه هر ایستگاه را از ورودی مواد اولیه تا بستهبندی نهایی ترسیم کنید، نرخ پایدار واقعی (نه سقف نامی؛ یک رسوب نازک در پر کردن یا خمیر بستهبندی کمی هیدراته نشده میتواند به راحتی ایستگاه شکلدهی را به زیر عدد نامی خود بکشاند) برای هر یک یادداشت کنید، و هر ایستگاه جدید - دستگاه رول تخممرغ یا غیره - را بر اساس هر ایستگاه موجود که کندترین حالت را نشان میدهد، اندازه بگیرید. خوانندگانی که به جای یک دستگاه جداگانه، اندازه کل خط تولید را تعیین میکنند، ممکن است متوجه شوند که اندازه خط تولید شما به یک قطعه همراه مفید نیاز دارد - این بخش ریاضیات برنامهریزی ظرفیت را پوشش میدهد که این بخش به عنوان نقطه شروع در نظر گرفته شده است.
سازگاری پروتکل PLC: Modbus، Profinet، EtherCAT یا OPC-UA؟
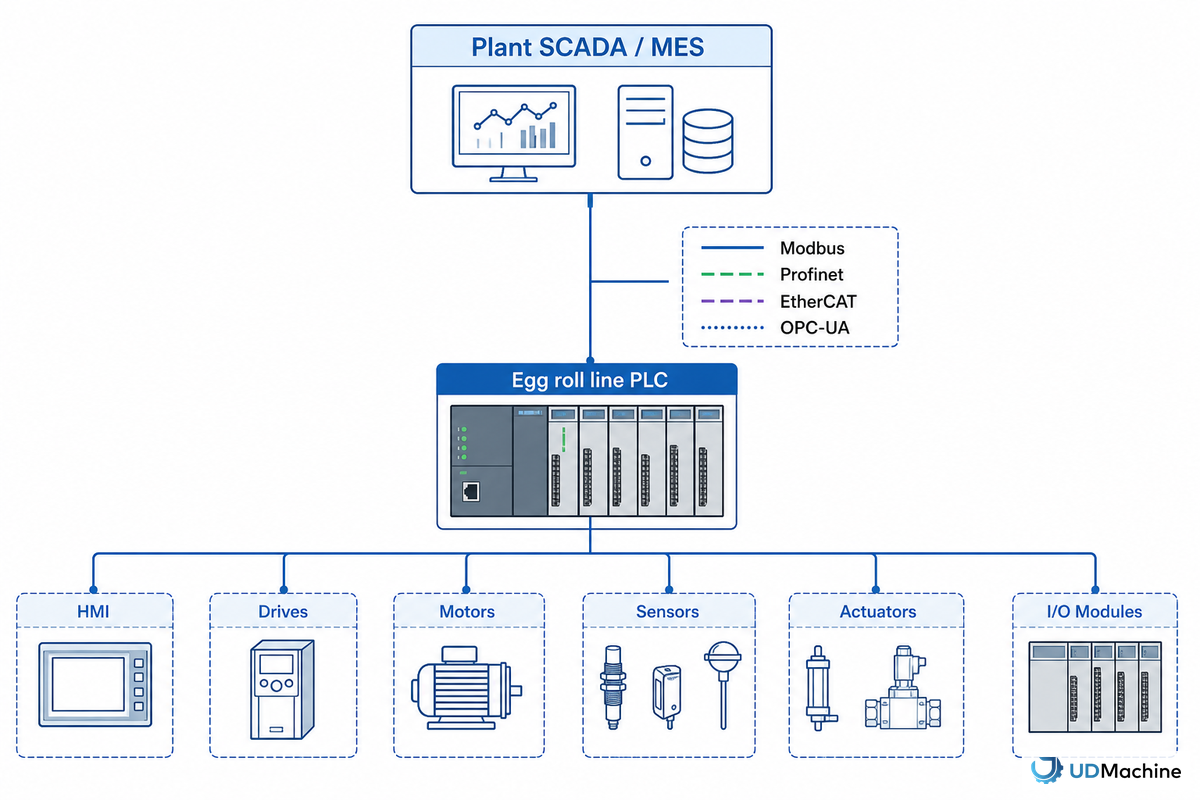
خطوط تولید تخممرغ معمولاً از پروتکلی استفاده میکنند که با پلتفرم اتوماسیون غالب کارخانه مطابقت داشته باشد: Modbus برای یکپارچهسازیهای ساده قدیمی، Profinet در داخل یک مرکز استاندارد شده توسط زیمنس، EtherCAT برای کنترل دقیق حرکت روی خود دستگاه، و OPC-UA زمانی که خط تولید باید دادهها را بین چندین برند فروشنده تبادل کند و یک سیستم مرکزی SCADA/MES. قبل از امضا، پروتکل خاص را با تأمینکننده خود تأیید کنید، زیرا PLC هر دستگاه تخممرغ هر چهار مورد را در معرض نمایش قرار نمیدهد.
آماده برای ماشین در مقابل آماده برای خط تولید
آماده به کار بودن در ماشین به این معنی است که یک PLC فرآیند خود را به درستی و به تنهایی انجام میدهد. آماده به کار در خط تولید به این معنی است که PLC میتواند فرآیند خود را به درستی انجام دهد و همچنین میتواند با بقیه کارخانه ارتباط برقرار کند.
یک دستگاه رول تخم مرغ که دارای PLC پایدار مخصوص به خود است که کنترل دما و کنترل احتراق را به خوبی انجام میدهد، آمادهی کار است و فرآیند خود را به درستی انجام میدهد. آماده بودن برای خط تولید موضوع دیگری است؛ PLC این دستگاه همچنین باید بتواند دادههای خود را در معرض نمایش قرار دهد و دستورات را از طریق هر پروتکل ارتباطی که سیستمهای اتوماسیون کارخانهی موجود شما از قبل استفاده میکنند، بپذیرد.
پوشش موجود صنعت از مدیریت انرژی، این تمایز را به صراحت روشن میکند: هدف ایجاد یک لایه یکپارچه از نظارت بر توان، کنترلها و ارتباطات در سراسر تأسیسات شماست - نه فقط نصب کنترلهای خوب بر روی دستگاههای منفرد [8] . این لایه یکپارچهسازی به طور فزایندهای به OPC-UA، یک استاندارد باز بین فروشندگان مختلف که توسط بنیاد OPC تعریف شده و با عنوان IEC 62541 منتشر شده است ، متکی است که کمیته IEC آخرین بار در مارس امسال آن را اصلاح کرد. [9]
| پروتکل | مورد استفاده معمولی | تلاش برای ادغام |
|---|---|---|
| مدباس (RTU/TCP) | تبادل ساده دادهها در سطح رجیستر با PLC های قدیمی | کم - پشتیبانی گسترده، پیکربندی حداقلی |
| پروفینت | کنترل بلادرنگ در یک شبکه کارخانهای با محوریت زیمنس | متوسط - قوی در یک اکوسیستم فروشنده، تلاش بیشتر در خارج از آن |
| EtherCAT | هماهنگسازی حرکت/سروو با سرعت بالا در خود دستگاه | متوسط - در داخل یک دستگاه واحد عالی عمل میکند، و به عنوان یک اتوبوس در سطح کارخانه کمتر رایج است |
| OPC UA | تبادل دادههای بیطرفانه بین تجهیزات برندهای مختلف و SCADA/MES کارخانه | پیشپرداخت متوسط-بالا — اما کمترین میزان قفل بلندمدت در یک خط تولید چندفروشندهای |
ترجیح فروشنده معمولاً پروتکل خاص را دیکته میکند، نه یک کتاب قانون دقیق برای نگاشت فرآیند؛ یک کارخانه عمدتاً زیمنس، صرف نظر از کاربرد، بر روی Profinet استانداردسازی میکند، در حالی که یک خط تولید مبتنی بر Beckhoff اغلب به EtherCAT متمایل است. هیچ پروتکل «یکتایی» برای همه موارد وجود ندارد: OPC-UA نشان دهنده لایه ادغام استانداردهای باز و نوظهور بین کارخانهها است که نمیتواند در کل بر روی یک فروشنده PLC استانداردسازی شود. OPC-UA جایگزینی برای گذرگاه فرآیند بلادرنگ و فشرده خود دستگاه نیست: دادههای منتشر شده مستقل در مورد پیادهسازی OPC-UA تعبیه شده هشدار میدهند که سربار از نظر حافظه و عملکرد پردازنده میتواند آن را برای برنامههای «بلادرنگ سخت» نامناسب کند، به همین دلیل است که تمایل دارد بالاتر از گذرگاههای بلادرنگی مانند EtherCAT یا Profinet به عنوان یک لایه اطلاعاتی در سطح کارخانه اجرا شود. [17] سوالی که باید از هر فروشنده بالقوه دستگاه رول تخم مرغ بپرسید این است که PLC دستگاه به طور بومی چه پروتکلهایی ارائه میدهد و چگونه میتوان آن پروتکلها را به استاندارد کارخانه متصل کرد - قبل از امضای سفارش خرید، چه سوالی باید مطرح و پاسخ داده شود.
هماهنگی چندین تأمینکننده تجهیزات در یک خط
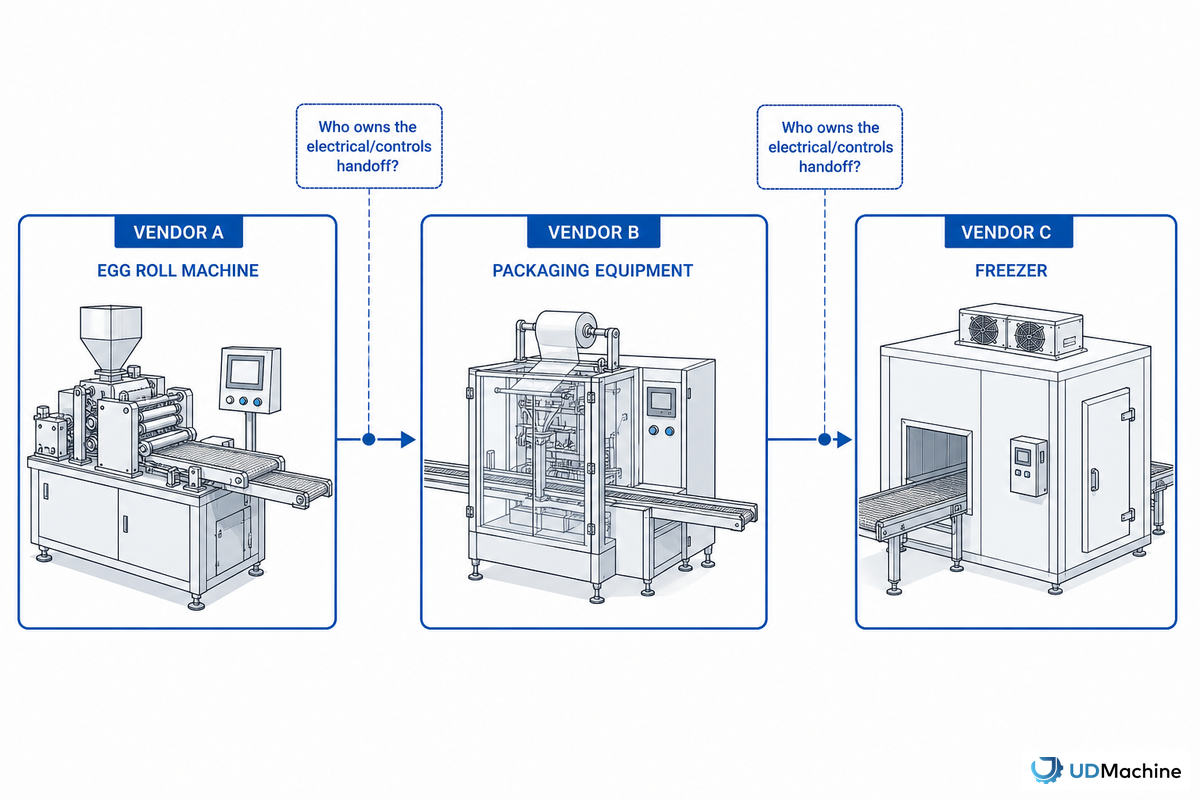
وقتی دستگاه رول تخممرغ، خط بستهبندی و فریزر از سه تأمینکننده مختلف میآیند، حداقل یک بُعد از مشکل بر اساس یک استاندارد بالفعل است: PackML (یک ابتکار سازمان اتوماسیون و کنترل ماشین یا OMAC که توسط ISA با عنوان TR88.00.02 پذیرفته شده است) حالتها و رفتارهای استاندارد ماشین را «صرف نظر از اینکه از کدام دستگاه و کدام تولیدکننده سیستم کنترل» میآیند، دیکته میکند. [15] این مشکل واژگان فنی برای ماشینآلات بستهبندی را پوشش میدهد - نه مشکل اصطلاحات تجاری. به این سوال که مشخصات چه کسی بر انتقال فیزیکی و الکتریکی بین ماشینها حاکم است، و همچنین اینکه چه کسی در صورت وجود مشکل در این انتقال، ریسک ادغام را بر عهده دارد، نمیپردازد. حتی سازندگان ماشینآلات تجهیزات رول تخممرغ نیز تلویحاً این شکاف را تصدیق میکنند. یک رقیب بزرگ تبلیغ میکند که به نگرانیهای خریداران در مورد «مدیریت چندین تأمینکننده تجهیزات» با یک سیستم کلید در دست تک منبعی پاسخ خواهد داد، نه اینکه یک چارچوب مشترک ارائه دهد که خریداران بتوانند از آن برای ادغام ماشینآلات از فروشندگان مختلف استفاده کنند. [10] اگر خریدار بخواهد فقط با یک فروشنده معامله کند، این خوب عمل میکند. اگر یک کارخانه چندین ماشین از تأمینکنندگان مختلف داشته باشد و بخواهد ماشینها زبان دولتی مشترکی داشته باشند و به یک قرارداد کتبی نیاز داشته باشد که مشخص کند در صورت عدم موفقیت در تحویل، چه کسی مسئول است، این روش جواب نمیدهد.
| نقطه رابط | چه کسی باید آن را مشخص کند | خرابی رایج در صورت عدم مالکیت |
|---|---|---|
| جابجایی مکانیکی (ارتفاع ورودی/خروجی، سرعت) | یکپارچهساز خط یا مهندس کارخانه، نه هیچکدام از فروشندگان ماشینآلات به تنهایی | عدم تطابق ارتفاع/سرعت نوار نقاله در زمان راهاندازی کشف شد |
| رابط برق/کنترل (پروتکل PLC) | مهندس کنترل کارخانه یا یک متخصص یکپارچهسازی سیستم PLC که کار یکپارچهسازی سیستم PLC SCADA را انجام میدهد، که قبل از سفارش به صورت کتبی توسط هر دو فروشنده تأیید شده باشد. | عدم تطابق پروتکل که نیاز به یک دروازه مقاومسازی پرهزینه دارد |
| تامین آب و برق (برق، گاز، هوا) | تأسیسات/مهندسی کارخانه، متناسب با بار ترکیبی تجهیزات | پنل یا کمپرسوری که پس از تحویل، کوچک تشخیص داده شد |
نصب، راه اندازی و آمادگی اپراتور
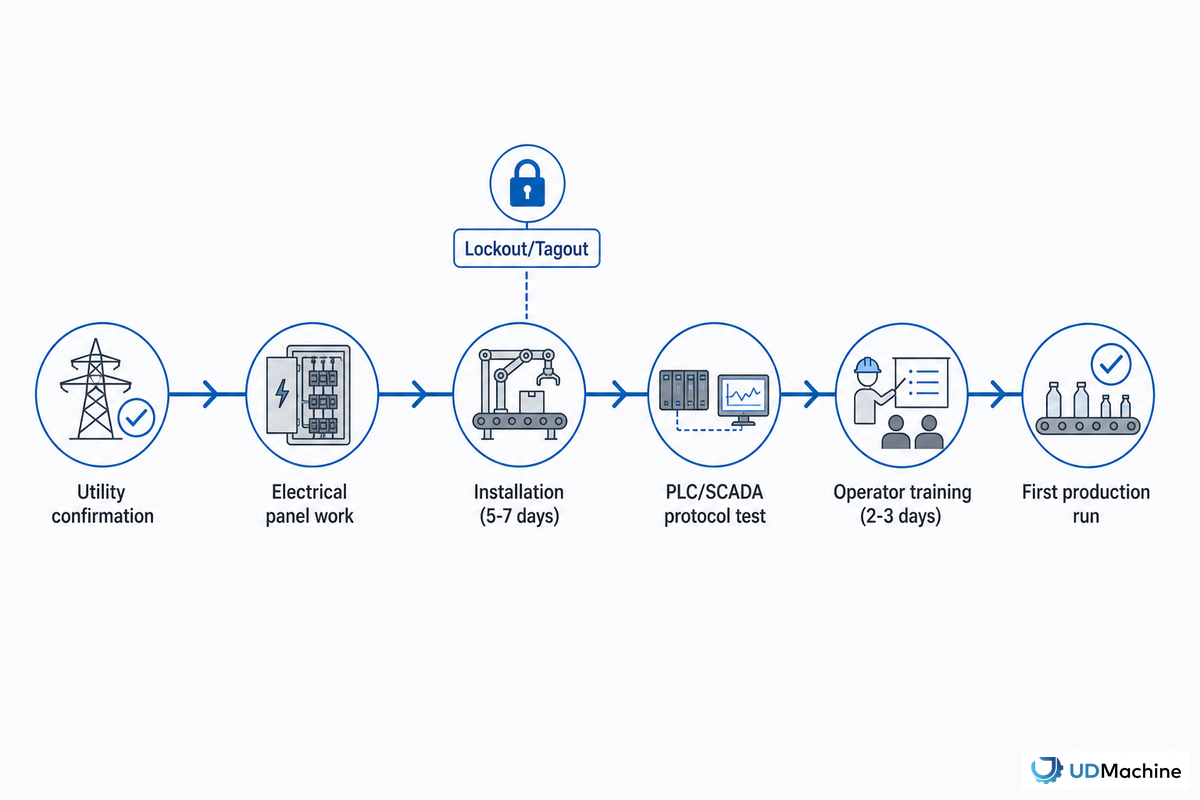
پس از اینکه هماهنگیهای لازم برای یکپارچهسازی تجهیزات، فضای اشغالشده و کنترل انجام شد، راهاندازی واقعی از یک روال معمول پیروی میکند: اتصال تجهیزات، انجام یک آزمایش آزمایشی بدون محصول، اتصال PLCها به سیستمهای موجود کارخانه (در صورت نیاز)، سپس ارائه آموزش به اپراتور قبل از راهاندازی خط، که یک توالی مشخص از رویدادها برای این گروه از تجهیزات است.
- تأسیسات را طبق مشخصات تأیید شده در طول تأیید فضای بالای پنل و الزامات گاز/هوا، وصل کنید.
- مطابق با الزامات OSHA برای کنترل انرژی خطرناک، قبل از شروع عملیات خشک، تجهیزات جدید را قفل/برچسبگذاری کنید.[11]
- قبل از شروع کار، محافظ نقطه کار را روی تمام غلتکها، قالبها و برشدهندهها نصب کنید؛ این با LOTO متفاوت است زیرا از کار مداوم دستگاه محافظت میکند (مثلاً نقاط گاز ورودی، اجزای متحرک).[16]
- PLCها را با استفاده از پروتکل تأیید شده در بحث تحویل فروشنده که در بالا ذکر شد، در برابر SCADA/MES کارخانه آزمایش کنید.
- اگر هنوز در حال کار بر روی توالی راهاندازی در سطح بالاتری هستید، به جای آموزش عمومی، اپراتورها را با این پیکربندی خط سفارشی آموزش دهید. راه اندازی خط تولید اگرول آن زمینه را با عمق بیشتری پوشش میدهد.
رویههای قفلگذاری/برچسبگذاری در اینجا، در طول راهاندازی، بیشترین اهمیت را دارند، زیرا یک خط جدید در این مرحله سیمکشی الکتریکی در معرض دید و قطعات متحرک باز بیشتری نسبت به زمانی که دوباره به طور کامل کار میکند، دارد. استاندارد OSHA در مورد کنترل انرژی خطرناک برای این دوره از نگهداری، تنظیم و آزمایش در نظر گرفته شده است. [11]
ادغام خطوط چندفروشندهای به کجا میرود؟
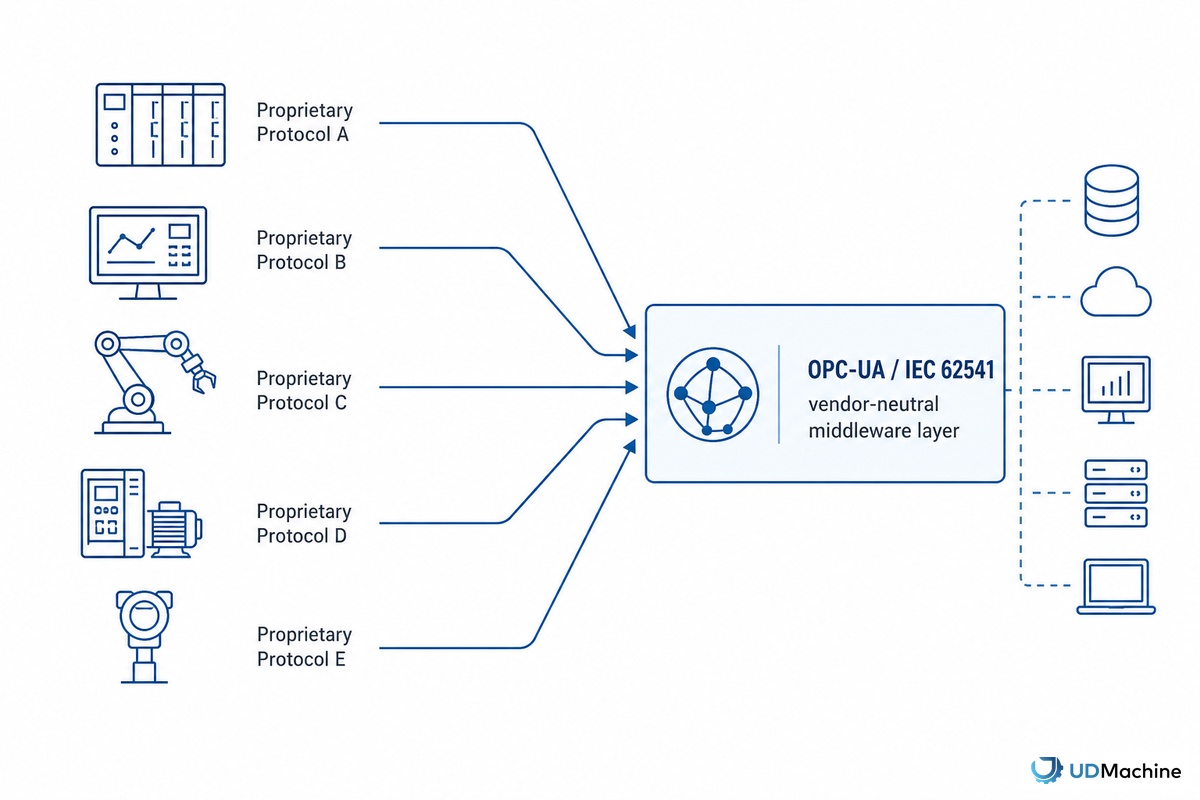
خریداران به عدد اندازه بازار اهمیتی نمیدهند - آنها به این اهمیت میدهند که کنترلهای صنعتی حول پروتکلهای استاندارد و بیطرف از فروشنده تجمیع میشوند تا اصطکاک ادغام چند فروشندهای که در بالا توضیح داده شد را کاهش دهند. برنامهنویسی اصلی PLC هنوز کنترل سطح ماشین را تثبیت میکند، اما لایهای که ماشینهای فروشندگان مختلف را به هم متصل میکند، به طور فزایندهای میانافزار کلاس OPC-UA است، نه گذرگاه اختصاصی یک فروشنده. [12] بهروزرسانی بنیاد OPC برای IEC 62541 در سال 2026، یک نقطه داده مشخص و تاریخدار در این جهت است، نه یک پیشبینی. [9]
برای کارخانهای که قصد دارد خط تولید خود را در سال ۲۰۲۶ یا ۲۰۲۷ اضافه کند، اقدام عملی این است که از هر فروشنده تجهیزات - از جمله دستگاه رول تخممرغ - بپرسد که امروز از کدام پروتکلها پشتیبانی میکنند و کدامها را اضافه میکنند، نه اینکه فرض کند لیست پروتکلهای امروز برای دو چرخه خرید دیگر کافی خواهد بود.
فقط در چارچوب اندازه بازار: چندین شرکت تحقیقات بازار، رشد CAGR دو رقمی را برای نرمافزارهای اتصال مرتبط با OPC-UA تا اوایل دهه 2030 تخمین میزنند. [13] این رقم، پیشینه جهتدار است، نه مبنای توصیه فوق - دلیل استانداردسازی پروتکلها بر اصطکاک ادغام استوار است، نه اندازه بازار.
انتگرالگیری با خط ۵ نقطهای، برو-نرو
قبل از ثبت سفارش، یک بررسی پنج سؤالی در مورد برق، تاسیسات، مساحت، سرعت و کنترلها انجام میشود که در آن قبولی/ردی تأیید میشود.
- برق: آیا بودجه پنل بر اساس کیلووات روی پلاک به علاوه ۵۴-۸۴٪ فضای سر در نظر گرفته شده است، نه بر اساس توان نامی دستگاه؟
- شرکت برق: آیا نوع گاز تأیید شده است و آیا تقاضای هوای فشرده برای هر ایستگاه کمکی ارزیابی شده است (حتی اگر پاسخ «هیچ نیازی نیست» باشد)؟
- فضای اشغال شده: آیا طرح شامل فضای کافی برای نوار نقالهها و دسترسی به تعمیر و نگهداری میشود، نه فقط ابعاد خالی دستگاه؟
- سرعت: آیا کندترین ایستگاه در کل خط - نه فقط دستگاه رول تخم مرغ - شناسایی و بر اساس آن رتبهبندی شده است؟
- کنترلها: آیا قبل از ثبت سفارش، سازگاری پروتکل PLC با SCADA/MES موجود کارخانه به صورت کتبی تأیید شده است؟
س: یک خط تولید یکپارچه رول تخم مرغ علاوه بر خود دستگاه به چه گواهینامههایی نیاز دارد؟
مشاهده پاسخ
س: آیا یک PLC میتواند هم دستگاه رول تخممرغ و هم تجهیزات بستهبندی مجاور را کنترل کند؟
مشاهده پاسخ
س: یک خط تولید رول تخم مرغ معمولاً به چه مقدار هوای فشرده نیاز دارد؟
مشاهده پاسخ
س: یک جدول زمانی واقعبینانه از تأیید یوتیلیتی تا اولین دور تولید چقدر است؟
مشاهده پاسخ
س: آیا ارتقاء از خط نیمه اتوماتیک به خط تمام اتوماتیک، الزامات تاسیساتی من را تغییر میدهد؟
مشاهده پاسخ
س: وقتی تجهیزات از چندین تأمینکننده میآیند، چه کسی مسئول رابط برق/کنترل است؟
مشاهده پاسخ
بررسی مشخصات سری UDTECH UD05 →
چرا این را مینویسیم؟
سوالات مربوط به یکپارچهسازی - اندازه پنل، هوای فشرده، سازگاری پروتکل - به طور مداوم پس از خرید دستگاه مطرح میشوند، نه قبل از آن، بر اساس مشخصات اندازهگیری شده در کارخانه و اسناد نصب که UDTECH در خط تولید ویفر تخممرغ UD05 خود ارائه میدهد. ما این راهنما را برای مرحله مهندسی و مدیریت کارخانه که پس از تصمیم خرید است، نوشتهایم، نه خود تصمیم خرید. بررسی شده توسط تیم فنی شرکت فناوری Suzhou UDTECH.
منابع و مراجع
- مطالعه الزامات برق آشپزخانههای تجاری تمام برقی — CalNEXT (برنامه تحقیقاتی تأمین مالی شده توسط شرکتهای برق کالیفرنیا)
- ۱۹۱۰.۳۰۵، روشهای سیمکشی، قطعات و تجهیزات برای مصارف عمومی — اداره ایمنی و بهداشت شغلی ایالات متحده
- وقتی ادغامهای خوب بد میشوند — مدیر اجرایی صنایع غذایی
- سیستم های هوای فشرده — مشاور انرژی تجاری
- چگونه یک خط تولید مواد غذایی برای کسب و کار خود بسازید — نرمافزار دیجیت
- قبل از اضافه کردن خط تولید دیگر، گلوگاه واقعی را پیدا کنید — سیان ولدان
- چگونه گلوگاههای تولید را پیدا و کاهش دهیم — بستهبندی الیتِر
- بهبود مدیریت انرژی در تولید مواد غذایی و آشامیدنی — اینداستری ویک
- بهروزرسانی IEC 62541 (OPC UA) منتشر شد — بنیاد OPC
- دستگاه رول تخم مرغ و خط تولید اتوماتیک — ANKO Food Machine Co., Ltd. (صفحه بازاریابی رقیب، که به دلیل نقطه ضعف خریدار ذکر شده، به آن ارجاع داده شده است)
- ۱۹۱۰.۱۴۷، کنترل انرژی خطرناک (قفل/برچسبگذاری) — اداره ایمنی و بهداشت شغلی ایالات متحده
- اتوماسیون صنعتی در سال 2026: چرا برنامهنویسی PLC هنوز اهمیت دارد؟ — مشاوره آر ال
- دروازههای OPC-UA برای بازار یکپارچهسازی PLCهای قدیمی — Fact.MR (فقط در چارچوب اندازه بازار)
- ۲۱ CFR ۱۱۷.۴۰، تجهیزات و ظروف — سازمان غذا و داروی آمریکا
- PackML — سازمان اتوماسیون و کنترل ماشین (OMAC)، مصوب ISA با عنوان TR88.00.02
- ۱۹۱۰.۲۱۲، الزامات عمومی برای همه ماشینآلات — اداره ایمنی و بهداشت شغلی ایالات متحده
- تحقیق در مورد محدودیتهای پیادهسازی OPC-UA تعبیهشده — آرکایو
مقالات مرتبط
- نحوه راه اندازی خط تولید اگرول — مرحله برنامهریزی استارتاپ که بخش راهاندازی این مقاله بر اساس آن بنا شده است
- برنامه ریزی ظرفیت دستگاه رول تخم مرغ — قبل از اینکه به سوال تطبیق سرعت در بالا برسید، اندازه خط خود را با تقاضا مطابقت دهید
- دستگاه رول تخم مرغ دستی در مقابل اتوماتیک - چگونه سطح اتوماسیون، تصویر صنعت برق و کنترل را تغییر میدهد
- گواهینامههای ایمنی مواد غذایی برای ماشینآلات تولید اسنک - لایه انطباق در کنار الزامات مهندسی در اینجا
- سری UDTECH UD05 — مشخصات کامل ماشینآلات ذکر شده در سراسر متن