Расплавьте пластиковую деталь и обработайте её как угловой дефект, подобно плавлению стекла или восстановлению сломанной кости; цель — изменить её форму, не повредив: экструзия и литье под давлением — два из многих методов достижения этой цели. В этой статье мы рассмотрим суть этого процесса в промышленности. Для начала необходимо провести различие между экструзией и литьем под давлением, поскольку в рекламной индустрии из человека, использующего продукт, формируется автономный образ, так и ротационное формование, стоящее рядом с литьем под давлением, меняет наше представление о втором упомянутом процессе. Итак, приготовьте защитные очки, пока мы будем разбираться в тонкостях и методах, скрывающихся за фасадами производственных процессов , инновациях в области экструзии/предварительной обработки и создании деталей с такой поразительной точностью, что вы забудете, что они были изготовлены с огромным трудом. Кто бы мог подумать, что это возможно, но реальность превосходит все ожидания. Всё необходимое находится прямо перед вашими глазами: инструкции. Вперёд! Давайте изучим пресс-формы и системы формования «ракушка», литье под давлением и экструзию, революционизирующие, формирующие и переосмысливающие будущее!
Что такое экструзия и как она работает?
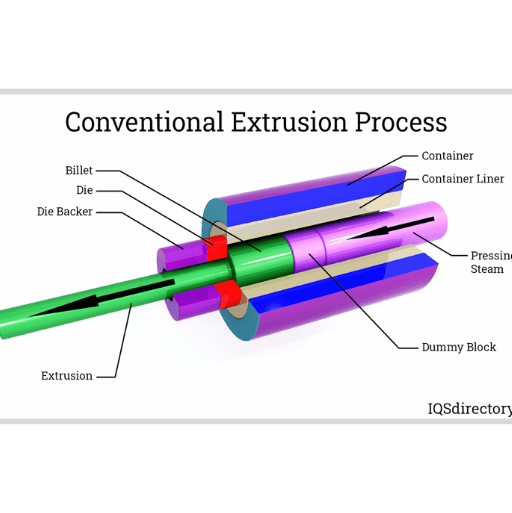
Как экструзия, так и литье под давлением — это методы, которые инженер может использовать для создания биссектрисы поперечного сечения. Последний активно использует созданный материал, в то время как первый перемещает его через матрицу за счет постоянного давления. Поскольку этот процесс обслуживает многие отрасли, включая строительство трубопроводов, производство труб, производство листов или профилей или конструкций, экструзия требует некоторых преимуществ, таких как высокая производительность и экономическая эффективность. В частности, хотя литье под давлением может производить только большие объемы заказов за раз, эти процессы сократили время и отрицательную разницу в стоимости. Следовательно, те, кто планирует использовать или адаптировать этот процесс экструзии в своих конструкциях, должны понимать аспекты экструзии. Такое применение было бы удовлетворительным.
Объяснение процесса экструзии
steOr противоположная сторона экструзии - горячая экструзия, которая физически может быть выполнена только один раз. Шаги один-три точно описывают общие свойства деформации во время горячей экструзии. Объясняют весь принцип высокотемпературного волокнистого металла. Экструзия при комнатной и высокой температуре. Когда в процессе экструзии используются повышенные температуры, так что вся деформация является пластичной, разница поразительна, и есть важные последующие различия на протяжении всего процесса.
Но прежде чем использовать эти преимущества, необходимо понять, как производятся трубы, трубки, профили и другие товары, получаемые в результате горячей экструзии. Критические методы производства, которые смягчают масштаб инфляции производственных издержек, а также то, как долго развивался весь процесс производства металлической экструзии, должны быть рассмотрены, чтобы получить машину для обработки прессованного металла, которая соответствует качеству и доступности.
Роль экструдера в производстве
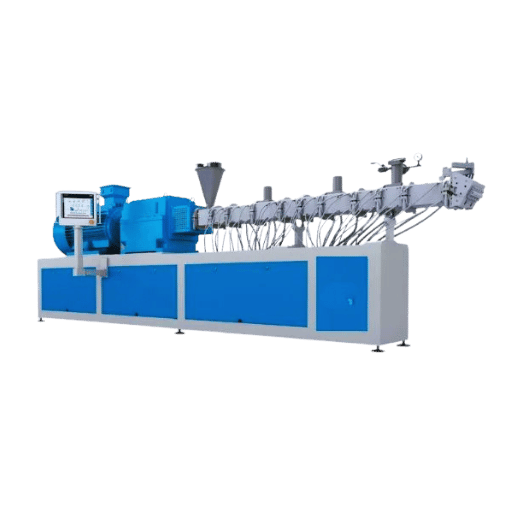
Экструдер необходим в производственном секторе, особенно при анализе производства пластмасс. Такие машины работают как нагревательные материалы, в основном пластиковые гранулы или пеллеты, для формования их в различные трубы, трубки, листы, профили и т. д. Функционирование экструдера заключается в плавлении пластика с помощью тепла и давления и продавливании его через матрицу для создания определенной формы. Этот процесс плавления, за которым следует проталкивание, известен как экструзия, и он имеет много преимуществ для производителей. Некоторые из них включают в себя процесс, который является эффективным по времени и недорогим и позволяет создавать сложные узоры с точными измерениями. Поэтому, как только производитель узнает подробности и потенциал процессов экструзии, ему будет легче использовать экструзию для расширения идей и производительности и, что еще важнее, для удовлетворения широкого спектра производственных приложений.
Преимущества экструзии в производстве пластмасс
Пластиковая экструзия является одним из основных направлений в производстве пластика из-за дополнительных преимуществ, которые она предлагает по сравнению с другими процессами изготовления пластика. При обсуждении пластиковой экструзии на ум приходят некоторые преимущества.
- Высокие показатели производительности: одним из основных преимуществ экструзии является ее способность увеличивать производительность, поскольку ее можно оптимально использовать для массового производства. Присущие этому процессу характеристики позволяют производить продукцию в больших количествах по относительно невысокой цене за единицу.
- Экономическая эффективность: Вероятно, наиболее упоминаемой особенностью процесса экструзии является его простота, которая в свою очередь сокращает количество производимых изделий и количество материала, идущего в отходы. Формовщики также выигрывают от этого, поскольку это снижает сложность работы, дополнительно снижая затраты, поскольку не требуются дополнительные инструменты.
- Универсальность в форме и размере: одно из самых больших преимуществ производства методом экструзии заключается в том, что система имеет неограниченные возможности для геометрических ограничений продукта, таких как толщина или даже длина. Модификации также легко вносятся с помощью процесса экструзии для соответствия различным требованиям дизайна.
- Широкий спектр материалов: Благодаря природе процесса экструзии можно использовать большое количество термопластичных материалов, таких как PS, PVC и PE. Эта большая возможность выбора материала дает производителям большую свободу в отношении прочности, химической стойкости или долговечности.
- Неразрывная связь дизайна с качеством: монография Клауса Мика подтверждает, что дизайн и стандарт конечного продукта могут быть хорошо интегрированы благодаря характеристикам процесса экструзии. В монографии Клауса Мика подтверждается, что характеристики продукта, касающиеся экструзии, воспроизводимы и взаимосвязаны благодаря точному контролю нескольких параметров на протяжении всего процесса экструзии, включая, помимо прочего, температуру, давление и скорость.
- Простая оптимизация: основное применение экструзии считается сферой применения, поскольку ее можно применять для мелкосерийного и массового производства. Кроме того, такие процессы обеспечивают легкую настройку для различных объемов выпуска.
Кроме того, благодаря преимуществам экструзии в глубоких технологических процессах можно добиться большей экономии на производственных операциях и производить высококачественные пластиковые компоненты, отвечающие различным критериям различных отраслей промышленности, таких как автомобилестроение, строительство, упаковка и т. д.
Что такое процесс литья под давлением?
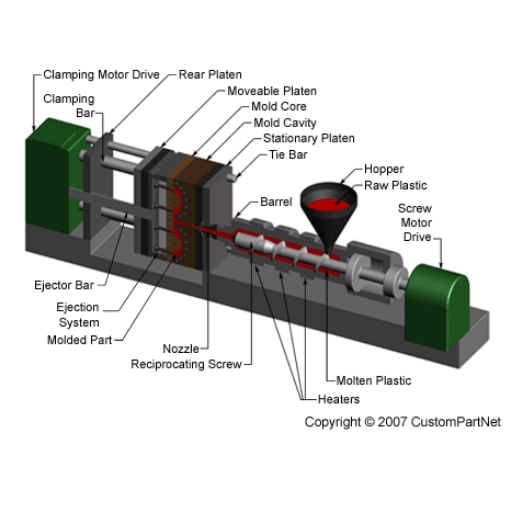
Ключевые этапы литья пластмасс под давлением
Базовый процесс PMI содержит определенные шаги, которые помогают формировать сырье в требуемый пластиковый компонент. Ниже приведены шаги, которые играют важную роль в литье пластмасс под давлением:
- Зажим: Половины формы должны быть выровнены в правильном положении для впрыска материала. После того, как они будут выровнены правильно, форма закрывается, и зажимной узел удерживает их вместе.
- Впрыск: Система впрыска формы затем втягивает эти гранулы в цилиндр, где шнек вращается и проталкивает гранулы, все еще нагревая их; это расплавляет гранулы в расплавленный пластик. Инжекционное сопло впрыскивает теперь расплавленный пластик через систему высокого давления.
- Охлаждение: Когда расплавленный пластик впрыскивается в полость формы, он начинает остывать, в результате чего он начинает затвердевать. Этот процесс позволяет пластику принять ту же форму, что и форма. Этот период охлаждения важен для обеспечения правильной формы и размеров.
- Выталкивание: После охлаждения выталкивающие штифты могут удалить затвердевшую пластиковую деталь. При этом полусекции формы разделятся, что позволит получить доступ к готовой детали.
- Отделка: Если требуются какие-либо дополнительные действия, такие как обрезка, добавление клея или добавление новых компонентов, их можно выполнить после того, как извлеченный компонент остынет.
С включением этих компонентов, как упоминалось ранее, готовые пластиковые изделия могут быть легко изготовлены. Сегодняшние технологии достаточно продвинуты и помогают преодолеть любые препятствия.
Понимание формы и полости
Форма является одним из важнейших компонентов любого продукта в процессе литья пластмасс под давлением. Эта форма состоит из двух частей: полости формы и сердечника, которые изготавливаются по определенным размерам и формам с предельной точностью.
- Полость пресс-формы: Полость пресс-формы — это место, куда впрыскивается расплавленный жидкий пластик. Это делает ее наиболее важной частью пресс-формы, поскольку она определяет несколько факторов готового изделия, таких как его внешняя геометрия и отделка его поверхности. Полость пресс-формы конструируется с большой детализацией, чтобы удовлетворить требованиям, изложенным в дизайне продукта, который может включать такие особенности, как текстуры, логотипы и т. д.
- Ядро пресс-формы: Ядро пресс-формы — это внутренняя функция приложения, которая может выполнить требования, удовлетворяемые полостью пресс-формы. Проще говоря, оно обеспечивает внутренние размеры и форму приложения, а также другие функции, если это необходимо. Ядро пресс-формы находится внутри полости пресс-формы, и они производят формованное изделие.
В заключение следует сказать, что полость и сердечник пресс-формы гарантируют, что затвердевший продукт будет иметь характеристики и свойства, согласованные на этапе проектирования продукта. Компании создают и конструируют пресс-формы с предельной точностью, чтобы обеспечить бесшовность при литье пластмасс под давлением.
Освоив детали пресс-формы и полости, производители пластмасс могут точно настроить свои производственные процессы, сократить количество ошибок и дефектов и в конечном итоге производить высококачественные изделия из пластмасс для различных отраслей промышленности.
Преимущества использования литья под давлением для сложных форм
На основе моего опыта и навыков можно с уверенностью сказать, что литье сложных форм методом литья под давлением имеет много преимуществ. Во-первых, литье под давлением значительно повышает способность точно и однородно дублировать сложные и подробные конструкции. Это гарантирует, что каждое произведенное изделие будет соответствовать требуемым условиям для улучшения результата всего процесса. Более того, литье под давлением также делает производителей экономичными в производстве, повышая эффективность. Такой подход поможет литью под давлением сложных форм помочь производителям сократить дефекты при производстве высококачественных пластиковых деталей для различных отраслей промышленности.
Чем они отличаются: экструзия и литье под давлением?
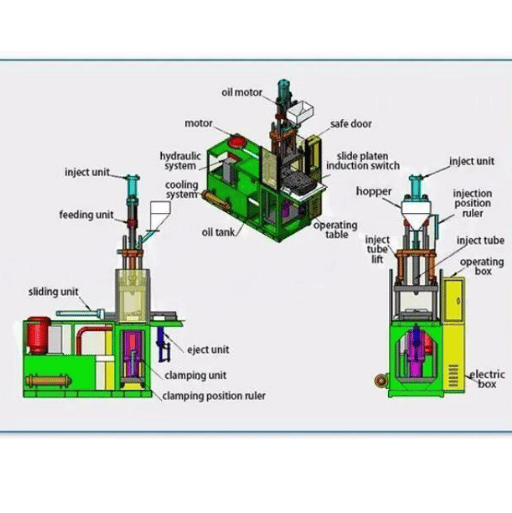
Разница между экструзией и инжекцией
Что касается различий, я думаю, уместно упомянуть, что есть два процесса, которые, по-видимому, производят довольно похожие конечные продукты: экструзия и литье под давлением. Однако, исходя из моих значительных знаний и опыта в области процессов производства пластика, я могу указать на наиболее важные различия между этими двумя методами.
Это известный метод проталкивания нагретой пластиковой массы через матрицу для создания удлиненного профиля. Он имеет широкий спектр применения, включая производство различных сечений, таких как трубы, трубки и листовые материалы. Когда дело доходит до автозапчастей, потребительских товаров и медицинских приборов, требующих более сложных геометрических форм, литье под высоким давлением обеспечивает это. Этот процесс впрыскивает расплавленный пластик в формы — их великое множество.
Основное различие связано с формированием расплавленного пластика в конечную форму. В то время как экструзия подразумевает непрерывную операцию, литье под давлением является циклической операцией, где в каждом цикле происходит заполнение, охлаждение и выталкивание конечной детали. Это означает, что каждый процесс может быть применим к различным подходам также с точки зрения эффективности и экономики, что равно объемной агрессивности внешней сложности формы, интеграции производства и ценообразования.
Я считаю, что в конечном итоге определяет, использовать ли экструзию или литье под давлением для продукта, то, что конкретно представляет собой этот продукт и для чего он будет использоваться. Я предлагаю вам тесно сотрудничать с вашим производителем, чтобы выяснить, какая инфузия лучше всего подходит для вашего пластикового продукта.
Сравнение методов экструзии пластика и литья под давлением
Пластик является одним из наиболее используемых материалов сегодня, и существует два основных метода производства пластиковых изделий: литье под давлением и экструзия. Оба метода отличаются своими особенностями и пригодностью для различных применений в различных отраслях промышленности. Давайте рассмотрим различия и аспекты, помогающие выбрать эти методы, более подробно:
Экструзия пластмасс
Это процесс, в котором отверстие матрицы всегда уже, чем поперечное сечение экструдируемого материала. Пластиковое сырье нагревается, расплавляется и выдавливается через матрицу во время процесса. Этот метод может применяться для производства труб, трубок, стержней, листов и других изделий с одинаковым поперечным сечением по всей их длине. Некоторые факторы, которые необходимо учитывать при экструзии пластика, следующие:
- Универсальность материала: экструзия пластика хорошо работает с широким спектром термопластичных материалов, включая ПВХ, ПЭВП, ПЭНП и т. д.
- Экономичность: благодаря непрерывному процессу и высокой скорости производства экструзия иногда может быть экономичным решением для массового производства.
- Гибкость конструкции: хотя экструзия ограничивается непрерывными формами, существует гибкость конструкции относительно длины, толщины и профиля экструзии.
Формирование инъекции
В конце концов, форма для инъекции состоит из инъекции пластика в состояние жидкости в полости формы. Это основное применение при изготовлении изделий, которое позволяет создавать самые сложные формы и обеспечивает допуски к изготовлению нестандартных жестких изделий. Некоторые аспекты, имеющие отношение к формированию для инъекции, включают:
- Большой выбор продуктов: Форма для инъекций, которая может быть пропорциональна большому разнообразию продуктов, включая мелкие и детализированные компоненты, а также большую часть, которую можно использовать для боли в автомобилях или медицинских устройствах.
- Ampla escrepa sobre Plástico Формовка, позволяющая инъецировать большую часть термопластических пластмасс, в том числе АБС, полипропилен, поликарбонат между внешними частями, пропорциональная гарантированной свободе собственности на материалы.
- Передайте возможность использовать элементы для разделения деталей, чтобы форма для инъекции потребляла сильный контроль над формой, гарантируя, что повторение квалификации и как средние полумесяцы для точности допусков.
Когда экструзии пластика производятся в виде инъекций, которые имеют преимущества и преимущества, которые могут определить характеристики пластика, которые вы хотите, или номер производства среди внешних источников денежных средств. Это процесс, который нужно сделать, получить доступ к характеристикам продукта и его использованию. Если вы взаимодействуете с фабрикантом с огромным опытом, вы можете узнать, как лучше всего использовать технические средства для производства пластмасс и того, что необходимо для обеспечения производства.
Выбор правильного производственного процесса для вашего продукта
Решение о производстве пластикового продукта следует принимать с должной осторожностью. Однако знание плюсов и минусов экструзии и литья под давлением пластика может помочь вам принять правильное решение. Вот некоторые факторы, которые следует учитывать при выборе правильного производственного процесса для вашего продукта: Некоторые факторы, которые следует учитывать при выборе производственного процесса:
- Общая толщина желаемой детали: Пластиковая экструзия лучше всего подходит для простых изделий с длинным поперечным сечением, таких как трубы, трубки и профили. Существуют различные типы процессов экструзии. Напротив, литье под давлением, как правило, отлично подходит для геометрии с тонкими стенками и сложными элементами.
- Прогнозируемое количество: Количество, необходимое для ожидаемого производства, также сильно влияет на тип процесса, который будет принят. Пластиковая экструзия, благодаря своему непрерывному производственному процессу, делает возможным производство в больших количествах, в то время как литье под давлением может выполнять как циклы с малыми, так и большими количествами.
- Факторы стоимости – Экономический аспект выбора типа процесса имеет первостепенное значение. В частности, экструзия пластика характеризуется относительно низкими затратами на оснастку, что делает ее пригодной для производства жестких форм в больших количествах. С другой стороны, литье под давлением имеет недостаток, поскольку требует значительных затрат на оснастку. Тем не менее, оно может быть более рентабельным при обработке крупных деталей или небольших партий из-за широкого применения этой технологии и экономии материалов.
Также было бы выгодно сотрудничать с опытным производителем, хорошо знакомым с процессами экструзии и литья пластмасс под давлением. Он сможет понять ваши технические характеристики продукции, предполагаемый объем производства и бюджетные ограничения, а также предложить подходящие варианты производства. Обладая этими знаниями, вы получите наилучшие результаты, снижение затрат и скорость производства пластмассовых изделий, соответствующую вашим потребностям.
Применение экструзии и литья пластмасс под давлением

Распространенные области применения экструдированных пластиковых изделий
Экструдированные пластиковые детали используются шире в различных секторах благодаря простоте производства, механической прочности и низкой стоимости. Ниже приведены несколько областей, где экструзия становится оптимальным процессом: экструзия пленки для упаковки и профили для строительных целей.
- Экструдированные трубы и трубки выгодны для водопровода, орошения и транспортировки жидкостей, поскольку они обладают высокой устойчивостью к коррозии, химикатам и ультрафиолетовому излучению.
- Большинство экструдированных пластиковых профилей, предназначенных для оконных и дверных рам, широко используются в строительстве. Они предпочтительны, поскольку они изолируют, относительно легки и требуют меньшего ухода, чем дерево или металл.
- Экструдированные пластиковые трубы обеспечивают безопасность и эффективность в электропроводке и кабельных приложениях. Они также изолируют, защищают от влаги и факторов окружающей среды и обеспечивают легкую установку.
- Другая область, где экструзия хорошо принята, — это изготовление упаковочных материалов, таких как пленки, листы и пакеты. Эти продукты обеспечивают барьеры, гибкость и даже столь необходимые качества для пищевых и фармацевтических продуктов.
- Экструдированные пластиковые детали тесно интегрированы в автомобильные приложения, включая уплотнители, уплотнители, отделку и даже внутреннюю фурнитуру. Пластиковая экструзия улучшает конструктивные особенности, шумоподавление и ударопрочность, что повышает привлекательность и функциональность автомобиля.
- Пластиковая экструзия создает гибкость дизайна и улучшает эстетику, позволяя создавать сложные формы и облегчая использование нескольких цветов, тем самым повышая визуальную привлекательность. Некоторые из применений экструзии в A & D включают отделку краев, выкружки и формовку.
Тем не менее, они представляют собой лишь небольшую часть экструдированных пластиковых товаров на рынке. Отрасли постоянно ищут новые способы применения технологий экструзии для своих нужд, что объясняет большую популярность и применимость экструзии пластика как производственного процесса.
Популярные области применения деталей, изготовленных методом литья под давлением
Литые детали популярны в нескольких отраслях промышленности, поскольку они эффективны и экономичны. Ниже приведены некоторые из распространенных применений литьевых деталей:
- Автомобильные компоненты: Автомобильная промышленность использует различные детали, изготовленные методом литья под давлением, такие как внутренняя и внешняя отделка, ручки, панели приборной панели, детали кузова и многие другие компоненты. Детали обеспечивают прочный конечный продукт, который хорошо сделан, точен и имеет высококачественную отделку поверхности.
- Электроника и бытовая техника: литье под давлением используется для производства небольших, подробных, точных деталей для многих электронных и бытовых устройств. К таким деталям относятся корпуса и разъемы или переключатели и кнопки. Формованные детали точны, просты в установке и функциональны.
- Медицинские приборы: хирургические инструменты и медицинские приборы, такие как шприцы и флаконы, а также имплантаты, производятся с использованием различных методов литья под давлением. Это позволяет производить стерильные, точные и биосовместимые предметы, при этом удовлетворяя строгим стандартам качества и безопасности.
- Упаковка: Упаковочная промышленность в значительной степени опирается на литьевые компоненты, включая крышки и затворы, бутылки и контейнеры, а также формы для вставок в упаковку. Эти процессы позволяют производить уникальные формы, специально разработанные для защиты товара, простоты использования и правильной эстетики.
- Потребительские товары: процесс литья под давлением также используется для производства потребительских товаров, таких как игрушки, предметы домашнего обихода и предметы личной гигиены. Он позволяет создавать сложные геометрические формы, различные цветовые вариации и прочные детали, которые требуются клиентам.
Вот несколько иллюстраций диапазона использования деталей, изготовленных с помощью литья под давлением. Благодаря своей адаптивности, точности и экономическим преимуществам литье под давлением стало нормой в различных секторах, создавая качественные, жизнеспособные и недорогие детали.
Какие виды пластика используются при экструзии и литье под давлением?

Понимание термопластичных материалов
Термопластики — это полимеры, которые текут при нагревании выше определенной критической температуры. Термопластики можно обрабатывать любое количество раз без изменения их свойств, что делает их пригодными для многократных циклов создания. Некоторые важные соображения относительно термопластичных материалов включают следующее:
- Доступен ряд вариантов: Доступны различные виды термопластиков, каждый из которых имеет различные свойства и характеристики. Наиболее распространенными являются полиэтилен (ПЭ), полипропилен (ПП), полистирол (ПС), поливинилхлорид (ПВХ) и акрилонитрилбутадиенстирол (АБС).
- Универсальность: Благодаря аморфной микроструктуре материалов термопласты можно заливать в формы, плавить и охлаждать для создания многочисленных форм и изделий. Это свойство позволяет использовать их в различных областях применения.
- Экологичность: Термопластики можно многократно переформовывать и переформовывать без каких-либо заметных изменений их свойств. Это делает их более желательными с точки зрения сохранения окружающей среды.
- Термопластичные материалы и их свойства: Термопластичные материалы обладают различными свойствами, включая механические, химические, стойкость к растворителям и термические. Поскольку все эти свойства различаются, эксплуатационные характеристики материала в определенных областях и условиях, включая прочность, гибкость, ударопрочность и температуру, будут различаться.
Понимание свойств и особенностей различных термопластичных материалов имеет важное значение для выбора наиболее подходящего материала для конкретного процесса экструзии или литья под давлением.
Роль полимера и гранул в процессе
Как основа качественной продукции, значение полимера и гранул в процессах изготовления пластика нельзя недооценивать. Это связано с тем, что полимер базового материала влияет на характеристики, особенности и свойства пластика. Обычно это небольшой кусочек круглой, хорошо известной пластиковой смолы или гранул.
В ходе операции полимерные гранулы нагреваются до определенной температуры, при которой они теряют свою форму и становятся жидкими. Затем этот жидкий полимер задавливается в полости или продавливается через сита, чтобы придать необходимую форму или очертание. Нагретый или жидкий полимер остывает и становится твердым, что является конечным продуктом пластикового материала.
Окончательные атрибуты конечного продукта влияют на выбор конкретного полимера для использования. Механическая прочность, гибкость, химическая устойчивость и термостойкость должны быть учтены. Поскольку полимеры различаются по своей природе, каждый из них имеет свои преимущества, недостатки и уникальные особенности по сравнению с другими.
Для достижения стабильных результатов качество и чистота полимерных гранул должны оставаться наивысшим приоритетом. Отсутствие посторонних веществ и точная формула в полимерных гранулах гарантируют благоприятные эксплуатационные характеристики и технологичность.
Полимеры и гранулы играют важную роль в производстве пластиковых изделий. Тип используемого полимера и качество гранул определяют свойства и производительность конечного пластикового изделия. Важно проявить суждение и выбрать наиболее подходящий полимер для достижения поставленных целей относительно функциональности, прочности и внешнего вида.
Как пластиковый материал влияет на конечный продукт
Разумный выбор пластиковых материалов — это та особенность, которая определит характеристики, функциональность и легкую эстетику изготавливаемого изделия. Конкретная полимерная наука исключит их функциональные характеристики, от определенной механической прочности до гибкости, химической и температурной стойкости. При выборе полимера необходимо четко понимать особые потребности для правильной работы. Более того, полимеризация обеспечивает возможность лучшей согласованности результатов, если качество полимерных гранул, используемых в процессе, достаточно хорошее и хорошо вливается в смесь. Загрязненные и плохо спроектированные гранулы ухудшают свойства производимого пластика, поэтому рассмотрение исходного ингредиента в первую очередь имеет решающее значение. В конце концов, выбор подходящего и высококачественного полимерного материала способствует получению постоянно надежных результатов при производстве пластика.
Часто задаваемые вопросы (FAQ):
В: Каковы наиболее отличительные особенности экструзии пластмасс и литья под давлением?
A: Технологии, используемые для производства пластика методом экструзии и литья под давлением, различаются. При экструзионном формовании расплавленный пластик продавливается через матрицу для получения формы с однородным поперечным сечением по всей длине. Это используется для таких форм, как профили труб или листов. В качестве альтернативы при литье под давлением жидкий пластик впрыскивается в форму в виде трехмерной полости, что позволяет изготавливать сложные детали. Экструзия создает длинный, тонкий профиль, но литье под давлением пластика в основном отливает отдельные куски пластика.
В: Какие этапы включает в себя процесс экструзии пластика?
A: Пластиковая экструзия — это процесс размягчения пластиковых гранул до расплавления и продавливания материала через матрицу для создания объекта с фиксированной формой поперечного сечения бесконечной длины. Расплавленный пластик затвердевает в форме, приданной матрицей, когда он остывает и покидает матрицу. Это действие в производстве может использоваться для создания труб, трубок, уплотнителей и даже пластиковых листов.
В: Как литье под давлением вписывается в более широкие рамки обрабатывающей промышленности?
A: Из того, что было дано, можно сделать вывод, что литье под давлением органично интегрируется в более широкий контекст обрабатывающей промышленности. Занимаясь прессованием металла, формованием и литьем под давлением из металла или пластика, оно обеспечивает идеальную опору для коммерции и торговли, поскольку все продукты должны быть изготовлены. Но как литье под давлением вписывается в более широкую структуру организаций, застрявших на коммерции? Литье под давлением остается периферийным компонентом, который делает всю структуру правдоподобной. Сделав шаг назад, можно представить себе резкий контраст между кругом и треугольной торговлей, где один полностью зависит от другого в производстве продуктов из сырых ингредиентов, сформированных посредством круга.
В: Что можно сказать в пользу экструзионного формования?
A: Процессы экструзионного формования имеют преимущества по сравнению с другими методами, например: 1. Они позволяют производителям получать постоянную и однородную форму при изготовлении длинных изделий; 2. Они требуют относительно более низкой стоимости оснастки, чем литье под давлением; 3. możliwość products hollow profiles produkcji hollow profiles; 4. Они идеально подходят для изготовления изделий, поперечное сечение которых имеет одинаковый размер и форму; 5. Они обладают высокой эффективностью производства для простых геометрических форм; 6. Их можно использовать с переработанным пластиком и другими материалами.
В: Для каких категорий изделий подходит литье под давлением, а для каких — экструзия?
A: Значительное количество деталей в автомобильной промышленности, корпусах электроники, медицинских приборах и, по сути, любом трехмерном продукте с некоторыми деталями лучше производить с помощью литья под давлением. Окна, трубы, уплотнители и пластиковые листы индивидуальной формы производятся с помощью нарезки (экструзии) и также являются однородными по всей длине. Большинство фитингов лучше производить с помощью литья под давлением; однако, недостатком этого метода по сравнению с экструзией является то, что он не может производить непрерывные однородные фитинги или кабели.
В: В чем разница между процессами экструзии и выдувного формования?
A: Экструзия и выдувное формование, наоборот, являются двумя основными процессами, которые включают проталкивание расплавленного пластика через матрицу. Главное отличие заключается в том, как расплавленный материал формируется в конце. В случае экструзии пластик всегда принимает форму, которую ему придает матрица. Выдувное формование работает несколько иначе. Процесс начинается с экструзии пластика, который затем раздувается в форме для формирования полых объектов. Когда необходимо получить сплошные или полые профили постоянного диаметра, используется экструзия; выдувное формование используется для получения полых емкостей, в частности бутылок и кувшинов.
В: Какие факторы следует учитывать при выборе метода литья под давлением или экструзии для изготовления пластиковой детали?
A: Вначале решение об использовании экструзии или литья под давлением для пластикового изделия принимает во внимание, среди прочего, следующие вопросы: Сложность детали: Что касается более сложных конструкций, включая те, чьи детали можно классифицировать как трехмерные, литье под давлением является более подходящим. Объем производства: Используемый метод также должен учитывать количество изготавливаемых деталей. В этом случае цифра может поддерживать методы литья под давлением из-за повышения эффективности, обеспечиваемого этим методом. Требования к материалам: Различные материалы могут работать лучше в одном процессе, чем в другом. Размер и форма детали Специальные формы, такие как длинные тонкие цилиндры и другие длинные профилированные формы, лучше всего подходят для экструзии, в то время как дискретные формы подходят для литья под давлением. Методы, классифицируемые как литье под давлением, и более поздние методы экструзии имели такие характеристики почти на протяжении всей своей истории. Требования к отделке поверхности: Отделка поверхности — это область, с которой процессы литья под давлением справляются лучше, чем методы экструзии. 6. Стоимость оснастки: В большинстве общих случаев при сравнении методов литья под давлением и экструзии по экономическим подразделам экструзия обходится дешевле в плане оснастки. 7. Скорость производства: Экструзия, с другой стороны, может быть незначительно быстрее при экструзии с низким профилем.
В: Можно ли использовать одни и те же материалы при экструзии и литье под давлением?
А: Не все термопласты можно обрабатывать обоими методами. Некоторые материалы более эффективны при использовании определенного метода. Однако полиэтилен (ПЭ), полипропилен (ПП) и ПВХ хорошо известны как компоненты, используемые в обоих процессах. Современные полимеры могут быть более эффективны при литье под давлением, поскольку позволяют точно контролировать условия обработки полимера.
Справочные источники
1. Древесно-полимерные биокомпозиты, напечатанные на 3D-принтере, и литьевые: сравнительный анализ физико-механических свойств и производственных процессов
- Авторы: Дилан Джубинвиль и др.
- Опубликовано: Март 15, 2023
- Резюме: В этой работе авторы попытались исследовать свойства биокомпозитов, изготовленных с помощью так называемой «3D-печати» или метода экструзии материалов, и биокомпозитов, изготовленных традиционными методами, а именно химические и механические свойства этих материалов, например, эластичность при сверлении или селективное изотропное армирование смолой., где они указывают на некоторые различия между двумя методами. За процессами подготовки образцов следовали механические испытания изготовленных образцов, полученных обоими методами, с целью оценки эффективности обоих методов.
- Основные выводы: Большое количество участников заметили, что образцы, напечатанные на 3D-принтере, приобрели некоторые механические свойства, отличающиеся от свойств деталей, полученных литьем под давлением, что означает, что метод, с помощью которого был изготовлен образец, имел большое значение для определения его характеристик.Джубинвиль и др., 2023, стр. 1–13).
2. Контроль физических параметров на экструзионной линии полипропиленовой пленки для рукавов
- Авторы: Т. Никонова и др.
- Опубликовано: 13 Октябрь 2022
- Резюме: В статье основное внимание уделяется пониманию механических работ экструзионной линии, используемой для производства полипропиленовой пленки для рукавов. В ней подробно рассматриваются важные параметры и этапы, включенные в процесс экструзии, такие как взаимосвязь температуры охлаждения с качеством производимой пленки.
- Основные выводы: Понимание взаимосвязи температуры охлаждения с различными характеристиками пленки, такими как блеск и мутность, полезно, поскольку они являются определяющими факторами качества пленки.Никонова и др., 2022).
3. Математическая модель лазерной экструзии зерновых культур при неизотермическом течении плавления культуры при температуре начала реакции Майяра.
- Авторы: А. Остриков, З.Я. Лазич, С.М. Пироженко
- Опубликовано: 01.07.2022
- Резюме: В этом докладе конференции представлена математическая модель, которая позволяет прогнозировать неизотермический поток зерновых культур в экструдере. Эта модель включает уравнения движения, уравнения непрерывности и уравнения энергии, которые необходимы для математического описания процесса экструзии.
- Основные выводы: Результаты показали, что модель может прогнозировать производительность процесса экструзии и, таким образом, давать рекомендации по условиям обрезки, которые повысят начальное качество экструдируемых продуктов (Остриков и др., 2022).
4. Математическое и численное моделирование экструзии медных труб после оптимизации геометрических и эксплуатационных условий.
- Авторы: Нгой Мойзе Рафаэль Морамесс и др.
- Опубликовано: 2022
- Резюме: Это исследование направлено на улучшение технологии экструзии медных труб с использованием численных методов. Авторы использовали метод конечных элементов для моделирования экструзии и оценили свойства экструдата на основе различных рассматриваемых параметров.
- Основные выводы: Как уже упоминалось выше, оптимизация улучшила процесс экструзии, тем самым подчеркивая, насколько полезным может быть численное моделирование для улучшения производственных процессов (Морамесс и др., 2022 г.).
5. Течение расплава биополимера через полости фильеры экструдера: математическое моделирование
- Авторы: А. Остриков и др.
- Опубликовано: Март 7, 2019
- Резюме: В данной статье представлен профиль скорости материала и реологическое поведение с использованием аналитического решения течения расплава биополимеров через фильеру экструдера.
- Основные выводы: Исследование пришло к выводу, что разработанная модель может быть пригодна для проектирования штампов, поскольку полученные результаты находятся в разумном соответствии с экспериментальными результатами (Остриков и др., 2019. С. 2875–2905.).