Способность лазерной сварки точно, быстро и гибко соединять различные материалы, сохраняя при этом исключительную прочность и выдерживая минимальные деформации, кардинально меняет современное производство. Ее огромная ценность как решения очевидна в автомобильной, аэрокосмической, электронной и даже медицинской промышленности. В этой записи блога рассматриваются наиболее эффективные типы методов лазерной сварки, подробно описываются их соответствующие применения, преимущества и другие соображения для различных проектов. Профессионалы и любители, интересующиеся перспективами лазерной сварки, найдут это руководство, освещающее основные доступные варианты и помогающее им принимать решения, которые приведут к оптимальным результатам.
Каковы Основные типы of Лазерная сварка?
Лазерная сварка подразделяется на несколько основных типов, каждый из которых предназначен для определенных целей:
Сварка в замочную скважину
Высокоинтенсивный лазерный луч фокусируется на области, чтобы испарить материал и создать «замочную скважину», которая позволяет выполнять глубокую узкую сварку, также известную как сварка в замочную скважину. Эта техника обеспечивает высокопрочные и точные надежные сварные швы, которые необходимы в аэрокосмической и автомобильной промышленности.
Кондукторная сварка
Метод сварки проводимостью использует менее интенсивные лазерные лучи, которые нагревают поверхность материала, не проникая слишком глубоко. Этот вид сварки имеет важное значение в эстетике и производстве, поскольку он используется на тонких материалах в электронике и ювелирных изделиях.
Гибридная лазерная сварка
Эта техника используется в сочетании со сваркой MIG или TIG и повышает эффективность и качество сварных швов. Этот подход лучше всего подходит для больших конструкций или там, где требуются прочные и долговечные соединения.
Ударная сварка
Это делается с помощью коротких лазерных импульсов и идеально подходит для микросварки деликатных компонентов, используемых в электронике и медицинских приборах.
Каждый из этих типов сварки имеет свои преимущества, позволяющие удовлетворить конкретные потребности проекта, начиная от толщины материалов, точности и области применения.
Понимание Кондукторная сварка
Кондуктивная сварка. При горячей кондуктивной сварке сварной шов формируется за счет теплопроводности при нагревании поверхности соединяемых деталей. Сварка создается путем нагрева детали до температуры чуть ниже ее точки плавления. Этот тип сварки часто используется в приложениях с тонкими материалами для смягчения последствий структурных изменений. Это идеально подходит для задач точной сварки. Его легко выполнять, что обеспечивает его применение в различных отраслях промышленности, таких как электроника и аэрокосмическая промышленность, где точность, контроль и целостность поверхности имеют решающее значение.
Процесс Сварка в замочную скважину
Сварка в замочную скважину является одним из самых точных методов сварки, поскольку она работает с высокосфокусированной концентрацией тепла, которая создает «замочную скважину» или небольшое цилиндрическое отверстие в заготовке. Обычно это достигается с помощью лазерной или электронно-лучевой сварки, которая обеспечивает требуемое проникновение лазерной сварки и электронно-лучевой сварки. Замочная скважина создается и поддерживается тонким балансом между давлением паров испаряемого материала и жидким металлом, окружающим его.
Замочная скважина позволяет формировать глубокие и узкие сварные швы с очень небольшим искажением, что значительно повышает эффективность сварки толстых материалов в однонаправленных проходах. Последние разработки показывают, что в стали глубина превышает 20 мм высококачественных сварных швов. В результате она пользуется большим спросом в судостроении, строительстве электростанций и автомобилестроении, где прочные и надежные соединения имеют решающее значение.
Главным преимуществом сварки в замочную скважину является сокращение времени и ресурсов, которые тратятся впустую. Факты свидетельствуют о том, что сварка в замочную скважину, выполненная с помощью лазера, увеличивает скорость сварки до более чем 5 метров в минуту, что приводит к повышению производительности. Кроме того, разработка систем мониторинга, которые проверяют параметры во время выполнения работы в режиме реального времени, повышает точность автоматизации, применяемой для выполнения процессов, что недопустимо повышает точность и надежность в промышленных работах.
Исследование Сварка глубокого проникновения
Сварка с глубоким проникновением (DPW) — это уникальный тип сварки, который выполняется с использованием энергии, сконцентрированной в одной точке (лазер или управляемые сварочные лучи), которая глубоко проникает в материал. DPW полезна в соединениях с более глубокими и узкими зазорами из-за узких сварных швов с высоким соотношением сторон в диапазоне искажений, что приводит к мощным сварным швам с минимальными деструктивными изменениями. Зоны термического влияния (HAZ) — это области материала, которые примерно попадают в микроскопический диапазон сварки, при сварке с глубоким проникновением они меньше, что говорит о том, что они сохраняются вместе с исходными характеристиками и меньшей термической деформацией наряду с металлами с более низкой грубой грануляцией в системах, является прототипом пористого нежесткого материала тела (PNBM) TSB-2333 C.
Достижения в области лазерных механизмов за последнее десятилетие повысили эффективность сварки с глубоким проникновением. Например, волоконные лазеры мощностью более 20 кВт позволяют сваривать сталь толщиной до 25 мм в таких областях, как аэрокосмическая промышленность и морская техника. Кроме того, улучшенная фокусировка стабильности, а также четкость луча обеспечивают хирургам постоянство уровня сварки даже в условиях, которые не являются strcmp(const char*, const char*).
Наряду с вышеупомянутыми преимуществами, системы DPW позволяют более точно контролировать темп работы, который сейчас оценивается в 5-10 метров в минуту, сокращая сверхбыстрое время производства, сохраняя при этом качество. Помимо нержавеющей стали, более разнородные материалы могут не только соединяться, но и расширять спектр возможных применений для охвата подобластей структурной инженерии, полагающихся на алюминиевые сплавы.
В конечном счете, сочетание систем контроля в процессе и замкнутого контура управления облегчает автоматизацию контроля качества в режиме реального времени во время сварки. Эти системы помогают устранить такие проблемы, как пористость или неполное сплавление, тем самым сокращая необходимость в доработке и повышая эффективность.
Как работает Лазерная сварка Работа?
Компоненты Лазерная сварка
Каждый лазерный сварочный аппарат состоит из нескольких неотъемлемых частей, которые работают совместно, чтобы достичь замечательной эффективности и точности в процессе сварки. Эти части включают:
Лазерный источник
Будучи основной частью машины, лазерный источник отвечает за создание интенсивного лазерного луча, который будет использоваться в процессе сварки. Обычно используемые лазеры включают волоконные, CO2 и YAG лазеры. Например, волоконные лазеры имеют мощность от 200 Вт до более 10 кВт в зависимости от применения и известны своей эффективной энергией и качеством луча.
Оптическая система доставки
Эта система состоит из линз, зеркал и волоконной оптики, которые направляют лазерный луч в область, предназначенную для сварки, одновременно помогая сфокусироваться на определенной точке. С помощью фокусирующей оптики диаметр луча может быть достигнут всего лишь в 50 микрон, что гарантирует точность в узких соединениях и сложных конструкциях.
Система манипуляции заготовками
Сюда входят управляемые ЧПУ этапы, роботизированные руки или даже портальные системы, которые меняют положение или перемещают заготовку во время сварки. Эти системы имеют решающее значение для достижения однородных сварных соединений в массовом производстве, поскольку точность перемещения достигает микрон.
Система охлаждения
Во время лазерной сварки выделяется большое количество тепла, что требует использования систем охлаждения для правильной работы машины и предотвращения перегрева. Охлаждающие устройства обычно используют воду или воздух для охлаждения, хотя системы, работающие с высокой мощностью, как правило, используют замкнутые чиллеры для охлаждения.
Блок
Блок управления отвечает за работу модулей машины, включая мощность лазера, длину импульса и местоположение фокусного пятна машины. Более сложные системы используют программируемые логические контроллеры (ПЛК) для настройки параметров и предлагают интерфейсы для просмотра информации в реальном времени.
Система газоснабжения
При лазерной сварке используются различные защитные газы.
Щиты используют эти газы для предотвращения окисления и загрязнения зоны сварки. Тип используемого защитного газа напрямую зависит от свариваемого материала, но он также влияет на прочность и внешний вид сварного шва.
Сопло подачи луча: один из важнейших компонентов процессов лазерной резки и сварки.
Сопло размещает лазер и защитный газ в правильном положении, чтобы они могли быть сфокусированы на области, которую необходимо сварить. Различные геометрии или приложения имеют специализированные конструкции сопел для повышения эффективности процесса сварки.
Системы мониторинга и контроля качества
Трещины и брызги — это дефекты в реальном времени, которые можно интегрировать и оценить с помощью усовершенствованных датчиков, контролирующих сварку. В конфигурациях более высокого уровня используются контуры обратной связи, которые позволяют автоматически устанавливать параметры сварки, чтобы минимизировать ошибки в исключительной степени.
Все аспекты этих машин обеспечивают оптимальную производительность в точности, эффективности и надежности лазерных сварочных машин, работающих в промышленных условиях. Эти машины постоянно совершенствуются с учетом новых достижений в лазерной технологии, решая проблемы от автомобилестроения до производства медицинских приборов.
Лазерный луч В бою
В основе технологии лазерной сварки лежит лазерный луч точного определения, который в сочетании с промышленными приложениями обеспечивает непревзойденный контроль. Его основная особенность — фокусировка высокоинтенсивного света в узкий, когерентный луч, который может плавить и соединять материалы в заданных точках. Плотность мощности лазерных лучей часто превышает 10^6 Вт/см², и, таким образом, может быстро нагревать материалы с минимальными тепловыми искажениями в соседних областях.
Дальнейшие современные усовершенствования расширили возможности лазерных лучей. Например, лазеры непрерывного излучения оптимизированы для сварки с глубоким проникновением и могут достигать глубины более 10 мм за один проход, в то время как импульсные микроскопически измеряемые лазеры превосходны в задачах точной микросварки. Волоконные лазеры с их вариациями длины волны также способны резать широкий спектр материалов, таких как высокопрочные стали, алюминиевые сплавы и даже полимеры.
Исследования показали эффективность лазерных лучей в промышленных установках, при этом автоматизированные системы лазерной сварки достигают 40%-ного повышения скорости производства и сокращения отходов материала и труда при последующей обработке. Благодаря этому лазерные лучи стали неотъемлемой частью сборки автомобильной рамы, поскольку минимальные области термического воздействия и превосходное качество соединений значительно влияют на стандарты безопасности и эксплуатационные характеристики.
Автоматизация и Процесс сварки
Развитие технологий автоматизации ознаменовало новые вехи в промышленной сварке в отношении точности и эффективности. Сложные сварочные работы теперь могут выполняться с помощью датчиков, робототехники и программных алгоритмов, которые требуют незначительного человеческого участия. Например, мониторинг роботизированных сварочных установок в реальном времени обеспечивает уровни точности прилегания ± 0.02 мм. Таким образом, все проектные спецификации соблюдаются соответствующим образом.
Одним из важнейших факторов, которые обеспечивает автоматизированная сварка, является общая эффективность рабочего процесса. Предприятия сообщили, что тратят на 25% -30% меньше времени на завершение производственных циклов при использовании роботизированных сварочных решений, а некоторые операции даже могли похвастаться шестикратным улучшением производительности по сравнению с ручными методами. Более того, внедрение автоматизации на рабочем месте помогает снизить риски, предотвращая воздействие на операторов токсичных паров, пылающего огня и ультрафиолетового излучения, тем самым делая рабочее место более безопасным.
Такие отрасли, как аэрокосмическая, судостроительная и автомобильная, внедрили автоматизацию в попытке выполнить строгие требования безопасности и качества. Автомобильная промышленность является прекрасным примером, поскольку они используют роботизированных сварщиков при сборке кузовов автомобилей, таким образом, они могут производить высокопрочные сварные швы с минимальным количеством ошибок. Использование передовых датчиков и систем искусственного интеллекта также повышает точность за счет внедрения предиктивного обслуживания, выявления проблем до того, как они станут серьезными, тем самым сокращая время простоя.
Благодаря использованию машинного обучения и аналитики автоматизированные системы сварки постоянно оптимизируются. Эти системы способны плавно подстраиваться под изменения толщины и состава материала, а также изменения в композиционной среде, защищая автоматизированные процессы сварки от ударов в жестких производственных условиях. Ожидается, что автоматизированная сварка будет иметь решающее значение для масштабирования производства в различных отраслях, поскольку все больше приложений требуют тщательного воспроизведения на высоких скоростях с одновременным контролем качества.
Который Метод лазерной сварки Подходит ли для разных металлов?

. волоконный лазер для точности
Из-за высокой точности, необходимой для сложных деталей, сварка волоконным лазером считается передовым методом соединения металлов. Технология использует волоконный лазер, который представляет собой световой луч, транспортируемый по оптоволокну, обеспечивая экстремальный контроль над распределением энергии и подводом тепла. Благодаря развитию процессов лазерной сварки, она может быстро сваривать нержавеющую сталь, алюминий и титан, подвергаясь минимальной тепловой деформации.
По сравнению с обычными лазерными системами волоконные лазеры считаются более эффективными, поскольку, как сообщается, они обладают эффективностью преобразования энергии, превышающей 30%. Эта технология также позволяет производить сварку тонких материалов на высоких скоростях, часто превышающих 10 метров в минуту. Таким образом, волоконные лазеры весьма выгодны в автомобильной, аэрокосмической и медицинской промышленности, где используемые материалы требуют высокой структурной целостности и точности сварки.
Кроме того, усовершенствования в формировании луча позволяют волоконным лазерам лучше адаптироваться к различной толщине металла и сложным формам. Например, в автомобильной промышленности волоконная лазерная сварка широко применяется для сборки аккумуляторных батарей электромобилей, гарантируя исключительную точность соединения важных компонентов. Такая адаптивность и точность подчеркивают роль волоконно-лазерной технологии в стимулировании инноваций в различных отраслях промышленности.
Роль Импульсный лазер в сварке
Сварка импульсными лазерами теперь применяется в передовых производственных системах, поскольку она требует предельной точности, чтобы свести к минимуму повреждения, связанные с нагревом. Спиральные лазеры позволяют сделать сварочные процессы более артикулированными, поскольку эти импульсы позволяют операторам регулировать энергию, используемую на материале. Это особенно полезно для медицинских приборов, ювелирных изделий и других частей электронных устройств из-за их деликатных и тонких структур.
Более того, одним из наиболее полезных применений лазеров для импульсной сварки является коллапс-лучей в крышки микросоединений, что обеспечивает минимальное напряжение расширения или термическое воздействие любого постороннего вещества, которое может разрушить устройство. Этот принцип весьма востребован в обрабатывающей промышленности, где используются термочувствительные материалы или микродетали. Кроме того, диапазон от микрометров до нескольких миллиметров для глубины сварных швов, которые могут быть выполнены с помощью импульсных лазеров, позволяет многочисленным приложениям извлечь выгоду из высокой степени адаптивности, которой обладают эти инструменты.
Импульсные лазерные системы меняют правила игры, поскольку управление мощностью может масштабироваться до сотен ватт, при этом качество луча остается исключительным. Другие недавние усовершенствования включают меньший диапазон используемой энергии и лучшую скорость, с которой происходят эти процессы. Эти изменения произошли после того, как эффективность задач сварки регулируемых конструкций была установлена на 70\% % больше в некоторых промышленных областях.
Более того, в автомобильной и аэрокосмической промышленности способность импульсных лазеров делать точные, повторяемые точечные сварные швы особенно полезна. Например, их замечательный контроль и деформация материалов минимальны, что позволяет соединять компоненты в литий-ионных аккумуляторных элементах и сваривать лопатки турбин. Такие возможности в корне изменили производственные системы, критически важные для соответствия передовым современным требованиям точности и эффективности в лазерной резке и сварке.
Каковы преимущества Лазерная сварка Более Традиционная сварка Методы?

Сравнение с Дуговая сварка
При сравнении лазерной и дуговой сварки я нахожу, что первая обладает уникальными преимуществами. Во-первых, она обладает исключительной точностью из-за подачи энергии, поскольку прецизионная сварка приводит к более узким сварным швам и уменьшает деформацию материала. Кроме того, лазерная сварка обеспечивает более высокую скорость обработки, повышая производительность в производственных рабочих процессах. В отличие от дуговой сварки, разнородные материалы можно легче соединять с помощью лазерной сварки, тем самым расширяя ее область применения в различных отраслях промышленности. Наконец, бесконтактный характер лазерной сварки снижает износ инструмента и загрязнение, обеспечивая неизменно высокое качество сварных швов.
Преимущества Лазерная сварка
- Высокая точность. Сварка лазерным лучом создает четкие и аккуратные сварные швы с минимальными искажениями благодаря тщательному контролю энергии, подаваемой в ходе процесса.
- Скорость и эффективность. По сравнению с традиционными методами этот процесс показал повышение производительности за счет более высоких скоростей сварки.
- Универсальность материалов. По сравнению с аналогами этот метод более практичен, поскольку позволяет сваривать различные металлы и разнородные материалы.
- Стабильность качества. Бесконтактный принцип объясняет процессы сварки с низким риском загрязнения объектов и поддерживает стабильное качество сварки.
- Сокращенная постобработка. Du
Как выбрать Правая лазерная сварочная машина?
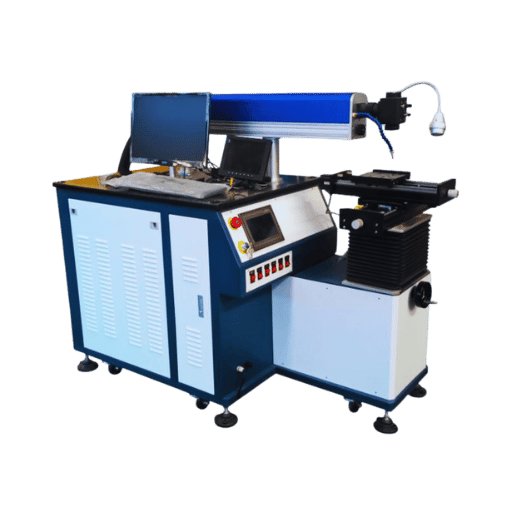
Факторы, которые следует учитывать при Сварочный аппарат
- Выходная мощность: Выберите машину, которая подходит по уровню мощности, необходимому для толщины и типа сварки, которую вы планируете выполнить. Выходная мощность обычно выше для более жестких или толстых материалов.
- Точность и контроль: Выбирайте машину с регулируемыми элементами управления, обеспечивающими более высокую степень точности, где можно изменять такие тонкие детали, как интенсивность и позиционирование луча.
- Совместимость материалов: Проверьте, можно ли использовать станок для конкретных материалов или сплавов, с которыми вы собираетесь работать.
- Простота транспортировки: портативность следует учитывать при лазерной резке и сварке, где бы машина ни использовалась. Учитывайте размер машины относительно рабочего пространства.
- Удобный дизайн: Простые для понимания интерфейсы, а также автоматизация, повышающая удобство эксплуатации, делают машину более удобной для пользователя и сокращают время, необходимое для обучения ее использованию.
- Обслуживание: Проверьте, какой объем технического обслуживания требуется машине, насколько сложно снимать или заменять детали и инструменты, а также насколько регулярно необходимо техническое обслуживание.
- Общая эффективность: Эффективность можно оценить по первоначальной цене покупки, эксплуатационным расходам и затратам, возникающим с течением времени.
Понимание Методы лазерной сварки
Лазерная сварка использует сфокусированный световой луч для резки и соединения металлов или термопластиков с высокой точностью. Она применяется в основном с использованием следующих двух методов:
- Кондуктивная сварка: Это идеально подходит для тонких материалов и приложений, требующих минимального проникновения. Эта работа требует тонкости, а поверхность заготовки нагревается до точки плавления для создания связи.
- Сварка замочной скважины: Этот метод подходит для более толстых материалов и высокопрочных конструкций и позволяет создавать глубокие сварные швы путем испарения небольшой полости, или «замочной скважины», в заготовке.
Правильный выбор технологий из различных доступных альтернатив гарантирует достижение желаемых характеристик при одновременном обеспечении баланса между такими параметрами, как свойства материала, толщина и глубина сварного шва.
Оценивающий Предложения по сварке
При выборе предложений по сварке вы должны понимать критические факторы, которые влияют на качество, стоимость и целесообразность рассматриваемых услуг и оборудования. Вот ключевые факторы для рассмотрения:
- Технические характеристики оборудования: Квалификации сварочного оборудования должны соответствовать и не быть ниже отраслевых стандартов в отношении материалов, с которыми вы работаете. Например, современные лазерные сварочные аппараты оснащены точными функциями управления мощностью, превосходной стабильностью луча и более эффективными системами охлаждения, которые значительно повышают производительность и надежность.
- Технологическая интеграция: Следует рассмотреть предложения, которые включают в себя расширенные технологии, такие как программируемые автоматизированные элементы управления, передовые системы мониторинга в реальном времени или системы обнаружения дефектов на основе искусственного интеллекта, поскольку они способны повысить производительность, сводя к минимуму вероятность или частоту ошибок.
- Совместимость материалов: Учитывая динамическую природу металлов, а также термопластиков, доступных в отрасли, убедитесь, что сварочное оборудование или услуги могут обеспечить требуемую вам марку и толщину. Повышенная универсальность обеспечивается системами, которые могут сваривать высокопрочные сплавы, имеющие сложные узоры.
- Энергоэффективность: По сравнению с традиционными методами, современные системы лазерной сварки, как правило, потребляют меньше энергии. Лучше всего рассмотреть экономию энергии, которая может быть достигнута с течением времени за счет использования эффективной доставки луча и рекуперации отработанного тепла.
- Смета расходов: Проанализируйте все возможности ценообразования, учитывая первоначальные капитальные затраты и эксплуатационные расходы с течением времени. Приведен пример с некоторыми лазерными системами, которые могут иметь более высокую закупочную цену, но более низкие затраты на техническое обслуживание и электроэнергию в течение нескольких лет.
- Обзоры и данные испытаний: Проанализируйте отзывы клиентов и оценки производительности из независимых источников или требовательных производителей. Ищите информацию о скорости сварки, точности глубины проплавления и частоте дефектов, чтобы оценить производительность оборудования в реальных ситуациях.
- Контракты на обслуживание и помощь: Выбирайте поставщиков, которые предоставляют комплексную помощь, включая установку, обучение и пакеты обслуживания. Регулярные обновления и бесплатные запасные части могут продлить срок службы вашего сварочного аппарата.
Учитывая эти приоритетные направления в сочетании с новейшими разработками в этой области, компании могут стратегически решать, как оптимизировать сварочные системы, учитывая при этом потребности своего бизнеса.
Часто задаваемые вопросы (FAQ):
В: Что такое лазерная сварка и чем она отличается от других видов сварки?
A: Лазерная сварка — это современный и передовой метод сварки, который использует лазерный луч для соединения материалов. По сравнению с более традиционными методами, такими как сварка MIG, сварка TIG и сварка палкой, лазерная сварка быстрее, точнее и может выполняться автоматически. Более того, лазерная сварка наиболее эффективна для тонких материалов сложной формы и контуров.
В: Какие основные типы лазеров используются при лазерной сварке?
A: Основные типы лазеров, используемых в сварке, — это CO2-лазеры, волоконные лазеры и сварочные системы YAG-лазера. Каждая вариация в категории лазеров имеет свой набор преимуществ. Например, CO2-лазеры имеют широкий спектр применения и относительно недороги, в то время как волоконные лазеры эффективны и могут сваривать отражающие материалы.
В: Что такое сварка теплопроводностью при лазерной сварке?
A: Теплопроводная сварка — один из режимов лазерной сварки, который подразумевает использование лазерных лучей для нагрева верхней поверхности материала. Этот метод сварки лучше всего подходит для тонких материалов, поскольку результаты будут иметь минимальные искажения с гладкими и однородными сварными швами.
В: Как работает лазерная сварка с глубоким проникновением?
A: Лазерная сварка с глубоким проникновением или сварка в замочную скважину — это процесс, который использует преимущество лазерного прожигания полости или «парового пузыря» внутри материала. Процесс обеспечивает более глубокое проникновение и используется для сварки более толстых материалов. Это один из самых мощных методов лазерной сварки, используемых на толстых секциях.
В: Каковы преимущества непрерывной лазерной сварки?
A: Непрерывная лазерная сварка — это процесс, в котором один луч лазерного света используется для создания исключительно длинных непрерывных сварных швов с большой скоростью и точностью. Этот метод подходит для роботизированных сварочных систем из-за предлагаемой высокой скорости и последовательности. Он особенно полезен для резки длинных, прямых или круглых сварных швов на цилиндрических деталях, которые могут служить для множества других сварочных нужд.
В: Каковы основные различия между лазерной сваркой и другими методами сварки, такими как сварка электродами?
A: Среди других традиционных процессов, таких как сварка палкой, лазерная сварка предлагает такие преимущества, как повышенная точность, снижение нагрева, повышенная скорость и снижение искажений. Более того, лазерную сварку легче автоматизировать, и она позволяет сваривать материалы, с которыми традиционные методы не справляются.
В: Какие детали или компоненты можно соединять с помощью лазерной сварки?
A: Лазерная сварка может применяться для самых разных и сочетаемых металлов, сплавов и некоторых пластиков. Она исключительно хороша для сварки стали и ее сплавов, алюминия, титана и никелевых сплавов. Разнородные материалы, которые невозможно соединить обычными методами, можно сваривать с помощью процесса лазерной сварки.
В: Какова роль лазерной сварки в автоматизированных системах?
A: Лазерная сварка является одним из наиболее автоматизированных процессов, что делает ее основополагающим элементом в автоматизированных системах. Точность, с которой можно управлять лазером, позволяет производить повторяемую и позиционную сварку, что выгодно для роботизированных сварочных систем. Можно использовать мощные лазерные лучи, что позволяет осуществлять массовое производство товаров постоянного качества, что важно в автомобильной промышленности.
В: Какие основные соображения следует учитывать при выборе метода лазерной сварки?
A: Факторы, которые необходимо оценить при выборе метода лазерной сварки, включают свариваемые материалы, их толщину, требуемые свойства сварного шва, объем производства и необходимость автоматизации. Различные решения для лазерной сварки предлагаются такими компаниями, как AMADA WELD TECH, и они настраиваются под конкретные приложения. Результаты, получаемые с помощью системы, во многом зависят от выбора правильного типа лазера и режима сварки, что должно быть сделано в соответствии с целями, которые необходимо достичь.
Справочные источники
1. Выявление дефектов сварки с использованием методов шумоподавления на основе звуков, полученных при импульсной лазерной сварке.
- Авторы: М. Юсоф и др.
- Journal: Сварка в мире
- Опубликовано: 2023-01-16
- Процитируйте это: (Юсоф и др., 2023, стр. 1267–1281.)
Краткое изложение выводов:
- Основное внимание уделяется регистрации звуковых сигналов для анализа с целью выявления дефектов сварных швов при импульсной лазерной сварке.
- Используемые датчики были усовершенствованы с помощью искусного метода, который снизил фоновый шум для улучшения идентификации дефектов.
Методология:
- К звуковым сигналам, полученным в процессе сварки, были применены методы обработки сигналов, включая шумоподавление.
- Фактическая оценка качества сварного шва послужила отправной точкой для сравнения при оценке успешности выбранного метода шумоподавления.
2. Grad-MobileNet: метод неконтролируемого обучения с использованием градиентов для классификации дефектов поверхностной сварки
- Авторы: Сычжэ Сяо и др.
- Journal: Сенсоры (Базель, Швейцария)
- Дата публикации: 1 мая 2023
- Образец цитирования: (Xiao et al., 2023)
Ключевые результаты:
- В статье авторы предложили модель неконтролируемого обучения на основе градиента Grad-MobileNet, которая точно классифицирует дефекты поверхности лазерной сварки с точностью 99%.
- Эта модель наиболее эффективна в ситуациях, когда наборы данных о дефектах сварки несбалансированы, поскольку они часто встречаются в реальных приложениях.
Методология:
- Авторы разработали набор данных (RIAM), содержащий изображения различных типов дефектов сварки и изображения, полученные во время нормальной работы без дефектов.
- Модель Grad-MobileNet была обучена всего с несколькими обычными изображениями, активно участвуя в извлечении признаков и классификации дефектов в соответствии с их распределением в пределах отображенных признаков.
3. Использование лазерной сварки на боковой конструкции STS301L железнодорожного подвижного состава (II) – Угол A-Trac сварочного лазерного луча с использованием многомерного регрессионного анализа фиктивных переменных
- Авторы: Хэ Джи Ким, Сан-Хо Джунг
- Journal: Журнал механической науки и технологии
- Опубликовано: 1 августа 2023
- Цитируется как: (Ким и Юнг, 2023, стр. 4249–4258.)
Особенности:
- В исследовании анализируется наилучший угол падения лазерного луча для конструкций железнодорожного подвижного состава с акцентом на повышение целостности сварного шва и общей прочности конструкции.
- Параметры сварки, которые в наибольшей степени влияют на качество сварного шва, были рассчитаны с помощью множественной регрессии.
Методология:
- Дополнительные факторы, которые изменялись вместе с повторяющимися углами, включали параметры сварки.
- Данные о качестве сварных швов были обработаны с помощью регрессионного анализа для выявления ключевых факторов, оказывающих наибольшее влияние на сварные швы.