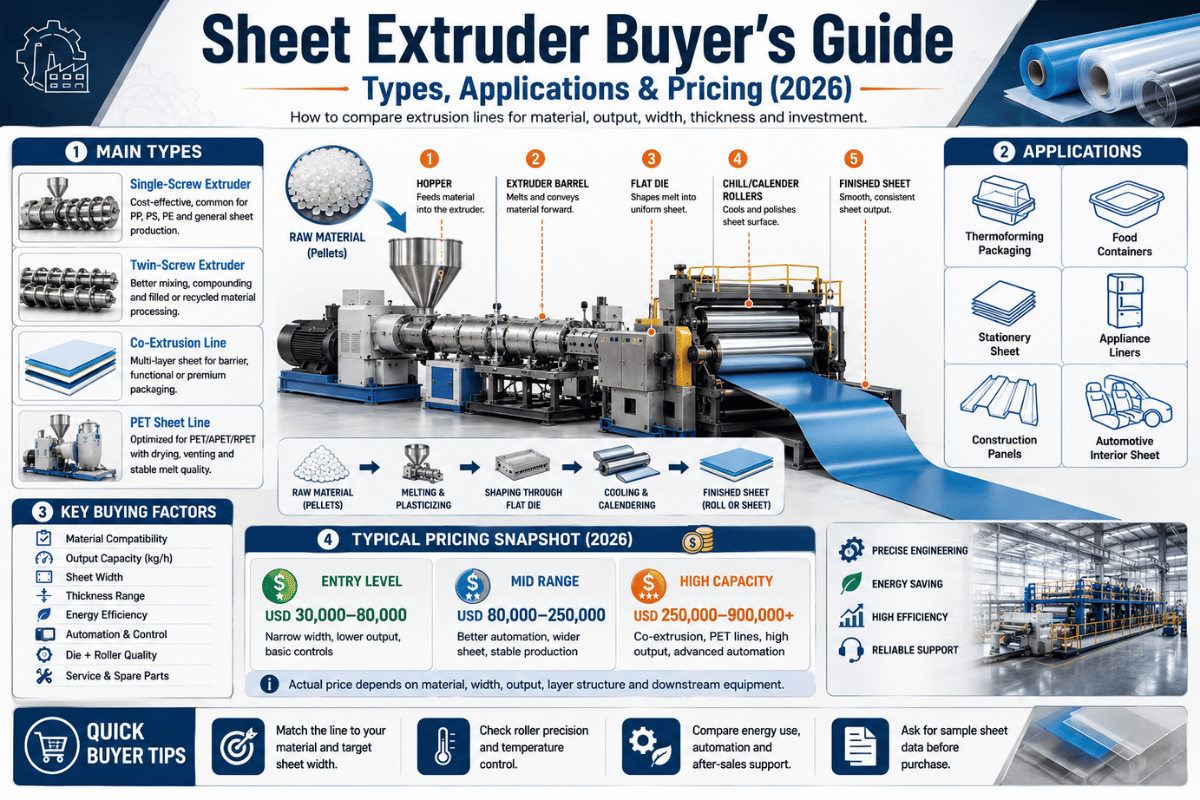
Покупка листового экструдера редко сводится только к выбору самого экструдера. Машина, которая плавит ваши гранулы, — это лишь один узел в цепочке из семи подсистем, и решение, которое приводит к наибольшим финансовым потерям, — это выбор количества шнеков, фильеры и производительности до того, как вы подберете их в соответствии с вашей смолой и реальным объемом производства. Это руководство является дополнением к процессу закупки; если вы хотите узнать пошаговую инструкцию по формованию плоского листа, прочтите наше полное руководство по процессу экструзии листового материала . Здесь мы сосредоточимся на одном вопросе: как определить характеристики, размеры, цену и проверить машину, прежде чем подписывать заказ на покупку.
Вкратце: листовой экструдер — это машина для экструзии пластмасс, которая расплавляет гранулы термопласта и проталкивает расплав через плоскую (типа вешалки для одежды или Т-образную) матрицу и трехвалковый калибровочный блок для формирования непрерывного плоского листа, обычно толщиной 0.25–12 мм. Выбор экструдера зависит от типа сырья (определяет, будет ли он одношнековым или двухшнековым), целевой производительности (определяет диаметр шнека и мощность привода), а также от требований к сушке и коррозии смолы (определяют остальные параметры линии).
Краткие технические характеристики, листовой экструдер: краткий обзор
| Тип винта | Одношнековый (для первичного/товарного сырья) или двухшнековый (для вторичной переработки/ПЦР/компаундирования) |
| Винт L / D | Стандартное соотношение 24:1–30:1; 30:1–40:1 для высокоскоростных схем. |
| Диаметр винта | ≈35–120 мм — стандартный диапазон толщины листового материала |
| Выходной диапазон | ≈30 кг/ч (лаборатория) до 1,000–1,200 кг/ч (высокоскоростной ПЭТ) |
| Ширина листа | ≈400–2,500 мм |
| Охлаждение кристалла | Вешалка для одежды или Т-образный штамп для листового металла + стопка из 3 рулонов (диаметр рулона 300–900 мм) |
| Контроль измерительного прибора | ±0.5% при использовании системы автоматического регулирования показаний датчика (AGC) с замкнутым контуром. |
| Граница между листом и пленкой | 0.25 мм на ASTM D883 |
Что такое листовой экструдер? (И какое место он занимает по сравнению с пленочными, профильными и трубными экструдерами)

Листовой экструдер — это машина, которая превращает термопластичные гранулы в непрерывный плоский лист. Вращающийся внутри нагретого цилиндра шнек с электроприводом пластифицирует и перекачивает полимер; затем расплав продавливается через фильеру для плоского листа и охлаждается на валках для установки толщины и качества поверхности. На выходе получаются плоские заготовки, лотки, панели и термоформованные листы, а не тонкие полотна, изготавливаемые на пленочных линиях, или профили с фигурным поперечным сечением, изготавливаемые экструдерами для профилей или труб.
Наиболее полезным параметром, который необходимо знать, являются размеры. Согласно стандарту терминологии ASTM D883 , «пленка» — это листовой материал номинальной толщиной не более 0.25 мм (0.010 дюйма); все, что толще, считается листом. ISO 472 также устанавливает предел в 0.25 мм. Именно это число определяет, к какому семейству машин вы вообще относитесь при выборе.
Каково назначение экструдера для листового металла?
Назначение экструдера для листового металла — преобразование твердой смолы в плоский лист с заданными размерами с постоянной скоростью, чтобы последующие процессы — термоформование, ламинирование или нарезка на отрезки — получали материал с постоянной толщиной и поверхностью. Три параметра определяют, будет ли лист отгружен как первичный или бракованный: стабильность температуры плавления, равномерность потока через фильеру и геометрия охлаждающих валков. Практически все жалобы на качество связаны с одним из этих трех факторов.
| Тип экструдера | Форма выхода | Умереть | Охлаждение |
|---|---|---|---|
| Листовой экструдер | Плоский лист, 0.25–12 мм | Плоская (вешалка для одежды / Т-образная) | 3-роликовый калибровочный пакет |
| Литая / выдувная пленка | Тонкая пленка, <0.25 мм | Плоский или кольцевой | Охлаждающий рулон / воздушное кольцо |
| Профильный экструдер | Фигурное поперечное сечение | Профильная матрица | Калибровка / водяная баня |
| Экструдер для труб | Полый круглый | Формовочная матрица для кольцевых труб | Пылесос + опрыскиватель |
Подробное описание каждого этапа процесса — подачи материала, плавления, калибровки и обрезки — приведено в нашем сопроводительном руководстве по экструзии листового пластика; в этой статье предполагается, что вы знаете, для чего предназначена машина, и основное внимание уделяется выбору подходящей модели. Независимо от типа смолы, линия экструзии пластикового листа — это производственное решение, предназначенное для надежной и точной экструзии одного семейства продуктов — плоских листов.
Одношнековый или двухшнековый: какой привод листового экструдера вам нужен?
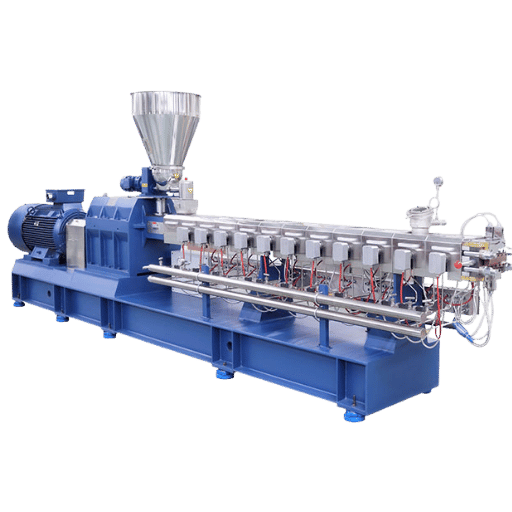
Основными вариантами экструдеров для листового проката являются одношнековые и двухшнековые экструдеры с переплетением шнеков . Одношнековые машины остаются основным инструментом для производства чистого листового проката из первичного сырья; двухшнековые машины оправдывают свою стоимость при использовании вторичного сырья, переработанной вторичной целлюлозы (PCR), высоких концентраций наполнителя или прямого компаундирования. Выбор определяется типом сырья, а не тем, какая машина выглядит более производительной в технических характеристиках.
Путь выбора количества винтов
- Чистый первичный, оптический или товарный листовой материал (ПММА, ПК, ПС, первичный ПП) → один винтБолее низкая стоимость, более простое обслуживание, достаточно для одного стабильного участка.
- Измельчённая мука, ПЦР-хлопья, краситель/наполнитель или влагочувствительный ПЭТ → двойной винтБолее эффективное перемешивание, дегазация и устойчивость к переменным параметрам подачи корма.
- Прямое компаундирование (смешивание наполнителей/добавок в листе за один проход) → двухшнековая установка с боковой подачей или специализированная тандемная/трехшнековая линия — узкоспециализированный вариант, подходящий лишь для немногих применений.
Трехшнековые и тандемные конфигурации существуют и представлены в каталогах поставщиков, но в независимой литературе по экструзии одношнековые и двухшнековые с переплетением шнеков по-прежнему рассматриваются как основная пара; трехшнековые в основном являются результатом исследований или предназначены для специальных задач смешивания. Рассматривайте трехшнековый экструдер или специализированную машину для компаундирования пластмасс как специализированное решение для конкретной проблемы смешивания, а не как стандартное усовершенствование.
Какие существуют 4 типа экструзии пластика?
Экструзия пластмасс обычно подразделяется на четыре группы по типу выпускаемой продукции: листовая (плоский материал, проходящий через плоскую матрицу), пленочная (тонкая лента, литая или выдувная), профильная и трубная (фасонная или полая) и экструзия заготовки методом выдувного формования (трубка, которая впоследствии раздувается). Листовой экструдер специально разработан для первой группы, он оснащен плоской матрицей, пакетом валов и системой контроля толщины, которые невозможно просто переоборудовать под пленочный или трубный экструдер.
Покупатели часто занижают параметры шнека для переработанного сырья. Одношнековая машина, рассчитанная на первичный ПЭТ, будет дергаться и терять свою вязкость при обработке хлопьев ПЦР, поскольку шнек изначально не был предназначен для дегазации и гомогенизации переменного сырья. Специалисты на инженерных форумах неоднократно указывают на связанную с этим ошибку: отправку поставщику только размеров шнека без учета совместимости конструкции шнека с машиной.
Рассмотрим производителя лотков, который приобрел одношнековую линию, рассчитанную на первичный ПЭТ, а затем переключился на использование 50% вторичного ПЭТ-хлопьев, чтобы выиграть розничный контракт. Через несколько недель в листах появились гелеобразные включения, а их вязкость упала настолько, что термоформование не удалось, и линия вышла из строя, потому что один шнек не может дегазировать хлопья переменной фракции. Двухшнековая машина с вентиляцией работала бы с той же подачей без проблем. Модернизация после покупки обошлась переработчику дороже, чем правильный выбор шнека при закупке; решение о выборе шнека выгодно на бумаге, но дорого в ретроспективе.
Анатомия линии экструзии листового металла: 7 подсистем и то, какие функции принимает каждая из них.
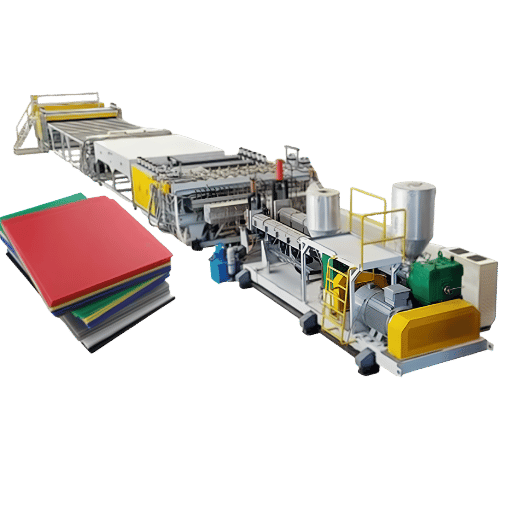
Листовой экструдер продается как часть линии. Как описывает компания Plastics Technology , линия для экструзии листового материала представляет собой экструдер, устройство смены сит, шестеренчатый насос, статический смеситель (и опциональный блок подачи для соэкструзии), плоскую фильеру для листового материала и трехвалковый блок. Исключение какой-либо подсистемы возможно, но обычно это просто переносит неисправность на другое место. Задача покупателя — знать, на чем настаивать в отношении каждой из них.
| подсистема | Что она решает | Спецификация, на которой следует настаивать | Пропуск – неудача. |
|---|---|---|---|
| Экструдер (шнек + цилиндр) | Качество расплава, выходная мощность | Конструкция шнека соответствует типу смолы; соотношение длины к диаметру 24:1–30:1 | Нерастающий, бурлящий |
| Сменщик экрана | Контроль загрязнения | Непрерывный тип для ПЦР/повторного измельчения | Остановки линии, гели |
| Шестеренчатый (плавильный) насос | Стабильность давления → манометр | Регулирование давления в замкнутом контуре | Измерения MD показывают скачки. |
| Статический смеситель | Плавление + однородность цвета | Обязательно при использовании мастербатча/коэкспорта | Полосы, изменение цвета |
| Плоский листовой штамп | профиль толщины CD | Ограничительная планка + регулировка болта крепления. | Толщина по центру / толщина по краю |
| 3-роликовый калибровочный пакет | Калибр, поверхность, кристалличность | Валы диаметром 300–900 мм, индивидуальный контроль температуры. | Деформация, плохой блеск |
| Тяга + намотчик/резак | Восстановление натяжения и обрезки | Сервопривод для тяги закрыт до заданного значения; встроенный шлифовальный станок для обрезки кромок. | Ошибка в длине, отходы. |
«Шестеренчатый насос, который отделяет давление со стороны фильеры от выходного давления экструдера, является наиболее эффективным и простым в установке усовершенствованием для тонколистового проката. Именно он позволяет добиться профиля толщины ±0.5%».
📐 Инженерная заметка
Большинство погрешностей толщины в поперечном направлении (CD) связаны с фильерой; большинство отклонений в направлении движения машины (MD) связаны с шнеком или шестеренчатым насосом. В руководстве по контролю толщины, разработанном подразделением экструзии SPE, рекомендуется усредненный профиль толщины с точностью до 0.5% или выше, достижимый при автоматическом контроле толщины без вмешательства оператора. Убедитесь, что линия может обеспечить такую точность для вашей смолы, а не для демонстрационного образца.
Подбор оборудования в соответствии с типом смолы: требования к линиям по производству ПЭТ, ПП, ПС, ПВХ, АБС, ПНД и ПК.
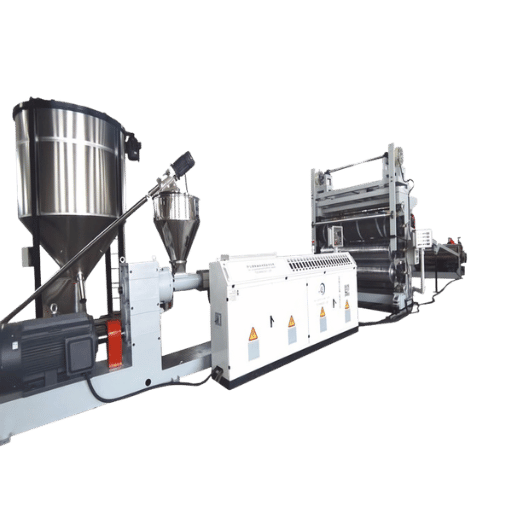
Химический состав смолы определяет практически все последующие параметры, включая сушку, конструкцию шнека, температуру фильеры и валков, а также защиту от коррозии. Приведенная ниже таблица представляет собой схему конфигурации линии: в ней указаны параметры, которые необходимо изменить в зависимости от материала, а не температуры цилиндра (они описаны в сопроводительном руководстве по процессу). Для полимеров, используемых в производстве стекла и конструкционных полимеров, часто правильным отправным пунктом является специализированная линия экструзии конструкционных пластиков ; для жестких листов ПВХ обычно требуется специально разработанная экструзионная машина для ПВХ.
| Смола | Шнек / потребность в подаче | Высушивание | Примечание о штампах/валках и коррозии |
|---|---|---|---|
| ПЭТ / АПЭТ / КПЭТ | Двухшнековый экструдер предпочтителен для ПЦР-реакции с хлопьями. | До достижения концентрации <50 ppm внутривенная потеря необратима | Высокотемпературные валки 80–120 °C |
| PP | Одноместный или двухместный | Обычно нет | Снижение температуры прокатки повышает жесткость. |
| PS / HIPS | Одношнековый тонкий | Ничто | Узкий временной промежуток; риск образования трещин при плавлении. |
| Жесткий ПВХ | Двухвинтовой, с вентиляцией | Нет, но стабилизировалось | Биметаллический/дуплексный ствол + вентиляция (коррозия соляной кислотой) |
| ABS | Одноместный или двухместный | Легкая сушка | Поверхность, пригодная для печати |
| HDPE/LDPE | Одновинтовой | Ничто | Широкое окно обработки |
| PC | Одношнековый, первичный | Сухое состояние до ≤100 ppm | Крайне требователен к качеству польских валиков; гигроскопичен. |
| ПММА (акрил) | Одновинтовой | Легкая сушка | Полировальный валик для оптической отделки |
| PLA / rPET (переработанный) | Двухвинтовой + непрерывный сито | Интенсивная сушка; вакуумная вентиляция | Внутривенное введение препаратов + контроль контакта с пищевыми продуктами |
Полезное правило от инженеров-материаловедов: никогда не принимайте технические характеристики за окончательную истину. Пропустите несколько метров именно той партии, которую вы собираетесь купить, по той же самой линии, которую вы собираетесь использовать; опубликованные значения — это лишь отправная точка, а не гарантия.
Расчет размеров листового экструдера по производительности: Производительность → Диаметр шнека → Мощность → Капитальные затраты
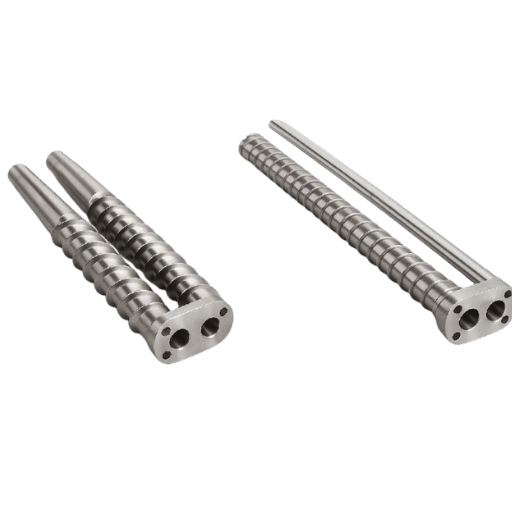
Расчет размеров всегда начинается с целевого объема и продолжается в обратном порядке до диаметра шнека, мощности привода и ширины матрицы. Приведенная ниже шкала объединяет опубликованные производителем характеристики линий в ориентировочные диапазоны. Опубликованные характеристики линий иллюстрируют разброс, например, линии для листового металла толщиной 35–60 мм имеют производительность около 50–500 кг/ч , а линия для одношнекового станка толщиной 90 мм – около 1,320 фунтов/ч (≈600 кг/ч). Данные на PP следует рассматривать как ориентировочные, а не точные текущие характеристики.
| Целевой выход | Диаметр винта (прибл.) | Мощность привода (приблизительно) | Типичное использование | Уровень капитальных затрат |
|---|---|---|---|---|
| ~30 кг/ч | 25 – 35 мм | 15–30 кВт | Лаборатория / пилот | Запись |
| ~100 кг/ч | 45 мм | 30–55 кВт | Малое производство | Запись |
| ~200 кг/ч | 60 мм | 55–90 кВт | Упаковка из полипропилена/полистирола | середине |
| ~400 кг/ч | 75 мм | 90–160 кВт | Упаковка для пищевых продуктов | середине |
| ~600 кг/ч | 90 мм | 160–250 кВт | Высокообъемный полипропилен/полиэтилен | Высокий |
| ~800 кг/ч | 105 мм | 220–315 кВт | Термоформование ПЭТ | Высокий |
| ~1,000 кг/ч | 120 мм | 280–355 кВт | Высокоскоростная ПЭТ | Высокий |
| ~1,200 кг/ч | 120 мм + многоэкструдерный | 350 кВт+ | Многоэкструдерная коэкструдированная система | Высокий |
Эта схема — отправная точка для обсуждения с поставщиком, а не точная формула. Исследования, опубликованные в журнале Applied Energy, показывают, что производительность и мощность экструдера тесно связаны между машиной, материалом и процессом — поэтому 90-миллиметровый шнек для жесткого наполненного ПВХ не будет соответствовать 90-миллиметровому шнеку для сыпучего полипропилена. Всегда подтверждайте размер с помощью пробного запуска на вашей смоле.
Почему больший размер не всегда означает большее количество листа: ограничение времени охлаждения и пребывания.
Увеличение скорости вращения шнека действительно повышает производительность, и исследование компании Applied Energy даже показало, что удельная энергия на килограмм может снижаться с увеличением скорости. Но полезная, соответствующая спецификациям производительность линии по производству листового материала редко ограничивается экструдером; она ограничивается последующими этапами охлаждения и временем пребывания материала в потоке. Если производительность превысит возможности охлаждения рулонного блока до момента протяжки, вы получите деформированный или мутный лист.
Чрезмерное увеличение времени пребывания и вязкостного нагрева приводит к деградации термочувствительных смол, таких как ПЭТ или ПВХ. Размер гранул определяется производительностью, которую можно охладить и поддерживать в заданном диапазоне, а не номинальной производительностью в килограммах в час. Для потоков с большим количеством вторичного сырья подводная система гранулирования, расположенная перед гранулятором, может стабилизировать исходный материал до того, как он достигнет листовой матрицы.
Представьте себе упаковочный завод, который заказал линию для листового пластика толщиной 90 мм с производительностью 600 кг/ч и рассчитывал работать на полную мощность. При работе с тонким ПЭТ-листом толщиной 0.3 мм трехвалковый конвейер мог охлаждать только около 420 кг/ч, прежде чем лист покидал вытягивающее устройство мутным и слегка деформированным. Предел производительности никогда не был экструдером, им был предел. Теперь завод либо работает с производительностью 420 кг/ч, соответствующей спецификации, либо платит за увеличение мощности системы охлаждения — компромисс, который следовало бы указать в спецификации, а не обнаружить на заводском конвейере.
Сколько стоит листовой экструдер? Уровни капитальных затрат, компоненты линии и скрытые издержки.

Стоимость экструдеров для листового ПЭТ варьируется от лабораторных установок стоимостью в несколько сотен тысяч долларов до высокоскоростных многоэкструдерных линий по производству ПЭТ-пластика стоимостью в несколько сотен тысяч долларов с полностью автоматическим контролем толщины. Разница в цене обусловлена уровнем производительности, автоматизацией и типом смолы. Цена экструдера также является меньшей частью общей картины, поскольку стоимость фильеры, сушилки, чиллера и системы управления часто составляет столько же, сколько и стоимость самого экструдера.
| Ярус | Результат | Что движет ценой? |
|---|---|---|
| Лаборатория / пилот | ~30 кг/ч | Небольшой экструдер с ручным управлением. |
| Начальное производство | 100–200 кг/ч | Одновинтовой, базовый рулонный механизм, полуавтоматический |
| Средний этап производства | 400–600 кг/ч | Шестеренчатый насос + АРУ, двухвинтовой вариант, сушка |
| Высокоскоростная ПЭТ | 800–1,200 кг/ч | Многоэкструдерная коэкструдированная система, полная автоматизация, обработка rPET. |
Одно из надежных преимуществ с точки зрения затрат — это оснастка. Независимые сравнительные исследования показывают, что экструзионные матрицы стоят примерно на 80–90% дешевле, чем аналогичные пресс-формы для литья под давлением , поскольку плоская матрица намного проще, чем многогнездная. Это позволяет снизить барьер для внедрения новых технологий производства листовых материалов по сравнению с большинством процессов производства отдельных деталей.
Скрытые расходы, которые необходимо учесть при планировании бюджета до подписания договора.
- Штамп для листового металла и любые варианты ограничительных планок/автоматического калибра.
- Сушилка для смол (обязательна для ПЭТ/ПК) и технологический чиллер
- Автоматический контроль толщины и сканер толщины
- Монтаж, ввод в эксплуатацию и обучение операторов.
- Важные запасные части (пакеты сетки, болты крепления кромки, винт/ствол)
- Энергоемкость/эксплуатационные расходы: экструзия — энергоемкий процесс; приводной двигатель, нагреватели цилиндра, вентиляторы охлаждения, водяные насосы и шестеренчатый насос — все они потребляют энергию, поэтому эффективный приводной агрегат окупается в течение всего срока службы линии.Прикладная энергия)
- Стоимость фрахта и импортных пошлин для импортируемой продукции.
Как выбрать производителя экструдеров для листовой стали: контрольный список из 8 пунктов для проверки.

Не существует единого стандарта для поставщиков, специализирующихся на экструзии листового материала, но этот пробел не является полным: программа поиска поставщиков NIST MEP существует для того, чтобы сопоставлять покупателей с производителями, обладающими определенными техническими возможностями. Это общая схема; приведенная ниже таблица добавляет специфичные характеристики экструзии листового материала, которые действительно необходимы команде по закупкам.
- ✔ Установленная база и рекомендацииПроверяемые листовые характеристики вашей смолы, а не просто список из брошюры.
- ✔ Заводские приемочные испытания (FAT) on материал и целевой размер перед отгрузкой.
- ✔ Собственное производство винтовых и штамповочных инструментов. Соотношение возможностей и приобретенных решений влияет на сроки выполнения заказа и послепродажную поддержку.
- ✔ Автоматическое управление приборами и регистрация данных.Соответствует ли линия норме ±0.5% и позволяет ли экспортировать данные о производстве?
- ✔ rPET / квалификация по переработкеПроверенная методика работы с ПЦР-хлопьями и алгоритм процесса LNO (см. ниже).
- ✔ Сроки послепродажного обслуживания и поставки запчастейНаличие изнашиваемых деталей и реагирование на запросы в рамках удаленной технической поддержки.
- ✔ Соответствие безопасностиОхрана в соответствии с признанными стандартами (см. ввод в эксплуатацию).
- ✔ Общая стоимость владенияОценка производится на основе энергопотребления, количества брака и времени безотказной работы, а не только по заявленной цене.
Покупка, ориентируясь только на заявленную цену, без учета послепродажного обслуживания и общей стоимости владения. Линейка, которая на 10% дешевле, но теряет день производства из-за отсутствия запасной части или потребляет на 15% больше энергии, нивелирует экономию в течение первого года. Оцените поставщиков по восьми пунктам, указанным выше, прежде чем сравнивать цены.
Однажды один производитель выбрал вариант листового материала, который оказался на 12% дешевле ближайшего конкурента. Восемь месяцев спустя изношенное уплотнение механизма смены экрана остановило производство, замена была отправлена из-за границы и доставлена только через девять дней, а потерянный объем производства свел на нет всю первоначальную экономию. Более дешевое предложение не предусматривало наличия запасных частей на местном рынке и более чем 48-часовой срок поддержки, что было очевидно по восьмибалльной шкале до оформления заказа и не отражалось на самой строке цены.
Ввод в эксплуатацию и приемка: что нужно проверить перед подписанием акта приемки.

Приёмка — это этап, на котором покупатель защищает свою покупку. Не принимайте продукцию, изготовленную на основе демонстрационного образца поставщика, проверьте её на серийном образце смолы и целевом калибре. В этом случае безопасность оборудования следует рассматривать как риск для покупателя, а не как второстепенный вопрос, требующий оформления документов.
- ✔ Допуск измерения составляет ±0.5% при автоматическом контроле точности. смола
- ✔ Стабильная производительность на целевом уровне кг/ч без скачков или температурного дрейфа
- ✔ Уровень брака/обрезки кромок в пределах согласованных норм; возврат обрезков осуществляется без проблем.
- ✔ Поверхностная/оптическая проверка проводится на реальном листе, а не на образце.
- ✔ Защитные ограждения проверены и утверждены.
Как проверить экструзионную линию для листового проката перед покупкой?
Вы проводите заводские приемочные испытания (FAT) собственной смолы и калибра, а затем приемочные испытания на объекте (SAT) после установки. FAT должны соответствовать допуску по калибру, установленному в контракте, поддерживать номинальную мощность без скачков и оставаться в пределах согласованного процента брака в течение непрерывной работы, а не в течение двухминутной демонстрации.
В целях безопасности, согласно рекомендациям Управления по охране труда США (OSHA) для оборудования, работающего с пластмассами, для линий экструзии и термоформования требуются блокировка/маркировка, стационарные ограждения, световые завесы, защитные коврики, противооткатные заслонки и средства контроля зажатия. Перед окончательной оплатой убедитесь в наличии и исправности каждого из этих средств, поскольку защитное ограждение, установленное после поставки, всегда дороже, чем то, которое было указано заранее.
Прогноз для покупателей листовых экструдеров на 2026 год: линии, готовые к использованию rPET, энергетика и Индустрия 4.0.
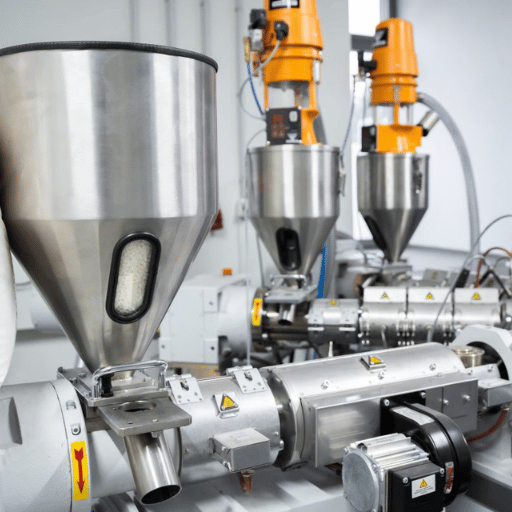
Даже при наличии зрелого оборудования, на ваши текущие требования должны влиять три фактора. Рынок оборудования для экструзии пластмасс стабильно растет, аналитики прогнозируют однозначный ежегодный рост до начала 2030-х годов, но рост объемов производства не является определяющим фактором для покупателей; решающее значение имеют возможности по переработке материалов, энергоемкость и объемы данных.
Линии, готовые к переработке ПЭТ. На выставке K 2025 особое внимание уделялось линиям, перерабатывающим до 100% переработанного ПЭТ с гарантированным уровнем внутренней вязкости для прямого контакта с пищевыми продуктами. Но готовность к контакту с пищевыми продуктами — это не просто технические характеристики оборудования. Руководство FDA США по переработке пластмасс оценивает процесс , требуя описания процесса, контроля источников загрязнения и тестирования на удаление примесей, и выдает письмо об отсутствии возражений (часто называемое LNO) для конкретного процесса переработки. Если вы планируете продавать листы ПЭТ для упаковки пищевых продуктов, запросите у поставщика подтверждение наличия процесса, соответствующего требованиям LNO, а не просто показатель внутренней вязкости.
Энергоэффективные приводы. Поскольку экструзия полимеров — энергоемкий процесс, сервоприводы, эффективные шестеренчатые насосы и улучшенная изоляция теперь являются не просто приятной мелочью, а статьей расходов, отражающейся на эксплуатационных затратах каждой смены.
Мониторинг производственных линий в рамках концепции «Индустрия 4.0». Автоматическое управление измерительными приборами с обратной связью, а также мониторинг состояния, тока двигателя, нагрузки нагревателя барабана, вибрации редуктора и удаленные панели мониторинга данных переходят из разряда дополнительных опций в стандартные комплектующие. Если вы запрашиваете предложение на линию с поставкой в 2026–2027 годах, спросите поставщиков, как линия обрабатывает переработанное сырье, какие данные она регистрирует и какие отчеты предоставляет. Ответы покажут вам, покупаете ли вы линию 2026 года или переупакованную более старую.
Часто задаваемые вопросы о листовых экструдерах
В: В чем разница между экструдером для листовой бумаги и экструдером для пленочной бумаги?
Посмотреть ответ
В: Какой экструдер для производства листового проката мне нужен – одношнековый или двухшнековый?
Посмотреть ответ
В: Какой диапазон производительности может обеспечить линия экструзии одного листа?
Посмотреть ответ
В: Может ли одна линия по производству листового металла работать с несколькими типами смол, такими как ПЭТ, ПП и ПВХ?
Посмотреть ответ
В: Какие сроки поставки и послепродажную поддержку следует ожидать от производителя?
Посмотреть ответ
В: Стоит ли покупать бывшую в употреблении линию экструзии листового металла вместо новой?
Посмотреть ответ
Описание данного листа. Руководство покупателя экструдера.
Данное руководство составлено для покупателей, выбирающих экструдер для производства пластиковых листов. Диапазоны размеров составлены на основе опубликованных производителем характеристик линий и сообщений в отраслевой прессе и носят лишь ориентировочный характер; любые значения следует уточнять по актуальной цене и после пробного запуска на вашей смоле. Информация о соответствии стандартам и безопасности приведена непосредственно в источниках ASTM, OSHA, FDA и NIST. Руководство проверено технической командой Suzhou UDTECH Technology Co., Ltd.
Выбираете линию экструзии листового металла?
Компания UDTECH производит одношнековые и двухшнековые экструдеры для листового металла, а также комплектные линии, размеры которых соответствуют типу используемого вами полимера и производительности. Сообщите нам тип материала и целевую производительность в кг/ч, и мы подберем для вас подходящую конфигурацию.
Ссылки и источники
- Стандартная терминология ASTM D883, относящаяся к пластмассам.ASTM International
- ISO 472 / руководство по терминологии для пластиковых пленок и листовМеждународная организация по стандартизации
- Защитный электронный инструмент для оборудования, предназначенный для работы с пластмассами (термоформование).OSHA США
- Переработанный пластик в упаковке пищевых продуктовУправление по контролю за продуктами и лекарствами США
- Поиск поставщиков MEPНациональный институт стандартов и технологий США
- Энергопотребление при экструзии полимеров (Applied Energy)рецензируемых
- Контроль калибра, Википедия подразделения экструзии SPEОбщество инженеров по пластмассам
- Лист экструзионная линияТехнология пластмасс
Статьи по теме
- Экструзия листового металла: процесс, материалы и оборудование.пошаговый процесс работы машины
- Двухшнековый экструдер: принцип его работыкогда двухшнековое смешивание оправдывает свою высокую цену
- Экструзия пластмасс: полимеры, стоимость и соэкструзия.более широкая картина экструзии
- Что такое материал ПВХ?Свойства, определяющие выбор линии по производству листового жесткого ПВХ