Сверлильные станки: полное руководство по типам, выбору и техническому обслуживанию
Сегодня сверлильный станок остается одним из самых популярных металлообрабатывающих инструментов в производственных, строительных и ремонтных цехах по всему миру. Независимо от того, нужно ли просверлить стальной кронштейн или выточить тысячи одинаковых отверстий в головке блока цилиндров, выбор подходящей категории сверлильного станка гарантирует точность, производительность и разумную стоимость обработки одного отверстия. Следующая информация охватывает все категории сверлильных станков, находящихся в активном производстве, объясняет, как выбрать подходящий вариант, и описывает процедуры технического обслуживания, которые позволяют значительно продлить срок службы подшипников шпинделя.
Краткие характеристики — Обзор сверлильного станка
| Диапазон скорости шпинделя | 150–15 000 об/мин (регулируется в зависимости от типа) |
| Диапазон диаметров отверстия | 3 мм – 200 мм+ (ступенчатое сверление для больших диаметров) |
| Мощность двигателя | 0.25 кВт (настольный) – 7.5 кВт (радиальный) |
| Общие материалы | Низкоуглеродистая сталь, алюминий, чугун, дерево, пластмассы, композитные материалы. |
| Глобальная рыночная стоимость (2024) | 26–31 млрд долларов |
| Ключевые стандарты | стандартами качества ISO 73.100.30ISO 20770-1, OSHA 29 CFR 1910.213 |
Что такое сверлильный станок?
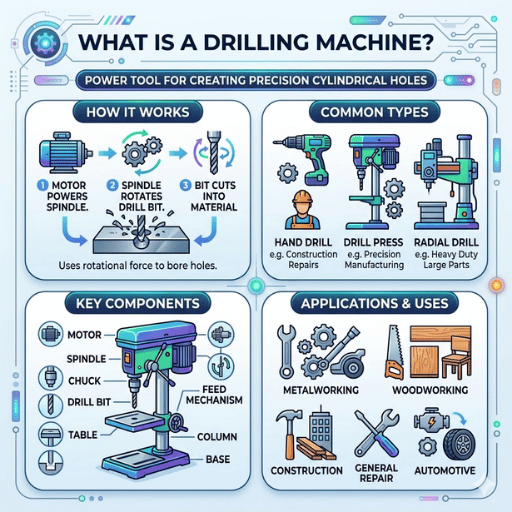
Сверлильный станок — это обрабатывающий центр, который одновременно (а) приводится в движение для вращения режущего инструмента, обычно спирального сверла, и (б) достаточно жёсткий, чтобы контролируемо перемещать этот инструмент относительно неподвижной заготовки для фрезерования цилиндрических отверстий определённого поперечного сечения и глубины. Это определение подразумевает, что он может обеспечить три условия, которые ручные сверла просто не могут: постоянную скорость вращения шпинделя, контролируемое осевое перемещение и надёжное выравнивание между канавкой сверла и поверхностью заготовки. Только эти три параметра определяют качество обработанного отверстия с точки зрения перпендикулярности к поверхности заготовки, точности размеров отверстия и качества внутренней поверхности.
Помимо сверления отверстий, сверлильный станок используется для развертывания, зенкования, нарезания резьбы, обработки торцов и потайного сверления. С точки зрения времени работы, это один из наиболее используемых станков в цеху; сверлильный станок быстро переходит от одной операции к другой.
Сверлильный станок ведет свою родословную от расточного станка Джона Уилкинсона, впервые созданного в 1770-х годах для производства стволов пушек. Эта модель была модифицирована для производства цилиндров нужных размеров для поршневых двигателей Джеймса Уатта, положив начало использованию сверлильных станков в современных механических цехах. Радиально-рычажные конфигурации появились около 1861 года, их авторство приписывается Джеймсу Нэсмиту, что позволило шпинделю получить доступ ко всем частям неподвижно установленной заготовки для выполнения ряда операций без повторного закрепления самой детали.
По оценкам исследовательских компаний, рынок сверлильных станков к 2024 году составит от 26 до 31 миллиарда долларов, а прогнозируемый ежегодный темп роста до 2032 года — от 4.9 до 6 процентов. Частично этот рост обусловлен инфраструктурными проектами в Азиатско-Тихоокеанском регионе, а также инициативами по переносу производства на шельф Северной Америки в сочетании с продолжающейся прогрессивной автоматизацией с помощью станков с ЧПУ. Строительная отрасль занимает львиную долю выручки, но производство аэрокосмической продукции и медицинских изделий обеспечивает значительную часть прибыли.
Классификационные стандарты для буровых станков опубликованы в соответствии с ISO 73.100.30 (оборудование для горнодобывающей и карьерной промышленности: буровые инструменты) и ISO 20770-1 (безопасность станков: буровые станки). Данная спецификация охватывает конусность шпинделя, уровень шума и показатели электромагнитной совместимости, которым должны соответствовать все вращающиеся станки, прежде чем попасть в порты-потребители.
Типы сверлильных машин
Конструкция сверлильного станка зависит от положения его шпинделя, размера обрабатываемой детали и степени автоматизации, заложенной в конструкцию. Настольные сверлильные станки, колонные (или столбчатые) сверлильные станки и радиально-сверлильные станки — это лишь некоторые из распространенных названий, встречающихся в цехах, но существует полная система наименований с классификацией, основанной на этих переменных.
Ниже представлена сравнительная таблица для десяти типов оборудования, находящихся в настоящее время в активном производстве/продаже. Диапазоны цен основаны на данных рынка за 2024 год по новому оборудованию от производителей среднего ценового сегмента и должны рассматриваться как ориентировочные, а не как окончательные цены.
| Тип | Максимальный диаметр отверстия. | Скорость вращения шпинделя | Мощность двигателя | Типичная цена (долл. США) | Для каких задач |
|---|---|---|---|---|---|
| Настольный сверлильный пресс | 16 мм | 500 - 3,100 RPM | 0.25 - 0.75 кВт | 150 $ - $ 800 | Мелкие детали, прототипирование, хобби |
| Напольный сверлильный станок | 32 мм | 150 - 2,500 RPM | 0.75 - 2.2 кВт | 800 $ - $ 4,000 | Изготовление деталей общего назначения, средних размеров. |
| Сверло радиального рычага | 75 мм | 40 - 2,000 RPM | 2.2 - 7.5 кВт | 5,000 $ - $ 45,000 | Крупногабаритные/тяжелые заготовки, судостроение |
| Групповая тренировка | 25 мм на шпиндель | 500 - 3,000 RPM | 0.5 кВт × 4–6 головок | 3,000 $ - $ 12,000 | Последовательные операции, производственные циклы |
| Многошпиндельная дрель | 20 мм на шпиндель | 600 - 4,000 RPM | 2.2 - 5.5 кВт | 8,000 $ - $ 35,000 | Серийное производство, схемы расположения болтов фланца |
| Магнитный сверлильный станок | 50 мм (кольцевая фреза) | 250 - 750 RPM | 1.1 - 1.8 кВт | 900 $ - $ 3,500 | Монтаж металлоконструкций, работы на объекте. |
| Сверлильный станок с ЧПУ | 40 мм+ (зависит от инструмента) | 100 - 15,000 RPM | 3.7 - 7.5 кВт | 25,000–200,000 долларов США + | Высокоточные серийные производства, аэрокосмическая отрасль. |
| Сверление глубоких отверстий / пушечное сверление | 3 - 50 мм | 1,000 - 8,000 RPM | 5.5 - 15 кВт | 50,000 $ - $ 400,000 | Соотношение длины к диаметру >10:1, стволы винтовок, формы для отливки |
| Переносной сверлильный станок (магнитный) | 35 мм | 350 - 750 RPM | 1.1 кВт | 600 $ - $ 2,500 | Выездное обслуживание, трубопроводные работы |
| Центр бурения и нарезки резьбы | Сверло 25 мм / метчик M20 | 200 - 10,000 RPM | 3.7 - 5.5 кВт | 18,000 $ - $ 80,000 | Сверление и нарезание резьбы за одну установку |
Скромный настольный сверлильный станок. Надежный рабочий инструмент небольших производственных цехов. Крепится к верстаку, обрабатывает отверстия диаметром до 16 мм. Модели с ременным приводом имеют систему ступенчатых шкивов, где ремень перемещается с одного шкива на другой для изменения скорости — это довольно неудобно, если вы часто меняете скорость, но обеспечит бесперебойную механическую работу на протяжении многих десятилетий. Электронные версии с регулировкой скорости полностью исключают необходимость в ремне, но стоят на 30–40% дороже.
Напольный сверлильный станок с редукторной головкой и фиксированной скоростью вращения. По размерам он напоминает жимовую стойку на более высокой колонне и крепится болтами к полу мастерской. Дополнительная высота позволяет обрабатывать заготовки большего, чем обычно, диаметра, не превышая стандартного, благодаря возможности установки станка между столом и шпинделем. Редукторные головки обеспечивают постоянный крутящий момент независимо от выбранной скорости вращения шпинделя — это важно при сверлении отверстий большого диаметра в стали. Эта модель является типичным сверлильным станком, используемым для демонстрации возможностей станка в промышленных условиях. В обычных каталогах слова «сверлильный станок» и «сверлильный станок», означающие станок для сверления отверстий, взаимозаменяемы, но первый является термином таксономии, описывающим одну из подкатегорий второго.
Мощный радиально-сверлильный станок. Стрела может вращаться вокруг вертикальной колонны на 180 градусов и перемещаться вперед и назад. Это означает, что центральная линия шпинделя может достигать любой точки в значительном радиусе без необходимости перемещения заготовки. Монтажники металлоконструкций, котельщикам и судостроителям используют этот тип станка для обработки заготовок, слишком больших или неудобных для перемещения в цех. Для обеспечения точности сверления отверстий и соответствия технологическому процессу крайне важно плотно прижать стрелу к подшипнику колонны после ее установки.
Многошпиндельный сверлильный станок. Этот узел имеет несколько сверлильных шпинделей, установленных на общем столе. Заготовки перемещаются между шпинделями для выполнения множества операций (сверление, развертывание, нарезание резьбы, зенковка и т. д.) без смены инструмента. Благодаря значительной экономии производственного времени, многошпиндельные станки позволяют сократить время цикла на 40–60% по сравнению с одношпиндельными сверлильными станками при сверлении деталей, изготавливаемых по очень повторяющимся схемам.
Многошпиндельный сверлильный станок. В этом станке все шпиндели подаются одновременно. Это означает, что можно сверлить несколько отверстий — обычно отверстия для болтов на одной окружности расположения болтов — за один раз. Настройка занимает много времени, поэтому такие станки экономически выгодны только при партиях около 200 деталей и более. Предпочтительно, чтобы детали были зафиксированы зажимами, поскольку любой зазор в приводном механизме шпинделей приведет к ошибкам в точности позиционирования.
Сверлильный станок с магнитным приводом. Использует встроенную зажимную поверхность на основе электромагнита, чтобы перемещать станок к заготовке, а не наоборот — полезно для боеприпасов, конструкционных стальных элементов и тому подобного, когда заготовку нельзя переместить. Использует кольцевой резец (также называемый корончатым сверлом), полое спиральное сверло, которое позволяет получать отверстия большого диаметра с относительно небольшим подготовительным молотком. Для тех, кто занимается металлообработкой, стоит изучить небольшой ручной лазерный гравировальный станок для металла, предназначенный для разметки положения отверстий перед сверлением.
Сверлильный станок с ЧПУ. Компьютерное числовое управление заменяет руку оператора на рычаге подачи и позиционировании стола. Каждый станок работает по программе G-кода, которая быстро перемещается к каждому положению отверстия, входит с запрограммированной скоростью подачи и скоростью вращения, отводится и повторяет сотни или тысячи положений без участия человека.
Одной из последних особенностей станков с ЧПУ является внедрение устройств смены инструмента, измерительных систем и системы охлаждения шпинделя для работы в автоматическом режиме.
Станок для глубокого сверления / сверления отверстий под пулемёты. В таких станках используются однолезвийные сверла с внутренним потоком охлаждающей жидкости, направленным вперёд, которая отводит стружку от режущей поверхности к выходному отверстию. Хотя ранее сверление отверстий под пулемёты ограничивалось изготовлением стволов для винтовок, сейчас оно также используется для создания каналов гидравлических цилиндров, контуров охлаждения пресс-форм или топливных систем в аэрокосмической отрасли.
Этот процесс позволяет получать соотношения более 10:1.
Переносной сверлильный станок. Легкий портативный станок с магнитным основанием, предназначен для полевых работ, таких как изготовление фланцев для труб, конструкционные соединения, модернизация, если перемещение оборудования в цех невозможно. Меньшая производительность по сравнению со стационарными станками, поэтому незаменим на объекте.
Центр сверления и нарезания резьбы. Станок с ЧПУ, разработанный в первую очередь для высокоскоростного сверления и нарезания резьбы, где достигаются скорости 40-60 метров в минуту и время обработки менее 2 секунд. По сути, эти станки представляют собой компромисс между специализированным сверлильным станком и обрабатывающим центром с точки зрения стоимости и размеров.
В: Какие четыре основных типа бурения существуют?
Посмотреть ответ
В рамках обучения производственным специальностям наиболее часто выделяют четыре основных типа сверления: (1) стандартное или традиционное сверление (спиральные сверла на сверлильном станке), (2) глубокое сверление (длина отверстия более чем в 10 раз превышает диаметр), (3) сверление с ЧПУ и (4) радиальное (поворотное) сверление для крупных заготовок. В некоторых классификациях глубокое сверление заменяется сверлением с помощью пуль и добавляется магнитное сверление. Классификация определяется либо типом станка, либо геометрией режущего инструмента, либо ограничениями по заготовке.
Обычно при классификации цеха доминирующим признаком является тип оборудования: оператор жимового станка выбирает между стационарным и напольным оборудованием, а инженер-технолог — между ручным и станком с ЧПУ.
Основные компоненты и принцип их работы
Все сверлильные станки — будь то настольные, электрические или напольные радиально-сверлильные — используют идентичный набор функциональных подсистем. Опытный пользователь может определить, какой компонент требует обслуживания, отчасти по тому, как он отличается от стандартной конфигурации, при условии, что он досконально понимает функцию каждой подсистемы в станке. Различия между настольным сверлильным станком за 400 долларов и напольной моделью за 4,000 долларов редко обусловлены какими-либо дополнительными функциями, а скорее относительной жесткостью каждой подсистемы.
Приводная система
Электродвигатели. Для работы большинства настольных и напольных сверлильных станков используются однофазные асинхронные двигатели (0.25–1.5 кВт, ¾–2 л.с.). В более крупных станках (1.5–7.5 кВт, 2–10 л.с.) используются трехфазные двигатели, управление которыми может осуществляться с помощью частотно-регулируемых приводов (ЧРП).
Двигатели установлены в верхней задней части головного узла.
Трансмиссия. Ременные и шкивные системы со ступенчатыми блоками обеспечивают от 4 до 12 ступеней скорости. Редукторные трансмиссии обеспечивают плавно регулируемую скорость под нагрузкой – это важно при буровых работах, где скорость поверхности должна оставаться постоянной.
В сверлильных станках с ЧПУ серводвигатель напрямую соединен со шпинделем с помощью зубчатого ремня или редуктора.
Шпиндель и патрон в сборе
Шпиндель представляет собой закаленный, шлифованный стальной вал, вращающийся внутри пары прецизионных подшипников (чаще всего радиально-упорных шариковых подшипников или конических роликовых подшипников). На каждом рабочем конце устанавливается шпоночный или быстрозажимной сверлильный патрон (до 16 мм на настольных моделях) или конусная втулка Морзе для крепления более крупных инструментов. Биение шпинделя — колебание на конце — должно быть менее 0.02 мм при надлежащем техническом обслуживании станка. При превышении этого уровня колебания точность диаметра отверстия снижается, а сверла изнашиваются от усталости.
Шпиндель. Полая втулка, в которой установлен шпиндель, может перемещаться вертикально внутри передней бабки. Реечная передача с ограничителями глубины преобразует осевое усилие оператора на рукоятке подачи в контролируемое вертикальное перемещение. Пружинный возврат возвращает шпиндель в исходное положение, когда рукоятка не отжата. Ход шпинделя может составлять всего 50 мм на настольных станках и более 300 мм на радиально-сверлильных станках.
Зажим для заготовки и стол
Стол. Чугунный, с ребристой поверхностью снизу для прочности. Напольные модели оснащены регулировочной рейкой на колонне, позволяющей адаптировать дрель к различной высоте рабочей зоны. Модели среднего ценового диапазона имеют возможность наклона головки до 45 градусов для сверления под углом.
Тиски. Зажимают заготовку на столе. Должны крепиться болтами через Т-образные пазы — попытка удерживать тиски вручную приведет к самым серьезным травмам. Для деталей неправильной формы в качестве альтернативы можно использовать ступенчатые блоки, V-образные блоки и струбцины.
Дополнительные компоненты для станков с ЧПУ
В состав сверлильных станков с ЧПУ дополнительно входят сервоприводной стол (работающий по осям XY), программируемая подача шпинделя (ось Z), автоматическая смена инструмента и контроллер (наиболее распространены Fanuc, Siemens, Mitsubishi или Haas). Контроллер принимает G-код, может также принимать программы в режиме диалога и управляет шпинделем, подачей охлаждающей жидкости, скоростью подачи и инструментом. Энкодеры на осях обеспечивают обратную связь по положению, так что при надлежащем обслуживании оборудования точность позиционирования может достигать 0.005 мм.
📐 Техническая заметка — Расчет скорости вращения шпинделя
Используйте эту формулу для расчета частоты вращения сверла:
Обороты в минуту = (Скорость резания × 1000) / (π × Диаметр сверла)
Пример: сверление низкоуглеродистой стали (скорость резания 25 м/мин) спиральным сверлом из быстрорежущей стали диаметром 1/2 дюйма (12.7 мм):
об/мин = (25 × 1000) / (3.1416 × 12.7) = 25 000 / 39.9 ≈ 627 об/мин
Округлите до ближайшего доступного значения: 640 об/мин для типичной 12-скоростной системы шкивов.
Скорость подачи: Подача = об/мин × Подача за оборот. При 640 об/мин и подаче 0.15 мм/об: 640 × 0.15 = 96 мм/мин осевая скорость подачи.
Источник: Справочник по машиностроению, 31-е издание, Таблица 2a — Скорости и подачи при сверлении.
В: Какова роль шпинделя в процессе бурения?
Посмотреть ответ
Шпиндель — это вал вращения, удерживающий заготовку. Шпиндель также приводит в движение сверло. Крутящий момент от двигателя передается через шпиндель на сверло, в результате чего сверло вращается. Шпиндель должен поддерживать линию входа отверстия в постоянном положении относительно заготовки для обеспечения точных размеров и качества поверхности. Для обеспечения биения (отклонения от оси шпинделя) необходимо использовать высококачественные подшипники шпинделя, при этом биение не должно превышать 0.03 мм. Если биение подшипников шпинделя превышает 0.03 мм, срок службы сверла заметно сокращается, а отверстия могут отклоняться от центра на некоторое расстояние.
Опытные токари на форумах Practical Machinist делятся полезным приемом центрирования: опустите сверло к заготовке при вращении шпинделя в обратном направлении (против часовой стрелки для правостороннего сверления). Сверло зафиксируется в метке кернера, не прорезая. После центрирования переключитесь на прямое вращение и начинайте сверление. Это заметно уменьшает смещение сверла на ручных сверлильных станках, особенно при сверлении отверстий диаметром более 10 мм.
Как выбрать подходящий сверлильный станок
Выбор сверлильного станка сводится к соотношению производительности и потребностей — размер заготовки, характеристики отверстия, объем производства и доступная площадь. Вместо того чтобы гнаться за самым большим станком в каталоге, выберите тот, который соответствует фактической рабочей нагрузке цеха и не простаивает большую часть дня.
Пятифакторная матрица отбора буровых станков
| фактор | Жим лежа | Напольный пресс | Радиальная рука | Сверло с ЧПУ | Магнитная дрель |
|---|---|---|---|---|---|
| 1. Максимальный диаметр отверстия | 16 мм | 32 мм | 75 мм | 40 мм+ | 50 мм (кольцевой) |
| 2. Ограничение по весу заготовки | 25 кг | 150 кг | 2,000 кг+ | 500 кг | Без ограничений (базовое крепление магнита) |
| 3. Точность определения местоположения | ±0.5 мм (ручной режим) | ±0.3 мм (ручной режим) | ±0.2 мм (ручной режим) | ±0.01 мм (сервопривод) | ±0.5 мм (зависит от компоновки) |
| 4. Производительность (отверстий/час) | 30 – 60 | 40 – 80 | 20 – 50 | 200 – 1,200 | 15 – 30 |
| 5. Необходимая площадь помещения | 0.3 м² | 0.8 м² | 6 - 15 м² | 4 - 12 м² | Переносной (0 м²) |
Логика принятия решений на практике
ЕСЛИ максимальный диаметр отверстия ≤ 16 мм И размер партии < 50 деталей → настольный сверлильный станок.
Если диаметр отверстия ≤ 32 мм И заготовка помещается на столе размером 300 × 300 мм → напольный сверлильный станок.
Если масса заготовки превышает 200 кг ИЛИ необходимо обеспечить доступ к нескольким точкам сверления без повторного зажима → используйте радиально-сверлильный станок.
Если размер партии > 100 одинаковых деталей И допуск ≤ ±0.05 мм → Сверлильный станок с ЧПУ.
Если заготовку невозможно переместить в цех, используйте магнитосверлильный станок или портативный сверлильный станок.
Ситуация: Небольшая мастерская производит стальные кронштейны на заказ партиями по 10-30 штук. Внутренний диаметр отверстий 8-12 мм, возможно, серия отверстий диаметром 20 мм. Годовой объем производства: 3,000 кронштейнов. Используется сверлильный станок с редукторной головкой и поперечным суппортом для зажима деталей. Редукторные головки поддерживают крутящий момент для отверстий диаметром 20 мм, а поперечный суппорт экономит время на позиционировании. (Мастерская никак не может оправдать инвестиции в станок с ЧПУ для такого объема производства.) На этом уровне стоимость сверлильного станка превышает 1,500-3,000 долларов — это начальная цена внедрения станков с ЧПУ.
Одна из распространенных ошибок новичков: слишком большое усилие при высокой скорости вращения, при этом соотношение подачи и скорости обработки поверхности оказывается неправильным. Все полевые индикаторы указывают на обратное – умеренное давление при правильной скорости обработки поверхности обеспечивает чистые отверстия, меньший нагрев и более длительный срок службы сверла. Желание сильнее давить обычно возникает из-за затупившихся сверл. Вместо этого просто возьмите острое сверло нужного размера, и оно будет прорезать мягкую сталь с минимальными усилиями. Пользователи форума Prac mach рекомендуют острое сверло из быстрорежущей стали (HSS) для получения единой непрерывной спиральной стружки, хотя пыль или стружка все же образуются, если диаметр или скорость сверления неправильные.
Перед покупкой: контрольный список из 7 пунктов
- Определите размер самой крупной стандартной детали, затем проверьте размер стола и глубину зева, учитывая пространство для зажима.
- Во-вторых… нужно знать, из какого материала изготовлен ваш материал – нержавеющая сталь или титан требуют использования редукторных головок с высоким крутящим моментом и низкими оборотами.
- В-третьих… посчитайте изменения скорости вращения шпинделя за смену -> 10 изменений в день — это похоже на частотно-регулируемый привод.
- В-четвертых… проверьте электроснабжение – однофазное: максимальная мощность 2.2 кВт, трехфазное: 20+ кВт.
- В-пятых… вам понадобятся не только станок, но и держатели заготовок. Экономичные сверлильные станки не отличаются излишествами – специальные Т-образные пазы, которые вы покупаете, стоят на 20-30% дороже.
- Наконец, обратите внимание на размер конуса шпинделя (MT2 распространен для жимовых станков, MT3 — для всего цеха, MT4 или MT5 — для радиально-сверлильного станка). Вам понадобится соответствующий инструмент, если вы хотите приобрести станок.
- Проверьте ход пиноли – одна из проблем при сверлении глубоких отверстий заключается в том, чтобы отверстие было достаточно глубоким для подачи пиноли. Поэтому, если глубина самого глубокого отверстия превышает ход пиноли, вам придется опустить стол на полпути резания, что значительно снижает точность при сверлении сквозных отверстий.
Одна из распространенных ошибок — покупка громоздкого радиально-сверлильного станка для небольшой мастерской. 40-миллиметровый радиально-сверлильный станок весит 1,500–3,000 кг, должен стоять на специальной бетонной площадке (дорого), потребляет трехфазное питание (дорого), имеет максимальную скорость подачи 4 сверла в час, а его самая низкая скорость слишком высока для сверл малого диаметра. Если 90% отверстий имеют диаметр 6–16 мм, то качественный напольный сверлильный станок, стоящий в десять раз дешевле, превзойдет радиально-сверлильный станок по времени цикла, поскольку время настройки будет короче, а подача шпинделя быстрее.
Применение в различных отраслях
Сверлильные станки — наиболее распространенный тип сверлильного оборудования, используемый во всех отраслях обрабатывающей промышленности и строительства по всему миру. Области применения сверления, инструменты и время рабочего цикла существенно различаются для производителей металлоконструкций и производителей печатных плат. Пять отраслей, перечисленных ниже, имеют самые большие в мире объемы установленного сверлильного оборудования.
| Промышленность | Преобладающий тип машин | Диапазон общих отверстий | Требуется допуск | Ключевая оснастка |
|---|---|---|---|---|
| Металлообработка | Напольный сверлильный станок, радиально-рычажный | 6 - 50 мм | ±0.1 – ±0.3 мм | Сверла из быстрорежущей стали, кольцевые фрезы |
| Строительство | Магнитная дрель, портативный пресс | 12 - 40 мм | ±0.5 мм | Кольцевые фрезы, твердосплавные сверла |
| Деревообрабатывающий | Сверлильный станок | 3 - 35 мм | ±0.5 мм | Сверла Брэда, сверла Форстнера |
| Электроника / Печатные платы | Микросверло с ЧПУ | 0.1 - 3 мм | ±0.025 мм | Твердосплавные микросверла |
| Автомобильная | Сверлильный станок с ЧПУ, многошпиндельный сверлильный станок, сверлильный станок для глубоких сверл | 3 - 75 мм | ±0.01 – ±0.05 мм | Твердосплавные сверла, сменные пластины |
Металлообработка
В мире больше всего сверлильных станков используют производители металлоконструкций. Большинство универсальных цехов имеют от двух до пяти сверлильных станков: небольшой настольный станок для деталей легкого и среднего размера, более крупный напольный станок для некоторых деталей среднего размера и, возможно, радиально-сверлильный станок для тяжелых и крупных конструкций и листового металла. Эти компании работают по простой схеме: разметка, кернение, сверление, снятие заусенцев, но огромное количество деталей приводит к значительному количеству отверстий. В загруженном универсальном цехе ежедневно сверлят от 500 до 2,000 отверстий всеми своими сверлильными станками. Многие цеха предпочитают добавлять в свои производственные мощности обрабатывающие центры с ЧПУ , чтобы дополнить трудоемкие ручные сверлильные станки для обработки больших объемов деталей с высокими допусками.
Строительная и конструкционная сталь
В строительстве на стройплощадке преимущественно используется магнитный сверлильный станок. Рабочие-сталелитейщики закрепляют станок на стальной балке или ригеле, сверлят отверстие и переходят к следующему. Вырезать отверстия кольцевыми фрезами экономичнее, чем спиральными сверлами, поскольку кольцевая фреза удаляет наименьшее количество материала за один проход, выделяет наименьшее количество тепла и создает наименьшее усилие. Одной кольцевой фрезы достаточно, чтобы просверлить 50–80 отверстий в конструкционной стали, прежде чем потребуется заточка, что сопоставимо с показателями спирального сверла из быстрорежущей стали, но меньше.
Магнитные сверлильные станки и кольцевые фрезы превосходят обычные корончатые сверла в сложных условиях, например, при сверлении труб из высокопрочного чугуна, в среднем на 60-70 процентов. Если их прижимать к стальной поверхности, а не перемещать в ручном инструменте, магнитные сверлильные станки не будут смещаться, а магнитное основание обеспечивает необходимую жесткость для быстрого и точного сверления.
Деревообрабатывающий
В производстве мебели столяры используют настольные сверлильные станки для соединения деталей на штифтах, врезки петель и сверления сквозных отверстий. Сверла Форстнера позволяют получать отверстия с плоским дном, необходимые для скрытых петель европейского типа, а сверла с центрирующим наконечником обеспечивают чистое проникновение в торцы древесины твердых пород без смещения. Скорость вращения для древесины значительно выше, чем для металла — обычно от 1,500 до 3,000 об/мин для твердых пород древесины по сравнению с 300–800 об/мин для стали. Ювелиры и ремесленники также используют небольшие настольные прессы для сверления отверстий в деликатных материалах, таких как раковины, кость и полудрагоценные камни.
Производство электроники и печатных плат
Сверлильные станки для печатных плат — это системы микросверления с ЧПУ, способные создавать сквозные отверстия диаметром от 0.1 мм до 25 мм при скорости вращения шпинделя 80 000–150 000 об/мин. Твердосплавные микросверла являются расходным материалом — одним сверлом можно просверлить от 3,000 до 5,000 отверстий до замены. Безусловно, это не та отрасль, где можно экономить на автоматизации; количество отверстий, превышающее 10 000 на многослойной печатной плате, является обычным явлением, как и требования к точности позиционирования на микронном уровне.
Автомобильная
В автомобильной промышленности используется весь спектр сверлильного оборудования. Для сверления отверстий в блоках цилиндров требуется глубокое сверление (соотношение длины к диаметру 20:1 или выше), многошпиндельное сверление для расположения болтов и расточка на станках с ЧПУ для обработки цилиндров. В отрасли высока потребность в автоматизации обработки таких деталей, как корпуса трансмиссий, тормозные суппорты и компоненты подвески. Электромобили сместили часть спроса с традиционного сверления блоков цилиндров на сверление лотков для батарей и корпусов двигателей, но общее количество отверстий по-прежнему составляет несколько тысяч на автомобиль. Поставщики автомобильных комплектующих используют лазерные маркировочные станки на автомобильных деталях одновременно со сверлильными станциями. К смежным производственным процессам относятся машины холодной и горячей экструзии для изготовления алюминиевых профилей и оборудование для обработки пластмасс для внутренних компонентов автомобилей.
«Средние по размеру предприятия ускорили переход к сверлению с ЧПУ после 2020 года. Предприятия, отложившие автоматизацию, столкнулись с ростом объемов невыполненных заказов и увеличением сроков поставки. Доступность рабочей силы для ручного сверления стала постоянным узким местом — ЧПУ решило обе проблемы одновременно».
— Адаптировано из отчета Global Market Insights, Анализ рынка буровых станков, 2024 год.
Станки для сверления с ЧПУ: точность и автоматизация.
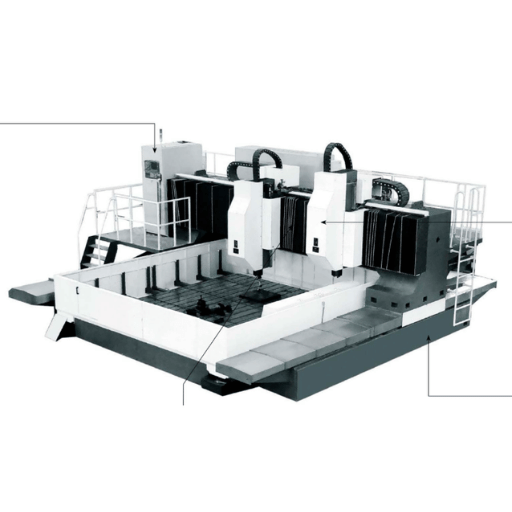
Сверлильные станки с ЧПУ исключают необходимость ручного позиционирования, настройки скорости и управления подачей. Операторы загружают заготовку, выбирают программу и нажимают кнопку запуска цикла. После этого контроллер управляет сменой инструмента, изменением скорости вращения шпинделя, циклами прерывистого вращения для глубоких отверстий и подачей охлаждающей жидкости. При серийном производстве, превышающем 100 одинаковых отверстий в день, повышение производительности является существенным. Однако капиталовложения требуют тщательного анализа — не каждый цех получит выгоду от использования станков с ЧПУ.
✔ Преимущества
- Точность позиционирования ±0.01 мм (по сравнению с ±0.3 мм при ручном позиционировании)
- Повторяемость измерений более чем на 1,000 деталях без отклонения.
- Работа без участия оператора с автоматической сменой инструмента.
- Сверление с ручным сверлением, нарезание резьбы, развертывание — за одну установку.
- Производительность: 200–1,200 скважин в час.
- Цифровые записи для отслеживания качества
⚠ Ограничения
- Начальные затраты: 25 000 – 200 000 долларов и более (10 – 50 ручных операций)
- Требуется квалифицированный программист/оператор.
- Время настройки для разовых заданий превышает время, затрачиваемое на ручную настройку.
- Затраты на техническое обслуживание: сервоприводы, энкодеры, платы управления.
- Площадь пола составляет 4-12 м² против 0.8 м² у ручного напольного пресса.
- Требования к электропитанию: трехфазное, выделенная цепь.
| Метрика | Ручной напольный сверлильный станок | Сверлильный станок с ЧПУ |
|---|---|---|
| Допуск на положение отверстия | ±0.3 мм (квалифицированный оператор) | ±0.01 мм (обратная связь сервопривода) |
| Время подготовки (первая часть) | 2 - минуты 5 | 15–45 минут (программа + матч) |
| Время цикла на одно отверстие | 8-15 секунд | 2-5 секунд |
| Внимание оператора | 100% (рука на рычаге подачи) | 10–20% (только погрузка/разгрузка) |
| Размер безубыточной партии | 1 – 50 XNUMX деталей | 50–200+ деталей (зависит от сложности) |
| Стоимость годового обслуживания | 100–300 долларов (ремни, подшипники) | 1,500–5,000 долларов (сервоприводы, энкодеры, система охлаждения) |
В станках с ЧПУ рентабельность инвестиций не всегда повышается. Когда цеха обрабатывают менее 100 отверстий в день с небольшим разнообразием (одинаковый размер, один и тот же материал), ручной напольный пресс с цифровым индикатором и поперечными тисками часто может обеспечить лучшую рентабельность инвестиций. Стоимость (станок + цифровой индикатор + тиски) составляет 3,000–5,000 долларов, в то время как даже базовый сверлильный станок с ЧПУ стоит более 25 000 долларов, пока объем производства не превысит ~100 отверстий в день или допуски не станут менее 0.1 мм.
Ситуация: Среднее предприятие по обработке металла, 30–50 индивидуальных заказов в месяц, 8–20 отверстий на стальную пластину (толщиной 6–25 мм), 5–200 деталей в заказе. Руководство сравнивает сверлильный станок с ЧПУ с существующим ручным сверлильным станком. Анализ: при 50 заказах; в среднем 14 отверстий, в среднем 100 деталей = 70 000 отверстий в месяц, станок с ЧПУ окупается за 8–14 месяцев, экономя время оператора и уменьшая количество брака за счет предотвращения неправильного расположения отверстий. Небольшие партии; менее 20 деталей; добавление времени на настройку станка с ЧПУ к каждому заказу нивелирует преимущества сравнения; ручной сверлильный станок с цифровым индикатором может быть лучшим выбором до тех пор, пока объем производства не окупится.
Критерии оценки производительности сверления на станках с ЧПУ
| Допуск позиции | ±0.01 мм (с использованием линейных шкал) |
| Повторяемость | ±0.005 мм |
| Быстрый Траверс | 40–60 м/мин (центры сверления/нарезания резьбы) |
| Время от чипа до чипа | 1.3-2.5 секунд |
| Емкость инструмента | 12–30 инструментов (магазин ATC) |
Наш взгляд на технологии бурения
Компания UDTECH разрабатывает станки с ЧПУ, а не сверлильные станки. Данная статья написана просто потому, что сверление настолько распространено в производстве, что при поиске сверлильных станков предприятия, вероятно, будут рассматривать и другие варианты станков с ЧПУ. Вся представленная информация скопирована и взята с веб-сайтов поставщиков, общих данных производителей или других источников; это не реклама продукции. Продукция поставляется со ссылками на функции сверления на станках с ЧПУ.
Лучшие практики обслуживания и безопасности
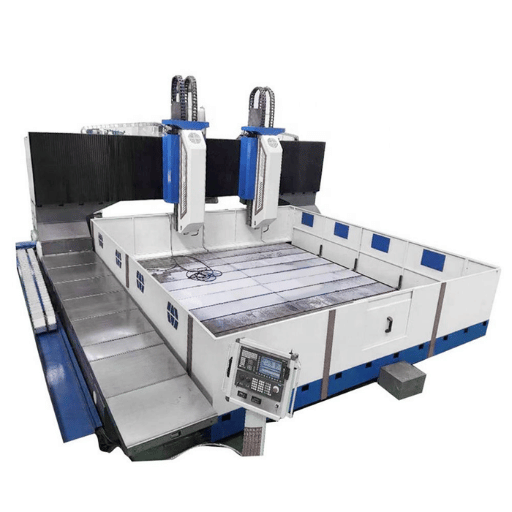
Сверлильный станок, которому проводится плановое еженедельное/ежедневное техническое обслуживание, прослужит дольше, обойдется дешевле в эксплуатации и обеспечит более точные результаты. Однако, насколько дороже это может быть, может удивить. Например, один комплект новых подшипников шпинделя для напольного сверлильного станка стоит 80–200 долларов, в то время как количество часов, затраченных на замену/разборку, демонтаж старых, установку новых, перенастройку шпинделя, выравнивание, может составить большую часть этих денег… Производительность, безопасность и долговечность достигаются за счет своевременного проведения технического обслуживания. Рекомендации по безопасности и конструкции защитных ограждений не имеют исключений; часть безопасности цеха заключается в предотвращении неприятных ситуаций.
| Интервал | Сложность задачи | Описание |
|---|---|---|
| ежедневно | Очистка от стружки и охлаждающей жидкости. | Удалите стружку из Т-образных пазов стола и области шпинделя; протрите колонну. |
| ежедневно | Проверить уровень охлаждающей жидкости | Долейте охлаждающую жидкость в расширительный бачок; проверьте концентрацию с помощью рефрактометра (6–8%). |
| Еженедельные | Смажьте стержень и колонну. | Нанесите масло на зубчатую передачу; на напольных моделях смажьте маслом рулевую рейку. |
| Еженедельные | Проверьте натяжение и состояние ремня. | Проверьте на наличие трещин, глянца или износа; отрегулируйте натяжение в соответствии со спецификациями производителя. |
| Ежемесячно | Проверьте биение шпинделя. | Индикатор часового типа на шпинделе; замените подшипники, если биение превышает 0.03 мм. |
| Ежемесячно | Осмотрите сверлильные патроны. | Проверьте износ губок и смещение соосности; замените, если общее биение превышает 0.05 мм. |
| Ежеквартально | Трам-стол | Проверьте перпендикулярность стола к оси шпинделя с точностью до 0.02 мм по всей длине хода. |
| Ежеквартально | Замените охлаждающую жидкость | Слейте жидкость, очистите поддон и залейте свежую охлаждающую жидкость, чтобы предотвратить рост бактерий. |
- Закрепите все детали зажимами. Не держите заготовки руками на столе сверлильного станка. Когда он начнет вращаться, дрель может зацепить деталь и с такой силой ударить ее, что можно сломать пальцы или получить более серьезные травмы.
- Носите защитные очки, даже если требуется только защитная маска (для взрослых). Разлетающиеся в стороны чипсы и так достаточно опасны, а тут еще горячие чипсы, вылетающие из выхлопных труб или разлетающиеся по кружкам других людей. Руководящие принципы OSHA по защите оборудования требуются боковые щитки.
- Соберите волосы в хвост. Снимите незакрепленные украшения. Не носите галстуки и не берите висячие украшения в руки рядом с работающим шпинделем: незакрепленные украшения часто приводят к травмам глаз и неконтролируемому падению волос.
- Используйте защитные кожухи патрона. От вращающегося сверлильного шпинделя могут разлетаться осколки стружки размером с шелковую нить, способные повредить глаза. Механизм сборки по стандарту OSHA/ANSI Z-87 для сборки изделий в корпусе является частичным, но экономически целесообразным требованием для большинства видов тяжелой обработки.
- Изолируйте оператора. Не тянитесь за стружкой, летящей вниз, или между полностью зацепленным сверлом и неподвижной заготовкой. Шпиндель не останавливается, пока двигатель не выключится, поэтому сильный ударный импульс может передаваться на любую незакрепленную одежду или деталь.
Стандарт ISO 20770-1 «подчеркивает важность защитных ограждений в местах работы» и «барьерных ограждений» как передовой практики OSHA и дополнительно требует использования устройств управления двумя руками и/или срабатывающих барьерных ограждений; стандарт также охватывает дистанционное управление, аварийные остановки, ограничения по уровню шума (обычно < 85 дБА в местах работы) и требования электробезопасности в установках с ЧПУ.
Пренебрежение подачей охлаждающей жидкости является основной причиной преждевременного выхода из строя подшипников шпинделя на производственных сверлильных станках: когда уровень охлаждающей жидкости падает или она становится разбавленной, температура резания повышается, тепло передается на шпиндель, а смазка подшипника ухудшается. В цехах, поддерживающих концентрацию охлаждающей жидкости в пределах 6–8% (измеряется еженедельно рефрактометром), срок службы подшипников составляет 5–8 лет, в отличие от цехов, пренебрегающих концентрацией охлаждающей жидкости, где срок службы подшипников составляет 1–3 года.
Распространенные проблемы при бурении и способы их решения.
| Проблема | Вероятная причина | Решение |
|---|---|---|
| Отверстия увеличенного размера | Биение шпинделя > 0.03 мм или неравная длина кромок сверла. | Проверить/заменить подшипники; переточить сверло с помощью измерителя длины кромки. |
| поломка сверла | Чрезмерная скорость подачи, затупившееся сверло или смещение заготовки. | Уменьшите подачу; заточите или замените сверло; проверьте зажим. |
| Следы вибрации внутри отверстия | Недостаточная жесткость или частота вращения в резонансном диапазоне. | Затяните все направляющие; измените частоту вращения на ±15%; проверьте натяжение ремня. |
| Отверстие смещено от центра. | Отсутствие кернера, затупившейся кромки стамески и смещения шпинделя. | Всегда используйте кернер; для отверстий диаметром > 6 мм сначала используйте точечное сверло. |
| Чрезмерное образование заусенцев на выходе | Высокая подача при прорыве, затупление режущих кромок | Уменьшите подачу на последних 2 мм глубины; закрепите заднюю опору с помощью вспомогательной пластины. |
Два геометрических параметра существенно влияют на надежность сверла и часто забываются при заточке:
Угол зазора между кромкой сверла: для сверл из быстрорежущей стали, используемых в целом, он должен быть в пределах от 9 до 15 градусов. При угле менее 9 градусов сверло скорее трется, чем режет, что приводит к нагреву и ускоренному износу. При угле более 15 градусов режущая кромка становится хрупкой и скалывается при типичных усилиях подачи. Профессиональные заточники инструментов и резцов проверяют этот параметр с помощью калибра для заточки сверла после каждого прохода.
Правило кернера: для сверл диаметром более 6 мм всегда сначала используйте кернер или центрирующее сверло. Края стамесок спиральных сверл не центрируются самостоятельно при больших диаметрах; сверло будет смещаться, пока не найдет плотное прилегание, часто далеко от желаемого положения. Опытные специалисты утверждают, что пропуск кернера чаще всего является причиной неточных отверстий при ручном сверлении.
Ситуация: В ремонтной мастерской обнаружили, что средний срок службы сверл составляет всего 2-3 дня вместо 2 недель. Расследование показало, что более 6 месяцев не проводилась очистка или удаление масла из поддона системы охлаждения; бактериальное загрязнение резко снизило стабильность эмульсии смазки на 40-50%. После слива и очистки поддона, заправки свежей охлаждающей жидкостью с 7% концентрацией и замены затупившихся сверл срок службы инструмента вернулся к норме. Стоимость решения: 120 долларов за охлаждающую жидкость, 2 человеко-часа. Стоимость игнорирования: 800 долларов в месяц из-за вышедших из строя сверл. Если вы рассматриваете процесс очистки поверхности после сверления, обратите внимание на использование лазерной очистки для удаления смазочно-охлаждающей жидкости и мусора с поверхности без химических остатков.
Часто задаваемые вопросы о сверлильных станках
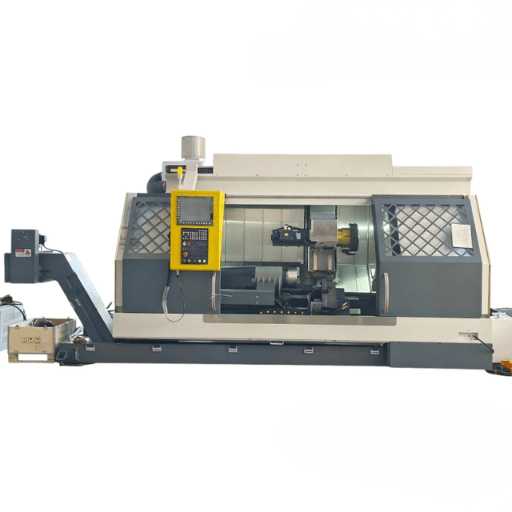
В: Какие три типа сверлильных станков существуют?
Посмотреть ответ
В большинстве учебных пособий для мастерских выделяют три категории сверлильных станков: настольный сверлильный станок (небольшой, стационарный, диаметр сверления 16 мм), колонный или напольный сверлильный станок (большой, диаметр сверления 32 мм) и радиально-сверлильный станок (поворотный станок для обработки тяжелых заготовок, диаметр сверления 75 мм). Эта группа встречается в большинстве программ профессионального обучения и составляет примерно 80% оборудования в обычных цехах общего назначения.
В: Как работает сверлильный станок?
Посмотреть ответ
Двигатель вращает шпиндель через зубчатую или ременную передачу. Оператор (или компьютерная программа) подает вращающееся сверло в материал вдоль оси шпинделя. Режущие кромки сверла срезают материал, а винтовые канавки вытягивают стружку из отверстия.
В: Какие операции можно выполнять с помощью сверлильного станка?
Посмотреть ответ
Помимо простого сверления, сверлильный станок может выполнять развертывание (расширение отверстия до точного размера с гладкой поверхностью), зенкование (расширение отверстия с плоским дном для головки болта), развальцовку (нарезание углового отверстия для винта с плоской головкой с помощью пневматического пистолета), нарезание резьбы (процесс, при котором метчик, закрепленный на шпинделе, нарезает внутреннюю резьбу), торцевую обработку (операция, при которой на черновом отливочном изделии обрабатывается плоская поверхность вокруг отверстия) и расточку (расширение существующего отверстия с помощью одноточечного расточного инструмента для работы с высокой точностью). Все эти операции выполняются с большей точностью при использовании жесткого шпинделя и контролируемой подачи, чем при использовании ручной дрели.
В: Как твердость материала влияет на параметры бурения?
Посмотреть ответ
Для обработки более твердых материалов требуется более низкая скорость обработки и более высокое давление подачи. Для низкоуглеродистой стали (120–180 HB) обычно используется скорость сверления около 25 м/мин, тогда как для нержавеющей стали (200–280 HB) скорость снижается до 10–15 м/мин. Для закаленной инструментальной стали (45+ HRC) может потребоваться использование твердосплавного инструмента со скоростью 5–8 м/мин, с жестким зажимом заготовки и обильным охлаждением.
В: Какие материалы можно обрабатывать с помощью сверлильного станка?
Посмотреть ответ
В механическом цехе сверлильные станки используются в основном для обработки следующих металлов (железо, олово, чугун, алюминий, бронза), дерева, пластмасс, композитных материалов (углеродное волокно, стекловолокно), керамики (фрезерные фрезы с алмазным покрытием) и камня. Инструмент и параметры выбираются в зависимости от материала.
Ищете системы автоматизации с ЧПУ для буровых работ?
Компания UDTECH предлагает оборудование с ЧПУ для высокоточной металлообработки, включая сверление, фрезерование и многоосевую обработку.
Ссылки и источники
- Электронный инструмент для защиты оборудования: буровые работы — Управление по охране труда и технике безопасности США (OSHA)
- ISO 20770-1: Безопасность при работе на станках — Сверлильные станки — Международная организация по стандартизации
- ISO 73.100.30: Классификация буровых инструментов — Международная организация по стандартизации
- Размер рынка буровых станков и анализ отрасли — Анализ мирового рынка, 2024
- Справочник по машинам31-е издание — Промышленный пресс (таблицы скоростей/подачи, технические характеристики геометрии сверла)
Статьи по теме
Проверка проведена командой инженеров UDTECH, обладающих обширным опытом во всех аспектах производства станков с ЧПУ и прецизионного обрабатывающего оборудования.