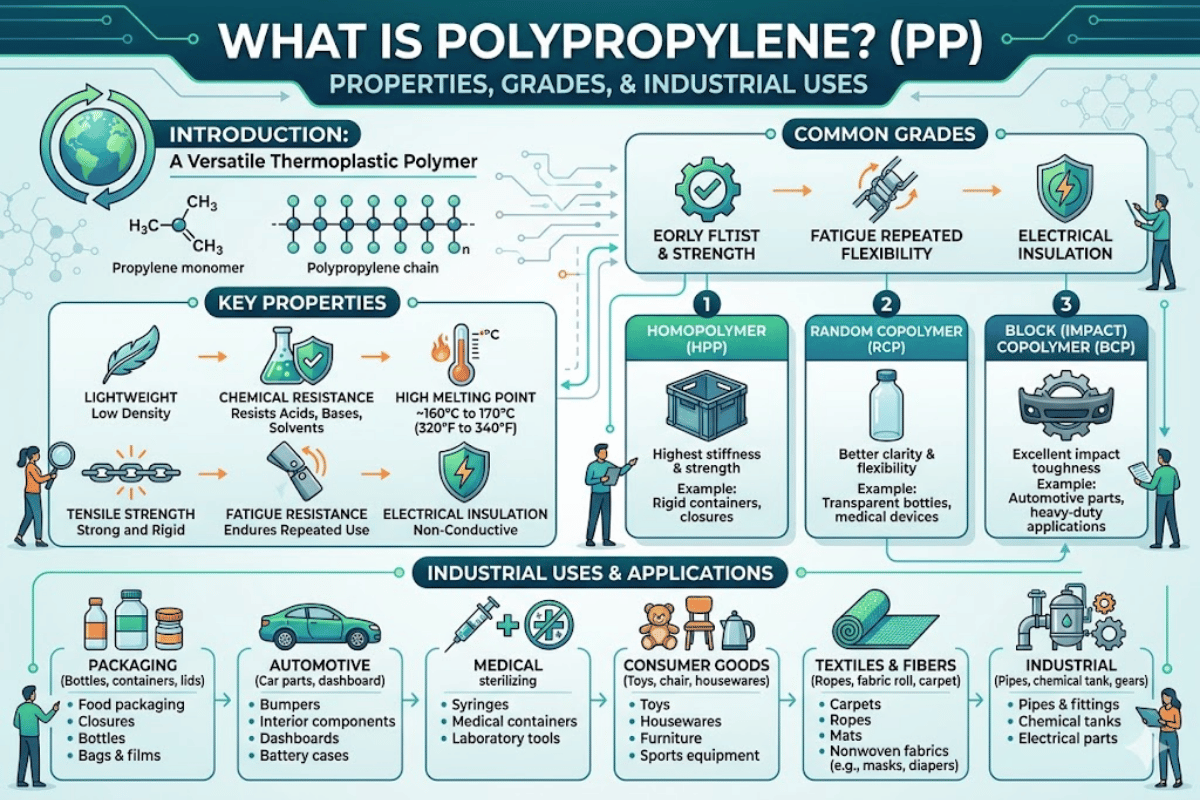
Полипропилен (ПП): определение, свойства, марки и руководство по обработке.
Краткие характеристики — Полипропилен (ПП)
| Химическая формула | (C₃H₆)ₙ |
| Плотность | 0.895–0.92 г/см³ |
| Температура плавления | 130–171 ° C (266–340 ° F) |
| Стеклование | -20 ° С (-4 ° F) |
| Прочность на разрыв | 31–41 МПа (ASTM D638) |
| Индекс текучести расплава | 1–100 г/10 мин (зависит от степени) |
| Идентификационный код смолы | #5 ПП |
| Контакт с пищевыми продуктами, одобренный FDA. | Да (21 CFR 177.1520) |
Полипропилен (ПП) — второй по объёму производства пластик в мире после полиэтилена . Ежегодный мировой спрос на него превышает 73 миллиона тонн, обеспечивая продукцией самые разные отрасли, от пищевой упаковки до автомобилестроения. Однако в руках многих инженеров и специалистов по закупкам информация о популярных марках ПП теряется из-за путаницы, что приводит к неправильному выбору технологического диапазона или игнорированию конечным пользователем незначительных различий в свойствах. Это руководство охватывает всё: что такое полипропилен , какие измеримые свойства он имеет, доступные марки, как ПП соотносится с полиэтиленом (ПЭ), когда и где он используется в промышленности, а также как ПП перерабатывается методом экструзии и формования в готовые пластиковые детали.
Что такое полипропилен?
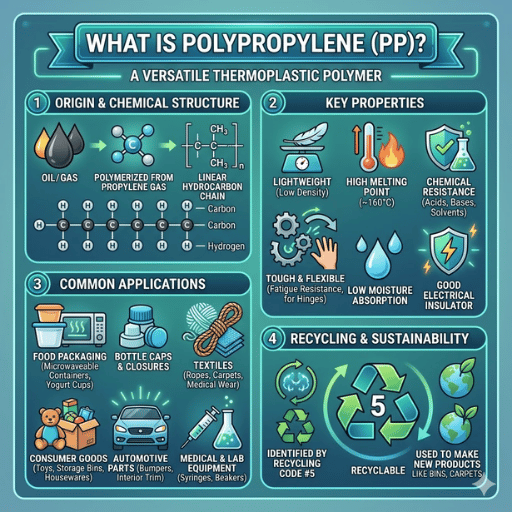
Полипропилен (полипропен) — это термопластичный полимер, получаемый методом цепной полимеризации из газообразного пропилена (C3H6) с использованием катализаторов Циглера-Натта или металлоценовых катализаторов. Он относится к группе полиолефинов и является одним из наиболее распространенных пластмасс, используемых в пищевой упаковке, автомобильных компонентах, текстиле и медицине благодаря своей химической и коррозионной стойкости, малому весу и усталостной прочности. Полипропилен имеет идентификационный код смолы № 5 и разрешен для контакта с пищевыми продуктами в соответствии с требованиями Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA) 21 CFR 177.1520.
В 1954 году итальянский химик Джулио Натта открыл полипропилен (ПП) в Италии, а в том же году Карл Рен — в Германии. Оба химика запатентовали процессы полимеризации газообразного пропилена в кристаллическую стереорегулярную (изотактическую) форму. Работа Натты основывалась на использовании катализатора из хлорида титана (TiCl₄) и алкилалюминия, который погружали в пропилен с необходимой скоростью на пять минут, так что благодаря скорости реакции образующаяся молекула полимера могла присоединяться к цепи реагентов в стереорегулярном порядке.
После этих работ в 1957 году под эгидой миланской компании Montecatini (ныне входящей в состав LyondellBasell) началось первое промышленное производство изотактического полипропилена. Полипропилен быстро нашел применение в упаковке для продуктов питания и напитков, тканых мешках и других изделиях, изготовленных методом литья под давлением. Затем, к 1970-м годам, усовершенствования в разработке катализаторов – в частности, разработка высокоэффективных катализаторов четвертого поколения – еще больше снизили цены и расширили сферу применения полипропилена в автомобильной, медицинской и строительной отраслях.
Сегодня мировое производство полипропилена составляет около 73 миллионов тонн в год, а его стоимость превышает 125 миллиардов долларов . По своей структуре производное полипропилена относится к товарным пластикам – дешевым, легким (0.895-0.92 г/см³ – самый низкий показатель среди всех товарных термопластов), пригодным для вторичной переработки (маркировка #5) и имеющим простую формулу (CH), в которой элементы углерода и водорода находятся в основной цепи. Поскольку основная структура не содержит гетероатомов, химическая стойкость полипропилена превосходна, что, в свою очередь, приводит к нулевой себестоимости закупок по сравнению с ценой пропилена, который является основным побочным продуктом нефтехимической промышленности при переработке нефти и природного газа.
Основные свойства полипропилена
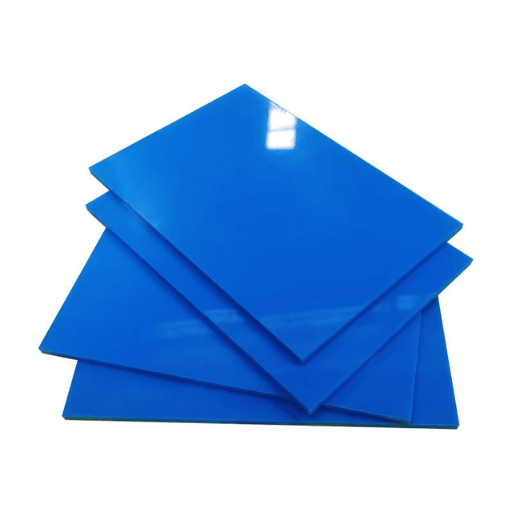
Перечисленные свойства полипропилена делают его одним из самых универсальных сырьевых пластиков, производимых сегодня. Ниже приведены измеренные значения, полученные с помощью основных методов испытаний ASTM – показатели, которые учитываются при выборе полипропилена для конкретного проекта или марки смолы.
| Свойства | Значение | Метод испытания |
|---|---|---|
| Плотность | 0.895–0.92 г/см³ | ASTM D792 |
| Температура плавления | 160–165 °C (гомополимер) | ASTM D3418 |
| Прочность на разрыв | 31–41 МПа | ASTM D638 |
| Модуль упругости при изгибе | 1.5–2.0 ГПа | ASTM D790 |
| Относительное удлинение при разрыве | на 100–600% | ASTM D638 |
| HDT при 0.46 МПа | 100-110 ° C | ASTM D648 |
| Водопоглощение | ASTM D570 |
Из всех перечисленных свойств химическая стойкость является определяющей характеристикой полипропилена (ПП). ПП широко используется, поскольку он устойчив почти ко всем разбавленным и концентрированным кислотам, включая соляную кислоту (HCl) и серную кислоту (HSO), к разбавленным гидроксидам, таким как гидроксид натрия (NaOH), ко всем спиртам и большинству органических химических веществ, хранящихся при комнатной температуре.
Еще одно преимущество — устойчивость к усталости. Полипропилен — это материал, устойчивый к усталости и обладающий высокой прочностью на разрыв, что объясняет его широкое применение в технологии шарниров — чрезвычайно тонких гибких «шарнирах» на крышках бутылок с откидной крышкой, ящиках для инструментов и корешках папок. Хорошо спроектированный полипропиленовый шарнир может изгибаться более миллиона раз без растрескивания, что недостижимо для полиэтилена и полистирола.
У этого материала есть и некоторые недостатки. В отсутствие УФ-стабилизаторов (чаще всего используются светостабилизаторы на основе стерически затрудненных аминов – HALS) полипропилен очень быстро деградирует под воздействием солнечного света, становясь меловидным и хрупким в течение нескольких месяцев. Термостойкость приемлемая – 160-165 °C для температуры плавления, но температура стеклования 20 °C определяет температуру, ниже которой материал становится хрупким, а ударная вязкость резко снижается (особенно это касается гомополимерных марок).
Примечание по техническим характеристикам: для использования конструкционного полипропилена в диапазоне температур от 0 до °C следует указывать марки блок-сополимеров, содержащие 5-15% этилена, для сохранения ударной вязкости. Согласно стандарту ISO 179, значения ударной вязкости по Шарпи при 20 °C являются стандартным валидационным испытанием – значения для марок блок-сополимеров обычно находятся в диапазоне 5-10 кДж/м при измерении на стандартном образце, тогда как для гомополимеров они достигают лишь около 1-2 кДж/м.
Виды и марки полипропилена
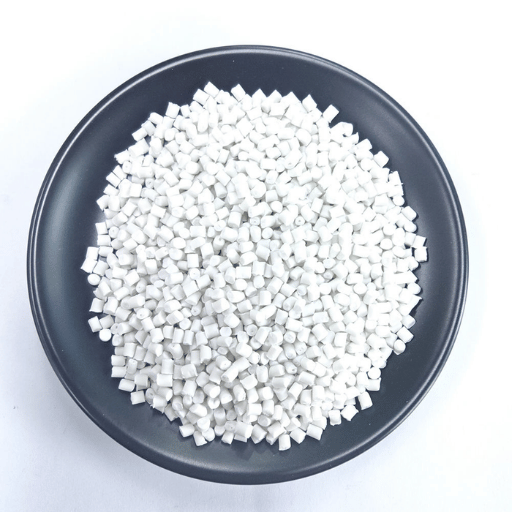
Полипропилен (ПП) не представляет собой единый класс смол. Различия в молекулярном составе различных марок напрямую влияют на конечные свойства. Три основных типа полипропилена, доступных на рынке, — это гомополимер, сополимер с рандомной структурой и блок-сополимер.
| Свойства | Гомополимер | Случайный сополимер | Блок-сополимер |
|---|---|---|---|
| Содержание этилена | 0% | на 1–7% | на 5–25% |
| Температура плавления | 160-165 ° C | 135-155 ° C | 160-165 ° C |
| Ударная вязкость (23 °C) | 3–5 кДж/м² | 5–10 кДж/м² | 8–15 кДж/м² |
| Ударная вязкость (−20 °C) | 1–2 кДж/м² | 2–4 кДж/м² | 5–10 кДж/м² |
| ясность | Полупрозрачный | Очистить | Непрозрачные |
| Диапазон MFI (типичный) | 2–70 г/10 мин | 5–30 г/10 мин | 3–40 г/10 мин |
| Основное использование | Упаковка, волокна | Пленки, пищевая упаковка | Автомобильная промышленность, трубы |
Гомополимеры полипропилена (ППП) — это простейшие марки, состоящие только из мономера пропилена. Высокая степень кристалличности (от 60 до 70%) обеспечивает очень хорошую жесткость и самую высокую температуру плавления среди всех пластмасс, но ударная вязкость снижается, особенно при низких температурах. Гомополимеры широко используются в упаковочных пленках, тканых полипропиленовых мешках и при прядении волокон, где требуется жесткий конечный продукт.
Случайный сополимер полипропилена (ПП) объединяет (1-7%) этиленовых звеньев в цепи простого гомополимера. Сниженная кристалличность, обусловленная случайным расположением этиленовых звеньев, обеспечивает большую оптическую прозрачность и лучшие ударопрочности. Случайные сополимеры являются основным материалом для прозрачных пищевых контейнеров и медицинской упаковки, где важны как ударопрочность, так и прозрачность.
Блок-сополимеры (БС) содержат «блоки» групп молекул этилена, расположенные по всей структуре материала, где энергия поглощается при ударе. Доменов резиновой фазы в структуре эффективно поглощается при ударе; блок-сополимеры идеально подходят для изготовления труб и элементов отделки салона автомобилей.
Менее распространенным сортом полипропилена является синдиотактический полипропилен (sPP). Благодаря использованию традиционной изотактической топологии, отсутствие альтернативных ориентаций метильных групп обеспечивает более мягкий и эластичный материал со значительно более низкой температурой плавления (около 130 °C). sPP находит нишевое применение в необычных пленках и герметизирующих слоях, поэтому встречается нечасто.
Индекс текучести расплава в зависимости от метода обработки
Индекс текучести расплава (MFI) или расход расплава (MFR) остается самым важным фактором при выборе марки стали, поскольку он определяет возможности всего используемого оборудования. Чтобы избежать ненужных дефектов с самого начала, индекс текучести расплава следует тщательно определить перед покупкой.
| Разработка | Диапазон MFI | Заметки |
|---|---|---|
| Экструзия | 2–12 г/10 мин | Более низкий показатель текучести расплава (MFI) = более высокая прочность расплава |
| литье под давлением | 20–70 г/10 мин | Более высокий показатель текучести расплава (MFI) = лучшее заполнение формы. |
| Прядение волокна | 15–40 г/10 мин | Средний показатель MFI для удобства натяжения |
| Пленка/лист | 3–8 г/10 мин | Низкий показатель текучести расплава для равномерной толщины |
Полезный совет: Основная проблема неправильного выбора марки полипропилена — одна из наиболее частых ошибок в процессе производства. Всегда сначала подбирайте показатель текучести расплава (MFI) в соответствии с вашим технологическим процессом. Только после этого выбирайте гомополимер или сополимер, исходя из требований к ударной вязкости и прозрачности. Если вы подадите в экструзионную линию гомополимер с MFI 50, он будет провисать и стекать — никакие регулировки нагрева цилиндра не решат проблему несоответствия вязкости.
Полипропилен против полиэтилена — основные различия
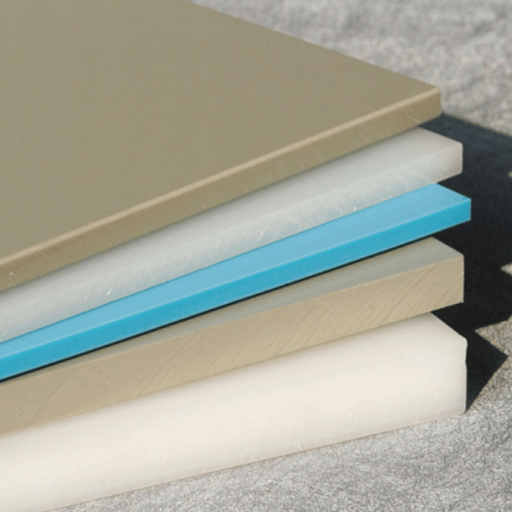
И полипропилен (ПП), и полиэтилен являются полиолефинами, производимыми из нефти, и обладают сопоставимой технологичностью. Однако не стоит заблуждаться. Они имеют разные технологические свойства и эксплуатационные характеристики. В приведенной ниже таблице сравниваются ПП и два наиболее распространенных типа полиэтилена: полиэтилен высокой плотности (ПЭВП) и полиэтилен низкой плотности (ПЭНП).
| Свойства | PP | ПНД (HDPE), | ПВД |
|---|---|---|---|
| Плотность | 0.895–0.92 г/см³ | 0.941–0.965 г/см³ | 0.910–0.940 г/см³ |
| Температура плавления | 160-165 ° C | 120-130 ° C | 105-115 ° C |
| Прочность на разрыв | 31–41 МПа | 25–45 МПа | 8–25 МПа |
| повысить устойчивость смолы к ультрафиолету, | Плохо (требуется стабилизатор) | Хороший (присущий) | Средняя |
| Прозрачность | Полупрозрачный до прозрачного | Непрозрачные | Полупрозрачный |
| Химическая стойкость | Прекрасно | Прекрасно | Хорошо |
| Усталость/срок службы шарниров | Отличное качество (>1 млн циклов) | Не очень | Средняя |
| Код смолы | #5 | #2 | #4 |
| Стоимость (приблизительно) | 1.10–1.30 долл./кг | 1.00–1.20 долл./кг | 1.15–1.35 долл./кг |
Между полипропиленом (ПП) и полиэтиленом существует значительная разница в температурах плавления. Диапазон температур плавления ПП-поликарбоната (ППП) 160-165 °C позволяет использовать его в условиях воздействия горячей воды, автоклавирования и кипящих жидкостей — средах, в которых полиэтилен высокой плотности (ПЭВП) размягчается и деформируется при 120-130 °C. С другой стороны, ПЭВП гораздо лучше подходит для использования на открытом воздухе, где важна устойчивость к ультрафиолетовому излучению. Садовая мебель, детские площадки и изделия для яхтенных причалов часто изготавливаются из полиэтилена, поскольку он не требует добавления присадок для защиты от фотодеградации.
Полипропилен также явно выгоден с точки зрения устойчивости к усталости. Для шарниров, защелкивающихся крышек и упаковочных материалов лучше использовать полипропилен, поскольку линии сгиба полиэтилена склонны к растрескиванию после относительно небольшого количества циклов изгиба. Оба полиолефина схожи с полиэтиленом по общей технологичности: они хорошо текучие, выделяют очень мало паров и могут использоваться на простых одношнековых или двухшнековых экструдерах.
Примечание инженера: При выборе материала для резервуара для хранения химических веществ, который будет работать при температуре значительно выше 120 °C, используйте полипропилен вместо полиэтилена высокой плотности (HDPE). Для использования на открытом воздухе, где нет доступа к добавкам, препятствующим воздействию УФ-излучения, HDPE является лучшим выбором. Оба материала схожи с полиэтиленом по технологичности, но имеют очень разные пределы рабочих температур — всегда проверяйте пределы непрерывного использования перед выбором смолы.
Промышленное применение полипропилена
Изделия из полипропилена — от прочных пластиковых контейнеров до гибких пластиковых пленок — используются в большинстве основных отраслей промышленности. Доступная цена, химическая стабильность, простота рецептур и технологичность полипропилена обеспечивают ему место во всем, от крышек для бутылок объемом 2 г до резервуаров для химикатов объемом 500 кг. Производители в шести отраслях промышленности используют этот материал.
1. Упаковка (~30% использования полипропилена): контейнеры для продуктов питания, крышки для бутылок, стаканчики для йогурта, тканые полипропиленовые мешки и пленки БОПП (упаковка для закусок, этикетки). Одобренный FDA статус полипропилена для контакта с пищевыми продуктами и его влагозащитные свойства делают его идеальным упаковочным материалом в цепочке поставок.
2. Автомобильная промышленность (~20%): накладки на бамперы (~80% полипропилена), панели приборной панели, дверные панели, корпуса аккумуляторов, компоненты под капотом. Наполненные полипропиленовые формованные компоненты могут заменить более тяжелые оболочки из других пластмасс, таких как АБС-пластик или нейлон, с меньшими затратами, что способствует инициативам по снижению веса автомобилей. Наполненный тальком полипропилен с 20% содержанием обеспечивает модуль упругости при изгибе 2.5-3.5 ГПа – приближаясь к показателям стеклоармированных компаундов, но по очень экономичной цене.
3. Текстиль и нетканые материалы: подложка для ковров, полипропиленовый канат, используемый в судостроении и промышленности, тканое полотно для промышленных мешков и нетканый материал, полученный методом экструзионного формования, для фильтрации. Нетканый полипропиленовый материал используется в качестве фильтрующего материала в хирургических масках и респираторах N95 – это быстрорастущий сегмент рынка, который значительно увеличился в 2020 году.
4. Медицина: шприцы, пробирки для образцов, хирургические сетки, одноразовые лотки. Полипропилен можно автоклавировать при 121°C в течение 20 минут без деформации, поэтому он используется в многоразовых хирургических изделиях, упаковке средств личной гигиены и пластиковых контейнерах, которые можно стерилизовать.
5. Конструкция: системы распределения горячей и холодной воды с использованием трубопроводов из ПП-Р (полипропиленового сополимера), рассчитанных на непрерывную работу при 70 °C и 10 бар, где в качестве базовой смолы также используется ПП в геотекстиле, изоляционных плитах, защитной пленке.
6. Товары народного потребления: корпуса багажа, модульные мебельные контейнеры, ящики для хранения, канцелярские товары, используется в качестве облицовки пластиковых контейнеров — для штабелируемой мебели и багажа. Низкая плотность этого материала является преимуществом, поскольку готовое изделие получается легким.
✔ Преимущества
- Низкая плотность — самый лёгкий из всех видов товарного пластика (0.895–0.92 г/см³)
- Химическая стойкость к кислотам, щелочам и большинству растворителей.
- Устойчивость к усталости — шарнирные соединения выдерживают более 1 миллиона циклов
- Одобрено FDA для контакта с пищевыми продуктами (21 CFR 177.1520)
- Подлежит переработке в соответствии с кодом смолы № 5.
- Низкое влагопоглощение (<0.03%)
⚠ Ограничения
- Низкая устойчивость к УФ-излучению без стабилизаторов (требуется HALS).
- Хрупкость при температуре ниже −20 °C (температура стеклования).
- Ограниченные возможности покраски — требуется обработка пламенем или плазмой.
- Воспламеняющийся — предельный кислородный индекс (LOI) ~18%
- Не разлагается биологическим путем — по оценкам, на свалке срок годности составляет 20–30 лет.
Как обрабатывается полипропилен: экструзия, формование и другие процессы.
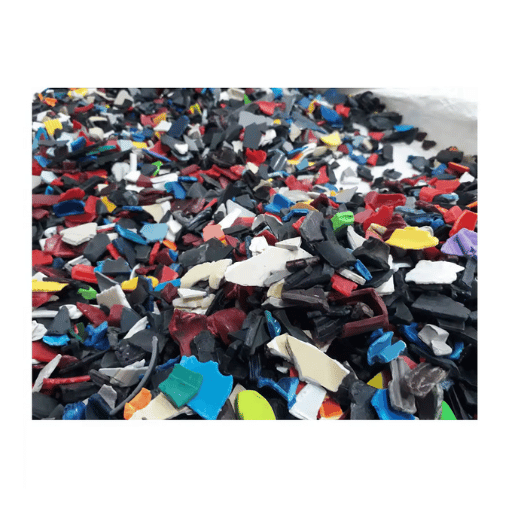
Для производства потребительских товаров полипропиленовая смола должна быть нагрета до жидкого состояния, сформирована с помощью процесса, включающего силу и давление, и охлаждена до окончательной формы. Технологический процесс (экструзия, литье под давлением, выдувное формование, термоформование или формование волокон) варьируется в зависимости от конечной геометрии и предполагаемой производительности. Все виды производства компаундированных марок полипропилена (наполненных тальком, стекловолокном, красителями или УФ-стабилизаторами) включают в себя процесс экструзии, независимо от последующего этапа формования.
Температурный профиль экструзии полипропилена
Температурный профиль при экструзии полипропилена имеет первостепенное значение – он является основным инструментом контроля качества расплава, чистоты поверхности и размерной стабильности конечного продукта. Ниже представлен типичный профиль зоны цилиндра для распространенного сорта полипропилена (гомополимер, одношнековый экструдер):
| Зона ствола | Температура | Функция |
|---|---|---|
| Зона кормления | 190-210 ° C | Транспортировка твердых веществ, начальное плавление |
| Зона сжатия | 210-230 ° C | Полное расплавление, удаление воздуха |
| Зона измерения | 220-240 ° C | Гомогенизация расплава |
| Умереть | 220-230 ° C | Формирование формы |
Конструкция шнека имеет столь же важное значение. Стандартное соотношение длины к диаметру (L/D) для экструзии полипропилена с одним шнеком составляет от 25:1 до 36:1. Более длинные шнеки обеспечивают большее время пребывания расплава и смешивания, что может быть существенно при экструзии гомополимеров с высокой степенью кристалличности, для которых необходимы хорошее плавление и смешивание, чтобы предотвратить расплавление конечного продукта.
Двухшнековая экструзия для компаундирования полипропилена.
Для смешивания полипропилена с минеральными наполнителями, стекловолоконным армированием, цветными мастербатчами или пакетами добавок двухшнековые экструдеры для компаундирования полипропилена обеспечивают производителю как гораздо более точный контроль температуры во время обработки, так и уровни смешивания, недостижимые при использовании одношнековых экструдеров. Соосно вращающиеся переплетающиеся двухшнековые экструдеры для компаундирования полипропилена значительно облегчают дисперсное смешивание (разрушение кластеров наполнителя) в дополнение к значительному увеличению распределительного смешивания (распределение наполнителей по всему расплаву) (соотношение L/D от 32:1 до 48:1).
Процесс экструзии с использованием двухшнекового экструдера, хотя и не столь распространен, применяется для специальных составов полипропилена, таких как полипропиленовые марки с наполнителем из талька (до 40% для автомобильных деталей) или марки, армированные стекловолокном (до 30% для конструкционных деталей). Этот процесс также позволяет осуществлять реактивную экструзию, например, прививку полипропилена малеиновым ангидридом для улучшения адгезии к полярным деталям. Переплетающиеся двухшнековые экструдеры самоочищаются, что обеспечивает чистоту цилиндра при смене материала, снижает количество отходов и позволяет поддерживать равномерную температуру расплава от передней до задней части цилиндра.
Краткое замечание: Типичные дефекты экструзии полипропилена включают разрушение расплава (высокая скорость сдвига более 500 с⁻¹), шероховатость типа «акулья кожа», подтекание из фильеры из-за низкомолекулярных фракций. Обычно для устранения этих дефектов уменьшают длину выступа фильеры и скорость сдвига на стенке фильеры. На линии компаундирования неравномерное распределение наполнителей может привести к образованию ямок на поверхности, поэтому для решения этой проблемы следует увеличить количество смесительных элементов или снизить производительность.
Дополнительные технологические процессы: Литье под давлением (MFI 20-70 г/10 мин) является основным методом обработки пластмасс, в том числе термопластов, используемых для литья под давлением, включая крышки для бутылок, детали автомобильных и других контейнеров для хранения. Выдувное формование позволяет получать полые изделия, такие как бутылки и резервуары. Термоформование позволяет получать тонкостенную упаковку, например, пищевую пленку, из экструдированного полипропиленового листа. Формование волокон позволяет получать непрерывные нити из полипропилена для использования в текстильной промышленности и нетканых материалах – диапазон MFI 15-40 г/10 мин обеспечивает достаточную вытяжную способность.
Ищете двухшнековый экструдер для компаундирования полипропилена?
Наша серия двухшнековых экструдеров подходит для компаундирования полипропилена с тальком, стекловолокном и красителями в виде мастербатчей со производительностью от 50 до 2,000 кг/ч.
Безопасен ли полипропилен и подлежит ли он переработке?
Причины для беспокойства по поводу безопасности и воздействия на окружающую среду уместны для любого пластика, используемого в контакте с пищевыми продуктами, медицине и потребительских товарах. Полипропилен демонстрирует хорошие показатели по многим параметрам безопасности, но имеет те же проблемы, что и все полимеры на основе нефти, связанные с утилизацией.
Одобрение FDA (Управление по санитарному надзору за качеством пищевых продуктов и медикаментов): Полипропилен одобрен в соответствии с 21 CFR 177.1520 для прямого контакта с пищевыми продуктами, что определяет его как олефиновый полимер, пригодный для производства изделий, непосредственно контактирующих с пищевыми продуктами. Это одобрение распространяется на гомополимеры полипропилена и сополимеры случайного строение, предназначенные для пищевых контейнеров, упаковочной пленки и поверхностей технологического оборудования, непосредственно контактирующих с пищевыми продуктами.
Не содержит БФА и фталатов: ПП не содержит бисфенола А, поскольку полисомная цепь содержит только мономеры пропилена – фенольные группы отсутствуют. В составах ПП не требуются фталатные пластификаторы, поскольку полимер обладает присущей ему хорошей гибкостью; вместо этого она достигается путем сополимеризации. В отличие от некоторых составов ПВХ, требующих использования фталатных смягчителей, с полипропиленом не связаны известные проблемы, связанные с нарушением эндокринной системы.
Возможность вторичной переработки: полипропилен (ПП) имеет идентификационный код смолы № 5 и принимается в большинстве пунктов приема вторсырья в США. Переработанный полипропилен (рПП) часто используется в изделиях, не контактирующих с пищевыми продуктами, таких как автомобильная промышленность, садовая мебель и промышленные контейнеры. Свойства переработанного ПП ухудшаются примерно на 10-15% в процессе переработки с точки зрения деградации по цепочке, но смеси первичного и переработанного полипропилена и т. д. легко могут быть использованы для производства множества различных продуктов.
Экологические ограничения: Полипропилен не разлагается биологическим путем. Скорость разложения на свалках составляет приблизительно 20-30 лет в стандартных условиях, а в морской среде материал сохраняется гораздо дольше. Полипропиленовые волокна, особенно микроволокна, образующиеся в результате стирки текстиля и разложения нетканых материалов, были определены как все более значительный компонент выбросов микропластика в водные пути/океаны. Ведутся исследования по созданию биоразлагаемого полипропилена – на основе биопропилена, а не нефтяного сырья, – но объемы производства остаются относительно небольшими.
Часто задаваемые вопросы
В: Для чего используется полипропилен?
Посмотреть ответ
В: Каковы недостатки полипропилена?
Посмотреть ответ
В: Полипропилен — это то же самое, что и пластик?
Посмотреть ответ
В: Из чего сделан полипропилен?
Посмотреть ответ
В: Является ли полипропилен биоразлагаемым?
Посмотреть ответ
В: Может ли полипропилен выдерживать высокие температуры?
Посмотреть ответ
Нужен раствор для компаундирования полипропилена?
Мы можем обрабатывать широкий спектр составов с помощью двухшнековых экструдеров PT-413. От концентратов, наполненных оксидом железа, с производительностью до 1500 кг/ч, до пигментных мастербатчей со скоростью 50 кг/ч. Все наши двухшнековые экструдеры PT-413 способны обрабатывать агрессивные составы, такие как полипропилен с тальком и стекловолокном, а также реактивные модификации.
Об этом анализе
Данная информация получена из общедоступных материалов, включая технические характеристики смол от поставщиков, справочные материалы по методам испытаний ASTM и ISO, а также из различных отраслевых источников, таких как FDA. Как производитель экструзионного оборудования, авторы имеют непосредственный практический опыт обработки полипропилена на экструзионных линиях различной производительности с использованием различных марок гомополимеров и сополимеров. Представленная здесь информация отражает непосредственный опыт авторов в диапазоне производительности 100–1500 кг/ч.
Ссылки и источники
- FDA 21 CFR 177.1520 — Олефиновые полимеры — Управление по санитарному надзору за качеством пищевых продуктов и медикаментов США
- ASTM D638: Стандартный метод испытаний на прочность пластмасс при растяжении — ASTM International
- полипропилен - Википедия
- Данные об объеме рынка полипропилена — На пути к химии и материалам
- Управление температурой расплава в двухшнековом компаундирующем экструдере — Технология пластмасс
- Точный контроль при экструзии полипропилена шнеком — PMC/NIH