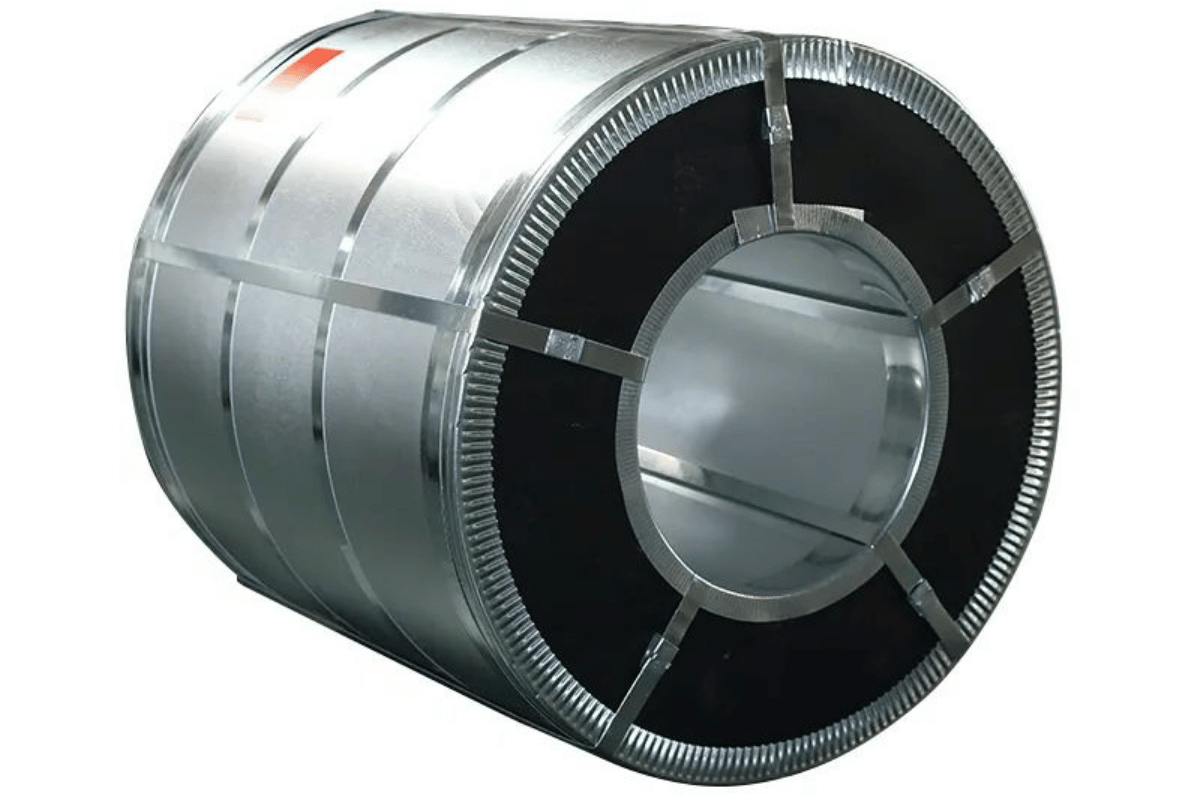
Оцинкованная сталь: как цинковое покрытие защищает металл и где используется этот материал.
Быстрые функции
| Базовый материал | Углеродистая сталь или железо, покрытые цинком |
| Температура цинковой ванны | ~450 °C (840 °F) согласно ASTM A123 |
| Типичная толщина покрытия (горячее цинкование) | 45–85 мкм (1.8–3.4 мил) с каждой стороны |
| Вес покрытия G90 (ASTM A653) | 0.90 унции/фут² в сумме (0.45 унции/фут² с каждой стороны) |
| Предел прочности на разрыв | 370–550 МПа (54 000–80 000 фунтов на квадратный дюйм), в зависимости от марки стали. |
| Срок службы (сельская/пригородная местность) | 50–100+ лет (согласно данным AGA о времени до первого технического обслуживания) |
| Руководящие стандарты | ASTM A123/A123M, ASTM A653/A653M, ISO 1461 |
Оцинкованная сталь — это углеродистая сталь или железо, покрытые слоем цинка для предотвращения ржавчины и коррозии. Цинковое покрытие выполняет функцию жертвенного анода — то есть цинк корродирует первым, защищая нижележащую сталь даже при царапинах или повреждениях поверхности. Эта «двойная защита» объясняет, почему оцинкованный металл используется повсюду, от дорожных ограждений до кузовных панелей автомобилей.
Однако не все оцинкованные покрытия одинаковы, и в зависимости от способа обработки оцинкованной стали — сварки, лазерной резки или формовки — ее безопасность, как это описывается в большинстве руководств, принципиально различается. В этой статье рассматриваются различные типы стали, используемые при оцинковке, сравниваются типы покрытий с измеримыми параметрами и рассматриваются параметры безопасности при изготовлении, которые необходимы для применения оцинкованных материалов, но которые отсутствуют в большинстве онлайн-руководств.
Как работает процесс гальванизации
Цинкование — это процесс нанесения защитного цинкового покрытия на сталь или железо для предотвращения коррозии. Наиболее распространенный процесс цинкования — горячее цинкование — включает погружение подготовленной стали в ванну с расплавленным цинком, нагретым примерно до 450 °C (840 °F). При попадании в ванну происходит металлургическая реакция между расплавленным цинком и железом в стали, образуя ряд слоев цинково-железного сплава, которые обеспечивают прочное защитное соединение с основным металлом.
Горячее цинкование: пошаговая инструкция
Горячее цинкование выполняется в определенной последовательности, которая определяет качество покрытия и его адгезию:
- Подготовка поверхности – сталь обезжиривают в щелочном растворе, травят в кислоте для удаления окалины и ржавчины, затем погружают в раствор флюса (обычно хлорид цинка-аммония) для предотвращения окисления перед погружением в цинковую ванну.
- Погружение – Чистая сталь опускается в расплавленную цинковую ванну. Конструкционные элементы остаются погруженными в течение 3-6 минут, в зависимости от веса и толщины элемента. Во время погружения путем диффузии образуются слои железо-цинкового сплава.
- Вытягивание и охлаждение – сталь вытягивается с контролируемой скоростью. Избыток цинка удаляется, и покрытие затвердевает по мере охлаждения детали. Его самый внешний слой состоит почти из чистого цинка, в то время как внутренние слои постепенно обогащаются железом.
Для высокоскоростного непрерывного производства оцинкованной листовой стали процесс протекает со скоростью до 600 футов в минуту. Для контроля толщины покрытия с высокой степенью точности расплавленный цинковый раствор ускоряется с помощью воздушных ножей — струй высокого давления, расположенных над цинковой ванной.
📐 Инженерная заметка
Основным стандартом для горячеоцинкованных покрытий конструкционной стали является ASTM A123/A123M , последнее обновление которого было произведено в июле 2017 года. Среди многочисленных изменений, обновление 2017 года ввело дополнительные указания по интерпретации требований к минимальной толщине покрытия (таблица 1) в зависимости от типа материала и толщины поверхности стали. ASTM A123 устанавливает все значения толщины как минимальные и не определяет максимальное значение. Этот стандарт гарантирует защиту стали от коррозии при ее использовании в качестве оцинкованной стали в сталелитейном производстве и строительстве.
Виды покрытий оцинкованной стали
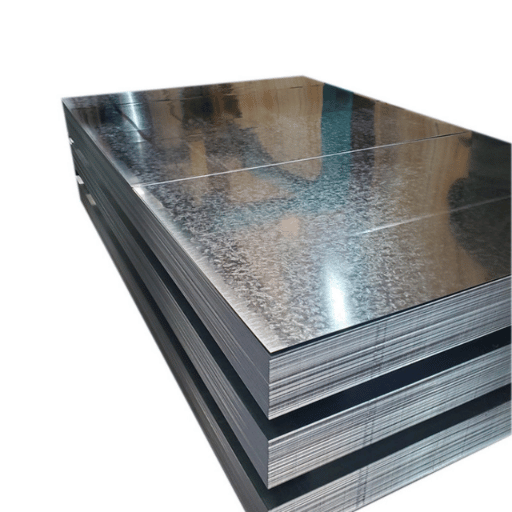
Оцинкованное покрытие — это широкий термин, охватывающий несколько различных методов, каждый из которых обеспечивает различное покрытие для разных видов стали. Выбор подходящего метода оцинковки зависит от типа стали, толщины покрытия и условий эксплуатации.
| Способ доставки | Толщина покрытия | Стандарт ASTM | Типичные применения |
|---|---|---|---|
| Горячее погружение (партия) | 45–85 мкм с каждой стороны | ASTM A123 | Конструкционная сталь, ограждения, опоры линий электропередачи |
| Горячее цинкование (непрерывное) | 7–42 мкм с каждой стороны (G30–G235) | ASTM A653 | Оцинкованная сталь, кровельные материалы, автомобильные панели |
| Электрогальванизация | 5–25 мкм с каждой стороны | ASTM A879 | Бытовая техника, корпуса для электроники, поверхности, пригодные для покраски. |
| Гальваника | 40–60 мкм (железо-цинковый сплав) | ASTM A653 (обозначение A) | Кузовные панели автомобилей, требующие адгезии краски. |
Наиболее распространенная плотность покрытия, указанная для листовой стали с непрерывным цинкованием, — G90, что составляет 0.90 унции/фут² (0.45 унции/фут² на сторону), или метрический эквивалент Z275. Для меньшей прочности или в качестве экономичного варианта, G60 (0.60 унции/фут², метрический Z180) обеспечивает достаточную защиту при несколько меньшем количестве материала. Предполагается, что покрытие G90 само по себе прослужит более 50 лет в нормальных атмосферных условиях.
Электроцинкование обеспечивает более тонкий и равномерный слой цинка, чем горячее цинкование, что делает его предпочтительным в тех случаях, когда оцинкованный стальной лист будет впоследствии окрашен. Горячее цинкование образует узор в виде блесток, который может просвечивать сквозь тонкие слои краски. При лазерной гравировке металлических поверхностей электроцинкованные покрытия обеспечивают лучшую контрастность и равномерность нанесения маркировки.
Свойства оцинкованной стали и коррозионная стойкость
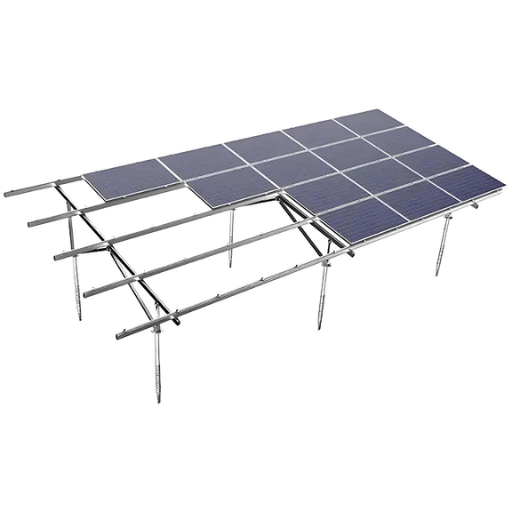
Коррозионная стойкость оцинкованной стали обеспечивается двумя механизмами, работающими одновременно. Цинковое покрытие создает физический барьер, препятствующий проникновению влаги и кислорода к основной стали. Помимо этого барьера, основной защитой от коррозии является катодная защита.
Цинк имеет более отрицательный электродный потенциал (−0.76 В по стандартной шкале водородного электрода) по сравнению со сталью (−0.44 В). При контакте обоих металлов с электролитом, например, дождевой водой, цинк корродирует преимущественно, в то время как сталь остается защищенной. Даже если оцинкованное покрытие поцарапается или повредится, окружающий цинк продолжает защищать открытую сталь в зазорах диаметром до 1/4 дюйма (6 мм) — свойство, которое не может воспроизвести ни краска, ни полимерное покрытие.
Исследования Американской ассоциации гальванизаторов (AGA) показывают, что общая скорость коррозии цинка составляет примерно 1/10 от скорости коррозии голой стали в самых идеальных условиях и от 1/40 (в лучшем случае) до 1/10 (в худшем) в типичных условиях окружающей среды. Для конструкционной стали с цинковым покрытием толщиной 3-5 мил это соответствует сроку службы более 75 лет в грунте с умеренными коррозионными свойствами и 25-50 лет даже в сильно коррозионных средах. В течение 6-12 месяцев первоначального воздействия окружающей среды на свежей цинковой поверхности образуется защитная патина из оксида цинка и карбоната цинка, которая дополнительно замедляет скорость коррозии.
📐 Инженерная заметка
Срок службы может различаться. Согласно данным AGA для типичного покрытия G90: Сельская местность: 70-100+ лет | Пригороды: 50-75 лет | Морские районы с умеренным климатом: 30-50 лет | Тяжелая промышленность: 20-25 лет. В условиях более высокого pH (< 4) или (> 12.5), более высокой концентрации кислорода или SO₂ или более жестких условий эксплуатации используйте дуплексную систему – цинк ZolselitheleB Belazik в сочетании с совместимым финишным покрытием.
Оцинкованная сталь против нержавеющей стали
В отличие от нержавеющей стали, оцинкованная сталь предлагает иной подход к коррозионной стойкости, но по другой цене. Оцинкованная сталь полагается на свой жертвенный слой цинка, в то время как нержавеющая сталь зависит от самовосстанавливающейся пленки оксида хрома, образующейся на ее поверхности. Ожидается, что изделие из промышленной стали прослужит десятилетия в любом из этих вариантов, но соотношение цены и качества существенно различается.
| Свойства | Оцинкованная сталь | Нержавеющая сталь (304) |
|---|---|---|
| Предел прочности на разрыв | 370–550 МПа | 515–620 МПа |
| Примерная стоимость | 0.40–0.80 долл./фунт | 1.50–3.00 долл./фунт |
| Механизм коррозии | Жертвенный цинковый анод (израсходованный с течением времени) | Самовосстанавливающаяся пассивная пленка Cr₂O₃ |
| Морская/химическая стойкость | Умеренная концентрация цинка — его запасы быстрее истощаются в солевых/кислотных средах. | Отлично — пассивная регенерация пленки. |
| применимость | Повышенная пластичность, легче поддается формовке/гибке/штамповке. | Меньшая пластичность, сложнее в обработке. |
| Адгезия краски | Требуется грунтовка для травления или гальваническое покрытие. | Краска ложится непосредственно на поверхность при легком истирании. |
| Типичный срок службы | 20–100+ лет (зависит от окружающей среды) | 50–100+ лет (зависит от окружающей среды) |
Когда выбирать каждый материал
- Выбирайте оцинкованную сталь, когда приоритетом является стоимость и условия окружающей среды благоприятны — стандартная сталь и оцинкованные стальные сплавы хорошо подходят, когда стальные изделия будут подвергаться формовке, гибке или штамповке для строительных каркасов, ограждений, воздуховодов и общего изготовления.
- Выбирайте нержавеющую сталь, учитывая ее пригодность для пищевой промышленности, морской среды, воздействия жидкостей или химических веществ, а также в тех случаях, когда (в последнем случае) более долговечное гальваническое покрытие или санитарная обработка изделия снижают необходимость в цинковой защите.
- Рассмотрите эти варианты в совокупности при изготовлении металлоконструкций, где крепежные элементы из нержавеющей стали скрепляют стальные детали из оцинкованной стали. В этом случае для предотвращения гальванической коррозии в месте соединения используйте нейлоновые шайбы/изоляционные прокладки для изоляции разнородных металлов.
Распространенные области применения оцинкованной стали в различных отраслях промышленности
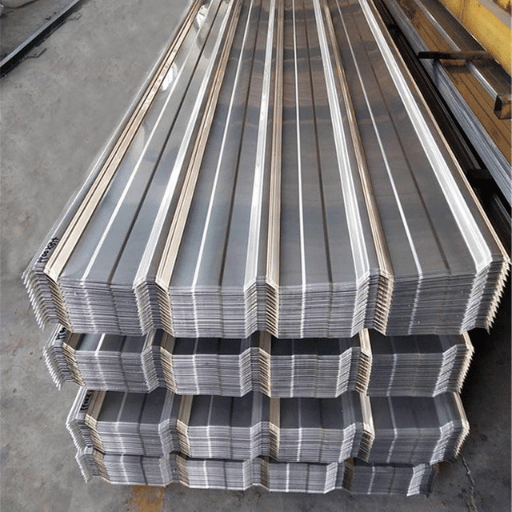
Оцинкованная сталь используется практически во всех отраслях промышленности, где необходимы прочные, коррозионностойкие металлические изделия без чрезмерной переплаты. Оцинкованный слой защищает основную сталь от воздействия окружающей среды. Как низкоуглеродистая, так и обычная сталь выигрывают от оцинковки, что делает их пригодными для использования на открытом воздухе и в условиях высокой влажности, где непокрытая углеродистая сталь разрушается в течение нескольких лет.
Стройтельство и инфраструктура
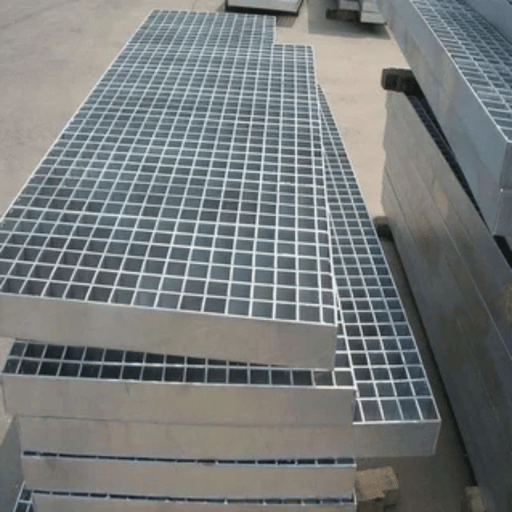
Стальные несущие конструкции, кровельные панели, обшивка стен, водосточные желоба и ирригационные системы — все это зависит от оцинкованной листовой стали и профилей. Ограждения автомагистралей и арматурные стержни мостов оцинковываются в соответствии со стандартом ASTM A123 , чтобы выдерживать десятилетия воздействия дорожной соли и погодных условий. Опоры линий электропередач и столбы электропередач изготавливаются из стали, оцинкованной методом горячего цинкования, — оцинкованная сталь используется для длительной и бесперебойной работы в отдаленных районах. Сталь часто является основным металлом в этих конструкциях, поскольку ни одна другая популярная альтернатива стали не может сравниться с оцинкованной сталью по соотношению стоимости и срока службы.
Автомобильное Производство
В автомобилях для изготовления 85-100% конструктивных элементов и кузовных панелей используется оцинкованная сталь. Производители требуют непрерывного горячего цинкования или гальванизации стали для обеспечения гарантийного срока службы в 10-12 лет, учитывая при этом более низкие цены на материалы по сравнению с нержавеющей сталью. После формовки часто используются лазерные маркировочные станки для нанесения на стальные компоненты постоянных номеров деталей и кодов отслеживания.
Сельское хозяйство и животноводство
Зернохранилища, загоны для сельскохозяйственных животных, ограждения и водопроводные трубы часто изготавливаются из оцинкованной стали. Оцинкованная сталь также иногда используется для поилок, систем кормления и каркасов теплиц в коммерческом сельском хозяйстве. Без цинкового покрытия голая сталь заржавеет в течение нескольких месяцев из-за влаги, отходов жизнедеятельности животных и химических удобрений.
Электротехника и телекоммуникации
Для увеличения срока службы на открытом воздухе в кабельных лотках, трубах, электрических корпусах и конструкциях телекоммуникационных вышек используется оцинкованная сталь. Для маркировки оцинкованных электрических корпусов знаками соответствия нормативным требованиям иногда используется лазерная маркировка CO2 без повреждения защитного покрытия.
Вы умеете сваривать и резать оцинкованную сталь лазером?
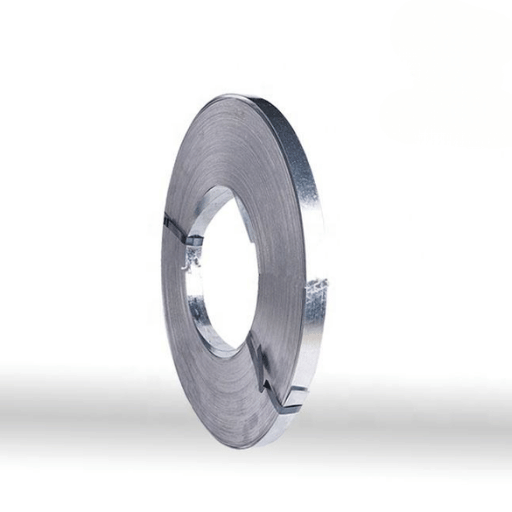
Да, оцинкованную сталь можно сваривать и резать лазером, но обе операции требуют мер предосторожности, выходящих за рамки требований к голой углеродистой стали. Сталь, оцинкованная горячим способом, требует бережного обращения, поскольку открытая поверхность стали под слоем оцинкованной стали по-разному реагирует на тепло. Цинк создает опасность для безопасности и влияет на технологические параметры, которые меняют способы настройки оборудования и защиты работников.
Сварка оцинкованной стали: безопасность превыше всего
При нагревании оцинкованной стали выше 420 °C во время сварки цинковое покрытие испаряется, образуя пары оксида цинка. Вдыхание этих паров приводит к состоянию, называемому лихорадкой от металлических паров, с последующим ощущением металлического привкуса и симптомами – ознобом, лихорадкой, тошнотой и мышечным дискомфортом – которые появляются через 3-10 часов после воздействия. OSHA утвердила максимально допустимый уровень (ПДК) для паров оксида цинка на уровне 5 мг/м³ в течение обычной 8-часовой смены. NIOSH рекомендует кратковременное воздействие (КПВ) 10 мг/м³ в течение любых 15 минут.
В соответствии с OSHA 29 CFR 1926.353 , сварка оцинкованной стали требует местной вытяжной вентиляции, которая должна располагаться как можно ближе к электрической дуге. В закрытых помещениях, требующих подачи свежего воздуха, необходимы респираторы. Многие производители предварительно обрабатывают место сварки шлифованием и лазерной очисткой или травлением кислотой, а после сварки повторно покрывают шов.
Волоконно-лазерная очистка — лучший метод удаления цинкового покрытия перед сваркой, позволяющий использовать лазерный источник непосредственно на рабочем месте. Это исключает образование пыли и расходные материалы, используемые при шлифовке. Лазерная очистка удаляет покрытие, оставляя при этом зону необходимой толщины на всей поверхности подготовки сварного шва. Фотоническое оборудование легко переносимо, поэтому волоконно-лазерный источник перемещается непосредственно на рабочее место.
Лазерная резка оцинкованной стали
Лазерная резка оцинкованной стали возможна при условии использования правильного вспомогательного газа. Кислород не подходит даже для резки оцинкованной стали. Цинк реагирует с кислородом, образуя оксид цинка, который нарушает контролируемый фронт окисления на кромке реза. Кроме того, кислород приводит к неудовлетворительному качеству кромки и выделяет ядовитые пары в больших количествах, чем можно ожидать на заводе с азотной очисткой.
📐 Инженерная заметка
Параметры лазерной резки оцинкованной стали волоконным лазером: вспомогательный газ = N2, 10-20 бар. Скорость резки следует снизить на 25-30% даже для голой углеродистой стали той же толщины, чтобы пробить пластичное цинковое покрытие. Волоконный лазер мощностью 2 кВт может резать до ~10 калибра (3.4 мм); установки мощностью 6 кВт могут резать толщиной 1/4 дюйма (6.35 мм). Всегда проверяйте характеристики системы вытяжки дыма вашего станка с ЧПУ для фильтрации пыли оксида цинка.
Преимущества и ограничения оцинкованной стали
✔ Преимущества
- Более низкие эксплуатационные расходы за весь срок службы — планирование менее 80% первоначальной гальванизации по сравнению с нержавеющей сталью, с бесперебойной работой в течение более 20 лет.
- Автоматическое восстановление микросхем — катодная защита устраняет царапины длиной до ¼ дюйма без внешнего вмешательства.
- Полное покрытие — горячее цинкование охватывает все наружные и внутренние углубления.
- Визуальный осмотр, позволяющий оценить целостность покрытия, не требует использования специального оборудования.
- Переработанный цинк и сталь собираются без специальной обработки в рамках стандартных процедур переработки стали.
- Доказанная эффективность — профили из листовой стали с цинковым покрытием на оцинкованных поверхностях имеют более чем 75-летний опыт эксплуатации в полевых условиях.
⚠ Ограничения
- Источник опасности, связанной с парами цинка: термосварка и резка требуют промышленной вентиляции в соответствии со стандартами OSHA.
- Максимально допустимая температура — непрерывное воздействие температур выше 200 °C (390 °F) приводит к ускоренному разрушению цинкового покрытия.
- Косметические изменения — яркое цинковое покрытие со временем, по мере охлаждения стали после гальванизации, превращается в матовую серую патину (косметический, а не структурный эффект).
- Не подходит для агрессивных сред — сильные кислоты (pH 4) и сильные щелочи (pH 12.5) могут растворить цинковый слой.
- Потенциал гальванической коррозии — прямое воздействие меди, латуни или различных металлов на цинк увеличивает скорость коррозии.
- После изготовления требуется перекраска — за пределами сварных швов и разрезов пластины необходимо использовать краску с высоким содержанием цинка или повторно оцинковать.
- ✔
Контрольный список выбора материалов: Перед выбором оцинкованной стали необходимо убедиться в следующем: (1) рабочая температура не превышает 200 °C, (2) диапазон pH составляет 4–12.5, (3) отсутствует прямой контакт с медью или латунью, (4) в плане изготовления предусмотрено удаление цинка перед сваркой, и (5) целевой срок службы соответствует выбранной массе покрытия.
Часто задаваемые вопросы об оцинкованной стали
В: Будет ли оцинкованная сталь ржаветь?
Посмотреть ответ
В: В чём недостатки оцинкованной стали?
Посмотреть ответ
В: Оцинкованная сталь лучше нержавеющей?
Посмотреть ответ
В: Как долго служит оцинкованная сталь?
Посмотреть ответ
Вопрос: Магнитна ли оцинкованная сталь?
Посмотреть ответ
В: Можно ли красить оцинкованную сталь?
Посмотреть ответ
В: Опасна ли сварка оцинкованной стали?
Посмотреть ответ
Требуется точная резка, маркировка или очистка оцинкованной стали? Компания UD Machine предлагает волоконно-лазерные технологии, разработанные для подготовки поверхности, маркировки деталей или удаления покрытий со всего спектра изделий из оцинкованной стали.
Об этом анализе
Данная информация основана на доступных стандартах ASTM и ISO, отраслевых исследованиях Американской ассоциации гальванизаторов и рекомендациях OSHA. Параметры лазерной резки и сварки волоконным лазером взяты из опубликованных данных по резке листовой и листовой стали с цинковым покрытием. Компания UD Machine производит системы лазерной маркировки и лазерной очистки, используемые в процессах гальванизации стали – мы подготовили этот документ, чтобы помочь инженерам и покупателям понять свойства материалов, с которыми они работают ежедневно.
Ссылки и источники
- ASTM A123/A123M – Стандарты горячего цинкования – Американская ассоциация специалистов по цинкованию
- ASTM A123-17: Стандарт на цинковые (горячеоцинкованные) покрытия – Блог ANSI
- Защита от коррозии – Почему стоит выбирать гальванизацию – Американская ассоциация гальванизаторов
- Непрерывное листовое цинкование: ASTM A653 (G60, G90) – Американская ассоциация цинковальщиков.
- Контроль за выделением едкого дыма и газов при сварке – Министерство труда США, OSHA
- 29 CFR 1926.353 – Вентиляция и защита при сварке — Министерство труда США, OSHA
- Гальванизация — это процесс, при котором поверхность материала, часто металла, покрывается защитным слоем другого металла, чаще всего цинка; этот термин также используется для описания образования защитной оксидной пленки на металле.
Статьи по теме
- Волоконно-лазерная установка для очистки — удаление покрытий, стали и ржавчины — Kemco Korea.
- Ledva et Laser Advertisement Apparatus – постоянный Loci Notatio.
- Bærbar laser rengjøring – мобильная серебряная фьернинг для намотки фетра, портативная Laserfjerning с мойкой
- Для 3D лазерной маркировки детали (особенно изогнутые детали, такие как стальное оборудование) изготавливаются с помощью трехкоординатного лазерного оборудования.
- Содержит информацию о компании UD, Machine Solution Technology.