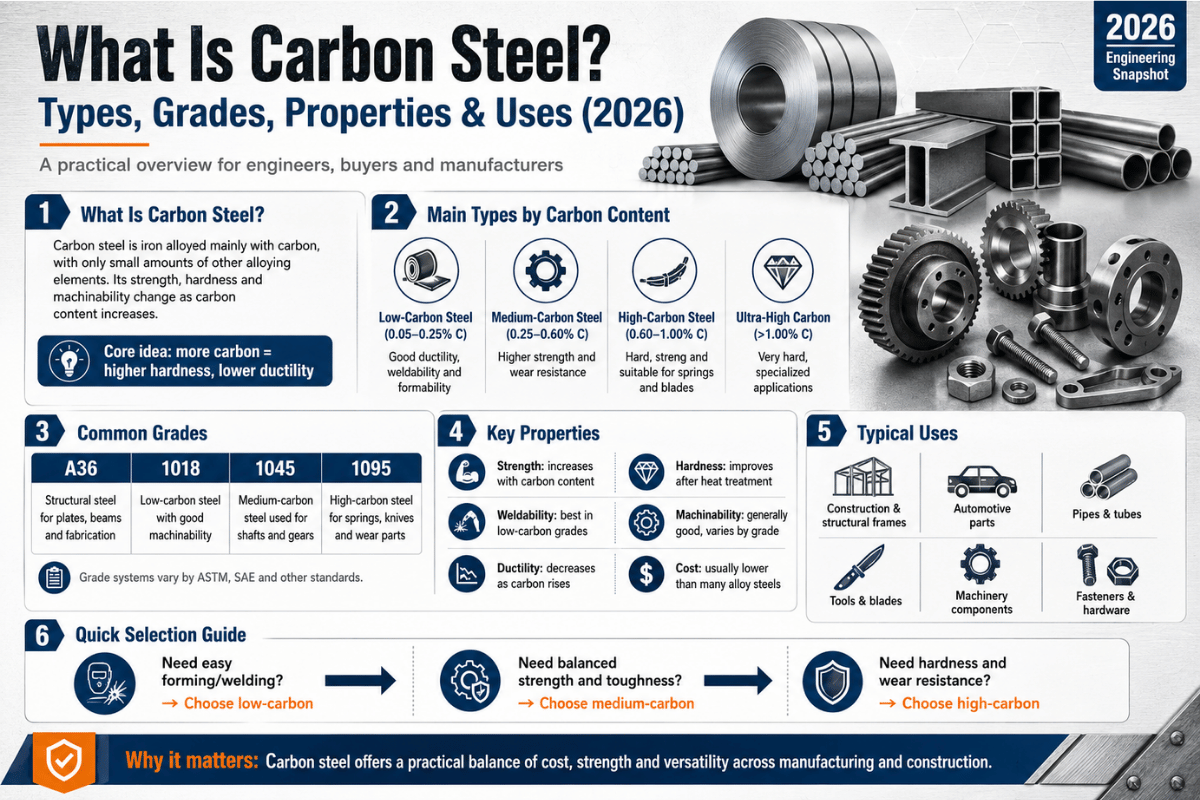
Углеродистая сталь — это семейство сталей с содержанием углерода от 0.05% до 2.10% по весу, и это наиболее широко используемый конструкционный материал в мире. Согласно AISI, граница между углеродистой и легированной сталью определяется предельными значениями содержания остаточных элементов: марганец ≤1.65%, кремний ≤0.60%, медь ≤0.60%. Пересечение любого из этих значений превращает ту же самую железо-углеродистую смесь в легированную сталь. В этом руководстве рассматриваются четыре марки стали, важные инженерные показатели, сравнение углеродистой стали с нержавеющей, какие спецификации ASTM следует указывать на чертеже, а также как современные волоконные лазеры используются для резки и сварки.
Быстрые характеристики: Углеродистая сталь с одного взгляда
| Диапазон содержания углерода (AISI) | 0.05 – 2.10% по весу |
| Плотность | 7.85 г/см³ (0.284 фунта/дюйм³) |
| Модуль для младших | 200 ГПа (29,000 фунтов на квадратный дюйм) |
| Температура плавления | 1,425-1,540 ° C (2,600-2,800 ° F) |
| Диапазон предела текучести | 36 ksi (A36) до ~115 ksi (высокоуглеродистые пружинные марки) |
| Магнитный? | Да, ферритные и мартенситные углеродистые стали являются ферромагнитными (кристаллическая структура ОЦК). |
| Общие оценки | А36, А53, А572, А500, А106; АИСИ 1018/1045/1095 |
| Типичный предел резки волоконным лазером | ~25 мм при 6 кВт, ~40 мм при 12 кВт, до 60 мм при 20 кВт (мягкая сталь, при помощи O₂) |
Что такое углеродистая сталь? Определение, состав и способ производства.
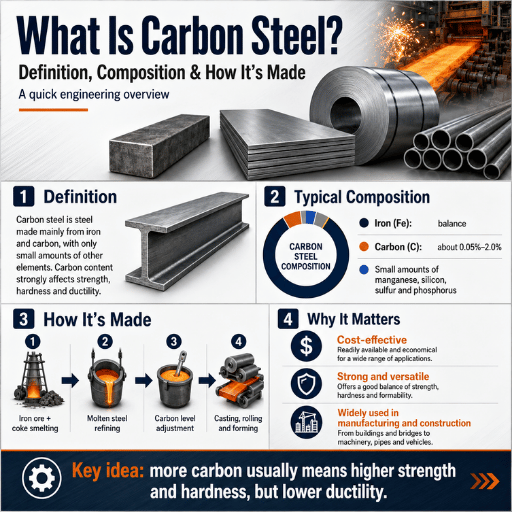
Углеродистая сталь — это сплав на основе железа, где углерод является основным упрочняющим элементом. Содержание углерода составляет примерно от 0.05% до 2.10% по весу; ниже этого диапазона находится кованое железо, а выше 2.1% — чугун . Американский институт железа и стали (AISI) проводит более четкую границу: сталь считается углеродистой только в том случае, если не указано минимальное содержание хрома, кобальта, молибдена, никеля, ниобия, титана, вольфрама, ванадия или циркония для легирования, содержание меди не превышает 0.40%, а содержание марганца, кремния и меди по отдельности не превышает 1.65%, 0.60% и 0.60% соответственно.
Этот предел содержания марганца является наиболее значимым с точки зрения эксплуатации. Если содержание марганца превышает 1.65% — норма для многих современных высокопрочных низколегированных сталей (HSLA) — то та же самая смесь карбидов железа считается легированной сталью по критериям AISI, даже если в ней нет ни следа хрома или никеля. Европейский стандарт EN 10020 использует другую стратегию, разделяя стали на «нелегированные» (примерно, углеродистую сталь) и «нелегированные специальные» марки, изготовленные с более жесткими химическими допусками в отношении реакции на термообработку.
В каждой товарной марке присутствуют следовые количества фосфора, серы и кремния. Фосфор повышает прочность, но также увеличивает хрупкость. Сера улучшает обрабатываемость, но ухудшает пластичность, свариваемость и ударную вязкость. Химический состав находится в равновесии между механическими свойствами и технологичностью — именно поэтому существует множество марок стали, а не одна единственная «углеродистая сталь».
Как производится углеродистая сталь? (Конденсаторная печь против электродуговой печи за две минуты)
Существует два основных способа. В кислородно-конвертерной печи (ККП) исходный чугун, полученный в доменной печи, разливают в сосуд, содержащий «лом» (восстановленную сталь), и продувают чистым кислородом. Это окисляет оставшийся углерод в чугуне до тех пор, пока не будет достигнута необходимая процентная концентрация для получения определенного продукта в стали.
Электродуговая печь (ЭДП) используется для переплавки «лома» или (все чаще) железа прямого восстановления (ЖПР) с помощью дуги с использованием угольных электродов. Затем химический состав продукта корректируется путем переливания его в специальный ковш (печь внутри печи), где он перемешивается с перегретыми газами для удаления нежелательных газов, добавления/удаления углерода и марганца по мере необходимости.
В 2024 году электродуговые печи обеспечивали более 70% производства стали в США, и это предпочтение распространяется по всему миру по мере увеличения доступности лома и усиления давления на декарбонизацию. Для планирования закупок здесь можно провести четкое практическое различие: поставщики электродуговых печей обычно поддерживают более строгий химический контроль, используя первичное сырье, в то время как поставщики электродуговых печей принимают более широкий спектр лома и, следовательно, должны иметь более широкие допуски, что объясняет, почему (см. контрольный список MTC на следующей странице) сертификат заводских испытаний теперь имеет гораздо большее значение.
Четыре марки углеродистой стали: низкоуглеродистая, среднеуглеродистая, высокоуглеродистая и сверхвысокоуглеродистая.
Стандарты AISI классифицируют углеродистую сталь на четыре класса по содержанию углерода. Каждый класс имеет свой уникальный компромисс между прочностью и пластичностью, свой набор обозначенных марок и типичные области применения. Знание четырехклассовой таблицы является важнейшим навыком при выборе углеродистой стали.
| Класс | Углерод (% по массе) | Названные оценки | Типичное использование | свариваемость |
|---|---|---|---|---|
| Низкий / Умеренный | 0.05 - 0.30% | A36, AISI 1018, 1020, S235 | Несущие балки, кузовные панели автомобилей, арматура, листовой металл | Прекрасно |
| Средний | 0.30 - 0.60% | АИСИ 1040, 1045, 1050 | Оси, шестерни, коленчатые валы, крупные кованые детали | Хорошо (часто требуется предварительный нагрев) |
| Высокий | 0.60 - 1.00% | АИСИ 1075, 1080, 1095 | Пружины, режущие инструменты, высокопрочная проволока | Сложно — требуется термообработка под давлением. |
| Сверхвысокий | 1.00 - 2.10% | D2 (~1.5% C), серия AISI 15xx | Пуансоны, штампы, ножи, специализированный инструмент. | Плохое качество — как правило, не сварено. |
В целом, наблюдается одна закономерность: с увеличением содержания углерода повышается предел текучести и прочность на растяжение в зерне, но при этом снижаются пластичность, ударная вязкость и свариваемость. При содержании углерода выше 0.30% сталь реагирует на технологические процессы, то есть с помощью тщательно контролируемой закалки и отпуска можно получить предсказуемую твердость. При содержании углерода ниже 0.30% структура преимущественно состоит из феррита и перлита и не претерпевает существенных изменений при закалке.
Какие марки углеродистой стали встречаются чаще всего?
В североамериканском производстве металлоконструкций преобладает сталь ASTM A36 (низкоуглеродистая сталь, ≈0.26% C, предел текучести 36 ksi). В ремонтных работах в машиностроительных цехах основным материалом является AISI 1018 — низкоуглеродистая и легко свариваемая, но достаточно закаливаемая цементацией для изготовления штифтов, валов и роликов. В пружинах и режущих инструментах стандартным высокоуглеродистым сплавом является AISI 1095 (≈0.95% C). За пределами США ту же роль выполняют S235JR (европейский эквивалент A36) и SS400 (японский конструкционный сплав JIS).
Когда инженерам говорят «мягкая сталь», это всегда означает A36 в США, S235JR в Европейском Союзе и SS400 в Японии/Корее. Перед тем как указывать цену, уточните местные стандарты, поскольку механические свойства этих «эквивалентных» марок могут отличаться примерно на 5%.
Свойства углеродистой стали: прочность, твердость, магнетизм и плотность.
Физические свойства углеродистой стали довольно схожи для разных марок – температура плавления, плотность и модуль упругости практически не меняются с увеличением содержания углерода. Однако с увеличением содержания углерода существенно изменяются свойства, зависящие от нагрузки – предел текучести, предел прочности, ударная вязкость, твердость.
| Свойства | Значение | Заметки |
|---|---|---|
| Плотность | 7.85 g / cm³ | Незначительное снижение с увеличением содержания углерода (≈0.02 г/см³ в диапазоне 0–1% C) |
| Модуль для младших | 200 ГПа (29 MSI) | Содержание углерода практически не влияет на модуль упругости — термическая обработка не изменяет его. |
| Модуль сдвига | ~80 ГПа | Производная формула; полезна для расчета крутильных моментов. |
| Коэффициент Пуассона | ~1600 | Стандарт для всех марок углеродистой стали. |
| Тепловое расширение (20 °C) | 11–13 × 10⁻⁶ /°С | Это крайне важно для планирования размеров при прокатке горячекатаных и холоднокатаных валков. |
| предел текучести | 36–115 фунтов на квадратный дюйм | A36 мягкий = 36 ksi; A572-65 HSLA = 65 ksi; закаленный и отпущенный 1095 → 100+ ksi |
| Температура плавления | 1,425 - 1,540 ° C | При увеличении содержания углерода (эвтектоид при 727 °C) наблюдается незначительное снижение. |
| Электрическое сопротивление | 15–20 мкОм·см | Примерно в 7 раз выше, чем у меди — вот почему сталь плохо проводит электричество. |
В таблице, к которой инженеры обращаются чаще всего, указаны плотность (для расчетов веса листового металла, труб и профилей) и модуль Юнга (для анализа прогиба и устойчивости). Оба параметра не зависят от содержания углерода — факт, который застает начинающих инженеров врасплох. Лист из стали A36 толщиной 5/8 дюйма и лист из стали 1095 толщиной 5/8 дюйма весят одинаково и изгибаются под нагрузкой с одинаковой упругой жесткостью. Содержание углерода влияет только на то, что происходит после превышения предела текучести.
Углеродистая сталь магнитная?
Да — почти вся углеродистая сталь ферромагнитна. Причина структурная: при комнатной температуре атомы железа в углеродистой стали располагаются на объемно-центрированной кубической (ОЦК) решетке, когда сталь находится в ферритном или мартенситном состоянии. Железо в ОЦК-решетке ферромагнитно, потому что расстояние между ближайшими соседями атомов железа точно соответствует расстоянию, необходимому для «обменной связи», которая выравнивает спины электронов в магнитные домены. Выше температуры Кюри (~770 °C для чистого железа, немного ниже для высокоуглеродистых марок) спины разъединяются, и сталь становится немагнитной — но в любом обычном диапазоне температур в мастерской магнит будет притягивать углеродистую сталь.
Показательно сравнение с аустенитными нержавеющими сталями (304, 316). Их гранецентрированная кубическая (ГЦК) решетка имеет другое расстояние между ближайшими соседями, обменная связь нарушается, и сталь остается немагнитной в исходном состоянии. Интенсивная холодная обработка может локально превратить часть аустенита в мартенсит, поэтому согнутый лист 304 иногда демонстрирует слабый магнетизм вдоль линии изгиба, но основной материал в лучшем случае слабомагнитен, все еще значительно слабее, чем углеродистая сталь.
Практические последствия: детали из углеродистой стали можно поднимать с помощью магнитных зажимов, сортировать с помощью магнитных сепараторов на пунктах приема металлолома и определять их местоположение с помощью индуктивных датчиков. В резервуарах для хранения из углеродистой стали можно размещать магнитные мешалки. В раковине из стали марки 304 это невозможно. Оборудование для очистки с помощью импульсного волоконного лазера использует те же магнитные и абсорбционные свойства для удаления ржавчины с углеродистой стали без контакта с обрабатываемой поверхностью.
Углеродистая сталь против нержавеющей стали: стоимость, коррозия и свариваемость.
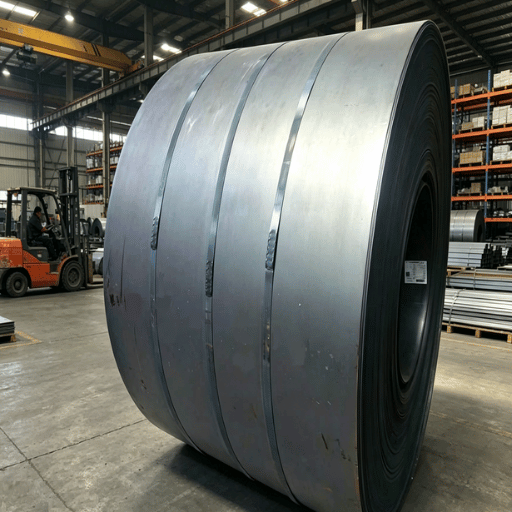
Выбор между углеродистой и нержавеющей сталью — один из первых шагов при изготовлении любого изделия. Обе группы стали имеют одинаковую железную основу, но ведут себя совершенно по-разному, поскольку нержавеющая сталь содержит не менее 10.5% хрома, который образует на поверхности тонкую самовосстанавливающуюся пленку из оксида хрома. Этот пассивный слой — единственное, что предотвращает ржавление нержавеющей стали на воздухе. Углеродистая сталь такой пленки не имеет и при контакте с влагой покрывается красной ржавчиной из оксида железа, если не имеет покрытия.
Полезная логическая схема: не спрашивайте «что лучше» — спрашивайте «какое сочетание стоимости, устойчивости к коррозии, свариваемости, прочности и веса лучше всего подходит для данного применения». Приведенная ниже матрица сравнивает две группы материалов по пяти критериям принятия решений, которые определяют большинство реальных решений.
| Критерий | Углеродистая сталь (базовый класс A36) | 304 из нержавеющей стали |
|---|---|---|
| Стоимость мельницы (за фунт) | ~ 0.50–0.90 доллара США за фунт (типичный EXW 2025 г.) | Примерно 1.80–2.80 долл. США/фунт (надбавка 2:1–4:1, зависит от наценки на сплав — уточняйте у поставщика). |
| Коррозия в морском воздухе | Ржавчина появляется в течение нескольких дней, если не покрыта защитным слоем. | Десятилетия службы без ржавчины |
| Предел текучести (отожженный) | 36 фунтов на квадратный дюйм (A36) → 50–65 фунтов на квадратный дюйм (HSLA) | ~30 ksi (304, отожженный) |
| свариваемость | Отличное качество (низкая температура по Цельсию); требуется предварительный нагрев при температуре >0.30% по Цельсию. | Хорошо сочетается с соответствующим наполнителем (ER308L/316L); риск сенсибилизации при температуре выше 425 °C. |
| Плотность | 7.85 g / cm³ | 7.90 – 8.00 г/см³ (практически идентичны) |
| Магнитный? | Да — ферромагнитный | Нет (аустенитная сталь 304/316 в исходном состоянии) |
✔ Выбирайте углеродистую сталь, когда
- Основным ограничивающим фактором является себестоимость за фунт.
- Деталь будет покрашена, оцинкована или будет храниться в помещении.
- Необходим предел текучести ≥50 ksi (для марок HSLA).
- Деталь будет подвергнута термообработке для повышения твердости.
- Объемы большие, а качество обработки поверхности не имеет значения.
⚠ Выбирайте нержавеющую сталь, когда
- Данная деталь контактирует с пищевыми продуктами, водой, химическими веществами или морским воздухом.
- Требуется длительный срок службы без нанесения покрытия.
- Необходима немагнитная поверхность (медицина, электроника).
- Гигиеническая уборка является частью производственного цикла.
- Визуальная обработка поверхности (шлифовка №4 или №8) является частью изделия.
Один миф, который стоит развеять: углеродистая сталь всегда ржавеет быстрее, чем нержавеющая. Это верно в необработанном виде, но хорошо оцинкованная методом горячего цинкования балка из углеродистой стали прослужит дольше большинства нержавеющих сталей марки 304 в агрессивных промышленных средах, при этом её стоимость в три раза ниже. Покрытия меняют ситуацию. Честный вопрос на каждом проекте — не «углеродистая или нержавеющая сталь?», а «углеродистая сталь с покрытием или нержавеющая сталь?»
Можно ли сваривать углеродистую сталь с нержавеющей сталью?
Да, сварка разнородных металлов, таких как углеродистая сталь и нержавеющая сталь, является стандартной процедурой, но выбор присадочного материала не подлежит обсуждению. Используйте перелегированный присадочный материал, обычно ER309/E309L для MIG и TIG сварки или E309-16 для ручной дуговой сварки. Химический состав 309 добавляет 23-25% хрома и 12-15% никеля, обеспечивая достаточное количество никеля для компенсации разбавления углеродистым металлом и получения полностью аустенитного сварного шва с хорошей коррозионной стойкостью. Использование подходящего присадочного материала из нержавеющей стали (308L) — типичная ошибка: разбавление снижает содержание хрома ниже порога пассивации, и сварной шов ржавеет преимущественно.
При лазерной сварке тонкостенных разнородных соединений прецизионное маркировочное оборудование для нержавеющей стали использует ту же оптику для доставки луча, что и для герметизации соединений углеродистой стали с нержавеющей сталью — разница заключается в подаче присадочной проволоки и смеси защитного газа (аргон + 2–5% азота для стороны нержавеющей стали).
Марки стали ASTM, которые должен знать каждый производитель металлоконструкций: A36, A53, A572, A500, A106
Каждая из следующих 5 марок типична для спецификации, по которой изготавливается 90% конструкционной/механической углеродистой стали в мире. Это марки, с которыми чаще всего приходится сталкиваться ежедневно, они имеют определенный химический состав, гарантированные минимальные значения предела текучести и прочности на растяжение, а также типичную обработку поверхности. Для этих марок префикс A соответствует спецификации ASTM.
| ASTM класс | Выход (мин) | Растяжение (мин) | Типичная форма | Основное использование |
|---|---|---|---|---|
| A36 | 36 фунтов на квадратный дюйм (250 МПа) | 58–80 тысяч фунтов на квадратный дюйм (400–550 МПа) | Горячекатаные листы, прутки, профили для строительных конструкций | Конструкционная сталь общего назначения |
| А53 гр Б | 35 фунтов на квадратный дюйм (240 МПа) | 60 фунтов на квадратный дюйм (415 МПа) | Трубы горячей прокатки или трубы, изготовленные методом электросварки (ERW). | Водопровод, газопровод, трубопроводы низкого давления |
| А572 Гр 50 | 50 фунтов на квадратный дюйм (345 МПа) | 65 фунтов на квадратный дюйм (450 МПа) | Горячекатаная сталь, профили (HSLA) | Мосты, массивные несущие конструкции |
| А500 гр Б | 42–46 фунтов на квадратный дюйм | 58 фунтов на квадратный дюйм (400 МПа) | Холодноформованные полые конструкционные профили (HSS) | Колонны и фермы из квадратных/круглых труб |
| А106 гр Б | 35 фунтов на квадратный дюйм (240 МПа) | 60 фунтов на квадратный дюйм (415 МПа) | Труба горячей прокатки | Эксплуатация при высоких температурах (энергетика, нефтепереработка) |
В чём разница между сталью A36 и A572?
A36 — это обычный низкоуглеродистый конструкционный сплав с минимальным пределом текучести 36 ksi. A572 относится к семейству высокопрочных низколегированных стали (HSLA), в котором используется та же железо-углеродная основа и небольшие добавки ниобия, ванадия или титана, которые измельчают зернистую структуру и повышают предел текучести до 50-65 ksi без увеличения содержания углерода. На практике это означает, что в любом консольном сечении балки A572-50 имеет примерно на 40% больший предел текучести, чем A36, при том же весе, немного большей стоимости и той же процедуре сварки.
Для новых строительных конструкций стандарт A572 стал стандартом по умолчанию, в то время как стандарт A36 по-прежнему более распространен для ремонтных и облегченных секций.
Для постоянной идентификации марки стали на готовых изделиях — что важно, когда прослеживаемость по стандарту ASTM A6 является частью цикла контроля качества — системы лазерной маркировки металла в настоящее время являются современной альтернативой виброударной обработке или горячей штамповке бирок.
Термическая обработка: отжиг, нормализация, закалка и отпуск.
Термическая обработка — это процесс, при котором один и тот же химический состав углеродистой стали приводит к существенному изменению механических свойств. В физике это объясняется одной точкой на диаграмме фазового состояния железо-углерод: эвтектоидом при 727 °C . Ниже этой температуры углеродистая сталь представляет собой смесь феррита (α-железа) и цементита (Fe₃C). Выше неё структура трансформируется в аустенит (γ-железа), который растворяет гораздо больше углерода. Любой рецепт термической обработки сводится к контролируемому повышению температуры выше 727 °C с последующим выбранным методом охлаждения.
«В углеродистых сталях закаливаемость определяется в первую очередь содержанием углерода; температура отпуска затем определяет компромисс между твердостью и ударной вязкостью. Выбор кузнеца заключается не в том, закаливать ли сталь, а в том, где на кривой твердость-ударная вязкость находится сталь, используемая в данном случае».
— Дж. Р. Дэвис, ред., Справочник ASM, том 1: Свойства и выбор — Чугун, сталь и высокоэффективные сплавы (ASM International)
| Разработка | Температура | Охлаждение | Результирующая структура | эффект |
|---|---|---|---|---|
| Полный отжиг | ~30–50 °C выше A3 | Охлаждение печи (~20 °C/час) | Крупнозернистый перлит + феррит | Самое мягкое состояние; снимает напряжение; готово к холодной формовке. |
| Нормализация | ~55 °C выше A3 | Воздух круто | Мелкий перлит | Улучшает структуру зерна; повышает обрабатываемость; обеспечивает базовую прочность. |
| Закалка | Выше A3 (~850 °C) | Вода, рассол или масло | мартенсит | Максимальная твердость; очень хрупкий; почти всегда отпущен. |
| Отпуск | 150–650 °C (ниже A1) | Воздух круто | Закаленный мартенсит | Обмен твердости на прочность; окончательная настройка свойств. |
| Сфероидизация | ~700 °C, >30 часов | Медленное охлаждение | Сфероидит (глобулы Fe₃C в феррите) | Максимально мягкое состояние для подготовки высокоуглеродистой массы. |
📐 Инженерная заметка: Легированная сталь 4140, закаленная в масле с 845 °C, достигает твердости ~58 HRC. Отпуск при 200 °C лишь незначительно снижает твердость до ~55 HRC, но значительно восстанавливает ударную вязкость. Отпуск при 540 °C снижает твердость до ~32 HRC и создает прочную, устойчивую к усталости структуру, используемую для осей и валов, подверженных высоким нагрузкам. Каждый режим закалки и отпуска учитывает эту кривую зависимости твердости от ударной вязкости.
Цементация преследует другую цель: упрочняется только поверхность, в то время как сердцевина остается пластичной. Цементация (диффузия углерода в поверхность низкоуглеродистой стали при температуре около 900 °C) и азотирование (диффузия азота при более низких температурах) обеспечивают образование твердого износостойкого слоя толщиной 0.5–2 мм поверх прочной сердцевины. Цементация стали AISI 1018 до толщины 0.8 мм — это классический рецепт для зубьев шестерен, кулачковых толкателей и штифтов.
Горячекатаная или холоднокатаная углеродистая сталь: что купить?
Таким образом, разница между горячекатаной и холоднокатаной твердой углеродистой сталью сводится к трем отдельным вопросам: допуски по размерам, качество обработки поверхности и внутреннее напряженное состояние. Они имеют одинаковый химический состав. Разница проявляется после того, как сляб покидает литейную машину.
| Атрибут | Горячекатаный | Холоднокатаные |
|---|---|---|
| Температура прокатки | >1,000 °C (выше температуры перекристаллизации) | Комнатная температура |
| допуск по толщине | ±0.3–±0.5 мм на листе | ±0.05–±0.1 мм на листе |
| Surface | Окалина, небольшие ямки от окалины | Гладкая, промасленная, готовая к покраске. |
| предел текучести | Исходный уровень (A36 = 36 ksi) | На 10–20% выше из-за упрочнения при деформации. |
| Премия за затраты | Базовая линия | Примерно на 20–35% выше за тонну |
| Лучше всего | Профили, пластины, изготовление деталей, размеры которых можно обрабатывать механическим способом. | Кузовные панели автомобилей, корпуса бытовой техники, все, что окрашено или видно. |
Горяче- и холоднокатаная сталь: правило «сначала ходи, потом беги»: если вы собираетесь красить, сваривать или показывать клиенту, выбирайте холоднокатаную сталь. Если же она предназначена для механической обработки, резки или использования внутри других изделий, горячекатаная сталь быстрее и дешевле. Горячекатаная сталь, протравленная и смазанная маслом (P&O), обеспечивает поверхность, близкую к холодной прокатке, при стоимости горячей прокатки, поскольку окалина удаляется кислотой, а легкое покрытие из машинного масла предотвращает ржавление до покраски – это отлично подходит, если вам нужен чистый сварной шов без ржавчины или необходимо покрасить поверхность для получения блестящего покрытия.
Сварка углеродистой стали: MIG, TIG, дуговая сварка электродами и лазерная сварка.

Практически любой сварочный процесс в цехе позволяет сваривать углеродистую сталь – вопрос лишь в том, какой процесс обеспечивает правильную скорость наплавки и характеристики соединения при оптимальной стоимости. В спектре преобладают четыре типичных метода: MIG/GMAW (полуавтоматическая подача проволоки на катушке), TIG/GTAW (прецизионная дуговая сварка), SMAW/ручная дуговая сварка (с использованием покрытых электродов) и лазерная сварка. Каждый из них имеет свои специфические требования к толщине, точности подгонки и внешнему виду готового изделия.
| Разработка | Диапазон толщины | Заполнитель по умолчанию | Качество края |
|---|---|---|---|
| МИГ / GMAW | 1.5 - 25 мм | ЭР70С-6 | Хорошее качество; типичное разбрызгивание, требуется уборка. |
| TIG/GTAW | 0.5 - 6 мм | ER70S-2 или ER70S-6 | Отлично; без разбрызгивания, медленное осаждение. |
| Сварка электродами / SMAW | 3 - 40 мм | E7018 (низководородный) | Прочный в полевых условиях; шлак необходимо измельчать. |
| Лазерная сварка | 0.1–10 мм (ручной инструмент — до 4 мм) | ER70S-6 или аутогенный | Отлично; минимальная зона термического воздействия, требуется очень плотная подгонка. |
Почему ER70S-6 является стандартным присадочным материалом для низкоуглеродистой стали?
ER70S-6 — самая покупаемая сварочная проволока для MIG-сварки в мире по одной причине: её химический состав разработан для сварки окалины, ржавчины и лёгких загрязнений низкоуглеродистой стали с получением качественного сварного шва. Цифра «6» обозначает более высокое содержание кремния и марганца (~0.65% Si, ~1.50% Mn), которые действуют как раскислитель, поглощая кислород, всасываемый из поверхностных оксидов во время сварки. ER70S-2, напротив, — это проволока с более чистым химическим составом, предназначенная для предварительно очищенного основного металла — обычно используется в TIG-сварке на подготовленных кромках.
Быстро усваиваемое правило для сварщиков: ER70S-6 подходит для всех углеродистых сталей до марки A572 Grade 50. При переходе к марке Grade 65 и выше требуется ER80S-D2 или ER100S-G — использование ER70S-6 на высокопрочной низколегированной стали приводит к снижению прочности соединения, и сварной шов становится слабым звеном. Это наиболее распространенная ошибка при сварке разнородных материалов в металлоконструкциях.
Две основные причины разрушения сварных швов из углеродистой стали — это низкая прочность присадочного материала/основного металла (наиболее распространенная проблема в цеху) и содержание углеродистого эквивалента (Ceq) более 0.45% в сочетании с отсутствием предварительного подогрева (Ceq = C+Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15). При сварке без предварительного подогрева до 150-200 °C (300-400 °F) холодные трещины образуются через 24-48 часов, часто скрытые в процессе окончательной механической обработки или покраски.
Для обработки тонких срезов, где важны тепловая нагрузка и деформация — что характерно для радиаторов из нержавеющей стали, корпусов батарей электромобилей и прецизионных изделий из листового металла — оборудование для промышленной лазерной сварки с волоконным лазером обеспечивает узкую зону термического воздействия (1–2 мм) со скоростью наплавки, сопоставимой со скоростью MIG-сварки на материалах толщиной менее ~4 мм. Узкая зона термического воздействия является реальным преимуществом при сварке углеродистой стали: она сохраняет твердость основного металла на термообработанных заготовках, которые при MIG-сварке могли бы подвергнуться перегреву.
Резка углеродистой стали: волоконный лазер, плазменная резка, кислородно-топливная резка и гидроабразивная резка.
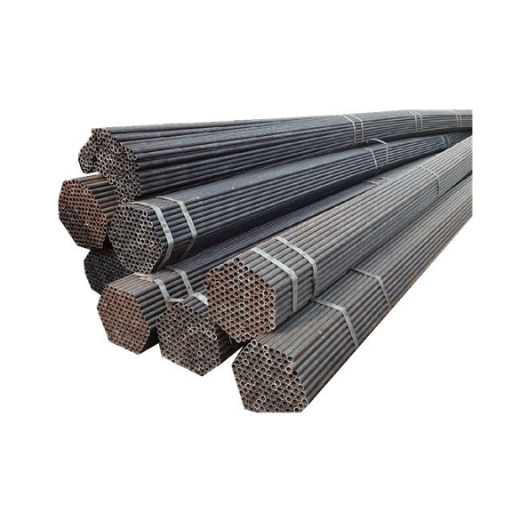
Для большинства работ с углеродистой сталью подходят четыре типа фрез, каждая из которых здесь представлена как идеальный выбор для конкретной толщины листа, допуска на заточку кромки и объема; идеальный выбор зависит только от этих трех параметров.
| Разработка | Практическая толщина | Ширина пропила | Качество края | ЗТВ |
|---|---|---|---|---|
| Волоконный лазер (6 кВт) | 0.5 - 25 мм | 0.15 - 0.4 мм | Отлично; почти перпендикулярно | <0.2 мм |
| Волоконный лазер (12 кВт) | 0.5 - 40 мм | 0.2 - 0.6 мм | Отлично при <25 мм; хорошо при 25–40 мм. | <0.4 мм |
| Волоконный лазер (20 кВт) | 1 - 60 мм | 0.3 - 0.8 мм | Отлично подходит для размеров <40 мм | <0.5 мм |
| Плазма (HD) | 3 - 50 мм | ~ 2.5 мм | Небольшая фаска; шлак — обычное явление. | 1 - 2 мм |
| Газокислородная | 6 - 300 мм | ~3 – 5 мм | Крупнозернистый; шлако-оксидная пленка | 3 - 6 мм |
| Струя воды | 1 - 150 мм | ~ 1 мм | Отлично подходит для любой толщины; процесс с низким температурным режимом. | Нет (холодная нарезка) |
📐 Инженерная заметка. Помощь в выборе газа для волоконного лазера: при толщине реза менее 12 мм 100% N2 обеспечивает кромку без окалины, готовую к покраске — N2 создает инертный поток, и тепло отводится непосредственно из пропила. При толщине реза более 12 мм 100% O2 сжигается экзотермически из-за оксида железа в стали: это не только увеличивает скорость резки, но и избыточное тепло вызывает образование слоя оксидной окалины на поверхности реза, который впоследствии необходимо удалить, чтобы получить свариваемую или окрашиваемую поверхность. Граница раздела N2/O2 зависит от марки стали. Для стали марки 50, A572-50, практическая граница раздела N2/O2 находится около 10 мм, поскольку более высокое содержание Mn изменяет поведение окалины.
Одно из распространенных заблуждений, от которого стоит избавиться, — это простое утверждение: «Волоконный лазер выигрывает при толщине заготовки менее 8 мм, плазма — при толщине более 8 мм». Это было верно примерно в 2018 году, когда большинство установленных лазеров имели мощность 4–6 кВт. Сейчас, когда системы мощностью 12 кВт и 20 кВт широко доступны, волоконный лазер глубоко проникает в традиционную область применения плазмы — практическая резка углеродистой стали толщиной 40–60 мм стала вполне реальной, с заметно лучшим качеством кромки и в десять раз меньшей шириной пропила. Оставшиеся преимущества плазмы — это капитальные затраты (по-прежнему примерно вдвое меньше, чем у эквивалентного лазера) и устойчивость к деформации или окалине заготовки, которые могут расфокусировать лазерный луч.
В цехах, где обрабатываются листы различной толщины — сегодня это панели из листового металла, завтра — современные волоконно-лазерные станки мощностью 6–12 кВт позволяют обрабатывать углеродистую сталь толщиной от 0.5 до 40 мм всего одним станком, вытесняя устаревшие двухстаночные системы, включающие плазменный и CO₂-лазер.
Перспективы развития отрасли до 2026 года: экологически чистая сталь, обновления стандартов и изменения.

В 2025–2027 годах два структурных сдвига меняют структуру поставок углеродистой стали. Во-первых, это развитие технологии прямого восстановления водородом (H₂ DRI-EAF), которая сейчас переходит от пилотного к коммерческому масштабу. В докладе МЭА «Прорывные программы до 2025 года » технология H₂ DRI-EAF названа «предпочтительным вариантом с низким уровнем выбросов в определенных регионах» , а шведский проект HYBRIT (SSAB / LKAB / Vattenfall) является европейским флагманом. Неожиданная географическая тенденция: в сентябре 2025 года компания Jindal Steel ввела в эксплуатацию второй завод по производству горячебрикетированного железа мощностью 2.5 млн тонн в год в Дукме, Оман, используя линию DRI Tenova, что, согласно докладу IEEFA за ноябрь 2025 года , выводит Ближний Восток на путь становления центром поставок экологически чистой стали.
Второе изменение затрагивает покупателей: на производство стали в электродуговых печах (ЭДП) сейчас приходится более 70% всего производства стали в США, и ЭДП допускают гораздо более широкий химический состав, чем их предшественники — конвертерные печи (БП). В итоге, для покупателей углеродистой стали это сказывается на практическом эффекте: более широкий допуск по химическому составу. Сталь марки А36, произведенная на одном заводе, может содержать 0.20% углерода, а на другом — 0.28%. Обе соответствуют требованиям к плавке, но характеристики помола и сварки различаются.
Вытеснение волоконных лазеров продолжает оказывать влияние на кривую затрат. По мере того, как системы мощностью 12 кВт и 20 кВт становятся конкурентоспособными по стоимости капитальных вложений, позиции плазмы на участках размером более 25 мм сокращаются. Ожидается, что все больше предприятий будут стандартизировать использование одного волоконного лазера для обработки участков размером 0.5–40 мм, вместо параллельного использования плазменных и лазерных ячеек.
Начиная с 3 квартала 2026 года, запрашивайте сертификат заводских испытаний (Mill Test Certificate) для любого заказа ASTM A36 объемом более 5 тонн — изменчивость состава лома на входе в электродуговые мельницы расширяет допуски по сорту, и «соответствие спецификации» больше не означает «стабильность». Сертификат заводских испытаний показывает, что фактически содержится в партии, а не только то, что допускает спецификация.
Часто задаваемые вопросы
В: Каковы недостатки углеродистой стали?
Посмотреть ответ
В: Будет ли углеродистая сталь ржаветь?
Посмотреть ответ
В: В чем разница между низкоуглеродистой сталью и углеродистой сталью?
Посмотреть ответ
В: Высокоуглеродистая сталь прочнее мягкой стали?
Посмотреть ответ
В: Какую толщину углеродистой стали может разрезать волоконный лазер?
Посмотреть ответ
Бонус: Контрольный список для получения сертификата заводских испытаний для покупателей углеродистой стали
Сертификат соответствия материала (MTC) — это документ, подтверждающий, что представленный вам материал действительно соответствует спецификации, указанной на чертеже. Каждая серьезная покупка углеродистой стали должна сопровождаться таким сертификатом. Шесть полей ниже охватывают основные элементы, которые инспектор ASME по сосудам под давлением проверяет при получении.
- ✔
обозначение класса — Полное обозначение ASTM/ASME/AISI, соответствующее заказу на покупку (например, «ASTM A36-19» или «ASME SA-106 Gr B») - ✔
Количество тепла — уникальный идентификатор плавки прокатного стана, позволяющий отследить данные по одной плавке и химическому составу. - ✔
Химический состав — Анализ ковша: C, Mn, P, S, Si как минимум; легирующие элементы там, где это требуется для данного сорта. - ✔
Механические свойства — Фактические измеренные значения предела текучести, прочности на растяжение и относительного удлинения; а не просто «соответствует спецификации». - ✔
Справочник по методам испытаний — ASTM E8 для испытаний на растяжение, ASTM A370 для общих механических испытаний, ASTM A578, если проводился ультразвуковой контроль. - ✔
Аутентификация эмитента — Название завода-изготовителя, подпись/печать сертифицирующего металлурга, дата выдачи и тип по стандарту EN 10204 (обычно 3.1 или 3.2 для ответственных отраслей).
Если какое-либо из этих шести полей отсутствует, является неоднозначным или отредактировано вручную, считайте сертификат непроверенным и запросите у поставщика перевыпуск без изменений. Для сосудов под давлением, конструкционных и аэрокосмических изделий сертификат MTC является частью постоянного юридического документа и проверяется значительно позже ввода материала в эксплуатацию.
Ознакомьтесь с промышленным лазерным оборудованием для обработки углеродистой стали →
Об этом анализе
Данное руководство по углеродистой стали и выбору между ее марками было составлено на основе определений AISI, измерений плотности NIST, механических данных ASM MatWeb, спецификаций ASTM для A36/A53/A572/A500/A106, отчета IEA Breakthrough Agenda Report 2025 по декарбонизации стали, а также информации о практике сварки и лазерной резки, полученной на форумах производителей. В тех случаях, когда для сравнения стоимости углеродистой и нержавеющей стали указаны диапазоны цен на 2025 год, единый первоисточник не был найден; диапазоны представлены как типичные и должны быть подтверждены у текущих поставщиков перед оформлением заказа.
Ссылки и источники
- Плотность горячекатаных и термообработанных углеродистых сталей (Научный документ НБС № 562) — Национальный институт стандартов и технологий (NIST)
- Доклад о прорывных тенденциях 2025 года — Сталь — Международное энергетическое агентство
- Глобальный обзор водорода 2025 г. — Международное энергетическое агентство
- Оман на передовой линии перехода к «зеленой» сталелитейной промышленности — Институт экономики энергетики и финансового анализа (ноябрь 2025 г.)
- ГИБРИТНАЯ разработка — СП SSAB/LKAB/Vattenfall, Швеция
- Углеродистая сталь - Википедия (цитата по определению AISI через Всего Материя)
- Сталь AISI 1018 — Технические характеристики материала — ASM MatWeb
- Справочник ASM, том 1: Свойства и выбор — чугун, сталь и высокоэффективные сплавы (10-е изд.) — ASM International
- AWS D1.1: Нормативы по сварке металлоконструкций — сталь — Американское сварочное общество
Статьи по теме
- Топ-15 производителей станков для лазерной резки CO₂ в 2025 году — обновленный список — Руководство для предприятий, оценивающих лазерные резаки для углеродистой стали и акрила
- Лазерное оборудование для очистки — импульсное, волоконное, ранцевое и ручное. — Удаление ржавчины и окалины с углеродистой стали без использования абразивов.
- Лазерная маркировка на нержавеющей стали – Постоянная идентификация и отслеживаемость аустенитных марок
- Топ-15 мировых производителей станков с ЧПУ, о которых вам следует знать. – более широкий контекст для цехов, занимающихся поставкой оборудования из углеродистой стали.