Экструзия пластмасс — это высокопроизводительный процесс, превращающий термопластичные гранулы в непрерывные профили, такие как трубы, листы, пленки, трубки и изделия нестандартной формы. Он лежит в основе производства полимеров уже почти 100 лет, однако большинство решений о покупке, касающихся компаундов, типов оборудования, размеров фильер и стоимости, похоже, застревают на одних и тех же 4 переменных: какой экструдер, какой полимер, какая фильера и какие компромиссы в отношении допусков и стоимости? В этом руководстве рассматриваются полный цикл производства, 4 типа экструзии, одношнековые и двухшнековые экструдеры, варианты полимеров, пересечение затрат на алюминий и прогноз на 2026 год — на основе более чем 15-летнего опыта компании UDTECH в разработке экструдеров для более чем 100 стран.
Быстрые функции
| Тип процесса | Непрерывное крупносерийное производство |
| Диапазон пропускной способности | 50–2,000 кг/час (зависит от машины) |
| Совместимые полимеры | ПВХ, ПНД, ПНД, ПП, АБС, ПЭТ, ПК, ТПЭПММА, нейлон |
| Общие выходные данные | Трубы, листы, пленки, профили, трубки, покрытия для проволоки. |
| Время выполнения инструмента | 4–12 недель (изготовление штампов на заказ) |
| Типичный допуск | ±0.05–0.5 мм (зависит от геометрии) |
Что такое экструзия пластмасс? Определение процесса и его промышленное значение.
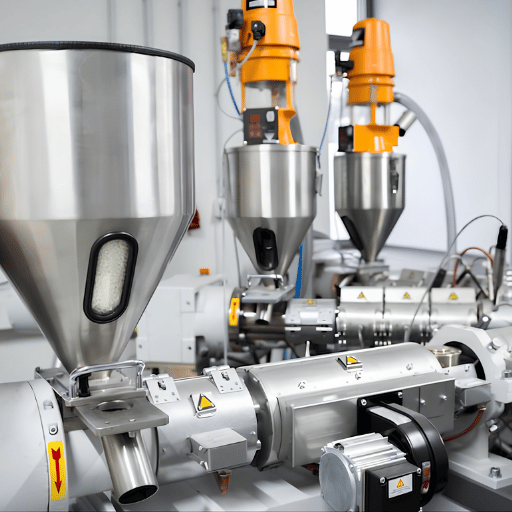
В условиях крупносерийного производства экструзия пластмасс представляет собой простую концепцию. Термопласты, подаваемые в виде гранул роботизированными реакторами большого объема, расплавляются, продавливаются через фильеры и охлаждаются, образуя непрерывную форму с постоянным поперечным сечением. В то время как сложный цикл литья под давлением осуществляется в режиме моно- или многопараметрического натяжения, экструдер обеспечивает непрерывную подачу материала. Никаких перезапусков; пока подача продолжается, продукт течет.
Разница в терминологии: экструзия производит материал с определенным постоянным поперечным сечением, измеряемым в линейных метрах или фунтах, а не в деталях; другие технологии производят дискретные детали, такие как ИК-линзы или газовые баллоны. Например, литье под давлением позволяет получать 3-градиентные или звукопоглощающие панели, в то время как экструзия производит большой объем материала (с помощью тензодатчиков) вместе с потоком слоя фоторезиста, на котором одновременно контролируется микрошлифовка.
| Разработка | Тип выхода | Объем сладкого пятна | Стоимость инструмента |
|---|---|---|---|
| Пластиковая экструзия | Непрерывный профиль | Более 10 000 погонных метров | 5–50 тысяч долларов (умереть) |
| литье под давлением | Детали дискретной формы | 10,000+ единиц | 15–200 тысяч долларов (плесень) |
| Выдувное формование | Полые контейнеры | 50,000+ единиц | 10–80 тысяч долларов (плесень) |
| 3D-печать FDM | Индивидуальная геометрия | 1–500 единиц | 0 долларов (цифровой формат) |
За последние 15 с лишним лет компания UDTECH разработала и оптимизировала экструзионные профили из полипропилена , АБС-пластика, ПВХ, ПК, уретана, конструкционных смол и лайкры для более чем 100 стран мира в различных областях применения, включая бытовую технику, строительство, инфраструктуру, электротехнику, промышленность и упаковку. Подробная информация о технологическом процессе, 4 типах экструзии, одношнековых и двухшнековых конструкциях, типах пластмасс и перспективах развития отрасли представлена ниже.
Как работает экструзия пластмасс: пошаговое описание процесса.
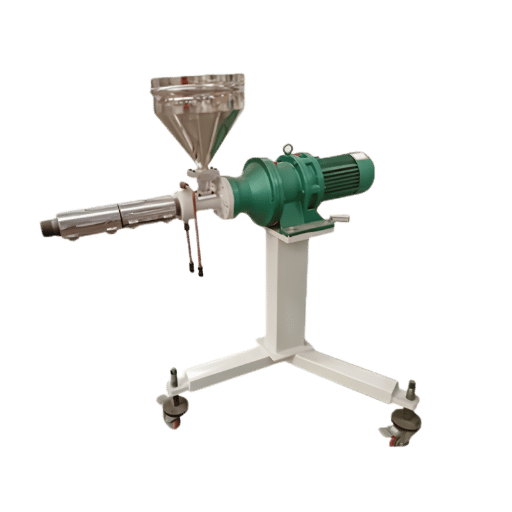
Все процессы экструзии проходят 6 контролируемых этапов, каждый из которых определяется 1 параметром.
- Загрузочный бункер – вращение шнека протягивает пластик вдоль цилиндра, проталкивая его через матрицу; гранулы, порошок или порошок поступают через задний загрузочный патрубок, часто предварительно смешанные с красителями, УФ-стабилизаторами или наполнителями. Осушительная сушка со стороны бункера имеет решающее значение для полимеров Huastic и более чувствительных полимеров.
- Подача полимера. Нагрев осуществляется нагревательными кожухами шнека, иногда работающими при температуре 200-275°C, с помощью 3-5 ПИД-регуляторов, расположенных от задней части шнека к передней. Скорость вращения шнека может варьироваться от 30 до 150 об/мин в зависимости от вязкости полимера и требуемого объема подачи.
- Трение при образовании расплава шнеком. Нагреваемый блок между шнеком и цилиндром проводит столько же тепла, сколько и нагревательные элементы кожухов; при высоких скоростях вращения шнека выдержка, а также любые адгезионные добавки между цилиндром и шнеком, генерируют достаточно тепла, чтобы часто отключать зоны нагрева.
- Тонкая фильтрация: пластик пропускается через измельчитель, в котором используется сетчатый фильтр, поддерживаемый измельчающей пластиной. Давление в нем может превышать 34 МПа.
- Формирование. Расплавленный пластик поступает в матрицу — эстетическую основу линии — и вытекает, принимая форму отверстия матрицы. Именно здесь происходит расширение матрицы: полимер расширяется на 5-30% относительно размеров матрицы, что требует обработки матрицы с меньшими размерами для достижения конечного результата.
- Охлаждение и резка. Экструдированные трубы охлаждаются в вакуумных водяных ваннах, чтобы предотвратить их деформацию; лист пропускается через полированные охлаждающие валы с антипригарным покрытием; пленка выгружается в воздушные кольца. Затвердевший экструдат вытягивается с заданным натяжением и разрезается на отрезки нужной длины, наматывается на катушки или рулоны.
Соотношение длины к диаметру шнека (L:D) играет решающую роль при выборе геометрии. Типичное соотношение для линий по производству полиолефинов — 24:1; для ПВХ и конструкционных пластмасс, требующих длительного пребывания расплава, — 32:1. Стандарт ASTM D1248 содержит спецификацию материалов для экструзии полиэтилена, которая служит руководством при проектировании шнеков для линий изоляции проводов и кабелей.
Чем занимается оператор экструзионного оборудования для производства пластмасс?
Оператор экструзионной машины для пластмасс постоянно контролирует и изменяет шесть основных параметров линии: скорость подачи материала в бункер, температурный профиль цилиндра, частоту вращения шнека, давление расплава, скорость волочения и скорость охлаждения на выходе. Работа колеблется между длительными периодами стабильного производства и паникой, когда в экструдате появляются дефекты – серебристые полосы указывают на наличие влаги, разрывы расплава свидетельствуют о сдвиговом нагреве, пульсации указывают на неравномерную подачу материала. Опытные операторы проводят диагностику по конкретным полимерам: ПВХ пахнет как соляная кислота, нейлон желтеет, как жареная курица, полиолефины образуют рябь из-за сдвиговых повреждений на поверхности. Примерно 30% работы занимает подготовка и переналадка линии, 60% – регулировка и непрерывный контроль, и 10% – срочный ремонт.
Четыре типа экструзии пластмасс: листы, пленки, профили и трубки.
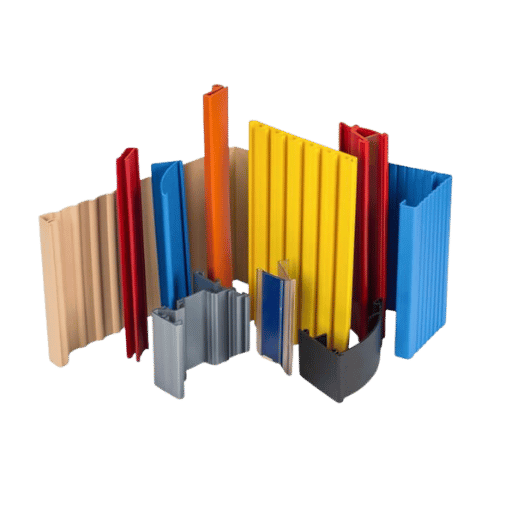
Экструзия полимеров подразделяется на четыре основных процесса в зависимости от геометрии выходного отверстия и метода охлаждения. Каждый из них имеет свои особенности в оборудовании, сегментах рынка полимеров и рынках сбыта: с одной стороны, жесткие листовые материалы, с другой — гибкие пленки.
- Экструзия труб/трубопроводов. Оправка в фильере формирует полую секцию, изготавливая трубы, трубки и медицинские трубки. Воздушное кольцо используется для вытягивания охлажденной стенки вверх. Типичные полимеры: ПВХ, ПНД, ПЕКС.
- Экструзия листового материала. Широкая плоская матрица выходит из выходного отверстия и прокатывается между тремя химически полированными охлаждающими роликами для определения толщины и качества поверхности. Толщина листов составляет 0.5-12 мм. Типичные полимеры: ABS, PC, PMMA, HIPS.
- Пленки, полученные методом экструзии с выдуванием. Расплавленный полимер продавливается через кольцевую фильеру и надувается воздушным кольцом, образуя пузырь, затем сплющивается в двухслойную пленку с помощью прижимных роликов. Толщина пленки варьируется от 8 до 250 микрон. Типичные полимеры: LDPE, LLDPE, HDPE.
- Экструзия профилей. Специально изготовленная фильера придает расплавленному полимеру индивидуальность: уплотнители, оконные, атмосферостойкие и строительные профили. Это наиболее разнообразный процесс и основное направление бизнеса по экструзии пластмасс на заказ. Типичные полимеры: жесткий и гибкий ПВХ, АБС, полипропилен.
Дерево решений для 4-полимеров
Определите тип необходимого вам процесса, ответив на четыре вопроса, касающихся экологического потока. Первый ответ «да» — залог успеха.
- Полая ли внутренняя поверхность поперечного сечения? Трубка/трубопровод с оправкой. (Медицинские, топливные и дренажные трубки.)
- Изделие плоское и шире 300 мм? Плоский лист, изготовленный с помощью каландровых валов. (Термоформованные вывески, стекло и упаковка.)
- Получается тонкая пленка толщиной < 250 м? Выдувная экструзия пленки. (Пакеты, сельскохозяйственная пленка, упаковочные ламинаты.)
- Получается ли на выходе нестандартное двухмерное поперечное сечение? Профильная экструзия с использованием нестандартной матрицы. (Оконные рамы, уплотнители, отделка.)
Нанесение оболочки на провода и кабели — это пятый специализированный случай, в котором для нанесения покрытия на проводник в процессе производства используется матрица с поперечной головкой — этот вопрос рассматривается отдельно в руководствах по экструзионному оборудованию для нанесения внешней оболочки.
Оборудование для экструзии пластмасс: одношнековые, двухшнековые и специализированные экструдеры.
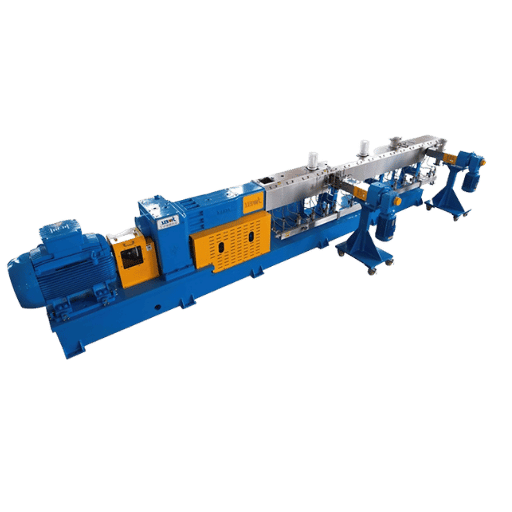
Экструзионные машины подразделяются по конфигурации шнеков – одинарный, двойной или тройной – при этом каждый последующий шаг увеличивает производительность смешивания, пропускную способность и стоимость. Варианты с одним, двумя и тремя шнеками являются наиболее дорогостоящими ошибками в выборе оборудования: линия с одним шнеком не подходит для того, что может сделать линия с двумя шнеками, а машина с двумя шнеками потребляет на 30-50% больше энергии, чем линия с одним шнеком, при выполнении задач, которые она могла бы выполнить. Компания UDTECH производит все три варианта, а также лабораторные и специальные модификации в своей линейке экструзионных машин.
| Тип | Соотношение Д:Д | Увеличить пропускную способность | Для каких задач | Диапазон капитальных затрат |
|---|---|---|---|---|
| Одношнековый экструдер | 24: 1-32: 1 | 50–800 кг/час | Простые профили, трубы, листы, монополимеры | 15 120–XNUMX XNUMX долларов |
| Двухшнековый экструдер | 36: 1-48: 1 | 100–2,000 кг/час | Компаундирование, мастербатч, ПВХ, дегазация, переработанное сырье | 45 350–XNUMX XNUMX долларов |
| Трехшнековый экструдер | 40: 1-52: 1 | 300–3,000 кг/час | Высокоскоростное компаундирование, цветные мастербатчи, нишевые термочувствительные полимеры | 80 500–XNUMX XNUMX долларов |
| Лабораторный экструдер | 25: 1-40: 1 | 0.5–25 кг/час | НИОКР, разработка рецептур, пилотные испытания, данные по масштабированию производства. | 20 90–XNUMX XNUMX долларов |
| Экструдер из переработанного пластика | 30: 1-40: 1 | 100–800 кг/час | Переработанный отход после потребления, смешанное сырье, фильтрация расплава | 35 220–XNUMX XNUMX долларов |
Упрощенное эвристическое утверждение — «двухшнековый экструдер предназначен для компаундирования, одношнековый — для всего остального» — достаточно часто оказывается неверным, поэтому покупателям следует перепроверять это утверждение. Двухшнековые экструдеры превосходят по эффективности дегазацию (удаление остаточной влаги и летучих веществ), переработку вторичного сырья с различным размером частиц, а также ПВХ, где преобладают коррозионностойкие противовращающиеся геометрии. Для профилейных и листовых линий характерна стабильность давления, характерная для двухшнековых экструдеров, при использовании вторичного сырья или переработанного сырья в качестве исходного материала.
Сложная ли работа оператора экструзионного станка?
Работа на экструзионном заводе по производству пластмасс — это умеренно сложная производственная должность, занимающая промежуточное положение между оператором станка с ЧПУ и крановщиком на химическом заводе по уровню квалификации. Для освоения начальных обязанностей по настройке и обслуживанию достаточно одного-шести месяцев опыта. Средний период для достижения мастерства составляет от трех до пяти лет — от устранения неполадок, связанных с нестабильной подачей материала или износом шнека, определения оптимального температурного профиля для материала, устранения проблем, связанных с подтеканием материала из фильеры и его накоплением. Физические требования включают 10-12-часовые смены на бетонных полах, периодическое воздействие температур выше 200°C во время замены фильеры, подъем мешков с материалом весом 20 кг. Когнитивные усилия высоки во время переналадки и устранения неисправностей, средние во время стабильной работы. Эксперты отрасли на тематических форумах неизменно оценивают эту должность как недооцененную по сравнению со сложностью выполняемых задач.
Полимерные материалы и профильные формы: какие пластмассы можно экструдировать?
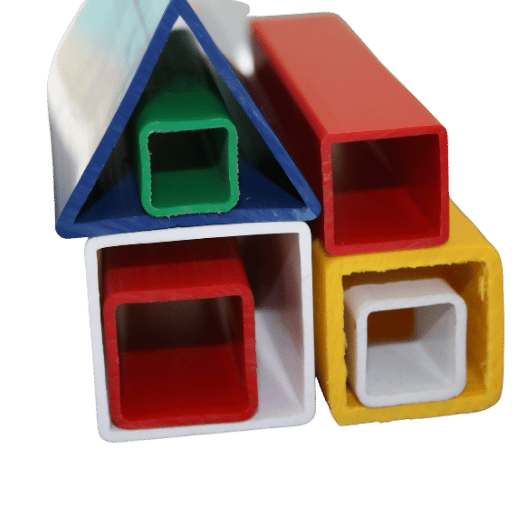
Практически любой термопластичный полимер может быть экструдирован – сложность заключается в выборе подходящего пластика для условий термообработки, химического воздействия, УФ-излучения и механических свойств. Выбор пластика определяет технологический диапазон и конечные свойства экструдированного материала. В таблице приведены девять наиболее распространенных пластиков, их технологические диапазоны и типичные области применения. Технология производства полиэтиленовых проводов и кабелей регулируется стандартом ASTM D1248; технология литья под давлением и экструзии полипропилена кодифицирована стандартом ASTM D5857 ; параметры аддитивного производства при экструзии регулируются стандартом ISO/ASTM 52903-1:2020.
| Polymer | Температура плавления (°C) | Лучшее качество | Ограничение | Типичный результат |
|---|---|---|---|---|
| ПВХ (жесткий) | 170-200 | Стоимость, устойчивость к погодным условиям | Плохая термостойкость, выделение HCl. | оконные профили, трубы |
| ПНД (HDPE), | 180-230 | Химическая стойкость | Низкое УФ-излучение без стабилизатора | Трубы, геомембраны |
| ПВД | 160-220 | Гибкость, низкая стоимость | Низкая жесткость, склонность к ползучести | полиэтиленовая пленка, пакеты |
| PP | 200-250 | Термостойкость, химический состав | Хрупкий при температуре ниже 0°C | Автозапчасти, текстиль |
| ABS | 220-250 | Ударопрочность, отделка | Плохая устойчивость к УФ-излучению, удовлетворительная химическая стойкость. | Автоматическая отделка, вкладыши для холодильников |
| ПЭТ (PET) | 260-290 | Прозрачность, газонепроницаемость | Гигроскопичен, требует сушки. | Бутылки, пленки, волокно |
| PC | 280-320 | Влияние, прозрачность | Высокая стоимость, подвержен царапинам | Остекление, корпус для электроники |
| Нейлон (ПА6/ПА66) | 230-290 | Износостойкость, механическая прочность | Гигроскопическое, пространственное смещение | Трубки, шестерни, волокна |
| ПММА (акрил) | 210-250 | Оптическая прозрачность, устойчивость к УФ-излучению. | Хрупкий, чувствительный к царапинам | Световоды, дисплеи |
Выбор материала влияет на выбор оборудования. Выход HCl из ПВХ требует использования коррозионностойких цилиндров, поэтому специализированные линии экструзии ПВХ оснащаются биметаллическими покрытиями. Конструкционные пластмассы, такие как ПК, ПА и ПЭЭК, требуют более высокого соотношения длины к диаметру и стабильного регулирования температуры, что учитывается в конфигурации наших линий для профильной экструзии конструкционных пластмасс . Все более распространенное использование переработанных материалов на рынке требует этапов фильтрации расплава и дегазации, которые обеспечиваются специализированными экструдерами для переработанных пластмасс.
Экструзия пластика против экструзии металла: порог пересечения цен.
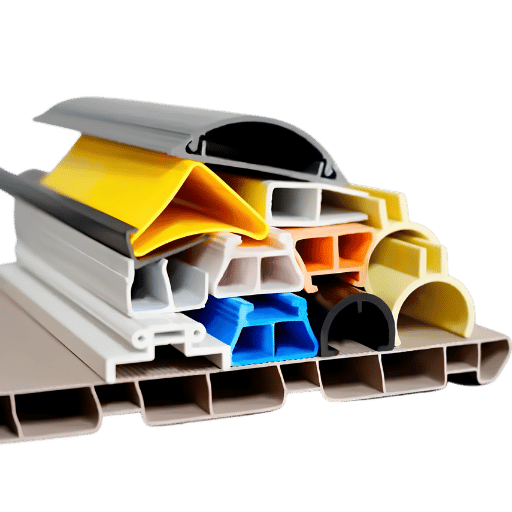
Экструзия пластика и экструзия алюминия позволяют получать визуально неразличимые непрерывные профили, но их кривые затрат пересекаются при предсказуемых объемах производства. Инженеры-проектировщики по умолчанию выбирают алюминий, если он «выглядит как конструктивный элемент», и пластик, если он «выглядит как элемент потребительского дизайна», и этот эвристический подход обходится дорого в обоих случаях.
Порог пересечения цен на пластик и металл
Для каждой из трех осей ниже большее число указывает на преобладающий маршрут.
| Ось | Пластик побеждает, когда | Алюминий побеждает, когда |
|---|---|---|
| Стоимость оснастки | Умереть, не заплатив 20 000 долларов | Умереть из-за 20 000 долларов (аналогичный уровень) |
| Объём | 10–500 тыс. линейных метров | Более 500 тыс. погонных метров |
| Требования к прочности | Статическая или низконагрузка | Конструкционные или несущие |
| Отказоустойчивость | Допустимое отклонение ±0.2 мм. | требуется ±0.05 мм |
| Чистота поверхности | Цвет в сырье | Требуется анодирование и порошковая покраска. |
Если три или более рядов указывают на одну и ту же сторону, это и есть маршрут. Смешанные сигналы указывают на точку пересечения — получите образцы с обоих направлений, протестируйте их в реальном приложении, а не просто на бумаге:
Трехслойная соэкструзия: когда один профиль ведет себя как два материала.
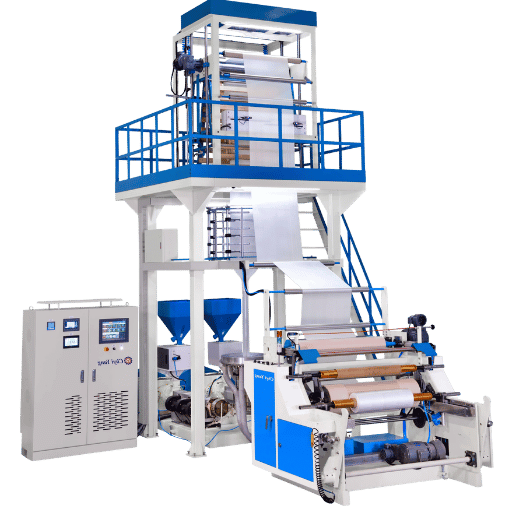
Соэкструзия использует два или три потока полимера через одну фильеру для формирования готового профиля с различными материалами в разных зонах. Это один из наиболее нелогичных результатов экструзии пластмасс: один профиль может иметь жесткий структурный сердечник с гибким герметизирующим слоем, или цветной верхний слой поверх переработанного сердечника, или барьерный слой, расположенный между защитными оболочками.
Приём трёхслойной соэкструзии
Три реальных варианта исполнения, в которых соэкструзия используется вместо дополнительного этапа производства:
- Профиль окна (жесткий + гибкий). Жесткий ПВХ-сердечник обеспечивает структурную прочность; соэкструдированная оболочка из термопластичного эластомера создает герметичное уплотнение за один проход – без клея и отдельной установки уплотнителя.
- Материал крышки (цветной + переработанный). Слой цветной крышки толщиной 0.5 мм из первичного сырья скрывает сердцевину из переработанного материала толщиной 4-6 мм. Изделие выглядит высококачественно; себестоимость комплектующих снижается на 25-40%.
- Барьерная пленка (оболочка + барьер + оболочка). Внешний слой из полиэтилена низкой плотности (LDPE) защищает тонкий барьерный слой из эво-винилоксида (EVOH) или поливинилдихлорида (PVDC) от кислорода и влаги. Используется в пищевой упаковке, где однокомпонентная пленка не обеспечивает достижение целевых показателей срока годности.
Соэкструзия не является высокотехнологичной специализацией: для покрытия проводов и кабелей – одного из наиболее объемных сегментов экструзии пластмасс – соэкструзия с нанесением защитной оболочки используется уже несколько десятилетий. Эта технология встроена в семейство машин для компаундирования пластмасс , которые подают несколько потоков полимера к скоординированной фильере.
Преимущества, недостатки и реальные затраты на экструзию пластмасс.
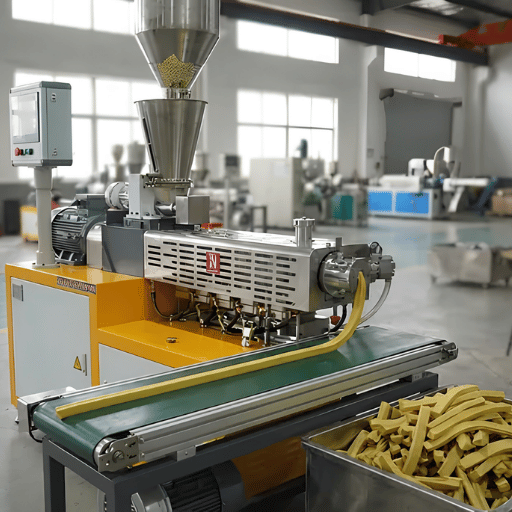
Экструзия пластика подходит для большинства изделий непрерывного профиля в диапазоне 10 000–500 000 погонных метров, но у этого метода есть свои преимущества и недостатки, которые наиболее ярко проявляются в тех минусах, которые потенциальные покупатели недооценивают при составлении спецификаций.
- Минимальная себестоимость единицы продукции при заказе свыше 10 000 погонных метров.
- Непрерывный выпуск продукции — отсутствие задержек цикла.
- Широкая совместимость с полимерами
- Красители, наполнители и добавки смешиваются в производственной линии.
- Соэкструзия расширяет возможности производства изделий из различных материалов.
- Только постоянное поперечное сечение — без изменяемой геометрии.
- Увеличение размеров штампа приводит к увеличению неопределенности размеров на 5–30%.
- Минимальный допуск ±0.05 мм — для более жестких допусков требуется последующая механическая обработка.
- Излишки материалов при стабилизации линии
- Изменчивость состава переработанного сырья нарушает реологию расплава.
Некоторые недостатки, на которые следует обратить внимание, объясняются операторами, а не маркетинговыми материалами. На форумах, посвященных промышленному инжинирингу, наиболее часто упоминается синдром недостаточной или избыточной спецификации – выбор полимера или толщины стенки, которые теоретически работают, но выходят из строя в реальных условиях эксплуатации из-за ползучести, УФ-излучения или термических циклов. Разбухание кристалла остается основной проблемой: расширение полимера на выходе из кристалла усложняет достижение жестких допусков, превращая это в проблему настройки, а не в простой расчет. Включение переработанного материала добавляет третье измерение непредсказуемости из-за размера частиц, влажности и загрязнений, изменяющихся от партии к партии.
- Оснастка (штампы): от 5 000 до 50 000 долларов США для стандартных профилей, до 150 000 долларов США для многогнездных или соэкструзионных штампов.
- Материал: от 1.50 до 8 долларов за кг в зависимости от выбранного полимера, при этом ПВХ находится в нижней части ценового диапазона, а ПК/ПЭЭК — в верхней.
- Время цикла/пропускной способности линии: производительность 50-2,000 кг/час определяет распределение трудозатрат и энергии на единицу метра продукции.
- Экономические аспекты минимального объема заказа: потери при подготовке и трудозатраты на переналадку означают, что небольшие партии (менее 5,000 м) могут стоить на 2-4 доллара дороже за метр.
Является ли экструзия пластика дорогостоящей?
Экструзия пластмасс — один из самых дешевых способов производства пластмасс в расчете на единицу продукции, но инвестиции в оснастку и оборудование значительны. Стоимость нестандартных матриц для стандартных профилей варьируется от стандартных рифленых матриц стоимостью от 5,000 до 50 000 долларов в широком диапазоне, до сложных матриц для соэкструзии, стоимость которых может достигать 1.50 000 долларов и значительно превышать эту сумму. Стоимость экструзионного оборудования составляет от 15 000 долларов (одношнековая линия) до 500 000 долларов (трехшнековая линия компаундирования). Стоимость материалов колеблется от 1,50 до 8 долларов за кг. Экономически целесообразнее использовать экструзию при объеме производства около 10 000 погонных метров профиля; при меньшем объеме более экономически выгодными являются литье под давлением или аддитивное производство; при объеме производства более 500 000 метров цена экструзии становится более высокой. Услуги по изготовлению пластмасс на заказ существуют специально для того, чтобы амортизировать инвестиции в оснастку для нескольких потребителей, когда объем отдельных партий недостаточен для оправдания стоимости матрицы.
Перспективы развития отрасли до 2026 года: переработка отходов, биополимеры и Индустрия 4.0
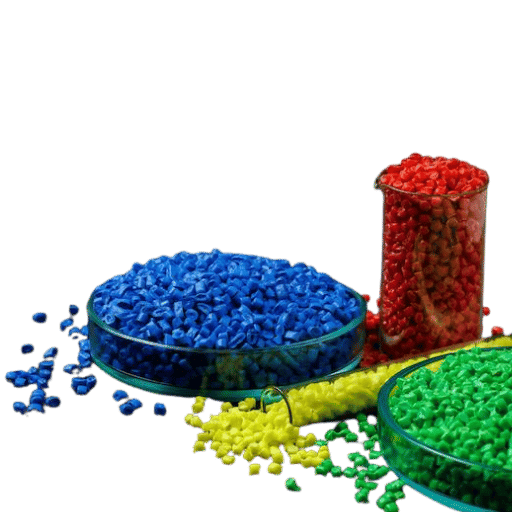
По данным Persistence Market Research , мировой рынок оборудования для экструзии пластмасс в 2026 году составил 7.6 млрд долларов США и, согласно прогнозам, достигнет 10.8 млрд долларов США к 2033 году, увеличиваясь на 5.1% в год. Исходя из более крупного рынка экструзионного оборудования, который в 2024 году составит 8.93 млрд долларов США с темпами роста 4.5% в год до 2030 года, развитие технологий обработки сырья и оборудования происходит в трех направлениях, помимо прогнозируемого роста.
1) Стратегический сдвиг в графике закупок покупателей теперь требует нового оборудования для обработки сырья: при замене 15-летних традиционных одношнековых экструдеров рекомендуется двухшнековая система подводного гранулирования, что позволит расширить возможности использования переработанного сырья в будущем, сохраняя при этом возможность компаундирования на месте. Вот как теперь выглядит предельный уровень требований к стандартному оборудованию.
Часто задаваемые вопросы: Часто задаваемые вопросы об экструзии пластмасс
Сколько времени занимает экструзия пластика от момента заказа до доставки?
Посмотреть ответ
Какие недостатки у экструзии пластика?
Посмотреть ответ
Можно ли использовать переработанный пластик в экструзионных процессах?
Посмотреть ответ
В чём разница между экструзией пластмасс и литьём под давлением?
Посмотреть ответ
Подлежат ли переработке пластиковые профили?
Посмотреть ответ
Выбираете линию экструзии пластмасс?
Сравните технические характеристики двухшнековых, одношнековых и специализированных экструдеров с вашим планом повышения производительности, объемами полимеров и содержанием переработанного сырья.
Об этом анализе экструзии пластика
Данное руководство основано на более чем 15-летнем опыте компании UDTECH в проектировании линий экструзии пластмасс для производителей пластмасс, лабораторного пластика, переработанного пластика и инженерных полимеров в более чем 100 странах мира, с использованием одношнековых, двухшнековых и трехшнековых конфигураций. Указанные диапазоны стоимости и производительности были проверены на соответствие спецификациям ASTM D1248, D5857 и ISO/ASTM 52903-1:2020. Там, где приводятся отраслевые данные ( Grand View Research , Persistence Market Research, Plastics Technology), мы указываем соответствующий источник, чтобы вы могли сослаться на дату первоначальной публикации.
Ссылки и источники
- Стандартная спецификация ASTM D1248-16 на экструзионные материалы из полиэтилена для проводов и кабелей. — ASTM International
- Стандарт ASTM D5857 «Технические требования к полипропиленовым материалам для литья под давлением и экструзии» — ASTM International
- ISO/ASTM 52903-1:2020 Аддитивное производство — Аддитивное производство на основе экструзии материалов — ISO
- Размер рынка экструзионного оборудования — Отраслевой отчет 2030 — Grand View Research
- Размер и темпы роста рынка экструзионных машин для пластмасс, 2033 год — Исследование рынка услуг по поддержанию связи
- Семь диаграмм, определяющих состояние американской индустрии пластмасс в 2025 году. — Ассоциация производителей пластмасс
- Прогноз развития передового производства на 2026 год — Технология пластмасс
Статьи по теме
- Технические характеристики и руководство по выбору двухшнекового экструдера — Когда двухшнековый компрессор превосходит одношнековый при компаундировании, переработке сырья и производстве ПВХ.
- Руководство по конфигурации экструдера для переработки пластика — Фильтрация расплава, дегазация и определение соотношения L:D для вторичного сырья, полученного после потребления.
- Обзор системы подводного гранулирования — Гранулирование на последующих этапах производства для линий компаундирования и производства мастербатчей.
- Что такое переработка пластика? Руководство по промышленным процессам. — Сортировка, промывка, повторное измельчение и роль экструзии в замкнутом цикле переработки отходов.