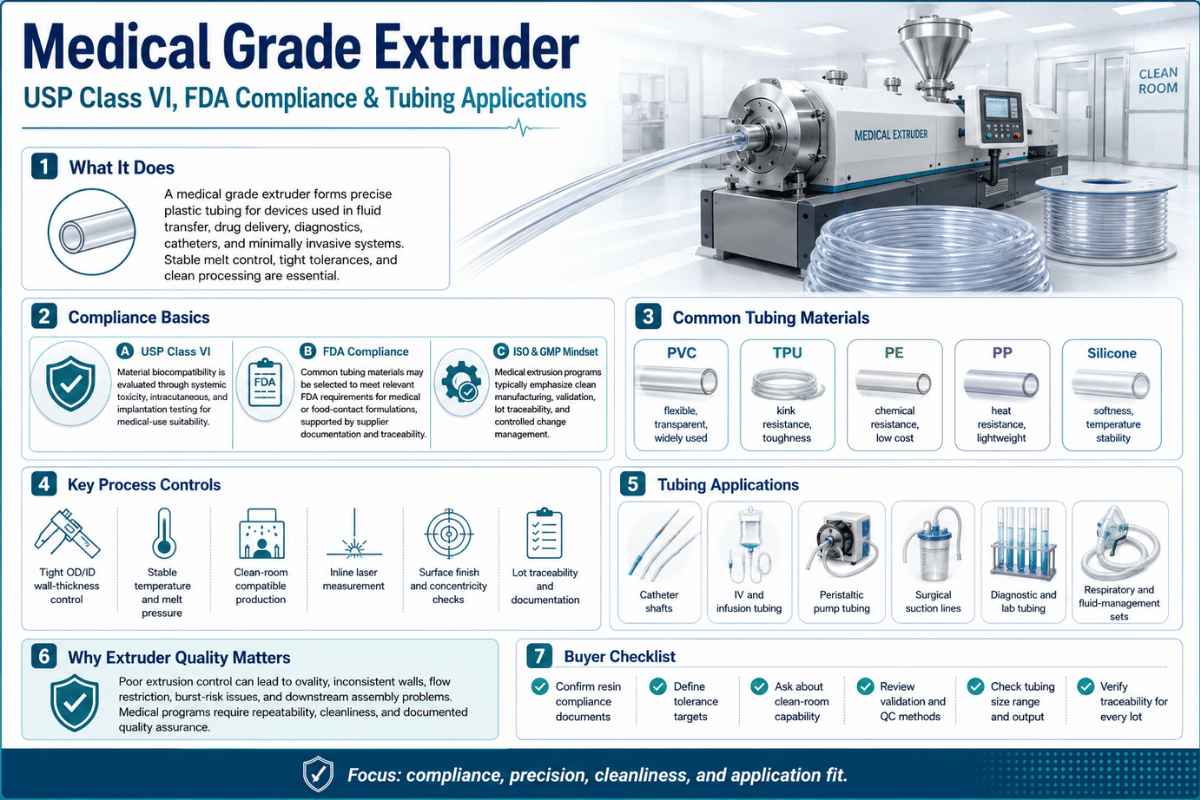
Une extrudeuse de qualité médicale est une machine d'extrusion conçue, équipée et exploitée pour transformer des polymères biocompatibles en tubes, cathéters et profilés à usage médical. Au-delà de la simple machine, la qualité médicale implique l'utilisation de matériaux non corrosifs en salle blanche, la traçabilité des lots de matériaux et l'intégration d'un processus éprouvé et contrôlé. Cet article vous guide à travers quatre éléments essentiels : les extrudeuses médicales et à usage général (monovis ou bivis, compatibilité des polymères), un aperçu du processus d'extrusion, les exigences de conformité aux normes FDA et ISO pour les salles blanches et des conseils pour l'achat d'un système.
Une extrudeuse de qualité médicale, capable de produire des tubes et des composants pour dispositifs médicaux, se distingue des équipements de production de plastique classiques par quatre contraintes spécifiques : l’utilisation de pièces en contact avec le fluide en acier inoxydable ou non corrosif, le fonctionnement en salle blanche conforme à la norme ISO 14644 , l’emploi d’une résine biocompatible et traçable, et un processus contrôlé et validé permettant d’atteindre une tolérance d’épaisseur de paroi de ±0.0005 pouce (13 µm). Les extrudeuses monovis conviennent à la plupart des applications de tubes médicaux, tandis que les extrudeuses bivis corotatives sont généralement privilégiées pour le compoundage et les applications pharmaceutiques de thermofusibilité.
Caractéristiques principales : Extrusion de qualité médicale en bref
| Types de machines courants | Vis unique (tubulure) ; vis double corotative (préparation, HME) |
| Rapport L/D typique de la vis | 24:1–30:1 (single); 20:1–40:1 (twin) |
| Matériaux communs | PVC médical, Pebax, polyuréthane/TPU, silicone, PEEK, nylon 11/12 |
| Tolérance de paroi réalisable | ±1 % typique ; microalésage ±5 µm ; microcathéter ±0.0005″ |
| Cours de salle blanche | ISO 14644 Classe 7 ou Classe 8 |
| Normes clés | FDA 21 CFR 820 / QMSR, ISO 13485:2016, USP Classe VI / ISO 10993 |
- L’expression « qualité médicale » ne fait pas référence à un matériau, mais à l’ensemble du système de traitement, conforme à la norme de qualité médicale à 4 piliers.
- A extrudeuse à double vis n'est pas intrinsèquement supérieur pour toutes les applications médicales ; les vis simples sont idéales pour la plupart des tubes, et les vis doubles sont meilleures pour le compoundage et l'extrusion à chaud.
- Pour la plupart des procédés de tubage, la précision de paroi est généralement obtenue grâce à une pompe à engrenages de fusion de précision à 0.01 %, et non principalement grâce à la vis elle-même.
- Le règlement de la FDA relatif aux systèmes de gestion de la qualité devrait englober la norme ISO 13485:2016. 21 CFR partie 820 à compter du 2er février 2026.
Qu’est-ce qui fait d’une extrudeuse une machine « de qualité médicale » ?
Une extrudeuse de qualité médicale ne se définit pas par la machine prise isolément, mais par quatre conditions synchronisées qu'elle doit respecter. Il est courant de croire, à tort, qu'un châssis en acier inoxydable qualifie automatiquement une machine de qualité médicale ; la construction en acier inoxydable n'est qu'un élément parmi d'autres. En réalité, la « qualité médicale » désigne un système de production complet permettant de documenter précisément ce qui a été fabriqué, comment et avec quels matériaux. Nous avons regroupé ces exigences dans ce que nous appelons la norme de qualité médicale à 4 piliers.
| Pilier | Ce que cela veut dire | Exigence typique |
|---|---|---|
| 1. Construction de machines | Pièces en contact avec le fluide qui ne contaminent pas le bain de fusion ; absence de génération d’électricité statique ou de poussière | Vis et cylindres en acier inoxydable résistant à la corrosion ; entraînements sans balais ; surfaces faciles à nettoyer |
| 2. Environnement de salle blanche | Comptage contrôlé des particules en suspension dans l'air autour de la ligne | ISO 14644 Classe 7 ou 8 |
| 3. Traçabilité des matériaux | Résine biocompatible avec historique de lot documenté | Matériaux USP Classe VI / ISO 10993 ; enregistrements de lots et de certificats |
| 4. Validation du processus | Processus documenté, reproductible et surveillé | Système de qualité IQ/OQ/PQ, SPC, ISO 13485 |
L'acquisition d'équipements à usage médical implique de considérer chacun de ces quatre piliers comme un choix d'investissement et d'exploitation distinct. On pourrait installer une extrudeuse en acier inoxydable et pourtant échouer aux audits réglementaires si la traçabilité des lots de résines est inexistante ou si un processus validé est mis en œuvre sur un équipement qui dépose des particules dans un espace non classifié.
Le règlement de la FDA relatif aux systèmes de gestion de la qualité , qui intégrera la norme ISO 13485:2016 à la partie 820 du titre 21 du CFR à compter du 2 février 2026, harmonise ces normes dans le cadre réglementaire américain. Par conséquent, lorsqu'un fournisseur affirme que son équipement est de « qualité médicale », la question essentielle à se poser est la suivante : « Parmi ces quatre piliers, lesquels cet équipement couvre-t-il précisément, et quelles sont les responsabilités qui me restent à assumer ? »
Vis unique ou bivis : choisir le type d’extrudeuse
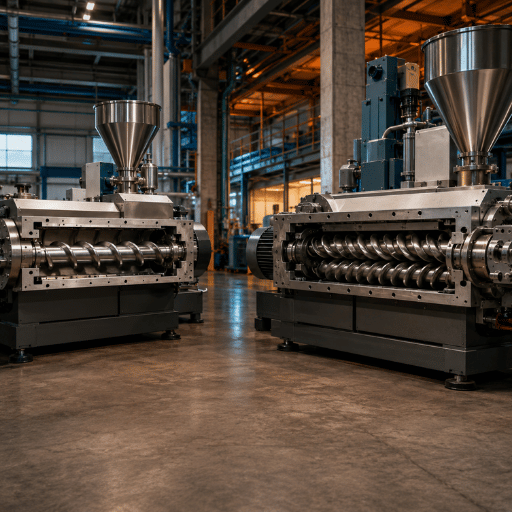
Machine monovis ou bivis pour le secteur médical ? Au moment de passer à l’extrudeuse, l’instinct est souvent d’opter pour une bivis, considérée comme la solution « meilleure », plus chère et haut de gamme. Or, pour la plupart des applications médicales, ce choix est erroné : une extrudeuse monovis est généralement plus adaptée à la fabrication de tubes médicaux, car elle consiste principalement à fondre et à acheminer un seul polymère de manière homogène. Cette opération est bien plus économique avec une monovis et sa validation est nettement plus simple. Les bivis sont quant à elles indispensables pour les étapes de traitement nécessitant un mélange intensif, telles que le mélange, le compoundage, le développement de mélanges, le dégazage et l’extrusion à chaud dans l’industrie pharmaceutique. Dans les deux cas, un mauvais choix s’avère coûteux : utiliser une monovis pour un mélange sensible au cisaillement risque d’entraîner un mauvais mélange et des lots non conformes, tandis que forcer la fabrication de tubes simples sur une ligne bivis représente un gaspillage de capital et ajoute des semaines de validation au programme de production médicale.
« Il n'existe pas de vis « universelle ». Pour les lignes de production de tubes médicaux, il est souvent judicieux de disposer d'une gamme de vis adaptées à tous les matériaux utilisés et de faire du changement de vis une procédure standard à chaque changement de matériau. »
| Facteur | Simple vis | Vis jumelée corotative |
|---|---|---|
| Emploi principal | Fusionner et transporter un polymère | Mélanger, composer, dévolatiliser |
| L/D typique | 24: 1-30: 1 | 20:1–40:1 (HME ~30:1) |
| Mélanger / cisailler | Faible à modéré (doux) | Élevé, configurable |
| Coût relatif et complexité | Coût en adjuvantation plus élevé. | Meilleure performance du béton |
| Meilleur pour | Tubulures à simple ou multiple lumière, gaines de cathéter | Préparation magistrale, mélange-maître, HME pharmaceutique |
Qu'est-ce qu'une extrudeuse à double vis corotative ?
Les extrudeuses bivis corotatives utilisent deux vis imbriquées, entraînées simultanément, qui assurent un excellent comportement d'écoulement, une fusion extrêmement homogène et, par conséquent, un contrôle précis de la température grâce à l'engrènement des vis. Elles sont utilisées pour des procédés tels que le mélange, l'homogénéisation, le développement de polymères fondus, le dégazage ou l'extrusion à chaud, au sein d'une machine intégrée. Elles représentent la technologie de pointe, notamment pour les applications impliquant des mélanges complexes ou des matériaux très sensibles au cisaillement. Pour la fabrication de tubes médicaux, il est préférable d'utiliser des extrudeuses monovis . Un prototype d'extrudeuse de laboratoire, à l'échelle du développement et/ou de la production, dans les deux configurations, permet de valider le procédé avant sa mise à l'échelle.
Matériaux de qualité médicale et adaptation de la machine au polymère
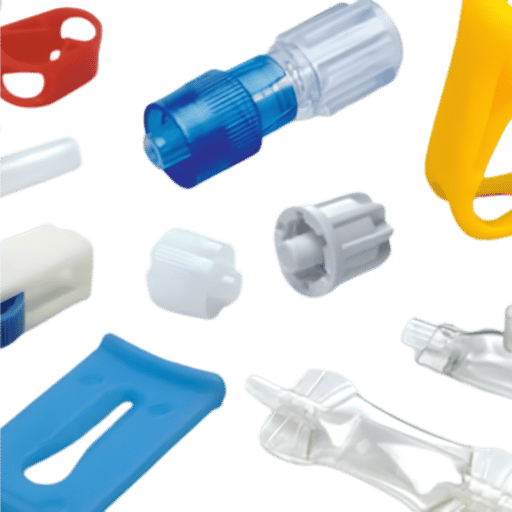
Le choix des matériaux est fondamental pour toutes les autres décisions concernant l'extrudeuse, telles que la configuration de la vis, les matériaux de la vis et du fourreau, la conception du fourreau, la régulation de la température et les systèmes d'alimentation et de séchage. Parmi les polymères thermoplastiques couramment utilisés, on trouve le TPU, le silicone, le Pebax (polyéther-bloc-amide), le nylon 11 et 12, le PET et des matériaux haute performance comme le PEEK, tandis que le PVC reste le matériau dominant pour les tubes médicaux. Chaque polymère possède une plage de fusion spécifique que l'extrudeuse doit respecter.
| Source | Classe | Note de traitement | Implication de la machine |
|---|---|---|---|
| PVC médical | Matières premières flexibles | Point de fusion : environ 100–210 °C ; HCl : au-dessus de 120 °C environ ; se dégrade vers 230 °C. | Vis de mélange/barrière, contrôle précis de la température |
| TPU / polyuréthane | Elastomère | Hygroscopique ; sensible à la réversion | Préséchage ; taux de soutirage plus faibles |
| Pebax (PEBA) | Elastomère | Hygroscopique ; large gamme de modules de flexion | Séchoir + alimentation scellée ; convient aux fortes pressions de soutirage |
| Silicone | Elastomère | Souvent séché en aval ; alimentation différente | Dédié extrudeuse de silicone installation |
| Nylon 11/12 | Ingenierie | Hygroscopique ; tolère un fort retrait | Pré-séchage ; convient aux micro-orifices/multi-lumens |
| PET / polyester | Ingenierie | Tube à ballonnet hygroscopique à paroi mince | Préséchage ; contrôle thermique précis |
| Polycarbonate (PC): | Ingenierie | Transparent, rigide ; sensible à l'humidité | Pré-séchage ; connecteurs et raccords Luer |
| PEEK | Haute performance | Haute température (~700°F / 371°C) | Canon et outillage haute température |
| FEP / fluoropolymère | Polymère fluoré | Produits de dégradation corrosifs du HF | Vis en Hastelloy ; chemise de canon en alliage de nickel |
| PTFE | Polymère fluoré | Extrusion de pâte, et non fusion | Ligne de pâte dédiée ; pas une vis de fusion standard |
Le pré-séchage des matériaux hygroscopiques (par exemple, TPU, PET, nylon 11/12) est indispensable, car, en l'absence de traitement, de la vapeur se forme dans le polymère fondu, ce qui peut engendrer des bulles, des poches d'air ou des zones de fragilité dans la paroi. La transformation des fluoropolymères corrosifs, tels que le FEP, n'est possible qu'en maintenant la teneur en fer des surfaces en contact avec le fluide en dessous de 1 % environ et en utilisant des alliages spéciaux pour la vis et le cylindre, ainsi que pour le revêtement de la vis et du fourreau. Lors de leur dégradation thermique, des produits de décomposition hautement corrosifs, dont le fluorure d'hydrogène (HF), peuvent se former et corroder l'acier à outils conventionnel. Ce choix doit donc être effectué dès la sélection de la machine, et non ultérieurement.
Pour les produits en PVC souple en particulier, une machine d'extrusion de PVC médical dédiée avec une vis barrière favorise la réduction du gel nécessaire à la transparence, tandis que les élastomères thermoplastiques fonctionnent sur une extrudeuse TPE réglée pour leurs températures de traitement plus basses.
Que produisent les extrudeuses de qualité médicale ?
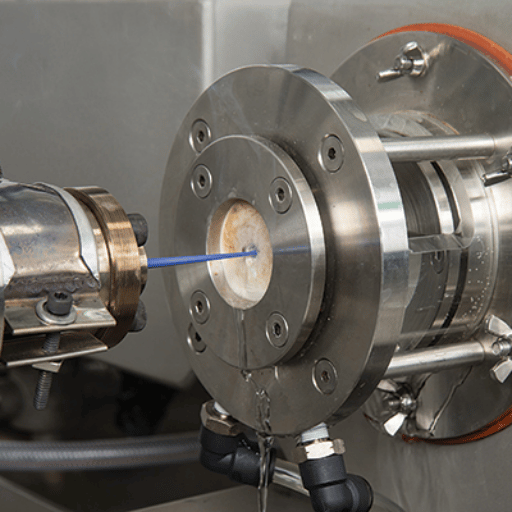
L'extrusion de tubes médicaux ne se limite pas aux simples tubes ronds. Il est essentiel de bien connaître la gamme de produits, car choisir une conception inadaptée peut s'avérer très coûteux : spécifier un modèle à une seule lumière alors qu'un cathéter nécessite en réalité trois lumières implique de modifier l'outillage et de revalider le processus, ce qui représente souvent un retard de 6 à 8 semaines dans un programme de fabrication de dispositifs médicaux. Avant toute découpe, assurez-vous que l'outillage, la matrice et les commandes de la machine correspondent au produit.
- Tubes à simple lumière (tels que produits, par exemple pour une utilisation avec un cathéter IV ou urinaire).
- Tubes à plusieurs lumières (avec plusieurs lumières à l'intérieur d'une paroi, généralement obtenus à l'aide d'outils externes et d'une pression d'air contrôlée par lumière ou d'un mandat) ; ces tubes sont généralement utilisés comme tubes de cathéter.
- Tubes co-extrudés et multicouches comprenant des bandes radio-opaques coextrudées à partir d'une deuxième extrudeuse pour la visibilité aux rayons X.
- Tubes à bossage et à conicité variable, à paroi ou diamètre variable sur toute la longueur pour les tiges de cathéters.
- Profilés et formes spéciales, tubes de pipettes, tubes de burettes, gaines pour hypotubes et tubes pour pompes péristaltiques.
Qu'est-ce que l'extrusion multi-lumen ?
L'extrusion multi-lumières permet de former un tube unique comportant deux canaux internes ou plus sur toute sa longueur. Chaque lumen a une fonction spécifique – acheminement de fluide, passage d'un guide-fil ou gonflage – et doit donc présenter une section transversale propre. La forme est contrôlée par une filière à tête transversale et soit par des mandrins de formage retirés après refroidissement, soit par une pression d'air régulée individuellement et injectée dans chaque lumen. Il s'agit d'une des opérations d'extrusion les plus exigeantes, ce qui explique l'activité soutenue en matière de brevets concernant l'outillage pour tubes vasculaires multi-lumières et à paroi mince.
Au cœur de la chaîne : Le processus d'extrusion médicale étape par étape
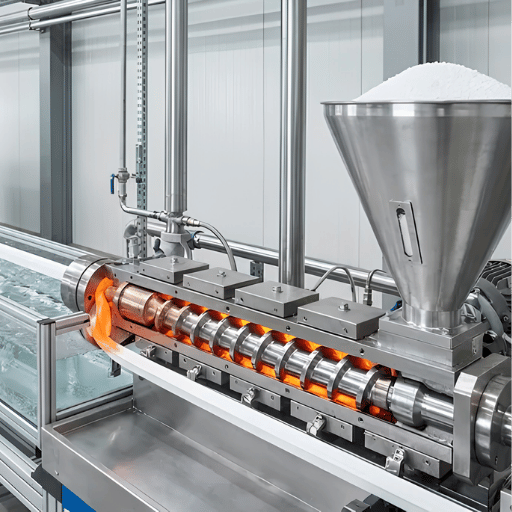
Une extrudeuse de qualité médicale fait partie d'une ligne d'extrusion de tubes coordonnée. La précision est cruciale à chaque étape, que nous représentons ici dans le schéma de la ligne d'extrusion médicale en 5 étapes. Paradoxalement, l'élément de précision n'est généralement pas la vis, mais la pompe à engrenages qui dose le polymère vers la filière.
- Alimentation et séchage : la résine est séchée (pour les polymères hygroscopiques) et alimentée dans des conditions contrôlées.
- Extrudeuse et pompe à engrenages : la vis fond et transporte le polymère ; une pompe à engrenages de précision dose ensuite le polymère vers la filière, maintenant la vitesse à environ 0.01 % et la variation du débit massique inférieure à 1 %.
- Matrices et outillage, outillage profilé en acier inoxydable façonnant le tube ; matrices à tête transversale ajoutant des lumens, des fils ou des couches coextrudées.
- Calibrage et refroidissement sous vide : un réservoir de calibrage sous vide fixe le diamètre extérieur tandis que le tube refroidit dans un bain d'eau.
- Mesure, traction et coupe : des jauges laser et ultrasoniques alimentent une boucle fermée qui ajuste le tireur et la pression d’air ; une traction par cabestan (pour les tubes de moins de 2 mm) maintient la tension avant la coupe ou l’enroulement.
Quelle est la précision admissible ? Une tolérance dimensionnelle typique est de ±1 %, ce qui, pour un diamètre interne de 1.6 mm, correspond à environ ±10 µm – soit approximativement un septième du diamètre d’un cheveu humain (75 µm), selon Medical Plastics & Biomaterials . Les microcathéters à alésage multiple et à lumière multiple exigent une précision de ±5 µm, et les microcathéters à usage neurovasculaire peuvent nécessiter ±0.0005 pouce (environ 13 µm). La reproductibilité de ces mesures repose sur la connexion précise entre le micromètre laser et le système de tirage ou la pompe à engrenages.
Un exemple concret illustre l'importance du dosage. Un processeur traitant du TPU à paroi mince à un débit de 10 kg/h réduit la tolérance de ±0.08 mm à ±0.01 mm sur un tube de 1.0 mm de diamètre intérieur et de 0.225 mm d'épaisseur. Ce seul gain permet de diminuer la consommation de matière d'environ 12.5 %. À environ 10 000 $ la tonne pour un composé médical, les économies réalisées sont substantielles et proviennent de la maîtrise du processus, et non d'un polymère différent.
Extrusion à chaud (HME) pour les produits pharmaceutiques
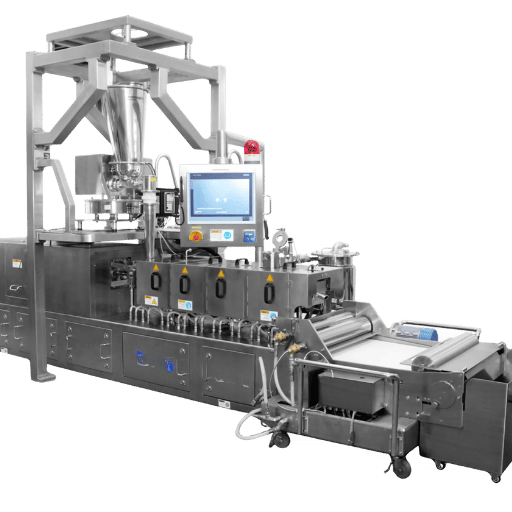
L'extrusion à chaud est un procédé d'extrusion médicale où le plastique sert à fabriquer le médicament, et non le dispositif. On utilise une extrudeuse à double vis pour mélanger le médicament et le polymère, puis faire fondre les deux composants en un seul solide.
Qu'est-ce que l'extrusion à chaud dans l'industrie pharmaceutique ?
L'extrusion à chaud (HME) est un procédé en une seule étape au cours duquel un composé insoluble dans un polymère fondu est transformé en une forme amorphe lors de la solidification du mélange, donnant naissance à une dispersion solide amorphe (DSA) qui améliore la dissolution du médicament. Cette technique utilise une extrudeuse à double vis pour disperser le principe actif peu soluble dans le polymère fondu et transformer le mélange en une DSA monolithique lors de la solidification. Des articles pharmaceutiques publiés dans des revues à comité de lecture présentent des extrusions de médicaments en laboratoire à l'aide d'une extrudeuse à double vis (ainsi que différentes tailles d'extrusion expérimentales, comme une machine de 16 mm fonctionnant avec un rapport d'aspect de 30:1 et une filière de 0.8 mm) pour produire des DSA.
En tant qu'acheteur, il est essentiel de noter que l'extrusion à chaud pour l'industrie pharmaceutique et l'extrusion de tubes médicaux ne nécessitent pas le même type d'équipement. L'extrusion à chaud requiert un mélange spécifique grâce à une double vis corotative, des températures de traitement rigoureusement contrôlées pour prévenir la dégradation du principe actif, et souvent une extrudeuse de laboratoire pour le développement de la formulation. Le principal défi de l'extrusion à chaud est d'ordre thermique : une température trop élevée ou une durée de maintien trop longue du polymère fondu entraînent la dégradation du principe actif, ce qui peut compromettre un lot en cas de dérive du temps de séjour. En pratique, les formulateurs minimisent ce risque en réalisant d'abord un essai en laboratoire sur une ligne de 16 mm, avant d'augmenter progressivement la production. Pour tout développement de médicament, il est préférable de commencer par une extrudeuse à chaud dédiée , et non par une ligne de production de tubes.
Salles blanches, normes et exigences de qualité
Ce sont les contrôles des salles blanches et la documentation relative à la qualité que les inspecteurs vérifient réellement.
L'extrusion médicale est généralement réalisée en salle blanche de classe 7 ou 8 selon la norme ISO 14644. Dans les salles blanches médicales, ces deux catégories diffèrent considérablement en ce qui concerne le nombre de particules admissible et le taux de renouvellement d'air.
| Classe | Nombre maximal de particules ≥ 0.5 µm par m³ | Renouvellements d'air typiques / heure |
|---|---|---|
| Classe ISO 7 | ≤ 352,000 | 30-60 |
| Classe ISO 8 | ≤ 3,520,000 | 10-25 |
En ce qui concerne le système de qualité, la FDA a récemment mis à jour sa réglementation.
Suite à la mise à jour du 2 février 2026 de la FDA, le nouveau règlement relatif aux systèmes de gestion de la qualité (QMSR) intègre la norme ISO 13485:2016 au titre 21 du CFR, partie 820, permettant ainsi une utilisation uniforme des systèmes de gestion de la qualité pour toutes les opérations de fabrication de dispositifs médicaux, y compris la production de médicaments composés et de tubulures. Même les dispositifs, tels que ceux comprenant des tubulures de transfusion sanguine, sont considérés par la FDA comme des produits finis et sont donc soumis aux exigences du QMSR en matière de production, de traçabilité et de gestion des enregistrements.
Les matériaux sont assortis de leurs propres garanties.
Auparavant, l'industrie considérait tout plastique « de qualité médicale » comme répondant aux critères de biocompatibilité de classe VI de l'USP. Ces dernières années, les normes ont évolué ; désormais, les plastiques médicaux nécessitent une évaluation plus poussée et les industries ont adopté une approche plus globale de l'évaluation des matériaux, incluant des tests de génotoxicité en complément des évaluations existantes réalisées selon la norme ISO 10993. Cette méthode plus rigoureuse d'évaluation et de certification des polymères de qualité médicale contribue à garantir la sécurité des implants et des dispositifs médicaux en allant au-delà de la seule classe VI.
- Système qualité : ISO 13485:2016 via FDA QMSR (21 CFR 820), conforme aux BPF
- Environnement : salle blanche ISO 14644 classe 7 ou 8
- Matériaux : biocompatibilité USP classe VI et/ou ISO 10993
- Processus : Validation IQ/OQ/PQ + enregistrements de contrôle statistique des processus
Comment spécifier et acheter une extrudeuse de qualité médicale
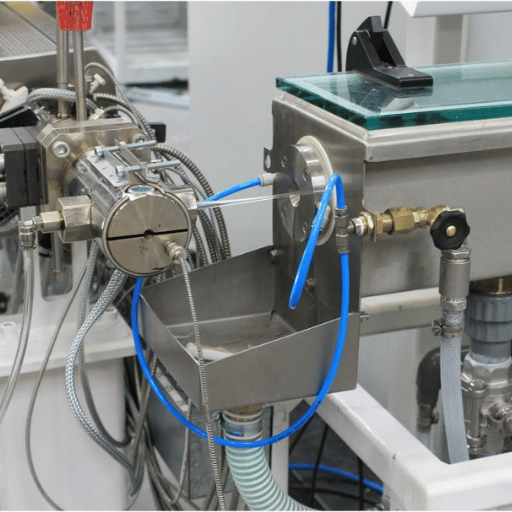
Avant de demander un devis à un fabricant de machines, notez les informations nécessaires à la conception d'une ligne d'inspection. Une demande trop générale est inutile. La liste de contrôle suivante vous aidera à formuler votre demande :
- Produit : tubes (à simple ou multiple lumière), profilés ou préparation magistrale/HME ?
- Polymère(s) et nécessité ou non d'une seule machine pour plusieurs cycles
- Plage de diamètres et plage d'épaisseur de paroi plus tolérance serrée (par exemple, 5 µm ? 10 µm ?).
- Objectif de débit (kg/h) et nombre de lumens
- Type de vis et rapport L/D ; métallurgie résistante à la corrosion en cas d’utilisation de fluoropolymères
- En aval : calibrage sous vide, mesure laser/ultrasonique, pompe à engrenages, tirage, coupe/enroulement
- Compatibilité avec les salles blanches (contrôle de l'électricité statique et de la poussière, surfaces faciles à nettoyer)
- Assistance à la validation : documentation IQ/OQ/PQ, exportation des données d’enregistrement et de traçabilité
Concernant le prix : un budget réaliste dépend bien plus des variables mentionnées ci-dessus que du prix catalogue. Une ligne de laboratoire de paillasse, une ligne de tubage à vis unique avec système aval et un système de salle blanche multi-lumen entièrement instrumenté sont très différents ; le prix varie en fonction de la métallurgie, des contrôles et de l’étendue de la validation. Plutôt que de vous laisser séduire par le marketing, demandez aux fournisseurs un devis basé sur une liste de contrôle complétée : c’est le meilleur moyen de comparer des produits comparables. Vérifiez la métallurgie des pièces en contact avec le fluide, le système de mesure en boucle fermée et si la documentation de validation est incluse ou facturée en supplément ; ce sont ces éléments qui influencent le plus le prix et la conformité aux exigences d’audit.
Envoyez votre liste de contrôle complétée à deux ou trois constructeurs et comparez leurs options en aval et de validation plutôt que le seul prix de l'extrudeuse. Comparez d'abord les configurations des extrudeuses , puis discutez avec un ingénieur en extrusion de vos exigences spécifiques en matière de tolérance et de salle blanche.
Perspectives du secteur : Quels sont les moteurs de la demande en extrusion médicale ?
Le principal facteur qui influencera la fabrication des dispositifs médicaux jusqu'en 2026 est sans conteste la miniaturisation, due à l'adoption croissante des techniques chirurgicales mini-invasives et neurovasculaires. Avec des points d'accès toujours plus petits, l'accès chirurgical exige des dispositifs aux diamètres extérieurs réduits, aux parois plus fines et au nombre de lumens plus élevé par profil tubulaire. Ceci accroît les exigences en matière de tolérance et de précision de mesure lors de l'extrusion, ainsi que les capacités de production nécessaires pour répondre à des marchés plus vastes. La conséquence pour les acheteurs est claire : spécifiez dès maintenant des exigences plus fines (mesures ultrasoniques et laser) et un contrôle en boucle fermée, car les dispositifs que vous commercialiserez en 2026 et au-delà auront généralement des parois plus fines que ceux vendus aujourd'hui.
Un deuxième facteur, parallèle à la première, est d'ordre réglementaire. Avec l'entrée en vigueur des règles QMSR de la FDA le 2 février 2026, les nouvelles lignes de production doivent être conçues dès le départ avec une traçabilité et une documentation conformes à la norme ISO 13485, plutôt que d'être adaptées ultérieurement. L'ensemble du secteur s'accorde à dire que les tubes médicaux, et notamment les dispositifs multi-lumen et la micro-extrusion, figurent parmi les segments à la croissance la plus rapide. Si de nombreuses études de marché se concentrent sur la valeur estimée du marché (par exemple, un marché de plusieurs milliards de dollars, avec une croissance à un chiffre), les acheteurs s'orientent davantage vers les spécifications des équipements que vers les chiffres globaux du marché. Le risque pour les acheteurs qui tardent est bien réel : une ligne conçue pour l'épaisseur de paroi actuelle peut avoir du mal à maintenir une tolérance de ±5 µm sur les tubes multi-lumen de plus petit diamètre extérieur, de plus en plus demandés par les dispositifs neurovasculaires et cardiovasculaires, sans parler de l'intérêt croissant pour les polymères biorésorbables, ce qui vous obligera à réoutiller votre production en moins d'un an.
Questions fréquemment posées
Quels sont les 4 types d'extrusion ?
Voir la réponse
Existe-t-il du PVC de qualité médicale ?
Voir la réponse
Combien coûte une extrudeuse de qualité médicale ?
Voir la réponse
Une extrudeuse de plastique standard peut-elle être utilisée pour la fabrication de tubes médicaux ?
Voir la réponse
Quels matériaux une extrudeuse de qualité médicale peut-elle traiter ?
Voir la réponse
Avez-vous besoin d'une salle blanche pour l'extrusion médicale ?
Voir la réponse
UDTECH conçoit et fabrique des extrudeuses monovis, bivis et de laboratoire pour les applications médicales et pharmaceutiques. Indiquez-nous vos exigences en matière de polymère, de tolérance et de salle blanche, et nous adapterons la ligne de production à vos besoins.
À propos de ce guide
UDTECH fabrique une gamme complète de machines d'extrusion monovis, bivis et de laboratoire, spécialement conçues pour les applications médicales et pharmaceutiques. « Lorsqu'un client nous fournit un cahier des charges – de la matière première aux paramètres d'extrusion, en passant par les exigences d'emballage ou de salle blanche – nous proposons une solution et pouvons également valider le procédé si nécessaire », explique Ken Finke, spécialiste médical chez UDTECH. « Il vous suffit de nous faire part de vos besoins, du plus petit détail aux spécifications de matériaux les plus complexes, et nous élaborerons un cahier des charges adapté. C'est la meilleure et unique façon d'obtenir une comparaison objective lors du choix de votre prochaine ligne d'extrusion. »
Références et sources
- Réglementation du système de gestion de la qualité (QMSR)Administration américaine des aliments et des médicaments
- 21 CFR Partie 820, Règlement sur les systèmes de gestion de la qualitéCode électronique des réglementations fédérales des États-Unis
- Extrusion de tubes de précision pour applications médicalesPlastiques médicaux et biomatériaux (MD+DI)
- Extrusion à chaud : Développement d'une dispersion solide amorpheBibliothèque nationale de médecine des États-Unis (PMC)
- Extrudeuses à double vis comme mélangeurs continus pour le traitement thermiqueBibliothèque nationale de médecine des États-Unis (PMC)
- Caractéristiques d'extrusion des tubes à parois minces pour cathétersBibliothèque nationale de médecine des États-Unis (PMC)
- Pharmacopée américaine, classes de biocompatibilité des plastiquesPharmacopée des États-Unis
- ISO 14644-1 Salles blanches et environnements contrôlés associésInternational Organization for Standardization