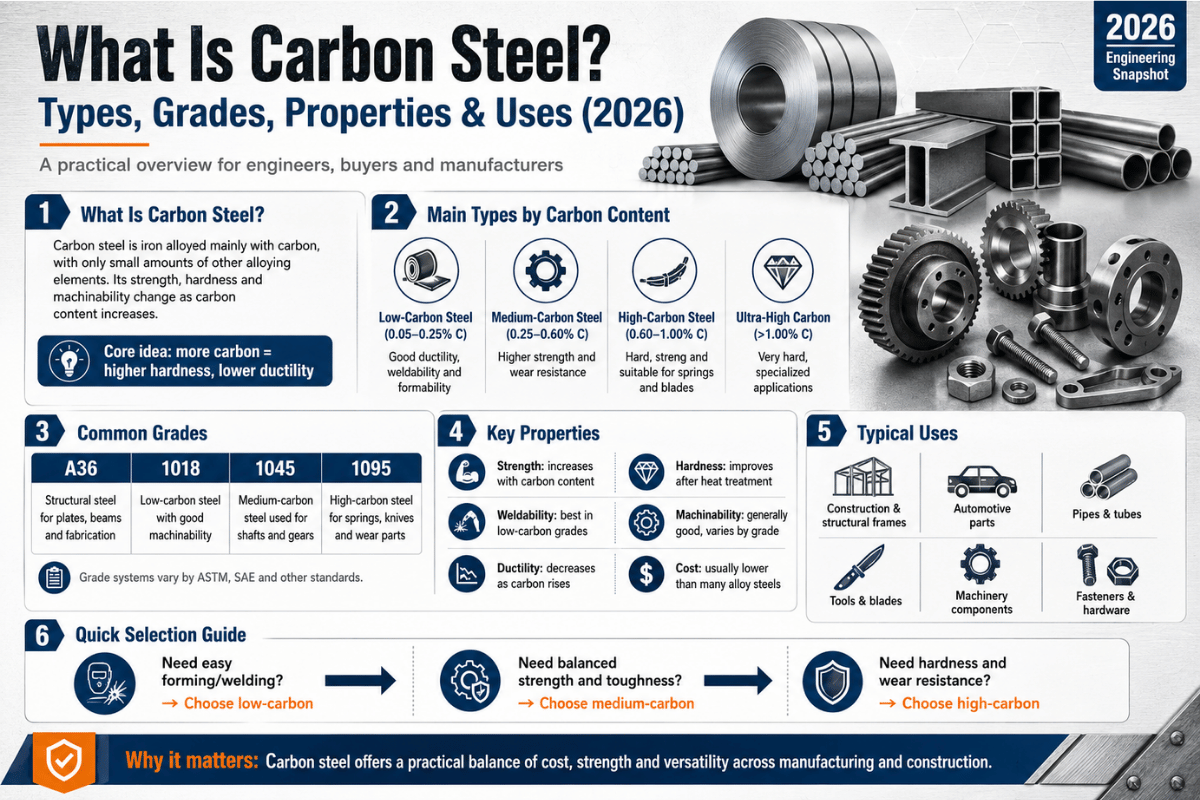
فولاد کربنی خانوادهای از فولاد است که میزان کربن آن بین 0.05٪ تا 2.10٪ وزنی است - و پرکاربردترین ماده ساختاری روی زمین است. طبق AISI، مرز بین فولاد کربنی و فولاد آلیاژی با مقادیر حداکثر عناصر باقیمانده ترسیم میشود: منگنز ≤1.65٪، سیلیکون ≤0.60٪، مس ≤0.60٪. اگر از هر یک از این مقادیر عبور کنید، همان مخلوط آهن-کربن به فولاد آلیاژی تبدیل میشود. این راهنما به بررسی چهار گرید، اعداد مهندسی مهم، مقایسه فولاد کربنی با فولاد ضد زنگ، ذکر کدام مشخصات ASTM در نقشه و نحوه برش و جوشکاری آن توسط لیزرهای فیبری مدرن میپردازد.
مشخصات سریع: فولاد کربن در یک نگاه
| محدوده کربن (AISI) | 0.05 - 2.10 درصد وزنی |
| چگالی | 7.85 گرم بر سانتیمتر مکعب (0.284 پوند در اینچ) |
| مدول جوان | 200 گیگا پاسکال (29,000 ksi) |
| نقطه ذوب | 1,425 - 1,540 درجه سانتی گراد (2,600 - 2,800 درجه فارنهایت) |
| محدوده استحکام تسلیم | ۳۶ ksi (A36) تا حدود ۱۱۵ ksi (انواع فنر پرکربن) |
| مغناطیسی؟ | بله - فولادهای کربنی فریتی و مارتنزیتی فرومغناطیس هستند (ساختار بلوری BCC) |
| نمرات مشترک | A36, A53, A572, A500, A106; AISI 1018 / 1045 / 1095 |
| محدودیت برش لیزر فیبر معمولی | ~۲۵ میلیمتر در ۶ کیلووات، ~۴۰ میلیمتر در ۱۲ کیلووات، تا ۶۰ میلیمتر در ۲۰ کیلووات (فولاد نرم، کمک O₂) |
فولاد کربنی چیست؟ تعریف، ترکیب و نحوه ساخت آن
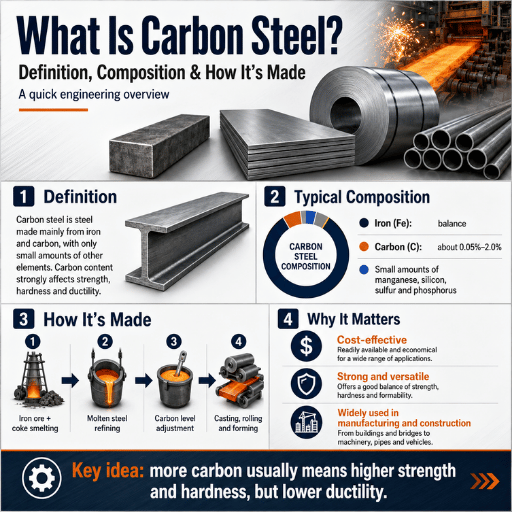
فولاد کربنی یک آلیاژ مبتنی بر آهن است که در آن کربن عنصر اصلی تقویتکننده است. کربن تقریباً بین 0.05٪ تا 2.10٪ وزنی قرار دارد؛ کمتر از این محدوده، آهن فرفورژه و بالاتر از 2.1٪، وارد قلمرو چدن میشوید . موسسه آهن و فولاد آمریکا (AISI) مرز واضحتری ترسیم میکند: یک فولاد تنها زمانی به عنوان فولاد کربنی محسوب میشود که حداقل کروم، کبالت، مولیبدن، نیکل، نیوبیوم، تیتانیوم، تنگستن، وانادیوم یا زیرکونیوم برای اثر آلیاژی مشخص نشده باشد، مس کمتر از حداقل 0.40٪ باقی بماند و منگنز، سیلیکون و مس به ترتیب از 1.65٪، 0.60٪ و 0.60٪ تجاوز نکنند.
این سقف منگنز، مهمترین حد عملیاتی است. اگر از ۱.۶۵٪ منگنز - که میزان معمول برای بسیاری از گریدهای آلیاژ کم استحکام بالا (HSLA) امروزی است - عبور کنیم، همان ترکیب عمومی کاربید آهن، طبق معیارهای AISI یک فولاد آلیاژی محسوب میشود، حتی اگر اثری از کروم یا نیکل در آن دیده نشود. استاندارد اروپایی EN 10020 استراتژی متفاوتی را برای تقسیم فولادها به گریدهای «کیفیت غیرآلیاژی» (تقریباً فولاد کربنی) و «ویژه غیرآلیاژی» اتخاذ میکند که با تلرانسهای شیمیایی سختگیرانهتری برای پاسخ به عملیات حرارتی ساخته شدهاند.
مقادیر ناچیزی از فسفر، گوگرد و سیلیکون در هر گرید تجاری وجود دارد. فسفر استحکام را افزایش میدهد اما شکنندگی را نیز افزایش میدهد. گوگرد قابلیت ماشینکاری را بهبود میبخشد اما شکلپذیری، جوشپذیری و چقرمگی ضربه را کاهش میدهد. شیمی بین پاسخ مکانیکی و فرآیندپذیری تعادل برقرار میکند - دلیل اصلی وجود دهها گرید نامگذاری شده به جای یک "فولاد کربنی" واحد.
فولاد کربنی چگونه ساخته میشود؟ (BOF در مقابل EAF در دو دقیقه)
دو مسیر اصلی وجود دارد. در کوره اکسیژن بازی (BOF)، چدن اولیه که در کوره بلند به دست آمده است، در ظرفی حاوی «قراضه» (فولاد بازیافتی) ریختهگری شده و با اکسیژن خالص «دمیده» میشود. این کار کربن باقیمانده در چدن را اکسید میکند تا غلظت مورد نیاز برای یک محصول خاص در فولاد حاصل شود.
کوره قوس الکتریکی (EAF) برای ذوب مجدد «قراضه» یا (به طور فزایندهای) آهن احیای مستقیم (DRI) توسط قوسهایی با استفاده از الکترودهای کربنی استفاده میشود. سپس ترکیب شیمیایی محصول با ریختن آن در یک ملاقه مخصوص (کورهای درون کوره) تنظیم میشود، جایی که با گازهای فوق داغ هم زده میشود تا گازهای ناخواسته خارج شوند و در صورت نیاز کربن و منگنز اضافه/کم شود.
در سال ۲۰۲۴، کورههای قوس الکتریکی بیش از ۷۰ درصد از تولید فولاد ایالات متحده را تأمین میکردند و با افزایش دسترسی به خوراک قراضه و فشار برای کربنزدایی، این ترجیح در سراسر جهان در حال گسترش است. برای برنامهریزی خرید، میتوان یک تمایز عملی واضح در اینجا قائل شد: تأمینکنندگان قوس الکتریکی BOF معمولاً کنترل شیمیایی دقیقتری را با استفاده از خوراک خام اعمال میکنند، در حالی که تأمینکنندگان کورههای قوس الکتریکی طیف وسیعتری از مواد قراضه را میپذیرند و بنابراین باید تلرانسهای وسیعتری داشته باشند، که توضیح میدهد چرا (به چک لیست MTC در صفحه بعد مراجعه کنید)، گواهی آزمایش کارخانه اکنون بسیار مهمتر است.
چهار درجه فولاد کربنی: کم، متوسط، زیاد و فوق العاده زیاد
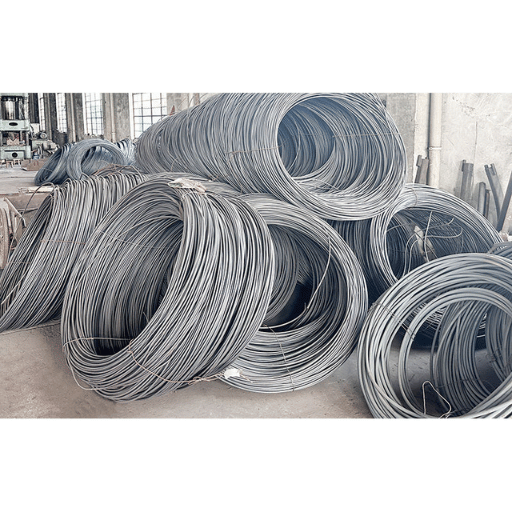
AISI فولاد کربنی را بر اساس میزان کربن به چهار دسته تقسیم میکند. هر دسته، مصالحه استحکام-چکشپذیری منحصر به فرد، مجموعه گریدهای تعیینشده و کاربردهای معمول خود را دارد. تسلط بر نمودار چهار گریدی، اساسیترین مهارت در تعیین مشخصات فولاد کربنی است.
| کلاس پایه | کربن (درصد وزنی) | نمرات نامگذاری شده | استفاده معمول | قابلیت جوشکاری |
|---|---|---|---|---|
| کم / ملایم | 0.05 - 0.30٪ | A36، AISI 1018، 1020، S235 | تیرهای سازهای، پنلهای بدنه خودرو، میلگرد، ورق فلزی | نرخ |
| متوسط | 0.30 - 0.60٪ | فولاد ضد زنگ AISI 1040، 1045، 1050 | محورها، چرخ دندهها، میل لنگها، قطعات آهنگری بزرگ | خوب (اغلب پیش گرم کردن لازم است) |
| زیاد | 0.60 - 1.00٪ | فولاد ضد زنگ AISI 1075، 1080، 1095 | فنر، ابزار لبهدار، سیم با مقاومت بالا | دشوار - نیاز به عملیات حرارتی پس از پخت (PWHT) |
| خیلی زیاد | 1.00 - 2.10٪ | D2 (حدود ۱.۵٪ سانتیگراد)، سری AISI 1.5xx | پانچ، قالب، چاقو، ابزارآلات تخصصی | ضعیف - عموماً جوش داده نشده |
یک روند در کل صادق است: با افزایش کربن، MPA و استحکام کششی در دانه افزایش مییابد اما شکلپذیری، چقرمگی ضربه و جوشپذیری همگی کاهش مییابند. فولاد با کربن بالاتر از حدود 0.30٪، به فرآیند واکنش نشان میدهد، به این معنی که از طریق یک فرآیند کوئنچ و تمپر با دقت کنترلشده، میتوان به سختی قابل پیشبینی دست یافت. در کمتر از 0.30٪، ساختار عمدتاً فریت و پرلیت است و با کوئنچ تغییر قابل توجهی نخواهد کرد.
رایجترین گریدهای فولاد کربنی کدامند؟
در ساخت سازههای آمریکای شمالی، ASTM A36 (فولاد نرم، ≈0.26% کربن، 36 ksi بازده) حجم غالب را تشکیل میدهد. در کارهای تعمیراتی کارگاهی، AISI 1018 نیروی کار است - کم کربن و جوشکاری آسان، اما به اندازه کافی از طریق سختکاری سطحی برای ساخت پین، شفت و غلتک سخت میشود. در فنرها و ابزارهای لبهدار، AISI 1095 (≈0.95% کربن) گرید پیشفرض پرکربن است. در خارج از ایالات متحده، S235JR (معادل اروپایی A36) و SS400 (گرید سازهای JIS ژاپن) همین نقش را ایفا میکنند.
وقتی به مهندسان گفته میشود «فولاد نرم»، منظور همیشه A36 در ایالات متحده، S235JR در اتحادیه اروپا و SS400 در ژاپن/کره است. قبل از ارائه قیمت، پیشفرض محلی را تأیید کنید زیرا خواص مکانیکی با این گریدهای «معادل» حدود ۵٪ متفاوت است.
خواص فولاد کربنی: استحکام، سختی، مغناطیس و چگالی
خواص فیزیکی فولاد کربنی در بین گریدهای مختلف فولاد کاملاً مشابه است - نقطه ذوب، چگالی و مدول با افزایش مقدار کربن تغییر چندانی نمیکنند. آنچه که با افزایش کربن به طور قابل توجهی تغییر میکند، خواص مرتبط با بار - استحکام تسلیم، استحکام کششی، استحکام ضربه و سختی - است.
| نوع ملک مورد نظر | مقدار | یادداشت |
|---|---|---|
| چگالی | 7.85 گرم در سانتی متر مربع | افت جزئی با افزایش کربن (≈0.02 گرم بر سانتیمتر مکعب در دمای 0 تا 1 درصد سانتیگراد) |
| مدول جوان | 200 گیگا پاسکال (29 Msi) | به طور مؤثر بدون تغییر در میزان کربن - عملیات حرارتی مدول الاستیک را تغییر نمیدهد |
| مدول برشی | ~80 گیگا پاسکال | مشتق شده؛ مفید برای طراحی پیچشی |
| نسبت پواسون | ~ 0.29 | استاندارد در تمام گریدهای کربن |
| انبساط حرارتی (20 درجه سانتیگراد) | ۱–۲ × ۱۰⁻⁶ /°C | نکتهی حیاتی برای برنامهریزی ابعادی نورد گرم در مقابل نورد سرد |
| قدرت تولید | 36 - 115 ksi | A36 ملایم = 36 ksi؛ A572-65 HSLA = 65 ksi؛ کوئنچ و بازپخت شده 1095 → 100+ ksi |
| نقطه ذوب | 1,425 - 1,540 ° C | با افزایش کربن، کمی افت میکند (یوتکتوید در دمای ۷۲۷ درجه سانتیگراد) |
| مقاومت الکتریکی | ۵۰–۷۰ میکرواهم · سانتیمتر | تقریباً ۷ برابر بیشتر از مس - چرا فولاد رسانای الکتریکی ضعیفی است |
اعدادی که مهندسان در جدول بیشتر به آنها مراجعه میکنند، چگالی (برای محاسبات وزن روی صفحات، لولهها و اشکال سازهای) و مدول یانگ (برای تحلیل انحراف و کمانش) هستند. هر دو مستقل از درصد کربن هستند - واقعیتی که مهندسان تازهکار را غافلگیر میکند. یک صفحه A36 با قطر ۵/۸ اینچ و یک صفحه ۱۰۹۵ با قطر ۵/۸ اینچ وزن یکسانی دارند و تحت بار با سختی الاستیک یکسانی خم میشوند. کربن فقط آنچه را که پس از عبور از نقطه تسلیم اتفاق میافتد تغییر میدهد.
آیا فولاد کربنی مغناطیسی است؟
بله - تقریباً تمام فولاد کربنی فرومغناطیس است. دلیل آن ساختاری است: در دمای اتاق، اتمهای آهن در فولاد کربنی روی یک شبکه مکعبی مرکز پر (BCC) قرار میگیرند ، زمانی که فولاد در حالت فریتی یا مارتنزیتی خود قرار دارد. آهن BCC فرومغناطیس است زیرا فاصله نزدیکترین همسایه اتمهای آهن دقیقاً همان فاصلهای است که برای "کوپلینگ تبادلی" لازم است که اسپینهای الکترون را در حوزههای مغناطیسی همسو میکند. بالاتر از دمای کوری (حدود ۷۷۰ درجه سانتیگراد برای آهن خالص، کمی پایینتر برای گریدهای پرکربن)، اسپینها از هم جدا میشوند و فولاد غیرمغناطیسی میشود - اما در هر محدوده دمایی معمول کارگاه، یک آهنربا فولاد کربنی را جذب میکند.
مقایسه با فولادهای زنگ نزن آستنیتی (304، 316) آموزنده است. شبکه مکعبی (FCC) با وجوه مرکزدار آنها فاصله نزدیکترین همسایه متفاوتی دارد، کوپلینگ تبادلی از بین میرود و فولاد در شرایط اولیه غیرمغناطیسی باقی میماند. کار سرد سنگین میتواند مقداری آستنیت را به صورت موضعی به مارتنزیت تبدیل کند، بنابراین یک ورق 304 خم شده گاهی اوقات خاصیت مغناطیسی ضعیفی در امتداد خط خم نشان میدهد - اما ماده فله در بهترین حالت مغناطیسی ضعیفی دارد، که هنوز هم بسیار کمتر از پاسخ فولاد کربنی است.
پیامدهای عملی: قطعات فولاد کربنی را میتوان با سه نظام مغناطیسی بلند کرد، با جداکنندههای مغناطیسی در انبارهای ضایعات مرتب کرد و با حسگرهای القایی مکانیابی نمود. مخازن ذخیرهسازی فولاد کربنی میلههای همزن مغناطیسی را در خود جای میدهند. سینک ۳۰۴ این قابلیت را ندارد. تجهیزات تمیزکاری با لیزر فیبر پالسی از همان خواص مغناطیسی و جذب برای زدودن زنگزدگی از فولاد کربنی بدون تماس با زیرلایه استفاده میکنند.
فولاد کربنی در مقابل فولاد ضد زنگ: هزینه، خوردگی و جوش پذیری
تصمیم گیری برای انتخاب کربن یا فولاد ضد زنگ یکی از اولین گام ها در هر ساخت و سازی است. هر دو خانواده از یک پایه آهنی استفاده می کنند اما رفتار بسیار متفاوتی دارند زیرا فولاد ضد زنگ حاوی حداقل 10.5٪ کروم است که یک لایه نازک اکسید کروم خود ترمیم شونده روی سطح تشکیل می دهد. این لایه غیرفعال تنها چیزی است که از زنگ زدگی فولاد ضد زنگ در هوای معمولی جلوگیری می کند. فولاد کربنی چنین لایه ای ندارد و به محض برخورد با رطوبت، زنگ اکسید آهن قرمز ایجاد می کند، مگر اینکه پوشش داده شود.
یک چارچوب منطقی مفید: نپرسید «کدام بهتر است» - بپرسید «کدام ترکیب از هزینه، قرار گرفتن در معرض خوردگی، جوشپذیری، استحکام و وزن برای کاربرد مورد نظر مناسبتر است.» ماتریس زیر دو خانواده را در پنج معیار تصمیمگیری که محرک اکثر انتخابهای دنیای واقعی هستند، مقایسه میکند.
| معیار | فولاد کربنی (پایه A36) | 304 فولاد ضد زنگ |
|---|---|---|
| هزینه آسیاب (به ازای هر پوند) | ~ 0.50 - 0.90 دلار / پوند (معمولی EXW 2025) | حدود ۱.۸۰ تا ۲.۸۰ دلار بر پوند (۲:۱ تا ۴:۱ پریمیوم، بسته به هزینه اضافی آلیاژ متفاوت است - با تأمینکننده بررسی کنید) |
| خوردگی در هوای دریایی | در عرض چند روز زنگ بزند، مگر اینکه روکش شده باشد | دههها خدمت بدون زنگزدگی |
| قدرت تسلیم (بازپخت) | ksi 36 (A36) → 50–65 ksi (HSLA) | ~30 ksi (304، آنیل شده) |
| قابلیت جوشکاری | عالی (دمای پایین)؛ نیاز به پیش گرمایش در دمای >0.30% درجه سانتیگراد دارد | با فیلر منطبق (ER308L/316L) خوب است؛ خطر حساسیت در دمای بالاتر از ۴۲۵ درجه سانتیگراد وجود دارد. |
| چگالی | 7.85 گرم در سانتی متر مربع | ۷.۹۰ – ۸.۰۰ گرم بر سانتیمتر مکعب (تقریباً یکسان) |
| مغناطیسی؟ | بله - فرومغناطیس | خیر (آستنیتی 304/316 در حالت آماده به کار) |
✔ چه زمانی فولاد کربنی را انتخاب کنید
- هزینه به ازای هر پوند، محدودیت غالب است
- این قطعه رنگآمیزی، گالوانیزه یا در فضای بسته نگهداری خواهد شد.
- شما به بازده ksi ≥50 (درجه HSLA) نیاز دارید
- قطعه برای افزایش سختی تحت عملیات حرارتی قرار خواهد گرفت
- حجمها زیاد هستند و پرداخت سطح اهمیتی ندارد
⚠ چه زمانی استیل ضد زنگ را انتخاب کنید
- این قطعه با غذا، آب، مواد شیمیایی یا هوای دریایی در تماس است
- طول عمر طولانی بدون پوشش مورد نیاز است
- یک سطح غیر مغناطیسی مورد نیاز است (پزشکی، الکترونیک)
- نظافت بهداشتی بخشی از چرخه عملیاتی است
- پرداخت ظاهری (فرش شماره ۴ یا ۸) بخشی از محصول است
یک افسانه که ارزش اصلاح دارد: فولاد کربنی همیشه سریعتر از فولاد ضد زنگ زنگ میزند. در شرایط بدون پوشش صحیح است - اما یک تیر فولاد کربنی گالوانیزه شده با غوطهوری گرم خوب، در اتمسفرهای صنعتی خورنده، با یک سوم هزینه، بیشتر از اکثر فولادهای ضد زنگ 304 عمر میکند. پوششها وضعیت را تغییر میدهند. یک سوال صادقانه در هر پروژه این نیست که "کربن یا فولاد ضد زنگ؟"، بلکه "سیستمهای پوشش کربن پلاس یا فولاد ضد زنگ؟" است.
آیا میتوان فولاد کربنی را به فولاد ضد زنگ جوش داد؟
بله، جوشکاری فلزات غیرمشابه بین فولاد کربنی و فولاد ضد زنگ امری عادی است - اما انتخاب پرکننده غیرقابل مذاکره است. از یک پرکننده بیش از حد آلیاژی، معمولاً ER309 / E309L در MIG و TIG، یا E309-16 در جوشکاری با آلیاژ سخت استفاده کنید. 309 Chemistry 23-25٪ کروم و 12-15٪ نیکل اضافه میکند، که نیکل کافی برای جبران رقیق شدن توسط فلز پایه کربنی را فراهم میکند و در نهایت یک جوش کاملاً آستنیتی با مقاومت در برابر خوردگی خوب به دست میآید. استفاده از یک پرکننده ضد زنگ منطبق (308L) یک اشتباه رایج است - رقیق شدن، کروم را به زیر آستانه غیرفعال شدن میرساند و مهره جوش ترجیحاً زنگ میزند.
در اتصالات غیرمشابه با مقاطع نازک جوش داده شده با لیزر، تجهیزات علامتگذاری دقیق برای فولاد ضد زنگ از همان اپتیکهای انتقال پرتو مورد استفاده برای آببندی اتصالات کربن به فولاد ضد زنگ استفاده میکنند - تفاوت در تغذیه سیم پرکننده و مخلوط گاز محافظ (آرگون + ۲-۵٪ نیتروژن برای سمت ضد زنگ) است.
گریدهای ASTM که هر سازندهای باید بداند: A36، A53، A572، A500، A106
هر یک از 5 گرید زیر، مشخصههایی دارند که 90 درصد از فولادهای کربنی سازهای/مکانیکی در جهان، بر اساس آنها ساخته میشوند. این گریدها، گریدهایی هستند که به احتمال زیاد روزانه با آنها مواجه میشویم، دارای یک پوشش شیمیایی مشخص و حداقل تسلیم و کشش تضمین شده به همراه یک سطح پرداخت معمولی هستند. برای این گریدها، پیشوند A با ASTM مشخص شده مطابقت دارد.
| درجه ASTM | بازده (دقیقه) | کشش (دقیقه) | فرم معمولی | استفاده اولیه |
|---|---|---|---|---|
| A36 | 36 ksi (250 مگاپاسکال) | 58 - 80 ksi (400 - 550 MPa) | ورق، میله و اشکال سازهای نورد گرم | فولاد سازهای عمومی |
| A53 Gr B | 35 ksi (240 مگاپاسکال) | 60 ksi (415 مگاپاسکال) | لوله داغ یا ERW | لوله کشی مکانیکی آب، گاز، فشار ضعیف |
| A572 Gr 50 | 50 ksi (345 مگاپاسکال) | 65 ksi (450 مگاپاسکال) | ورق نورد گرم، اشکال سازهای (HSLA) | پلها، قاببندی سازهای سنگین |
| A500 Gr B | 42 - 46 ksi | 58 ksi (400 مگاپاسکال) | مقاطع سازهای توخالی نورد سرد (HSS) | ستونها و خرپاهای لولهای مربعی/گرد |
| A106 Gr B | 35 ksi (240 مگاپاسکال) | 60 ksi (415 مگاپاسکال) | لوله تمام شده داغ | خدمات با دمای بالا (برق، پالایش) |
تفاوت بین فولاد A36 و A572 چیست؟
A36 یک گرید ساختاری ساده کم کربن با حداقل بازده 36 ksi است. A572 بخشی از خانواده HSLA است که از همان پایه آهن-کربن و افزودن مقدار کمی نیوبیوم، وانادیوم یا تیتانیوم استفاده میکند که ساختار دانه را اصلاح کرده و استحکام تسلیم را بدون افزایش محتوای کربن به 50-65 ksi افزایش میدهد. عملاً این بدان معناست که در هر مقطع تیر یکسر گیردار، A572-50 حدود 40٪ استحکام تسلیم بیشتری نسبت به A36 دارد، وزن یکسان، هزینه کمی بالاتر و روش جوشکاری یکسانی دارد.
برای سازههای نوساز، A572 اکنون به عنوان فولاد پیشفرض انتخاب شده است، در حالی که A36 برای مقاطع تعمیری و سبک وزن همچنان رایجتر است.
برای شناسایی دائمی درجه در مجموعههای نهایی - که زمانی که قابلیت ردیابی ASTM A6 بخشی از چرخه تضمین کیفیت است، مهم است - سیستمهای علامتگذاری لیزری فلز اکنون جایگزین مدرنی برای برچسبهای ویبره یا مهر حرارتی هستند.
عملیات حرارتی: آنیل، نرماله کردن، کوئنچ و تمپر
عملیات حرارتی روشی است که در آن شیمی فولاد کربنی خواص مکانیکی بسیار متفاوتی ایجاد میکند. فیزیک به یک نقطه واحد در نمودار فاز آهن-کربن منتهی میشود: یوتکتوئید در دمای ۷۲۷ درجه سانتیگراد . در زیر این دما، فولاد کربنی ترکیبی از فریت (آهن α) و سمنتیت (Fe₃C) است. در بالای آن، ساختار به آستنیت (آهن γ) تبدیل میشود که کربن بسیار بیشتری را در خود حل میکند. هر دستورالعمل عملیات حرارتی به یک حرکت کنترلشده به بالای ۷۲۷ درجه سانتیگراد و به دنبال آن یک مسیر خنککننده انتخابی برای بازگشت به پایین خلاصه میشود.
«در فولادهای کربنی، سختیپذیری در درجه اول توسط میزان کربن تعیین میشود؛ سپس دمای تمپر کردن، بدهبستان بین سختی و چقرمگی را تعیین میکند. انتخاب آهنگر این نیست که آیا سختکاری انجام شود یا خیر، بلکه این است که کاربرد مورد نظر در کجای منحنی سختی-چقرمگی قرار میگیرد.»
— جی آر دیویس، ویراستار، کتابچه راهنمای ASM جلد ۱: خواص و انتخاب — آهنها، فولادها و آلیاژهای با کارایی بالا (ASM International)
| روند | درجه حرارت | خنک سازی | ساختار حاصل | اثر |
|---|---|---|---|---|
| بازپخت کامل | ~30-50 درجه سانتیگراد بالاتر از A3 | کوره خنک (حدود 20 درجه سانتیگراد در ساعت) | پرلیت درشت + فریت | نرمترین حالت؛ کاهش تنش؛ آماده برای شکلدهی سرد |
| عادیسازی | ~۵۵ درجه سانتیگراد بالاتر از A3 | هوا خنک | پرلیت ریز | ریزدانه کردن؛ بهبود قابلیت ماشینکاری؛ افزایش استحکام پایه |
| خاموش شدن | بالاتر از A3 (حدود ۸۵۰ درجه سانتیگراد) | آب، آب نمک یا روغن | مارتنزیت | حداکثر سختی؛ بسیار شکننده؛ تقریباً همیشه بازپخت شده |
| خستگی | ۱۵۰ تا ۶۵۰ درجه سانتیگراد (زیر A1) | هوا خنک | مارتنزیت تمپر شده | سختی را فدای چقرمگی میکند؛ تنظیم خواص نهایی |
| کروی شدن | حدود ۷۰۰ درجه سانتیگراد، بیش از ۳۰ ساعت | آهسته خنک شود | اسفروئیدیت (گویچههای Fe₃C در فریت) | نرمترین حالت ممکن برای آمادهسازی مواد اولیه با کربن بالا |
📐 فولاد آلیاژی ۴۱۴۰ که از دمای ۸۴۵ درجه سانتیگراد در روغن کوئنچ شده است، به حدود ۵۸ HRC میرسد. عملیات تمپرینگ در دمای ۲۰۰ درجه سانتیگراد سختی را تنها به میزان کمی تا حدود ۵۵ HRC کاهش میدهد، اما چقرمگی ضربه را به میزان قابل توجهی بازیابی میکند. عملیات تمپرینگ در دمای ۵۴۰ درجه سانتیگراد سختی را تا حدود ۳۲ HRC کاهش میدهد و ساختاری مقاوم در برابر خستگی و محکم ایجاد میکند که برای محورها و شفتهای تحت تنش بالا استفاده میشود. هر برنامه کوئنچ و تمپرینگ به این منحنی بده بستان سختی-چقرمگی اشاره دارد.
سختکاری پوسته هدف متفاوتی را دنبال میکند: فقط سطح سخت میشود، در حالی که هسته شکلپذیر باقی میماند. کربندهی (نفوذ کربن به سطح فولاد کمکربن در دمای حدود ۹۰۰ درجه سانتیگراد) و نیتریده کردن (نفوذ نیتروژن در دماهای پایینتر) هر دو یک پوسته مقاوم در برابر سایش با عمق ۰.۵ تا ۲ میلیمتر روی یک هسته سخت ایجاد میکنند. کربندهی AISI 1018 تا عمق پوسته ۰.۸ میلیمتر، دستورالعمل کلاسیک برای دندانههای چرخدنده، دنبالکنندههای بادامک و پینها است.
فولاد کربنی نورد گرم در مقابل نورد سرد: کدام را بخریم؟
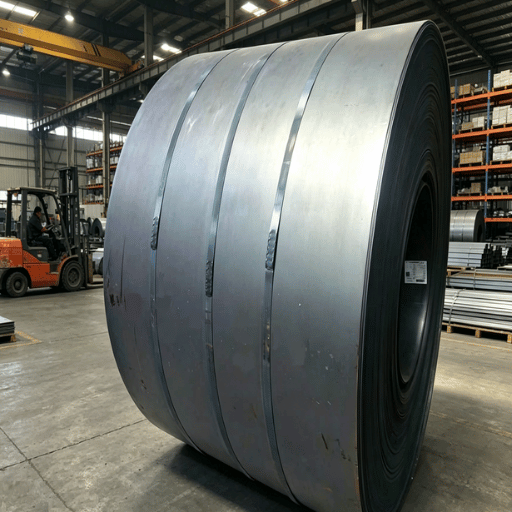
بنابراین فولاد کربن سخت نورد گرم در مقابل نورد سرد به سه مسئله جداگانه مربوط میشود: تلرانس ابعادی، پرداخت نهایی، وضعیت تنش داخلی. هر دو از نظر شیمیایی یکسان هستند. تفاوت پس از خروج تختال از دستگاه ریختهگری خود را نشان میدهد.
| صفت | نورد گرم | نورد سرد |
|---|---|---|
| دمای نورد | >1,000 درجه سانتیگراد (بالاتر از تبلور مجدد) | دمای اتاق |
| ضخامت تحمل | ±0.3 تا ±0.5 میلیمتر روی ورق | ±0.05 تا ±0.1 میلیمتر روی ورق |
| سطح | پوسته آسیاب، حفرههای پوسته پوسته شدن جزئی | صاف، روغنکاری شده، آماده رنگآمیزی |
| قدرت تولید | خط پایه (A36 = 36 ksi) | ۱۰ تا ۲۰ درصد بیشتر به دلیل سختشوندگی کرنشی |
| حق بیمه هزینه | خط مقدم | حدود ۲۰ تا ۳۵ درصد بیشتر در هر تن |
| بهترین برای | اشکال سازهای، صفحات، ساخت و ساز در مواردی که ابعاد قابل ماشینکاری باشند | پنلهای بدنه خودرو، پوسته لوازم خانگی، هر چیزی که رنگ شده یا دیده میشود |
فولاد نورد گرم و سرد: قانون «قبل از اجرا، مراحل را طی کنید»: اگر میخواهید آن را رنگ کنید، به آن جوش دهید یا مشتری آن را ببیند، نورد سرد را انتخاب کنید. اگر قرار است ماشینکاری، برش یا در شکل دیگری پنهان شود، نورد گرم سریعتر و ارزانتر است. نورد گرم «ترشی و روغنکاری شده» (P&O) سطحی تقریباً CR با هزینههای HR فراهم میکند، زیرا پوستههای نورد با اسید شسته میشوند و یک لایه روغن ماشینکاری سبک از زنگزدگی آن تا زمان رنگآمیزی جلوگیری میکند - اگر به جوش تمیز و بدون زنگزدگی نیاز دارید یا نیاز به رنگآمیزی سطح برای داشتن ظاهری براق دارید، عالی است.
جوشکاری فولاد کربنی: MIG، TIG، Stick و Laser

تقریباً هر فرآیند جوشکاری موجود در کارگاه قادر به جوشکاری فولاد کربنی است - سوال این است که کدام فرآیند، نرخ رسوب صحیح و ویژگی اتصال را با هزینه مناسب فراهم میکند. چهار مسیر معمول در این طیف غالب هستند: MIG/GMAW (سیم قرقره نیمه اتوماتیک)، TIG/GTAW (میله دقیق)، SMAW/stick (الکترودهای روکشدار) و جوشکاری لیزری. هر کدام برای ضخامت، مونتاژ و ظاهر نهایی خاص، درستی تعریفشدهای دارند.
| روند | دامنه ضخامت | پرکننده پیشفرض | کیفیت لبه |
|---|---|---|---|
| جوشکاری میگ/گگماتیو | 1.5 - 25 میلیمتر | ER70S-6 | خوب؛ پاشش معمولی، نیاز به تمیز کردن دارد |
| جوشکاری قوس الکتریکی با گاز محافظ (TIG/GTAW) | 0.5 - 6 میلیمتر | ER70S-2 یا ER70S-6 | عالی؛ بدون پاشش، رسوب آهسته |
| چوب / SMAW | 3 - 40 میلیمتر | E7018 (کم هیدروژن) | مقاوم در برابر شرایط محیطی؛ سرباره باید خرد شود |
| جوشکاری لیزر | ۰.۱ تا ۱۰ میلیمتر (با دست تا ۴ میلیمتر) | ER70S-6 یا خودزا | عالی؛ حداقل HAZ، نیاز به نصب بسیار دقیق |
چرا ER70S-6 پرکننده پیشفرض برای فولاد نرم است؟
ER70S-6 به یک دلیل، پرمصرفترین سیم MIG در جهان است: ساختار شیمیایی آن به گونهای طراحی شده است که فولاد نرم زنگزده، کمی آلوده و پوسته پوسته شده را جوشکاری کند و همچنان جوشی سالم ایجاد کند. عدد «۶» نشاندهنده محتوای بالاتر سیلیکون و منگنز (حدود ۰.۶۵٪ Si، حدود ۱.۵۰٪ Mn) است که به عنوان یک اکسیدزدا عمل میکند و اکسیژن جذب شده از اکسیدهای سطحی را در حین جوشکاری پاک میکند. در مقابل، ER70S-2 یک سیم با شیمی پاککننده است که برای فلز پایه از قبل تمیز شده در نظر گرفته شده است - که معمولاً در کار TIG روی لبههای آماده شده استفاده میشود.
یک قانون که سازندگان به سرعت یاد میگیرند: ER70S-6 تمام فولادهای کربنی تا گرید A572 50 را پوشش میدهد. اگر گرید 65 یا بالاتر را در نظر بگیرید، به ER80S-D2 یا ER100S-G نیاز دارید - استفاده از ER70S-6 روی یک HSLA با استحکام بالاتر، اتصال را به خوبی پوشش نمیدهد و جوش به حلقه ضعیف تبدیل میشود. این رایجترین خطای جوشکاری با استحکام غیرمشابه در ساخت سازه است.
دو علت شکست جوش فولاد کربنی، استحکام ضعیف پرکننده/فلز پایه - (رایجترین در کارگاه) و معادل کربن (Ceq) بیش از 0.45٪ همراه با عدم پیش گرمایش است. (Ceq = C+Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15). در صورت انجام پیش گرمایش تا دمای 150-200 درجه سانتیگراد (300-400 درجه فارنهایت)، در 24-48 ساعت ترکهای سرد خواهید داشت - که اغلب در چرخههای ماشینکاری یا رنگآمیزی نهایی پنهان میشوند.
برای کارهای مقاطع نازک که در آنها ورودی گرما و اعوجاج اهمیت دارد - که معمولاً در سینکهای فولادی ضد زنگ، محفظههای باتری خودروهای برقی و مجموعههای ورق فلزی دقیق دیده میشود - تجهیزات جوشکاری لیزر صنعتی فیبر ، یک منطقه تحت تأثیر گرما باریک (1 تا 2 میلیمتر) را با سرعت رسوبگذاری قابل رقابت با MIG روی مواد زیر 4 میلیمتر ارائه میدهد. HAZ باریک مزیت واقعی فولاد کربنی است: این منطقه سختی فلز پایه را روی مواد عملیات حرارتی شده حفظ میکند، در حالی که MIG بیش از حد سخت میکند.
برش فولاد کربنی: لیزر فیبری، پلاسما، اکسیژن-سوخت و واترجت
چهار نوع برش، بیشتر کارهای فولاد کربنی را پوشش میدهند که هر کدام در اینجا به عنوان انتخاب ایدهآل برای ضخامت صفحه، تلرانس لبه و حجم خاص نشان داده شدهاند؛ انتخاب ایدهآل فقط به این سه عدد بستگی دارد.
| روند | ضخامت عملی | عرض کرف | کیفیت لبه | ساختن |
|---|---|---|---|---|
| لیزر فیبر (6 کیلووات) | 0.5 - 25 میلیمتر | 0.15 - 0.4 میلیمتر | عالی؛ تقریباً عمود | <0.2 میلی متر |
| لیزر فیبر (12 کیلووات) | 0.5 - 40 میلیمتر | 0.2 - 0.6 میلیمتر | عالی در کمتر از ۲۵ میلیمتر؛ خوب در ۲۵ تا ۴۰ میلیمتر | <0.4 میلی متر |
| لیزر فیبر (20 کیلووات) | 1 - 60 میلیمتر | 0.3 - 0.8 میلیمتر | عالی در کمتر از 40 میلیمتر | <0.5 میلی متر |
| پلاسما (اچدی) | 3 - 50 میلیمتر | 2.5 XNUMX میلی متر | کمی مورب؛ معمولاً تفاله | 1 - 2 میلیمتر |
| اکسي سوخت | 6 - 300 میلیمتر | ۳ تا ۵ میلیمتر | زبر؛ پوسته سرباره/اکسید | 3 - 6 میلیمتر |
| واترجت | 1 - 150 میلیمتر | 1 XNUMX میلی متر | عالی روی هر ضخامتی؛ فرآیند خنک | هیچکدام (برش سرد) |
📐 نکته مهندسی در انتخاب گاز کمکی در لیزر فیبری: زیر ۱۲ میلیمتر، ۱۰۰٪ N2 لبهای بدون سرباره و آماده رنگآمیزی ایجاد میکند - N2 یک توده بیاثر ایجاد میکند و گرما مستقیماً از شیار خارج میشود. بالای ۱۲ میلیمتر، ۱۰۰٪ O2 اکسید آهن موجود در فولاد را به صورت گرمازا میسوزاند: این نه تنها سرعت برش را افزایش میدهد، بلکه گرمای اضافی باعث تشکیل لایهای از پوسته اکسید روی سطح برش میشود که بعداً باید تراشیده شود تا سطحی قابل جوشکاری یا رنگآمیزی باقی بماند. تقاطع N2/O2 وابسته به گرید است. برای گرید ۵۰، A572-50، مرز عملی N2/O2 نزدیک به ۱۰ میلیمتر است، زیرا محتوای بالاتر Mn رفتار سرباره را تغییر میدهد.
یک تصور غلط که ارزش کنار گذاشتن دارد، این جمله ساده است که «لیزر فیبری در کمتر از ۸ میلیمتر برنده میشود، پلاسما در بالاتر». این جمله در حدود سال ۲۰۱۸، زمانی که اکثر لیزرهای نصب شده ۴ تا ۶ کیلووات بودند، صادق بود. با سیستمهای ۱۲ کیلوواتی و ۲۰ کیلوواتی که اکنون به طور گسترده در دسترس هستند، لیزر فیبری عمیقاً وارد قلمرو سنتی پلاسما میشود - برش عملی فولاد کربنی ۴۰ تا ۶۰ میلیمتری واقعبینانه است، با کیفیت لبه به طور قابل توجهی بهتر و یک دهم عرض برش. مزایای باقی مانده برای پلاسما، هزینه سرمایه (هنوز تقریباً نصف لیزر معادل) و تحمل مواد تابدار یا پوسته پوسته شدهای است که پرتو لیزر را از کانون خارج میکند.
در کارگاههایی که کار با ضخامتهای مختلف انجام میشود - یک روز صفحات فلزی و روز دیگر صفحات سازهای - دستگاههای برش لیزر فیبری مدرن در محدوده ۶ تا ۱۲ کیلووات اکنون محدوده عملی فولاد کربنی ۰.۵ تا ۴۰ میلیمتر را با یک دستگاه پوشش میدهند و جایگزین لیزر پلاسما به علاوه CO₂ قدیمیتر با دو دستگاه میشوند.
چشمانداز صنعت ۲۰۲۶: فولاد سبز، بهروزرسانیهای استانداردها و آنچه در حال تغییر است

دو تغییر ساختاری، نحوه تأمین فولاد کربنی را در سالهای ۲۰۲۵-۲۰۲۷ تغییر شکل میدهند. اولین مورد، ظهور احیای مستقیم مبتنی بر هیدروژن (H₂ DRI-EAF) است که اکنون از مقیاس آزمایشی به مقیاس تجاری در حال حرکت است. گزارش دستور کار پیشرفت ۲۰۲۵ آژانس بینالمللی انرژی (IEA) مسیر H₂ DRI-EAF را به عنوان "به عنوان یک گزینه کم انتشار ترجیحی در مناطق خاص در حال ظهور" معرفی میکند، و پروژه HYBRIT سوئد (SSAB / LKAB / Vattenfall) به عنوان پرچمدار اروپا در این زمینه شناخته میشود. یک داستان جغرافیایی غیرمنتظره: در سپتامبر ۲۰۲۵، شرکت فولاد جیندال دومین کارخانه آهن بریکت گرم ۲.۵ میلیون تنی در سال را در دقم، عمان، با استفاده از خط DRI تنوا راهاندازی کرد - که طبق گزارش نوامبر ۲۰۲۵ IEEFA ، خاورمیانه را به سرعت به عنوان یک قطب تأمین فولاد سبز قرار میدهد.
تغییر دوم به سمت خرید ضربه میزند: فولادسازی با کوره قوس الکتریکی اکنون بیش از ۷۰٪ از تولید فولاد ایالات متحده را تشکیل میدهد و کوره قوس الکتریکی طیف شیمیایی بسیار وسیعتری را نسبت به روش BOF میپذیرد. تأثیر عملی خالص برای مشتریانی که فولاد کربنی میخرند: تلرانس شیمیایی وسیعتر. گرید A36 از یک کارخانه ممکن است ۰.۲۰٪ سانتیگراد و دیگری ۰.۲۸٪ سانتیگراد باشد. هر دو مشخصات حرارتی را برآورده میکنند، اما ویژگیهای فرزکاری و جوشکاری متفاوت است.
جابجایی لیزر فیبری همچنان منحنی هزینه را خم میکند. با رقابتی شدن سیستمهای ۱۲ کیلوواتی و ۲۰ کیلوواتی از نظر هزینه سرمایهای، جایگاه پلاسما بالای ۲۵ میلیمتر در حال کوچک شدن است. انتظار میرود کارگاههای بیشتری به جای استفاده از سلولهای موازی پلاسما و لیزر، یک لیزر فیبری واحد با پوشش ۰.۵ تا ۴۰ میلیمتر را استاندارد کنند.
از سهماهه سوم ۲۰۲۶ به بعد، برای هر سفارش ASTM A36 بالای ۵ تن، گواهی آزمایش آسیاب درخواست کنید - تغییرپذیری قراضه ورودی در کارخانههای EAF باعث افزایش تلرانس عیار میشود و «مطابق با مشخصات» دیگر به معنای «یکنواخت» نیست. MTC به شما میگوید که واقعاً چه چیزی در محموله وجود دارد، نه فقط آنچه مشخصات اجازه میدهد.
پرسش و پاسخهای متداول
س: معایب فولاد کربنی چیست؟
مشاهده پاسخ
س: آیا فولاد کربنی زنگ میزند؟
مشاهده پاسخ
س: تفاوت بین فولاد نرم و فولاد کربنی چیست؟
مشاهده پاسخ
س: آیا فولاد پرکربن از فولاد نرم قویتر است؟
مشاهده پاسخ
س: لیزر فیبری تا چه ضخامتی از فولاد کربنی را میتواند برش دهد؟
مشاهده پاسخ
نکته ویژه: چک لیست گواهی آزمایش کارخانه برای خریداران فولاد کربنی
MTC سندی است که ثابت میکند جنس روبروی شما واقعاً با مشخصات ذکر شده در نقشه مطابقت دارد. هر خرید جدی فولاد کربنی باید با یک MTC همراه باشد. شش فیلد زیر عناصر ضروری ممیزی را پوشش میدهند که یک بازرس مخازن تحت فشار ASME در هنگام دریافت تأیید میکند.
- ✔
تعیین درجه - مشخصات کامل ASTM/ASME/AISI مطابق با سفارش خرید (مثلاً "ASTM A36-19" یا "ASME SA-106 Gr B") - ✔
عدد گرما - شناسه منحصر به فرد حرارت آسیاب، قابل ردیابی به یک مذاب واحد و سابقه شیمیایی - ✔
ترکیب شیمیایی — آنالیز پاتیل: حداقل کربن، منگنز، فسفر، گوگرد، سیلیسیم؛ عناصر آلیاژی در مواردی که گرید به آنها نیاز دارد - ✔
خواص مکانیکی — مقادیر واقعی اندازهگیری شده برای تسلیم، کشش و ازدیاد طول؛ نه صرفاً «مطابق با مشخصات» - ✔
مرجع روش آزمون — ASTM E8 برای تنش، ASTM A370 برای مکانیک عمومی، ASTM A578 اگر UT انجام شده باشد - ✔
احراز هویت صادرکننده — نام کارخانه، امضا/مهر متالورژیست گواهیدهنده، تاریخ صدور و نوع EN 10204 (معمولاً 3.1 یا 3.2 برای خدمات حساس)
اگر هر یک از این شش فیلد وجود ندارد، مبهم است یا به صورت دستی ویرایش شده است، گواهی را به عنوان گواهی تأیید نشده در نظر بگیرید و از تأمینکننده درخواست صدور مجدد بدون نقص کنید. برای کارهای مخازن تحت فشار، سازه و هوافضا، MTC بخشی از سوابق قانونی دائمی است و مدتها پس از بهرهبرداری از مواد، ممیزی میشود.
تجهیزات لیزر صنعتی برای ساخت فولاد کربنی را بررسی کنید →
درباره این تحلیل
این راهنما در مورد اینکه فولاد کربنی چیست و چگونه میتوان از بین گریدهای آن انتخاب کرد، از تعاریف AISI، اندازهگیریهای چگالی NIST، دادههای مکانیکی ASM MatWeb، مشخصات ASTM برای A36/A53/A572/A500/A106، گزارش دستور کار دستیابی به موفقیت IEA 2025 در مورد کربنزدایی فولاد، و روشهای جوشکاری و برش لیزری گزارششده در محل از انجمنهای ساخت، گردآوری شده است. در مواردی که محدودههای قیمت کارخانهای 2025 برای مقایسه هزینه کربن در مقابل فولاد ضد زنگ ذکر شده است، هیچ استناد اولیه واحدی وجود ندارد. محدودهها به صورت معمول ارائه شدهاند و باید قبل از مشخصات، با تأمینکنندگان فعلی تأیید شوند.
منابع و مراجع
- چگالی فولادهای کربنی نورد گرم شده و عملیات حرارتی شده (مقاله علمی NBS 562) — موسسه ملی استاندارد و فناوری (NIST)
- گزارش دستور کار دستیابی به موفقیت ۲۰۲۵ — فولاد — آژانس بینالمللی انرژی
- بررسی جهانی هیدروژن ۲۰۲۲ — آژانس بینالمللی انرژی
- عمان در خط مقدم گذار به فولاد سبز — موسسه اقتصاد انرژی و تحلیل مالی (نوامبر ۲۰۲۵)
- توسعه هایبریت — سرمایه گذاری مشترک SSAB / LKAB / Vattenfall، سوئد
- فولاد کربن - ویکی پدیا (به نقل از تعریف AISI از طریق کل مواد)
- فولاد AISI 1018 - برگه اطلاعات مواد — ASM MatWeb
- هندبوک ASM، جلد ۱: خواص و انتخاب - آهن، فولاد و آلیاژهای با کارایی بالا (ویرایش دهم) — ASM International
- AWS D1.1: آییننامه جوشکاری سازهای - فولاد — انجمن جوشکاری آمریکا
مقالات مرتبط
- 15 تولیدکننده برتر دستگاه برش لیزر CO₂ در سال 2025 - فهرست بهروز شده - راهنمای همراه برای کارگاههای ارزیابی برشهای لیزری برای فولاد کربنی و اکریلیک
- تجهیزات تمیز کردن لیزر - پالس، فیبر، کوله پشتی و دستی - حذف زنگ و پوسته نورد از فولاد کربنی بدون مواد ساینده
- علامت گذاری لیزری روی فولاد ضد زنگ - شناسه دائمی و قابلیت ردیابی روی گریدهای آستنیتی
- 15 تولیدکننده برتر ماشین آلات CNC در جهان که باید بشناسید - زمینه گستردهتر برای کارگاههای تولیدی که تجهیزات فولاد کربنی را تهیه میکنند