Le plastique ABS expliqué : chimie, propriétés, fabrication et recyclage
Dernière mise à jour: mai 2026
Si vous avez déjà tenu une brique Lego, un tableau de bord de voiture ou le boîtier d'un mixeur, vous avez déjà manipulé du plastique ABS. Mais qu'est-ce que le plastique ABS exactement, et pourquoi est-il si omniprésent ? L'ABS (acrylonitrile butadiène styrène) est un thermoplastique résistant et malléable, plébiscité par les ingénieurs lorsqu'une pièce doit absorber les chocs, conserver sa forme et avoir une apparence soignée. Ce guide détaille sa composition chimique, ses caractéristiques techniques, son processus de fabrication et de transformation, ses applications concrètes, ses performances par rapport à d'autres plastiques, son profil de sécurité et les perspectives de recyclage à l'horizon 2026 et au-delà.
Caractéristiques principales : Aperçu du plastique ABS
| Nom chimique | Acrylonitrile butadiène styrène (terpolymère) |
| Type de polymère | Thermoplastique technique amorphe |
| Densité | 1.04 - 1.06 g/cc |
| Résistance à la traction | 30 à 50 MPa (valeur typique), jusqu'à 70 MPa pour les qualités élevées |
| Module de traction | ~2 270 MPa (selon la fiche technique ISO 527-2) |
| Transition vitreuse (Tg) | 105 – 108 °C (moyenne ~107 °C) |
| HDT (0.45 MPa) | 90 - 100 ° C |
| Température de traitement | 200 – 250 °C (varie selon la qualité) |
| Processus communs | Moulage par injection, extrusion, impression 3D FDM, thermoformage |
Qu’est-ce que le plastique ABS ?
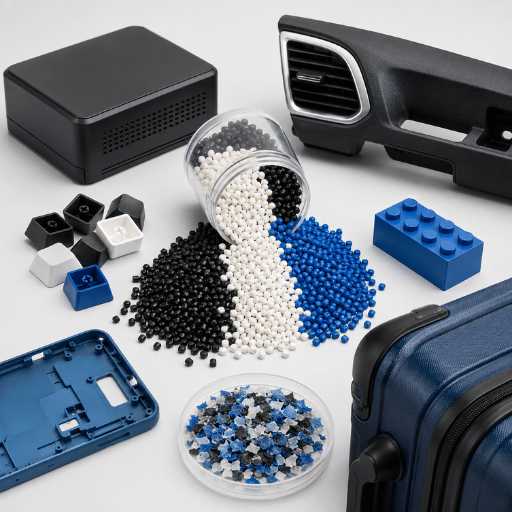
Le plastique ABS est un terpolymère thermoplastique amorphe composé d'une chaîne principale de trois monomères différents : l'acrylonitrile, le butadiène et le styrène. Les propriétés physiques distinctes de chaque monomère se combinent pour former un plastique unique, tirant parti des atouts de chaque composant tout en compensant leurs faiblesses individuelles. L'acrylonitrile confère une résistance chimique et aux hautes températures ; le butadiène, une bonne résistance aux chocs ; et le styrène, qui rend le polymère rigide, résistant aux rayures et facile à transformer.
Cela permet d'obtenir un plastique technique flexible qui peut être moulé par injection, extrudé, moulé par soufflage, thermoformé et imprimé en 3D.
L'appellation « thermoplastique » est essentielle. Contrairement aux plastiques thermodurcissables, qui se réticulent de façon permanente après polymérisation, une pièce en ABS peut être réchauffée et remodelée à plusieurs reprises. Cette propriété unique – la refusion possible – rend l'ABS recyclable en principe et économiquement viable pour les lignes de production à grande échelle. Pour une présentation plus complète de la famille des thermoplastiques et de leurs différences avec les thermodurcissables , consultez notre aperçu.
L'ABS est parfois qualifié de polymère « biphasé » ou « renforcé par du caoutchouc ». Cette information permet de répondre à presque toutes les questions concernant la fiche technique ; consultez la section « Fabrication » ci-dessous pour plus de détails.
Propriétés de l'acrylonitrile butadiène styrène
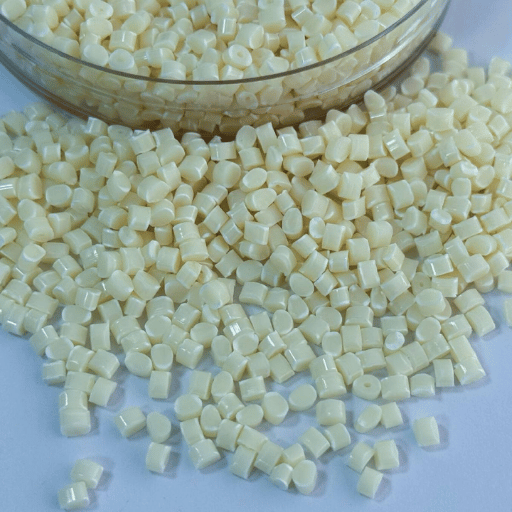
Les données présentées dans les caractéristiques techniques ci-dessus proviennent de plateformes de compilation de fiches techniques de polymères, comme la synthèse de MatWeb sur l'acrylonitrile butadiène styrène (ABS) , et de fiches techniques spécifiques à chaque nuance, établies selon les méthodes d'essai ISO 527-2 et ISO 11357-2. Pour l'ensemble des nuances, les valeurs sont très proches : densité de 1.04 à 1.06 g/cm³, température de transition vitreuse de 105 à 108 °C (moyenne de 107 °C) et limite d'élasticité en traction d'environ 46 MPa pour les nuances à usage général.
Ce que la fiche technique ne précise pas, c'est comment ces chiffres se traduisent en conditions réelles d'utilisation. Sous contrainte mécanique prolongée, l'ABS conserve sa forme – la stabilité dimensionnelle est l'un de ses principaux atouts – et sa surface est suffisamment lisse pour être peinte, collée avec des solvants comme l'acétone ou polie sans opérations secondaires. En revanche, sa résistance à la chaleur est modérée. Une pièce en ABS commence à ramollir au-delà de sa température de transition vitreuse, ce qui signifie que les tableaux de bord automobiles exposés au soleil en été et les boîtiers électroniques situés à proximité d'une alimentation électrique doivent être conçus en tenant compte de cette température de transition vitreuse de 90 à 100 °C.
✔ Avantages de l'ABS
- Résistance aux chocs et ténacité élevées — 2 à 7 pi-lb/po (Izod entaillé typique)
- Bonne rigidité avec une faible densité (1.04 – 1.06 g/cm³)
- Facile à mouler, à usiner et à post-traiter ; adhère bien à la peinture et aux adhésifs
- Isolant électrique puissant — rigidité diélectrique > 1 000 V sur parois épaisses
- Plus économique que le polycarbonate ou le nylon
- Recyclable — peut être refondu et regranulé
⚠ Limitations de l'ABS
- Résistance thermique modérée — ramollit au-dessus de ~105 °C Tg
- Jaunissement et fragilisation sous l'effet d'une exposition prolongée aux UV
- Combustible sans additifs ignifuges ; dégage de la fumée en brûlant
- Se dissout dans les solvants forts (acétone, MEK, esters)
- Perd sa résistance aux chocs dans les environnements froids (en dessous de 0 °C)
- Dilatation thermique supérieure à celle des plastiques cristallins ; les tolérances serrées exigent une attention particulière.
Fabrication du plastique ABS : de la polymérisation aux granulés
Ce matériau n'est pas une chaîne polymère unique, mais un mélange, et comprendre ce fait permet de décrypter presque tout le reste de sa fiche technique.
Comment est fabriqué le matériau ABS ?
Deux procédés industriels dominent la production d'ABS : la polymérisation en émulsion et la polymérisation en masse continue. Dans le procédé en émulsion, le styrène-acrylonitrile (SAN) est greffé sur des particules de polybutadiène préalablement formées par polymérisation du butadiène, puis le copolymère greffé est mélangé à la résine SAN hôte. Dans le procédé en masse continue, le caoutchouc de polybutadiène est dissous dans le mélange de monomères SAN et l'ensemble du système est polymérisé dans un réacteur continu.
L'ABS à masse continue — utilisé dans des applications à haute brillance ou à haute clarté — est, selon Plastics Technology Online, plus propre et moins contaminé par des additifs que l'ABS par voie d'émulsion (l'usine Versalis de Mantoue en est un exemple).
Les deux procédés convergent à ce stade : le polymère sort du réacteur sous forme fondue ou de suspension, est séché et dévolatilisé, puis introduit dans une extrudeuse de compoundage où sont incorporés des colorants, des inhibiteurs UV, des retardateurs de flamme et des modificateurs d'impact. Une fois le compoundage réalisé, le polymère fondu est granulé, séché et expédié aux mouleurs. Pour comprendre le fonctionnement du processus de compoundage, consultez notre description détaillée de la ligne d'extrusion de compoundage par greffage utilisée dans la production d'ABS ainsi que l'article plus général sur l'extrusion et son fonctionnement.
📐 Note technique — La règle des deux phases
L'ABS n'est pas un polymère unique. Au microscope électronique, on observe deux phases : une matrice SAN continue et vitreuse (la partie rigide composée de styrène et d'acrylonitrile) contenant des particules de caoutchouc polybutadiène, d'une taille typique de 0.1 à 1 µm, greffées à l'interface. Des travaux publiés dans des revues à comité de lecture, notamment l'imagerie 3D de particules de latex ABS réalisée par PMC et une étude de l'ACS de 2025 sur la morphologie des particules d'ABS, confirment cette architecture biphasique. La règle des deux phases : la ténacité de l'ABS est due à cette morphologie, et non à sa composition chimique. Lorsqu'une onde de choc frappe une pièce, la SAN rigide absorbe l'énergie de manière élastique tandis que les particules de caoutchouc dispersées cavitent et stoppent la propagation des fissures. En modifiant la taille des particules de caoutchouc ou le taux de greffage, on modifie la résistance aux chocs ; c'est le même principe qui permet aux composés de caoutchouc butadiène de renforcer de nombreux matériaux, des bandes de roulement des pneus aux panneaux de carrosserie.
Examiné par l'équipe d'ingénierie d'UDTECH — fabricants de lignes d'extrusion de compoundage et de recyclage.
Méthodes de fabrication de l'ABS : moulage par injection, extrusion et impression 3D
Une fois granulé, l'ABS peut être transformé en pièces finies grâce à une demi-douzaine de procédés différents. Tout dépend de la géométrie, du volume et de l'état de surface souhaités.
| Processus | température de fusion typique | Meilleur rapport qualité/prix |
|---|---|---|
| Le moulage par injection | Fusion à 220-250 °C ; moulage à 50-80 °C | Pièces complexes produites en grande série (boîtiers, pare-chocs, tableaux de bord) |
| Extrusion de tôles/profilés | fusion à 200-240 °C | Feuilles continues, tubes, panneaux (produits thermoformés sous vide) |
| Impression 3D FDM | Buse à 230-260 °C ; lit à 90-110 °C ; enceinte recommandée | Prototypes, outillage en petite série |
| Thermoformage | surface de 160 à 180 °C | Plateaux, emballages, garnitures intérieures automobiles |
| Soufflage | fusion à 200-230 °C | Pièces creuses, bouteilles, conduits |
Pourquoi utilise-t-on l'ABS pour le moulage par injection ?
Le moulage par injection représente la plus grande part de la consommation d'ABS, et ce matériau est privilégié sur les lignes de moulage par injection pour trois raisons principales. Premièrement, sa fluidité à l'état fondu est excellente : l'ABS remplit les parois fines et les détails avec précision, sans défaut, et sa solidification se fait avec un faible retrait (environ 0.4 à 0.7 %), ce qui garantit des pièces moulées aux dimensions exactes. Deuxièmement, la surface est prête à l'emploi dès la sortie du moule : brillante, peignable et collable. Troisièmement, l'ABS supporte bien les textures et les couleurs, c'est pourquoi les garnitures automobiles visibles sont presque toujours moulées en ABS pur ou en mélange ABS/PC.
La fabrication de feuilles, de tubes et de panneaux suit un processus différent. L'ABS granulé est introduit dans une extrudeuse à vis unique ou double , fondu, extrudé à travers une filière, puis refroidi sur des rouleaux de calibrage. Sur une ligne de taille moyenne, les cadences de production courantes sont de 200 à 800 kg/h. Si vous recherchez des équipements, notre présentation des configurations d'extrudeuses à chaud détaille les choix de géométrie de vis pour les polymères de type ABS, tandis que notre article plus général sur les composites thermoplastiques et leur transformation aborde les différentes formulations d'ABS.
Cas concret : Un fabricant d’électronique grand public devait spécifier une coque extérieure moulée par injection pour un routeur sans fil. Son premier prototype utilisait de l’ABS pur ; des tests de cyclage thermique dans une enceinte à 60 °C ont révélé l’apparition d’ondulations de surface après 200 heures, à proximité du boîtier d’alimentation interne. La solution a consisté à opter pour un mélange ABS/PC 70/30, ce qui a permis d’élever la température de transition vitreuse (HDT) de la pièce à environ 115 °C sans modifier le moule. Ce constat s’applique également à tout boîtier étanche où la chaleur ambiante et interne amène la pièce à proximité de la zone de ramollissement de l’ABS.
Applications du plastique ABS dans divers secteurs d'activité
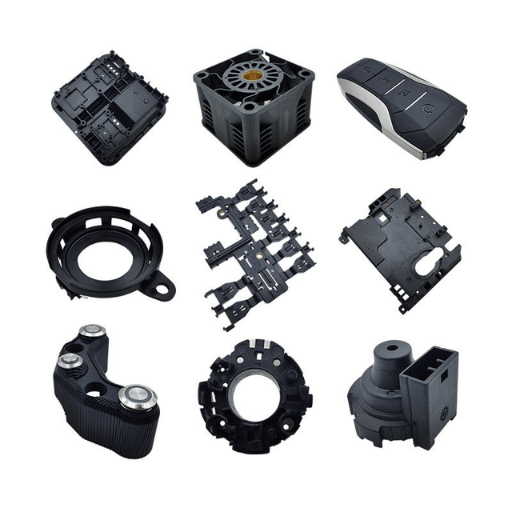
Si vous visitez une maison et une usine typiques le même matin, vous pourrez généralement compter plus de cinquante pièces différentes en ABS avant midi. Les applications se concentrent dans quelques secteurs d'activité, chacun exploitant une caractéristique différente du matériau.
- ✔Pièces automobiles — Tableaux de bord, supports de tableau de bord, garnitures, coques de rétroviseurs, calandres, renforts intérieurs de pare-chocs. La résistance aux chocs et une finition de surface soignée font de l'ABS un matériau idéal pour les pièces visibles, souvent associé au PC pour une meilleure résistance à la chaleur.
- ✔Electronique grand public — Claviers, coques de souris, télécommandes, cadres d'écran, boîtiers d'aspirateurs. Sa rigidité diélectrique et sa facilité de moulage en font un matériau de choix pour les boîtiers non blindés.
- ✔Électroménagers — Revêtements de portes de réfrigérateur, cuves de lave-linge (en mélanges HIPS/ABS), corps de petits appareils électroménagers. Surface lisse et résistance chimique aux produits d'entretien ménagers.
- ✔Jeux et loisirs — Les briques Lego sont en ABS depuis 1963, et ce matériau reste la norme pour les équipements de protection comme les casques et les protège-tibias en raison de sa résistance aux chutes.
- ✔Médical et laboratoire — Boîtiers d’appareils de diagnostic, poignées d’instruments, supports d’échantillons, couvercles de centrifugeuses. Compatibles avec la stérilisation à l’oxyde d’éthylène et par irradiation gamma, mais non homologués pour les implants permanents.
- ✔Construction — Tuyaux de plomberie DWV (les tuyaux ABS sont noirs, contrairement aux tuyaux PVC blancs), protections de bord, raccords de conduit, boîtiers d'outils.
- ✔contact alimentaire — ustensiles de manipulation des aliments, boîtiers d'équipements de transformation des aliments, composants d'emballage — couverts par la réglementation de la FDA abordée dans la section sécurité ci-dessous.
ABS contre PLA, PVC et polycarbonate
Le choix des matériaux se résume rarement à « ABS ou rien ». Généralement, un ingénieur choisit entre l'ABS et l'un des trois matériaux les plus proches : le PLA (acide polylactique) pour l'impression de bureau ou les composants biodégradables, le PVC pour la tuyauterie et les environnements chimiques, et le polycarbonate (PC) pour les applications nécessitant une résistance aux chocs équivalente à celle de l'ABS à des températures plus élevées.
| Propriétés | ABS | Le PLA | PVC | Polycarbonate |
|---|---|---|---|---|
| Tg / adoucissement | ~ 107 ° C | ~ 60 ° C | ~ 80 ° C | ~ 145 ° C |
| Izod cranté | 2 – 7 pi-lb/po | 0.3 – 0.6 pi-lb/po | 1 – 2 pi-lb/po | 12 – 18 pi-lb/po |
| Extérieur / UV | Mauvais sans stabilisateurs | Mauvais ; hydrolyse | Bon | Modéré ; nécessite une couche de protection UV |
| Biodégradable | Non | Compost industriel uniquement | Non | Non |
| contact alimentaire | Oui (21 CFR 177.1020) | Oui | Édition | Oui (notes dérivées du BPA restreintes) |
| Coût relatif | Bas – moyen | Milieu | Low | Moyen – haut |
Cadre décisionnel — Choisir en fonction des exigences
- Besoin de résistance aux chocs, d'usinabilité et de surface peignable → ABS.
- Besoin de biodégradabilité ou d'impression à basse température de transition vitreuse (Tg) → PLA (bioplastique polylactide).
- Résistance chimique et stabilité aux UV requises → PVC pour applications chimiques et extérieures.
- Besoin de transparence ou de résistance maximale aux chocs → polycarbonate (PC) pour les applications à fort impact.
- Besoin d'une moulabilité équivalente à celle de l'ABS avec une résistance à la chaleur du PC → Mélange ABS/PC.
Le plastique ABS est-il sans danger ? BPA, FDA et risques pour la santé
Des questions de sécurité se posent presque systématiquement dès que l'ABS apparaît dans un produit de consommation. En résumé : il est considéré comme sûr pour un usage général, y compris le contact direct avec les aliments, et ne contient pas de bisphénol A. Une explication plus détaillée fait intervenir trois réglementations différentes.
Le plastique ABS est-il sans BPA ?
Oui. Composé d'acrylonitrile, de butadiène et de styrène — trois monomères qui ne contiennent ni ne génèrent de bisphénol A (BPA) —, l'ABS ne contient pas de BPA. Dans les médias, le BPA est souvent associé au polycarbonate, car ce dernier est synthétisé à partir de BPA et est parfois confondu avec l'ABS, les deux étant présents dans les bouteilles et les boîtiers électroniques. Les recommandations de la FDA concernant le BPA portent explicitement sur le polycarbonate et les revêtements en résine époxy, et non sur l'ABS. Si vous voyez la mention « ABS sans BPA » sur une fiche technique, cette allégation est techniquement redondante : le polymère n'a jamais contenu de BPA. Seules des traces peuvent s'y introduire par contamination d'additifs, c'est pourquoi les fournisseurs d'ABS de qualité alimentaire et médicale exigent la déclaration des additifs pour chaque lot.
Pour le contact alimentaire direct, la réglementation applicable est la norme 21 CFR 177.1020 – Copolymère acrylonitrile/butadiène/styrène (ABS) , qui fait partie de la réglementation de la FDA relative aux additifs alimentaires indirects. Toute résine ABS respectant les limites de monomères résiduels et d'additifs définies dans cette section « peut être utilisée sans danger comme article ou composant d'articles destinés à être utilisés avec tous les aliments ». Cela inclut les ustensiles de cuisine, les boîtiers de robots culinaires et la plupart des intérieurs d'appareils de cuisine. Les fabricants de dispositifs médicaux stérilisent systématiquement les composants en ABS à l'oxyde d'éthylène ou par irradiation gamma, mais l'ABS n'est pas homologué pour l'implantation permanente – les données de biocompatibilité à long terme pour cet usage sont insuffisantes.
Recyclage du plastique ABS : des déchets aux granulés de seconde vie
L'ABS étant un thermoplastique, il peut être refondu et regranulé, donnant naissance à une véritable filière de recyclage de l'ABS. Selon les études de marché de Precedence, le marché des résines ABS recyclées devrait atteindre 1.69 milliard de dollars en 2025, avec des projections à 1.83 milliard de dollars en 2026 et à 3.34 milliards de dollars d'ici 2034. Dataintelo, quant à elle, estime le marché global des services de recyclage de l'ABS à 9.4 milliards de dollars en 2025, avec un taux de croissance annuel composé (TCAC) de 8.6 %. Le marché mondial total de l'ABS, incluant les matières premières vierges, représente environ 12.21 millions de tonnes par an, d'après une étude MDPI de 2025 sur le recyclage durable de l'ABS.
Deux filières de recyclage sont actuellement utilisées. Le recyclage mécanique est la plus répandue : les déchets sont triés, broyés, lavés, séchés et réextrudés en granulés sur une ligne d'extrusion dédiée. Une étude de MDPI Processes de 2024 sur le recyclage mécanique des mélanges PC/ABS post-industriels issus de déchets automobiles chromés montre que cette filière est exploitée à l'échelle industrielle, même avec des pièces métallisées qui auraient été considérées comme non recyclables il y a dix ans. Le principal goulot d'étranglement n'est pas le polymère lui-même, mais l'infrastructure de tri. Les assemblages multi-matériaux et les qualités contenant des additifs (ignifuges, chargés de fibres de verre, mélangés à du PC) nécessitent un tri à la source ou un tri par proche infrarouge pour garantir une qualité optimale des matériaux recyclés. Pour en savoir plus sur les équipements utilisés dans ce processus, consultez notre aperçu des flux de plastiques recyclables et des équipements de traitement.
Le recyclage chimique est une technologie émergente. Une étude publiée en 2024 dans ChemSusChem décrit l'acétolyse sélective des mélanges PC/ABS : le polycarbonate est dépolymérisé tandis que l'ABS reste intact, ce qui permet de séparer et de récupérer les deux matériaux de manière propre. NASA ADS recense des travaux complémentaires sur la pyrolyse de PC/ABS ignifugé à l'échelle pilote. Ces procédés ne sont pas encore compétitifs en termes de prix avec la résine vierge, mais ils résolvent le problème de contamination qui limite le recyclage mécanique.
Cas concret : Un équipementier automobile de premier rang en Europe centrale envoyait chaque année 380 tonnes de déchets d’ABS chromé en décharge, la métallisation rendant le recyclage mécanique conventionnel non rentable. Cette même étude MDPI de 2024 décrit un procédé qui consiste à décaper chimiquement la couche de chrome, puis à regranuler mécaniquement le polymère nettoyé. Ce procédé permet de récupérer environ 78 % de la masse initiale, avec un recyclat de qualité acceptable pour les pièces automobiles non destinées à l’exposition. Le matériau récupéré est réintégré dans le même flux de production, mélangé à 20 % avec de la résine vierge, ce qui réduit le coût des matériaux par pièce d’environ 9 %.
Perspectives du secteur ABS : tendances 2025-2026
Trois forces influenceront les décisions relatives aux spécifications de l'ABS jusqu'en 2026 et 2027.
Obligations relatives au contenu recyclé. Le règlement européen sur les emballages et les déchets d'emballages (PPWR) fixe des seuils minimaux de contenu recyclé pour les emballages plastiques à partir de 2030, avec des étapes intermédiaires de déclaration entre 2026 et 2028. Les composants d'emballage contenant de l'ABS et les boîtiers en ABS des appareils électroniques grand public vendus dans l'UE devront faire l'objet d'une vérification du pourcentage de contenu recyclé post-consommation (PCR) dans leur dossier technique. Si vous utilisez de l'ABS pour un produit destiné au marché de l'UE, attendez-vous à ce que les audits fournisseurs exigent une documentation PCR d'ici 2027.
Évolution du marché. Le marché de la résine ABS recyclée devrait presque doubler entre 2025 et 2034 (Precedence Research), et le marché plus large des services de recyclage de l'ABS connaît une croissance annuelle composée de 8.6 % (Dataintelo). La valeur totale du marché des plastiques est estimée à 832.62 milliards de dollars américains d'ici 2034, mais la part des plastiques recyclés contribue de manière disproportionnée à cette croissance.
Évolution des procédés. La polymérisation en masse continue gagne du terrain sur les procédés d'émulsion pour la construction de nouvelles usines d'ABS, car elle produit une résine plus propre avec moins de résidus d'additifs — un point de plus en plus important lorsque les transformateurs en aval disposent de budgets d'additifs restreints pour respecter les limites REACH et RoHS.
Action du lecteur : Si vous établissez un cahier des charges ABS ou un contrat d’approvisionnement pour la production de 2026, demandez au fournisseur : (1) le pourcentage de PCR avec documentation de traçabilité ; (2) les certificats de conformité REACH et RoHS datant de moins de 12 mois ; et (3) les informations relatives aux retardateurs de flamme, y compris la présence de déca-BDE ou de substituts de paraffine chlorée à chaîne courte. Ces trois éléments permettront de gagner du temps lors des audits ultérieurs.
Questions fréquemment posées
Q : Que signifie le plastique ABS ?
Voir la réponse
Q : Le plastique ABS est-il sans BPA ?
Voir la réponse
Q : Quel est le point de fusion du plastique ABS ?
Voir la réponse
Q : Peut-on souder le plastique ABS ?
Voir la réponse
Q : Le plastique ABS fond-il au soleil ?
Voir la réponse
Q : Quelle est la différence entre le plastique ABS et le plastique PVC ?
Voir la réponse
Q : Peut-on imprimer de l'ABS en 3D à la maison ?
Voir la réponse
Vous avez besoin d'équipement pour le compoundage ou le recyclage de l'ABS ?
UDTECH est spécialisée dans la construction d'extrudeuses industrielles – des systèmes utilisés pour retraiter et composer l'ABS en grandes quantités.
À propos de ce guide
Ce document de synthèse sectoriel a été rédigé à l'intention des ingénieurs, des concepteurs de produits et des responsables des achats chargés de prendre des décisions pratiques concernant les spécifications de l'ABS en 2026. Nous avons vérifié les données relatives à la résistance à la traction, à la transition vitreuse et à la température de déformation sous charge (HDT) par rapport aux fiches techniques de la gamme et des qualités d'ABS de MatWeb, conformément aux normes ISO 527-2 / ISO 11357-2. Les affirmations concernant la morphologie s'appuient sur des recherches évaluées par des pairs et publiées dans ACS IECR (2025) et PMC NCBI sur la morphologie des particules d'ABS.
Les données relatives au marché du recyclage proviennent de Precedence Research, Dataintelo et d'une étude MDPI de 2025 sur le recyclage durable de l'ABS. Les informations concernant le contact alimentaire font référence à la norme américaine 21 CFR 177.1020. En tant que fabricant d'équipements d'extrusion, nous développons des sections sur la fabrication et le recyclage ; le reste du document se veut une présentation neutre des matériaux.
Références et sources
- 21 CFR 177.1020 — Copolymère d'acrylonitrile/butadiène/styrène — Agence américaine des produits alimentaires et médicamenteux (FDA), eCFR.
- Bisphénol A (BPA) : Utilisation dans les applications en contact avec les aliments — Agence américaine des produits alimentaires et médicamenteux.
- Aperçu des matériaux pour l'acrylonitrile butadiène styrène (ABS) — MatWeb, agrégateur de fiches techniques de matériaux.
- Détermination de la morphologie particulaire des latex polymères ABS par imagerie 3D — PMC NCBI, Bibliothèque nationale de médecine des États-Unis.
- Progrès récents dans le recyclage durable des déchets d'acrylonitrile butadiène styrène — Développement durable de MDPI, 2025.
- Recyclage mécanique des mélanges PC/ABS post-industriels issus de déchets automobiles chromés — Procédés MDPI, 2024.
- Prévisions du marché des résines ABS recyclées 2025-2034 — Recherche de précédents.
- Rapport d'étude de marché sur le recyclage du plastique ABS 2034 — Dataintelo.