L'extrusion de feuilles est l'opération fondamentale à la base de la quasi-totalité des panneaux plats en plastique, des emballages de type barquette et des plaques rigides produits dans les usines modernes. Qu'il s'agisse d'une barquette alimentaire en PET de 0.5 mm ou d'un panneau de verrière en polycarbonate de 12 mm, le principe est similaire : chauffer la résine, la pressuriser dans une filière plate, la refroidir à l'aide de rouleaux spécialisés et obtenir une longue feuille continue. La principale différence réside dans la chimie de la résine, la configuration de la ligne et le niveau de précision dimensionnelle requis.
Ce document explique le processus, les matériaux, les équipements, les défauts et les perspectives pour 2026, apportant ainsi une nouvelle perspective aux décisions d'achat d'installations.
Fiche technique Extrusion en un coup d'oeil
| Limite feuille vs film | ≥ 0.25 mm (0.010 po) selon la norme ASTM D883 |
| débit de ligne typique | 30 kg/h (laboratoire) à 1 200 kg/h (haute vitesse) |
| Profil d'épaisseur réalisable | ±0.5 % avec AGC en boucle fermée (selon la division extrusion SPE) |
| Matériaux communs | PVC, PE, PP, PS, PET/APET/CPET, PMMA, PC, ABS |
| Coût de l'outillage par rapport à l'injection | Les filières d'extrusion fonctionnent avec une consommation initiale inférieure de 80 à 90 % (analyse Xometry). |
| trajectoire du marché | Croissance annuelle composée des plastiques extrudés de 3.9 % pour atteindre 221 milliards de dollars d'ici 2030 (Grand View) |
Qu’est-ce que l’extrusion de feuilles ? Définition, procédé de base et différences avec l’extrusion de films.
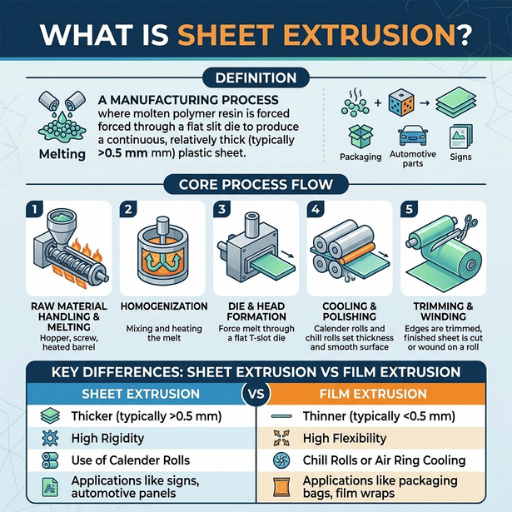
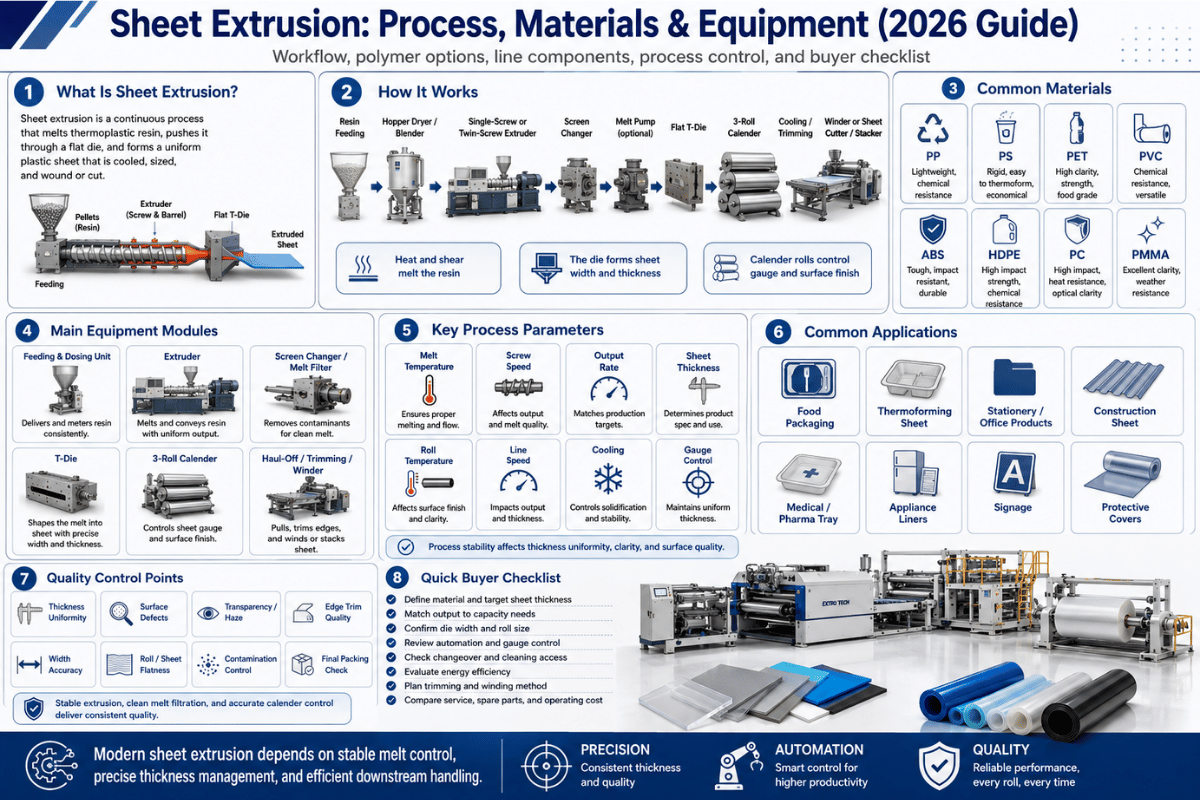
L'extrusion de feuilles est une technique de transformation à sec permettant de fabriquer en continu des feuilles thermoplastiques à partir de granulés de résine solide consommables. La résine est d'abord fondue et acheminée à travers une extrudeuse monovis ou bivis, puis forcée à travers une filière plate pour créer une feuille de plastique d'une largeur et d'une épaisseur spécifiées. La feuille ainsi formée passe ensuite entre des rouleaux refroidis afin de déterminer son épaisseur et son état de surface, puis elle est refendue et découpée en plaques ou enroulée sur une bobine.
Le produit obtenu paraît simple. Pourtant, le procédé est complexe. Trois variables – (1) la stabilité de la température de fusion, (2) l'uniformité du flux de matière à la filière et (3) la géométrie du rouleau de refroidissement – déterminent si la feuille expédiée convient au thermoformage d'une coque ou doit être commercialisée comme feuille de seconde qualité.
La plupart des problèmes de qualité abordés plus loin dans ce guide peuvent être attribués à un ou plusieurs de ces trois facteurs.
Quelle est la principale différence entre l'extrusion de films et l'extrusion de feuilles ?
Une norme ASTM apporte une réponse favorable. Selon la norme ASTM D883, « Terminologie relative aux matières plastiques » , le terme « film » est défini comme « un terme électif pour désigner une feuille d'une épaisseur nominale n'excédant pas 0.25 mm (0.010 pouce) ». Toutes les autres feuilles sont désignées par le terme « feuille », conformément à cette même norme. Un point intéressant : l'expression « terme électif pour désigner une feuille » place le film comme une sous-catégorie du terme plus général de « feuille ».
En pratique, l'équipement de la ligne permet un changement d'épaisseur. L'extrusion de tôles minces (moins de 0.25 mm) utilise un procédé de coulée ou de soufflage de film, avec des taux d'étirage et un refroidissement par air ou par gaz. La ligne pour tôles plates (plus de 0.25 mm) utilise un système de trois rouleaux polis pour régler l'épaisseur contre des rouleaux en fonte. Les propriétés de rigidité, d'emballage thermoformé en aval et de classification d'utilisation finale (FDA, UE 10/2011) diffèrent selon le procédé.
Explication du processus d'extrusion de feuilles en 5 étapes (de la résine à la feuille finie)
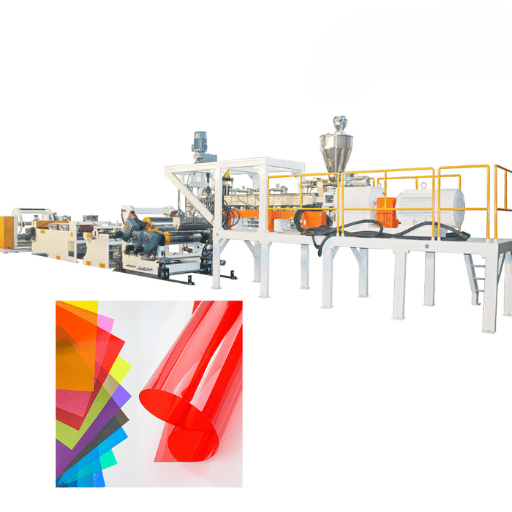
Presque toutes les descriptions de procédés publiées se résument à cinq étapes. Les noms diffèrent (+ ou / indiquent une ou deux étapes combinées) : de, fusion/à partir de, transport, refroidissement/calibrage, arrivée.
Quelles sont les 5 étapes du processus d'extrusion de feuilles ?
- Alimentation en matière. Les granulés de résine séchée, le broyé ou les paillettes recyclées sont déversés de la trémie dans la goulotte d'alimentation de l'extrudeuse. Les résines hygroscopiques comme le PET et le PC doivent être séchées au préalable ; toute humidité résiduelle supérieure à environ 50 ppm provoque une dégradation hydrolytique qu'aucun filtre en aval ne peut complètement éliminer.
- Fusion et transport. Une vis sans fin rotative transporte la résine à travers un cylindre généralement construit avec un rapport L/Dis de 24:1 à 30:1 (voir le Guide de traitement du polyéthylène formoléneDes éléments chauffants externes fixent la température de la zone ; le cisaillement des spires de la vis fait le reste. Lorsque le polymère atteint la zone de dosage, il se présente sous forme de polymère fondu monophasé, dans la plage de traitement définie.
- Stabilisation et mise en forme de la pression. Une pompe à engrenages placée entre l'extrudeuse et la filière isole les fluctuations de pression côté filière des variations de pression côté vis. La résine fondue traverse ensuite une filière en T ou en cintre, où des canaux d'écoulement internes répartissent uniformément le matériau sur toute la largeur de la feuille. Des paramètres tels que la longueur de la zone d'appui, la convergence des lèvres et le réglage des boulons de fixation déterminent le profil transversal.
- Refroidissement et calibrage. Le plastique fondu provenant de l'extrudeuse pénètre dans la filière. L'extrudat entre ensuite dans un système de trois rouleaux. Un premier rouleau de refroidissement reçoit le plastique fondu ; l'espace entre ce rouleau et le bord de la filière détermine l'épaisseur initiale. Les rouleaux suivants créent une surface lisse et amènent la feuille à travers sa plage de solidification. Le manuel des procédés d'extrusion de Dynisco indique que la largeur de la zone de passage dans la filière est généralement environ la moitié de la largeur de la feuille finale, mais légèrement supérieure pour les résines à indice de fluidité élevé.
- Ébavurage et traitement en aval. Les bords sont ébavurés afin d'éliminer les variations dimensionnelles naturelles au niveau de la matrice, puis la tôle est soit coupée à la longueur voulue, soit déroulée sur un enrouleur à tourelle. Un équipement de thermoformage en ligne peut alimenter directement une station de formage avec la tôle chaude, ce qui supprime une seconde étape de réchauffage.
📐 Note technique
L'étape 3 est responsable de la plupart des problèmes liés aux épaisseurs faibles. Les à-coups de la vis se manifestent par une variation d'épaisseur côté machine (MD) ; une répartition inégale de la température de la filière se traduit par une variation d'épaisseur transversale (CD). Une pompe à engrenages élimine les à-coups MD ; le profilage thermique du bord de la filière (en augmentant légèrement la température des bords chauds) maintient un flux CD constant sans nécessiter de réusinage de la filière.
Choix des matériaux : PVC, PE, PP, PET, ABS, PEHD et polycarbonate
Le choix du matériau parmi la vaste gamme disponible détermine en définitive tous les paramètres suivants : points de consigne du cylindre, géométrie de la vis, texture de surface des rouleaux et vitesse maximale de la ligne à partir de laquelle la transparence et la résistance aux chocs commencent à se dégrader. Sept matières plastiques courantes, énumérées ci-dessous, représentent la majorité des matériaux extrudés pour la fabrication de feuilles de plastique. Les plages de température indiquées ci-dessous proviennent soit des réglages de la ligne du fabricant, soit d’une étude évaluée par des pairs sur l’effet de la vitesse de la vis sur le PP, le PEHD et le PET ( MDPI Sci 2026 ).
| En résine | Portée typique du canon | Température de surface du rouleau | Utilisation courante des feuilles | Remarques |
|---|---|---|---|---|
| PVC (rigide) | 160-200 ° C | Rouleau 155–175 °C (Baosheng) | panneaux de construction, signalétique | Libération de HCl à >205 °C ; le stabilisateur thermique est indispensable. |
| PE / PEHD | 180-240 ° C | 50-80 ° C | Géomembrane, emballage | Large fenêtre de traitement selon le guide LyondellBasell |
| PP | 200-260 ° C | 30-65 ° C | Intérieur de voiture, plateaux-repas | Une température de laminage plus basse augmente la cristallinité et la rigidité. |
| PS / HANCHES | 180-240 ° C | 30-50 ° C | Plateaux jetables, revêtements pour réfrigérateur | Marge de sécurité étroite ; risque de rupture par fusion au-dessus de 250 °C |
| PET / APET / CPET | 270-300 ° C | 80-120 ° C | Emballage alimentaire rigide, blister | Pré-séché à <50 ppm ; la goutte IV est permanente |
| PMMA (acrylique) | 200-250 ° C | 60-90 ° C | Feuille optique, écrans | Résistant aux UV mais sensible aux rayures ; le rouleau de polissage est essentiel. |
| PC | 280-320 ° C | 80-120 ° C | Vitrage, protections de machines | Hygroscopique ; sécher à ≤100 ppm avant utilisation |
| ABS | 210-240 ° C | 40-80 ° C | Revêtements de réfrigérateur, garnitures automobiles | Surface réceptive à l'impression sans apprêt |
Il est très rare que le choix entre deux résines candidates repose uniquement sur leurs propriétés. Une résine présentant le module adéquat peut coûter jusqu'à 30 % plus cher qu'une autre, une fois pris en compte la consommation d'énergie supplémentaire liée au séchage et le coût des rebuts. Il est donc conseillé de tester la résine que vous utiliserez sur une petite quantité, à partir du lot spécifié que vous achèterez, sur votre ligne de production. Votre fiche technique fournit une formule de départ, et non le résultat final.
Configuration d'une ligne d'extrusion de feuilles : composants et équipements
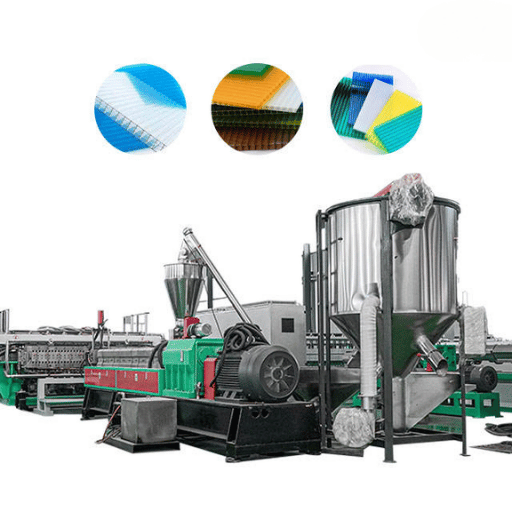
Les systèmes d'extrusion modernes pour la production de feuilles sont composés de sept sous-systèmes, chacun optimisé pour la résine et l'épaisseur cible. Il est possible d'en omettre un seul, mais cela a presque toujours pour conséquence de déplacer le problème hors du sous-système concerné.
- •
Extrudeuse à une ou deux vis. Le cœur fondant. La vis unique traite la résine vierge ; la vis double est préférable pour le compoundage, le broyage et les résines à haute charge. Un rapport L/D de 24:1 à 30:1 convient à la plupart des applications en plaques.
- •
Changeur d'écran. Capture les contaminants avant la pompe à engrenages. Les changeurs de tamis continus éliminent l'interruption de production des unités à plaques, un point important lors des flux PCR.
- ✔
Pompe à engrenages (pompe de fusion). Ce système découple la pression côté filière du débit de l'extrudeuse. Il s'agit de la seule amélioration ayant le plus fort impact pour les tôles minces, et la plus facile à installer.
- ✔
Mélangeur statique (en option). Homogénéise la température de fusion et la couleur avant la filière. Obligatoire sur les lignes de dosage de mélanges-maîtres ou de coextrusion.
- ✔
Feuille de découpe. La géométrie en cintre est la géométrie par défaut ; les filières en T et à double flexion sont utilisées pour les pièces étroites ou en coextrusion. La résolution du boulon de fixation détermine la précision de la correction du profil CD.
- ✔
Pile d'étalonnage à trois rouleaux. Il existe des configurations d'empilage vertical, vertical, en J ou en cascade ; le choix optimal dépend de la plage de température de la tôle et de la configuration en aval. Les rouleaux présentent une légère courbure pour compenser la déformation sous charge.
- ✔
Déchargement, coupe des bords et enrouleur/coupeur. Les systèmes de traction servo-commandés fonctionnent en boucle avec le capteur d'épaisseur ; un système de traction lent, détectant une épaisseur importante, accélère automatiquement. La récupération des chutes de finition (broyage et alimentation en ligne) réduit la consommation de résine vierge.
Le débit dépend de la taille de l'extrudeuse et de la vitesse de la vis. Les lignes de laboratoire et pilotes ont un débit d'environ 30 kg/h ; une ligne de production standard d'emballages alimentaires en PP/PET fonctionne entre 200 et 800 kg/h ; les lignes de thermoformage de feuilles PET à grande vitesse (900 à 1 200 kg/h) sont courantes avec une alimentation multi-extrudeuses et des entraînements à couple élevé. Le choix de l'équipement d'extrusion pour la production d'une nouvelle gamme de feuilles commence presque toujours par le volume cible et se base ensuite sur la taille de la vis, la capacité de la pompe à engrenages et la largeur de la filière.
Paramètres critiques du procédé : contrôle de la température, de la pression et de la vitesse de refroidissement
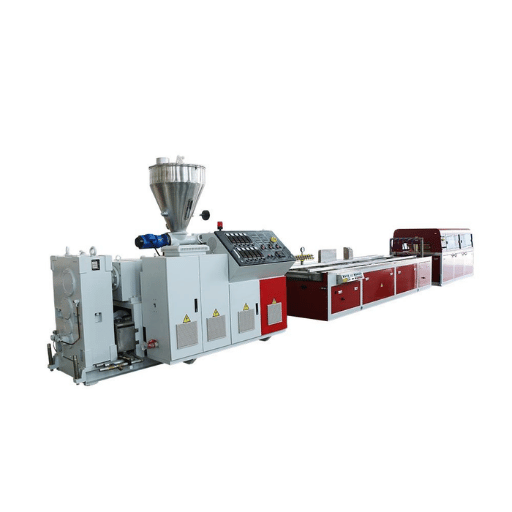
Trois boucles de régulation déterminent si une ligne de production livre un produit fini de qualité supérieure, de première qualité ou rebut : la stabilité de la température de fusion, la stabilité de la pression de fusion et la régulation du système de refroidissement. Chacune de ces boucles a une plage cible connue et est réalisable avec le matériel standard actuel.
- ✔
Température de fusion : maintenir à ±2 °C du point de consigne par zone. Une variation de seulement 2 à 3 °C modifie suffisamment la viscosité du polymère pour se traduire par une variation d'épaisseur significative. La solution standard consiste à utiliser un régulateur PID multizone avec refroidissement indépendant par air ou par eau.
- ✔
Pression de fusion : la pompe à engrenages réduit la surtension à une fraction des valeurs obtenues avec une extrudeuse nue. La réduction exacte dépend de la conception de la vis et de la régularité de l'alimentation, mais c'est la tôle alimentée par pompe qui rend possible un profil de jauge de ±0.5 %.
- ✔
Vitesse du système de refroidissement : la température de surface du rouleau contrôle la cristallinité. Un spécialiste discutant du refroidissement du PP sur le forum r/plastic l'a bien résumé : « Une température plus élevée signifie une vitesse de refroidissement plus faible et donc une cristallinité plus faible », ce qui affecte directement le module et le brillant de surface des résines semi-cristallines.
Quel rôle joue le contrôle de la température dans l'extrusion de feuilles ?
La température est la variable principale. Elle détermine la viscosité à l'état fondu (et donc la pression de fusion), contrôle la vitesse de refroidissement (et par conséquent la cristallinité et le gauchissement) et garantit un temps de maintien stable sans dégradation des résines thermosensibles. Les lignes de pointe utilisent un contrôle multizone du cylindre avec une résolution de 1 °C, des résistances chauffantes électriques intégrées à la filière pour compenser les pertes de pression et des rouleaux de refroidissement contrôlés individuellement afin que la feuille entre et sorte de la pile selon un profil de température précis et non aléatoire.
Le contrôle d'épaisseur complète le processus. Un appareil de mesure sans contact (jauge bêta pour la mesure absolue de la masse, à rayons X ou infrarouge pour la mesure relative) parcourt la largeur de la tôle, fournit un profil au contrôleur et ajuste en temps réel les actionneurs des boulons de fixation. Le guide de contrôle d'épaisseur de la division Extrusion de la SPE recommande un profil moyen précis à 0.5 % ou mieux, et les systèmes de contrôle automatique d'épaisseur (AGC) performants peuvent atteindre ce niveau sans intervention de l'opérateur. Le gain d'épaisseur est proportionnel à la précision : une amélioration de 1 % de l'uniformité d'épaisseur sur une ligne de 600 kg/h se traduit par une économie d'environ 6 kg/h de résine sur les frais de transport.
Applications industrielles : emballage, automobile, construction, médical
Les feuilles de plastique extrudées sont ensuite acheminées vers quatre marchés finaux qui, ensemble, absorbent la majeure partie de la production de produits plats en plastique. Les applications de l'extrusion de feuilles se regroupent principalement dans les catégories ci-dessous.
| Secteur | Produits en feuilles typiques | Résines dominantes |
|---|---|---|
| Emballages alimentaires | Plateaux, blisters, contenants pour charcuterie, couvercles | PET / APET / CPET, PP, PS |
| Automobile | Panneaux de porte, garnitures de coffre, substrat de tableau de bord | ABS, PEHD, PP/TPO |
| Construction | Vitrage, cloisons, signalétique, couvertures de piscine | PC, PVC, PMMA |
| Médical | Plaquettes thermoformées rigides, bases de plateaux, séparateurs | PET-G, PVC, PP |
Figure 1 : en temps normal, voici à quoi cela ressemble réellement lorsqu'on prend du recul. Au-delà de cette vision macro, ce facteur entre en ligne de compte lors du dimensionnement des capacités. Selon Grand View Research , le marché mondial des plastiques extrudés connaîtra une croissance annuelle composée de 3.9 % entre 2024 et 2030, pour atteindre 221.18 milliards de dollars. Différents facteurs liés au marché final alimenteront une croissance inégale, les emballages alimentaires rigides étant le principal moteur de la demande de plastique, notamment grâce à la croissance des volumes de produits issus du commerce électronique et des emballages de plats préparés.
Extrusion de feuilles vs calandrage vs moulage par injection : quand choisir chaque procédé ?
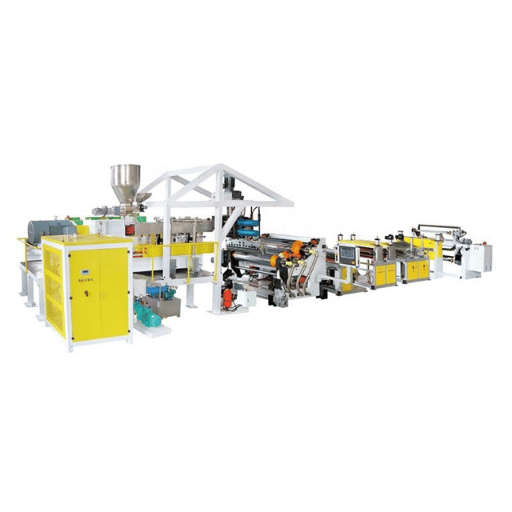
Trois procédés présentent des similitudes dans certaines applications et des différences quasi totales dans d'autres. Les avantages pratiques de l'extrusion de feuilles se manifestent davantage dans des plages de volume et d'épaisseur spécifiques que de manière générale. Une comparaison pertinente ne consiste pas à opposer A à B, mais à déterminer quel procédé est le moins performant pour une combinaison donnée de volume, d'épaisseur et de matériau.
Cadre de questions en 3 points pour le choix de l'extrusion de feuilles
- Combien de mètres linéaires par an ? Pour moins de 50 000 m de tôle finie, le thermoformage d’une tôle mère achetée est plus rentable que la fabrication sur site. Au-delà, l’extrusion en interne devient rentable et permet d’amortir les coûts. Au-delà de 500 000 m, les lignes de production dédiées ou le calandrage sont plus avantageux en termes de coûts.
- Quelle épaisseur et quelle largeur ? Le marché de l’extrusion de feuilles se situe ici entre 0.25 mm et environ 12 mm. En dessous de 0.25 mm, le procédé de coulée ou de soufflage de film est également rentable. Au-dessus de 12 mm environ, on utilise l’extrusion de plaques ou le moulage par compression.
- Combien de matériaux ? Combien de couches ? Une monocouche à base d'un seul matériau est simple. La coextrusion de plusieurs résines, avec 5 couches ou plus, nécessite un bloc d'alimentation et un budget de filière différents. Si la pièce n'a pas de fonction barrière ou décorative, il est inutile de payer pour le nombre de couches.
✔ L'extrusion de feuilles l'emporte lorsque
- L'objectif est d'obtenir un produit plat et continu.
- L'épaisseur est de 0.25 à 12 mm.
- Le budget consacré à l'outillage est limité : les filières d'extrusion coûtent 80 à 90 % moins cher que les moules d'injection (selon une analyse Xometry).
- Vous pouvez tamponner la conversion en aval avec des rouleaux de feuilles.
⚠ Choisissez plutôt le calandrage ou l'injection lorsque
- Le volume annuel dépasse la rentabilité du calandrage (notamment les gros volumes de PVC rigide).
- La pièce finale présente une géométrie 3D ou des caractéristiques de précision - moulage par injection
- Exigences relatives à l'épaisseur de la tôle : tolérance de < 0.05 mm en largeur - calandrage avec empilements de rouleaux à engrenages planétaires
Défauts courants et dépannage : déformation, variation d’épaisseur, problèmes de surface
Les défauts rencontrés lors de l'extrusion de feuilles se regroupent généralement autour de cinq modes de défaillance récurrents. Chacun a une cause principale et une solution de première intention viable, avant d'interrompre la production.
| Défaut | Cause dominante | Correction de première passe |
|---|---|---|
| Dôme à couverture / feuille (TD) | différentiel de température du rouleau de refroidissement | Réduire la température du rouleau inférieur ; augmenter la température du rouleau supérieur réfrigéré (par Guide de dépannage NatureWorks Ingeo) |
| Centre épais / bords fins (CD) | Déséquilibre de température au sol ou transversal | Ajuster les boulons de lèvre ; effectuer un profilage thermique de la matrice (bords plus chauds) ; installer ou vérifier la barre de restriction |
| Variation périodique de l'épaisseur MD | Vis usées, jeu dans l'engrenage lors du halage, vibrations de l'empilage | Inspecter la transmission ; vérifier la concentricité de la vis de traction ; rechercher l’usure des spires de la vis. |
| peau de requin / écorce d'orange | Cisaillement excessif au niveau de la lèvre de la filière, notamment avec les grades de PE linéaires | Augmenter la température des lèvres de la filière ; réduire la vitesse de la ligne ; envisager un adjuvant de traitement des polymères |
| Gels et stries non fondues | Contamination, résine insuffisamment fondue, panne du séchoir sur PET/PC | Vérifier le filtre; contrôler le point de rosée du séchoir; inspecter la goulotte d'alimentation pour détecter toute infiltration d'humidité. |
La plupart des déformations TD sont dues à un problème de matrice mal diagnostiqué. Avant de régler les vis de serrage des lèvres, corrigez le delta T du laminoir de refroidissement. Sur le forum r/plastic, les utilisateurs qui évoquent le refroidissement PP ont identifié la même cause : la température du laminoir influence la vitesse de refroidissement, cette dernière influence la cristallinité, et les variations de cristallinité dues à l'épaisseur provoquent des déformations.
Co-extrusion : Feuilles multicouches pour applications barrières et haut de gamme
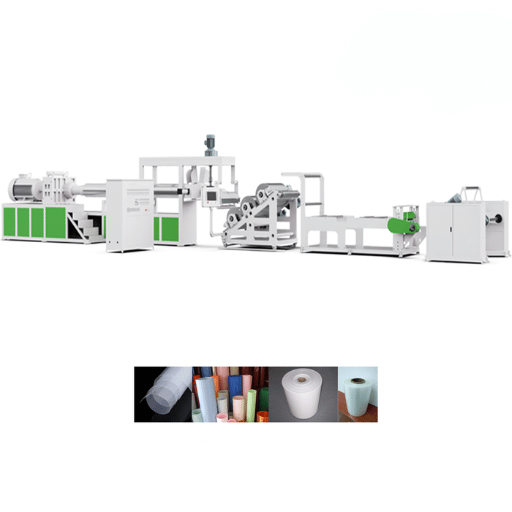
Les feuilles monomatériaux posent problème lorsqu'une application finale exige simultanément deux propriétés incompatibles : transparence optique et barrière à l'oxygène, ou surface imprimable et contact alimentaire. La coextrusion permet de juxtaposer des couches incompatibles, issues d'extrudeuses distinctes, en les superposant via un bloc d'alimentation/une filière multi-collecteurs pour former une seule feuille laminée.
Les architectures d'empilement les plus courantes sont AB (deux couches), ABA (structure sandwich avec une peau monocouche de chaque côté) et ABABA (cinq couches avec une résine barrière centrale et des couches de liaison symétriques). Les lignes de production d'emballages alimentaires fabriquent couramment des empilements de 5 et 7 couches de PA, EVOH, PP, PE et de résines de liaison ; les coextrusions à neuf couches sont bien documentées dans le milieu universitaire et leur échelle dépasse largement les besoins de la plupart des usines.
« La capacité de l'EVOH à absorber l'oxygène entraîne une sensibilité accrue à l'humidité. Son insertion entre des couches de PE ou de PP non hydrophobes dans une structure coextrudée compromet la barrière. C'est pourquoi l'EVOH est presque entièrement absent de la partie centrale des feuilles d'emballage alimentaire et jamais en contact avec la peau. »
Le coût n'est pas proportionnel au nombre de couches : les blocs d'alimentation sont évolutifs, contrairement aux matrices. Passer d'une impression à trois couches à une impression à cinq couches peut nécessiter une refonte de la matrice ; une fois ce nombre atteint, les fabricants s'adaptent.
L'avenir de l'extrusion de feuilles : rPET, bioplastiques et surveillance de l'industrie 4.0
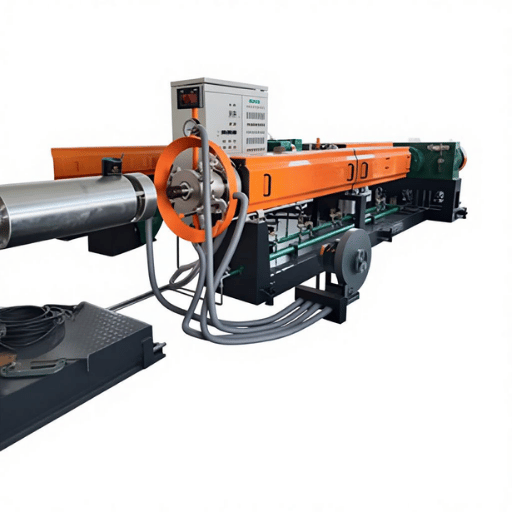
Trois forces modifient en profondeur les achats des centrales électriques. Aucune n'est purement spéculative : chacune influe sur les estimations déjà établies pour 2026.
1. Jusqu'où peut-on aller avec le PET recyclé pour le contact alimentaire ? Les recommandations de la FDA concernant les plastiques recyclés dans les emballages alimentaires guident les transformateurs dans la procédure de lettre de non-objection (LNO) nécessaire à l'approbation de tout matériau recyclé post-consommation, en s'appuyant sur les autorisations relatives aux polymères définies dans le titre 21 du CFR, partie 177. Concrètement, il est possible dès maintenant de fabriquer des feuilles de PET recyclé à 100 % pour les barquettes alimentaires, à partir de bouteilles destinées au contact alimentaire ou d'autres déchets conformes aux normes de sécurité, et en conservant un conteneur de LNO complet : les modes de défaillance ont été quantifiés (niveau de contamination et possibilité d'élimination par lavage). Nous verrons bien sûr des cahiers des charges de marques exigeant 50 % de PET recyclé en 2026.
2. Les résines biosourcées et compostables deviennent opérationnelles. Le PLA, le PBAT, le PHA et le PVA ne relèvent plus de la R&D, mais de la simple curiosité. Leurs plages de fonctionnement sont plus étroites que celles des résines pétrochimiques équivalentes et nécessitent généralement un ajustement du profil de procédé : températures de cylindre plus basses, refroidissement progressif, voire une conception de vis différente. Les usines capables de transformer des résines pétrolières et biosourcées sur un seul type d’équipement seront plus flexibles que les lignes de production mono-flux face à l’évolution de la demande.
3. L'Industrie 4.0 boucle la boucle de bout en bout. L'usine, grâce à la combinaison du contrôle PID multizone, du retour d'information de la pression de la pompe à engrenages, du balayage AGC et de l'enregistrement de données de niveau SCADA, génère une ligne qui réagit aux événements dans les plages de dérive sans intervention de l'opérateur. La surveillance de l'état – via le courant moteur, les vibrations de la boîte de vitesses et le cycle de service du réchauffeur de cylindre – passe des listes de fonctionnalités spécifiques aux fournisseurs aux spécifications d'achat standard. Le cabinet d'études de marché Mordor Intelligence estime le marché global des machines de transformation des plastiques à 34.72 milliards de dollars en 2026, avec un TCAC de 4.53 % jusqu'en 2031, les revenus des lignes intelligentes progressant plus rapidement que le chiffre global.
Si vous demandez un devis pour une nouvelle ligne de production avec une date de livraison prévue entre 2026 et 2027, les points essentiels à retenir sont simples : interrogez les fournisseurs sur la manière dont la ligne utilise une matière première 100 % rPET, sur les qualités de résine biosourcée qu’ils ont testées et sur les données qu’ils enregistrent. Leurs réponses vous indiqueront s’il s’agit d’une ligne prévue pour 2026 ou d’une ligne de 2018 convertie.
Questions fréquentes sur l'extrusion de feuilles

Q : Quelle est la plage d'épaisseur typique produite par extrusion de tôle ?
Voir la réponse
Q : L'extrusion de feuilles est-elle adaptée aux petites séries de production ?
Voir la réponse
Q : Les plastiques recyclés comme le rPET et le rHDPE peuvent-ils être traités dans des lignes d'extrusion de feuilles standard ?
Voir la réponse
Q : Comment la qualité du produit est-elle contrôlée lors de l'extrusion de la feuille ?
Voir la réponse
Q : Quel est l'impact environnemental de l'extrusion de feuilles ?
Voir la réponse
Q : Quelles précautions de sécurité sont requises pour les opérations d'extrusion de feuilles ?
Voir la réponse
Q : En termes de coût d'équipement, comment se compare le procédé d'extrusion de feuilles à l'extrusion de films ?
Voir la réponse
Articles Relatifs
- Qu’est-ce que l’extrusion ? Aperçu des procédés et des applications industrielles — le concept en amont englobant côte à côte l'extrusion de profilés, de feuilles, de films et de moulage par soufflage
- Machines d'extrusion de plastique : types, sélection et guide d'achat — un outil complémentaire côté équipement qui analyse les choix de vis, de cylindre et de transmission
- Thermoplastiques : propriétés, catégories et qualités compatibles avec les feuilles — référence de la famille de résines avec les mêmes données de température et mécaniques que celles utilisées ci-dessus
- Machine d'extrusion à chaud : Applications pour adhésifs et feuilles spéciales — procédé adjacent pour les films thermofusibles et les couches adhésives
- Profilé en aluminium 80/20 : Ossature à rainure en T pour sols industriels — équivalent de l'extrusion métallique pour l'infrastructure des usines autour des lignes de production de tôles
À propos de cette analyse d'extrusion de feuilles
Ce document est compilé à partir des références terminologiques de la norme ASTM D883, de recherches sélectionnées sur les procédés de fabrication, du manuel des transformateurs d'extrusion Dynisco et des directives de la FDA sur les plastiques recyclés. Toute pondération accordée aux plages de température des matières premières, aux données de tolérance d'épaisseur (0.5 % par SPE) et au processus de lettre de non-objection de la FDA pour l'utilisation de rPET à 100 % en contact alimentaire vise à garantir que ce sont ces valeurs qui seront intégrées aux nouvelles spécifications des usines et aux spécifications des produits destinés aux clients en 2026.
Références et sources
- Norme ASTM D883-19 : Terminologie relative aux matières plastiques — ASTM International
- Évaluation expérimentale des effets de la température et de la vitesse de la vis sur l'extrusion du PP, du PEHD et du PET — MDPI Sci, évalué par les pairs
- Guide de traitement des films de polyéthylène — Formosa Plastics Corporation USA
- Manuel des extrudeuses Dynisco — Dynisco
- Guide de l'extrusion de films polyoléfines — LyondellBasell
- Contrôle de jauge — Wiki de la division extrusion de SPE — Société des ingénieurs en plasturgie
- Dépannage du processus d'extrusion de feuilles Ingeo — NatureWorks LLC
- Plastiques recyclés dans les emballages alimentaires — Agence américaine des produits alimentaires et médicamenteux
- 21 CFR Partie 177 — Additifs alimentaires indirects : Polymères — Code des règlements fédéraux des États-Unis
- Rapport sur la taille et la croissance du marché des plastiques extrudés 2024-2030 — Recherche Grand View
- Rapport sur le marché des machines de transformation des matières plastiques 2026-2031 — Renseignements du Mordor
- Films dotés de la technologie de coextrusion à neuf couches et de performances de barrière EVOH — Institut de technologie de Rochester