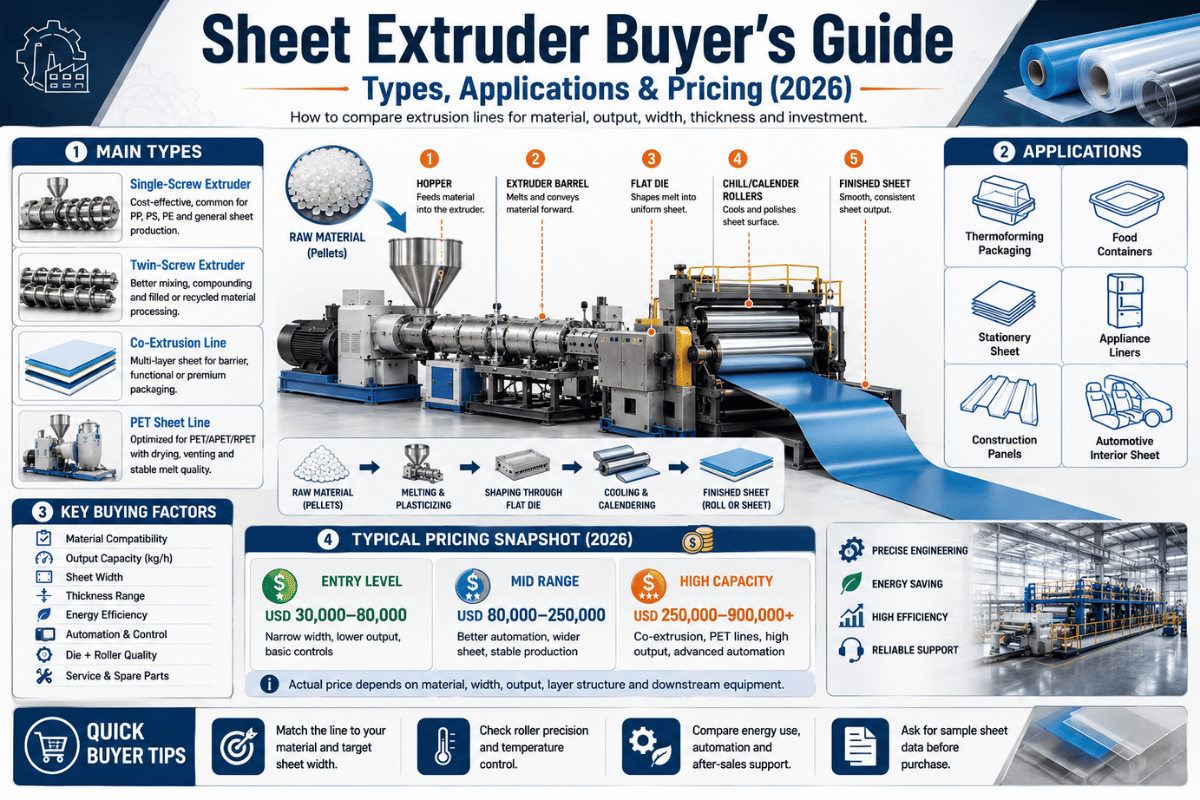
L'achat d'une extrudeuse de feuilles ne se résume pas à l'extrudeuse elle-même. La machine qui fait fondre vos granulés n'est qu'un maillon d'une chaîne de sept sous-systèmes. Choisir le nombre de vis, la filière et le débit avant de les avoir adaptés à votre résine et à votre volume de production réel est souvent la décision la plus coûteuse. Ce guide accompagne le processus d'achat. Pour une description détaillée de la formation des feuilles plates, consultez notre guide complet sur l'extrusion de feuilles . Nous nous concentrons ici sur une question essentielle : comment spécifier, dimensionner, évaluer et tester la machine avant de signer un bon de commande ?
En résumé : une extrudeuse de feuilles est une machine d’extrusion de plastique qui fait fondre des granulés thermoplastiques et les fait passer à travers une filière plate (en forme de cintre ou en T) et un système de calibrage à trois rouleaux pour former une feuille plate continue, généralement de 0.25 à 12 mm d’épaisseur. Le choix de l’extrudeuse dépend de la matière première (qui détermine le type de vis : simple ou double), du débit souhaité (qui détermine le diamètre de la vis et la puissance d’entraînement) et des exigences de séchage et de résistance à la corrosion de la résine (qui déterminent le reste de la ligne de production).
Caractéristiques principales, extrudeuse de feuilles en un coup d'œil
| Type de vis | Vis unique (vierge/matière première) ou à double vis (broyage/PCR/composition) |
| Vis L / D | Rapport standard de 24:1 à 30:1 ; rapport de 30:1 à 40:1 pour les conceptions à haute vitesse |
| Diamètre de la vis | Gamme de tôles courantes ≈35–120 mm |
| Bande de sortie | ≈30 kg/h (laboratoire) à 1 000–1 200 kg/h (PET haute vitesse) |
| Largeur de la feuille | ≈400–2,500 mm |
| Puce / refroidissement | Matrice en forme de cintre ou de feuille en T + pile de 3 rouleaux (rouleau Ø 300–900 mm) |
| Contrôle de jauge | ±0.5 % avec régulation automatique de la jauge en boucle fermée (AGC) |
| Limite feuille vs film | 0.25 mm par ASTM D883 |
Qu'est-ce qu'une extrudeuse de feuilles ? (Et où se situe-t-elle par rapport aux extrudeuses de films, de profilés et de tubes ?)

Une extrudeuse à feuilles est une machine qui transforme des granulés thermoplastiques en feuilles plates continues. Une vis sans fin, entraînée par un moteur, tourne à l'intérieur d'un cylindre chauffé, plastifiant et pompant le polymère. Le polymère fondu est ensuite forcé à travers une filière et refroidi sur une pile de rouleaux pour déterminer son épaisseur et son état de surface. La production se compose de barres plates, de plateaux, de panneaux et de feuilles thermoformables, et non de bandes minces comme sur une ligne de production de films ou de profilés ou tubes comme sur une extrudeuse à feuilles.
La principale limite à connaître est celle des dimensions. Selon la norme ASTM D883 , un « film » désigne une feuille d'une épaisseur nominale maximale de 0.25 mm (0.010 pouce) ; toute épaisseur supérieure est considérée comme une feuille. La norme ISO 472 fixe également cette limite de 0.25 mm. Cette valeur détermine la gamme de machines compatibles.
Quel est le but d'une extrudeuse de feuilles ?
L'objectif d'une extrudeuse de feuilles est de transformer la résine solide en feuilles plates aux dimensions contrôlées, à un débit constant, afin que les procédés en aval (thermoformage, lamination ou empilage de découpe à longueur) reçoivent des produits d'épaisseur et de surface uniformes. Trois variables déterminent si la feuille est conforme ou non : la stabilité de la température de fusion, l'uniformité du flux à la filière et la géométrie des rouleaux de refroidissement. Presque tous les problèmes de qualité sont liés à l'un de ces trois facteurs.
| Type d'extrudeuse | Formulaire de sortie | Le | Refroidissement |
|---|---|---|---|
| Extrudeuse de feuille | Feuille plate, 0.25–12 mm | Plat (cintre / T-) | Pile d'étalonnage à 3 rouleaux |
| Film coulé / soufflé | Couche mince, <0.25 mm | Plat ou annulaire | Rouleau froid / anneau d'air |
| Extrudeuse de profil | Section transversale profilée | Profil de matrice | Étalonnage / bain-marie |
| Extrudeuse de tuyaux | rond creux | matrice pour tuyaux annulaires | Réservoir d'aspiration et de pulvérisation |
Le détail de chaque étape du processus (alimentation, fusion, calibrage, découpe) est décrit dans notre guide d'extrusion de feuilles. Cet article part du principe que vous connaissez le fonctionnement de la machine et se concentre sur le choix du modèle à acquérir. Quelle que soit la résine utilisée, une ligne d'extrusion de feuilles plastiques est une solution de fabrication conçue pour extruder de manière fiable et aux dimensions précises une seule famille de produits : les feuilles plates.
Système à vis unique ou à double vis : quel système d’entraînement d’extrudeuse de feuilles vous faut-il ?
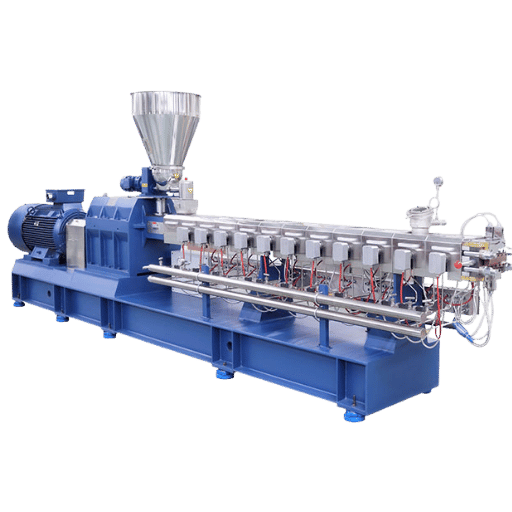
Les deux principaux types d'extrudeuses pour feuilles sont l' extrudeuse monovis et l' extrudeuse bivis à engrenage . Les machines monovis restent la solution idéale pour la production de feuilles de matières premières vierges et propres ; les machines bivis se justifient par leur prix plus élevé pour le traitement de broyés, de paillettes recyclées post-consommation (PCR), de charges élevées ou pour le compoundage direct. Le choix dépend de la matière première, et non des performances techniques affichées.
Chemin de sélection du nombre de vis
- Feuille vierge propre, optique ou de marchandise (PMMA, PC, PS, PP vierge) → vis uniqueCoût inférieur, entretien plus simple, suffisant pour une seule classe stable.
- Broyage, flocons PCR, colorant/charge ou PET sensible à l'humidité → double vis. Meilleur mélange, dévolatilisation et tolérance aux variations d'alimentation.
- compoundage direct (mélange de charges/additifs dans la feuille en une seule passe) → une ligne à double vis avec alimentation latérale, ou une ligne spéciale à triple vis/tandem, une solution de niche dont seules quelques applications ont besoin.
Les systèmes à trois vis et en tandem existent et figurent dans les catalogues des fournisseurs, mais la documentation spécialisée en extrusion considère toujours les systèmes à vis unique et à double vis engrenée comme les plus courants ; le système à trois vis est principalement destiné à la recherche ou réservé à des applications de mélange spécifiques. Il convient de considérer une extrudeuse à trois vis ou une machine de compoundage de plastique dédiée comme une solution spécialisée à un problème de mélange particulier, et non comme une option standard.
Quels sont les 4 types d'extrusion plastique ?
L'extrusion plastique se divise généralement en quatre grandes familles de production : la feuille (produit plat passant par une filière plate), le film (bande mince, coulée ou soufflée), les profilés et tubes (sections transversales profilées ou creuses) et l'extrusion par soufflage de paraisons (tube gonflé ultérieurement). Une extrudeuse de feuille est conçue spécifiquement pour la première famille, avec une filière plate, un système d'empilage de rouleaux et un contrôle d'épaisseur ; une machine à film ou à tubes ne peut pas simplement être réoutillée pour s'en inspirer.
Les acheteurs sous-dimensionnent souvent la vis d'extrusion pour l'alimentation en matières recyclées. Une machine monovis dimensionnée pour le PET vierge subira des à-coups et une perte de viscosité intrinsèque avec des flocons de PCR, car la vis n'a jamais été conçue pour dévolatiliser et homogénéiser des matières premières de tailles variables. Sur les forums d'ingénierie, les professionnels signalent régulièrement ce piège : ne transmettre aux fournisseurs que les dimensions de la vis, sans vérifier sa compatibilité avec la machine.
Prenons l'exemple d'un fabricant de barquettes qui a acheté une ligne monovis dimensionnée pour du PET vierge, puis est passé à un mélange de 50 % de paillettes recyclées pour remporter un contrat de distribution. En quelques semaines, la feuille présentait des gélifications et sa viscosité intrinsèque a chuté au point de rendre le thermoformage impossible. La ligne a alors subi des surtensions, car une monovis ne peut pas dévolatiliser des paillettes de composition variable. Une machine bivis ventilée aurait traité le même flux sans problème. La conversion a posteriori a coûté plus cher au transformateur que le choix d'une vis adaptée dès l'achat ; le choix de la vis semble peu coûteux sur le papier, mais on peut s'attendre à des pertes importantes par la suite.
Anatomie d'une ligne d'extrusion de feuilles : 7 sous-systèmes et leur rôle
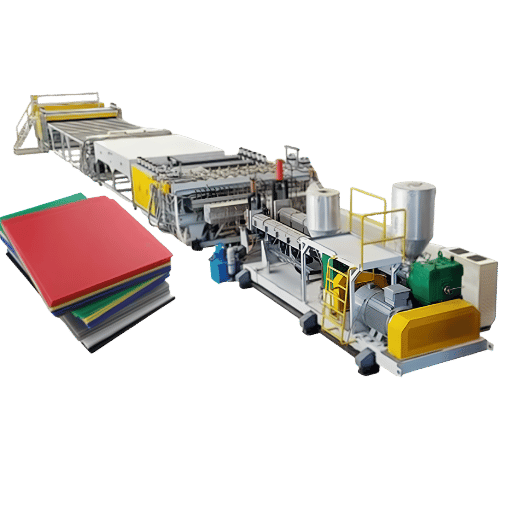
Une extrudeuse de feuilles est vendue au sein d'une ligne de production. Selon Plastics Technology , une ligne d'extrusion de feuilles comprend une extrudeuse, un changeur de filtres, une pompe à engrenages, un mélangeur statique (et un bloc d'alimentation de coextrusion en option), une filière pour feuilles plates et un système d'extrusion à trois rouleaux. Il est possible d'omettre un sous-système, mais cela ne fait généralement que déplacer le problème. Il incombe à l'acheteur de savoir précisément ce qu'il doit exiger pour chaque élément.
| Sous-système | Ce que cela décide | Spécifications à insister sur | Échec en cas d'omission |
|---|---|---|---|
| Extrudeuse (vis + cylindre) | Qualité de la fonte, rendement | Conception de la vis adaptée à la résine ; L/D 24:1–30:1 | Dégeler, déferler |
| Changeur d'écran | Contrôle de la contamination | Type continu pour PCR/rebroyage | Arrêts de ligne, gels |
| Pompe à engrenages (fonte) | Stabilité de la pression → manomètre | Régulation de pression en boucle fermée | jauge MD surtension |
| Mélangeur statique | Uniformité de la fusion et de la couleur | Obligatoire avec masterbatch / coex | Traînées, dérive de couleur |
| matrice à feuille plate | Profil d'épaisseur CD | Barre de restriction + résolution du boulon à lèvre | Centre épais / bords fins |
| Pile d'étalonnage à 3 rouleaux | Jauge, surface, cristallinité | Rouleau Ø 300–900 mm, contrôle individuel de la température | Déformation, faible brillance |
| Déroulage + enrouleur/coupeur | Tension, récupération de l'ajustement | Servo-tireur fermé au gabarit ; meuleuse de bordure en ligne | Erreur de longueur, déchets |
« Une pompe à engrenages qui découple la pression côté filière du débit de l'extrudeuse représente la modification la plus efficace pour la production de tôles minces, et la plus facile à installer. C'est ce qui permet d'obtenir un profil d'épaisseur de ±0.5 %. »
📐 Note technique
La plupart des erreurs d'épaisseur transversales (CD) sont dues à un problème de filière ; la plupart des variations longitudinales (MD) sont dues à un problème de vis ou de pompe à engrenages. Le guide de référence de la division extrusion de la SPE sur le contrôle d'épaisseur recommande un profil d'épaisseur moyen précis à 0.5 % ou mieux, réalisable avec un contrôle automatique de l'épaisseur et sans intervention de l'opérateur. Vérifiez que la ligne peut maintenir cette précision avec votre résine, et non avec une résine de démonstration.
Adaptation de la machine à votre résine : exigences des lignes PET, PP, PS, PVC, ABS, HDPE et PC
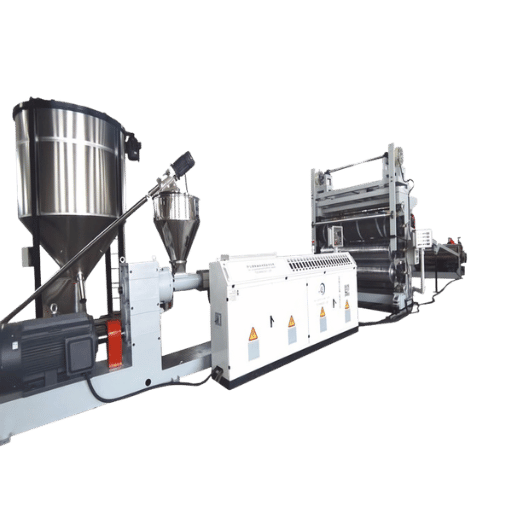
La chimie de la résine détermine presque tous les choix en aval : séchage, conception de la vis, températures de la filière et des cylindres, et protection contre la corrosion. Le tableau ci-dessous est un schéma de configuration de ligne : il indique les modifications à apporter à la machine en fonction du matériau, et non les températures du fourreau (celles-ci sont détaillées dans le guide de procédé associé). Pour les polymères de qualité vitrage et les polymères techniques, une ligne d'extrusion dédiée aux plastiques techniques constitue souvent le point de départ idéal ; les feuilles de PVC rigide nécessitent généralement une extrudeuse de PVC spécifique.
| En résine | Vis / besoin d'alimentation | Séchage | Note sur la matrice/le rouleau et la corrosion |
|---|---|---|---|
| PET / APET / CPET | La double vis est privilégiée pour la PCR sur flocons. | Pré-séchage à <50 ppm — la perte IV est permanente | Rouleaux haute température 80–120 °C |
| PP | Simple ou double | Généralement aucun | Une température de rouleau plus basse augmente la rigidité |
| PS / HANCHES | Vis unique fine | Aucun | fenêtre étroite ; risque de rupture par fusion |
| PVC rigide | à double vis, ventilée | Aucun, mais stabilisé | Canon bimétallique/duplex + évent (corrosion HCl) |
| ABS | Simple ou double | séchage léger | Surface réceptive à l'impression |
| PEHD / LDPE | Vis unique | Aucun | Large fenêtre de traitement |
| PC | Vis unique, vierge | Sec à ≤100 ppm | Rouleau de polissage critique ; hygroscopique |
| PMMA (acrylique) | Vis unique | séchage léger | Rouleau de polissage pour finition optique |
| PLA / rPET (recyclé) | Double vis + écran continu | Séchage agressif ; ventilation sous vide | Gestion des IV + contrôles en contact avec les aliments |
Une règle utile des ingénieurs en matériaux : ne jamais se fier aveuglément à une fiche technique. Testez quelques mètres du lot exact que vous comptez acheter sur la ligne de production prévue ; les valeurs publiées constituent une base de départ, pas une garantie.
Dimensionnement d'une extrudeuse à feuilles en fonction du débit : Débit → Diamètre de la vis → Puissance → Investissement
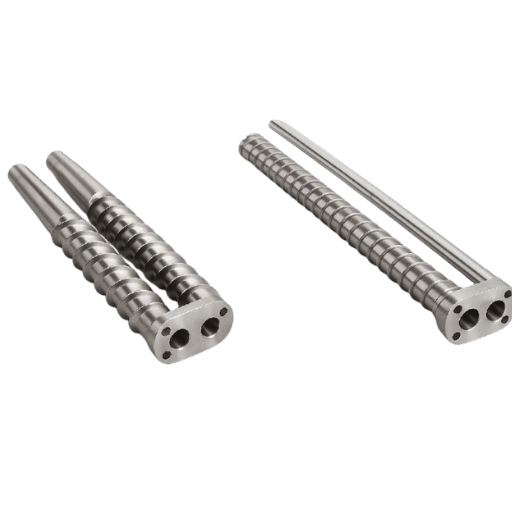
Le dimensionnement part toujours du volume cible et se décompose en fonction du diamètre de la vis, de la puissance d'entraînement et de la largeur de la filière. Le tableau ci-dessous synthétise les valeurs nominales publiées par les fournisseurs en plages indicatives. Ces valeurs illustrent la dispersion ; par exemple, les lignes de production de feuilles de 35 à 60 mm ont un débit nominal d'environ 50 à 500 kg/h , et une ligne monovis de 90 mm a un débit nominal d'environ 1 320 lb/h (≈ 600 kg/h) selon les données PP, à considérer comme indicatives et non comme des spécifications actuelles exactes.
| Résultat cible | Vis Ø (approx.) | Puissance d'entraînement (approx.) | Utilisation typique | Niveau Capex |
|---|---|---|---|---|
| ~30 kg/h | 25 – 35 mm | 15 à 30 kW | Laboratoire / pilote | Ouverture des inscriptions |
| ~100 kg/h | 45 mm | 30 à 55 kW | Petite production | Ouverture des inscriptions |
| ~200 kg/h | 60 mm | 55 à 90 kW | Emballage PP/PS | Milieu |
| ~400 kg/h | 75 mm | 90 à 160 kW | Emballages alimentaires | Milieu |
| ~600 kg/h | 90 mm | 160 à 250 kW | PP/PET à grand volume | Haute |
| ~800 kg/h | 105 mm | 220 à 315 kW | thermoformage PET | Haute |
| ~1,000 kg/h | 120 mm | 280 à 355 kW | PET à grande vitesse | Haute |
| ~1,200 kg/h | 120 mm + multi-extrudeuse | 350 kW+ | Coex multi-extrudeuse | Haute |
L'échelle indiquée n'est qu'un point de départ pour discuter avec un fournisseur, et non une formule exacte. Une étude publiée dans Applied Energy et évaluée par des pairs démontre que le débit et la puissance d'une extrudeuse sont fortement liés à la machine, au matériau et au procédé ; ainsi, une vis de 90 mm pour du PVC rigide chargé ne conviendra pas à une vis de 90 mm pour du PP fluide. Il est toujours conseillé de vérifier le dimensionnement par un essai préalable avec votre résine.
Pourquoi plus grand n'est pas toujours mieux : le plafond de refroidissement et de temps de séjour
Augmenter la vitesse de la vis accroît effectivement le débit, et une étude d'Applied Energy a même démontré que l'énergie spécifique par kilogramme peut diminuer lorsque la vitesse augmente. Cependant , le rendement utilisable et conforme aux spécifications d'une ligne de production de feuilles est rarement limité par l'extrudeuse ; il est limité en aval par le refroidissement et le temps de séjour. Si le débit dépasse la capacité de refroidissement de la pile de rouleaux avant l'étireuse, on livre des feuilles déformées ou opaques.
Un temps de séjour et un chauffage visqueux excessifs peuvent dégrader les résines thermosensibles comme le PET ou le PVC. Dimensionnez le procédé en fonction du débit que vous pouvez refroidir et maintenir aux dimensions requises, et non en fonction du débit nominal en kilogrammes par heure. Pour les flux riches en broyés, un système de granulation sous-marin en amont permet de stabiliser l'alimentation avant même qu'elle n'atteigne la filière de découpe.
Imaginez une usine d'emballage qui a commandé une ligne de 90 mm d'une capacité de 600 kg/h et qui s'attendait à la faire fonctionner à plein régime. Avec des barquettes PET de 0.3 mm d'épaisseur, la pile de trois rouleaux ne pouvait refroidir qu'environ 420 kg/h avant que la feuille ne sorte de l'extracteur opaque et légèrement déformée. L'extrudeuse n'a jamais été le facteur limitant, mais la pile de rouleaux. L'usine fonctionne désormais soit à 420 kg/h comme prévu, soit elle investit dans une capacité de refroidissement supplémentaire ; un compromis qui aurait dû figurer sur la fiche de dimensionnement plutôt que d'être découvert en cours de production.
Quel est le coût d'une extrudeuse de feuilles ? Investissements, composants de la ligne et coûts cachés

Le prix d'une extrudeuse à feuilles varie d'un modèle de laboratoire à cinq chiffres à une ligne PET multi-extrudeuse haute vitesse à sept chiffres avec contrôle automatique de l'épaisseur. Cet écart de prix s'explique par le niveau de production, l'automatisation et le type de résine. Le prix de l'extrudeuse ne représente que la moitié du coût total, car la filière, le séchoir, le refroidisseur et les systèmes de contrôle ont souvent un coût équivalent.
| Niveau | Sortie | Qu'est-ce qui détermine le prix ? |
|---|---|---|
| Laboratoire / pilote | ~30 kg/h | Extrudeuse simple de petite taille, jauge manuelle |
| Production d'entrée | 100–200 kg/h | monovis, empilage de rouleaux basique, semi-automatique |
| Production moyenne | 400–600 kg/h | Pompe à engrenages + AGC, option à double vis, séchage |
| PET à grande vitesse | 800–1,200 kg/h | Coextrusion multi-extrudeuse, automatisation complète, manutention du rPET |
Un avantage économique indéniable réside dans l'outillage. Des études comparatives indépendantes montrent que les filières d'extrusion sont environ 80 à 90 % moins chères à l'achat que les moules d'injection comparables , car une filière plate est bien plus simple qu'un moule multi-empreintes. Cela permet de réduire les coûts d'entrée pour la production de nouvelles feuilles par rapport à la plupart des procédés de fabrication de pièces individuelles.
Coûts cachés à prendre en compte avant de signer
- Matrice de découpe et toutes options de barre de restriction/calibrage automatique
- Sécheur de résine (obligatoire pour le PET/PC) et refroidisseur de process
- Contrôle automatique de l'épaisseur et scanner d'épaisseur
- Installation, mise en service et formation des opérateurs
- Pièces de rechange critiques (écrans, boulons à lèvres, vis/cylindres)
- Énergie / OPEX, l'extrusion est énergivore ; le moteur d'entraînement, les réchauffeurs de cylindre, les ventilateurs de refroidissement, les pompes à eau et la pompe à engrenages consomment tous de l'énergie, donc un système d'entraînement efficace est rentable sur la durée de vie de la ligne (Energie Appliquée)
- Frais de transport et droits d'importation pour une ligne importée
Comment choisir un fabricant d'extrudeuses de feuilles : une liste de vérification en 8 points

Il n'existe pas de norme fournisseur spécifique aux extrudeuses de feuilles, mais l'écart n'est pas total : le programme de recherche de fournisseurs NIST MEP a pour but de mettre en relation les acheteurs et les fabricants possédant des compétences techniques spécifiques. Il s'agit d'un cadre général ; le tableau de bord ci-dessous ajoute les spécificités de l'extrusion de feuilles dont une équipe d'approvisionnement a réellement besoin.
- ✔ Base installée et référencesDes lignes de production vérifiables utilisant votre résine, et pas seulement une liste figurant dans une brochure.
- ✔ Test d'acceptation en usine (FAT) on votre matériau et calibre cible avant expédition.
- ✔ vis et filières internes Capacités par rapport aux solutions acquises : cela influe sur les délais de livraison et le support après-vente.
- ✔ Contrôle automatique des jauges et enregistrement des donnéesLa courbe supporte-t-elle une marge d'erreur de ±0.5 % et permet-elle d'exporter des données de production ?
- ✔ qualification rPET / recyclémanipulation éprouvée des flocons PCR et d'une voie de traitement LNO (voir ci-dessous).
- ✔ Délais de livraison pour le service après-vente et les pièces détachéesDisponibilité des pièces d'usure et réactivité du support à distance.
- ✔ Conformité à la sécuritéprotection conforme aux normes reconnues (voir mise en service).
- ✔ Coût total de possessionIl faut tenir compte de la consommation d'énergie, du recyclage des déchets et de la disponibilité, et pas seulement du prix affiché.
Acheter en se basant uniquement sur le prix affiché, sans tenir compte du service après-vente ni du coût total de possession, est risqué. Une ligne de production 10 % moins chère, mais qui perd une journée de production à cause d'une pièce détachée manquante, ou qui consomme 15 % d'énergie en plus, annule les économies réalisées dès la première année. Évaluez les fournisseurs sur les huit points mentionnés ci-dessus avant de comparer les prix.
Un transformateur a un jour choisi une ligne de production de feuilles dont le prix était inférieur de 12 % à celui de l'offre la plus proche. Huit mois plus tard, un joint usé de changeur d'écran a interrompu la production. La pièce de rechange, expédiée de l'étranger, a mis neuf jours à arriver, et la perte de production a anéanti toutes les économies initiales. L'offre la moins chère ne prévoyait aucun stock de pièces détachées locales ni une assistance technique de plus de 48 heures, deux éléments pourtant clairement indiqués sur une grille d'évaluation en huit points avant la commande, mais invisibles sur la seule ligne de prix.
Mise en service et réception : Que vérifier avant de signer

L'essai de réception est l'étape où l'acheteur s'assure de la conformité de son achat. N'acceptez pas la ligne de production sur un échantillon de démonstration du fournisseur ; vérifiez-la avec votre résine de production et à l'épaisseur cible. La sécurité des machines doit être considérée comme un risque à la charge de l'acheteur, et non comme une simple formalité administrative.
- ✔ Tolérance de mesure maintenue à ±0.5 % grâce à la régulation automatique de la mesure. votre résine
- ✔ Débit de production constant au niveau cible (kg/h) sans à-coups ni dérive thermique
- ✔ Taux de rebuts/de coupe des bords conforme aux limites convenues ; retour d’information propre sur la récupération des chutes
- ✔ Vérification de surface/optique sur la feuille réelle, et non sur un échantillon.
- ✔ Dispositif de sécurité vérifié et validé
Comment tester une ligne d'extrusion de feuilles avant de l'acheter ?
Vous effectuez un test de réception en usine (FAT) sur votre résine et votre jauge, puis un test de réception sur site (SAT) après installation. Le FAT doit garantir le respect des tolérances contractuelles de jaugeage, maintenir le débit nominal sans à-coups et rester dans les limites du taux de rebut convenu sur un cycle de production continu, et non lors d'une démonstration de deux minutes.
En matière de sécurité, les directives de l'OSHA américaine relatives aux machines pour le traitement des matières plastiques préconisent le cadenassage/l'étiquetage, les barrières fixes, les rideaux immatériels, les tapis de sécurité, les rabats anti-recul et les dispositifs de contrôle des points de pincement pour les lignes d'extrusion et de thermoformage. Il est impératif de vérifier la présence et le bon fonctionnement de chaque dispositif avant le paiement du solde, car une protection ajoutée après la livraison est toujours plus coûteuse qu'une protection prévue initialement.
Perspectives des acheteurs d'extrudeuses de feuilles en 2026 : lignes compatibles avec le rPET, énergie et industrie 4.0
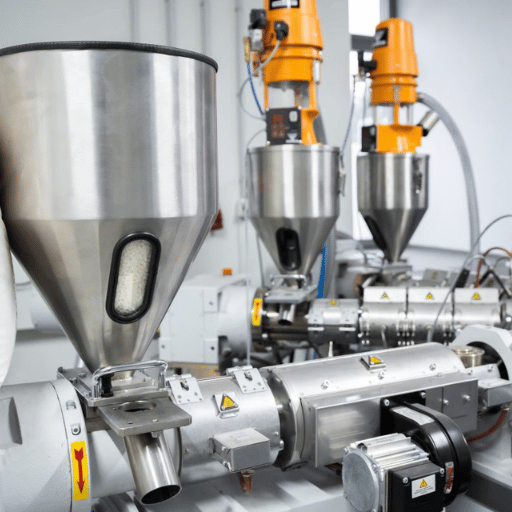
Trois facteurs devraient influencer vos spécifications actuelles, même si la machine sous-jacente est mature. Le marché des machines d'extrusion de plastique est en croissance régulière ; les analystes prévoient une croissance annuelle à un chiffre jusqu'au début des années 2030. Cependant, la croissance des volumes n'est pas le principal critère pour les acheteurs ; ce sont plutôt la capacité de recyclage, l'énergie et les données qui le sont.
Lignes compatibles avec le rPET. Les lignes traitant jusqu'à 100 % de PET recyclé avec des niveaux de viscosité intrinsèque garantis pour le contact alimentaire direct étaient au cœur du salon K 2025. Cependant, la conformité au contact alimentaire ne se limite pas aux spécifications techniques des machines. La FDA américaine, dans sa réglementation sur les plastiques recyclés, évalue le procédé : elle exige une description du procédé, le contrôle des sources de contamination et des tests d'élimination des contaminants, et délivre une lettre de non-objection (LNO) pour un procédé de recyclage spécifique. Si vous prévoyez de vendre des feuilles de rPET pour l'emballage alimentaire, demandez à votre fournisseur la preuve d'un procédé conforme à la norme LNO, et non pas seulement un numéro d'IV.
Entraînements économes en énergie. L'extrusion de polymères étant énergivore, les servomoteurs, les pompes à engrenages efficaces et une meilleure isolation constituent désormais un poste budgétaire essentiel, et non un simple luxe ; leur impact sur les coûts d'exploitation est significatif à chaque poste.
La surveillance des lignes de production Industrie 4.0, incluant le contrôle automatique en boucle fermée des jauges, la surveillance de l'état des équipements (courant moteur, fonctionnement du réchauffeur de cylindre, vibrations de la boîte de vitesses et tableaux de bord de données à distance), devient une caractéristique standard. Si vous demandez un devis pour une ligne de production prévue pour 2026-2027, interrogez les fournisseurs sur la manière dont la ligne qualifie les matières premières recyclées, les données enregistrées et les rapports générés. Ces réponses vous permettront de déterminer s'il s'agit d'une ligne de 2026 ou d'une version reconditionnée d'une ancienne ligne.
Questions fréquentes sur les extrudeuses de feuilles
Q : Quelle est la différence entre une extrudeuse de feuilles et une extrudeuse de films ?
Voir la réponse
Q : Ai-je besoin d'une extrudeuse à tôle monovis ou bivis ?
Voir la réponse
Q : Quelle plage de production peut couvrir une ligne d'extrusion à feuille unique ?
Voir la réponse
Q : Une seule ligne de production peut-elle traiter plusieurs résines comme le PET, le PP et le PVC ?
Voir la réponse
Q : Quels délais de livraison et quel service après-vente puis-je attendre d'un fabricant ?
Voir la réponse
Q : Une ligne d'extrusion de feuilles d'occasion est-elle plus intéressante qu'une neuve ?
Voir la réponse
À propos de ce guide d'achat des extrudeuses de feuilles
Ce guide est destiné aux acheteurs qui choisissent une extrudeuse de feuilles de plastique. Les plages de dimensionnement sont établies à partir des données publiées par les fournisseurs et des articles de la presse spécialisée ; elles sont données à titre indicatif uniquement. Veuillez confirmer toute valeur avec un devis actuel et un essai avec votre résine. Les points relatifs à la conformité et à la sécurité font directement référence aux normes ASTM, OSHA, FDA et NIST. Ce guide a été revu par l'équipe technique de Suzhou UDTECH Technology Co., Ltd.
Spécifier une ligne d'extrusion de feuilles ?
UDTECH conçoit et fabrique des extrudeuses de feuilles monovis et bivis, ainsi que des lignes complètes adaptées à votre résine et à votre débit. Indiquez-nous votre matériau et votre objectif de production (kg/h), et nous définirons la configuration optimale.
Références et sources
- Norme ASTM D883 : Terminologie relative aux matières plastiquesASTM International
- ISO 472 / Guide sur la terminologie des films et feuilles plastiquesInternational Organization for Standardization
- Outil électronique de protection des machines, machines pour le plastique (thermoformage)OSHA aux États-Unis
- Plastiques recyclés dans les emballages alimentairesAdministration américaine des aliments et des médicaments
- Recherche de fournisseurs MEPInstitut national américain des normes et de la technologie
- Consommation d'énergie lors de l'extrusion de polymères (énergie appliquée)évaluées par des pairs
- Contrôle des jauges, Wiki de la division extrusion SPESociété des ingénieurs plasticiens
- Ligne d'extrusion de feuilleTechnologie des plastiques
Articles Relatifs
- Extrusion de feuilles : procédé, matériaux et équipementsle processus étape par étape qui se cache derrière la machine
- Extrudeuse à double vis : fonctionnementquand le mélange à double vis mérite sa prime
- Extrusion plastique : polymères, coûts et co-extrusionl'image d'extrusion plus large
- Qu'est-ce que le PVC ?caractéristiques déterminant le choix des gammes de plaques en PVC rigide