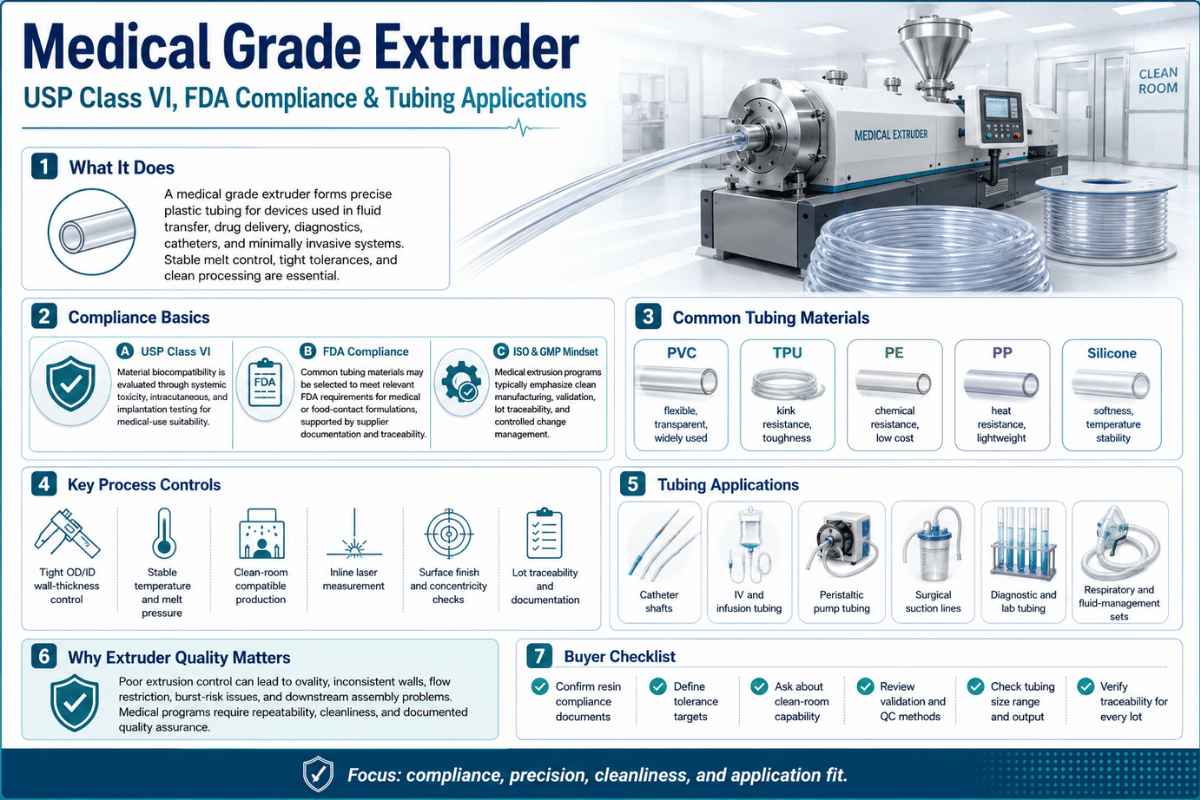
اکسترودر پزشکی، دستگاه اکستروژنی است که برای پردازش پلیمرهای زیستسازگار و تبدیل آنها به لولهها، کاتترها و پروفیلهای مرتبط با پزشکی ساخته، تجهیز و راهاندازی میشود. فراتر از صرفاً ماشینآلات، اکسترودر پزشکی به معنای ساخت با مواد بدون خوردگی در یک اتاق تمیز، تضمین قابلیت ردیابی انبوه مواد و ادغام یک فرآیند اثباتشده و تحت نظارت است. این مقاله شما را در مورد این چهار عنصر ضروری راهنمایی میکند: اکسترودرهای پزشکی در مقابل اکسترودرهای عمومی (تک مارپیچ در مقابل دو مارپیچ، سازگاری با پلیمر)، مروری کلی بر فرآیند اکستروژن، الزامات انطباق با اتاق تمیز FDA و ISO و نکاتی برای خرید یک سیستم.
یک اکسترودر با گرید پزشکی، که قادر به تولید لوله و قطعات با گرید پزشکی است، با تجهیزات تولید پلاستیک عمومی متفاوت است، زیرا تحت چهار محدودیت متمایز کار میکند: استفاده از قطعات مرطوب ضد زنگ یا غیر خورنده، استفاده از اتاق تمیز ISO 14644 ، استفاده از رزین زیست سازگار و قابل ردیابی، و یک فرآیند نظارت شده و اعتبارسنجی شده که به تلرانس دیوارهای به باریکی ±0.0005 اینچ (13 میکرومتر) دست مییابد. اکسترودرهای تک مارپیچ برای اکثر کاربردهای لولههای پزشکی مناسب هستند، در حالی که دستگاههای دو مارپیچ با چرخش همزمان معمولاً برای ترکیب و کاربردهای ذوب داغ دارویی ترجیح داده میشوند.
مشخصات سریع: اکستروژن گرید پزشکی در یک نگاه
| انواع ماشین آلات رایج | تک پیچ (لوله گذاری)؛ دو پیچ همسوگرد (کامپاندسازی، HME) |
| نسبت طول به عمق معمول پیچ | 24:1–30:1 (single); 20:1–40:1 (twin) |
| مواد رایج | PVC پزشکی، Pebax، پلی اورتان/TPU، سیلیکون، PEEK، نایلون 11/12 |
| تحمل دیوار قابل دستیابی | ±۱٪ معمول؛ ±۵ میکرومتر میکروبور؛ ±۰.۰۰۰۵ اینچ میکروکاتتر |
| کلاس اتاق تمیز | ISO 14644 کلاس 7 یا کلاس 8 |
| استانداردهای کلیدی | FDA 21 CFR 820 / QMSR، ISO 13485:2016، USP کلاس ششم / ISO 10993 |
- «درجه پزشکی» به یک ماده اشاره ندارد، بلکه به کل سیستم پردازش اشاره دارد که از استاندارد چهار ستونی درجه پزشکی پیروی میکند.
- A اکسترودر دو مارپیچه ذاتاً برای همه کاربردهای پزشکی برتر نیست؛ پیچهای تکی برای اکثر لولهها ایدهآل هستند و پیچهای دوقلو برای آمیزهکاری و اکستروژن مذاب داغ بهترند.
- برای اکثر فرآیندهای لولهگذاری، دقت دیواره معمولاً با یک پمپ دندهای ذوب با دقت 0.01٪ حاصل میشود، نه عمدتاً از طریق خود مارپیچ.
- قرار است آییننامه سیستم مدیریت کیفیت FDA، استاندارد ISO 13485:2016 را در بر بگیرد. 21 CFR قسمت 820 قابل اجرا از 2 فوریه 2026.
چه چیزی یک اکسترودر را «درجه پزشکی» میکند؟
یک اکسترودر با گرید پزشکی توسط خود دستگاه به صورت جداگانه تعریف نمیشود، بلکه توسط چهار شرط هماهنگ که باید برآورده کند، تعریف میشود. این یک تصور غلط رایج است که یک قاب فولادی ضد زنگ به طور خودکار یک دستگاه را به عنوان گرید پزشکی واجد شرایط میکند؛ ساختار ضد زنگ تنها یکی از عناصر است. در عوض، "گرید پزشکی" یک مجموعه کامل تولید را توصیف میکند که قادر به مستندسازی دقیق آنچه ساخته شده، نحوه ساخت آن و مواد مورد استفاده است، میباشد. ما این الزامات را در چیزی که آن را استاندارد 4 ستونی گرید پزشکی مینامیم، ادغام میکنیم.
| ستون | معنیش چیه | الزامات معمول |
|---|---|---|
| 1. ساخت ماشین | قطعات خیس شده که مذاب را آلوده نمیکنند؛ بدون تولید الکتریسیته ساکن یا گرد و غبار | پیچها و بدنههای ضد زنگ/مقاوم در برابر خوردگی؛ درایوهای بدون جاروبک؛ سطوح با قابلیت تمیز شدن آسان |
| ۲. محیط اتاق تمیز | شمارش کنترلشده ذرات معلق در هوا در اطراف خط | ایزو ۹۰۱۳ کلاس ۱ یا ۲ |
| ۳. قابلیت ردیابی مواد | رزین زیست سازگار با سابقه ثبت شده در بسته بندی | مواد USP Class VI / ISO 10993؛ سوابق سری ساخت و گواهی |
| ۴. اعتبارسنجی فرآیند | فرآیند مستند، قابل تکرار و تحت نظارت | سیستم مدیریت کیفیت IQ/OQ/PQ، SPC، ISO 13485 |
خرید تجهیزات پزشکی مستلزم در نظر گرفتن هر یک از این چهار رکن به عنوان گزینههای سرمایهگذاری و عملیاتی جداگانه است. ممکن است فردی یک اکسترودر ضد زنگ نصب کند، اما همچنان در ممیزیهای نظارتی شکست بخورد، اگر قابلیت ردیابی رزینها وجود نداشته باشد یا اگر یک فرآیند اعتبارسنجی شده بر روی تجهیزاتی اجرا شود که ذرات معلق را در فضایی طبقهبندی نشده رسوب میدهند.
مقررات سیستم مدیریت کیفیت FDA ، که از تاریخ ۲ فوریه ۲۰۲۶، استاندارد ISO 13485:2016 را در ۲۱ CFR Part 820 ادغام خواهد کرد، این استانداردها را در چارچوب ایالات متحده به هم متصل میکند. در نتیجه، وقتی یک فروشنده ادعا میکند که ماشینآلاتش «درجه پزشکی» دارند، سوال کلیدی که باید پرسید این است: «این دستگاه به طور خاص کدام یک از این چهار رکن را پوشش میدهد و من هنوز چه مسئولیتهایی را باید مدیریت کنم؟»
تک ماردون در مقابل دو ماردون: انتخاب نوع اکسترودر
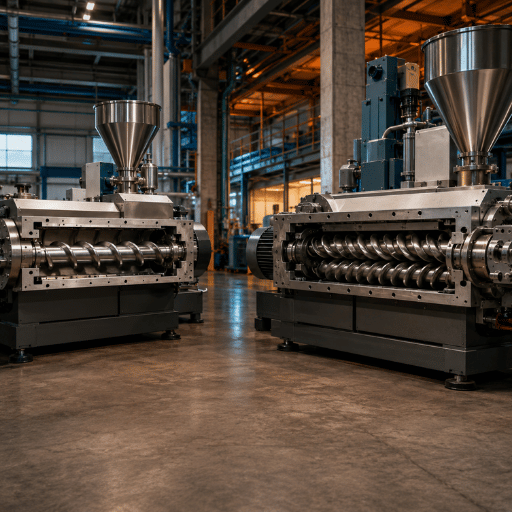
دستگاه تک ماردونه یا دو ماردونه برای مصارف پزشکی؟ هنگام انتخاب، غریزه بر این است که یک اکسترودر دو ماردونه را به عنوان گزینه "بهتر"، گرانتر و برتر خریداری کنید. برای اکثر کاربردهای پزشکی، این اشتباه است: یک اکسترودر تک ماردونه معمولاً برای لولههای پزشکی مناسبتر است، زیرا عمدتاً شامل ذوب و انتقال روان یک پلیمر است. این امر میتواند با یک ماردونه بسیار اقتصادیتر و با تلاش بسیار کمتر برای اعتبارسنجی حاصل شود. دستگاههای دو ماردونه جایگاه خود را در مراحل پردازش با اختلاط بالا، مانند اختلاط، ترکیب مذابها (کامپاند کردن)، توسعه مخلوطها، آزادسازی گازها و اکستروژن مذاب داغ در حوزه داروسازی، به دست میآورند. انتخاب اشتباه در هر دو صورت پرهزینه است: اجرای یک مخلوط حساس به برش روی یک ماردونه تک ماردونه، خطر اختلاط ضعیف و تولید قطعات خارج از مشخصات را به همراه دارد، در حالی که تحمیل لولههای ساده به خط دو ماردونه، سرمایه را هدر میدهد و هفتهها کار اعتبارسنجی را به برنامه تولید پزشکی اضافه میکند.
«چیزی به عنوان پیچ «همه منظوره» وجود ندارد. برای خطوط تولید لولههای پزشکی، اغلب منطقی است که مجموعهای از پیچهایی که برای همه مواد مورد استفاده مناسب هستند را داشته باشید و تعویض پیچ را به عنوان یک روش استاندارد در هر تغییر مواد معرفی کنید.»
| عامل | تک پیچ | پیچ دوقلوی هم چرخان |
|---|---|---|
| شغل اصلی | ذوب + انتقال یک پلیمر | مخلوط کردن، ترکیب کردن، بیفرآوری کردن |
| L/D معمولی | 24: 1-30: 1 | 20:1–40:1 (HME ~30:1) |
| مخلوط کردن / برش | کم تا متوسط (ملایم) | بالا، قابل تنظیم |
| هزینه و پیچیدگی نسبی | پایین | برتر |
| بهترین برای | لولههای تک/چند لومنی، روکشهای کاتتر | کامپاندسازی، مستربچ، HME دارویی |
اکسترودر دو مارپیچه همسوگرد چیست؟
اکسترودرهای دو مارپیچه همچرخش، دو مارپیچ درهمتنیده و محرک همزمان را به کار میاندازند که رفتار جریان خوب تا بسیار خوبی را همراه با درجه ذوب همگن بسیار بالا و در نتیجه کنترل دمای پایدار را از طریق عملکرد درهمتنیدگی برای فرآیندهایی مانند مخلوط کردن، ترکیب کردن، توسعه مذاب، آزادسازی گازها یا اکستروژن مذاب داغ در یک دستگاه یکپارچه فراهم میکنند. آنها "پیشرفتهترین" هستند، به خصوص برای کاربردهایی با مخلوطهای پیچیده یا مواد بسیار حساس به برش. برای پردازش لولههای صرفاً پزشکی، استفاده از اکسترودرهای تک مارپیچه منطقی است. یک اکسترودر آزمایشگاهی در مقیاس توسعه و/یا تولید در هر دو نوع، به عنوان مبنایی برای تأیید فرآیند قبل از افزایش مقیاس عمل میکند.
مواد درجه پزشکی و تطبیق دستگاه با پلیمر
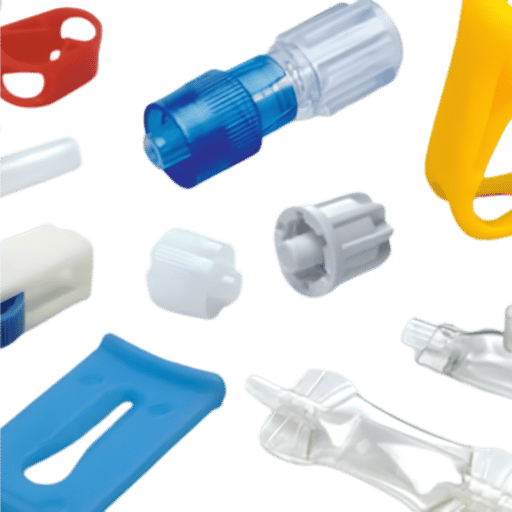
انتخاب مواد، اساس تمام تصمیمات دیگر برای اکسترودر مانند پیکربندی مارپیچ، مواد مورد استفاده برای مارپیچ و سیلندر، طراحی سیلندر، کنترل دما و سیستمهای تغذیه و خشک کردن را تشکیل میدهد. پلیمرهای ترموپلاستیک معمولی که فرآوری میشوند شامل TPU، سیلیکون، Pebax (پلیاتر بلوک آمید)، نایلون ۱۱ و ۱۲، PET و مواد با کارایی بالا مانند PEEK هستند، در حالی که PVC هنوز هم در لولههای پزشکی غالب است. هر پلیمر دارای یک پنجره ذوب خاص است که اکسترودر باید آن را حفظ کند.
| ماده | طبقه | یادداشت پردازش | پیامدهای ماشین |
|---|---|---|---|
| پی وی سی پزشکی | کالا انعطافپذیر | ذوب در حدود ۱۰۰ تا ۲۱۰ درجه سانتیگراد؛ هیدروکلراید در دمای بالاتر از ۱۲۰ درجه سانتیگراد؛ تجزیه در حدود ۲۳۰ درجه سانتیگراد | پیچ اختلاط/مخلوطکن، کنترل دقیق دما |
| تی پی یو / پلی اورتان | الاستومر | رطوبتگیر؛ حساس به برگشتپذیری | پریدری؛ نسبتهای افت پایینتر |
| پباکس (PEBA) | الاستومر | رطوبتپذیر؛ محدوده مدول خمشی وسیع | خشککن + تغذیه آببندیشده؛ مناسب برای افت فشار بالا |
| سیلیکون | الاستومر | اغلب در پایین دست عمل آوری می شود؛ خوراک متفاوت | اختصاصی اکسترودر سیلیکون برپایی |
| نایلون ۱۱/۱۲ | مهندسی | رطوبتپذیر؛ تحمل بالا در برابر ریزش آب | مناسب برای میکروبور/چند لومن |
| پت / پلیاستر | مهندسی | رطوبتگیر؛ لوله بادکنکی جدار نازک | پریدری؛ کنترل دقیق حرارتی |
| پلی کربنات (PC) | مهندسی | شفاف، سفت و سخت؛ حساس به رطوبت | پریدری؛ رابطها و لوئرها |
| زیرچشمی نگاه کردن | عملکرد بالا | دمای بالا (حدود ۷۰۰ درجه فارنهایت / ۳۷۱ درجه سانتیگراد) | سیلندر و ابزارآلات دما بالا |
| FEP / فلوروپلیمر | فلوروپلیمر | محصولات تخریب خورنده HF | پیچ هستلوی؛ آستر لوله از آلیاژ نیکل |
| PTFE | فلوروپلیمر | اکستروژن خمیری، نه ذوب شده | خط خمیر اختصاصی؛ نه یک مارپیچ ذوب استاندارد |
خشک کردن اولیه مواد هیدروسکوپی (مثلاً TPU، PET، نایلون 11/12) یک ضرورت مطلق است، زیرا در پلیمرهای هیدروسکوپیک عملآوری نشده، بخار در مذاب تشکیل میشود که میتواند حباب، حفرههای هوا یا نواحی ضعیف دیواره را تشکیل دهد. فرآوری فلوروپلیمرهای خورنده، مانند FEP، تنها با نگه داشتن میزان آهن در سطوح مرطوب زیر تقریباً 1٪ و استفاده از آلیاژهای ویژه برای پیچ و سیلندر و همچنین برای پوشش پیچ و بشکه امکانپذیر است. در طول تخریب حرارتی آنها، محصولات تجزیه بسیار خورنده، از جمله HF، میتوانند تشکیل شوند که باعث ایجاد حفره در فولاد ابزار معمولی میشوند و این انتخاب باید هنگام انتخاب دستگاه انجام شود، نه پس از آن.
به طور خاص برای محصولات PVC انعطافپذیر، یک دستگاه اکستروژن PVC پزشکی اختصاصی با یک مارپیچ مانع، کاهش ژل مورد نیاز برای شفافیت را افزایش میدهد، در حالی که الاستومرهای ترموپلاستیک با یک اکسترودر TPE که برای دماهای پردازش پایینتر تنظیم شده است، کار میکنند.
آنچه اکسترودرهای گرید پزشکی تولید میکنند
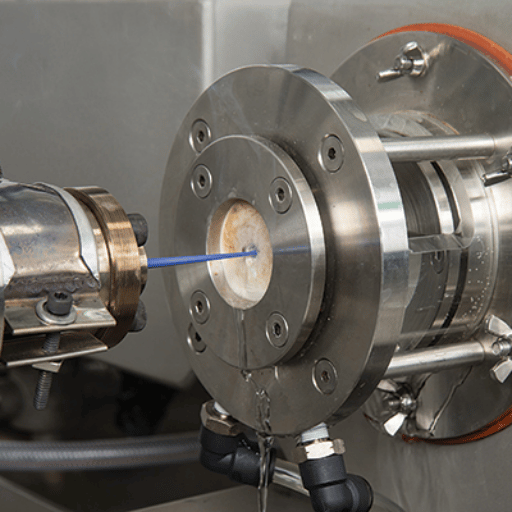
اکستروژن لولههای پزشکی بسیار فراتر از یک لوله گرد ساده است. شناخت خانواده محصول اهمیت دارد زیرا انتخاب ساختار اشتباه یک اشتباه پرهزینه است: تعیین یک طرح تک لومنی در حالی که یک کاتتر در واقع به سه لومن نیاز دارد، به معنای تغییر ابزار قالب و اعتبارسنجی مجدد فرآیند است که اغلب یک تأخیر ۶ تا ۸ هفتهای در برنامه دستگاه پزشکی است. قبل از برش فلز، قالب، ابزار و کنترلهای دستگاه را با محصول مطابقت دهید.
- لوله تک مجرا (به همان شکلی که تولید میشود، مثلاً برای استفاده از کاتتر وریدی یا ادراری).
- لوله چند لومنی (با چندین لومن درون یک دیوار، که معمولاً با استفاده از ابزارهای خارجی و فشار یا نیروی هوای کنترلشده بر اساس هر لومن به دست میآید)؛ چنین لولهای معمولاً به عنوان لوله کاتتر استفاده میشود.
- اکستروژن همزمان و لولههای چند لایه شامل نوارهای رادیواپک که از یک اکسترودر دوم برای مشاهده با اشعه ایکس اکسترود شدهاند.
- لولههای برآمده و مخروطی، با دیواره یا قطر متغیر در طول برای شفت کاتتر.
- پروفیلها و اشکال خاص، لولههای پیپت، لوله بورت، پوششهای هیپوتیوب و لولههای پمپ پریستالتیک.
اکستروژن چند لومنی چیست؟
اکستروژن چند لومنی، یک لوله واحد با دو یا چند کانال داخلی را تشکیل میدهد که در تمام طول امتداد دارند. هر لومن وظیفه خاص خود را دارد - انتقال سیال، مسیر سیم راهنما یا باد کردن - بنابراین هر کدام باید سطح مقطع خود را حفظ کنند. شکل با یک قالب سر ضربدری به علاوه سیمهای سنبه شکلدهنده سوراخ که پس از خنک شدن برداشته میشوند، یا فشار هوای تنظیمشده جداگانه که به هر لومن وارد میشود، کنترل میشود. این یکی از دشوارترین وظایف اکستروژن است، به همین دلیل است که فعالیتهای ثبت اختراع در مورد ابزار لوله عروقی چند لومنی و دیواره نازک همچنان فعال است.
درون خط: فرآیند اکستروژن پزشکی گام به گام
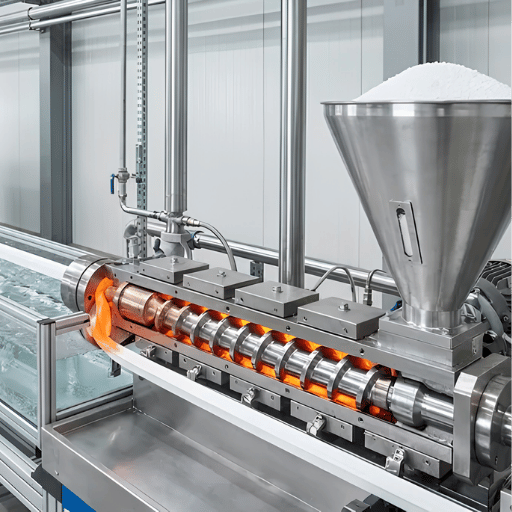
یک اکسترودر گرید پزشکی، یک دستگاه در یک خط اکستروژن لوله هماهنگ است. تلرانس در پنج مرحله به دست میآید یا از دست میرود - ما آنها را در اینجا به عنوان نقشه خط اکستروژن پزشکی ۵ مرحلهای ترسیم میکنیم. بخش غیرمنطقی: عنصر دقیق معمولاً پیچ نیست، بلکه پمپ دنده مذاب است که پلیمر را تا قالب اندازهگیری میکند.
- تغذیه و خشک کردن، رزین خشک میشود (برای پلیمرهای جاذب رطوبت) و تحت شرایط کنترلشده تغذیه میشود.
- اکسترودر و پمپ دندهای، مارپیچ ذوب شده و منتقل میشود؛ سپس یک پمپ دندهای ذوب دقیق، پلیمر را به قالب منتقل میکند و سرعت را در حدود 0.01٪ و تغییر جریان جرمی را زیر 1٪ نگه میدارد.
- قالب و ابزار، ابزار ساده و ضد زنگ، لوله را شکل میدهند؛ قالبهای سر ضربدری، لومنها، سیمها یا لایههای کواکسترود شده را اضافه میکنند.
- اندازهگیری و خنکسازی تحت خلاء، یک مخزن اندازهگیری تحت خلاء قطر خارجی را ثابت میکند در حالی که لوله در حمام آب خنک میشود.
- گیجهای لیزری و اولتراسونیک، یک حلقه بسته را تغذیه میکنند که کششدهنده و فشار هوا را تنظیم میکند؛ یک گیره نگهدارنده (برای لولههای زیر ۲ میلیمتر) قبل از برش یا کلافبندی، کشش را حفظ میکند.
این دستگاه چقدر میتواند محکم بماند؟ تلرانس ابعادی معمول ±1% است که برای قطر داخلی 1.6 میلیمتر، حدود ±10 میکرومتر میشود - تقریباً یک هفتم قطر 75 میکرومتر موی انسان، طبق گفته Medical Plastics & Biomaterials . کار با میکروبور و چند لومنی به ±5 میکرومتر میرسد و میکروکاتترها برای استفاده عصبی-عروقی میتوانند به ±0.0005 اینچ (حدود 13 میکرومتر) نیاز داشته باشند. بستن حلقه بین میکرومتر لیزری و پمپ انتقال یا پمپ دندهای چیزی است که باعث میشود این اعداد قابل تکرار باشند.
یک مثال عملی نشان میدهد که چرا اندازهگیری اهمیت دارد. یک پردازنده که از TPU دیواره نازک با خروجی 10 کیلوگرم در ساعت استفاده میکند، تلورانس را از ±0.08 میلیمتر به ±0.01 میلیمتر در یک لوله با قطر داخلی 1.0 میلیمتر و دیواره 0.225 میلیمتر افزایش میدهد. این به تنهایی مصرف مواد را حدود 12.5٪ کاهش میدهد - تقریباً 10,000 دلار در هر تن برای ترکیبات پزشکی، صرفهجویی در هزینه واقعی در هر شیفت است و از کنترل فرآیند ناشی میشود، نه از یک پلیمر متفاوت.
اکستروژن ذوب داغ (HME) برای داروسازی
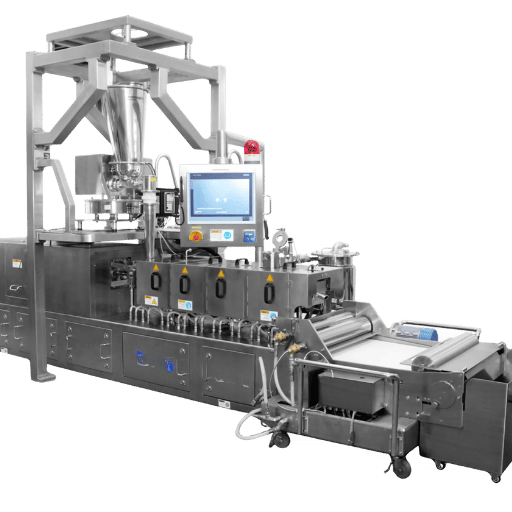
اکستروژن مذاب داغ - این نوعی اکستروژن پزشکی است که در آن پلاستیک، دارو را میسازد، نه دستگاه را. ما از یک اکسترودر دو مارپیچه برای مخلوط کردن دارو و پلیمر استفاده میکنیم و دو جزء را در یک جامد ذوب میکنیم.
اکستروژن ذوب داغ در داروسازی چیست؟
اکستروژن مذاب داغ (HME) یک فرآیند تک مرحلهای است که در آن یک ترکیب نامحلول در دارو که در یک حامل پلیمری ذوب شده پراکنده شده است، با جامد شدن مخلوط به شکل آمورف تبدیل میشود و در نتیجه پراکندگی جامد آمورف (ASD) ایجاد میشود که انحلال دارو را بهبود میبخشد. در این تکنیک، از یک اکسترودر دو مارپیچه برای پراکنده کردن ماده فعال کم محلول در پلیمر ذوب شده و تبدیل مخلوط به یک ASD یکپارچه پس از جامد شدن استفاده میشود. مقالات دارویی بررسی شده توسط همتایان، اکستروژنهای دارویی مبتنی بر آزمایشگاه را با استفاده از تجهیزات دو مارپیچه (و همچنین طیف وسیعی از اندازههای اکستروژن تجربی، مانند دستگاه 16 میلیمتری که با نسبت ابعاد 30:1 و قالب 0.8 میلیمتری کار میکند) برای ساخت ASDها نشان میدهند.
به عنوان یک خریدار، تفاوت کلیدی که باید به آن توجه داشت این است که اکستروژن HME دارویی و لولههای پزشکی با تجهیزات یکسانی انجام نمیشوند. اولی نیاز به مخلوط کردن پیکربندی یک پیچ دوقلوی همسوگرد، دمای پردازش کاملاً کنترلشده برای جلوگیری از تخریب دارو و اغلب یک اکسترودر آزمایشگاهی برای توسعه فرمولاسیون دارد. چالش اصلی در HME حرارتی است: اگر مذاب خیلی داغ یا خیلی طولانی نگه داشته شود، ماده مؤثر تجزیه میشود، بنابراین اگر زمان اقامت تغییر کند، فرآیند با خطر شکست یک بچ مواجه میشود. در عمل، فرمولاتورها با اجرای یک خط آزمایشگاهی ۱۶ میلیمتری ابتدا و سپس مقیاسبندی، این ریسک را از بین میبرند. برای هرگونه توسعه محصول دارویی، بهترین مکان برای شروع، یک دستگاه اکسترودر ذوب داغ اختصاصی است ، نه یک خط لوله.
اتاق تمیز، استانداردها و الزامات کیفی
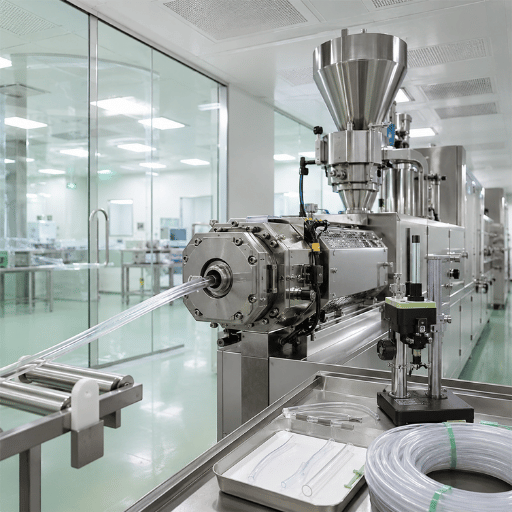
بازرسان واقعاً کنترلهای اتاق تمیز و مدارک کیفی را بررسی میکنند.
اکستروژن پزشکی معمولاً در اتاق تمیز کلاس ۷ یا کلاس ۸ مطابق با استاندارد ISO 14644 انجام میشود . در اتاقهای تمیز پزشکی، این دو دسته از نظر تعداد مجاز ذرات و میزان جابجایی هوا، تفاوت زیادی با هم دارند.
| طبقه | حداکثر ذرات ≥0.5 میکرومتر در هر متر مکعب | میزان معمول تعویض هوا در ساعت |
|---|---|---|
| ISO کلاس 7 | ≤ 352,000 | 30-60 |
| ISO کلاس 8 | ≤ 3,520,000 | 10-25 |
از نظر سیستم کیفیت، اخیراً سازمان غذا و داروی آمریکا (FDA) مقررات را بهروزرسانی کرده است.
پس از بهروزرسانی FDA در تاریخ ۲ فوریه ۲۰۲۶، QMSR جدید، استاندارد ISO 13485:2016 را در ۲۱ CFR Part 820 ادغام میکند و امکان استفاده مداوم از سیستمهای مدیریت کیفیت را برای کلیه عملیات تولید تجهیزات پزشکی، از جمله تولید داروهای ترکیبی و لولهها، فراهم میکند. حتی دستگاههایی مانند دستگاههای تشکیلدهنده لولههای خون، توسط FDA به عنوان اقلام تکمیلشده در نظر گرفته میشوند، بنابراین مشمول انطباق با QMSR در رابطه با تولید، ردیابی و مدیریت سوابق هستند.
مواد با ضمانتهای خاص خود ارائه میشوند.
قبلاً این صنعت هر پلاستیک «درجه پزشکی» را به عنوان پلاستیکی در نظر میگرفت که معیارهای زیستسازگاری کلاس VI استاندارد USP را برآورده میکرد. در سالهای اخیر، استانداردها تکامل یافتهاند؛ اکنون، پلاستیکهای پزشکی نیاز به سطح ارزیابی بالاتری دارند و صنایع شروع به اتخاذ رویکرد وسیعتری برای ارزیابی مواد کردهاند که شامل آزمایش ژنوتوکسیسیتی در کنار ارزیابیهای موجود تحت استاندارد ISO 10993 میشود. این روش کاملتر برای ارزیابی و صدور گواهینامه پلیمرهای درجه پزشکی، با فراتر رفتن از کلاس VI به تنهایی، به تضمین ایمنی ایمپلنتها و مواد کاشتنی کمک میکند.
- سیستم کیفیت: ISO 13485:2016 از طریق FDA QMSR (21 CFR 820)، همسو با GMP
- محیط زیست: اتاق تمیز کلاس ۷ یا ۸ مطابق با استاندارد ISO 14644
- مواد: زیستسازگاری USP کلاس VI و/یا ISO 10993
- فرآیند: اعتبارسنجی IQ/OQ/PQ + سوابق کنترل فرآیند آماری
نحوه مشخص کردن و خرید اکسترودر درجه پزشکی
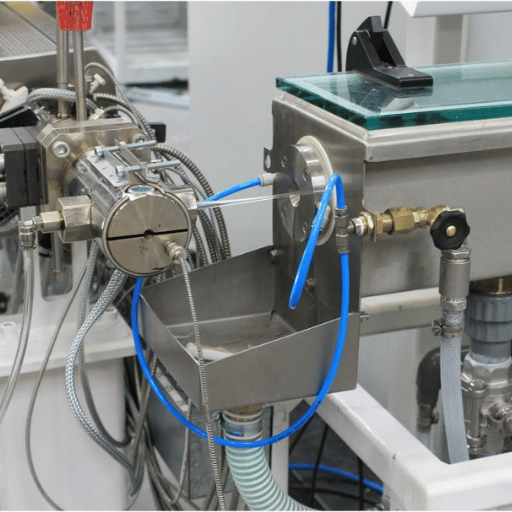
قبل از درخواست قیمت از یک سازنده ماشین آلات، فهرستی از اطلاعات مورد نیاز آنها برای طراحی خط تولید جهت بازرسی را یادداشت کنید. اطلاعات خیلی کلی هم بیفایده است. چک لیست زیر به شما در تنظیم درخواستتان کمک خواهد کرد:
- محصول: لوله (تک/چند لومن)، پروفیل، یا ترکیب/HME؟
- پلیمر(ها) و اینکه آیا یک دستگاه باید چندین دستگاه را اجرا کند
- محدوده قطر و محدوده ضخامت دیواره به علاوه تلرانس دقیق (مثلاً ۵ مو؟ ۱۰ مو؟).
- هدف خروجی (کیلوگرم در ساعت) و تعداد لومنها
- نوع پیچ و L/D؛ متالورژی مقاوم در برابر خوردگی در صورت استفاده از فلوروپلیمرها
- پاییندستی: اندازهگیری خلاء، اندازهگیری لیزری/اولتراسونیک، پمپ دندهای، حمل و نقل، برشدهنده/کویلکننده
- سازگاری با اتاق تمیز (کنترل استاتیک/گرد و غبار، سطوح با قابلیت تمیز شدن آسان)
- پشتیبانی از اعتبارسنجی: مستندسازی IQ/OQ/PQ، ثبت دادهها/خروجی قابلیت ردیابی
در مورد قیمت: یک بودجه واقعبینانه بسیار بیشتر از قیمت لیست به متغیرهای فوق بستگی دارد. یک خط آزمایشگاهی رومیزی، خط لوله تک پیچ با جریان پاییندستی و سیستم اتاق تمیز چند لومنی مجهز به ابزار دقیق، کاملاً از هم فاصله دارند - قیمتگذاری با متالورژی، کنترلها و دامنه اعتبارسنجی تغییر میکند. به جای تبلیغات اغراقآمیز، از تأمینکنندگان بخواهید که در برابر یک چکلیست تکمیلشده، قیمتگذاری کنند، بهترین راه برای مقایسه سیبها با سیبها. متالورژی قسمت خیس، بسته اندازهگیری حلقه بسته و اینکه آیا مستندات اعتبارسنجی داخلی است یا هزینه اضافی - اینها بیشترین تأثیر را بر قیمت و آمادگی ممیزی دارند.
چک لیست تکمیل شده خود را برای دو یا سه سازنده ارسال کنید و به جای فقط قیمت اکسترودر، اقلام خط تولید پایین دستی و اعتبارسنجی آنها را با هم مقایسه کنید. ابتدا پیکربندیهای دستگاه اکسترودر را مقایسه کنید ، سپس با یک مهندس اکستروژن در مورد تلرانس خاص و الزامات اتاق تمیز خود صحبت کنید .
چشمانداز صنعت: چه چیزی تقاضای اکستروژن پزشکی را افزایش میدهد؟
تاکنون قویترین نیرویی که تولید تجهیزات پزشکی را تا سال ۲۰۲۶ شکل میدهد، کوچکسازی به دلیل افزایش پذیرش تکنیکهای جراحی کمتهاجمی و عصبی-عروقی است. با کوچکتر شدن مداوم نقاط دسترسی، دسترسی جراحی به دستگاههایی با قطر خارجی کوچکتر، دیوارههای نازکتر و لومنهای بیشتر در هر پروفیل لوله نیاز دارد که تلورانس و اندازهگیری دقیق مورد نیاز در فرآیند اکستروژن - و همچنین ظرفیت خروجی برای خدمت به بازارهای بزرگتر - را افزایش میدهد. پیامد خرید واضح است: اکنون برای گیجهای ظریفتر (اندازهگیری اولتراسونیک به همراه لیزر) و کنترل حلقه بسته، مشخصات را مشخص کنید، زیرا آنچه در سال ۲۰۲۶ و پس از آن قیمتگذاری میکنید، معمولاً دیوارههای تنگتری نسبت به آنچه امروز فروخته میشود، خواهد داشت.
محرک دوم و موازی، نظارتی است. با لازمالاجرا شدن قوانین QMSR سازمان غذا و داروی آمریکا (FDA) از ۲ فوریه ۲۰۲۶، خطوط تولید جدید باید از همان روز اول با قابلیت ردیابی و مستندسازی مطابق با استاندارد ISO 13485 ساخته شوند، نه اینکه بعداً به روز شوند. هیاهوی صنعت در این بخش به لولههای پزشکی و همچنین دستگاههای چند لومنی و میکرو اکستروژن اشاره دارد که از جمله حوزههای با سریعترین رشد هستند. در حالی که بسیاری از گزارشهای بازار بر ارزش تخمینی بازار تمرکز دارند (به عنوان مثال، یک بازار تک رقمی در میلیاردها دلار، با رشد تک رقمی)، جهتگیری خریدار بیشتر در مشخصات تجهیزات نهفته است تا در ارقام اصلی بازار. خطر برای خریدارانی که تعلل میکنند، ملموس است: خطی که برای ضخامت دیواره امروزی مشخص شده است، میتواند برای حفظ ±۵ میکرومتر روی لولههای چند لومنی با قطر خارجی کوچکتر که دستگاههای عصبی عروقی و قلبی عروقی به طور فزایندهای به آن نیاز دارند، در کنار علاقه روزافزون به پلیمرهای زیستتخریبپذیر، به مشکل بر بخورد و شما را مجبور کند ظرف یک سال ابزار خود را تغییر دهید.
پرسش و پاسخهای متداول
4 نوع اکستروژن چیست؟
مشاهده پاسخ
آیا PVC با گرید پزشکی وجود دارد؟
مشاهده پاسخ
هزینه اکسترودر پزشکی چقدر است؟
مشاهده پاسخ
آیا میتوان از اکسترودر پلاستیکی استاندارد برای لولههای پزشکی استفاده کرد؟
مشاهده پاسخ
اکسترودر پزشکی چه موادی را میتواند پردازش کند؟
مشاهده پاسخ
آیا برای اکستروژن پزشکی به اتاق تمیز نیاز دارید؟
مشاهده پاسخ
UDTECH اکسترودرهای تک ماردونه، دو ماردونه و آزمایشگاهی را برای کاربردهای پزشکی و دارویی میسازد. الزامات پلیمری، تلرانس و اتاق تمیز خود را با ما در میان بگذارید و ما خط تولید متناسب با آنها را ارائه خواهیم داد.
درباره این راهنما
شرکت UDTECH خط کاملی از ماشینآلات اکستروژن تکماردونه، دوماردونه و آزمایشگاهی را تولید میکند که بهطور خاص برای کاربردهای پزشکی و دارویی طراحی شدهاند. کن فینکه، متخصص پزشکی UDTECH، میگوید: «وقتی مشتری مشخصاتی را به ما ارائه میدهد - از ماده اولیه گرفته تا پارامترهای اکستروژن، تا بستهبندی یا الزامات اتاق تمیز - ما یک راهحل ارائه میدهیم و در صورت لزوم میتوانیم فرآیند را نیز اعتبارسنجی کنیم. کافی است نیازهای خود را از کوچکترین جزئیات تا چالشبرانگیزترین مشخصات مواد، با ما در میان بگذارید و ما مشخصات مناسبی را بر اساس آن نیازها تهیه خواهیم کرد. این بهترین و تنها راه برای مقایسه منصفانه هنگام تهیه خط اکستروژن بعدی شماست.»
منابع و مراجع
- مقررات سیستم مدیریت کیفیت (QMSR)اداره غذا و داروی ایالات متحده
- بخش ۸۲۰ از قانون ۲۱ CFR، مقررات سیستم مدیریت کیفیتمجموعه قوانین فدرال الکترونیکی ایالات متحده
- دستیابی به اکستروژن دقیق لوله برای کاربردهای پزشکیپلاستیکها و زیستمواد پزشکی (MD+DI)
- اکستروژن مذاب داغ: توسعه یک پراکندگی جامد آمورفکتابخانه ملی پزشکی ایالات متحده (PMC)
- اکسترودرهای دو پیچ به عنوان میکسرهای پیوسته برای پردازش حرارتیکتابخانه ملی پزشکی ایالات متحده (PMC)
- ویژگیهای اکستروژن لولههای جدار نازک برای کاتترهاکتابخانه ملی پزشکی ایالات متحده (PMC)
- فارماکوپه ایالات متحده، کلاسهای زیستسازگاری پلاستیکهاداروسازی ایالات متحده
- ISO 14644-1 اتاقهای تمیز و محیطهای کنترلشده مرتبطسازمان بین المللی استاندارد سازی