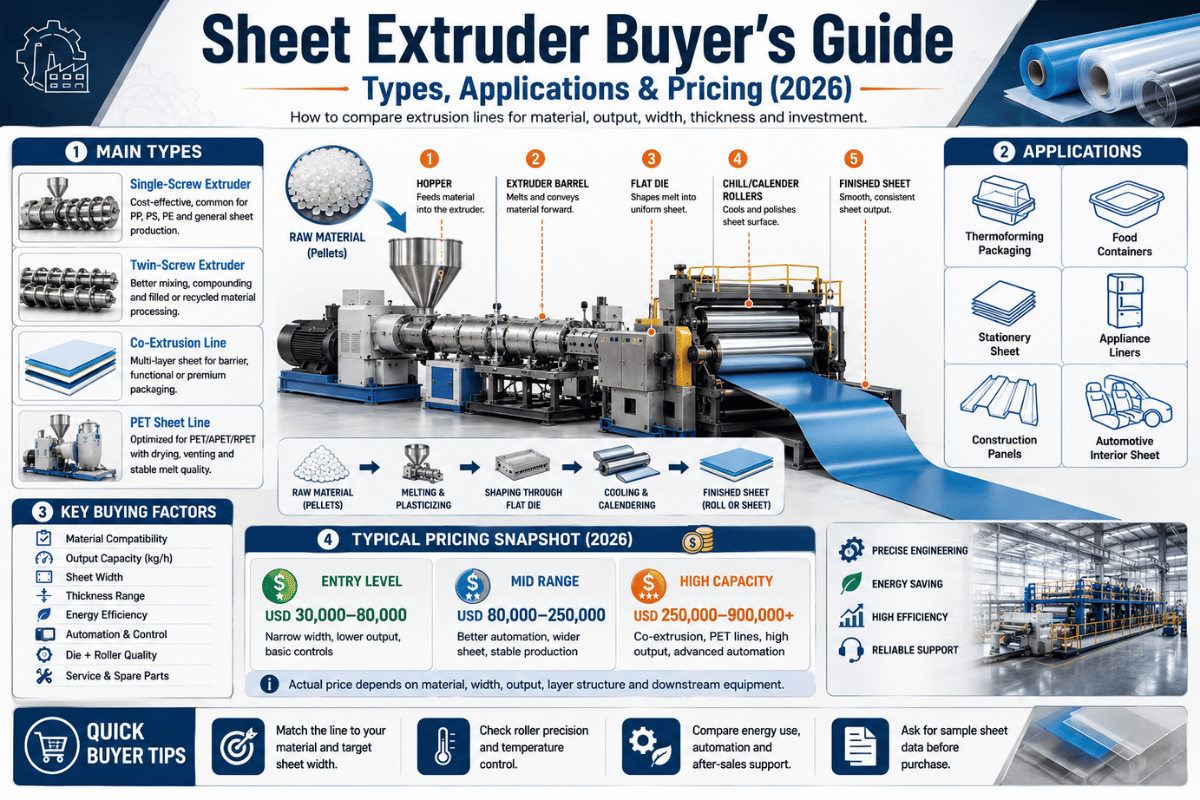
Beim Kauf eines Plattenextruders geht es selten nur um den Extruder selbst. Die Maschine, die Ihr Granulat schmilzt, ist nur ein Teil eines Systems aus sieben Komponenten. Die größte Kostenfalle entsteht durch die Wahl der Schneckenanzahl, der Düse und der Ausstoßleistung, bevor diese auf Ihr Harz und Ihr tatsächliches Produktionsvolumen abgestimmt sind. Dieser Leitfaden ergänzt den zugrundeliegenden Prozess der Plattenextrusion. Eine detaillierte Beschreibung der Plattenherstellung finden Sie in unserem vollständigen Leitfaden zum Plattenextrusionsprozess . Hier konzentrieren wir uns auf eine zentrale Frage: Wie spezifizieren, dimensionieren, bepreisen und prüfen Sie die Maschine, bevor Sie einen Kaufvertrag unterzeichnen?
Kurz gesagt: Ein Plattenextruder ist eine Kunststoffextrusionsmaschine, die thermoplastische Granulate schmilzt und die Schmelze durch eine Flachdüse (Kleiderbügel- oder T-Düse) und einen Dreiwalzen-Kalibrierturm presst, um eine kontinuierliche Flachplatte mit einer Dicke von üblicherweise 0.25–12 mm zu erzeugen. Die Auswahl des Extruders erfolgt anhand des Rohmaterials (wodurch Ein- oder Doppelschneckenextruder bestimmt wird), des gewünschten Ausstoßes (wodurch Schneckendurchmesser und Antriebsleistung festgelegt werden) und der Anforderungen an Trocknung und Korrosion des Kunststoffs (wodurch die restliche Anlagenkonfiguration bestimmt wird).
Kurzübersicht der technischen Daten: Plattenextruder auf einen Blick
| Schraubentyp | Einschnecken- (Rohmaterial/Standardware) oder Doppelschnecken- (Remahlgut/PCR/Compoundierung) |
| Schraube L / D | 24:1–30:1 Standard; 30:1–40:1 für Hochgeschwindigkeitsausführungen |
| Schraubendurchmesser | ≈35–120 mm gängiger Blechbereich |
| Ausgangsband | ≈30 kg/h (Labor) bis 1,000–1,200 kg/h (Hochgeschwindigkeits-PET) |
| Blattbreite | ≈400–2,500 mm |
| Die / Kühlung | Kleiderbügel- oder T-Blech-Stanzform + 3-Walzen-Stanzblock (Walzen-Ø 300–900 mm) |
| Messgerätesteuerung | ±0.5 % mit geschlossener automatischer Messbereichsregelung (AGC) |
| Grenze zwischen Blech- und Folienbeschichtung | 0.25 mm pro ASTM D883 |
Was ist ein Plattenextruder? (Und wo ist er im Vergleich zu Folien-, Profil- und Rohrextrudern einzuordnen?)

Ein Plattenextruder ist eine Maschine, die thermoplastische Granulate zu flachen Endlosplatten verarbeitet. Eine motorgetriebene Schnecke rotiert in einem beheizten Zylinder, plastifiziert und fördert das Polymer. Die Schmelze wird anschließend durch eine Flachplattendüse gepresst und auf einem Walzenstapel abgekühlt, um Dicke und Oberflächenbeschaffenheit zu erzielen. Das Produkt sind Flachmaterial, Trays, Paneele und Tiefziehfolien – nicht die dünnen Bahnen, die eine Folienanlage herstellt, oder die geformten Querschnitte, die ein Profil- oder Rohrextruder produziert.
Die wichtigste Grenze ist die der Abmessungen. Gemäß der Norm ASTM D883 gilt eine Folie mit einer Nenndicke von maximal 0.25 mm (0.010 Zoll) als „Folie“; alles Dickere wird als Blech bezeichnet. Auch ISO 472 nennt denselben Grenzwert von 0.25 mm. Dieser Wert entscheidet darüber, zu welcher Maschinenfamilie Sie überhaupt gehören.
Wozu dient ein Plattenextruder?
Die Aufgabe eines Plattenextruders besteht darin, festes Harz mit gleichmäßiger Geschwindigkeit in maßgenaue, flache Platten umzuwandeln. So wird sichergestellt, dass nachfolgende Prozesse wie Thermoformen, Laminieren oder Stapeln von Platten mit gleichbleibender Dicke und Oberfläche erfolgen. Drei Faktoren entscheiden darüber, ob die Platte als einwandfreie Ware oder Ausschuss ausgeliefert wird: Schmelztemperaturstabilität, gleichmäßiger Materialfluss an der Düse und Geometrie der Kühlwalzen. Nahezu jede Qualitätsreklamation lässt sich auf einen dieser drei Faktoren zurückführen.
| Extrudertyp | Ausgabeformular | Eine | Kühlung: |
|---|---|---|---|
| Blattextruder | Flachblech, 0.25–12 mm | Flach (Kleiderbügel / T-) | 3-Walzen-Kalibrierstapel |
| Guss / durchgeblasener Film | Dünnschicht, <0.25 mm | Flach oder ringförmig | Kühlrolle / Luftring |
| Profilextruder | Geformter Querschnitt | Profil sterben | Kalibrierung / Wasserbad |
| Rohrextruder | Hohlrund | Ringrohr-Stanzwerkzeug | Vakuum- und Sprühtank |
Die Details der einzelnen Prozessschritte – Zuführung, Schmelzen, Kalibrierung, Beschneiden – werden in unserem zugehörigen Leitfaden zum Plattenextrusionsverfahren beschrieben. Dieser Artikel setzt voraus, dass Sie mit der Funktionsweise der Maschine vertraut sind und konzentriert sich auf die Kaufentscheidung. Unabhängig vom verwendeten Kunststoff ist eine Plattenextrusionsanlage eine Fertigungslösung, die für die zuverlässige und präzise Extrusion einer Produktfamilie – flacher Platten – entwickelt wurde.
Einschnecken- vs. Doppelschneckenextruder: Welchen Antrieb benötigen Sie für Ihren Plattenextruder?
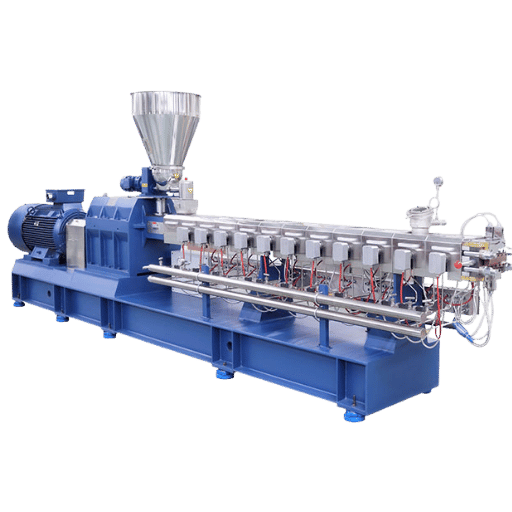
Die beiden gängigsten Extrudertypen für Plattenmaterialien sind der Einschneckenextruder und der Doppelschneckenextruder . Einschneckenextruder sind nach wie vor die erste Wahl für saubere Platten aus Neuware; Doppelschneckenextruder spielen ihre Stärken aus, wenn Mahlgut, Post-Consumer-Recyclingflocken (PCR), hohe Füllstoffanteile oder Direktcompoundierung verarbeitet werden. Die Wahl hängt vom Rohmaterial ab, nicht davon, welcher Extruder auf dem Datenblatt leistungsfähiger erscheint.
Der Auswahlpfad für die Schraubenanzahl
- Sauberes, ungebrauchtes, optisches oder Standardpapier (PMMA, PC, PS, reines PP) → einzelne SchraubeGeringere Kosten, einfachere Wartung, ausreichend für eine stabile Sorte.
- Mahlgut, PCR-Flocken, Farb-/Füllstoff- oder feuchtigkeitsempfindliches PET → DoppelschraubeBessere Durchmischung, Entgasung und Toleranz gegenüber schwankender Zufuhr.
- Direktes Compoundieren (Einmischen von Füllstoffen/Zusatzstoffen in die Platte in einem Arbeitsgang) → Doppelschneckenanlage mit Seiteneinspeisung oder spezielle Tandem-/Dreifachschneckenanlage, eine Nischenlösung, die nur für wenige Anwendungen benötigt wird.
Dreischnecken- und Tandem-Extruder sind zwar erhältlich und in Herstellerkatalogen zu finden, doch in der Fachliteratur gelten Einschnecken- und Doppelschneckenextruder nach wie vor als Standard. Dreischneckenextruder werden hauptsächlich in der Forschung eingesetzt oder sind speziellen Mischaufgaben vorbehalten. Ein Dreischneckenextruder oder eine dedizierte Kunststoffcompoundieranlage sollte daher als Speziallösung für ein bestimmtes Mischproblem und nicht als Standard-Upgrade betrachtet werden.
Welche 4 Arten der Kunststoffextrusion gibt es?
Die Kunststoffextrusion wird üblicherweise in vier Produktgruppen unterteilt: Platten (Flachmaterial durch eine Flachdüse), Folien (dünne Bahn, gegossen oder geblasen), Profile und Rohre (geformte oder hohle Querschnitte) sowie Blasform-Vorformlinge (ein später aufgeblasener Schlauch). Ein Plattenextruder ist speziell für die Plattenproduktion mit Flachdüse, Walzenstapel und Dickenregelung ausgelegt; eine Folien- oder Rohrextrusionsanlage kann nicht einfach entsprechend umgerüstet werden.
Käufer unterschätzen häufig die Dimensionierung der Schnecke für Recyclingmaterial. Eine für Neuware-PET ausgelegte Einschneckenmaschine gerät bei PCR-Flakes ins Wanken und verliert ihre Viskosität, da die Schnecke nicht für die Entgasung und Homogenisierung von variablem Rohmaterial konzipiert wurde. Experten in Ingenieursforen weisen immer wieder auf diese Falle hin: Es wird lediglich die Schneckenabmessungen an den Lieferanten übermittelt, die Kompatibilität von Schneckendesign und Maschine jedoch außer Acht gelassen.
Ein Hersteller von Tabletts kaufte eine Einschneckenanlage für Neuware-PET und stellte dann auf 50 % Recycling-Flakes um, um einen Einzelhandelsauftrag zu gewinnen. Innerhalb weniger Wochen bildeten sich Gele im Material, und die Viskosität sank so weit, dass das Tiefziehen nicht mehr möglich war. Die Anlage geriet ins Stocken, da eine Einschnecke die Flakes nicht vollständig entgasen konnte. Eine belüftete Zweischneckenmaschine hätte die gleiche Materialmenge problemlos verarbeiten können. Die nachträgliche Umrüstung kostete den Verarbeiter mehr, als die korrekte Auslegung beim Kauf. Die Entscheidung für eine bestimmte Schnecke erscheint auf dem Papier günstig, erweist sich im Nachhinein aber als teuer.
Aufbau einer Blechextrusionsanlage: 7 Teilsysteme und ihre jeweiligen Funktionen
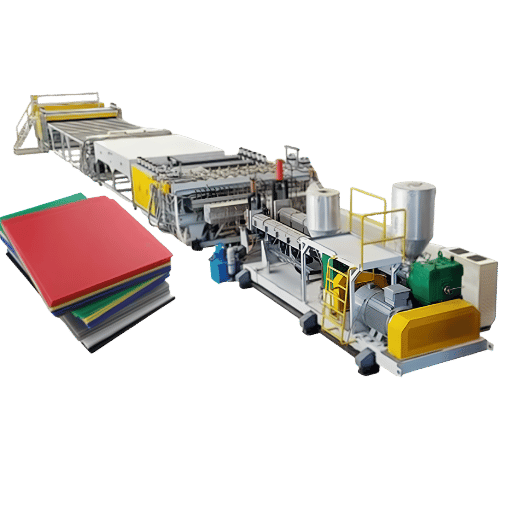
Ein Plattenextruder wird als Teil einer Produktionslinie verkauft. Wie Plastics Technology beschreibt, besteht eine Plattenextrusionsanlage aus einem Extruder, einem Siebwechsler, einer Zahnradpumpe, einem statischen Mischer (und optional einem Coextrusions-Zuführblock), einer Flachplattendüse und einem Dreiwalzenstapel. Das Weglassen eines Teilsystems ist zwar möglich, führt aber in der Regel nur zu einer Verlagerung des Problems. Der Käufer muss daher wissen, worauf er bei jedem einzelnen Teilsystem bestehen muss.
| Teilsystem | Was es entscheidet | Spec soll darauf bestehen | Fehler bei Überspringen |
|---|---|---|---|
| Extruder (Schnecke + Zylinder) | Schmelzqualität, Ausbeute | Schraubendesign auf Harz abgestimmt; L/D 24:1–30:1 | Entschmelzen, aufwallen |
| Bildschirmwechsler | Kontaminationskontrolle | Kontinuierlicher Typ für PCR/Remahlung | Linienstopper, Gele |
| Zahnradpumpe (Schmelzpumpe) | Druckstabilität → Manometer | Druckregelung im geschlossenen Regelkreis | MD-Manometer steigt |
| Statischer Mischer | Schmelze + Farbgleichmäßigkeit | Obligatorisch bei Masterbatch / Coex | Streifen, Farbabweichung |
| Flachblechstanze | CD-Dickenprofil | Drosselstange + Lippenbolzen-Lösung | Mitte dick / Rand dünn |
| 3-Walzen-Kalibrierstapel | Messgröße, Oberfläche, Kristallinität | Walzen-Ø 300–900 mm, individuelle Temperaturregelung | Verzug, mangelhafter Glanz |
| Abwurf + Wickel-/Schneidvorrichtung | Spannung, Trimmrückgewinnung | Servo-Abzug auf Sollmaß eingestellt; Inline-Kantenschleifer | Längenfehler, Ausschuss |
„Eine Zahnradpumpe, die den Düsendruck vom Extruderausstoß entkoppelt, ist die wirkungsvollste Verbesserung für dünne Platten und lässt sich am einfachsten nachrüsten. Sie ermöglicht ein Dickenprofil mit einer Toleranz von ±0.5 %.“
📐 Technischer Hinweis
Die meisten Dickenabweichungen in Querrichtung (CD) sind auf ein Problem mit der Düse zurückzuführen; die meisten Abweichungen in Maschinenrichtung (MD) hingegen auf ein Problem mit der Schnecke oder Zahnradpumpe. Die SPE Extrusion Division empfiehlt in ihrer Referenz zur Dickenkontrolle ein mittleres Dickenprofil mit einer Genauigkeit von 0.5 % oder besser, das mit automatischer Dickenkontrolle und ohne Bedienereingriff erreicht werden kann. Stellen Sie sicher, dass die Anlage diese Genauigkeit mit Ihrem Harz – nicht mit einer Demoqualität – gewährleisten kann .
Die richtige Maschine für Ihr Harz: Anforderungen an PET-, PP-, PS-, PVC-, ABS-, HDPE- und PC-Linien
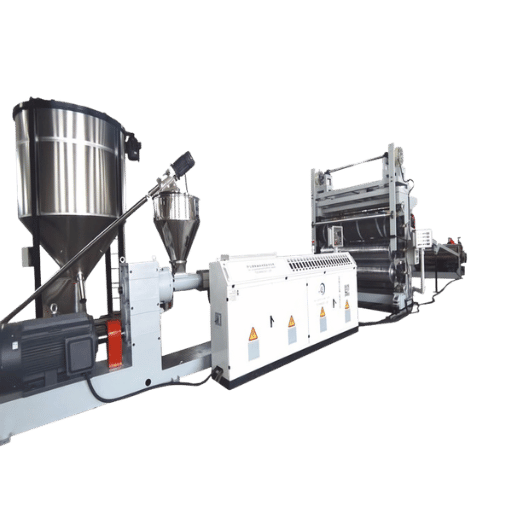
Die Harzchemie bestimmt nahezu alle nachfolgenden Entscheidungen, von der Trocknung über die Schneckenkonstruktion bis hin zu Düsen- und Walzentemperaturen und Korrosionsschutz. Die untenstehende Tabelle ist ein Linienkonfigurationsdiagramm: Sie zeigt die materialabhängigen Maschineneinstellungen, nicht die Zylindertemperaturen (diese finden Sie im zugehörigen Prozessleitfaden). Für Kunststoffe in Glas- und technischen Kunststoffen ist eine dedizierte Extrusionsanlage für technische Kunststoffe oft der richtige Ausgangspunkt; für Hart-PVC-Platten wird in der Regel eine speziell dafür entwickelte PVC-Extrusionsanlage benötigt.
| Beschichtungen | Schnecke / Zuführungsbedarf | Trocknen | Stempel-/Walzen- und Korrosionsvermerk |
|---|---|---|---|
| PET / APET / CPET | Doppelschneckenpumpen bevorzugt für Flocken-/PCR-Reifen | Vortrocknung auf <50 ppm – intravenöser Verlust ist dauerhaft | Hochtemperaturwalzen 80–120 °C |
| PP | Einzel- oder Doppelzimmer | Normalerweise keine | Niedrigere Walzentemperatur erhöht die Steifigkeit |
| PS / HIPS | Einzelschrauben-Feingewinde | Keine Präsentation | Enges Zeitfenster; Schmelzbruchrisiko |
| Hartes PVC | Doppelschraubenofen, belüftet | Keine, aber stabilisiert | Bimetall-/Duplex-Lauf + Entlüftung (HCl-Korrosion) |
| ABS | Einzel- oder Doppelzimmer | Leichte Trocknung | bedruckbare Oberfläche |
| HDPE/LDPE | Einzelschraube | Keine Präsentation | Breites Verarbeitungsfenster |
| PC | Einschrauben-, jungfräuliche | Trocken auf ≤100 ppm | Polnische Walze kritisch; hygroskopisch |
| PMMA (Acryl) | Einzelschraube | Leichte Trocknung | Polierrolle für optisches Finish |
| PLA / rPET (recycelt) | Doppelschneckensieb + kontinuierliches Sieb | Aggressive Trocknung; Vakuumentlüftung | IV-Management + Lebensmittelkontaktkontrollen |
Eine nützliche Regel von Materialingenieuren: Datenblätter sollten niemals als alleinige Grundlage dienen. Testen Sie einige Meter der exakten Charge, die Sie kaufen möchten, auf der gleichen Produktionslinie, auf der Sie produzieren wollen. Die veröffentlichten Werte sind lediglich ein Ausgangspunkt, keine Garantie.
Dimensionierung eines Plattenextruders nach Ausstoß: Durchsatz → Schneckendurchmesser → Leistungsaufnahme → Investitionskosten
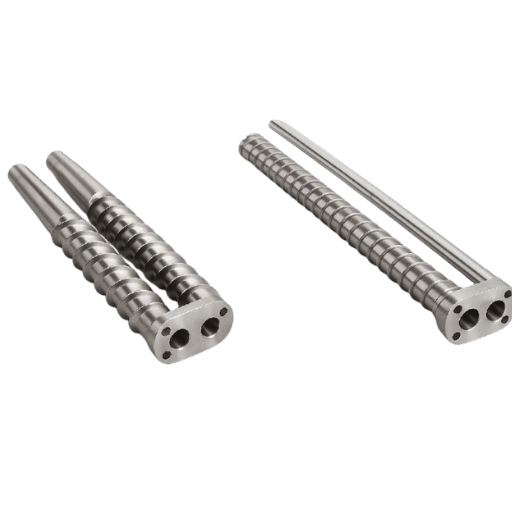
Die Dimensionierung beginnt stets mit dem Zielvolumen und wird rückwärts auf Schneckendurchmesser, Antriebsleistung und Düsenbreite unterteilt. Die folgende Tabelle fasst die veröffentlichten Nennleistungen der Hersteller in Richtbereiche zusammen. Die veröffentlichten Nennleistungen verdeutlichen die Streuung; beispielsweise liegen die Nennleistungen für Blechschneidanlagen mit 35–60 mm Durchmesser bei etwa 50–500 kg/h und für eine 90-mm-Einschneckenanlage bei etwa 1,320 lb/h (≈600 kg/h). Diese Angaben sind als Richtwerte und nicht als exakte aktuelle Spezifikationen zu verstehen.
| Zielausgabe | Schrauben-Ø (ca.) | Antriebsleistung (ca.) | Typische Verwendung | Investitionsebene |
|---|---|---|---|---|
| ~30 kg/h | 25 – 35 mm | 15–30 kW | Labor / Pilotprojekt | Eintrag |
| ~100 kg/h | 45mm | 30–55 kW | Kleine Produktion | Eintrag |
| ~200 kg/h | 60mm | 55–90 kW | PP/PS-Verpackung | Mid |
| ~400 kg/h | 75mm | 90–160 kW | Lebensmittelverpackung | Mid |
| ~600 kg/h | 90mm | 160–250 kW | Hochvolumiges PP/PET | Hoch |
| ~800 kg/h | 105mm | 220–315 kW | PET-Thermoformen | Hoch |
| ~1,000 kg/h | 120mm | 280–355 kW | Hochgeschwindigkeits-PET | Hoch |
| ~1,200 kg/h | 120 mm + Mehrfachextruder | 350 kW+ | Multi-Extruder-Koex | Hoch |
Die Leiter dient als Ausgangspunkt für Gespräche mit Anbietern, nicht als exakte Formel. Studien in Applied Energy zeigen, dass Extruderleistung und -leistung stark von Maschine, Material und Prozess abhängen – so ist beispielsweise eine 90-mm-Schnecke für steifes, gefülltes PVC nicht mit einer 90-mm-Schnecke für fließfähiges PP vergleichbar. Führen Sie daher immer einen Probelauf mit Ihrem Harz durch, um die richtige Dimensionierung zu ermitteln.
Warum größer nicht immer besser ist: die Kühlungs- und Verweilzeitbegrenzung
Eine Erhöhung der Schneckendrehzahl steigert zwar den Durchsatz, und eine Studie von Applied Energy ergab sogar, dass der spezifische Energiegehalt pro Kilogramm mit steigender Drehzahl sinken kann. Die nutzbare, spezifikationsgerechte Ausbringungsmenge einer Folienlinie wird jedoch selten durch den Extruder begrenzt; vielmehr sind Kühlung und Verweilzeit die nachgelagerten Produktionsschritte. Wird die Ausbringungsmenge über die Kühlleistung des Walzenstapels vor dem Abzug hinaus erhöht, führt dies zu verzogenen oder trüben Folien.
Werden Verweilzeit und viskose Erwärmung zu stark verlängert, zersetzen sich wärmeempfindliche Kunststoffe wie PET oder PVC. Die Korngröße sollte anhand der Kühlleistung und der einzuhaltenden Abmessungen bestimmt werden, nicht anhand der Nennleistung in Kilogramm pro Stunde. Bei hohem Mahlgutanteil kann ein Unterwasser-Granuliersystem vorgeschaltet das Material stabilisieren, bevor es die Blechdüse erreicht.
Stellen Sie sich ein Verpackungswerk vor, das eine 90-mm-Anlage mit einer Nennleistung von 600 kg/h bestellt hat und diese voll auslasten wollte. Bei dünnem 0.3 mm PET-Schalenmaterial konnte der Dreiwalzenstapel jedoch nur etwa 420 kg/h kühlen, bevor die Folie den Abzug verließ und leicht verzogen war. Der Extruder war nie der limitierende Faktor, sondern der Walzenstapel. Das Werk läuft nun entweder mit der spezifizierten Leistung von 420 kg/h oder investiert in zusätzliche Kühlkapazität – ein Kompromiss, der eigentlich in der Planungsphase hätte berücksichtigt werden müssen und nicht erst in der Produktion entdeckt werden sollte.
Was kostet ein Plattenextruder? Investitionsstufen, Anlagenkomponenten und versteckte Kosten

Die Preise für Folienextruder reichen von Laborgeräten im fünfstelligen Bereich bis hin zu Hochgeschwindigkeits-PET-Anlagen mit mehreren Extrudern und vollautomatischer Dickenregelung im siebenstelligen Bereich. Die Preisspanne hängt von der Ausstoßleistung, dem Automatisierungsgrad und dem verwendeten Harz ab. Der im Angebot angegebene Preis für den Extruder stellt jedoch nur die kleinere Hälfte der Gesamtkosten dar, da Düse, Trockner, Kühler und Steuerung oft genauso viel kosten wie der Extruder selbst.
| Tier | Ausgang | Was den Preis bestimmt |
|---|---|---|
| Labor / Pilotprojekt | ~30 kg/h | Einzelner kleiner Extruder, manuelles Messgerät |
| Einstiegsproduktion | 100–200 kg/h | Einschneckenmaschine, einfacher Rollenstapel, halbautomatisch |
| Mittlere Produktion | 400–600 kg/h | Zahnradpumpe + AGC, Doppelschneckenoption, Trocknung |
| Hochgeschwindigkeits-PET | 800–1,200 kg/h | Multi-Extruder-Koextrusion, Vollautomatisierung, rPET-Verarbeitung |
Ein verlässlicher Kostenvorteil liegt in den Werkzeugkosten. Unabhängige Kostenvergleiche zeigen, dass Extrusionswerkzeuge in der Anschaffung etwa 80–90 % günstiger sind als vergleichbare Spritzgussformen , da ein Flachwerkzeug deutlich einfacher aufgebaut ist als eine Mehrkavitätenform. Dadurch ist der Einstieg in ein neues Plattenprogramm einfacher als bei den meisten anderen Verfahren zur Herstellung von Einzelteilen.
Versteckte Kosten, die Sie vor der Unterzeichnung einplanen sollten.
- Blechstanze und alle Drosselleisten-/automatischen Messoptionen
- Harztrockner (obligatorisch für PET/PC) und Prozesskühler
- Automatische Messsteuerung und Dickenscanner
- Installation, Inbetriebnahme und Bedienerschulung
- Kritische Ersatzteile (Siebsätze, Lippenbolzen, Schraube/Zylinder)
- Energie / Betriebskosten, die Extrusion ist energieintensiv; der Antriebsmotor, die Zylinderheizungen, die Kühlventilatoren, die Wasserpumpen und die Zahnradpumpe verbrauchen alle Strom, daher amortisiert sich ein effizientes Antriebspaket über die Lebensdauer der Anlage (Angewandte Energie)
- Fracht- und Einfuhrzölle für eine importierte Linie
Wie man einen Hersteller von Plattenextrudern auswählt: Eine 8-Punkte-Checkliste

Es gibt zwar keinen spezifischen Lieferantenstandard für Plattenextruder, aber die Lücke ist nicht völlig: Das NIST MEP-Lieferantensuchprogramm bringt Einkäufer mit Herstellern zusammen, die über spezifische technische Kompetenzen verfügen. Dies ist ein allgemeines Gerüst; die untenstehende Bewertungstabelle ergänzt die spezifischen Anforderungen an Plattenextrusion, die ein Beschaffungsteam tatsächlich benötigt.
- ✔ Installierte Basis & ReferenzenNachweisbare Produktionslinien für Ihr Harz, nicht nur eine Liste in einer Broschüre.
- ✔ Werksabnahmetest (FAT) on Wir koordinieren den Versand Material und Zielmesslehre vor dem Versand.
- ✔ hauseigene Schrauben- und Schneideisenfertigung Die Frage der Eigenleistung im Vergleich zu zugekauften Lösungen wirkt sich auf Lieferzeiten und Kundendienst aus.
- ✔ Automatische Messgerätesteuerung und DatenerfassungEnthält die Linie eine Toleranz von ±0.5 % und Exportproduktionsdaten?
- ✔ rPET / Recycling-Qualifizierungbewährte Handhabung von PCR-Flakes und ein LNO-Prozessablauf (siehe unten).
- ✔ Lieferzeiten für Kundendienst und ErsatzteileVerfügbarkeit von Verschleißteilen und Reaktionszeit des Fernsupports.
- ✔ Einhaltung der SicherheitsbestimmungenBewachung nach anerkannten Standards (siehe Inbetriebnahme).
- ✔ EigentumsgesamtkostenBewertung anhand von Energieverbrauch, Ausschuss und Betriebszeit, nicht nur anhand des Verkaufspreises.
Kaufen Sie nur aufgrund des Listenpreises und ignorieren Sie Kundendienst und Gesamtbetriebskosten. Eine Produktionslinie, die 10 % günstiger ist, aber aufgrund eines fehlenden Ersatzteils einen Produktionstag verliert oder 15 % mehr Energie verbraucht, macht die Ersparnis innerhalb des ersten Jahres zunichte. Bewerten Sie Anbieter anhand der acht oben genannten Punkte, bevor Sie Preise vergleichen.
Ein Verarbeiter entschied sich einst für eine Blechbearbeitungslinie, die 12 % unter dem nächstgünstigsten Angebot lag. Acht Monate später legte eine verschlissene Dichtung am Siebwechsler die Produktion lahm. Das Ersatzteil wurde aus Übersee geliefert und traf erst nach neun Tagen ein. Der Produktionsausfall machte die gesamte anfängliche Ersparnis zunichte. Das günstigere Angebot hatte keine lokalen Ersatzteile vorrätig und eine Support-Frist von über 48 Stunden – beides waren vor der Bestellung in einer achtstufigen Bewertungsmatrix ersichtlich, aber im reinen Preis nicht ersichtlich.
Inbetriebnahme & Abnahme: Was Sie vor der Unterzeichnung überprüfen sollten

Der Abnahmelauf dient dem Käufer zur Absicherung seiner Anschaffung. Nehmen Sie die Produktion nicht anhand einer Demoversion des Herstellers ab, sondern prüfen Sie sie mit Ihrem Produktionsharz und Ihrem Zielmesssystem. Maschinensicherheit muss hier als Käuferrisiko betrachtet werden und darf nicht erst im Nachhinein als bürokratischer Aspekt behandelt werden.
- ✔ Die Messtoleranz wurde unter automatischer Messsystemkontrolle auf ±0.5 % gehalten. Wir koordinieren den Versand Harz
- ✔ Konstante Fördermenge in der Zielmenge (kg/h) ohne Schwankungen oder thermische Drift
- ✔ Ausschuss-/Kantenbeschnittrate innerhalb der vereinbarten Grenzen; saubere Rückführung des Beschnittmaterials
- ✔ Oberflächen-/optische Prüfung am Originalbogen, nicht an einem Mustercoupon
- ✔ Sicherheitsvorkehrungen geprüft und freigegeben
Wie testet man eine Plattenextrusionsanlage vor dem Kauf?
Sie führen einen Werksabnahmetest (FAT) mit Ihrem eigenen Harz und Messgerät durch, gefolgt von einem Abnahmetest vor Ort (SAT) nach der Installation. Der FAT muss die vertraglich vereinbarte Messgerätetoleranz einhalten, die Nennleistung ohne Schwankungen gewährleisten und die vereinbarte Ausschussrate über einen kontinuierlichen Betrieb – nicht nur in einem zweiminütigen Testlauf – nicht überschreiten.
Im Hinblick auf die Sicherheit schreibt die US-amerikanische OSHA-Richtlinie für Kunststoffmaschinen die Verwendung von Verriegelungs- und Kennzeichnungssystemen, festen Barrieren, Lichtvorhängen, Sicherheitsmatten, Rückschlagsicherungen und Einzugspunktkontrollen für Extrusions- und Thermoformanlagen vor. Prüfen Sie vor der Restzahlung, ob alle diese Schutzvorrichtungen vorhanden und funktionsfähig sind, da eine nachträglich angebrachte Schutzvorrichtung stets teurer ist als eine von vornherein spezifizierte.
Ausblick für Käufer von Plattenextrudern 2026: rPET-fähige Anlagen, Energie & Industrie 4.0
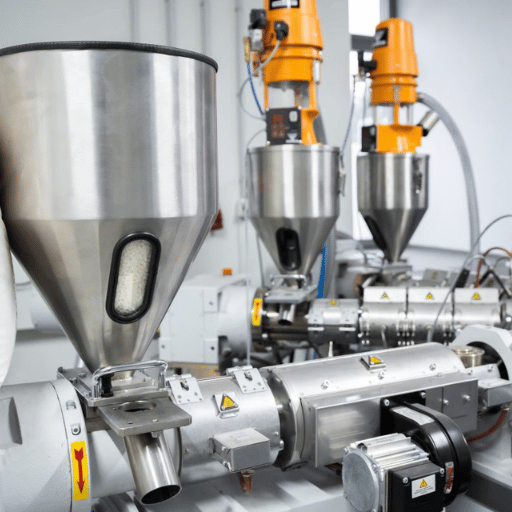
Drei Faktoren sollten Ihre jetzige Spezifizierung beeinflussen, auch wenn die zugrundeliegende Maschine ausgereift ist. Der Markt für Kunststoffextrusionsmaschinen wächst stetig; Analysten prognostizieren ein einstelliges jährliches Wachstum bis Anfang der 2030er Jahre. Doch für Käufer ist nicht das Mengenwachstum entscheidend, sondern die Recyclingfähigkeit, der Energieverbrauch und die Datenverfügbarkeit.
Anlagen zur Verarbeitung von rPET standen im Mittelpunkt der K 2025. Anlagen, die bis zu 100 % recyceltes PET mit garantierter Viskosität für den direkten Lebensmittelkontakt verarbeiten können, waren ein zentrales Thema. Die Eignung für den Lebensmittelkontakt hängt jedoch nicht allein von den Maschinenspezifikationen ab. Die US-amerikanische FDA-Richtlinie für recycelte Kunststoffe bewertet den Prozess anhand einer Prozessbeschreibung, der Kontrollen an der Quelle und der Prüfung auf Kontaminationsentfernung. Anschließend wird eine Unbedenklichkeitsbescheinigung (oft als LNO bezeichnet) für ein bestimmtes Recyclingverfahren ausgestellt. Wenn Sie rPET-Folien für Lebensmittelverpackungen verwenden möchten, verlangen Sie vom Lieferanten den Nachweis eines LNO-fähigen Prozesses und nicht nur eine IV-Nummer.
Energieeffiziente Antriebe. Da die Polymerextrusion energieintensiv ist, sind Servoantriebe, effiziente Zahnradpumpen und eine bessere Isolierung mittlerweile fester Bestandteil des Budgets und kein Luxus mehr; sie schlagen sich in den Betriebskosten jeder Schicht nieder.
Industrie 4.0-Linienüberwachung. Geschlossene automatische Regelung von Messgeräten sowie Zustandsüberwachung, Motorstrommessung, Messung der Trommelheizungsleistung, Getriebeschwingungsmessung und Fernzugriff auf Daten-Dashboards werden von optionalen Funktionen zu Standardausstattungen. Wenn Sie eine Linie für die Lieferzeit 2026/2027 anfragen, fragen Sie die Anbieter, wie die Linie recyceltes Rohmaterial verarbeitet, welche Daten erfasst und welche Berichte erstellt werden. Die Antworten zeigen Ihnen, ob Sie eine Linie für 2026 oder eine modernisierte ältere Anlage erwerben.
Häufig gestellte Fragen zu Plattenextrudern
F: Worin besteht der Unterschied zwischen einem Plattenextruder und einem Folienextruder?
Antwort anzeigen
F: Benötige ich einen Plattenextruder mit einer oder zwei Schnecken?
Antwort anzeigen
F: Welchen Produktionsbereich kann eine Einzelblech-Extrusionsanlage abdecken?
Antwort anzeigen
F: Kann eine Plattenanlage mehrere Kunststoffe wie PET, PP und PVC verarbeiten?
Antwort anzeigen
F: Welche Lieferzeit und welchen Kundendienst kann ich vom Hersteller erwarten?
Antwort anzeigen
F: Lohnt sich der Kauf einer gebrauchten Plattenextrusionsanlage im Vergleich zu einer neuen?
Antwort anzeigen
Über diesen Plattenextruder – Käuferleitfaden
Dieser Leitfaden richtet sich an Käufer, die einen Extruder für Kunststoffplatten spezifizieren. Die Größenangaben basieren auf veröffentlichten Herstellerbewertungen und Fachberichten und dienen lediglich der Orientierung. Bitte überprüfen Sie alle Angaben anhand eines aktuellen Angebots und eines Probelaufs mit Ihrem Harz. Die Angaben zu Konformität und Sicherheit beziehen sich direkt auf ASTM-, OSHA-, FDA- und NIST-Normen. Geprüft vom technischen Team der Suzhou UDTECH Technology Co., Ltd.
Spezifizierung einer Blechextrusionsanlage?
UDTECH fertigt Ein- und Doppelschneckenextruder sowie komplette Anlagen, die auf Ihr Harz und Ihre gewünschte Ausstoßmenge abgestimmt sind. Nennen Sie uns Ihr Material und die angestrebte Ausstoßmenge (kg/h), und wir erstellen die passende Konfiguration.
Referenzen & Quellen
- ASTM D883 Standardterminologie für KunststoffeASTM International
- ISO 472 / Leitfaden zur Terminologie für Kunststofffolien und -plattenInternational Organization for Standardization
- Maschinenschutz-E-Tool, Kunststoffmaschinen (Thermoformen)US OSHA
- Recycelte Kunststoffe in LebensmittelverpackungenU.S. Food and Drug Administration
- Suche nach MEP-LieferantenUS National Institute of Standards and Technology
- Energieverbrauch bei der Polymerextrusion (Applied Energy)begutachtet
- Gauge Control, SPE Extrusion Division WikiGesellschaft der Kunststoffingenieure
- BlattextrusionslinieKunststofftechnik
Ähnliche Artikel
- Plattenextrusion: Prozess, Materialien & Ausrüstungder schrittweise Prozess hinter der Maschine
- Doppelschneckenextruder: So funktioniert erwenn die Doppelschneckenmischung ihren Preis verdient
- Kunststoffextrusion: Polymere, Kosten & Co-Extrusiondas breitere Extrusionsbild
- Was ist PVC-Material?Eigenschaften, die die Auswahl von Hart-PVC-Plattenlinien beeinflussen