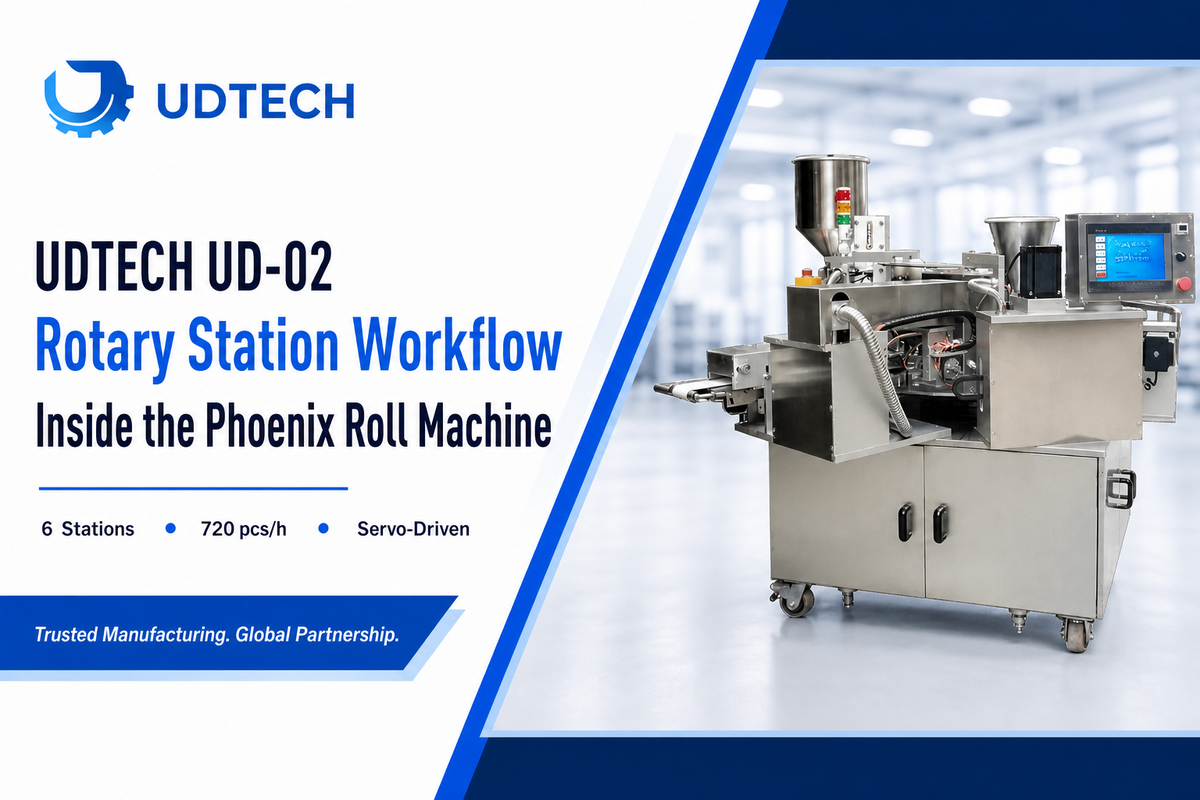
Especificações rápidas
| Capacidade | 720 peças/hora, totalmente automático |
| Energia | 12 kW, trifásico 380 V |
| O ar comprimido | 0.2 m³/min, ≥0.6 MPa |
| Dimensões | 2300 × 2000 × 1400 mm (compacto, ocupa pouco espaço para uma linha de 6 estações) |
| Peso | 960 kg |
| Estações rotativas | 6, controlador único |
| Controlar | CLP CNC + servo multicanal + sensor fotoelétrico de fibra óptica. |
O fluxo de trabalho com estação rotativa das máquinas Phoenix Roll utiliza uma sequência de indexação de seis estações que permite à UD-02 da UDTECH transformar folhas de algas marinhas, fios de carne de porco e massa em um rolo de wafer recheado e finalizado – às vezes chamado de rolo de biscoito devido à sua textura crocante e assada – sem que uma única pessoa toque no produto. Seis estações fixas ficam dispostas ao redor de uma mesa indexadora, cada uma executando uma única operação: deposição das algas marinhas, injeção do recheio de pasta, cozimento, dobragem, enrolamento e desmoldagem. Um único controlador PLC sincroniza o movimento de cada estação. Esse design de mesa única com seis estações difere mecanicamente tanto da descrição genérica de molde articulado encontrada na maioria dos guias de compra de Phoenix Rolls quanto da própria linha de wafers lineares da UDTECH. Compreender o motivo dessa construção é o que diferencia a escolha da máquina certa daquela que apenas parece similar na ficha técnica.
Resumindo: a UD-02 indexa sua mesa rotativa aproximadamente a cada 5 segundos – considerando sua capacidade nominal de produção de 720 peças/hora – de modo que todas as seis estações estejam sempre trabalhando em seis rolos diferentes em paralelo, sem esperar umas pelas outras em sequência. Essa matemática de estações paralelas é o que diferencia uma verdadeira máquina de indexação rotativa de um molde articulado de duas placas mais simples, e é por isso que a estação de injeção de pasta (Estação 2) precisa ser projetada especificamente para recheios fibrosos de baixa densidade, como a carne de porco desfiada, em vez de ser tratada como uma solução posterior.
O que significa “Fluxo de Trabalho da Estação Rotativa” no UD-02
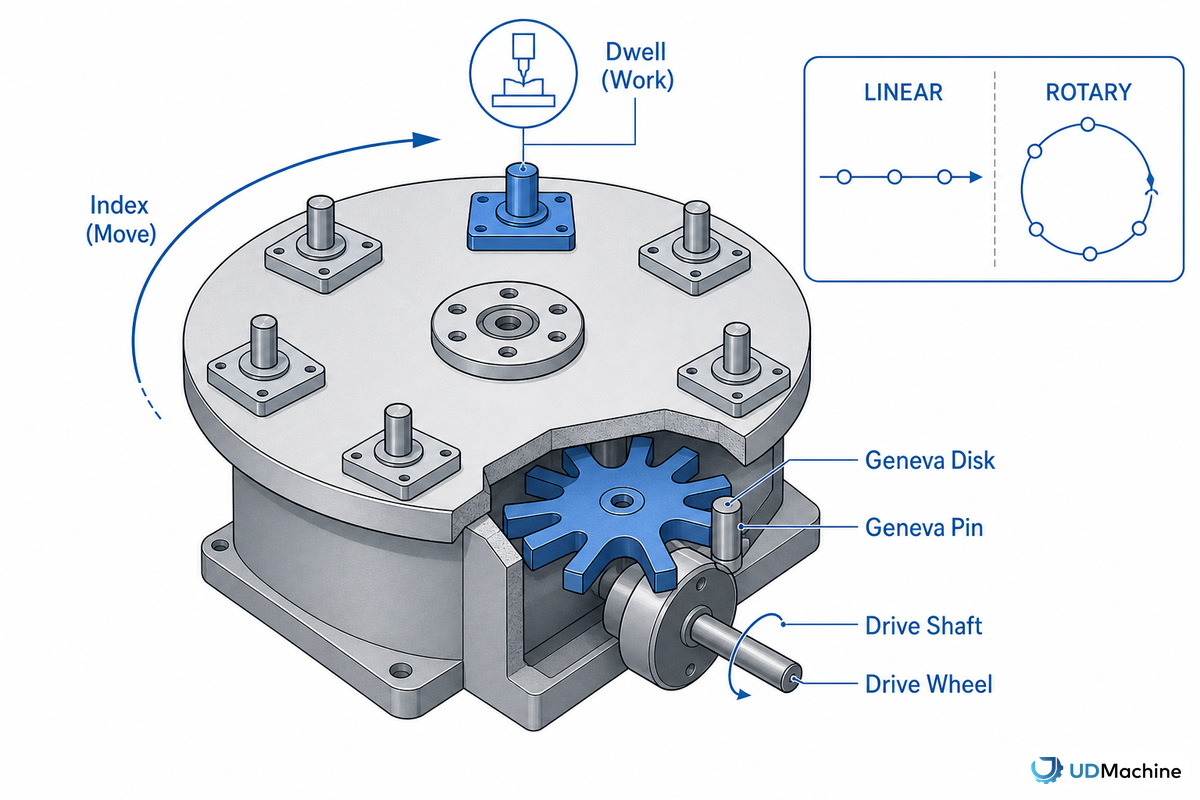
A indexação rotativa é um conceito de fabricação consolidado, emprestado da automação industrial em geral: uma mesa avança por um passo angular fixo, para (permanece) em cada posição pelo tempo suficiente para que uma ferramenta montada na estação execute seu trabalho e, em seguida, avança novamente. É o mesmo mecanismo subjacente usado em linhas de montagem, soldagem e inspeção.
A patente americana nº 4,512,214 para uma mesa rotativa indexadora com travamento de estações observa que essa classe de mesa com discos de Genebra é normalmente construída para suportar "de 8 a 24" estações de trabalho , portanto, o layout de 6 estações do UD-02 se encaixa confortavelmente nesse escopo geral de engenharia, apenas reaproveitado para a moldagem de alimentos.
Essa arquitetura é significativamente diferente da descrita na maioria das páginas de produtos concorrentes de "máquinas de enrolar pãezinhos". A explicação típica em guias de compra é um genérico "Ciclo de Assar e Enrolar" de quatro estágios – dosagem da massa, cozimento em placa quente, formação do rolo e resfriamento – baseado em um molde articulado simples de duas placas, que abrange desde uma unidade de bancada até uma linha de produção completa. Essa descrição não inclui mesa rotativa, estação de colocação de algas marinhas ou etapa dedicada de enchimento e injeção, pois é escrita para descrever todo o mercado, não uma máquina específica. A UD-02 não é um molde articulado com etapas extras aparafusadas; trata-se de uma única mesa rotativa contínua onde seis estações indexadas completam um rolo salgado recheado (alga marinha e fios de carne de porco sendo a combinação clássica, como explicado no guia da UDTECH sobre o que é um rolo pãezinho ) em um ciclo ininterrupto.
Resumo da sequência de 6 estações
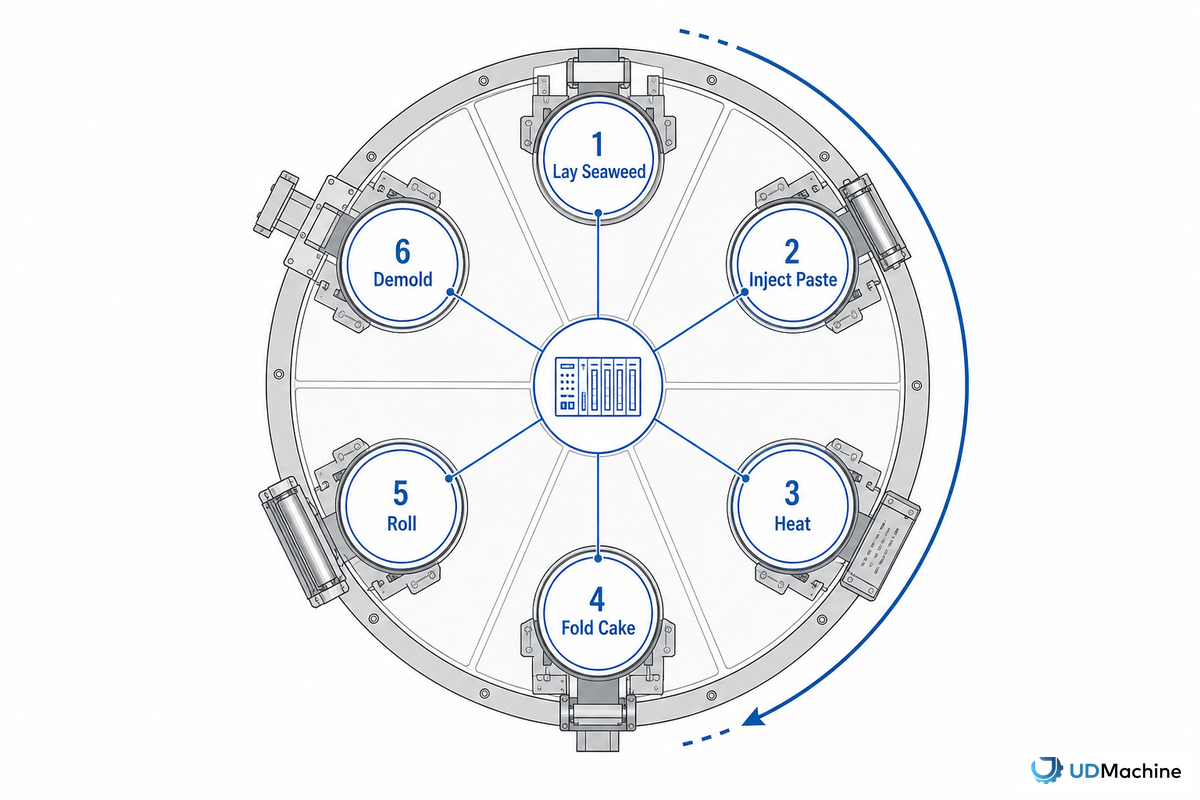
À medida que a mesa da máquina de rolos Phoenix UD-02 gira, todas as seis estações giram uma de cada vez. Quando uma estação termina seu trabalho, o rolo que está nessa estação passa para a próxima, e um rolo totalmente novo e não utilizado entra para substituí-lo – a mesa não espera que um determinado rolo percorra todas as seis estações antes de iniciar outro.
| Estação | Ação | Parâmetro chave |
|---|---|---|
| 1 | Coloque algas marinhas | registro de folha fotoelétrica |
| 2 | Injetar pasta | Dosador servo-medidor, resistente ao esmagamento de fios de cabelo fibrosos. |
| 3 | Calor: | Controle de temperatura em circuito fechado, janela de formação |
| 4 | Bolo dobrável | Wafer dobrado em torno do recheio enquanto ainda maleável a quente |
| 5 | Rolo | Enrolamento firme formado sem fraturas |
| 6 | Desmoldar e transportar | Descarga para transportador de resfriamento |
Como todas as seis estações operam no mesmo ciclo de indexação, nenhuma estação pode ser avaliada isoladamente; uma falha na estação de enchimento, Estação 2, ou uma variação na temperatura da placa na Estação 3, manifesta-se como uma falha de rolamento ou dobramento duas estações adiante. O Mapa de Diagnóstico de Defeitos Estação por Estação, logo abaixo, descreve exatamente como lidar com esse cenário de solução de problemas que afeta várias estações.
Estação 1, Algas Marinhas Lay
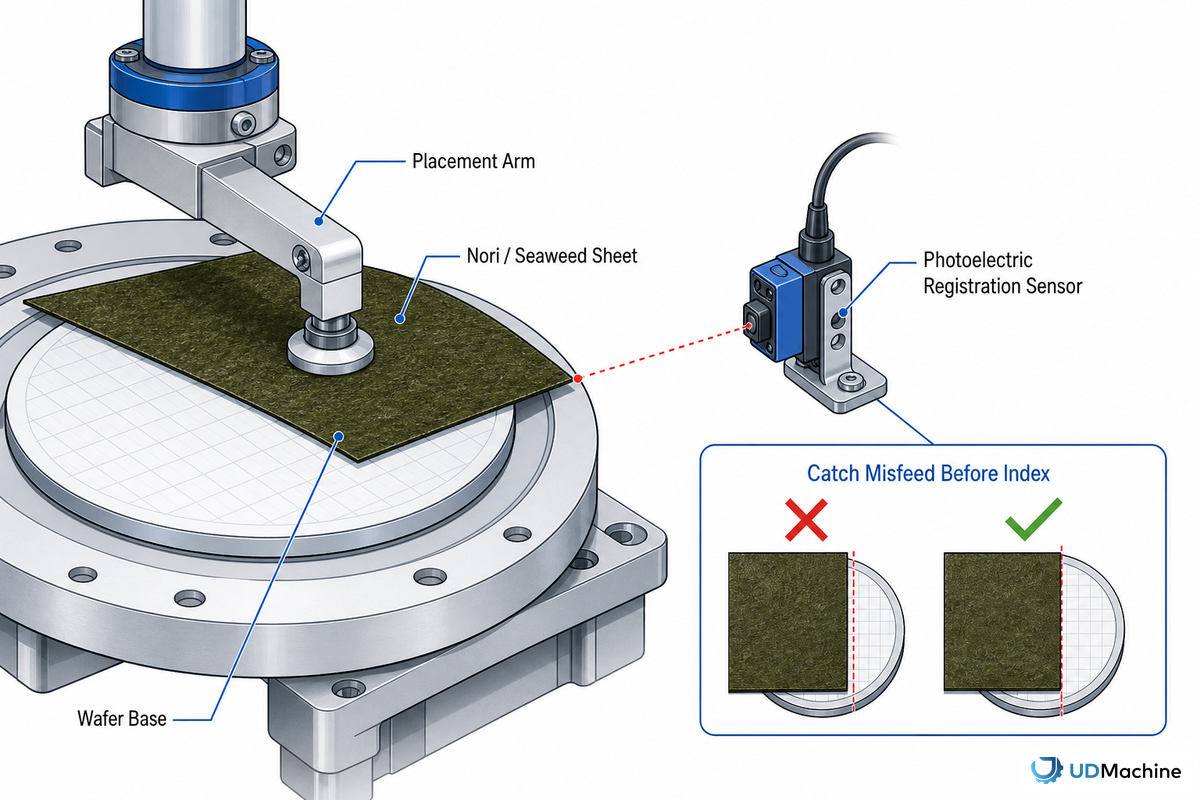
Na Estação 1, a primeira estação registra a alga nori crua que envolve o rolo, antes que a massa solidifique ao seu redor, aplicando a alga em um ponto específico para prepará-la para a operação subsequente. A documentação da UDTECH sobre a UD-02 destaca os sensores fotoelétricos de fibra óptica que registram a posição da folha em todos os pontos ao redor da mesa, detectando folhas de nori inseridas incorretamente antes do ciclo de indexação. Assim, elas podem ser removidas e evitam que se tornem defeitos no rolo em etapas posteriores da linha de produção.
A necessidade de registro na Estação 1 surge porque a folha precisa ser posicionada em um local preciso antes da aplicação do enchimento na Estação 2. Se a folha for colocada torta e não for detectada pelos sensores antes da indexação, isso pode causar uma aplicação de enchimento irregular, levando a uma dobra mal selada na Estação 4 e ao potencial rompimento da costura no rolo na Estação 5. Portanto, a Estação 1 não apenas posiciona a alga nori, como também controla uma sequência de falhas subsequentes caso haja algum desalinhamento.
Estação 2, Injeção de Pasta: Dosagem da Pasta de Preenchimento sem Esmagá-la
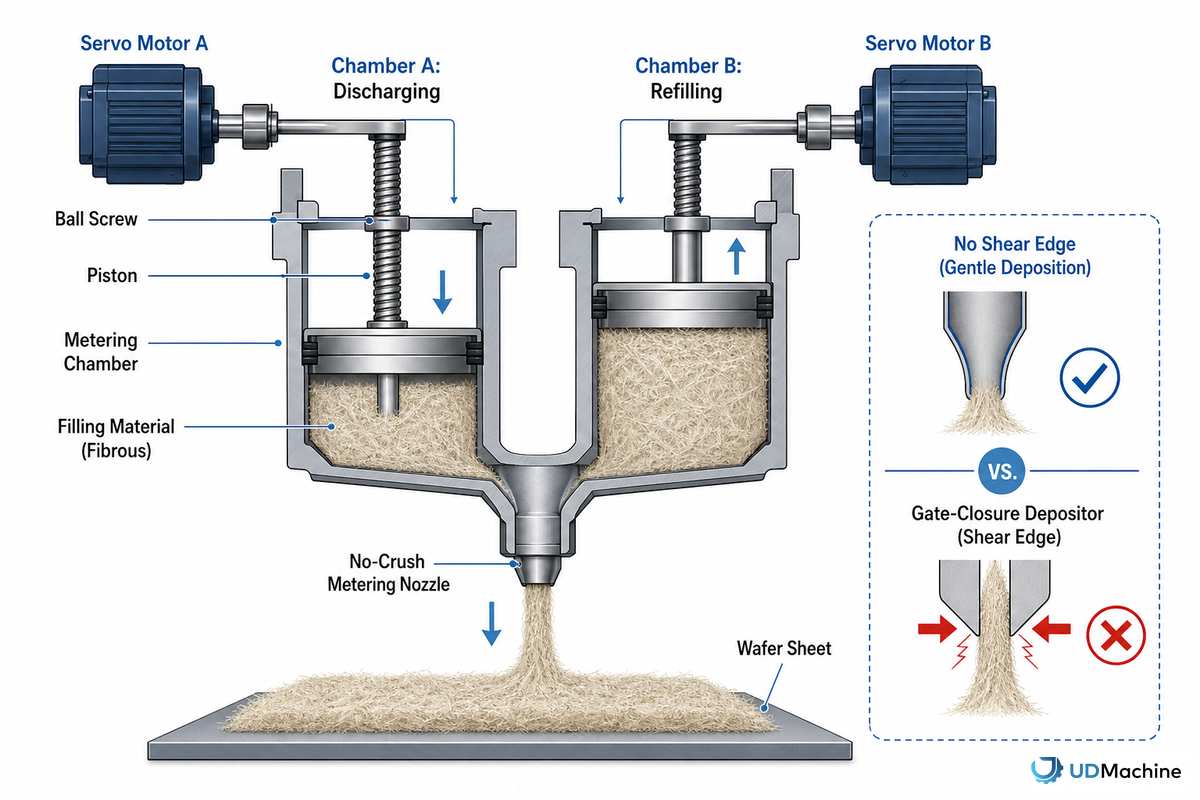
A segunda estação da UD-02 aplica o recheio na alga nori com um depositador servo-controlado, especialmente projetado para uso com a textura solta e fibrosa que muitos produtos da máquina Phoenix Roll apresentam — incluindo o clássico recheio de fios de carne de porco, bem como recheios granulados e misturados personalizados. É nesta estação que o usuário toma as decisões técnicas mais importantes, pois, tecnicamente, os desafios de engenharia envolvidos na deposição precisa de um produto fibroso diferem drasticamente daqueles encontrados na aplicação de líquidos e pastas.
Como é feito um Phoenix Roll?
Em sua forma mais simples, as máquinas de rolo Phoenix são fabricadas por meio de uma sequência automática, passo a passo e indexada de seis estações: registrar e colocar uma folha de nori sobre o biscoito, adicionar o recheio, assar, dobrar em volta do recheio enquanto a massa ainda está macia, moldar e prensar e desenformar o rolo resfriado em uma esteira de resfriamento.
Isso é o oposto de um processo manual, individual, que exige um novo movimento de rolamento em cada etapa. Na UD-02, essa sequência é executada automaticamente a 720 peças por hora; manualmente, um único rolo só consegue processar um wafer por vez, que é a principal razão da existência de linhas automatizadas com estações rotativas para essa categoria de produto.
O problema de engenharia que a Estação 2 resolve está bem documentado na literatura de patentes sobre dosagem de alimentos, embora nenhuma delas seja específica para fios de carne suína: uma patente de 1990 para dosagem volumétrica de materiais a granel frágeis afirma claramente que a dosagem por pistão de materiais alimentícios leves e de baixa densidade "é extremamente agressiva para o material, esmagando-o muito mais do que o tolerável em um alimento", porque cada golpe corta o material no ponto onde um deslizador ou comporta encontra uma placa fixa. Uma patente relacionada de 1995 para dosagem de granulados e produtos de baixa fluidez faz a mesma observação sobre os fechamentos de comporta convencionais, que "frequentemente danificam o produto, já que... uma ação de cisalhamento é inevitavelmente aplicada ao produto" , e resolve o problema com pás rotativas de escumação que nivelam o enchimento sem nunca fechar uma aresta de cisalhamento contra ele.
“As máquinas de enchimento com bomba servoacionada podem ser substancialmente mais precisas do que as dosadoras de pistão tradicionais, muitas vezes atingindo uma precisão de deposição de ±0.3%, dependendo do produto.”
Essa discrepância de precisão tem um custo real. Na mesma reportagem da revista especializada Baking Business , Steve Crocker, do Peerless Group, observa que os dosadores de pistão/volumétricos geralmente superam o peso alvo em 2 a 10% apenas para evitar o enchimento insuficiente, e o artigo quantifica o custo dessa perda em larga escala: um dosador que ultrapassa o peso alvo em apenas 5 gramas por depósito a 500 unidades/minuto desperdiça mais de 330 kg de produto por hora. John McIsaac, da Reiser, estabelece seu próprio padrão de qualidade ainda mais rigoroso: a empresa não considera um dosador aceitável a menos que o desvio padrão do peso depositado permaneça dentro de 1% do alvo. Esses são parâmetros de referência da indústria, provenientes de linhas de dosadores de outros fabricantes, e não um valor testado para o próprio UD-02, mas explicam por que a dosagem servo, e não um pistão de volume fixo, é a ferramenta certa para um recheio que também é frágil e fibroso.
Uma configuração de câmara dupla com válvulas alternadas duplas – um componente de dosagem patenteado pela primeira vez por este fabricante (US 4,494,920) – é um método consagrado que permite o enchimento volumétrico sem interrupção para reabastecer a câmara. Isso significa que um dosador servo pode acompanhar a velocidade de deslocamento do produto definida pela máquina de enchimento e uma mesa que se move em intervalos de 5 segundos, sem se tornar um ponto de atraso.
De acordo com a ficha técnica de versatilidade de enchimento da UDTECH, uma mudança no tipo de alimento, de nori e algas marinhas a pós e fórmulas personalizadas, é uma alteração na "receita" no painel de controle do dosador, e não uma substituição física da cabeça de enchimento ou uma configuração diferente da máquina. Isso se traduz em vantagens comerciais, bem como em uma operação tecnicamente flexível. Se um único fabricante enche alguns rolos personalizados com a combinação de algas marinhas e fibras vegetais e outros rolos com pós personalizados, não há necessidade de duas máquinas de enchimento separadas e caras, capazes de processar pó, quando uma única unidade pode lidar com a mudança nos tipos de enchimento, produzindo uma linha de produtos diversificada e de alta qualidade com rolos de formato uniforme, sem a necessidade de reconfiguração do equipamento.
Estação 3, Calor
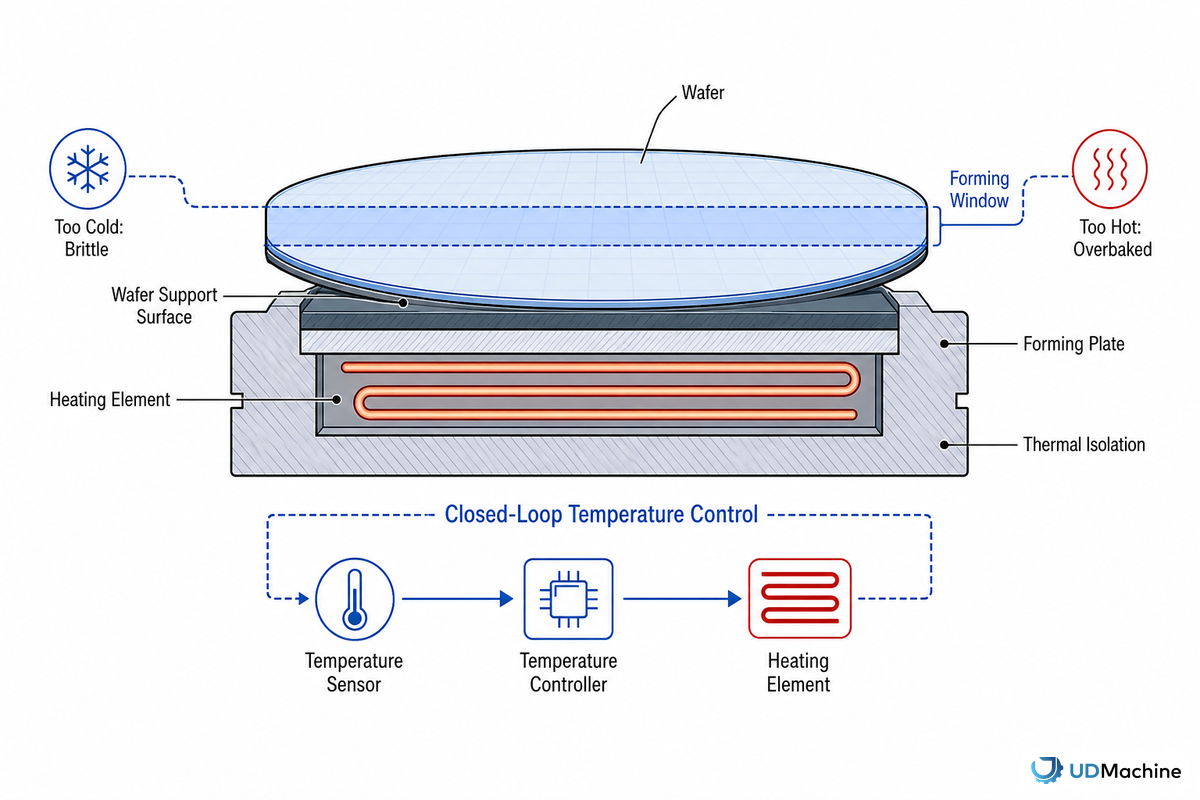
Após o recheio ser colocado na Estação 2, a bolacha segue para a Estação 3, onde é assada em um ciclo de controle de temperatura em circuito fechado, ajustado para manter a massa em uma faixa estreita de temperatura, quente o suficiente para cozinhar completamente, mas não tão quente a ponto de a bolacha endurecer antes de chegar à estação de dobragem. A UDTECH não divulga um valor exato de temperatura da placa UD-02, portanto, a faixa de tolerância precisa é propriedade das configurações do controlador da máquina; o que é consistente em geral nos equipamentos de fabricação de bolachas é que o cozimento é um problema de controle em circuito fechado, e não de um temporizador fixo, já que a umidade ambiente e a viscosidade da massa influenciam a velocidade com que uma determinada temperatura da placa realmente cozinha a bolacha.
É por isso que a Estação 3 fica entre a Estação 2 (enchimento) e a Estação 4 (dobragem): o wafer precisa estar quente e maleável quando chega à dobra. Se o tempo estiver errado, seja para mais ou para menos, a falha aparecerá duas estações depois, como uma dobra que não fecha corretamente ou um rolo que racha. Para se ter uma ideia da precisão dessa tolerância em equipamentos UDTECH comparáveis: a linha de rolinhos primavera de wafer UD05 da empresa mantém a espessura da casca do wafer assado entre 0.8 e 1.4 mm, dentro de uma faixa de temperatura da placa de ±2 a 3 °C. Trata-se de uma máquina diferente e de um produto diferente, sem enchimento, mas uma referência útil para a estreita faixa de formação típica dessa classe de equipamentos.
Estações 4–5 — Dobrar o bolo e enrolar
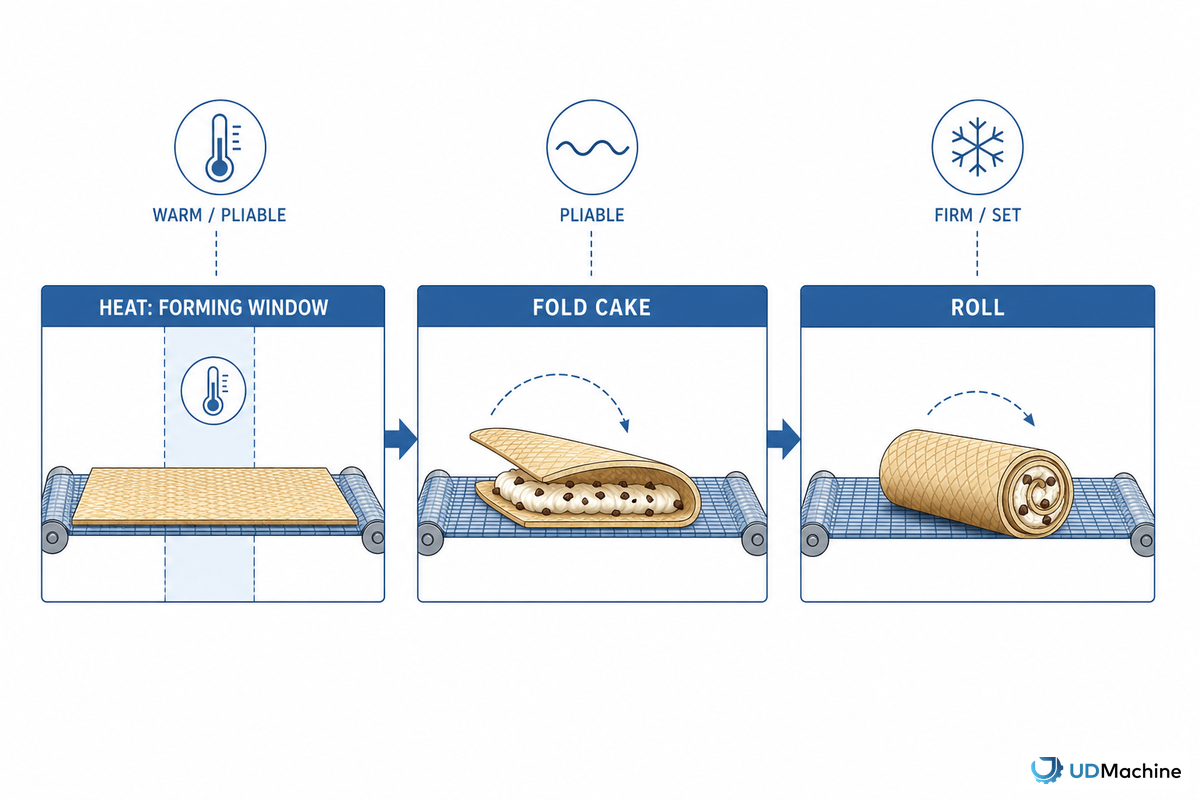
Nas estações 4 e 5, a bolacha assada é dobrada em torno do recheio e, em seguida, enrolada até formar um tubo crocante e firme, enquanto a bolacha ainda está quente o suficiente para dobrar sem rachar. Mecanicamente, isso representa um desafio maior para um rolo recheado do que para um rolo vazio, pois a dobra precisa fechar uniformemente em torno do recheio. Uma folha de alga desalinhada da estação 1 ou uma quantidade irregular de recheio da estação 2 podem resultar em uma dobra que não se encaixa perfeitamente.
A física subjacente está bem estabelecida na literatura de patentes de fabricação de wafers, mesmo fora do setor de máquinas para alimentos especificamente: uma patente que abrange cones de sorvete e dispositivos de indexação de wafers torna o tempo de trânsito entre estações uma variável de processo controlada, especificando que a duração entre uma estação e a seguinte deve ser "suficiente para permitir que o [revestimento] tenha endurecido substancialmente... antes de atingir o [próximo] local de aplicação", o mesmo princípio que rege por que um wafer precisa ser laminado dentro de uma janela de maleabilidade a quente específica, e não antes ou depois dela.
- O sincronismo de dobra/enrolamento é sincronizado com o ciclo de indexação, garantindo consistência a cada turno, ao contrário do enrolamento manual.
- Os mesmos controles fotoelétricos/servo utilizados em estações anteriores, e não a critério do operador, protegem a janela dobrável/enrolável deste produto preenchido.
- A tolerância de dobra/rolagem de um rolo preenchido é mais rigorosa do que a de um wafer não preenchido, porque a dobra tem que se fechar em torno de qualquer material depositado na Estação 2; erros de dosagem ou registro a montante aparecem aqui, e não em sua própria estação.
- Essa janela de flexibilidade a quente é uma propriedade física da bateria, não algo que o controlador possa estender sob demanda.
Estação 6, Desmoldar e Transportar
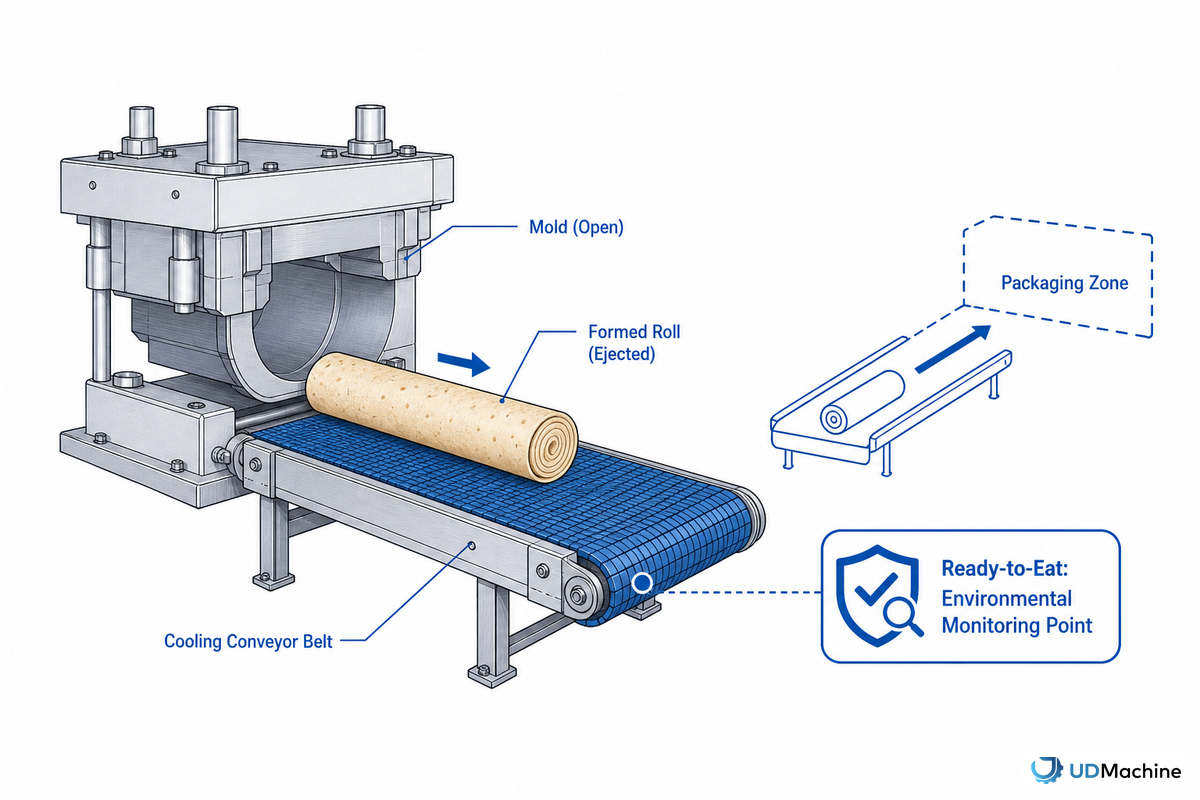
A última estação ejeta o rolo formado do molde e o deposita em uma esteira de resfriamento. Neste ponto, o wafer laminado está pronto para consumo e exposto ao ambiente externo até o momento da embalagem; este é um ponto crítico de segurança alimentar e não apenas uma transferência mecânica. A norma 21 CFR Parte 117 Subparte C exige o monitoramento ambiental para patógenos ambientais quando a contaminação de um alimento pronto para consumo, exposto ao ambiente antes da embalagem, representa um risco identificado pela própria análise de riscos da instalação. Isso impõe a obrigação de avaliação de riscos para a produção desta estação neste ponto da linha de produção, e não posteriormente.
A UDTECH projeta a integração do transportador de transferência e resfriamento como parte de cada máquina UD-02, formando uma unidade completa, em vez de deixar a integração de resfriamento/embalagem a cargo do comprador após a instalação da máquina. Essa integração deve ser verificada no momento da cotação para integração em linhas de embalagem existentes.
A janela de índice de 5 segundos: por que seis estações superam uma?
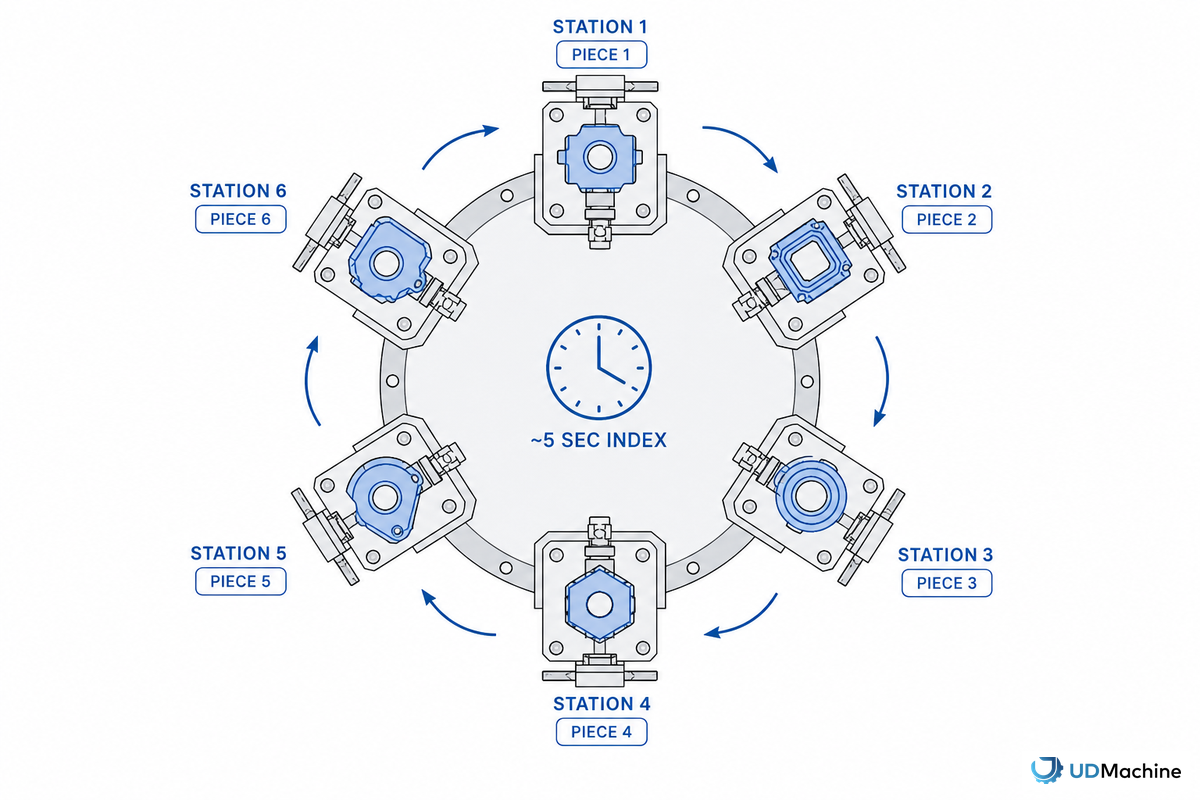
O cálculo que você provavelmente não encontrará nas páginas de produtos dos concorrentes: a UDTECH anuncia que a UD-02 produz 720 peças por hora. Isso equivale a 12 peças por minuto e, dividindo por 60, resulta em 1 rolo acabado a cada 5 segundos. Trata-se de uma produção notavelmente eficiente para uma máquina tão compacta. Como a mesa rotativa avança uma estação – que desmolda um rolo completo – a cada ciclo de indexação, isso se traduz em aproximadamente uma indexação a cada 5 segundos; cada uma das seis estações tem esse ciclo de aproximadamente 5 segundos para concluir sua operação antes do próximo movimento.
A importância disso reside na sua implicação no paralelismo. Se fosse um processo de estação única, levaria 6 vezes mais tempo para produzir um único rolo se as etapas fossem concluídas em sequência – desde a colocação da alga marinha, injeção do recheio, cozimento, dobragem, enrolamento e desmoldagem, antes de iniciar o próximo rolo. Em vez disso, cada estação executa sua tarefa simultaneamente em 6 rolos diferentes durante cada etapa de indexação – enquanto a estação 6 está desmoldando um rolo, a estação 1 está colocando alga marinha em outro, quatro estações atrás. É por isso que uma mesa rotativa de 6 estações consegue atingir velocidades de produção que um processo de cabeçote único não consegue.
A literatura de engenharia sobre indexação rotativa corrobora o mecanismo geral, embora nenhuma parte dela seja específica para o UD-02: uma patente para um mecanismo de indexação rotativa descreve um atuador de movimento de indexação pressurizado por “um período de tempo predeterminado, por exemplo, 0.5 segundos” , ajustado empiricamente para ser um pouco maior do que o tempo realmente necessário para completar o incremento rotativo, o que deixa uma margem plausível de tempo de espera de vários segundos para o trabalho de cada estação, uma vez que o movimento de ~0.5 segundos em si é subtraído de um ciclo de ~5 segundos. Uma patente separada de 1995 para um aparelho de enchimento rotativo da Nestlé descreve um tambor com 3 a 12 câmaras de dosagem operando “até 80 copos/minuto” , confirmando que a produtividade da estação rotativa nessa faixa geral é uma meta de engenharia estabelecida e alcançável para equipamentos de moldagem de alimentos, e não uma alegação isolada.
Mapa de diagnóstico de defeitos estação por estação
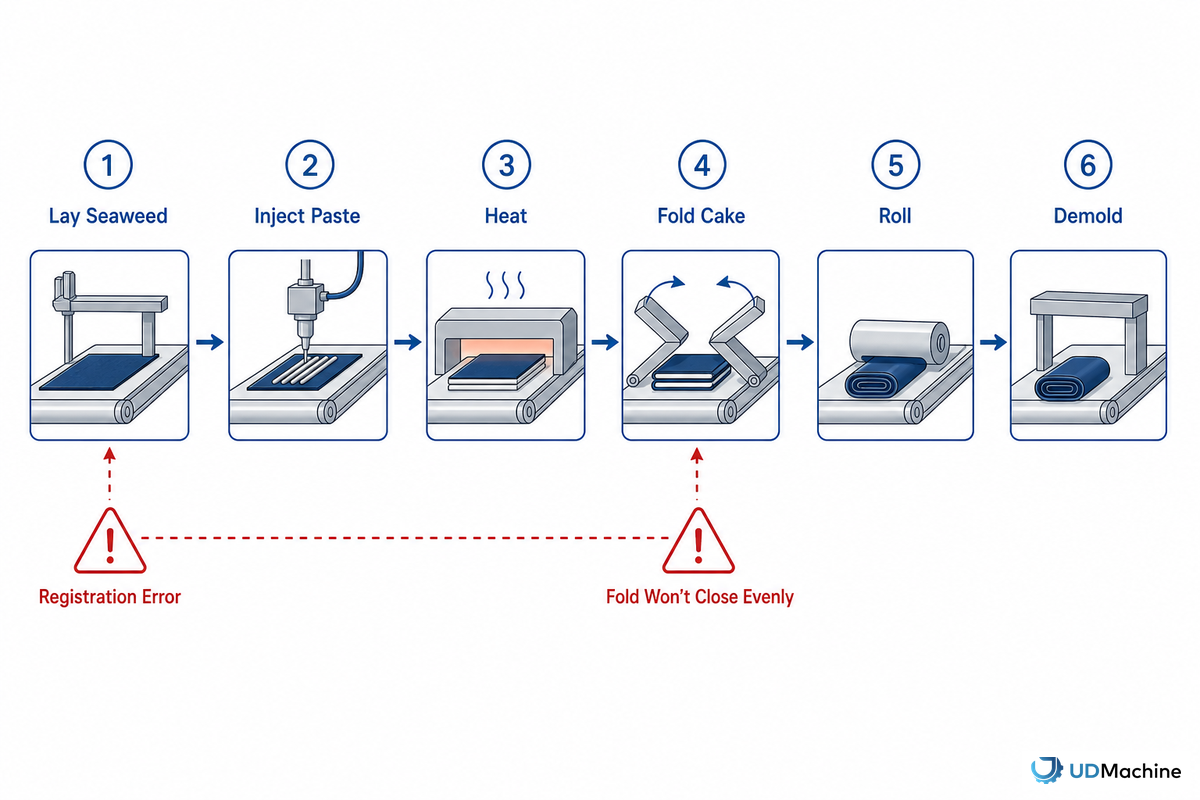
Como as seis estações operam dentro do mesmo ciclo, a estação que causou um problema geralmente não revela o sintoma por si só — em vez disso, ele é descoberto uma ou duas estações adiante, à medida que os rolos se deslocam fisicamente. A tabela a seguir correlaciona os sintomas visíveis mais comuns em rolos acabados com a estação provavelmente responsável por cada um, com base nas restrições físicas conhecidas em cada etapa:
| Sintoma | Estação mais provável | Categoria de falha | Causa raiz |
|---|---|---|---|
| Folha de algas marinhas torta ou pendurada fora do centro | Estação 1 | Registro | O sensor fotoelétrico não detectou um erro de registro antes da indexação da tabela. |
| A folha de algas não assenta antes da massa endurecer. | Estação 1 | Cronometragem | Ciclo de alimentação de folhas atrasado em relação à janela de indexação de aproximadamente 5 segundos. |
| Recheio aglomerado, esmagado ou distribuído de forma irregular | Estação 2 | Dosagem | Variação da pressão/tempo de deposição em um enchimento fibroso e sensível ao cisalhamento. |
| Preenchimento de dietas para pessoas com baixo ou alto peso versus meta da receita | Estação 2 | Dosagem | Desvio volumétrico do depositador (referência da indústria: sobreimpulso do pistão de 2 a 10% é comum sem correção servo) |
| Cor do wafer irregular ou mal/superassado | Estação 3 | Térmico | Desvio da uniformidade da temperatura da placa ao longo da janela de formação |
| O wafer fica quebradiço antes de chegar à estação de dobra. | Estação 3 | Térmico | O tempo de cozimento ultrapassou o período ideal para a transferência da massa ainda morna e maleável. |
| A dobra não fecha uniformemente em volta do recheio. | Estação 4 | Formando | Erro de registro ou dosagem a montante surgindo na dobra |
| Fissuras ou fraturas ao longo da costura | Estação 5 | Formando | Wafer perdeu sua janela deslizante, que era quente e maleável. |
| Formato do rolo inconsistente de peça para peça | Estação 5 | Formando | A sincronização do mandril/rolo não está acompanhando a taxa de avanço da chapa. |
| Apresenta rasgos ou deformações na descarga. | Estação 6 | Quitação | Corrigir a deriva de tempo em relação ao estado definido da rolagem |
Esse tipo de diagnóstico específico para cada estação é muito mais útil do que simplesmente chamar o problema de "um entupimento". Também está em consonância com o que a literatura mais ampla sobre confiabilidade de equipamentos alimentícios relata em termos gerais: um estudo revisado por pares de 2026 sobre o redesenho de depositadores e transportadores em fábricas de alimentos constatou que o desalinhamento mecânico e o desvio de rastreamento são responsáveis por 70 a 80% de todas as falhas de transportadores em equipamentos de processamento de alimentos, uma estatística geral de confiabilidade, não específica para indexação rotativa, mas um lembrete útil de que a maioria dos defeitos em equipamentos como esse se deve ao alinhamento e à sincronização, e não a uma única falha catastrófica de peça.
Mesa Rotativa vs. Linha Linear: A Divisão na Arquitetura
A UDTECH não produz uma única máquina de wafers para uso geral: enquanto a máquina de rolos Phoenix UD-02 incorpora uma mesa rotativa, a máquina automática de rolos de wafers da empresa (série UD05) é construída em um sistema linear baseado em zonas. A diferença entre os dois sistemas, no entanto, tem menos a ver com o segmento de mercado e mais com a solução de um problema de fabricação fundamentalmente diferente.
| Traço | UD-02 (mesa rotativa) | UD05 (zonas lineares) |
|---|---|---|
| Produto | Rolinho Phoenix recheado (alga marinha + fios/pó de carne de porco) | Rolinho primavera de wafer sem recheio |
| Contagem de estações | 6 estações fixas, uma tabela de indexação | 5 zonas sequenciais (dosagem/cozimento/enrolamento/resfriamento/embalagem) |
| Posto de gasolina | Dedicado (Estação 2, pré-cozimento) | Nenhum na linha de base |
| capacidade de produção nominal | 720 PCes / h | 220–330 unidades/min (valor superior, produto não preenchido) |
| Consumo de energia | 12 kW (380V trifásico) | 9.7 kW (UD05-2) ou 12 kW (UD05-3) |
Uma mesa rotativa faz sentido quando um produto requer uma estação dedicada para algo que uma linha linear não precisa realizar – neste caso, uma folha de alga marinha e a injeção de um recheio antes da etapa de cozimento. A engenharia geral de indexação rotativa explica claramente essa compensação: indexadores de modo contínuo acionados por came podem operar em taxas de ciclo muito altas, mas têm dificuldade em combinar um movimento de indexação rápido com o tempo de espera mais longo que algumas estações exigem. É por isso que as mesas servoacionadas com "ciclo sob demanda" são preferidas quando uma aplicação precisa de uma indexação rápida seguida de um tempo de espera prolongado por estação, exatamente o perfil necessário para uma sequência de recheio e cozimento. Uma linha linear de rolinhos primavera – sem etapa de recheio e com uma sequência de cozimento e enrolamento muito mais simples – não requer essa flexibilidade e, portanto, é construída pela UDTECH como uma linha simplificada baseada em zonas. Os potenciais compradores que estejam considerando a aquisição de uma máquina Phoenix Roll fariam melhor em avaliar a questão "rotativa versus linear" como uma adequação do produto às suas necessidades, e não em termos de velocidade, marca ou faixa de preço – e em considerar a eficiência em toda a linha, e não apenas as taxas de produção por estação.
Essa compensação também tem um limite de escalabilidade que vale a pena destacar. Robert Zaruba , presidente da CDS Corp. e da revista Assembly, estabelece o limite superior prático em torno de 30 estações antes que uma mesa rotativa se torne “extremamente grande e difícil de manusear”, e observa que os fabricantes que começam com um sistema rotativo para um produto simples ou de baixo volume geralmente migram para uma linha linear posteriormente, quando o processo passa a ter mais etapas ou um volume maior. A mesa de 6 estações da UD-02 está bem dentro dessa faixa adequada para sistemas rotativos; é uma questão completamente diferente de saber se um futuro processo de produção de snacks recheados, muito mais complexo, eventualmente ultrapassaria a capacidade de uma mesa rotativa e exigiria uma linha linear – esse é um problema de número de estações, não de produtos recheados versus não recheados.
Pontos de contato de conformidade nas 6 estações
A conformidade com as normas de segurança alimentar e de segurança de máquinas não é imposta à máquina de enrolar Phoenix como uma entidade monolítica única, mas está vinculada a zonas físicas específicas. Os projetos de estação rotativa UD-02 se alinham mais estreitamente a essa divisão do que outras estratégias de projeto possíveis.
As estações 1 e 2, zonas de deposição de algas e injeção de enchimento, são superfícies em contato com alimentos, o que as enquadra diretamente na norma 21 CFR §117.40 : superfícies resistentes à corrosão, materiais atóxicos capazes de suportar agentes de limpeza e sanitização, e juntas lisas para minimizar o acúmulo de partículas de alimentos. Essa mesma seção também exige que os sistemas automatizados que manipulam o produto permaneçam limpos e em condições sanitárias adequadas, e que os instrumentos de controle de temperatura (diretamente relevantes para a Estação 3) sejam precisos e exatos. Uma norma complementar, 21 CFR §117.35 , adiciona a parte operacional desse requisito: as superfícies em contato com alimentos devem ser limpas com a frequência necessária para evitar contaminação, e os procedimentos de limpeza/sanitização devem especificamente evitar a contaminação cruzada por alérgenos, diretamente relevante para uma linha que alterna entre enchimentos de algas/fibra e outros pós na Estação 2.
Além disso, a própria mesa rotativa, o mandril e os pontos de transferência da esteira transportadora possuem uma segunda obrigação de conformidade, separada da maioria dos guias de compra de rolos Phoenix, que a maioria ignora completamente: a proteção do operador em relação à máquina, e não a segurança alimentar. Nos EUA, a norma OSHA 29 CFR 1910.212 exige proteção no ponto de operação de qualquer máquina com pontos de contato expostos, peças rotativas ou rolos em movimento, uma exigência que se aplica diretamente a uma mesa rotativa que passa por um mandril de dobragem/enrolamento a cada aproximadamente 5 segundos. Essa é uma exigência distinta das normas de contato com alimentos mencionadas anteriormente: as normas 117.40/117.35 regem o que entra em contato com o produto, enquanto a norma 1910.212 rege o que um operador em pé ao lado da máquina pode alcançar fisicamente.
Mas, além das normas de segurança alimentar e de segurança do trabalhador aplicáveis nos EUA, existe uma terceira área de conformidade que se aplica a máquinas rotativas destinadas ao mercado da UE: o requisito de segurança da máquina e confiabilidade do sistema de controle. Para qualquer UD-02 destinado ao mercado da UE, isso significa o Regulamento (UE) 2023/1230 , que revoga a antiga Diretiva de Máquinas 2006/42/CE, com efeitos a partir de 14 de janeiro de 2027, data em que o regulamento se aplica em geral (os artigos 26 a 42, que abrangem a avaliação da conformidade e os procedimentos dos organismos notificados, aplicam-se desde 14 de janeiro de 2024). O seu Anexo III estabelece requisitos específicos diretamente relevantes para um mecanismo rotativo multiestação: em caso de falha do sistema de controle, “nenhuma parte móvel… deve cair ou ser ejetada” e a paragem deve permanecer desimpedida, e as peças da máquina sujeitas a cargas cíclicas repetidas devem ter o seu desgaste esperado contabilizado, com instruções de manutenção que especifiquem a frequência de inspeção e os critérios de substituição das peças de desgaste.
De acordo com o Regulamento (UE) 2023/1230, um integrador que efetue uma “modificação substancial” numa máquina instalada — por exemplo, a substituição ou atualização do PLC e da lógica servo que controla o tempo das seis estações UD-02 — torna-se legalmente o “fabricante registado” dessa máquina, herdando a marcação CE e a responsabilidade pela avaliação de riscos. Esta transferência de responsabilidade, destacada por Paul Yu, Engenheiro Chefe Adjunto da Intertek, numa análise do regulamento de 2025 , é importante conhecer antes de qualquer comprador ou integrador externo decidir modificar o sistema de controlo de uma máquina com estações rotativas após a instalação.
Perspectivas da Indústria: O Papel da Indexação Rotativa na Automação de Produtos para Lanches Recheados
A busca por maior variedade nas linhas de produtos – o que agora é comumente chamado de “racionalização de SKUs” ou “proliferação de produtos”, resultado do comércio eletrônico e das tendências de venda direta ao consumidor – justifica a não aquisição de múltiplas máquinas de uso específico. A troca baseada em receitas, possibilitada pelo design da Estação 2 descrito anteriormente, permite que uma linha rotativa produza múltiplas variações de enchimento utilizando um único sistema que se adapta às mudanças de receita, em vez de um sistema onde o enchimento precisa ser fisicamente trocado ou outra linha adquirida. Isso não é uma tentativa de dimensionar o mercado, mas sim uma consequência de um sistema que atende melhor às demandas de produção atuais. Um risco real reside no outro lado dessa equação: um comprador que opta por um dosador de uso específico hoje pode descobrir, dentro de um ano, que um novo SKU exige um enchimento fibroso ou granulado que a máquina simplesmente não consegue processar, uma lacuna estrutural que a Estação 2, com sua flexibilidade de receitas, foi projetada especificamente para preencher. A própria experiência da UDTECH em fabricação influencia diretamente essa escolha de design — a equipe de engenharia interna da empresa conta com mais de 15 anos de experiência na construção de equipamentos de enchimento, dosagem e moldagem para compradores em mais de 100 países de exportação, e essa exposição a diferentes mercados e à demanda variável por SKUs é exatamente o motivo pelo qual a Estação 2 foi projetada com base em uma alteração na receita do painel de controle, em vez de uma troca física de hardware.
Evidências mais sólidas, não provenientes de relatórios de mercado, sobre o crescimento da demanda por robôs na indústria de alimentos e bebidas vêm de dados reais de instalação, e não de projeções de vendas. O relatório World Robotics 2025 da Federação Internacional de Robótica (IFR) indica 542,076 instalações de robôs industriais em todo o mundo em 2024; o setor de alimentos e bebidas ainda representa uma pequena parcela desse total. No entanto, o total de instalações de robôs industriais nos EUA cresceu 11% em relação ao ano anterior em 2025, atingindo 38,000 robôs, e o setor alimentício é especificamente identificado como um dos principais impulsionadores desse crescimento. A automação na indústria de alimentos e bebidas ainda não representa uma grande porcentagem do mercado de robôs industriais, mas é uma porcentagem crescente com base em dados históricos sólidos e verificados de forma independente, e não em estimativas futuras.
As estimativas específicas para o mercado de indexadores rotativos variam de aproximadamente US$ 690 milhões a mais de US$ 2 bilhões, dependendo dos relatórios consultados — mais um indício de que os números representam tendências e magnitudes aproximadas, e não totais precisos do setor. Consulte os valores em dólares aqui apenas como contexto complementar.
Ainda mais concreto é o rumo que os próprios fornecedores estão tomando. Nos últimos anos, os fabricantes de máquinas para a indústria alimentícia lançaram novas linhas de dosagem servoacionadas, projetadas para recheios macios e texturizados — uma tendência que se encaixa perfeitamente no motivo pelo qual a Estação 2 da UD-02 utiliza dosagem servoacionada para seu recheio fibroso, em vez de depender de um método de enchimento de volume fixo mais simples. A principal conclusão para um cliente que busca um equipamento hoje é que deve considerar a flexibilidade da receita e a precisão da dosagem servoacionada como tão importantes quanto, ou até mais importantes que, a capacidade máxima de produção ou o histórico da empresa ao avaliar a compra de uma máquina de enchimento de mesa rotativa configurada para produzir essa categoria de salgadinhos recheados.
Perguntas frequentes
Qual a velocidade de indexação da mesa rotativa da UD-02?
Ver resposta
O que acontece se uma estação ficar congestionada? Toda a linha para?
Ver resposta
A estação de injeção aceita obturações líquidas ou apenas fio dental seco e pó?
Ver resposta
Por que a UDTECH usa uma mesa rotativa para o Phoenix Roll, mas uma linha linear para o rolinho primavera de wafer simples?
Ver resposta
A troca de algas marinhas por enchimento em pó altera alguma coisa no hardware da estação de injeção, ou apenas as configurações da receita?
Ver resposta
Qual a diferença entre uma mesa giratória e uma mesa giratória manual simples?
Ver resposta
Por que escrevemos isto?
A Suzhou UDTECH Technology Co., Ltd. projeta e fabrica a máquina de enrolar Phoenix UD-02, abordada neste guia. Embora não tenhamos uma linha de produção própria de máquinas de enrolar Phoenix, nosso processo de projeto envolve a análise das mesmas compensações em sequenciamento, detecção e dosagem aqui abordadas – incluindo as áreas em que a literatura de patentes, os padrões de projeto e as referências da imprensa especializada se aplicam ou divergem desse tipo de salgadinho recheado.
Indicamos quais declarações são nossa própria descrição do UD-02 e quais são de uma fonte externa. Revisado pela equipe técnica da Suzhou UDTECH Technology Co., Ltd.
Referências e fontes
- 21 CFR Parte 117, Equipamentos e UtensíliosAdministração de Alimentos e Medicamentos dos EUA (eCFR)
- 21 CFR §117.35, Operações SanitáriasAdministração de Alimentos e Medicamentos dos EUA (eCFR)
- 21 CFR Parte 117 Subparte C, Análise de Perigos e Controles Preventivos Baseados em RiscoAdministração de Alimentos e Medicamentos dos EUA (eCFR)
- 29 CFR Parte 1910, Subparte O, Máquinas e Proteção de MáquinasAdministração de Segurança e Saúde Ocupacional dos EUA (eCFR)
- World Robotics 2025, Robôs Industriais, Resumo ExecutivoFederação Internacional de Robótica
- Regulamento (UE) 2023/1230 relativo às máquinas, texto integralJornal Oficial da União Europeia (EUR-Lex)
- Regulamento (UE) 2023/1230, Anexo IIIJornal Oficial da União Europeia
- O novo Regulamento da UE sobre Máquinas: O que os fabricantes precisam saberIntertek
- Patente US 4,895,195, Aparelho para dosagem volumétrica de um material a granel frágilPatentes do USPTO/Google
- Patente americana 5,464,126, Máquina de dosagem volumétrica para granulados e pósPatentes do USPTO/Google
- Patente US 4,494,920, Aparelho depositador volumétrico de deslocamento positivoPatentes do USPTO/Google
- Patente americana 5,405,059, Aparelho de enchimento rotativoPatentes do USPTO/Google
- Patente americana 4,890,514, Mecanismo de indexação rotativaUSPTO
- Patente americana 4,512,214, Mesa rotativa indexadora com travamento de estaçãoUSPTO
- EP4005396A1, Aparelho de indexação para itens em formato de wafer/coneEscritório Europeu de Patentes / Patentes do Google
- Confiabilidade de depositadores e transportadores em equipamentos de fábricas de alimentos (2026)MDPI Ciências Aplicadas (revisado por pares)
- Depositar/Preencher com PrecisãoNegócio de panificação (Sosland Publishing)
- Como selecionar uma mesa rotativa indexadoraRevista Assembly
- Indexação rotativa versus indexação linearAssembly Magazine (Jim Camillo, citando Robert Zaruba, CDS Corp.)
Artigos Relacionados
- Máquina de rolos UDTECH UD-02 PhoenixEspecificações completas, fatores de precificação e guia de aquisição
- Máquina de enrolar Phoenix: Guia do compradorComparação de níveis de automação, preços e opções de fornecedores em todo o mercado.
- Como funciona uma máquina automática de rolinhos primaveraA arquitetura de zona linear por trás da linha de wafers não preenchidos da UDTECH
- O que é um Phoenix Roll? O petisco de alga marinha e fios de carne de porco, explicado.a história alimentar e o lado do consumidor deste produto
- Máquina automática de rolinho primaveraCategoria completa de equipamentos para wafers e rolos da UDTECH
- Máquina de Rolinhos Primavera de Algas MarinhasGuia de equipamentos para variantes de rolos de wafer recheados com algas marinhas