Os requisitos de integração de uma linha de produção de rolinhos primavera incluem as verificações elétricas, de utilidades, de espaço físico, de sincronização de velocidade e de protocolo de CLP que uma instalação deve confirmar antes que uma linha nova ou adicional entre em produção.
Especificações rápidas
| Consumo elétrico | 9.7 kW (UD05-2) / 12 kW (UD05-3), 380V/50Hz (220V/60Hz opcional) |
| Consumo de gás | GLP ~6-8 kg/h ou gás natural ~8-10 m³/h, dependendo do modelo |
| Pegada da máquina | 4.2 × 3.7 m (15.5 m²), acesso do operador por um único lado |
| Taxa de produção | 220-330 peças/minuto (medido em fábrica, linha de tambor rotativo classe UD05) |
| Controles | PLC integrado (temperatura/combustão) — protocolo de nível de planta confirmado separadamente por fornecedor |
Uma lista de verificação dos requisitos de integração de uma linha de rolinhos primavera precisa abordar muito mais do que apenas a ficha técnica de uma única máquina, seja você especificando uma máquina comercial de rolinhos primavera para uma primeira linha ou adicionando uma segunda a um maquinário de produção de alimentos já existente. A máquina de rolinhos primavera de wafer – a máquina que lamina a massa, deposita o recheio e enrola a unidade finalizada – é apenas um elemento de uma linha que deve ter altura elétrica suficiente, uma fonte de energia verificada, espaço adequado no chão, equipamentos a montante e a jusante sincronizados na velocidade da linha e uma solução de controle que se integre efetivamente com os sistemas da planta como um todo. (Observação: Se estiver comparando linhas de wafer com máquinas de rolinhos primavera salgados , você pode encontrar mais informações sobre esse assunto em outros locais).
Adicionar uma linha de produção de rolinhos primavera significa planejar espaço extra suficiente no seu painel elétrico, além da potência nominal da máquina (em kW), certificar-se de que confirmou o fornecimento de gás e ar comprimido antes de fazer o pedido e garantir que o CLP da máquina seja compatível com o restante do sistema de automação da fábrica – e não apenas controle a temperatura e a combustão. Se você esquecer algum desses detalhes, provavelmente haverá atraso na instalação.
- Não se deve basear o orçamento no valor em kW encontrado na placa de identificação da máquina – os testes reais em instalações de produção de alimentos comprovam um aumento na carga total do painel de 54% a 84% em relação a esse número quando uma nova linha é implementada.
- O ar é aquele recurso que ninguém parece perguntar de antemão – não é especificado em nenhuma seção de equipamentos para rolinhos primavera, nem no site desse cara, nem nos folhetos de seus produtos.
- É fácil acreditar que a máquina de rolinhos primavera seja o gargalo da linha de produção. Normalmente, não é.
- O controle da máquina por meio de um CLP embarcado, que regula sua própria temperatura de combustão, representa uma camada, enquanto um CLP embarcado capaz de registrar dados em um sistema SCADA/MES da planta representa outra. Essa lacuna é o elemento mais subestimado na integração de sistemas.
| Categoria | Exigência | Valor típico |
|---|---|---|
| Electrical | Altura livre do painel acima do kW nominal | + 54% a + 84% |
| Electrical | Tensão da linha | 380V/50Hz (220V/60Hz opcional) |
| Utilidade | Consumo de gás | GLP 6-8 kg/h ou GN 8-10 m³/h |
| Utilidade | O ar comprimido | Avaliar por estação auxiliar (CFM/psi) |
| Pegada | Pegada da máquina | 4.2 × 3.7 m (15.5 m²) |
| Pegada | Autorização de acesso | Lado do operador + esteira transportadora em ambas as extremidades |
| Produtividade | Taxa de produção | 220-330 peças/minuto |
| Controles | Escopo do PLC integrado | Controle de temperatura/combustão apenas |
| Controles | opções de protocolo em nível de planta | Modbus, Profinet, EtherCAT ou OPC-UA |
| Comissionamento | Controle de energia perigosa | Bloqueio/etiquetagem conforme OSHA 1910.147 |
Quanta energia elétrica uma linha de produção de rolinhos primavera consome, de fato?
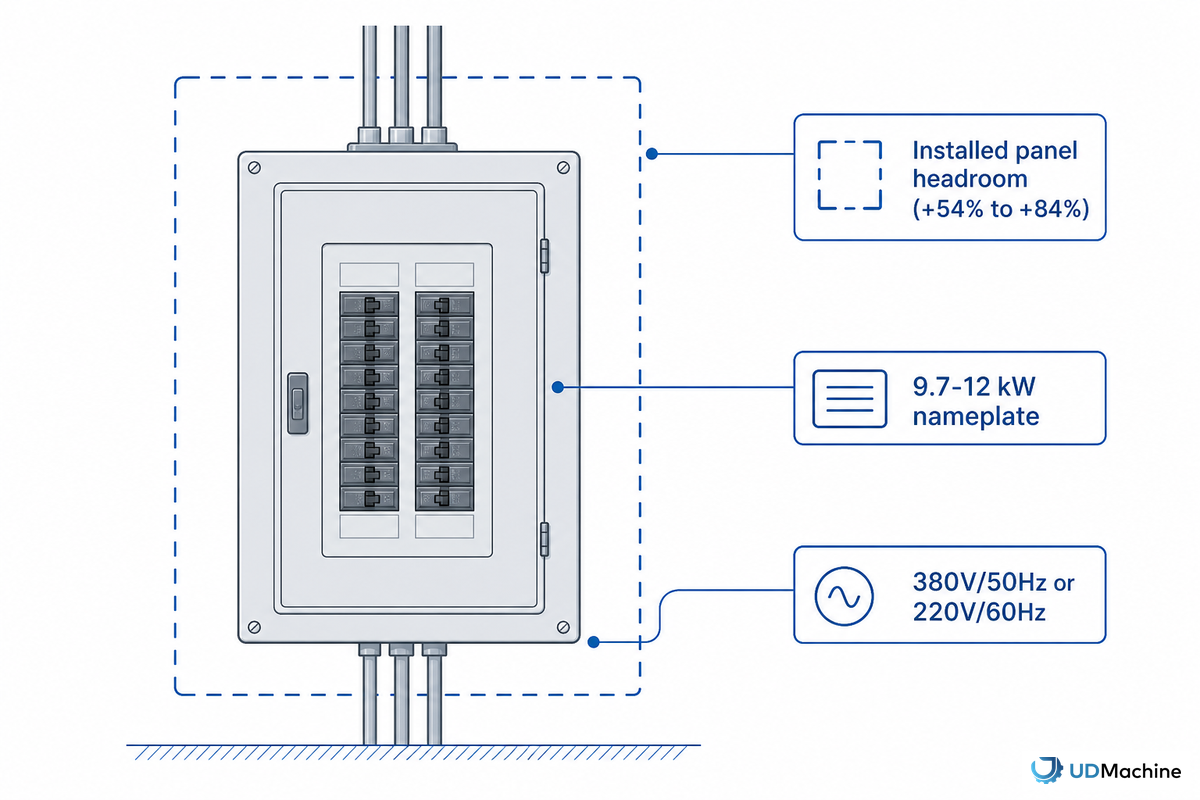
Os valores medidos em fábrica indicam que o UD05-2 tem 9.7 kW e o UD05-3 tem 12 kW, ambos em 380 V/50 Hz (220 V/60 Hz opcional) – medições feitas no local, não estimativas de catálogo. Esse valor em kW, indicado na placa de identificação, é o ponto de partida para o cálculo da potência do painel elétrico. Não é o ponto final do cálculo.
Um estudo financiado por uma concessionária de energia da Califórnia sobre instalações comerciais de alimentos totalmente elétricas descobriu que a adição de novos equipamentos de processamento geralmente eleva a carga elétrica total de uma instalação de 54 a 84% acima da capacidade nominal do novo equipamento e adiciona de US$ 1,600 a US$ 7,400 às tarifas de demanda, dependendo da estrutura tarifária da concessionária. [1] Essa diferença vem da corrente de partida do motor, esteiras adicionais, painéis de controle que compartilham o mesmo novo circuito e iluminação ou ventilação adicionadas junto à linha – nenhum dos quais aparece na placa de identificação da máquina de rolinho primavera.
Aplicando essa faixa de 54-84% a uma corrente nominal de 12 kW de um UD05-3, obtém-se uma margem de segurança real no painel de aproximadamente 18.5 kW no limite inferior (12 × 1.54) a 22 kW no limite superior (12 × 1.84) — e não 12 kW. Peça ao seu eletricista para dimensionar o novo circuito e disjuntor de acordo com essa faixa e confirme a conformidade com os requisitos de fiação e aterramento de equipamentos da OSHA para o circuito derivado antes da aprovação final. [2]
A tensão e a fase podem ser tão importantes quanto a potência em kW. Por padrão, os modelos UD05 vêm configurados para eletrônica de 380V/50Hz; podemos encomendar o pacote de controle para 220V/60Hz, se necessário – basta nos informar a tensão adequada antes que sua unidade saia da fábrica, e não depois que ela chegar ao seu local. Se você ainda está na fase de “qual modelo devo comprar?” em vez de “qual o tamanho do painel que preciso?”, o guia do comprador de máquinas de rolinho primavera tem mais detalhes sobre como escolher a capacidade certa.
| Lavagem | kW de identificação da placa | Painel de orçamento com altura livre |
|---|---|---|
| UD05-2 | 9.7 kW | ~15-17.8 kW |
| UD05-3 | 12 kW | ~18.5-22 kW |
Gás e ar comprimido: a exigência do setor de serviços públicos que ninguém pergunta.
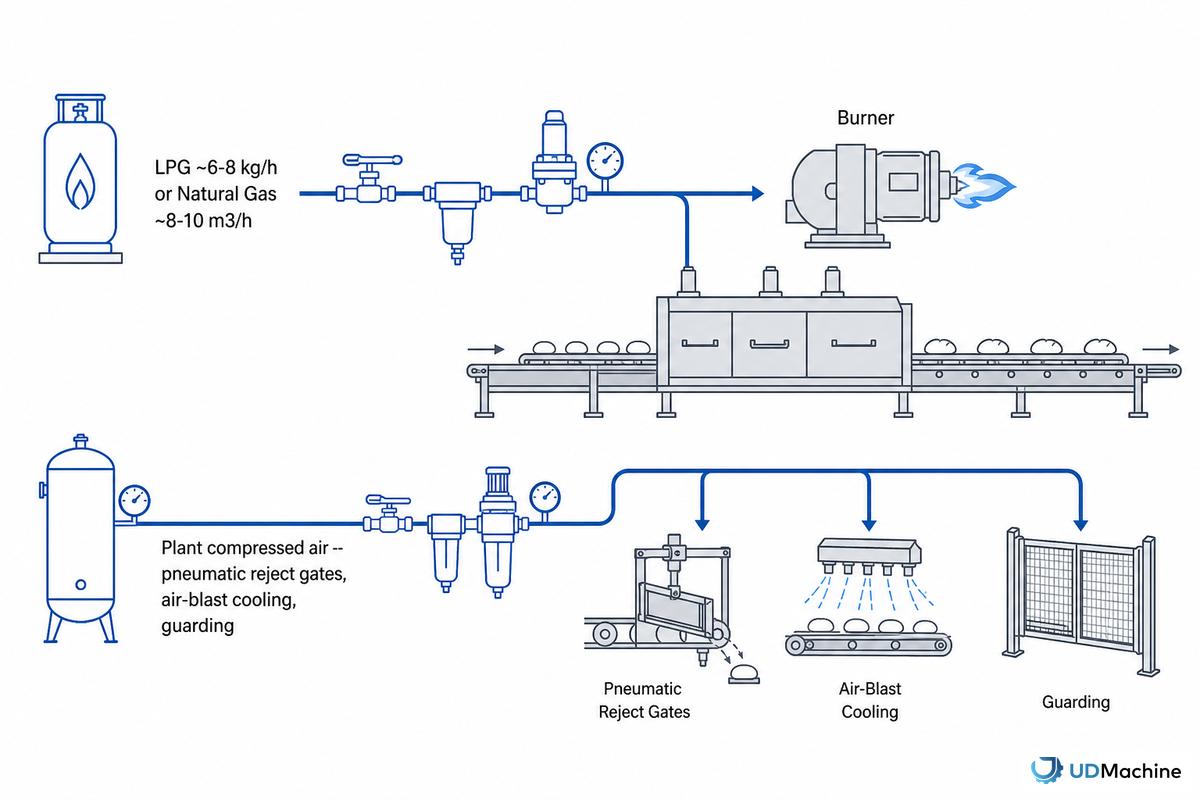
UD05 Ambos os modelos estão disponíveis com opções de queimadores multicombustíveis e escolha entre gás natural e GLP – cerca de 6-8 kg/h (GLP) ou 8-10 m³/h (natural) (dependendo do modelo e da potência nominal). A seleção do combustível preferido deve ser finalizada antecipadamente devido às diferenças entre as datas de entrega do equipamento, instalação, ventilação e tubulação. Falhas de coordenação entre esses itens foram relatadas como uma fonte significativa de atrasos na instalação na indústria alimentícia. [3]
Quer o recheio seja carne, vegetais ou uma mistura, a menor parte do problema das utilidades é o ar comprimido; o seu uso também está quase ausente dos registros nesta classe de equipamentos – inclusive do catálogo de produtos deste fabricante, no qual há um registro detalhado, página por página, do consumo de gás da linha de alimentos, mas nenhuma menção a ar comprimido ou ar da planta – não porque o ar comprimido nunca seja necessário. Portões de rejeição acionados pneumaticamente, proteções acionadas por cilindro, resfriamento por ar comprimido na pré-embalagem e muitas peças de equipamentos auxiliares aparafusadas à linha são geralmente alimentadas pelo ar comprimido da planta, e o cálculo de dimensionamento está prontamente disponível para qualquer planta ou ambiente fabril, mesmo quando ausente das especificações de um fabricante de equipamentos para alimentos: é comum citar a regra prática de que, a uma pressão de referência de 100 psig, cada incremento de 2 psig de aumento na pressão do cabeçote de ar está associado a um incremento na potência de entrada do compressor de cerca de 1%. [4]
O fornecimento de ar comprimido não se resume apenas ao dimensionamento de utilidades, mas também à segurança alimentar: é fácil negligenciar o ar comprimido em uma linha de produção de alimentos como uma “questão de dimensionamento de utilidades”, mas, na verdade, trata-se de um requisito de segurança alimentar por si só. A norma 21 CFR 117.40 da FDA, sobre as Boas Práticas de Fabricação (BPF) atuais para alimentos para consumo humano, estabelece que o ar comprimido e outros gases usados para incorporá-los mecanicamente aos alimentos ou para limpar superfícies ou equipamentos em contato com alimentos devem ser filtrados de forma a evitar a contaminação dos alimentos. [14] Na prática, isso significa que o ar comprimido em uma linha de produção de alimentos não se resume apenas à pressão em termos de funcionamento de um cilindro, mas requer filtragem adequada para ambientes alimentares, independentemente de a fonte ser um compressor específico para alimentos ou o ar comprimido geral da fábrica.
Considere a questão de "quais utilidades esta máquina precisa" como uma única pergunta relacionada a gás. Qualquer estação subsequente que utilize ar comprimido — uma classificadora pneumática de rejeitos, uma seladora de caixas pneumática, um secador de lâmina de ar de alta velocidade antes de uma aplicação de congelamento — precisa que essa demanda de ar seja considerada no cálculo da capacidade total do compressor de ar da planta, antes mesmo da tubulação chegar ao local.
Crie uma lista de verificação para as solicitações de serviços públicos da máquina antes do envio: - Confirmação do tipo e preço do gás - Sim ou não para a necessidade de ar comprimido na estação auxiliar (com estimativa de CFM e psi em caso afirmativo) - Estimativa do prazo de emissão da licença pela concessionária de gás ou autoridade competente (não faça suposições na semana de comissionamento)
A área ocupada não se resume apenas ao espaço físico, mas também ao espaço livre para integração.
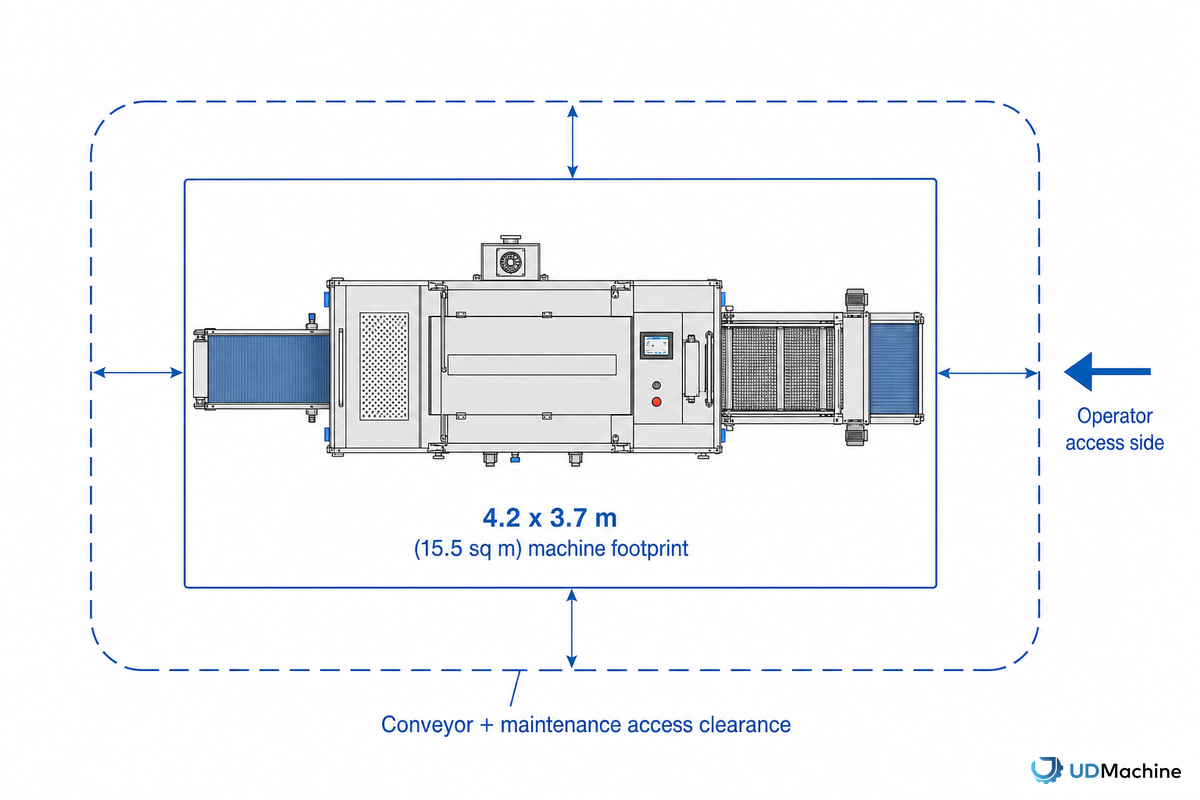
A área ocupada pela máquina UDTECH, conforme divulgado, é de 4.2 × 3.7 m (15.5 m²) para cada um dos dois modelos do UD05, com espaço livre no lado do operador para permitir o carregamento por um único lado, com esteiras transportadoras do outro lado. Essa última informação é mais importante do que os metros quadrados em si: a área real ocupada deve incluir o percurso da esteira transportadora até a máquina e vice-versa, além do espaço livre no lado do operador para acesso de limpeza e manutenção – a questão do layout da fábrica nunca se resume apenas à área ocupada pela própria máquina.
As orientações publicadas sobre a construção de uma linha de produção de alimentos tendem a dizer a mesma coisa – o layout da instalação e a colocação do equipamento são alterados retroativamente e é caro economizar dinheiro de investimento com espaço livre acima das dimensões publicadas do equipamento é mais barato no terreno do que depois de a laje ter sido concretada. [5]
O operador trabalha de um lado; as esteiras de resfriamento/embalagem se conectam pelo lado oposto. Isso resulta em um percurso total mais longo (máquina + ambas as extensões da esteira), mas mantém o corredor do operador livre e facilita a limpeza.
Ocupa uma área total menor em um espaço limitado, mas isso tem como contrapartida um acesso de manutenção mais difícil e o inconveniente de exigir que os operadores cruzem as linhas de transporte – um compromisso que só pode ser considerado razoável quando o espaço é uma dimensão crítica.
Igualando a velocidade da linha: a suposição errada do gargalo.
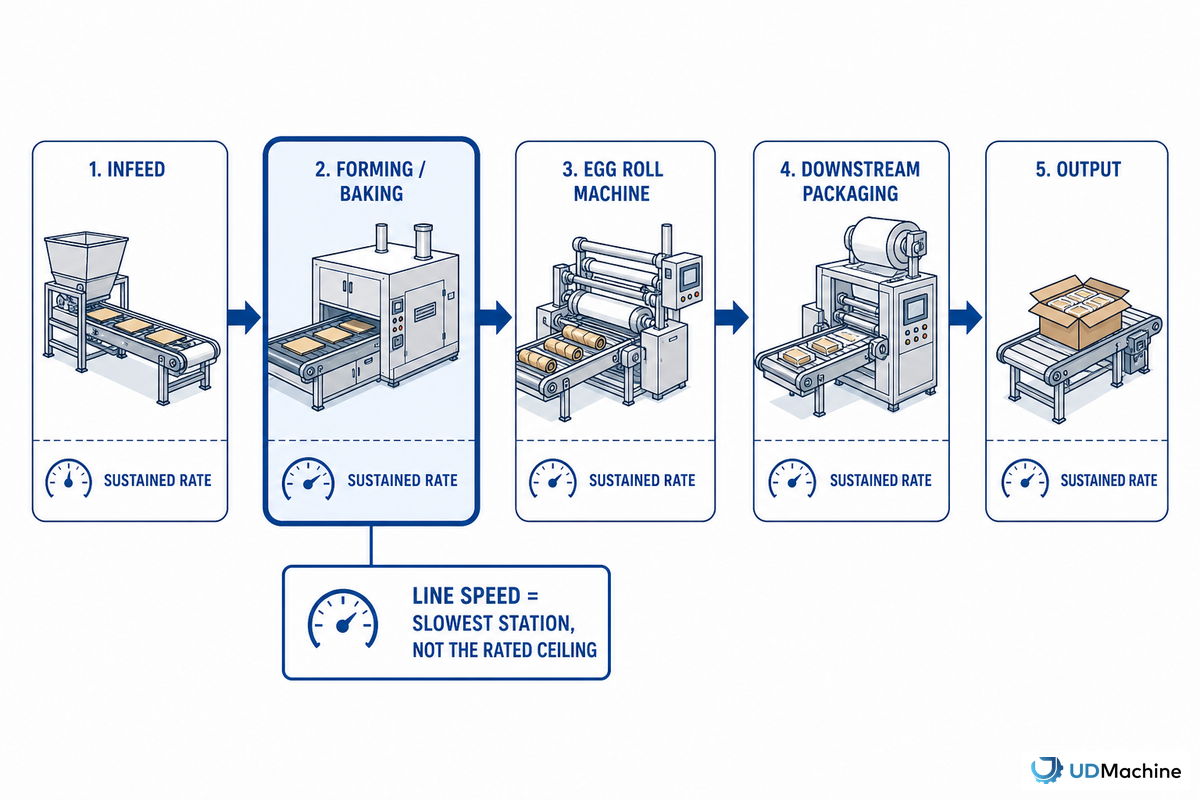
Uma linha de produção de rolinhos primavera de wafer com tambor rotativo da classe UD05 da UDTECH pode produzir de 220 a 330 unidades por minuto – aproximadamente de 13,200 a 19,800 unidades por hora em um turno completo – uma faixa medida em um ambiente operacional real na fábrica da UDTECH, e não em uma apresentação promocional. A verdadeira questão da integração não é "a máquina de rolinhos primavera consegue fazer isso?" – ela quase sempre consegue – mas sim "tudo o que vem antes e depois dela consegue fazer isso?".
A suposição errada do gargalo
A suposição de que a máquina mais nova e automática de uma linha de produção seja necessariamente o gargalo geralmente está errada – na maioria das vezes, é uma máquina mais a montante ou a jusante que limita todo o processo.
Na observação empírica, o equipamento mais novo e automatizado da linha é frequentemente considerado o gargalo, quando a verdadeira restrição pode ser um elemento corriqueiro, seja a montante ou a jusante, como variação do produto, inconsistências na alimentação a montante, trilhos-guia que precisam ser substituídos ou mesmo um pequeno desalinhamento que persiste por várias horas de operação. [6] Uma observação semelhante na manufatura em geral é que uma linha nem sempre opera em sua velocidade máxima nominal; a estação onde o trabalho se acumula é o verdadeiro gargalo da linha, e não necessariamente a estação com a maior carga de trabalho aparente. [7]
'Cada estação em uma linha de produção precisa ter uma capacidade superior à meta estabelecida, e não apenas atingi-la. Se o seu forno ou fritadeira só consegue produzir 1,500 peças por hora, uma máquina de moldagem com capacidade para 2,400 não produzirá 2,400 peças – ela produzirá 1,500, e o restante dessa capacidade é apenas uma estimativa até que o resto da linha atinja a mesma capacidade.'
Na prática, isso se traduz em considerar o dimensionamento de velocidade como uma auditoria de toda a linha de produção, e não como uma simples comparação de especificações: mapeie cada estação, desde a entrada da matéria-prima até a embalagem final, anote a taxa de produção real (não o limite máximo nominal; uma camada fina de recheio ou uma massa de embalagem ligeiramente sub-hidratada podem facilmente reduzir a produção da estação de formação para valores bem abaixo da sua capacidade nominal) para cada uma delas e dimensione qualquer nova estação — seja uma máquina de rolinho primavera ou outra — de acordo com a estação existente que apresentar a menor velocidade. Os leitores que dimensionam uma linha inteira em vez de uma máquina individual podem achar útil o guia " Dimensionando sua linha de acordo com a demanda " — ele aborda os cálculos de planejamento de capacidade que esta seção pressupõe como ponto de partida.
Compatibilidade com protocolos PLC: Modbus, Profinet, EtherCAT ou OPC-UA?
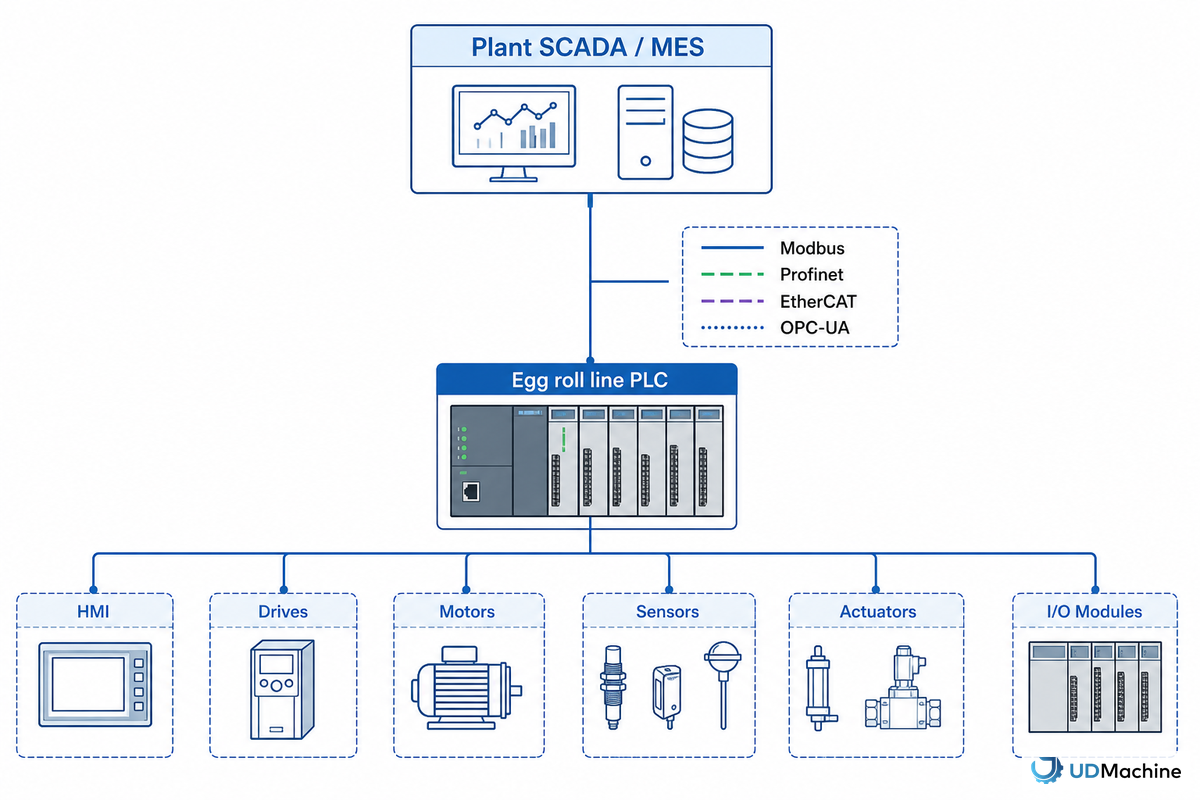
As linhas de produção de rolinhos primavera geralmente utilizam o protocolo que melhor se adapta à plataforma de automação dominante da fábrica: Modbus para integrações simples com sistemas legados, Profinet em instalações padronizadas pela Siemens, EtherCAT para controle preciso dos movimentos na própria máquina e OPC-UA quando a linha precisa trocar dados entre diferentes marcas de fornecedores e um sistema SCADA/MES central. Confirme o protocolo específico com seu fornecedor antes de assinar o contrato, pois nem todos os CLPs de máquinas de rolinhos primavera são compatíveis com os quatro protocolos.
Pronto para a máquina vs. Pronto para a linha de produção
Pronto para operação em máquina significa que o CLP executa seu próprio processo corretamente, de forma independente. Pronto para operação em linha significa que o CLP consegue executar seu próprio processo corretamente e também se comunicar com o restante da planta.
Uma máquina de rolinhos primavera com seu próprio CLP estável, capaz de controlar a temperatura e a combustão de forma eficiente, está pronta para operar em linha de produção. Estar pronta para uso em linha é outra questão; o CLP dessa máquina também precisa ser capaz de expor seus dados e aceitar comandos por meio de qualquer protocolo de comunicação já utilizado pelos sistemas de automação da sua planta.
A cobertura existente da indústria sobre gestão de energia deixa a distinção explicitamente clara: o objetivo é criar uma camada integrada de monitoramento, controle e comunicação de energia em toda a sua instalação - não apenas instalar bons controles em máquinas individuais [8] . Cada vez mais, essa camada de integração depende do OPC-UA, um padrão aberto multiplataforma definido pela OPC Foundation e publicado como IEC 62541 , cuja última revisão pelo comitê da IEC ocorreu em março deste ano. [9]
| Protocolo | Caso de uso típico | Esforço de integração |
|---|---|---|
| Modbus (RTU/TCP) | Troca de dados simples em nível de registro com PLCs legados. | Baixo — amplamente suportado, configuração mínima |
| Profinet | Controle em tempo real em uma rede de planta centrada na Siemens | Médio — forte dentro de um ecossistema de fornecedores, esforço adicional fora dele. |
| EtherCAT | Sincronização de movimento/servo de alta velocidade na própria máquina | Médio — excelente dentro de uma única máquina, menos comum como um barramento em toda a fábrica. |
| OPC UA | Troca de dados independente de fornecedor entre equipamentos de marcas variadas e o sistema SCADA/MES da planta. | Custo inicial médio-alto — mas menor fidelização a longo prazo em uma linha de produtos com múltiplos fornecedores. |
A preferência do fornecedor geralmente dita o protocolo específico, em vez de um elegante conjunto de regras de mapeamento de processos; uma fábrica predominantemente Siemens padronizará o Profinet, independentemente da aplicação, enquanto uma linha baseada em Beckhoff geralmente optará pelo EtherCAT. Não existe um protocolo único para todos os casos: o OPC-UA representa a camada de integração emergente de padrões abertos entre fábricas que não podem padronizar um único fornecedor de PLC em toda a sua extensão. O OPC-UA não substitui um barramento de processo próprio, robusto e em tempo real da máquina: dados publicados independentemente sobre a implementação embarcada do OPC-UA alertam que a sobrecarga em termos de memória e desempenho do processador pode torná-lo inadequado para aplicações de "tempo real rígido", razão pela qual tende a operar acima de barramentos em tempo real como EtherCAT ou Profinet, como uma camada de informações para toda a fábrica. [17] A pergunta a ser feita a qualquer fornecedor em potencial de máquinas de enrolar ovos é quais protocolos o PLC da máquina oferece nativamente e como esses protocolos podem ser adaptados ao padrão da fábrica — pergunta que deve ser feita e respondida antes da assinatura do pedido de compra.
Coordenação de múltiplos fornecedores de equipamentos em uma única linha de produção.
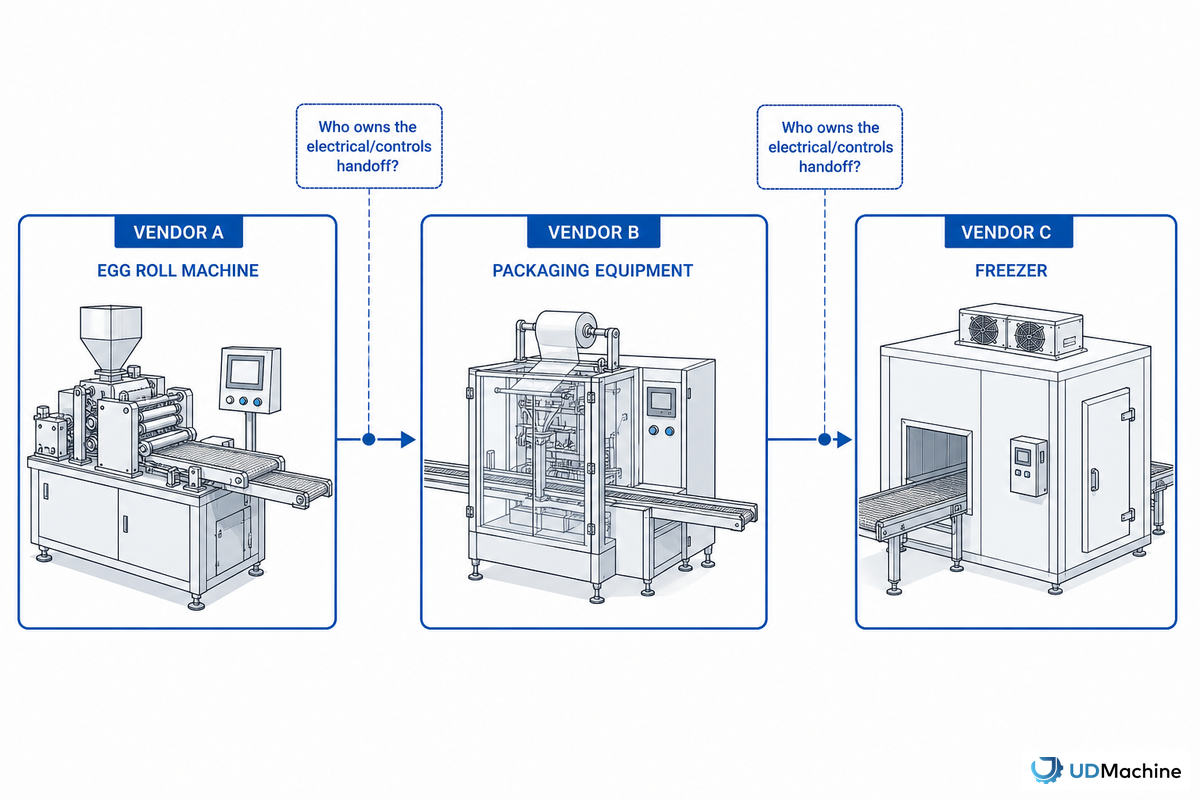
Quando a máquina de rolinho primavera, a linha de embalagem e o congelador vêm de três fornecedores diferentes, pelo menos uma dimensão do problema se baseia em um padrão de fato: o PackML (uma iniciativa da Organização para Automação e Controle de Máquinas, ou OMAC, adotada pela ISA como TR88.00.02) dita estados e comportamentos padrão da máquina “independentemente de qual máquina e qual fabricante de sistema de controle” eles sejam. [15] Isso cobre o problema do vocabulário técnico para máquinas de embalagem – não o problema dos termos comerciais. Não aborda a questão de cujas especificações regem a transferência física e elétrica entre as máquinas, nem quem assume o risco da integração se houver problemas com essa transferência. Mesmo os fabricantes de máquinas para rolinho primavera reconhecem tacitamente a lacuna; um grande concorrente anuncia que responderá às preocupações dos compradores sobre “gerenciar vários fornecedores de equipamentos” com um sistema turnkey de fonte única, em vez de propor uma estrutura comum que os compradores possam usar para integrar máquinas de vários fornecedores. [10] Isso funciona bem se um comprador quiser lidar com apenas um fornecedor. Não funciona se uma fábrica tiver várias máquinas de diferentes fornecedores e quiser que as máquinas tenham uma linguagem comum, e precisar de um contrato por escrito que estabeleça quem é o responsável caso a transferência dê errado.
| Ponto de interface | Quem deve especificar isso? | Falha comum se não houver proprietário |
|---|---|---|
| Transmissão mecânica (altura e velocidade de entrada/saída) | Integrador de linha ou engenheiro de fábrica, não apenas o fornecedor da máquina. | Descompasso entre altura e velocidade da esteira detectado durante o comissionamento. |
| Interface elétrica/de controle (protocolo PLC) | Engenheiro de controle de planta ou integrador de sistemas PLC dedicado para lidar com a integração do sistema PLC SCADA, confirmado por escrito por ambos os fornecedores antes do pedido. | Incompatibilidade de protocolos exige uma adaptação dispendiosa do gateway. |
| Fornecimento de serviços públicos (energia elétrica, gás, ar) | Instalações/engenharia da planta, dimensionadas para a carga combinada dos equipamentos. | Painel ou compressor subdimensionado descoberto após a entrega |
Instalação, Comissionamento e Preparação para Operação
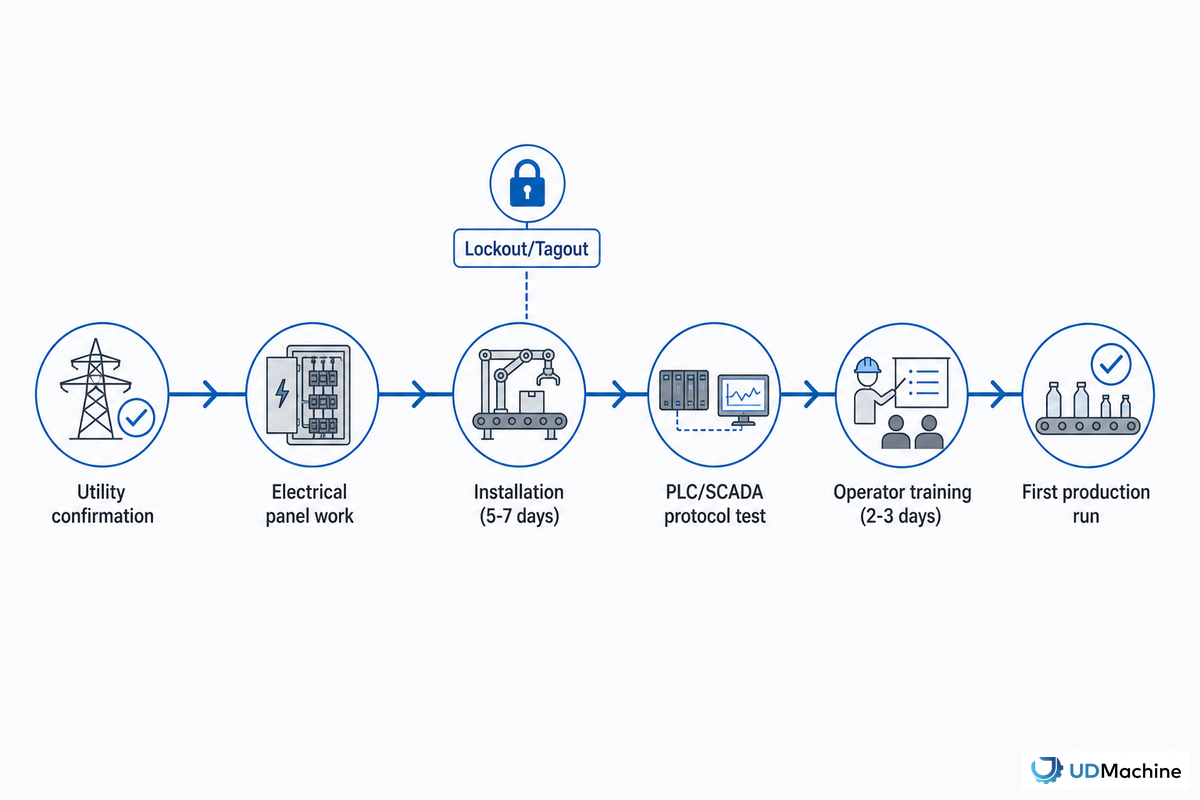
Após a aprovação formal das instalações, da área ocupada e da integração de controle, o comissionamento propriamente dito segue uma rotina: interligação das instalações, realização de um teste a seco sem produto, integração dos PLCs com os sistemas existentes da planta (conforme necessário) e, em seguida, treinamento dos operadores antes da entrada em operação da linha, uma sequência de eventos estabelecida para esse grupo de equipamentos.
- Conecte os serviços públicos de acordo com as especificações confirmadas durante a verificação da altura livre do painel e dos requisitos de gás/ar.
- Antes de iniciar o teste a seco, bloqueie e etiquete os novos equipamentos de acordo com os requisitos da OSHA para o controle de energia perigosa.
- Instale proteções nos pontos de operação de todos os rolos, moldes e cortadores antes de iniciar a operação; isso difere do LOTO, pois protege a operação contínua da máquina (por exemplo, pontos de contato de entrada, componentes móveis).
- Teste os PLCs em relação ao SCADA/MES da planta usando o protocolo confirmado durante a discussão de transferência de responsabilidade com o fornecedor acima.
- Treine os operadores nessa configuração de linha personalizada em vez de um treinamento genérico – caso ainda esteja definindo a sequência de inicialização em um nível mais alto, Iniciar uma linha de produção de rolinhos primavera aborda esse assunto com mais profundidade.
Os procedimentos de bloqueio/etiquetagem são mais importantes aqui, durante o comissionamento, porque uma nova linha tem mais fiação elétrica exposta e peças móveis abertas nesta fase do que terá novamente em plena operação; a norma da OSHA sobre controle de energia perigosa destina-se a este período de manutenção, ajuste e teste. [11]
Para onde caminha a integração de linhas de produção de múltiplos fornecedores?
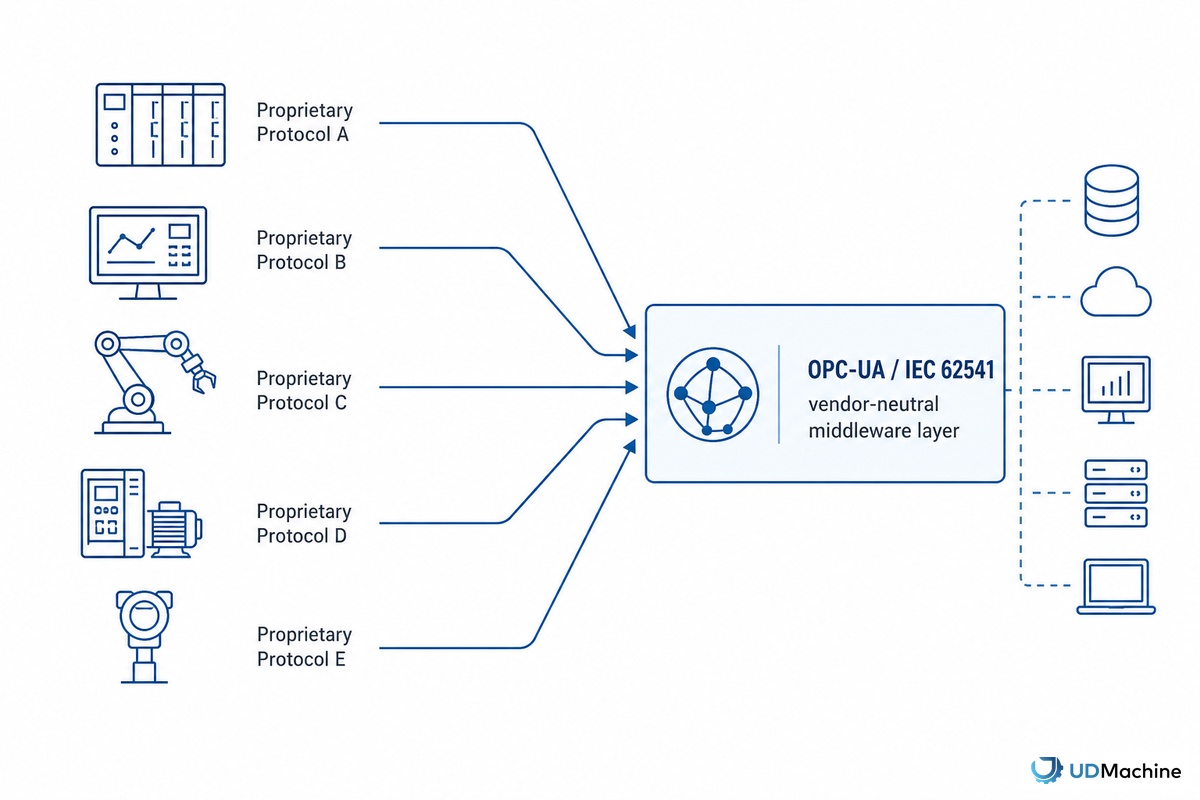
Os compradores não se importam com o tamanho do mercado – eles se importam com o fato de os controles industriais estarem se consolidando em torno de protocolos padronizados e neutros em relação ao fornecedor para reduzir o atrito de integração entre múltiplos fornecedores descrito acima. A programação central do CLP ainda ancora o controle em nível de máquina, mas a camada que conecta máquinas de diferentes fornecedores é cada vez mais um middleware da classe OPC-UA, e não um barramento proprietário de um único fornecedor. [12] A atualização de 2026 da OPC Foundation para a norma IEC 62541 é um dado concreto e datado nessa direção, não uma projeção. [9]
Para uma fábrica que planeja adicionar uma linha de produção em 2026 ou 2027, a ação prática é perguntar a cada fornecedor de equipamentos – incluindo a máquina de rolinho primavera – quais protocolos eles suportam atualmente e quais estão adicionando, em vez de presumir que a lista de protocolos atual será suficiente daqui a dois ciclos de compra.
Contexto de tamanho de mercado apenas: várias empresas de pesquisa de mercado estimam um crescimento de CAGR de dois dígitos para software de conectividade relacionado ao OPC-UA até o início da década de 2030. [13] Esse número é um contexto direcional, não a base para a recomendação acima – o argumento a favor de protocolos padronizados se baseia na fricção de integração, não no tamanho do mercado.
O teste de integração de linha de 5 pontos com avaliação passa-não passa
Uma verificação de aprovação/reprovação em cinco perguntas sobre elétrica, utilidades, espaço ocupado, velocidade e controles antes de fazer um pedido.
- Elétrica: O painel foi orçado com base na potência nominal em kW mais uma margem de segurança de 54-84%, e não na potência nominal da máquina sem acessórios?
- Utilidade: O tipo de gás foi confirmado E a demanda de ar comprimido foi avaliada para cada estação auxiliar (mesmo que a resposta seja "nenhuma necessária")?
- Área ocupada: O projeto inclui espaço livre para esteiras transportadoras e acesso para manutenção, e não apenas as dimensões da máquina em si?
- Velocidade: A estação mais lenta de toda a linha – não apenas a máquina de rolinhos primavera – foi identificada e comparada com os demais?
- Controles: O protocolo do PLC foi confirmado por escrito como compatível com o sistema SCADA/MES existente na planta, antes da realização do pedido?
P: Quais certificações uma linha integrada de rolinhos primavera precisa além da própria máquina?
Ver resposta
P: Um único CLP pode controlar tanto a máquina de rolinho primavera quanto o equipamento de embalagem adjacente?
Ver resposta
P: De quanto ar comprimido uma linha de produção de rolinhos primavera normalmente requer?
Ver resposta
P: Qual é um cronograma realista desde a confirmação da autorização de uso do solo até o primeiro lote de produção?
Ver resposta
P: A atualização de uma linha semiautomática para uma totalmente automática altera minhas necessidades de fornecimento de energia?
Ver resposta
P: Quem é o responsável pela interface elétrica/de controle quando o equipamento vem de vários fornecedores?
Ver resposta
Confira as especificações da série UDTECH UD05 →
Por que escrevemos isto?
Questões de integração – dimensionamento de painéis, ar comprimido, compatibilidade de protocolos – surgem invariavelmente após a compra da máquina, e não antes, com base nas especificações medidas em fábrica e na documentação de instalação que a UDTECH mantém para sua linha de produção de wafers em rolo UD05. Este guia foi elaborado para a etapa de engenharia e gestão da fábrica que se segue à decisão de compra, e não para a própria decisão de compra. Revisado pela equipe técnica da Suzhou UDTECH Technology Co., Ltd.
Referências e fontes
- Estudo de Requisitos Elétricos para Cozinhas Comerciais Totalmente Elétricas — CalNEXT (programa de pesquisa financiado pelos consumidores de serviços públicos da Califórnia)
- 1910.305, Métodos de fiação, componentes e equipamentos para uso geral — Administração de Segurança e Saúde Ocupacional dos EUA
- Quando boas integrações dão errado — Executivo da Indústria Alimentícia
- Sistemas de ar comprimido — Consultor de Energia Empresarial
- Como montar uma linha de produção de alimentos para o seu negócio — Digit Software
- Antes de adicionar outra linha de produção, identifique o verdadeiro gargalo. — CN Muito bem
- Como identificar e reduzir gargalos na produção — Embalagens Eliter
- Melhorando a gestão de energia na produção de alimentos e bebidas. — IndustryWeek
- Atualização para IEC 62541 (OPC UA) publicada. — Fundação OPC
- Máquina de Rolinho Primavera e Linha de Produção Automática — ANKO Food Machine Co., Ltd. (página de marketing do concorrente, referenciada por apresentar uma dificuldade declarada para o comprador)
- 1910.147, O controle de energia perigosa (bloqueio/etiquetagem) — Administração de Segurança e Saúde Ocupacional dos EUA
- Automação Industrial em 2026: Por que a Programação de CLPs ainda importa — RL Consulting
- Mercado de gateways OPC-UA para integração de PLCs legados — Fact.MR (contexto apenas de tamanho de mercado)
- 21 CFR 117.40, Equipamentos e utensílios — Administração de Alimentos e Medicamentos dos EUA
- PacoteML — Organização para Automação e Controle de Máquinas (OMAC), adotada pela ISA como TR88.00.02
- 1910.212, Requisitos gerais para todas as máquinas — Administração de Segurança e Saúde Ocupacional dos EUA
- Pesquisa sobre restrições de implementação de OPC-UA embarcado — arXiv
Artigos Relacionados
- Como iniciar uma linha de produção de rolinhos primavera — a fase de planejamento inicial na qual a seção de comissionamento deste artigo se baseia
- Planejamento da capacidade da máquina de rolinho primavera — dimensionando sua linha de acordo com a demanda antes de chegar à questão da correspondência de velocidade acima.
- Máquina de Rolinho Primavera Manual vs. Automática — como o nível de automação altera o cenário de serviços públicos e controle
- Certificações de segurança alimentar para máquinas de snacks — a camada de conformidade juntamente com os requisitos de engenharia aqui
- Série UDTECH UD05 — especificações completas das máquinas mencionadas ao longo do texto