L'acier au carbone est la famille d'aciers dont la teneur en carbone se situe entre 0.05 % et 2.10 % en poids ; c'est le matériau de construction le plus utilisé au monde. Selon l'AISI, la distinction entre acier au carbone et acier allié est définie par des valeurs limites pour les éléments résiduels : manganèse ≤ 1.65 %, silicium ≤ 0.60 % et cuivre ≤ 0.60 %. Au-delà de l'une de ces valeurs, le même mélange fer-carbone devient un acier allié. Ce guide présente les quatre nuances d'acier au carbone, les caractéristiques techniques essentielles, la comparaison entre l'acier au carbone et l'acier inoxydable, les spécifications ASTM à indiquer sur un dessin technique, ainsi que les techniques modernes de découpe et de soudage au laser à fibre.
Spécifications rapides: Acier au carbone en un coup d'oeil
| Gamme de carbone (AISI) | 0.05 – 2.10 % en poids |
| Densité | 7.85 g/cm³ (0.284 lb/in³) |
| Module d'Young | 200 GPa (29,000 XNUMX ksi) |
| Point de fusion | 1,425 à 1,540 ° C (2,600 à 2,800 ° F) |
| Plage de limite d'élasticité | 36 ksi (A36) jusqu'à ~115 ksi (ressorts à haute teneur en carbone) |
| Magnétique? | Oui — les aciers au carbone ferritiques et martensitiques sont ferromagnétiques (structure cristalline cubique centrée). |
| Notes communes | A36, A53, A572, A500, A106 ; AISI 1018 / 1045 / 1095 |
| limite de coupe typique au laser à fibre | ~25 mm à 6 kW, ~40 mm à 12 kW, jusqu'à 60 mm à 20 kW (acier doux, assistance O₂) |
Qu'est-ce que l'acier au carbone ? Définition, composition et fabrication
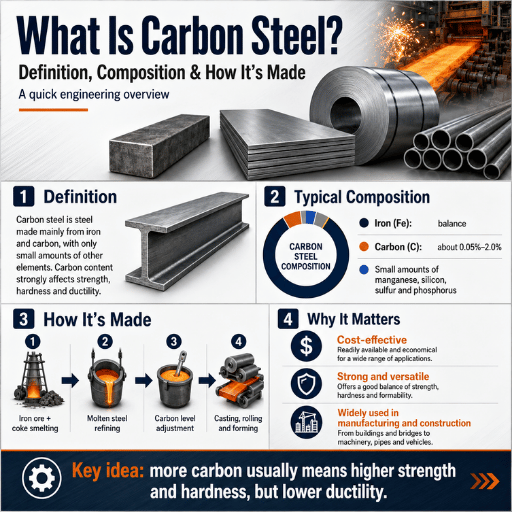
L'acier au carbone est un alliage à base de fer où le carbone est le principal élément de renforcement. Sa teneur se situe entre 0.05 % et 2.10 % environ en poids ; en dessous de ce seuil, il s'agit de fer forgé, et au-dessus de 2.1 %, de fonte . L'American Iron and Steel Institute (AISI) établit une distinction plus précise : un acier est considéré comme acier au carbone uniquement si aucune teneur minimale en chrome, cobalt, molybdène, nickel, niobium, titane, tungstène, vanadium ou zirconium n'est spécifiée pour l'effet d'alliage, si la teneur en cuivre reste inférieure à 0.40 %, et si les teneurs en manganèse, silicium et cuivre ne dépassent pas respectivement 1.65 %, 0.60 % et 0.60 %.
Ce seuil de manganèse constitue la limite la plus importante en pratique. Au-delà de 1.65 % de manganèse – la norme pour de nombreux aciers faiblement alliés à haute résistance (HSLA) actuels –, la même composition générale en carbure ferrique est considérée comme un acier allié selon les critères de l'AISI, même en l'absence totale de chrome ou de nickel. La norme européenne EN 10020 adopte une approche différente, classant les aciers en deux catégories : les aciers « non alliés de qualité » (correspondant approximativement aux aciers au carbone) et les aciers « non alliés spéciaux », fabriqués selon des tolérances chimiques plus strictes en raison de leur comportement au traitement thermique.
Tous les aciers commerciaux contiennent des traces de phosphore, de soufre et de silicium. Le phosphore augmente la résistance, mais aussi la fragilité. Le soufre améliore l'usinabilité, mais dégrade la ductilité, la soudabilité et la résilience. La composition chimique de ces aciers repose sur un équilibre entre les propriétés mécaniques et l'aptitude à la mise en œuvre ; c'est pourquoi il existe des dizaines de nuances d'acier plutôt qu'un seul « acier au carbone ».
Comment fabrique-t-on l'acier au carbone ? (Convertisseur à oxygène vs four à arc électrique en deux minutes)
Il existe deux procédés principaux. Dans un convertisseur à oxygène (BOF), la fonte brute initiale, obtenue dans un haut fourneau, est coulée dans une cuve contenant des déchets d'acier (acier recyclé) et insufflée à l'oxygène pur. Ce procédé oxyde le carbone résiduel de la fonte brute jusqu'à l'obtention de la concentration requise pour un produit particulier dans l'acier.
Un four à arc électrique (FAE) est utilisé pour refondre les déchets de ferraille, ou (de plus en plus) le fer de réduction directe (DRI), grâce à des arcs électriques produits par des électrodes en carbone. La composition chimique du produit est ensuite ajustée en le versant dans une poche spéciale (un four à l'intérieur du four) où il est agité avec des gaz surchauffés afin d'éliminer les gaz indésirables et d'ajouter ou de retirer du carbone et du manganèse selon les besoins.
En 2024, les fours à arc électrique (EAF) ont fourni plus de 70 % de la production d'acier américaine, et leur utilisation se généralise à l'échelle mondiale à mesure que la disponibilité des déchets métalliques augmente et que la décarbonation devient de plus en plus urgente. Pour la planification des achats, une distinction pratique claire s'impose : les fournisseurs de convertisseurs à arc électrique (BOF) exercent généralement un contrôle plus strict sur la composition chimique de l'acier lorsqu'ils utilisent des matières premières vierges, tandis que les fournisseurs d'EAF acceptent une plus grande variété de déchets et doivent donc avoir des tolérances plus larges, ce qui explique pourquoi (voir la liste de contrôle des certificats d'essai en usine à la page suivante) un certificat d'essai en usine est aujourd'hui beaucoup plus important.
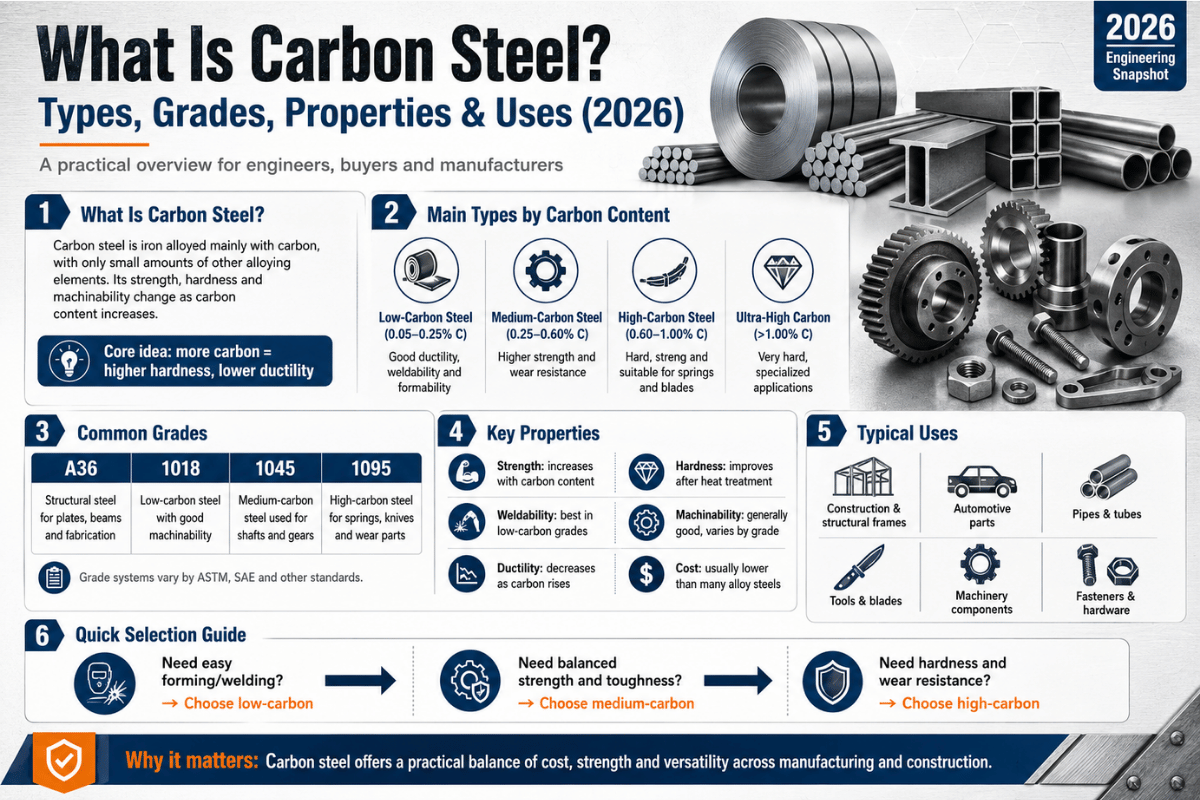
Les quatre qualités d'acier au carbone : basse, moyenne, haute et très haute.
L'AISI classe l'acier au carbone en quatre catégories selon sa teneur en carbone. Chaque catégorie présente un compromis résistance-ductilité spécifique, des nuances spécifiques et des applications typiques. La maîtrise de ce tableau de classification est essentielle pour spécifier l'acier au carbone.
| Classe | Carbone (% en poids) | Niveaux nommés | Utilisation typique | Soudabilité |
|---|---|---|---|---|
| Faible / Modéré | 0.05 à 0.30% | A36, AISI 1018, 1020, S235 | Poutres de structure, panneaux de carrosserie, barres d'armature, tôles | Excellent |
| Moyenne | 0.30 à 0.60% | AISI 1040, 1045, 1050 | Essieux, engrenages, vilebrequins, grandes pièces forgées | Bon (préchauffage souvent nécessaire) |
| Haute | 0.60 à 1.00% | AISI 1075, 1080, 1095 | Ressorts, outils tranchants, fil haute résistance | Difficile — PWHT requis |
| Très haut | 1.00 à 2.10% | D2 (environ 1.5 % C), série AISI 15xx | Poinçons, matrices, couteaux, outillage spécialisé | Mauvaise qualité — généralement non soudée |
Une tendance se dégage : plus la teneur en carbone augmente, plus la dureté Patina (MPA) et la résistance à la traction dans le grain augmentent, tandis que la ductilité, la résilience et la soudabilité diminuent. Au-delà de 0.30 % de carbone environ, un acier est sensible aux procédés de fabrication ; autrement dit, grâce à un processus de trempe et de revenu soigneusement contrôlé, on peut lui conférer une dureté prévisible. En dessous de 0.30 %, la structure est principalement composée de ferrite et de perlite et ne subit que peu de modifications lors de la trempe.
Quelles sont les nuances d'acier au carbone les plus courantes ?
En Amérique du Nord, dans le secteur de la fabrication de structures, l'acier ASTM A36 (acier doux, ≈0.26 % de carbone, limite d'élasticité de 36 ksi) est le plus répandu. En atelier d'usinage, l'AISI 1018 est l'acier de référence : faible en carbone et facile à souder, il est suffisamment trempable par cémentation pour la fabrication de goupilles, d'arbres et de rouleaux. Pour les ressorts et les outils tranchants, l'AISI 1095 (≈0.95 % de carbone) est l'acier à haute teneur en carbone couramment utilisé. Hors des États-Unis, les aciers S235JR (équivalent européen de l'A36) et SS400 (norme JIS japonaise pour les structures) remplissent les mêmes fonctions.
Lorsque l'on parle d'« acier doux » aux ingénieurs, il s'agit généralement d'acier A36 aux États-Unis, S235JR dans l'Union européenne et SS400 au Japon et en Corée. Il est essentiel de vérifier la norme locale avant d'établir un devis, car les propriétés mécaniques peuvent varier d'environ 5 % avec ces nuances « équivalentes ».
Propriétés de l'acier au carbone : résistance, dureté, magnétisme et densité
Les propriétés physiques de l'acier au carbone sont assez similaires d'une nuance à l'autre : le point de fusion, la densité et le module d'Young varient peu avec la teneur en carbone. En revanche, les propriétés liées à la charge, telles que la limite d'élasticité, la résistance à la traction, la résilience et la dureté, varient considérablement.
| Propriétés | Valeur | Remarques |
|---|---|---|
| Densité | 7.85 g / cm³ | Légère diminution avec l'augmentation du carbone (≈0.02 g/cm³ entre 0 et 1 % C) |
| Module d'Young | 200 GPa (29 Msi) | La teneur en carbone n'a pratiquement aucun effet — le traitement thermique ne modifie pas le module d'élasticité |
| Module de cisaillement | ~80 GPa | Dérivé ; utile pour la conception en torsion |
| Coefficient de Poisson | ~ 0.29 | Standard pour toutes les qualités de carbone |
| Dilatation thermique (20 °C) | 11–13 × 10⁻⁶ /°C | Élément crucial pour la planification dimensionnelle des laminages à chaud par rapport aux laminages à froid |
| Limite d'élasticité | 36 – 115 ksi | A36 doux = 36 ksi ; A572-65 HSLA = 65 ksi ; 1095 trempé et revenu → plus de 100 ksi |
| Point de fusion | 1,425 - 1,540 ° C | Diminue légèrement avec une teneur en carbone plus élevée (eutectoïde à 727 °C) |
| Résistivité électrique | 15–20 µΩ·cm | Environ 7 fois plus élevée que celle du cuivre — pourquoi l'acier est un mauvais conducteur électrique |
Les valeurs les plus fréquemment utilisées par les ingénieurs dans le tableau sont la masse volumique (pour le calcul du poids des plaques, des tubes et des profilés) et le module de Young (pour l'analyse de la déformation et du flambement). Ces deux paramètres sont indépendants du pourcentage de carbone, un fait qui surprend souvent les jeunes ingénieurs. Une plaque de 16 mm (5/8″) en acier A36 et une plaque de 16 mm (5/8″) en acier 1095 ont le même poids et se déforment sous charge avec la même rigidité élastique. La teneur en carbone n'influence le comportement qu'après le dépassement de la limite d'élasticité.
L'acier au carbone est-il magnétique ?
Oui, presque tous les aciers au carbone sont ferromagnétiques. La raison est structurale : à température ambiante, les atomes de fer de l’acier au carbone s’organisent selon un réseau cubique centré (CC) lorsque l’acier est à l’état ferritique ou martensitique. Le fer CC est ferromagnétique car la distance entre atomes de fer voisins correspond exactement à la distance nécessaire au couplage d’échange qui aligne les spins des électrons en domaines magnétiques. Au-dessus de la température de Curie (environ 770 °C pour le fer pur, légèrement inférieure pour les aciers à haute teneur en carbone), les spins se découplent et l’acier devient non magnétique. Cependant, dans la plage de températures normales d’un atelier, un aimant sera attiré par l’acier au carbone.
La comparaison avec les aciers inoxydables austénitiques (304, 316) est instructive. Leur structure cubique à faces centrées (CFC) présente un espacement différent entre premiers voisins, le couplage d'échange est rompu et l'acier reste non magnétique à l'état brut de livraison. Un écrouissage important peut localement transformer une partie de l'austénite en martensite ; ainsi, une tôle 304 pliée peut parfois présenter un faible magnétisme le long de la ligne de pliage – mais le matériau massif est au mieux faiblement magnétique, toujours bien en deçà de la réponse magnétique de l'acier au carbone.
Conséquences pratiques : les pièces en acier au carbone peuvent être soulevées par des mandrins magnétiques, triées par des séparateurs magnétiques dans les parcs à ferraille et localisées par des capteurs inductifs. Les réservoirs de stockage d’acier au carbone contiennent des agitateurs magnétiques. Un évier en acier inoxydable 304 ne le permet pas. Les équipements de nettoyage par laser à fibre pulsée exploitent les mêmes propriétés magnétiques et d’absorption pour décaper la rouille de l’acier au carbone sans contact avec le substrat.
Acier au carbone vs acier inoxydable : coût, corrosion et soudabilité
Choisir entre l'acier au carbone et l'acier inoxydable est une étape primordiale de toute fabrication. Bien que ces deux familles d'aciers partagent la même base de fer, leur comportement diffère considérablement. L'acier inoxydable contient en effet au minimum 10.5 % de chrome, formant une fine pellicule d'oxyde de chrome auto-réparatrice en surface. Cette couche passive est la seule protection contre la corrosion à l'air libre. L'acier au carbone, quant à lui, est dépourvu de cette pellicule et se couvre de rouille (oxyde de fer rouge) dès qu'il entre en contact avec l'humidité, à moins d'être revêtu.
Un cadre logique utile : ne vous demandez pas « lequel est le meilleur », mais plutôt « quelle combinaison de coût, d’exposition à la corrosion, de soudabilité, de résistance et de poids convient le mieux à l’application ». Le tableau ci-dessous compare les deux familles selon cinq critères de décision qui influencent la plupart des choix concrets.
| Critère | Acier au carbone (norme A36) | 304 en acier inoxydable |
|---|---|---|
| Coût de production (par livre) | ~0.50 $ – 0.90 $/lb (typique 2025 EXW) | ~1.80 $ – 2.80 $/lb (prime de 2:1 à 4:1, variable selon la surcharge d'alliage — à vérifier auprès du fournisseur) |
| Corrosion dans l'air marin | Rouille en quelques jours sauf si elle est revêtue. | Des décennies de service sans rouille |
| Limite d'élasticité (recuit) | 36 ksi (A36) → 50-65 ksi (HSLA) | ~30 ksi (304, recuit) |
| Soudabilité | Excellent (faible température) ; nécessite un préchauffage à >0.30 °C | Compatible avec les matériaux de remplissage correspondants (ER308L/316L) ; risque de sensibilisation au-dessus de 425 °C |
| Densité | 7.85 g / cm³ | 7.90 – 8.00 g/cm³ (quasi identiques) |
| Magnétique? | Oui — ferromagnétique | Non (acier austénitique 304/316 à l'état brut) |
✔ Choisissez l'acier au carbone lorsque
- Le coût par livre est la contrainte dominante.
- La pièce sera peinte, galvanisée ou entreposée à l'intérieur.
- Vous avez besoin d'un rendement ≥ 50 ksi (qualités HSLA)
- La pièce sera traitée thermiquement pour obtenir sa dureté.
- Les volumes sont importants et la finition de surface n'a pas d'importance.
⚠ Choisissez l'acier inoxydable lorsque
- Cette pièce est en contact avec des aliments, de l'eau, des produits chimiques ou de l'air marin.
- Une longue durée de vie sans revêtement est requise
- Une surface non magnétique est nécessaire (médicale, électronique)
- Le nettoyage hygiénique fait partie du cycle de fonctionnement
- La finition visuelle (usinage n° 4 ou n° 8) fait partie du produit.
Un mythe à rectifier : l’acier au carbone rouille toujours plus vite que l’inox. C’est vrai à l’état brut, mais une poutre en acier au carbone galvanisée à chaud de qualité dure plus longtemps que la plupart des aciers inoxydables 304 dans les environnements industriels agressifs, pour un tiers du prix. Les revêtements changent la donne. La question à se poser pour chaque projet n’est plus « acier au carbone ou inox ? » mais plutôt « acier au carbone avec revêtement ou inox ? »
Peut-on souder de l'acier au carbone à de l'acier inoxydable ?
Oui, le soudage de métaux dissemblables entre l'acier au carbone et l'inox est une opération courante, mais le choix du métal d'apport est primordial. Il faut utiliser un métal d'apport surallié, généralement ER309/E309L en MIG et TIG, ou E309-16 en soudage à l'électrode enrobée. La composition chimique de l'acier 309 ajoute 23 à 25 % de chrome et 12 à 15 % de nickel, fournissant suffisamment de nickel pour compenser la dilution due au métal de base et obtenir une soudure entièrement austénitique offrant une bonne résistance à la corrosion. Utiliser un métal d'apport en inox équivalent (308L) est une erreur fréquente : la dilution fait chuter la teneur en chrome en dessous du seuil de passivation et le cordon de soudure rouille de manière préférentielle.
Sur les joints dissemblables à section mince soudés au laser, l'équipement de marquage de précision pour l'acier inoxydable partage les mêmes optiques de transmission du faisceau utilisées pour sceller les joints carbone-acier inoxydable — la différence réside dans l'alimentation en fil d'apport et le mélange de gaz de protection (argon + 2 à 5 % d'azote pour le côté acier inoxydable).
Normes ASTM que tout fabricant devrait connaître : A36, A53, A572, A500, A106
Chacune des cinq nuances suivantes est représentative des spécifications selon lesquelles sont fabriquées 90 % des structures et ouvrages mécaniques en acier au carbone dans le monde. Ce sont les nuances les plus courantes ; elles présentent une composition chimique définie, une limite d’élasticité et une résistance à la traction minimales garanties, ainsi qu’un état de surface typique. Pour ces nuances, le préfixe A correspond aux spécifications ASTM.
| Qualité ASTM | Rendement (min) | Résistance à la traction (min) | Forme typique | Utilisation principale |
|---|---|---|---|---|
| A36 | 36 ksi (250 MPa) | 58 – 80 ksi (1 240 – 1 585 MPa) | Tôles laminées à chaud, barres, profilés de structure | Acier de construction à usage général |
| A53 Gr.B | 35 ksi (240 MPa) | 60 ksi (415 MPa) | Tuyau fini à chaud ou ERW | Tuyauterie mécanique basse pression pour l'eau, le gaz |
| A572 50e année | 50 ksi (345 MPa) | 65 ksi (450 MPa) | Tôle laminée à chaud, profilés structuraux (HSLA) | Ponts, charpentes métalliques lourdes |
| A500 Gr.B | 42 – 46 ksi | 58 ksi (400 MPa) | Profilés creux formés à froid (HSS) | Colonnes et fermes tubulaires carrées/rondes |
| A106 Gr.B | 35 ksi (240 MPa) | 60 ksi (415 MPa) | Tuyau fini à chaud | Services à haute température (énergie, raffinage) |
Quelle est la différence entre l'acier A36 et l'acier A572 ?
L'A36 est un acier structurel à faible teneur en carbone, d'une limite d'élasticité minimale de 36 ksi. L'A572 appartient à la famille des aciers HSLA ; il utilise la même base fer-carbone et de faibles ajouts de niobium, de vanadium ou de titane qui affinent la structure granulaire et augmentent la limite d'élasticité à 50-65 ksi sans augmenter la teneur en carbone. Concrètement, cela signifie que pour toute section de poutre en porte-à-faux, l'A572-50 présente une limite d'élasticité supérieure d'environ 40 % à celle de l'A36, pour un poids identique, un coût légèrement supérieur et le même procédé de soudage.
Pour les nouvelles constructions structurelles, la norme A572 est désormais devenue la norme par défaut, tandis que la norme A36 reste plus répandue pour les réparations et les sections légères.
Pour l'identification permanente de la qualité sur les assemblages finis — importante lorsque la traçabilité ASTM A6 fait partie du cycle d'assurance qualité — les systèmes de marquage laser sur métal sont désormais l'alternative moderne au vibro-grenaillage ou aux étiquettes estampées à chaud.
Traitement thermique : recuit, normalisation, trempe et revenu
Le traitement thermique permet à une même composition chimique d'acier au carbone d'acquérir des propriétés mécaniques radicalement différentes. Ce phénomène physique se résume à un point précis du diagramme de phase fer-carbone : l' eutectoïde à 727 °C . En dessous de cette température, l'acier au carbone est un mélange de ferrite (fer α) et de cémentite (Fe₃C). Au-dessus, sa structure se transforme en austénite (fer γ), qui dissout une quantité bien plus importante de carbone. Tout traitement thermique consiste en une élévation contrôlée de la température au-dessus de 727 °C, suivie d'un refroidissement progressif.
« Dans les aciers au carbone, la trempabilité est principalement déterminée par la teneur en carbone ; la température de revenu détermine ensuite le compromis entre dureté et ténacité. Le choix du forgeron n’est pas de tremper ou non, mais de déterminer la position de l’application sur la courbe dureté-ténacité. »
— JR Davis, éd., ASM Handbook Vol. 1 : Propriétés et sélection — Fers, aciers et alliages haute performance (ASM International)
| Processus | Température | Refroidissement | Structure résultante | Effect |
|---|---|---|---|---|
| Recuit complet | ~30–50 °C au-dessus de A3 | Refroidissement du four (~20 °C/h) | Perlite grossière + ferrite | État le plus souple ; soulage les tensions ; prépare au formage à froid |
| Normaliser | ~55 °C au-dessus de A3 | Air frais | Perlite fine | Affine le grain ; améliore l'usinabilité ; résistance de base |
| Trempe | Au-dessus de A3 (~850 °C) | Eau, saumure ou huile | Martensite | Dureté maximale ; très cassant ; presque toujours revenu |
| Trempe | 150 – 650 °C (en dessous de A1) | Air frais | Martensite revenue | Privilégier la ténacité à la dureté ; optimisation des propriétés finales |
| sphéroïdisation | ~700 °C, >30 heures | Refroidissement lent | Sphéroïdite (globules de Fe₃C dans la ferrite) | État le plus souple possible pour la préparation des stocks à haute teneur en carbone |
📐 Note technique : L’acier allié 4140 trempé à l’huile à partir de 845 °C atteint une dureté d’environ 58 HRC. Un revenu à 200 °C ne diminue que légèrement la dureté à environ 55 HRC, mais restaure une résilience significative. Un revenu à 540 °C réduit la dureté à environ 32 HRC et produit une structure robuste et résistante à la fatigue, utilisée pour les essieux et les arbres soumis à de fortes contraintes. Chaque programme de trempe et de revenu se réfère à cette courbe de compromis dureté-résistance.
La cémentation poursuit un objectif différent : seule la surface est durcie, tandis que le cœur reste ductile. La carburation (diffusion de carbone à la surface d'un acier à faible teneur en carbone à environ 900 °C) et la nitruration (diffusion d'azote à des températures plus basses) permettent toutes deux d'obtenir une couche superficielle dure et résistante à l'usure de 0.5 à 2 mm d'épaisseur sur un cœur tenace. L'acier AISI 1018 cémenté à une profondeur de 0.8 mm est la solution classique pour les engrenages, les poussoirs de came et les axes.
Acier au carbone laminé à chaud ou laminé à froid : lequel acheter ?
Le choix entre acier au carbone dur laminé à chaud et laminé à froid se résume donc à trois aspects distincts : la tolérance dimensionnelle, la finition et l’état de contrainte interne. Leur composition chimique est identique. La différence apparaît après la sortie de la brame de la machine de coulée continue.
| Attribut | laminé à chaud | Laminé à froid |
|---|---|---|
| Température de roulement | >1 000 °C (au-dessus de la recristallisation) | Température ambiante |
| tolérance d'épaisseur | ±0.3 à ±0.5 mm sur la feuille | ±0.05 à ±0.1 mm sur la feuille |
| Surface | Calamine, légères piqûres d'écaillage | Lisse, huilé, prêt à peindre |
| Limite d'élasticité | Ligne de base (A36 = 36 ksi) | 10 à 20 % plus élevé en raison de l'écrouissage |
| Prime de coût | Baseline | ~20 à 35 % plus élevé par tonne |
| Meilleur pour | Profilés structurels, plaques, fabrication où les dimensions peuvent être usinées | Panneaux de carrosserie, coques d'électroménager, tout ce qui est peint ou visible |
Acier laminé à chaud et à froid : la règle du « faire attention avant de se précipiter » : si vous prévoyez de peindre, de souder ou de présenter la pièce à un client, optez pour l’acier laminé à froid. S’il est destiné à être usiné, découpé ou intégré à une autre pièce, l’acier laminé à chaud est plus rapide et moins cher. L’acier laminé à chaud « décapé et huilé » (D&H) offre une surface quasi identique à celle de l’acier laminé à froid au prix de l’acier laminé à chaud, car la calamine est éliminée par lavage à l’acide et une fine couche d’huile d’usinage le protège de la rouille jusqu’à la peinture ; c’est la solution idéale pour une soudure propre et sans rouille ou pour obtenir une finition brillante.
Soudage de l'acier au carbone : MIG, TIG, à l'électrode enrobée et laser

Presque tous les procédés de soudage en atelier permettent de souder l'acier au carbone. La question est de savoir quel procédé offre le taux de dépôt et la qualité de joint adéquats au meilleur coût. Quatre procédés principaux dominent le marché : le soudage MIG/GMAW (soudage semi-automatique avec fil en bobine), le soudage TIG/GTAW (soudage de précision avec baguette), le soudage SMAW/électrode enrobée (électrodes enrobées) et le soudage laser. Chacun présente des caractéristiques optimales pour certaines épaisseurs, configurations et finitions.
| Processus | Gamme d'épaisseur | Remplissage par défaut | Qualité des bords |
|---|---|---|---|
| MIG / GMAW | 1.5 - 25 mm | ER70S-6 | Bon ; éclaboussures typiques, nécessite un nettoyage. |
| TIG / GTAW | 0.5 - 6 mm | ER70S-2 ou ER70S-6 | Excellent ; pas d'éclaboussures, dépôt lent |
| Bâton / SMAW | 3 - 40 mm | E7018 (faible teneur en hydrogène) | Résistant aux conditions de terrain ; les scories doivent être concassées |
| La soudure au laser | 0.1 – 10 mm (portable jusqu'à 4 mm) | ER70S-6 ou autogène | Excellent ; zone dangereuse minimale, ajustement très précis requis |
Pourquoi l'ER70S-6 est le métal de remplissage de référence pour l'acier doux
Le fil ER70S-6 est le fil MIG le plus vendu au monde pour une raison simple : sa composition chimique est spécialement conçue pour souder l’acier doux calaminé, rouillé et légèrement contaminé, tout en garantissant une soudure de qualité. Le « 6 » indique sa teneur plus élevée en silicium et en manganèse (environ 0.65 % Si et 1.50 % Mn), qui agissent comme désoxydants, neutralisant l’oxygène provenant des oxydes de surface pendant le soudage. L’ER70S-2, en revanche, est un fil à la composition plus neutre, destiné aux métaux de base préalablement nettoyés et généralement utilisé pour le soudage TIG sur des bords préparés.
Une règle que les fabricants apprennent rapidement : l’ER70S-6 convient à tous les aciers au carbone jusqu’à la nuance A572 50. À partir de la nuance 65, il faut utiliser l’ER80S-D2 ou l’ER100S-G . L’utilisation de l’ER70S-6 sur un acier HSLA à haute résistance entraîne un sous-dimensionnement de l’assemblage, la soudure devenant alors le point faible. Il s’agit de l’erreur de soudage la plus fréquente entre aciers de résistances différentes dans la fabrication de structures.
Les deux principales causes de rupture des soudures sur acier au carbone sont la faible résistance du métal d'apport ou du métal de base (problème fréquent en atelier) et une teneur en carbone équivalent (Ceq) supérieure à 0.45 % sans préchauffage. (Ceq = C+Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15). Sans préchauffage à 150-200 °C (300-400 °F), des fissures à froid apparaîtront en 24 à 48 heures, souvent invisibles lors des opérations d'usinage ou de peinture finales.
Pour les travaux sur pièces minces où l'apport de chaleur et la déformation sont des facteurs critiques — comme les éviers en acier inoxydable, les boîtiers de batteries de véhicules électriques et les assemblages de tôlerie de précision —, les équipements de soudage laser industriel à fibre permettent d'obtenir une zone affectée thermiquement (ZAT) étroite (1 à 2 mm) à des vitesses de dépôt compétitives avec le soudage MIG sur des matériaux de moins de 4 mm d'épaisseur. La faible épaisseur de la ZAT constitue un véritable avantage pour l'acier au carbone : elle préserve la dureté du métal de base sur les pièces traitées thermiquement, contrairement au soudage MIG qui entraînerait un revenu excessif.
Découpe de l'acier au carbone : laser fibre, plasma, oxycoupage et jet d'eau
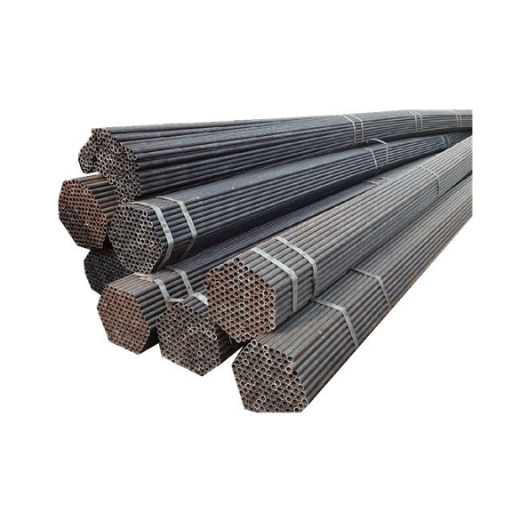
Quatre types de fraises couvrent la plupart des travaux sur acier au carbone, chacune étant présentée ici comme le choix idéal pour une épaisseur de plaque, une tolérance de bord et un volume spécifiques ; le choix parfait dépend uniquement de ces trois chiffres.
| Processus | Épaisseur pratique | Largeur de Kerf | Qualité des bords | HAZ |
|---|---|---|---|---|
| Laser à fibre (6 kW) | 0.5 - 25 mm | 0.15 - 0.4 mm | Excellent ; quasi-perpendiculaire | |
| Laser à fibre (12 kW) | 0.5 - 40 mm | 0.2 - 0.6 mm | Excellent à <25 mm ; bon entre 25 et 40 mm | |
| Laser à fibre (20 kW) | 1 - 60 mm | 0.3 - 0.8 mm | Excellent à <40 mm | |
| Plasma (HD) | 3 - 50 mm | ~ 2.5 mm | Léger biseau ; scories fréquentes | 1 - 2 mm |
| Oxy carburant | 6 - 300 mm | ~3 – 5 mm | Grossier ; peau de scories/oxyde | 3 - 6 mm |
| Jet d'eau | 1 - 150 mm | ~ 1 mm | Excellent quelle que soit l'épaisseur ; procédé à froid | Aucun (charcuterie) |
📐 Note technique concernant le choix du gaz pour la découpe au laser à fibre : en dessous de 12 mm, l’utilisation de N₂ pur (100 %) permet d’obtenir une arête de coupe propre et prête à peindre. Le N₂ crée un panache inerte et la chaleur est directement évacuée par la saignée. Au-dessus de 12 mm, l’utilisation d’O₂ pur (100 %) provoque une combustion exothermique de l’oxyde de fer contenu dans l’acier. Non seulement cela augmente la vitesse de coupe, mais la chaleur excessive entraîne la formation d’une couche de calamine sur la surface de coupe, qui doit ensuite être écaillée pour obtenir une surface soudable ou peignable. La limite de mélange N₂/O₂ dépend de la nuance d’acier. Pour l’acier de nuance 50 (A572-50), cette limite se situe aux alentours de 10 mm, car la teneur plus élevée en manganèse modifie le comportement des scories.
Il est important de corriger une idée reçue simpliste : « Le laser à fibre l'emporte en dessous de 8 mm, le plasma au-delà. » C'était vrai vers 2018, lorsque la plupart des lasers installés avaient une puissance de 4 à 6 kW. Avec la large disponibilité actuelle de systèmes de 12 kW et 20 kW, le laser à fibre empiète désormais sur le territoire traditionnel du plasma : la découpe pratique d'acier au carbone de 40 à 60 mm est devenue une réalité, avec une qualité de coupe nettement supérieure et une largeur de trait dix fois plus petite. Les avantages du plasma restent son coût d'investissement (encore environ la moitié de celui d'un laser équivalent) et sa tolérance aux pièces déformées ou présentant des irrégularités qui défocaliseraient le faisceau laser.
Dans les ateliers où l'on travaille avec des épaisseurs mixtes (panneaux de tôle un jour, plaques structurelles le lendemain), les machines de découpe laser à fibre modernes de la gamme 6-12 kW couvrent désormais la gamme pratique d'acier au carbone de 0.5 à 40 mm avec une seule machine, remplaçant l'encombrement de l'ancienne machine plasma plus laser CO₂ à deux machines.
Perspectives de l'industrie 2026 : Acier vert, mises à jour des normes et changements à venir

Deux mutations structurelles redessinent le paysage de l'approvisionnement en acier au carbone entre 2025 et 2027. Premièrement, la réduction directe à l'hydrogène (H₂ DRI-EAF) prend son essor et passe désormais de l'échelle pilote à l'échelle commerciale. Le rapport « Breakthrough Agenda 2025 » de l'AIE identifie la filière H₂ DRI-EAF comme « une option privilégiée à faibles émissions dans certaines régions » , le projet suédois HYBRIT (SSAB/LKAB/Vattenfall) faisant figure de proue en Europe. Autre fait marquant : en septembre 2025, Jindal Steel a mis en service une deuxième usine de briquetage à chaud de 2.5 Mtpa à Duqm, à Oman, utilisant une ligne DRI de Tenova, plaçant ainsi le Moyen-Orient sur la voie d'un développement rapide en tant que plaque tournante de l'approvisionnement en acier vert, selon le rapport de l'IEEFA de novembre 2025.
Un second changement affecte les acheteurs : la production d’acier au four électrique à arc (EAF) représente désormais plus de 70 % de la production sidérurgique américaine, et ce procédé accepte une gamme de compositions chimiques bien plus large que le convertisseur à oxygène (BOF). Conséquence concrète pour les clients achetant de l’acier au carbone : une tolérance chimique accrue. Un acier de nuance A36 provenant d’une aciérie peut contenir 0.20 % de carbone, tandis qu’une autre peut en contenir 0.28 %. Les deux aciers répondent aux spécifications de coulée, mais leurs caractéristiques de laminage et de soudage diffèrent.
Le remplacement progressif des lasers à fibre continue de faire baisser les coûts. Avec la compétitivité des systèmes de 12 kW et 20 kW en termes d'investissement initial, la suprématie du plasma au-delà de 25 mm s'amenuise. On peut s'attendre à ce que de plus en plus d'ateliers optent pour un laser à fibre unique couvrant la plage de 0.5 à 40 mm, plutôt que d'exploiter simultanément des cellules plasma et laser.
À compter du troisième trimestre 2026, demandez un certificat d'essai en usine pour toute commande de plus de 5 tonnes de ferraille ASTM A36. La variabilité des déchets entrants dans les aciéries à four électrique à arc (EAF) élargit la tolérance de qualité, et « conforme aux spécifications » ne signifie plus « constant ». Un certificat d'essai en usine vous indique ce que contient réellement l'expédition, et pas seulement ce que les spécifications autorisent.
Questions fréquemment posées
Q : Quels sont les inconvénients de l'acier au carbone ?
Voir la réponse
Q : L'acier au carbone rouille-t-il ?
Voir la réponse
Q : Quelle est la différence entre l'acier doux et l'acier au carbone ?
Voir la réponse
Q : L’acier à haute teneur en carbone est-il plus résistant que l’acier doux ?
Voir la réponse
Q : Quelle épaisseur d'acier au carbone un laser à fibre peut-il découper ?
Voir la réponse
Bonus : Liste de contrôle des certificats d’essais en usine pour les acheteurs d’acier au carbone
Un certificat de conformité (MTC) est le document qui atteste que le matériau que vous avez sous les yeux répond bien aux spécifications du plan. Tout achat important d'acier au carbone doit être accompagné d'un tel certificat. Les six champs ci-dessous recensent les éléments essentiels qu'un inspecteur des appareils à pression ASME vérifierait à la réception.
- ✔
Indication de niveau — désignation complète ASTM/ASME/AISI correspondant au bon de commande (par exemple, « ASTM A36-19 » ou « ASME SA-106 Gr B ») - ✔
Numéro de manche — Identifiant unique de coulée, traçable à un seul enregistrement de fusion et de chimie - ✔
Composition chimique — Analyse en poche : C, Mn, P, S, Si au minimum ; éléments d’alliage lorsque la nuance l’exige. - ✔
Propriétés mécaniques — les valeurs réelles mesurées de limite d’élasticité, de résistance à la traction et d’allongement ; et non pas seulement « conforme aux spécifications ». - ✔
Référence de la méthode d'essai — ASTM E8 pour la traction, ASTM A370 pour les essais mécaniques généraux, ASTM A578 si des essais par ultrasons ont été effectués. - ✔
Authentification de l'émetteur — nom de l'usine, signature/tampon du métallurgiste certificateur, date d'émission et type EN 10204 (généralement 3.1 ou 3.2 pour un service critique)
Si l'un de ces six champs est manquant, ambigu ou modifié manuellement, considérez le certificat comme non vérifié et demandez une nouvelle version conforme au fournisseur. Pour les appareils à pression, les structures et les travaux aérospatiaux, le certificat de conformité mécanique (CCM) fait partie des archives légales permanentes et est audité longtemps après la mise en service du matériel.
Découvrez les équipements laser industriels pour la fabrication de l'acier au carbone →
À propos de cette analyse
Ce guide sur l'acier au carbone et le choix de ses nuances a été élaboré à partir des définitions de l'AISI, des mesures de densité du NIST, des données mécaniques d'ASM MatWeb, des spécifications ASTM pour les aciers A36/A53/A572/A500/A106, du rapport 2025 de l'AIE sur la décarbonation de l'acier et des pratiques de soudage et de découpe laser rapportées sur le terrain lors de forums de fabrication. Lorsque des fourchettes de prix de gros pour 2025 sont citées pour comparer les coûts de l'acier au carbone et de l'acier inoxydable, aucune source unique n'a été trouvée ; ces fourchettes sont présentées à titre indicatif et doivent être confirmées auprès des fournisseurs actuels avant toute spécification.
Références et sources
- Densité des aciers au carbone laminés à chaud et traités thermiquement (Document scientifique NBS 562) — Institut national des normes et de la technologie (NIST)
- Rapport sur le programme de rupture 2025 — Acier — Agence internationale de l'énergie
- Revue mondiale de l'hydrogène 2025 — Agence internationale de l'énergie
- Oman en première ligne de la transition vers l'acier vert — Institut d'économie de l'énergie et d'analyse financière (novembre 2025)
- Développement HYBRIDE — Coentreprise SSAB / LKAB / Vattenfall, Suède
- Acier au carbone — Wikipédia (citant la définition de l'AISI via Matière totale)
- Acier AISI 1018 — Fiche technique — ASM MatWeb
- Manuel ASM, Volume 1 : Propriétés et sélection — Fers, aciers et alliages haute performance (10e éd.) — ASM International
- AWS D1.1 : Code de soudage des structures en acier — Société américaine de soudage
Articles Relatifs
- Les 15 principaux fabricants de machines de découpe laser CO₂ en 2025 — Liste mise à jour — Guide d'accompagnement pour les ateliers évaluant les découpeuses laser pour l'acier au carbone et l'acrylique
- Équipements de nettoyage laser — à impulsions, à fibre, portables et à dos — Élimination de la rouille et de la calamine de l'acier au carbone sans abrasifs
- Marquage laser sur acier inoxydable – identification permanente et traçabilité des nuances austénitiques
- Les 15 principaux fabricants de machines CNC au monde que vous devriez connaître – contexte plus large pour les ateliers de fabrication s'approvisionnant en équipements en acier au carbone