Die Lasertechnologie hat das Präzisionsschneiden revolutioniert und bietet in zahlreichen Branchen bemerkenswerte Vielseitigkeit und Effizienz. Von detailreichen Kunstwerken bis hin zu industriellen Anwendungen erfreuen sich Faserlaser aufgrund ihrer Präzision bei der Bearbeitung unterschiedlichster Materialien großer Beliebtheit. Doch wie viele Materialien kann ein Faserlaser zerkleinern? Dieser Artikel untersucht die Möglichkeiten des Faserlaserschneidens anhand der Analyse verschiedener Materialien und ihres Anwendungswerts. Diese Informationen sind für Fachleute aus verschiedenen Bereichen wie Fertigung, Kunst und Luft- und Raumfahrttechnik wertvoll, die das Potenzial der Faserlasertechnologie nutzen möchten.
Wie funktioniert ein Faserlaser?
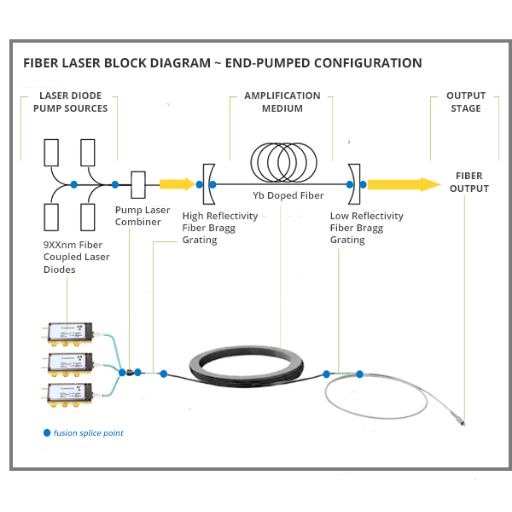
Der Einsatz von Faserlasern markiert einen Wendepunkt in der Präzisionsschneidtechnologie. Ein Faserlaser fokussiert einen Lichtstrahl auf einen winzigen Punkt, wodurch die Geschwindigkeit und Genauigkeit beim Schneiden oder Gravieren von Materialien erhöht werden. Die Laser bestehen aus optischen Fasern , die mit Seltenerdelementen dotiert sind. Diese Fasern verstärken das Licht und machen die Technologie so zu einem zuverlässigen Werkzeug für Gravur und Schneiden. Dieses Kapitel erklärt die Funktionsweise von Faserlasern und beschreibt detailliert die Methoden zur Erzeugung, Verstärkung und Lenkung des Lichts, um höchste Präzision zu erzielen. Mit diesem Wissen können Leser die Auswirkungen von Faserlasern in verschiedenen Bereichen wie Fertigung, Medizintechnik und maschineller Gravur besser verstehen. Tauchen Sie mit uns ein in die faszinierende Wissenschaft hinter diesem Werkzeug und seine Bedeutung für modernes Design und Fertigung.
Faserlasertechnologie verstehen
Faserlaser nutzen eine dotierte Glasfaser als Verstärkungsmedium. Dort wird das Licht durch stimulierte Emission verstärkt. Eine Pumpquelle, typischerweise ein Diodenlaser, führt Energie in die Faser ein und regt die Dotierionen an. Diese Anregung ermöglicht die Emission von Photonen, die dann durch den Kern der Glasfaser geleitet werden. Spiegel oder Faser-Bragg-Gitter bilden einen Resonator, der dafür sorgt, dass das Licht in der Faser reflektiert und verstärkt wird. Das Ergebnis ist ein hochfokussierter, kohärenter Laserstrahl, der außergewöhnliche Präzision, Effizienz und Vielseitigkeit für verschiedene Anwendungen bietet.
Die Rolle des Laserstrahls beim Schneiden
Laserstrahlen spielen mit ihrer hohen Intensität und Präzision eine zentrale Rolle in modernen Schneidtechnologien, insbesondere in der industriellen Fertigung. Der Prozess umfasst typischerweise einen fokussierten Laserstrahl, der das Material bis zum Schmelz-, Brenn- oder Verdampfungspunkt erhitzt und so den Materialabtrag entlang der gewünschten Schneidelinie ermöglicht. Dieses berührungslose Schneidverfahren bietet gegenüber herkömmlichen Techniken zahlreiche Vorteile, darunter höhere Genauigkeit, reduzierte thermische Verformung und die Möglichkeit, komplexe Geometrien zu bearbeiten.
Jüngste Fortschritte im Laserschneiden haben Effizienz und Vielseitigkeit deutlich verbessert. So dominieren Faserlaser heute die Branche dank ihrer höheren Leistungsdichte und verbesserten Strahlqualität im Vergleich zu CO2-Lasern, die zum Schneiden verschiedener Materialien eingesetzt werden. Faserlaser erreichen bei dünnen Materialien bis zu dreimal höhere Schneidgeschwindigkeiten als CO2-Laser, was zu einer höheren Produktivität in Fertigungsprozessen führt. Branchendaten zufolge können diese Laser Toleranzen von bis zu ±0.001 Zoll erreichen, was sie für Branchen mit hohen Präzisionsanforderungen wie die Luft- und Raumfahrt, die Automobilindustrie und die Elektronik unverzichtbar macht.
Ein großer Vorteil des Laserschneidens ist seine Materialverträglichkeit. Es schneidet effektiv Metalle wie Stahl, Aluminium und Titan sowie Nichtmetalle wie Kunststoffe und Verbundwerkstoffe. Spezielle Innovationen wie das stickstoffunterstützte Schneiden haben die Anwendungsmöglichkeiten weiter erweitert, indem sie oxidfreie Kanten erzeugen, die nur minimale Nachbearbeitung erfordern. Darüber hinaus optimieren Laserschneidsysteme mit KI und Echtzeitüberwachung nun die Schneidwege und reduzieren den Energieverbrauch, was sowohl ökologische als auch wirtschaftliche Vorteile bietet.
Diese Eigenschaften und laufenden Innovationen unterstreichen die entscheidende Rolle von Laserstrahlen bei der Neugestaltung der modernen Fertigung, da sie in zahlreichen Branchen eine höhere Präzision, schnellere Produktion und eine verbesserte Materialausnutzung ermöglichen.
Vergleich von Faserlaser und CO2-Laser
Faserlaser und CO2-Laser sind zwei der am weitesten verbreiteten Lasertechnologien in der Fertigung. Jede von ihnen bietet je nach Design und Anwendung unterschiedliche Vorteile.
1. Wellenlänge und Materialverträglichkeit
Faserlaser arbeiten mit einer Wellenlänge von etwa 1.06 Mikrometern. Dies ermöglicht eine hervorragende Absorption in Metallen und macht sie somit hocheffizient zum Schneiden, Markieren und Gravieren reflektierender oder harter Materialien wie Aluminium, Kupfer und Stahl. CO2-Laser hingegen emittieren eine längere Wellenlänge von etwa 10.6 Mikrometern, die sich besser für nichtmetallische Materialien wie Holz, Glas, Kunststoff und bestimmte Verbundwerkstoffe eignet.
2. Effizienz und Stromverbrauch
Faserlaser zeichnen sich durch eine höhere Energieeffizienz aus und wandeln oft über 35 % der elektrischen Eingangsleistung in Laserleistung um, was die Betriebskosten und den Energieverbrauch deutlich senkt. CO2-Laser hingegen weisen tendenziell eine geringere Effizienz auf, typischerweise im Bereich von 10–15 %, und benötigen bei ähnlicher Ausgangsleistung mehr Leistung, was bei längeren Produktionszyklen zu einem höheren Energiebedarf führt.
3. Wartung und Haltbarkeit sind entscheidend, um sicherzustellen, dass der Schneidlaser mit Höchstleistung arbeitet.
Faserlaser bestehen aus Festkörperkomponenten und verfügen über keine beweglichen Teile oder gasgefüllten optomechanischen Systeme. Dies führt zu einem geringeren Wartungsaufwand und einer längeren Lebensdauer von oft über 100,000 Betriebsstunden. CO2-Laser, die Gasgemische und optische Spiegel verwenden, erfordern in der Regel eine häufigere Wartung, um einen zuverlässigen Betrieb zu gewährleisten, was langfristig zu höheren Instandhaltungskosten führt.
4. Schnittgeschwindigkeit und Präzision
Faserlaser eignen sich hervorragend zum Schneiden dünner und mitteldicker Materialien und bieten in diesen Bereichen höhere Bearbeitungsgeschwindigkeiten als CO2-Laser, insbesondere bei Metallen. Tests zeigten beispielsweise, dass Faserlaser beim Schneiden von 1 mm starkem Edelstahl etwa dreimal schneller waren als CO2-Systeme. CO2-Laser sind jedoch bei dickeren Materialien (über 10 mm) im Vorteil, da ihre fokussierte Wärmeverteilung glattere Kanten und hochwertige Oberflächen ermöglicht.
5. Betriebskosten
Aufgrund ihrer höheren Energieeffizienz und des minimalen Wartungsaufwands bieten Faserlaser oft niedrigere Gesamtbetriebskosten. Obwohl CO2-Laser in manchen Fällen zunächst günstiger sind, können die höheren Betriebs- und Wartungskosten die anfänglichen Einsparungen im Laufe der Zeit zunichtemachen.
Übersichtstabelle
|
Funktion |
Faserlaser |
CO2 Laser |
|---|---|---|
|
Wellenlänge |
~1.06 Mikrometer |
~10.6 Mikrometer ist eine übliche Wellenlänge, die in leistungsstarken Laseranwendungen verwendet wird. |
|
Zielmaterialien |
Metalle, auch reflektierende |
Nichtmetalle wie Holz, Kunststoffe, Glas |
|
Wirkungsgrad |
>35 % Energieeffizienz |
10-15 % Energieeffizienz |
|
Wartung |
Niedrige, auf Festkörpertechnologie basierende Bauweisen werden häufig mit leistungsstarken Lasersystemen in Verbindung gebracht , die die Effizienz steigern. |
Höher, Gasgemische und Spiegel |
|
Am besten zum Schneiden |
Dünne bis mitteldicke Metalle |
Dicke Nichtmetalle oder Materialien >10 mm |
Die Wahl zwischen einem Faserlaser und einem CO2-Laser hängt letztlich von den anwendungsspezifischen Anforderungen ab, darunter Materialart, gewünschte Präzision und Betriebsbudget. Beide Technologien entwickeln sich kontinuierlich weiter, treiben Innovationen branchenübergreifend voran und erweitern ihre Einsatzmöglichkeiten in der Fertigung.
Welche Materialien kann ein Faserlaser schneiden?
Gängige Materialien, die geschnitten werden können
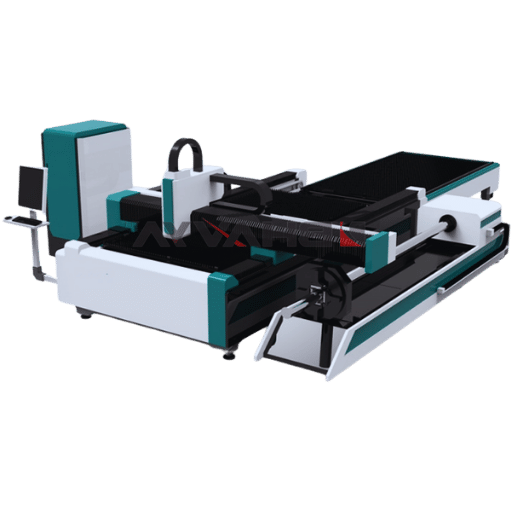
Faserlaser sind äußerst vielseitig und können eine Vielzahl von Materialien präzise schneiden. Gängige Materialien sind Metalle wie Edelstahl, Kohlenstoffstahl, Aluminium und Messing. Darüber hinaus eignen sich Faserlaser je nach Anwendung auch zum Schneiden nichtmetallischer Materialien wie Kunststoffe und bestimmter Verbundwerkstoffe. Ihre Anpassungsfähigkeit macht sie zu einem unverzichtbaren Werkzeug für vielfältige industrielle Schneidanforderungen.
Metallschneiden mit Lasern erkunden
Laserschneiden hat die Metallverarbeitung dank seiner Genauigkeit, Effizienz und Fähigkeit, komplexe Geometrien zu bearbeiten, revolutioniert. Insbesondere Faserlaser sind für ihre Fähigkeit bekannt, Metalle mit außergewöhnlicher Präzision und Geschwindigkeit zu schneiden. Moderne Faserlaser arbeiten mit Wellenlängen, die für die Metallabsorption optimiert sind (typischerweise etwa 1.06 Mikrometer). Dadurch schneiden sie Materialien wie Edelstahl und Aluminium mit minimaler thermischer Verformung.
Jüngste Fortschritte in der Lasertechnologie haben zu höheren Leistungen geführt. Einige industrielle Faserlaser erreichen mittlerweile über 20 kW. Diese Verbesserung ermöglicht höhere Schneidgeschwindigkeiten und die Bearbeitung dickerer Bleche – bei bestimmten Stahlsorten bis zu 50 mm. Beispielsweise können Edelstahlplatten mit einer Dicke von 20 mm mit Faserlasern je nach Laserleistung und Qualität des verwendeten Hilfsgases mit Geschwindigkeiten von fast 2 m/min geschnitten werden.
Hilfsgase wie Sauerstoff, Stickstoff oder Druckluft spielen beim Metallschneiden eine entscheidende Rolle. Sauerstoff fördert einen reaktiven Schneidprozess und ermöglicht so schnellere Schnitte bei dickeren Materialien, kann aber oxidierte Kanten hinterlassen. Stickstoff hingegen wird bevorzugt, um hochwertige, oxidfreie Kanten zu erzielen, insbesondere bei Anwendungen, die eine hohe Oberflächengüte erfordern. Fortschritte bei der Gasoptimierung haben zudem zu einer höheren Effizienz und niedrigeren Betriebskosten bei industriellen Laserschneidern beigetragen.
Präzision ist ein weiteres Markenzeichen des Faserlaserschneidens. Strahlqualität und Fokussierungssysteme ermöglichen Schnittbreiten von nur 0.1–0.4 mm und sorgen so für minimalen Materialverlust. Automatisierung und CNC-Integration ermöglichen zudem die Ausführung hochrepetitiver und komplexer Schneidaufgaben in gleichbleibender Qualität.
Der Wandel hin zu umweltfreundlicher Fertigung hat auch die Laserschneidtechnologie beeinflusst. Viele moderne Systeme sind energiesparend konzipiert und bieten im Vergleich zu herkömmlichen Verfahren wie Plasma- oder Wasserstrahlschneiden eine höhere elektrische Effizienz. Dieses Nachhaltigkeitsmerkmal ist besonders in Branchen von entscheidender Bedeutung, die Umweltstandards einhalten und gleichzeitig ihre Produktivität aufrechterhalten möchten.
Insgesamt entwickelt sich das Laserschneiden kontinuierlich weiter und etabliert sich als unverzichtbares Werkzeug in Branchen wie der Automobilindustrie, der Luft- und Raumfahrt und dem Schwermaschinenbau. Dank kontinuierlicher Innovationen in den Bereichen Energieeffizienz, Materialanpassung und Prozessautomatisierung sieht die Zukunft des laserbasierten Metallschneidens vielversprechend aus.
Nichtmetallische Materialien wie Kunststoffe und Holz
Fortschritte in der Schneidtechnologie haben den Anwendungsbereich des Laserschneidens erweitert und umfassen nun auch nichtmetallische Materialien wie Kunststoffe und Holz. Diese Materialien finden breite Anwendung in Branchen wie der Möbelherstellung, der Verpackungsindustrie, der Beschilderung und der Konsumgüterindustrie, wo Präzision und individuelle Anpassung entscheidend sind.
Für Kunststoffe bietet das Laserschneiden unübertroffene Präzision und saubere Schnittkanten ohne das Risiko von Materialverformungen durch mechanische Belastung. Materialien wie Acryl, Polycarbonat und Polyethylen lassen sich effektiv mit CO₂-Lasern bearbeiten, die für Anwendungen mit Nichtmetallen optimiert sind. Ein wesentlicher Vorteil des Laserschneidens von Kunststoffen ist die Möglichkeit, komplexe Designs mit hoher Wiederholgenauigkeit zu realisieren. Dies macht es zur bevorzugten Lösung für Branchen, die Wert auf präzise Verarbeitung legen. Studien zeigen, dass CO₂-Laser je nach Kunststoffdicke mit Leistungen zwischen 40 W und 150 W arbeiten können und so eine effiziente Bearbeitung ohne Qualitätseinbußen ermöglichen.
Auch Holz ist ein beliebtes nichtmetallisches Material, das von der Laserschneidtechnologie erheblich profitiert. Das Verfahren wird besonders für Schneid- und Gravuranwendungen in Branchen wie Innenarchitektur, personalisierten Geschenken und Architekturmodellbau eingesetzt. Laserschneiden ermöglicht das präzise Schneiden verschiedener Holzarten, darunter Harthölzer, Weichhölzer, Sperrholz und MDF (mitteldichte Faserplatten). Studien zeigen, dass Laserschneider Schnittbreiten von nur 0.1 mm erreichen und so den Materialabfall minimieren. Darüber hinaus ermöglichen die anpassbaren Einstellungen für Leistung und Schnittgeschwindigkeit optimale Ergebnisse bei unterschiedlichen Holzdichten und -dicken und gewährleisten gleichzeitig die Konsistenz des Lasers.
Insgesamt steigern die Vielseitigkeit und Effizienz laserbasierter Systeme für nichtmetallische Werkstoffe ihre Anwendbarkeit kontinuierlich. Mit der Weiterentwicklung der Lasertechnologie dürften sich die Möglichkeiten zur Bearbeitung von Kunststoffen und Holz erweitern und der Industrie so noch mehr Produktivität und Designflexibilität bieten.
Wie wirkt sich die Laserleistung auf das Schneiden aus?
Bestimmung der Schnittdicke
Die mit Lasertechnologie erreichbare Schnittdicke wird maßgeblich von der Laserleistung, der Materialart und der Fokuskonfiguration des Strahls beeinflusst. CO2-Laser, die typischerweise für nichtmetallische Materialien eingesetzt werden, schneiden mit Leistungen um 40 W Materialien wie Holz und Acryl bis zu einer Dicke von 1 mm effektiv. Leistungsstärkere Laser mit über 4 W können je nach Materialdichte und Wärmeleitfähigkeit Dicken von bis zu 6 mm oder mehr bewältigen. Darüber hinaus beeinflussen die richtige Einstellung des Laserfokus und die Schnittgeschwindigkeit maßgeblich die Qualität und Tiefe des Schnitts.
Für Metalle optimierte Faserlaser schneiden mit niedrigen Leistungen (z. B. 20–50 W) Dicken von unter einem Millimeter bis hin zu Stahlplatten mit über 1 mm Dicke. Industrielle Systeme mit über 25 kW Leistung ermöglichen die Bearbeitung von Metallen. Die Reflektivität von Materialien wie Aluminium oder Kupfer erfordert oft höhere Präzision und fortschrittliche Kühlsysteme, um Ineffizienzen oder Materialschäden zu vermeiden.
Daten deuten darauf hin, dass höhere Leistungen höhere Schnittgeschwindigkeiten ermöglichen, jedoch möglicherweise eine Feinabstimmung erfordern, um thermische Verformungen oder Verkohlungen bei empfindlichen Materialien zu minimieren. Darüber hinaus werden häufig Hilfsgase wie Sauerstoff oder Stickstoff eingesetzt, um geschmolzenes Material sauber auszustoßen und die Schnittpräzision, insbesondere bei Metallen, zu verbessern. Zusammen ermöglichen diese Faktoren eine Optimierung in industriellen Anwendungen, indem Schnittgeschwindigkeit, Materialverträglichkeit und Betriebsqualität in Einklang gebracht werden.
Der Einfluss der Laserleistung auf die Schnittqualität
Die Laserleistung spielt eine entscheidende Rolle für Präzision, Geschwindigkeit und Gesamtqualität eines Schnitts in der Laserbearbeitung. Höhere Laserleistungen ermöglichen oft einen schnelleren Materialabtrag, was die Produktivität im industriellen Umfeld steigern kann. Beispielsweise sind beim Schneiden von Metallen wie Edelstahl oder Aluminium typischerweise Leistungen über 1000 W erforderlich, um saubere und effiziente Schnitte zu erzielen. Dies zeigt sich insbesondere bei dickeren Materialien, bei denen eine höhere Leistung eine gleichmäßigere Energiedurchdringung gewährleistet und unvollständige Schnitte oder Oberflächenunregelmäßigkeiten minimiert.
Höhere Leistung ermöglicht zwar höhere Schnittgeschwindigkeiten, erhöht aber auch das Risiko thermischer Verformungen bei empfindlichen Materialien wie Kunststoffen oder Verbundwerkstoffen. Studien zeigen, dass übermäßige Wärmezufuhr die Ausbreitung von Wärmeeinflusszonen (WEZ) und damit möglicherweise Verformungen oder Verkohlungen der Materialkanten verursachen kann. Um solche Probleme zu vermeiden, setzen Laserbetreiber oft auf präzise Leistungsmodulation und Pulseinstellungen. Diese ermöglichen eine gezielte Energiezufuhr bei gleichzeitiger Wahrung der Materialintegrität.
Jüngste Fortschritte bei Faserlasern und CO2-Lasern haben die Schnittqualität weiter verbessert. Untersuchungen zeigen beispielsweise, dass Faserlaser mit höherer Leistung (z. B. 3000 W oder mehr) in Kombination mit Hilfsgasen wie Stickstoff die Kantenglätte beim Schneiden von Edelstahl deutlich verbessern, indem sie geschmolzenes Material schnell ausstoßen und Oxidation verhindern. Diese Erkenntnisse unterstreichen die Notwendigkeit, die Leistungseinstellungen mit den Durchflussraten und dem Druck des Hilfsgases abzustimmen, um optimale Ergebnisse zu erzielen.
Auswahl der richtigen Laserschneidmaschine
Bei der Auswahl einer Laserschneidmaschine ist es wichtig, die zu bearbeitenden Materialarten und -stärken sowie die erforderliche Schnittqualität zu berücksichtigen. Faserlaser eignen sich besonders gut zum Schneiden reflektierender Metalle wie Aluminium und Kupfer, während CO2-Laser sich besser für nichtmetallische Materialien wie Holz oder Acryl eignen. Berücksichtigen Sie außerdem die Leistungsabgabe der Maschine, die Schnittgeschwindigkeit und Materialverträglichkeit bestimmt. Prüfen Sie, ob Hilfsgase verfügbar sind, da diese für die Präzision beim Metallschneiden entscheidend sind. Berücksichtigen Sie außerdem Betriebskosten, Wartungsaufwand und die Kompatibilität mit Ihren Produktionsanforderungen, um langfristige Effizienz und Zuverlässigkeit zu gewährleisten.
Welche Vorteile bietet die Verwendung einer Faserlasermaschine?

Effizienz im Schneidprozess
Faserlasermaschinen sind dank ihrer fortschrittlichen Technologie hocheffizient und bieten im Vergleich zu herkömmlichen CO2-Lasersystemen höhere Schnittgeschwindigkeiten und einen geringeren Energieverbrauch. Die Strahlqualität von Faserlasern gewährleistet präzise und saubere Schnitte und minimiert den Bedarf an Nachbearbeitungsprozessen. Beispielsweise arbeiten Faserlasermaschinen typischerweise mit einem Wirkungsgrad von etwa 25–30 %, der deutlich über dem Wirkungsgrad von CO10-Lasern von 15–2 % liegt. Diese höhere Effizienz führt zu geringeren Betriebskosten und schnelleren Durchlaufzeiten. Darüber hinaus erhöht ihre Fähigkeit, eine Vielzahl von Materialien zu bearbeiten, darunter Metalle wie Edelstahl und Aluminium mit Dicken von bis zu 20–25 mm (je nach Modell), ihre Vielseitigkeit. Durch minimalen Stromverbrauch und weniger Wartungsaufwand aufgrund weniger mechanischer Komponenten sind Faserlasermaschinen eine kostengünstige und umweltfreundliche Wahl für die moderne Fertigung.
Präzision und Schnittqualität
Faserlaserschneidmaschinen sind für ihre außergewöhnliche Präzision und hervorragende Schnittqualität bekannt und daher in vielen Branchen eine beliebte Wahl. Die Genauigkeit dieser Maschinen liegt typischerweise im Mikrometerbereich und gewährleistet enge Toleranzen, die den Anforderungen der hochpräzisen Fertigung gerecht werden. Der Schneidprozess führt aufgrund der konzentrierten Wärmeeinflusszone zu minimalem thermischen Verzug, wodurch die Integrität des Materials erhalten bleibt.
Dank hochwertiger Optik und fortschrittlicher Strahlführungssysteme erzielen Faserlaser glatte, gratfreie Kanten und reduzieren oder eliminieren so die Notwendigkeit einer Nachbearbeitung. Studien zeigen, dass Schnittbreiten von nur 0.1 mm möglich sind, was eine optimale Materialausnutzung und die Herstellung komplexer Designs ermöglicht. Darüber hinaus gewährleisten diese Maschinen auch bei hohen Bearbeitungsgeschwindigkeiten, die je nach Material und Dicke oft über 100 Meter pro Minute liegen, Schnittstabilität und -präzision.
Durch die Integration von Funktionen wie automatischer Fokuseinstellung und Echtzeit-Überwachungssystemen gewährleisten moderne Faserlasermaschinen eine gleichbleibende Leistung bei einer Vielzahl von Materialien, einschließlich reflektierender Metalle wie Messing und Kupfer. Diese Präzision verbessert nicht nur die Produktqualität, sondern optimiert auch die Fertigungsabläufe, reduziert den Abfall und verbessert die Gesamteffizienz.
Vielseitigkeit beim Schneiden verschiedener Materialien
Faserlaserschneidmaschinen sind für ihre Anpassungsfähigkeit an eine Vielzahl von Materialien bekannt und daher in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Elektronik unverzichtbar. Diese Maschinen schneiden Metalle wie Edelstahl, Aluminium und Titan präzise und effizient. Beispielsweise liegen die Schnittdicken bei Stahl typischerweise zwischen 0.5 mm und über 25 mm, abhängig von der Laserleistung, die bei modernen Systemen bis zu 20 kW erreichen kann.
Darüber hinaus eignen sich Faserlaser hervorragend für die Bearbeitung nichtmetallischer Materialien wie Kunststoffe, Keramik und Verbundwerkstoffe und ermöglichen hochwertige Schnitte ohne Verfärbungen oder Materialverzug. Reflektierende Materialien wie Messing und Kupfer, die für herkömmliche Schneidverfahren oft eine Herausforderung darstellen, lassen sich mit modernen Faserlasern mit Antireflexionstechnologie effizient bearbeiten. Diese hochmodernen Systeme erreichen Geschwindigkeiten von über 50 Metern pro Minute bei dünnen Blechen und ermöglichen so schnellere Produktionszyklen und kostengünstige Lösungen für Hersteller.
Neben Metallen und Nichtmetallen eignen sich Faserlaser auch zum Gravieren und Markieren komplexer Designs auf Materialien wie Glas und Holz. Dadurch erweitern sich ihre Einsatzmöglichkeiten auf die Kreativbranche und die individuelle Produktgestaltung. Diese Vielseitigkeit unterstreicht den Wert von Faserlasern in verschiedenen Fertigungsprozessen, bei denen Präzision und Anpassungsfähigkeit entscheidende Eigenschaften sind.
Wie wartet man eine Faserlaserschneidmaschine?
Regelmäßige Wartung für optimale Leistung
Um die maximale Effizienz und Langlebigkeit einer Faserlaserschneidmaschine zu gewährleisten, ist die Einhaltung eines regelmäßigen Wartungsplans unerlässlich. Nachfolgend finden Sie detaillierte Wartungspraktiken zur Optimierung der Leistung und Reduzierung von Ausfallzeiten:
- Tägliche Reinigung optischer Komponenten
Linse und Schutzglas sollten täglich überprüft und gereinigt werden, um zu verhindern, dass Staub und Schmutz den Laserstrahl behindern und die Schnittpräzision beeinträchtigen. Verwenden Sie eine spezielle Reinigungslösung und nicht scheuernde Tücher, um Schäden zu vermeiden.
- Überwachen Sie die Leistung des Kühlsystems
Überprüfen Sie regelmäßig die Funktionsfähigkeit des Kühlsystems, da dies eine Überhitzung der Maschine verhindert. Stellen Sie sicher, dass das Kühlmittel sauber und ordnungsgemäß eingefüllt ist und regelmäßig gemäß den Empfehlungen des Herstellers ausgetauscht wird – in der Regel alle sechs Monate oder je nach Nutzungshäufigkeit.
- Überprüfen und ersetzen Sie Verbrauchsmaterialien
Verbrauchsmaterialien wie Düsen, Gasfilter und Schutzlinsen verschleißen mit der Zeit. Überprüfen Sie diese Teile regelmäßig und ersetzen Sie sie bei Bedarf, um eine beeinträchtigte Schnittqualität oder mögliche Systemausfälle zu vermeiden. Für optimale Ergebnisse wird die Verwendung markenzertifizierter Verbrauchsmaterialien empfohlen.
- Überprüfen Sie bewegliche Teile und Führungsschienen, um sicherzustellen, dass sie mit dem verwendeten Lasertyp kompatibel sind.
Schmutzablagerungen oder unzureichende Schmierung an beweglichen Teilen, einschließlich Führungsschienen und Kugelumlaufspindeln, können die Bewegungsgenauigkeit beeinträchtigen. Reinigen Sie diese Komponenten regelmäßig und sorgen Sie für ausreichende Schmierung, um einen reibungslosen Betrieb zu gewährleisten.
- Regelmäßige Kalibrierung und Ausrichtung
Eine Fehlausrichtung des Laserstrahls kann zu uneinheitlichen Schneidergebnissen führen. Eine regelmäßige Kalibrierung durch geschultes Personal oder mithilfe automatisierter Kalibrierungstools des Systems gewährleistet dauerhaft präzise Leistung.
- Überwachen Sie beim Schneiden verwendete Gase
Achten Sie auf die Reinheit und den Druck der Hilfsgase (z. B. Sauerstoff, Stickstoff oder Luft), die für den Schneidprozess erforderlich sind. Verunreinigungen in den Gasen oder ein falscher Druck können die Schneidgeschwindigkeit verringern und die Kantenqualität beeinträchtigen.
- Software- und Firmware-Updates
Aktualisieren Sie die Software und Firmware Ihres Geräts regelmäßig, um die neuesten Entwicklungen, Sicherheitspatches und optimierten Leistungseinstellungen zu integrieren. Hersteller veröffentlichen regelmäßig Updates. Die ständige Aktualisierung gewährleistet Kompatibilität und Effizienz.
- Sorgen Sie für eine saubere Arbeitsumgebung
Der Bereich um die Maschine sollte frei von Staub und Schmutz gehalten werden. Dies verhindert nicht nur eine Verunreinigung der Laserkomponenten, sondern erhöht auch die Sicherheit, indem es das Risiko von Bränden und Unfällen verringert.
- Regelmäßige professionelle Wartung
Planen Sie jährlich oder gemäß den Empfehlungen des Herstellers eine professionelle Wartung ein. Eine umfassende Überprüfung durch Techniker kann potenzielle Probleme frühzeitig erkennen und sicherstellen, dass alle Systeme ordnungsgemäß funktionieren.
Die konsequente Umsetzung dieser Wartungsstrategien reduziert die Wahrscheinlichkeit unerwarteter Ausfälle deutlich, was zu niedrigeren Betriebskosten und höherer Produktivität führt. Die Dokumentation jeder Wartungsaktivität hilft zudem, den Maschinenzustand zu verfolgen und präventive Eingriffe proaktiv zu planen.
Tipps zur Verlängerung der Lebensdauer Ihrer Lasermaschine
Regelmäßige Reinigung und Inspektion
Reinigen Sie das Gerät regelmäßig, um zu verhindern, dass Staub und Schmutz die Komponenten beschädigen. Überprüfen Sie Optik, Filter und Linsen auf Verschleißerscheinungen und ersetzen Sie sie gegebenenfalls.
Verwenden Sie empfohlene Materialien
Betreiben Sie die Lasermaschine ausschließlich mit vom Hersteller zugelassenen Materialien. Die Verwendung nicht unterstützter Materialien kann das System beschädigen oder die Effizienz verringern.
Sorgen Sie für ausreichende Kühlung
Überprüfen Sie das Kühlsystem regelmäßig, um sicherzustellen, dass es einwandfrei funktioniert. Überhitzung kann zu erheblichen Schäden führen. Überwachen Sie daher regelmäßig den Kühlmittelstand und die Systemleistung.
Befolgen Sie die Richtlinien des Herstellers
Halten Sie sich strikt an die Betriebs- und Wartungsrichtlinien des Herstellers. Diese Empfehlungen dienen der Optimierung der Maschinenleistung und -lebensdauer.
Bediener richtig schulen
Stellen Sie sicher, dass alle Benutzer ausreichend in der Handhabung und Bedienung der Lasermaschine geschult sind, um Missbrauch oder versehentliche Schäden zu minimieren.
Häufige Probleme und Fehlerbehebung
Beim Betrieb einer Faserlaserschneidmaschine können häufige Probleme auftreten, die Leistung und Produktivität beeinträchtigen können. Das frühzeitige Erkennen und effektive Beheben dieser Probleme ist entscheidend für die Aufrechterhaltung einer hohen Qualität der Ergebnisse.
- Reduzierte Schnittpräzision
Ein häufiges Problem ist eine nachlassende Schnittpräzision, die oft durch einen falsch ausgerichteten Laserstrahl oder Verschleiß der Schneidkopfkomponenten verursacht wird. Um dies zu beheben, führen Sie regelmäßig eine Kalibrierung durch und überprüfen Sie die Düse auf Verschleiß. Stellen Sie sicher, dass die Linse sauber und frei von Ablagerungen ist, da Verunreinigungen den Laserstrahl streuen und die Effizienz verringern können.
- Leistungsschwankungen
Schwankungen der Laserleistung können zu ungleichmäßigen Schnitten und reduziertem Durchsatz führen. Dies kann auf Schwankungen in der Stromversorgung oder Überhitzung der Laserquelle zurückzuführen sein. Überprüfen Sie daher das Netzteil auf mögliche Probleme und sorgen Sie für ausreichende Kühlung der Maschine, z. B. durch ausreichende Kühlmittelstände und freie Filter.
- Brennendes oder schmelzendes Material
Falsche Einstellungen der Materialstärke können zu übermäßiger Hitze führen und Verbrennungen oder geschmolzene Kanten verursachen. Passen Sie Parameter wie Schnittgeschwindigkeit, Leistungsintensität und Gasdruck gemäß den Herstellerrichtlinien für das verwendete Material an. Erweiterte Automatisierungsfunktionen vieler Faserlasermaschinen bieten voreingestellte Empfehlungen zur Optimierung dieser Einstellungen.
- Kontamination optischer Systeme
Staub- oder Ölpartikel auf Linsen und Spiegeln können die Strahlqualität erheblich beeinträchtigen und zu ungleichmäßigen Schnitten oder Leistungsverlust führen. Die regelmäßige Reinigung optischer Komponenten mit zugelassenen Lösungsmitteln und nicht scheuernden Materialien ist für die Effektivität des Lasergravurprozesses unerlässlich. Verwenden Sie Schutzabdeckungen, um die Belastung durch Luftschadstoffe während des Betriebs zu reduzieren.
- Softwarefehler oder Fehlkonfigurationen
Die Maschinensoftware muss ordnungsgemäß gewartet und aktualisiert werden. Veraltete oder falsch konfigurierte Software kann zu fehlerhaftem Maschinenverhalten oder Unterbrechungen führen. Aktualisieren Sie die Software regelmäßig auf die neueste vom Hersteller empfohlene Version und überprüfen Sie vor Inbetriebnahme alle Eingabeparameter auf ihre Richtigkeit.
- Probleme mit dem Gasfluss können die Leistung eines leistungsstarken Lasers bei Schneidvorgängen erheblich beeinträchtigen.
Unzureichender oder ungleichmäßiger Hilfsgasfluss kann zu schlechter Kantenqualität oder unvollständigen Schnitten führen. Überprüfen Sie Gasbehälter, Regler und Schläuche auf Lecks oder Verstopfungen. Stellen Sie sicher, dass Gasart und Druckeinstellungen für das zu schneidende Material geeignet sind.
Durch proaktives Angehen dieser Probleme und Befolgen der vom Hersteller empfohlenen Wartungsprotokolle können Bediener Ausfallzeiten minimieren und die Lebensdauer ihrer Faserlaserschneidmaschinen verlängern. Investitionen in Bedienerschulungen und der Einsatz moderner Diagnosetools können Produktivität und Leistung zusätzlich steigern.
Häufig gestellte Fragen (FAQs)

F: Welche Materialien kann ein Faserlaserschneider effektiv schneiden?
Faserlaser schneiden präzise verschiedene Metalle, darunter Kohlenstoffstahl, Kupfer, Aluminium, Messing, reflektierende Metalle und sogar Edelstahl. Die Effektivität beim Schneiden dünner Bleche und dickerer Materialien hängt stark von der Wattzahl der Maschine ab. Faserlaser schneiden zwar bei Materialien wie Holz und Acryl nicht so gut wie CO2-Laser, können diese aber markieren. Faserlaser haben eine Wellenlänge, die sie zur besten Wahl für Metalle macht, die die Energie des Faserlasers absorbieren.
F: Worin unterscheiden sich Faserlaserschneider und CO2-Laserschneider hinsichtlich der Materialien, die sie schneiden können?
A: Faser- und CO2-Laser können verschiedene Materialien mit unterschiedlicher Effizienz schneiden. Metalllaser, insbesondere Faserlaser, schneiden Metalle deutlich besser als CO2-Laser, insbesondere reflektierende Metalle. CO2-Laserschneider hingegen eignen sich besser für nichtmetallische Materialien wie Holz, Leder, Stoff, Acryl und Papier. Faserlaser können einige nichtmetallische Materialien markieren, aber nicht gut schneiden. Weichstahl, ein dünnes Metall, kann mit CO2-Lasern geschnitten werden, allerdings haben sie bei reflektierenden Metallen erhebliche Schwierigkeiten. Diese beiden Lasertypen sind für unterschiedliche Materialien effektiver. Die Wahl des Lasers hängt daher stark von Ihren am häufigsten verwendeten Materialien ab.
F: Welche Materialstärken können mit einem Faserlaser geschnitten werden?
A: Die Schneidleistung von Faserlasern ist proportional zu ihrer Nennleistung. Da Einstiegssysteme (1–2 kW) tendenziell eine geringere Leistung haben, können sie in der Regel nur Baustahl (bis 10 mm), Edelstahl (bis 5 mm) und Aluminium (bis 4 mm) schneiden. Industrielle Systeme der unteren Preisklasse (6–12 kW) schneiden jedoch deutlich dickere Materialien wie 30 mm Baustahl, 25 mm Edelstahl und 20 mm Aluminium. Diese Materialien weisen ein deutlich höheres Verhältnis von Stromverbrauch zu Wirkungsgrad auf. Die Schnittgeschwindigkeit nimmt mit zunehmender Materialdicke drastisch ab. Faserlaser sind am wirtschaftlichsten, wenn die Leistung an die alltäglichen Anforderungen des Anwenders an die Materialdicke angepasst ist.
F: Kann ein Faserlaserschneider Glas oder Keramik schneiden?
A: Faserlaserschneider sind in der Regel nicht zum Schneiden von Glas oder Keramik geeignet. Diese Materialien absorbieren die Wellenlänge des Faserlasers (1064 nm) nicht ausreichend und eignen sich am besten für Metalle. Die Energie des Lasers wird daher eher umgangen, anstatt absorbiert zu werden, was zu Qualitätseinbußen beim Schneiden führt. CO2-Laser oder speziell entwickelte Lasertypen wie Ultrakurzpulslaser eignen sich besser zum Schneiden von Glas und Keramik. Faserlaser können jedoch unter bestimmten Bedingungen bestimmte Oberflächen von Glas und Keramik gravieren oder markieren.
F: Wie hoch ist die Schnittgeschwindigkeit bei Verwendung eines Lasersystems mit Fasertechnologie?
A: Die Schneidgeschwindigkeit eines Faserlasersystems hängt in der Regel von der Materialart, der Materialdicke und der Laserleistung ab. Beispielsweise können Faserlaser dünne Materialien oder Materialien mit einer Dicke von weniger als einem Millimeter mit extrem hohen Geschwindigkeiten zwischen 1 und 10 Metern pro Minute schneiden. Mit zunehmender Materialdicke verringern sich diese Geschwindigkeiten proportional. Beispielsweise werden 30-Millimeter-Schnitte in Baustahl in der Regel mit 5 bis 1 Metern pro Minute ausgeführt. Im Vergleich zu CO3-Lasern erreichen Faserlaser bei dünnen Metallen eine drei- bis fünfmal höhere Schneidgeschwindigkeit. Fortschritte in der Schneidtechnologie ermöglichen es, die Laserparameter kontinuierlich zu verändern. Moderne Faserlaserschneider verfügen über hochentwickelte Steuerungssysteme, mit denen Bediener nicht nur die Lasergeschwindigkeit, sondern auch die Schnittqualität optimieren können.
F: Welchen Einfluss hat die Art des Materials auf die Schnittqualität mit einem Faserlaser?
A: Die Materialart hat großen Einfluss auf die Schnittqualität beim Einsatz von Faserlasern. Edelstahl und Baustahl sind zwei gängige Metallarten, die schöne Kantenergebnisse liefern. Kupfer und Messing sind aufgrund ihrer hohen Reflektivität deutlich schwieriger zu bearbeiten und erfordern höhere Leistungseinstellungen und spezielle, saubere Schneidtechniken für hochwertige Schnitte. Auch die Materialzusammensetzung spielt eine Rolle, beispielsweise bei Legierungen mit hohem Siliziumanteil, bei denen die Gefahr der Bartbildung steigt. Darüber hinaus führen dünnere Materialien beim Einsatz von Faserlasern in der Regel zu qualitativ besseren Schnitten. Rostige, lackierte und geölte Oberflächen verzögern den Laserschneidprozess und mindern die Kantenqualität.
F: Können Faserlaser Kunststoffe schneiden und wenn ja, was sind die Nachteile?
A: Faserlaser können zwar einige Kunststoffarten markieren, sollten aber üblicherweise nicht zum Schneiden verwendet werden. Wie die meisten Materialien schneiden Faserlaser Kunststoff nicht, sondern schmelzen ihn aufgrund der schlechten Absorption der 1064-nm-Wellenlänge. Zudem können beim Schneiden von Kunststoffen mit Faserlasern gefährliche Gase entstehen und das Lasersystem beschädigen. Bestimmte spezielle technische Kunststoffe lassen sich zwar leichter verarbeiten, dies gilt jedoch selten für CO2-Laser, die beim Schneiden von Kunststoff Faserlasern überlegen sind. Wenn die Hauptaufgabe das Schneiden ist, ist ein CO2-Kunststoffschneider besser geeignet.
F: Welche Sicherheitsaspekte sollten beim Schneiden verschiedener Materialien mit einem Faserlaser beachtet werden?
A: Sicherheit steht beim Schneiden verschiedener Materialien mit einem Faserlaser immer an erster Stelle. Eine ausreichende Belüftung oder Rauchabsaugung ist unerlässlich, da beim Schneiden von Metallen gefährliche Partikel und Dämpfe entstehen können. Beim Schneiden von verzinktem Stahl werden starke Zinkoxiddämpfe freigesetzt, die schädlich sein können. PVC und andere chlorierte Kunststoffe dürfen nicht bearbeitet werden, da sie giftige Chlorgase freisetzen. Reflektierende Materialien wirken sich deutlich schlechter auf die Strahlreflexion aus, daher sind geeignete Maschinengehäuse unerlässlich. Auch der Brandschutz muss stets berücksichtigt werden, insbesondere bei brennbaren Materialien oder anderen unterstützenden Gasen wie Sauerstoff. Halten Sie sich an die Herstelleranweisungen für jeden Materialtyp und stellen Sie sicher, dass die Bediener ausreichend über die Gefahren des jeweiligen Materials geschult sind.
F: Welche Schritte sind beim Ändern der Lasereinstellungen für eine Faserlaserschneidmaschine erforderlich, wenn der Benutzer die zu schneidenden Materialien ändert?
A: Die Parameter eines Lasers variieren je nach zu bearbeitendem Material. Daher ist es wichtig zu wissen, wie jedes Material auf den Laser reagiert. Zu diesen Aspekten gehören Leistungsstufe, Schneidgeschwindigkeit, Fokuslage, Art und Druck der Hilfsgase sowie die Frequenz der Laserpulse. Als Faustregel gilt: Bei dickeren Materialien die Leistung erhöhen und die Geschwindigkeit verringern. Bei reflektierenden Materialien wie Kupfer sollten beim Einsatz von Faserlasern Pulsbreiten oberhalb der Spitzenleistung in kurzen Intervallen verwendet werden. Die meisten modernen Faserlaserschneider verfügen zudem über Materialbibliotheken mit gängigsten Materialien und deren voreingestellten Parametern. Bei Unsicherheiten hinsichtlich der Materialparameter empfiehlt es sich, mit niedrigen Einstellungen zu beginnen und diese dann schrittweise zu steigern. Auch die Wahl der Hilfsgase ist in diesen Fällen wichtig, z. B. Sauerstoff für Kohlenstoffstahl, Stickstoff für Edelstahl und Aluminium. Mit etwas Übung und Ausprobieren können Anwender die optimalen Parameter für bestimmte Schneidaufgaben finden.
Referenzquellen
1. Einfluss der Einstellungen von Faser- und CO2-Lasern auf die Oberflächenqualität von Edelstahlschnitten aus RVS 1.4301
- Autoren: Ł. Bohdal, D. Schmidtke
- Veröffentlicht am: 06-30-2022
- Zusammenfassung: Die Arbeit untersucht das Schneiden von Edelstahlplatten RVS 1.4301 mit Faser- und CO2-Lasern und analysiert die Ergebnisse, um wichtige Schlussfolgerungen für die Auswahl technologischer Parameter zu ziehen, die das Erreichen hochwertiger Kanten ohne mechanische Nachbearbeitung ermöglichen. Die Studie zeigt, dass für unterschiedliche Edelstahldicken angemessene Werte für Leistung und Schnittgeschwindigkeit erreicht wurden und dass diese Parameter die Qualität der Schnittkante maßgeblich beeinflussen.Bohdal & Schmidtke, 2022).
2. Einfluss der Faserlaserparameter auf die Schnittgenauigkeit dünner und dicker S355JR-Baustahlplatten
- Autoren: LAura Cepauskaite, R. Bendikiene
- Veröffentlicht am: 18. Juni 2024
- Zusammenfassung: Diese Arbeit untersucht den Einfluss von Faserlaserparametern auf die Schnittqualität von S355JR-Stahlplatten unterschiedlicher Dicke. Sie bewertet den Einfluss von Laserleistung, Schnittgeschwindigkeit und Hilfsgasdruck auf Oberflächenrauheit, Maßgenauigkeit und Kegelwinkel von Laserschnitten. Die Ergebnisse der Studie zeigten, dass die Laserschneidleistung und -qualität durch geeignete Parameterauswahl optimiert werden können.Cepauskaite & Bendikiene, 2024).
3. Mehrzieloptimierung des Faserlaserschneidens von Edelstahlplatten mittels Taguchi-basierter Grau-Relationenanalyse
- Autoren: Yusuf Alptekin Turkkan et al.
- Veröffentlicht am: 9. Januar 2023
- Zusammenfassung: Diese Arbeit schlägt eine mehrdimensionale Optimierungsmethode für die Schneidparameter von Faserlasern für Edelstahlplatten vor. Dabei wird die Taguchi-Methode zur Minimierung von Oberflächenrauheit und Schnittbreite eingesetzt. Die Studie ermittelt die wichtigsten Parameter für die Schnittqualität und analysiert die optimalen Bedingungen für hochwertige Schnitte gründlich (Turkkan et al., 2023).
6. Faserlaser