A extrusão de chapas é a operação principal por trás de praticamente todos os painéis plásticos planos, embalagens tipo bandeja e chapas rígidas que saem das fábricas modernas. Seja uma bandeja de PET para alimentos de 0.5 mm ou um painel de policarbonato para claraboia de 12 mm, o princípio é semelhante: aquecer a resina, pressurizá-la em uma matriz plana, resfriá-la com rolos especiais e extrair uma chapa longa e contínua. A principal diferença reside na composição química da resina, no layout da linha de produção e no nível de precisão dimensional exigido.
Este documento explica o processo, os materiais, os equipamentos, os defeitos e as perspectivas para 2026, trazendo uma nova visão para as decisões de compra da fábrica.
Especificações rápidas — Folha Extrusão Num relance
| Limite entre folha e filme | ≥0.25 mm (0.010 pol.) conforme ASTM D883 |
| Capacidade de produção típica da linha | 30 kg/h (laboratório) a 1,200 kg/h (alta velocidade) |
| Perfil de espessura alcançável | ±0.5% com AGC de circuito fechado (por Divisão de Extrusão da SPE) |
| materiais comuns | PVC, PE, PP, PS, PET/APET/CPET, PMMA, PC, ABS |
| Custo das ferramentas versus injeção | Matrizes de extrusão têm custos iniciais 80-90% menores (análise da Xometry). |
| Trajetória do mercado | O mercado de plásticos extrudados deverá crescer a uma taxa composta de 3.9%, atingindo US$ 221 bilhões até 2030 (Grand View). |
O que é extrusão de chapas? Definição, processo principal e como difere da extrusão de filmes.
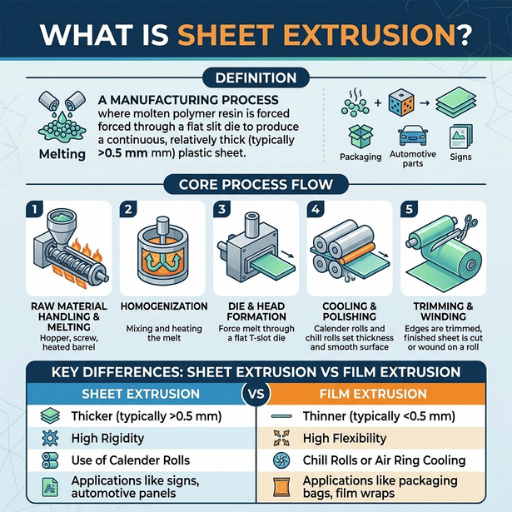
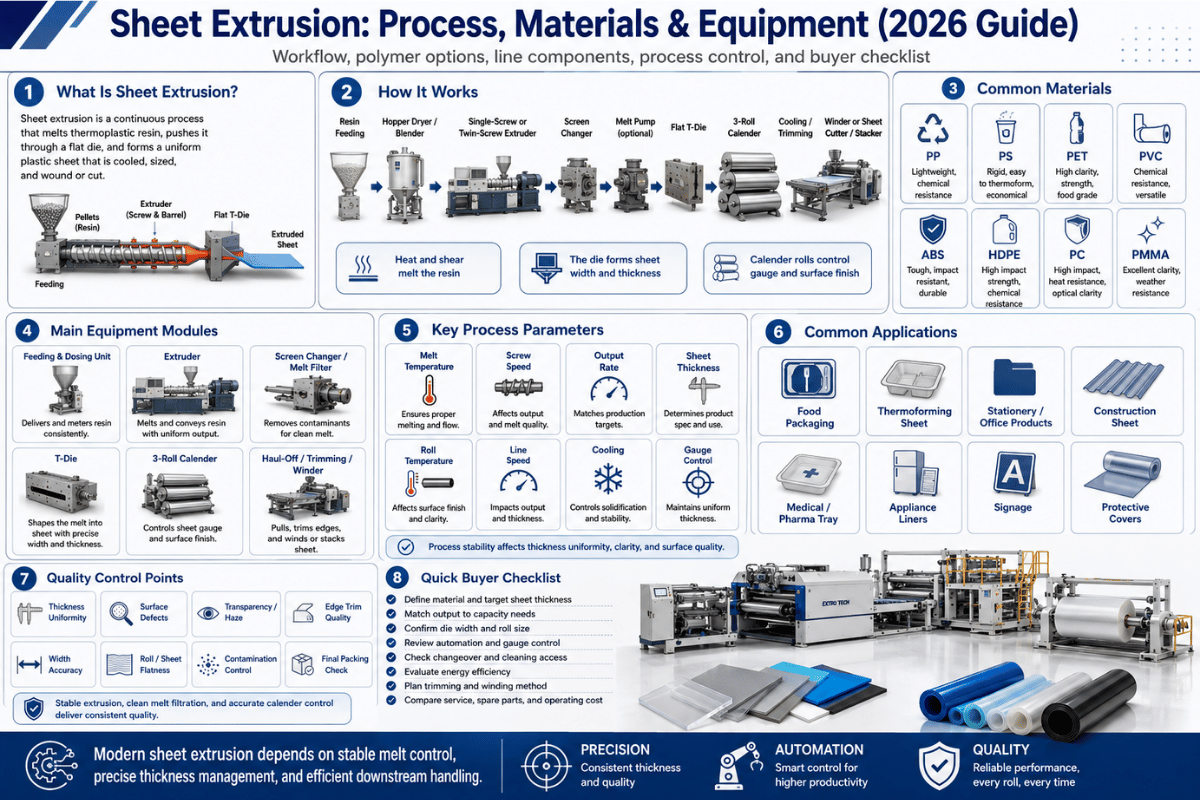
A extrusão de chapas é uma técnica de processamento a seco utilizada para formar continuamente chapas termoplásticas a partir de grânulos de resina sólida consumíveis. A resina é primeiro derretida e transportada através de uma extrusora de rosca simples ou dupla, sendo então forçada através de uma matriz plana para criar uma chapa plástica com largura e espessura especificadas. A chapa recém-formada passa por um conjunto de rolos resfriados para definir a espessura e o acabamento superficial, sendo então cortada em placas ou enrolada em um rolo.
O produto resultante parece simples. No entanto, o processo não é. Três variáveis – (1) estabilidade da temperatura de fusão, (2) uniformidade do fluxo na matriz e (3) geometria do rolo de resfriamento – determinam se a folha enviada é adequada para termoformagem de uma embalagem clamshell ou se deve ser comercializada como uma folha de segunda qualidade.
A maioria dos problemas de qualidade discutidos posteriormente neste guia pode ser atribuída a um ou mais destes três fatores.
Qual é a principal diferença entre extrusão de filme e extrusão de chapa?
A norma ASTM respondeu favoravelmente. De acordo com a norma ASTM D883, Terminologia Padrão Relativa a Plásticos , filme é definido como “um termo opcional para folhas com espessura nominal não superior a 0.25 mm (0.010 pol.)”. Todas as outras folhas seriam denominadas, segundo a mesma norma da indústria, simplesmente folhas. Um ponto curioso – “um termo opcional para folhas” – coloca o filme como uma subcategoria do termo mais amplo “folha”.
Na prática, o equipamento da linha permite uma mudança na espessura da linha. A extrusão de espessura fina, abaixo de 0.25 mm, adota o processo de filme fundido ou soprado, com taxas de estiramento e resfriamento a gás com água. A linha de chapas planas acima de 0.25 mm adota um conjunto de três rolos polidos para ajustar a espessura contra os rolos de ferro fundido, onde as propriedades de rigidez, embalagem termoformada subsequente e classificação de uso final (FDA, EU 10/2011) divergem.
O processo de extrusão de chapas em 5 etapas explicado (da resina à chapa acabada)
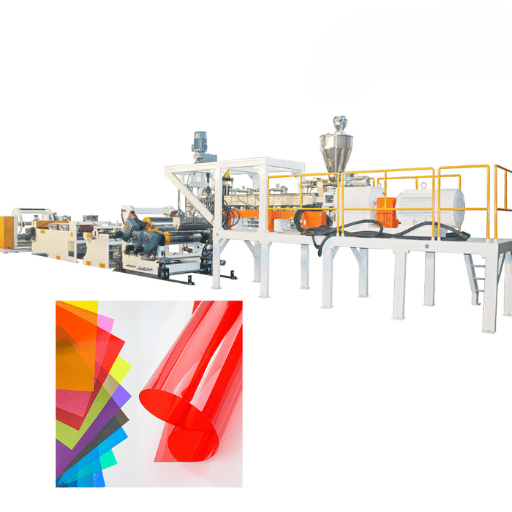
Quase todas as descrições de processos publicadas se resumem a cinco etapas. Os nomes diferem (+ ou / indicam 1 ou 2 etapas combinadas): de, fusão/de, transporte, resfriamento/calibração, chegada.
Quais são as 5 etapas do processo de extrusão de chapas?
- Alimentação do material. Grânulos de resina seca, material moído ou flocos reciclados são despejados de uma tremonha para a entrada de alimentação da extrusora. Resinas higroscópicas, como PET e PC, devem ser secas previamente; qualquer umidade residual superior a cerca de 50 ppm causará degradação hidrolítica, que nenhum filtro subsequente poderá reverter completamente.
- Fusão e transporte. Uma rosca rotativa transporta a resina através de um cilindro geralmente construído com uma relação L/Dis de 24:1 a 30:1 (ver o Guia de processamento de polietileno formolenoOs aquecedores externos definem a temperatura da zona; a ação de cisalhamento das espirais da rosca faz o resto. Quando o polímero chega à zona de dosagem, ele existe como um fundido monofásico dentro da janela de processamento definida.
- Estabilização e conformação da pressão. Uma bomba de engrenagem entre a extrusora e a matriz isola as flutuações de pressão do lado da matriz das oscilações do lado da rosca. A resina fundida passa então por uma matriz em forma de cabide ou em T, onde canais de fluxo internos distribuem uniformemente o material por toda a largura da folha. Parâmetros como comprimento da área de contato, convergência do lábio e ajuste do parafuso do lábio determinam o perfil na direção transversal.
- Resfriamento e calibração. O plástico fundido da extrusora entra na matriz. Aqui, o extrudado entra em um conjunto de três rolos. Um rolo de resfriamento inicial recebe o material fundido; o espaço entre esse rolo e a borda da matriz determina a espessura inicial. Os rolos subsequentes criam uma superfície lisa e conduzem a folha através de sua janela de solidificação. O Manual de Processadores de Extrusão da Dynisco observa que a largura da área de contato da matriz geralmente corresponde a cerca de metade da largura da folha final, mas é ligeiramente maior para resinas com índice de fluidez mais alto.
- Corte e processamento subsequente. As bordas são aparadas para remover a variação dimensional natural na área da matriz, e então a chapa é cortada no comprimento desejado ou desenrolada em uma bobinadeira rotativa. Equipamentos de termoformagem em linha podem alimentar a chapa aquecida diretamente em uma estação de conformação; eliminando, assim, uma segunda etapa de reaquecimento.
📐 Nota de Engenharia
A etapa 3 é responsável pela maioria dos problemas em chapas finas. A oscilação do parafuso se manifesta como variação na espessura do material na direção da máquina (MD); a distribuição irregular da temperatura da matriz se manifesta como variação na direção transversal (CD). Uma bomba de engrenagem elimina a oscilação na direção MD; o perfilamento térmico da borda da matriz (aquecendo um pouco mais as bordas) mantém um fluxo consistente na direção CD sem a necessidade de um novo ciclo de usinagem da matriz.
Seleção de materiais: PVC, PE, PP, PET, ABS, HDPE e policarbonato.
A seleção do material dentre a variedade disponível controla, em última análise, todos os parâmetros subsequentes — pontos de ajuste do cilindro, geometria da rosca, texturas da superfície do cilindro e velocidade máxima da linha na qual a transparência e as propriedades de impacto começam a se deteriorar. Sete materiais plásticos comuns, listados abaixo, abrangem a maioria das extrusões comerciais de chapas plásticas. As faixas de temperatura listadas abaixo são provenientes das configurações da linha do fabricante ou de um estudo revisado por pares sobre o efeito da velocidade da rosca em PP, HDPE e PET ( MDPI Sci 2026 ).
| Resina | Alcance típico do cano | Temperatura da superfície do rolo | Uso comum de lençóis | Notas |
|---|---|---|---|---|
| PVC (rígido) | 160 – 200 ° C | Rolo 155–175 °C (Baosheng) | Painéis de construção, sinalização | Liberação de HCl a temperaturas superiores a 205 °C; o estabilizador térmico é indispensável. |
| PE / PEAD | 180 – 240 ° C | 50 – 80 ° C | Geomembrana, embalagem | Ampla janela de processamento, conforme guia da LyondellBasell |
| PP | 200 – 260 ° C | 30 – 65 ° C | Interior do carro, bandejas de comida | Temperaturas de laminação mais baixas aumentam a cristalinidade e a rigidez. |
| PS / QUADRIL | 180 – 240 ° C | 30 – 50 ° C | Bandejas descartáveis, forros para geladeira | Janela estreita; risco de fratura por fusão acima de 250 °C. |
| PET / APET / CPET | 270 – 300 ° C | 80 – 120 ° C | Embalagem rígida para alimentos, blister | Pré-secar para <50 ppm; a gota intravenosa é permanente. |
| PMMA (acrílico) | 200 – 250 ° C | 60 – 90 ° C | Folha óptica, displays | Resistente aos raios UV, mas não risca facilmente; o rolo de polimento é essencial. |
| PC | 280 – 320 ° C | 80 – 120 ° C | Vidros, proteções de máquinas | Higroscópico; secar até ≤100 ppm antes da execução. |
| ABS | 210 – 240 ° C | 40 – 80 ° C | Forros para geladeira, acabamento automotivo | Impressão em superfície sem necessidade de primer. |
Raramente a escolha entre duas resinas candidatas dependerá apenas das propriedades. Uma resina com o módulo adequado pode ter um preço 30% superior ao de uma alternativa, considerando o consumo adicional de energia do secador e o custo do refugo. Uma resposta adequada seria: teste a resina que você realmente usará na linha de produção, do lote específico que você comprará. A ficha técnica fornece uma fórmula inicial, não o resultado final.
Configuração da linha de extrusão de chapas: componentes e equipamentos
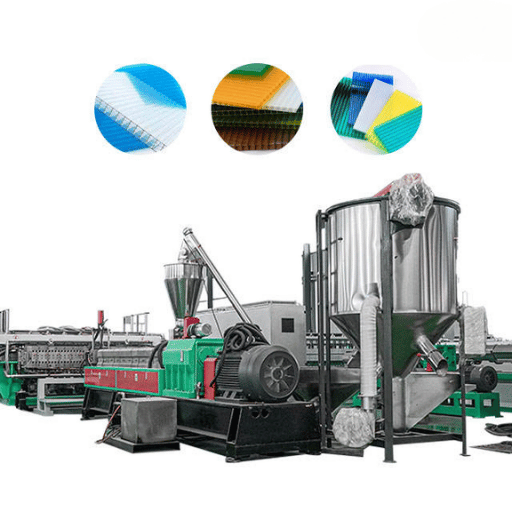
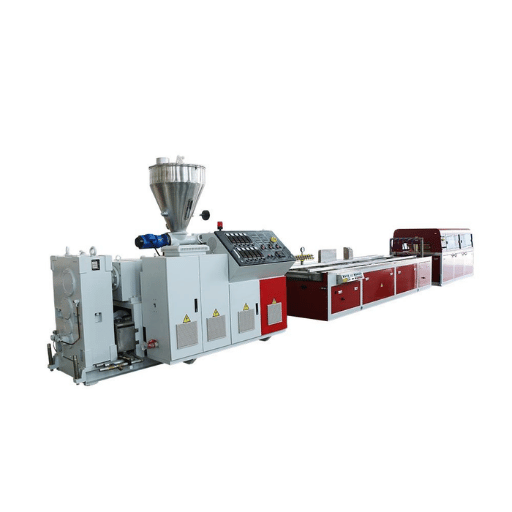
Os modernos sistemas de extrusão para produção de chapas são construídos a partir de sete subsistemas, todos otimizados para a resina e a espessura desejada. A omissão de qualquer um deles é possível, mas quase sempre resulta na transferência da falha para outro subsistema.
- .
Extrusora de rosca simples ou dupla. O coração da fusão. A prensa de rosca simples lida com resina virgem; a prensa de rosca dupla é preferida para compostos, resina reciclada e resinas com alto teor de carga. A relação L/D de 24:1 a 30:1 abrange a maioria dos trabalhos em chapa.
- .
Trocador de tela. Captura a contaminação antes da bomba de engrenagem. Os trocadores de tela contínuos eliminam a interrupção da produção das unidades de placas — algo relevante na execução de fluxos de PCR.
- ✔
Bomba de engrenagem (bomba de fusão). Desacopla a pressão do lado da matriz da saída da extrusora. Uma atualização de alto impacto para chapas de baixa espessura e a mais fácil de instalar.
- ✔
Misturador estático (opcional). Homogeneiza a temperatura e a cor da massa fundida antes da matriz. Obrigatório em linhas de dosagem de masterbatch ou coextrusão.
- ✔
Matriz de folha. A geometria de cabide é a padrão; matrizes em T e de dupla flexibilidade são usadas para trabalhos de largura estreita ou coextrusão. A resolução do parafuso de fixação determina a precisão com que você pode corrigir o perfil CD.
- ✔
Conjunto de calibração de três rolos. Existem configurações de empilhamento descendente, ascendente, em J ou vertical; a melhor escolha depende da faixa de temperatura da chapa e do layout a jusante. Os cilindros possuem uma leve curvatura para compensar a deflexão sob carga.
- ✔
Recolhimento, aparo de bordas e enrolador/cortador. Os mecanismos de tração servoacionados fecham o circuito com o sensor de espessura; um extrator lento que lê material de espessura grossa acelera automaticamente. A recuperação de aparas de borda (trituração e alimentação em linha) reduz a demanda de resina virgem.
A capacidade de produção varia de acordo com o tamanho da extrusora e a velocidade da rosca. Linhas de laboratório e piloto operam em torno de 30 kg/h; a linha de produção usual de embalagens de alimentos em PP/PET opera na faixa de 200 a 800 kg/h; linhas de termoformagem de alta velocidade para chapas de PET, com capacidade de 900 a 1,200 kg/h, são comuns para alimentação por múltiplas extrusoras e acionamentos de alto torque. A seleção do equipamento de extrusão para atender a um novo programa de produção de chapas quase sempre começa com a meta de volume e se divide em fatores como tamanho da rosca, capacidade da bomba de engrenagem e largura da matriz.
Parâmetros críticos do processo: Controle de temperatura, pressão e taxa de resfriamento
Três circuitos fechados determinam se uma linha de produção envia produto final de qualidade superior, de primeira linha ou sucata: estabilidade da temperatura de fusão, estabilidade da pressão de fusão e controle do sistema de resfriamento. Cada um possui uma faixa de valores-alvo conhecida e é viável com os equipamentos disponíveis atualmente.
- ✔
Temperatura de fusão: manter dentro de ±2 °C do ponto de ajuste por zona. Mesmo uma variação de 2 a 3 °C altera a viscosidade do polímero o suficiente para ser perceptível na espessura da camada de polímero. O controle PID multizona com resfriamento independente a ar ou água é a solução padrão.
- ✔
Pressão de fusão: a bomba de engrenagem reduz a oscilação a uma fração dos valores de uma extrusora sem bomba. A redução exata depende do projeto da rosca e da consistência da alimentação, mas a chapa alimentada por bomba é o que torna possível um perfil de espessura de ±0.5%.
- ✔
Taxa de resfriamento do sistema: a temperatura da superfície do rolo controla a cristalinidade. Um profissional que discutia o resfriamento de PP no fórum r/plastic resumiu a questão de forma clara: "Temperaturas mais altas significam taxas de resfriamento mais baixas e, portanto, menor cristalinidade", o que afeta diretamente o módulo e o brilho da superfície em resinas semicristalinas.
Qual o papel do controle de temperatura na extrusão de chapas?
A temperatura atua como a variável principal. Ela determina a viscosidade da massa fundida (e, portanto, a pressão da massa fundida), controla a taxa de resfriamento (e, consequentemente, a cristalinidade e a deformação) e garante um tempo de permanência estável sem degradação de resinas sensíveis ao calor. As linhas avançadas operam com controle de cilindro multizona com resolução de 1 °C, implementam aquecedores elétricos na matriz que compensam a perda de pressão na matriz e incorporam cilindros de resfriamento controlados individualmente, de modo que a folha entra e sai da pilha com um perfil de temperatura específico, em vez de um aleatório.
O controle de espessura completa o ciclo. Um medidor sem contato — medidor beta para medição de massa absoluta, raio-X ou infravermelho para medição relativa — percorre a largura da chapa, fornece um perfil ao controlador e ajusta os atuadores do parafuso de fixação em tempo real. A referência de controle de espessura da Divisão de Extrusão da SPE recomenda um perfil médio com precisão de 0.5% ou melhor, e bons sistemas de controle automático de espessura (CAE) podem atingir esse objetivo sem intervenção do operador. O ganho de espessura é proporcional: uma melhoria de 1% na uniformidade da espessura em uma linha de 600 kg/h se traduz em aproximadamente 6 kg/h de resina que você deixa de pagar pelo frete.
Aplicações industriais: Embalagens, Automotivo, Construção, Médico
As chapas de plástico extrudado são então direcionadas para quatro mercados finais que, coletivamente, absorvem a maior parte da produção de chapas de plástico. As aplicações da extrusão de chapas se agrupam principalmente nas categorias abaixo.
| Setor | Produtos típicos em folha | Resinas dominantes |
|---|---|---|
| Embalagem de alimentos | Bandejas, blisters, recipientes para frios, tampas | PET / APET / CPET, PP, PS |
| Automotiva | Painéis de portas, forros de porta-malas, substrato de painéis de instrumentos | ABS, HDPE, PP/TPO |
| Construção | Envidraçamento, divisórias, sinalização, coberturas de piscinas | PC, PVC, PMMA |
| Produtos para uso Médico | Embalagens blister rígidas, bases para bandejas, divisórias | PET-G, PVC, PP |
A Figura 1 mostra como, em circunstâncias normais, o cenário real se apresenta quando analisado de forma mais ampla. Além da perspectiva macro, esse fator entra na equação ao dimensionar a capacidade produtiva. De acordo com a Grand View Research , o mercado global de plásticos extrudados crescerá a uma taxa composta de crescimento anual (CAGR) de 3.9% entre 2024 e 2030, atingindo US$ 221.18 bilhões. Diferentes fatores de mercado impulsionarão esse crescimento desigual, com as embalagens rígidas para alimentos liderando a demanda por plásticos devido ao crescimento do volume de produtos provenientes do comércio eletrônico e de embalagens de refeições prontas.
Extrusão de chapas vs. calandragem vs. moldagem por injeção: quando escolher cada um?
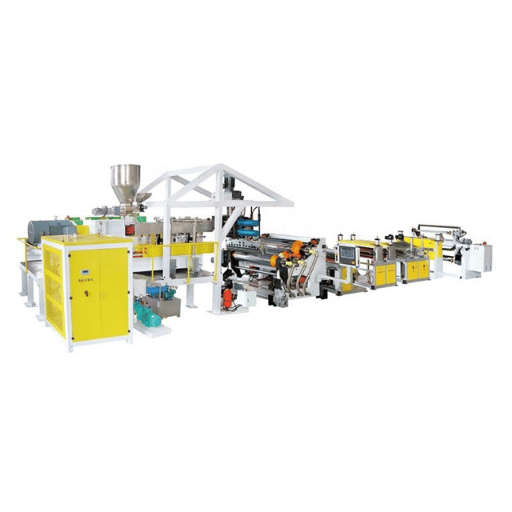
Três processos compartilham sobreposições em algumas aplicações e separações quase totais em outras. As vantagens práticas da extrusão de chapas se manifestam em faixas específicas de volume e espessura, e não de forma geral. Uma comparação precisa não é entre A e B, mas sim qual processo é superado pelo outro em uma determinada combinação de volume, espessura e material.
O Modelo das 3 Perguntas para Escolher a Extrusão de Chapas
- Quantos metros lineares por ano? Para volumes inferiores a ~50,000 m de chapa acabada, a termoformagem de uma chapa matriz adquirida, em vez da fabricação interna, torna-se mais vantajosa economicamente. Acima desse volume, a extrusão interna começa a cobrir o ponto de retorno do investimento e amortização. Acima de 500,000 m, operações dedicadas com múltiplas linhas de produção ou calandragem oferecem a vantagem em termos de custo.
- Qual a espessura e largura? O mercado de extrusão de chapas aqui varia de 0.25 mm a cerca de 12 mm. Abaixo de 0.25 mm, a extrusão de filme fundido ou soprado também tem viabilidade econômica consolidada. Acima de aproximadamente 12 mm, utiliza-se extrusão de placas ou moldagem por compressão.
- Quantos materiais? Quantas camadas? Uma monocamada de um único material é trivial. A coextrusão de múltiplas resinas, com 5 ou mais camadas, exige um bloco de alimentação diferente e um orçamento de matriz diferente — se não houver barreira ou função decorativa, não se deve pagar pela quantidade de camadas.
✔ A extrusão de chapas é a melhor opção quando
- O objetivo é obter um produto plano contínuo.
- A espessura varia de 0.25 a 12 mm.
- O orçamento para ferramentas é limitado: as matrizes de extrusão custam de 80 a 90% menos que os moldes de injeção (de acordo com a análise da Xometry).
- Você pode usar bobinas de chapa para amortecer a conversão subsequente.
⚠ Opte por calandragem ou injeção em vez de quando
- O volume anual excede a viabilidade econômica da calandragem (especialmente em grandes volumes de PVC rígido).
- A peça final possui geometria 3D ou características de precisão - moldagem por injeção.
- Requisitos de espessura da chapa: tolerância inferior a 0.05 mm na largura - calandragem com conjuntos de rolos de engrenagem planetária.
Defeitos comuns e solução de problemas: Empenamento, variação de espessura, problemas de superfície
As categorias de defeitos na extrusão de chapas tendem a se agrupar em torno de cinco modos de falha recorrentes. Cada um tem uma causa dominante e uma solução viável em uma primeira tentativa, antes de se recorrer à desmontagem da linha de produção.
| Defeito | Causa dominante | Correção de primeira versão |
|---|---|---|
| Domo de urdidura/folha (TD) | diferencial de temperatura do cilindro de resfriamento | Reduza a temperatura do cilindro inferior; aumente a temperatura do cilindro superior refrigerado (por Guia de resolução de problemas do NatureWorks Ingeo) |
| Centro grosso / bordas finas (CD) | desequilíbrio de temperatura transversal ou terrestre | Ajuste os parafusos de fixação; faça o perfil térmico da matriz (bordas mais quentes); instale ou verifique a barra restritora. |
| Variação periódica da espessura MD | Parafuso desgastado, folga na engrenagem de tração, vibração do rolo compressor | Inspecione a transmissão; verifique a concentricidade do eixo de tração; procure por desgaste da rosca. |
| Pele de tubarão / casca de laranja | Cisalhamento excessivo na borda da matriz, especialmente com graus de PE linear. | Aumentar a temperatura da borda da matriz; diminuir a velocidade da linha; considerar o uso de aditivos para processamento de polímeros. |
| Géis e estrias não derretidas | Contaminação, resina não fundida, falha do secador em PET/PC | Verificar a tela de proteção; verificar o ponto de orvalho do secador; inspecionar a entrada de umidade na garganta de alimentação. |
A maioria das deformações em laminadores termoplásticos é causada por um diagnóstico incorreto do problema na matriz. Antes de ajustar os parafusos de fixação, corrija a diferença de temperatura (delta T) dos cilindros de resfriamento. Usuários da área que mencionaram o resfriamento do polipropileno (PP) no fórum r/plastic chegaram à mesma conclusão: a temperatura dos cilindros controla a taxa de resfriamento, a taxa de resfriamento controla a cristalinidade e a variação na espessura do cristal causa a deformação.
Coextrusão: Folhas multicamadas para aplicações de barreira e de alta qualidade
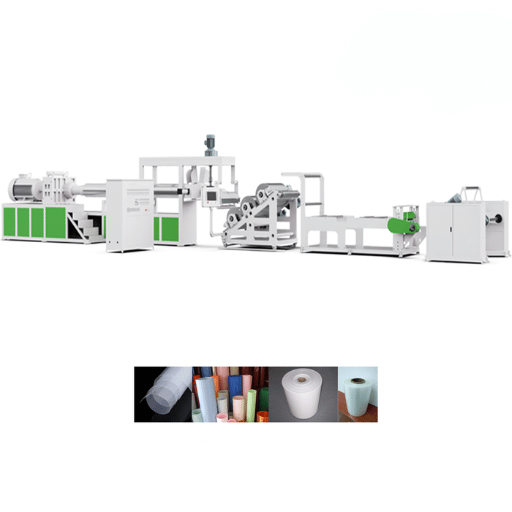
A folha de material único torna-se um problema quando o uso final exige duas propriedades incompatíveis simultaneamente: transparência óptica e barreira ao oxigênio, ou superfície imprimível e contato com alimentos. A coextrusão une camadas incompatíveis, empilhando-as a partir de extrusoras separadas através de um bloco de alimentação/matriz multimanifold em uma única folha laminada.
As arquiteturas de empilhamento mais comuns são AB (duas camadas), ABA (sanduíche com revestimento monométrico em cada lado) e ABABA (cinco camadas com uma resina de barreira central e camadas de ligação simétricas). Linhas de produção para embalagens de alimentos geralmente fabricam empilhamentos de 5 e 7 camadas de PA, EVOH, PP, PE e resinas de ligação; coextrusões de nove camadas são bem documentadas na academia e atendem a uma escala muito maior do que as necessidades da maioria das fábricas na prática.
“A capacidade do EVOH de absorver oxigênio acarreta uma penalidade em termos de sensibilidade à umidade. Ao intercalá-lo entre camadas não hidrofílicas de PE ou PP em uma estrutura coextrudada, essa barreira é comprometida. É por isso que o EVOH é quase totalmente sacrificado na camada intermediária das embalagens de alimentos, nunca chegando a entrar em contato com a superfície.”
O custo não é uma função proporcional ao número de camadas — os blocos de alimentação são escaláveis, os chips não. A transição de três para cinco camadas pode exigir a reconstrução do chip; os fabricantes convivem com o número de camadas depois disso.
O futuro da extrusão de chapas: rPET, bioplásticos e monitoramento da Indústria 4.0
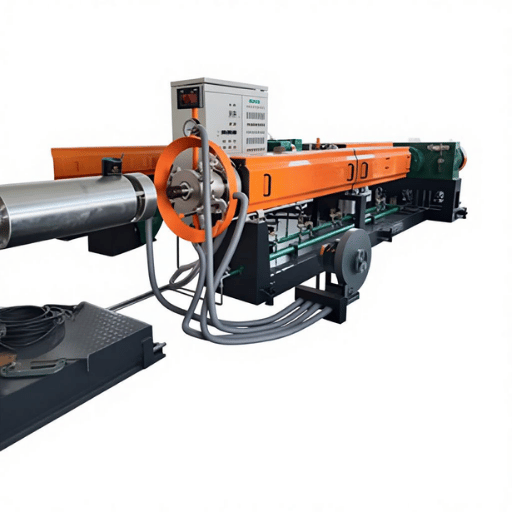
Existem três forças que influenciam o que e como as plantas compram. Não, nenhuma delas é especulativa — cada uma afeta cotações já feitas em 2026.
1. Até que ponto o PET reciclado para contato com alimentos pode ser utilizado? As diretrizes da FDA sobre plásticos reciclados em embalagens de alimentos orientam os processadores de fluxo no procedimento da Carta de Não Objeção (LNO, na sigla em inglês), necessário para aprovar um ou outro material reciclado pós-consumo, com base nas autorizações de polímeros da 21 CFR Parte 177. Na prática, é possível utilizar 100% de rPET em bandejas de alimentos, provenientes de garrafas para contato com alimentos ou outros resíduos considerados seguros, desde que o recipiente da LNO esteja completo: os modos de falha foram quantificados (nível de contaminação e possibilidade de lavagem). Certamente, veremos especificações de marcas exigindo 50% de rPET em 2026.
2. Resinas de base biológica e compostáveis entram em operação. PLA, PBAT, PHA e PVA deixam de ser meras curiosidades de pesquisa e desenvolvimento. As janelas de processo são mais estreitas do que as dos equivalentes petroquímicos e geralmente exigem ajustes de perfil — temperaturas mais baixas no cilindro, resfriamento suave e, possivelmente, um projeto de rosca diferente. Plantas capazes de converter graus de petróleo e de base biológica em um único conjunto de equipamentos superarão as linhas de fluxo único à medida que as demandas dos clientes mudarem.
3. A Indústria 4.0 fecha o ciclo de ponta a ponta. A fábrica combina controle PID multizona, feedback de pressão da bomba de engrenagem, varredura AGC e registro de dados em nível SCADA, gerando uma linha que responde a eventos dentro de faixas de variação sem esperar pela intervenção do operador. O monitoramento de condição — por meio da corrente do motor, vibração da caixa de engrenagens e ciclo de trabalho do aquecedor do cilindro — está passando de listas de recursos específicos do fornecedor para especificações de compra padrão. O grupo de pesquisa de mercado Mordor Intelligence estima que o mercado geral de máquinas para processamento de plástico atingirá US$ 34.72 bilhões em 2026, com uma taxa de crescimento anual composta (CAGR) de 4.53% até 2031, com a receita de linhas inteligentes crescendo mais rápido do que o valor divulgado.
Se você estiver solicitando um orçamento para uma nova linha de produção com previsão de entrega entre 2026 e 2027, as principais conclusões práticas são simples: pergunte aos fornecedores como a linha se qualifica para utilizar 100% de rPET como matéria-prima, quais tipos de resina de base biológica eles testaram e quais dados eles registram. As respostas indicarão se você está solicitando uma linha para 2026 ou uma linha de 2018 convertida.
Perguntas frequentes sobre extrusão de chapas

P: Qual é a faixa de espessura típica produzida por extrusão de chapas?
Ver resposta
P: A extrusão de chapas é adequada para lotes de produção de baixo volume?
Ver resposta
P: Plásticos reciclados como rPET e rHDPE podem ser processados em linhas de extrusão de chapas padrão?
Ver resposta
P: Como a qualidade do produto é monitorada durante a extrusão de chapas?
Ver resposta
P: Qual é o impacto ambiental da extrusão de chapas?
Ver resposta
P: Quais são as precauções de segurança necessárias para operações de extrusão de chapas?
Ver resposta
P: Como o processo de extrusão de chapas se compara ao processo de extrusão de filmes em termos de custo de equipamento?
Ver resposta
Artigos Relacionados
- O que é extrusão? Visão geral do processo e das aplicações industriais. — o conceito upstream que abrange extrusão de perfil, chapa, filme e moldagem por sopro lado a lado
- Máquinas de extrusão de plástico: tipos, seleção e guia de compra — um guia prático para equipamentos que aborda opções de parafusos, cilindros e sistemas de transmissão.
- Termoplásticos: Propriedades, Categorias e Graus Compatíveis com Chapas — referência da família de resinas com o mesmo conjunto de dados de temperatura e mecânicos usado acima
- Máquina extrusora de adesivo termofusível: aplicações em adesivos e chapas especiais — processo adjacente para filmes termofusíveis e camadas adesivas
- Perfil de alumínio 80/20: Estrutura com ranhura em T para pisos industriais — Contraparte de extrusão metálica para infraestrutura de fábrica em torno de linhas de produção de chapas
Sobre esta análise de extrusão de chapas
Este documento foi compilado a partir da terminologia de referência ASTM D883, pesquisas selecionadas sobre processamento, o Manual de Processadores de Extrusão da Dynisco e as orientações da FDA sobre plásticos reciclados. A importância atribuída às faixas de temperatura da matéria-prima, aos dados de tolerância de espessura (0.5% por SPE) e ao processo de Carta de Não Objeção da FDA para uso de 100% rPET em contato com alimentos visa garantir que esses sejam os valores implementados nas novas especificações da fábrica e nas especificações de produtos voltadas para o cliente em 2026.
Referências e fontes
- Terminologia padrão ASTM D883-19 relativa a plásticos — ASTM Internacional
- Avaliação experimental dos efeitos da temperatura e da velocidade da rosca na extrusão de PP, HDPE e PET. — MDPI Sci, revisado por pares
- Guia de Processamento de Filmes de Polietileno — Formosa Plastics Corporation EUA
- Manual do Operador de Processadores de Extrusão Dynisco — Dynisco
- Um guia para extrusão de filmes de poliolefina — LyondellBasell
- Controle de Calibre — Wiki da Divisão de Extrusão da SPE — Sociedade de Engenheiros de Plásticos
- Solução de problemas no processo de extrusão de chapas Ingeo — NatureWorks LLC
- Plásticos Reciclados em Embalagens de Alimentos — Administração de Alimentos e Medicamentos dos EUA
- 21 CFR Parte 177 — Aditivos alimentares indiretos: Polímeros — Código de Regulamentos Federais dos EUA
- Relatório sobre o tamanho e o crescimento do mercado de plásticos extrudados 2024–2030 — Pesquisa Grand View
- Relatório de Mercado de Máquinas para Processamento de Plástico 2026–2031 — Inteligência de Mordor
- Filmes com tecnologia de coextrusão de nove camadas e desempenho de barreira EVOH — Instituto de Tecnologia de Rochester