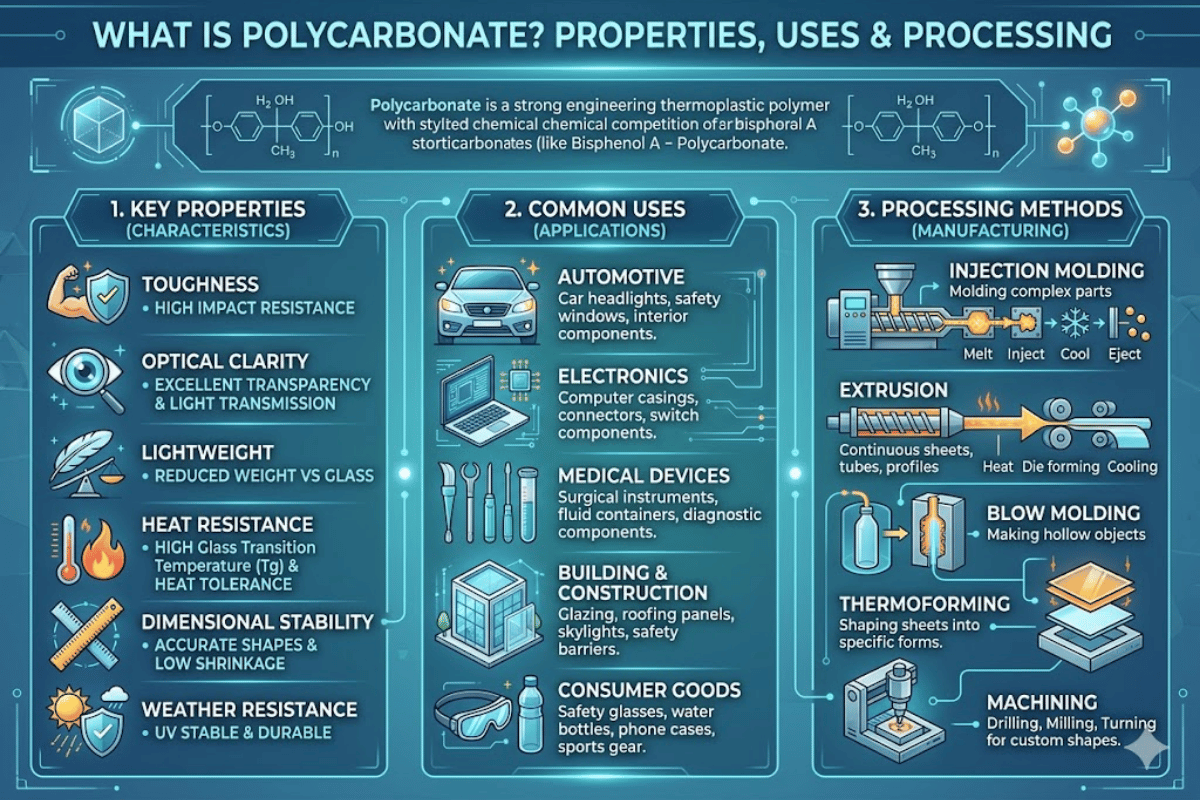
Policarbonato: la plastica praticamente indistruttibile alla base di vetri di sicurezza, lenti e pannelli industriali.
Specifiche rapide: Policarbonato (PC)
| Nome chimico | Bisfenolo A policarbonato (BPA-PC) |
| Densità | 1.²0–1.22 g/cm³ |
| Resistenza all'urto Izod (con intaglio) | 600–850 J/m (ASTM D256) |
| Trasmissione di luce | 88–92% (foglio da 3 mm) |
| Temperatura di transizione vetrosa (Tg) | 147 ° C |
| Intervallo di temperatura di servizio | da −40 °C a 130 °C continui |
| Indice di rifrazione | 1.584-1.586 |
| UL 94 Infiammabilità | V-2 (gradi standard); V-0 (gradi ignifughi) |
Il policarbonato è tra i termoplastici tecnici più utilizzati al mondo, con una produzione annua di circa un miliardo di chilogrammi. Lo troviamo alla base di vetri antiproiettile, occhiali di sicurezza, lenti dei fari automobilistici e pannelli di copertura per serre: ovunque sia necessario un materiale in grado di assorbire impatti improvvisi senza rompersi o incrinarsi. Questa guida illustra le proprietà del policarbonato a livello molecolare, lo confronta con l'acrilico e il vetro con dati di test reali e descrive i processi di estrusione e taglio laser utilizzati per trasformarlo in prodotti finiti.
Cos'è il policarbonato?
Il policarbonato (PC), un polimero termoplastico, presenta gruppi carbonato (-O-CO-O-) incorporati nella sua catena principale. La sua unità ripetitiva ha la formula chimica (C₁₆H₁₄O₃)ₙ e appartiene alla famiglia dei poliesteri.
La maggior parte del policarbonato prodotto commercialmente inizia con il bisfenolo A (BPA) e il fosgene, che vengono sottoposti a una fase di policondensazione. Il BPA conferisce alla catena gli anelli aromatici che donano rigidità e un'elevata temperatura di transizione vetrosa (Tg), mentre i legami carbonatici interposti conferiscono alla molecola una flessibilità sufficiente a permettere al materiale di deformarsi anziché rompersi sotto pressione. È questo equilibrio tra segmenti aromatici rigidi e legami carbonatici flessibili che consente alla plastica in policarbonato di essere trasparente pur apparendo quasi indistruttibile.
Preparato per la prima volta nel 1953 da Hermann Schnell presso la Bayer di Uerdingen, in Germania , nella stessa settimana Daniel Fox della General Electric lo commercializzò tramite Pittsfield, Massachusetts. Il nome commerciale Makrolon della Bayer fu introdotto nel 1955 e la produzione commerciale iniziò nel 1958. Il nome commerciale Lexan della GE fu lanciato negli Stati Uniti nel 1960 (ora di proprietà di SABIC).
Questi sono ancora i due marchi più noti nel mondo del policarbonato (a parte Covestro, proprietaria della linea Makrolon). Sorprendentemente, la stessa chimica di base che Schnell e Fox sperimentarono per la prima volta nel 1953, BPA più fosgene, è tuttora alla base della produzione commerciale di policarbonato.
Proprietà principali del policarbonato
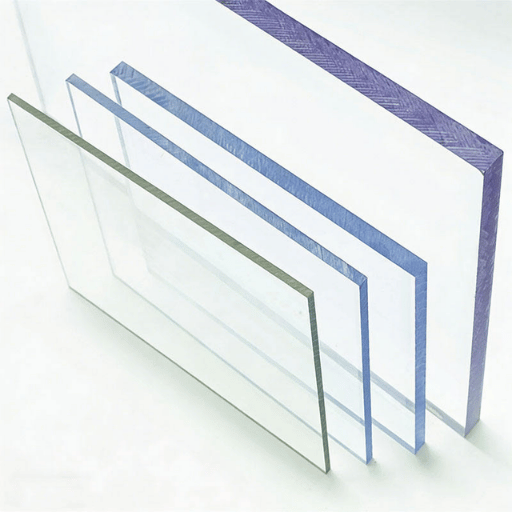
Le proprietà del policarbonato comprendono una combinazione insolita di caratteristiche: elevata resistenza agli urti, trasparenza ottica, stabilità termica e isolamento elettrico, il tutto in un materiale che pesa circa la metà del vetro.
| Proprietà | Valore | Standard di prova |
|---|---|---|
| Resistenza all'urto Izod (con intaglio) | 600–850 J/m | ASTM D256-24 |
| Trasmissione di luce | >90% (foglio da 3 mm) | - |
| Resistenza alla trazione | 55–75 MPa | ASTM D638 |
| Modulo di Young | 2.0–2.4 GPa | - |
| Temperatura di transizione del vetro | 147 ° C | DSC |
| Deflessione termica (1.8 MPa) | 128-138 ° C | ASTM D648 |
| Volume resistività | 10¹²–10¹⁴ Ω·m | IEC 60093 |
| Conduttività Termica | 0.19–0.22 W/(m·K) | - |
La resistenza agli urti è la proprietà più comune. Il policarbonato offre una resistenza agli urti 250 volte superiore a quella del vetro standard, circa 30 volte maggiore di quella dell'acrilico, come misurato dal test Izod con intaglio secondo la norma ASTM D256. In parole semplici, una lastra di policarbonato da 3 mm può resistere a un colpo di martello senza incrinarsi o rompersi, un test che distrugge completamente lastre di vetro e acrilico di spessore equivalente.
La trasparenza ottica è superiore a quanto la maggior parte delle persone si aspetti. Il policarbonato amorfo trasmette oltre il 90% della luce visibile attraverso una lastra di 3 mm, un valore paragonabile a quello del vetro float. Con un indice di rifrazione compreso tra 1.584 e 1.586, il materiale gestisce la rifrazione controllata della luce in modo sufficientemente efficace per lenti di occhiali e obiettivi fotografici, dove la precisione ottica è fondamentale.
L'intervallo di temperatura operativa va da -40 °C a 130 °C in servizio continuo. Con una Tg di 147 °C, il policarbonato non fonde realmente fino a temperature ben superiori a 155 °C, che sono di gran lunga più elevate rispetto all'acrilico. Ciò conferisce al policarbonato un significativo vantaggio in termini di prestazioni termiche rispetto all'acrilico, che inizia ad ammorbidirsi intorno agli 80 °C.
Un secondo elemento ad alte prestazioni del policarbonato è l'isolamento elettrico. Con una resistività volumetrica di 10¹²–10¹⁴ Ω·m e una costante dielettrica di 2.9 a 1 MHz, il policarbonato funge da efficace isolante elettrico negli involucri dei prodotti, nelle pellicole per condensatori e nei pannelli diffusori a LED.
📐 Nota tecnica
La radiazione UV è la principale minaccia alla durata del materiale. Il policarbonato non rivestito esposto alla luce solare non filtrata inizierà a ingiallire entro 5-7 anni, poiché la radiazione UV rompe le catene polimeriche superficiali. Per qualsiasi installazione in ambienti esterni esposti alla luce solare – tetti, vetrate, pannelli per serre – richiedete lastre o pannelli stabilizzati ai raggi UV con rivestimenti di protezione UV coestrusi conformi alla norma ASTM G154. I pannelli con rivestimento UV non solo durano otto anni in più, ma mantengono la loro trasparenza visiva indefinitamente dall'ordine.
Policarbonato contro acrilico contro vetro
I criteri di selezione tra acrilico, vetro e policarbonato dipendono dalla proprietà che si ritiene più critica: la tabella seguente mostra dati di test effettivi, non classifiche soggettive.
| Proprietà | policarbonato | Acrilico (PMMA) | Float Glass |
|---|---|---|---|
| Izod Impact (con tacca) | 600–850 J/m | 16–22 J/m | 2–3 J/m |
| Trasmissione della luce (3 mm) | 88-92% | 92% | 90% |
| Resistenza alla trazione | 55–75 MPa | ~ 80 MPa | 30–90 MPa (variabile) |
| Densità (g / cm³) | 1.20 | 1.18 | 2.50 |
| Temp. massima di servizio | 130 ° C | 80 ° C | 300 °C+ |
| Resistenza ai graffi | Basso (necessita di rivestimento protettivo) | Moderato | Alto |
| Resistenza ai raggi UV (senza rivestimento) | Scarso — ingiallimento in 5-7 anni | Buono: stabilità intrinseca ai raggi UV | Ottimo |
Un paio di fatti che si confermano spesso sul campo: in termini di resistenza alla trazione (~80 MPa) e alla flessione (~115 MPa), l'acrilico supera effettivamente il policarbonato (~55-75 MPa di resistenza alla trazione, ~90 MPa di resistenza alla flessione). La resistenza all'impatto è 30-40 volte superiore, ma per i carichi statici l'acrilico può essere la scelta migliore. Laddove resistenza e trasparenza sono entrambe importanti sotto carichi statici prolungati, l'acrilico può sostituire il vetro in modo più efficace del policarbonato.
📐 Nota tecnica
Il policarbonato viene spesso definito "indistruttibile", ma in presenza di determinate sostanze chimiche questa affermazione non è corretta. Solventi aromatici (toluene, acetone, MEK) e alcune soluzioni basiche possono indurre fessurazioni da stress ambientale anche in assenza di sollecitazioni meccaniche aggiuntive. Prima di progettare componenti in policarbonato destinati ad ambienti potenzialmente incompatibili, è fondamentale verificare la compatibilità chimica. In caso di esposizione a sostanze chimiche, è consigliabile valutare l'utilizzo di vetro o acrilico.
Vantaggi e limiti del policarbonato
✔ Vantaggi
- Resistenza agli urti del vetro 250 volte superiore (test Izod con intaglio)
- Trasmissione della luce superiore al 90%: chiarezza ottica paragonabile a quella del vetro.
- Ampio intervallo di temperatura di esercizio: da -40 °C a 130 °C
- La metà del peso del vetro a parità di spessore
- Termoformabile, stampabile a iniezione ed estrudibile
- Sono disponibili versioni ignifughe (UL 94 V-0).
- Isolante elettrico efficace (10¹²–10¹⁴ Ω·m)
⚠ Limitazioni
- Si graffia più facilmente del vetro o dell'acrilico senza rivestimento indurente
- La degradazione dovuta ai raggi UV provoca ingiallimento in 5-7 anni (se non rivestito).
- Contiene BPA: le restrizioni normative si stanno inasprendo (vedi sotto).
- Attaccato da solventi aromatici, detergenti alcalini, ammoniaca
- Costo superiore rispetto alle materie plastiche di base (PE, PP, PVC)
- Resistenza alla trazione e alla flessione inferiore rispetto all'acrilico
La questione del BPA. Il policarbonato, prodotto con bisfenolo A, è stato oggetto di dibattito in quanto potenziale materiale a contatto con gli alimenti. La FDA statunitense considera il BPA presente nel policarbonato certificato sicuro ai livelli attuali di esposizione alimentare, ma ha stabilito che il policarbonato non può essere utilizzato in biberon e tazze per neonati per motivi di salute. Nel 2024, i paesi europei hanno annunciato un divieto formale del BPA nei materiali a contatto con gli alimenti, la decisione più restrittiva a livello mondiale su questa sostanza. Per le applicazioni al di fuori del contatto con gli alimenti, al momento non sussistono preoccupazioni normative. Per gli usi a contatto con gli alimenti, le alternative al policarbonato prive di BPA e le resine copoliestere come Eastman Tritan hanno in gran parte sostituito il policarbonato tradizionale.
Un errore comune nelle specifiche: richiedere policarbonato standard senza rendersi conto che qualsiasi estruso o pannello utilizzato in applicazioni di vetratura o copertura esterna ingiallirà dopo due o tre anni e le prestazioni di trasmissione luminosa del vetro diminuiranno. Fonti del settore concordano sul fatto che, una volta che un pannello presenta ingiallimento, è troppo tardi. L'ingiallimento è permanente e l'unica soluzione è sostituire l'intero pannello. Specificare sempre un tipo stabilizzato ai raggi UV.
Applicazioni comuni del policarbonato
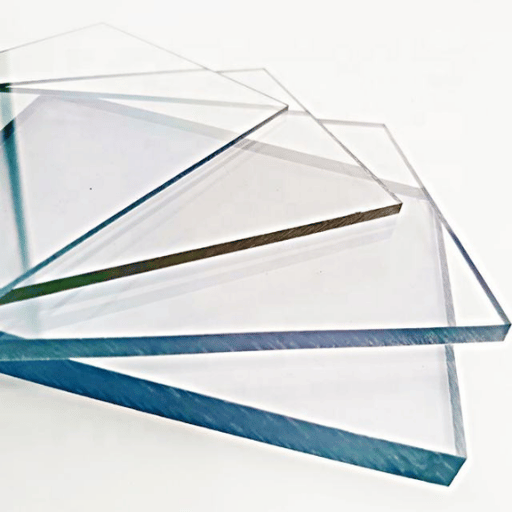
Il policarbonato è comunemente utilizzato in molti settori che richiedono una combinazione di trasparenza e resistenza agli urti, stabilità termica o isolamento elettrico. Grazie alla sua resistenza agli urti, il PC trova impiego in numerose applicazioni, tra cui edilizia, settore automobilistico, dispositivi di sicurezza, elettronica e dispositivi medici. A livello globale, il mercato del policarbonato si attestava a circa 20.6 miliardi di dollari nel 2024 , con il settore dei componenti elettronici ed elettrici come principale segmento di utilizzo finale.
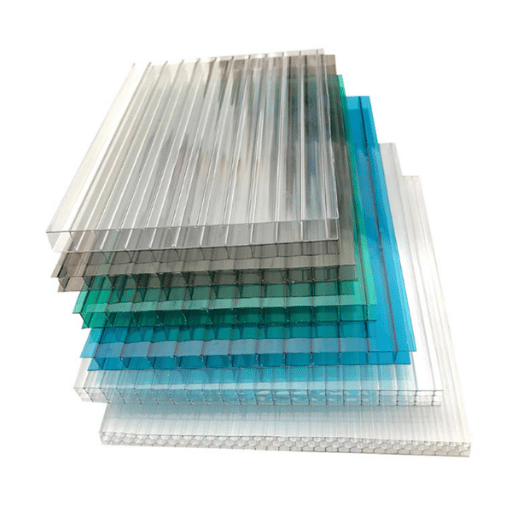
Edilizia e architettura: lastre e pannelli in policarbonato vengono utilizzati come coperture per serre, tettoie per auto, lucernari e passerelle coperte. Le lastre estruse a parete multipla offrono proprietà di isolamento termico di gran lunga superiori al vetro singolo, con un peso pari a un terzo. Anche le barriere antirumore lungo le autostrade spesso utilizzano pannelli in policarbonato.
Settore automobilistico: lenti dei fari, alloggiamenti dei fanali posteriori, quadri strumenti e pannelli del tetto apribile sono tutti componenti automobilistici realizzati in policarbonato perché questo materiale resiste agli impatti con i sassi che frantumerebbero il vetro. Il policarbonato può essere stampato a iniezione in forme curve complesse mantenendo la trasparenza ottica, motivo per cui è il materiale dominante per i componenti trasparenti in ambito automobilistico.
Sicurezza e protezione: il vetro antiproiettile comune è costituito da strati laminati di policarbonato e vetro. Prodotti come scudi antisommossa, occhiali di sicurezza, visiere e protezioni per macchinari si affidano al policarbonato per assorbire impatti ad alta energia senza rompersi o incrinarsi. Il policarbonato è comunemente utilizzato nei dispositivi di protezione individuale perché soddisfa i criteri di resistenza agli urti di standard come ANSI Z87.1.
Elettronica: contenitori elettrici, pannelli diffusori a LED, pellicole per condensatori e alloggiamenti per connettori beneficiano dell'elevata produttività del policarbonato in termini di resistenza alla fiamma (classi V-0), isolamento elettrico e stabilità alle alte temperature.
Ottica: Le lenti per occhiali, obiettivi per fotocamere e dischi ottici (CD, DVD, Blu-ray) utilizzano il policarbonato per la sua elevata trasparenza ottica e l'indice di rifrazione di 1.584. Una lente in policarbonato è 10 volte più resistente agli urti rispetto a una tipica lente in plastica CR-39, motivo per cui il policarbonato è la scelta standard per gli occhiali da vista e gli occhiali di sicurezza per bambini.
Settore medicale: Il policarbonato di grado medicale è utilizzato in applicazioni mediche quali strumenti chirurgici, involucri per macchine per dialisi, dispositivi per la somministrazione di farmaci e involucri per ossigenatori. Può sopportare la sterilizzazione (fino a 25 kGy), l'autoclavaggio a vapore e i processi di sterilizzazione con ossido di etilene.
Quadro di selezione delle applicazioni
- Priorità di impatto (vetro di sicurezza, protezioni per macchinari, DPI) → Policarbonato
- Farlig rusftet nedis. Ridoduz + vejret (signering, udstillingen, akvarium osv.) Akryl
- Temperatura + resistenza chimica (forni, attrezzature da laboratorio) Vetro temperato
- Impatto + impatto + risparmio di peso (auto, airlt): policarbonato
- Vetrate interne sensibili al costo (cornici, espositori per negozi) → Acrilico
Come viene lavorato il policarbonato
Il policarbonato viene prodotto sotto forma di pellet o granuli che vengono poi modellati in lastre, profili, pellicole e pezzi stampati utilizzando diversi metodi standard di lavorazione dei termoplastici. Questo materiale è utilizzato in numerose applicazioni perché può essere facilmente lavorato mediante estrusione, stampaggio a iniezione, termoformatura e taglio laser. Un requisito universale per tutti i metodi è che il policarbonato deve essere completamente essiccato prima della lavorazione. Un'umidità residua superiore allo 0.02% provoca idrolisi durante la lavorazione a caldo, con conseguente formazione di striature, riduzione della resistenza all'urto e difetti superficiali.
| Metodo | Temperatura di fusione/barile | Prodotti tipici |
|---|---|---|
| Estrusione di fogli/film | 230-280 ° C | Fogli piani, pannelli multistrato, pellicola |
| Estrusione del profilo | 250-300 ° C | Tubi, canali, profili personalizzati |
| Stampaggio a iniezione | 280-320 ° C | Lenti, custodie, ingranaggi, connettori |
| termoformatura | 180–210 °C (temperatura della lamiera) | Protezioni per macchinari, coperture, lucernari |
| Taglio laser CO₂ | 50–100 W (potenza del fascio) | Lastre tagliate fino a 3 mm, con finitura dei bordi |
Lastre di policarbonato, sistemi a parete multipla e profili continui sono tutti lavorati mediante estrusione. Per la tipica lavorazione per estrusione, l'estrusore comunemente impiegato è un estrusore monovite con doppia vite di dosaggio a transizione (nell'intervallo 25-30 L/D e rapporto di compressione 2.25:1), i riscaldatori del cilindro mantengono una temperatura da 230 °C a 300 °C a seconda del prodotto e della formulazione del grado. Il DHD viene utilizzato prima dell'alimentazione nell'estrusore; un minimo di quattro ore di pre-essiccazione a 120 °C mediante essiccatore a deumidificazione (con punto di rugiada di 12 °C).
Per ottenere un'omogeneizzazione adeguata del composto, si impiega un tempo di permanenza prolungato tramite un estrusore bivite per miscelare intensamente il PC e disperderlo moderatamente con additivi selezionati come fibra di vetro, ritardante di fiamma e ABS.
Lo stampaggio a iniezione viene utilizzato per componenti in policarbonato con geometrie 3D complesse: lenti per fari, custodie per apparecchiature elettriche, involucri per dispositivi medici. Le temperature di fusione sono comprese tra 280 e 320 °C, mentre le temperature dello stampo tra 80 e 120 °C. Temperature dello stampo più elevate contribuiscono a ottenere una finitura superficiale ottimale e a ridurre le tensioni interne (importante per materiali ottici trasparenti).
La termoformatura, studiata a livello universitario, è un processo in cui lastre di policarbonato estruso vengono modellate su stampi a temperature comprese tra 180 e 210 °C. Questa tecnica è comunemente utilizzata per la produzione di protezioni per macchinari, lucernari e grandi coperture in plexiglas, dove i costi degli stampi per lo stampaggio a iniezione risulterebbero antieconomici.
Il taglio laser standard con laser a CO2 produce tagli netti e precisi su lastre di policarbonato fino a circa 3 mm di spessore. Livelli di potenza compresi tra 50 e 100 W non hanno causato scolorimento dei bordi se combinati con una velocità di avanzamento di circa 70 mm/s. L'assistenza ad aria durante il processo di taglio ha inoltre ridotto la carbonizzazione dei bordi.
Eseguire più passaggi a bassa potenza su una lamiera più spessa ha prodotto risultati più puliti rispetto a un singolo passaggio a bassa velocità di avanzamento.
Il policarbonato non essiccato è di gran lunga la principale causa di pezzi difettosi nei processi di estrusione e stampaggio a iniezione. Striature argentee (segni di splay), bolle o una minore resistenza all'urto nei pezzi finiti sono indicative di un problema dell'essiccatore e dovrebbero indurre a un'indagine sull'essiccatore stesso. Anche un livello di umidità dello 0.03% è sufficiente a innescare la degradazione idrolitica durante la lavorazione a caldo.
Domande frequenti
D: Il policarbonato è semplicemente plastica?
Visualizza risposta
D: Quali sono gli svantaggi del policarbonato?
Visualizza risposta
D: Il policarbonato è dannoso per la salute umana?
Visualizza risposta
Il policarbonato solido utilizzato per articoli non alimentari (finestre, lenti, contenitori), anche a diretto contatto con gli alimenti, non rappresenta una minaccia per la salute. La questione è se il BPA venga rilasciato dai contenitori in policarbonato nei nostri alimenti e bevande, ad esempio ad alte temperature. A livelli di contatto standard, gli Stati Uniti
La FDA afferma che il BPA è sicuro, mentre nell'UE è stato vietato in tutti gli alimenti nel 2024. Per le applicazioni a contatto con gli alimenti, i copoliesteri privi di BPA hanno quasi completamente sostituito il policarbonato.
D: Il policarbonato può essere riciclato?
Visualizza risposta
D: Il policarbonato ingiallisce col tempo?
Visualizza risposta
D: Il policarbonato può essere tagliato al laser?
Visualizza risposta
Avete bisogno di attrezzature per la compounding o la produzione di lastre di policarbonato?
Informazioni su questa guida ai materiali
Questa scheda informativa sul policarbonato è stata redatta a partire da dati di prova ASTM pubblicati, tabelle di riferimento dei polimeri, documenti normativi FDA e dati di processo della divisione estrusione della Society of Plastics Engineers (SPE). I valori numerici delle proprietà indicano intervalli tipici per il policarbonato BPA per uso generale; miscele specifiche, additivi e stabilizzanti UV possono influenzare le proprietà. Per specificare le dimensioni delle attrezzature per l'estrusione e la compounding, comunicateci il volume di produzione desiderato e la forma del prodotto.
Riferimenti e fonti
- Policarbonato — Wikipedia — Proprietà dei polimeri, storia e dati di produzione
- ASTM D256-24: Metodi di prova standard per la determinazione della resistenza all'impatto del pendolo Izod delle materie plastiche — ASTM Internazionale
- Bisfenolo A (BPA): utilizzo in applicazioni a contatto con gli alimenti — Food and Drug Administration degli Stati Uniti
- Analisi delle dimensioni e delle quote di mercato del policarbonato (PC). — Intelligence di Mordor
- Guida al processo di estrusione del policarbonato — Divisione Estrusione della Society of Plastics Engineers (SPE)
- Correlazione tra numero di Abbe, indice di rifrazione e temperatura di transizione vetrosa nei polimeri di policarbonato — Istituti Nazionali della Sanità (PMC)
Articoli Correlati
- Estrusore bivite per compounding di polimeri – Specifiche delle apparecchiature per la lavorazione di miscele di policarbonato