Il materiale acrilico spiegato: dalla chimica del PMMA alla lavorazione laser
Specifiche rapidi
| Nome chimico | Poli(metil metacrilato) / PMMA |
| Densità | 1.18 g/cm³ (circa il 50% più leggero del vetro) |
| Trasmissione di luce | 92% della luce visibile |
| Forza d'impatto | Da 10 a 17 volte più resistente del vetro standard. |
| Deflessione termica | 95 °C (203 °F) a 0.46 MPa secondo ASTM D648 |
| Indice di rifrazione | 1.49 a 589.3 nm |
| Resistenza ai raggi UV | Non ingiallisce all'esterno per oltre 10 anni (ASTM D4329) |
L'acrilico si colloca all'incrocio tra trasparenza ottica e stabilità meccanica. Pur trasmettendo il 92% della luce visibile (meglio del vetro float) con la metà del peso, questo materiale sintetico ha sostituito il vetro in migliaia di applicazioni industriali, architettoniche e mediche personalizzate negli ultimi 80 anni. Tuttavia, molti responsabili dello sviluppo di nuovi prodotti e team di approvvigionamento non sanno nemmeno spiegare cosa stanno acquistando quando confrontano la plastica acrilica con il tessuto acrilico, o illustrare la differenza di prezzo tra una lastra acrilica colata e una estrusa.
In questo articolo della guida alla gestione della produzione, analizzeremo questo materiale molto diffuso, dalla sua chimica polimerica, passando per la lavorazione e i parametri pratici di incisione e lavorazione laser CNC che potrete applicare immediatamente allo sviluppo dei vostri prodotti ingegneristici.
Cos'è il materiale acrilico?
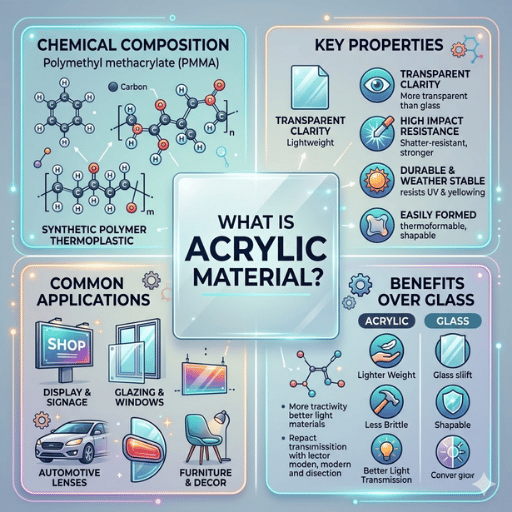
L'acrilico (numero CAS 9011-14-7) è un materiale termoplastico trasparente derivato da un polimero sintetico noto come poli(metilmetacrilato), o PMMA. Questo appartiene alla famiglia dei polimeri acrilici, creati attraverso la polimerizzazione del metilmetacrilato (o MMA). Il monomero di metilmetacrilato (o MMA) fu sintetizzato per la prima volta nel 1928 dal chimico di origine tedesca Otto Röhm e venduto alla Röhm & Haas, che introdusse commercialmente il prodotto nel 1933.
Il PMMA ha formula chimica (C₅O₂H₈)n, dove le unità monomeriche di metacrilato di metile (peso molecolare 100.12 g/mol) si legano tramite polimerizzazione radicalica per formare lunghe catene polimeriche. Quando viene colato in lastre, il materiale plastico risultante è rigido, vetroso e trasmette il 92% della luce visibile, il che lo rende uno dei materiali più trasparenti disponibili per applicazioni ingegneristiche.
A livello commerciale, sul mercato si possono trovare plastiche acriliche commercializzate con diversi marchi, come Plexiglass (originariamente di Röhm), Perspex (Lucite International), Lucite (un marchio storico di DuPont ) e Acrylite (Evonik). Si tratta in tutti i casi dello stesso polimero chimico, senza variazioni nella composizione tra le diverse aziende.
Il termine descrittivo "acrilico" può riferirsi a due "materiali" diversi a seconda del settore. "Plastica acrilica" è sinonimo di lastre trasparenti derivate dal PMMA. Si tratta di un termoplastico rigido e trasparente con elevata trasmissione della luce e resistenza agli agenti atmosferici, utilizzato per segnaletica, protezioni per macchinari e vetrate. In un settore completamente diverso, "acrilico" si riferisce alla "fibra acrilica", un materiale tessile derivato dal polimero sintetico poliacrilonitrile (o PAN). Il poliacrilonitrile è un polimero completamente diverso dal PMMA, con proprietà differenti, utilizzato per maglioni, tessuti acrilici per abbigliamento e filati acrilici per progetti artigianali. In questo articolo, il termine acrilico si riferisce al poli(metilmetacrilato).
Come viene prodotto l'acrilico (PMMA)
Tutta la produzione di acrilico inizia con il monomero di metacrilato di metile, prodotto sinteticamente a partire da acetone e metanolo. Da qui, due processi di confezionamento dei polimeri producono due diversi tipi di acrilico con proprietà molto diverse.
Processo di stampaggio cellulare
Nella colata in cella (detta anche colata in lastre), il monomero di MMA, miscelato con un catalizzatore (un iniziatore come il B2H8), viene versato in una cella composta da due lastre di vetro antiriflesso separate da anelli di gomma flessibili. La cella viene quindi posta in un forno per diverse ore a una temperatura compresa tra 40°C e 90°C, dove polimerizza lentamente formando PMMA con pesi molecolari compresi tra 1,000,000 e 3,000,000 g/mol. Questo processo si traduce in un prodotto a basso stress per unità di volume, privo di tensioni interne e ad alto peso molecolare.
Processo di estrusione
Nel metodo di produzione per estrusione, i pellet pre-polimerizzati di PMMA arrivano alla macchina di estrusione industriale . Dopo essere stati fusi a 220-250 °C, vengono estrusi attraverso una filiera per produrre un nuovo prodotto in fogli continui. Sebbene questo processo sia ora più veloce ed economico, produce un livello di peso molecolare inferiore, intorno a 100,000 g/mol, e un prodotto di base con tensioni residue.
Nelle officine che lavorano entrambi i tipi di materiale, si scopre presto che l'acrilico colato resiste a tolleranze più strette quando lavorato con macchine a controllo numerico (CNC) . Il suo peso molecolare più elevato previene la formazione di crepe sulla superficie lavorata, ovvero le delicate fessurazioni superficiali causate da sollecitazioni meccaniche o dall'attacco di solventi su una lastra sottoposta a stress.
📐 Nota tecnica
Il peso molecolare dell'acrilico colato raggiunge tipicamente 1-3 × 10⁶ g/mol, rispetto a quello estruso che si attesta tra 0.5 e 1 × 10⁵ g/mol. Questa differenza di lunghezza della catena, da 10 a 30 volte superiore, influisce direttamente sulla resistenza alla fessurazione durante la lavorazione. In caso di dubbi sulla stabilità dimensionale o sulla necessità di sigillare i componenti con solventi, si consiglia di richiedere PMMA di grado colato conforme alla classificazione ASTM D788.
Anche le differenze nel processo produttivo sono importanti per la produzione di fibre acriliche. In questo caso non si utilizzano fogli o blocchi, ma si procede con un'operazione completamente separata. Per la produzione di fibre acriliche si utilizza il poliacrilonitrile, disciolto in un solvente, che viene estratto e filato attraverso una filiera mediante un processo di filatura a umido o a secco, entrambi indipendenti dalla colata e dall'estrusione.
Tipi di acrilico: colato vs. estruso

La scelta tra lamiera fusa ed estrusa incide sulla qualità dei bordi di usura e sui costi unitari. Ecco una tabella comparativa delle proprietà misurabili per guidarvi nella scelta.
| Proprietà | Acrilico colato | Acrilico estruso |
|---|---|---|
| Peso molecolare | 1,000,000-3,000,000 g/mol | ~100,000 g/mol |
| Tolleranza di spessore | ± 10-15% | ± 5% |
| Resistenza chimica | Superiore (resiste più a lungo alle screpolature) | Più soggetto a screpolature da solvente |
| Lama di taglio laser | Lucidato a fiamma, trasparente come il vetro | Buono, ma potrebbero formarsi bolle sui bordi tagliati. |
| termoformatura | Restringimento minimo e prevedibile | Può restringersi in modo non uniforme a causa di tensioni interne. |
| Opzioni colore | Praticamente illimitato (colorazione personalizzata) | Portata standard |
| Prezzo (4×8 piedi, 6 mm di spessore) | $ 80-130 USD | $ 50-80 USD |
| Ideale per | Display, componenti ottici, taglio laser | Segnaletica, cornici per quadri, produzione di massa |
Sono stati formulati altri tipi di acrilico più specifici per applicazioni e proprietà meccaniche particolari, come il PMMA modificato per resistere agli urti (con finitura opaca) per le protezioni dei macchinari, e proprietà specifiche per determinati luoghi, come l'acrilico con filtro UV (che blocca determinate lunghezze d'onda per le vetrine dei musei), i pannelli antiabbagliamento a controllo di opacità (definiti da un'incisione chimica della superficie) e l'acrilico a specchio (con rivestimento metallizzato su un lato).
L'errore più comune nell'ordine dei materiali: acrilico estruso per un'esposizione di premi o un trofeo inciso al laser. L'acrilico colato produce un'immagine bianca satinata eccessivamente brillante. L'incisione su acrilico estruso lascia una finitura trasparente grigiastra priva di contrasto visivo. Specificare sempre l'acrilico colato per qualsiasi progetto di incisione laser in cui l'aspetto è importante.
Proprietà principali del materiale acrilico
L'acrilico offre una serie di proprietà ottiche, di resistenza all'usura meccanica e agli agenti atmosferici. Ecco i parametri che guidano le decisioni nella scelta del materiale.
| Proprietà | Valore | Metodo di prova |
|---|---|---|
| Trasmissione di luce | 92% (spettro visibile) | ASTM D1003 |
| Resistenza alla trazione | 55-76 MPa (8,000-11,000 psi) | ASTM D638 |
| Resistenza alla flessione | 83-117 MPa | ASTM D790 |
| Izod Impact (intagliato) | 0.3-0.5 piedi-libbre/pollice | ASTM D256 |
| Durezza | Rockwell M80-M100 | ASTM D785 |
| Transizione vetrosa (Tg) | 105 ° C (221 ° F) | ASTM D3418 |
| Deflessione del calore (HDT) | 95 °C (203 °F) a 0.46 MPa | ASTM D648 |
| Densità | 1.18 g / cm³ | ASTM D792 |
| Assorbimento d'acqua (24 ore) | 0.3-0.4% | ASTM D570 |
La classificazione della resistenza chimica può sembrare prevedibile. L'SPMMA resiste ad acidi, alcali e alifatici diluiti presenti in oli e idrocarburi, mentre cede ai chetoni (l'acetone si separa al contatto), agli idrocarburi clorurati (cloruro di metilene, cloroformio) e ai solventi aromatici (toluene, xilene). Questa debolezza è particolarmente utile: il cloruro di metilene, o persino alcuni adesivi a base di solventi come Weld-On #3, sfruttano questa proprietà e legano permanentemente l'acrilico all'acrilico.
La resistenza agli agenti atmosferici è ciò che distingue veramente l'acrilico dalle altre materie plastiche. Non si appanna né si scolorisce dopo dieci o più anni di esposizione diretta al sole, come dimostrato dai test accelerati secondo lo standard ASTM D4329 . Si confronti questo dato con quello del policarbonato, che ingiallisce entro 5 anni se non rivestito con un materiale protettivo anti-UV su entrambi i lati.
Tenete presente l'unica proprietà a cui prestare attenzione: il polimetilmetacrilato si incendia facilmente a circa 460 °C. In caso di incendio, aspettatevi una vigorosa autocombustione. Per la conformità ai requisiti di ritardanza di fiamma, specificate l'acrilico con un modificatore di ritardanza di fiamma.
✔ Vantaggi
- Chiarezza ottica del 92%: più trasparente del vetro (90%)
- Metà del peso del vetro a parità di spessore
- Resistenza agli urti da 10 a 17 volte superiore a quella del vetro standard.
- Stabilità ai raggi UV per oltre 10 anni senza ingiallimento.
- Facile da lavorare: taglio laser, fresatura CNC, termoformatura
- Riciclabile: può essere depolimerizzato nuovamente in monomero MMA.
- Senza BPA (a differenza del policarbonato)
⚠ Limitazioni
- Minore resistenza all'abrasione rispetto al vetro (si graffia più facilmente).
- Infiammabile: brucia vigorosamente a circa 460 °C.
- Attaccato da acetone, cloroformio, MEK e solventi aromatici
- Temperatura massima di esercizio continuo: solo 80 °C
- Modalità di rottura fragile: formazione di crepe anziché deformazione plastica.
- Sensibile alle tacche: le concentrazioni di stress propagano le crepe
La presenza di graffi sulla superficie è il problema più frequente riscontrato dai clienti. I dati raccolti dai produttori di vetri mostrano che circa il 60% delle richieste di garanzia per l'acrilico è riconducibile a una pulizia impropria: sia la carta assorbente che i detergenti per vetri a base di ammoniaca danneggiano le superfici in PMMA. Utilizzare invece un panno in microfibra con acqua tiepida e sapone neutro o un lucidante specifico per plastica.
Acrilico contro vetro contro policarbonato
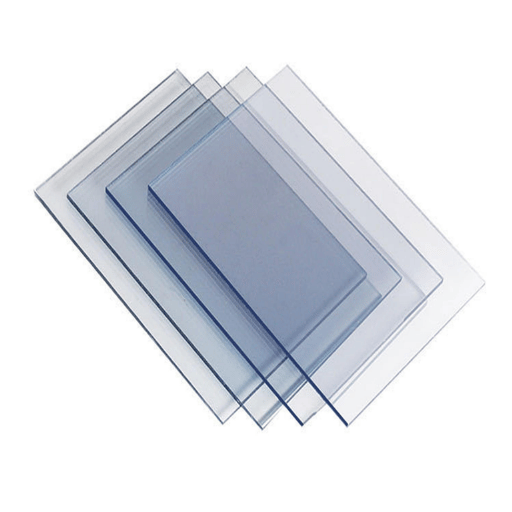
Quando si sceglie un materiale trasparente per un involucro, una vetratura o un'applicazione di visualizzazione, gli ingegneri solitamente riducono la scelta a tre candidati. Ecco un confronto diretto delle loro proprietà, che sono i fattori determinanti nella maggior parte delle decisioni di acquisto.
| Proprietà | Acrilico (PMMA) | Vetro soda-lime | Policarbonato (PC) |
|---|---|---|---|
| Trasmissione di luce | 92% | 90% | 88% |
| Resistenza agli urti (rispetto al vetro) | 10-17× | 1× (linea di base) | ~250× |
| Peso (rispetto al vetro) | ~50% più leggero | Linea di base | ~50% più leggero |
| Resistenza ai graffi | Moderato (può essere migliorato) | Elevata (durezza minerale) | Basso (si graffia facilmente) |
| Temp. massima di servizio | 80 ° C | 250°C+ | 120 ° C |
| Resistenza ai raggi UV | Eccellente (intrinseco) | Ottimo | Scarso (giallastro senza rivestimento) |
| Taglio laser | Eccellente (laser CO2) | Non praticabile | Scarsa qualità (scolorimento, fumi tossici) |
Scegliere il materiale giusto è semplice una volta individuati i limiti del proprio progetto. L'acrilico supera la concorrenza in termini di prestazioni ottiche e di lavorazione con il laser: è l'unico dei tre materiali in grado di produrre bordi lucidati a fiamma con un laser a CO2. Il policarbonato eccelle quando la resistenza agli urti è un requisito imprescindibile (vetri balistici, protezioni per macchinari in zone ad alto rischio di impatto). Il vetro è l'unica opzione da considerare se graffi, temperature estreme o contatto con solventi rendono la plastica del tutto inadatta.
Per gli involucri trasparenti, la lista di criteri per la scelta dei materiali è la seguente: se si prevedono carichi d'impatto superiori a circa 10 Joule, specificare il policarbonato. Se la qualità ottica è prioritaria per display, insegne o vetri per macchinari, specificare l'acrilico. Se è necessario un funzionamento ad alta temperatura superiore a 120 °C o se il contatto con sostanze chimiche esclude le materie plastiche, specificare il vetro di qualità più elevata (float, temperato o rinforzato chimicamente) o il quarzo. Il costo è l'ultimo fattore da considerare: le materie plastiche elencate nella tabella sono costose rispetto ai materiali comunemente utilizzati (nylon, poliesteri e PVC) per esigenze strutturali non trasparenti.
Come lavorare l'acrilico: taglio laser, incisione e lavorazione CNC
L'acrilico è estremamente versatile e si presta bene ai processi di lavorazione. Si presta perfettamente alla stampa laser, all'incisione rotativa per ottenere effetti interessanti, alla fresatura CNC e alla termoformatura. I residui di pasta abrasiva e la contaminazione del pezzo in lavorazione rappresentano i due principali ostacoli a una buona incisione laser. I dettagli riportati di seguito derivano da 4 anni di test in produzione e da dati pubblicati dai produttori di macchine.
Taglio laser acrilico
L'acrilico è una delle materie plastiche più facili da lavorare. Si presta bene al taglio laser, all'incisione laser, alla fresatura CNC, alla termoformatura e all'incollaggio con solventi. I parametri di lavorazione specifici riportati di seguito derivano da test effettuati in produzione e da dati pubblicati dai produttori delle macchine.
| Spessore del foglio | Potenza laser | Velocità di taglio |
|---|---|---|
| 3 mm | 30 60-W | 37-60 mm / s |
| 5 mm | 40 80-W | 25-40 mm / s |
| 6 mm | 60 80-W | 20-35 mm / s |
| 10 mm | 80+ W. | 10-20 mm / s |
| 20 mm | 150+ W. | 5-8 mm / s |
I laser a CO2 operanti a una lunghezza d'onda di 10.6 μm sono lo strumento standard per il taglio laser dell'acrilico. Questa lunghezza d'onda viene ben assorbita dai legami molecolari del poli(metilmetacrilato) (PMMA) presenti nel materiale, producendo un bordo pulito e vaporizzato con una zona termicamente alterata minima. Se utilizzato con un laser a fibra (lunghezza d'onda di 1.06 μm), il raggio laser penetra facilmente l'acrilico trasparente, non riuscendo quindi a tagliare il materiale.
Le lastre acriliche colate producono bordi tagliati al laser, lucidati a fiamma, direttamente dal laser, senza necessità di processi di finitura secondari. A causa delle tensioni interne, le lastre acriliche estruse possono talvolta presentare microbolle durante l'operazione di taglio laser sui bordi. Utilizzare aria compressa a bassa pressione: una pressione eccessiva interromperà il processo di vaporizzazione laser e si otterrà un bordo dall'aspetto opaco e ruvido.
Incisione laser su acrilico
Utilizzando un laser CO2 da 80 W, il taglio di acrilico colato da 5 mm con una velocità di 15 mm/sec ottimizza il processo, come mostrato nel taglio grezzo in foto. Molti fattori influenzano i risultati: una velocità del laser più elevata produce un anello di rifusione lungo il bordo; una velocità inferiore genera calore nel pezzo e può persino incendiare la lastra. Ogni macchina è diversa: i tipici sistemi laser CO2 variano in termini di qualità del fascio, lunghezza focale e potenza effettivamente erogata.
L'incisione laser può essere realizzata con lo stesso laser CO2, riducendo la potenza e aumentando la velocità. Si possono impiegare due metodi principali:
L'incisione raster consiste nel far scorrere la testina laser più volte lungo le stesse linee sul pezzo; la distanza laterale del laser è detta risoluzione. Questo metodo rimuove rapidamente il materiale superficiale, creando un effetto satinato. I parametri di lavorazione tipici per l'acrilico sono: 300-500 mm/sec, 10-15 W, 300-600 DPI. L'acrilico colato produce un'incisione satinata bianca brillante ad alto contrasto. L'acrilico estruso incide con una satinatura trasparente e nitida, con scarso contrasto, e dovrebbe essere evitato per lavori decorativi.
L'incisione eseguita con lo stesso processo è chiamata retroincisione. Si incide letteralmente il retro del foglio acrilico trasparente, quindi si riempie l'incisione con vernice o illuminazione a LED. Una volta riempito, il disegno sembra essere incorporato nel pezzo, anziché essere applicato in superficie. Il retroincisione è il processo utilizzato per la produzione di insegne luminose ad alto volume e per gli allestimenti di punti vendita.
Acrilico lavorato a CNC
La fresatura CNC dell'acrilico richiede l'utilizzo di utensili e impostazioni che non producano la prima modalità di guasto: la fusione. Poiché nell'acrilico non sono presenti taglienti affilati che possano produrre trucioli come avviene con i metalli, se i trucioli non vengono evacuati, si fondono e si saldano all'utensile di taglio.
| Parametro | Valore consigliato |
|---|---|
| Tipo di fresa | Carburo a spirale O a scanalatura singola |
| Velocità del mandrino | 18,000 giri/minuto (flauto a O da 6 mm) |
| Tasso di alimentazione | 2,700 mm/min (carico del truciolo ~0.15 mm/dente) |
| Profondità per passaggio | 1-2 mm (le passate superficiali riducono il calore) |
| Liquido di raffreddamento | Solo getto di aria compressa |
Non utilizzare mai un liquido di raffreddamento a base d'acqua con acrilico lavorato a CNC. Lo shock termico dovuto al contatto intermittente con l'acqua provoca microfratture: minuscole crepe superficiali che potrebbero non essere visibili per giorni, finché le tensioni residue nell'acrilico non si ridistribuiscono. Utilizzare aria compressa o una leggera spruzzata di alcol isopropilico per mantenere pulito il taglio senza sottoporlo a shock termico. Le macchine standard per la marcatura laser della plastica possono rappresentare un'alternativa all'incisione meccanica per la produzione di grandi volumi.
Termoformatura e incollaggio
L'acrilico si ammorbidisce alla sua temperatura di transizione vetrosa: 105 °C (221 °F) e diventa modellabile a circa 160-190 °C (320-370 °F). In questo intervallo, i fogli possono essere termoformati sottovuoto, pressati o piegati per ottenere forme e curve. Mentre l'acrilico estruso può assumere forme imprevedibili, l'acrilico colato si termoforma in modo più prevedibile, con minori ritiri e deformazioni.
Saldare i giunti con solvente utilizzando cloruro di metilene o Weld-On #3, ottenendo una resistenza simile a quella del giunto originale, sciogliendo le superfici di contatto con il solvente e lasciandolo poi evaporare. In questo modo, le catene si riaggrovigliano, formando un giunto ad altissima resistenza. Evitare i cianoacrilati (super colle): i giunti che producono sono deboli e opachi e possono causare screpolature nell'acrilico circostante.
📐 Nota tecnica
Per evitare la formazione di crepe sui bordi durante il taglio laser di spessori superiori a 10 mm, ridurre la velocità di taglio del 40% e aumentare la pressione dell'aria compressa a 0.3-0.5 bar. La formazione di crepe sui bordi è causata da stress termico quando la zona termicamente alterata ha uno spessore superiore a 0.5 mm. Su lamiere più spesse, provare a effettuare più passaggi a bassa potenza con il laser anziché un singolo taglio ad alta potenza: un'elevata potenza del laser potrebbe causare la comparsa di crepe sui bordi dopo 24-48 giorni.
Applicazioni comuni del materiale acrilico
A livello globale, il mercato del PMMA ha raggiunto un valore stimato di 5.7 miliardi di dollari nel 2025. Secondo Precedence Research , si prevede una crescita a un tasso annuo composto (CAGR) di circa il 5.5% fino al 2035, trainata da quattro principali applicazioni globali.
Nel 2025, le applicazioni per la segnaletica e l'esposizione hanno rappresentato la categoria di utilizzo finale più ampia per le lastre acriliche. La segnaletica illuminata, come le lettere scatolate, i display per punti vendita e le vetrine espositive per negozi, richiede la trasparenza, la lavorabilità e la resistenza agli agenti atmosferici del PMMA. L'acrilico estruso è più diffuso nella segnaletica grazie ai suoi vantaggi in termini di costi e alle tolleranze di spessore costante delle lastre.
Le applicazioni in architettura e nell'edilizia includono lucernari e vetrate per serre, barriere antirumore e rivestimenti per facciate, pareti divisorie interne e pensiline. Il carico strutturale inferiore del 50% riduce notevolmente i costi di intelaiatura, e l'assenza di degradazione nel tempo tipica del policarbonato impedisce l'ingiallimento dei lucernari in acrilico.
Le applicazioni mediche e odontoiatriche dipendono dalla biocompatibilità del PMMA con i tessuti. Ad esempio, il cemento osseo in PMMA (secondo la classificazione MNA ASTM F451 ) è attualmente il materiale standard per gli impianti ortopedici di sostituzione articolare. Corone e ponti dentali, basi per protesi e apparecchi ortodontici di contenzione sono realizzati in PMMA, così come le lenti intraoculari utilizzate nella chirurgia della cataratta.
Componenti per il settore automobilistico e industriale vengono realizzati in PMMA per le lenti dei fanali posteriori, le coperture dei cruscotti, le protezioni dei macchinari e le finestre di visualizzazione delle apparecchiature. Con la crescita del mercato dei veicoli elettrici, si osserva un aumento delle specifiche commerciali per i pannelli in PMMA al fine di ridurne il peso (la sostituzione del vetro con l'acrilico – con un risparmio del 50% di peso per pannello – si traduce direttamente in un aumento dell'autonomia).
A differenza del PMMA utilizzato nelle materie plastiche, la fibra acrilica (poliacrilonitrile/PAN) viene impiegata nell'industria tessile come sostituto della lana per maglioni, tessuti a maglia, tappeti e rivestimenti. Il Modacrilico, una fibra acrilica modificata con una percentuale di acrilonitrile compresa tra il 35% e l'85%, offre resistenza alla fiamma per applicazioni protettive come l'abbigliamento. Sebbene si tratti di un'applicazione diversa, il 90% della fibra di carbonio commerciale deriva da un precursore acrilico a base di PAN, il che pone la produzione di fibre al centro della domanda di resina acrilica per il settore aerospaziale e altri compositi ad alte prestazioni. Le alternative sintetiche tradizionali per applicazioni ad alte prestazioni includono la lana per gli abiti eleganti e il cotone per il kaki, mentre le fibre sintetiche come il nylon e il poliestere competono con il filato acrilico nel mercato dell'abbigliamento in generale. Le fibre naturali alternative come la lana e il cotone soddisfano diverse esigenze prestazionali nell'industria tessile.
Domande frequenti
D: L'acrilico è uguale alla plastica?
Visualizza risposta
D: L'acrilico è la stessa cosa del plexiglass?
Visualizza risposta
D: Qual è la differenza tra acrilico colato ed acrilico estruso?
Visualizza risposta
D: È possibile tagliare l'acrilico con il laser?
Visualizza risposta
D: L'acrilico è tossico?
Visualizza risposta
13
Il PMMA acrilico solido è considerato atossico e approvato dalla FDA per il contatto con alimenti ai sensi del 21 CFR 177.1010. Pur non contenendo BPA (bisfenolo A), i vapori del monomero di MMA non polimerizzato possono causare irritazione cutanea e delle vie respiratorie superiori; il progettista garantirà un'adeguata ventilazione dei fumi durante il processo di taglio laser. Decenni di utilizzo in campo medico confermano la sicurezza del prodotto: l'impiego come cemento osseo, protesi dentali e lenti intraoculari vanta una lunga serie di dati sulla sicurezza.
D: Acrilico o policarbonato: quale è migliore?
Visualizza risposta
D: L'acrilico ingiallisce nel tempo?
Visualizza risposta
D: L'acrilico è riciclabile?
Visualizza risposta
Avete accesso a macchine per il taglio laser, apparecchiature CNC o sistemi di marcatura laser per la lavorazione dell'acrilico?
Informazioni su questa analisi
Questo articolo è stato redatto dal team di ingegneri di UDTECH, azienda che fornisce dispositivi per la marcatura laser , la pulizia laser e la lavorazione CNC a fabbriche e officine di lavorazione dell'acrilico in oltre 40 paesi in tutto il mondo. Le impostazioni di processo menzionate sono quelle testate sulle nostre macchine laser CO2 e confrontate con le schede tecniche di altri produttori che utilizzano modelli simili. Quando vengono citate le proprietà, viene riportato il numero di test ASTM, in modo che possiate trovare autonomamente le specifiche ufficiali.
Riferimenti e fonti
- Poli(metacrilato di metile) — Panoramica del materiale - Wikipedia
- ASTM D788 — Specifiche standard per materiali di stampaggio ed estrusione in PMMA — ASTM Internazionale
- ASTM D4329 — Esposizione delle materie plastiche ai raggi UV fluorescenti — ASTM Internazionale
- ASTM F451 — Specifiche standard per il cemento osseo acrilico — ASTM Internazionale
- Dimensioni del mercato del polimetilmetacrilato (PMMA) 2025-2035 — Ricerca sui precedenti
- Database delle proprietà del materiale PMMA — MakeItFrom.com
Articoli Correlati
- Macchina per incisione laser su legno — Come i parametri dell'incisione laser si applicano a diversi materiali
- Linea di estrusione di materie plastiche ingegneristiche — Apparecchiature di estrusione industriale per materie plastiche di qualità ingegneristica, incluso il PMMA
- Macchina per il taglio laser degli alberi — Sistemi di taglio laser CO2 ad alta potenza per materiali spessi
- Estrusore di plastica riciclata — Attrezzature per la lavorazione di PMMA riciclato e altri materiali termoplastici
- Guida alla macchina per la produzione di tubi in plastica — Principi fondamentali della lavorazione delle materie plastiche e attrezzature di produzione