Guida all'estrusore bivite: principio di funzionamento, tipologie e come scegliere
Specifiche rapidi
| Configurazione a vite | Co-rotante o contro-rotante |
| Rapporto L/D tipico | ³2:1 – 52:1 (fino a 68:1) |
| Gamma di diametri delle viti | 20 mm – 200+ mm |
| Intervallo di produttività | 5-8,000 kg / h |
| Velocità massima della vite (co-rotante) | Fino a 1,200 RPM |
| Materiali comuni | PP, PE, PA, PVC, PET, ABS, TPU |
L'estrusore bivite utilizza due viti interconnesse che ruotano all'interno di un cilindro riscaldato e ha la funzione di miscelare, riscaldare e modellare le materie prime in pezzi finiti o pellet. Viene utilizzato principalmente in linee di compounding di polimeri, sistemi di produzione continua farmaceutica, linee di lavorazione di alimenti per animali domestici e linee di riciclaggio della plastica in tutto il mondo. Il mercato globale degli estrusori bivite nel 2025 aveva un valore di circa 1.52 miliardi di dollari e si prevede che crescerà a un CAGR del 5% fino al 2033, in base alla domanda di compounding di alta qualità e tecniche di riciclaggio efficienti.
Questo articolo vi permetterà di comprendere il funzionamento a livello di componenti, di confrontare fianco a fianco tutti e quattro i tipi di estrusori bivite e di fornire un quadro di riferimento per determinare quale tipo si adatta meglio alle vostre esigenze di processo. Ogni specifica e cifra di costo riportata di seguito è stata ricavata da fonti di settore pubblicate, in modo da poter confrontare con sicurezza preventivi e specifiche in termini finanziari concreti, anziché basarsi su brochure di marketing.
Come funziona un estrusore bivite
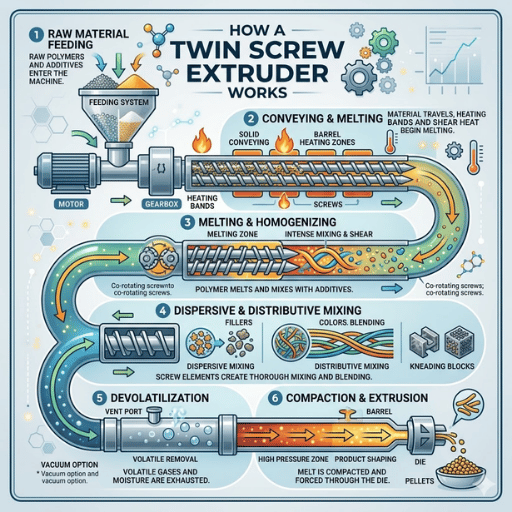
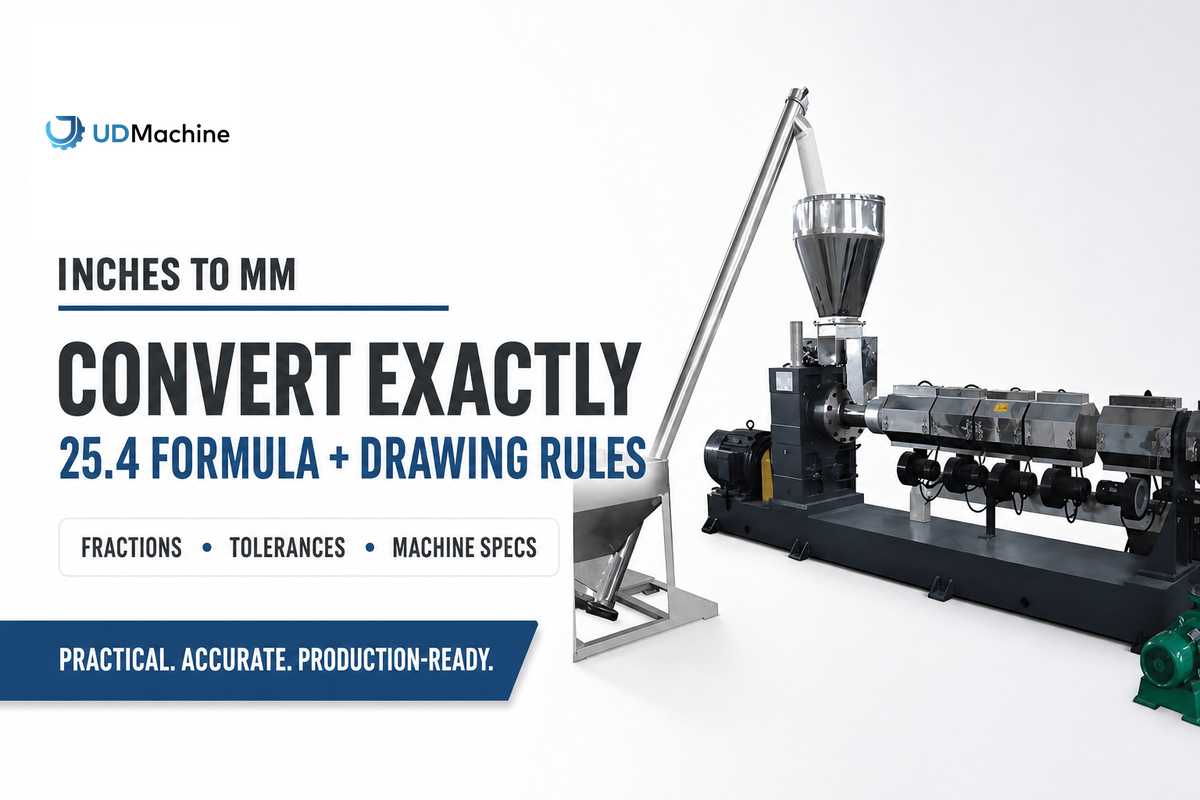
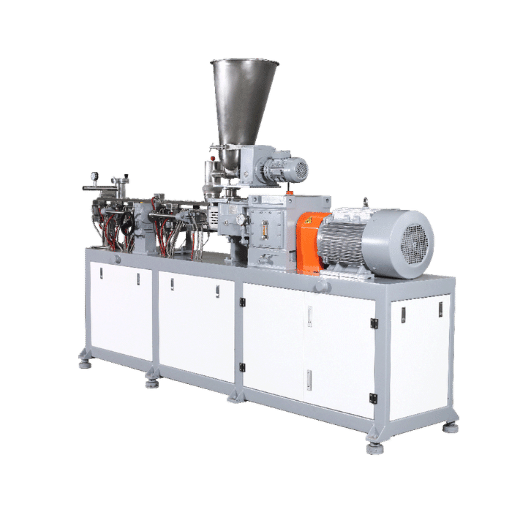
L'estrusore bivite è dotato di due viti montate concentricamente all'interno di un cilindro segmentato, come mostrato in figura. Entrambe le viti sono progettate per ingranare tra loro, ovvero le spire delle due viti si incastrano l'una nell'altra poiché le viti sono progettate per ruotare in senso congiunto. L'ingranamento crea un'azione autopulente che convoglia il materiale in avanti, migliorando al contempo la distribuzione delle forze di taglio lungo la lunghezza del cilindro e ottimizzando la miscelazione.
All'interno, il cilindro segmentato è costituito da 6 a 12 zone di temperatura a controllo indipendente, disposte lungo la sua lunghezza. Circuiti di raffreddamento o riscaldamento a controllo indipendente regolano la temperatura del liquido per mantenere la temperatura del processo di fusione entro ±2 °C dal valore impostato. La materia prima entra attraverso una tramoggia di alimentazione, viene trasportata attraverso diverse sezioni e infine scaricata attraverso una matrice per essere formata in pellet o componenti finiti di varie forme e dimensioni.
📐 Nota tecnica
Il processo di estrusione si articola in cinque zone: Zona di alimentazione (trasporto del solido a 40–80 °C) → Zona di fusione (plastificazione tramite taglio e calore del cilindro) → Zona di miscelazione (blocchi impastatori applicano una miscelazione distributiva e dispersiva) → Zona di degassamento (sfiato atmosferico o sottovuoto per rimuovere umidità e sostanze volatili) → Zona di dosaggio (genera la pressione per l'espulsione dalla filiera). La posizione, la forma e la profondità specifiche di queste sezioni possono essere modificate progettando la disposizione dei singoli elementi della vite lungo l'albero della vite dell'estrusore.
Dietro la sezione della vite si trova il gruppo riduttore e trasmissione. I livelli di coppia tipici per gli estrusori bivite co-rotanti moderni sono superiori del 30% rispetto ai modelli più vecchi, raggiungendo densità di coppia di 18 Nm/cm³ secondo i dati pubblicati dalla SPE Extrusion Division . È possibile integrare la coppia con le dimensioni del motore utilizzando la formula Coppia = 9,550 × kW ÷ RPM; pertanto, un motore da 150 kW a 600 RPM genera circa 2,388 Nm per albero.
Confronto tra 4 tipologie di estrusori bivite
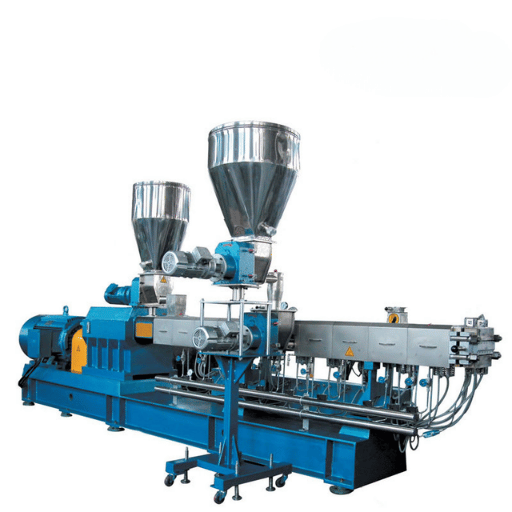
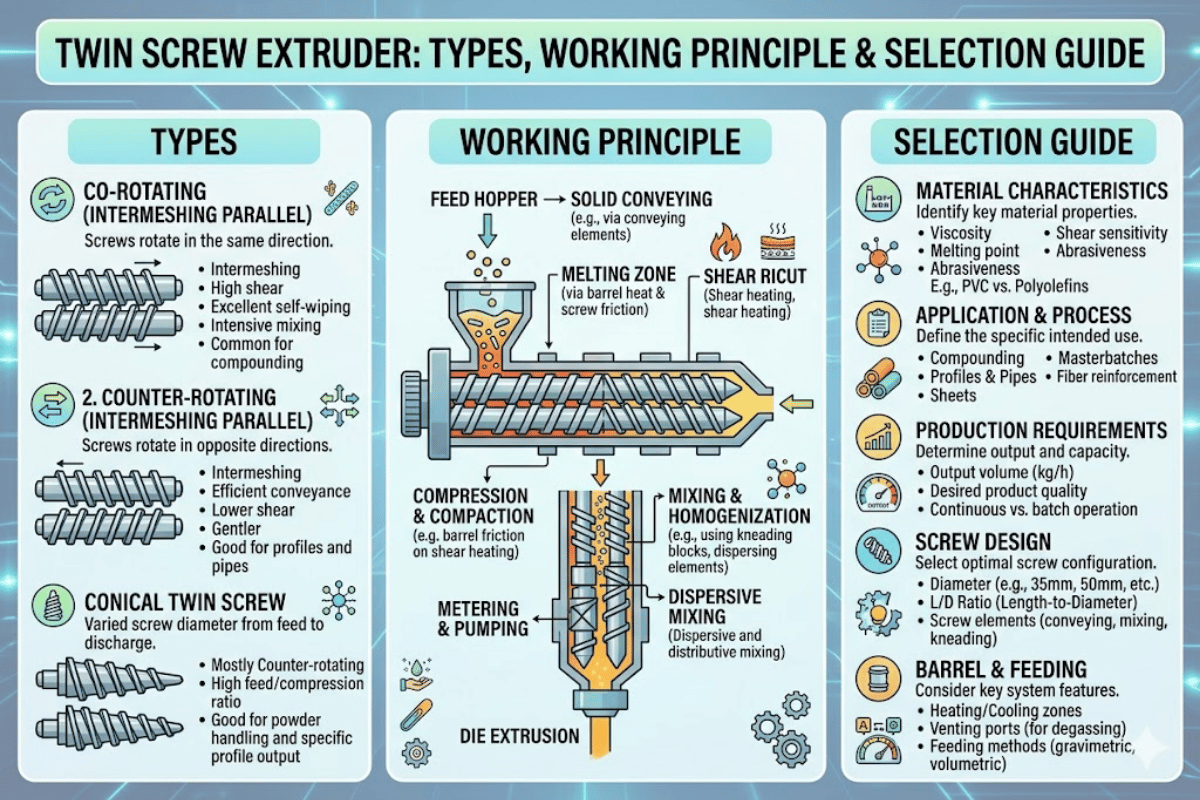
Esistono quattro tipi di estrusori bivite a seconda del senso di rotazione delle viti (co-rotanti o controrotanti) e del design del cilindro (parallelo o conico): ognuno è progettato per soddisfare una diversa serie di requisiti di produttività e di processo.
| Tipo | Velocità della vite | Gamma L/D | Ideale per |
|---|---|---|---|
| Parallelo co-rotante | 300 - 1,200 RPM | 32:1 – 68:1 | Miscelazione di polimeri, masterbatch, estrusione alimentare |
| Parallelo controrotante | 30 - 60 RPM | 10:1 – 25:1 | Calandra del PVC, miscelazione a basso taglio |
| Conico co-rotante | 200 - 600 RPM | Conici | Ricerca su scala di laboratorio, prove su piccoli lotti |
| Conico controrotante | 10 - 50 RPM | Conici | Estrusione di tubi e profili in PVC, lastre rigide |
In un estrusore bivite co-rotante, le viti ruotano nella stessa direzione. Il canale aperto formato dall'intreccio delle spire crea un percorso a forma di otto che garantisce una buona miscelazione e un tempo di permanenza costante. La configurazione co-rotante è adatta alla lavorazione della più ampia gamma di polimeri termoplastici ed è di gran lunga la configurazione bivite più comune utilizzata a livello globale per la maggior parte delle operazioni di compounding di termoplastici.
Nei modelli a rotazione inversa, le viti ruotano in direzioni opposte. Quando le spire si innestano, si premono l'una contro l'altra creando un effetto di calandratura a bassi giri, particolarmente efficace con il PVC e altri materiali termosensibili. Gli estrusori bivite sono macchine estremamente versatili, adatte a diverse applicazioni che richiedono un controllo preciso del processo. Gli estrusori bivite con cilindro conico presentano un diametro di alimentazione più ampio e un diametro di scarico più piccolo, generando pressione in modo naturale senza bisogno di pompe di fusione separate.
Un frequente esempio di scelta errata è quello di specificare una macchina parallela co-rotante per profili in PVC rigido. Il PVC ha un intervallo di lavorazione relativamente ristretto (165–185 °C) e si degrada rapidamente sotto elevate sollecitazioni di taglio. Gli estrusori bivite conici controrotanti mantengono velocità di taglio sufficientemente basse, generando al contempo una pressione sufficiente per le matrici di profilatura.
Estrusore bivite vs. Estrusore a vite singola
Per quanto riguarda un estrusore bivite o monovite, la scelta dipende essenzialmente da cosa si vuole fare con il materiale. Gli estrusori monovite trasportano e fondono in modo molto efficiente in un unico passaggio, mentre gli estrusori bivite offrono un'efficienza di miscelazione straordinaria.9,10
| Parametro | Twin Screw | Vite singola |
|---|---|---|
| Capacità di miscelazione | Distributivo + dispersivo; gestisce riempitivi fino all'80% | Principalmente distributivo; riempitivo limitato a circa il 40% |
| Throughput | 30 – 4,000 kg/h (paralleli co-rotanti) | 50 – 1,500 kg/h tipici |
| Costo di capitale | 1.5× – 3× più alto | Punto di ingresso inferiore |
| Configurazione a vite | Modulare; elementi a vite riorganizzati secondo ricetta | Fisso; design con vite monoblocco |
| Autopulente | Sì (schemi intrecciati) | No; richiede la pulizia manuale |
| Migliore applicazione | Miscelazione, estrusione reattiva, riciclaggio | Fusione semplice, estrusione di tubi, soffiaggio di film |
Se il processo si limita alla fusione e alla formatura di un singolo polimero, senza l'aggiunta di materiale di riempimento, un estrusore monovite potrebbe rappresentare una soluzione più economica per ottenere lo stesso risultato finale. È consigliabile optare per un estrusore bivite quando si miscelano più resine, si aggiungono riempitivi in percentuale pari o superiore al 30% o si utilizzano formulazioni reattive che richiedono un controllo preciso del tempo di permanenza.
Principali applicazioni dell'estrusione bivite
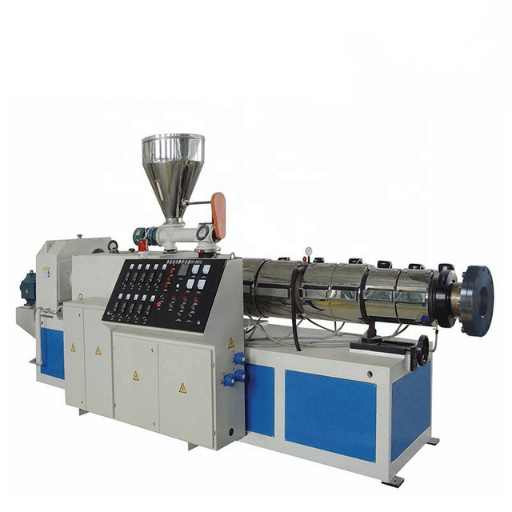
Gli estrusori bivite sono utilizzati in settori industriali in cui la qualità del prodotto finale può incidere sul profitto; sono fondamentali il funzionamento continuo, il controllo preciso della temperatura e la garanzia accurata della qualità del prodotto. I principali mercati di applicazione sono:
| Applicazione | Intervallo di produttività | Requisito chiave |
|---|---|---|
| Compounding di polimeri | 200-4,000 kg / h | Coppia elevata per sistemi riempiti |
| Masterbatch / Concentrato di colore | 150-2,000 kg / h | uniformità della dispersione del pigmento |
| Estrusione di alimenti e snack per animali domestici | 100-1,200 kg / h | Gelatinazione dell'amido, controllo dell'umidità |
| Farmaceutico (HME) | 1-50 kg / h | GMP, controllo del tempo di residenza |
| Riciclaggio di plastica | 300-3,000 kg / h | Degassamento, tolleranza alla contaminazione |
| Composti per fili e cavi | 200-1,500 kg / h | Dispersione ignifuga |
| Estrusione di tubi e profili | 50-500 kg / h | Stabilità dimensionale, basso taglio (PVC) |
Nel settore delle macchine per la compounding delle materie plastiche, le macchine parallele co-rotanti sono diffuse in quanto capaci di lavorare carichi di riempitivo estremamente elevati, pari al 60-80% per il carbonato di calcio e al 30-50% per le fibre di vetro, cosa che i modelli monovite non potrebbero fare; mentre nell'industria alimentare, l'estrusione bivite è stata utilizzata per sostituire la cottura a lotti nella produzione di snack e alimenti per animali domestici, grazie alla lavorazione continua che garantisce una qualità costante e una riduzione del consumo energetico del 20-35% rispetto ai sistemi a lotti.
L'estrusione a caldo in ambito farmaceutico rappresenta uno dei settori in più rapida crescita. Un recente articolo pubblicato su AAPS PharmSciTech fornisce un valido riferimento per dimostrare l'utilizzo dell'estrusore bivite come miscelatore continuo per la produzione di dispersioni solide amorfe, migliorando così la biodisponibilità di farmaci scarsamente solubili fino ai livelli desiderati. Modelli di estrusore in scala di laboratorio con una capacità produttiva fino a 0.4 kg consentono ai team di ricerca e sviluppo di testare la formulazione prima della produzione su scala industriale.
Per il riciclo, l'estrusione bivite viene utilizzata per trattare le plastiche post-consumo contenenti polimeri misti, elevato contenuto di umidità e impurità. Le sezioni di sfiato e degassamento servono a eliminare alcuni componenti volatili, mentre la vite di alimentazione e la sezione del cilindro producono una massa fusa di qualità costante. Le apparecchiature a valle, come il sistema di pellettizzazione subacquea, possono infine estrudere e tagliare pellet di forma uniforme, pronti per il ritrattamento o la vendita diretta.
Specifiche prestazionali che influiscono sulla qualità dell'output
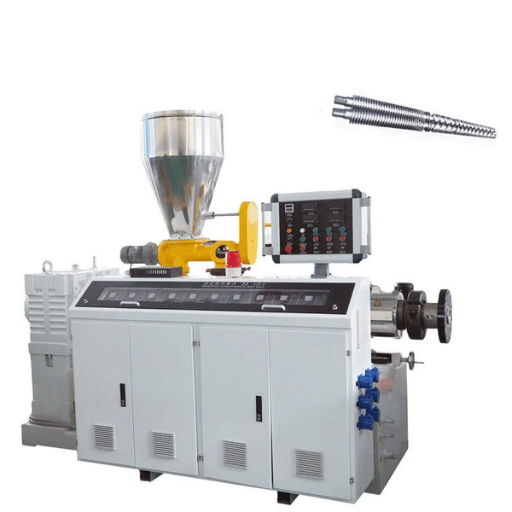
Cinque specifiche distinguono un estrusore bivite di successo da uno non riuscito. L'uguaglianza è fondamentale quando si confrontano questi cinque parametri tra loro, prima di richiedere un preventivo.
5 specifiche da confrontare
- Coppia specifica (Nm/cm): Le macchine attuali hanno una coppia di 18 Nm/cm. Per un funzionamento normale, mantenersi al 20% al di sotto della capacità nominale. Maggiore è la coppia, maggiore è la viscosità delle miscele polimeriche o la quantità di composti caricati che possono essere lavorati senza surriscaldare il motore.
- Rapporto L/D: Lo standard varia da 32:1 a 48:1. Per composti che richiedono miscelazione inversa o con elevato contenuto di sostanze volatili, si consiglia di arrivare a 52:1 con zone di miscelazione e degassamento nell'estrusione reattiva o nella rimozione delle sostanze volatili. L'aumento della lunghezza del cilindro incrementa il tempo di permanenza, garantendo al contempo una maggiore esposizione al calore.
- Velocità della vite (RPM): le unità co-rotanti operano da 300 a 1,200; i modelli controrotanti sono limitati a circa 60. Passare da 200 a 300 giri/minuto aumenta notevolmente l'efficienza o la produzione, fornendo al contempo maggiore energia di taglio. La scelta dipende dai requisiti termici della resina.
- Sistema di controllo della temperatura: è fondamentale prevedere un sistema di riscaldamento e raffreddamento indipendente per ogni sezione del cilindro, suddiviso in 8-12 zone. Un controllo preciso e indipendente della temperatura è essenziale per evitare variazioni significative della temperatura di fusione, che possono scendere al di sotto di ±2 °C e, in ultima analisi, causare un deterioramento del materiale.
- Apparecchiature a valle: i granulatori a filamento, i granulatori subacquei e le filiere a foglio possono tutti richiedere una contropressione sull'estrusore. Verificare che la pressione massima della filiera (tra 100 e 350 bar) sia richiesta dalle apparecchiature a valle.
📐 Nota tecnica
Dimensionamento del motore di azionamento: Coppia (Nm) = 9,550 × Potenza (kW) ÷ Velocità della vite (RPM) . Ad esempio, un motore di azionamento da 200 kW a 500 giri/min produrrà 3,820 Nm per albero. Come ci informa Plastics Technology , la causa più comune di guasto prematuro del riduttore è un motore sottodimensionato. Selezionare sempre un motore che fornisca il 20% di coppia in più rispetto a quella utilizzata nel processo.
Problemi comuni e come prevenirli
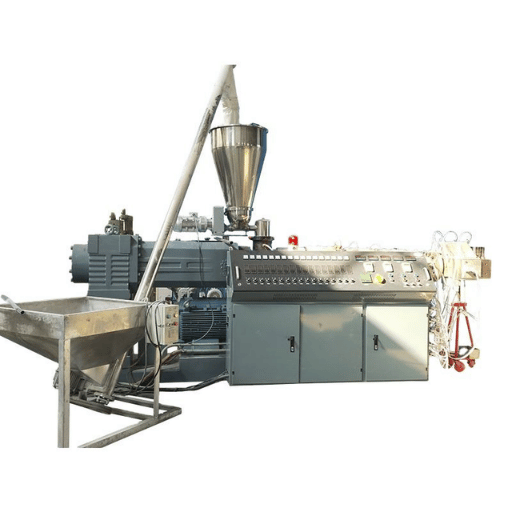
Anche un buon estrusore bivite può occasionalmente presentare problemi. Esistono cinque cause principali per qualsiasi guasto riscontrato, tutte completamente prevenibili con una corretta configurazione e un monitoraggio costante delle condizioni.
Con il tempo, durante la lavorazione di minerali aggressivi come il carbonato di calcio e la fibra di vetro, le spire della vite e le canne del separatore si erodono. All'aumentare del gioco tra vite e canna, il materiale fuoriesce all'indietro, compromettendo la resa, la miscelazione e l'omogeneità. Soluzione: prevedere l'utilizzo di canne bimetalliche o nitrurate speciali per la lavorazione di formulazioni aggressive e registrare il diametro esterno della vite in uscita ad ogni cambio programmato dell'elemento.
Un'eccessiva eccitazione in una o due zone specifiche del cilindro energizza eccessivamente la resina, causando scolorimento, degrado e potenzialmente emissioni di gas. I guasti più comuni includono la mancata fornitura di acqua di raffreddamento a tutte le zone, il malfunzionamento delle termocoppie e il disallineamento della vite che porta alla lacerazione delle superfici. È necessario prestare attenzione a questi problemi durante la fase di avviamento. Un tecnico specializzato dovrebbe essere responsabile dell'ispezione del sistema di raffreddamento, della calibrazione delle termocoppie e della verifica dell'allineamento della vite.
Un eccesso di aria e solvente intrappolati provoca difetti di pigmentazione superficiale, vuoti e bolle nei pellet. Se l'area di sfiato non è sufficientemente lunga o il livello di vuoto è inadeguato, il gas rimane intrappolato nel fuso. Prevenzione: posizionare l'orifizio aperto nella parte superiore della zona a bassa pressione. Puntare a un livello di vuoto compreso tra 50 e 100 mbar per i materiali di alimentazione sensibili all'umidità.
La mancanza o l'eccesso di alimentazione dell'estrusore provoca uno squilibrio tra la velocità della vite e il flusso del materiale. Influisce anche sulla produttività, sulla coppia e sull'eventuale formazione di grumi di materiale nella tramoggia. Prevenzione: utilizzare dosatori gravimetrici con una precisione di ±0.5%. Regolare la velocità di alimentazione in base all'amperaggio del motore in tempo reale.
Far funzionare l'estrusore a una coppia pari o prossima al 100% della coppia nominale per periodi prolungati danneggia il riduttore e causa la rottura prematura della vite. Questo problema si verifica comunemente all'avvio dell'estrusore con materiali freddi o con una quantità di riempitivo superiore ai limiti di installazione previsti. Prevenzione: non richiedere una velocità superiore al 60% della velocità nominale durante l'avviamento iniziale. Questa velocità può essere aumentata gradualmente dopo che il cilindro ha raggiunto la temperatura impostata. Mantenere il funzionamento continuo al di sotto dell'80% della coppia nominale.
Come scegliere l'estrusore bivite giusto
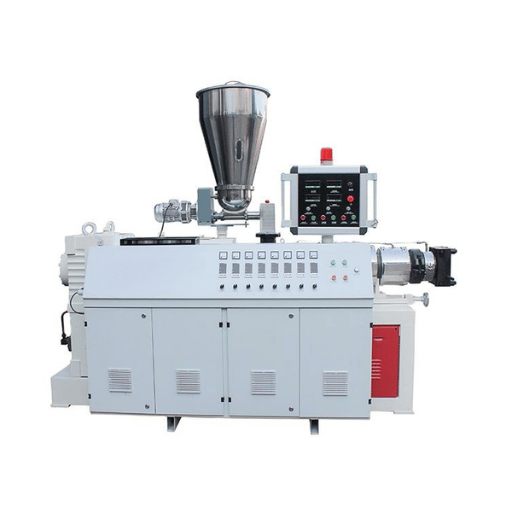
Scegliere un estrusore bivite non adatto alle proprie esigenze rappresenta un costoso spreco di capitale. Una macchina non progettata per le proprie applicazioni ostacolerà la crescita e limiterà il flusso dello stampo. Utilizzate la seguente checklist per orientarvi tra le sette decisioni chiave che determinano se un estrusore bivite è adatto alle vostre esigenze.
- ✔
Tipo di materiale: Termoplastico, termoindurente, per uso alimentare o farmaceutico? La rotazione parallela coassiale copre la gamma più ampia. Per il PVC rigido è necessaria la rotazione conica controrotante. - ✔
Obiettivo di produttività: Scegli il diametro della vite in base al tuo volume di produzione. Una macchina da 35 mm gestisce da 30 a 80 kg/h; una macchina da 90 mm gestisce da 500 a 2,000 kg/h. - ✔
Rapporto L/D: La compounding standard utilizza rapporti di miscelazione da 36:1 a 44:1. L'estrusione reattiva o la degassificazione pesante richiedono rapporti da 48:1 a 60:1. I cilindri più lunghi comportano costi e ingombro maggiori. - ✔
Classe di coppia: Standard (≤11 Nm/cm³), ad alta coppia (13–15 Nm/cm³) o premium (≥18 Nm/cm³). I sistemi con un carico superiore al 50% richiedono la classe ad alta coppia o premium. - ✔
modularità: È possibile riorganizzare le sezioni del cilindro e gli elementi della vite senza ricorrere a lavorazioni meccaniche? I design modulari consentono di personalizzare la stessa macchina per diverse ricette. - ✔
Sistema di controllo del processo: Come minimo: controllo della temperatura basato su PLC, interfaccia per dosatore gravimetrico e visualizzazione in tempo reale di coppia/pressione. I sistemi avanzati aggiungono la memorizzazione delle ricette e la registrazione dei dati. - ✔
Costo totale della proprietà: Il prezzo iniziale rappresenta solo il 30-50% del costo totale su 5 anni. Bisogna inoltre considerare il consumo energetico, gli intervalli di sostituzione della vite e del cilindro, la disponibilità dei pezzi di ricambio e la formazione degli operatori.
Gli estrusori bivite economici con un prezzo inferiore a 50,000 dollari per applicazioni industriali tipiche avranno un costo totale di proprietà superiore del 40% in 5 anni a causa dell'usura accelerata delle viti (che richiede la sostituzione ogni 12-18 mesi), del maggiore consumo energetico e dei tempi di inattività imprevisti che potrebbero arrivare al 10-15% del tempo di produzione. Confrontate sempre i dati documentati relativi alla lunghezza di filatura delle viti e del cilindro prima di effettuare un ordine di acquisto.
✔ Vantaggi
- Gli estrusori bivite offrono una miscelazione superiore per formulazioni multicomponenti.
- La progettazione modulare della vite consente cambi rapidi
- La geometria ad incastro autopulente riduce i tempi di pulizia.
- Trasferimento di energia ad alta efficienza tramite taglio co-rotante
- In grado di alimentare liquidi, effettuare alimentazione laterale e sfiatare sottovuoto in un unico passaggio.
⚠ Limitazioni
- Costo del capitale da 1.5 a 3 volte superiore rispetto alle macchine a vite singola
- Gli elementi a vite e le sezioni del cilindro sono parti soggette a usura che necessitano di una programmazione di sostituzione rigorosa.
- La familiarità dell'operatore con il design modulare è maggiore.
- I progetti a rotazione inversa sono limitati ad applicazioni di nicchia a bassa velocità.
- La riparazione del cambio è costosa e richiede un servizio specializzato.
Domande frequenti
D: A cosa serve un estrusore bivite?
Visualizza risposta
D: Qual è la scelta migliore: un estrusore monovite o bivite?
Visualizza risposta
D: Quali sono i problemi associati agli estrusori bivite?
Visualizza risposta
D: Quanto costa un estrusore bivite?
Visualizza risposta
D: Qual è il ritorno sull'investimento (ROI) di un estrusore bivite?
Visualizza risposta
D: Gli estrusori bivite possono lavorare la plastica riciclata?
Visualizza risposta
Stai cercando di individuare il sistema di estrusione bivite più adatto al tuo processo produttivo?
Informazioni su questa analisi
UDTECH, Inc. progetta e produce estrusori bivite co-rotanti e controrotanti, con orientamento parallelo e modelli conici, per diametri delle viti da 35 mm a 145 mm. Le informazioni tecniche, i dati per la risoluzione dei problemi e i riferimenti sui costi forniti in questo articolo provengono da diverse fonti pubblicate nel settore delle materie plastiche, come SPE Extrusion Division, AAPS PharmSciTech e Plastics Technology. Le sezioni relative al controllo di processo sono state redatte sulla base dell'esperienza del nostro team di ingegneri, maturata attraverso test sugli estrusori per la compounding di polimeri, la produzione di masterbatch e il riciclo.
Riferimenti e fonti
- Estrusori bivite come miscelatori continui per il trattamento termico: una prospettiva tecnica e storica — AAPS PharmSciTech (Biblioteca Nazionale di Medicina)
- Campo di funzionamento dell'estrusore bivite — Divisione Estrusione SPE
- Coppia e velocità: quanto basta? — Tecnologia delle materie plastiche
- Rapporto di mercato sugli estrusori bivite — Ricerca di mercato cognitiva
- Rapporto sulle dimensioni e le quote di mercato delle macchine per l'estrusione di materie plastiche, 2030 — Grand View Research
Articoli Correlati
- Estrusore a vite singola — Specifiche, tipologie e applicazioni per sistemi a vite singola
- Comprendere le macchine per la produzione di pellet: tipologie, processi e guida all'acquisto — Come avviene la pellettizzazione a valle dell'estrusione
- Macchina per la produzione di tubi in plastica: Guida alla produzione di tubi in PVC, PE e PP — Linee di estrusione per tubi compatibili con compounder a doppia vite
- Estrusore per compounding di masterbatch di riempimento — Lavorazione su larga scala di materiali ad alto contenuto di riempitivo
- Sistema di pellettizzazione subacqueo — Pellettizzazione a valle per le linee di compounding