Come funziona una macchina per la produzione della carta: tipologie, componenti e processo produttivo.
Specifiche rapidi
| Gamma di velocità di funzionamento | 300–2,200 m/min (varia a seconda della grammatura della carta) |
| Larghezza macchina | 2.5–10.5 m (larghezza di taglio) |
| Uscita giornaliera | 50–4,000+ tonnellate al giorno (TPD) |
| Materie Prime | Polpa di legno vergine, fibra riciclata, fibra non legnosa (bagassa, bambù) |
| Consumo di energia | 9.0–9.8 MWh per tonnellata di carta (impianto integrato) |
| Utilizzo dell'acqua | Circa 19,000 litri per tonnellata (circa 5,000 galloni/tonnellata), 90% riciclato |
Una macchina per la produzione della carta trasforma la pasta grezza in carta finita attraverso una linea di produzione seriale ad alta velocità. Le macchine per la produzione della carta sono i cavalli da tiro dell'industria mondiale della cellulosa e della carta, un mercato che ha prodotto oltre 420 milioni di tonnellate di carta e cartone solo nel 2023, secondo i dati di mercato globali di Statista . Indipendentemente dal tipo di macchina per la produzione della carta, che si tratti di carta tissue leggera con una velocità di 2,200 m/min o di cartone ondulato più pesante con una velocità di 600 m/min, si possono sempre contare sulle stesse sequenze di processo: preparazione della pasta, formatura, pressatura, essiccazione e finitura.
Spiegazione dettagliata del funzionamento delle macchine per la produzione della carta, analisi delle varie tipologie di macchine e fornitura dei dettagli tecnici necessari ai redattori delle specifiche tecniche e al personale addetto agli acquisti per valutare le diverse opzioni di lavorazione.
Cos'è una macchina per la produzione di carta e come funziona?
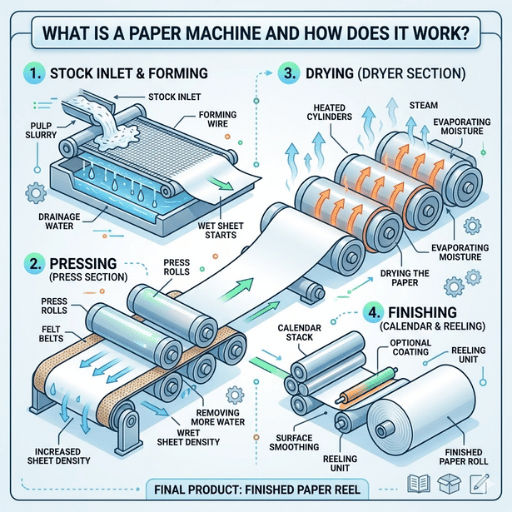
Una macchina per la produzione della carta è un dispositivo industriale che utilizza una sospensione diluita di fibre di cellulosa (generalmente con una concentrazione inferiore all'1%) per formare un rotolo di carta asciutto e finito, prodotto a velocità che vanno dai 300 metri al minuto a oltre 2,000 metri al minuto. L'idea risale al 1799, quando l'inventore francese Louis-Nicolas Robert ottenne il brevetto per il primo processo continuo di fabbricazione della carta. Successivamente, si unirono a lui i fratelli Fourdrinier, Bryan Gamble e Sealy, che finanziarono lo sviluppo del processo per uso commerciale in Inghilterra intorno al 1804, collaborando con l'ingegnere Bryan Donkin alla creazione di macchinari di produzione utilizzabili.
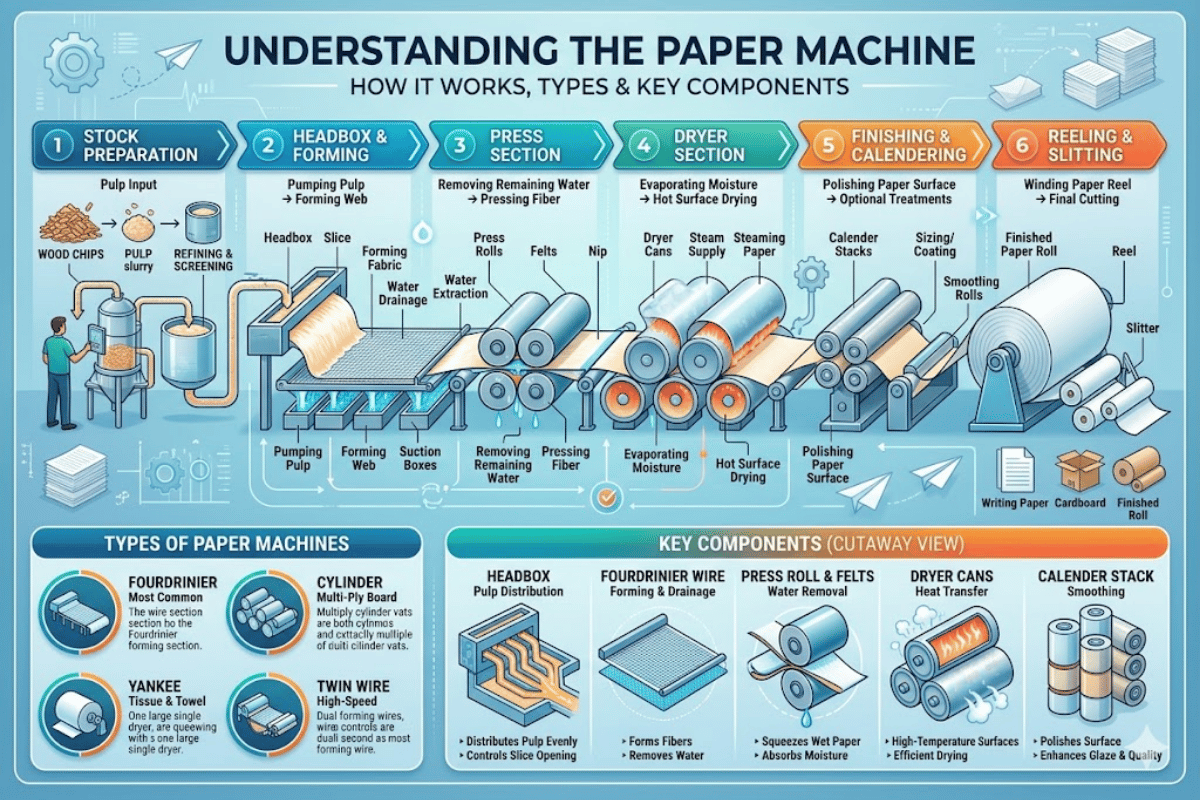
La sequenza produttiva si compone di sei fasi principali:
- Preparazione della materia prima – La fibra grezza (vergine/riciclata) viene lavata, raffinata e diluita fino a raggiungere una consistenza dello 0.3-1.0%. La fibra viene poi macinata nei raffinatori per ottenere la lunghezza e la fibrillazione adatte alla produzione del foglio di carta.
- Formazione (sezione a rete metallica): la pasta diluita proveniente dalla cassa di alimentazione si deposita su una rete metallica mobile. L'acqua fuoriesce attraverso la rete per gravità e aspirazione, creando un tappeto di fibre umide con un contenuto di solidi del 18-22%.
- Pressatura: il nastro umido viene inumidito e fatto passare attraverso 2-4 punti di pressatura, dove l'acqua viene spremuta meccanicamente. Questo aumenta la consistenza del 35-50%. Ogni punto di pressatura comprende un carico lineare di 50-150 kN/m.
- Asciugatura – L'umidità viene rilasciata dalla carta mentre passa attraverso i cilindri riscaldati a vapore (K): 100-160 °C (indicativamente); la sezione di asciugatura consuma il 60-70% dell'energia totale utilizzata dalla macchina per la produzione della carta.
- Calandra — Le calandre a rulli duri e morbidi migliorano l'aspetto della lamiera e consentono un certo controllo sulla variazione di spessore. La pressione dei rulli di calandratura può variare da 20 a 300 kN/m.
- Avvolgimento e confezionamento — I sistemi di trasporto convogliano il nastro finale alla bobina, dove viene avvolto in grandi bobine madri, quindi tagliato e riavvolto alla larghezza desiderata dal cliente.
La sezione di essiccazione è un reparto molto importante per il consumo di energia elettrica nelle macchine per la produzione della carta. Una ricerca pubblicata su Energy Efficiency (Springer Nature) afferma che una maggiore pressione del nastro di carta prima della sezione di essiccazione comporta un maggiore consumo di energia sotto forma di vapore.
Tipologie di macchine per la produzione della carta: Fourdrinier e a cilindro (stampa ad alta velocità e confezionamento)

Esistono due architetture fondamentali per le macchine continuatrici della carta: la Fourdrinier e la a cilindro. Si differenziano per il sistema di formazione della carta, che influisce sulla velocità massima raggiungibile, sulla struttura del foglio prodotto e sui tipi di carta per cui sono più adatte.
Le macchine Fourdrinier rimangono il tipo di carta dominante nella produzione commerciale odierna. Sono caratterizzate da una rete metallica a movimento orizzontale che supporta il getto di pasta diluita proveniente dalla cassa di alimentazione. La disidratazione avviene per gravità, tramite rulli di supporto e essiccatori a vuoto, ottenendo un velo di carta monostrato con fibre relativamente disorientate. Per tutte le tipologie di carta – dalla carta tissue e da giornale al cartone per rivestimenti pesanti – le macchine Fourdrinier offrono le migliori velocità di produttività complessive.
Le macchine a cilindro stampato, originariamente progettate da John Dickinson nel 1809, utilizzano un cilindro rotante rivestito di filo metallico, parzialmente immerso in una vasca contenente una sospensione di fibre. Man mano che l'acqua fuoriesce attraverso il filo, i depositi di fibre si accumulano sul cilindro. In genere, più cilindri accoppiati in serie vengono impilati per formare pannelli multistrato. Le macchine a cilindro stampato sono utilizzate quando sono richieste strutture multistrato o carte speciali come quelle per banconote, carta da filtro e documenti ad alta sicurezza.
Una terza categoria è quella del formatore a doppio filo, o formatore a intercapedine. Il suo getto flessibile di sospensione di fibre può essere iniettato liberamente tra i fili convergenti, disidratando simultaneamente sia il filo superiore che quello inferiore. Ciò consente di ottenere un foglio intrinsecamente più simmetrico con una formazione migliorata, in grado di raggiungere le alte velocità di un Fourdrinier convenzionale.
| Parametro | Fourdrinier | Stampo cilindrico | Filo doppio (formatore di gap) |
|---|---|---|---|
| Gamma di velocità | 300–1,800 metri/min | 15–150 metri/min | 800–2,200 metri/min |
| Larghezza tipica | 3.5-10.5 m | 1.5-4.5 m | 4.0-10.5 m |
| Capacità di uscita | 100–3,000 tonnellate al giorno | 5–200 tonnellate al giorno | 500–4,000+ TPD |
| Struttura del foglio | Orientamento uniforme delle fibre a singolo strato | Capacità multistrato, distribuzione casuale delle fibre | Drenaggio monostrato, simmetrico su entrambi i lati |
| I voti più adatti | Carta da giornale, carta da stampa, carta kraft, carta velina | Cartone multistrato, banconote, carta da filtro | Confezionamento ad alta velocità, gradi di stampa |
| Costo del capitale (relativo) | Medio | Abbassare | Più elevato |
Tra i due tipi di macchine per la produzione della carta che un tempo erano in competizione, una combinazione moderna, la formatrice a doppio filo (o formatrice a intercapedine), è ora il tipo di macchina per la produzione della carta più diffuso. Si tratta di una naturale evoluzione del tradizionale design Fourdrinier, che inietta le fibre tra due fili convergenti che disidratano simultaneamente la parte superiore e inferiore. Ciò si traduce in una migliore formazione e in un orientamento simmetrico delle fibre, a velocità molto elevate, superiori a 2000 m/min.
Componenti chiave di una macchina per la carta
La velocità della linea non è sinonimo di efficienza dei macchinari. L'energia totale del processo e i costi operativi specifici sono strettamente correlati alla progettazione della macchina, alle tensioni del nastro applicate e all'efficienza del sistema all'interno di ciascun componente. I componenti chiave della macchina continua per la produzione della carta includono la cassa di alimentazione, la sezione di formazione, la sezione di pressatura, la sezione di asciugatura e l'avvolgitore.
Testata
La cassa di alimentazione eroga un getto standardizzato e a turbolenza controllata di pasta diluita (contenuto di solidi dell'1-2%) in modo uniforme su tutta la larghezza della macchina. Oggi, le casse di alimentazione idrauliche con aperture di taglio regolabili sono in grado di controllare la consistenza specifica della fibra fornita con una precisione ben inferiore allo 0.4% lungo il profilo trasversale della macchina. Anche i sistemi di distribuzione, come la profilometria a diluizione, sono in grado di controllare il profilo di grammatura entro ±0.5 g/m². Il bilanciamento del rapporto velocità del getto/velocità del filo (il cosiddetto rapporto velocità di avanzamento/velocità di trascinamento) è un fattore determinante per i progettisti di macchine per la carta nella definizione dei parametri operativi: solitamente si riscontra un intervallo di ±2% della velocità del filo, che influenzerà l'orientamento delle fibre e il tipo di prodotto.
Sezione di formazione (filo) — Formazione della lamiera
La formatura è responsabile della rimozione dell'acqua libera. "Sulla macchina Fourdrinier, il filo passa successivamente su rulli di supporto, fogli e ripiani a vuoto". I tessuti di formatura avanzati (fogli sintetici intrecciati come nylon o poliestere con dimensioni delle celle di 60-90/cm) sono più durevoli, resistenti all'usura e più facili da pulire rispetto ai sistemi a filo. Una macchina Fourdrinier riceve un nastro con circa il 18-22% di solidi all'uscita della sezione di formatura. Il funzionamento della macchina continua comporta spese continue per la sostituzione dei componenti in tessuto soggetti a usura: tessuti di formatura, feltri di pressatura e tessuti di essiccazione.
Sezione Stampa
Le macchine per la produzione della carta hanno lo scopo di comprimere un nastro di carta con un elevato contenuto di umidità. I rulli di pressatura applicano carichi meccanici per comprimere il nastro, aumentandone il contenuto di solidi al 35-50%. Una sezione di pressatura tipica contiene da 2 a 4 punti di pressione, utilizzando configurazioni di pressione diritte, inverse o combinate. La tecnologia delle presse a pattino estende la lunghezza di contatto dei punti di pressione, con conseguente maggiore asciugatura in uscita, spesso del 2-5% rispetto alle presse a rulli convenzionali a parità di carico lineare.
Sezione asciugatrice
Nella sezione di asciugatura, il nastro viene asciugato tramite trasferimento di calore per contatto utilizzando cilindri in ghisa riscaldati a vapore (diametro 1.5–1.8 m). La maggior parte delle macchine è dotata di 5–7 gruppi di asciugatura indipendenti, ciascuno con controllo individuale della pressione del vapore e del tessuto da asciugare. Le pressioni del vapore variano tipicamente da 100 a 600 kPa a seconda della qualità del tessuto e della velocità della macchina. Le temperature superficiali degli essiccatori variano da 100 °C a 160 °C.
Calandra, rullo e bobina
Le calandre controllano la texture della superficie e lo spessore del foglio. Le calandre a "pressione" morbida utilizzano un rullo di pressione (rivestito in polimero) a contatto con un rullo d'acciaio riscaldato, mentre le calandre a "pressione" dura sono costituite da due rulli d'acciaio. Il nastro finito viene avvolto su rotoli di carta madre sulla bobina, quindi tagliato da sistemi di taglio e riavvolto secondo le specifiche dell'ordine su un avvolgitore dedicato.
📐 Nota tecnica
Il controllo della consistenza nella cassa di alimentazione è la variabile di controllo più importante che influenza la distribuzione del peso base. Per le carte da stampa, i valori target sono compresi tra lo 0.3% e lo 0.5% (misurati al collettore di ingresso della cassa di alimentazione). Le guide tecniche della letteratura ScienceDirect suggeriscono che, per prevenire la flocculazione, la consistenza nella cassa di alimentazione per le paste a fibra lunga (kraft) deve essere impostata a un valore inferiore (0.2-0.4%) rispetto a quella per le paste a fibra corta (legno duro o riciclato). Il profilo del peso base CD deve essere controllato entro l'1.0% (intervallo ±0.5%) del valore target utilizzando attuatori di profilazione della diluizione distanziati di 50-100 mm lungo la sezione della cassa di alimentazione.
Processo di fabbricazione della carta: dalla pasta di cellulosa al rotolo finito
L'intero processo di fabbricazione della carta, dalla preparazione della materia prima all'avvolgimento, si articola in una serie continua di transizioni controllate. Per ogni fase, vengono caratterizzati e studiati i parametri chiave che influenzano le prestazioni finali del foglio.
Preparazione delle materie prime: carta kraft, cartone e mobili riciclati.
La pasta di cellulosa arriva sotto forma di pasta di legno vergine (legno tenero per la resistenza, legno duro per la finitura), fibra riciclata o fibre non legnose (bambù, bagassa, paglia di grano). Le fibre non legnose rappresentano un segmento in rapida crescita dell'industria della cellulosa e della carta: secondo Fortune Business Insights , il loro valore dovrebbe raggiungere i 46.92 miliardi di dollari nel 2024 e arrivare a 70.33 miliardi di dollari entro il 2034.
Le fasi di preparazione della pasta includono la polpazione (estrazione delle fibre dalla fase solida), la pulizia (rimozione di contaminanti come sabbia, graffette e plastica), la vagliatura (rimozione delle particelle di dimensioni eccessive) e la raffinazione (modifica del potenziale di legame delle fibre mediante mezzi meccanici).
Operazioni della sezione umida della macchina per la produzione della carta
I sistemi di flusso in ingresso alimentano la sezione umida della macchina continua, introducendo pasta raffinata nella sezione di formazione con una consistenza di formatura (0.3-1.0%) prima di depositarla e distribuirla sul nastro tramite vagli e pulitori. Sul nastro di formazione sono previste tre varianti di rimozione dell'acqua (oltre alla gravità): forze di drenaggio potenziate da fogli e rulli del tavolo, scatole di aspirazione e tamburi di aspirazione. All'estremità del nastro, il materiale raggiunge un contenuto di solidi di circa il 18-22%.
Operazioni di pressatura e asciugatura
I rulli di pressatura sviluppano ulteriormente la consistenza del nastro fino al 35-50% applicando una compressione meccanica. Una maggiore asciugatura durante la pressatura si traduce direttamente in un risparmio energetico nei successivi carichi di vapore della sezione di essiccazione. I cilindri di essiccazione rimuovono l'umidità residua tramite scambio di calore latente e sensibile. Si stima che lo scarico di fogli umidi dalla sezione di essiccazione per una macchina da 1,000 tonnellate/giorno sia compreso tra circa 1,200 e 1500 tonnellate/giorno.
Finitura, taglio e trasformazione
Dopo l'asciugatura, il nastro di carta può essere lavorato attraverso una pressa di dimensionamento (con l'aggiunta di additivi come l'amido), una stazione di spalmatura (per le carte patinate da stampa) e una sezione di calandratura prima di essere sviluppato in bobine madri sull'avvolgitore. Dalla preparazione della pasta alla finitura, l'intero processo si svolge in produzione continua. Le moderne linee automatiche di produzione della carta funzionano ininterrottamente 24 ore su 24, 7 giorni su 7, con arresti programmati per la manutenzione ogni 4-8 settimane.
I dati relativi al consumo idrico provengono dal rapporto di riferimento del settore della National Academies Press . La statistica sul riciclo dell'acqua al 90% proviene dalle statistiche chiave del 2023 della Confederazione europea delle industrie cartarie (CEPI).
Specifiche delle macchine per la produzione di carta: velocità, larghezza, produzione e capacità per tipologia.
Non tutte le macchine per la produzione di carta sono uguali. Le specifiche dei kit variano notevolmente a seconda del tipo di carta che la macchina è progettata per produrre. Per una macchina per carta tissue, che opera a 2,200 m/min, i parametri di progettazione sono profondamente diversi da quelli di una linea ad alta capacità per cartone ondulato che lavora a oltre 3,000 tonnellate al giorno. Di seguito è riportata una serie di specifiche per categoria di carta.
| Grado di carta | Velocità (m / min) | Larghezza del rivestimento (m) | Output (TPD) | Grammatura base (g/m²) |
|---|---|---|---|---|
| Tessuto | 1,200-2,200 | 2.5-5.6 | 50-250 | 13-30 |
| Carta da giornale | 1,000-1,800 | 6.0-10.0 | 500-1,500 | 40-52 |
| Stampa e scrittura | 600-1,500 | 4.0-9.0 | 200-1,200 | 50-120 |
| Cartone per imballaggi (rivestimento/ondulato) | 400-1,200 | 4.5-10.5 | 500-4,000 + | 100-350 |
| Carta kraft (sacchi/borse) | 400-900 | 3.5-7.0 | 200-800 | 60-120 |
| Di cartone | 200-600 | 3.0-7.0 | 200-1,500 | 150-500 |
Quando si specifica una macchina per un nuovo impianto o per l'ammodernamento di una macchina continua per la produzione di carta, il volume di produzione annuo desiderato, sia per rotoli di carta, cartone per imballaggi o tipi di carta completi, determina la combinazione minima di velocità e larghezza di taglio necessaria. Per raggiungere una produzione annua di cartone per imballaggi di 1,000 tonnellate al giorno, una cartiera necessita di una macchina che operi a una velocità nominale di 800 metri al minuto, con una larghezza di taglio di almeno 7 metri, ipotizzando grammature tipiche del cartone per imballaggi.
✔ Vantaggi delle macchine ad alta velocità (>1,200 m/min)
- Minori costi unitari di produzione: costi fissi ripartiti su una maggiore produzione.
- Sono necessarie meno macchine, riducendo al minimo l'ingombro dell'impianto per tonnellata di capacità.
- I moderni sistemi di azionamento e controllo mantengono la qualità ad alta velocità
- Il consumo energetico per tonnellata diminuisce all'aumentare del tasso di produzione.
⚠ Limitazioni delle macchine ad alta velocità
- Maggiori investimenti di capitale: da 200 milioni a oltre 1 miliardo di dollari per le grandi linee ad alta velocità.
- Ridotta possibilità di passare da una qualità all'altra all'interno di gamme di prodotto ristrette: l'ampliamento della gamma di qualità ne risente negativamente.
- Maggiore sensibilità alle variazioni di qualità del materiale ad alte velocità di formatura.
- Tempi di avvio più lunghi dopo la rottura del foglio – aumento della perdita di produzione per evento
Quando si confrontano le soluzioni per macchine per la produzione di carta offerte da diversi fornitori, è importante considerare la capacità di carico nominale e la capacità di produzione netta, non la velocità massima di progetto. L'efficienza operativa effettiva può essere pari all'85-93% della velocità di progetto, per compensare le differenze di velocità di tessitura in corrispondenza dei cambi di qualità, delle rotture dei fogli e delle operazioni di pulizia.
Sostenibilità e tendenze future nella tecnologia delle macchine per la produzione della carta
Le prestazioni delle macchine per la produzione della carta si stanno evolvendo lungo tre direttrici interconnesse: flussi di fibre riciclate, minimizzazione del consumo energetico e personalizzazione digitale. Non si tratta di concetti futuristici, bensì di programmi di investimento concreti che stanno ridefinendo le moderne macchine per la produzione della carta.
Fibre riciclate e produzione circolare
Una ricerca di mercato condotta da Future Market Insights indica una crescita annua annua composta (CAGR) del 5.7% per il settore del riciclo della carta, che raggiungerà un valore globale di 13.1 miliardi di dollari entro il 2034. Gli stabilimenti europei esistenti mantengono un tasso medio di riciclo delle fibre di circa il 72%. La materia prima riciclata impone ulteriori esigenze alla macchina continua per la produzione della carta, come livelli più elevati di contaminanti e fibre riciclate più corte che inducono una formazione di fogli più deboli. Le fibre vergini devono essere miscelate per migliorare le caratteristiche di resistenza del foglio.
Efficienza energetica e riduzione del consumo idrico
Un'analisi condotta in Finlandia e Svezia indica che il consumo totale di energia primaria per tonnellata di carta è diminuito da 9.76 MWh/tonnellata a 9.02 MWh/tonnellata grazie a una combinazione di miglioramenti dell'efficienza nella sezione di stampa, installazioni di sistemi di recupero del calore e potenziamenti dell'automazione dei processi, come pubblicato sulla rivista Energy Efficiency (Springer Nature) . Il riciclo dell'acqua nel ciclo supera il 90% nei moderni sistemi a circuito chiuso. I moderni sistemi di pressatura a rulli offrono risultati di asciugatura post-stampa superiori del 2-5%, con un conseguente risparmio diretto sul fabbisogno di energia termica della sezione di essiccazione.
Industria 4.0 e macchine digitali per la produzione di carta
Gli impianti di produzione in Scandinavia e Nord America stanno implementando una moltitudine di concetti di automazione digitale, come reti di sensori interconnesse, assistenti digitali e sistemi di ottimizzazione delle apparecchiature basati su intelligenza artificiale e apprendimento automatico. L'utilizzo di algoritmi di manutenzione predittiva per analizzare vibrazioni e temperature di dispositivi come cilindri di essiccazione o cuscinetti, riduce i guasti alle apparecchiature. I controlli dinamici adattano automaticamente i profili di grammatura, umidità e spessore per ottimizzare le finestre di produzione.
Prospettive di mercato
Secondo Fortune Business Insights , il mercato mondiale dei macchinari per la produzione di cellulosa e carta valeva 117.92 miliardi di dollari nel 2025 e si prevede che raggiungerà i 171.05 miliardi di dollari entro il 2034, con un tasso di crescita annuo composto (CAGR) del 4.4%. L' American Forest & Paper Association (AF&PA) riporta un aumento della produzione di carta e cartone negli Stati Uniti del 3.2% nel 2024, con il cartone ondulato in testa alla classifica. La domanda di imballaggi (che ha sostituito la plastica per l'e-commerce e altre applicazioni) rimane il principale motore degli investimenti per la costruzione di nuove capacità produttive di macchine per la carta.
Le modifiche apportate a una macchina continua per la produzione di carta al fine di aumentare il contenuto di fibre riciclate non si limitano alla preparazione della pasta, ma hanno conseguenze a cascata su ogni altra sezione della macchina. La pasta riciclata contiene una maggiore quantità di particelle fini, che possono ostruire i tessuti di formatura, ridurre la permeabilità del feltro della pressa e aumentare la contaminazione nella sezione di essiccazione. Con un'adeguata pianificazione, è possibile prevedere l'impatto sulla macchina prima di raggiungere un ulteriore obiettivo di aumento del contenuto di fibre riciclate.
Domande frequenti
D: Come si chiama una macchina per la produzione della carta?
Visualizza risposta
D: Quanto velocemente può produrre carta una macchina per la produzione di carta?
Visualizza risposta
D: Cos'è una cassa di alimentazione in una macchina per la carta?
Visualizza risposta
D: Cosa sono gli indumenti per macchine per la carta?
Visualizza risposta
D: L'industria cartaria è in declino?
Visualizza risposta
D: Chi ha inventato la macchina per la carta?
Visualizza risposta
Avete bisogno di una macchina per la produzione di carta per la vostra linea di produzione?
UDTECH offre una gamma completa di macchinari per la produzione della carta, tra cui impianti di preparazione della pasta, macchine continuatrici e sistemi di avvolgimento e finitura. Scopri prezzi e specifiche per la macchina continuatrice e la capacità produttiva più adatte alle tue esigenze.
Informazioni su questa analisi
Il contenuto di questa guida è stato redatto dal team di contenuti tecnici di UDTECH utilizzando informazioni pubblicate da AF&PA, CEPI, Springer Nature e specifiche dei fornitori di apparecchiature. UDTECH è un'azienda britannica produttrice e progettista di macchinari per la produzione continua di carta, che fornisce nuove soluzioni per cartiere specializzate in carta kraft, cartone ondulato, tissue e carta colturale. Le velocità e le capacità indicate in questo articolo si basano sulla nostra gamma di apparecchiature e su dati di settore pubblicati.
Articoli Correlati
Riferimenti e fonti
- Consumo globale di carta e cartone 2024-2032 — Statista
- Analisi comparativa del consumo energetico nell'industria cartaria — Efficienza energetica (natura Springer)
- Macchina Fourdrinier — Enciclopedia Britannica
- Macchina per la carta: panoramica tecnica — ScienceDirect
- L'industria della cellulosa e della carta: indicatori di prestazione ambientale industriale — National Academies Press
- Statistiche chiave 2023: Industria europea della cellulosa e della carta — CEPI
- Dimensioni, quota di mercato e analisi del mercato dei macchinari per l'industria della cellulosa e della carta — Fortune Business Insights
- Tendenze della produzione e della capacità cartaria negli Stati Uniti — Associazione americana per la foresta e la carta (AF&PA)
- Dimensioni, quota di mercato e previsioni del mercato del riciclo della carta fino al 2036 — Prospettive future sul mercato