Saluti a "Mastering TPE Extrusion: A Guide to Thermoplastic Elastomer Extruders and Plastic Processes"! Questa volta, questo intricato e versatile post del blog aspira a far luce sul processo di estrusione TPE, che è essenziale nel settore della plastica. Questa guida fornirà informazioni sufficienti e utili, sia che tu sia un professionista del settore o che tu stia appena entrando nel campo, dandoti così la sicurezza di gestire le specifiche dell'estrusione TPE.
Questo articolo tratterà le caratteristiche dei TPE e degli estrusori per TPE . Oltre ad alcuni esempi applicativi, verrà descritto in dettaglio il funzionamento degli estrusori per TPE. Verranno inoltre illustrati i componenti chiave di una macchina estrusore, il ciclo di estrusione del TPE e forniti utili consigli per scegliere l'estrusore più adatto alle proprie esigenze. Infine, verranno affrontati i problemi più comuni che si possono riscontrare nell'estrusione del TPE, con il contributo di esperti.
Pertanto, le guide SEOUL BECA ti insegneranno come massimizzare la qualità dei prodotti realizzati e TPEX e progredire nelle applicazioni degli elastomeri termoplastici. Quindi, unisciti a me in questo viaggio e scopri insieme i segreti della grandezza dell'estrusione TPE!
Cos'è il TPE e in che modo si differenzia dagli altri materiali termoplastici?
Il TPE, o elastomero termoplastico, è una vasta classe di materiali in quanto ha sia attributi termoplastici che elastomerici. Materiali estensibili e flessibili come la gomma non sono ancora gli stessi dei TPE, che sono elastomeri termoplastici. Questo specifico collegamento consente ai TPE di mantenere le qualità elastiche e resistenti agli urti degli elastomeri pur potendo essere modellati e manipolati come i termoplastici. Inoltre, i TPE essendo termoplastici anelastici insieme alla loro eccezionale resistenza agli urti li rendono candidati ideali per una vasta gamma di applicazioni. Inoltre, i TPE possono essere fusi e rimodellati di nuovo, il che si aggiunge alla loro popolarità. I TPE presentano una maggiore elasticità, una maggiore resistenza chimica, una maggiore protezione dai raggi UV e una rinfrescante capacità di resistere a climi rigidi. Lo sfruttamento efficace dei TPE dipende dalla conoscenza delle loro proprietà, che spinge l'adozione di nuove tecniche di produzione e in definitiva contribuisce a migliorare la qualità del prodotto finale.
Capire il TPE: caratteristiche e applicazioni
Gli elastomeri o elastomeri termoplastici hanno attributi unici che li rendono utili in molte applicazioni industriali. Combinando le caratteristiche termoplastiche ed elastomeriche, i TPE offrono la natura processabile e riciclabile dei termoplastici e un'elasticità simile alla gomma, diversa da qualsiasi cosa vista prima. La loro buona formabilità, elasticità, temperatura e resistenza chimica rendono questi materiali inestimabili.
I TPE sono solitamente utilizzati per beni nei settori automobilistico, dei beni di consumo, medico ed elettronico. Sono presenti in impugnature, guarnizioni, guarnizioni e componenti che richiedono morbidezza ma anche durevolezza e flessibilità. La loro elevata versatilità nei processi di utensili termoplastici e nelle capacità di stampaggio li rende ancora più adatti a questi processi.
TPR, SBS e SEBS sono altri termoplastici sfruttati, ma la loro competitività non distingue i TPE. La loro elasticità, resilienza e lavorabilità sono tutte significativamente elevate. Sono Turner brown, fusione di coloranti ed estrusione compatibili con varie applicazioni.
QUANDO EFFETTUIAMO IL TPEEL, gli elastomeri sono i costituenti primari grazie alla loro capacità di impartire i costituenti elastomerici nella mescola desiderata. Il rapporto e il tipo di elastomeri integrati nelle mescole TPE hanno grande importanza sulle caratteristiche del materiale risultante, ecc.
Una conoscenza completa delle caratteristiche e delle applicazioni dei TPE consente ai produttori di comprendere l'ottimizzazione dei processi di produzione dei TPE, la progettazione dell'elastomero termoplastico e dei suoi prodotti e la selezione di materiali adatti. Considerando tutto, migliora la qualità dei prodotti e scopre nuove prospettive nel mondo delle applicazioni degli elastomeri termoplastici. Quindi, iniziamo questa avventura insieme e sveliamo i segreti dietro l'eccellenza dell'estrusione dei TPE!
Confronto con altri termoplastici: TPR, SBS e SEBS
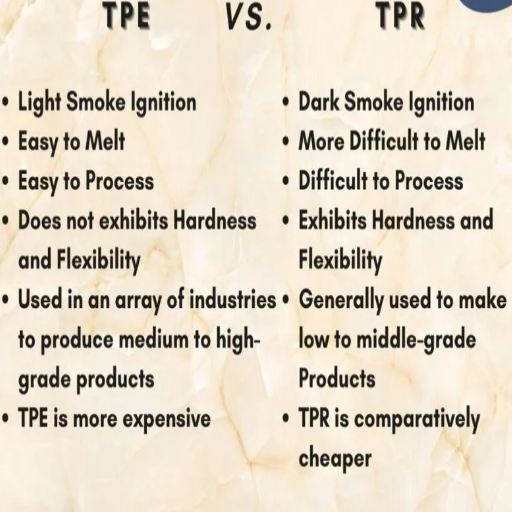
Gli elastomeri termoplastici (TPE) presentano poche o nessuna somiglianza con altri polimeri termoplastici quali la gomma termoplastica (TPR), lo stirene-butadiene-stirene (SBS) e lo stirene-etilene-butilene-stirene (SEBS), come si può vedere nella tabella seguente.
TPR:
Il TPR è un elastomero termoplastico e termoplastico flessibile, resiliente e durevole che può combinare proprietà meccaniche e chimiche
Presenta una buona resistenza all'abrasione, allo strappo e agli urti.
Le applicazioni morbide ed elastiche, tra cui suole per scarpe, guarnizioni e impugnature, sfruttano il TPR per le sue proprietà vantaggiose.
SSB:
L'SBS è un elastomero termoplastico costituito da blocchi di segmenti di stirene e butadiene.
Presenta un'eccellente elasticità e proprietà di impatto a bassa temperatura, tali da resistere anche ad impatti moderati.
L'SBS viene utilizzato nelle calzature, negli adesivi e nelle applicazioni di isolamento acustico.
SEBS:
SEBS è una microstruttura con un copolimero a blocchi di stirene, etilene e butilene.
L'SEBS contiene le caratteristiche meccaniche dei polimeri stirenici e degli elastomeri, garantendo un'eccezionale resistenza ai raggi UV e una buona flessibilità e resilienza.
Esempi di settori in cui viene utilizzato il SEBS sono i dispositivi medici, i componenti per autoveicoli e i prodotti di consumo.
Nella valutazione di questi termoplastici insieme ai TPE, fattori quali elasticità, attributi meccanici, resistenza chimica x materiale, convenienza e facilità di lavorazione sono fondamentali. L'elasticità migliorata del TPR, l'ampia gamma di stabilità chimica e la facile lavorabilità lo rendono un'opzione più favorevole per molte applicazioni. La scelta consigliata del materiale dipende dai fattori di utilizzo previsti, quali le caratteristiche fisiche richieste del prodotto finale, la disponibilità dello spazio di installazione o il budget consentito.
Il ruolo degli elastomeri nella composizione del TPE
Il ruolo svolto dagli elastomeri è molto essenziale nella miscelazione del TPE. Gli elastomeri sono polimeri che rimangono flessibili e tornano alla loro forma originale quando si verifica una deformazione. Nel caso del TPE (elastomero termoplastico), gli elastomeri sono fondamentali perché contribuiscono notevolmente alla flessibilità del prodotto finale, alla resilienza e alla durata. Migliorano la morbidezza e l'elasticità dei TPE, rendendoli adatti all'uso in applicazioni in cui sono necessarie caratteristiche della gomma. Questo perché, attraverso l'uso di elastomeri nella formulazione del TPE, le prestazioni complessive del prodotto finito, comprese le sue proprietà meccaniche, la resistenza chimica e la facilità di lavorazione, vengono migliorate. L'elastomero che dovrebbe essere impiegato si basa sulla natura fisica richiesta dai TPE finiti, sui suoi requisiti normativi e sui vincoli di costo. In conclusione, gli elastomeri sono un ingrediente indispensabile nella miscelazione del TPE in quanto aiutano nella produzione di materiali elastomerici termoplastici multiuso adatti a varie applicazioni.
Come funzionano gli estrusori TPE?
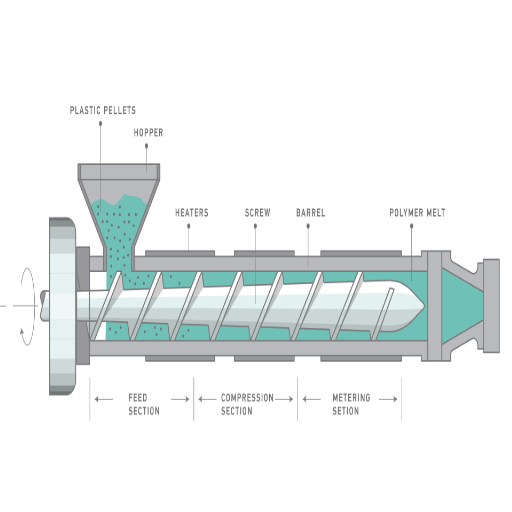
Gli estrusori TPE sono disperatamente necessari nella produzione di elastomeri termoplastici (TPE). La forma finale richiesta per la produzione di TPE viene formata utilizzando una tecnica di estrusione composta da più fasi, tra cui fusione, miscelazione e trasporto del materiale TPE.
- ALIMENTAZIONE HOPEER: La prima fase prevede l'immissione di pellet di TPE in un foro, il serbatoio del materiale richiesto.
- TRASPORTO E FUSIONE DEI PELLET: Durante questa fase, l'arricchimento di temperatura e pressione viene effettuato utilizzando una vite rotante che migliora i pellet TPE. Il primo passaggio di questo processo è l'inserimento dei pellet TPE nell'estrusore attraverso la zona di alimentazione.
- MISCELAZIONE E OMOGENEIZZAZIONE: La fase di miscelazione segue dopo che il materiale è stato fissato nella vite. Invece di fondere il materiale TPE, questa fase assicura che abbia proprietà sufficienti.
- FORMAZIONE DELLA FILIERA DI ESTRUSIONE E DELLA FORMA: Il TPE è stato accuratamente miscelato e fuso nella fase precedente. La sua forma finale è ora determinata forzandolo attraverso una filiera di estrusione e sono state impostate le dimensioni richieste dell'estrusore.
Grazie alle informazioni sul funzionamento degli estrusori TPE, i produttori possono migliorare il processo di estrusione, garantendo la produzione di materiali TPE con le caratteristiche fisiche, la lavorabilità e le prestazioni desiderate.
Analizziamo ora nel dettaglio le caratteristiche distintive e i principi di funzionamento di un estrusore a vite, essenziale nell'estrusione del TPE.
La meccanica di un estrusore a vite
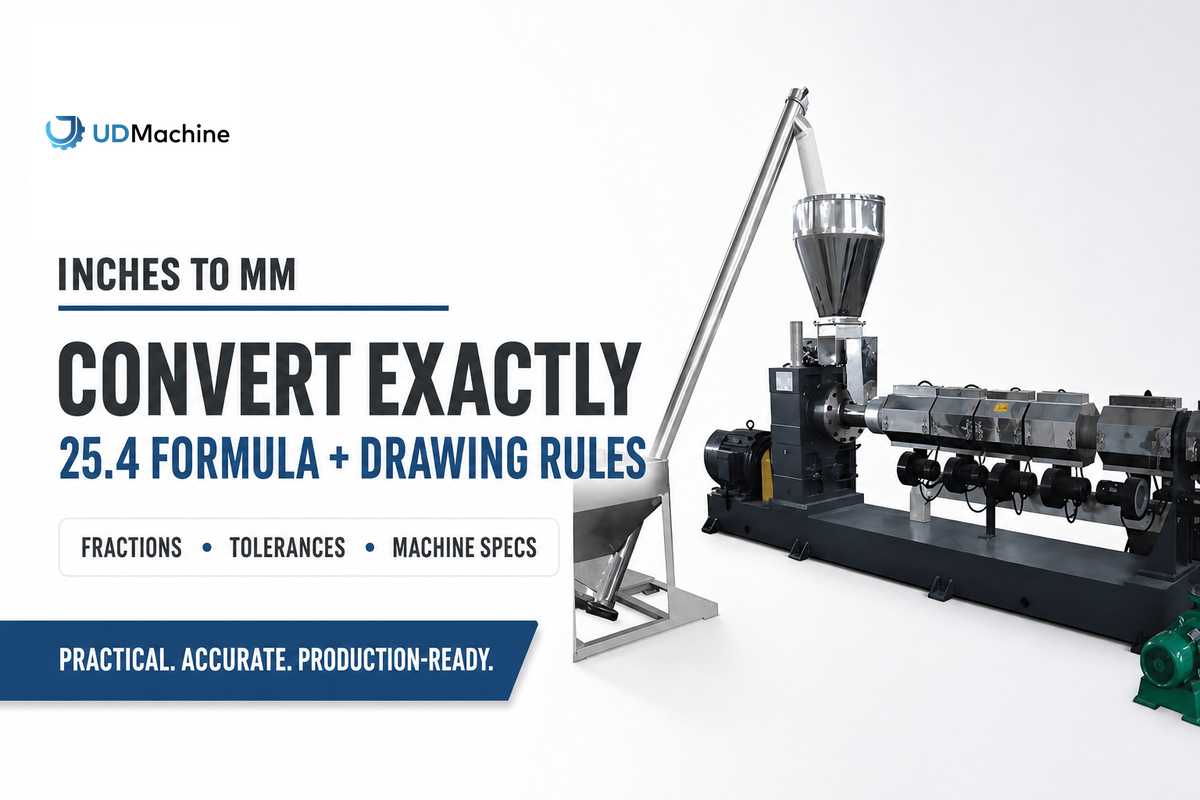
Posso offrirti un'eccellente concettualizzazione di come funziona l'estrusore a vite. L'estrusore a vite è considerato essenziale nel processo di estrusione del TPE in quanto consente la fusione, la miscelazione e il trasporto del materiale TPE attraverso una filiera per essere modellato nella geometria richiesta. Ha più componenti, tra cui una tramoggia che consente lo stoccaggio dei pellet di TPE e una zona di alimentazione che consente il movimento dei pellet con la vite. Questa zona di riscaldamento fornisce l'energia necessaria per fondere il TPE. Le viti forate dotate di voli elicoidali ruotano attorno a cilindri che forniscono la pressione e le forze di taglio richieste sia per fondere che per sigillare il TPE. Il TPE riscaldato viene quindi forzato attraverso la filiera di estrusione, conferendogli la forma desiderata. La velocità dell'estrusore e la temperatura possono essere regolate per migliorare il processo di estrusione e consentire le caratteristiche TPE desiderate. La meccanica di un estrusore a vite è considerata un mezzo indispensabile per ottenere estrusioni TPS efficaci e uniformi, il che a sua volta facilita la fabbricazione di prodotti TPE dotati di funzionalità TPE versatili.
Differenze tra estrusori a vite singola e doppia
Vorrei illustrarvi le principali differenze tra estrusori monovite e bivite . Gli estrusori monovite sono ampiamente utilizzati per l'estrusione del TPE e sono costituiti da una singola vite elicoidale rotante all'interno di un cilindro. Sono multifunzionali, adatti a numerose applicazioni, facili da usare ed economici. Gli estrusori bivite , invece, incorporano due viti che si interdigitano e lavorano insieme per fondere e lavorare il TPE. Migliorano la miscelazione, controllano i processi di estrusione e sono adatti per formulazioni complesse. Un'analisi accurata delle vostre esigenze di estrusione del TPE vi aiuterà a individuare la scelta ottimale tra i due tipi di estrusore: monovite o bivite , per ottenere i risultati desiderati.
Componenti chiave di una macchina estrusore
Una macchina estrusore è un'attrezzatura robusta con una varietà di parti costituenti che facilitano l'intero processo di estrusione TPE; queste includono:
Tramoggia. Viene utilizzata durante il processo di estrusione per alimentare il TPE nell'estrusore e garantire la corretta continuità di alimentazione durante tutto il processo.
Vite/e: la/le vite/e è/sono la/le chiave per la fusione e la miscelazione rapide del materiale TPE e consiste/sono in acciaio ad alta variazione dopo che la profondità e il passo delle viti sono stati ottimizzati per una migliore estrusione. Anche il diametro e il tipo di vite svolgono un ruolo essenziale nel risultato.
Cilindro: il cilindro mantiene in posizione la/le vite/i e può anche riscaldare e raffreddare il materiale TPE durante l'estrusione grazie all'aggiunta di componenti elettrici termici insieme a fili riscaldanti e camicie di raffreddamento.
Riduttore: il riduttore può essere definito come un sistema che ha il compito di trasferire potenza dal motore alla/e vite/i, consentendo un maggiore controllo sulla velocità di estrusione.
Matrice: la matrice è il meccanismo che forma il TPE in una forma particolare o nel profilo desiderato. Pertanto, è specializzata nel determinare la struttura e gli attributi del prodotto finale che deve essere estruso.
Sistema di controllo: il sistema di controllo comprende approssimativamente tutti i parametri, dalla temperatura alla pressione o persino alla velocità, consentendo all'utente di modificare e regolare il processo di estrusione in tempo reale per una maggiore efficienza.
Quando si seleziona una macchina estrusore per l'estrusione di TPE, è necessario prendere in considerazione alcuni parametri tecnici, tra cui diametro della vite, tipo di vite, capacità di riscaldamento e raffreddamento del cilindro, potenza del motore e caratteristiche di un sistema di controllo. Questi parametri devono corrispondere ai requisiti di formulazione e specifiche di produzione del TPE. Per una consulenza professionale sulla scelta di un estrusore TPE adatto, non esitate a contattare i nostri specialisti.
Quali sono le fasi del processo di estrusione del TPE?
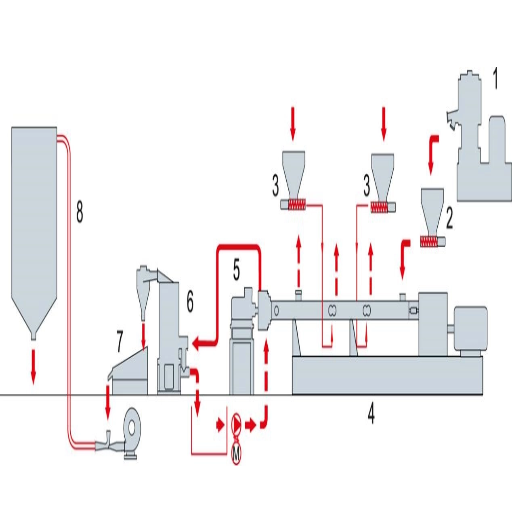
L'estrusione di TPE comporta diversi passaggi cruciali per estrudere con successo gli elastomeri termoplastici. Esaminiamo queste procedure in dettaglio.
I materiali TPE devono essere selezionati e preparati con estrema cautela. Ciò comporterà il controllo della formulazione e della consistenza del composto TEP, che potrebbe richiedere la miscelazione TEP con additivi, riempitivi o coloranti. – Preparazione del materiale
Il TPE viene caricato nella tramoggia e montato sulla macchina estrusore, che controlla accuratamente le temperature per le caratteristiche chiave dei TPE, come la fusione e la viscosità. - Alimentazione e preriscaldamento
Gli assemblaggi TPE vengono alimentati in modo continuo nel cilindro dell'estrusore per acquisire il preriscaldamento, facendo sì che il TEP subisca un processo di plastificazione. I composti TEP vengono inseriti in una vite rotante che fonde, omogeneizza e applica una pressione che viene poi spinta attraverso una matrice – Estrusione
Quando vengono utilizzati materiali come tubi profilati o pellicole, la matrice determinerà come finirà il TEP. – Progettazione e sagomatura della matrice
Tecniche di raffreddamento come aria, acqua o vuoto verranno applicate direttamente all'estruso per consentirgli di uscire dalla matrice condensato e mantenere la sua struttura: raffreddamento e dimensionamento.
Taglio e avvolgimento: a seconda dell'uso previsto, l'estruso può essere tagliato in segmenti o arrotolato dopo il raffreddamento. Le tecniche di taglio e avvolgimento migliorano il calibro del taglio del prodotto, mantenendo le dimensioni del prodotto a una dimensione e forma uniformi.
Controllo qualità e test: supervisionare le attività durante le procedure di estrusione per monitorare i parametri di controllo qualità selezionati, come i livelli di temperatura, le quantità di pressione esercitata e le specifiche della sezione trasversale dell'estruso prima del raffreddamento e della solidificazione. I controlli finali del prodotto potrebbero richiedere solo l'esecuzione di test meccanici, analizzandoli fisicamente e testandone la reologia per accertare se tutti i parametri del TPE sono soddisfatti.
Se i processi di produzione vengono seguiti come spiegato e i parametri vengono variati come richiesto, le estrusioni di TPE prodotte avranno la qualità e la composizione necessarie per soddisfare i requisiti dell'utente finale.
Panoramica del processo di produzione del TPE
Durante la tecnica di produzione dell'elastomero termoplastico (TPE), alcune funzionalità consentono l'estrusione di materiali elastomerici termoplastici. Ciò, a sua volta, contribuisce all'efficienza e alla produttività del risultato finale. Esaminiamo alcune delle fasi più critiche nella procedura di estrusione del TPE.
Impostazione del materiale: il processo inizia con la scelta del materiale TPE corretto e con l'impostazione dello stesso in base alle proprietà richieste, alle applicazioni desiderate e alla formulazione idonea.
Compounding: il compounding TPE è l'erogazione di un additivo al polimero di base TPE che, insieme al compounding stesso, modifica le caratteristiche del materiale. È essenziale personalizzare una formulazione TPE in base all'uso previsto.
Estrusione: l'elastomero termoplastico composto viene inserito nell'estrusore TPE e omogeneizzato, fuso e spinto attraverso una matrice che gli conferisce una forma definita. Questo processo è noto come estrusione. Durante questa operazione, devono essere presi in considerazione anche diversi parametri tecnici, come il diametro della vite, la potenza del motore, il design della vite, i sistemi di riscaldamento e raffreddamento nei cilindri e le capacità del sistema di controllo.
Pellettizzazione: dopo l'estrusione, il materiale TPE potrebbe richiedere la pellettizzazione per convertirlo in una forma di pellet facile da maneggiare. Due delle tecniche più diffuse sono la pellettizzazione subacquea e la pellettizzazione ad anello d'acqua. Ognuna ha i suoi vantaggi che possono essere applicati a seconda dell'applicazione.
Impostazione e ottimizzazione della linea di estrusione: una volta impostato il processo di estrusione TPE, l'impostazione deve essere ottimizzata per ottenere la massima efficienza della linea e la massima qualità del prodotto. Ciò include la regolazione di parametri di processo specifici, l'ottimizzazione dei processi di raffreddamento e dimensionamento e il controllo della velocità e della tensione della linea.
Se segui queste indicazioni e consideri i requisiti della tua formulazione TPE e i requisiti di produzione, puoi garantire risultati di estrusione TPE di migliore qualità. Non esitare a contattare il nostro team di esperti per la selezione dell'estrusore TPE o per ottimizzare il tuo processo. Ti assisteremo in ogni fase.
Tecniche di Pellettizzazione: Pellettizzazione subacquea e ad anello d'acqua
Per la pellettizzazione degli elastomeri termoplastici (TPE) si impiegano due metodi: la pellettizzazione subacquea e quella ad anello d'acqua. Entrambi i metodi presentano vantaggi e svantaggi per quanto riguarda la formulazione del TPE e i requisiti di produzione.
Nella pellettizzazione subacquea, i filamenti di TPE vengono estrusi. Successivamente, passano attraverso una camera piena d'acqua ed entrano nella camera, dove una piccola attrezzatura li taglia in pellet. L'acqua fredda aiuta a preservare la forma e l'integrità dei pellet durante il processo. Il metodo di pellettizzazione subacquea è anche ben noto per la produzione di una particella ben dispersa con una buona qualità superficiale. È più adatto per TPE con bassa viscosità ed elevata resistenza alla fusione.
Nella pellettizzazione ad anello d'acqua, i filamenti di TPE vengono nuovamente estrusi e raffreddati con acqua, che viene fatta circolare. I filamenti vengono tagliati con un coltello rotante. L'acqua rimuove il calore dai filamenti per favorire la solidificazione. La pellettizzazione ad anello d'acqua è più adatta per TPE con elevata viscosità e fornisce un'eccellente uniformità nella forma del pellet.
Quando si decide di utilizzare la pellettizzazione subacquea o ad anello d'acqua, bisogna considerare la formulazione del TPE, il volume di produzione e i costi. Si consiglia di consultare i professionisti del settore in modo da poter impiegare la tecnica di pellettizzazione più applicabile.
Impostazione e ottimizzazione della linea di estrusione
L'efficienza dell'estrusione TPE dipende in larga misura dall'ottimizzazione della configurazione e dell'impostazione della linea di estrusione. Acquista l'estrusore TPE tenendo a mente parametri quali diametro e tipo di vite.
Diametro della vite: per l'output desiderato per l'estrusione di TPE, il diametro della vite dovrebbe supportare la capacità e la qualità della produzione. Il volume e la velocità di produzione vengono utilizzati per selezionare il diametro della vite. Gli estrusori di TPE hanno un diametro della vite che di solito varia da 20 mm a 120 mm, a seconda dell'uso.
Tipo di estrusore: costituito da una o due viti. L'estrusione di TPE di uso generale utilizza estrusori monovite , tuttavia gli estrusori bivite sono più adatti per processi di estrusione che richiedono una migliore miscelazione, dispersione e controllo.
Il monitoraggio dei macchinari di estrusione destinati a diversi utilizzi deve tenere conto di considerazioni quali:
Riscaldamento e raffreddamento del cilindro: il controllo rigoroso della temperatura lungo il cilindro è essenziale per mantenere la temperatura desiderata e, quindi, la viscosità del TPE durante tutto il processo di estrusione. Devono essere progettate zone di riscaldamento e raffreddamento appropriate per mantenere il profilo di temperatura.
Progettazione e configurazione della vite: la configurazione della vite deve essere ottimizzata per adattarsi al processo di estrusione del TPE, assicurando una buona miscelazione, dispersione e accumulo di pressione per un efficace trasporto del materiale fuso.
Sistemi di controllo: i sistemi di automazione, come un controller PLC accompagnato da controlli touchscreen, possono migliorare la precisione e la flessibilità dell'estrusione, semplificando al contempo l'impostazione, il monitoraggio e l'ottimizzazione del processo.
Se hai altre domande o hai bisogno di consigli da esperti sull'estrusione del TPE, contattaci. I nostri professionisti possono aiutarti a prendere decisioni e ottimizzare il processo di estrusione del TPE.
Come scegliere l'estrusore TPE più adatto alle tue esigenze?
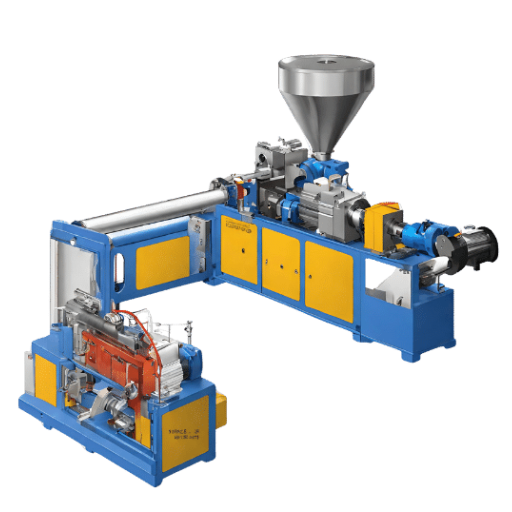
Per acquistare un estrusore TPE è essenziale comprendere i vari processi coinvolti, tra cui l'estrusione. Due fattori principali su cui concentrarsi sono il tipo di estrusore e il diametro della vite.
Diametro della vite: il diametro determina la pressione da accumulare, che consente di generare una temperatura estrema. Ciò, a sua volta, influenzerà notevolmente il tempo di residenza. Per ottenere risultati accurati, è fondamentale concentrarsi sulla portata nominale delle otturazioni, sulla densità del TPE o su qualsiasi altro requisito speciale.
Tipi di estrusori: comunemente noti come estrusori a vite singola, a vite doppia e planetari, questi strumenti sono ampiamente utilizzati in tutto il mondo. Ogni tipo ha caratteristiche uniche che favoriscono fattori come l'efficienza di fusione o il livello di miscelazione desiderato. Con l'aiuto di esperti, ottieni angoli precisi che tengano conto dei requisiti per selezionare quello ideale per il tuo utilizzo.
Tenendo a mente questi punti si aumenteranno le possibilità di produrre ed estrudere un prodotto di qualità, garantendo prestazioni ed efficienza sempre al passo con i tempi.
Fattori da considerare: diametro della vite e tipo di estrusore
Grazie a questi fattori, potrai ottenere la migliore qualità e le migliori prestazioni dal tuo estrusore TPE.
Il diametro della vite è fondamentale durante l'estrusione del TPE in quanto determina il tempo di residenza, la temperatura di fusione e la pressione dell'estrusore. Un diametro specifico della vite è appropriato a seconda del requisito di produttività della parte di applicazione, delle proprietà reologiche del materiale TPE da elaborare e di molti altri fattori rilevanti. Una miscelazione, una dispersione e un accumulo di pressione adeguati devono essere opportunamente bilanciati per un trasporto efficace della fusione.
Oltre alle considerazioni menzionate in precedenza, anche il tipo di estrusore influisce sul processo di estrusione del TPE. Alcuni tipi comuni di estrusori utilizzati per l'estrusione del TPE includono estrusori monovite ed estrusori bivite. Un estrusore monovite è adatto per il TPE per formulazioni e applicazioni di base. Al contrario, un estrusore bivite offre maggiori vantaggi in termini di miscelazione e controllo, risultando perfetto per formulazioni di TEP complesse e per un controllo adeguato della qualità del fuso.
Quando si determina quale estrusore TPE acquistare, considerare i requisiti applicativi, la produttività e le proprietà reologiche del materiale TEP. Esaminare attentamente questi parametri aiuterà a selezionare un estrusore che si adatti meglio allo scopo, migliorando così il processo di estrazione e la qualità e la coerenza della produzione di TPE. I nostri esperti specialisti sono pronti a fornire raccomandazioni di esperti personalizzate se sono necessarie ulteriori istruzioni.
Valutazione dei macchinari di estrusione per diverse applicazioni
La scelta dell'attrezzatura di estrusione esatta per tutti i tipi di operazioni diverse dovrebbe essere considerata più volte in modo da ottenere le massime prestazioni ed efficienza. Dalla mia indagine, le conclusioni proposte indicano che i problemi più diffusi riscontrati durante la produzione di estrusione TPE sono:
Dispersione sub-ottimale: i gradienti di concentrazione considerevoli di additivi e riempitivi sono difficili da gestire nel TPE, il che può catalizzare proprietà del materiale non soddisfacenti. La selezione dell'attrezzatura di estrusione e dei parametri di processo diventa un problema chiave per evitare una scarsa dispersione e una fusione irregolare.
Controllo della durezza: il controllo della durezza del TPE può essere impegnativo. Materiale, processo e progettazione dello stampo sono tutti fattori che tendono a causare notevoli cambiamenti nella durezza. Essere più rigorosi sulle zone di temperatura e pressione e ottimizzare la forma dello stampo può aiutare in questa coerenza.
Qualità della fusione: i materiali TPE non possono sopportare velocità di taglio estruse e temperature di fusione eccessivamente elevate, oppure le caratteristiche previste del prodotto finale potrebbero non essere dimostrate. Non avere una supervisione completa del processo di estrusione può influire negativamente sulla qualità della fusione, causando problemi come scissioni indesiderate, sfumature indesiderate e prodotti meccanicamente deboli.
Questi problemi possono essere affrontati efficacemente seguendo le raccomandazioni delle migliori pratiche del settore presenti in:
Progettazione migliorata della vite: la specifica di un estrusore con una forma della vite appositamente studiata migliorerebbe la capacità di miscelazione e potrebbe quindi fornire una consistenza della fusione più omogenea e ridurre significativamente la dispersione del materiale.
Ottimizzazione dei parametri di processo: durezza e dispersione possono essere integrate nella qualità della fusione gestendo i parametri di lavorazione quali temperatura, velocità della vite e produttività.
Ottimizzazione del design della matrice: la consistenza e la qualità rimangono costanti quando si utilizza la matrice corretta. La lunghezza corretta della matrice, lo spazio tra le matrici e persino il raffreddamento delle matrici aiutano a produrre un flusso uniforme.
Seguire le best practice sopra menzionate può aiutare i produttori a mantenere qualità e coerenza. Non esitate a contattarci per maggiori informazioni che vi aiutino a comprendere a fondo il processo di estrusione del TPE. Siamo sempre disponibili ad assistere i nostri clienti.
Contattaci per una consulenza esperta sull'estrusione TPE
Lascia che ti aiutiamo se hai incontrato difficoltà con l'estrusione di TPE, poiché abbiamo alcuni esperti che possono aiutarti a trovare soluzioni. Che si tratti di miglioramento della dispersione, controllo della durezza, ottimizzazione del design della matrice o miglioramento generale della qualità della produzione, abbiamo esperti che possono aiutarti. Tenendo conto della temperatura, della velocità della vite, della produttività, dei parametri del design della matrice (lunghezza del piano, spazio della matrice, raffreddamento) e delle best practice offerte, è possibile ottenere un'estrusione di TPE di alta qualità in modo coerente. Non esitare a contattarci per una consulenza professionale e assistenza in qualsiasi fase del tuo processo di estrusione di TPE.
Quali sono le sfide associate all'estrusione del TPE?

L'estrusione di TPE ha la sua giusta quota di sfide, che devono essere identificate e risolte per svolgere la produzione in modo efficace. Comprendere i problemi è fondamentale per una produzione fluida. Di seguito sono riportati alcuni problemi comuni che possono verificarsi durante l'estrusione di TPE e i loro aspetti principali.
I materiali TPE cambiano la loro forma e il loro aspetto finali a causa della scarsa dispersione che deriva da una miscelazione inadeguata. Una corretta miscelazione e miscelazione, nonché il lavoro verso una dispersione ottimale, risolveranno efficacemente il problema. Voler raggiungere una temperatura di fusione costante durante l'estrusione può essere motivo di preoccupazione, soprattutto per i prodotti TPE di alta qualità. Il design delle viti, i materiali utilizzati, le proprietà dei prodotti e le temperature possono essere un po' impegnativi in termini di mantenimento della temperatura di fusione costante.
Il TPE, come sappiamo, deve gonfiarsi durante la stampaggio e, di conseguenza, rende il controllo dimensionale preciso per mantenere una sfida. Per risolvere il problema menzionato in precedenza, una progettazione corretta della stampaggio e l'applicazione del raffreddamento possono aiutare a mantenere l'intervallo del die gap. Idealmente, la lunghezza del land può aiutarci a ottenere le dimensioni di cui abbiamo bisogno.
Adesione e incollaggio: quando estrusi, i materiali TPE tendono ad avere problemi di adesione e incollaggio, che possono causare problemi nel processo di produzione. L'applicazione di agenti distaccanti adatti, l'ottimizzazione dei parametri di lavorazione e la corretta progettazione dello stampo possono aiutare a ridurre questi problemi.
Formazione di schiuma e intrappolamento di aria: l'estrusione di TPE può talvolta presentare problemi di formazione di schiuma o intrappolamento di aria, che si traducono in imperfezioni nel prodotto finale. Il controllo della temperatura di fusione, la progettazione della vite e una ventilazione adeguata riducono i problemi di formazione di schiuma e intrappolamento di aria.
Siamo attrezzati per fornire consigli pratici e assistenza in modo che non vi perdiate nella complessa estrusione TPE e otteniate invece costantemente i risultati giusti. I nostri competenti professionisti vi assisteranno nel vostro processo di estrusione TPE.
Problemi comuni nella produzione di estrusione TPE
Durante l'estrusione del TPE, diverse difficoltà persistenti richiedono manutenzione e risoluzione dei problemi. Per affrontare i problemi in modo esaustivo, ecco alcuni dei problemi più comuni riscontrati nel processo di produzione del TPE.
Bassa dispersione del materiale: una dispersione di bassa qualità può causare l'incoerenza di un prodotto, influenzandone potenzialmente le prestazioni e l'estetica. In questo caso, è fondamentale prendere il controllo delle condizioni di miscelazione, come temperatura, velocità della vite e durata della miscelazione, per consentire ai mezzi di disperdersi correttamente.
Il controllo della durezza è una sfida: è fondamentale controllare la durezza di un materiale entro i limiti elastici impostati, per garantire che le proprietà meccaniche dei prodotti TPS finali soddisfino le specifiche predeterminate. Tuttavia, poiché i prodotti sono ancora nel processo di estrusione, ci saranno variazioni nella durezza, che possono essere risolte tramite una gestione efficace e attenta della formulazione del materiale, dei profili di temperatura impostati e della velocità di estrusione.
Difficoltà associate alla progettazione della matrice: quando la matrice non è progettata correttamente, può dare origine ad altri problemi, come la fratturazione della fusione, l'ottenimento di uno spessore di parete non uniforme a causa delle linee della matrice e la parete che diventa troppo sottile. I parametri di progettazione della matrice devono essere migliorati per ripristinare la coerenza nella qualità e nell'azione del prodotto.
Quando vengono adottate misure quali l'impostazione accurata dei parametri per ottenere gli stampi richiesti, controlli di routine per garantire la qualità dei materiali e meccanismi efficaci per mantenere la qualità del prodotto, l'efficienza della produzione del TPE aumenta significativamente per soddisfare le aspettative del cliente.
Soluzioni per un migliore controllo della dispersione e della durezza
Per migliorare il controllo della dispersione e della durezza nello stampaggio termoplastico TPE, innanzitutto vorrei dire che attraverso la mia ricerca e una comprensione più approfondita del problema in questione, ho trovato diverse soluzioni:
Miscelazione ad alto taglio: questo metodo delicato ma efficace di applicazione del calore è progettato per miscelare uniformemente i composti e, a sua volta, disperdere additivi, riempitivi e altre forme di rinforzo in tutta la matrice TPE. Ciò non solo migliora le prestazioni del termoplastico, ma aumenta anche la consistenza del prodotto.
Sistemi di monitoraggio moderni: le apparecchiature di monitoraggio di nuova generazione come il monitoraggio reologico e i sensori della temperatura di fusione infondono un senso di precisione nel controllo dei parametri principali. Questo, combinato con un'attenta formulazione del materiale, il controllo della temperatura e le velocità di estrusione, consente una gestione efficace della durezza nell'elastomero.
Progettazione semplificata dello stampo: per migliorare la geometria dei prodotti realizzati e massimizzare la soddisfazione del cliente, le specifiche di progettazione dello stampo, incluso lo spazio tra gli stampi, devono essere ulteriormente ottimizzate per consentire una maggiore uniformità di spessore, riducendo così le possibilità di frattura.
Supponiamo che i produttori intendano raggiungere un livello più elevato di soddisfazione del cliente. In tal caso, devono concentrarsi sul miglioramento dell'efficacia della produzione e della manutenibilità adottando soluzioni come quelle delineate insieme alle misure di best practice nello stampaggio termoplastico TPE, inclusi ma non limitati a Materiali di qualità, Ottimizzazione dei parametri di processo e Sistemi di garanzia della qualità in atto.
Le migliori pratiche nello stampaggio termoplastico TPE
Per ottenere i risultati desiderati, è necessario seguire le best practice. Tali pratiche sono formulate sulla base di un'ampia ricerca nel campo, come le best practice per lo stampaggio TPE. In tali processi, è necessario considerare quanto segue:
La selezione del materiale TPE appropriato garantisce che le caratteristiche target del prodotto siano soddisfatte, pertanto è necessario considerare la durezza, la flessibilità e la resistenza chimica del materiale. Tali caratteristiche del TPE emergono in base a parametri tecnici chiave quali:
Controllo specializzato della cavità: avere un controllo specializzato della cavità semplifica il mantenimento della qualità del prodotto e della stabilità dimensionale. I parametri tecnici che possono farlo includono:
Iniezione di lubrificazione controllata: incorrere in tali problemi richiede il controllo sulla struttura ibrida di precisione dell'assemblaggio della parte che impiega lo stampaggio di elastomeri termoplastici. Tali parametri che necessitano di precisione includono:
Lunghezza del set di matrici e larghezze dei margini del set di matrici
Progettazione della direzione del flusso dello stampo e tempi di ciclo
Progetti di spostamento dell'aria che ridurranno al minimo le sacche d'aria
Tenendo conto delle considerazioni di cui sopra è anche possibile migliorare i parametri tecnici. L'efficienza produttiva sarà aumentata e la qualità dei prodotti TPE sarà in linea con lo standard di mercato. Considerare sempre misure di test e controllo per garantire un output di qualità durante la fabbricazione dello stampo per ottenere un output desiderabile per il mercato finale.
Referenze
Principale produttore di estrusori di gomma in Cina
Domande frequenti (FAQ)
D: Cos'è un elastomero termoplastico (TPE) e in che modo si differenzia dagli altri materiali?
A: Gli elastomeri termoplastici (TPE) sono una classe di copolimeri, ovvero miscele fisiche di polimeri, tipicamente una plastica e una gomma, costituite da materiali con proprietà termoplastiche ed elastomeriche. A differenza della gomma tradizionale, i TPE possono essere facilmente modellati e riciclati come la plastica. La principale differenza tra i TPE e altri materiali come il TPU ( poliuretano termoplastico ) o il TPV (vulcaniti termoplastici) risiede nelle loro specifiche proprietà e applicazioni: il TPU è noto per la sua elasticità, mentre il TPV per la sua durabilità.
D: In che modo l'introduzione del TPE nella linea di produzione influisce sui processi di fabbricazione?
R: L'introduzione del TPE nella linea di produzione consente una produzione più efficiente grazie alla sua capacità di essere stampato e ristampato. Questa flessibilità si traduce in tempi e costi di produzione ridotti. Inoltre, i TPE possono migliorare i design dei prodotti combinando le proprietà della gomma e della plastica, offrendo elevata durata, flessibilità e una finitura superiore.
D: Quali tipi di macchine per l'estrusione vengono utilizzate per l'estrusione del TPE?
A: L'estrusione del TPE utilizza in genere macchine estrusore termoplastico per gestire le proprietà uniche dei materiali TPE. Queste macchine possono includere estrusori singoli ed estrusori per plastica con configurazioni di vite e cilindro specializzate per garantire un'elevata precisione nell'estrusione e una migliore dispersione del materiale durante il processo di estrusione.
D: Il TPE può essere utilizzato nella stampa 3D?
R: Sì, il TPE può essere utilizzato nella stampa 3D. Offre flessibilità ed elasticità, rendendolo adatto per applicazioni che richiedono proprietà simili alla gomma. Il filamento TPE è compatibile con molte stampanti 3D, comprese quelle che stampano con materiali PEEK, PCL, ABS, PLA e PETG.
D: Qual è il ruolo della vite e del cilindro in una macchina per estrusione TPE?
R: La vite e il cilindro in una macchina per estrusione TPE sono essenziali per la miscelazione e la fusione del materiale TPE. Il design della vite, incluso il suo diametro in pollici, influenza il flusso e la miscelazione del materiale, garantendo qualità e proprietà costanti durante tutto il processo di estrusione.
D: Come si confronta il TPE con ABS, PLA e PETG nelle applicazioni di estrusione?
R: Il TPE differisce da ABS, PLA e PETG per la sua flessibilità e le sue proprietà simili alla gomma. Mentre l'ABS è noto per la sua resistenza e tenacità, il PLA è apprezzato per la sua biodegradabilità, il PETG offre resistenza chimica e il TPE offre una combinazione unica di elasticità e resilienza. Ciò lo rende adatto per applicazioni in cui flessibilità e resistenza agli urti sono cruciali.
D: Quali sono i vantaggi dell'utilizzo del TPE rispetto alla gomma tradizionale nello stampaggio a iniezione?
R: Il TPE offre diversi vantaggi rispetto alla gomma tradizionale nello stampaggio a iniezione, tra cui una lavorazione e un riciclaggio più facili, cicli di produzione più rapidi e la capacità di produrre design complessi con elevata precisione. Ciò rende il TPE una scelta conveniente e versatile per molte applicazioni in cui potrebbe essere utilizzata la gomma tradizionale.
D: Quali sono alcune delle applicazioni tipiche del TPE nella produzione di estrusione del PEEK?
R: Il TPE è spesso utilizzato nella produzione di estrusione di PEEK (Polyether Ether Ketone) per la sua flessibilità e capacità di formare forme complesse. Le applicazioni includono guarnizioni, guarnizioni e tubi flessibili, dove la combinazione delle proprietà elastomeriche del TPE e delle caratteristiche ad alte prestazioni del PEEK è vantaggiosa.
D: In che modo l'elevata precisione delle macchine per estrusione favorisce l'estrusione di materiali TPE?
A: L'elevata precisione nelle macchine di estrusione garantisce che i materiali TPE siano lavorati in modo uniforme, producendo una qualità e prestazioni del prodotto costanti. Questa precisione consente una migliore dispersione di additivi e pigmenti, portando a proprietà meccaniche superiori e finiture estetiche nei prodotti estrusi finali.