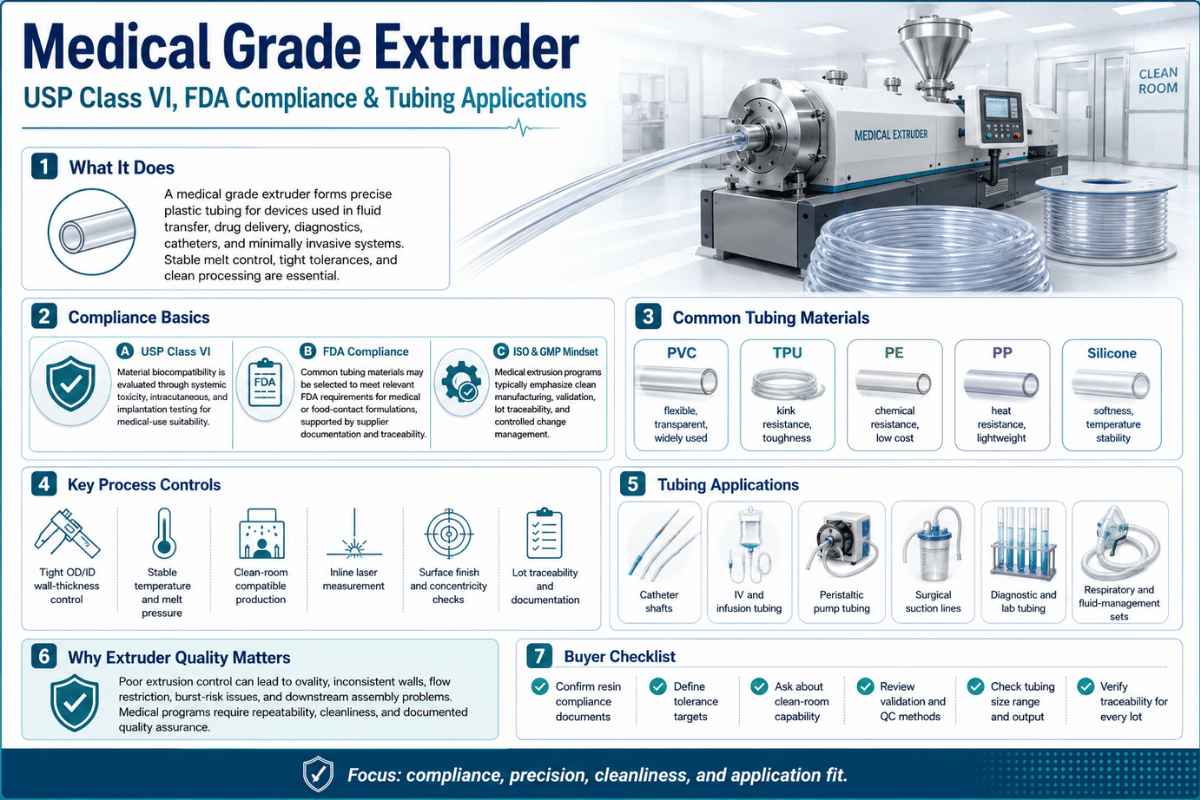
Un estrusore di grado medicale è una macchina per estrusione progettata, equipaggiata e utilizzata per trasformare polimeri biocompatibili in tubi, cateteri e profilati di interesse medicale. Oltre alla semplice apparecchiatura, il termine "grado medicale" si riferisce all'utilizzo di materiali resistenti alla corrosione in una camera bianca, alla garanzia della tracciabilità dei lotti di materiale e all'integrazione di un processo collaudato e monitorato. Questo articolo illustra i quattro elementi essenziali: estrusori medicali e per uso generale (monovite o bivite, compatibilità dei polimeri), una panoramica generale del processo di estrusione, i requisiti di conformità FDA e ISO per le camere bianche e consigli per l'acquisto di un sistema.
Un estrusore di grado medicale, in grado di creare tubi e componenti per dispositivi medici, si differenzia dalle normali apparecchiature di produzione di materie plastiche per il fatto di operare in presenza di quattro vincoli distinti: utilizzo di parti a contatto con il fluido in acciaio inossidabile o non corrosive, impiego di una camera bianca ISO 14644 , utilizzo di resina biocompatibile e tracciabile e un processo monitorato e validato che consente di raggiungere una tolleranza di spessore della parete pari a ±0.0005 pollici (13 µm). Gli estrusori monovite sono adatti alla maggior parte delle applicazioni di tubi medicali, mentre le macchine bivite co-rotanti sono generalmente preferite per la compounding e le applicazioni farmaceutiche di stampaggio a caldo.
Specifiche rapide: Estrusione di grado medicale in sintesi
| Tipi di macchine comuni | Monovite (tubazione); bivite co-rotanti (compoundazione, HME) |
| Rapporto L/D tipico della vite | 24:1–30:1 (single); 20:1–40:1 (twin) |
| Materiali comuni | PVC medicale, Pebax, poliuretano/TPU, silicone, PEEK, nylon 11/12 |
| Tolleranza della parete raggiungibile | ±1% tipico; ±5 µm di diametro del microbore; ±0.0005″ di diametro del microcatetere |
| Classe di camera bianca | ISO 14644 Classe 7 o Classe 8 |
| Standard chiave | FDA 21 CFR 820/QMSR, ISO 13485:2016, USP Classe VI / ISO 10993 |
- Il termine "grado medicale" non si riferisce a un singolo materiale, bensì all'intero sistema di lavorazione, conforme allo standard a 4 pilastri per il grado medicale.
- A estrusore bivite Non è intrinsecamente superiore per tutte le applicazioni mediche; le viti singole sono ideali per la maggior parte dei tubi, mentre le viti doppie sono più adatte per la compounding e l'estrusione a caldo.
- Nella maggior parte dei processi di produzione di tubi, la precisione della parete viene generalmente raggiunta con una pompa a ingranaggi di fusione di precisione dello 0.01%, e non principalmente tramite la vite stessa.
- Il regolamento del sistema di gestione della qualità della FDA dovrebbe includere la norma ISO 13485:2016 21 CFR Parte 820 in vigore dal 2° febbraio 2026.
Quali caratteristiche rendono un estrusore "di grado medicale"?
Un estrusore di grado medicale non è definito dalla macchina in sé, ma piuttosto da quattro condizioni sincronizzate che deve soddisfare. È un errore comune pensare che un telaio in acciaio inossidabile qualifichi automaticamente una macchina come di grado medicale; la costruzione in acciaio inossidabile è solo un elemento. Piuttosto, "grado medicale" descrive un sistema di produzione completo in grado di documentare con precisione cosa è stato prodotto, come è stato prodotto e con quali materiali sono stati utilizzati. Noi raggruppiamo questi requisiti in quello che definiamo lo Standard di Grado Medicale a 4 Pilastri.
| Pilastro | Cosa significa | Requisito tipico |
|---|---|---|
| 1. Costruzione di macchine | Parti a contatto con il fluido che non contamineranno il metallo fuso; nessuna generazione di elettricità statica o polvere. | Viti e cilindri in acciaio inossidabile/resistenti alla corrosione; motori brushless; superfici facili da pulire |
| 2. Ambiente di camera bianca | Conteggio controllato delle particelle aerodisperse lungo la linea | ISO 14644 Classe 7 o 8 |
| 3. Tracciabilità dei materiali | Resina biocompatibile con documentazione storica del lotto. | Materiali di classe VI USP / ISO 10993; registri di lotto e certificati |
| 4. Validazione del processo | Processo documentato, ripetibile e monitorato | IQ/OQ/PQ, SPC, sistema di qualità ISO 13485 |
L'acquisto di apparecchiature di grado medicale richiede di considerare ciascuno di questi quattro pilastri come una scelta di investimento e operativa separata. Si potrebbe installare un estrusore in acciaio inossidabile e tuttavia non superare gli audit normativi se manca la tracciabilità dei lotti delle resine o se un processo validato viene eseguito su apparecchiature che depositano particolato in uno spazio non classificato.
Il regolamento FDA sul sistema di gestione della qualità , che integrerà la norma ISO 13485:2016 nella parte 820 del titolo 21 del Codice dei regolamenti federali (21 CFR Part 820) a partire dal 2 febbraio 2026, collega questi standard nel quadro normativo statunitense. Di conseguenza, quando un fornitore dichiara che i suoi macchinari sono "di grado medicale", la domanda chiave da porsi è: "Quale di questi quattro pilastri copre specificamente questo macchinario e quali sono le responsabilità che devo comunque gestire?".
Estrusore monovite o bivite: la scelta del tipo di estrusore
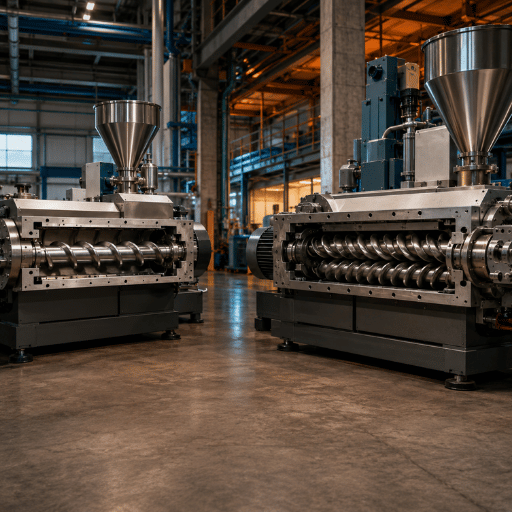
Estrusore monovite o bivite per applicazioni medicali? Quando si passa a un estrusore di questo tipo, l'istinto è quello di acquistare un estrusore bivite, considerandolo l'opzione "migliore", più costosa e di fascia alta. Per la maggior parte delle applicazioni medicali, però, questa scelta è errata: un estrusore monovite è generalmente più adatto alla produzione di tubi medicali, poiché si tratta principalmente di fondere e trasportare in modo fluido un singolo polimero. Questo processo può essere realizzato in modo molto più economico con un estrusore monovite e con tempi di validazione notevolmente ridotti. Gli estrusori bivite trovano la loro collocazione ideale nelle fasi di lavorazione ad alta intensità di miscelazione, come la miscelazione, la miscelazione di fusi (compounding), lo sviluppo di miscele, il rilascio di gas e l'estrusione a caldo nel settore farmaceutico. In entrambi i casi, la scelta sbagliata si rivela costosa: lavorare una miscela sensibile al taglio su un estrusore monovite comporta il rischio di una miscelazione scadente e di lotti non conformi alle specifiche, mentre forzare la produzione di semplici tubi su una linea bivite comporta uno spreco di capitale e settimane di lavoro di validazione aggiuntive per un programma di produzione medicale.
“Non esistono viti ‘universali’. Per le linee di produzione di tubi medicali, è spesso opportuno disporre di un assortimento di viti adatte a tutti i materiali utilizzati e introdurre la sostituzione delle viti come procedura standard ad ogni cambio di materiale.”
| Fattore | Vite singola | Vite bivite co-rotante |
|---|---|---|
| Lavoro principale | Fusione + trasporto di un polimero | Mescolare, comporre, devolatilizzare |
| Rapporto L/D tipico | 24: 1-30: 1 | 20:1–40:1 (HME ~30:1) |
| Miscelazione / taglio | Basso-moderato (lieve) | Alto, configurabile |
| Costo e complessità relativi | Abbassare | Più elevato |
| Ideale per | Tubi a lume singolo/multiplo, guaine per cateteri | Preparazione di composti, masterbatch, apparecchiature farmaceutiche per la produzione di dispositivi medici. |
Che cos'è un estrusore bivite co-rotante?
Gli estrusori bivite co-rotanti utilizzano due viti interpenetranti azionate simultaneamente che garantiscono un comportamento di flusso da buono a ottimo, combinato con un grado estremamente elevato di fusione omogenea e quindi un controllo stabile della temperatura attraverso l'azione di interconnessione, per processi quali miscelazione, amalgamazione, sviluppo di fusi, rilascio di gas o estrusione a caldo all'interno di una configurazione di macchina integrata. Rappresentano lo stato dell'arte, soprattutto per applicazioni con miscele complesse o materiali molto sensibili al taglio. Per la lavorazione di tubi medicali, è opportuno utilizzare estrusori monovite . Un estrusore da laboratorio in scala di sviluppo e/o produzione, in entrambe le varianti, serve come base per la verifica del processo prima dell'ampliamento della scala.
Materiali di grado medicale e abbinamento della macchina al polimero
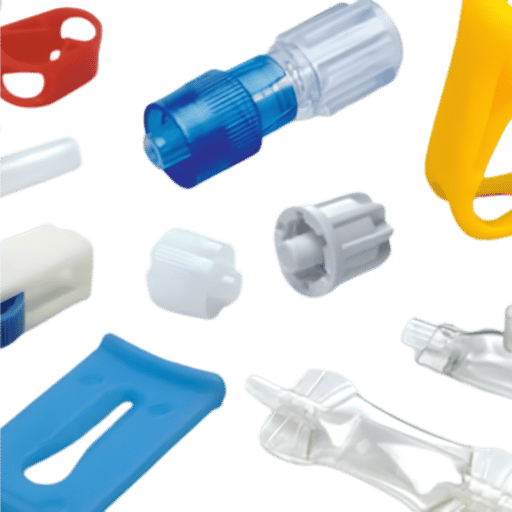
La scelta del materiale costituisce la base per tutte le altre decisioni relative all'estrusore, come la configurazione della vite, i materiali per la vite e il cilindro, il design del cilindro, il controllo della temperatura e i sistemi di alimentazione e asciugatura. I polimeri termoplastici tipicamente lavorati includono TPU, silicone, Pebax (polietere ammide a blocchi), nylon 11 e 12, PET e materiali ad alte prestazioni come il PEEK, mentre il PVC domina ancora il settore dei tubi medicali. Ogni polimero ha una specifica finestra di fusione che l'estrusore deve rispettare.
| Materiale | Classe | Nota di elaborazione | Implicazione della macchina |
|---|---|---|---|
| PVC medicale | merce flessibile | Fusione a circa 100–210 °C; HCl a temperature superiori a circa 120 °C; degradazione a circa 230 °C. | Vite di miscelazione/barriera, controllo preciso della temperatura |
| TPU/poliuretano | elastomero | Igroscopico; sensibile alla reversione | Predazione; rapporti di prelievo inferiori |
| Pebax (PEBA) | elastomero | Igroscopico; ampia gamma di moduli di flessione | Essiccatore + alimentazione sigillata; adatto ad alta pressione di aspirazione |
| Silicone | elastomero | Spesso essiccato a valle; alimentazione diversa | Dedito estrusore in silicone setup |
| Nylon 11 / 12 | Ingegneria | Igroscopico; tollerante ad alti livelli di assorbimento. | Predry; adatto a microfori/multiluni |
| PET / poliestere | Ingegneria | Tubo per palloncini igroscopico a parete sottile | Predry; controllo termico preciso |
| Policarbonato (PC) | Ingegneria | Trasparente, rigido; sensibile all'umidità | Predry; connettori e Luer |
| PEEK | Alte prestazioni | Alta temperatura (~700 °F / 371 °C) | Cilindro e utensili ad alta temperatura |
| FEP / fluoropolimero | Fluoropolimero | Prodotti di degradazione corrosivi dell'HF | Vite in Hastelloy; rivestimento della canna in lega di nichel |
| PTFE | Fluoropolimero | Estrusione della pasta, non fusione | Linea di pasta dedicata; non una vite di fusione standard |
La pre-essiccazione dei materiali igroscopici (ad esempio TPU, PET, nylon 11/12) è assolutamente indispensabile, poiché con i polimeri igroscopici non trattati si forma vapore nel fuso che può causare la formazione di bolle, sacche d'aria o punti deboli nella parete. La lavorazione di fluoropolimeri corrosivi, come il FEP, è possibile solo mantenendo il contenuto di ferro nelle superfici a contatto con il fluido al di sotto di circa l'1% e utilizzando leghe speciali per la vite e il cilindro, nonché per il rivestimento della vite e del corpo. Durante la loro degradazione termica, possono formarsi prodotti di decomposizione altamente corrosivi, tra cui l'acido fluoridrico (HF), che corroderebbero l'acciaio per utensili convenzionale; questa scelta deve essere fatta al momento della selezione della macchina, non successivamente.
Nello specifico, per i prodotti in PVC flessibile, una macchina per estrusione di PVC medicale dedicata , dotata di vite di barriera, favorisce la riduzione del gel necessaria per ottenere la trasparenza, mentre gli elastomeri termoplastici vengono lavorati su un estrusore per TPE configurato per le loro temperature di lavorazione più basse.
Cosa producono gli estrusori di grado medicale
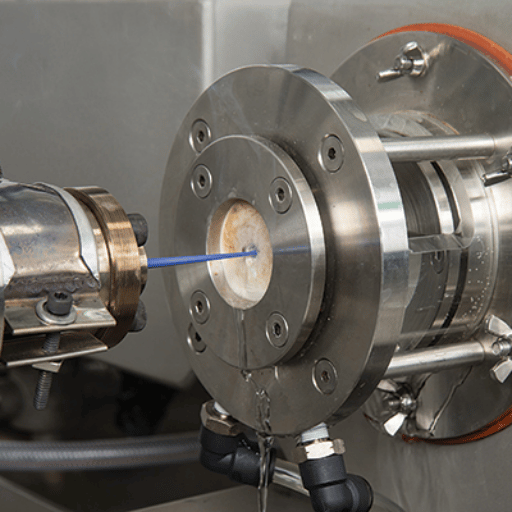
L'estrusione di tubi medicali produce molto più di semplici tubi rotondi. Conoscere la famiglia di prodotti è fondamentale, perché scegliere la costruzione sbagliata può essere un errore costoso: specificare un design a lume singolo quando un catetere ne richiede tre significa dover riattrezzare lo stampo e convalidare nuovamente il processo, con un ritardo che spesso si aggira tra le 6 e le 8 settimane in un programma di dispositivi medicali. È essenziale che lo stampo, gli utensili e i comandi della macchina siano adatti al prodotto prima di procedere al taglio del metallo.
- Tubi a lume singolo (come prodotti, ad esempio per l'uso con cateteri endovenosi o urinari).
- Tubi multilume (con più lumi all'interno di una parete, generalmente ottenuti mediante strumenti esterni e controllo della pressione dell'aria per lume); tali tubi sono tipicamente utilizzati come cateteri.
- Coestrusione e tubi multistrato, comprese strisce radiopache coestrude da un secondo estrusore per la visibilità ai raggi X.
- Tubi conici e conici, a parete o diametro variabile lungo la lunghezza, per l'inserimento di cateteri.
- Profili e forme speciali, tubi per pipette, tubi per burette, guaine per ipotubi e tubi per pompe peristaltiche.
Che cos'è l'estrusione multilume?
L'estrusione multilume forma un singolo tubo con due o più canali interni che percorrono tutta la sua lunghezza. Ciascun lume ha una funzione specifica – erogazione di fluidi, percorso per un filo guida o gonfiaggio – quindi ognuno deve avere una sezione trasversale propria. La forma è controllata da una matrice a croce e da fili di formatura del foro, rimossi dopo il raffreddamento, oppure da una pressione dell'aria regolata individualmente e immessa in ciascun lume. Si tratta di una delle operazioni di estrusione più complesse, motivo per cui l'attività brevettuale relativa agli stampi per tubi vascolari multilume e a parete sottile è ancora molto attiva.
All'interno della linea: il processo di estrusione medicale passo dopo passo
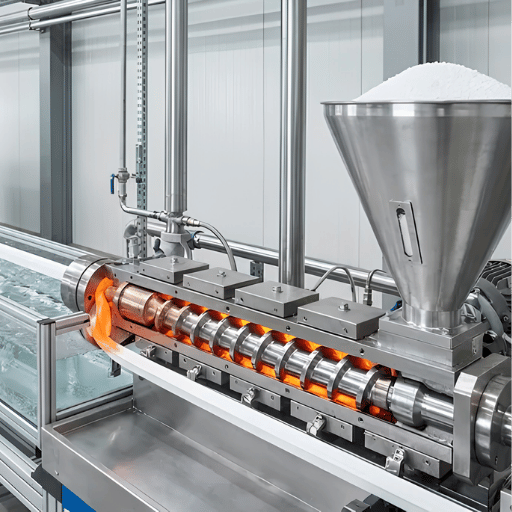
Un estrusore per uso medicale è una macchina all'interno di una linea di estrusione coordinata per tubi. La tolleranza viene raggiunta o persa in cinque fasi, che qui rappresentiamo graficamente nella Mappa della Linea di Estrusione Medicale a 5 Fasi. L'aspetto controintuitivo è che l'elemento di precisione non è solitamente la vite, bensì la pompa a ingranaggi per il fuso che dosa il polimero alla filiera.
- Alimentazione e asciugatura: la resina viene essiccata (per i polimeri igroscopici) e alimentata in condizioni controllate.
- Estrusore e pompa a ingranaggi: la vite fonde e trasporta il materiale; una pompa a ingranaggi di precisione dosa quindi il polimero alla filiera, mantenendo la velocità entro circa lo 0.01% e una variazione di flusso di massa inferiore all'1%.
- Stampi e utensili, dal design aerodinamico, utensili in acciaio inossidabile modellano il tubo; gli stampi a testa a croce aggiungono lumi, fili o strati coestrusi.
- Dimensionamento e raffreddamento sottovuoto: una vasca di dimensionamento sottovuoto fissa il diametro esterno mentre il tubo si raffredda in un bagno d'acqua.
- Misurazione, traino e taglio: misuratori laser e a ultrasuoni alimentano un circuito chiuso che regola la pressione dell'estrattore e dell'aria; un sistema di traino a cabestano (per tubi di diametro inferiore a 2 mm) mantiene la tensione prima del taglio o dell'avvolgimento.
Quanto può essere precisa questa misurazione? Una tolleranza dimensionale tipica è di ±1%, che su un diametro interno di 1.6 mm corrisponde a circa ±10 µm, ovvero circa un settimo del diametro di 75 µm di un capello umano, secondo Medical Plastics & Biomaterials . Le lavorazioni con microfori e cateteri multilume arrivano a ±5 µm, mentre i microcateteri per uso neurovascolare possono richiedere ±0.0005" (circa 13 µm). Chiudere il circuito tra il micrometro laser e la pompa di aspirazione o a ingranaggi è ciò che rende ripetibili questi valori.
Un esempio pratico dimostra perché il dosaggio è importante. Un impianto di lavorazione di TPU a parete sottile con una produzione di 10 kg/ora riduce la tolleranza da ±0.08 mm a ±0.01 mm su un tubo con diametro interno di 1.0 mm e spessore della parete di 0.225 mm. Questo da solo riduce il consumo di materiale di circa il 12.5%: considerando che il compound medicale costa circa 10,000 dollari a tonnellata, il risparmio per turno è reale e deriva dal controllo del processo, non da un polimero diverso.
Estrusione a caldo (HME) per prodotti farmaceutici
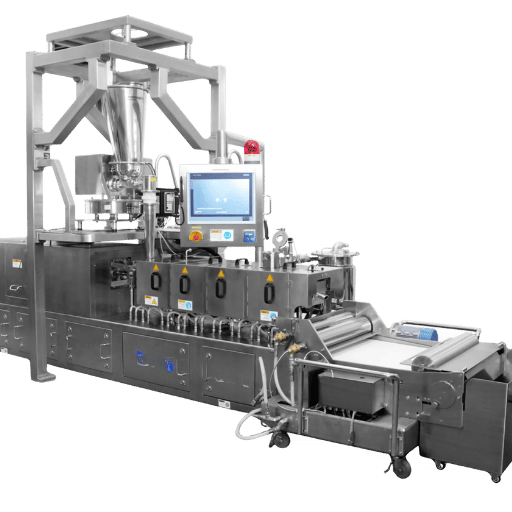
Estrusione a caldo: è un tipo di estrusione medicale in cui la plastica costituisce il farmaco, non il dispositivo. Utilizziamo un estrusore bivite per miscelare il farmaco e il polimero, fondendo i due componenti in un unico solido.
Che cos'è l'estrusione a caldo nell'industria farmaceutica?
L'estrusione a caldo (HME) è un processo in un'unica fase in cui un composto insolubile in un farmaco, disperso all'interno di un veicolo polimerico fuso, viene convertito in forma amorfa durante la solidificazione della miscela, dando origine a una dispersione solida amorfa (ASD) che migliora la dissoluzione del farmaco. In questa tecnica, si utilizza un estrusore bivite per disperdere il principio attivo scarsamente solubile all'interno del polimero fuso e trasformare la miscela in una ASD monolitica al momento della solidificazione. Articoli farmaceutici sottoposti a revisione paritaria dimostrano estrusioni di farmaci in laboratorio utilizzando apparecchiature bivite (nonché una gamma di dimensioni di estrusione sperimentali, come una macchina da 16 mm operante con un rapporto di aspetto di 30:1 e una filiera da 0.8 mm) per produrre ASD.
Per un acquirente, la differenza fondamentale da notare è che l'estrusione a caldo (HME) per il settore farmaceutico e quella per i tubi medicali non vengono eseguite con lo stesso tipo di apparecchiatura. La prima richiede la miscelazione di una configurazione con una doppia vite co-rotante, temperature di processo rigorosamente controllate per prevenire la degradazione del farmaco e spesso un estrusore da laboratorio per lo sviluppo della formulazione. La sfida principale nell'HME è termica: mantenere il fuso troppo caldo o troppo a lungo provoca la degradazione del principio attivo, quindi il processo rischia di compromettere un lotto se il tempo di permanenza varia. In pratica, i formulisti riducono questo rischio eseguendo prima una linea di laboratorio da 16 mm e poi scalando. Per qualsiasi sviluppo di un prodotto farmaceutico, il punto di partenza migliore è una macchina estrusore a caldo dedicata , non una linea per tubi.
Camera bianca, standard e requisiti di qualità
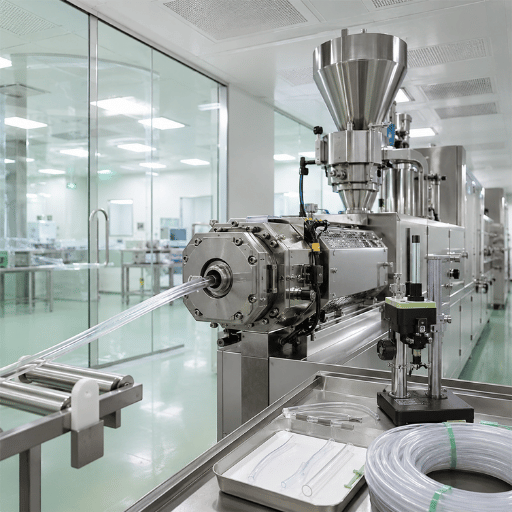
Gli ispettori verificano soprattutto i controlli della camera bianca e la documentazione relativa alla qualità.
L'estrusione in ambito medicale viene solitamente eseguita in una camera bianca di classe 7 o 8 secondo la norma ISO 14644. Nelle camere bianche medicali, le due categorie differiscono di un ordine di grandezza per quanto riguarda il numero di particelle e il ricambio d'aria consentiti.
| Classe | Numero massimo di particelle ≥0.5 µm per m³ | Ricambi d'aria tipici all'ora |
|---|---|---|
| Classe ISO 7 | ≤ 352,000 | 30-60 |
| Classe ISO 8 | ≤ 3,520,000 | 10-25 |
Per quanto riguarda l'aspetto del sistema di qualità, di recente la FDA ha aggiornato i regolamenti.
A seguito dell'aggiornamento della FDA del 2 febbraio 2026, il nuovo QMSR integra la norma ISO 13485:2016 nella parte 820 del titolo 21 del Codice dei Regolamenti Federali (21 CFR Part 820), consentendo l'utilizzo coerente dei sistemi di gestione della qualità per tutte le operazioni di produzione di dispositivi medici, inclusa la produzione di farmaci composti e tubi. Anche i dispositivi, come ad esempio i tubi per il sangue, sono considerati dalla FDA come prodotti finiti a sé stanti, pertanto soggetti alla conformità al QMSR per quanto riguarda la produzione, la tracciabilità e la gestione dei registri.
I materiali sono accompagnati dalle proprie garanzie.
In passato, l'industria considerava qualsiasi plastica "per uso medicale" come conforme ai criteri di biocompatibilità di Classe VI della Farmacopea degli Stati Uniti (USP). Negli ultimi anni, gli standard si sono evoluti; ora le plastiche per uso medicale richiedono un livello di valutazione più elevato e le industrie hanno iniziato ad adottare un approccio più ampio alla valutazione dei materiali, che include test di genotossicità oltre alle valutazioni già previste dalla norma ISO 10993. Questo metodo più approfondito di valutazione e certificazione dei polimeri per uso medicale contribuisce a garantire la sicurezza di impianti e dispositivi medici, andando oltre la sola Classe VI.
- Sistema di qualità: ISO 13485:2016 tramite FDA QMSR (21 CFR 820), in linea con le GMP
- Ambiente: camera bianca ISO 14644 Classe 7 o 8
- Materiali: biocompatibilità USP Classe VI e/o ISO 10993
- Processo: validazione IQ/OQ/PQ + registrazioni del controllo statistico di processo
Come specificare e acquistare un estrusore di grado medicale
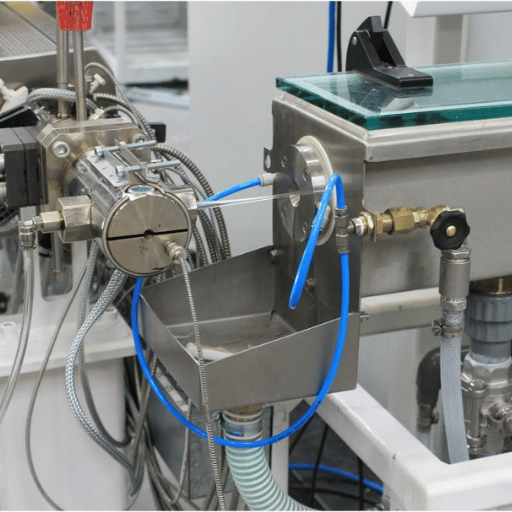
Prima di richiedere un preventivo a un produttore di macchinari, annota un elenco delle informazioni necessarie per la progettazione di una linea di ispezione. Un elenco troppo generico è controproducente. La seguente lista di controllo ti aiuterà a formulare la tua richiesta:
- Prodotto: tubi (a lume singolo/multiplo), profilati o compounding/HME?
- Polimero(i) e se una macchina deve eseguirne diversi
- Intervallo di diametro e intervallo di spessore della parete, oltre a tolleranze ristrette (ad esempio, 5 μm? 10 μm?).
- Portata target (kg/ora) e numero di lumen
- Tipo di vite e rapporto L/D; metallurgia resistente alla corrosione se si utilizzano fluoropolimeri
- A valle: dimensionamento sottovuoto, misurazione laser/ultrasuoni, pompa a ingranaggi, traino, taglierina/avvolgitrice
- Compatibilità con camere bianche (controllo dell'elettricità statica/della polvere, superfici facili da pulire)
- Supporto alla validazione: documentazione IQ/OQ/PQ, registrazione dati/esportazione della tracciabilità
Per quanto riguarda il prezzo: un budget realistico dipende dalle variabili sopra menzionate molto più che da un prezzo di listino. Una linea di laboratorio da banco, una linea di tubi a vite singola con downstream e un sistema completo per camera bianca multilume con strumentazione sono molto diversi tra loro: il prezzo varia in base alla metallurgia, ai controlli e all'ambito di validazione. Invece di affidarsi alle promesse, chiedete ai fornitori un preventivo basato su una checklist completa: è il modo migliore per confrontare prodotti simili. Confermate la metallurgia delle parti a contatto con il fluido, il pacchetto di misurazione a circuito chiuso e se la documentazione di validazione è inclusa o comporta un costo aggiuntivo: questi fattori influenzano maggiormente sia il prezzo che la conformità agli audit.
Invia la checklist compilata a due o tre costruttori e confronta le loro voci di spesa relative alle fasi successive e alla validazione, anziché limitarti a considerare solo il prezzo dell'estrusore. Confronta prima le configurazioni delle macchine estrusore , poi parla con un ingegnere specializzato in estrusione per discutere delle tue specifiche esigenze di tolleranza e di camera bianca.
Prospettive del settore: quali sono i fattori che guidano la domanda di estrusione per applicazioni medicali?
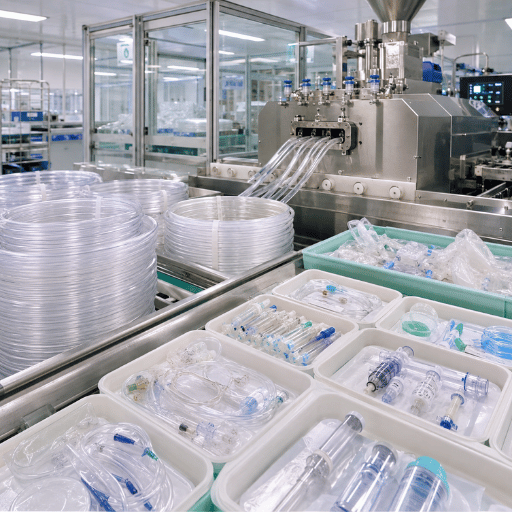
La forza trainante che plasmerà la produzione di dispositivi medici fino al 2026 sarà senza dubbio la miniaturizzazione, dovuta alla crescente adozione di tecniche chirurgiche minimamente invasive e neurovascolari. Con punti di accesso sempre più ristretti, l'accesso chirurgico richiede dispositivi con diametri esterni più piccoli, pareti più sottili e un maggior numero di lumi per profilo di tubo, il che aumenta la tolleranza e la precisione di misurazione richieste nel processo di estrusione, nonché la capacità produttiva per servire mercati più ampi. L'implicazione in termini di acquisto è chiara: specificate ora un calibro più fine (misurazione a ultrasuoni e laser), un controllo a circuito chiuso, poiché i prodotti che proporrete nel 2026 e negli anni successivi tenderanno ad avere pareti più sottili rispetto a quelli attualmente in commercio.
Un secondo fattore trainante, parallelo a quello normativo, è la regolamentazione. Con l'entrata in vigore delle norme FDA QMSR il 2 febbraio 2026, le nuove linee dovrebbero essere costruite fin da subito con tracciabilità e documentazione conformi alla norma ISO 13485, anziché essere adattate in un secondo momento. Le tendenze del settore indicano che i tubi medicali, i dispositivi multilume e la microestrusione sono tra le aree a più rapida crescita. Mentre molti report di mercato si concentrano sul valore di mercato stimato (ad esempio, un mercato di pochi miliardi di dollari, con una crescita a una sola cifra), le decisioni degli acquirenti si basano più sulle specifiche delle apparecchiature che sulle cifre di mercato generali. Il rischio per gli acquirenti che temporeggiano è concreto: una linea progettata per gli spessori di parete attuali può avere difficoltà a mantenere una tolleranza di ±5 µm sui tubi multilume di diametro esterno inferiore richiesti sempre più frequentemente dai dispositivi neurovascolari e cardiovascolari, unitamente al crescente interesse per i polimeri bioassorbibili, costringendo a riattrezzare la produzione entro un anno.
Domande frequenti
Quali sono i 4 tipi di estrusione?
Visualizza risposta
Esiste il PVC di grado medicale?
Visualizza risposta
Quanto costa un estrusore di grado medicale?
Visualizza risposta
È possibile utilizzare un estrusore di plastica standard per la produzione di tubi medicali?
Visualizza risposta
Quali materiali può lavorare un estrusore di grado medicale?
Visualizza risposta
Avete bisogno di una camera bianca per l'estrusione in ambito medicale?
Visualizza risposta
UDTECH produce estrusori monovite, bivite e da laboratorio per applicazioni mediche e farmaceutiche. Condividete con noi i vostri requisiti in termini di polimeri, tolleranze e camera bianca e progetteremo una linea di produzione su misura.
Informazioni su questa guida
UDTECH produce una linea completa di estrusori monovite, bivite e da laboratorio, progettati specificamente per applicazioni mediche e farmaceutiche. "Quando un cliente ci fornisce una specifica, dalla materia prima ai parametri di estrusione, fino ai requisiti di confezionamento o di camera bianca, noi offriamo una soluzione e, se necessario, possiamo anche validare il processo", afferma Ken Finke, specialista del settore medicale di UDTECH. "Basta comunicarci le vostre esigenze, dal più piccolo dettaglio alla specifica del materiale più complessa, e noi elaboreremo una specifica adeguata in base a tali esigenze. Questo è il modo migliore e l'unico per ottenere un confronto equo quando si sceglie la prossima linea di estrusione."
Riferimenti e fonti
- Regolamento del sistema di gestione della qualità (QMSR)US Food and Drug Administration
- 21 CFR Parte 820, Regolamento sul sistema di gestione della qualitàCodice elettronico dei regolamenti federali degli Stati Uniti
- Realizzazione di estrusioni di tubi di precisione per applicazioni medichePlastica e biomateriali medicali (MD+DI)
- Estrusione a caldo: sviluppo di una dispersione solida amorfaBiblioteca nazionale di medicina degli Stati Uniti (PMC)
- Estrusori bivite come miscelatori continui per la lavorazione termicaBiblioteca nazionale di medicina degli Stati Uniti (PMC)
- Caratteristiche di estrusione di tubi a parete sottile per cateteriBiblioteca nazionale di medicina degli Stati Uniti (PMC)
- Farmacopea degli Stati Uniti, classi di biocompatibilità delle materie plasticheUnited States Pharmacopeia
- ISO 14644-1 Camere bianche e ambienti controllati associatiInternational Organization for Standardization