Come incidere il vetro con il laser: una guida alla produzione su lunghezze d'onda, impostazioni di potenza e scelta della macchina
Se si desidera incidere il vetro con il laser in grandi quantità – bicchieri da vino, articoli per bevande personalizzati, premi, insegne, bottiglie – la prima domanda non è come, ma quale laser utilizzare. Un laser a fibra da 1064 nm attraversa il vetro trasparente senza incidere nulla. Un laser a diodi da 10 W può incidere solo il vetro precedentemente verniciato. Un sistema a CO2 da 30 W può opacizzare direttamente il vetro sodico-calcico, mentre una macchina UV da 5 W può riprodurre dettagli di qualità fotografica che il CO2 non è in grado di ottenere. La differenza tra questi strumenti fa la differenza tra un prodotto da scartare e una produzione vendibile.
Questa guida spiega come funziona l'incisione laser sul vetro, quale sorgente laser è adatta a quale lavoro, come interpretare la potenza reale, quali tipi di vetro oppongono resistenza, i parametri che evitano di rompere il pezzo e come scegliere una macchina adatta a volumi commerciali piuttosto che a un uso hobbistico nel fine settimana.
Specifiche rapide: Incisione laser su vetro in sintesi
| Il miglior tipo di laser per la brina leggera | CO2 (9.3 o 10.6 µm), 30–100 W |
| Il miglior tipo di laser per dettagli fotografici nitidi | UV (355 nm), 3–10 W |
| Laser a diodo utilizzabile su vetro | Solo con rivestimento di vernice; 10 W ottico o superiore |
| Laser a fibra ottica a 1064 nm nativo | No, passa attraverso il vetro trasparente |
| parametri iniziali della CO2 | Potenza ~10–15%, 300–500 mm/s, sfocatura 1–2 mm |
| Vetro compatibile | vetro sodico-calcico, vetro borosilicato, cristallo di piombo, quarzo fuso |
| Incidere con cura | Vetro temperato: solo satinatura superficiale, nessuna incisione profonda. |
| Difetti tipici | Microfratture, scheggiature dei bordi, fessurazioni termiche |
Come funziona realmente l'incisione laser su vetro
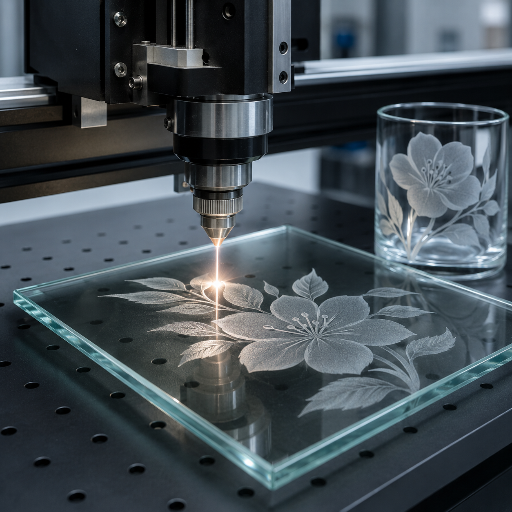
L'incisione laser sul vetro consiste nella frattura controllata di un sottile strato superficiale mediante l'assorbimento di energia fotonica. L'energia del raggio arriva più velocemente di quanto il vetro possa dissiparla, la superficie si espande mentre il volume interno rimane invariato e la conseguente sollecitazione termica fa sì che un sottile strato di materiale si trasformi in una texture satinata e dispersiva. Questo spiega perché il vetro inciso appare bianco su uno sfondo scuro e trasparente su uno chiaro: si vede la luce diffusa da innumerevoli minuscole fratture, non una superficie colorata o rivestita.
Che il laser incida effettivamente qualcosa dipende interamente dall'assorbimento. Le lunghezze d'onda che il vetro trasmette lo attraversano quasi senza effetto; le lunghezze d'onda che il vetro assorbe depositano energia in pochi micron di superficie e innescano il meccanismo di frattura. Il vetro sodico-calcico assorbe a malapena nel visibile e nel vicino infrarosso, ma assorbe fortemente nel lontano infrarosso al di sopra di circa 5 m, motivo per cui i laser a CO2 a 9.3 e 10.6 m funzionano bene e i laser a fibra a 1064 nm no. Studi accademici sulle proprietà ottiche del vetro (si veda, ad esempio, la serie di lezioni Advanced Vitreous State della Lehigh University ) mostrano un rapido aumento dell'assorbimento alle lunghezze d'onda elevate a causa delle eccitazioni vibrazionali del reticolo silicatico.
Acquaforte e incisione: il vero significato dei due termini
Nella lavorazione del vetro, l'incisione si riferisce solitamente a una leggera satinatura superficiale prodotta da acidi, sabbiatura o passaggi laser a bassa potenza. L'incisione, invece, si riferisce generalmente a un taglio più profondo e tridimensionale. In entrambi i casi, la differenza sta nella potenza, non nella macchina: la stessa laser CO2 a bassa potenza produce una satinatura, mentre una laser CO2 a potenza maggiore e velocità inferiore produce un taglio misurabile. La maggior parte degli articoli in vetro venduti al dettaglio come "incisi" sono in realtà incisi superficialmente con laser. La soluzione per la produzione di entrambi i processi è la stessa macchina, ma con un file di parametri diverso.
CO2, fibra, diodo o UV: quale tipo di laser è più adatto per incidere il vetro?
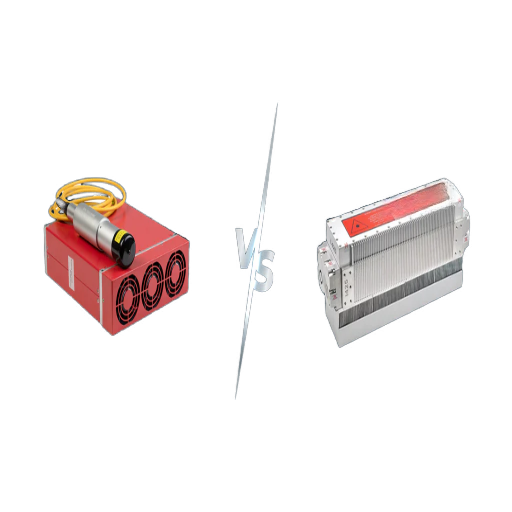
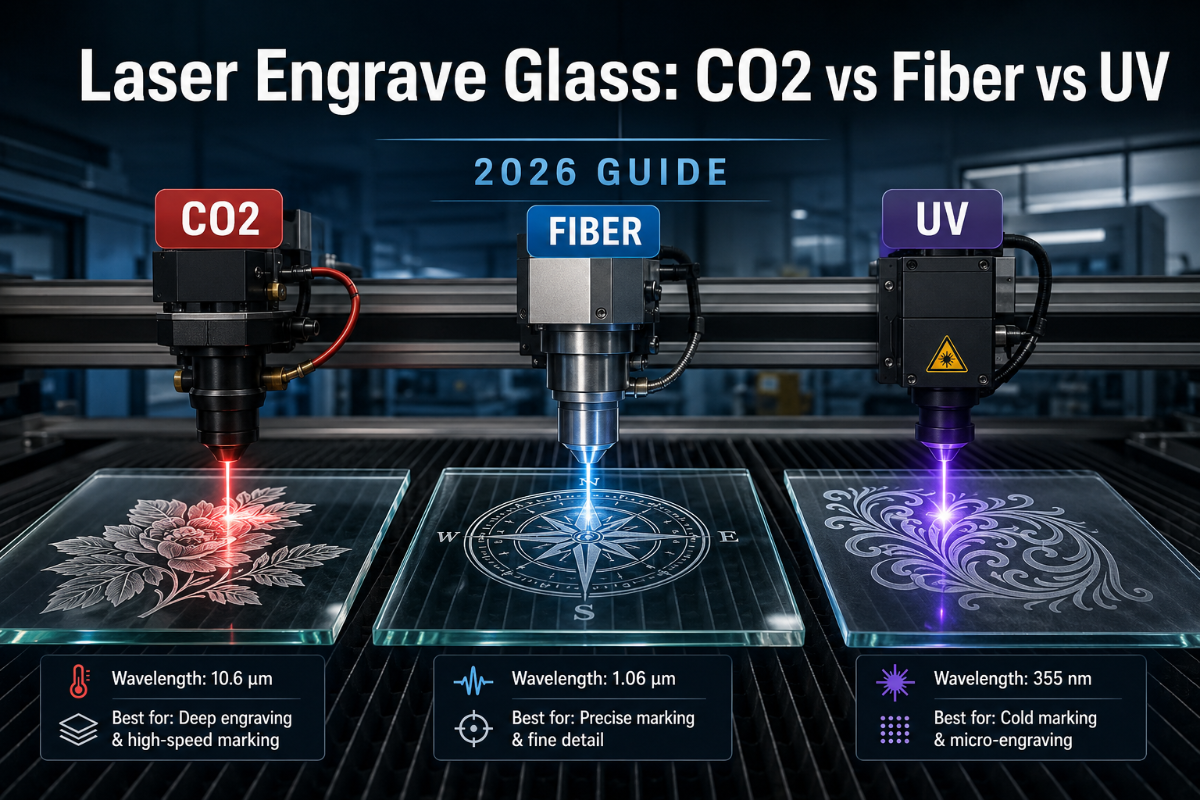
In questo contesto si utilizzano comunemente quattro sorgenti laser. Solo tre sono in grado di marcare direttamente il vetro e appena due sono sufficientemente veloci per la produzione in serie. Il fattore determinante è la lunghezza d'onda, non la potenza.
| Sorgente laser | Lunghezza d'onda | Risultato in vetro | Potenza tipica |
|---|---|---|---|
| CO2 | 9.3 o 10.6 µm | Finitura satinata morbida, veloce, impostazione predefinita di produzione | 30–100 W |
| UV | 355 nm | Dettagli nitidissimi, qualità fotografica, livello premium | 3–10 W |
| Diodo (blu) | 450 nm | Solo con un rivestimento; il vetro a banda visibile è trasparente | 10 W ottico e superiori |
| Fibra (Yb) | 1064 nm | Il raggio attraversa il vetro trasparente; non è fattibile | N/A |
La regola dei 9.3 µm: la lunghezza d'onda di emissione del laser a CO2, compresa tra 9.3 e 10.6 µm, rappresenta il punto ottimale di assorbimento in cui il vetro sodico-calcico passa da trasparente a opaco. Quel singolo valore è il motivo per cui il laser a CO2 è più efficace del vetro rispetto alla fibra ottica.
— Regola di campo utilizzata dagli ingegneri laser industriali
È possibile incidere il vetro con un laser a fibra?
Quasi mai su vetro trasparente. I laser a fibra di itterbio standard emettono a 1064 nm, una lunghezza d'onda che rientra nella banda di trasparenza del vetro sodico-calcico, del vetro borosilicato e della maggior parte dei vetri ottici. Diversi studi del gruppo di fisica applicata di Stanford citano il vetro borosilicato come avente un coefficiente di assorbimento lineare molto debole alle lunghezze d'onda del vicino infrarosso e del visibile , ed è proprio in questa banda che opera un laser a fibra.
Chi possiede un laser a fibra spesso crede che questo possa tagliare qualsiasi materiale senza problemi; i supporti argentati dimostrano inequivocabilmente il suo funzionamento, e persino un pezzo di vetro trasparente e spesso verrebbe segnato da un laser a fibra, tanto è luminoso da incidere il vetro. Tuttavia, spesso il produttore omette questo dettaglio, e ci si aspetta che anche un pezzo di vetro trasparente venga inciso dal laser, semplicemente perché i fotoni viaggiano senza ostacoli e incidono ciò che si trova al di sotto. Vetro colorato o rivestito?
Un laser a diodi può incidere il vetro?
Solo dopo che il pezzo è stato trattato. I laser a diodi blu (circa 450 nm) si trovano ben all'interno dello spettro visibile, dove il vetro trasparente non ha proprietà assorbenti. Uno dei metodi più pratici consiste nello spruzzare l'area dell'incisione con un sottile strato di acrilico nero o utilizzare una pellicola di mascheratura sull'area, attivare il laser per bruciare la superficie secondo il disegno desiderato e fare affidamento sui punti caldi localizzati della pellicola bruciata per fratturare il vetro sottostante il rivestimento.
Su vetro con rivestimento attivato, un diodo ottico da 10 Watt a circa il 40% (nell'ordine dei 4 W) a circa 1000 mm/min produce una densa smerigliatura del vetro; raddoppiando il tempo di esposizione con un diodo da 20-29 W si riduce notevolmente il tempo di sviluppo. Lo sviluppo senza rivestimento non produce alcun risultato visibile.
È possibile incidere il vetro con un laser UV?
Sì, tra l'altro, e per di più a un prezzo elevato, è la tecnologia più pulita attualmente disponibile. I laser UV a infrarossi a 355 nm infondono energia nella superficie del vetro tramite assorbimento non lineare, creando uno strato superficiale diverso da quello prodotto da una normale sorgente di CO2. Il risultato sono bordi più definiti, migliori sfumature nei mezzitoni e la possibilità di ottenere immagini della migliore qualità possibile per le gallerie d'arte. Lo svantaggio dei laser a infrarossi è la velocità di produzione (più lenta) e l'investimento iniziale (più elevato).
Per premi singoli, foto commemorative, flaconi di profumo di marca o qualsiasi altro oggetto che debba essere ispezionato attentamente dal cliente, la sterilizzazione UV è sicuramente la soluzione ideale. Per grandi quantità di bicchieri o migliaia di bottiglie a settimana, la sterilizzazione a CO2 rimane la scelta migliore.
Di quanti watt hai bisogno: da 5 W a 100 W - Verifica della realtà
Non esiste un valore minimo unico per l'intero settore per poter effettuare incisioni, poiché il valore minimo effettivo dipende dal tipo di laser. Un laser UV da 5 W incide un bicchiere da vino con la stessa efficacia di un laser a diodo da 60 W. Le risposte realistiche riportate di seguito sono suddivise per tipo di laser.
Un laser da 5 W può incidere il vetro?
In teoria, un laser UV da 5 W sì, un diodo da 5 W no, e un laser CO2 da 5 W (molto raro nelle macchine commerciali) lascerebbe un segno molto leggero. Con un sistema UV, un laser da 5 W è in grado di lavorare su vetreria di qualità commerciale a una certa velocità; le schede tecniche dei produttori indicano una durata dell'impulso di circa 1 secondo, a circa 50 kHz, e una velocità di traslazione di circa 250-500 mm/s per una leggera satinatura. Con un diodo della stessa potenza, non si otterrebbe alcun segno su vetro trasparente e solo un segno parziale su vetro fortemente verniciato.
Un laser da 40 W può incidere il vetro?
L'incisione del vetro con un laser CO2 da 40 W non richiede alcun pretrattamento. (Questo livello di potenza è il cavallo di battaglia industriale per la produzione da tavolo: sufficiente per far ruotare i bicchieri da vino su una macchina rotativa a una velocità di produzione pratica, ma abbastanza basso da funzionare con raffreddamento ad aria e non solo ad acqua refrigerata. Persino un laser a diodi da 40 W (l'ottica può penetrare attraverso uno strato di vernice, ma non può incidere direttamente la superficie, essendo la lunghezza d'onda sbagliata indipendentemente dalla potenza erogata.)
Un laser da 100 W può tagliare il vetro?
L'incisione del vetro con un laser CO2 da 100 W permette di ottenere un'incisione rapida e utilizzabile, ma non è in grado di tagliarlo in modo netto. Non esiste un punto di fusione ben definito, come nel caso dei polimeri: il meccanismo di stress termico attraverso il quale il laser crea uno strato opaco tende a propagare crepe se il raggio tenta di attraversare l'intero spessore del pezzo. Questo tipo di lavorazione è appannaggio di sistemi di incisione meccanica pulita, come quelli a smerigliatrice, a sabbia o a impulsi ultracorti, e non di semplici incisori industriali a CO2.
Tipi di vetro che si possono (e non si possono) incidere al laser
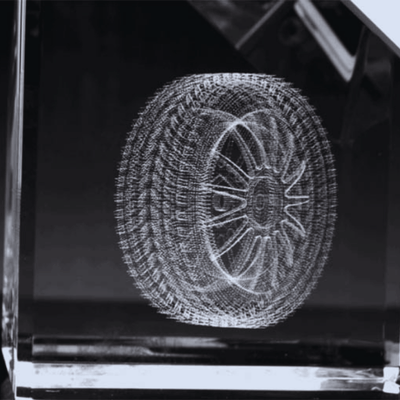
La maggior parte degli occhiali di uso quotidiano si presta bene all'incisione. Alcune categorie si oppongono attivamente a questo processo. I materiali che si possono notare sono quelli illustrati nella tabella sottostante.
| Tipo di vetro | Incisore laser? | Note |
|---|---|---|
| Soda-calce (bicchieri, bottiglie) | Si | Predefinito per le produzioni in serie; il più economico, il più semplice |
| Vetro borosilicato (Pyrex, vetreria da laboratorio) | Si | Resistente al calore; tollera parametri più aggressivi |
| Cristallo al piombo | Sì, con attenzione. | Brillante brina sui premi; fragile, attenzione al calore |
| Quarzo fuso | Si | Dettagli molto fini; laser UV preferibile |
| Vetro colorato / float | Si | Il pigmento colorato cambia l'assorbimento termico; testare prima |
| Vetro specchio | Si | Incidere il lato posteriore attraverso l'argentatura per un effetto trasparente |
| Vetro temperato | Solo brina superficiale | Lo strato di compressione può essere rilasciato; non tagliare mai in profondità |
| Rivestimento ottico/dicroico | Evitare | L'ablazione del rivestimento è imprevedibile e danneggia il substrato. |
È possibile incidere su vetro curvo o irregolare?
Sì, con un accessorio rotante che fa ruotare il pezzo mentre il laser rimane fisso lungo un'unica linea. È così che vengono incisi tutti i bicchieri da vino, i boccali da birra e le bottiglie personalizzate. L'accessorio rotante fa ruotare il pezzo contro la testa laser e la distanza focale viene mantenuta portando il punto più alto della superficie al centro del raggio. Le forme molto irregolari, come i vasi con spalla o le caraffe con stelo, richiedono un accessorio rotante a mandrino (che afferra il pezzo dal basso) anziché un accessorio rotante a rulli (che ruota sul cilindro), e il disegno viene mappato sulla proiezione cilindrica dal software di incisione.
Quale tipo di vetro non può essere inciso?
Due categorie di vetri presentano problemi costanti: i vetri temperati più spessi dello strato di satinatura (poiché possono frantumarsi in una pioggia di cubetti) e i vetri ottici o dicroici rivestiti (distinguere uno strato dielettrico refrattario dall'architrave in vetro è un'operazione complessa per un principiante). Le macchine Tempo possono incidere un logo superficiale se la potenza è ridotta e il tempo di permanenza è breve, ma non possono essere incise in profondità. Una discussione professionale su Sawmill Creek riporta che alcune officine lavorano il vetro temperato ogni giorno senza problemi, mentre altre lo frantumano indipendentemente dai parametri; la differenza sta nei parametri e nella distanza dal bordo, non nel materiale...
Guida passo passo: come incidere il vetro con il laser
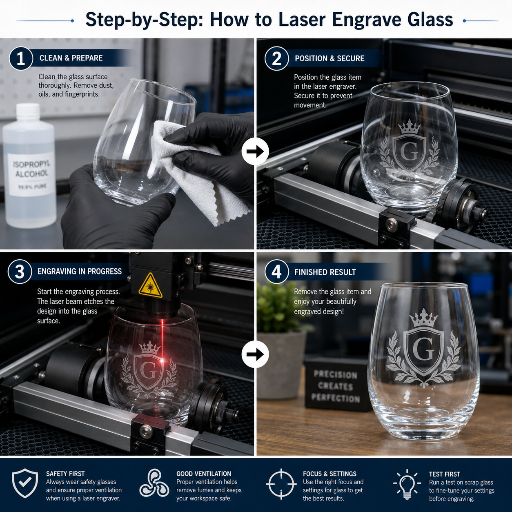
Il diagramma di flusso di produzione riportato di seguito presuppone un incisore laser a CO2 con accessorio rotante, la configurazione più diffusa per bicchieri e bottiglie personalizzati. I sistemi a diodi e UV seguono gli stessi processi, con le modifiche indicate in ogni fase.
- Pulisci il vetro da polvere, grasso delle dita ed etichette di imballaggio utilizzando fazzoletti di carta privi di lanugine e alcol isopropilico. Il grasso delle dita, la polvere e il grasso delle etichette assorbono meno energia laser rispetto al vetro nudo e provocano macchie irregolari. Attendi che la superficie si asciughi.
- Scegliere se il vetro utilizzato è rivestito. Se il laser è a CO2, evitare il processo; se il laser è a diodo o UV, sarà necessario un aiuto come nel disegno, spruzzare smalto o tempera ad alta opacità sul dipinto, oppure applicare del nastro adesivo preformato per mascheratura laser sulla superficie. Lo smalto per unghie non è impermeabile.
- Mentre tieni la lima nel dispositivo rotante, assicurati che il pezzo sia centrato tra i rulli o nel mandrino. Il pezzo dovrebbe ruotare uniformemente nel punto più alto senza oscillare. Un'oscillazione superiore a mezzo millimetro sbilancerà la messa a fuoco e renderà l'incisione più morbida da un lato.
- Stabilisci la messa a fuoco e considera la sfocatura. Il punto focale standard produce il bordo più definito. Sfocare deliberatamente di 1-2 mm attenuerà il fascio e produrrà un profilo di brina più morbido con un bordo più uniforme e meno frammentazioni del bordo. La maggior parte esegue una sfocatura sui vetri di produzione.
- Progetta la cornice ed esegui una tracciatura a linea singola. La cornice nel software esegue la testina entro i limiti di progettazione a potenza ridotta. Una passata di tracciatura all'1% di potenza consente all'operatore di verificare che il progetto sia sul pezzo prima dell'esecuzione effettiva.
- Incidete il disegno, quindi lasciate raffreddare e pulire. Avviate la lima e lasciate raffreddare il pezzo a temperatura ambiente prima di maneggiarlo: il raffreddamento con acqua di rubinetto può causare la rottura del vetro lungo la linea incisa. Pulite con un panno umido per rimuovere la polvere e gli eventuali residui di rivestimento bruciato.
Prima di incidere, avvolgete il retro di un pannello piatto con un tovagliolo di carta umido. L'acqua assorbe il calore e, su vetri sottili, riduce notevolmente la formazione di crepe sui bordi. Detergente, nastro adesivo umido o qualsiasi altra soluzione non infiammabile funzionano allo stesso modo e sono la soluzione ideale quando un'incisione inizia a creparsi.
Bisogna verniciare il vetro prima dell'incisione laser?
Naturalmente, nel caso in cui non sia la lunghezza d'onda corretta per l'assorbimento diretto. Un raggio laser a CO2 da 9.3 o 10.6 µm viene sparato direttamente su vetro non rivestito, lasciando un segno opaco. I laser a diodi blu a 450 nm richiedono uno strato sacrificale, poiché il vetro stesso è trasparente a questa lunghezza d'onda.
Le vernici assorbono la potenza del laser, conducono il calore risultante sulla superficie del vetro e causano fratture da shock termico localizzate al di sotto della vernice. Senza vernice, il raggio laser a diodo attraversa direttamente il pezzo in lavorazione senza lasciare traccia. I laser UV si collocano in una posizione intermedia: incidono direttamente il vetro nudo, quindi nella maggior parte degli ambienti industriali non viene applicato alcun rivestimento.
Impostazioni di potenza e velocità che non rompono il vetro
Di seguito sono elencati i parametri iniziali tratti dalle schede tecniche dei vari produttori e dalle guide di produzione pubblicate. Considerateli come il centro previsto di una griglia di test, non come verità assolute: ogni macchina, ottica e lotto di vetro è diverso in qualche modo, e una prova di cinque minuti su materiale di scarto vi farà risparmiare ore di rilavorazione in seguito.
| Configurazione | Potenza | Velocità | DPI / Frequenza |
|---|---|---|---|
| CO2 55 W su piastra soda-calcica da 4 mm | 10-15 percento | 300 mm / s | 300 DPI |
| Tubo di vetro da 80 W per CO2 sulla bombola | Dal 10 all'80% (a seconda del logo) | 500 mm / s | 300 DPI |
| UV 5 W su vetro piano | preimpostazione del fornitore | 250–500 mm/sec | 50 kHz, impulso di 1 µs |
| Diodo da 10 W su vetro verniciato | 40 per cento | 1000 mm / min | passaggio singolo |
📐 Nota tecnica
È possibile sfocare il fascio di 1-2 mm per ridurre leggermente la densità di energia sulla superficie, mantenendo comunque la stessa energia totale. Questo permette di ottenere una satinatura molto più delicata, con un numero inferiore di microfratture e una riduzione significativa delle scheggiature sui bordi. Per il vetro spesso (>5 mm), è inoltre consigliabile ridurre la potenza a circa il 60% di quella utilizzata per una lastra di 2 mm con una velocità di 300 mm/s: la dissipazione del calore varia con lo spessore e un'eccessiva potenza su vetro spesso può causare crepe passanti.
Quando una superficie presenta ruvidità o screpolature, aumentare la potenza raramente risolve il problema. I primi tre accorgimenti da provare, in ordine, sono: sfocare di 1-2 mm, ridurre la potenza del 25% e aggiungere un tovagliolo di carta umido o del nastro adesivo sul retro. L'esperienza degli operatori, documentata sul blog tecnico di Tyvok, ha dimostrato, attraverso prove ed errori, che una potenza inferiore con più passaggi produce la finitura migliore, rispetto a una potenza maggiore con un solo passaggio.
Applicazioni: Bicchieri, bottiglie, ornamenti e loghi di produzione
Un oggetto in vetro di dimensioni sufficientemente ridotte da poter essere posizionato sulla postazione di lavoro è adatto agli hobbisti; la maggior parte della domanda commerciale proviene da poche categorie. Il volume di ricerca per "incisione laser su calice da vino" è passato da 110 al mese a maggio 2025 a 1,000 al mese ad agosto, un aumento nel terzo trimestre che rispecchia le tendenze di produzione legate ai regali aziendali e alla stagione dei matrimoni. Le applicazioni elencate di seguito sono quelle per cui la capacità produttiva è più frequentemente prenotata.
- ✔
Bicchieri personalizzati. Calici da vino, flûte da champagne, boccali da birra, bicchieri da whisky. Con una macchina a CO2 da 60 W e un rullo rotativo, riesco a incidere 100 bicchieri per turno con un ciclo di incisione di 30 secondi. - ✔
Le bottiglie personalizzate – di vino, liquori, oli e aceti – recano loghi incisi per cantine di ristoranti, produzioni a marchio privato e regali aziendali, personalizzando così ogni singola mescita. I sistemi di spillatura rotativi a mandrino cilindrico sono l'attrezzatura standard. - ✔
Premi e trofei, tra cui premi in cristallo al piombo, inserti in quarzo fuso e targhe in vetro incorniciate. I pezzi di pregio sono solitamente incisi con luce UV a bassa velocità per garantire la massima nitidezza del testo. - ✔
Fotografie commemorative e regali: immagini a mezzatinta su pannelli di vetro piano, un settore in cui la stampa UV supera quella CO2 grazie alla maggiore risoluzione dei punti. - ✔
Decorazioni natalizie: palline di vetro e decorazioni piatte. I volumi stagionali determinano le prenotazioni di capacità nel quarto trimestre; molti negozi aggiungono una seconda macchina appositamente per il periodo novembre-dicembre. - ✔
Segnaletica architettonica. Pareti divisorie interne in vetro incise, pannelli con indirizzi incisi, fasce oscuranti per la privacy: solitamente si tratta di stampanti CO2 di grande formato con letto fisso.
Ecco una situazione ipotetica: un cliente aziendale ordina 200 bicchieri da whisky personalizzati come omaggio per raggiungere gli obiettivi di vendita del quarto trimestre, con quattro settimane di tempo per la produzione. Una stampante a CO2 da 60 W con un rullo rotante a 500 mm/sec e una potenza pari a circa il 60% di quella necessaria per un logo da 4 mm produrrà un bicchiere ogni 35 secondi, lavorando ininterrottamente, con ulteriori 20 secondi per il carico/scarico: l'intero progetto richiede quindi circa un minuto per pezzo. Due operatori possono completare la produzione in un singolo turno di otto ore, tenendo un turno di riserva pronto per eventuali riordini o scarti.
Come scegliere una macchina per incisione laser su vetro per la produzione
Le officine di produzione e gli hobbisti che si dedicano alla produzione nel tempo libero hanno esigenze diverse. Per i progetti ad alto volume, la produttività oraria, i tempi di attività e la disponibilità di utensili rotanti sono fondamentali, mentre per i progetti amatoriali i fattori principali da considerare sono l'ingombro e il rapporto costo-quantità. I cinque criteri seguenti valutano il caso di produzione: uno standard che ogni officina B2B seguirà nella valutazione delle attrezzature.
Lista di controllo per la selezione della produzione basata su cinque criteri
- Sorgente laser. Per la produzione in serie di bevande e bottiglie, la CO2 è ottimale; per dettagli di qualità fotografica o premi di alto livello, è consigliabile la UV. Evitare la tecnologia laser a fibra per l'incisione diretta sul vetro.
- Gamma di potenza. Un motore CO2 da 30-60 W è adatto per piccoli progetti da studio; i motori da 80-150 W sono ideali per la stampa quotidiana di piccoli loghi; un motore UV da 5 W è adatto per immagini di alta qualità.
- Opzioni di supporto rotante. Sono necessari sia supporti rotanti a mandrino (base fissa) che a rulli (cilindrici). La flessibilità nel supporto rotante è essenziale per lavorare con decanter e bottiglie con stelo.
- Dimensioni dell'area di lavoro e requisiti di passaggio. Il piano di lavoro da 600 x 400 mm e la relativa superficie di appoggio possono ospitare la maggior parte dei contenitori per bevande; le porte passanti consentono l'installazione di insegne architettoniche e commerciali di dimensioni maggiori.
- Requisiti di raffreddamento e di contenimento. I sistemi a CO2 superiori a 80 W necessitano di un refrigeratore dedicato. I contenitori devono essere di Classe IV con interblocchi quando utilizzati in un ambiente commerciale e gestiti secondo Linee guida OSHA sui rischi legati all'utilizzo dei laser (per lavorare con operatori umani).
| Livello di volume | Macchina suggerita | Perché |
|---|---|---|
| Appassionato (<10 pezzi a settimana) | CO2 da tavolo da 30–40 W | Basso investimento iniziale, nessun sistema di refrigerazione, facile manutenzione. |
| Piccolo studio (10-100 a settimana) | 60–80 W CO2 più rotativo | Produzione di bicchieri e contenitori per bevande, ancora raffreddati ad aria |
| Reparto di produzione (oltre 100 pezzi al giorno) | 100 W+ CO2 con refrigeratore e involucro di classe IV | Ciclo di lavoro prolungato, conformità normativa |
| Qualità premium/fotografica | Lampada UV da 3–10 W, con possibilità di aggiungere una seconda stazione a CO2. | Dettagli più nitidi; trasmissione UV più lenta rispetto alla CO2 |
Quando un acquirente commerciale valuta macchine per incisione laser industriale destinate alla produzione di massa, la decisione raramente si basa sulla potenza in watt; si basa piuttosto sulla puntualità delle consegne da parte del fornitore di unità rotanti, refrigeratori, tubi di ricambio e materiali di consumo. Le apparecchiature più economiche, prive di una rete di fornitura di ricambi affidabile, comportano tempi di inattività superiori ai risparmi sui costi.
Durata: il vetro inciso al laser è lavabile in lavastoviglie e la sua incisione è permanente?
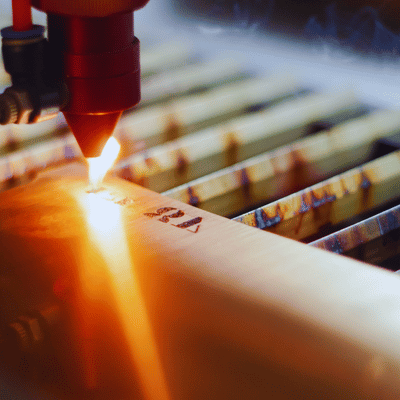
Il laser non deposita un rivestimento sul vetro, bensì provoca una modifica fisica della superficie. Questo è importante perché: per quanto tempo ci voglia per rimuovere il segno, ci vorrà altrettanto tempo perché il segno si consumi fino a raggiungere il vetro nudo.
Il vetro inciso al laser è lavabile in lavastoviglie?
Sì. Poiché l'incisione si trova sulla superficie del vetro, non può essere cancellata o opacizzata dalla temperatura della lavastoviglie, dall'acqua o dal sapone. Le preoccupazioni relative alla durata sono di natura meccanica.
Una spugnetta abrasiva per lavastoviglie può eventualmente levigare la zona fino a livellare la patina, ma l'uso quotidiano della lavastoviglie domestica non eroderà l'incisione nel corso di una vita media. L'uso commerciale-residenziale, anche con lavastoviglie commerciali ad alta temperatura e ad alto consumo energetico, non la danneggerà.
L'incisione sul vetro è permanente?
Permanenti nel senso pratico del termine. Le microfratture che disperdono la luce non possono essere eliminate con alcuna pulizia, lucidatura o riempimento ragionevole. Una lucidatura prolungata con ossido di cerio può eliminare una leggera opacità con molte ore di lavoro, ma nessun processo di tipo professionale o domestico può riportare la superficie al suo stato originale.
Quando un cliente chiede se l'incisione sul suo bicchiere si sbiadirà, la risposta è no.
Prospettive per l'incisione laser su vetro nel 2026
Due tendenze stanno rimodellando la capacità di incisione su vetro nel 2026. In primo luogo, la domanda di ricerca è in aumento. Le ricerche mensili su Google per "incisione laser su vetro" sono passate da 2,400 al mese nell'aprile 2025 a 2,900 al mese nel settembre 2025, con un trend del 21% su base annua, in linea con l'evoluzione dei cicli di acquisto di regali natalizi tra il terzo e il quarto trimestre.
Le ricerche di termini specifici relativi ai bicchieri da vino sono aumentate di quasi dieci volte nello stesso periodo. La capacità produttiva disponibile per la messa in funzione prima di ottobre 2026 sarà allineata al prossimo ciclo di festività; la capacità ordinata dopo agosto sarà invece in ritardo rispetto al ciclo di festività.
In secondo luogo, i laser UV stanno conquistando quote di mercato di fascia alta a scapito dei laser a CO2. Oltre alle sue applicazioni principali, gli analisti di settore indipendenti del rapporto Laser Marking Market 2026 di Mordor Intelligence prevedono che il mercato della marcatura laser crescerà da 1.38 miliardi di dollari nel 2025 a 1.61 miliardi di dollari nel 2026 e a 3.11 miliardi di dollari entro il 2031, con i laser UV come segmento in più rapida crescita, con un CAGR di quasi il 12%. A trainare questa crescita: i laser UV a 355 nm vengono utilizzati per materie plastiche termosensibili, componenti elettronici e lavorazioni di precisione del vetro, ambiti in cui i laser a CO2 risultano inadeguati.
Per la pianificazione della produzione fino al 2026, l'autore consiglia di mantenere la CO2 come metodo principale per la produzione di grandi volumi di bicchieri e di aggiungere una stazione UV per la stampa fotografica e i lavori di alta qualità, senza eliminare una tecnologia a favore dell'altra.
Se la produzione prevista per le festività del 2026 è inclusa nella roadmap, un periodo di tempo del secondo trimestre del 2026 per l'acquisizione di capacità di produzione di turbine a CO2 e rotative è ragionevole. Gli ordini di capitale effettuati nel terzo trimestre non avranno il tempo di essere completati e consegnati prima del picco di produzione delle festività (quarto trimestre).
Domande frequenti
D: Un laser a fibra MOPA può incidere il vetro?
Visualizza risposta
D: Quanto è profonda l'incisione laser sul vetro?
Visualizza risposta
D: Cosa serve per incidere il vetro con il laser?
Visualizza risposta
D: Quali materiali non possono essere incisi al laser?
Visualizza risposta
D: Un laser a infrarossi (IR) può incidere il vetro?
Visualizza risposta
D: Come viene prodotto commercialmente il vetro inciso al laser?
Visualizza risposta
Articoli Correlati
- Macchine per incisione laser industriale CO2 e UV per volumi di produzione
- Come scegliere un accessorio rotante per bicchieri cilindrici
- Laser UV contro laser CO2: un confronto per la marcatura di vetri di alta qualità
- Sicurezza nell'incisione laser: contenimento, aspirazione dei fumi e conformità alla classe IV.
Riferimenti e fonti
- Laser ad anidride carbonica – Wikipedia (principali bande di lunghezza d'onda a 9.6 e 10.6 µm)
- Stato vetroso avanzato: le proprietà fisiche del vetro – Università Lehigh, Istituto Internazionale dei Materiali (assorbimento del vetro in funzione della lunghezza d'onda)
- Proprietà di ablazione laser a femtosecondi del vetro borosilicato – Fisica applicata dell'Università di Stanford
- Lunghezze d'onda alternative per i laser a CO2 — Whitepaper di Novanta Photonics (picchi di assorbimento a 9.3, 10.2 e 10.6 µm)
- Rischi del laser – Amministrazione statunitense per la sicurezza e la salute sul lavoro
- Rapporto su dimensioni, previsioni e tendenze del settore della marcatura laser 2026-2031 — Intelligence di Mordor
Informazioni su questa analisi
Questo documento raccoglie informazioni sulle fonti fisiche dei laser, schede tecniche dei produttori specifiche per lunghezza d'onda per sistemi a CO2, UV e a diodi, e dati sul volume di ricerca per il periodo di sei mesi compreso tra aprile e settembre 2025 per il gruppo di parole chiave relative all'incisione laser su vetro. I valori minimi di potenza, la compatibilità con i tipi di vetro e i criteri di selezione della macchina non derivano da astrazioni amatoriali, bensì dal comportamento in ambito produttivo, pertanto devono essere utilizzati solo come guida, con la raccomandazione di verificare ogni parametro con il produttore della macchina ed effettuare una prova su un pezzo di scarto.