Explicación del plástico ABS: Química, propiedades, fabricación y reciclaje
Última actualización: mayo de 2026
Si alguna vez has tenido en tus manos un ladrillo de Lego, el panel del salpicadero de un coche o la carcasa de una batidora, ya has tocado el plástico ABS. ¿Qué es exactamente el plástico ABS y por qué se encuentra en tantos lugares a la vez? El ABS —acrilonitrilo butadieno estireno— es un termoplástico resistente y moldeable que los ingenieros utilizan cuando una pieza debe absorber impactos, mantener su forma y, además, tener un aspecto impecable. Esta guía explica su composición química, los datos técnicos, su fabricación y procesamiento, sus aplicaciones, sus características en comparación con otros plásticos, su perfil de seguridad y las perspectivas de reciclaje para 2026 y años posteriores.
Especificaciones rápidas: Plástico ABS de un vistazo
| Nombre químico | acrilonitrilo butadieno estireno (terpolímero) |
| Tipo de polímero | Termoplástico de ingeniería amorfo |
| Densidad | 1.04 - 1.06 g/cc |
| Resistencia a la tracción | 30 – 50 MPa (típico), hasta 70 MPa para alta calidad |
| Módulo de tracción | ~2,270 MPa (según la hoja de datos ISO 527-2) |
| Transición vítrea (Tg) | 105 – 108 °C (promedio ~107 °C) |
| Alta temperatura (0.45 MPa) | 90 - 100 ° C |
| Temperatura de procesamiento | 200 – 250 °C (varía según el grado) |
| Procesos comunes | Moldeo por inyección, extrusión, impresión 3D FDM, termoformado |
¿Qué es el plástico ABS?
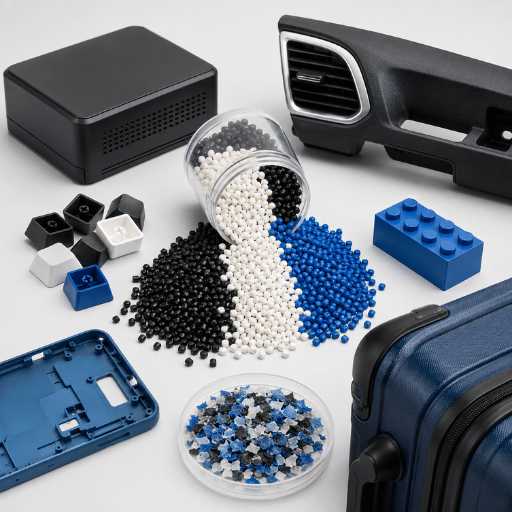
El plástico ABS es un terpolímero termoplástico amorfo con una estructura básica compuesta por tres monómeros diferentes: acrilonitrilo, butadieno y estireno. Las propiedades físicas distintivas de cada monómero se combinan para formar un único plástico que aprovecha las ventajas de cada componente, compensando sus desventajas individuales. El acrilonitrilo aporta resistencia química y a altas temperaturas; el butadieno, resistencia al impacto; y el estireno confiere al polímero rigidez, resistencia a los arañazos y facilidad de procesamiento.
Esto da como resultado un plástico de ingeniería flexible que puede ser moldeado por inyección, extruido, moldeado por soplado, termoformado e impreso en 3D.
La característica de “termoplástico” es importante. A diferencia de los plásticos termoestables, que se reticulan permanentemente al curarse, una pieza de ABS se puede recalentar y remodelar repetidamente. Esta propiedad —la capacidad de refundirse— es lo que hace que el ABS sea reciclable en principio y lo que permite su producción en grandes volúmenes de forma rentable. Para obtener una visión más amplia de la familia a la que pertenece este material, consulte nuestra descripción general de los termoplásticos y sus diferencias con los termoestables.
A veces, al ABS se le denomina polímero de dos fases o reforzado con caucho. Una vez que se conoce esta información, se resuelven prácticamente todas las dudas sobre la ficha técnica; consulte la sección de fabricación a continuación para obtener más detalles.
Propiedades del acrilonitrilo butadieno estireno
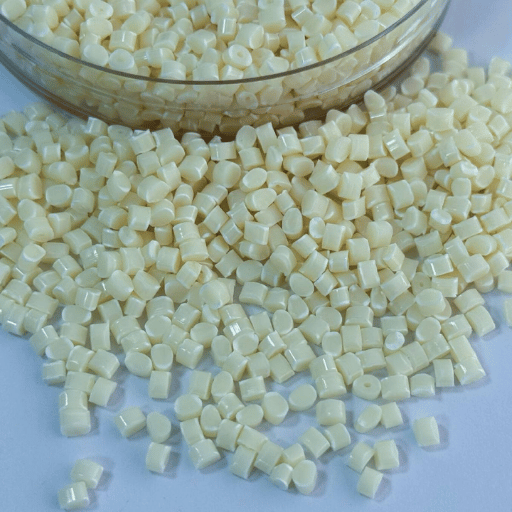
Las cifras que aparecen en las especificaciones técnicas anteriores provienen de agregadores de fichas técnicas de polímeros, como la descripción general del acrilonitrilo butadieno estireno de MatWeb , y de fichas técnicas de grados individuales que siguen los métodos de ensayo ISO 527-2 e ISO 11357-2. En todos los grados, los valores se agrupan estrechamente: densidad de 1.04 a 1.06 g/cm³, temperatura de transición vítrea de 105 a 108 °C con un promedio de 107 °C y límite elástico de alrededor de 46 MPa para grados de uso general.
Lo que la hoja de especificaciones no refleja es cómo se traducen esos números en el comportamiento en banco de pruebas. Bajo tensión mecánica sostenida, el ABS mantiene su forma (la estabilidad dimensional es una de sus principales ventajas) y su superficie es lo suficientemente lisa como para pintarla, pegarla con disolventes como la acetona o pulirla sin necesidad de operaciones secundarias. La resistencia al calor, por otro lado, es moderada. Una pieza de ABS comenzará a ablandarse por encima de su temperatura de transición vítrea, lo que significa que tanto los tableros de automóviles estacionados bajo el sol de verano como las carcasas electrónicas ubicadas junto a una fuente de alimentación deben diseñarse teniendo en cuenta esa temperatura de deflexión bajo carga (HDT) de 90 a 100 °C.
✔ Ventajas del ABS
- Alta resistencia al impacto y tenacidad: 2-7 ft-lb/in Izod con muesca típica
- Buena rigidez con baja densidad (1.04 – 1.06 g/cm³)
- Fácil de moldear, mecanizar y postprocesar; admite bien pintura y adhesivos.
- Aislante eléctrico fuerte: rigidez dieléctrica > 1,000 V en paredes gruesas
- Rentable en comparación con el policarbonato o el nailon.
- Reciclable: se puede volver a fundir y volver a peletizar.
⚠ Limitaciones de ABS
- Resistencia moderada al calor: se ablanda por encima de ~105 °C Tg
- Amarillea y se vuelve quebradiza bajo exposición prolongada a los rayos UV.
- Combustible sin aditivos ignífugos; emite humo al quemarse.
- Se disuelve en disolventes fuertes (acetona, MEK, ésteres).
- Pierde resistencia al impacto en ambientes fríos (por debajo de 0 °C).
- Mayor dilatación térmica que los plásticos cristalinos: se requieren tolerancias estrictas.
Cómo se fabrica el plástico ABS: Polimerización para obtener gránulos
Este material no es una sola cadena de polímero, sino una mezcla, y comprender ese hecho permite descifrar casi todo lo demás que aparece en su ficha técnica.
¿Cómo se fabrica el material ABS?
La producción de ABS se basa principalmente en dos procesos industriales: la polimerización en emulsión y la polimerización en masa continua. En la polimerización en emulsión, el estireno-acrilonitrilo (SAN) se injerta sobre partículas de polibutadieno ya formadas por la polimerización del butadieno, y el copolímero de injerto se mezcla con la resina SAN. En la polimerización en masa continua, el caucho de polibutadieno se disuelve en la mezcla de monómeros de SAN y todo el sistema se polimeriza en un reactor continuo.
Según informa Plastics Technology Online, el ABS de masa continua, utilizado en aplicaciones de alto brillo o alta transparencia, es más limpio y contiene menos aditivos que el ABS obtenido por el método de emulsión (la planta de Versalis en Mantua es un ejemplo de ello).
Ambos procesos convergen en este punto: el polímero sale del reactor fundido o en suspensión, se seca y se desvolatiliza, y luego se introduce en una extrusora de composición donde se mezclan colorantes, inhibidores de rayos UV, retardantes de llama y modificadores de impacto. Una vez compuesto, el polímero fundido se peletiza, se seca y se envía a las fábricas de moldeo. Si desea ver cómo funciona el proceso de composición, consulte nuestro análisis de la línea de extrusión de composición por injerto utilizada en la producción de ABS y el artículo más amplio sobre qué es la extrusión y cómo funciona.
📐 Nota de ingeniería: La regla de las dos fases
El ABS no es un solo polímero. Bajo un microscopio electrónico se observan dos fases: una matriz continua y vítrea de SAN (la parte rígida de estireno + acrilonitrilo) con partículas discretas de caucho de polibutadieno dispersas en su interior, típicamente de 0.1 a 1 µm de diámetro e injertadas a la matriz en la interfaz. Trabajos revisados por pares, incluyendo imágenes 3D de partículas de látex de ABS de PMC y un estudio de la ACS de 2025 sobre la morfología de las partículas de ABS, confirman esta arquitectura de dos fases. La regla de las dos fases: el ABS debe su resistencia a esa morfología, no a su composición química. Cuando una onda de tensión impacta una pieza, el SAN rígido absorbe la energía elásticamente, mientras que las partículas de caucho dispersas cavitan y detienen la propagación de grietas. Modificar el tamaño de las partículas de caucho o la proporción de injerto modifica la resistencia al impacto; el mismo mecanismo que permite que los compuestos de caucho de butadieno refuercen desde las bandas de rodadura de los neumáticos hasta los paneles de la carrocería.
Revisado por el equipo de ingeniería de UDTECH, fabricantes de líneas de extrusión para la composición y el reciclaje de compuestos.
Métodos de fabricación de ABS: moldeo por inyección, extrusión e impresión 3D.
Cuando el ABS se peletiza, se pueden fabricar piezas terminadas mediante media docena de procesos diferentes. Todo depende de la geometría, el volumen y el acabado superficial con los que se esté trabajando.
| Proceso | Temperatura de fusión típica | Mejor ajuste |
|---|---|---|
| El moldeo por inyección | 220 – 250 °C fusión; 50 – 80 °C moldeo | Piezas complejas de gran volumen (carcasas, parachoques, salpicaderos) |
| Extrusión de chapa/perfil | Punto de fusión: 200-240 °C | Chapa continua, tubería, paneles (material termoformado al vacío) |
| Impresión 3D FDM | Boquilla a 230-260 °C; lecho a 90-110 °C; se recomienda el uso de un recinto cerrado. | Prototipos, utillaje de bajo volumen |
| Termoformado | Superficie de 160 a 180 °C | Bandejas, embalajes, molduras interiores de automóviles |
| Moldeo por soplado | Punto de fusión: 200-230 °C | Piezas huecas, botellas, conductos |
¿Por qué se utiliza el ABS en el moldeo por inyección?
El moldeo por inyección representa la mayor parte del consumo de ABS, y este material es el preferido en las líneas de moldeo por inyección por tres razones. Primero, su fluidez en estado fundido es tolerante: el ABS rellena paredes delgadas y detalles precisos sin interrupciones, y se solidifica con una baja contracción (alrededor del 0.4 al 0.7 %), por lo que las piezas moldeadas cumplen con las dimensiones requeridas con precisión. Segundo, la superficie sale del molde lista para usar: brillante, pintable y apta para pegar. Tercero, el ABS admite bien la textura y el color, razón por la cual los detalles visibles de los automóviles casi siempre se moldean en ABS puro o en una mezcla de ABS/PC.
Las aplicaciones en láminas, tuberías y paneles siguen un flujo de trabajo diferente. El ABS granulado se introduce en una extrusora de plástico de uno o dos husillos , se funde, se extruye a través de una boquilla y se enfría en rodillos de calibración. En una línea de tamaño medio, es común alcanzar tasas de producción de entre 200 y 800 kg/h. Si está buscando equipos, nuestra guía sobre configuraciones de extrusoras de fusión en caliente explica las opciones de geometría del husillo para polímeros de la clase ABS, y el artículo más amplio sobre compuestos termoplásticos y su procesamiento abarca las variaciones de mezclas de ABS.
Escenario real: Un fabricante de equipos electrónicos de consumo especificaba una carcasa exterior moldeada por inyección para un router inalámbrico. Su primer prototipo utilizaba ABS puro; las pruebas de ciclos térmicos en una cámara a 60 °C mostraron ondulaciones en la superficie tras 200 horas junto a la carcasa de la fuente de alimentación interna. La solución fue cambiar a una mezcla de ABS/PC al 70/30, lo que elevó la temperatura de deflexión bajo carga (HDT) de la pieza a unos 115 °C sin necesidad de modificar el molde. Esta misma lección se aplica a cualquier carcasa sellada donde la temperatura ambiente más el calor interno la sitúan cerca del límite de reblandecimiento del ABS.
Aplicaciones del plástico ABS en diversas industrias
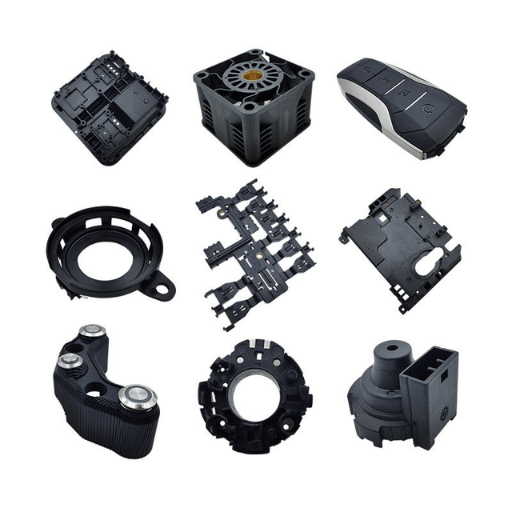
Si recorres una casa típica y una fábrica típica la misma mañana, normalmente podrás contar más de cincuenta piezas distintas de ABS antes del almuerzo. Sus aplicaciones se concentran en un puñado de industrias, cada una de las cuales aprovecha una característica diferente de este material.
- ✔Piezas de automóviles — Tableros de instrumentos, sustratos de paneles de instrumentos, molduras, carcasas de espejos, rejillas, refuerzos interiores de parachoques. La resistencia al impacto y un acabado superficial atractivo hacen del ABS una opción idónea para piezas visibles, a menudo mezclado con policarbonato para una mayor tolerancia al calor.
- ✔Electrónica de consumo — teclados, carcasas de ratón, mandos a distancia, marcos de monitor, carcasas de aspiradoras. Su rigidez dieléctrica y facilidad de moldeo lo convierten en la opción por defecto para carcasas sin blindaje.
- ✔Electrodomésticos — Revestimientos para puertas de refrigeradores, tambores de lavadoras (en mezclas de HIPS/ABS), carcasas de pequeños electrodomésticos. Superficie lisa y resistencia química a los productos de limpieza domésticos.
- ✔Juguetes y recreación — Los ladrillos Lego se fabrican con ABS desde 1963, y este material sigue siendo el estándar para equipos de protección como cascos y protectores deportivos debido a su resistencia a las caídas.
- ✔Médica y de laboratorio — Carcasas para equipos de diagnóstico, asas de instrumentos, gradillas para muestras, tapas de centrífugas. Compatible con la esterilización por óxido de etileno y radiación gamma, pero no aprobado para implantes permanentes.
- ✔Construcción — Tubería de fontanería DWV (la tubería de ABS es la contraparte negra de la blanca de PVC), protectores de bordes, accesorios para conductos, carcasas para herramientas.
- ✔el contacto con alimentos — utensilios para manipular alimentos, carcasas de equipos de procesamiento de alimentos, componentes de embalaje — cubiertos por la normativa de la FDA que se analiza en la sección de seguridad a continuación.
ABS frente a PLA, PVC y policarbonato
La elección de materiales rara vez se reduce a "ABS o nada". Por lo general, un ingeniero elige entre ABS y uno de tres materiales muy similares: PLA (ácido poliláctico) para impresión de escritorio o componentes biodegradables, PVC para tuberías y entornos químicos, y policarbonato (PC) para aplicaciones que requieren una resistencia al impacto similar a la del ABS a temperaturas más altas.
| Propiedad | ABS | PLA | PVC | Polycarbonate |
|---|---|---|---|---|
| Tg / ablandamiento | ~ 107 ° C | ~ 60 ° C | ~ 80 ° C | ~ 145 ° C |
| Izod con muescas | 2 – 7 ft-lb/pulgada | 0.3 – 0.6 ft-lb/pulgada | 1 – 2 ft-lb/pulgada | 12 – 18 ft-lb/pulgada |
| Exterior / UV | Pobre sin estabilizadores | Pobre; hidroliza | Bueno | Moderado; necesita recubrimiento UV |
| Biodegradable | No | Solo compost industrial | No | No |
| el contacto con alimentos | Sí (21 CFR 177.1020) | Sí: | Limitada | Sí (las calificaciones derivadas de BPA están restringidas) |
| Coste relativo | Bajo – medio | Mid | Bajo | Medio-alto |
Marco de decisión: selección según los requisitos
- Se requiere impacto + maquinabilidad + superficie pintable → ABS.
- Se requiere biodegradabilidad o impresión de baja Tg. → PLA (bioplástico de polilactida).
- Se requiere resistencia química y estabilidad UV. → PVC para aplicaciones químicas y exteriores..
- Se requiere transparencia o máxima fuerza de impacto. → policarbonato (PC) para usos de alto impacto.
- Se requiere moldeabilidad a nivel de ABS con resistencia al calor del PC. → Mezcla de ABS/PC.
¿Es seguro el plástico ABS? BPA, FDA y preocupaciones para la salud
Las preguntas sobre seguridad surgen casi siempre que el ABS aparece en un producto de consumo. En resumen: se considera seguro para uso general, incluido el contacto directo con alimentos, y no contiene bisfenol A. La respuesta más detallada involucra tres regulaciones diferentes.
¿El plástico ABS está libre de BPA?
Sí. Fabricado a partir de acrilonitrilo, butadieno y estireno —tres monómeros, ninguno de los cuales contiene ni genera bisfenol A—, el ABS no contiene BPA en su composición química. La relación del BPA en los medios de comunicación suele estar ligada al policarbonato, ya que este se sintetiza a partir de BPA y a veces se confunde con el ABS porque ambos se encuentran en botellas y carcasas electrónicas. Las directrices de la FDA sobre el BPA se refieren explícitamente a los recubrimientos de policarbonato y resina epoxi, no al ABS. Si ve «ABS libre de BPA» en una ficha técnica, la afirmación es técnicamente redundante, ya que el polímero nunca contuvo BPA. Las cantidades traza solo pueden entrar por contaminación con aditivos, razón por la cual los proveedores de ABS de grado alimenticio y médico exigen la declaración de aditivos en cada lote.
Para el contacto directo con alimentos, la normativa aplicable es la 21 CFR 177.1020 — Copolímero de acrilonitrilo/butadieno/estireno , que forma parte de las normas de la FDA sobre aditivos alimentarios indirectos. Cualquier resina ABS que cumpla con los límites de monómero residual y aditivos establecidos en dicha sección «puede utilizarse de forma segura como artículo o componente de artículos destinados al contacto con todo tipo de alimentos». Esto incluye utensilios para la manipulación de alimentos, carcasas de procesadores de alimentos y la mayoría de los interiores de electrodomésticos de cocina. Los fabricantes de dispositivos médicos esterilizan habitualmente los componentes de ABS con óxido de etileno o radiación gamma, pero el ABS no está homologado para implantes permanentes, ya que no existen datos de biocompatibilidad a largo plazo para dicho uso.
Reciclaje de plástico ABS: De chatarra a gránulos de segunda vida
Debido a que el ABS es un termoplástico, se puede volver a fundir y peletizar, y ahora existe una verdadera industria de ABS reciclado. Los investigadores de mercado de Precedence estiman que el mercado de resina de ABS reciclado alcanzará los 1.69 millones de dólares en 2025, con proyecciones de 1.83 millones de dólares en 2026 y 3.34 millones de dólares en 2034. La cifra más amplia de Dataintelo para los servicios de reciclaje de ABS es de 9.4 millones de dólares en 2025, con un crecimiento anual compuesto del 8.6 %. El mercado mundial total de ABS, incluyendo el material virgen, ronda los 12.21 millones de toneladas anuales, según un informe de MDPI de 2025 sobre el reciclaje sostenible de ABS.
Se utilizan activamente dos rutas de reciclaje. El reciclaje mecánico es el método principal: la chatarra se clasifica, tritura, lava, seca y se vuelve a extruir en gránulos en una línea de extrusión de reciclaje. Un estudio de MDPI Processes de 2024 sobre el reciclaje mecánico de mezclas de PC/ABS postindustriales de chatarra automotriz cromada muestra que la ruta funciona a escala industrial, incluso con piezas metalizadas que se habrían considerado no reciclables hace una década. El cuello de botella aquí no es el polímero, sino la infraestructura de clasificación. Los ensamblajes multimateriales y los grados cargados de aditivos (ignífugos, reforzados con fibra de vidrio, mezclados con PC) necesitan separación en origen o clasificación por infrarrojo cercano para mantener una alta calidad del material reciclado. Para obtener más información sobre el lado del equipo de este ciclo, consulte nuestra descripción general de flujos de plástico reciclable y equipos de procesamiento.
El reciclaje químico es una tendencia emergente. Un estudio publicado en 2024 en ChemSusChem describe la acetólisis selectiva de mezclas de PC/ABS: el policarbonato se despolimeriza mientras que el ABS permanece intacto, lo que permite separar y recuperar ambos materiales de forma limpia. El sistema ADS de la NASA incluye trabajos complementarios sobre la pirólisis de PC/ABS ignífugo a escala piloto. Si bien estos procesos aún no son competitivos en precio con la resina virgen, resuelven el problema de la contaminación que limita el reciclaje mecánico.
Escenario real: Un proveedor de primer nivel del sector automotriz en Europa Central enviaba 380 toneladas de chatarra de ABS cromado al año a un vertedero porque la metalización hacía que el reciclaje mecánico convencional no fuera rentable. Ese mismo estudio de MDPI de 2024 describe un método que elimina la capa de cromo químicamente y luego vuelve a peletizar mecánicamente el polímero limpio, recuperando aproximadamente el 78 % de la materia prima en masa con una calidad de reciclaje aceptable para piezas automotrices que no son de exhibición. El material recuperado se reincorporó al mismo flujo de producción como una mezcla al 20 % con resina virgen, lo que redujo el costo del material por pieza en aproximadamente un 9 %.
Perspectivas del sector ABS: Tendencias 2025-2026
Tres factores influirán en las decisiones sobre las especificaciones de los sistemas ABS durante 2026 y 2027.
Requisitos sobre contenido reciclado. El Reglamento europeo sobre envases y residuos de envases (PPWR) establece umbrales mínimos de contenido reciclado para los envases de plástico a partir de 2030, con hitos intermedios de presentación de informes entre 2026 y 2028. Los componentes de embalaje que contienen ABS y las carcasas de ABS de los productos electrónicos de consumo vendidos en la UE deberán incluir porcentajes verificados de contenido reciclado posconsumo (PCR) en el expediente técnico. Si especifica ABS para cualquier producto destinado al mercado de la UE, prevea que las auditorías a proveedores le solicitarán la documentación PCR antes de 2027.
Trayectoria del mercado. Se prevé que el mercado de resina ABS reciclada casi se duplique entre 2025 y 2034 (Precedence Research), y el mercado general de servicios de reciclaje de ABS crece a una tasa compuesta anual del 8.6 % (Dataintelo). Se proyecta que el valor total del mercado de plásticos alcance los 832.62 millones de dólares para 2034, pero el segmento de contenido reciclado representa una parte desproporcionada de ese crecimiento.
Evolución de los procesos. La polimerización en masa continua está ganando terreno frente a las rutas de emulsión en la construcción de nuevas plantas de ABS, ya que produce una resina más limpia con menos residuos de aditivos, algo cada vez más importante cuando los procesadores posteriores tienen presupuestos ajustados para aditivos debido a las restricciones de REACH y RoHS.
Recomendación para el lector: Si va a emitir una especificación ABS o un contrato de suministro para la producción de 2026, solicite al proveedor (1) el porcentaje de PCR con documentación de trazabilidad, (2) certificados de cumplimiento REACH y RoHS con fecha de los últimos 12 meses y (3) información sobre retardantes de llama, incluyendo cualquier sustituto de deca-BDE o parafina clorada de cadena corta. Estos tres elementos le ahorrarán tiempo en futuras auditorías.
Preguntas frecuentes
P: ¿Qué significa el plástico ABS?
Ver respuesta
P: ¿El plástico ABS está libre de BPA?
Ver respuesta
P: ¿Cuál es el punto de fusión del plástico ABS?
Ver respuesta
P: ¿Se puede soldar el plástico ABS?
Ver respuesta
P: ¿El plástico ABS se derrite con el sol?
Ver respuesta
P: ¿Cuál es la diferencia entre el plástico ABS y el plástico PVC?
Ver respuesta
P: ¿Se puede imprimir en 3D con ABS en casa?
Ver respuesta
¿Necesita equipos para la composición o el reciclaje de ABS?
UDTECH se especializa en la construcción de extrusoras industriales, sistemas utilizados para reprocesar y componer ABS en grandes cantidades.
acerca de esta guía
Este informe sectorial fue elaborado para ingenieros, diseñadores de productos y personal de compras que toman decisiones prácticas sobre las especificaciones del ABS en 2026. Verificamos los datos de resistencia a la tracción, transición vítrea y HDT con las hojas de datos de la gama y el grado de ABS de MatWeb, siguiendo las normas ISO 527-2 e ISO 11357-2. Las afirmaciones sobre la morfología se basan en investigaciones revisadas por pares publicadas en ACS IECR (2025) y PMC NCBI sobre la morfología de las partículas de ABS.
Las cifras del mercado del reciclaje provienen de Precedence Research, Dataintelo y un informe de MDPI de 2025 sobre el reciclaje sostenible de ABS. La información relativa al contacto con alimentos se basa en el texto vigente de la norma estadounidense 21 CFR 177.1020. Somos fabricantes de equipos de extrusión; esta perspectiva influye en la profundidad de las secciones de fabricación y reciclaje. El resto se presenta como un informe informativo neutral sobre los materiales.
Referencias y fuentes
- 21 CFR 177.1020 — Copolímero de acrilonitrilo/butadieno/estireno — Administración de Alimentos y Medicamentos de EE. UU., eCFR.
- Bisfenol A (BPA): Uso en aplicaciones en contacto con alimentos — Administración de Alimentos y Medicamentos de los Estados Unidos.
- Descripción general de los materiales para acrilonitrilo butadieno estireno (ABS) — Agregador de hojas de datos de materiales MatWeb.
- Desentrañando la morfología de las partículas de látex de polímero ABS mediante imágenes 3D. — PMC NCBI, Biblioteca Nacional de Medicina de EE. UU.
- Avances recientes en el reciclaje sostenible de residuos de acrilonitrilo butadieno estireno — MDPI Sostenibilidad, 2025.
- Reciclaje mecánico de mezclas de PC/ABS postindustriales procedentes de chatarra automotriz cromada — Procesos MDPI, 2024.
- Previsión del mercado de resinas ABS recicladas 2025-2034 — Investigación de precedentes.
- Informe de investigación de mercado sobre el reciclaje de plástico ABS 2034 — Dataintelo.