La extrusión de láminas es el proceso fundamental para la fabricación de prácticamente todos los paneles planos de plástico, envases tipo bandeja y láminas rígidas que salen de las plantas modernas. Ya se trate de una bandeja de alimentos de PET de 0.5 mm o de un panel de claraboya de policarbonato de 12 mm, el principio es similar: calentar la resina, presurizarla en una matriz plana, enfriarla con rodillos especializados y extraer una lámina larga y continua. La diferencia radica en la composición química de la resina, la disposición de la línea de producción y el nivel de precisión dimensional requerido.
Este documento explica el proceso, los materiales, el equipo, los defectos y las perspectivas para 2026, aportando una nueva perspectiva a las decisiones de compra de la planta.
Especificaciones rápidas — Hoja Extrusión de un vistazo
| Límite entre lámina y película | ≥0.25 mm (0.010 pulg.) según ASTM D883 |
| Rendimiento típico de la línea | De 30 kg/h (laboratorio) a 1,200 kg/h (alta velocidad) |
| Perfil de espesor alcanzable | ±0.5% con AGC de circuito cerrado (según la División de Extrusión de SPE) |
| Materiales comunes | PVC, PE, PP, picosegundo, ANIMAL DOMÉSTICO/APET/CPET, PMMA, PC, ABS |
| Costo de utillaje frente a inyección | Los troqueles de extrusión funcionan entre un 80 % y un 90 % más baratos inicialmente (análisis de Xometry). |
| trayectoria del mercado | El mercado de plásticos extruidos crecerá un 3.9% anual hasta alcanzar los 221 millones de dólares en 2030 (Grand View). |
¿Qué es la extrusión de láminas? Definición, proceso principal y diferencias con la extrusión de películas.
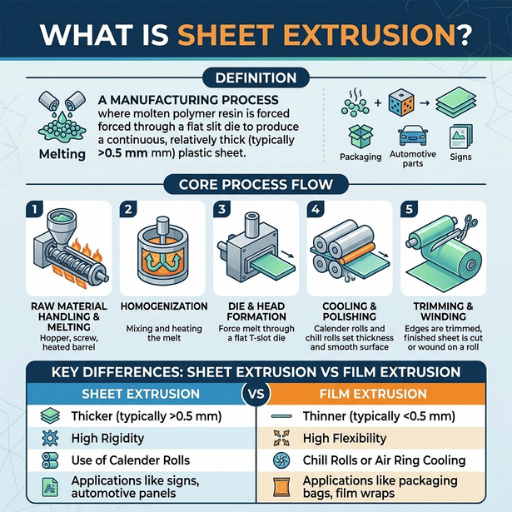
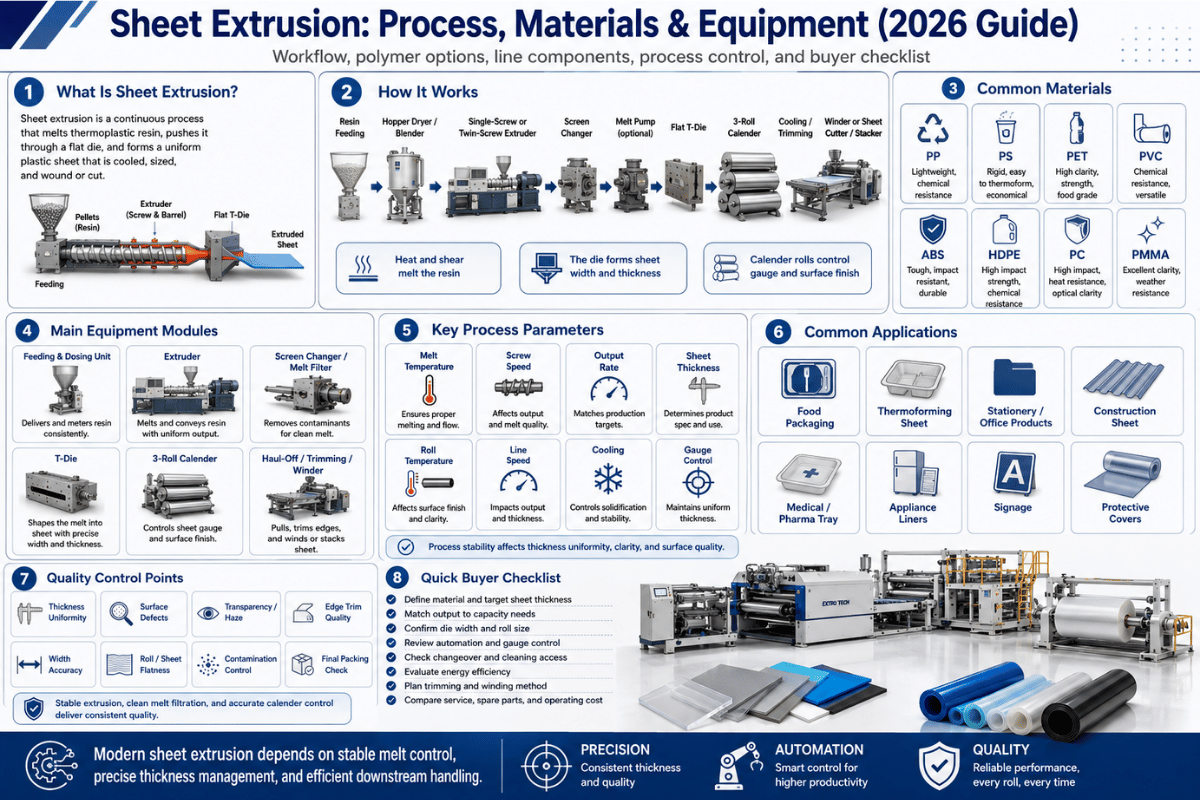
La extrusión de láminas es una técnica de procesamiento en seco que se utiliza para formar continuamente láminas termoplásticas a partir de gránulos de resina sólida. La resina se funde y se transporta a través de una extrusora de uno o dos husillos, para luego ser forzada a través de una boquilla plana y crear una lámina de plástico con el ancho y espesor especificados. La lámina recién formada pasa por una serie de rodillos enfriados para fijar el espesor y el acabado superficial, y posteriormente se corta en placas o se enrolla.
El producto resultante parece sencillo. Sin embargo, el proceso no lo es. Tres variables —(1) estabilidad de la temperatura de fusión, (2) uniformidad del flujo en la boquilla y (3) geometría del rodillo de enfriamiento— determinan si la lámina enviada es apta para el termoformado de un envase tipo concha o si debe comercializarse como una lámina de segunda calidad.
La mayoría de los problemas de calidad que se analizan más adelante en esta guía se pueden atribuir a uno o más de estos tres factores.
¿Cuál es la principal diferencia entre la extrusión de película y la extrusión de láminas?
Una norma ASTM lo confirma. Según la norma ASTM D883, Terminología estándar relativa a los plásticos , la película se define como «un término opcional para láminas con un espesor nominal no superior a 0.25 mm (0.010 pulg.)». Todas las demás láminas, según la misma norma industrial, se denominarían simplemente láminas. Un detalle curioso —«un término opcional para láminas»— sitúa la película como una subcategoría del término más amplio «lámina».
En la práctica, el equipo de la línea hasta un cambio en el calibre de la línea. La extrusión de calibre delgado por debajo de 0.25 mm adopta un proceso de película fundida o soplada, con relaciones de estiramiento y enfriamiento de gas enfriado por agua y aire. La línea de chapa plana de más de 0.25 mm adopta una pila de tres rodillos pulidos para establecer el calibre contra los rodillos de hierro fundido, donde las propiedades de rigidez, envoltura termoformada posterior y clasificación de uso final (FDA, UE 10/2011) divergen.
Explicación del proceso de extrusión de láminas en 5 pasos (desde la resina hasta la lámina terminada)
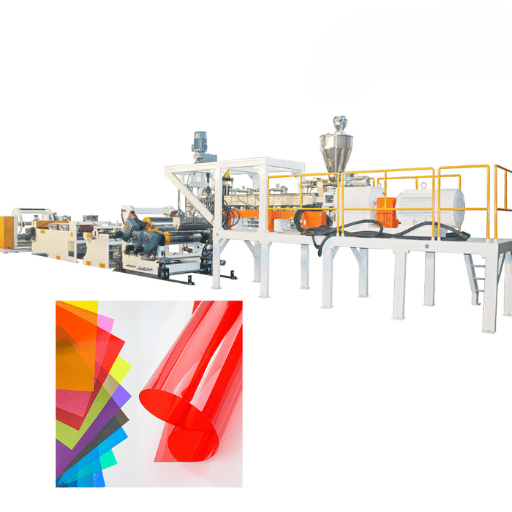
Casi todas las descripciones de procesos publicadas se reducen a cinco pasos. Los nombres difieren (+ o / indican 1 o 2 pasos combinados): de, fusión/desde, transporte, enfriamiento/calibración, llegada.
¿Cuáles son los 5 pasos del proceso de extrusión de láminas?
- Alimentación del material. Los gránulos de resina seca, el material remolido o las escamas recicladas se vierten desde una tolva a la boca de alimentación de la extrusora. Las resinas higroscópicas, como el PET y el PC, deben secarse previamente; cualquier humedad residual superior a 50 ppm provocará una degradación hidrolítica que ningún filtro posterior podrá revertir por completo.
- Fusión y transporte. Un tornillo giratorio transporta la resina a través de un barril generalmente construido con una relación L/Dis de 24:1 a 30:1 (ver el Guía de procesamiento de polietileno con formoleLos calentadores externos regulan la temperatura de la zona; la acción de cizallamiento de las hélices hace el resto. Cuando el polímero llega a la zona de dosificación, se encuentra fundido en una sola fase dentro del rango de procesamiento establecido.
- Estabilización y conformado de la presión. Una bomba de engranajes entre la extrusora y la boquilla aísla las fluctuaciones de presión en la boquilla de las sobrepresiones en el husillo. La resina fundida pasa luego por una boquilla en T o de tipo percha, donde los conductos internos distribuyen uniformemente el material a lo largo de todo el ancho de la lámina. Parámetros como la longitud de la zona de contacto, la convergencia del labio y el ajuste del perno del labio determinan el perfil transversal.
- Enfriamiento y calibración. El plástico fundido proveniente de la extrusora entra en la boquilla. Allí, el extruido pasa a un conjunto de tres rodillos. Un rodillo de enfriamiento inicial recibe el material fundido; la distancia entre este rodillo y el borde de la boquilla determina el espesor inicial. Los rodillos subsiguientes crean una superficie lisa y guían la lámina a través de su ventana de solidificación. El Manual de Procesadores de Extrusión de Dynisco indica que el ancho de la zona de contacto de la boquilla suele ser aproximadamente la mitad del ancho de la lámina final, aunque ligeramente mayor para resinas con índices de fluidez más altos.
- Recorte y procesamiento posterior. Los bordes se recortan para eliminar la variación dimensional natural en el borde de la matriz; luego, la lámina se corta a la longitud deseada o se desenrolla en una bobinadora de torreta. Los equipos de termoformado en línea pueden alimentar la lámina caliente directamente a una estación de conformado, eliminando así un segundo paso de recalentamiento.
📐 Nota de ingeniería
El paso 3 explica la mayoría de los problemas con calibres delgados. Las fluctuaciones de temperatura en el husillo se manifiestan como variaciones en el calibre del lado de la máquina (MD); la distribución desigual de la temperatura de la matriz se presenta como variaciones en la dirección transversal (CD). Una bomba de engranajes elimina las fluctuaciones MD; el perfilado térmico del labio de la matriz (calentando ligeramente los bordes calientes) mantiene un flujo CD constante sin necesidad de volver a mecanizar la matriz.
Selección de materiales: PVC, PE, PP, PET, ABS, HDPE y policarbonato.
La selección de materiales, entre la variedad de materiales disponibles, determina en última instancia todos los parámetros subsiguientes: puntos de ajuste del cilindro, geometría del husillo, texturas de la superficie del rodillo y velocidad máxima de la línea a la que comienzan a deteriorarse la transparencia y las propiedades de impacto. Siete materiales plásticos comunes, enumerados a continuación, abarcan la mayor parte de la extrusión de láminas de plástico comerciales. Los rangos de temperatura que se indican a continuación provienen de la configuración de la línea del fabricante o de un estudio revisado por pares sobre el efecto de la velocidad del husillo en PP, HDPE y PET ( MDPI Sci 2026 ).
| Resina | Rango típico de barriles | Temperatura de la superficie del rodillo | Uso común de hojas | Notas |
|---|---|---|---|---|
| PVC (rígido) | 160-200 ° C | Enrollar 155–175 °C (Baosheng) | Paneles de construcción, señalización | Liberación de HCl a >205 °C; el estabilizador térmico es indispensable. |
| PE/HDPE | 180-240 ° C | 50-80 ° C | Geomembrana, embalaje | Ventana de procesamiento amplia según la guía de LyondellBasell |
| PP | 200-260 ° C | 30-65 ° C | Interior del automóvil, bandejas de comida | Una menor temperatura de laminación aumenta la cristalinidad y la rigidez. |
| PS / CADERAS | 180-240 ° C | 30-50 ° C | Bandejas desechables, revestimientos para refrigerador | Ventana estrecha; riesgo de fractura por fusión por encima de 250 °C. |
| PET / APET / CPET | 270-300 ° C | 80-120 ° C | Envases rígidos para alimentos, tipo blíster | Presecar a <50 ppm; la gota intravenosa es permanente. |
| PMMA (acrílico) | 200-250 ° C | 60-90 ° C | Lámina óptica, pantallas | Resistente a los rayos UV pero blando a los arañazos; el pulido con rodillo es fundamental. |
| PC | 280-320 ° C | 80-120 ° C | Acristalamiento, protecciones para máquinas | Higroscópico; secar a ≤100 ppm antes de la corrida. |
| ABS | 210-240 ° C | 40-80 ° C | Revestimientos para refrigeradores, molduras para automóviles | Impresión superficial sin imprimación |
Es muy raro que la elección entre dos resinas candidatas dependa únicamente de sus propiedades. Un grado con el módulo adecuado puede tener un precio un 30 % superior al de una alternativa, una vez considerados el consumo adicional de energía del secador y el coste de los residuos. Lo más sensato es probar la resina que realmente utilizará en la línea de producción, a partir del lote específico que comprará. La ficha técnica proporciona una fórmula inicial, no el resultado final.
Configuración de la línea de extrusión de láminas: Componentes y equipos
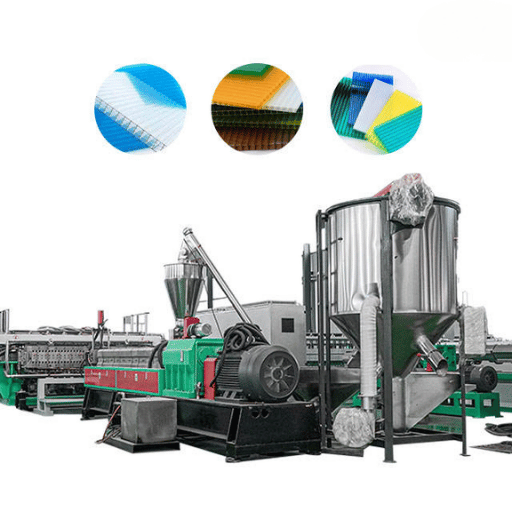
Los sistemas de extrusión modernos para la producción de láminas se componen de siete subsistemas, todos optimizados para la resina y el espesor deseado. Si bien es posible omitir alguno de ellos, esto casi siempre conlleva que el problema se traslade a otro subsistema.
- •
Extrusora de uno o dos husillos. El corazón fundido. El husillo simple maneja resina virgen; el husillo doble es preferible para resina compuesta, reciclada y de alto contenido de carga. La relación L/D de 24:1 a 30:1 cubre la mayoría de los trabajos con láminas.
- •
Cambiador de pantalla. Captura la contaminación antes de la bomba de engranajes. Los cambiadores de filtros continuos eliminan la interrupción de la producción de las unidades de placas, lo cual es relevante al realizar análisis de PCR.
- ✔
Bomba de engranajes (bomba de fusión). Desacopla la presión del lado de la boquilla de la salida de la extrusora. Una mejora de gran impacto para láminas de calibre fino y la más fácil de instalar.
- ✔
Mezclador estático (opcional). Homogeneiza la temperatura y el color de la masa fundida antes de la boquilla. Imprescindible en líneas de dosificación de masterbatch o coextrusión.
- ✔
troquel de lámina. La geometría de percha es la predeterminada; las matrices en T y las matrices de doble flexión se utilizan para trabajos de ancho reducido o coextrusión. La resolución del perno de labio determina la precisión con la que se puede corregir el perfil CD.
- ✔
Pila de calibración de tres rodillos. Existen configuraciones de apilamiento descendente, ascendente, en J o vertical; la mejor opción depende del rango de temperatura de la lámina y de la disposición posterior. Los rodillos tienen una ligera curvatura para compensar la deflexión bajo carga.
- ✔
Recogida, recorte de bordes y enrollador/cortador. Los sistemas de arrastre accionados por servomotores cierran el circuito con el sensor de calibre; un extractor lento que detecta un calibre grueso acelera automáticamente. La recuperación de recortes de borde (trituración y alimentación en línea) reduce la demanda de resina virgen.
Rendimiento según el tamaño de la extrusora y la velocidad del husillo. Las líneas de laboratorio y piloto alcanzan aproximadamente 30 kg/h; la línea de producción habitual de envases de alimentos de PP/PET opera entre 200 y 800 kg/h; las líneas de termoformado de láminas de PET de alta velocidad, de 900 a 1,200 kg/h, son comunes para sistemas de alimentación de extrusoras múltiples y accionamientos de alto par. La selección del equipo de extrusión para un nuevo programa de láminas casi siempre comienza con el volumen objetivo y se divide posteriormente según el tamaño del husillo, la capacidad de la bomba de engranajes y el ancho de la boquilla.
Parámetros críticos del proceso: control de temperatura, presión y velocidad de enfriamiento.
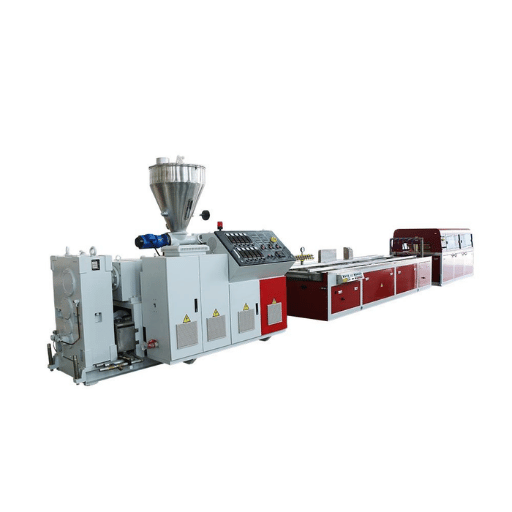
Tres sistemas de control de bucle cerrado determinan si una línea de producción envía producto final de calidad superior, de primera calidad o de desecho: la estabilidad de la temperatura de fusión, la estabilidad de la presión de fusión y el control del sistema de refrigeración. Cada uno tiene un rango objetivo conocido y es factible con el hardware estándar actual.
- ✔
Temperatura de fusión: mantener dentro de ±2 °C del punto de ajuste por zona. Incluso una variación de 2 a 3 °C modifica la viscosidad del polímero lo suficiente como para que se refleje en el espesor de la dinámica molecular. La solución estándar es el control PID multizona con refrigeración independiente por aire o agua.
- ✔
Presión de fusión: la bomba de engranajes reduce la sobretensión a una fracción de los valores de la extrusora sin protección. La reducción exacta depende del diseño del tornillo y de la consistencia de la alimentación, pero la hoja alimentada por bomba es lo que hace posible un perfil de calibre de ±0.5 %.
- ✔
Velocidad del sistema de enfriamiento: la temperatura de la superficie del rodillo controla la cristalinidad. Un profesional que comentaba sobre el enfriamiento del PP en el foro r/plastic lo expresó con claridad: "Una temperatura más alta significa una menor velocidad de enfriamiento y, por lo tanto, una menor cristalinidad", lo que afecta directamente al módulo y al brillo superficial en las resinas semicristalinas.
¿Qué papel desempeña el control de la temperatura en la extrusión de láminas?
La temperatura actúa como variable principal. Determina la viscosidad de la masa fundida (y, por lo tanto, la presión de fusión), controla la velocidad de enfriamiento (y, por consiguiente, la cristalinidad y la deformación), y garantiza un tiempo de permanencia estable sin degradación de las resinas termosensibles. Las líneas avanzadas operan con control de barril multizona con resolución de 1 °C, implementan calentadores eléctricos en la zona de la matriz que compensan la pérdida de presión a través de la misma, e incorporan rodillos de enfriamiento controlados individualmente para que la lámina entre y salga de la pila con un perfil de temperatura específico en lugar de uno aleatorio.
El control de espesor completa el ciclo. Un medidor sin contacto (medidor beta para la medición absoluta de masa, rayos X o infrarrojos para la medición relativa) recorre el ancho de la lámina, proporciona un perfil al controlador y ajusta los actuadores de los pernos de labio en tiempo real. La referencia de control de medidor de la División de Extrusión de SPE recomienda un perfil promedio con una precisión del 0.5 % o mejor, y los buenos sistemas de control automático de medidor (AGC) pueden lograrlo sin intervención del operador. La ganancia del medidor es proporcional: una mejora del 1 % en la uniformidad del medidor en una línea de 600 kg/h se traduce en aproximadamente 6 kg/h de resina que ya no se paga por enviar.
Aplicaciones industriales: Embalaje, Automoción, Construcción, Medicina
Las láminas de plástico extruido se distribuyen a cuatro mercados finales que, en conjunto, soportan la mayor parte de la producción de láminas de plástico. Las aplicaciones de extrusión de láminas se agrupan principalmente en las siguientes categorías.
| Sector | Productos de láminas típicos | Resinas dominantes |
|---|---|---|
| Envasado de alimentos | Bandejas, blísteres, envases para delicatessen, tapas | PET / APET / CPET, PP, PS |
| Motorium | Paneles de puertas, revestimientos de maletero, sustratos de salpicaderos | ABS, HDPE, PP/TPO |
| Construcción | Acristalamiento, tabiques, señalización, cubiertas para piscinas | PC, PVC, PMMA |
| Médical Scientific | Envases blíster rígidos, bases para bandejas, separadores | PET-G, PVC, PP |
La Figura 1 muestra, en circunstancias normales, cómo se ve realmente al observar la situación desde una perspectiva más amplia. Más allá del panorama general, este factor influye en la capacidad de dimensionamiento. Según Grand View Research , el mercado global de plásticos extruidos crecerá a una tasa compuesta anual del 3.9 % entre 2024 y 2030, alcanzando los 221.18 millones de dólares. Los diferentes impulsores del mercado final generarán un crecimiento desigual, con los envases rígidos para alimentos liderando la demanda de plásticos en función del crecimiento del volumen de productos provenientes del comercio electrónico y los formatos de comidas preparadas.
Extrusión de láminas vs. calandrado vs. moldeo por inyección: ¿Cuándo elegir cada proceso?
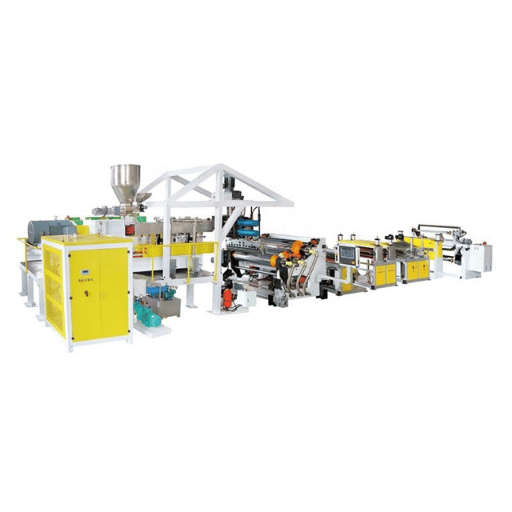
Tres procesos presentan cierta superposición en algunas aplicaciones y una separación casi total en otras. Las ventajas prácticas de la extrusión de láminas se manifiestan en rangos específicos de volumen y calibre, en lugar de ser generalizadas. Una comparación precisa no consiste en elegir entre dos procesos, sino en determinar cuál resulta más ventajoso para una combinación determinada de volumen, calibre y material.
Marco de 3 preguntas para la selección de extrusión de láminas
- ¿Cuántos metros lineales por año? Para menos de ~50 000 m de chapa acabada, termoformar una chapa maestra comprada en lugar de fabricarla in situ resulta más rentable. Por encima de esa cantidad, la extrusión interna comienza a cubrir el punto de recuperación de la inversión y la amortización. Por encima de 500 000 m, las operaciones multilínea dedicadas o el calandrado ofrecen ventajas en cuanto a costes.
- ¿Qué calibre y ancho? El mercado de extrusión de láminas abarca desde 0.25 mm hasta aproximadamente 12 mm. Para espesores inferiores a 0.25 mm, la extrusión de película fundida o soplada también ha demostrado ser rentable. Para espesores superiores a ~12 mm, se utiliza extrusión de planchas o moldeo por compresión.
- ¿Cuántos materiales? ¿Cuántas capas? La monocapa de un solo material es sencilla. La coextrusión de múltiples resinas, con 5 o más capas, requiere un bloque de alimentación diferente y un presupuesto de matriz distinto. Si no hay función de barrera ni decorativa, no vale la pena pagar por el número de capas.
✔ La extrusión de láminas gana cuando
- El objetivo es obtener un producto plano continuo.
- El espesor es de 0.25 a 12 mm.
- El presupuesto para utillaje es limitado: los troqueles de extrusión cuestan entre un 80 % y un 90 % menos que los moldes de inyección (según análisis de Xometry).
- Puede amortiguar la conversión posterior con rollos de hojas.
⚠ Elija calandrado o inyección en su lugar cuando
- El volumen anual supera la rentabilidad del calandrado (especialmente en el caso de grandes volúmenes de PVC rígido).
- La pieza final tiene geometría 3D o características de precisión: moldeo por inyección.
- Requisitos de calibre de la chapa: tolerancia < 0.05 mm en el ancho - calandrado con pilas de rodillos de engranajes planetarios.
Defectos comunes y solución de problemas: Deformación, variación de espesor, problemas de superficie.
Las categorías de defectos en la extrusión de láminas tienden a agruparse en torno a cinco modos de fallo recurrentes. Cada uno tiene una causa dominante y una solución viable en la primera pasada, antes de interrumpir la línea de producción.
| Defecto | Causa dominante | Solución de primera pasada |
|---|---|---|
| Cúpula de urdimbre/lámina (TD) | Diferencial de temperatura del rodillo de enfriamiento | Reduzca la temperatura del rodillo inferior; aumente la temperatura del rodillo de enfriamiento superior (por Guía de solución de problemas de NatureWorks Ingeo) |
| Centro grueso / bordes delgados (CD) | Desequilibrio de temperatura transversal o en la zona de troquelado | Ajuste los pernos de los labios; realice un perfil térmico de la matriz (los bordes se calientan más); instale o revise la barra restrictora. |
| Variación periódica del espesor MD | Tornillo desgastado, juego de engranajes en el arrastre, vibración de la pila de rollos | Inspeccione el tren de transmisión; verifique la concentricidad del eje de salida; busque desgaste en las hélices. |
| Piel de tiburón / cáscara de naranja | Esfuerzo cortante excesivo en el borde de la matriz, especialmente con grados de PE lineales. | Aumentar la temperatura del borde de la boquilla; reducir la velocidad de la línea; considerar un aditivo para el procesamiento de polímeros. |
| Geles y rayas sin fundir | Contaminación, resina parcialmente fundida, fallo del secador en PET/PC | Compruebe el paquete de filtros; verifique el punto de rocío del secador; inspeccione la garganta de alimentación para detectar la entrada de humedad. |
La mayoría de las deformaciones en el TD se deben a un problema de troquel mal diagnosticado. Antes de ajustar los tornillos de los labios, corrija la diferencia de temperatura del rodillo de enfriamiento. Los expertos en el foro r/plastic que mencionan el enfriamiento del PP han dado con la misma causa raíz: la temperatura del rodillo controla la velocidad de enfriamiento, la velocidad de enfriamiento controla la cristalinidad y la variación del calibre en la cristalinidad provoca la deformación.
Coextrusión: Láminas multicapa para aplicaciones de barrera y de alta gama.
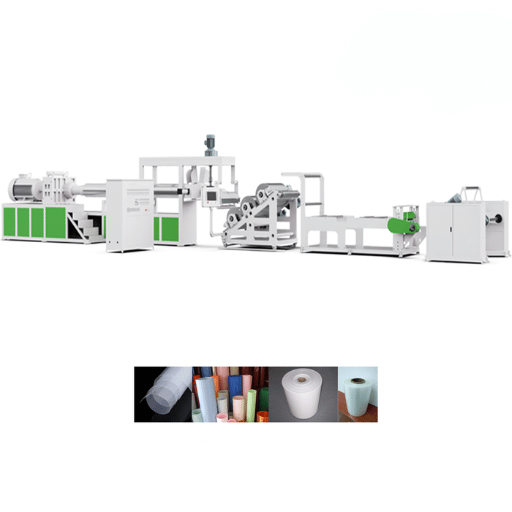
Las láminas de un solo material se convierten en un problema cuando el uso final requiere dos propiedades incompatibles simultáneamente: claridad óptica y barrera contra el oxígeno, o superficie imprimible y contacto con alimentos. La coextrusión une capas incompatibles, apilándolas desde extrusoras separadas a través de un bloque de alimentación/matriz de múltiples colectores para formar una sola lámina laminada.
Las arquitecturas de apilamiento más comunes son AB (dos capas), ABA (sándwich con una capa monométrica en cada lado) y ABABA (cinco capas con una resina de barrera central y capas de unión simétricas). Las líneas de envasado de alimentos suelen producir apilamientos de 5 y 7 capas de PA, EVOH, PP, PE y resinas de unión; las coextrusiones de nueve capas están bien documentadas en el ámbito académico y su escala supera con creces las necesidades de la mayoría de las plantas en la práctica.
La capacidad del EVOH para absorber oxígeno conlleva una mayor sensibilidad a la humedad. Al intercalarlo entre capas de PE o PP no hidrófobas en una estructura coextruida, se debilita la barrera. Por eso, el EVOH se sacrifica casi por completo en la capa intermedia de las láminas de envasado de alimentos, por lo que nunca entra en contacto con la piel.
El costo no es proporcional al número de capas: los bloques de alimentación se escalan, pero los chips no. Pasar de tres capas a cinco capas podría requerir la reconstrucción del chip; una vez que se alcanza ese nivel, los fabricantes se adaptan al número de capas.
El futuro de la extrusión de láminas: rPET, bioplásticos y monitorización de la Industria 4.0
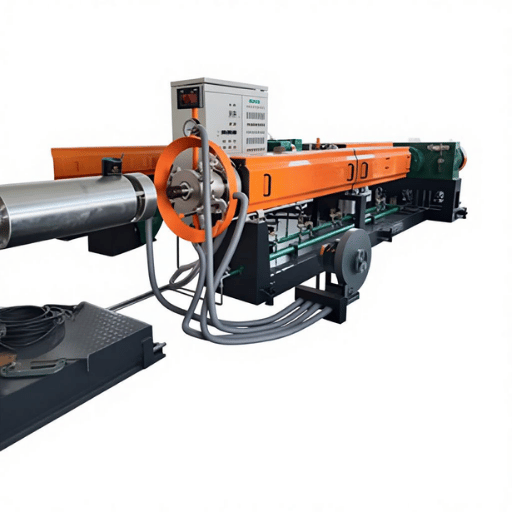
Hay tres fuerzas que influyen en qué y cómo compran las plantas. No, ninguna de ellas es especulativa; cada una afecta a las cotizaciones ya realizadas en 2026.
1. ¿Hasta dónde puede llegar el PET reciclado en contacto con alimentos? La guía de la FDA sobre plásticos reciclados en envases de alimentos orienta a los procesadores de flujo a través del procedimiento de Carta de No Objeción (LNO) necesario para aprobar uno u otro material reciclado posconsumo; basándose en las autorizaciones de polímeros en 21 CFR Parte 177. En realidad, las láminas de rPET al 100% para bandejas de alimentos pueden hacerse ahora, hechas de botellas en contacto con alimentos o que contengan otros desechos seguros, y mantener un contenedor LNO completo: los modos de falla se han cuantificado (nivel de contaminación y se pueden lavar). Por supuesto, veremos especificaciones de propietarios de marcas que exigen un 50% de rPET en 2026.
2. Las resinas de origen biológico y compostables entran en funcionamiento. El PLA, el PBAT, el PHA y el PVA dejan de ser una mera curiosidad en I+D. Los rangos de operación son más estrechos que los de sus equivalentes petroquímicos y, por lo general, requieren ajustes en el perfil: temperaturas más bajas en el barril, enfriamiento suave y, posiblemente, un diseño de tornillo diferente. Las plantas capaces de procesar resinas de origen biológico y derivadas del petróleo con un mismo equipo superarán en flexibilidad a las líneas de producción de un solo flujo a medida que cambien las demandas de los clientes.
3. La Industria 4.0 cierra el ciclo de extremo a extremo. La fábrica combina el control PID multizona, la retroalimentación de presión de la bomba de engranajes, el escaneo AGC y el registro de datos a nivel SCADA, generando una línea que responde a eventos dentro de bandas de deriva sin esperar la intervención del operador. El monitoreo de condición (a través de la corriente del motor, la vibración de la caja de engranajes y el ciclo de trabajo del calentador del barril) está pasando de listas de características específicas del proveedor a especificaciones de compra estándar. El grupo de investigación de mercado de la industria Mordor Intelligence estima que el mercado general de maquinaria para el procesamiento de plásticos alcanzará los USD 34.72 mil millones en 2026 con una CAGR del 4.53% hasta 2031, con ingresos de líneas inteligentes que crecen más rápido que la cifra principal.
Si está solicitando un presupuesto para una nueva línea de producción con fecha de entrega prevista para 2026-2027, las recomendaciones prácticas son sencillas: pregunte a los proveedores cómo la línea cumple con los requisitos para utilizar materia prima 100 % rPET, qué grados de resina de origen biológico han probado y qué datos registran. Las respuestas le indicarán si está solicitando una línea de producción de 2026 o una línea de 2018 convertida.
Preguntas frecuentes sobre la extrusión de láminas

P: ¿Cuál es el rango de espesor típico que se obtiene mediante la extrusión de láminas?
Ver respuesta
P: ¿Es la extrusión de láminas adecuada para series de producción de bajo volumen?
Ver respuesta
P: ¿Se pueden procesar plásticos reciclados como el rPET y el rHDPE en líneas de extrusión de láminas estándar?
Ver respuesta
P: ¿Cómo se controla la calidad del producto durante la extrusión de la lámina?
Ver respuesta
P: ¿Cuál es el impacto ambiental de la extrusión de láminas?
Ver respuesta
P: ¿Qué precauciones de seguridad se requieren para las operaciones de extrusión de láminas?
Ver respuesta
P: ¿Cómo se compara el proceso de extrusión de láminas con el de extrusión de películas en cuanto al costo del equipo?
Ver respuesta
Artículos Relacionados
- ¿Qué es la extrusión? Descripción general del proceso y sus aplicaciones industriales. — el concepto upstream que abarca la extrusión de perfiles, láminas, películas y moldeo por soplado, una al lado de la otra
- Maquinaria para extrusión de plástico: tipos, selección y guía de compra — Complemento para el equipo que analiza las opciones de tornillo, cilindro y tren de transmisión.
- Termoplásticos: Propiedades, Categorías y Grados Compatibles con Láminas — Referencia de la familia de resinas con el mismo conjunto de datos de temperatura y propiedades mecánicas utilizado anteriormente
- Máquina extrusora de adhesivo termofusible: Aplicaciones para adhesivos y láminas especiales — proceso adyacente para películas termofusibles y capas adhesivas
- Perfiles de aluminio 80/20: Estructura con ranura en T para pisos de plantas industriales. — Contraparte de extrusión de metal para infraestructura de planta alrededor de líneas de chapa
Acerca de este análisis de extrusión de láminas
Este documento se ha compilado a partir de la terminología de referencia ASTM D883, investigaciones de procesamiento seleccionadas, el Manual para procesadores de extrusión de Dynisco y la guía de la FDA sobre plásticos reciclados. Cualquier ponderación que se haya dado a los rangos de temperatura de la materia prima, los datos de tolerancia de espesor (0.5 % por SPE) y el proceso de carta de no objeción de la FDA para el uso de rPET 100 % en contacto con alimentos, tiene como objetivo garantizar que esos sean los valores que se implementen en las nuevas especificaciones de planta y las especificaciones de productos orientadas al cliente en 2026.
Referencias y fuentes
- ASTM D883-19 Terminología estándar relativa a los plásticos — ASTM Internacional
- Evaluación experimental de los efectos de la temperatura y la velocidad del tornillo en la extrusión de PP, HDPE y PET. — MDPI Sci, revisado por pares
- Guía de procesamiento de películas de polietileno — Formosa Plastics Corporation EE. UU.
- Manual de los procesadores de extrusión Dynisco — Dynisco
- Guía para la extrusión de películas de poliolefina — LyondellBasell
- Control de calibre — Wiki de la División de Extrusión de SPE — Sociedad de Ingenieros de Plásticos
- Solución de problemas del proceso de extrusión de láminas Ingeo — NatureWorks LLC
- Plásticos reciclados en envases de alimentos — Administración de Alimentos y Medicamentos de los Estados Unidos
- 21 CFR Parte 177 — Aditivos alimentarios indirectos: Polímeros — Código de Regulaciones Federales de los Estados Unidos
- Informe sobre el tamaño y el crecimiento del mercado de plásticos extruidos 2024-2030 — Investigación de Grand View
- Informe de mercado de maquinaria para el procesamiento de plásticos 2026-2031 — Inteligencia de Mordor
- Películas con tecnología de coextrusión de nueve capas y rendimiento de barrera EVOH — Instituto Tecnológico de Rochester