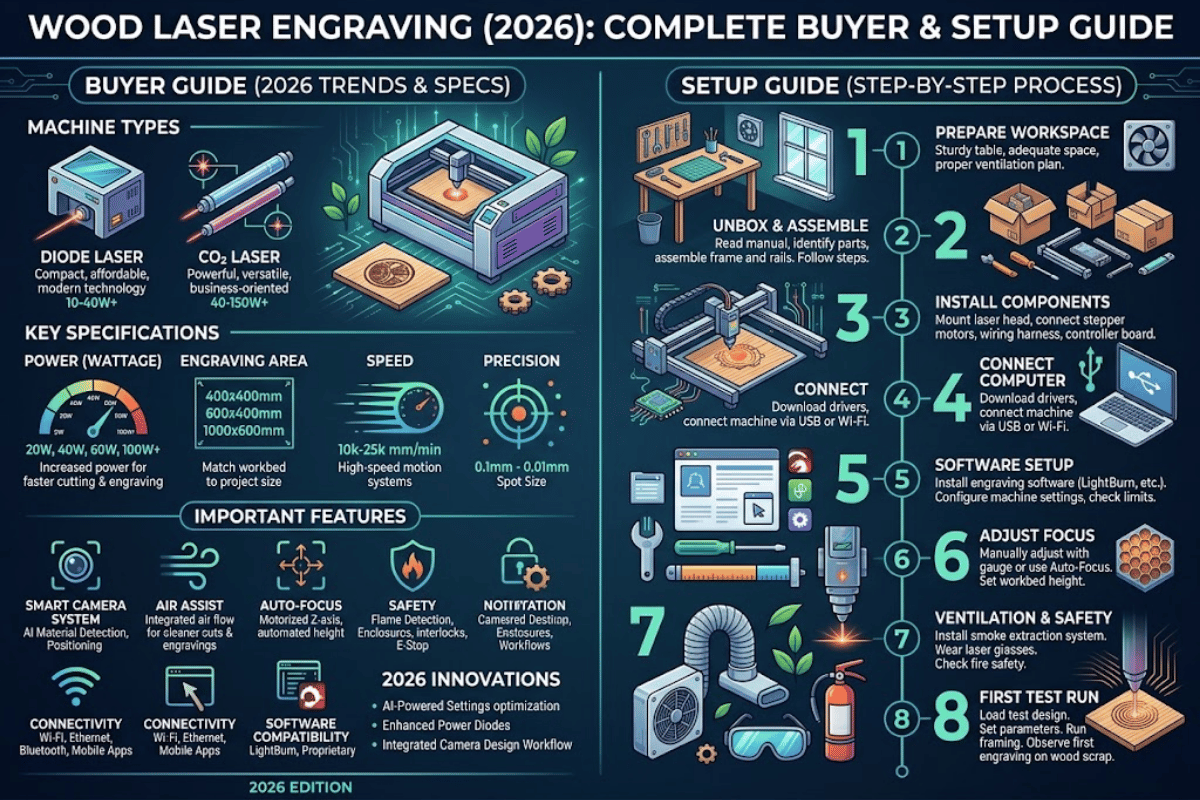
Mit der Lasergravur von Holz lassen sich Schilder, Auszeichnungen und individuelle Geschenke aus Ihrem Rohmaterial in wenigen Minuten herstellen. Der Unterschied zwischen einer sauberen, dunklen und gleichmäßigen Oberfläche und einem verkohlten, unansehnlichen Ergebnis liegt in wenigen Faktoren: Maschinenklasse, Holzart, Leistung und Geschwindigkeit sowie Tiefenkontrolle. In diesem Leitfaden von 2026 haben wir jeden Schritt detailliert beschrieben, inklusive Preisinformationen, Holzauswahl und praktischen Tipps aus Foren, die in gängigen Kaufberatungen fehlen.
Kurzinfo – Holzlasergravur auf einen Blick
| Gängige Lasertypen | CO2 (10.6 μm), Diode (450 nm), Faser (1064 nm) |
| Mindestleistung für die Holzgravur | 10-W-Diode (ausreichend für Oberflächenmarkierung) |
| Schnittdicke – 40 W geschlossene Diode | Bis zu 6 mm (1/4 Zoll) im Einzeldurchgang; 15 mm im Mehrfachdurchgang |
| Schnittdicke — 55 W CO2 | Bis zu 18 mm in einem Durchgang |
| Gravurgeschwindigkeit (typisch) | 300–600 mm/s (maschinenabhängig) |
| Sicherheitskurs, den man beachten sollte | Schutzklasse 1 (gemäß ANSI Z136.1 / IEC 60825-1) |
| Preisspanne (Einstiegssegment → Industriesegment) | 200 USD → über 25,000 USD (1. Quartal 2026) |
Wie die Lasergravur von Holz tatsächlich funktioniert
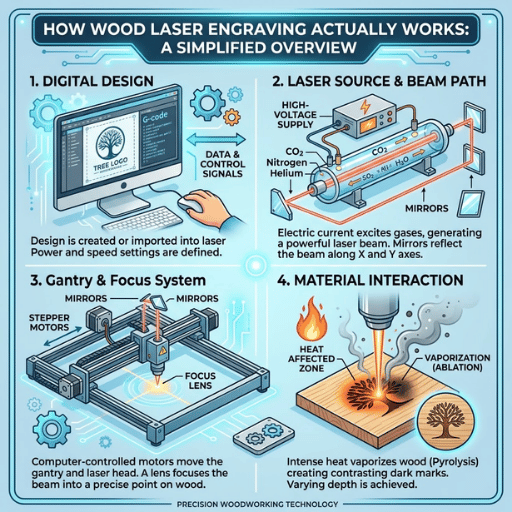
Ein Holzlasergravierer trägt die oberste Holzschicht ab, indem er einen gebündelten Lichtstrahl auf die Oberfläche richtet. Das Holz absorbiert die Photonenenergie und erhitzt sich über die Pyrolyseschwelle (bei den meisten Holzarten etwa 250–300 °C), wodurch es entweder direkt verkohlt oder verdampft – abhängig von Leistung, Einwirkzeit und Harzgehalt des Holzes.
Drei Lasertypen dominieren den Markt hinsichtlich ihrer Wechselwirkung mit Holz aufgrund der Wellenlänge:
- CO2-Laser (10.6 μm, Ferninfrarot): Holz absorbiert diese Wellenlänge im Allgemeinen sehr gut und ermöglicht saubere Schnitte und gleichmäßige Gravuren bei relativ geringem Stromverbrauch.
- Diodenlaser (450 nm, blau): Holz absorbiert den blauen Teil des Spektrums gut; moderne, gekapselte 40-W-Diodenlaser sind bei den meisten Holzbearbeitungsaufgaben mittlerweile mit den altbekannten 55-60-W-CO2-Lasern vergleichbar.
- Faserlaser (1064 nm, Nahinfrarot): Hervorragend für Metalle geeignet – die Wellenlänge wird jedoch von Holz ungleichmäßig absorbiert, was zu ungleichmäßigen Verbrennungsergebnissen führt. Nicht für Holz empfohlen.
Die Größe des gebündelten Laserstrahls bestimmt die Detailauflösung. Diodenlaser fokussieren im Allgemeinen auf 0.06–0.08 mm, CO₂-Laser auf 0.10–0.18 mm. Bei sonst gleichen Bedingungen bedeuten kleinere Fokuspunkte feinere Gravuren. Daher haben Diodenlaser ihren Ruf als Spielerei zu überlegenen Werkzeugen für Detailarbeiten lange bewahrt: Ein Markt, der lange von CO₂-Lasern dominiert wurde – bis relativ kleine und kostengünstige Diodenlaser auf den Markt kamen. Zur Erläuterung der Terminologie siehe den Unterschied zwischen Lasermarkierung und -gravur.
Den richtigen Holzlasergravierer auswählen – Ein Einkaufsratgeber
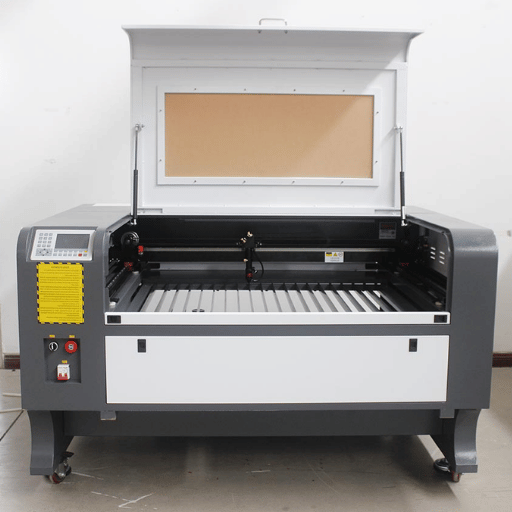
Die Frage nach dem Kauf eines Holzlasergravierers wirft heute mehr Fragen auf, da sich das Kosten-Nutzen-Verhältnis bereits gezeigt hat: Ein aktueller Diodenlaser für 700 US-Dollar ist einem fünf Jahre alten CO2-Laser für 5,000 US-Dollar um Längen überlegen. Die wichtigsten Kriterien für die richtige Wahl sind weniger die reine Wattzahl, sondern vielmehr drei Aspekte: der geplante Umfang der Projekte und die Sicherheitsanforderungen.
| Tier | Anwendungsfall | Klasse & Wattzahl | Preisspanne (1. Quartal 2026, USD) |
|---|---|---|---|
| Einstieg / Hobby | Karten, Leder, kleine Geschenke | 5–10 W Diode (offenes oder geschlossenes Gehäuse) | $ $ 200 500- |
| Prosumer / KMU | Beschilderung, Auszeichnungen, Personalisierung von Chargen | 20–40 W Diode or 40–60 W CO2 | $ $ 800 3,000- |
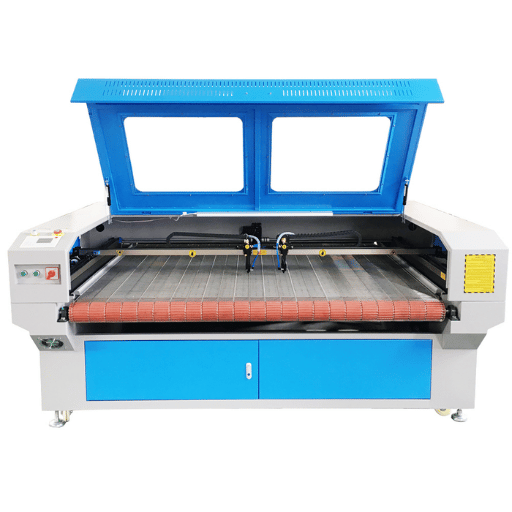
| Produktion | Hohes Volumen, dickeres Material, täglicher Gebrauch | 80–150 W CO2 (vollständig umschlossen) | $ $ 5,000 25,000- |
| Industrie / Kennzeichnung | Chargenproduktkennzeichnung auf zylindrischen Teilen | 40 W + integrierte Diode + Drehvorrichtung | $ $ 3,000 10,000- |
Die Preisgestaltung basiert auf den im ersten Quartal 2026 veröffentlichten Marktpreisen bekannter Einzelhandels- und B2B-Quellen. Industrielle CO2-Systeme weisen eine ähnlich große Preisvarianz auf wie die Größe des CO1-Speichers und die verwendete Software.
Was kostet ein Lasergravierer für Holz?
Ganz ehrlich, dies ist einer der wenigen Fälle, in denen der Markt deutlich gefallen ist, während sich die Konkurrenz gut behauptet hat: Es gibt jetzt wirklich gute Einsteigergeräte für 200–500 US-Dollar – geschlossene, explosionsgeschützte Geräte der Klasse 1 mit 5–10-Watt-Diode und brauchbarer Software. Die Preise für geschlossene 20–40-Watt-Diodenlaser, die für die meisten Anwendungen im Bereich Beschilderung und Personalisierung geeignet sind, liegen zwischen 800 und 2,000 US-Dollar. Die Preise von 5,000–25,000 US-Dollar für fünf Jahre alte Heimgeräte und industrielle 80–150-Watt-CO₂-Produktionsanlagen bieten den Branchenakteuren weiterhin Schutz. Branchenanalysten schätzen den Markt für Holzlasergravurmaschinen im Jahr 2026 auf 4.14 Milliarden US-Dollar, mit einer prognostizierten Steigerung auf 7.00 Milliarden US-Dollar bis 2033 – eine durchschnittliche jährliche Wachstumsrate (CAGR) von 7.8 %. Dieses Wachstum findet hauptsächlich im Bereich der ambitionierten Hobbyanwender statt, weshalb der Preisbereich von 500–3,000 US-Dollar hier am wettbewerbsfähigsten ist.
Welche Wattzahl benötige ich zum Gravieren von Holz?
Zum Anzeichnen der meisten Weichhölzer und dünner Harthölzer (bis zu 3 mm) reicht eine 10-W-Diode aus – vorausgesetzt, man hat etwas Geduld. Für flache Schnitte in Lindenholz oder Balsaholz (< 3 mm) ist eine 10-W-Diode zwar geeignet, aber langsam. Für gleichmäßige Schnitte in 6 mm (1/4 Zoll) dickem Sperrholz – dem gängigsten Material für Bastelprojekte – benötigt man eine 40-W-Diode in einem geschlossenen Gehäuse problemlos in einem Durchgang, während eine 55-W-CO₂-Brennerlampe bis zu 18 mm in einem Durchgang schafft.
Bei tieferen Lasern bewegen Sie sich im Bereich von 80–150 W CO₂-Lasern. Vergleichen Sie die verschiedenen Leistungsstufen detailliert in unserem Leitfaden zur Auswahl der Laserleistung für Markieren, Gravieren und Schneiden und gewinnen Sie einen guten Überblick über die Unterschiede zwischen 20-W- und 30-W-Lasermarkiermaschinen im Hinblick auf die Herausforderungen beim Markieren und Gravieren.
📐 Technischer Hinweis – Sicherheitsklasse 1
Prüfen Sie, ob das Gerät gemäß ANSI Z136.1 (USA) oder IEC 60825-1 (international) mit dem Label „Laserprodukt der Klasse 1“ gekennzeichnet ist . Laut den EHS-Richtlinien der University of Wisconsin ist ein Laserschneider der Klasse 1 durch eine Einhausung geschützt, die den Kontakt von Personen mit dem Laserstrahl während des normalen Betriebs verhindert. Dioden-Graviergeräte mit offenem Rahmen (oft Klasse 4 innerhalb des Strahlengangs) erfordern eine spezielle Schutzbrille und einen verriegelten Arbeitsbereich – was die Betriebskosten und die Komplexität deutlich erhöht. Sowohl der OSHA-Standardindex für Lasergefahren als auch die EHS-Richtlinien des MIT für Laserschneider betrachten geschlossene Laser der Klasse 1 als praktischen Standard für Anwendungen außerhalb der Forschung.
CO2-Laser vs. Diodenlaser vs. Faserlaser für Holz
Die Frage, welcher Lasertyp am besten für Holz geeignet ist, ist nicht länger unumstritten. Bis etwa 2022 galt CO₂-Laser als beste Lösung für anspruchsvolle Holzarbeiten. Die neue Generation von 40-Watt-Diodenlasern, die 2023/24 auf den Markt kam, bestätigte dies zumindest für Materialstärken unter 18 mm.
So schneiden die drei Holzarten heute im Vergleich ab:
| Attribut | CO2 | Diode | Faser |
|---|---|---|---|
| Wellenlänge | 10.6 μm | 450 nm (blau) | 1064 nm |
| Maximaler Holzabtrag (ein Arbeitsgang) | 18 mm bei 55 W; 25 mm+ bei 100 W | 6 mm bei 40 W; 15 mm Mehrfachdurchgang | Nicht empfehlenswert |
| Gravurdetail | Gut — 0.10–0.18 mm Spot | Ausgezeichnet — 0.06–0.08 mm Spot | Uneinheitliche Ergebnisse auf Holz |
| Lebensdauer der Röhre/Quelle (typisch) | 2,000–10,000 Stunden (Glasrohr) | Mehr als 10,000 Stunden (Festkörper) | 100,000 + Std |
| Einstiegspreis (1. Quartal 2026, USD) | 1,500–5,000 US-Dollar (40–60 W) | 200–1,500 US-Dollar (5–40 W) | $ $ 3,000 8,000- |
| Am besten geeignet für Holz | Produktion, dicker Vorrat | Hobby, KMU, Feindetails | Vermeiden Sie Holz |
Der hartnäckige Mythos, dass Diodenlaser kein Holz schneiden können, geht auf die frühen 5-10-Watt-Laser mit offenem Rahmen zurück. Im Reddit-Forum r/lasercutting zeigen Anwender, wie sie regelmäßig 6 mm dickes Hartholz mit 40-Watt-Diodenlasern in einem Durchgang und 15 mm dickes in mehreren Durchgängen schneiden – mit saubereren Schnittkanten als vergleichbare CO₂-Systeme der unteren Preisklasse, da der Laserfleck kleiner ist. Der Vorteil von CO₂-Lasern zeigt sich heute hauptsächlich bei Materialstärken über 18 mm und im industriellen Durchsatz.
Um einen besseren Überblick über die beteiligten Technologien zu erhalten, siehe Arten von Laserlicht und ihre Anwendungen sowie Faserlaser vs. CO2-Laser.
Holzbrennen (Pyrographie) vs. Lasergravur – Wann welches Verfahren seine Stärken hat
Bei der Pyrographie wird eine erhitzte Metallspitze direkt auf Holz gepresst. Das Verfahren ist deutlich langsamer, erfordert stets manuelle Arbeit und verleiht den Gravuren einen handgezeichneten Charakter, für den Kunden in Manufakturen einen hohen Preis zahlen. Die Lasergravur hingegen ist 50- bis 200-mal schneller, lässt sich routinemäßig und identisch wiederholen und ermöglicht eine zehnfach höhere Detailgenauigkeit.
Der taktvolle Kompromiss: Pyrographie dominiert bei authentischer künstlerischer Herkunft und Unikaten, Lasergravur ist bei jedem Volumen und allen Logoarbeiten sowie Projekten mit fotorealistischen Details siegreich.
Die besten Holzarten für die Lasergravur – Sperrholz, MDF und Harthölzer (einschließlich Ahorn)
Kaufberatungen listen zwar alle „gute“ Hölzer auf – aber das ist nur die halbe Wahrheit. Dieselbe Holzart kann bei einem Stück scharfe Schnitzereien und beim nächsten leichte Verkohlung ergeben, denn drei Faktoren sind wichtiger als die Angaben auf der Verpackung.
💡 Das Holz-Laser-Match-Dreieck: Dichte × Harz × Dicke
Die meisten Kaufberatungen listen „gute“ Hölzer auf – doch dieselbe Holzart kann bei einem Stück eine gestochen scharfe Gravur ergeben und beim nächsten ein rauchiges Ergebnis. Drei Faktoren sagen das Ergebnis zuverlässiger voraus als die Holzart auf der Verpackung:
- Mindestdichte (g/cm³). Gravuren mit geringerer Dichte (0.30–0.50) eignen sich für saubere Schnitte bei niedrigen Leistungsstufen (Bereich 10–30); dichtere Gravuren (0.65–0.90) erfordern eine höhere Leistung pro Durchgang und führen zu relativ dunkleren Brennspuren.
- Harzgehalt. Harzarme Hölzer (Abitholz, Erle) bilden bei hohem wie niedrigem Harzgehalt eine gleichmäßige Verharzung; harzreiche Hölzer (Kiefer, Zeder, frische Eiche) bilden bei hohem wie niedrigem Harzgehalt eine relativ ungleichmäßigere Verharzung und neigen dazu, die Linsen zu verkleben.
- Dicke. Halten Sie sich bei Grafiken an die vom Hersteller angegebene Schnittdicke für einen Durchgang, bei Mehrfachschnitten jedoch niemals für Oberflächengravuren (systematische Tiefeneinstellungen sind inkonsistent).
Beste Harthölzer (Ahorn, Kirsche, Walnuss, Eiche, Erle)
Harthölzer mit gleichmäßiger Maserung (Ahorn, Kirsche, Nussbaum, Erle) eignen sich am besten für präzise Schnitzarbeiten. Ahorn (Dichte ca. 0.65 g/cm³) und Erle (ca. 0.49 g/cm³) werden aufgrund ihrer gleichmäßigen und kontrastreichen Maserung bevorzugt für feine Details verwendet. Nussbaumholz ermöglicht zwar schöne Gravuren, führt aber aufgrund seiner höheren Dichte und des höheren Tanningehalts zu stärkeren Brandspuren. Kirschholz liegt leistungsmäßig dazwischen. Eichenholz mit seiner unregelmäßigen Maserung ist für Anfänger weniger geeignet und daher ungenau für feine Linien.
Sperrholz – Birke, Kiefer, Bambus
Sperrholz ist so vielseitig, dass es aufgrund seiner kreuzverleimten Konstruktion, die Verformungen reduziert und saubere Schnitte ermöglicht, das bevorzugte Material für Schilder ist. Baltisches Birkensperrholz ist bei Anwendern besonders beliebt – es zeichnet sich durch gleichmäßige Dicke, geringe Hohlräume zwischen den Schichten und präzise Laseransprache aus. Kiefernsperrholz ist zwar günstiger, die großen Harzeinschlüsse führen jedoch zu unvorhersehbaren Brenneffekten. Bambussperrholz erzeugt dunklere Brennspuren und wird aufgrund seiner höheren Dichte für hochwertige Küchengeräte verwendet; allerdings erfordert die höhere Dichte auch mehr Laserleistung und führt zu dunkleren Brennspuren. Unser ausführlicher Leitfaden zum Laserschneiden von Sperrholz bietet Ihnen detaillierte Informationen zur Bearbeitung dieses Materials.
MDF – Gleichmäßige Gravur, klebrige Dämpfe
MDF (mitteldichte Faserplatte) ist aufgrund seiner porenfreien Oberfläche das Material mit der besten Vorhersagbarkeit beim Laserschneiden – die Gravur ist gleichmäßig über die gesamte Oberfläche. Leider entstehen durch den Harnstoff-Formaldehyd-Klebstoff klebrige Harzdämpfe, die sich an den Absaugfiltern absetzen und diese vorzeitig verstopfen. Selbst bei der Verarbeitung von MDF-Chargen verwenden Anwender daher zusätzliche Vorfilter. Für weitere Informationen speziell zu MDF siehe den Unterartikel „ Laserschneiden von MDF“.
Wälder, die man meiden (oder mit Vorsicht angehen) sollte
- Chemisch behandeltes Holz. Setzt beim Verbrennen arsenhaltige Dämpfe frei. Nicht mit Lasern bearbeiten.
- Kiefer und Zeder (vor allem frisches Holz): Harzablagerungen auf diesen Materialien führen zu ungleichmäßigen Verbrennungen und Linsenverschmutzung.
- Vinylbeschichtete „Holz“- und PVC-beschichtete Platten: setzen Chlorwasserstoffgas frei (ein korrosives Mittel für die Metallkomponenten der Maschine und ein Karzinogen).
- Ölhaltige exotische Harthölzer (Teak, Palisander): Brennen ungleichmäßig; können bei einigen Arten Reizungen der Atemwege verursachen.
Für eine breitere Materialkompatibilität jenseits von Holzfeilen siehe alle für das Laserschneiden geeigneten Materialien.
Welche Holzart eignet sich gut für Lasergravuren?
Die vier zuverlässigsten Hölzer für Lasergravuren sind Linde, baltisches Birkensperrholz, Erle und Ahorn – sowohl für Hobbybastler als auch für Profis. Sie alle weisen folgende drei Merkmale auf: mittlere Dichte (0.40–0.65 g/cm³), geringer Harzgehalt und gleichmäßige Maserung. Eine systematische Literaturübersicht aus dem Jahr 2024 zu Faktoren der Lasergravur in Hartholz zeigte, dass die Gleichmäßigkeit der Maserung und die Dichte deutlich bessere Indikatoren für die Genauigkeit der Gravur sind als die Holzart allein. Anfängern im Bereich der Lasergravur empfiehlt es sich, Linde oder baltisches Birkensperrholz in Laserqualität im Fachhandel zu kaufen – die standardisierten Abmessungen sparen Ihnen mehr Zeit beim Einrichten als der Preisunterschied von 30–50 %.
Einstellungen, die wirklich funktionieren – Leistung, Geschwindigkeit, Software
Es gibt keine allgemeingültige „richtige“ Einstellung für die Holzgravur, da Leistung, Geschwindigkeit und Fokus je nach Maschine, Objektiv und Holzart variieren. Die folgende Tabelle dient als Orientierungshilfe und basiert auf Dokumentationen von Herstellern und Erfahrungsberichten. Sie müssen die Einstellungen vor der Ausführung von Produktionsaufträgen an Ihre Maschine anpassen.
| Maschinenklasse | Oberflächengravur (Lindenholz) | Oberflächengravur (Ahorn) | 3 mm Sperrholz zuschneiden |
|---|---|---|---|
| 10-W-Diode | 100 % / 200 mm/s / 1 Durchgang | 100 % / 100 mm/s / 1 Durchgang | 100 % / 80 mm/s / 3 Durchgänge |
| 20-W-Diode | 60 % / 300 mm/s / 1 Durchgang | 75 % / 200 mm/s / 1 Durchgang | 100 % / 200 mm/s / 2 Durchgänge |
| 40-W-Diode | 35 % / 400 mm/s / 1 Durchgang | 50 % / 350 mm/s / 1 Durchgang | 100 % / 350 mm/s / 1 Durchgang |
| 55–60 W CO2 | 20 % / 500 mm/s / 1 Durchgang | 30 % / 400 mm/s / 1 Durchgang | 80 % / 30 mm/s / 1 Durchgang |
Die Einstellungen sind Ausgangspunkte – jede Maschine, jedes Linsenalter und jede Holzcharge verschiebt das Optimum. Führen Sie vor Produktionsläufen immer einen kleinen Testlauf durch.
Zwei Softwareoptionen dominieren den Bereich der Holzgravur: die kostenpflichtige Software LightBurn (Lizenzkosten ca. 60–120 US-Dollar, unterstützt nahezu alle Maschinen) und laserGRBL (kostenlos, Open Source, nur für Maschinen mit GRBL-Controller). LightBurn ist der ideale Standard für kleine und mittlere Unternehmen sowie ambitionierte Hobbyanwender; seine Bild-Dithering-Algorithmen ermöglichen deutlich bessere Fotogravuren auf Holz. LaserGRBL eignet sich für Vektorgrafiken und einfache Rastergrafiken auf Einsteiger-Laserdruckern.
Die meisten geschlossenen Prosumer-Maschinen werden mit eigener Designsoftware verkauft; die Entscheidung, bei der App und dem Produkt des Originalherstellers zu bleiben oder zu LightBurn zu wechseln, hängt im Allgemeinen davon ab, ob man nach fortschrittlicheren Bild-zu-Gravur-Funktionen sucht.
📐 Technischer Hinweis – Luftunterstützung ist nicht optional
Luftunterstützung. Dabei wird ein Druckluftstrom auf die Schnittzone gerichtet, der Rauch und Materialabfälle von der Linse und dem Werkstück wegbläst. Ohne Luftunterstützung kondensiert der Rauch auf der Holzoberfläche (gelbe Verfärbung), die Linse beschlägt (Fokussierungsfehler), und es bilden sich Verunreinigungen in Form von Brandspuren.
Für Oberflächengravuren auf hellen Hölzern kann bereits eine Erhöhung des Drucks um 3–5 psi an der Düsenspitze den Kontrast deutlich steigern. Beim Schneiden liegt der typische Bereich bei 20–30 psi. Falls Ihre Maschine keine Druckluftunterstützung besitzt, kostet eine günstige Aquariumpumpe mit einem Druckluftschlauch kleinen Durchmesser etwa 30 Dollar.
Tiefensteuerung und Abdunklungstechniken
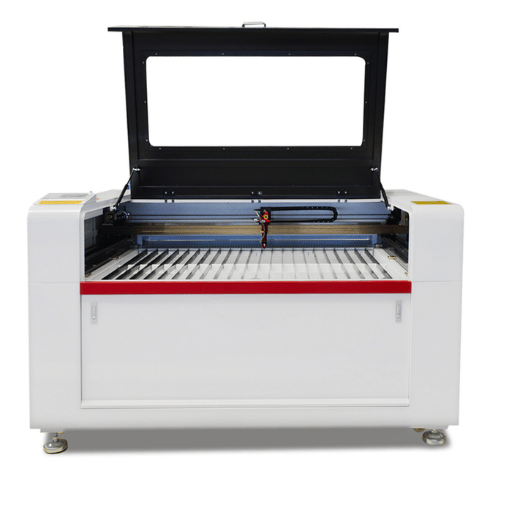
Zwei Fragen tauchen immer wieder in den Supportforen der Holzbearbeitungs-Community auf. Wie kann ich die Gravur „dunkeln“?
Wie kann ich verhindern, dass dunkle „Brandflecken“ auf dem Papier entstehen?
Eine niedrigere Drehzahl in Kombination mit höherer Leistung funktioniert mit Vorsicht. Geht man zu weit, stößt man in Foren wie Reddit und spezialisierten Holzbearbeitungs-Communities auf Techniken, die in den gängigen Handbüchern nicht erwähnt werden. Hier sind die von Anwendern am häufigsten geäußerten Ansätze.
Fünf Methoden zum Schwärzen von Holzstichen
- Borax- oder Natronlösung. Borax mit Wasser mischen (etwa 1:10), auf das Holz sprühen oder wischen, vollständig trocknen lassen und anschließend gravieren. Die alkalischen Rückstände reagieren mit dem erhitzten Holz und erzeugen eine deutlich dunklere, verkohlte Markierung. Anwender im Subreddit r/lasercutting berichten übereinstimmend von erheblichen Kontrastverbesserungen bei hellen Harthölzern.
- Den Laser defokussieren. Das Werkstück (oder den Laserkopf) 1.5–3 mm tief hängen lassen, das entspricht einer 2-Zoll-Linse. „Beschädigt“ ist hier der falsche Ausdruck; der defokussierte Strahl brennt das Material durch, anstatt es zu verbrennen, und hinterlässt so einen dunkleren, weniger scharfen Charakter. Dies kann sogar ein erwünschter Effekt sein.
- Schutzfolie auf die G-Abdeckung kleben. Falls die Gravur noch nicht dunkel genug ist, die gesamte Oberfläche mit Transferfolie (wie sie zum Ausschneiden von Aufkleberformen beim Gestalten mit Vinyl verwendet wird) abdecken und anschließend das Design gravieren. Der Klebstoff verbindet sich mit dem Laser und erzeugt so eine dunklere Kontrastmarkierung. Die Folie verhindert, dass sich Rauch auf dem restlichen Holz absetzt. Nach dem Gravieren entfernen.
- Die oberste Schicht abbrennen (besonders bei Sperrholz). Bei baltischem Birkensperrholz sollte man zunächst mit sehr geringer Leistung vorgehen, um das oberste Furnier abzubrennen. Ein zweiter Durchgang bis zur freigelegten Leimschicht führt zu einer tiefschwarzen Verkohlung. Laut Forum erzielt diese Technik den höchsten Kontrast bei Sperrholz, wobei eine exakte Tiefenkontrolle erforderlich ist.
- Farbfüllung (Hochkontrasttechnik). Das Holz mit Klarlack versiegeln, abkleben, tief gravieren (ggf. in mehreren Durchgängen), die Vertiefung leicht mit Farbe besprühen und anschließend die Maske abziehen. Die Farbe füllt die gravierte Vertiefung mit nahezu perfektem Kontrast – ideal für hochdichte Auszeichnungen und Schilder.
Wie vermeide ich Brandspuren beim Lasergravieren von Holz?
Brandflecken und verkohlte Ringe um die gravierte Fläche entstehen durch drei Ursachen: Rauch, der auf dem umliegenden Holz kondensiert, die Hitze des Lasers, die die Oberfläche erhitzt, und ein zu langes Verweilen des Lasers an einer Stelle. Fünf Maßnahmen können Abhilfe schaffen: (1) Druckluft mit ausreichendem Druck, um den Rauch sofort wegzublasen, (2) eine wabenförmige Schneidunterlage, um die von unten abstrahlende Hitze abzuleiten, (3) Abdecken der zu gravierenden Fläche mit Klebeband, um den Rauch zu absorbieren und die Rückstände zu entfernen, (4) höhere Drehzahl bei geringerer Leistung, sofern das Holz dies verträgt, und (5) Abwischen der Oberfläche vor dem Gravieren mit einem feuchten Tuch, um sie abzukühlen. Diese Maßnahmen allein lösen das Problem bei dichten Hölzern nicht – die meisten Anwender verwenden drei oder vier davon in Kombination für Kirsch-, Nussbaum- und harzreiche Hölzer.
📐 Technischer Hinweis – Tiefenkontrolle
Für eine gleichmäßige und kontrollierte Gravurtiefe sollten Sie die Durchgänge bei gleichbleibender Leistung und Geschwindigkeit durchführen, anstatt die Leistung zu variieren. Jeder Durchgang trägt eine ähnliche Tiefe bei (durchschnittlich etwa 0.05–0.15 mm mit einer 40-W-Diode auf Hartholz), wodurch gleichmäßige und sichere Ergebnisse erzielt werden. Eine variable Leistung verändert sowohl die Tiefe als auch die Struktur der Gravur und erschwert die präzise Steuerung.
Holzvorbereitung und -nachbearbeitung – Schleifen, Beizen, Versiegeln
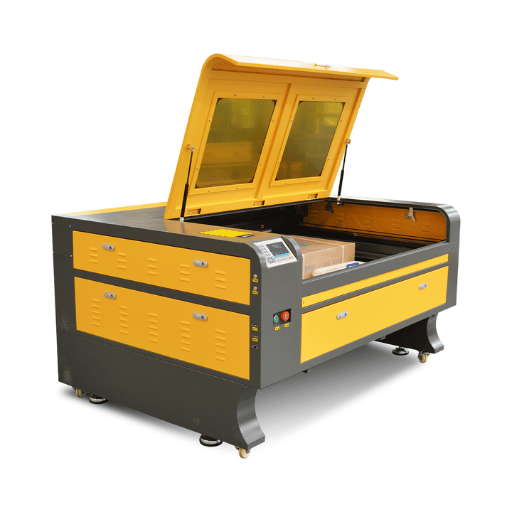
Die Vor- und Nachbereitung des Laserstrahls ist oft wichtiger als die Gravur selbst. Drei Fragen stehen im Vordergrund: Sollte das Holz vorher geschliffen werden? Wann erfolgt das Beizen? Und wie versiegelt man das Ergebnis für den Außenbereich oder stark beanspruchte Oberflächen?
Sollte ich Holz vor der Lasergravur schleifen?
Schleifen Sie das Holz vor dem Gravieren, wenn die Oberfläche uneben oder rau ist oder wenn Ihr Werkstück eine maschinell bearbeitete Oberfläche aufweist, die zu ungleichmäßigen Gravurtiefen führt. Verwenden Sie für den letzten Durchgang 220er-Körnung – gröbere Körnung erzeugt Mikrorillen, die bei feinen Arbeiten als Streifen sichtbar sind. Wischen Sie das Werkstück vor dem Auflegen auf den Schneidtisch mit einem Staubtuch oder einem feuchten Baumwolltuch ab – der lose Staub kann durch die Hitze des Lasers zur Gravurstelle gezogen werden und kleine verkohlte Stellen verursachen, die im fertigen Werkstück zu Fehlern werden. Nach dem Gravieren zu schleifen ist selten sinnvoll – der gravierte Bereich ist vertieft, und jedes Schleifen würde ihn glätten oder die Details entfernen.
Färben vor oder nach der Gravur?
Zuerst beizen, dann gravieren. Eine dunkel gebeizte Oberfläche sorgt für maximalen Kontrast zum hellen, frischen Holz, das durch den Laser freigelegt wird. Zwei Dinge sind bei dieser Vorgehensweise zu beachten: Die Beize muss vor dem Gravieren vollständig ausgehärtet sein (mindestens 24–48 Stunden!) – feuchte Beize darf nicht in der Umgebungsluft sein, da sonst Brandflecken entstehen. Um die Bildung giftiger Dämpfe beim Laserschneiden zu vermeiden, sollten wasser- oder ölbasierte Beizen anstelle von Lack oder Polyurethan verwendet werden. Im Künstlerbedarfshandel gibt es eine große Auswahl an vorgebeiztem und lasergeeignetem Sperrholz.
Versiegelung gravierten Holzes
Für den Innenbereich eignet sich ein klarer, wasserbasierter Polyurethanlack (matt oder seidenmatt), der die Gravurkontraste ohne Vergilbung erhält. Lacke erzeugen zwar glänzendere Oberflächen, können sich aber in tiefen Gravuren ansammeln. Für Außenschilder empfiehlt sich ein zweischichtiger Anstrich mit wasserfestem Polyurethanlack oder Bootslack, um vor UV-Strahlung und Wasserschäden zu schützen. Rechnen Sie damit, dass das Holz unter der Lackschicht erst nach 2–3 Jahren so weit nachdunkelt, dass der Gravurkontrast beeinträchtigt wird.
Für Gegenstände, die mit Lebensmitteln in Berührung kommen (Schneidebretter, Küchenutensilien), empfiehlt sich eine lebensmittelechte Mineralöl- oder Bienenwachs-Beschichtung – diese versiegeln zwar nicht so gründlich, gehen aber nicht in die Lebensmittel über.
✔ Checkliste vor der Gravur
- Das Holz ist formstabil (keine Verformungen, Risse oder Astlöcher im Gravurbereich).
- Oberfläche bis Körnung geschliffen, Staub entfernt
- Eventuelle Flecken sind nach 24–48 Stunden vollständig ausgehärtet.
- Luftunterstützung geprüft Durchfluss
- Wabenbett vorhanden
- Testlauf mit einem Reststück derselben Charge
Anwendungen der Holzlasergravur – Von der Dekoration bis zur Produktion
Die Lasergravur von Holz gehört zu den wenigen Investitionen, die sich im Hobbybereich, im Einzelhandel und in der Industrie rentieren – ganz ohne Maschinenmodifikationen. Die Wahl der Laserklasse und -leistung sollte dem jeweiligen Objekt entsprechen: Ein 100-W-CO₂-Laser für Gastgeschenke ist unwirtschaftlich, ein 10-W-Diodenlaser für die Serienproduktion von Schildern hingegen zeitaufwendig.
| Anwendung | Typischer Maßstab | Empfohlene Maschine |
|---|---|---|
| Personalisierte Geschenke (Schlüsselanhänger, Untersetzer, Plaketten) | 10–500 Einheiten/Monat | 10–20 W geschlossene Diode |
| Individuelle Beschilderung und Auszeichnungen | 50–2,000 Einheiten/Monat | 40 W gekapselte Diode oder 40–60 W CO2 |
| Küchengeschirr (Schneidebretter, Besteck) | 100–5,000 Einheiten/Monat | 40–60 W CO2 mit Drehvorrichtung |
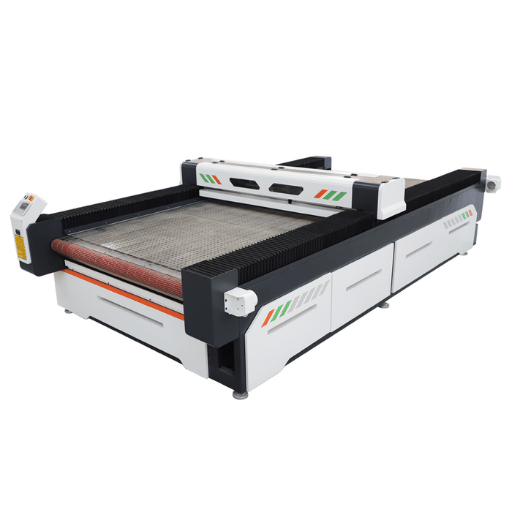
| Architekturmodelle, Prototypen | Projektbezogen, größere Blätter | 60–100 W CO2, Großbett |
| Kennzeichnung von Produktionsteilen (ID-/Seriennummern) | Über 1,000 Einheiten/Tag | 40 W + gekapselte Diode + Automatisierung |
| Hochzeitsdekoration, Event-Personalisierung | Projektbezogen, vielfältiges Lager | 20–40 W geschlossene Diode |
Ist die Lasergravur von Holz im Jahr 2026 ein zukunftsfähiges Geschäftsmodell?
Ja, mit Einschränkungen. Branchenanalysten prognostizieren für den Markt für Holzlasergravur ein jährliches Wachstum von 7.8 % bis 2033, wobei für den US-amerikanischen Markt für Lasergravurdienstleistungen sogar ein jährliches Wachstum von 12.1 % erwartet wird – die Nachfrage nach diesen Dienstleistungen übersteigt den Geräteabsatz. Der Haken zeigt sich jedoch in Anwenderforen: Das Einstiegssegment für personalisierte Geschenke auf Etsy und eBay ist gesättigt, und Anbieter ohne Alleinstellungsmerkmale berichten von sinkenden Gewinnmargen.
Die tragfähigen Geschäftsmodelle im Jahr 2026 lassen sich in drei Kategorien einteilen: lokales B2B (Beschilderung, Auszeichnungen, Immobilien, Gastgewerbe), spezialisierte Produktlinien (hochwertige Küchengeräte, Architekturmodelle, personalisierte Nischenprodukte, die sich gegen algorithmische Filter behaupten) und Produktionsvergabe an Designer und kleine Marken. Hobbykünstler, die allein auf Etsy die Anschaffungskosten ihrer Maschine wieder einspielen wollen, stehen vor größeren Herausforderungen als noch 2022. Um die Investitionskosten für die Ausrüstung genauer zu beleuchten, lesen Sie bitte den Artikel „ Lohnt sich der Kauf einer Lasergravurmaschine?“.
Sie suchen einen Holzlasergravierer für die Serienfertigung oder die Bearbeitung von Serienteilen?
UDTECH baut geschlossene CO2- und Diodenlasergravierer, die für die Holzbearbeitung konfiguriert sind – fordern Sie Spezifikationen, Lieferzeiten und Preise für Ihre Anwendung an.
Branchenausblick 2026 – Wohin die Entwicklung der Holzlasergravur geht
Drei Kräfte verändern die Holzlasergravur, während wir uns dem Jahr 2026 nähern: der Leistungssprung bei Diodenlasern, der 40-Watt-Systeme der Klasse 1 in geschlossenen Gehäusen für die Massenproduktion in der Holzbearbeitung etabliert hat, die Personalisierungswirtschaft, die die Nachfrage im KMU-Bereich weiterhin antreibt, und die steigenden Erwartungen an die Sicherheit der Gehäuse, da Universitäten und gemeinsam genutzte Maker-Spaces standardmäßig nur noch Systeme der Klasse 1 verwenden.
Zwei praktische Erkenntnisse für Käufer im Jahr 2026:
- Die 40-W-Diodenleuchte ist jetzt der neue Standard für kleine und mittlere Unternehmen. Wenn Sie Leuchtmittel für Beschilderungen, Auszeichnungen oder personalisierte Produkte in Auflagen unterhalb der täglichen Produktionsmenge benötigen, ist die Diodenleuchte in den meisten Punkten mit allen bisherigen CO₂-Systemen vergleichbar – oder sogar überlegen – und das zum halben Preis. Sparen Sie Ihr CO₂-Budget für dickeres Material (>18 mm) und größere Auflagen.
- Kaufen Sie geschlossene Anlagen der Klasse 1, unabhängig von der Preisklasse. EHS-Richtlinien der Universität von MIT, University of Florida und Carnegie Mellon Alle geschlossenen Sicherheitseinrichtungen der Klasse 1 für gemeinsam genutzte Räume sind Standard – diese Anforderung findet bereits Eingang in gewerbliche Versicherungs- und Mietverträge. Die Prämie für geschlossene Sicherheitseinrichtungen der Klasse 1 ist von „doppelt so hoch“ im Jahr 2020 auf etwa 20–30 % im Jahr 2026 gesunken, und die Kosten für Sicherheitsglas und Verriegelungen entfallen vollständig.
FAQ
F: Kann man Holz mit Laser gravieren?
Antwort anzeigen
F: Kann man gebeiztes Holz mit Laser gravieren?
Antwort anzeigen
F: Ist es besser, Holz vor oder nach der Lasergravur zu beizen?
Antwort anzeigen
F: Wie dick darf Holz sein, das ein Laserschneider schneiden kann?
Antwort anzeigen
F: Wo kann man Holz für die Lasergravur kaufen?
Antwort anzeigen
F: Brandmalerei vs. Lasergravur – was ist besser?
Antwort anzeigen
Ähnliche Artikel
- Überblick über Laseranwendungen – über verschiedene Materialien und Branchen hinweg
- Führende Hersteller von CO2-Laserschneidmaschinen
- Laserschneiden von Schaumstoff – angrenzende Materialhandhabung
- Auswahl der Absaugvorrichtung für Laserschneidanlagen
- Welche Materialien kann ein Faserlaser schneiden?
- Zweck einer Lasermaschine – Clusterübersicht
Referenzen & Quellen
- Sicherheit beim Laserschneiden — Universität von Wisconsin, Abteilung für Umwelt, Gesundheit und Sicherheit
- Lasergefahren – Standards — Arbeitsschutzbehörde
- Laser: Sichere Arbeitspraktiken (PDF) — Oregon OSHA
- EHS-Richtlinie – Sicherheit beim Laserschneiden (PDF) — Carnegie Mellon Universität
- Leitfaden für Laserschneider/Gravierer (PDF) — Umwelt- und Gesundheitsschutz der Universität von Florida
- Sicherheitsleitfaden für Laserschneidanlagen (PDF) — MIT Umwelt, Gesundheit & Sicherheit
- Markttrends und Prognose für Lasergravurmaschinen 2026–2033 — Coherent Market Insights
Über diesen Leitfaden zur Holzlasergravur
Dieser Leitfaden fasst die Preisstufen für die Holzlasergravur bis 2026, Leistungsdaten verschiedener Maschinenklassen und in Foren gesammelte Anwendertechniken (einschließlich der Borax-, Defokus- und Abbrennmethoden zur Abschwärzung der obersten Schicht) zusammen – geprüft anhand der Sicherheitsrichtlinien der Klasse 1 von US-amerikanischen EHS-Programmen an Universitäten. Sofern Techniken auf Erfahrungsberichten von Anwendern und nicht auf veröffentlichten Normen beruhen, wird die entsprechende Quelle im Text genannt. Die technische Genauigkeit wurde vom UDTECH-Ingenieurteam für Dioden- und CO₂-Systeme geprüft.