Was ist Fly Cutting bei Faserlasermaschinen?
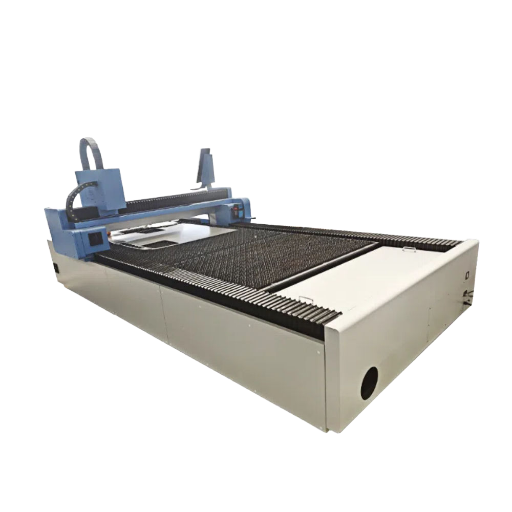
Flycutting ist eine außergewöhnlich produktive Schneidtechnik für Faserlasersysteme, die sowohl die Arbeitsgeschwindigkeit als auch die Genauigkeit verbessert. Besonders geeignet für hohe Produktionsanforderungen, reduziert dieses Verfahren Leerlaufzeiten drastisch und steigert die Gesamtstückzahl. Die Fähigkeit zum kontinuierlichen Hochgeschwindigkeitsschneiden entlang unterschiedlicher Geometrien macht es für Branchen wie die Automobilindustrie, die Luft- und Raumfahrt und die allgemeine Fertigung unverzichtbar. Im Folgenden werden die Funktionsprinzipien des Flycuttings erläutert, seine wichtigsten Vorteile hervorgehoben und seine Leistung mit der konventionellerer Schneidstrategien verglichen. Die Beherrschung dieser hochmodernen Technik ermöglicht es Herstellern, sowohl die Effizienz als auch die Qualität fertiger Bauteile zu steigern.
Was ist Fly Cutting?
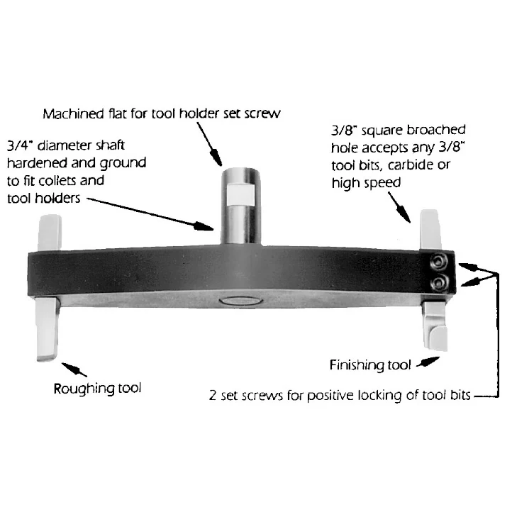
Flycutting ist ein Bearbeitungsverfahren, bei dem ein einschneidiges Schneidwerkzeug in einer rotierenden Spindel montiert und linear bewegt wird, um breite, ebene Flächen mit kontrollierter Schnitttiefe zu erzeugen. Die Verwendung einer einzelnen Schneide unterscheidet Flycutting von Mehrschneidwerkzeugen wie Schaftfräsern und sorgt für außergewöhnliche Maßgenauigkeit und höchste Oberflächenqualität der fertigen Bauteile. Das Verfahren eignet sich besonders für Fräsanwendungen, die eine schnelle und präzise Bearbeitung ausgedehnter ebener Flächen erfordern. Zu den Vorteilen zählen die einfache Werkzeugpositionierung, der minimale Peripheriebedarf und die Möglichkeit, breite Oberflächensegmente mit weniger Werkzeugdurchgängen zu bearbeiten. Dies steigert die Betriebseffizienz im Vergleich zu konventionelleren Bearbeitungsstrategien.
Konzeptübersicht
Das Fräsen mit Flügeln ist nach wie vor ein unverzichtbares Bearbeitungsverfahren für Anwendungen, die außergewöhnliche Ebenheit und feine Oberflächengüten über große Flächen erfordern. Aktuelle Analysen der Google-Suchtrends zeigen ein wachsendes Interesse an diesem Verfahren und legen nahe, dass Ingenieure und Produktionsleiter das Fräsen mit Flügeln als Möglichkeit zur Produktivitätssteigerung nutzen. Die immer wiederkehrende Frage „Was begründet die Bevorzugung des Fräsens gegenüber konkurrierenden Oberflächenbearbeitungsverfahren?“ wird durch die Fähigkeit des Verfahrens begründet, ultraglatte Oberflächen mit weniger und weniger komplexen Werkzeugen zu erzeugen und so die Gesamtzykluskosten zu minimieren. Gleichzeitig haben moderne CNC-Entwicklungen die Tiefenkontrolle und Rotationsgeschwindigkeit beim Fräsen mit Flügeln verbessert und ermöglichen so schnellere und zuverlässigere Abtragsraten, ohne die ultraflachen Toleranzen moderner Qualitätsstandards zu beeinträchtigen.
Die Konzeption des Fly-Cutting-Verfahrens offenbart eine kinematische Bewegung, bei der eine einschneidige Klinge an einer rotierenden Spindel befestigt ist und gleichzeitig das Werkstück geradlinig durchläuft. Diese Doppelbewegung erzeugt ein gleichmäßiges, satinartiges Finish und ist besonders vorteilhaft für großflächige, ebene Konfigurationen. Moderne CNC-Plattformen ermöglichen die Feineinstellung kritischer Parameter wie axiale Eindringtiefe, Quervorschub und Rotationsgeschwindigkeit und sorgen so für ein ausgewogenes Verhältnis von Materialaustragsrate und Oberflächengüte. Fortschrittliche Hochgeschwindigkeitsbildgebung und computergestützte Simulation ermöglichen nun eine genaue Untersuchung der Spanmorphologie und des fortschreitenden Werkzeugverschleißes und erleichtern so iterative Verbesserungen der Prozessproduktivität und Werkzeuglebensdauer.
Warum Fly Cutting weiterhin die bevorzugte Wahl ist
Aktuelle Analysen globaler Suchmuster zeigen, dass das Flycut-Verfahren weiterhin auf anhaltendes Interesse stößt, vor allem aufgrund seiner einzigartigen Fähigkeit, hochpräzise Oberflächen an großen Bauteilen und in schwer zugänglichen Bereichen zu erzielen. Im Gegensatz zu herkömmlichen Mehrpunktwerkzeugen erzeugt ein Flycut-Verfahren einen einzigen, breiten Schleifbogen, der in weniger Durchgängen eine deutlich glattere Oberfläche erzeugt. Diese Fähigkeit verkürzt nicht nur die Bearbeitungszyklen, sondern steigert auch die Gesamtproduktivität. Branchen wie die Luft- und Raumfahrt, die Automobilindustrie und der Feinmesstechnik nutzen Flycut-Verfahren regelmäßig, um die strengen Anforderungen an ultrafeine Oberflächenrauheiten zu erfüllen, die oft mit Ra-Werten unter 0.2 μm angegeben werden. In Verbindung mit den wirtschaftlichen Vorteilen – die sich aus einem schlanken Werkzeugbestand ergeben – festigt Flycut seinen Status als bevorzugte Lösung für anspruchsvolle Oberflächenspezifikationen in kostensensiblen Produktionsumgebungen.
Geschichte des Fly Cutting
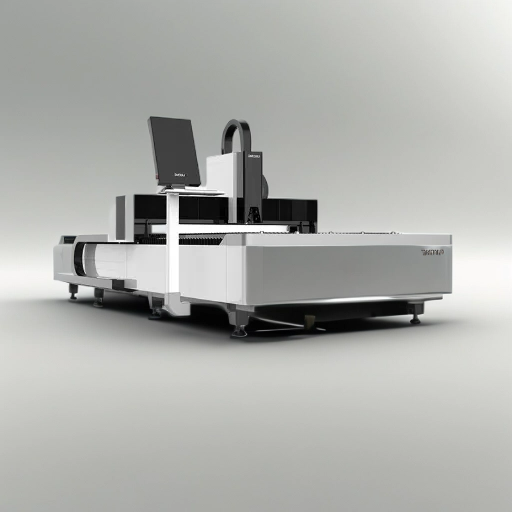
Hintergrund und Entwicklung
Die Geschichte des Schleifschneidens reicht bis ins 1900. Jahrhundert zurück und gilt als eine Innovation im Maschinenbau zur Verbesserung der Oberfläche von Metallteilen. Zunächst wurde es hauptsächlich bei der Herstellung von Matrizen und Formen eingesetzt. Die Fähigkeit der Technologie, mit nur einem Werkzeug glatte, ebene Oberflächen zu erzeugen, verbreitete sich jedoch schnell. Die konventionelle Anwendung dieser fortschrittlichen Strategie umfasste manuell bediente Fräsmaschinen und den Einsatz einfacher Schneidwerkzeuge, die damals im Vergleich zu heutigen Werkzeugstandards einen hohen Arbeits- und Zeitaufwand erforderten.
Die Verfahren des Fräsens haben sich im Zuge der Weiterentwicklung von Werkzeugmaschinen und der Werkstoffwissenschaft stetig verändert. Die zunehmende Beliebtheit computergesteuerter (CNC-)Maschinen hat zu großen Fortschritten im Fräsen geführt, da sie kontrollierte Bewegungen des Werkzeugs, insbesondere eines Wendeschneidwerkzeugs, ermöglichen und so Präzision und Produktivität steigern. Die Entwicklung hochwertigerer Materialien für Schneidwerkzeuge wie Hartmetall und PKD führt zu einer Verlängerung der Werkzeugstandzeiten und einer Verbesserung der Schneidleistung, insbesondere bei harten Legierungen oder komplexen Materialzusammensetzungen.
Moderne Produktionsdaten belegen, dass sich die Oberflächenrauheit für bestimmte Anwendungen durch Flycut auf Werte bis zu Ra 0.05 μm reduzieren lässt. Dazu zählen unter anderem optische Geräte, bei denen eine ultraflache und präzise Oberfläche erforderlich ist, die Luftfahrt und viele weitere Branchen. Der Einsatz fortschrittlicher Funktionen für präzises Schneiden ist in der Industrie weiterhin auf dem Vormarsch, da sich die Kosten für die Nachbearbeitung und die damit verbundenen Nachbearbeitungsschritte in vielen Fällen, in denen mehrere Werkzeuge zum Einsatz kommen, um etwa 25 % reduzieren.
Das moderne Schneiden dieser Art hat viele Veränderungen erlebt, darunter Hochgeschwindigkeitsspindeln und Rückkopplungssteuerungssysteme sowie Elektrotechnik in den Designs, die die Anwendungen aktuell und in Zukunft nutzen. Überall in seiner zeitlichen und technologischen Existenz bietet das Fly-Cutting, das auf die Lösung von Oberflächen- und Kostenproblemen ausgerichtet ist, einen adaptiven Ausweg.
Zeitleiste der Laserentwicklung
Diese bedeutenden Errungenschaften markieren im Wesentlichen die Entwicklung des Lasers: Von der Kuriosität der Physiker zu einer leistungsstarken Science-Fiction-Waffe und schließlich zu einem äußerst praktischen Gerät in verschiedenen Bereichen, darunter Fertigung, Medizin, Telekommunikation und wissenschaftliche Forschung. Das Wachstum der laserbezogenen Industrien führt zudem dazu, dass mehr Geld in Laserprojekte fließt. Dies zeigt sich daran, dass der weltweite Lasermarkt dank der Einführung von Lasern in Entwicklungstechnologien wie selbstfahrenden Autos und Quantencomputern bis 24.91 voraussichtlich auf über 2025 Milliarden US-Dollar wachsen wird.
Entwicklung des Fly-Cutting im Laufe der Zeit
Wie viele andere Fertigungsverfahren hat auch das Fräsen im Laufe der Jahre erhebliche Veränderungen erfahren und entwickelt sich stetig weiter. Dank der Anpassungen und Verbesserungen an neue Verfahren wird es seine Bedeutung in präzisionsbasierten Bereichen behalten. In Branchen wie der Luft- und Raumfahrt, der Elektronik und der erneuerbaren Energien besteht ein wachsender Bedarf an komplexeren und anspruchsvolleren Bearbeitungstechniken – daher wird das Fräsen in seinem Bereich einen wesentlichen Beitrag zu diesem Fortschritt leisten.
Technische Aspekte des Fly Cutting
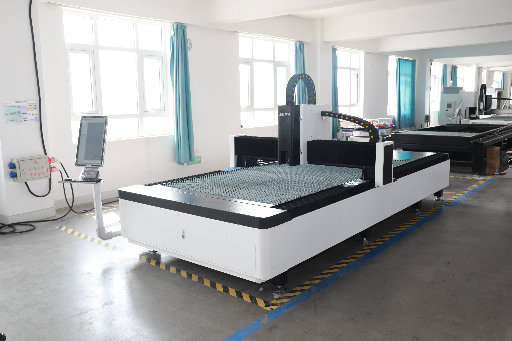
Betrieb des Schlagschneiders
Beim Fliegenschneiden wird ein einschneidiges Werkzeug verwendet, das auf einer Spindel rotiert. Während das Werkzeug über das Werkstück gleitet, trägt es Material ab, um ebene Oberflächen zu erzeugen. Im Gegensatz zu herkömmlichen Mehrschneidenfräsern wird beim Fliegenschneiden nur eine Schneide verwendet. Dies mindert das Problem des Ratterns durch die hohe Zahndichte des Fräsers und trägt zu einer verbesserten Oberflächengüte bei. Die Spindeldrehzahl sorgt für die Geschwindigkeit beim Schneiden, während der Vorschub die Bewegung des Werkzeugs auf der Arbeitsfläche darstellt. Dank des unkomplizierten Mechanismus lassen sich maximale Kontrolle und Genauigkeit erreichen, was das Fliegenschneiden besonders nützlich bei Bearbeitungen macht, die enge Toleranzen erfordern. Werkzeugmaterial, Schneidschmierwinkel und Spannzangenspindeldrehzahl sind einige Aspekte, die berücksichtigt werden müssen, um die Lebensdauer des Fräsers zu verlängern.
Definition spezifischer technischer Konzepte
Schneidgeschwindigkeit
Der Begriff „Schnittgeschwindigkeit“ bezeichnet die Geschwindigkeit, mit der ein Werkzeug ein Werkstück durchschneidet; sie wird üblicherweise in SFPM (Surface Feet Per Minute) oder Metern pro Minute (SFM) angegeben. Diese Variable ist sehr wichtig, da sie den Materialabtrag, die Werkzeuglebensdauer und die Möglichkeit zur Erzielung einer bestimmten Oberflächenbeschaffenheit beeinflusst. Beispielsweise kann beim Schneiden von Aluminium eine hohe Geschwindigkeit von 300 bis 500 SFM erforderlich sein, während beim Schneiden von Titan möglicherweise keine höheren Geschwindigkeiten als 50 bis 120 SFM möglich sind.
Vorschubgeschwindigkeit
Bei einer Werkzeugmaschine ist der Vorschub die Distanz, die das Werkstück pro Zeiteinheit zurückgelegt wird. Bei Linearachsen wird er üblicherweise in Zoll pro Minute (IPM) oder Millimeter pro Minute (mm/Minute) angegeben. Der Vorschub ist besonders wichtig, da er die Produktivität begrenzt, aber auch die Oberflächenqualität des fertigen Bauteils beeinflusst. Höhere Vorschübe verkürzen zwar die Bearbeitungszeit, verringern aber auch die Genauigkeit und Qualität der erzeugten Oberfläche. Entscheidend für die Qualität eines Bauteils ist der Vorschub, der üblicherweise in Verbindung mit der Geschwindigkeit und der Geometrie des Werkzeugs bestimmt wird.
Material des Werkzeugs
Das Material eines Schneidwerkzeugs spielt eine wichtige Rolle für seine Leistung und seinen Verschleiß. Zu den gängigsten Werkstoffen gehören Schnellarbeitsstahl (HSS), Hartmetall und polykristalliner Diamant (PKD). Hartmetallwerkzeuge sind beispielsweise sehr hart und hitzebeständig, weshalb sie in Hochgeschwindigkeitsbearbeitungsprozessen eingesetzt werden, während PKD-Werkzeuge zum Schneiden abrasiver Materialien wie Verbundwerkstoffen und Aluminiumlegierungen verwendet werden.
Spulengeschwindigkeit
Die Spindeldrehzahl bezeichnet die Rotationsgeschwindigkeit des Schneidwerkzeugs oder Werkstücks, ausgedrückt in Umdrehungen pro Minute (U/min). Bei Bearbeitungsvorgängen, insbesondere beim Schneiden, ist die Spindeldrehzahl sehr wichtig. Nehmen wir beispielsweise eine CNC-Bearbeitungsspindel, deren Drehzahl für Feinschnitte in dünnem Material über 10000 U/min liegen kann, sowie eine niedrige Drehzahl für Prozesse mit hohem Materialabtrag. Die meisten modernen CNC-Maschinen verfügen über eine dynamische Spindelsteuerung, die je nach den jeweiligen Schnittbedingungen eine optimale Spindeldrehzahl gewährleistet.
Die jeweiligen Winkel, die die Schneidkante und die Freiwinkel umfassen, verändern das Verhalten des Werkzeugmaterials im Einsatz. Positive Spanwinkel führen zu einem geringeren Kraftaufwand beim Schneiden, was für weichere Materialien geeignet ist, im Gegensatz zu positiven Spanwinkeln, die der Schneide bei härteren Materialien mehr Stabilität verleihen. Alle diese Werkzeuge lassen sich in sinnvollen Grenzen optimieren und sind auch für Anwender ohne Fachwissen erreichbar, was sinnvoll sein kann.
Oberflächenbeschaffenheit und ihre Messung
Die Oberflächengüte bezeichnet die Textur, Rauheit oder Glätte einer erzeugten Oberfläche und wird üblicherweise durch Parameter wie Ra (arithmetische Rauheit, durchschnittliche Rauheit) definiert. Innerhalb dieser Grenzen sollten alle Anwendungen, die eine strenge Mindestoberflächenrauheit erfordern, einschließlich der sichtbaren, die besten Oberflächengüten erzielen. Der Einsatz fortschrittlicher Techniken, beispielsweise Hochgeschwindigkeits-Flycutting und Mikro-Finishing-Geräte, ermöglicht es, Oberflächengüten von unter 0.2 Mikrometern Ra zu erzielen und so die Nachbearbeitung der Oberflächen zu reduzieren.
Werkzeugverschleiß und Werkzeuglebensdauer
Werkzeugverschleiß entsteht meist durch die allmähliche Abnutzung der Schneide durch Reibungswärme und mechanische Kräfte. Bestimmte Muster wie Freiflächenverschleiß oder Kolkverschleiß werden beobachtet, um die Lebensdauer eines Werkzeugs bis zum Austausch zu bestimmen. Aktuelle Technologien umfassen darüber hinaus Zustandsüberwachungssysteme, die einen fortschrittlichen Mechanismus in modernen Werkzeughaltern für maximale Effizienz und Metallzerspanung beinhalten.
Die fortschrittlichen Bearbeitungsverfahren sind aufgrund der kumulativen Wirkung dieser Aspekte möglich: technisches Design.
Das Fräsen mit Schwebeteil ist nach wie vor beliebt für kleine, präzise Bauteile mit ebener Oberfläche. Manche Anwender bevorzugen es aus denselben Gründen, aus denen andere es nicht mögen: Bei großen Teilen mit Radius können scharfe Kurven bearbeitet werden.
Präzision im Vergleich zu anderen Methoden
Das Fly-Cutting bietet höchste Präzision mit Formfehlern im Submikrometerbereich und Oberflächenrauheit im Nanometerbereich und übertrifft andere Methoden hinsichtlich Flexibilität, Kosteneffizienz und Oberflächenqualität, allerdings mit geringerer Bearbeitungseffizienz.
| Kernpunkt | Fliegenschneiden | Andere Methoden |
|---|---|---|
| Präzision | Submikrometrisch | Variiert |
| Oberflächenfinish | Nanometrisch | Gröber |
| Flexibilität | Hoch | Moderat |
| Kosten | Niedrig | Höher |
| Wirkungsgrad | Niedrig | Höher |
| Anwendungen | Freiform, Nano | Allgemein |
| Werkzeugverschleiß | Überschaubar | Variiert |
| Schneidgeschwindigkeit | Konstant | Variable |
| Materialarten | Breit | Begrenzt |
| Einrichtung | Einfacher | Complex |
Vor- und Nachteile des Fly-Cutting
Vorteile des Fliegenschneidens
Das Fräsen bietet nicht nur zahlreiche technische Vorteile gegenüber älteren Technologien, sondern ist auch eine unverzichtbare Präzisionsbearbeitungstechnik, die in vielen Industrie- und Forschungsbereichen eingesetzt wird. Einige der Vorteile des Fräsens sind:
Gute Oberflächenbeschaffenheit
Mit nanometrischer Präzision kann durch Flycutting eine hochwertige Oberflächenbearbeitung für Situationen erzielt werden, in denen außergewöhnlich glatte und gleichmäßige, spiegelglatte Oberflächen erforderlich sind, beispielsweise in der Optik oder bei der Herstellung von Halbleitern.
Hohe Vielseitigkeit
Ein weiterer großer Vorteil ist die große Einsatzmöglichkeit in verschiedenen Materialien mit unterschiedlichen Konfigurationen, insbesondere nichtlinearen oder Freiformgeometrien. Diese Anpassungsfähigkeit ermöglicht den Einsatz für spezielle Bearbeitungen und komplizierte Formen, die mit bestehenden Schneidtechniken nicht möglich sind.
Wirtschaftliche Vorteile
Die effektiven Werkzeugkosten beim Flycutting sind im Vergleich zu den meisten anderen modernen Bearbeitungstechniken geringer. Daher ist die Herstellung von Teilen mit engen Toleranzen für kleine Mengen oder Prototypen möglich.
Einfache Einrichtung
Der Prozess der Werkzeugeinstellung ist beim Fräsen grundlegend und erfordert fast keine Anpassungen. Dies trägt dazu bei, den Zeitaufwand während der Bearbeitungsvorgänge zu reduzieren und ermöglicht somit die schnelle Bearbeitung von Projekten und Werkstücken unterschiedlicher Größe.
Geringer Verbrauch an Schneidwerkzeugen
Das Schneiden des Werkstücks erfolgt beim Fly-Cutting mit Hilfe des Werkzeugs bei einer festgelegten konstanten Geschwindigkeit. Dies bedeutet, dass die Schneidkanten des Werkzeugs gleichmäßig abgenutzt werden, was ihre Lebensdauer verlängert und die damit verbundenen Kosten für den Austausch senkt.
Verbesserte Kontrolle über Dicke und Abmessungen
Die zur Erreichung der engen Bearbeitungstoleranzen erforderlichen Abtragsraten werden zufriedenstellend und in einigen Fällen sogar besser erreicht. Diese Fähigkeit macht das Fly-Cutting zu einem beneidenswerten Verfahren in Branchen mit extremer Präzision wie der Luft- und Raumfahrt, wo jede Komponente wie ein Puzzle zusammenpassen muss.
Dank modernster Ausrüstung ist das Flycutting moderner Formen mit Toleranzen von bis zu ±0.5 µm möglich und stellt somit eine effektive Präzisionsmethode dar. Untersuchungen zeigen, dass sich das Flycutting bei der Vermarktung hochpräziser Freiformoberflächen, selbst bei spröden Materialien wie Quarzglas und Keramik, problemlos bewährt hat. Alle genannten Vorteile belegen, dass Flycutting eine wichtige und nützliche Technik in der modernen Produktion ist.
Nachteile und Einschränkungen
Das Fliegenschneiden bietet eine außergewöhnliche Oberflächengüte und niedrige Werkzeugkosten, ist jedoch durch die geringe Materialabtragsrate, die strenge Einrichtung, die Vibrationsempfindlichkeit und die geringe Schnitttiefe eingeschränkt.
| Kernpunkt | Vorteile | Nachteile |
|---|---|---|
| Farbe | Spiegelartig | - |
| Kosten | Geringer Werkzeugaufwand | - |
| Tuning | Geringer Spindelbedarf | - |
| Flexibilität | Individuell gestaltbar | - |
| Vibration | Reduziert | Sensitiv |
| Einrichtung | - | Stringent |
| Tiefe | - | Seicht |
| Bewerten | - | Geringe Abtragsleistung |
| Tragen | - | Konzentriert |
| Profil | - | Begrenzt |
Überlegungen zur Implementierung
- Maschinenspezifikationen: Die Maschine, die zum Fräsen verwendet wird, sollte sehr präzise und robust sein, um die erforderlichen engen Abmessungen des Werkstücks zu gewährleisten. Darüber hinaus sind die Kontrolle von Vibrationen sowie eine präzise Spindel wichtige Voraussetzungen.
- Werkzeug: Wählen Sie das richtige Werkzeugmaterial und die richtige Konfiguration für das jeweilige Werkstückmaterial, um die Effizienz zu maximieren und die Lebensdauer des Werkzeugs zu verlängern.
- Wesentlichkeit: Stellen Sie sicher, dass das Schweifschneiden für das jeweilige Material geeignet ist. Materialien wie Keramik oder sehr hartes Metall verhalten sich anders und erfordern bei der Auswahl als Schweißvorbereitungsmaterial besondere Sorgfalt.
- Geschwindigkeits- und Vorschubverbesserung: Passen Sie Schnittgeschwindigkeit und Vorschub entsprechend an und zeichnen Sie eine Linie, um den optimalen Punkt zu treffen, bei dem Genauigkeit, gutes Finish und die wichtigsten Aspekte des Produkts im Vordergrund stehen.
- Kühlmittelanwendung: Wenden Sie geeignete Kühl- und Schmiermethoden an, um die Wärmeentwicklung zu reduzieren und das Werkstück oder Werkzeug vor Verformung zu schützen.
- Qualifikationsniveau des Bedieners: Schulen Sie die Bediener ordnungsgemäß im Umgang mit Fly-Cutting-Prozessen, damit die Sicherheit gewährleistet ist und keine Fehler passieren.
- Kostenüberlegungen: Bewerten Sie, ob die Ausgaben für die Fräsmaschine und deren Installation im Rahmen der verfügbaren Mittel und Ziele des Unternehmens liegen.
- Inspektion und Überwachung: Legen Sie genaue Überprüfungs- und Kontrollmethoden fest, die die Toleranz und Oberflächenqualität während und nach dem Bearbeitungsprozess messen.
- Umweltbedingungen: Führen Sie die erforderliche Umgebungskonditionierung durch, um die Temperatur und andere kritische Umgebungsfaktoren aufrechtzuerhalten, die sonst zu Ungenauigkeiten beitragen würden.
- Wartungsroutine: Planen Sie eine regelmäßige Wartung der Fly-Cutting-Ausrüstung ein, um die ordnungsgemäße Funktionalität aufrechtzuerhalten und die Haltbarkeit zu verbessern.
Anwendungen in Faserlasermaschinen
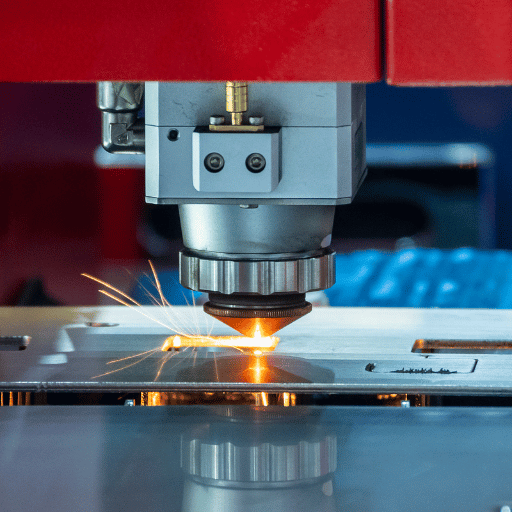
Branchen, die das Fliegenschneiden nutzen
- Die Luft- und Raumfahrtindustrie: die Herstellung einiger äußerst zuverlässiger Teile, wie Laufräder und Strukturbelüfter.
- Die Automobilindustrie: die Herstellung von Hochleistungskomponenten mit hoher Zuverlässigkeit, wie beispielsweise Kurbelwellen, Getriebe usw.
- Die Halbleiterindustrie: relevant für die Herstellung der notwendigen flachen Topologien für Wafer und die Verarbeitung mikroelektronischer Anwendungen.
- Medizinische Geräte: erleichtert die Herstellung komplexer Komponenten und präziser Apparaturen für den Einsatz in chirurgischen Anwendungen und der Prothetik.
- Die optische Industrie: ermöglicht die Herstellung von Oberflächen mit sehr hoher Präzision, beispielsweise von Spiegeln und Linsen.
- Militär: Wird bei der Herstellung von Teilen für Waffen und andere spezielle militärische Ausrüstung angewendet.
- Die Elektronikindustrie: hilft bei der Herstellung von Rahmen und Gehäusen für Komponenten.
Beispiele für verschiedene Designanwendungen
Luft-und Raumfahrtindustrie
In der Luft- und Raumfahrtindustrie ist die Präzisionsbearbeitung ein wichtiger Aspekt, insbesondere bei der Herstellung von Turbinenschaufeln, Triebwerkselementen und Strukturbaugruppen, da es sich hierbei um gefertigte Teile handelt, die ein höheres Maß an Toleranz und Abmessungen erfordern, ergänzt durch Qualitätssicherungsmaße. Diese restriktiven Anforderungen der Branche wurden in einer Vision 2030 prognostiziert, und in einem aktuellen Bericht wird für den 272 Milliarden kanadische Dollar schweren Sektor eine durchschnittliche jährliche Wachstumsrate (CAGR) für die globale Präzisionsbearbeitung in der Luft- und Raumfahrt zwischen 6.9 und 2021 von 2028 % prognostiziert, was auf neue Entwicklungen bei Verkehrsflugzeugen, Hubschraubern und Militärgütern zurückzuführen ist.
Herstellung von Medizinprodukten
Minimalinvasive chirurgische Instrumente und biokompatible Implantate erfreuen sich einer hohen Nachfrage, was zu erheblichen Verbesserungen in der Präzisionsbearbeitung im medizinischen Bereich führt. CNC-Maschinen produzieren Titan- und Edelstahlteile wie orthopädische Implantate mit Toleranzen von bis zu 10 Mikrometern. Die Medizintechnikbranche, deren Marktwert im Jahr 2022 auf 536 Milliarden US-Dollar geschätzt wird, benötigt weiterhin Präzisionskomponenten.
Gesellschaft für Verbraucherelektronik
Darüber hinaus ist bekannt, dass die Herstellung elektronischer Bauteile wie Halbleitergehäuse, Kühlkörper und Mikrosteckverbinder in hohem Maße von der Miniaturpräzisionsbearbeitung abhängt. Da die globale Unterhaltungselektronikbranche im Jahr 1 voraussichtlich einen Umsatz von über einer Billion US-Dollar erzielen wird, steigt die Nachfrage nach sorgfältig gefertigten Teilen, um Miniaturisierung und Funktionsverbesserung zu ermöglichen.
Autoindustrie
Motorblöcke, Antriebskomponenten und selbst komplexe Systeme wie Einspritzdüsen werden von den Herstellern mit hoher Präzision gefertigt. In der Motorentechnologie erfordert der Antrieb von Elektrofahrzeugen (EV) geringes Gewicht und perfekt bearbeitete Komponenten, was die Leistung des Systems effektiv steigert und gleichzeitig die Emissionswerte verbessert. Der Wert wird in „sauberen“ Begriffen ausgedrückt, wobei das Marktwachstum für Elektrofahrzeuge bis 23.1 voraussichtlich bei 2030 Prozent pro Jahr liegen wird, was die unvermeidliche Abhängigkeit von der Präzisionsfertigung verdeutlicht.
ANWENDUNGEN FÜR DIE VERTEIDIGUNGSKRÄFTE
Wichtige Verteidigungsausrüstung, darunter Navigationssysteme, Wettersonden und Munition, besteht aus hochpräzise bearbeiteten Teilen, um Fehlfunktionen zu vermeiden. Beispielsweise benötigen Teile für Raketen möglicherweise eine Toleranz von weniger als 0.002 Zoll, um ordnungsgemäß zu funktionieren. Der Bedarf an solchen Werkzeugen ist trotz der ungleichen Verteilung der weltweiten Verteidigungsausgaben von fast 2.24 Billionen US-Dollar durch die Regierungen im Jahr 2022 nicht gesunken.
Wie Produkte die Anwendung von Technologien ermöglichen
Zu den unter Einsatz von Präzisionsbearbeitungstechnologien gefertigten Produkten zählen unter anderem die folgenden, die den immensen Umfang und die Vielfalt der Anwendungsgebiete veranschaulichen.
Typische Teile des Lufttransportsystems
- Turboturbinenschaufeln
- Flugzeugstrukturvorrichtungen
- Hydraulische Armaturen Kraftstoffgröße passgenau
Chirurgische Ausrüstung
- Bediengerät
- KÖRPERIMPLANTAT-MODIFIKATIONEN
- Dental keine Endoskopschrauben
Kraftfahrzeugkomponenten
- Motorenteile
- Getriebe
- Übertragungsfälle
Militärische Hardware
- Raketensteuerungsteile
- Teile von Überwachungsgeräten
- Steckverbinder für geschützte Fahrzeuge
Die Bilder unterstreichen die Bedeutung der Präzisionsbearbeitung bei der Herstellung filigraner, robuster und funktionaler Teile, die für anspruchsvolle Industrieabläufe erforderlich sind.
Zu den zahlreichen Bearbeitungsprozessen, die in der Werkstatt eingesetzt werden können, gehören: Fräsen, Bohren, Aufbohren usw.
Zukünftige Trends im Fly-Cutting für die Faserlasertechnologie
Technologischen Fortschritt
Während die Hightech-Prozesse des Fly-Cutting von Glasfasern technologisch im Gange sind, schreitet die Dynamik des technologischen Fortschritts rasant voran und führt zu Verbesserungen bei Genauigkeit, Effizienz und Kapazität. Die andere bedeutendste Veränderung wird bei integrierten KI-Steuereinheiten zu beobachten sein, komplett mit Live-Datenaufzeichnungen, um die Schnittgenauigkeit zu verbessern und Abfall zu minimieren. Darüber hinaus ermöglicht die Weiterentwicklung der Strahlenqualitätskontrolle und der Übertragungsmodulation moderner Faserlaser das Schneiden bei sehr hohen Geschwindigkeiten und größerer Genauigkeit, um den Anforderungen von Kunden, beispielsweise in der Luft- und Raumfahrt sowie der Elektronik, gerecht zu werden. Neuste Techniken zielen darauf ab, den Schwerpunkt auf Bearbeitungs- und Faserlasersysteme mit moderneren und fortschrittlicheren Systemen zu verbinden, bei denen es am effektivsten auf Genauigkeit und Reichweite ankommt. Diese Veränderungen sollen den Herstellern helfen, der Marktpolitik in Bezug auf die Anpassung an Präzision und Wirtschaftlichkeit standzuhalten, sich jedoch gleichzeitig des Wettbewerbs im Hochtechnologiebereich bewusst zu sein.
Umwelt- und soziale Unternehmensverantwortung
Ökologische und soziale Verantwortung von Unternehmen stehen heute in allen Branchen im Vordergrund, da sie darauf abzielen, externe Effekte der Industrie zu reduzieren und gleichzeitig die Effizienz des Betriebssystems zu steigern. In diesem Zusammenhang setzen Produktionsstätten auf energiesparende Geräte und materialsparende Verfahren, wie beispielsweise Systeme mit geschlossenen Kreisläufen oder solche mit verbessertem Recycling. Darüber hinaus werden Solar- und Windkraftanlagen in die Anlagen integriert, um den Einsatz von abgestorbenen Pflanzen oder fossilen Brennstoffen zu minimieren. Der Einsatz ausgefeilter Überwachungssysteme hilft, den Energieverbrauch zu berechnen und Bereiche mit unzureichender Leistung zu identifizieren, um Anpassungen vorzunehmen. All diese Bemühungen gehen über die bloße Einhaltung internationaler Umweltvorschriften hinaus, sie ermöglichen auch langfristige Kostensenkungen und fördern bessere Geschäftspraktiken.
Herausforderungen für die Zukunft: Was sind die Prognosen?
Meiner Ansicht nach ist die Skalierung der Nutzung erneuerbarer Energien bei gleichzeitiger Gewährleistung ihrer Kosteneffizienz eines der größten Hindernisse. Darüber hinaus könnte die Integration fortschrittlicher Technologien in die bestehende Infrastruktur schwierig und kostspielig sein, um das Gleichgewicht aufrechtzuerhalten. Auch die Einhaltung gesetzlicher Vorschriften und die effiziente Planung von Änderungen in der Lieferkette könnten auf dem Weg zur Nachhaltigkeit eine Herausforderung darstellen.
Referenzquellen
- Laserschneider – Texas Inventionworks (ALT) – Eine Ressource der University of Texas, die Einblicke in Laserschneidtechnologien bietet.
- Laserschneider – Yale University – Ein Dokument der Yale University, in dem es um den Betrieb und die Sicherheit von Laserschneidern geht.
- LASERSCHNEIDEN: DER ULTIMATIVE LEITFADEN – fetlab.io – Ein umfassender Leitfaden zum Laserschneiden vom Rochester Institute of Technology.
- 3-Achsen-UV-Lasermarkierer – Benutzerhandbuch für die MD-U1000-Serie – Ein ausführliches Handbuch der Arizona State University zu Lasermarkiersystemen.