Acrylwerkstoff erklärt: Von der PMMA-Chemie bis zur Laserbearbeitung
Kurzübersicht
| Chemischer Name | Poly(methylmethacrylat) / PMMA |
| Signaldichte | 1.18 g/cm³ (~50 % leichter als Glas) |
| Lichtübertragung | 92 % des sichtbaren Lichts |
| Schlagfestigkeit | 10- bis 17-mal stärker als Standardglas |
| Wärmeableitung | 95 °C (203 °F) bei 0.46 MPa gemäß ASTM D648 |
| Brechungsindex | 1.49 bei 589.3 nm |
| UV-Beständigkeit | Vergilbt auch nach über 10 Jahren im Freien nicht (ASTM D4329). |
Acrylglas vereint optische Transparenz und mechanische Stabilität. Trotz seiner Lichtdurchlässigkeit von 92 % (besser als Floatglas) bei nur der Hälfte des Gewichts hat dieser Kunststoff in den letzten 80 Jahren Glas in Tausenden von kundenspezifischen industriellen, architektonischen und medizinischen Anwendungen ersetzt. Dennoch können viele Produktentwickler und Einkaufsteams nicht einmal genau sagen, was sie kaufen, wenn sie Acrylglas mit Acrylgewebe vergleichen, oder den Preisunterschied zwischen gegossenen und extrudierten Acrylglasplatten erläutern.
In diesem Artikel aus dem Leitfaden für das Management der Fertigung werden wir dieses beliebte Material von seiner Polymerchemie über die Verarbeitung bis hin zu praktischen CNC-Laserätz- und Bearbeitungsparametern aufschlüsseln, die Sie sofort in Ihre Produktentwicklung einbringen können.
Was ist Acrylmaterial?
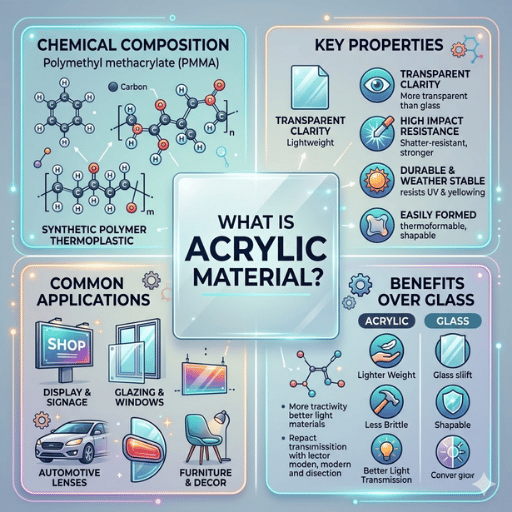
Acryl (CAS-Registrierungsnummer 9011-14-7) ist ein transparenter thermoplastischer Kunststoff, der aus dem synthetischen Polymer Polymethylmethacrylat (PMMA) gewonnen wird. PMMA gehört zur Familie der Acrylpolymere, die durch Polymerisation von Methylmethacrylat (MMA) hergestellt werden. Das Monomer Methylmethacrylat (MMA) wurde 1928 von dem in Deutschland geborenen Chemiker Otto Röhm erstmals synthetisiert und an Röhm & Haas verkauft, die das Produkt 1933 auf den Markt brachten.
PMMA hat die chemische Formel (C₅O₂H₈)n, wobei Methylmethacrylat-Monomereinheiten (Molekulargewicht 100.12 g/mol) durch radikalische Polymerisation zu langen Polymerketten verknüpft werden. Als Plattenmaterial ist der resultierende Kunststoff starr, glasartig und lässt 92 % des sichtbaren Lichts durch – was ihn zu einem der transparentesten Werkstoffe für technische Anwendungen macht.
Im Handel ist Acrylglas unter verschiedenen Markennamen wie Plexiglas (ursprünglich von Röhm), Perspex (Lucite International), Lucite (eine ehemalige Marke von DuPont ) und Acrylite (Evonik) erhältlich. Es handelt sich dabei stets um dasselbe chemische Polymer, dessen Zusammensetzung sich zwischen den Herstellern nicht unterscheidet.
Der Begriff „Acryl“ kann je nach Branche zwei unterschiedliche Materialien bezeichnen. „Acrylglas“ ist gleichbedeutend mit transparenten Platten aus PMMA. Es handelt sich um einen formstabilen, transparenten Thermoplast mit hoher Lichtdurchlässigkeit und Witterungsbeständigkeit, der für Schilder, Maschinenschutzvorrichtungen und Verglasungen verwendet wird. In einer völlig anderen Branche bezeichnet „Acryl“ Acrylfasern, ein textiles Material aus dem synthetischen Polymer Polyacrylnitril (PAN). Polyacrylnitril ist ein völlig anderes Polymer als PMMA und besitzt andere Eigenschaften. Es wird für Strickwaren, Acrylgewebe für Bekleidung und Acrylgarn für Bastelprojekte verwendet. In diesem Artikel wird Acryl als Polymethylmethacrylat (PMMA) bezeichnet.
Wie Acryl (PMMA) hergestellt wird
Die Herstellung von Acrylprodukten beginnt stets mit Methylmethacrylat-Monomer, das synthetisch aus Aceton und Methanol gewonnen wird. Anschließend werden durch zwei Polymerverpackungsprozesse zwei verschiedene Acrylqualitäten mit zwei sehr unterschiedlichen Eigenschaften hergestellt.
Zellgussverfahren
Beim Zellenguss (auch Plattenguss genannt) wird MMA-Monomer, vermischt mit einem Katalysator (einem Initiator wie B₂H₈), in eine Zelle gegossen, die aus zwei entspiegelten Glasscheiben besteht, die durch flexible Gummiringe getrennt sind. Die Zelle wird anschließend für mehrere Stunden bei 40–90 °C in einen Ofen gegeben, wo sie langsam zu PMMA mit Molekulargewichten zwischen 1,000,000 und 3,000,000 g/mol polymerisiert. Dieses Verfahren führt zu einem Produkt mit geringer Spannung pro Volumeneinheit, ohne innere Spannungen und mit hohem Molekulargewicht.
Extrusionsprozess
Beim Extrusionsverfahren werden vorpolymerisierte PMMA-Granulate in die industrielle Extrusionsanlage geleitet . Nach dem Schmelzen bei 220–250 °C werden sie durch eine Düse extrudiert, um ein neues, durchgehendes Plattenprodukt zu erzeugen. Dieses Verfahren ist zwar schneller und kostengünstiger, führt aber zu einem niedrigeren Molekulargewicht von etwa 100,000 g/mol und einem Rohprodukt mit Eigenspannungen.
In Werkstätten, die beide Arten von Acryl bearbeiten, stellt man schnell fest, dass gegossenes Acryl bei der CNC-Bearbeitung engere Toleranzen zulässt . Sein höheres Molekulargewicht verhindert Rissbildung in der bearbeiteten Oberfläche – die empfindlichen Oberflächenrisse, die durch mechanische Belastungen oder den Angriff von Lösungsmitteln auf ein beanspruchtes Blech entstehen.
📐 Technischer Hinweis
Das Molekulargewicht von gegossenem Acryl beträgt typischerweise 1–3 × 10⁶ g/mol, im Vergleich zu 0.5–1 × 10⁵ g/mol bei extrudiertem Acryl. Dieser 10- bis 30-fache Unterschied in der Kettenlänge wirkt sich direkt auf die Rissbeständigkeit bei der Bearbeitung aus. Wenn Sie sich bezüglich der Dimensionsstabilität Ihrer Teile oder der Herstellung von lösungsmittelversiegelten Bauteilen unsicher sind, fragen Sie nach gegossenem PMMA gemäß ASTM D788.
Die Unterschiede im Herstellungsprozess spielen auch bei der Acrylfaserproduktion eine Rolle. Platten oder Blöcke werden hier nicht verwendet, sondern in einem völlig separaten Verfahren hergestellt. Für Acrylfasern wird Polyacrylnitril – gelöst in einem Lösungsmittel – extrahiert und im Nass- oder Trockenspinnverfahren durch eine Spinndüse versponnen. Diese Verfahren sind unabhängig von Gießen und Extrudieren.
Acrylarten: Gegossen vs. Extrudiert

Die Wahl zwischen gegossenem und extrudiertem Blech beeinflusst die Verschleißkantenqualität und die Stückkosten. Die folgende Vergleichstabelle der messbaren Eigenschaften soll Ihnen bei Ihrer Entscheidung helfen.
| Eigenschaft | Gegossenes Acryl | Extrudiertes Acryl |
|---|---|---|
| Molekulargewicht | 1,000,000-3,000,000 g/mol | ~100,000 g/mol |
| Dickentoleranz | ± 10-15% | ± 5% |
| Chemische Resistenz | Überlegen (länger widerstandsfähig gegen Rissbildung) | Anfälliger für Lösungsmittelrisse |
| Laserschneidkante | Flammenpoliert, glasklar | Gut, kann aber an den Schnittkanten Blasen werfen. |
| Thermoformen | Vorhersehbare, minimale Schrumpfung | Kann aufgrund innerer Spannungen ungleichmäßig schrumpfen. |
| Farbtöne | Nahezu unbegrenzte Möglichkeiten (individuelle Tönung) | Standardbereich |
| Preis (4×8 Fuß, 6 mm klar) | $ 80-130 USD | $ 50-80 USD |
| Am besten geeignet für | Displays, optische Bauteile, Laserschneiden | Beschilderung, Bilderrahmen, Massenproduktion |
Andere, technisch ausgefeiltere Acrylglassorten wurden für spezielle Anwendungen und mechanische Eigenschaften entwickelt, wie zum Beispiel schlagzähmodifiziertes PMMA – erhöhte Schlagfestigkeit für Maschinenschutzvorrichtungen – und standortspezifische Eigenschaften wie UV-filterndes Acrylglas – blockiert bestimmte Wellenlängen für Vitrinenanwendungen in Museen –, blendfreie Folien – definiert durch eine chemische Oberflächenätzung – und Spiegelacrylglas – einseitig metallisierte Beschichtung.
Der häufigste Fehler bei der Materialbestellung: extrudiertes Acrylglas für eine lasergeätzte Auszeichnung oder Trophäe. Gegossenes Acrylglas erzeugt ein übermäßig helles, mattiertes Weiß. Extrudiertes Acrylglas hingegen ergibt beim Gravieren eine gräulich-transparente Oberfläche mit geringem Kontrast. Verwenden Sie daher für jedes Lasergravurprojekt , bei dem die Optik wichtig ist, immer gegossenes Acrylglas.
Wichtigste Eigenschaften von Acrylmaterial
Acryl bietet eine Reihe optischer, mechanischer Verschleiß- und Witterungsbeständigkeitseigenschaften. Hier sind die Kennzahlen, die die Materialauswahl beeinflussen.
| Eigenschaft | Wert | Testmethode |
|---|---|---|
| Lichtübertragung | 92 % (sichtbares Spektrum) | ASTM D1003 |
| Zugfestigkeit | 55–76 MPa (8,000–11,000 psi) | ASTM D638 |
| Biegefestigkeit | 83-117 MPa | ASTM D790 |
| Izod-Schlagzähigkeit (gekerbt) | 0.3-0.5 ft-lb/in | ASTM D256 |
| Härte | Rockwell M80-M100 | ASTM D785 |
| Glasübergang (Tg) | 105°C (221°F) | ASTM D3418 |
| Wärmeablenkung (HDT) | 95 °C (203 °F) bei 0.46 MPa | ASTM D648 |
| Signaldichte | 1.18 g / cm³ | ASTM D792 |
| Wasseraufnahme (24h) | 0.3-0.4 % | ASTM D570 |
Die Klassifizierung der chemischen Beständigkeit mag auf den ersten Blick vorhersehbar erscheinen. SPMMA ist beständig gegen verdünnte Säuren, Laugen und aliphatische Kohlenwasserstoffe in Ölen und Kohlenwasserstoffen, während es gegenüber Ketonen (Aceton trennt sich bei Kontakt ab), chlorierten Kohlenwasserstoffen (Methylenchlorid, Chloroform) und aromatischen Lösungsmitteln (Toluol, Xylol) angreifbar ist. Diese Schwäche ist besonders nützlich: Methylenchlorid oder sogar einige Lösungsmittelkleber – wie Weld-On #3 – nutzen diese Eigenschaft aus und verbinden Acryl dauerhaft mit Acryl.
Die Witterungsbeständigkeit ist der Bereich, in dem Acrylglas andere Kunststoffe deutlich abhebt. Es trübt sich auch nach zehn oder mehr Jahren direkter Sonneneinstrahlung nicht ein und verfärbt sich nicht, wie beschleunigte Tests nach ASTM D4329 gezeigt haben. Im Vergleich dazu vergilbt Polycarbonat innerhalb von fünf Jahren, wenn es nicht beidseitig mit UV-Schutzmaterial beschichtet ist.
Beachten Sie bitte die einzige zu beachtende Eigenschaft: Polymethylmethacrylat entzündet sich leicht bei etwa 460 °C. Bei Bränden ist mit heftiger Selbstentzündung zu rechnen. Für die Einhaltung der Flammschutzbestimmungen muss Acrylglas mit einem Flammschutzmittel versehen sein.
✔ Vorteile
- 92 % optische Klarheit – klarer als Glas (90 %)
- Halbes Gewicht von Glas bei gleicher Dicke
- 10- bis 17-mal höhere Schlagfestigkeit als Standardglas
- Über 10 Jahre UV-Beständigkeit ohne Vergilbung
- Einfache Fertigung: Laserschneiden, CNC-Fräsen, Thermoformen
- Recycelbar – kann wieder in MMA-Monomer depolymerisiert werden.
- BPA-frei (im Gegensatz zu Polycarbonat)
⚠ Einschränkungen
- Geringere Abriebfestigkeit als Glas (verkratzt leichter)
- Entzündlich — brennt heftig bei ~460°C
- Angegriffen von Aceton, Chloroform, MEK und aromatischen Lösungsmitteln
- Maximale Dauerbetriebstemperatur nur 80 °C
- Sprödes Versagensverhalten – Risse statt plastischer Verformung
- Kerbempfindlich – Spannungskonzentrationen führen zur Rissausbreitung
Oberflächenkratzer sind die häufigste Beanstandung. Daten von Glasherstellern zeigen, dass rund 60 % der Gewährleistungsansprüche für Acrylglas auf unsachgemäße Reinigung zurückzuführen sind – Papiertücher und ammoniakhaltige Glasreiniger beschädigen PMMA-Oberflächen. Verwenden Sie stattdessen ein Mikrofasertuch mit milder Seifenlauge oder ein spezielles Kunststoffpoliermittel.
Acrylglas vs. Glas vs. Polycarbonat
Bei der Auswahl eines transparenten Materials für Gehäuse, Verglasungen oder Displays beschränken sich Ingenieure in der Regel auf drei Kandidaten. Hier finden Sie einen direkten Vergleich ihrer Eigenschaften, die für die meisten Kaufentscheidungen relevant sind.
| Eigenschaft | Acryl (PMMA) | Natron-Kalk-Glas | Polycarbonat (PC) |
|---|---|---|---|
| Lichtübertragung | 92% | 90% | 88% |
| Schlagfestigkeit (gegenüber Glas) | 10-17 × | 1× (Basislinie) | ~250× |
| Gewicht (im Vergleich zu Glas) | ~50 % leichter | Baseline | ~50 % leichter |
| Kratzfestigkeit | Mittelmäßig (kann verbessert werden) | Hohe (Mineralhärte) | Niedrig (verkratzt leicht) |
| Max. Betriebstemperatur | 80°C | 250°C+ | 120°C |
| UV-Beständigkeit | Ausgezeichnet (inhärent) | Ausgezeichnet | Mangelhaft (vergilbt ohne Beschichtung) |
| Laserschneiden | Ausgezeichnet (CO2-Laser) | Nicht realisierbar | Schlecht (verfärbt, giftige Dämpfe) |
Die Wahl des richtigen Materials ist unkompliziert, sobald man die Grenzen des Designs kennt. Acrylglas ist optisch überlegen und lässt sich mit Laserschneidern bearbeiten – es ist das einzige der drei Materialien, mit dem sich flammpolierte Kanten mit einem CO₂-Laserschneider erzielen lassen. Polycarbonat ist ideal, wenn hohe Stoßfestigkeit gefordert ist (z. B. ballistische Verglasungen, Maschinenschutzvorrichtungen in stark beanspruchten Bereichen). Glas ist die einzige Alternative, wenn Kratzer, extreme Temperaturen oder der Kontakt mit Lösungsmitteln Kunststoffe ausschließen.
Für transparente Gehäuse gilt folgende Materialauswahl: Bei zu erwartenden Stoßbelastungen über ca. 10 Joule empfiehlt sich Polycarbonat. Steht die optische Qualität von Display-, Schilder- oder Maschinenverglasungen im Vordergrund, ist Acrylglas die richtige Wahl. Ist ein Betrieb bei hohen Temperaturen über 120 °C erforderlich oder schließt der Kontakt mit Chemikalien Kunststoffe aus, empfiehlt sich hochwertigstes Glas (Floatglas, gehärtetes oder chemisch vorgespanntes Glas) oder Quarzglas. Die Kosten spielen eine untergeordnete Rolle – die in der Tabelle aufgeführten Kunststoffe sind im Vergleich zu den üblicherweise verwendeten Materialien (Nylon, Polyester und PVC) für nicht-transparente Konstruktionen teuer.
Acrylbearbeitung: Laserschneiden, Gravieren und CNC-Bearbeitung
Acryl ist äußerst verarbeitungsfreundlich. Es lässt sich gut mit Laserschneidern bedrucken, Rotationsgravur erzeugt interessante Effekte, CNC-Fräsen funktioniert ebenso gut wie Thermoformen. Die größten Herausforderungen für eine gute Lasergravur sind Füllmasse und Werkstückverunreinigungen. Die folgenden Angaben basieren auf vier Jahren Praxistests in der Produktion sowie auf veröffentlichten Daten von Maschinenherstellern.
Laserschneiden von Acryl
Acryl ist einer der am besten zu verarbeitenden Kunststoffe. Es eignet sich hervorragend für Laserschneiden, Lasergravieren, CNC-Fräsen, Thermoformen und Kleben. Die unten aufgeführten Verarbeitungsparameter basieren auf Praxistests und veröffentlichten Daten der Maschinenhersteller.
| Blechdicke | Laserleistung | Schneidgeschwindigkeit |
|---|---|---|
| 3mm | 30-60 W | 37-60 mm / s |
| 5mm | 40-80 W | 25-40 mm / s |
| 6mm | 60-80 W | 20-35 mm / s |
| 10mm | 80+ W | 10-20 mm / s |
| 20mm | 150+ W | 5-8 mm / s |
CO₂-Laser mit einer Wellenlänge von 10.6 μm sind das Standardwerkzeug zum Laserschneiden von Acryl. Diese Wellenlänge wird von den Molekülbindungen des Polymethylmethacrylats (PMMA) im Material gut absorbiert, wodurch eine saubere, verdampfte Schnittkante mit minimaler Wärmeeinflusszone entsteht. Bei Verwendung eines Faserlasers (Wellenlänge 1.06 μm) durchdringt der Laserstrahl transparentes Acryl problemlos und kann das Material daher nicht schneiden.
Gegossene Acrylglasplatten erzeugen direkt nach dem Laserschneiden glasartige, flammpolierte Schnittkanten; Nachbearbeitungsprozesse sind nicht erforderlich. Extrudierte Acrylglasplatten können aufgrund von inneren Spannungen beim Laserschneiden an den Schnittkanten mitunter Mikrobläschen bilden. Verwenden Sie daher Niederdruck-Luftunterstützung – zu hoher Luftdruck stört den Laserverdampfungsprozess und führt zu einer mattierten, rauen Schnittkante.
Lasergravur von Acryl
Das Schneiden von 5 mm dickem Acrylglas mit einem 80-W-CO₂-Laser und einer Schnittgeschwindigkeit von 15 mm/s optimiert den Prozess, wie der abgebildete Rohschnitt zeigt. Viele Faktoren beeinflussen das Ergebnis: Eine höhere Lasergeschwindigkeit führt zu einem Nachgussring an der Kante; eine niedrigere Geschwindigkeit erzeugt Hitze im Werkstück und kann das Material sogar entzünden. Jede Maschine ist anders: Typische CO₂-Lasersysteme unterscheiden sich in Strahlqualität, Brennweite und tatsächlich abgegebener Leistung.
Die Lasergravur kann mit demselben CO2-Laser durchgeführt werden, indem die Leistung verringert und die Geschwindigkeit erhöht wird. Zwei grundlegende Methoden können angewendet werden:
Beim Rastergravieren fährt der Laserkopf mehrmals entlang derselben Linien über das Werkstück. Die seitliche Bewegung des Lasers wird als Auflösung bezeichnet. Dabei wird schnell Oberflächenmaterial abgetragen, wodurch eine matte Oberfläche entsteht. Typische Bearbeitungsparameter für Acrylglas: 300–500 mm/s, 10–15 W, 300–600 dpi. Gegossenes Acrylglas ergibt eine kontrastreiche, hellweiße Mattierung. Extrudiertes Acrylglas hingegen graviert mit einer klaren, transparenten Mattierung und geringem Kontrast und ist daher für dekorative Arbeiten nicht geeignet.
Das gleiche Verfahren zum Gravieren wird als Rückseitengravur bezeichnet. Dabei wird die Rückseite der transparenten Acrylplatte graviert und die Gravur anschließend mit Farbe oder LED-Beleuchtung gefüllt. Dadurch wirkt das Design, als sei es in das Werkstück eingebettet und nicht nur oberflächlich aufgetragen. Die Rückseitengravur wird zur Herstellung von beleuchteten Werbetafeln und Ladeneinrichtungen in großen Stückzahlen eingesetzt.
CNC-Bearbeitung von Acryl
Beim CNC-Fräsen von Acryl müssen Werkzeuge und Einstellungen verwendet werden, die das erste Fehlerrisiko – das Schmelzen – verhindern. Da Acryl im Gegensatz zu Metallen keine scharfen Schneidkanten besitzt, die Späne erzeugen könnten, schmelzen diese, wenn sie nicht abgeführt werden können, und verschweißen sich mit dem Fräser.
| Parameter | Empfohlener Wert |
|---|---|
| Schaftfräsertyp | Einschneidige O-Spirale aus Hartmetall |
| Spulengeschwindigkeit | 18,000 U/min (6 mm O-Nut) |
| Vorschubgeschwindigkeit | 2,700 mm/min (Spanbelastung ~0.15 mm/Zahn) |
| Tiefe pro Durchgang | 1-2 mm (flache Durchgänge reduzieren die Wärmeentwicklung) |
| Kühlmittel | Nur Druckluftstrahl |
Verwenden Sie niemals wasserbasierte Kühlflüssigkeit für CNC-gefrästes Acryl. Der Temperaturschock durch den intermittierenden Wasserkontakt verursacht Mikrorisse: winzige Oberflächenrisse, die unter Umständen erst nach Tagen sichtbar werden, während sich die Restspannungen im Acryl verteilen. Verwenden Sie Druckluft oder einen leichten Sprühnebel Isopropylalkohol, um den Schnitt sauber zu halten, ohne ihn einem Temperaturschock auszusetzen. Standard -Lasermarkierungsmaschinen für Kunststoff können bei größeren Stückzahlen eine Alternative zur mechanischen Gravur darstellen.
Thermoformen und Verbinden
Acrylglas erweicht bei seiner Glasübergangstemperatur von 105 °C und ist ab etwa 160–190 °C formbar. In diesem Temperaturbereich lassen sich Platten vakuumformen, pressformen oder durch Biegen in Gehäuse und Kurven bringen. Während extrudiertes Acrylglas unvorhersehbare Verformungen aufweisen kann, lässt sich gegossenes Acrylglas durch Thermoformen besser berechenbar verformen und weist weniger Schrumpfung und Verzug auf.
Lösungsmittelverschweißungen mit Methylenchlorid oder Weld-On #3 erreichen annähernd die ursprüngliche Festigkeit, indem die Fügeflächen mit dem Lösungsmittel angelöst und dieses anschließend verdunstet wird. Beim erneuten Verhaken der Polymerketten entsteht eine sehr hochfeste Verbindung. Vermeiden Sie Cyanacrylate (Sekundenkleber) – deren Verbindungen sind schwach und trüb und können das umgebende Acrylglas beschädigen.
📐 Technischer Hinweis
Um Kantenrisse beim Laserschneiden von Blechen über 10 mm Dicke zu vermeiden, reduzieren Sie die Schnittgeschwindigkeit um 40 % und erhöhen Sie den Luftdruck auf 0.3–0.5 bar. Kantenrisse entstehen durch thermische Spannungen, wenn die Wärmeeinflusszone dicker als 0.5 mm ist. Versuchen Sie bei dickeren Blechen mehrere Durchgänge mit geringerer Laserleistung anstelle eines einzelnen Schnitts mit hoher Leistung – eine hohe Laserleistung kann 24–48 Tage später zu sichtbaren Kantenrissen führen.
Häufige Anwendungsgebiete von Acrylmaterialien
Weltweit erreichte der PMMA-Markt im Jahr 2025 ein geschätztes Volumen von 5.7 Milliarden US-Dollar. Laut Precedence Research wird ein jährliches Wachstum von etwa 5.5 % bis 2035 prognostiziert, angeführt von vier wichtigen globalen Anwendungsbereichen.
Anwendungen für Beschilderungen und Displays stellten 2025 den größten Anwendungsbereich für Acrylglasplatten dar. Beleuchtete Schilder wie Profilbuchstaben, Verkaufsdisplays und Vitrinen im Einzelhandel erfordern die Lichtdurchlässigkeit, Verarbeitbarkeit und Witterungsbeständigkeit von PMMA. Extrudiertes Acrylglas wird aufgrund seiner Kostenvorteile und der gleichbleibenden Plattendickentoleranzen häufiger für Beschilderungen verwendet.
Anwendungsbereiche in Architektur und Bauwesen sind unter anderem Oberlichter und Gewächshausverglasungen, Lärmschutzwände und Fassadenverkleidungen, Innenwände und Vordächer. Die um 50 % geringere Traglast reduziert die Kosten für die Rahmenkonstruktion erheblich, und die fehlende zeitabhängige Degradation des Polycarbonats verhindert das Vergilben der Acryl-Oberlichter.
Medizinische und zahnmedizinische Anwendungen hängen von der Gewebeverträglichkeit von PMMA ab. So ist beispielsweise PMMA-Knochenzement (gemäß der MNA-Klassifizierung ASTM F451 ) der aktuelle Standard für orthopädische Gelenkersatzimplantate. Zahnkronen und -brücken, Prothesenbasen und kieferorthopädische Retainer werden ebenso aus PMMA geformt wie Intraokularlinsen, die bei Kataraktoperationen eingesetzt werden.
PMMA wird für Automobil- und Industrieteile wie Rücklichtgläser, Instrumententafelabdeckungen, Maschinenschutzvorrichtungen und Sichtfenster für Anlagen verwendet. Mit dem Wachstum des Marktes für Elektrofahrzeuge werden vermehrt PMMA-Platten für den kommerziellen Einsatz gefordert, um das Gewicht zu reduzieren (der Ersatz von Glas durch Acrylglas – eine Gewichtsersparnis von 50 % pro Platte – führt direkt zu einer größeren Reichweite).
Acrylfasern (Polyacrylnitril/PAN), die in Kunststoffen nicht mit PMMA identisch sind, werden in der Textilindustrie als Wollersatz für Pullover, Strickwaren, Teppiche und Polsterstoffe eingesetzt. Modacryl – eine modifizierte Acrylfaser mit 35–85 % Acrylnitril – bietet Flammschutz für Schutzanwendungen wie Bekleidung. Obwohl es sich um eine andere Anwendung handelt, werden 90 % der kommerziellen Kohlenstofffasern aus PAN-basierten Acrylvorprodukten hergestellt. Die Faserproduktion ist somit zentral für die Nachfrage nach Acrylharzen für die Luft- und Raumfahrt sowie andere Hochleistungsverbundwerkstoffe. Traditionelle synthetische Alternativen für Funktionsanwendungen sind Wolle für Oberbekleidung und Baumwolle für Khaki, während synthetische Fasern wie Nylon und Polyester im allgemeinen Bekleidungsmarkt mit Acrylgarn konkurrieren. Natürliche Faseralternativen wie Wolle und Baumwolle bedienen unterschiedliche Anwendungsbereiche in der Textilindustrie.
Häufig gestellte Fragen
F: Ist Acryl dasselbe wie Kunststoff?
Antwort anzeigen
F: Ist Acrylglas dasselbe wie Plexiglas?
Antwort anzeigen
F: Worin besteht der Unterschied zwischen gegossenem und extrudiertem Acrylglas?
Antwort anzeigen
F: Kann man Acrylglas mit einem Laser schneiden?
Antwort anzeigen
F: Ist Acryl giftig?
Antwort anzeigen
13
Acryl-PMMA-Vollmaterial gilt als ungiftig und ist gemäß 21 CFR 177.1010 von der FDA für den Kontakt mit Lebensmitteln zugelassen. Obwohl es kein BPA (Bisphenol A) enthält, können Dämpfe von unpolymerisiertem MMA-Monomer Hautreizungen und Reizungen der oberen Atemwege verursachen. Der Konstrukteur stellt daher sicher, dass während des Laserschneidprozesses eine ausreichende Rauchabsaugung gewährleistet ist. Jahrzehntelange medizinische Anwendung bestätigen die Sicherheit des Produkts – für die Verwendung als Knochenzement, Zahnprothesen und Intraokularlinsen liegen umfangreiche Sicherheitsdaten vor.
F: Acrylglas oder Polycarbonat – was ist besser?
Antwort anzeigen
F: Vergilbt Acryl mit der Zeit?
Antwort anzeigen
F: Kann Acryl recycelt werden?
Antwort anzeigen
Haben Sie Zugang zu Laserschneidern, CNC-Maschinen oder Lasermarkierungsanlagen für die Acrylbearbeitung?
Über diese Analyse
Dieser Artikel wurde vom UDTECH-Ingenieurteam verfasst, das Acrylglasfabriken und -werkstätten in über 40 Ländern weltweit mit Lasermarkierungs- , Laserreinigungs- und CNC-Bearbeitungsanlagen beliefert. Die genannten Prozesseinstellungen wurden an unseren CO₂-Lasermaschinen getestet und mit Datenblättern anderer Hersteller ähnlicher Modelle verglichen. Bei der Angabe von Eigenschaften wird die ASTM-Prüfnummer genannt, sodass Sie die offiziellen Spezifikationen selbst einsehen können.
Referenzen & Quellen
- Poly(methylmethacrylat) – Materialübersicht - Wikipedia
- ASTM D788 — Standard-Spezifikation für PMMA-Form- und Extrusionsmaterialien — ASTM International
- ASTM D4329 — Fluoreszierende UV-Bestrahlung von Kunststoffen — ASTM International
- ASTM F451 — Standard-Spezifikation für Acryl-Knochenzement — ASTM International
- Marktgröße für Polymethylmethacrylat (PMMA) 2025-2035 — Präzedenzforschung
- PMMA-Materialeigenschaften-Datenbank — MakeItFrom.com
Ähnliche Artikel
- Lasergravurmaschine auf Holz — Wie sich Lasergravurparameter auf verschiedene Materialien übertragen lassen
- Extrusionslinie für technische Kunststoffe — Industrielle Extrusionsanlagen für technische Kunststoffe einschließlich PMMA
- Laser-Baumschneidemaschine — Hochleistungs-CO2-Laserschneidanlagen für dicke Materialien
- Extruder für recycelten Kunststoff — Ausrüstung zur Verarbeitung von recyceltem PMMA und anderen Thermoplasten
- Anleitung für Kunststoffrohrherstellungsmaschinen Grundlagen der Kunststoffverarbeitung und Produktionsanlagen