Doppelschnecken-Extruder-Leitfaden: Funktionsprinzip, Typen und Auswahlkriterien
Kurzübersicht
| Schraubenkonfiguration | Gleichläufig oder gegenläufig |
| Typisches L/D-Verhältnis | ³2:1 – 52:1 (bis zu 68:1) |
| Schraubendurchmesserbereich | 20 mm – 200+ mm |
| Durchsatzbereich | 5 - 8,000 kg / h |
| Max× Schraubendrehzahl (gleichlaufend) | Bis zu 1,200 RPM |
| Gemeinsame Materialien | PP, PE, PA, PVC, PET, ABS, TPU |
Doppelschneckenextruder nutzen zwei ineinandergreifende Schnecken, die sich in einem beheizten Zylinder drehen. Sie dienen dem Mischen, Erhitzen und Formen von Rohmaterialien zu Fertigteilen oder Granulat. Weltweit werden sie am häufigsten in Polymer-Compoundieranlagen, kontinuierlichen Produktionsanlagen für die Pharmaindustrie, Tierfutteranlagen und Kunststoffrecyclinganlagen eingesetzt. Der globale Markt für Doppelschneckenextruder hatte 2025 ein Volumen von rund 1.52 Milliarden US-Dollar und wird voraussichtlich bis 2033 mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 5 % wachsen. Grundlage hierfür ist die Nachfrage nach hochwertigen Compounds und effizienten Recyclingverfahren.
Dieser Artikel erklärt Ihnen die Funktionsweise der einzelnen Komponenten, vergleicht alle vier Arten von Doppelschneckenextrudern direkt miteinander und bietet Ihnen eine Grundlage, um den für Ihre Prozessanforderungen passenden Typ zu ermitteln. Alle unten aufgeführten Spezifikationen und Kostenangaben stammen aus veröffentlichten Branchenquellen, sodass Sie Angebote und Spezifikationen anhand konkreter finanzieller Daten und nicht anhand von Marketingbroschüren vergleichen können.
Funktionsweise eines Doppelschneckenextruders
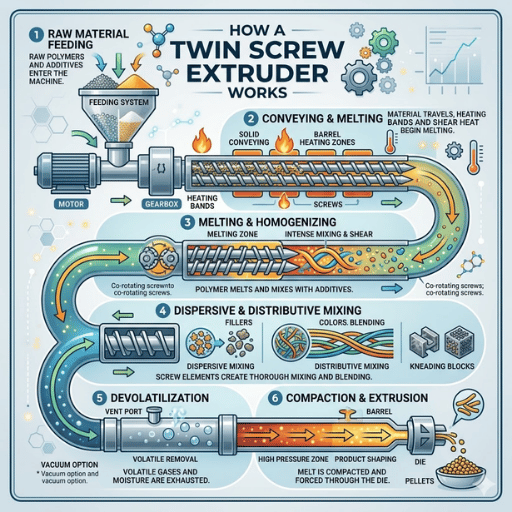
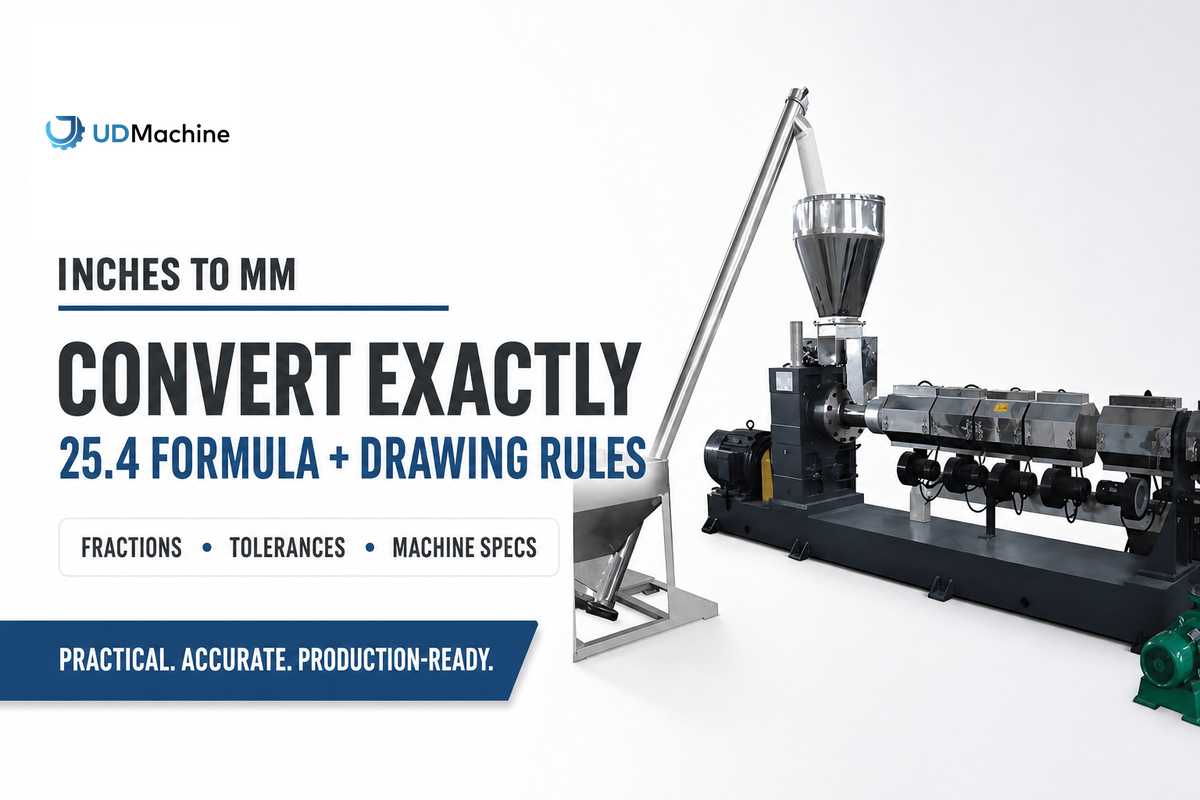
Der Doppelschneckenextruder verfügt über zwei konzentrisch in einem segmentierten Zylinder angeordnete Schnecken (siehe Abbildung). Die beiden Schnecken sind so konstruiert, dass sie ineinandergreifen, d. h. ihre Schneckenwindungen verschachteln sich, da sie sich in gleicher Richtung drehen. Durch das Ineinandergreifen wird eine Selbstreinigungswirkung erzielt, die gleichzeitig den Materialtransport verbessert, die Scherkräfteverteilung entlang des Zylinders optimiert und die Durchmischung verstärkt.
Im Inneren des segmentierten Zylinders befinden sich 6 bis 12 unabhängig voneinander geregelte Temperaturzonen, die entlang seiner Länge angeordnet sind. Unabhängig gesteuerte Kühl- oder Heizkreisläufe regeln die Flüssigkeitstemperatur, um die Schmelztemperatur innerhalb von ±2 °C des Sollwerts zu halten. Das Rohmaterial wird über einen Einfülltrichter zugeführt, durchläuft verschiedene Abschnitte und wird schließlich durch eine Düse ausgestoßen, um zu Pellets oder Bauteilen unterschiedlicher Formen und Größen geformt zu werden.
📐 Technischer Hinweis
Der Extrusionsprozess durchläuft fünf Zonen: Zuführzone (Feststofftransport bei 40–80 °C) → Schmelzzone (Plastifizierung durch Scherung und Zylinderwärme) → Mischzone (Knetblöcke sorgen für distributive und dispersive Mischung) → Entgasungszone (atmosphärische oder Vakuumentlüftung entfernt Feuchtigkeit und flüchtige Bestandteile) → Dosierzone (Druckaufbau für den Düsenaustritt). Lage, Ausführung und Tiefe dieser Zonenabschnitte lassen sich durch die Anordnung der einzelnen Schneckenelemente entlang der Extruderschneckenwelle anpassen.
Hinter dem Schneckenbereich befinden sich das Getriebe und der Antrieb. Moderne, gleichlaufende Doppelschneckenextruder erreichen typischerweise 30 % höhere Drehmomentwerte als ältere Modelle und erzielen laut Angaben der SPE Extrusion Division Drehmomentdichten von 18 Nm/cm³ . Berücksichtigen Sie das Drehmoment bei der Motordimensionierung mithilfe der Formel Drehmoment = 9,550 × kW ÷ U/min. Ein 150-kW-Motor mit 600 U/min liefert demnach etwa 2,388 Nm pro Welle.
Vergleich von 4 Arten von Doppelschneckenextrudern
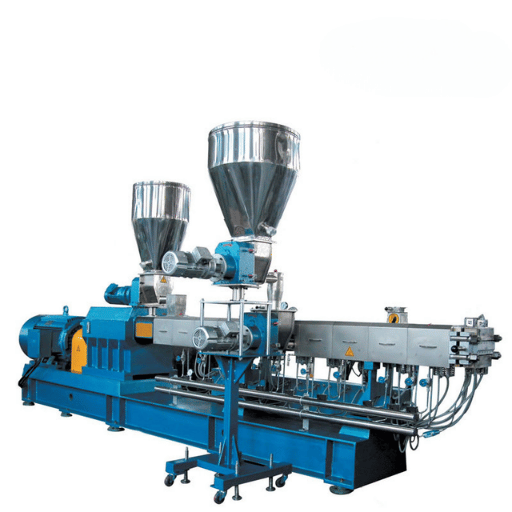
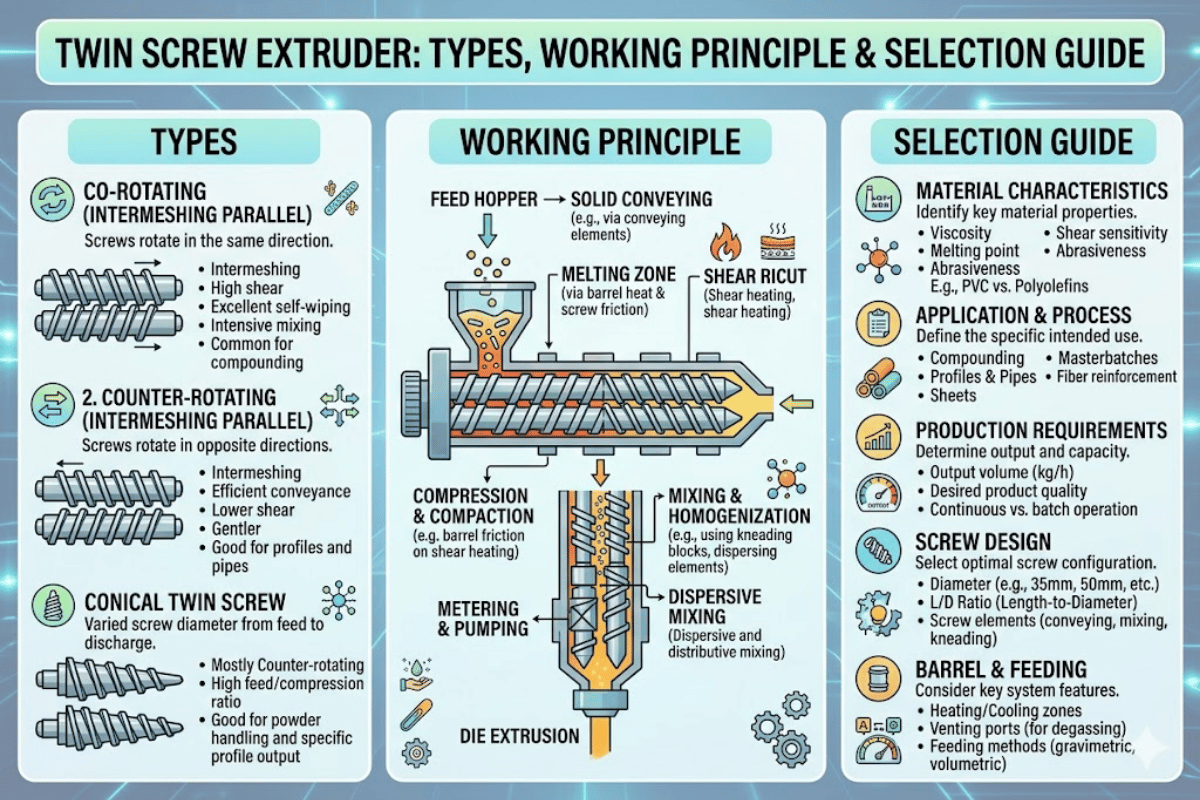
Es gibt vier Arten von Doppelschneckenextrudern, die sich in der Drehrichtung der Schnecke (gleichlaufend oder gegenläufig) und der Zylinderform (parallel oder konisch) unterscheiden: Jede ist auf unterschiedliche Durchsatz- und Prozessanforderungen ausgerichtet.
| Typ | Schneckendrehzahl | L/D-Bereich | Am besten geeignet für |
|---|---|---|---|
| Mitrotierende Parallele | 300 - 1,200 RPM | 32:1 - 68:1 | Polymercompoundierung, Masterbatch, Lebensmittelextrusion |
| Gegenläufige Parallele | 30 - 60 RPM | 10:1 - 25:1 | PVC-Kalandern, Mischen mit geringer Scherung |
| Gleichläufige Kegel | 200 - 600 RPM | Tapered | Forschung im Labormaßstab, Versuche in kleinen Chargen |
| Gegenläufige Kegel | 10 - 50 RPM | Tapered | PVC-Rohr- und Profilextrusion, starre Platten |
In einem gleichlaufenden Doppelschneckenextruder drehen sich die Schnecken in die gleiche Richtung. Ein durch die ineinandergreifenden Schneckenwindungen gebildeter offener Kanal beschreibt eine Achterform und sorgt so für eine gute Durchmischung und gleichmäßige Verweilzeit. Die gleichlaufende Konfiguration eignet sich für die Verarbeitung eines breiten Spektrums thermoplastischer Polymere und ist die mit Abstand am häufigsten weltweit eingesetzte Doppelschneckenkonfiguration für die meisten thermoplastischen Compoundierprozesse.
Bei gegenläufigen Konstruktionen drehen sich die Schnecken in entgegengesetzte Richtungen. Beim Eingriff der Schneckenflügel entsteht durch den Druck der Schneckenflügel gegeneinander ein Kalandriereffekt bei niedriger Drehzahl, der sich gut für PVC und andere wärmeempfindliche Materialien eignet. Doppelschneckenextruder sind äußerst vielseitige Maschinen und daher für diverse Anwendungen geeignet, die eine präzise Prozesssteuerung erfordern. Doppelschneckenextruder mit konischen Zylindern verjüngen sich von einem größeren Einlaufdurchmesser zu einem kleineren Auslaufdurchmesser und bauen so auf natürliche Weise Druck auf, ohne dass separate Schmelzepumpen benötigt werden.
Ein häufiges Beispiel für eine Fehlentscheidung ist die Verwendung einer gleichlaufenden Parallelschneckenmaschine für Hart-PVC-Profile. PVC hat ein relativ kleines Verarbeitungsfenster (165–185 °C) und zersetzt sich schnell unter hoher Scherung. Gegenläufige, konische Doppelschneckenextruder gewährleisten ausreichend niedrige Scherraten bei gleichzeitig ausreichendem Druck für die Profildüsen.
Doppelschneckenextruder vs. Einschneckenextruder
Ob man einen Doppelschnecken- oder Einschneckenextruder verwendet, hängt ganz davon ab, was mit dem Material gemacht werden soll. Einschneckenextruder fördern und schmelzen sehr effizient in nur einem Durchgang, während Doppelschneckenextruder eine außergewöhnliche Mischleistung bieten.<sup>9,10</sup>
| Parameter | Doppelschraube | Einzelne Schraube |
|---|---|---|
| Mischfähigkeit | Verteilend + dispersiv; verarbeitet Füllstoffe bis zu 80 % | Vorwiegend distributiv; Füllstoffanteil auf ca. 40 % begrenzt |
| Durchsatz | 30 – 4,000 kg/h (parallel gleichlaufend) | 50 – 1,500 kg/h typisch |
| Kapitalkosten | 1.5- bis 3-mal höher | Unterer Einstiegspunkt |
| Schraubenkonfiguration | Modular; Schraubenelemente je nach Rezept neu angeordnet | Feststehend; einteilige Schraubenkonstruktion |
| Selbstreinigend | Ja (ineinandergreifende Designs) | Nein; erfordert manuelle Reinigung |
| Beste Anwendung | Compoundierung, reaktive Extrusion, Recycling | Einfaches Schmelzen, Rohrextrusion, Folienblasen |
Wenn Ihr Prozess auf das Schmelzen und Formen eines einzigen Polymers beschränkt ist und keine Füllstoffe hinzugefügt werden, kann ein Einschneckenextruder eine kostengünstigere Methode sein, um dasselbe Endergebnis zu erzielen. Ein Doppelschneckenextruder ist empfehlenswert, wenn mehrere Harze gemischt oder Füllstoffe von 30 % oder mehr hinzugefügt werden sollen oder wenn reaktive Formulierungen verwendet werden, die eine präzise Steuerung der Verweilzeit erfordern.
Wichtigste Anwendungsgebiete für die Doppelschneckenextrusion
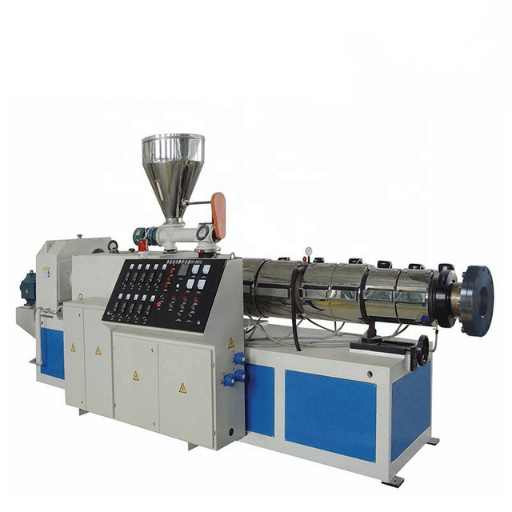
Doppelschneckenextruder werden in Branchen eingesetzt, in denen die Produktqualität den Gewinn beeinflusst; kontinuierliches Arbeiten, präzise Temperaturregelung und genaue Produktqualitätssicherung sind hierfür unerlässlich. Die wichtigsten Anwendungsbereiche sind:
| Anwendung | Durchsatzbereich | Schlüsselanforderung |
|---|---|---|
| Polymercompoundierung | 200 - 4,000 kg / h | Hohes Drehmoment für gefüllte Systeme |
| Masterbatch / Farbkonzentrat | 150 - 2,000 kg / h | Gleichmäßigkeit der Pigmentdispersion |
| Extrusion von Tierfutter und Snacks | 100 - 1,200 kg / h | Stärkeverkleisterung, Feuchtigkeitskontrolle |
| Pharmazeutische (HME) | 1 - 50 kg / h | GMP, Verweilzeitkontrolle |
| Kunststoffrecycling | 300 - 3,000 kg / h | Entgasung, Kontaminationstoleranz |
| Draht- und Kabelverklebung | 200 - 1,500 kg / h | Flammschutzmitteldispersion |
| Rohr- und Profilextrusion | 50 - 500 kg / h | Dimensionsstabilität, niedrige Scherung (PVC) |
Im Bereich der Kunststoffcompoundiermaschinen sind gleichlaufende Parallelschneckenmaschinen weit verbreitet, da sie extrem hohe Füllstoffbeladungen von 60-80 % für Calciumcarbonat und 30-50 % für Glasfasern verarbeiten können, was mit Einschneckenkonstruktionen nicht möglich ist; in der Lebensmittelindustrie wird die Doppelschneckenextrusion zur Ablösung des Chargenkochens für Snackpellets und Tiernahrung eingesetzt, da die kontinuierliche Verarbeitung eine gleichbleibende Qualität gewährleistet und gleichzeitig den Energieverbrauch gegenüber Chargensystemen um 20-35 % reduziert.
Die Heißschmelzextrusion in der Pharmaindustrie zählt zu den am schnellsten wachsenden Bereichen. Ein kürzlich in AAPS PharmSciTech veröffentlichter Übersichtsartikel bietet eine gute Referenz für die Anwendung des Doppelschneckenextruders als kontinuierlicher Mischer zur Herstellung amorpher Feststoffdispersionen. Dadurch lässt sich die Bioverfügbarkeit schwerlöslicher Arzneistoffe auf die gewünschten Werte verbessern. Extrudermodelle im Labormaßstab mit einem Durchsatz bis zu 0.4 kg ermöglichen es Forschungs- und Entwicklungsteams, die Formulierung vor der Serienproduktion zu testen.
Für das Recycling wird die Doppelschneckenextrusion zur Verarbeitung von Post-Consumer-Kunststoffen mit gemischten Polymeren, hohem Feuchtigkeitsgehalt und Verunreinigungen eingesetzt. Entlüftungs- und Entgasungsabschnitte dienen der Entfernung flüchtiger Bestandteile, während die Zuführschnecke und der Zylinder eine Schmelze von gleichbleibender Qualität erzeugen. Nachgeschaltete Anlagen wie Unterwassergranulieranlagen extrudieren und schneiden schließlich gleichmäßig geformte Granulate, die für die Wiederaufbereitung oder den Direktverkauf bereit sind.
Leistungsspezifikationen, die die Ausgabequalität beeinflussen
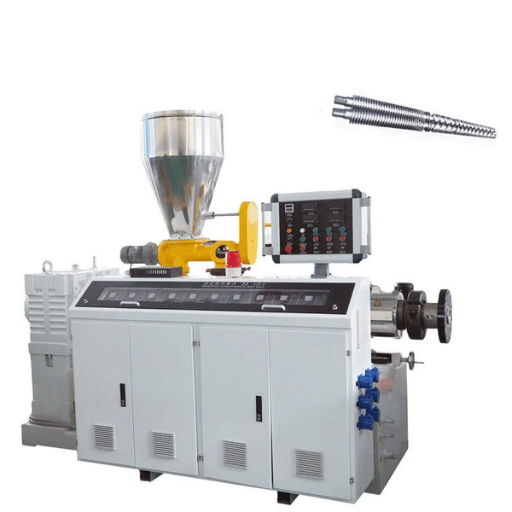
Fünf Spezifikationen entscheiden über den Erfolg eines Doppelschneckenextruders. Vergleichen Sie diese fünf Parameter unbedingt miteinander, bevor Sie ein Angebot einholen.
5 Spezifikationen zum Vergleich
- Spezifisches Drehmoment (Nm/cm): Aktuelle Maschinen erreichen 18 Nm/cm. Für den Normalbetrieb sollte die Nennleistung 20 % unterschritten werden. Je höher das Drehmoment, desto höher die Viskosität der Polymermischungen bzw. desto größer der Anteil an Füllstoffen, der verarbeitet werden kann, ohne den Motor zu überhitzen.
- L/D-Verhältnis: Standardmäßig 32:1 bis 48:1. Bei Mischungen, die eine Rückmischung erfordern oder einen hohen Anteil an flüchtigen Bestandteilen aufweisen, sollte das Verhältnis auf 52:1 erhöht werden. In diesem Fall werden Zonen zum Mischen und Entgasen bei der reaktiven Extrusion oder zur Entfernung flüchtiger Bestandteile vorgesehen. Eine größere Zylinderlänge erhöht die Verweilzeit und sorgt für eine stärkere Wärmeeinwirkung.
- Drehzahl (U/min): Gleichlaufende Einheiten arbeiten mit 300 bis 1,200 U/min; gegenläufige Modelle sind auf etwa 60 U/min begrenzt. Eine Erhöhung der Drehzahl von 200 auf 300 U/min steigert die Effizienz bzw. den Ausstoß erheblich und liefert gleichzeitig mehr Scherenergie. Die Wahl der Drehzahl richtet sich nach den thermischen Anforderungen des Harzes.
- Temperaturregelungssystem: Jede Zylindersektion sollte in 8 bis 12 Zonen unabhängig beheizt und gekühlt werden. Eine präzise und unabhängige Temperaturregelung ist unerlässlich, um signifikante Schwankungen der Schmelztemperatur von unter ±2 °C zu vermeiden, die letztendlich zu Materialermüdung führen können.
- Nachgeschaltete Anlagen: Stranggranulatoren, Unterwassergranulatoren und Plattendüsen können den Extruder unter Umständen mit Gegendruck belasten. Prüfen Sie, ob für Ihre nachgeschalteten Anlagen ein maximaler Düsendruck (zwischen 100 und 350 bar) erforderlich ist.
📐 Technischer Hinweis
Dimensionierung des Antriebsmotors: Drehmoment (Nm) = 9,550 × Leistung (kW) ÷ Schneckendrehzahl (U/min) . Beispielsweise erzeugt ein 200-kW-Antriebsmotor bei 500 U/min ein Drehmoment von 3,820 Nm pro Welle. Wie Plastics Technology berichtet, ist die häufigste Ursache für vorzeitigen Getriebeausfall ein unterdimensionierter Motor. Wählen Sie daher immer einen Motor, der 20 % mehr Drehmoment liefert als im Prozess benötigt wird.
Häufige Probleme und wie man sie verhindern kann
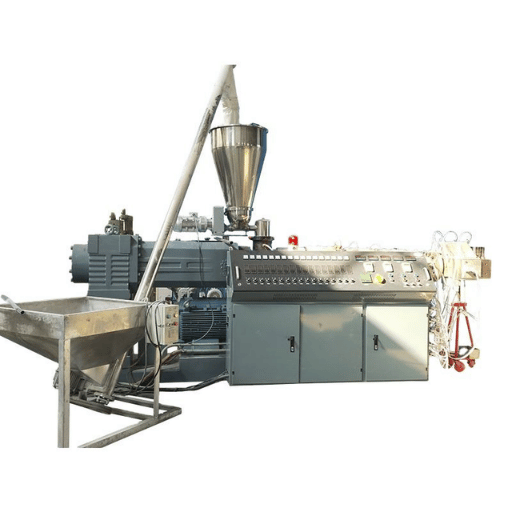
Selbst ein guter Doppelschneckenextruder kann gelegentlich Probleme bereiten. Es gibt fünf Hauptursachen für jegliche beobachtete Ausfälle, die sich durch korrekte Einrichtung und Zustandsüberwachung vollständig vermeiden lassen.
Bei der Verarbeitung aggressiver Mineralien wie Calciumcarbonat und Glasfasern kommt es im Laufe der Zeit zu Verschleiß an Schneckenwindungen und Zylinderauskleidungen. Mit zunehmendem Spalt zwischen Schnecke und Zylinder tritt Material nach hinten aus, was sich negativ auf Ausstoß, Mischung und Homogenität auswirkt. Lösung: Bei der Verarbeitung aggressiver Formulierungen sollten spezielle bimetallische oder nitrierte Zylinder verwendet und der Außendurchmesser der austretenden Schnecke bei jedem planmäßigen Materialwechsel dokumentiert werden.
Eine zu hohe Belastung einzelner Zylinderzonen führt zu einer übermäßigen Energiezufuhr zum Harz, was Verfärbungen, Materialabbau und möglicherweise Ausgasungen zur Folge haben kann. Häufige Fehlerquellen sind die unzureichende Kühlwasserversorgung aller Zonen, defekte Thermoelemente und eine Fehlausrichtung der Schnecke, die zu Stirnflächenrissen führen kann. Diese Punkte sollten bei der Inbetriebnahme unbedingt beachtet werden. Ein eigens dafür zuständiger Ingenieur sollte die Kühlung prüfen, die Thermoelemente kalibrieren und die Schneckenausrichtung kontrollieren.
Zu viel eingeschlossene Luft und Lösungsmittel verursachen Pigmentierungsfehler, Hohlräume und Blasen in den Pellets. Ist der Entlüftungsbereich nicht ausreichend groß oder der Vakuumpegel unzureichend, wird das Gas in der Schmelze eingeschlossen. Vorbeugung: Platzieren Sie eine offene Öffnung am oberen Ende der Niederdruckzone. Bei feuchtigkeitsempfindlichen Zuführungen sollte ein Vakuumpegel von 50 bis 100 mbar angestrebt werden.
Eine zu geringe oder zu hohe Materialzufuhr im Extruder führt zu einem Ungleichgewicht zwischen Schneckendrehzahl und Materialfluss. Dies beeinträchtigt auch Durchsatz, Drehmoment und kann letztendlich zu Verklumpungen im Trichter führen. Vorbeugung: Verwendung gravimetrischer Dosierer mit einer Messgenauigkeit von ±0.5 %. Anpassung der Fördermenge an die Motorstromstärke in Echtzeit.
Der Betrieb mit oder nahe 100 % des Nenndrehmoments über längere Zeiträume zerstört das Getriebe und führt zu vorzeitigem Schneckenverschleiß. Dies tritt häufig beim Anfahren des Extruders mit kaltem Material oder mit zu viel Füllstoff über den zulässigen Grenzwerten auf. Vorbeugung: Verwenden Sie beim Anfahren nicht mehr als 60 % der Nenndrehzahl. Diese kann schrittweise erhöht werden, sobald der Zylinder die Solltemperatur erreicht hat. Halten Sie den Dauerbetrieb unter 80 % des Nenndrehmoments.
Wie man den richtigen Doppelschneckenextruder auswählt
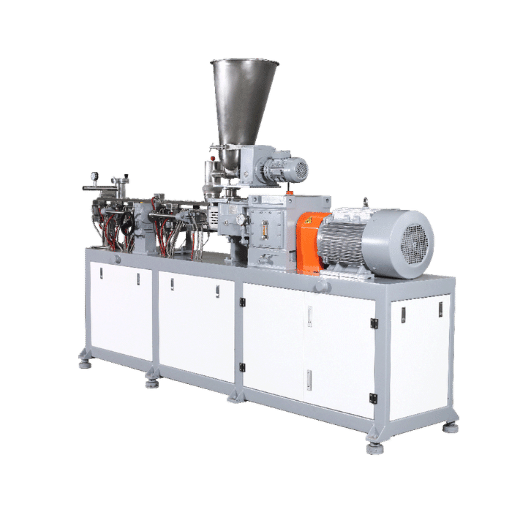
Die Wahl eines ungeeigneten Doppelschneckenextruders ist eine kostspielige Verschwendung von Investitionskapital. Eine Maschine, die nicht für Ihre Anwendungen ausgelegt ist, hemmt Ihr Wachstum und beeinträchtigt den Werkzeugfluss. Nutzen Sie die folgende Checkliste, um die sieben wichtigsten Entscheidungen zu treffen, die darüber entscheiden, ob ein Doppelschneckenextruder für Ihre Anwendungen geeignet ist.
- ✔
Materialtyp: Thermoplast, Duroplast, lebensmittelecht oder pharmazeutisch? Gleichlaufende Parallelgewinde decken den größten Anwendungsbereich ab. Gegenläufige Kegelgewinde sind für Hart-PVC erforderlich. - ✔
Durchsatzziel: Wählen Sie den Schneckendurchmesser passend zu Ihrem Produktionsvolumen. Eine Maschine mit 35 mm Durchmesser verarbeitet 30–80 kg/h; eine Maschine mit 90 mm Durchmesser verarbeitet 500–2,000 kg/h. - ✔
L/D-Verhältnis: Bei der Standard-Compoundierung werden Verhältnisse von 36:1 bis 44:1 verwendet. Für die reaktive Extrusion oder die intensive Entgasung sind Verhältnisse von 48:1 bis 60:1 erforderlich. Längere Zylinder erhöhen die Kosten und den Platzbedarf. - ✔
Drehmomentklasse: Standard (≤11 Nm/cm³), Hochdrehmoment (13–15 Nm/cm³) oder Premium (≥18 Nm/cm³). Befüllte Systeme mit einer Beladung von über 50 % benötigen die Hochdrehmoment- oder Premiumklasse. - ✔
Modularität: Lassen sich Zylinderabschnitte und Schneckenelemente ohne Bearbeitung neu anordnen? Modulare Bauweisen ermöglichen es, dieselbe Maschine für verschiedene Rezepturen anzupassen. - ✔
Prozessleitsystem: Mindestens: SPS-basierte Temperaturregelung, gravimetrische Dosierschnittstelle und Echtzeit-Drehmoment-/Druckanzeige. Erweiterte Systeme bieten zusätzlich Rezeptspeicherung und Datenprotokollierung. - ✔
Eigentumsgesamtkosten: Der Anschaffungspreis beträgt nur 30–50 % der Gesamtkosten über 5 Jahre. Berücksichtigen Sie dabei den Energieverbrauch, die Austauschintervalle für Schnecke und Zylinder, die Verfügbarkeit von Ersatzteilen und die Schulung des Bedienpersonals.
Preisgünstige Doppelschneckenextruder unter 50,000 US-Dollar für typische Industrieanwendungen verursachen über einen Zeitraum von fünf Jahren 40 % höhere Betriebskosten. Dies liegt an beschleunigtem Schneckenverschleiß (der einen Schneckenwechsel alle 12–18 Monate erfordert), höherem Stromverbrauch und ungeplanten Ausfallzeiten, die bis zu 10–15 % Ihrer Produktionszeit ausmachen können. Vergleichen Sie daher vor der Bestellung stets die dokumentierten Daten zur Schnecken- und Zylinderlauflänge.
✔ Vorteile
- Doppelschneckenextruder bieten eine überlegene Mischung für Mehrkomponentenformulierungen.
- Die modulare Schraubenkonstruktion ermöglicht schnelle Umrüstungen.
- Die selbstreinigende, ineinandergreifende Geometrie reduziert die Reinigungszeit.
- Hocheffiziente Energieübertragung durch gleichrotierende Scherung
- Kann Flüssigkeiten zuführen, seitlich beschickt und Vakuum entlüftet in einem einzigen Arbeitsgang
⚠ Einschränkungen
- Die Investitionskosten sind 1.5- bis 3-mal höher als bei Einschraubenmaschinen.
- Schraubenelemente und Zylinderabschnitte sind Verschleißteile, die regelmäßig ausgetauscht werden müssen.
- Die Bediener sind dank des modularen Designs besser vertraut.
- Gegenläufige Konstruktionen sind auf Nischenanwendungen mit niedriger Drehzahl beschränkt.
- Getriebereparaturen sind teuer und erfordern einen spezialisierten Service.
Häufig gestellte Fragen
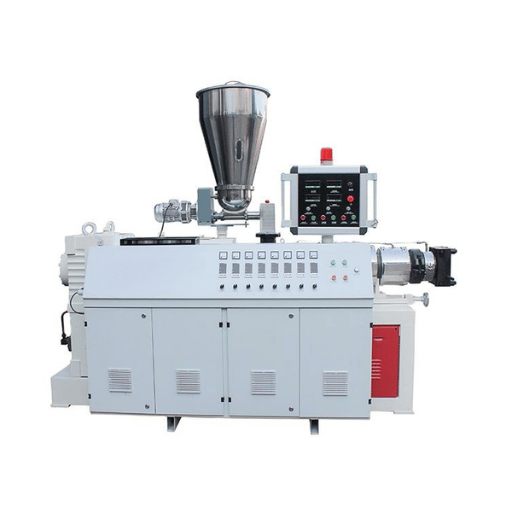
F: Wozu wird ein Doppelschneckenextruder verwendet?
Antwort anzeigen
F: Welcher Extruder ist besser: Einschneckenextruder oder Doppelschneckenextruder?
Antwort anzeigen
F: Welche Probleme treten bei Doppelschneckenextrudern auf?
Antwort anzeigen
F: Was kostet ein Doppelschneckenextruder?
Antwort anzeigen
F: Wie hoch ist die Kapitalrendite (ROI) bei der Investition in einen Doppelschneckenextruder?
Antwort anzeigen
F: Können Doppelschneckenextruder recycelten Kunststoff verarbeiten?
Antwort anzeigen
Wollen Sie das richtige Doppelschneckenextrudersystem für Ihren Fertigungsprozess ermitteln?
Über diese Analyse
UDTECH, Inc. entwickelt und fertigt gleich- und gegenläufige Doppelschneckenextruder in paralleler und konischer Ausführung für Schneckendurchmesser von 35 mm bis 145 mm. Die in diesem Artikel enthaltenen technischen Informationen, Hinweise zur Fehlerbehebung und Kostenangaben stammen aus verschiedenen Publikationen der Kunststoffindustrie, darunter die SPE Extrusion Division, AAPS PharmSciTech und Plastics Technology. Die Abschnitte zur Prozesssteuerung basieren auf den Erfahrungen unseres Ingenieurteams bei der Erprobung der Extruder für Polymercompoundierung, Masterbatch-Herstellung und Recycling.
Referenzen & Quellen
- Doppelschneckenextruder als kontinuierliche Mischer für die thermische Verarbeitung: eine technische und historische Perspektive — AAPS PharmSciTech (Nationale Medizinbibliothek)
- Betriebsbereich des Doppelschneckenextruders — SPE Extrusionsabteilung
- Drehmoment und Geschwindigkeit: Wie viel ist genug? — Kunststofftechnologie
- Marktbericht für Doppelschneckenextruder — Kognitive Marktforschung
- Marktbericht zu Kunststoffextrusionsmaschinen: Größe und Marktanteile bis 2030 — Grand View Research
Ähnliche Artikel
- Einschneckenextruder — Spezifikationen, Typen und Anwendungen für Einschraubensysteme
- Pelletiermaschinen verstehen: Typen, Prozesse und Kaufberatung — Wie die Pelletierung nach der Extrusion funktioniert
- Maschinen zur Herstellung von Kunststoffrohren: Leitfaden zur Produktion von PVC-, PE- und PP-Rohren — Rohrextrusionsanlagen, die mit Doppelschnecken-Compoundern kombiniert werden können
- Füllstoff-Masterbatch-Compoundierungsextruder — Verarbeitung von Hochleistungsfüllstoffen im großen Maßstab
- Unterwasser-Pelletiersystem — Nachgelagerte Pelletierung für Compoundieranlagen