Die Plattenextrusion ist das Kernverfahren für nahezu alle flachen Kunststoffplatten, Trays und Hartplatten, die in modernen Werken hergestellt werden. Ob es sich um eine 0.5 mm dünne PET-Lebensmittelschale oder eine 12 mm dicke Polycarbonat-Lichtkuppel handelt – das Prinzip ist ähnlich: Das Harz wird erhitzt, unter Druck in eine flache Düse gepresst, mit Walzen abgekühlt und als lange, durchgehende Platte abgezogen. Die Unterschiede liegen in der Harzzusammensetzung, dem Anlagenlayout und der geforderten Maßgenauigkeit.
Dieses Dokument erläutert den Prozess, die Materialien, die Ausrüstung, die Mängel und den Ausblick für 2026 und bietet damit eine neue Perspektive für Kaufentscheidungen im Anlagenbau.
Kurzübersicht – Datenblatt Extrusion Auf einen Blick
| Grenze zwischen Blatt- und Folienbeschichtung | ≥0.25 mm (0.010 Zoll) gemäß ASTM D883 |
| Typischer Leitungsdurchsatz | 30 kg/h (Labor) bis 1,200 kg/h (Hochgeschwindigkeit) |
| Erreichbares Dickenprofil | ±0.5 % mit geschlossenem Regelkreis (gemäß SPE Extrusion Division) |
| Gängige Materialien | PVC, PE, PP, PS, PET/APET/CPET, PMMA, PC, ABS |
| Werkzeugkosten im Vergleich zum Spritzguss | Extrusionsdüsen verursachen 80–90 % geringere Vorlaufkosten (Xometrie-Analyse). |
| Marktentwicklung | Extrudierte Kunststoffe: Jährliches Wachstum von 3.9 % auf 221 Mrd. USD bis 2030 (Grand View) |
Was ist Plattenextrusion? Definition, Kernprozess und Unterschiede zur Folienextrusion
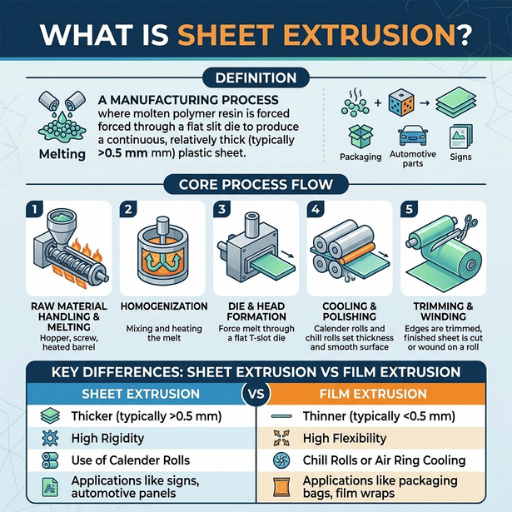
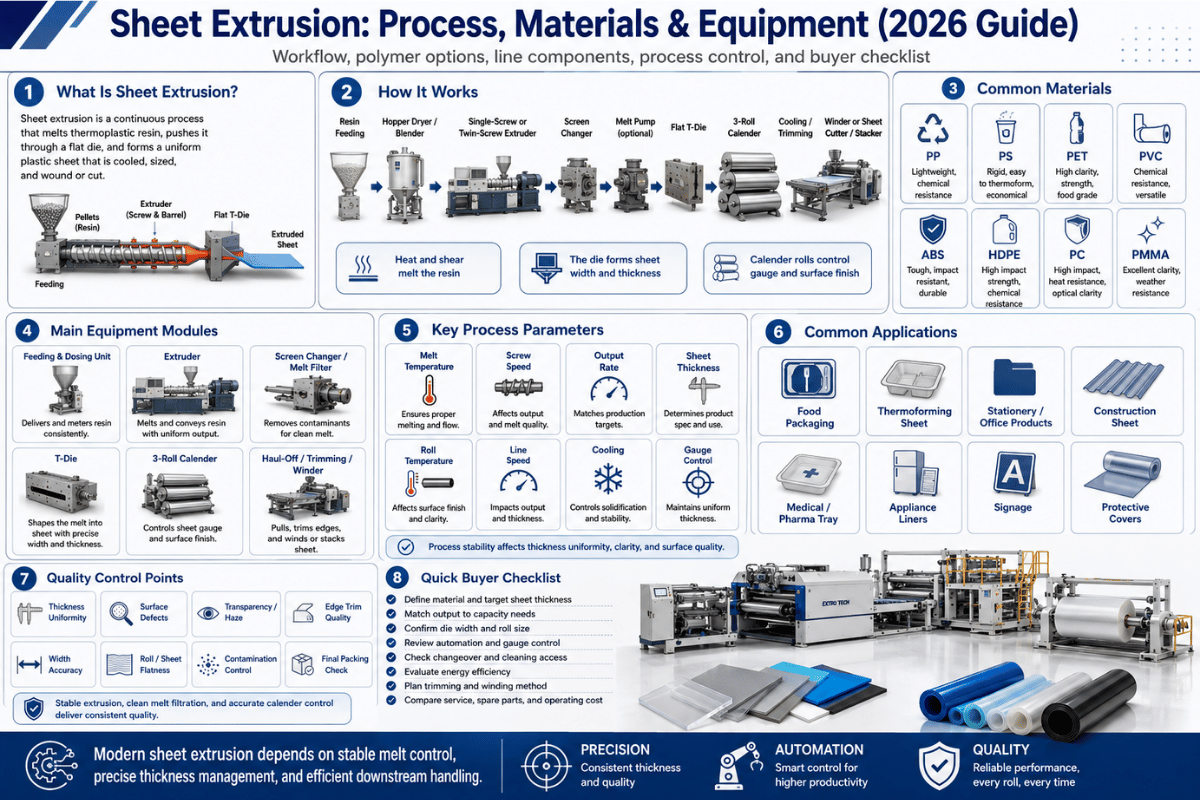
Die Plattenextrusion ist ein Trockenverfahren zur kontinuierlichen Herstellung von thermoplastischen Platten aus verbrauchbaren Feststoffgranulaten. Das Harz wird zunächst geschmolzen und durch einen Ein- oder Doppelschneckenextruder gefördert. Anschließend wird es durch eine Flachdüse gepresst, um eine Kunststoffplatte mit der gewünschten Breite und Dicke zu erzeugen. Die frisch geformte Platte durchläuft eine Reihe gekühlter Walzen, um die Dicke und Oberflächenbeschaffenheit einzustellen, und wird dann geschnitten und in Platten gesägt oder auf eine Rolle gewickelt.
Das Endprodukt wirkt einfach. Der Herstellungsprozess ist es jedoch nicht. Drei Variablen – (1) Stabilität der Schmelztemperatur, (2) Gleichmäßigkeit des Materialflusses in der Düse und (3) Geometrie der Kühlwalze – entscheiden darüber, ob das gelieferte Blech für die Thermoformung einer Klappschale geeignet ist oder als Blech zweiter Wahl vermarktet werden muss.
Die Mehrzahl der Qualitätsprobleme, die später in diesem Leitfaden besprochen werden, lässt sich auf einen oder mehrere dieser drei Faktoren zurückführen.
Worin besteht der Hauptunterschied zwischen Folien- und Plattenextrusion?
Eine ASTM-Norm gibt diesbezüglich Recht. Laut ASTM D883, der Norm für die Terminologie von Kunststoffen , ist Folie definiert als „eine Wahlbezeichnung für Platten mit einer Nenndicke von höchstens 0.25 mm (0.010 Zoll)“. Alle anderen Platten würden nach derselben Branchennorm als „Platte“ bezeichnet. Interessanterweise ordnet die Formulierung „eine Wahlbezeichnung für Platten“ Folie als Unterkategorie des Oberbegriffs „Platte“ ein.
In der Praxis variiert die Anlagenausrüstung je nach Materialstärke. Dünnfolienextrusion unter 0.25 mm erfolgt mittels Gieß- oder Blasfolienverfahren mit unterschiedlichen Abzugsverhältnissen und Luft-Wasser-Kühlung. Flachfolienanlagen über 0.25 mm verwenden einen polierten Dreiwalzenstapel, um die Materialstärke an den Gusseisenwalzen einzustellen. Hierbei unterscheiden sich die Eigenschaften hinsichtlich Steifigkeit, nachfolgender Tiefziehverpackung und Endverwendungsklassifizierung (FDA, EU 10/2011).
Der 5-stufige Plattenextrusionsprozess erklärt (vom Harz zur fertigen Platte)
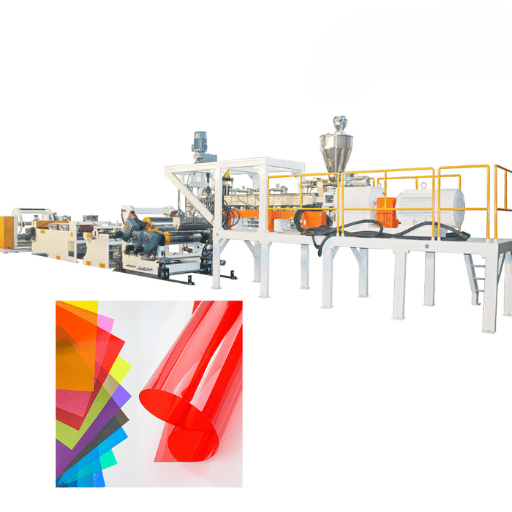
Fast alle veröffentlichten Prozessbeschreibungen lassen sich auf fünf Schritte reduzieren. Die Bezeichnungen variieren (+ oder / kennzeichnet einen oder zwei kombinierte Schritte): von, Schmelzen/aus, Fördern, Kühlen/Kalibrieren, Ankommen.
Welche 5 Schritte umfasst der Plattenextrusionsprozess?
- Materialzufuhr. Getrocknete Harzpellets, Mahlgut oder recycelte Flocken werden aus einem Trichter in den Einzugsbereich des Extruders gegeben. Hygroskopische Harze wie PET und PC müssen zuvor getrocknet werden; eine Restfeuchte von mehr als etwa 50 ppm führt zu hydrolytischem Abbau, der durch keinen nachgeschalteten Filter vollständig rückgängig gemacht werden kann.
- Schmelzen und Fördern. Eine rotierende Schnecke fördert das Harz durch einen Zylinder, der üblicherweise mit einem L/D-Verhältnis von 24:1 bis 30:1 konstruiert ist (siehe Abbildung). Verarbeitungsleitfaden für Formolen-PolyethylenExterne Heizelemente regeln die Temperatur in der Förderzone; die Scherkräfte der Schneckenwindungen erledigen den Rest. Wenn das Polymer die Dosierzone erreicht, liegt es innerhalb des eingestellten Verarbeitungsbereichs als einphasige Schmelze vor.
- Druckstabilisierung und Formgebung. Eine Zahnradpumpe zwischen Extruder und Düse isoliert düsenseitige Druckschwankungen von schneckenseitigen Druckstößen. Das geschmolzene Harz durchströmt anschließend eine T-Düse, in der interne Strömungswege das Material gleichmäßig über die gesamte Plattenbreite verteilen. Parameter wie Steglänge, Lippenkonvergenz und Lippenbolzeneinstellung bestimmen das Profil in Querrichtung.
- Kühlung und Kalibrierung. Geschmolzener Kunststoff aus dem Extruder tritt in die Düse ein. Dort durchläuft das Extrudat einen Dreiwalzenstapel. Eine erste Kühlwalze nimmt die Schmelze auf; der Spalt zwischen dieser Walze und der Düsenlippe bestimmt die Anfangsdicke. Nachfolgende Walzen erzeugen eine glatte Oberfläche und führen die Folie durch das Erstarrungsfenster. Laut Dyniscos „Extrusion Processors Handbook“ beträgt die Düsenstegbreite üblicherweise etwa die Hälfte der Breite der fertigen Folie, bei Kunststoffen mit höherem Schmelzindex jedoch etwas mehr.
- Beschnitt und Weiterverarbeitung. Die Kanten werden beschnitten, um die natürlichen Maßabweichungen am Düsenrand zu beseitigen. Anschließend wird das Blech entweder auf die gewünschte Länge zugeschnitten oder auf einer Revolverwickelmaschine abgewickelt. Inline-Thermoformanlagen können das warme Blech direkt in eine Formstation einführen; ein zweiter Wiedererwärmungsschritt entfällt somit.
📐 Technischer Hinweis
Schritt 3 ist für den Großteil der Probleme bei dünnwandigen Materialien verantwortlich. Materialschwankungen durch die Schnecke äußern sich in Dickenabweichungen auf der Maschinenseite (MD); eine ungleichmäßige Temperaturverteilung im Werkzeug führt zu Dickenabweichungen quer zur Maschinenseite (CD). Eine Zahnradpumpe beseitigt Materialschwankungen in MD-Richtung; die thermische Profilierung der Werkzeuglippe (wodurch die heißen Kanten etwas heißer werden) gewährleistet einen gleichmäßigen Materialfluss quer zur Maschinenseite, ohne dass ein Nachbearbeitungszyklus für das Werkzeug erforderlich ist.
Materialauswahl: PVC, PE, PP, PET, ABS, HDPE und Polycarbonat
Die Materialauswahl aus der Vielzahl verfügbarer Materialien bestimmt letztendlich alle nachfolgenden Parameter – Zylinder-Sollwerte, Schneckengeometrie, Walzenoberflächenbeschaffenheit und die maximale Anlagengeschwindigkeit, ab der Transparenz und Schlagfestigkeit nachlassen. Die sieben unten aufgeführten gängigen Kunststoffe decken den Großteil der kommerziellen Plattenextrusion ab. Die unten aufgeführten Temperaturbereiche stammen entweder aus den Anlageneinstellungen des Herstellers oder aus einer von Experten begutachteten Studie über den Einfluss der Schneckendrehzahl auf PP, HDPE und PET ( MDPI Sci 2026 ).
| Beschichtungen | Typischer Laufbereich | Walzenoberflächentemperatur | Gemeinsame Blattverwendung | Notizen |
|---|---|---|---|---|
| PVC (starr) | 160-200 ° C | Rolle 155–175 °C (Baosheng) | Bautafeln, Beschilderung | HCl-Freisetzung bei >205 °C; thermischer Stabilisator ist unverzichtbar |
| PE / HDPE | 180-240 ° C | 50-80 ° C | Geomembran, Verpackung | Breites Verarbeitungsfenster gemäß LyondellBasell-Leitfaden |
| PP | 200-260 ° C | 30-65 ° C | Autoinnenraum, Tabletts | Niedrigere Walzentemperaturen erhöhen Kristallinität und Steifigkeit |
| PS / HIPS | 180-240 ° C | 30-50 ° C | Einwegschalen, Kühlschrankeinlagen | Enges Zeitfenster; Schmelzbruchrisiko oberhalb von 250 °C |
| PET / APET / CPET | 270-300 ° C | 80-120 ° C | Starre Lebensmittelverpackung, Blisterverpackung | Vortrocknung auf <50 ppm; intravenöser Abfall ist dauerhaft |
| PMMA (Acryl) | 200-250 ° C | 60-90 ° C | Optische Folie, Displays | UV-beständig, aber kratzempfindlich; Polierwalzenprüfung erforderlich |
| PC | 280-320 ° C | 80-120 ° C | Verglasung, Maschinenschutzvorrichtungen | Hygroskopisch; vor der Anwendung auf ≤100 ppm trocknen. |
| ABS | 210-240 ° C | 40-80 ° C | Kühlschrankauskleidungen, Autoverkleidung | Oberfläche bedruckbar ohne Grundierung |
Die Wahl zwischen zwei Harzkandidaten hängt nur selten allein von den Eigenschaften ab. Eine Harzsorte mit dem richtigen Modul kann, unter Berücksichtigung des höheren Energieaufwands beim Trocknen und der Ausschusskosten, bis zu 30 % teurer sein als eine Alternative. Daher ist es ratsam, das Harz, mit dem Sie tatsächlich einige Meter auf Ihrer Produktionslinie verarbeiten werden, aus der bestellten Charge zu testen. Das Datenblatt liefert eine Ausgangsformel, nicht das Endergebnis.
Konfiguration einer Blechextrusionsanlage: Komponenten und Ausrüstung
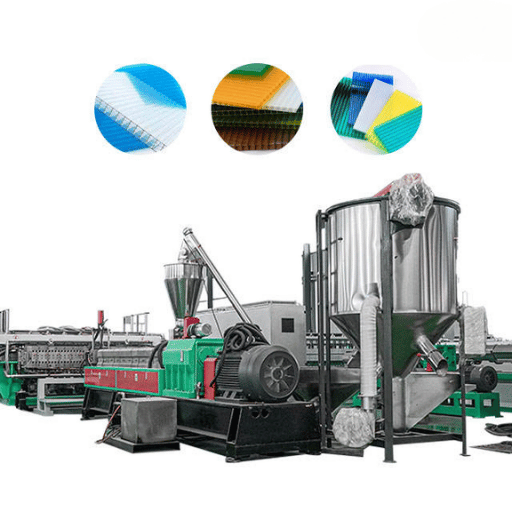
Moderne Extrusionssysteme für die Plattenherstellung bestehen aus sieben Teilsystemen, die alle auf das Harz und die Zielstärke optimiert sind. Das Weglassen eines Teilsystems ist zwar möglich, führt aber fast immer dazu, dass der Fehler nicht mehr im betroffenen Teilsystem liegt.
- •
Ein- oder Doppelschneckenextruder. Das Schmelzzentrum. Einschneckenpressen eignen sich für Neuware; Doppelschneckenpressen sind für Compoundierung, Mahlgut und hochfüllstoffhaltige Sorten vorzuziehen. Ein L/D-Verhältnis von 24:1 bis 30:1 deckt die meisten Plattenverarbeitungen ab.
- •
Bildschirmwechsler. Kontaminationen werden vor der Zahnradpumpe aufgefangen. Kontinuierliche Siebwechsler verhindern Produktionsunterbrechungen bei Plattenapparaturen – relevant bei der Durchführung von PCR-Durchläufen.
- ✔
Zahnradpumpe (Schmelzpumpe). Entkoppelt den Düsendruck vom Extruderausstoß. Eine einzige, äußerst wirkungsvolle Verbesserung für dünne Platten, die sich zudem am einfachsten nachrüsten lässt.
- ✔
Statischer Mischer (optional). Gleicht Schmelztemperatur und Farbe vor der Düse aus. Unverzichtbar bei Masterbatch-Dosier- oder Coextrusionsanlagen.
- ✔
Stanzform. Die Kleiderbügelgeometrie ist die Standardeinstellung; T-Düsen und Dual-Flex-Düsen werden für schmale Profile oder Co-Extrusionsarbeiten verwendet. Die Auflösung der Lippenbolzen bestimmt, wie fein das CD-Profil korrigiert werden kann.
- ✔
Dreiwalzen-Kalibrierstapel. Es gibt Stapelkonfigurationen wie Down-Stack, Up-Stack, J-Stack oder Vertikalkonfiguration; die optimale Wahl hängt vom Temperaturbereich des Blechs und der nachfolgenden Anordnung ab. Die Walzen weisen eine leichte Wölbung auf, um die Durchbiegung unter Last auszugleichen.
- ✔
Abtransport, Kantenbeschnitt und Wickel-/Schneidevorrichtung. Servogesteuerte Abzugsvorrichtungen schließen den Regelkreis mit dem Materialstärkensensor; eine langsame Abzugsvorrichtung, die dickes Material erfasst, beschleunigt automatisch. Die Rückgewinnung von Kantenschnitten (Inline-Schleifen und -Zuführen) reduziert den Bedarf an Neuware.
Der Durchsatz hängt von der Extrudergröße und der Schneckendrehzahl ab. Labor- und Pilotanlagen erreichen etwa 30 kg/h; übliche Produktionslinien für PP/PET-Lebensmittelverpackungen arbeiten im Bereich von 200–800 kg/h; Hochgeschwindigkeits-PET-Thermoformanlagen mit Durchsatzraten von 900–1,200 kg/h sind bei Mehrstrangextrudern und Antrieben mit hohem Drehmoment keine Seltenheit. Die Auswahl der Extrusionsanlagen für ein neues Folienproduktionsprogramm beginnt fast immer mit dem angestrebten Produktionsvolumen und wird anschließend anhand der Schneckengröße, der Förderleistung der Zahnradpumpe und der Düsenbreite weiter unterteilt.
Kritische Prozessparameter: Temperatur-, Druck- und Abkühlratenregelung
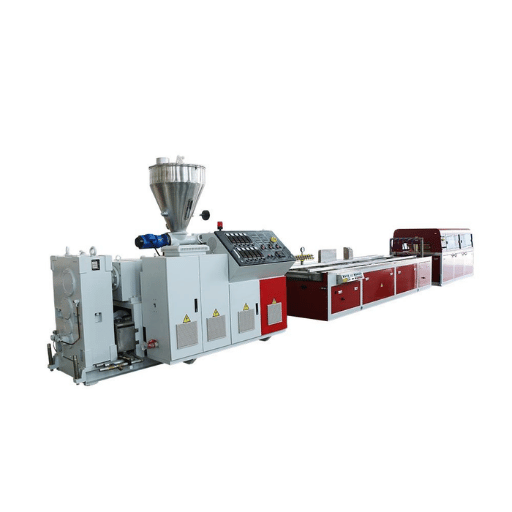
Drei geschlossene Regelkreise entscheiden darüber, ob eine Produktionslinie Premium-, Prime- oder Ausschussprodukte liefert: Schmelztemperaturstabilität, Schmelzdruckstabilität und Kühlsystemsteuerung. Jeder Regelkreis hat einen bekannten Zielbereich und ist mit der heutigen Standardhardware realisierbar.
- ✔
Schmelztemperatur: innerhalb von ±2 °C des Sollwerts pro Zone halten. Bereits eine Temperaturänderung von 2–3 °C verändert die Polymerviskosität so stark, dass sie sich in der Dicke des Polymers bemerkbar macht. Mehrzonen-PID-Regler mit unabhängiger Luft- oder Wasserkühlung sind die Standardlösung.
- ✔
Schmelzdruck: Die Zahnradpumpe reduziert den Druckstoß auf einen Bruchteil der Werte des Extruders ohne Zahnradpumpe. Die genaue Reduzierung hängt von der Schneckenkonstruktion und der Zuführungskonsistenz ab, aber die pumpengespeiste Blechzuführung ermöglicht ein Dickenprofil von ±0.5%.
- ✔
Kühlleistung des Systems: Die Temperatur der Walzenoberfläche steuert die Kristallinität. Ein Experte, der im r/plastic-Forum über die PP-Kühlung diskutierte, brachte es treffend auf den Punkt: „Höhere Temperaturen bedeuten eine geringere Abkühlgeschwindigkeit und damit eine geringere Kristallinität“, was sich direkt auf den Modul und den Oberflächenglanz bei teilkristallinen Harzen auswirkt.
Welche Rolle spielt die Temperaturregelung bei der Plattenextrusion?
Die Temperatur ist die zentrale Variable. Sie bestimmt die Schmelzviskosität (und damit den Schmelzdruck), steuert die Abkühlgeschwindigkeit (und somit Kristallinität und Verzug) und gewährleistet eine stabile Verweilzeit ohne Schädigung wärmeempfindlicher Harze. Moderne Anlagen arbeiten mit einer Mehrzonen-Zylindersteuerung mit 1 °C Auflösung, verwenden elektrische Düsenheizungen, die den Druckverlust über die Düse ausgleichen, und integrieren individuell gesteuerte Kühlwalzen, sodass die Bleche mit einem spezifischen Temperaturprofil in den Stapel ein- und austreten.
Die Dickenregelung schließt den Regelkreis. Ein berührungsloses Messgerät – ein Beta-Messgerät für die absolute Massenmessung, ein Röntgen- oder Infrarot-Messgerät für die relative Messung – fährt die Blechbreite ab, liefert ein Profil an die Steuerung und passt die Aktuatoren der Lippenbolzen in Echtzeit an. Die Referenz für Dickenregelung der SPE Extrusion Division empfiehlt ein gemitteltes Profil mit einer Genauigkeit von 0.5 % oder besser. Gute automatische Dickenregelungssysteme (AGC) erreichen dies ohne Bedienereingriff. Der Gewinn an Dickengenauigkeit ist proportional: Eine Verbesserung der Dickengleichmäßigkeit um 1 % auf einer 600-kg/h-Anlage entspricht einer Materialeinsparung von ca. 6 kg/h, deren Transportkosten Sie künftig einsparen.
Branchenanwendungen: Verpackung, Automobilindustrie, Bauwesen, Medizin
Extrudierte Kunststoffplatten werden anschließend in vier Endmärkte geleitet, die zusammen den Großteil der Produktion von Kunststoffflachmaterialien ausmachen. Die Anwendungsbereiche der Plattenextrusion lassen sich im Wesentlichen in die folgenden Kategorien einteilen.
| Einsatzbereiche | Typische Plattenprodukte | Dominante Harze |
|---|---|---|
| Lebensmittelverpackung | Schalen, Blisterverpackungen, Behälter für Feinkost, Deckel | PET / APET / CPET, PP, PS |
| Automobilindustrie | Türverkleidungen, Kofferraumverkleidungen, Armaturenbrett-Unterkonstruktion | ABS, HDPE, PP/TPO |
| Bauwesen | Verglasung, Trennwände, Beschilderung, Poolabdeckungen | PC, PVC, PMMA |
| Medizintechnik | Starre Blisterverpackungen, Schalenböden, Trennwände | PET-G, PVC, PP |
Abbildung 1 zeigt die Situation unter normalen Umständen. So sieht es tatsächlich aus, wenn man einen Schritt zurücktritt. Abseits der Makroebene fließt dies in die Dimensionierung der Produktionskapazität ein. Laut Grand View Research wird der globale Markt für extrudierte Kunststoffe von 2024 bis 2030 mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 3.9 % wachsen und ein Volumen von 221.18 Milliarden US-Dollar erreichen. Unterschiedliche Endmarkttreiber werden zu einem ungleichen Wachstum führen, wobei starre Lebensmittelverpackungen aufgrund des steigenden Produktvolumens im E-Commerce und bei Fertiggerichtverpackungen die Nachfrage nach Kunststoffen anführen.
Plattenextrusion vs. Kalandrieren vs. Spritzgießen: Wann welches Verfahren wählen?
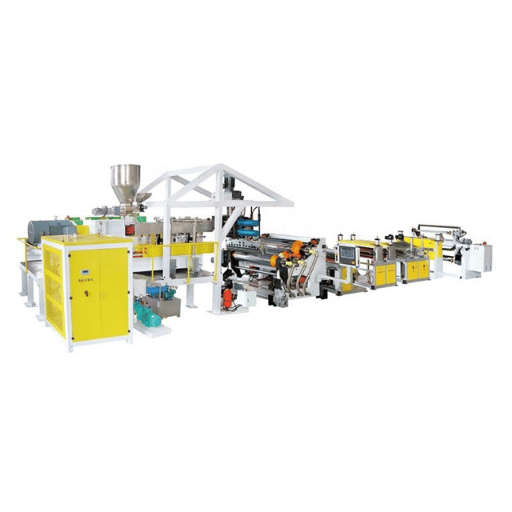
Drei Verfahren weisen in einigen Anwendungen Überschneidungen auf, in anderen unterscheiden sie sich nahezu vollständig. Die praktischen Vorteile der Blechextrusion zeigen sich eher in bestimmten Volumen- und Dickenbereichen als generell. Ein aussagekräftiger Vergleich ist nicht A gegen B, sondern das Verfahren, das bei einer gegebenen Kombination aus Volumen, Dicke und Material dem anderen unterlegen ist.
Das 3-Fragen-Modell zur Auswahl der Plattenextrusion
- Wie viele Laufmeter pro Jahr? Bei weniger als ca. 50,000 m fertiger Platten ist das Thermoformen einer zugekauften Masterplatte wirtschaftlicher als die Eigenfertigung. Darüber hinaus amortisiert sich die Eigenextrusion. Ab 500,000 m sind dedizierte Mehrlinienverfahren oder das Kalandrieren kostengünstiger.
- Welche Stärke und Breite? Der Markt für Plattenextrusion liegt hier zwischen 0.25 mm und ca. 12 mm. Unter 0.25 mm sind Gieß- oder Blasfolienverfahren ebenfalls wirtschaftlich. Über ca. 12 mm kommen Plattenextrusion oder Formpressen zum Einsatz.
- Wie viele Materialien? Wie viele Schichten? Eine einlagige Beschichtung aus einem einzigen Material ist unkompliziert. Bei der Co-Extrusion mit mehreren Harzen und fünf oder mehr Schichten ist ein anderer Feedblock und ein anderes Düsenbudget erforderlich – wenn keine Barriere- oder Dekorationsfunktion benötigt wird, ist die Schichtanzahl nicht relevant.
✔ Plattenextrusion ist die beste Lösung, wenn
- Das Ziel ist ein kontinuierliches Flachprodukt.
- Die Dicke beträgt 0.25–12 mm.
- Das Budget für Werkzeuge ist begrenzt: Extrusionswerkzeuge kosten 80-90% weniger als Spritzgussformen (laut Xometry-Analyse).
- Sie können die nachgelagerte Konvertierung mit Blechrollen puffern.
⚠ Wählen Sie stattdessen Kalandrieren oder Spritzgießen.
- Das Jahresvolumen übersteigt die Wirtschaftlichkeit des Kalandrierens (insbesondere bei großen Mengen an Hart-PVC).
- Das Endprodukt weist 3D-Geometrie- oder Genauigkeitsmerkmale auf – Spritzguss.
- Anforderungen an die Blechstärke < 0.05 mm Toleranz beim Breitenkalandrieren mit Planetenradwalzenstapeln
Häufige Mängel und Fehlerbehebung: Verzug, Dickenschwankungen, Oberflächenprobleme
Fehlerkategorien beim Blechextrusionsverfahren lassen sich tendenziell in fünf wiederkehrende Fehlermodi einteilen. Jeder Fehler hat eine Hauptursache und eine praktikable Erstbehebung, bevor es zu einem Produktionsausfall kommt.
| Defekt | Hauptursache | Erste Lösung |
|---|---|---|
| Kett-/Plattenkuppel (TD) | Temperaturdifferenz der Kühlwalze | Die Temperatur der unteren Walze reduzieren; die Temperatur der oberen Kühlwalze erhöhen (pro NatureWorks Ingeo-Fehlerbehebungsleitfaden) |
| Mitte dick / Ränder dünn (CD) | Das Land oder transversales Temperaturungleichgewicht | Lippenbolzen einstellen; thermisches Profil der Matrize erstellen (Kanten heißer); Drosselleiste einbauen oder prüfen |
| Periodische MD-Dickenvariation | Verschleiß der Schraube, Zahnflankenspiel beim Abzug, Vibrationen im Rollstapel | Antriebsstrang prüfen; Konzentrizität der Abzugswelle prüfen; auf Verschleiß der Schraubenflügel achten |
| Haifischhaut / Orangenschale | Übermäßige Scherkräfte an der Düsenlippe, insbesondere bei linearen PE-Typen | Düsenlippentemperatur erhöhen; Liniengeschwindigkeit verringern; Polymerverarbeitungshilfsmittel in Betracht ziehen |
| Gele und ungeschmolzene Streifen | Verunreinigungen, unvollständig aufgeschmolzenes Harz, Trocknerausfall bei PET/PC | Siebpaket prüfen; Taupunkt des Trockners überprüfen; Zuführöffnung auf Feuchtigkeitseintritt prüfen. |
Die meisten Verformungen durch Walzenverzug sind auf eine Fehldiagnose des Werkzeugs zurückzuführen. Bevor Sie die Walzenschrauben justieren, korrigieren Sie die Temperaturdifferenz der Kühlwalze. Experten im r/plastic-Forum, die Probleme mit der PP-Kühlung ansprechen, haben dieselbe Ursache identifiziert: Die Walzentemperatur beeinflusst die Abkühlgeschwindigkeit, die Abkühlgeschwindigkeit wiederum die Kristallinität, und Dickenschwankungen in der Kristallinität verursachen Verformungen.
Co-Extrusion: Mehrschichtige Folien für Barriere- und Premiumanwendungen
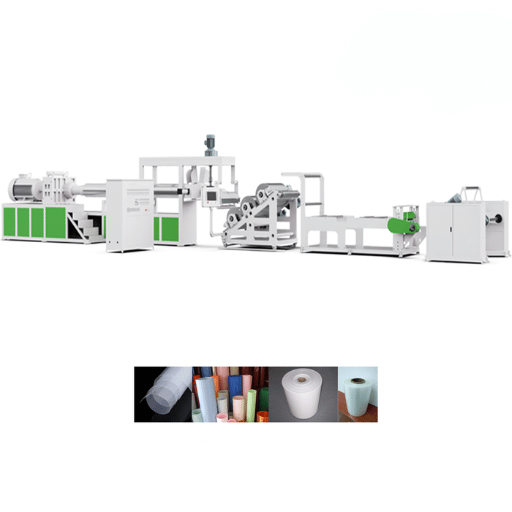
Einschichtige Folien werden problematisch, wenn für eine Endanwendung zwei unvereinbare Eigenschaften gleichzeitig gefordert werden: optische Transparenz und Sauerstoffbarriere oder bedruckbare Oberfläche und Lebensmittelkontakt. Bei der Co-Extrusion stoßen unvereinbare Schichten aneinander und werden aus separaten Extrudern über einen Zuführblock/Mehrfachverteiler zu einer einzigen laminierten Folie verarbeitet.
Gängige Schichtarchitekturen sind AB (zwei Schichten), ABA (Sandwich mit monometrischer Deckschicht auf beiden Seiten) und ABABA (fünf Schichten mit einer zentralen Barriereschicht und symmetrischen Haftschichten). Produktionsanlagen für Lebensmittelverpackungen stellen routinemäßig 5- und 7-lagige Schichten aus PA, EVOH, PP, PE und Haftharzen her; neunlagige Coextrusionen sind in der Forschung gut dokumentiert und werden in großem Maßstab gefertigt, weit über den Bedarf der meisten Produktionsstätten hinaus.
„Die Sauerstoffbindungsfähigkeit von EVOH geht mit einer erhöhten Feuchtigkeitsempfindlichkeit einher. Durch die Einbettung zwischen nicht-hydrophoben PE- oder PP-Schichten in einer coextrudierten Struktur wird die Barrierewirkung beeinträchtigt. Daher wird EVOH in Lebensmittelverpackungsfolien fast ausschließlich im Mittelteil verwendet und ist an der Oberfläche nicht sichtbar.“
Die Kosten verhalten sich nicht proportional zur Lagenanzahl – die Zuführblöcke skalieren, die Werkzeuge nicht. Der Wechsel von drei auf fünf Lagen kann eine Werkzeugneukonstruktion erforderlich machen; sobald die Lagenanzahl erreicht ist, müssen die Hersteller damit leben.
Die Zukunft der Plattenextrusion: rPET, Biokunststoffe und Industrie 4.0-Monitoring
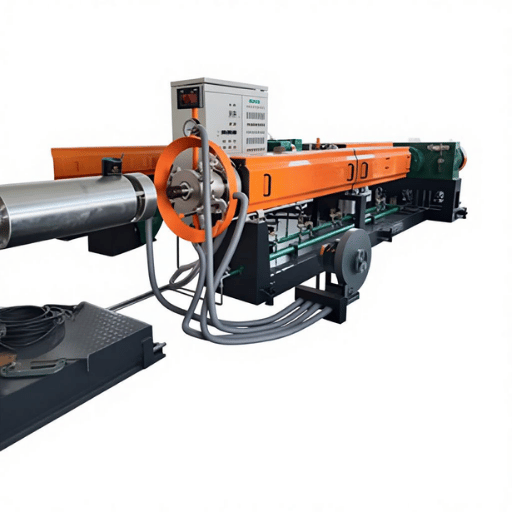
Drei Faktoren beeinflussen, was und wie Pflanzen kaufen. Nein, keiner dieser Faktoren ist spekulativ – jeder einzelne wirkt sich auf bereits im Jahr 2026 getroffene Entscheidungen aus.
1. Wie weit kann recyceltes PET für Lebensmittelkontakt eingesetzt werden? Die FDA-Richtlinien für recycelte Kunststoffe in Lebensmittelverpackungen leiten Verarbeiter durch das Verfahren der Unbedenklichkeitsbescheinigung (LNO), das für die Zulassung verschiedener Post-Consumer-Recyclingmaterialien erforderlich ist. Diese Richtlinien bauen auf den Polymerzulassungen gemäß 21 CFR Part 177 auf . Realistisch betrachtet ist die Herstellung von 100 % rPET-Folien für Lebensmittelverpackungen bereits jetzt möglich – aus Lebensmittelkontaktflaschen oder anderen Resten mit sicheren Umrissen. Dabei muss ein vollständiger LNO-Behälter aufrechterhalten werden: Fehlerquellen wurden quantifiziert (Kontaminationsgrad und Auswaschbarkeit). Wir gehen davon aus, dass Markenhersteller ab 2026 50 % rPET fordern werden.
2. Biobasierte und kompostierbare Harze werden marktfähig. PLA, PBAT, PHA und PVA sind nicht länger Forschungs- und Entwicklungsobjekte; sie sind nicht länger nur von Interesse. Die Prozessfenster sind enger als bei petrochemischen Verfahren und erfordern in der Regel eine Profiloptimierung – niedrigere Zylindertemperaturen, schonende Kühlung, gegebenenfalls eine andere Schneckenkonstruktion. Anlagen, die sowohl erdölbasierte als auch biobasierte Harze mit einer einzigen Anlagenausstattung verarbeiten können, sind flexibler als Anlagen mit nur einem Verarbeitungsstrom, wenn sich die Kundenanforderungen ändern.
3. Industrie 4.0 schließt den Regelkreis durchgängig. Die Fabrik kombiniert Mehrzonen-PID-Regelung, Druckrückmeldung der Zahnradpumpe, AGC-Scanning und Datenprotokollierung auf SCADA-Niveau und erzeugt so eine Produktionslinie, die innerhalb von Driftbereichen auf Ereignisse reagiert, ohne dass ein Eingriff des Bedieners erforderlich ist. Die Zustandsüberwachung – über Motorstrom, Getriebeschwingungen und Zylinderheizungs-Tastverhältnis – wird von herstellerspezifischen Funktionslisten zu Standard-Kaufspezifikationen. Das Marktforschungsunternehmen Mordor Intelligence schätzt den Gesamtmarkt für Kunststoffverarbeitungsmaschinen auf 34.72 Milliarden US-Dollar im Jahr 2026 mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 4.53 % bis 2031, wobei der Umsatz mit intelligenten Produktionslinien schneller wächst als die Gesamtprognose.
Wenn Sie eine neue Produktionslinie mit Liefertermin 2026/2027 anfragen, sind die wichtigsten Punkte folgende: Fragen Sie die Anbieter, inwieweit die Linie 100 % rPET-Rohmaterial verarbeiten kann, welche biobasierten Harzsorten sie getestet haben und welche Daten sie erfassen. Die Antworten geben Aufschluss darüber, ob Sie eine Anlage für 2026 oder eine umgerüstete Anlage aus dem Jahr 2018 benötigen.
Häufig gestellte Fragen zur Plattenextrusion

F: Welcher typische Dickenbereich wird bei der Blechextrusion erreicht?
Antwort anzeigen
F: Ist die Plattenextrusion für die Produktion kleinerer Stückzahlen geeignet?
Antwort anzeigen
F: Können recycelte Kunststoffe wie rPET und rHDPE in Standard-Plattenextrusionsanlagen verarbeitet werden?
Antwort anzeigen
F: Wie wird die Produktqualität während des Plattenextrusionsprozesses überwacht?
Antwort anzeigen
F: Welche Umweltauswirkungen hat die Plattenextrusion?
Antwort anzeigen
F: Welche Sicherheitsvorkehrungen sind für die Plattenextrusion erforderlich?
Antwort anzeigen
F: Wie verhalten sich die Anlagenkosten beim Plattenextrusionsverfahren im Vergleich zum Folienextrusionsverfahren?
Antwort anzeigen
Ähnliche Artikel
- Was ist Extrusion? Prozess- und Anwendungsübersicht — das Upstream-Konzept, das Profil-, Platten-, Folien- und Blasformextrusion nebeneinander umfasst
- Kunststoffextrusionsmaschinen: Typen, Auswahl und Kaufberatung — ein Begleiter an der Ausrüstung, der sich mit Schrauben-, Zylinder- und Antriebsstrangoptionen befasst.
- Thermoplaste: Eigenschaften, Kategorien und plattenkompatible Sorten — Referenzharz mit denselben Temperatur- und mechanischen Daten wie oben verwendet
- Heißschmelzextrudermaschine: Anwendungen für Klebstoffe und Spezialfolien — angrenzendes Verfahren für Schmelzfolien und Klebstoffschichten
- 80/20 Aluminium-Strangpressprofil: T-Nut-Rahmen für Hallenböden — Gegenstück zur Metallstrangpressung für die Anlageninfrastruktur im Bereich der Blechfertigungsanlagen
Über diese Blechextrusionsanalyse
Dieses Dokument basiert auf der ASTM D883 Terminologiereferenz, ausgewählten Forschungsergebnissen zur Verarbeitung, dem Dynisco Extrusion Processors Handbook und den FDA-Richtlinien zu recycelten Kunststoffen. Die Gewichtung der Rohtemperaturbereiche, der Dickentoleranzdaten (0.5 % pro SPE) und des FDA-No Objection Letter-Verfahrens für die Verwendung von 100 % rPET mit Lebensmittelkontakt dient dazu, sicherzustellen, dass diese Werte im Jahr 2026 in die Spezifikationen neuer Werke und die kundenorientierten Produktspezifikationen aufgenommen werden.
Referenzen & Quellen
- ASTM D883-19 Standardterminologie für Kunststoffe — ASTM International
- Experimentelle Untersuchung der Auswirkungen von Temperatur und Schneckendrehzahl auf die Extrusion von PP, HDPE und PET — MDPI Sci, Peer-Review
- Leitfaden zur Verarbeitung von Polyethylenfolien — Formosa Plastics Corporation USA
- Das Dynisco Extrusion Processors Handbuch — Dynisco
- Ein Leitfaden zur Extrusion von Polyolefinfolien — LyondellBasell
- Gauge Control — SPE Extrusion Division Wiki — Gesellschaft der Kunststoffingenieure
- Fehlerbehebung beim Ingeo-Plattenextrusionsprozess — NatureWorks LLC
- Recycelte Kunststoffe in Lebensmittelverpackungen — US-amerikanische Lebensmittel- und Arzneimittelbehörde
- 21 CFR Teil 177 — Indirekte Lebensmittelzusatzstoffe: Polymere — US-Bundesgesetzbuch
- Marktbericht zu Größe und Wachstum extrudierter Kunststoffe 2024–2030 — Grand View Research
- Marktbericht für Kunststoffverarbeitungsmaschinen 2026–2031 — Mordor-Geheimdienst
- Folien mit Neun-Schicht-Coextrusionstechnologie und EVOH-Barriereleistung — Rochester Institute of Technology