Bohrmaschinen: Der vollständige Leitfaden zu Typen, Auswahl und Wartung
Auch heute noch zählt die Bohrmaschine weltweit zu den beliebtesten Werkzeugen der Metallbearbeitung in Fertigungs-, Bau- und Instandhaltungsbetrieben. Ob es darum geht, eine Stahlhalterung einmalig zu durchbohren oder Tausende identischer Kanäle in einen Zylinderkopf zu fräsen – die Wahl der richtigen Bohrmaschinenkategorie gewährleistet Präzision, Durchsatz und angemessene Kosten pro Bohrung. Die folgenden Informationen umfassen alle aktuell produzierten Bohrmaschinenkategorien, erläutern die Auswahlkriterien und beschreiben Wartungsroutinen, die die Lebensdauer der Spindellager deutlich verlängern.
Kurzübersicht – Bohrmaschinen-Übersicht
| Spindeldrehzahlbereich | 150 – 15,000 U/min (variabel je nach Typ) |
| Lochdurchmesserbereich | 3 mm – 200 mm+ (Stufenbohrung für größere Größen) |
| Motorleistung | 0.25 kW (Bank) – 7.5 kW (radial) |
| Gemeinsame Materialien | Baustahl, Aluminium, Gusseisen, Holz, Kunststoffe, Verbundwerkstoffe |
| Weltmarktwert (2024) | 26 – 31 Milliarden US-Dollar |
| Schlüsselstandards | ISO 73.100.30 , ISO 20770-1, OSHA 29 CFR 1910.213 |
Was ist eine Bohrmaschine?
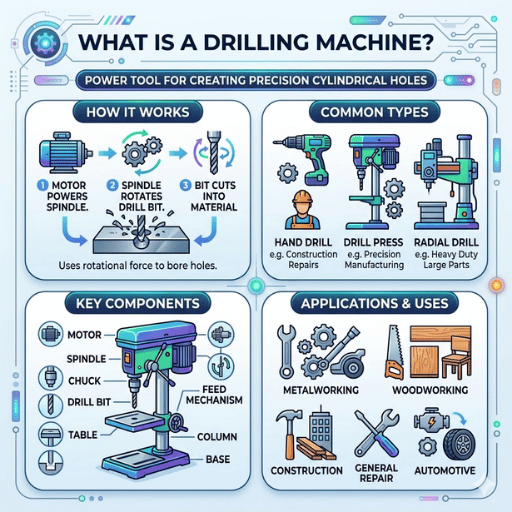
Eine Bohrmaschine ist ein Bearbeitungszentrum, das (a) einen Antrieb zum Drehen eines Schneidwerkzeugs, üblicherweise eines Spiralbohrers, besitzt und (b) so stabil ist, dass dieses Werkzeug kontrolliert gegen ein stationäres Werkstück bewegt werden kann, um zylindrische Bohrungen mit einem bestimmten Querschnitt und einer bestimmten Bohrungstiefe zu fräsen. Laut dieser Definition bietet sie drei Bedingungen, die mit Handbohrmaschinen nicht erfüllt werden können: konstante Spindeldrehzahlen, kontrollierte axiale Bewegung und zuverlässige Ausrichtung zwischen der Bohrnut und der Werkstückoberfläche. Diese drei Variablen allein bestimmen die Qualität einer bearbeiteten Bohrung hinsichtlich der Rechtwinkligkeit zur Werkstückoberfläche, der Präzision der Bohrungsabmessungen und der Oberflächengüte im Inneren.
Neben dem Bohren von Löchern wird das Bohrverfahren auch zum Reiben, Aufbohren, Gewindeschneiden, Plandrehen und Ansenken eingesetzt. Hinsichtlich der Betriebszeit zählt die Bohrmaschine zu den am schnellsten ausgelasteten Werkstattmaschinen; sie ermöglicht einen schnellen Arbeitsablauf.
Die Bohrmaschine hat ihre Wurzeln in John Wilkinsons Bohrmaschine, die in den 1770er Jahren zur Herstellung von Kanonenrohren entwickelt wurde. Dieses Modell wurde modifiziert, um Zylinder mit den korrekten Abmessungen für James Watts Kolbenmotoren herzustellen und markierte damit den Beginn der Bohrmaschinen für den Einsatz in modernen Werkstätten. Radialarm-Konfigurationen kamen um 1861 auf, die James Nasmyth zugeschrieben werden. Sie ermöglichten es der Spindel, jeden Bereich eines fest eingespannten Werkstücks für eine Reihe von Bearbeitungsschritten zu erreichen, ohne das Werkstück selbst neu fixieren zu müssen.
Marktforschungsunternehmen schätzen den Markt für Bohrmaschinen im Jahr 2024 auf 26 bis 31 Milliarden US-Dollar, mit einer prognostizierten jährlichen Wachstumsrate von 4.9 bis 6 Prozent bis 2032. Infrastrukturprojekte im asiatisch-pazifischen Raum tragen zu diesem Wachstum bei, während die Rückverlagerung der Produktion nach Nordamerika in Verbindung mit der fortschreitenden Automatisierung durch CNC-Steuerungen einen Großteil des Wachstums generiert. Der Bausektor erzielt den größten Umsatzanteil, aber auch die Luft- und Raumfahrtindustrie sowie die Medizintechnik tragen maßgeblich zum Gewinn bei.
Die Klassifizierungsnormen für Bohrmaschinen sind in ISO 73.100.30 (Bergbau- und Steinbruchgeräte: Bohrwerkzeuge) und ISO 20770-1 (Werkzeugmaschinensicherheit: Bohrmaschinen) festgelegt. Diese Spezifikation umfasst die Spindelkonus-, Geräuschemissions- und EMV-Anforderungen, die alle rotierenden Maschinen erfüllen müssen, bevor sie an Endverbraucher ausgeliefert werden.
Arten von Bohrmaschinen
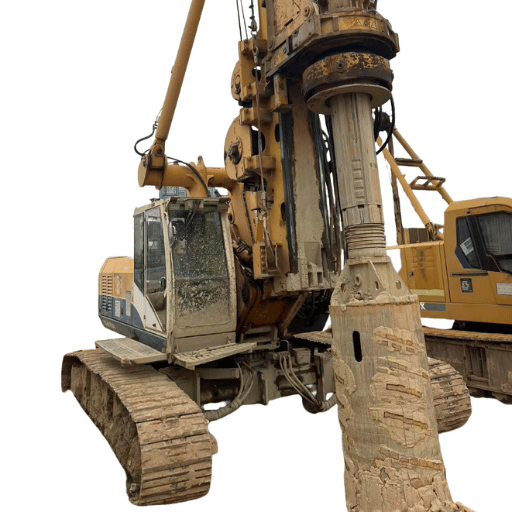
Die Konstruktion einer Bohrmaschine hängt von der Position ihrer Spindel, der Größe des zu bearbeitenden Werkstücks und dem Automatisierungsgrad ab. Tischbohrmaschinen, Säulenbohrmaschinen und Radialbohrmaschinen sind einige der gängigen Bezeichnungen in Werkstätten. Es existiert jedoch ein umfassendes Benennungssystem mit Klassifizierungen, die auf diesen Merkmalen basieren.
Hier finden Sie eine Vergleichstabelle für zehn aktuell produzierte/vertriebene Gerätetypen. Die Preisspannen basieren auf Marktbeobachtungen für Neugeräte von Herstellern im mittleren Preissegment aus dem Jahr 2024 und sind eher als Richtwerte denn als verbindliche Angebote zu verstehen.
| Typ | Maximaler Lochdurchmesser | Spulengeschwindigkeit | Motorleistung | Typischer Preis (USD) | Am besten geeignet für |
|---|---|---|---|---|---|
| Bankbohrmaschine | 16mm | 500 - 3,100 RPM | 0.25 – 0.75 kW | $150 - $ 800 | Kleinteile, Prototypenbau, Hobby |
| Säulen- (Stand-)Bohrmaschine | 32mm | 150 - 2,500 RPM | 0.75 – 2.2 kW | $800 - $ 4,000 | Allgemeine Fertigung, mittlere Teile |
| Radialarmbohrer | 75mm | 40 - 2,000 RPM | 2.2 – 7.5 kW | $5,000 - $ 45,000 | Große/schwere Werkstücke, Schiffbau |
| Gang Drill | 25 mm pro Spindel | 500 - 3,000 RPM | 0.5 kW × 4–6 Köpfe | $3,000 - $ 12,000 | Sequenzielle Arbeitsgänge, Produktionsläufe |
| Mehrspindelbohrmaschine | 20 mm pro Spindel | 600 - 4,000 RPM | 2.2 – 5.5 kW | $8,000 - $ 35,000 | Serienfertigung, Flanschbolzenmuster |
| Magnetbohrmaschine | 50 mm (Ringfräser) | 250 - 750 RPM | 1.1 – 1.8 kW | $900 - $ 3,500 | Stahlbau, Arbeiten vor Ort |
| CNC-Bohrmaschine | 40 mm+ (werkzeugabhängig) | 100 - 15,000 RPM | 3.7 – 7.5 kW | $ 25,000 - $ 200,000 + | Hochpräzision in der Luft- und Raumfahrt |
| Tieflochbohren / Geschützbohren | 3 - 50 mm | 1,000 - 8,000 RPM | 5.5 – 15 kW | $50,000 - $ 400,000 | L/D-Verhältnisse >10:1, Gewehrläufe, Gussformen |
| Tragbare Bohrmaschine (magnetisch) | 35mm | 350 - 750 RPM | 1.1 kW | $600 - $ 2,500 | Außendienst, Rohrleitungsarbeiten |
| Bohr- und Gewindeschneidzentrum | 25-mm-Bohrer / M20-Gewindebohrer | 200 - 10,000 RPM | 3.7 – 5.5 kW | $18,000 - $ 80,000 | Bohren und Gewindeschneiden in einem Arbeitsgang |
Die gute alte Tischbohrmaschine. Das zuverlässige Arbeitstier kleiner Werkstätten. Sie wird an der Werkbank befestigt und bohrt Löcher mit Durchmessern bis ca. 16 mm. Riemengetriebene Modelle verfügen über ein Stufenscheibensystem, bei dem der Riemen zum Drehzahlwechsel von einer Scheibe zur anderen umgelegt wird – das ist etwas umständlich, wenn man die Drehzahl häufig ändert, gewährleistet aber jahrzehntelangen, störungsfreien Betrieb. Elektronisch drehzahlgeregelte Versionen mit Drehzahlregelung machen das Umlegen des Riemens überflüssig, kosten aber 30–40 % mehr.
Eine Standbohrmaschine mit Getriebekopf und fester Drehzahl. Sie ist ähnlich groß wie eine Tischbohrmaschine, jedoch auf einer höheren Säule, und wird fest im Werkstattboden verschraubt. Dank der größeren Höhe passen auch größere Werkstücke zwischen Tisch und Spindel. Getriebekopf-Systeme liefern ein konstantes Drehmoment unabhängig von der gewählten Spindeldrehzahl – wichtig beim Bohren von Löchern mit großem Durchmesser in Stahl. Diese Bauart ist die typische Bohrmaschine, die zur Demonstration der Leistungsfähigkeit der Maschine in industriellen Anwendungen eingesetzt wird. In allgemeinen Katalogen werden die Begriffe „Bohrmaschine“ und „Maschine zum Bohren von Löchern“ oft synonym verwendet, wobei „Bohrmaschine“ jedoch ein Fachbegriff für eine Unterkategorie der „Maschine zum Bohren von Löchern“ ist.
Eine robuste Radialbohrmaschine. Der Arm lässt sich um bis zu 180° um seine vertikale Säule drehen und ist fahrbar. Dadurch kann die Spindelachse jeden Punkt in einem großen Radius erreichen, ohne dass das Werkstück bewegt werden muss. Stahlbauunternehmen, Kesselbauer und Schiffbauer verwenden diese Maschinenart für Werkstücke, die zu groß oder zu sperrig sind, um sie in die Werkstatt zu transportieren. Um die Bohrlochpositionierung optimal auf den Bearbeitungsprozess abzustimmen, ist es wichtig, den Arm nach der Positionierung fest am Säulenlager zu halten.
Eine Mehrspindel-Bohranlage. Diese Anlage verfügt über mehrere auf einem gemeinsamen Tisch montierte Bohrspindeln. Werkstücke werden zwischen den Spindeln hin und her bewegt, um verschiedene Bearbeitungsvorgänge (Bohren, Reiben, Gewindeschneiden, Senken usw.) ohne Werkzeugwechsel durchzuführen. Durch die Einsparung von Produktionszeit wird eine Zykluszeitreduzierung von 40–60 % im Vergleich zu einer Reihe von Einzelspindel-Bohrmaschinen beim Bohren von sich wiederholenden Teilen erreicht.
Eine Mehrspindelbohrmaschine. Bei dieser Maschine werden alle Spindeln gleichzeitig zugeführt. Dadurch können mehrere Löcher – üblicherweise Schraubenlöcher auf demselben Lochkreis – gleichzeitig gebohrt werden. Die Rüstzeiten sind lang, daher ist diese Maschine erst ab einer Losgröße von 200 Teilen wirtschaftlich. Die Teile sollten idealerweise eingespannt werden, da jede Unebenheit im Spindelantrieb zu Positioniergenauigkeitsfehlern führt.
Eine Magnetbohrmaschine. Sie nutzt eine integrierte, elektromagnetisch betriebene Spannfläche, um die Maschine zum Werkstück zu bringen, anstatt umgekehrt – ideal für Munition, Stahlbauteile und ähnliche Anwendungen, wenn das Werkstück nicht bewegt werden kann. Sie verwendet einen Hohlbohrer (auch Kernbohrer genannt), der mit relativ geringem Vorbohraufwand Löcher mit großem Durchmesser erzeugt. Für Metallbearbeiter ist ein kleiner, handgeführter Lasergravierer für Metall zum Markieren der Bohrlochpositionen vor dem Bohren eine Überlegung wert.
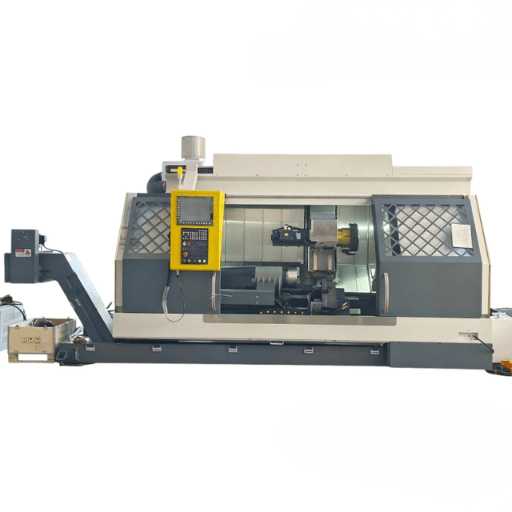
CNC-Bohrmaschine. Die computergesteuerte numerische Steuerung ersetzt die manuelle Bedienung des Vorschubhebels und der Tischpositionierung. Jede Maschine führt ein G-Code-Programm aus, das die Bohrlochpositionen schnell anfährt, mit programmierter Vorschubgeschwindigkeit und Drehzahl eintaucht, zurückzieht und diese Position hunderte oder tausende Male ohne menschliches Eingreifen wiederholt.
Ein neueres Merkmal von CNC-Maschinen ist der Einbau von Werkzeugwechslern, Messtastersystemen und Spindelkühlung für den unbeaufsichtigten Betrieb.
Tieflochbohrmaschine. Tieflochbohrmaschinen verwenden Einlippenbohrer mit internem, nach vorne gerichtetem Kühlmittel, das die Späne von der Schneidfläche zum Bohrlochaustritt transportiert. Während das Tieflochbohren ursprünglich nur zur Herstellung von Gewehrläufen eingesetzt wurde, findet es heute auch Anwendung bei der Fertigung von Hydraulikzylinderbohrungen, Kühlkreisläufen für Formen oder Treibstoffsystemen für die Luft- und Raumfahrt.
Dieses Verfahren ermöglicht Verhältnisse von über 10:1.
Tragbare Bohrmaschine. Leichte, tragbare Maschine mit Magnetfuß, ideal für den Einsatz vor Ort, z. B. für Rohrflansche, Stahlkonstruktionen und Nachrüstungen, wenn ein Transport in die Werkstatt nicht möglich ist. Geringere Kapazität als stationäre Maschinen, aber dennoch unverzichtbar auf der Baustelle.
Bohr- und Gewindeschneidzentrum. Eine CNC-Maschine, die primär für Hochgeschwindigkeits-Bohr- und Gewindeschneidvorgänge entwickelt wurde und Geschwindigkeiten von 40–60 Metern pro Minute sowie Span-zu-Span-Zeiten von unter 2 Sekunden ermöglicht. Diese Maschinen stellen hinsichtlich Kosten und Größe einen Kompromiss zwischen einer reinen Bohrmaschine und einem Bearbeitungszentrum dar.
F: Was sind die vier Hauptarten von Bohrungen?
Antwort anzeigen
In der Fertigungsausbildung werden üblicherweise vier Hauptbohrverfahren unterschieden: (1) Standardbohren (Spiralbohrer auf einer Ständerbohrmaschine), (2) Tieflochbohren (Bohrungslängen größer als das Zehnfache des Durchmessers), (3) CNC-Bohren (programmierbare numerische Steuerung) und (4) Radialbohren (Schwenkarmbohren) für große Werkstücke. Einige Klassifizierungen ersetzen das Tieflochbohren als viertes Tieflochbohrverfahren und ergänzen es um das Magnetbohren. Die Klassifizierungen richten sich entweder nach dem Maschinentyp, der Geometrie des Schneidwerkzeugs oder den Werkstückbeschränkungen.
Bei der Klassifizierung von Betrieben ist in der Regel das dominierende Merkmal, was man besitzt: Ein Bediener einer Tischpresse unterscheidet zwischen „Tischpresse vs. Bodenpresse“, ein Produktionsingenieur zwischen „manuell vs. CNC“.
Wichtige Bauteile und ihre Funktionsweise
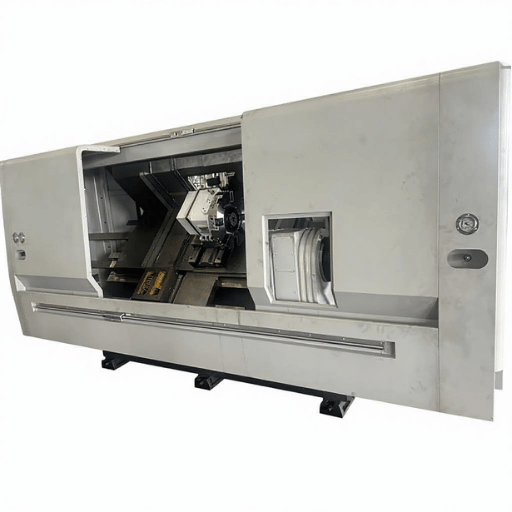
Alle Bohrmaschinen – ob Tischbohrmaschine, elektrische Bohrmaschine oder Standbohrmaschine mit Radialarm – verwenden identische Funktionsbauteile. Ein erfahrener Anwender erkennt unter anderem an den Abweichungen von der Standardkonfiguration, welche Komponente wartungsbedürftig ist, vorausgesetzt, er versteht die Funktion jedes einzelnen Bauteils. Unterschiede zwischen einer 400-Dollar-Tischbohrmaschine und einem 4,000-Dollar-Standmodell ergeben sich selten aus zusätzlichen Funktionen, sondern aus der relativen Stabilität der einzelnen Bauteile.
Drive System
Motor. Einphasen-Induktionsmotoren (0.25 – 1.5 kW, ¾ – 2 PS) werden für den Betrieb der meisten Tisch- und Standbohrmaschinen verwendet. Größere Maschinen (1.5 – 7.5 kW, 2–10 PS) verwenden Drehstrommotoren, die mithilfe von Frequenzumrichtern überwacht werden können.
Die Motoren sind oben hinten am Kopf montiert.
Getriebe. Riemenantriebe mit Stufenscheiben ermöglichen 4 bis 12 Drehzahlstufen. Getriebe mit Schaltgetriebe bieten stufenlos variable Drehzahlen unter Last – wichtig bei Bohrarbeiten, bei denen eine konstante Schnittgeschwindigkeit erforderlich ist.
Bei CNC-Bohrmaschinen ist der Servomotor über einen Zahnriemen oder ein Untersetzungsgetriebe direkt mit der Spindel gekoppelt.
Spindel- und Futterbaugruppe
Die Spindel ist eine gehärtete, geschliffene Stahlwelle, die sich in zwei Präzisionslagern (meist Schrägkugellagern oder Kegelrollenlagern) dreht. An jedem Bohrfutteranschluss kann ein schlüsselbestücktes oder schlüsselloses Bohrfutter (bis zu 16 mm Spannweite bei Tischmodellen) oder eine Morsekonushülse zur Aufnahme größerer Werkzeuge verwendet werden. Der Spindelrundlauf – das Taumeln an der Spindelspitze – sollte bei ordnungsgemäßer Wartung der Maschine unter 0.02 mm liegen. Bei einem höheren Taumeln leidet die Genauigkeit des Bohrungsdurchmessers, und die Bohrer können ermüden.
Die Spindel, eine Hohlhülse, die die Spindel trägt, kann sich im Spindelstock vertikal bewegen. Ein Zahnstangenantrieb mit Tiefenanschlägen wandelt den Zug des Bedieners am Vorschubhebel in eine kontrollierte vertikale Bewegung um. Ein Federrückstellmechanismus zieht die Spindel wieder nach oben, sobald der Hebel losgelassen wird. Der Spindelhub kann bei Tischbohrmaschinen bis zu 50 mm und bei Radialbohrmaschinen bis zu über 300 mm betragen.
Werkstückhalterung und Tisch
Tisch. Gusseisen, an der Unterseite für zusätzliche Stabilität verrippt. Standgeräte verfügen über eine Höhenverstellung an der Säule, sodass die Bohrmaschine an verschiedene Arbeitshöhen angepasst werden kann. Mittelklassemodelle bieten eine Neigungsmöglichkeit des Bohrkopfes bis zu 45° für Winkelbohrungen.
Schraubstock. Klemmt das Werkstück auf dem Tisch fest. Muss durch T-Nuten verschraubt werden – der Versuch, einen Schraubstock von Hand zu halten, führt zu schwersten Verletzungen. Für unregelmäßig geformte Teile eignen sich Stufenblöcke, V-Blöcke und Gurtklemmen als Alternativen.
CNC-Erweiterungen
CNC-Bohrmaschinen verfügen zusätzlich über einen servogetriebenen Tisch (XY-Achse), einen programmierbaren Spindelvorschub (Z-Achse), einen automatischen Werkzeugwechsler und eine Steuerung (am häufigsten von Fanuc, Siemens, Mitsubishi oder Haas). Die Steuerung empfängt G-Code, kann auch Dialogprogramme verarbeiten und regelt Spindel, Kühlmittel, Vorschubgeschwindigkeit und Werkzeuge. Positionsgeber an den Achsen geben eine Positionsrückmeldung, sodass bei gut gewarteten Maschinen Positionen mit einer Genauigkeit von 0.005 mm wiederholbar sind.
📐 Technischer Hinweis — Spindeldrehzahlberechnung
Verwenden Sie diese Formel zur Berechnung der Bohrerdrehzahl:
Drehzahl = (Schnittgeschwindigkeit × 1000) / (π × Bohrdurchmesser)
Beispiel: Bohren von Baustahl (Schnittgeschwindigkeit 25 m/min) mit einem 1/2″ (12.7 mm) HSS-Spiralbohrer:
Drehzahl = (25 × 1000) / (3.1416 × 12.7) = 25,000 / 39.9 ≈ 627 U/min
Auf die nächstliegende verfügbare Einstellung runden: 640 U/min bei einer typischen 12-Gang-Riemenscheibenanordnung.
Vorschubgeschwindigkeit: Vorschub = Drehzahl × Vorschub pro Umdrehung. Bei 640 U/min und 0.15 mm/U Vorschub: 640 × 0.15 = 96 mm/min axiale Vorschubgeschwindigkeit.
Quelle: Machinery's Handbook, 31. Ausgabe, Tabelle 2a - Drehzahlen und Vorschübe beim Bohren.
F: Welche Rolle spielt die Spindel beim Bohren?
Antwort anzeigen
Die Spindel ist die rotierende Achse, die das Werkstück hält. Sie treibt auch den Bohrer an. Das Drehmoment des Motors wird über die Spindel auf den Bohrer übertragen und versetzt diesen in Rotation. Für präzise Abmessungen und eine optimale Oberflächengüte muss die Spindel die Bohrlochkante stets in einer konstanten Position relativ zum Werkstück halten. Hochwertige Spindellager gewährleisten einen Rundlauffehler (die Abweichung von der Spindelachse) von maximal 0.03 mm. Überschreitet der Rundlauffehler 0.03 mm, verringert sich die Standzeit der Bohrer merklich, und die Bohrlöcher können deutlich vom Zentrum abweichen.
Erfahrene Zerspanungsmechaniker in den Foren von Practical Machinist teilen einen Zentriertrick, der sich lohnt: Senken Sie den Bohrer bei rückwärts laufender Spindel (gegen den Uhrzeigersinn bei einer Rechtsbohrmaschine) auf das Werkstück ab. Der Bohrer zentriert sich an der Körnermarkierung, ohne zu schneiden. Sobald er zentriert ist, schalten Sie auf Vorwärtsdrehung um und beginnen Sie mit dem Bohren. Dies reduziert das Verlaufen des Bohrers bei handbetriebenen Bohrmaschinen deutlich, insbesondere bei Bohrungen mit einem Durchmesser von mehr als 10 mm.
Wie man die richtige Bohrmaschine auswählt
Bei der Wahl der richtigen Bohrmaschine kommt es darauf an, die Kapazität an die Anforderungen anzupassen – Werkstückgröße, Bohrungsspezifikationen, Produktionsvolumen und verfügbare Stellfläche. Anstatt die größte Maschine im Katalog zu wählen, sollte man diejenige auswählen, die zum tatsächlichen Arbeitsaufkommen der Werkstatt passt und nicht den Großteil des Tages ungenutzt herumsteht.
Die 5-Faktoren-Auswahlmatrix für Bohrmaschinen
| Faktor | Bankdrücken | Bodendrücken | Radialarm | CNC-Bohrer | Magnetbohrer |
|---|---|---|---|---|---|
| 1. Maximaler Lochdurchmesser | 16mm | 32mm | 75mm | 40mm+ | 50 mm (ringförmig) |
| 2. Maximale Werkstückgewichtsgrenze | 25 kg | 150 kg | 2,000kg+ | 500 kg | Keine Begrenzung (Magnetbasis) |
| 3. Positionsgenauigkeit | ±0.5 mm (manuell) | ±0.3 mm (manuell) | ±0.2 mm (manuell) | ±0.01 mm (Servo) | ±0.5 mm (layoutabhängig) |
| 4. Durchsatz (Löcher/Stunde) | 30 – 60 | 40 – 80 | 20 – 50 | 200 – 1,200 | 15 – 30 |
| 5. Benötigte Stellfläche | 0.3 m² | 0.8 m² | 6 - 15 m² | 4 - 12 m² | Tragbar (0 m²) |
Entscheidungslogik in der Praxis
Bei einem maximalen Lochdurchmesser ≤ 16 mm UND einer Losgröße < 50 Teilen → Tischbohrmaschine.
Wenn der Lochdurchmesser ≤ 32 mm beträgt UND das Werkstück auf einen 300 × 300 mm großen Tisch passt → Standbohrmaschine.
Wenn die Werkstückmasse 200 kg überschreitet ODER mehrere Bohrpositionen ohne erneutes Einspannen erreicht werden müssen → Radialbohrmaschine.
Bei einer Losgröße von > 100 identischen Teilen UND einer Toleranz von ≤ ±0.05 mm → CNC-Bohrmaschine.
Falls das Werkstück nicht in die Werkstatt transportiert werden kann → Magnetbohrmaschine oder tragbare Bohrmaschine.
Szenario: Eine kleine Fertigungswerkstatt produziert Stahlwinkel auf Bestellung in Stückzahlen von 10 bis 30 Stück. Die Innenbohrungen haben einen Durchmesser von 8 bis 12 mm, eventuell handelt es sich um eine Reihe von 20-mm-Bohrungen. Die Jahresmenge beträgt 3,000 Winkel. Zur Verfügung steht eine Bohrmaschine mit Getriebekopf und Querschlitten zum Spannen der Werkstücke. Der Getriebekopf gewährleistet das erforderliche Drehmoment für die 20-mm-Bohrungen, und der Querschlitten spart Zeit beim Positionieren. (Für diese Stückzahl ist die Investition in eine CNC-Maschine nicht zu rechtfertigen.) Bei dieser Produktionsmenge liegen die Preise für Bohrmaschinen zwischen 1,500 und 3,000 US-Dollar – dem Einstiegspreis für CNC-Maschinen.
Ein häufiger Anfängerfehler: zu viel Druck bei hoher Drehzahl und ungünstigem Verhältnis von Vorschub zu Schnittgeschwindigkeit. Alle praktischen Erfahrungen sprechen dagegen: Sanfter Druck bei optimaler Schnittgeschwindigkeit sorgt für saubere Bohrungen, geringere Wärmeentwicklung und längere Standzeit des Bohrers. Der Drang, mehr Druck auszuüben, rührt meist von stumpfen Bohrern her. Verwenden Sie stattdessen einfach einen scharfen Bohrer mit dem richtigen Durchmesser, der Baustahl mühelos durchtrennt. Nutzer des Prac Mach Forums empfehlen einen scharfen HSS-Bohrer, um einen durchgehenden Spiralspan zu erzeugen. Bei falschem Durchmesser oder falscher Drehzahl können jedoch Späne oder Bohrstaub entstehen.
Vor dem Kauf: Checkliste mit 7 Punkten
- Ermitteln Sie die Größe des größten regelmäßigen Werkstücks und prüfen Sie dann unter Berücksichtigung des Spannraums, ob Sie die Größe Ihres Tisches und die Ausladung bestimmen können.
- Zweitens…kennen Sie Ihr härtestes Material – Edelstahl oder Titan erfordern Getriebeköpfe mit hohem Drehmoment und niedrigen Drehzahlen.
- Drittens…zählen Sie Ihre Spindeldrehzahländerungen pro Schicht -> 10 Änderungen/Tag klingt nach einem Drehzahlregler.
- Viertens…prüfen Sie die Stromversorgung – einphasig: maximale Leistung 2.2 kW, dreiphasig 20+ kW.
- Fünftens… Sie benötigen neben der Maschine auch Werkstückhalter. Günstige Bohrmaschinen sind einfach ausgestattet – die T-Nut-Aufsätze, die Sie separat erwerben, kosten zusätzlich 20–30 % mehr.
- Beachten Sie abschließend die Spindelkegelgröße (MT2 ist üblich für Tischpressen, MT3 für die gesamte Werkstatt, MT4 oder MT5 für Radialbohrmaschinen). Sie benötigen das entsprechende Werkzeug, wenn Sie die Maschine nutzen möchten.
- Überprüfen Sie den Spindelhub – eines der Probleme beim Tieflochbohren besteht darin, ein ausreichend tiefes Loch zu haben, um den Spindelvorschub aufzunehmen. Wenn Ihr tiefstes Loch den Spindelhub überschreitet, müssen Sie den Tisch auf halbem Weg durch den Schnitt absenken, was die Genauigkeit bei Durchgangslöchern beeinträchtigt.
Ein häufiger Fehler ist der Kauf einer massiven Radialbohrmaschine für eine kleine Werkstatt. Eine 40-mm-Radialbohrmaschine wiegt 1,500 bis 3,000 kg, benötigt eine separate Betonplatte (teuer), wird mit Drehstrom betrieben (ebenfalls teuer), hat eine maximale Vorschubgeschwindigkeit von 4 Zoll pro Stunde und ihre niedrigste Drehzahl ist für Bohrer mit kleinem Durchmesser zu hoch. Wenn 90 % der Bohrungen einen Durchmesser von 6 bis 16 mm haben, ist eine hochwertige Standbohrmaschine zum Zehntel des Preises in puncto Zykluszeit der Radialbohrmaschine überlegen, da die Rüstzeit kürzer und der Vorschub schneller ist.
Anwendungen in allen Branchen
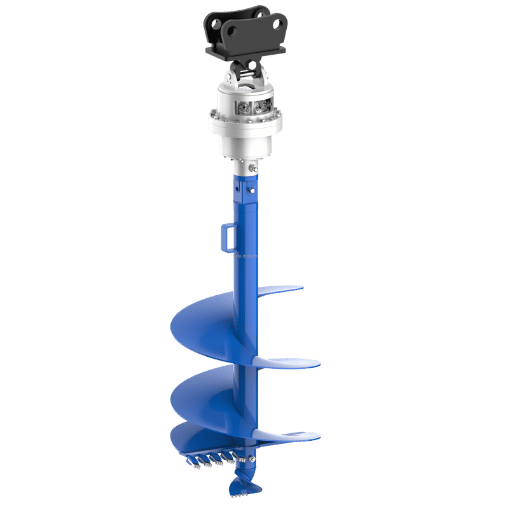
Bohrmaschinen sind die weltweit am häufigsten eingesetzten Bohrgeräte in allen Fertigungs- und Bauindustrien. Bohranwendungen, Werkzeuge und Zykluszeiten unterscheiden sich jedoch stark zwischen einem Stahlbauunternehmen und einem Leiterplattenhersteller. Die fünf unten aufgeführten Branchen verfügen über die weltweit größten installierten Bestände an Bohranlagen.
| Branche | Dominanter Maschinentyp | Gemeinsamer Lochbereich | Toleranz erforderlich | Schlüsselwerkzeuge |
|---|---|---|---|---|
| Metallverarbeitung | Standbohrmaschine, Radialarm | 6 - 50 mm | ±0.1 – ±0.3 mm | HSS-Spiralbohrer, Ringbohrer |
| Bauwesen | Magnetbohrmaschine, tragbare Presse | 12 - 40 mm | ± 0.5 mm | Ringbohrer, Hartmetallbohrer |
| Holzbearbeitung | Tischbohrmaschine | 3 - 35 mm | ± 0.5 mm | Brad-Point-Bohrer, Forstnerbohrer |
| Elektronik / Leiterplatte | CNC-Mikrobohrer | 0.1 - 3 mm | ± 0.025 mm | Hartmetall-Mikrobohrer |
| Automobilindustrie | CNC-Bohrmaschine, Mehrspindelbohrmaschine, Tiefbohrmaschine | 3 - 75 mm | ±0.01 – ±0.05 mm | Hartmetallbohrer, Wendeschneidplatten |
Metallverarbeitung
Fertigungsbetriebe nutzen weltweit die meisten Bohrmaschinen aller Branchen. Die meisten allgemeinen Fertigungsbetriebe verfügen über zwei bis fünf Bohrmaschinen: eine kleine Tischbohrmaschine für leichte bis mittelgroße Teile, eine größere Standbohrmaschine für einige mittelgroße Teile und gegebenenfalls eine Radialbohrmaschine für schwere und große Konstruktionen und Bleche. Diese Betriebe arbeiten mit einem einfachen Arbeitsablauf: Anreißen, Körnen, Bohren, Entgraten. Die schiere Anzahl der Teile führt jedoch zu einer beträchtlichen Anzahl an Bohrungen. Ein ausgelasteter allgemeiner Fertigungsbetrieb bohrt mit all seinen Bohrmaschinen täglich zwischen 500 und 2,000 Löcher. Viele Betriebe entscheiden sich daher für die Integration von CNC-Bearbeitungszentren in ihre Fertigungshalle, um die arbeitsintensiven manuellen Bohrmaschinen für die Bearbeitung von Teilen mit hohem Durchsatz und engen Toleranzen zu ergänzen.
Bau- und Konstruktionsstahl
Auf der Baustelle dominiert der Magnetbohrer. Stahlbauer spannen die Maschine an einen Stahlträger oder -balken, bohren das Loch und fahren mit dem nächsten fort. Das Bohren mit Ringbohrern ist wirtschaftlicher als mit Spiralbohrern, da der Ringbohrer mit einem Schnitt am wenigsten Material abträgt, die geringste Wärme erzeugt und den geringsten Schub verursacht. Ein Ringbohrer bohrt 50 bis 80 Löcher in Baustahl, bevor er nachgeschärft werden muss – eine vergleichbare Anzahl wie ein HSS-Spiralbohrer, jedoch weniger.
Magnetbohrmaschinen und Ringbohrer sind herkömmlichen Lochsägen bei anspruchsvollen Anwendungen wie dem Bohren von Gusseisenrohren um durchschnittlich 60 bis 70 Prozent überlegen. Hält man sie an einer Stahloberfläche fest, anstatt sie in einem Handgerät zu schwenken, verhindern Magnetbohrmaschinen ein Verlaufen, und der Magnetfuß sorgt für die notwendige Stabilität beim schnellen und präzisen Bohren.
Holzbearbeitung
Holzbearbeiter verwenden Tischbohrmaschinen für Dübelverbindungen, Scharnieraussparungen und Durchgangsbohrungen in der Möbelproduktion. Forstnerbohrer erzeugen Flachbodenlöcher, die für verdeckte Scharniere nach europäischer Art benötigt werden, während Zentrierbohrer ein sauberes Eindringen in die Hirnholzmaserung von Hartholz ermöglichen, ohne zu verlaufen. Die Drehzahlen für Holz sind deutlich höher als für Metall – typischerweise 1,500 bis 3,000 U/min für Hartholz im Vergleich zu 300 bis 800 U/min für Stahl. Juweliere und Kunsthandwerker verwenden kleine Tischbohrmaschinen auch zum Bohren von Perlen in empfindlichen Materialien wie Muscheln, Knochen und Halbedelsteinen.
Elektronik- und Leiterplattenherstellung
PCB-Bohrmaschinen sind CNC-gesteuerte Mikrobohrsysteme, die Durchgangslöcher zwischen 0.1 mm und 25 mm bei Spindeldrehzahlen von 80,000 bis 150,000 U/min herstellen können. Hartmetall-Mikrobohrer sind Verbrauchsmaterialien – mit einem einzigen Bohrer können 3,000 bis 5,000 Löcher gebohrt werden, bevor er ausgetauscht werden muss. In dieser Branche darf an der Automatisierung nicht gespart werden; mehr als 10,000 Löcher pro mehrlagiger Leiterplatte sind üblich, ebenso wie die Anforderungen an die Positioniergenauigkeit im Mikrometerbereich.
Automobilindustrie
Die Automobilfertigung nutzt das gesamte Spektrum an Bohranlagen. Motorblöcke erfordern Tieflochbohrungen für die Ölkanäle (Längen-Durchmesser-Verhältnis von 20:1 oder höher), Mehrspindelbohrungen für die Schraubenmuster und CNC-Bohrungen für die Zylinderbohrungen. Die Branche hat einen hohen Bedarf an Automatisierung bei bearbeiteten Teilen wie Getriebegehäusen, Bremssätteln und Fahrwerkskomponenten. Die Elektromobilität hat einen Teil der Nachfrage von traditionellen Motorblockbohrungen hin zu Bohrungen für Batterieträger und Motorgehäuse verlagert, dennoch beträgt die Gesamtzahl der Bohrungen pro Fahrzeug mehrere Tausend. Automobilzulieferer setzen Lasermarkierungsmaschinen parallel zu den Bohrstationen auf den Autoteilen ein. Zu den verwandten Fertigungsprozessen gehören Kalt- und Warmstrangpressanlagen zur Herstellung von Aluminiumprofilen sowie Kunststoffverarbeitungsmaschinen für Fahrzeuginnenausstattungen.
„Mittelständische Fertigungsbetriebe beschleunigten nach 2020 ihre Umstellung auf CNC-Bohren. Betriebe, die die Automatisierung verzögerten, sahen sich mit wachsenden Auftragsrückständen und längeren Lieferzeiten konfrontiert. Die Verfügbarkeit von Arbeitskräften für manuelles Bohren wurde zu einem anhaltenden Engpass – CNC löste beide Probleme gleichzeitig.“
— Angelehnt an Global Market Insights, Marktanalyse für Bohrmaschinen, 2024
CNC-Bohrmaschinen: Präzision trifft auf Automatisierung
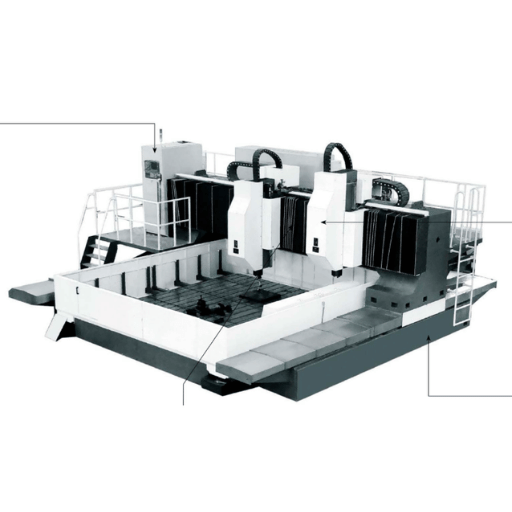
CNC-Bohrmaschinen eliminieren die manuelle Positionierung, Drehzahleinstellung und Vorschubsteuerung. Der Bediener legt das Werkstück ein, wählt ein Programm und startet den Zyklus. Ab diesem Zeitpunkt steuert die Steuerung Werkzeugwechsel, Drehzahlrampen, Bohrzyklen für tiefe Bohrungen und die Kühlmittelzufuhr. Bei Produktionsläufen von mehr als 100 identischen Bohrungen pro Tag sind die Produktivitätssteigerungen erheblich. Die Investitionskosten erfordern jedoch eine sorgfältige Analyse – nicht jeder Betrieb profitiert von CNC.
✔ Vorteile
- Positionsgenauigkeit ±0.01 mm (gegenüber ±0.3 mm manuell)
- Wiederholgenauigkeit bei über 1,000 Teilen ohne Abweichung.
- Unbeaufsichtigter Betrieb mit automatischem Werkzeugwechsler
- Peckbohren, Gewindeschneiden, Reiben in einer Aufspannung
- Durchsatz 200 – 1,200 Löcher/Stunde
- Digitale Aufzeichnungen zur Qualitätsrückverfolgbarkeit
⚠ Einschränkungen
- Einstiegskosten 25,000 – 200,000+ US-Dollar (10 – 50× manuell)
- Erfordert einen ausgebildeten Programmierer/Bediener
- Die Einrichtungszeit für einmalige Aufträge überschreitet die manuelle
- Wartungskosten: Servoantriebe, Encoder, Steuerplatinen
- Platzbedarf 4-12 m² gegenüber 0.8 m² bei einer manuellen Bodenpresse
- Stromversorgung: Drehstrom, separater Stromkreis
| Metrisch | Manuelle Standbohrmaschine | CNC-Bohrmaschine |
|---|---|---|
| Toleranz der Lochposition | ±0.3 mm (geübter Bediener) | ±0.01 mm (Servorückkopplung) |
| Einrichtungszeit (erster Teil) | 2 - 5 Minuten | 15 – 45 Minuten (Programm + Vorrichtung) |
| Zykluszeit pro Loch | 8 - 15 Sekunden | 2 - 5 Sekunden |
| Aufmerksamkeit des Bedieners | 100 % (Hand am Vorschubhebel) | 10 – 20 % (nur Be-/Entladung) |
| Gewinnschwellen-Losgröße | 1 – 50 Teile | 50 – 200+ Teile (abhängig von der Komplexität) |
| Jährliche Wartungskosten | 100 – 300 $ (Riemen, Lager) | 1,500 – 5,000 US-Dollar (Servos, Encoder, Kühlsystem) |
Der ROI ist bei CNC-Maschinen nicht immer höher. Bei Betrieben, die weniger als 100 Bohrungen pro Tag mit geringer Variation (gleiche Größe, gleiches Material) durchführen, kann eine manuelle Standpresse mit Digitalanzeige und Kreuzschlitten oft einen besseren ROI erzielen. Die Kosten (Maschine + Digitalanzeige + Schraubstock) liegen bei 3,000 bis 5,000 US-Dollar, im Vergleich zu über 25,000 US-Dollar selbst für eine einfache CNC-Bohrmaschine, bis die Produktionsmenge ca. 100 Bohrungen pro Tag übersteigt oder die Toleranzen unter 0.1 mm sinken.
Szenario: Mittelständischer Metallverarbeiter, 30–50 Kundenaufträge/Monat, 8–20 Bohrungen pro Stahlblech (6–25 mm dick), 5–200 Teile/Auftrag. Die Geschäftsleitung vergleicht eine CNC-Bohrmaschine mit der vorhandenen manuellen Bohrmaschine. Analyse: Bei 50 Aufträgen, durchschnittlich 14 Bohrungen und 100 Teilen = 70000 Bohrungen/Monat amortisiert sich die CNC-Maschine in 8–14 Monaten. Sie spart Zeit für den Bediener und reduziert Ausschuss durch die Vermeidung von Fehlpositionierungen. Bei kleinen Losgrößen (weniger als 20 Teile) und der zusätzlichen Rüstzeit der CNC-Maschine pro Auftrag ist der Vergleichsvorteil der manuellen Bohrmaschine mit Digitalanzeige (DRO) bis zur Amortisation möglicherweise die beste Wahl.
Leistungsvergleich beim CNC-Bohren
| Positionstoleranz | ±0.01 mm (mit linearen Skalen) |
| Reproduzierbarkeit | ± 0.005 mm |
| Eilgang | 40 – 60 m/min (Bohr-/Gewindeschneidzentren) |
| Chip-zu-Chip-Zeit | 1.3 - 2.5 Sekunden |
| Werkzeugkapazität | 12 – 30 Werkzeuge (ATC-Magazin) |
Unsere Sichtweise auf die Bohrtechnologie
UDTECH entwickelt CNC-Maschinen – keine Bohrmaschinen. Dieser Artikel dient lediglich der Information, dass Bohrvorgänge in der Fertigung so häufig vorkommen, dass Betriebe bei der Suche nach Bohrmaschinen wahrscheinlich auch andere CNC-Optionen in Betracht ziehen werden. Alle präsentierten Informationen stammen von Lieferanten-Websites, allgemeinen Herstellerangaben oder anderen Quellen; es handelt sich nicht um Produktwerbung. Das Produkt wird mit Hinweisen auf CNC-Bohrfunktionen ausgeliefert.
Bewährte Verfahren für Wartung und Sicherheit
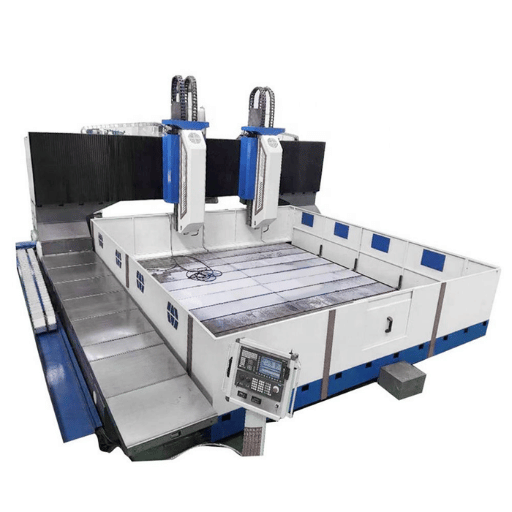
Eine Bohrmaschine, die regelmäßig – wöchentlich oder sogar täglich – gewartet wird, hat eine längere Lebensdauer, geringere Betriebskosten und liefert präzisere Ergebnisse. Die zusätzlichen Kosten können überraschend hoch sein. Beispielsweise kostet ein Satz neuer Spindellager für eine Standbohrmaschine 80 bis 200 US-Dollar. Der Zeitaufwand für den Austausch, die Demontage, den Ausbau der alten Lager, den Einbau der neuen Lager, das Ausrichten der Spindel und die Neujustierung können jedoch einen Großteil dieser Summe verschlingen. Leistung, Sicherheit und Langlebigkeit hängen maßgeblich von der regelmäßigen Wartung ab. Bei den Sicherheits- und Schutzvorrichtungs-Empfehlungen gibt es keine Ausnahmen; schließlich gehört es zur Sicherheit in der Werkstatt, Unfälle zu vermeiden.
| Intervall | Aufgabe | Details |
|---|---|---|
| Daily | Späne und Kühlmittel reinigen | Entfernen Sie Späne aus den T-Nuten des Tisches und dem Spindelbereich; wischen Sie die Säule ab. |
| Daily | Prüfen Sie den Kühlwasserstand | Kühlmittelbehälter auffüllen; Konzentration mit Refraktometer prüfen (6 – 8 %) |
| Wöchentliche | Schmieren Sie die Spindel und die Säule. | Schmieren Sie die Zahnstangenführung mit Gleitlager; ölen Sie die Säulenzahnstange bei Standmodellen. |
| Wöchentliche | Riemenspannung und -zustand prüfen | Auf Risse, Glasur oder Ausfransungen prüfen; Spannung gemäß Herstellervorgaben anpassen. |
| Monatlich | Spindelrundlauf prüfen | Messuhr an der Spindelnase anbringen; Lager austauschen, wenn der Rundlauf 0.03 mm überschreitet. |
| Monatlich | Bohrfutter prüfen | Prüfen Sie den Verschleiß der Backen und die Rundlaufabweichung; ersetzen Sie die Backen, wenn der angezeigte Gesamtrundlauf > 0.05 mm beträgt. |
| Vierteljährliches | Tram the table | Prüfen Sie, ob die Rechtwinkligkeit des Tisches zur Spindelachse über den gesamten Verfahrweg innerhalb von 0.02 mm liegt. |
| Vierteljährliches | Kühlmittel ersetzen | Kühlmittel ablassen, Ölwanne reinigen und mit frischem Kühlmittel auffüllen, um Bakterienwachstum zu verhindern |
- Spannen Sie alles fest. Halten Sie Werkstücke nicht freihändig auf dem Bohrmaschinentisch. Sobald sich die Maschine dreht, kann der Bohrer ein Werkstück erfassen und es mit solcher Wucht wegschleudern, dass Finger gebrochen oder Schlimmeres verursacht werden kann.
- Tragen Sie eine Schutzbrille, auch wenn nur eine Schutzbrille vorgeschrieben ist (für Erwachsene). Umherfliegende Pommes sind schon gefährlich genug, ohne dass heiße Pommes aus Abluftrohren fliegen oder in die Tassen anderer Leute geschleudert werden. OSHA-Richtlinien für Maschinenschutz Seitenschutz erforderlich.
- Haare zusammenbinden. Lose Schmuckstücke ablegen. In der Nähe einer laufenden Spindel keine Krawatten tragen oder baumelnden Schmuck anfassen: Umschlingungen können zu Augenverletzungen und unkontrollierten Unfällen führen.
- Verwenden Sie Schutzvorrichtungen für das Bohrfutter. Späne von der Größe seidenfädiger Partikel können von der rotierenden Bohrspindel so weit aufgewirbelt werden, dass sie Augenverletzungen verursachen. Der OSHA/ANSI Z-87-Mechanismus für die ANSI-Montage mit Gehäuseform ist eine teilweise, aber wirtschaftlich sinnvolle Anforderung für die meisten Schwerzerspanungsarbeiten.
- Isolieren Sie den Bediener. Greifen Sie nicht nach herabfallenden Spänen oder zwischen einen vollständig im Eingriff befindlichen Bohrer und ein stationäres Werkstück. Die Spindel stoppt erst, wenn der Motor abgeschaltet ist, sodass die hohe Stoßenergie auf lose Kleidung oder Teile übertragen werden kann.
ISO 20770-1 betont die Bedeutung von Schutzvorrichtungen am Arbeitsplatz und von Barrieren als bewährte Verfahren der OSHA und fordert darüber hinaus Zweihandbediengeräte und/oder ausgelöste Barrieren. Die Norm umfasst außerdem Fernsteuerung, Not-Aus-Schalter, Lärmgrenzwerte (in der Regel < 85 dBA am Arbeitsplatz) und Anforderungen an die elektrische Sicherheit in CNC-Anlagen.
Vernachlässigung der Kühlmittelzufuhr ist die Hauptursache für vorzeitigen Spindellagerausfall an Produktionsbohrmaschinen: Sinkt der Kühlmittelstand oder wird das Kühlmittel verdünnt, steigen die Schnitttemperaturen, Wärme wird in die Spindel übertragen und das Lagerfett verschlechtert sich. Betriebe, die die Kühlmittelkonzentration zwischen 6 und 8 % halten (wöchentlich mit einem Refraktometer gemessen), erreichen Lagerlebensdauern von 5 bis 8 Jahren. Im Gegensatz dazu beträgt die Lagerlebensdauer in Betrieben, die die Kühlmittelkonzentration vernachlässigen, nur 1 bis 3 Jahre.
Häufige Bohrprobleme und Lösungen
| Aufgabenstellung: | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Übergroße Löcher | Spindelrundlauf > 0.03 mm oder ungleiche Lippenlängen am Bohrer | Lager prüfen/ersetzen; Bohrer mit Lippenlängenlehre nachschleifen. |
| Bohrerbruch | Zu hohe Vorschubgeschwindigkeit, stumpfer Bohrer oder Werkstückbewegung | Vorschub reduzieren; Bohrer schärfen oder austauschen; Klemmung prüfen. |
| Rattermarken im Inneren des Lochs | Unzureichende Steifigkeit oder Drehzahl im Resonanzbereich | Alle Keilriemen festziehen; Drehzahl um ±15 % ändern; Riemenspannung prüfen. |
| Das Loch wandert aus der Mitte | Kein Körner, keine stumpfe Meißelkante und keine falsch ausgerichtete Spindel | Immer ankörnen; bei Löchern > 6 mm zuerst einen Vorbohrer verwenden. |
| Zu starker Grat am Austritt | Hoher Vorschub beim Durchbruch, stumpfe Schneidkanten | Vorschub für die letzten 2 mm Tiefe reduzieren; mit einer Restplatte abstützen. |
Zwei Geometrieparameter beeinflussen die Zuverlässigkeit von Bohrern maßgeblich und werden beim Schärfen häufig vergessen:
Freiwinkel der Schneidkante: Bei HSS-Spiralbohrern muss dieser Wert üblicherweise zwischen 9 und 15° liegen. Bei weniger als 9° schleift der Bohrer anstatt zu schneiden, was zu Hitzeentwicklung und beschleunigtem Verschleiß führt. Bei mehr als 15° wird die Schneidkante spröde und bricht unter üblichen Vorschubkräften. Professionelle Werkzeugschleifer überprüfen dieses Maß nach jedem Bohrvorgang mit einer Bohrspitzenlehre.
Punktankerregel: Bei Bohrdurchmessern über 6 mm sollte immer zuerst ein Körner verwendet oder ein Zentrier- bzw. Anbohrvorbohrer eingesetzt werden. Die Schneide von Spiralbohrern zentriert sich bei größeren Durchmessern nicht selbst; der Bohrer wandert, bis er einen festen Sitz findet, oft weit entfernt von der gewünschten Position. Erfahrene Anwender berichten, dass das Vergessen des Punktankers am häufigsten als Ursache für ungenaue Löcher beim manuellen Bohren genannt wird.
Szenario: In einer Werkstatt stellt man fest, dass die durchschnittliche Standzeit der Bohrer nur noch 2–3 Tage statt 2 Wochen beträgt. Eine Untersuchung zeigt, dass der Kühlmittelbehälter seit über 6 Monaten nicht gereinigt oder entölt wurde; bakterielle Verunreinigungen haben die Stabilität der Schmierstoffemulsion um 40–50 % reduziert. Nach dem Entleeren und Reinigen des Behälters, dem Auffüllen mit frischem Kühlmittel (7 % Konzentration) und dem Austausch der stumpfen Bohrer normalisierte sich die Werkzeugstandzeit wieder. Kosten der Lösung: Kühlmittel im Wert von 120 $, 2 Arbeitsstunden. Kosten des Ignorierens: 800 $ pro Monat für defekte Bohrer. Bei der Oberflächenreinigung nach dem Bohren empfiehlt sich der Einsatz von Lasertechnologie zur rückstandsfreien Entfernung von Schneidflüssigkeit und Bohrspänen.
Häufig gestellte Fragen zu Bohrmaschinen
F: Welche drei Arten von Bohrmaschinen gibt es?
Antwort anzeigen
In der meisten Werkstattliteratur werden drei Kategorien von Bohrmaschinen unterschieden: die Tischbohrmaschine (klein und fest an der Werkbank montiert, 16 mm Bohrleistung), die Säulen- oder Standbohrmaschine (große Säule, 32 mm Bohrleistung) und die Radialbohrmaschine (Schwenkarmmaschine für schwere Werkstücke, 75 mm Bohrleistung). Diese Einteilung findet sich in den meisten Berufsausbildungslehrplänen wieder und macht etwa 80 % der Maschinen in gängigen allgemeinen Fertigungsbetrieben aus.
F: Wie funktioniert eine Bohrmaschine?
Antwort anzeigen
Ein Motor treibt die Spindel über ein Zahnrad oder einen Riemen an. Ein Bediener (oder ein Computerprogramm) führt den rotierenden Bohrer entlang der Spindelachse in das Material. Die Schneidkanten des Bohrers schert das Material ab, und die spiralförmigen Nuten befördern die Späne nach oben und aus dem Bohrloch.
F: Welche Arbeiten können mit einer Bohrmaschine durchgeführt werden?
Antwort anzeigen
Neben dem einfachen Bohren kann eine Bohrmaschine auch Reiben (Aufbohren eines Lochs auf exakte Größe mit glatter Oberfläche), Senken (Aufbohren eines Lochs mit flachem Boden für einen Schraubenkopf), Ansenken (Einbringen eines schrägen Lochs für eine Flachkopfschraube mit Druckluft), Gewindeschneiden (Schneiden eines Innengewindes mit einem in der Spindel eingespannten Gewindebohrer), Plandrehen (Bearbeiten einer ebenen Fläche um ein Loch herum an einem Rohgussteil) und Ausdrehen (Vergrößern eines vorhandenen Lochs mit einem Einpunkt-Bohrstangenaufsatz für Arbeiten mit engen Toleranzen) durchführen. Alle diese Bearbeitungsschritte sind mit einer starren Spindel und kontrolliertem Vorschub genauer als mit einer handgeführten Bohrmaschine.
F: Wie beeinflusst die Materialhärte die Bohrparameter?
Antwort anzeigen
Für härtere Werkstoffe müssen die Werkzeuge langsamer bearbeitet werden und benötigen höhere Vorschubdrücke. Baustahl (120–180 HB) wird üblicherweise mit einer Schnittgeschwindigkeit von ca. 25 m/min gebohrt, während beim Bohren von Edelstahl (200–280 HB) die Schnittgeschwindigkeit auf 10–15 m/min reduziert wird. Gehärteter Werkzeugstahl (45+ HRC) erfordert unter Umständen Hartmetallwerkzeuge, die mit einer Schnittgeschwindigkeit von 5–8 m/min, einer festen Werkstückspannung und Kühlmittelzufuhr eingesetzt werden.
F: Welche Materialien können mit einer Bohrmaschine bearbeitet werden?
Antwort anzeigen
In einer Maschinenwerkstatt werden Bohrmaschinen hauptsächlich für folgende Bearbeitungen eingesetzt: Metalle (Eisen, Zinn, Gusseisen, Aluminium, Bronze), Holz, Kunststoffe, Verbundwerkstoffe (Kohlenstofffaser, Glasfaser), Keramik (diamantbeschichtete Schaftfräser) und Stein. Werkzeuge und Parameter werden je nach Material ausgewählt.
Suchen Sie nach CNC-Automatisierung für Ihre Bohrarbeiten?
UDTECH bietet CNC-Maschinen für die präzise Metallbearbeitung beim Bohren, Fräsen und der mehrachsigen Bearbeitung an.
Referenzen & Quellen
- Maschinenschutz-eTool: Bohrvorgänge — US-Arbeitsschutzbehörde (OSHA)
- ISO 20770-1: Sicherheit von Werkzeugmaschinen — Bohrmaschinen — Internationale Organisation für Normung
- ISO 73.100.30: Klassifizierung von Bohrwerkzeugen — Internationale Organisation für Normung
- Marktgröße und Branchenanalyse für Bohrmaschinen — Globale Markteinblicke, 2024
- Maschinenhandbuch31. Auflage — Industriepresse (Drehzahl-/Vorschubtabellen, Bohrgeometriespezifikationen)
Ähnliche Artikel
Geprüft vom UDTECH-Ingenieurteam, das über umfassende Erfahrung in allen Bereichen der CNC-Werkzeugtechnik und Präzisionsbearbeitungsmaschinen verfügt.