Extrudarea foilor este operațiunea fundamentală din spatele practic tuturor panourilor plate din plastic, ambalajelor tip tavă și foilor rigide care ies din fabricile moderne. Indiferent dacă vorbim despre o tavă alimentară PET de 0.5 mm sau un panou de luminator din policarbonat de 12 mm, principiul este similar: încălziți rășina, presurizați-o într-o matriță plată, răciți-o cu role calificate și extrageți o foaie lungă și continuă. O distincție clară constă în compoziția chimică a rășinii, aspectul liniei și nivelul de precizie dimensională necesar.
Acest document explică procesul, materialele, echipamentele, defectele și perspectivele pentru 2026, aducând o nouă perspectivă deciziilor de achiziționare a instalațiilor.
Specificații rapide — Fișă Extrudare dintr-o privire
| Limita foii vs. a filmului | ≥0.25 mm (0.010 in) conform ASTM D883 |
| Debit tipic al liniei | 30 kg/h (laborator) până la 1,200 kg/h (viteză mare) |
| Profilul de grosime realizabil | ±0.5% cu AGC în buclă închisă (per divizia de extrudare SPE) |
| Materiale comune | PVC, PE, PP, PS, PET/APET/CPET, PMMA, PC, ABS |
| Costul sculelor vs. injecție | Matrițele de extrudare au un cost inițial cu 80-90% mai mic (analiză xometrică) |
| Traiectoria pieței | Cagramul anual compus (CAGR) pentru materialele plastice extrudate va crește cu 3.9%, ajungând la 221 de miliarde USD până în 2030 (Grand View) |
Ce este extrudarea în foi? Definiție, proces de bază și cum diferă de extrudarea în film
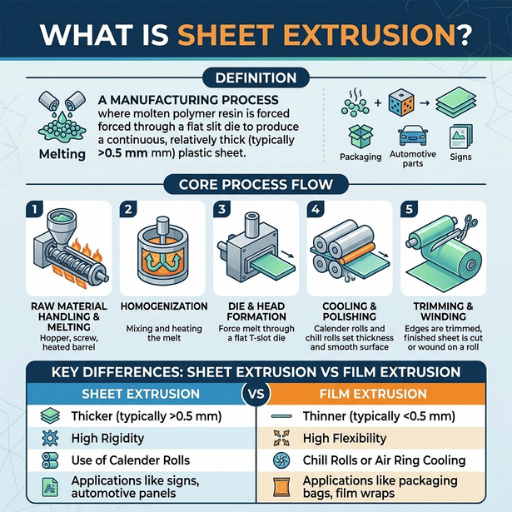
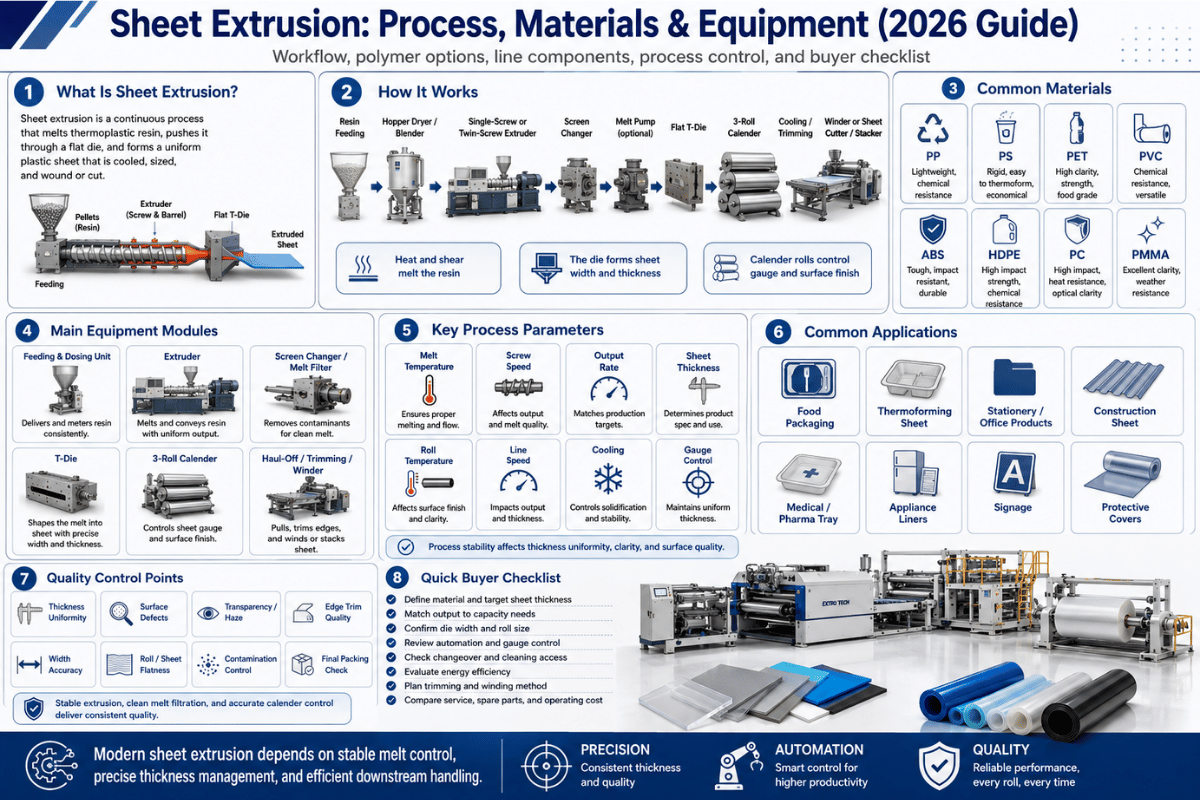
Extrudarea foilor este o tehnică de procesare uscată utilizată pentru a forma continuu foi termoplastice folosind pelete de rășină solidă consumabilă. Rășina este mai întâi topită și transportată printr-un extruder cu unul sau două șnecuri, apoi forțată printr-o matriță plată pentru a crea o foaie de plastic cu lățimea și grosimea specificate. Foaia nou formată trece printr-un banc de role răcite pentru a seta grosimea și finisajul suprafeței, apoi este fantată și tăiată în plăci sau înfășurată pe o rolă.
Produsul rezultat pare simplu. Cu toate acestea, procesul nu este. Trei variabile – (1) stabilitatea temperaturii de topire, (2) uniformitatea curgerii matriței și (3) geometria rolei de răcire – determină dacă placa expediată este potrivită pentru termoformarea unei forme în formă de coajă sau trebuie comercializată ca placă de calitate secundară.
Majoritatea problemelor de calitate discutate mai târziu în acest ghid pot fi atribuite uneia sau mai multora dintre aceste trei cauze.
Care este diferența majoră dintre extrudarea filmului și cea a foii?
Un standard ASTM a răspuns favorabil. Conform terminologiei standard ASTM D883 referitoare la materiale plastice , folia este definită ca „un termen electiv pentru folie cu o grosime nominală de maximum 0.25 mm (0.010 in.)”. Toate celelalte tipuri de folie ar fi denumite folie conform aceluiași standard industrial. Un aspect curios - „un termen electiv pentru folie” - plasează folia ca o subcategorie a termenului mai larg „foaie”.
În practică, echipamentul liniei poate varia până la o modificare a grosimii liniei. Extrudarea cu grosime sub 0.25 mm adoptă un proces de film turnat sau suflat, cu rapoarte de tragere și răcire cu gaz răcit cu aer și apă. Linia de tablă plată cu grosime peste 0.25 mm adoptă o stivă lustruită de trei role pentru a fixa grosimea față de rolele din fontă, unde proprietățile de rigiditate, înfășurarea termoformată în aval și clasificarea utilizării finale (FDA, EU 10/2011) diverg.
Procesul de extrudare a foii în 5 pași explicat (de la rășină la foaie finită)
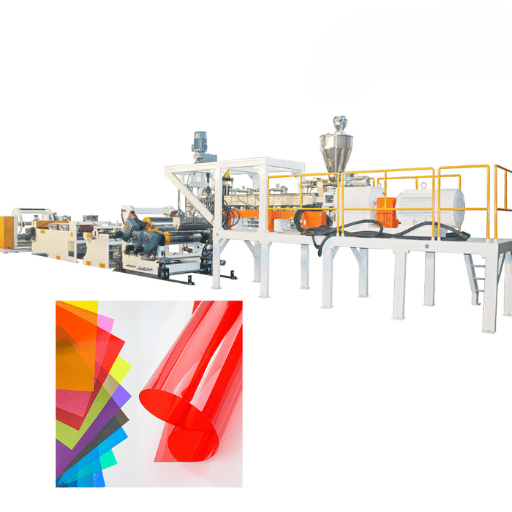
Aproape toate descrierile de proces publicate se reduc la cinci etape. Denumirile diferă (+ sau / indică 1 sau 2 etape combinate): de, topire/din, transport, răcire/calibrare, sosire.
Care sunt cei 5 pași ai procesului de extrudare a foilor?
- Alimentare cu material. Pelete de rășină uscată, resturi de măcinat sau fulgi reciclați se descarcă dintr-o pâlnie în gâtul de alimentare al extruderului. Rășina higroscopică, cum ar fi PET și PC, trebuie uscată înainte de aceasta; orice umiditate reziduală mai mare de aproximativ 50 ppm va provoca o degradare hidrolitică pe care niciun filtru din aval nu o poate anula complet.
- Topire și transport. Un șurub rotativ transportă rășina printr-un cilindru construit de obicei la un raport L/Dis de 24:1 până la 30:1 (vezi Ghid de procesare a formolenului polietilenÎncălzitoarele externe stabilesc temperatura zonei; acțiunea de forfecare a șuruburilor face restul. În momentul în care polimerul ajunge în zona de dozare, acesta există ca topitură monofazică în fereastra de procesare setată.
- Stabilizarea și modelarea presiunii. O pompă cu angrenaje între extruder și matriță izolează fluctuațiile de presiune din partea matriței de supratensiune pe partea șurubului. Rășina topită trece apoi printr-un suport sau o matriță în T, unde căile de curgere interne distribuie uniform materialul pe întreaga lățime a foii. Parametri precum lungimea liniei de presare, convergența buzei și reglarea șurubului buzei determină profilul direcției transversale.
- Răcire și calibrare. Plasticul topit din extruder intră în matriță. Aici, extrudatul intră într-o stivă cu trei role. O rolă inițială de răcire primește topitura; spațiul dintre acea rolă și marginea matriței determină grosimea inițială. Rolele ulterioare creează o suprafață netedă și aduc foaia prin fereastra sa de solidificare. Manualul procesoarelor de extrudare Dynisco menționează că lățimea zonei matriței este de obicei de aproximativ jumătate din lățimea foii finale, dar puțin mai mult pentru rășinile cu indice de topire mai mare.
- Ajustare și prelucrare ulterioară. Marginile sunt ajustate pentru a elimina variația dimensională naturală la nivelul punții matriței, apoi foaia este fie tăiată la lungime, fie derulată pe o mașină de înfășurat cu turelă. Echipamentele de termoformare în linie pot alimenta foaia caldă direct într-o stație de formare; astfel, se elimină o a doua etapă de reîncălzire.
📐 Notă de inginerie
Pasul 3 explică majoritatea problemelor legate de grosimea șurubului. Umplerea cu valuri a șurubului se manifestă ca variație a grosimii pe partea mașinii (MD); distribuția neuniformă a temperaturii matriței apare ca variație transversală (CD). O pompă cu angrenaje elimină umplerea cu valuri MD; profilarea termică a buzei matriței (făcând marginile fierbinți puțin mai fierbinți) menține un flux CD constant fără a angaja ciclul de re-prelucrare a matriței.
Selecție de materiale: PVC, PE, PP, PET, ABS, HDPE și policarbonat
Selecția materialelor din varietatea de materiale disponibile controlează în cele din urmă toți parametrii ulteriori - punctele de reglare a cilindrului, geometria șurubului, texturile suprafeței rolei și viteza maximă a liniei la care claritatea și proprietățile de impact încep să se deterioreze. Șapte materiale plastice comune enumerate mai jos cuprind majoritatea extrudării comerciale a foilor de plastic. Intervalele de temperatură enumerate mai jos provin fie din setările liniei de extrudare ale producătorului, fie dintr-un studiu evaluat de colegi privind efectul vitezei șurubului asupra PP, HDPE și PET ( MDPI Sci 2026 ).
| Rășină | Gama tipică de butoaie | Temperatura suprafeței rolei | Utilizarea comună a foii | notițe |
|---|---|---|---|---|
| PVC (rigid) | 160-200 ° C | Roll 155–175 °C (Baosheng) | Panouri de construcție, semnalizare | Eliberare de HCl la >205 °C; stabilizatorul termic este indispensabil |
| PE / HDPE | 180-240 ° C | 50-80 ° C | Geomembrană, ambalaj | Fereastră largă de procesare conform ghidului LyondellBasell |
| PP | 200-260 ° C | 30-65 ° C | Interior auto, tăvi pentru alimente | Temperatura mai scăzută a rolei crește cristalinitatea și rigiditatea |
| PS / HIPS | 180-240 ° C | 30-50 ° C | Tăvi de unică folosință, căptușeli pentru frigider | Fereastră îngustă; risc de fractură prin topire peste 250 °C |
| PET / APET / CPET | 270-300 ° C | 80-120 ° C | Ambalaje alimentare rigide, blister | Pre-uscare la <50 ppm; picătura intravenoasă este permanentă |
| PMMA (acrilic) | 200-250 ° C | 60-90 ° C | Foaie optică, afișaje | Stabil la UV, dar moale la zgârieturi; este esențial să fie utilizată rola de lustruit |
| PC | 280-320 ° C | 80-120 ° C | Vitraje, protecții pentru mașini | Higroscopic; uscat la ≤100 ppm înainte de rulare |
| ABS | 210-240 ° C | 40-80 ° C | Căptușeli pentru frigider, finisaje automate | Suprafață receptivă la imprimare fără grund |
Foarte rar alegerea între două rășini candidate se va baza doar pe proprietăți. Un grad cu modulul corect poate avea un avantaj de 30% față de o alternativă, odată ce sunt luate în considerare energia suplimentară de uscare și costul rebuturilor. Un răspuns corect este: încercați rășina din care veți produce câțiva metri pe linia de producție pe care o veți utiliza, din lotul specificat pe care îl veți cumpăra efectiv. Fișa tehnică oferă o formulă de pornire, nu rezultatul final.
Configurația liniei de extrudare a foilor: componente și echipamente
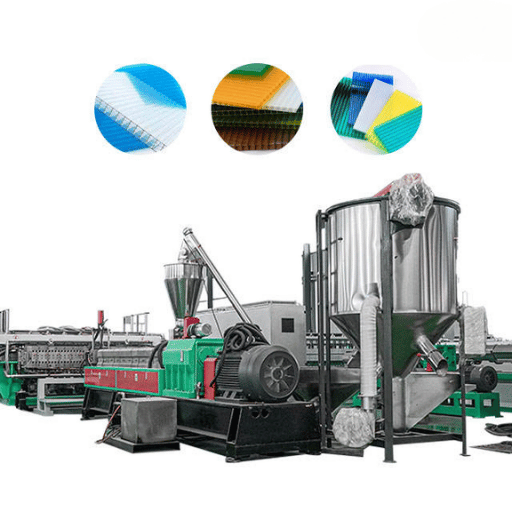
Sistemele moderne de extrudare pentru producția de tablă sunt construite din șapte subsisteme, toate optimizate pentru rășină și grosimea țintă. Omiterea oricăruia dintre ele este posibilă, dar aproape întotdeauna duce la mutarea defectului de la subsistemul omis.
- •
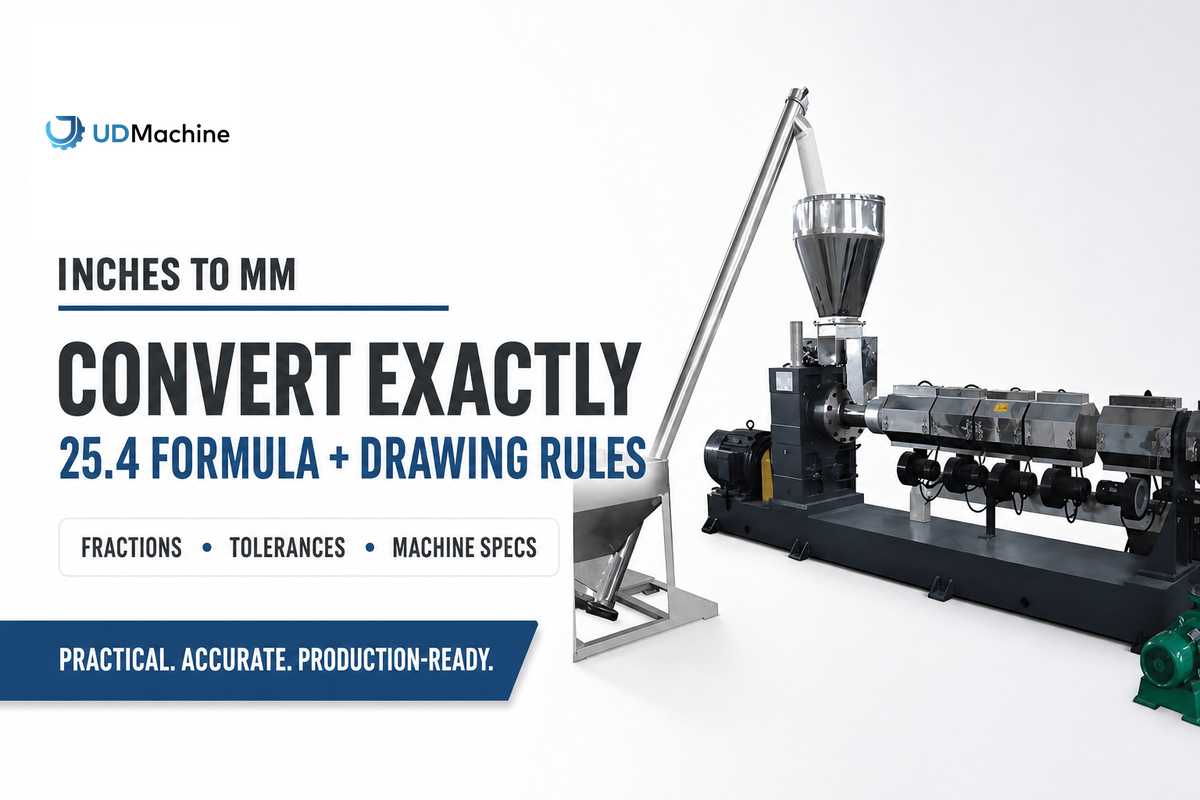
Extruder cu un singur sau doi șnecuri. Inima care se topește. Un singur șnec preia rășina virgină; șnecul dublu este preferat pentru compoundare, măcinare și clase cu conținut ridicat de umplutură. L/D 24:1 până la 30:1 acoperă majoritatea lucrărilor cu tablă.
- •
Schimbător de ecran. Capturează contaminarea înainte de pompa cu angrenaje. Schimbătoarele continue de site elimină întreruperea producției unităților de tip placă — relevant atunci când se execută fluxuri PCR.
- ✔
Pompă cu angrenaje (pompă de topire). Decuplează presiunea din partea matriței de ieșirea extruderului. O singură îmbunătățire cu cel mai mare impact pentru tabla subțire și cea mai ușor de modernizat.
- ✔
Mixer static (opțional). Omogenizează temperatura și culoarea topiturii înainte de matriță. Obligatoriu în liniile de dozare a amestecului principal sau de co-extrudare.
- ✔
Matriță de tablă. Geometria cuierelor de haine este implicită; matrițele T-matriță și matrițele dual-flex sunt utilizate pentru lucrări cu lățime îngustă sau co-extrudare. Rezoluția șurubului de buză determină cât de fin puteți corecta profilul CD.
- ✔
Stivă de calibrare cu trei role. Există configurații de stivuire descendentă, ascendente, în J sau verticale; cea mai bună alegere depinde de fereastra de temperatură a foii și de amplasarea în aval. Rolele au o ușoară coroană pentru a compensa deformarea sub sarcină.
- ✔
Transport, tăiere a marginilor și înfășurare/tăiere. Tractoarele servomotoare închid bucla cu senzorul de ecartament; un extractor lent care citește grosimea accelerează automat. Recuperarea după tăierea marginilor (șlefuire și alimentare în linie) reduce cererea de rășină virgină.
Randament în funcție de dimensiunea extruderului și viteza șnecului. Liniile de laborator și pilot funcționează cu aproximativ 30 kg/h; linia obișnuită de producție a ambalajelor alimentare din PP/PET funcționează în intervalul 200–800 kg/h; liniile de termoformare a foilor din PET de mare viteză, de 900–1,200 kg/h, nu sunt neobișnuite pentru alimentarea cu extrudere multiple și acționările cu cuplu mare. Selecția echipamentului de extrudare pentru a livra un nou program de foi aproape întotdeauna începe cu volumul țintă și se împarte înapoi în funcție de dimensiunea șnecului, capacitatea pompei de angrenaje și lățimea matriței.
Parametri critici ai procesului: controlul temperaturii, presiunii și vitezei de răcire
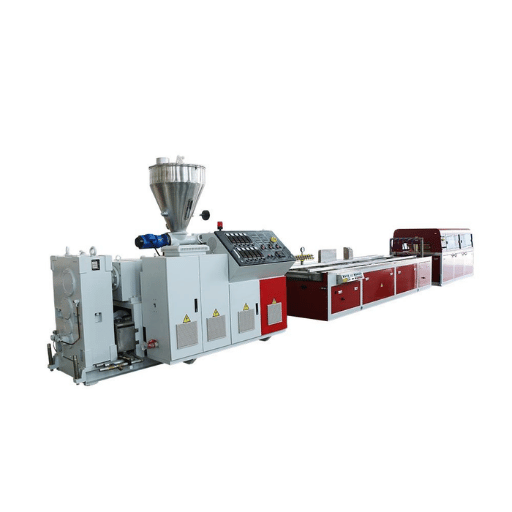
Trei bucle închise decid dacă o linie de producție livrează produs finit premium, prim sau resturi: stabilitatea temperaturii topiturii, stabilitatea presiunii topiturii și controlul sistemului de răcire. Fiecare are un interval țintă cunoscut și fiecare este fezabilă cu hardware-ul standard actual.
- ✔
Temperatura de topire: mențineți-o în limita a ±2 °C față de valoarea de referință per zonă. Chiar și o modificare de 2-3 °C modifică vâscozitatea polimerului suficient cât să se reflecte în grosimea MD. Soluția standard este un PID multizonal cu răcire independentă cu aer sau apă.
- ✔
Presiunea de topire: pompa cu angrenaje reduce supratensiunea la o fracțiune din valorile extruderului gol. Reducerea exactă depinde de designul șnecului și de consecvența alimentării, dar tabla alimentată cu pompă este cea care face posibil un profil de ecartament de ±0.5%.
- ✔
Viteza sistemului de răcire: temperatura suprafeței rolei controlează cristalinitatea. Un practician care discuta despre răcirea PP pe forumul r/plastic a surprins-o foarte clar: „Temperatura mai ridicată înseamnă o rată de răcire mai mică și, prin urmare, o cristalinitate mai mică”, ceea ce afectează direct modulul de elasticitate și luciul suprafeței în rășinile semicristaline.
Ce rol joacă controlul temperaturii în extrudarea tablelor?
Temperatura acționează ca variabilă principală. Aceasta determină vâscozitatea topiturii (și, prin urmare, presiunea topiturii), controlează viteza de răcire (și, prin urmare, cristalinitatea și deformarea) și asigură un timp de staționare stabil fără degradarea rășinilor sensibile la căldură. Liniile avansate operează cu control multi-zonal al cilindrului cu o rezoluție de 1°C, implementează încălzitoare electrice pentru matrițe cu zone de punte care compensează pierderea de presiune pe matriță și încorporează role de răcire controlate individual, astfel încât foaia să intre și să iasă din stivă la un profil de temperatură specific, mai degrabă decât unul aleatoriu.
Controlul grosimii completează ciclul. Un calibru fără contact — un calibru beta pentru măsurarea masei absolute, cu raze X sau infraroșu pentru măsurarea relativă — parcurge lățimea tablei, furnizează un profil controlerului și ajustează actuatoarele șuruburilor cu buză în timp real. Referința de control al calibrului SPE Extrusion Division recomandă un profil mediu cu o precizie de 0.5% sau mai mare, iar sistemele bune de control automat al calibrului (AGC) pot realiza acest lucru fără intervenția operatorului. Câștigul calibrului este proporțional: o îmbunătățire de 1% a uniformității calibrului pe o linie de 600 kg/h se traduce prin aproximativ 6 kg/h de rășină pentru care nu mai plătiți transportul.
Aplicații industriale: Ambalaje, Automotive, Construcții, Medical
Foile de plastic extrudate sunt apoi canalizate către patru piețe finale care, împreună, asumă cea mai mare parte a producției de materiale plate din plastic. Aplicațiile de extrudare a foilor se grupează puternic în categoriile de mai jos.
| Sector activitate | Produse tipice din tablă | Rășini dominante |
|---|---|---|
| Ambalarea produselor alimentare | Tăvi, blistere, recipiente pentru produse delicatese, capace | PET / APET / CPET, PP, PS |
| Automotive | Panouri de uși, căptușeli portbagaj, substrat bord | ABS, HDPE, PP/TPO |
| Construcţie | Vitraje, pereți despărțitori, semnalizare, prelate pentru piscine | PC, PVC, PMMA |
| Medical | Blistere rigide, baze pentru tăvi, divizoare | PET-G, PVC, PP |
Figura 1, în circumstanțe normale, așa arată lucrurile cu adevărat când ne uităm la asta. În afara imaginii macro, acest aspect intră în ecuație la dimensionarea capacității. Potrivit Grand View Research , piața globală a materialelor plastice extrudate va crește cu o rată anuală compusă de 3.9% între 2024 și 2030, ajungând la 221.18 miliarde USD. Diferiți factori determinanți ai pieței finale vor alimenta creșterea inegală, ambalajele rigide pentru alimente conducând cererea de materiale plastice în ceea ce privește creșterea volumului de produse din comerțul electronic și din formatele de ambalare pentru alimente gata preparate.
Extrudare în tablă vs. Calandrare vs. Turnare prin injecție: Când să alegeți fiecare variantă
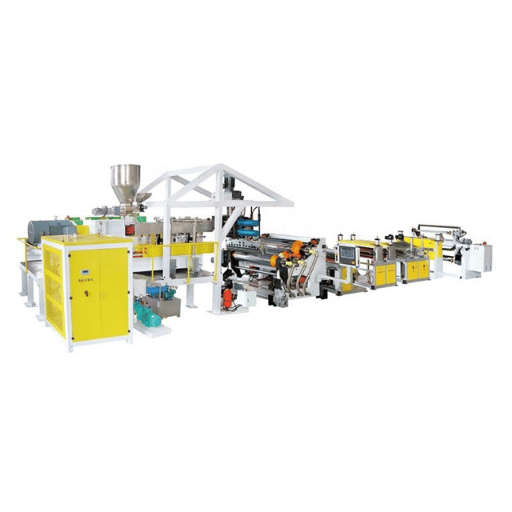
Trei procese se suprapun în unele aplicații și se separă aproape complet în altele. Avantajele practice ale extrudării tablelor se manifestă în benzi specifice de volum și grosime, mai degrabă decât în general. O comparație precisă nu este A versus B, ci oricare proces este învins de celălalt la o anumită combinație de volum, grosime și material.
Cadrul cu 3 întrebări pentru alegerea extrudării tablelor
- Câți metri liniari pe an? Pentru mai puțin de ~50,000 m de tablă finită, termoformarea unei table master cumpărate, în loc de fabricarea acesteia la fața locului, are un sens economic mai bun. Peste această valoare, extrudarea internă începe să acopere punctul de recuperare și amortizare. Peste 500,000 m, operațiunile dedicate cu mai multe linii sau calandrarea oferă avantaje din punct de vedere al costurilor.
- Ce grosime și lățime? Piața de extrudare a foilor este de la 0.25 mm la aproximativ 12 mm. Sub 0.25 mm, filmul turnat sau suflat are și el o rentabilitate consacrată. Peste ~12 mm, extrudarea plăcilor sau turnarea prin compresie.
- Câte materiale? câte straturi? Monostratul dintr-un singur material este banal. Coextrudarea multi-rășină, 5 sau mai multe straturi necesită un bloc de alimentare diferit, un buget diferit pentru matriță - dacă nu există barieră sau funcție decorativă, nu plătiți pentru numărul de straturi.
✔ Extrudarea tablelor câștigă atunci când
- Produsul plat continuu este obiectivul
- Grosimea este de 0.25–12 mm
- Bugetul pentru scule este limitat: matrițele de extrudare costă cu 80-90% mai puțin decât matrițele de injecție (conform analizei Xometric)
- Puteți tampona conversia ulterioară cu role de tablă
⚠ Alegeți calandrarea sau injecția în schimb când
- Volumul anual depășește economia calandrajului (în special volumele mari de PVC rigid)
- Piesa finală are caracteristici geometrice sau de precizie 3D - turnare prin injecție
- Cerințe privind grosimea tablei cu toleranță < 0.05 mm în lățime - calandrare cu stive de role planetare
Defecte comune și depanare: deformare, variație a grosimii, probleme de suprafață
Categoriile de defecte în extrudarea tablelor tind să se grupeze în jurul a cinci moduri de defecțiune recurente. Fiecare are o cauză dominantă și o remediere fezabilă la prima trecere, înainte de a pătrunde în linie.
| Defect | Cauza dominantă | Corecție la prima trecere |
|---|---|---|
| Cupolă de urzeală / foaie (TD) | Diferența de temperatură a rolei de răcire | Reduceți temperatura rolei inferioare; creșteți temperatura rolei de răcire superioare (pe Ghid de depanare NatureWorks Ingeo) |
| Centru gros / margini subțiri (CD) | Dezechilibru de temperatură transversală sau terestră | Reglați șuruburile cu buză; profilați termic matrița (marginile mai fierbinți); instalați sau verificați bara restrictoare |
| Variația periodică a grosimii MD | Șurub uzat, joc al angrenajului la tractare, vibrații la stiva de rostogolire | Inspectați transmisia; verificați concentricitatea tracțiunii; căutați uzură a filetului șurubului |
| Piele de rechin / coajă de portocală | Forfecare excesivă la marginea matriței, în special la clasele liniare de PE | Creșteți temperatura buzei matriței; reduceți viteza liniei; luați în considerare adjuvantul de procesare a polimerilor |
| Geluri și dungi netopite | Contaminare, rășină insuficient topită, defecțiune a uscătorului pe PET/PC | Verificați pachetul de site; verificați punctul de rouă al uscătorului; inspectați gura de alimentare pentru pătrunderi de umiditate |
În majoritatea cazurilor, deformarea TD este o problemă diagnosticată greșit la matriță. Înainte de a regla șuruburile cu buză, reparați delta T a rolei de răcire. Cei din teren care menționează răcirea PP pe forumul r/plastic au identificat aceeași cauză principală: temperatura rolei gestionează viteza de răcire, viteza de răcire gestionează cristalinitatea, iar variația calibrului cristalinității provoacă deformare.
Co-extrudare: Foi multistrat pentru aplicații de barieră și premium
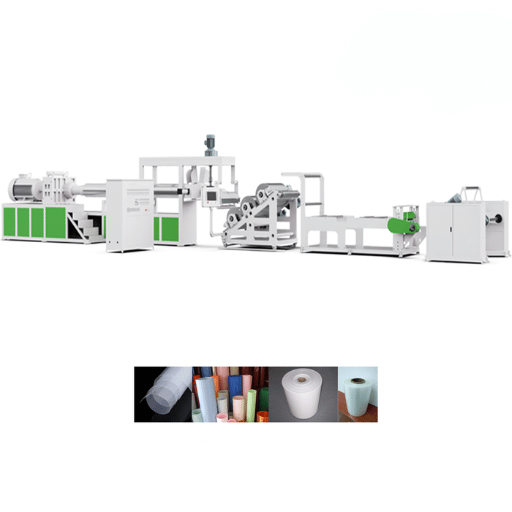
Folia dintr-un singur material devine o problemă atunci când o utilizare finală necesită simultan două proprietăți incompatibile: claritate optică și barieră de oxigen sau contactul cu suprafața imprimabilă și alimentele. Co-extrudarea se apropie de straturi incompatibile, stivuind din extrudere separate printr-un bloc de alimentare/matriță multi-colector într-o singură foaie laminată.
Arhitecturile populare de tip stive sunt AB (două straturi), ABA (sandwich cu peliculă monometrică pe fiecare parte), ABABA (cinci straturi cu o rășină barieră centrală și straturi de legătură simetrice). Liniile de ambalare alimentară produc în mod curent stive cu 5 și 7 straturi de PA, EVOH, PP, PE și rășini de legătură; coextrudările cu nouă straturi au fost bine documentate în mediul academic și depășesc cu mult nevoile majorității fabricilor în practică.
„Capacitatea EVOH de absorbție a oxigenului implică o penalizare la sensibilitatea la umiditate. Îmbinarea lui între straturi nehidrofonice de PE sau PP într-o structură coextrudată formează bariera. De aceea, EVOH este aproape în întregime sacrificat în mijlocul foliei de ambalare a alimentelor, fără a fi vizibil niciodată pe piele.”
Costul este o funcție neproporțională a numărului de straturi - blocurile de alimentare se scalează, matrițele nu. Trecerea de la trei straturi la 5 straturi ar putea implica o reconstrucție a matriței, constructorii acceptă numărul de straturi odată ce au ajuns acolo.
Viitorul extrudării în foi: rPET, bioplastice și monitorizare în Industria 4.0
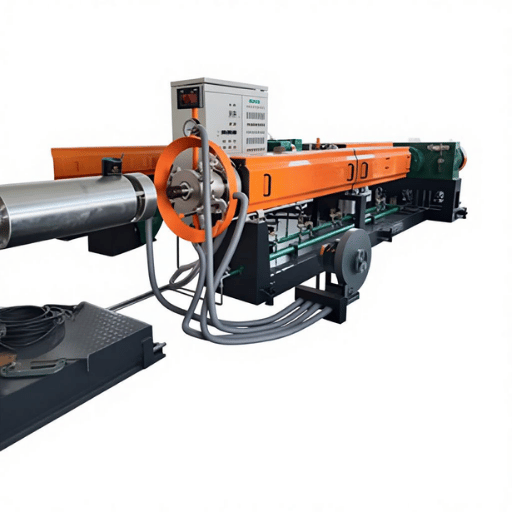
Există trei forțe care influențează ce și cum se cumpără plantele. Nu, niciuna dintre cele trei nu este speculativă - fiecare dintre ele afectează cotațiile deja făcute în 2026.
1. Cât de departe poate merge PET-ul reciclat care intră în contact cu alimentele? Ghidul FDA privind materialele reciclate din plastic în ambalajele alimentare ghidează procesatorii de materiale prin procedura de tip „Fără obiecții” (LNO) necesară pentru a aproba unul sau altul material reciclat post-consum; bazându-se pe autorizațiile pentru polimeri din 21 CFR Partea 177. Realist vorbind, foaia 100% rPET pentru tăvile alimentare poate fi folosită acum - provenind din sticle care intră în contact cu alimentele sau care conțin deșeuri specificate în normele de siguranță, și menținând un recipient LNO complet: modurile de defecțiune au fost cuantificate (nivelul de contaminare și posibilitatea de spălare). Bineînțeles, vom vedea specificații ale proprietarilor de mărci care solicită 50% rPET în 2026.
2. Rășinile bio și compostabile devin operaționale. PLA, PBAT, PHA și PVA nu mai sunt domenii de cercetare și dezvoltare; o curiozitate. Ferestrele de proces sunt mai restrânse decât echivalentele petrochimice și necesită de obicei reglarea profilului - temperaturi mai scăzute ale butoaielor, răcire ușoară, eventual un design diferit al șnecului. Instalațiile capabile să convertească petrolul și tipurile de produse bio pe un singur set de echipamente vor depăși flexibilitatea liniilor cu flux unic pe măsură ce cerințele clienților se schimbă.
3. Industria 4.0 închide bucla de la un capăt la altul. Fabrica combină controlul PID multi-zonă, feedback-ul presiunii pompei cu angrenaje, scanarea AGC și înregistrarea datelor la nivel SCADA, generând o linie care răspunde la evenimentele din benzile de deviație fără a aștepta intervenția operatorului. Monitorizarea stării - prin curentul motorului, vibrațiile cutiei de viteze și ciclul de funcționare al încălzitorului cilindrului - trece de la listele de caracteristici specifice furnizorului la specificații standard de achiziție. Grupul de cercetare a pieței industriale Mordor Intelligence estimează că piața totală a mașinilor de prelucrare a plasticului va fi de 34.72 miliarde USD în 2026, cu o rată anuală compusă (CAGR) de 4.53% până în 2031, veniturile din liniile inteligente crescând mai rapid decât cifra principală.
Dacă solicitați o ofertă pentru o linie nouă cu o dată de livrare 2026-2027, concluziile practice sunt simple: întrebați furnizorii cum califică linia materia primă 100% rPET, ce tipuri de rășină biologică au testat și ce date înregistrează. Răspunsurile indică dacă solicitați o linie din 2026 sau o linie convertită din 2018.
Întrebări frecvente despre extrudarea tablelor

Î: Care este intervalul de grosimi tipic produs prin extrudarea tablei?
Vezi răspunsul
Î: Extrudarea în foi este potrivită pentru producția de volum mic?
Vezi răspunsul
Î: Pot fi procesate materialele plastice reciclate precum rPET și rHDPE în linii standard de extrudare a foilor?
Vezi răspunsul
Î: Cum este monitorizată calitatea produsului în timpul extrudării tablei?
Vezi răspunsul
Î: Care este impactul extrudării tablelor asupra mediului?
Vezi răspunsul
Î: Ce măsuri de siguranță sunt necesare pentru operațiunile de extrudare a tablei?
Vezi răspunsul
Î: Cum se compară costul echipamentului pentru procesul de extrudare a foilor cu cel pentru extrudarea peliculei?
Vezi răspunsul
Articole pe aceeaşi temă
- Ce este extrudarea? Prezentare generală a proceselor și aplicațiilor industriale — conceptul din amonte care acoperă profilul, tabla, filmul și extrudarea prin suflare, una lângă alta
- Mașini de extrudare a plasticului: tipuri, selecție și ghid de cumpărare — dispozitiv auxiliar care analizează opțiunile de șuruburi, cilindri și sisteme de transmisie
- Termoplastice: Proprietăți, Categorii și Clase Compatibile cu Foile — referință pentru familia de rășini cu același set de date de temperatură și mecanice utilizat mai sus
- Mașină de extrudare cu topire la cald: Aplicații pentru adezivi și foi speciale — proces adiacent pentru pelicule termofuibile și straturi adezive
- Extrudare din aluminiu 80/20: Încadrare cu canelură în T pentru podele de fabrică — echivalentul extrudării metalice pentru infrastructura instalațiilor din jurul liniilor de tablă
Despre această analiză a extrudării foilor
Acest document este compilat pe baza terminologiei de referință ASTM D883, a unor cercetări selectate privind procesarea, a Manualului Procesoarelor de Extrudare Dynisco și a îndrumărilor FDA privind materialele plastice reciclate - orice pondere acordată intervalelor de temperatură brute, datelor de toleranță la grosime (0.5% per SPE) și procesului FDA privind Scrisoarea de Fără Obiecții pentru utilizarea 100% rPET în contact cu alimentele are ca scop asigurarea că acestea sunt valorile implementate în noile specificații ale instalațiilor și în specificațiile produselor orientate către clienți în 2026.
Referințe și surse
- Terminologie standard ASTM D883-19 referitoare la materiale plastice — ASTM International
- Evaluarea experimentală a efectelor temperaturii și vitezei șurubului asupra extrudării în PP, HDPE și PET — MDPI Sci, evaluat de colegi
- Ghid de procesare a foliei de polietilenă — Formosa Plastics Corporation SUA
- Manualul procesoarelor de extrudare Dynisco — Dynisco
- Un ghid pentru extrudarea peliculelor de poliolefină — LyondellBasell
- Controlul manometrului — Wiki-ul diviziei de extrudare SPE — Societatea Inginerilor Plastici
- Depanarea procesului de extrudare a foilor Ingeo — NatureWorks LLC
- Materiale plastice reciclate în ambalajele alimentare — Administrația pentru Alimente și Medicamente din SUA
- 21 CFR Partea 177 — Aditivi alimentari indirecți: Polimeri — Codul Regulamentelor Federale ale SUA
- Raport privind dimensiunea și creșterea pieței materialelor plastice extrudate 2024–2030 — Grand View Research
- Raportul privind piața mașinilor de prelucrare a plasticului 2026–2031 — Informațiile Mordor
- Filme cu tehnologie de coextrudare în nouă straturi și performanță de barieră EVOH — Institutul de Tehnologie din Rochester