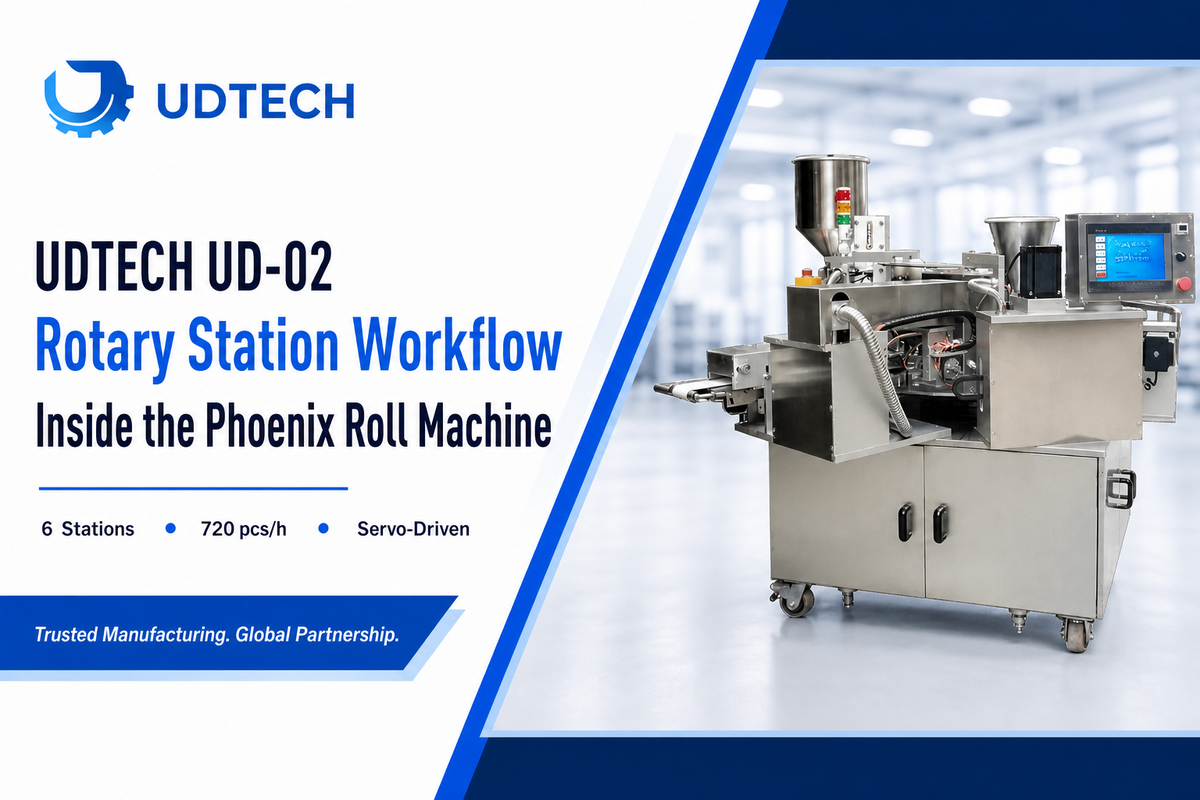
Specificații rapide
| Capacitate | 720 buc/h, complet automat |
| Alimentare | 12 kW, trifazat 380V |
| Aer comprimat | 0.2 m³/min, ≥0.6 MPa |
| Dimensiuni | 2300 × 2000 × 1400 mm (compact, amprentă redusă pentru o linie cu 6 stații) |
| Greutate | 960 kg |
| Stații rotative | 6, controler unic |
| Mod de control: | PLC CNC + servo multicanal + detectare fotoelectrică cu fibră optică. |
Fluxul de lucru al stației rotative pe care îl utilizează mașinile de rulare Phoenix este o secvență de indexare cu șase stații, care permite mașinii UD-02 de la UDTECH să transforme foile de alge marine, ața de porc și aluatul într-o rolă de napolitană finită și umplută - uneori numită rulou de biscuiți pentru textura sa crocantă și coaptă - fără ca o singură mână să atingă produsul. Șase stații fixe sunt amplasate în jurul unei mese de indexare, fiecare efectuând o singură operațiune - așezarea algelor marine, injectarea pastei de umplutură, coacerea, plierea, rularea și demularea - în timp ce un singur controler PLC temporizează fiecare stație pentru a se mișca în ritm consecvent. Acest design cu o singură masă și șase stații este diferit mecanic atât de descrierea generică a matriței articulate pe care o veți găsi în majoritatea ghidurilor de cumpărare a rolelor Phoenix, cât și de propria linie de napolitane liniare UDTECH, iar înțelegerea motivului pentru care este construită în acest fel este diferența dintre alegerea mașinii potrivite și alegerea uneia care arată similar doar pe o fișă tehnică.
Pe scurt: UD-02 își indexează masa rotativă aproximativ o dată la 5 secunde – calculată din producția sa nominală de 720 de bucăți/oră – astfel încât toate cele șase stații lucrează întotdeauna la șase role diferite în paralel, fără a aștepta una pe cealaltă în secvență. Această matematică a stațiilor paralele este ceea ce diferențiază o mașină de indexare rotativă adevărată de o matriță articulată cu două plăci mai simplă și de aceea stația de injectare a pastei (Stația 2) trebuie să fie proiectată special pentru umpluturi fibroase cu densitate mică, cum ar fi ața de porc, mai degrabă decât să fie tratată ca o idee ulterioară.
Ce înseamnă „flux de lucru la stația rotativă” pe UD-02
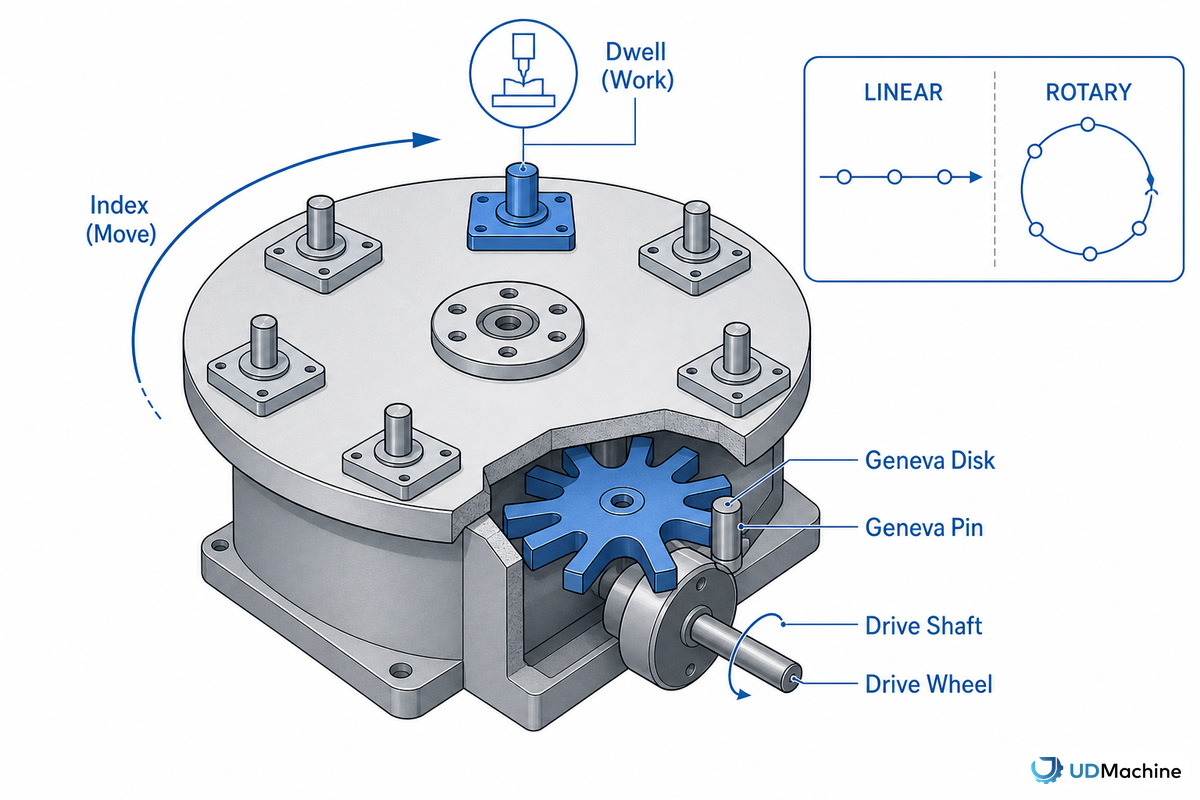
Indexarea rotativă este un concept de fabricație consacrat, împrumutat din automatizarea industrială generală: o masă avansează cu un pas unghiular fix, se oprește (staționează) în fiecare poziție suficient de mult timp pentru ca o unealtă montată în stație să își facă treaba, apoi avansează din nou. Este același mecanism de bază utilizat pe liniile de asamblare, sudare și inspecție.
Brevetul SUA 4,512,214 pentru o masă indexătoare rotativă cu blocare a stațiilor menționează că această clasă de masă cu disc Geneva este de obicei construită pentru a transporta „de la 8 la 24” de stații de lucru , astfel încât configurația cu 6 stații a modelului UD-02 se încadrează confortabil în cadrul acestui domeniu general de inginerie, doar reutilizată pentru formarea alimentelor.
Aceasta este o arhitectură semnificativ diferită de ceea ce descriu majoritatea paginilor de produse ale „mașinilor de rulat phoenix” concurente. Explicația tipică a ghidului cumpărătorului este un „ciclu de coacere și rulare” generic în patru etape - dozarea aluatului, coacere pe placă fierbinte, formare laminare, răcire - construit în jurul unei matrițe simple cu două plăci, articulate, care acoperă totul, de la o unitate de lucru până la o linie de producție completă. Această descriere nu include masă rotativă, stație de depunere a algelor marine și etapă dedicată de umplere-injecție, deoarece este scrisă pentru a descrie întreaga piață, nu o mașină specifică. UD-02 nu este o matriță articulată cu etape suplimentare fixate cu șuruburi; este o singură masă rotativă continuă în care șase stații blocate prin index completează o rolă de napolitană umplută și savuroasă (alge marine și ață de porc fiind combinația clasică, așa cum se prezintă în ghidul UDTECH despre ce este de fapt o rolă phoenix ) într-un ciclu neîntrerupt.
Secvența de 6 stații dintr-o privire
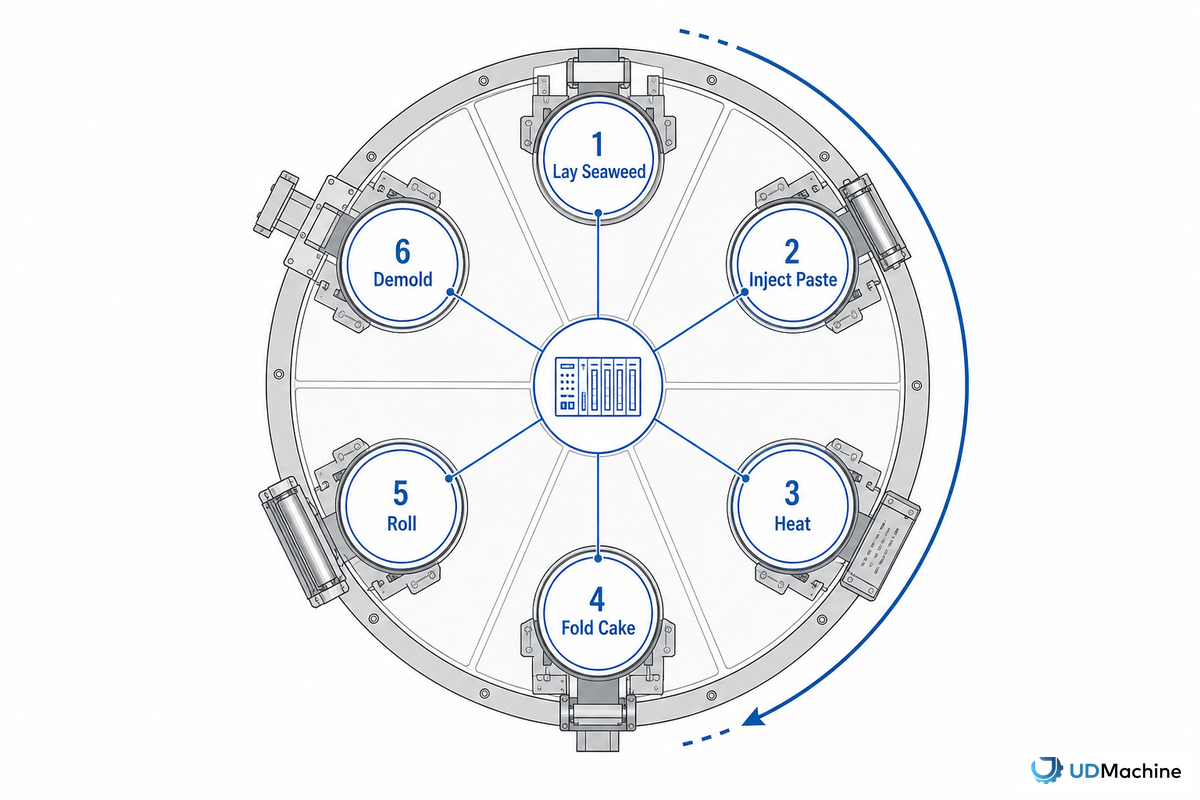
Pe măsură ce masa mașinii de laminat UD-02 Phoenix se rotește, toate cele șase stații se rotesc pas cu pas. Când o stație își termină treaba, rola aflată în acel moment se mută la următoarea, iar o rolă complet nouă, neutilizată, intră în locul ei – masa nu așteaptă ca o anumită rolă să parcurgă toate cele șase stații înainte de a începe o alta.
| Stație pentru lacăte | Acțiune | Parametru cheie |
|---|---|---|
| 1 | Așezați alge marine | Înregistrarea foii fotoelectrice |
| 2 | Injectați pasta | Dozator servo-dozat, rezistent la strivire pentru ață fibroasă |
| 3 | căldură | Controlul temperaturii în buclă închisă, fereastră de formare |
| 4 | Tort pliat | Napolitană pliată în jurul umpluturii în timp ce este maleabilă la cald |
| 5 | sul | Rolă strânsă formată fără fractură |
| 6 | Demulare și transport | Descărcare pe transportorul de răcire |
Deoarece toate cele șase stații funcționează pe același ciclu de indexare, nicio stație nu poate fi evaluată izolat; o defecțiune la stația de alimentare, Stația 2, sau o variație a temperaturii plăcii la Stația 3 se manifestă ca o defecțiune la rulare sau pliere la două stații mai jos. Harta de diagnosticare a defectelor stație cu stație, imediat mai jos, prezintă exact cum se poate aborda un astfel de scenariu de depanare între stații.
Stația 1, Depuneți alge marine
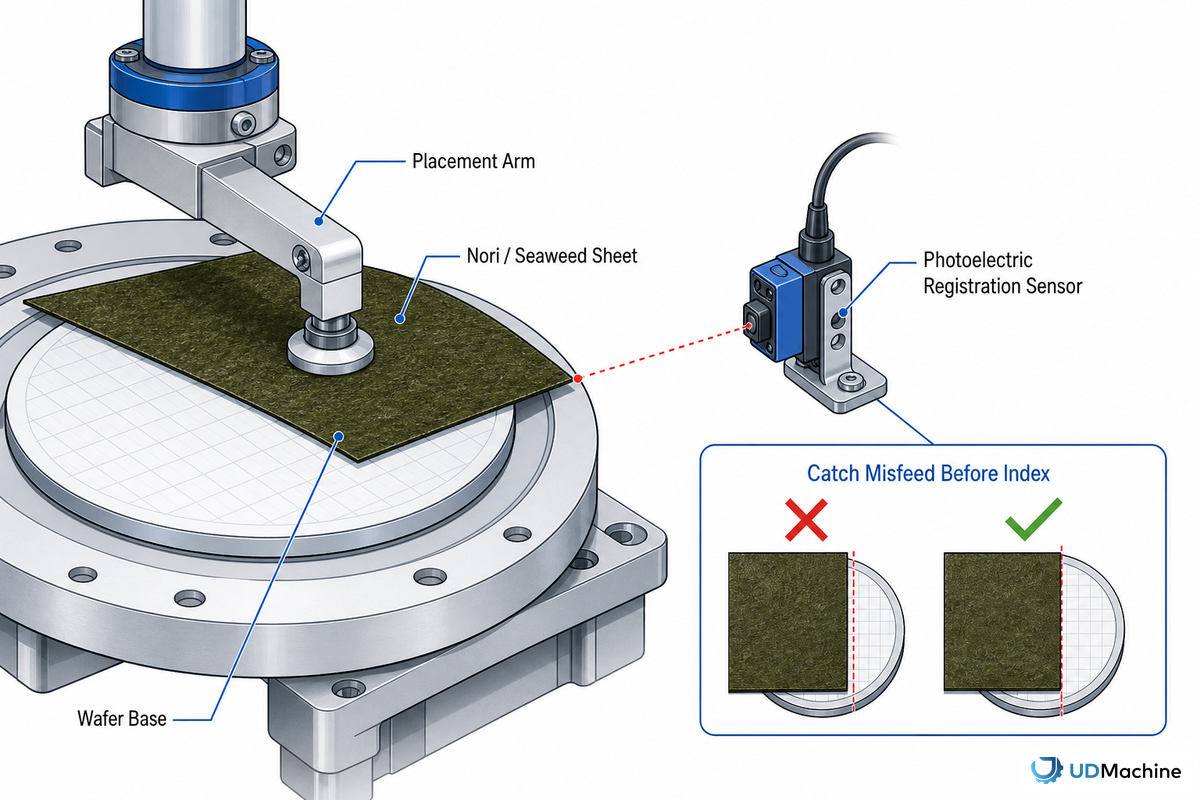
Prima stație de la Stația 1 înregistrează nori-ul brut - sau învelișul de alge marine - al rolei înainte ca aluatul din jur să se solidifice în jurul acesteia, aplicând nori-ul într-un anumit punct pentru a-l pregăti pentru operarea ulterioară. Documentația proprie a UDTECH despre UD-02 evidențiază senzorii foto cu fibră optică care înregistrează poziția foii în fiecare punct din jurul mesei pentru a detecta o foaie de nori alimentată incorect înainte de ciclul de indexare, astfel încât să poată fi îndepărtată și astfel să prevină transformarea ei într-un defect al rolei după doi pași.
Necesitatea înregistrării la Stația 1 apare deoarece foaia trebuie așezată într-o locație precisă înainte de aplicarea umplerii la Stația 2. Dacă foaia este așezată strâmb și nu este detectată de senzori înainte de indexare, atunci aceasta ar putea cauza o aplicare strâmbă a umplerii, ceea ce ar putea duce la o pliere sigilată necorespunzător la Stația 4 și la o posibilă fisurare a îmbinării rolei la Stația 5. Prin urmare, Stația 1 nu numai că plasează nori-ul, ci și controlează o secvență ulterioară de defecțiuni în cazul în care există vreo nealiniere.
Stația 2, Injectarea pastei: Dozarea umpluturii fără zdrobire
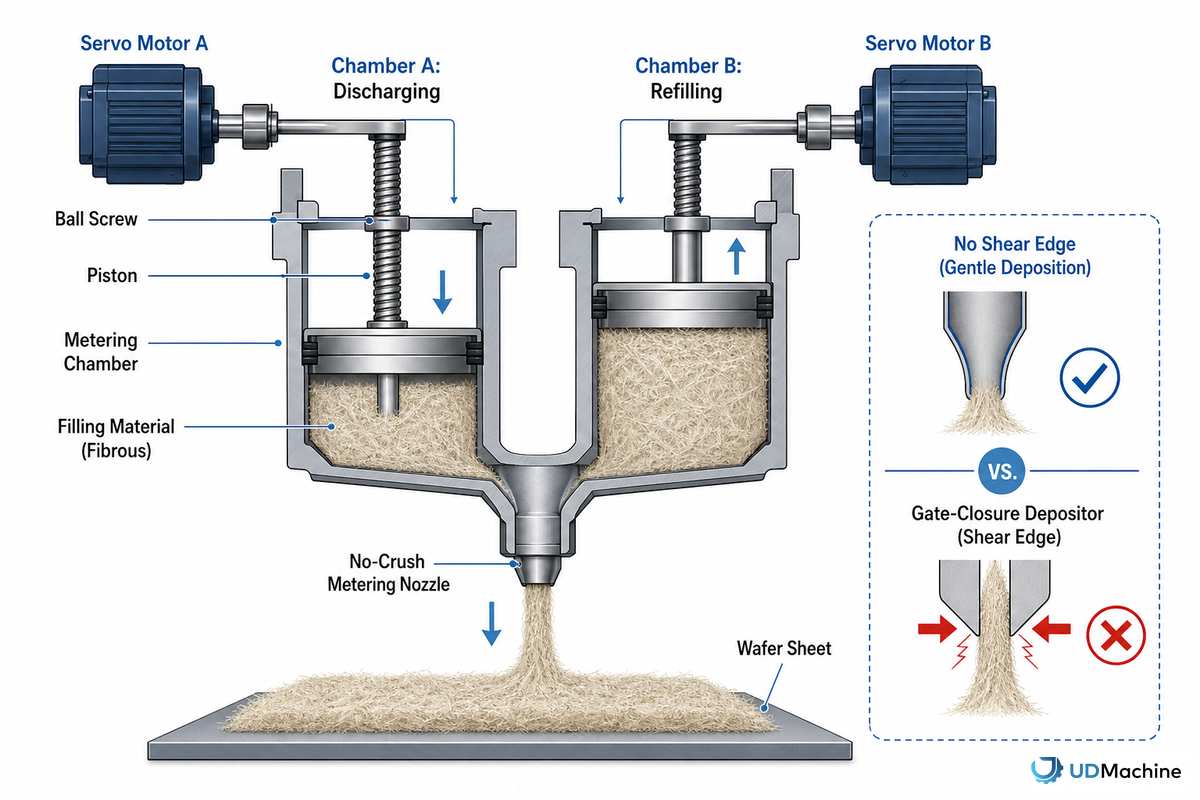
A doua stație a mașinii UD-02 aplică umplutura pe nori cu un depozitor special proiectat, cu servocomandă, conceput pentru a fi utilizat cu textura fibroasă, liberă, specifică multor produse ale mașinilor de laminat Phoenix - inclusiv umplutura tipică din ață de porc, precum și umpluturi granulare și amestecate personalizate. Această stație este locul unde utilizatorul face cele mai importante alegeri tehnice, deoarece, din punct de vedere tehnic, provocările inginerești implicate în depunerea precisă a unui produs fibros variază dramatic de cele pe care le întâlnește un utilizator la aplicarea lichidelor și a pastelor.
Cum se face o ruladă Phoenix?
La cel mai simplu nivel, mașinile de făcut rulouri Phoenix sunt fabricate printr-o secvență automată, pas cu pas, indexată, în șase stații: înregistrarea și așezarea unei folii de nori pe fursec, adăugarea umpluturii, coacerea, plierea în jurul umpluturii cât timp aluatul este încă moale, formarea și presarea și demularea ruloului răcit pe o bandă transportoare de răcire.
Acesta este opusul unui proces manual, individual, care necesită o mișcare de laminare nouă în fiecare etapă. La UD-02, această secvență rulează automat cu 720 de bucăți pe oră; manual, o singură rolă poate completa doar o singură napolitană odată, acesta fiind motivul principal pentru care există linii automate de stații rotative pentru această categorie de produse.
Problema inginerească pe care o rezolvă Stația 2 este bine documentată în literatura de brevete privind dozarea alimentelor, chiar dacă niciuna dintre acestea nu este specifică aței de porc: un brevet din 1990 pentru dozarea volumetrică a materialelor vrac fragile afirmă clar că dozarea cu piston a materialelor alimentare ușoare, cu densitate mică, „este extrem de dură cu materialul, zdrobindu-l mult mai mult decât se poate tolera într-un produs alimentar”, deoarece fiecare mișcare forfecează materialul în punctul în care un cursor sau o poartă întâlnește o placă fixă. Un brevet conex din 1995 pentru dozarea granulelor și a produselor cu curgere redusă subliniază aceeași observație despre închiderile convenționale ale porților, care „adesea deteriorează produsul, deoarece... o acțiune de forfecare este aplicată inevitabil produsului” și o rezolvă cu palete rotative de nivelare care nivelează umplutura fără a închide vreodată o margine de forfecare împotriva acesteia.
„Mașinile de umplere cu pompă servomotoare pot fi substanțial mai precise decât mașinile de umplere cu piston tradiționale, atingând adesea o precizie de depunere de ±0.3%, în funcție de produs.”
Această diferență de precizie are un cost real. În același articol de presă specializat din Baking Business , Steve Crocker de la Peerless Group notează că dopatoarele cu piston/volumetrice se scalează de obicei cu 2-10% peste greutatea țintă doar pentru a evita subumplerea, iar articolul cuantifică costurile acestei erori la scară largă: un dopator care depășește cu doar 5 grame per depunere la 500 de unități/minut risipește peste 330 kg de produs pe oră. John McIsaac de la Reiser își ridică propriul standard de calitate și mai mult, compania neconsiderând un dopator acceptabil decât dacă abaterea standard a greutății depunerii se încadrează în limita a 1% din țintă. Acestea sunt repere industriale de la liniile de dopatoare ale altor producători, nu o cifră testată pentru UD-02 în sine, dar explică de ce dozarea servo, nu un piston cu volum fix, este instrumentul potrivit pentru o umplere care este și fragilă și fibroasă.
O configurație cu cameră dublă și supapă alternativă dublă – o componentă a depunerii brevetată pentru prima dată de acest producător (US 4,494,920) – este o metodă consacrată care permite umplerea volumetrică fără întrerupere pentru reaprovizionarea camerei, ceea ce înseamnă că un depunător servo poate ține pasul cu viteza de deplasare a produsului setată de mașina de umplere și de o masă care se mișcă la intervale de 5 secunde fără a deveni stația de așteptare.
Conform fișei de umplere UDTECH privind versatilitatea, o schimbare a tipului de aliment, de la nori și alge marine, trecând prin pulberi și continuând cu formule personalizate amestecate, este o schimbare de „rețetă” la panoul de control al depozitatorului, nu o înlocuire fizică a unui cap de umplere sau o configurație diferită a mașinii. Aceasta se traduce atât în avantaje comerciale, cât și într-o operațiune flexibilă din punct de vedere tehnic. Dacă un singur producător umple unele role personalizate cu combinația de alge marine și ață de umplere și alte role cu pulberi personalizate, nu este nevoie de două mașini de umplere separate, scumpe, capabile de umplere cu pulbere, atunci când o singură unitate poate gestiona schimbarea tipurilor de umplere, creând o linie de produse diversă și de înaltă calitate, cu role de formă uniformă, fără a fi nevoie de reumplerea echipamentelor.
Stația 3, Căldură
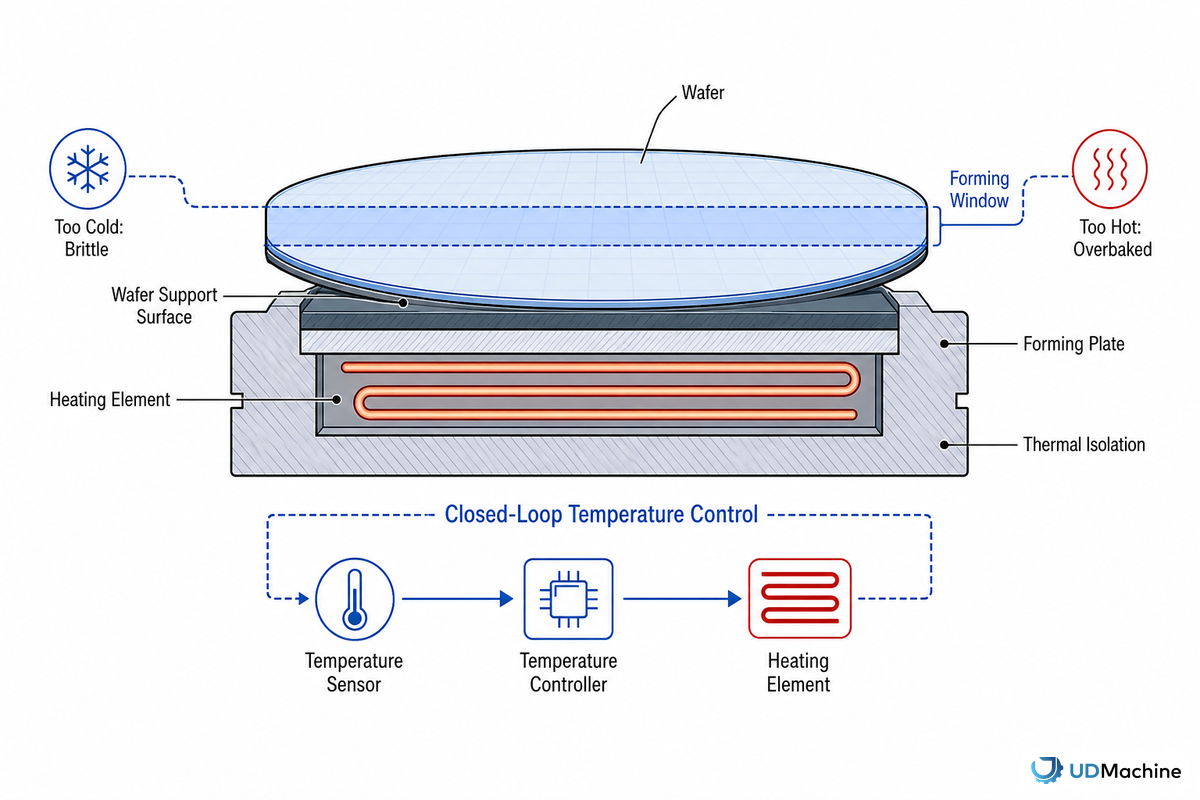
Odată ce umplutura este plasată la Stația 2, napolitana trece la Stația 3, unde este coaptă printr-un ciclu de control al temperaturii în buclă închisă, reglat pentru a menține aluatul într-o fereastră de formare îngustă, suficient de fierbinte pentru a fi gătită, dar nu atât de mult încât napolitana să se rigidizeze înainte de a ajunge la stația de pliere. UDTECH nu publică o valoare exactă a temperaturii plăcii UD-02, așa că banda de toleranță precisă este proprietară setărilor controlerului mașinii; ceea ce este consistent în general în toate echipamentele de formare a napolitanelor este că coacerea este o problemă a buclei de control, nu un cronometru fix, deoarece umiditatea ambiantă și vâscozitatea aluatului modifică ambele cât de repede coace foaia o anumită temperatură a plăcii.
De aceea, Stația 3 se află între Stația 2 (umplere) și Stația 4 (pliere): napolitana trebuie să fie încă caldă și maleabilă atunci când ajunge la pliere. Dacă sincronizarea este greșită în oricare direcție, defecțiunea va apărea două stații mai târziu, sub forma unei plieri care nu se închide curat sau a unei role care crăpă. Pentru o idee despre cât de strictă este toleranța acestui tip de toleranță pe echipamente UDTECH comparabile: linia de rulouri de napolitane UD05 a companiei își menține învelișul de napolitană coaptă la o grosime de aproximativ 0.8–1.4 mm într-o bandă de temperatură a plăcii de ±2–3°C, o mașină diferită și un produs diferit, neumplut, dar o referință utilă de ordin de mărime pentru cât de îngustă este fereastra de formare pe care o utilizează de obicei această clasă de echipamente.
Stațiile 4–5 — Prăjitură pliabilă și ruladă
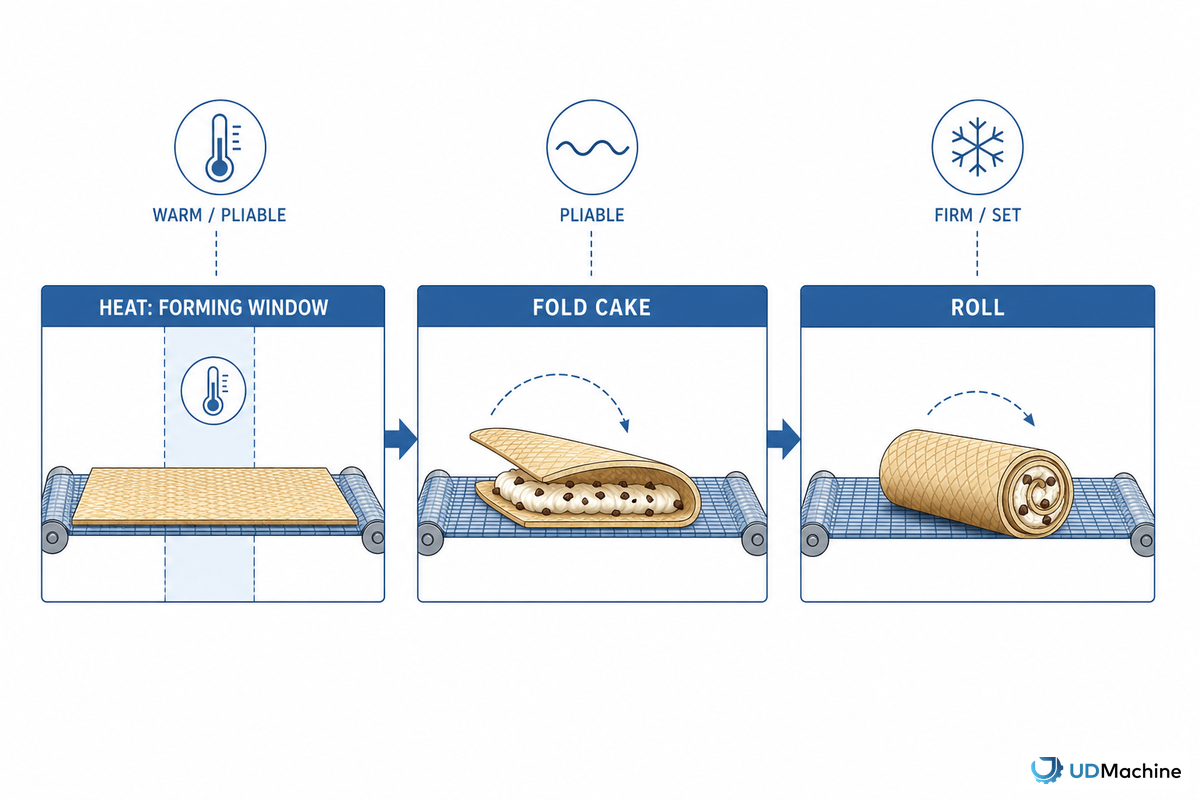
Stațiile 4 și 5 îndoaie napolitana coaptă în jurul umpluturii și apoi o rulează în forma sa finală, strânsă, tubulară și crocantă, în timp ce napolitana este încă suficient de caldă pentru a se îndoi fără a crăpa. Din punct de vedere mecanic, aceasta este o problemă mai dificilă pentru o ruladă umplută decât pentru o napolitană goală, deoarece pliul trebuie să se închidă uniform în jurul conținutului interior; o foaie de alge marine nealiniată de la Stația 1 sau o doză inegală de umplutură de la Stația 2 apar ambele aici ca un pliu care nu se așează curat.
Fizica care stă la baza acesteia este bine stabilită în literatura de brevete privind formarea napolitanelor, chiar și în afara domeniului mașinilor alimentare: un brevet care acoperă aparatele de indexare a cornetelor de înghețată și a napolitanelor face ca timpul de tranzit între stații să fie o variabilă de proces controlată, specificând că durata dintre o stație și următoarea trebuie să fie „suficientă pentru a permite [acoperirii] să se fi întărit substanțial... înainte de a ajunge la [următoarea] locație de aplicare”, același principiu care guvernează de ce o napolitană trebuie rulată în interiorul unei anumite ferestre maleabile la cald, nu înainte sau după aceasta.
- Sincronizarea plierii/rolării este adaptată la ciclul de indexare, deci este consecventă de la o schimbare la alta, spre deosebire de rularea manuală
- Aceleași comenzi fotoelectrice/servo utilizate la stațiile anterioare, nu la discreția operatorului, protejează fereastra de pliere/rulare a acestui produs umplut.
- Toleranța pliere/rolă a unei role umplute este mai strictă decât cea a unei plachete neumplute, deoarece plierea trebuie să se închidă în jurul oricărui strat depus la Stația 2; erorile de dozare sau înregistrare din amonte apar aici, nu la propria stație.
- Această fereastră maleabilă la cald este o proprietate fizică a bateriei, nu ceva ce controlerul poate extinde la cerere.
Stația 6, Demold & Convey
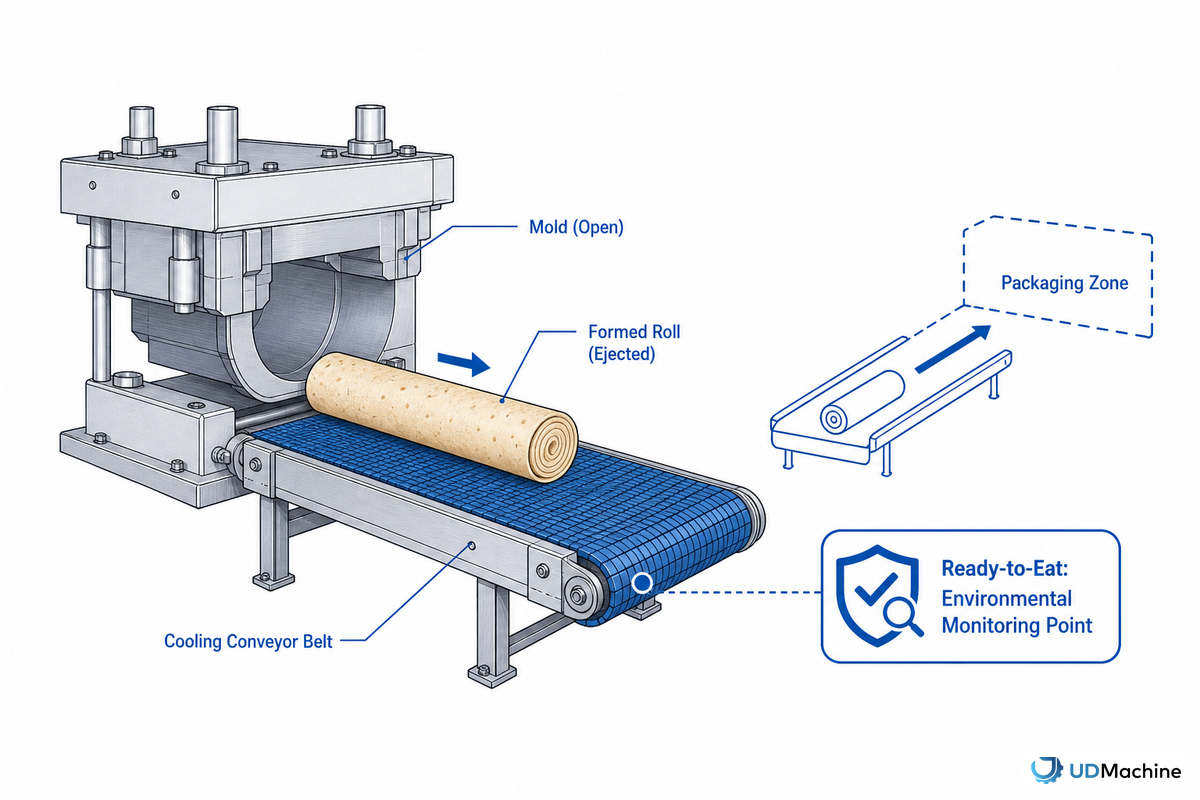
Ultima stație ejectează rola formată din matriță și o depune pe o bandă transportoare de răcire. În acest moment, napolitana laminată este gata de consum și expusă mediului deschis până la ambalare; acesta este un punct de contact cu siguranța alimentară și nu doar o predare mecanică. 21 CFR Partea 117 Subpartea C impune monitorizarea mediului pentru un agent patogen atunci când contaminarea unui aliment gata de consum expus mediului înainte de ambalare reprezintă un pericol identificat de propria analiză a pericolelor a unității, ceea ce plasează obligația de evaluare a riscurilor pentru producția acestei stații în acest punct al liniei, nu mai târziu.
UDTECH proiectează integrarea benzii transportoare de predare și răcire ca parte a fiecărei mașini UD-02 ca o unitate completă, în loc să lase integrarea răcirii/ambalării în seama cumpărătorului după instalarea mașinii – această integrare trebuie verificată la momentul cotației pentru integrarea în liniile de ambalare existente.
Fereastra index de 5 secunde, de ce șase stații o înving pe una
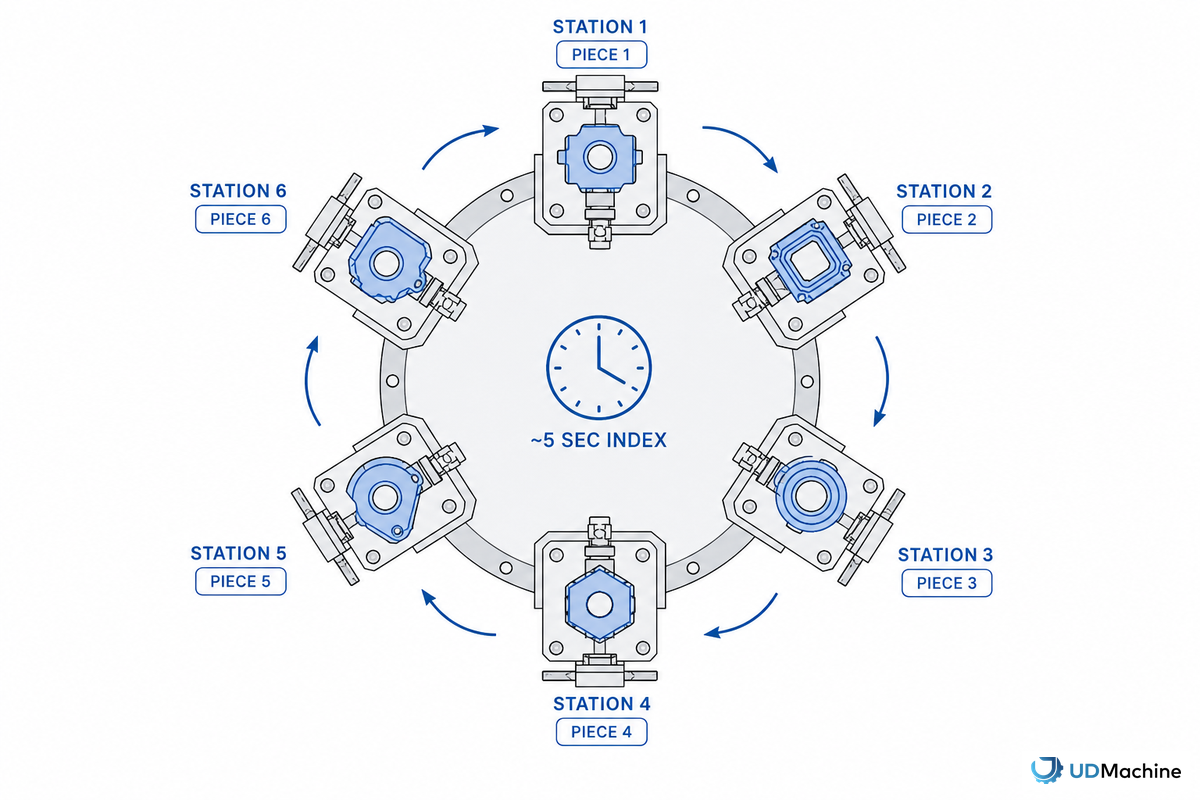
Calculul pe care probabil nu îl veți găsi pe paginile de produse ale concurenței: UDTECH listează modelul UD-02 ca producând 720 de bucăți pe oră. Asta înseamnă 12 bucăți pe minut, iar cu o altă împărțire la 60, rezultă 1 rolă finită la fiecare 5 secunde. Aceasta este o producție remarcabil de eficientă pentru o mașină atât de compactă. Deoarece masa rotativă avansează o stație – care demulează o rolă finită – per ciclu de indexare, ceea ce se traduce în aproximativ un indexare la 5 secunde; fiecare dintre cele șase stații are acel ciclu de aproximativ 5 secunde pentru a-și finaliza operațiunea înainte de următoarea mișcare.
Importanța acestui aspect constă în implicațiile sale asupra paralelismului. Dacă ar fi un proces cu o singură stație, ar dura de 6 ori mai mult pentru a realiza o singură rolă dacă ar fi finalizată în secvență – de la plasarea algelor marine, injectarea umpluturii, coacere, pliere, rulare și demulare, înainte de a începe următoarea rolă. În schimb, fiecare stație își îndeplinește sarcina simultan pe 6 role diferite în timpul fiecărei etape de indexare – în momentul în care stația 6 demulează o rolă, stația 1 așează algele marine pe o alta, cu patru stații în spate. Acesta este motivul pentru care o masă rotativă cu 6 stații este capabilă să atingă viteze de ieșire pe care un proces cu un singur cap nu le poate atinge.
Literatura de specialitate privind indexarea rotativă susține mecanismul general, chiar dacă niciuna dintre acestea nu este specifică UD-02: un brevet pentru un mecanism de indexare rotativă descrie un actuator de mișcare indexată presurizat pentru „o perioadă de timp predeterminată, de exemplu, 0.5 secunde” , reglat empiric pentru a fi puțin mai lung decât timpul necesar real pentru a finaliza incrementarea rotativă, ceea ce lasă un buget plauzibil de așteptare de mai multe secunde pentru funcționarea fiecărei stații odată ce mișcarea de ~0.5 secunde în sine este scăzută dintr-un ciclu de ~5 secunde. Un brevet separat din 1995 pentru un aparat de umplere rotativ Nestlé descrie un tambur cu 3-12 camere de dozare care funcționează „până la 80 de căni/minut” , confirmând că debitul stației rotative în acest interval general este un obiectiv ingineresc stabilit și realizabil pentru echipamentele de formare a alimentelor, nu o afirmație aberantă.
Hartă de diagnosticare a defectelor stație cu stație
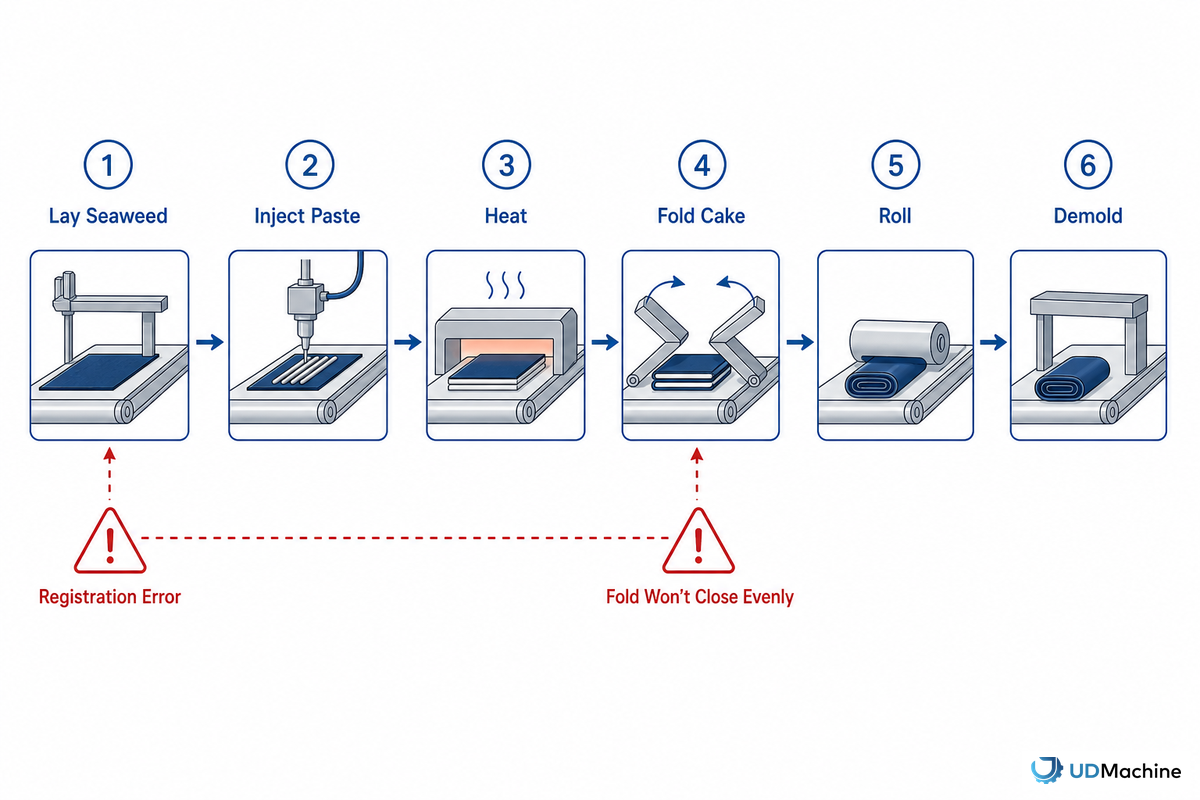
Întrucât toate cele șase stații funcționează în cadrul aceluiași ciclu, stația care a cauzat o problemă, în general, nu dezvăluie ea însăși simptomul - aceasta este descoperită în schimb la una sau două stații din aval, pe măsură ce rola s-a îndepărtat fizic. Următorul tabel corelează cele mai frecvente simptome vizibile pe rolele finite cu stația probabil responsabilă pentru fiecare, pe baza constrângerilor fizice cunoscute în fiecare etapă:
| Simptom | Cea mai probabilă stație | Categoria defectelor | Cauza de bază |
|---|---|---|---|
| Foaie de alge marine înclinată sau atârnând descentrată | Stație de 1 | Înscriere | Senzorul fotoelectric a ratat o înregistrare greșită înainte ca masa să indexeze |
| Foaia de alge marine nu se așează înainte ca aluatul să se întărească | Stație de 1 | Sincronizare | Ciclul de alimentare cu foi este întârziat față de fereastra index de ~5 secunde |
| Umplutură aglomerată, zdrobită sau distribuită neuniform | Stație de 2 | Dozare | Presiunea/abaterea de timp a depunătorului pe o umplutură fibroasă, sensibilă la forfecare |
| Umplere subponderală sau supraponderală față de obiectivul rețetei | Stație de 2 | Dozare | Abaterea volumetrică a depunătorului (referință în industrie: o depășire a pistonului de 2-10% este frecventă fără corecție servo) |
| Culoarea napolitanei este neuniformă sau prea puțin/prea coaptă | Stație de 3 | Termic | Abaterea uniformității temperaturii plăcii pe fereastra de formare |
| Placheta fragilă înainte de a ajunge la stația de pliere | Stație de 3 | Termic | Timpul de coacere depășește fereastra de transfer flexibil la cald |
| Pliul nu se închide uniform în jurul umpluturii | Stație de 4 | Formare | Eroare de înregistrare sau dozare în amonte care apare la pliere |
| Rolați fisuri sau fracturi de-a lungul îmbinării | Stație de 5 | Formare | Placheta a ratat fereastra de rulare maleabilă la cald |
| Formă de rolă inconsistentă între piese | Stație de 5 | Formare | Sincronizarea mandrenului/rolei nu urmărește viteza de avans a tablei |
| Rola se rupe sau se deformează la descărcare | Stație de 6 | Externarea | Abaterea de la temporizarea dezmoldării în raport cu starea setată a ruliului |
O astfel de lucrare de diagnosticare specifică stației este mult mai utilă decât simpla numire a problemei „blocare”. De asemenea, este în concordanță cu ceea ce raportează literatura de specialitate privind fiabilitatea echipamentelor alimentare la nivel general: un studiu evaluat de colegi din 2026 privind reproiectarea depozitelor și a benzilor transportoare din fabricile de procesare a alimentelor a constatat că nealinierea mecanică și abaterea de la urmărire reprezintă 70-80% din totalul defecțiunilor benzilor transportoare din echipamentele de procesare a alimentelor, o statistică generală de fiabilitate, nu una specifică indexării rotative, dar o reamintire utilă că majoritatea defectelor de la echipamente precum acesta se datorează alinierii și sincronizării, nu unei singure defecțiuni catastrofale a unei piese.
Masă rotativă vs. linie liniară: Despărțirea arhitecturii
UDTECH nu produce o singură mașină universală de fabricat napolitane: în timp ce mașina de rulare Phoenix UD-02 încorporează o masă rotativă, mașina automată de rulare a napolitanelor cu ou (seria UD05) a companiei este construită pe un sistem liniar bazat pe zone. Diferența dintre cele două sisteme, însă, are mai puțin de-a face cu nivelul pieței și mai mult cu rezolvarea unei probleme de fabricație fundamental diferite.
| Trăsătură | UD-02 (masă rotativă) | UD05 (zone liniare) |
|---|---|---|
| Produs | Rulou phoenix umplut (alge marine + ață de porc/pudră) | Rulou de ouă neumplut cu napolitană |
| Număr de stații | 6 stații fixe, o masă de indexare | 5 zone secvențiale (dozare/coacere/rulare/răcire/ambalare) |
| Benzinărie | Dedicat (Stația 2, pre-coacere) | Niciunul pe linia de bază |
| Randament nominal | 720 buc/h | 220–330 buc/min (produs mai mare, neumplut) |
| Extragerea puterii | 12 kW (380V trifazat) | 9.7 kW (UD05-2) sau 12 kW (UD05-3) |
O masă rotativă are sens atunci când un produs necesită o stație dedicată pentru ceva ce o linie liniară nu trebuie să îndeplinească – în acest caz, o foaie de alge marine și injectarea unei umpluturi înainte de etapa de coacere. Ingineria generală a indexării rotative explică clar compromisul: indexoarele în mod continuu acționate de came pot funcționa la rate de ciclu foarte mari, dar se luptă să combine o mișcare rapidă a indexării cu o temporizare mai lungă de care au nevoie unele stații, motiv pentru care mesele „ciclu la cerere” acționate de servo sunt preferate atunci când o aplicație are nevoie de o indexare rapidă urmată de o temporizare extinsă per stație, exact profilul de care are nevoie o secvență de umplere și coacere. O linie liniară de rulouri cu ou – una fără etapă de umplere și cu o secvențiere mult mai simplă de coacere apoi rulare – nu necesită o astfel de flexibilitate și, prin urmare, este construită de UDTECH ca o linie bazată pe zone mai simplificată. Potențialii cumpărători care iau în considerare achiziționarea unei mașini de laminat Phoenix ar fi mai bine sfătuiți să ia în considerare mai întâi varianta „rotativă vs. liniară” ca o chestiune de compatibilitate între produsul umplut și cel neumplut, nu una de viteză, marcă sau nivel de preț - și să ia în considerare eficiența pe întreaga linie, nu doar ratele de producție per stație.
Și acest compromis are un plafon de scalare care merită semnalat. Robert Zaruba de la Assembly Magazine , președintele CDS Corp., stabilește limita superioară practică la aproximativ 30 de stații înainte ca o masă rotativă să devină „extrem de mare și greoaie” și observă că producătorii care încep cu un sistem rotativ pentru un produs simplu sau de volum mic migrează adesea către o linie liniară mai târziu, odată ce procesul crește în mai mulți pași sau crește volumul. Masa cu 6 stații a UD-02 se situează mult în interiorul acestui interval adecvat pentru rotație; este o întrebare complet diferită de cea dacă un proces viitor, mult mai complex, pentru gustări umplute, ar depăși în cele din urmă o masă rotativă și ar necesita în schimb o linie liniară - aceasta este o problemă a numărului de stații, nu una de umplut vs. neumplut.
Puncte de contact pentru conformitate în cele 6 stații
Conformitatea cu siguranța alimentară și siguranța mașinilor nu sunt impuse mașinii de laminat Phoenix ca o singură entitate monolitică, ci sunt legate de zone fizice specifice. Proiectele de stații rotative UD-02 se aliniază mai strâns la această diviziune decât alte strategii de proiectare posibile.
Stațiile 1 și 2, zonele de depunere a algelor marine și de umplere-injectare, sunt suprafețe de contact cu alimentele, ceea ce le plasează direct sub incidența 21 CFR §117.40 : suprafețe rezistente la coroziune, materiale netoxice capabile să reziste la agenți de curățare și dezinfectare și îmbinări fine pentru a minimiza acumularea de particule alimentare. Aceeași secțiune impune, de asemenea, ca sistemele automate care manipulează produsul să rămână întreținabile într-o stare curată și igienică, iar instrumentele de control al temperaturii (relevante direct pentru Stația 3) să fie precise și precise. O regulă însoțitoare, 21 CFR §117.35 , adaugă partea operațională a acestei cerințe: suprafețele de contact cu alimentele trebuie curățate ori de câte ori este necesar pentru a proteja împotriva contaminării, iar procedurile de curățare/dezinfectare trebuie să protejeze în mod specific împotriva contactului încrucișat cu alergeni, direct relevant pentru o linie care comută între alge marine/vată de umplere și umpluturi alternative cu pulbere la Stația 2.
Dincolo de asta, masa rotativă în sine, dornul și punctele de transfer ale benzii transportoare au o a doua obligație de conformitate separată, pe care majoritatea ghidurilor de cumpărare a rolelor Phoenix o omit complet: protejarea mașinii de către lucrători, nu siguranța alimentară. În SUA, OSHA 29 CFR 1910.212 impune protejarea punctului de operare pe orice mașină cu puncte de prindere expuse, piese rotative sau role în mișcare, un limbaj care se aplică direct unei mese rotative care indexează pe lângă un dorn de pliere/laminare la fiecare ~5 secunde. Aceasta este o cerință distinctă de regulile de contact cu alimentele de mai sus: 117.40/117.35 reglementează ce atinge produsul, în timp ce 1910.212 reglementează ce poate atinge fizic un operator care stă lângă mașină.
Însă, pe lângă normele privind siguranța alimentară și siguranța lucrătorilor aplicabile în SUA, există un al treilea domeniu de conformitate care se aplică echipamentelor rotative destinate pieței UE: cerința privind siguranța mașinilor și fiabilitatea sistemului de control. Pentru orice UD-02 destinat pieței UE, aceasta înseamnă Regulamentul (UE) 2023/1230 , care abrogă vechea Directivă 2006/42/CE privind mașinile, începând cu 14 ianuarie 2027, data de la care regulamentul se aplică în general (articolele 26-42, care acoperă evaluarea conformității și procedurile organismelor notificate, se aplică de la 14 ianuarie 2024). Anexa III a acestuia stabilește cerințe specifice direct relevante pentru un mecanism rotativ cu mai multe stații: în cazul unei defecțiuni a sistemului de control, „nicio parte mobilă... nu trebuie să cadă sau să fie ejectată” , iar oprirea trebuie să rămână nestingherită, iar uzura preconizată a pieselor mașinii supuse unor încărcări ciclice repetate trebuie luată în considerare, cu instrucțiuni de întreținere care specifică frecvența inspecțiilor și criteriile de înlocuire a pieselor de uzură.
Conform Regulamentului UE 2023/1230, un integrator care efectuează o „modificare substanțială” la o mașină instalată - de exemplu, schimbarea sau modernizarea PLC-ului și a logicii servo care temporizează toate cele șase stații UD-02 - devine legal „producătorul oficial” pentru acea mașină, moștenind responsabilitatea pentru marcajul CE și evaluarea riscurilor. Această transfer de răspundere, semnalată de inginerul șef adjunct al Intertek, Paul Yu, într-o analiză a regulamentului din 2025 , merită cunoscută înainte ca orice cumpărător sau integrator terț să decidă să modifice sistemul de control al unei mașini cu stație rotativă după instalare.
Perspective asupra industriei, rolul indexării rotative în automatizarea gustărilor umplute
Tendința către o varietate mai mare în cadrul liniilor de produse – ceea ce acum se numește în mod obișnuit „raționalizare SKU” sau „proliferare a produselor”, rezultat al comerțului electronic și al tendințelor de vânzare directă către consumator – oferă un motiv pentru a evita achiziționarea mai multor mașini cu un singur scop. Schimbarea bazată pe rețete, posibilă prin designul Station 2 descris anterior, susține o linie rotativă capabilă să producă mai multe variante de umplere folosind un singur sistem care se adaptează la rețetele în schimbare, în loc de unul în care umplerea trebuie schimbată fizic sau o altă linie achiziționată. Aceasta nu este o încercare de a dimensiona piața, ci o consecință a unui sistem care se potrivește mai bine cerințelor actuale de producție. Un risc real se află de cealaltă parte a acestei ecuații: un cumpărător care se angajează astăzi la un depozitar cu un singur scop poate constata în decurs de un an că un nou SKU necesită o umplutură fibroasă sau granulară pe care mașina pur și simplu nu o poate opera, o lacună structurală pe care o Station 2 flexibilă din punct de vedere al rețetelor este construită special pentru a o acoperi. Experiența UDTECH în producție influențează direct această alegere de design - echipa internă de inginerie a companiei se bazează pe peste 15 ani de experiență în construirea de echipamente de umplere, dozare și formare pentru cumpărători din peste 100 de țări de export, iar această expunere inter-piață la cererea în schimbare a SKU-urilor este exact motivul pentru care Station 2 a fost proiectată în jurul unei schimbări de rețetă la nivelul panoului de control, mai degrabă decât pe o schimbare fizică a hardware-ului.
Dovezi mai solide din rapoartele non-piață privind creșterea cererii de robotică pentru alimente și băuturi provin din datele reale privind instalațiile, nu din proiecțiile de vânzări. Rezumatul executiv al raportului World Robotics 2025 al Federației Internaționale de Robotică raportează 542,076 de instalări de roboți industriali la nivel mondial în 2024; alimentele și băuturile rămân o mică parte din acest total. Cu toate acestea, totalul instalărilor de roboți industriali din SUA a crescut cu 11% față de anul precedent în 2025, ajungând la 38,000 de roboți, iar sectorul alimentar este identificat în mod specific ca fiind unul dintre principalii factori ai acestei creșteri. Automatizarea alimentelor și băuturilor încă nu reprezintă un procent uriaș din piața roboților industriali, dar este un procent în creștere bazat pe date solide, istorice, verificate independent, nu pe estimări viitoare.
Estimările specifice pieței indexoarelor rotative variază de la aproximativ 690 de milioane de dolari până la peste 2 miliarde de dolari, în funcție de rapoartele consultate - un alt indiciu că cifrele reprezintă tendințe direcționale și magnitudini aproximative, mai degrabă decât totaluri precise în industrie. Consultați valorile în dolari aici doar ca context suplimentar.
Și mai concret este direcția în care se îndreaptă furnizorii înșiși. Producătorii de utilaje alimentare au lansat în ultimii ani noi linii de dozare cu servomotor, concepute pentru umpluturi fragede și texturate - o tendință care se încadrează perfect în motivul pentru care Stația 2 a UD-02 utilizează servo-dozarea pentru umplutura fibroasă, în loc să se bazeze pe o metodă mai simplă de umplere cu volum fix. Concluzia pentru un client care caută echipamente astăzi ar trebui să fie să considere valoarea flexibilității rețetelor și a preciziei servo-dozării egală, dacă nu chiar mai mare, decât randamentul maxim sau istoricul companiei atunci când ia în considerare achiziționarea unei mașini de umplere cu masă rotativă configurată pentru producerea acestei categorii de gustări umplute.
FAQ
Cât de repede indexează masa rotativă a UD-02?
Vezi răspunsul
Ce se întâmplă dacă o stație se blochează, se oprește întreaga linie?
Vezi răspunsul
Stația de injectare poate gestiona plombe lichide sau doar ață dentară uscată și pudră?
Vezi răspunsul
De ce folosește UDTECH o masă rotativă pentru ruloul Phoenix, dar o linie liniară pentru ruloul simplu cu ouă de napolitană?
Vezi răspunsul
Trecerea de la alge marine la o umplutură cu pulbere schimbă ceva la nivelul hardware-ului stației de injecție sau doar setările rețetei?
Vezi răspunsul
Prin ce se diferențiază masa rotativă de o simplă placă rotativă manuală?
Vezi răspunsul
De ce scriem asta
Suzhou UDTECH Technology Co., Ltd. proiectează și produce mașina de rulat phoenix UD-02 prezentată în acest ghid. Nu deținem personal o linie de producție de rulouri phoenix, dar procesul nostru de proiectare implică examinarea acelorași compromisuri în ceea ce privește secvențierea, detectarea și dozarea, așa cum sunt prezentate aici – inclusiv în cazul în care literatura de brevete, standardele de proiectare și reperele presei comerciale se aplică sau diferă de acest tip de gustare din napolitane umplute.
Semnalăm care afirmații reprezintă propria noastră descriere a UD-02 față de o sursă externă. Revizuite de echipa tehnică a Suzhou UDTECH Technology Co., Ltd.
Referințe și surse
- 21 CFR Partea 117, Echipamente și ustensileAdministrația pentru Alimente și Medicamente din SUA (eCFR)
- 21 CFR §117.35, Operațiuni sanitareAdministrația pentru Alimente și Medicamente din SUA (eCFR)
- 21 CFR Partea 117 Subpartea C, Analiza pericolelor și controale preventive bazate pe riscuriAdministrația pentru Alimente și Medicamente din SUA (eCFR)
- 29 CFR Partea 1910, Subpartea O, Mașini și protecție a mașinilorAdministrația pentru Sănătate și Securitate în Muncă din SUA (eCFR)
- Robotică Mondială 2025, Roboți Industriali, Rezumat ExecutivFederația Internațională de Robotică
- Regulamentul (UE) 2023/1230 privind echipamentele tehnice, text integralJurnalul Oficial al Uniunii Europene (EUR-Lex)
- Regulamentul (UE) 2023/1230, anexa IIIJurnalul Oficial al Uniunii Europene
- Noul Regulament UE privind echipamentele tehnice: Ce trebuie să știe producătoriiIntertek
- Brevetul SUA 4,895,195, Aparat pentru dozarea volumetrică a unui material vrac fragilBrevete USPTO / Google
- Brevetul SUA 5,464,126, Mașină de dozare volumetrică pentru granule și pulberiBrevete USPTO / Google
- Brevetul SUA 4,494,920, Aparat de depunere volumetrică cu deplasare pozitivăBrevete USPTO / Google
- Brevetul SUA 5,405,059, Aparat de umplere rotativBrevete USPTO / Google
- Brevetul SUA 4,890,514, Mecanism de indexare rotativăUSPTO
- Brevetul SUA 4,512,214, Masă rotativă de indexare cu blocare a stațieiUSPTO
- EP4005396A1, Aparat de indexare pentru articole tip napolitană/conOficiul European de Brevete / Google Patents
- Fiabilitatea depozitatorului și a benzilor transportoare în echipamentele pentru fabricile alimentare (2026)MDPI Applied Sciences (evaluat de colegi)
- Depunere/Umplere cu precizieAfacerea de panificație (Sosland Publishing)
- Cum să selectați o masă indexată rotativăRevista Adunării
- Indexare rotativă vs. indexare liniarăAssembly Magazine (Jim Camillo, citându-l pe Robert Zaruba, CDS Corp.)
Articole pe aceeaşi temă
- Mașină de laminat UDTECH UD-02 Phoenixspecificații complete, factori de preț și ghid de achiziții
- Mașină de rulat Phoenix: Ghidul cumpărătoruluicompararea nivelurilor de automatizare, a prețurilor și a opțiunilor furnizorilor pe piață
- Cum funcționează o mașină automată de rulouri de ouăarhitectura zonei liniare din spatele liniei de napolitane neumplute a UDTECH
- Ce este o ruladă Phoenix? Gustarea cu alge marine și ață dentară de porc, explicatăistoricul alimentar și aspectul de consum al acestui produs
- Mașină automată de rulat ouăCategoria completă de echipamente pentru role de wafer de la UDTECH
- Mașină de rulat ouă cu alge marineghid de echipamente pentru variantele de role de napolitane umplute cu alge marine