Gravare laser pe metal: Alegeți laserul, puterea și setările potrivite pentru fiecare material
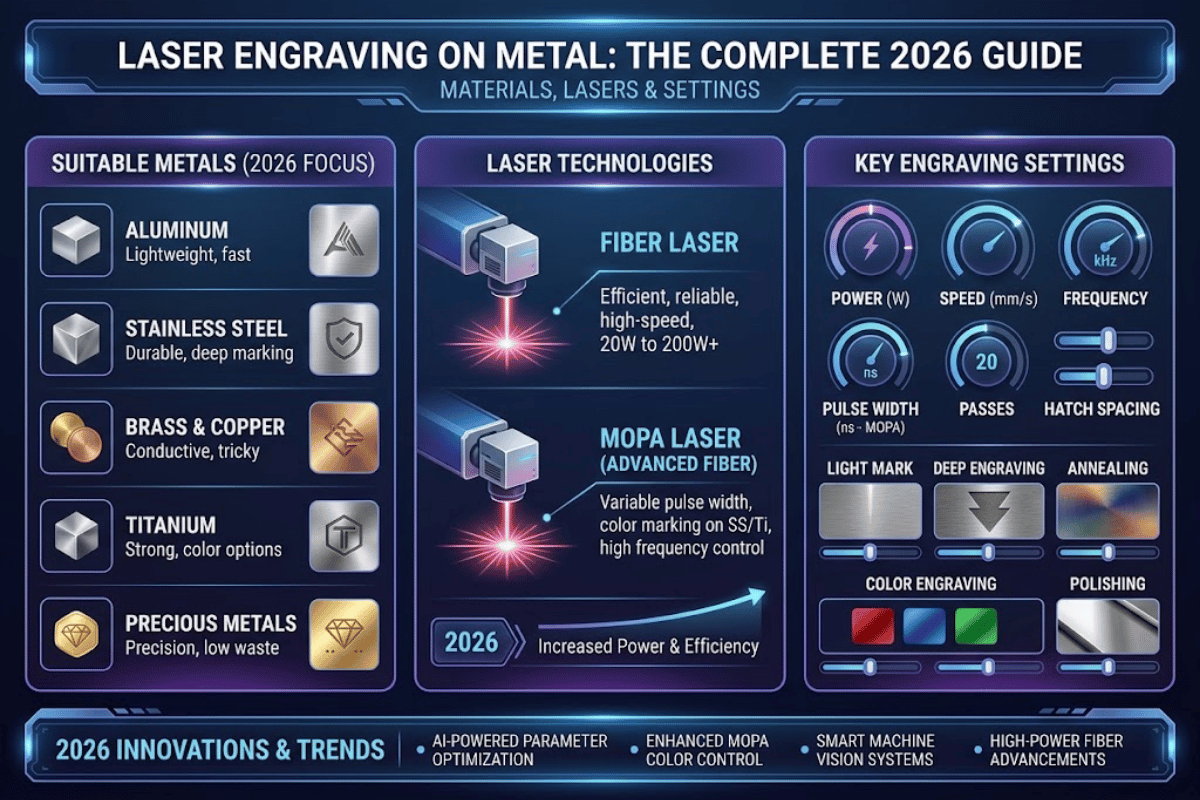
Gravura cu laser pe metal este singurul proces de marcare care atinge adâncimea de nivel Solve pentru identificarea unităților de identificare a utilizatorului (UID) industrială, armurărie, bijuterii și semnalistică într-un singur flux de lucru - totuși, majoritatea ghidurilor online omit parametrii care determină dacă o lucrare se execută în 30 de secunde sau 30 de minute. Acest ghid extrage fizica absorbției, clasele de siguranță ANSI și setările de putere/viteză/frecvență per metal din literatura primară într-o singură referință la nivel de operator, lucrând cu metale precum oțelul inoxidabil, aluminiul și alama.Specificații rapide — Gravură laser pe metal, prezentare generală
| Domeniul de putere | 20W – 100W (fibră); 5W – 200W (CO2 + spray); 5W – 10W (UV) |
| Lungime de undă | 1064 nm (fibră, dominantă), 10,600 nm (CO2), 532 nm (verde), 355 nm (UV) |
| Adâncimea tipică de gravare | 0.005″ – 0.020″ (0.13 – 0.51 mm) per trecere |
| Cea mai bună potrivire pentru bare-metal | Oțel inoxidabil, oțel moale, titan, aluminiu anodizat |
| Metale reflectorizante | Fibră MOPA sau laser verde de 532 nm; este necesar un izolator de reflexie inversă încorporat |
| Siguranţă | Carcasă ANSI Z136.1-2022 Clasa 4 sau echipament individual de protecție complet; extracție de fum conformă OSHA |

Ce este gravarea cu laser pe metal - și de ce este mai bună decât gravarea și marcarea
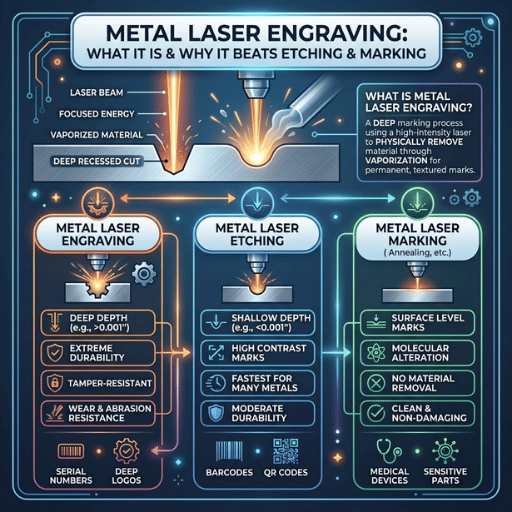
| Etape | Adâncime | Mecanism | Cele mai bune |
|---|---|---|---|
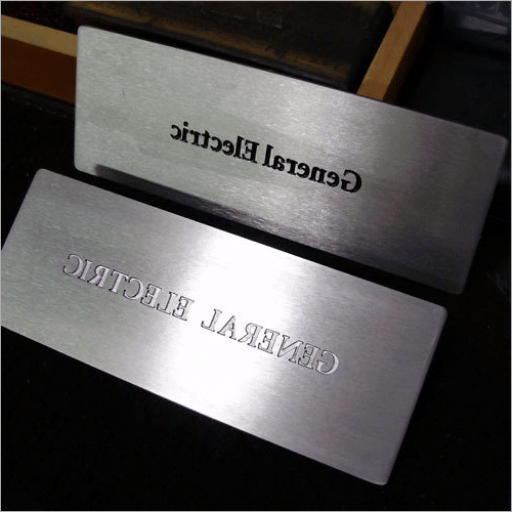
| Gravare | 0.13 - 0.51 mm | Vaporizare (sublimare) | Arme de foc, identificare profundă, decorative |
| Gravura | 0.025 - 0.076 mm | Topire superficială + oxidare | Numere decorative + de serie |
| Marcare | Numai suprafață (fără îndepărtare) | Schimbare de culoare / recoacere | Trasabilitate UDI, MIL-STD-130 |
Care este diferența dintre gravarea cu laser, gravarea cu laser și marcarea cu laser a metalului?
Gravura îndepărtează materialul, lăsând o cavitate vizibilă pe care o puteți simți, gravarea topește un strat subțire al materialului, astfel încât acesta se reformează, schimbând culoarea și textura fără a se îndepărta materialul măsurabil, iar marcarea (inclusiv marcajele recoapte care își schimbă culoarea, la modă pe oțelul inoxidabil) sunt modificări chimice doar la suprafață, lăsând suprafața intactă. Aceste distincții contează deoarece cerințele per adâncime se adaptează la cazul de utilizare. În timp ce cerința ATF 27 CFR 479.102 pentru un număr de serie al unei arme de foc este o adâncime de 0.003″, un UDI al unui dispozitiv medical din clasa 7 pe FDA 21 CFR 801.20 poate fi doar o marcă chimică, atâta timp cât este permanent lizibilă de mașină. Pentru o analiză mai detaliată a distincțiilor dintre marcare și gravare, consultați analiza noastră dedicată marcare cu laser vs. gravare și gravare chimică vs. gravare cu laser.Ce tip de laser câștigă pe metal: Fibră vs CO2 vs MOPA vs UV vs Diodă
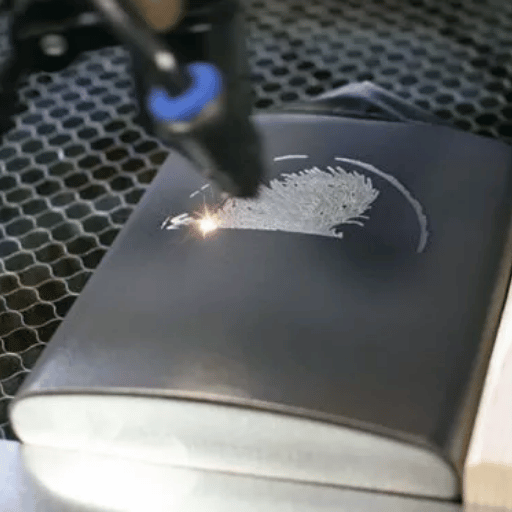
| Tipul laserului | Lungime de undă | Bare Metal | Metal acoperit | Cele mai bune |
|---|---|---|---|---|
| Fibră | 1064 nm | ✔ Excelent (oțel, inox, titan, aluminiu) | ✔ Bun | 95% din lucrările din domeniul metalelor |
| Fibră MOPA | 1064 nm (impuls reglabil) | ✔ Culoare excelentă | ✔ Excelent | Marcare colorată pe oțel inoxidabil, bijuterii |
| CO2 | 10,600 nm | ✘ Slab (absorbție <5%) | ✔ Cu CerMark / spray | Piese acoperite, semnalizare |
| UV | 355 nm | ✔ Marcaj la rece (fără zone periculoase) | ✔ Plastic pe metal | Medical, electronică |
| Diodă (450 nm) | ~450 nm albastru | ✘ Marcaj de suprafață doar pe oțel inoxidabil închis la culoare | ✔ Cu spray | Hobby, materiale multiple |

Poate un laser CO2 să graveze metal?
Nu direct. Un laser CO2 la 10,600 nm are o absorbție mai mică de 5% pe oțelul gol, aluminiu, alamă sau inox — fasciculul ricoșează în mare parte. Sistemele CO2 gravează metalul doar atunci când suprafața este acoperită cu un spray de marcare (CerMark, disulfură de molibden sau echivalenți termocromici). Acel strat absoarbe fasciculul, transferă căldura metalului și lipește o marcă neagră de substrat. Spray-ul CO2+ funcționează pentru pahare, premii și semnalistică, dar nu înlocuiește fibra optică în serializarea de nivel de producție.Poate un laser cu diodă grava metal?
Laserele cu diode la 450 nm pot marca aluminiu anodizat/inox închis la culoare/orice strat metalic - dar nu pot grava metale reflectorizante goale. Fasciculele de diode topesc la suprafață stratul anodizat și oxidează inoxul până la un marcaj întunecat, dar nu vaporizează substratul. Pentru pasionați, pulverizarea elimină golul de absorbție pentru mașinile cu diode care funcționează pe semifabricate metalice pentru bijuterii. Unele unități hibride de birou combină o sursă de diode cu un mic modul infraroșu de 2 W - IR-ul de 2 W gestionează marcajele metalice ușoare, în timp ce dioda acoperă lemnul, acrilul și pielea. Aceste modele complexe pe semifabricatele metalice pentru bijuterii sunt un caz de utilizare comun pentru entry-level. Marcajele profunde, tactile, cu contrast ridicat, pe oțel/cupru gol necesită ca un laser cu diode să fie direcționat în altă parte. Dincolo de fibră și CO2, consultați analiza noastră a... comparație laser cu fibră vs. CO2, cinci lungimi de undă laser comuneși prezentarea noastră generală a fundamentele tipurilor de laserTehnologia laser care stă la baza tuturor celor cinci surse se reduce la lungimea de undă × densitatea de putere × profilul impulsului.Gravarea aluminiului (anodizat vs. nealterat): Putere, viteză și trucul culorilor MOPA
Aluminiul se comportă diferit în funcție de tipul său: netratat sau anodizat — iar majoritatea ghidurilor online combină cele două într-o singură foaie de parametri, motiv pentru care începătorii folosesc straturi anodizate pentru a arde. Aluminiul anodizat are o suprafață poroasă de oxid cu o grosime de 7.6–25 µm (tip II per...). MIL-A-8625Acest oxid absoarbe eficient energia laserului și devine alb atunci când fasciculul expulzează colorantul din pori. Aluminiul netratat reflectă mai mult, necesită o putere mai mare pentru marcaje vizibile și se sublimează curat într-o cavitate adâncă.| Tip aluminiu | Putere (fibră de 30 W) | Viteză | Frecvență | Rezultat |
|---|---|---|---|---|
| Aluminiu gol (marcaj alb) | 100% | 2,000 mm / s | 55 kHz | Urmă de suprafață albă înghețată |
| Aluminiu anodizat (îndepărtare colorant) | 30 - 60% | 2,000 - 3,000 mm / s | 30 - 50 kHz | Urmă albă clară, oxid intact |
| Aluminiu brut (gravură adâncă) | 100%, 3 – 5 treceri | 800 - 1,200 mm / s | 20 - 40 kHz | Cavitate tactilă 0.05 – 0.15 mm |
Un strat standard de anodizare de tip II, conform standardului MIL-A-8625, măsoară 0.000076″–0.001″ (1.9–25.4 µm). Gravarea la o putere de peste 50% pe acest strat străpunge aluminiul gol într-o singură trecere și distruge efectul de îndepărtare a colorantului - marcajul devine gri în loc de alb. Dacă aveți nevoie de aspectul mat strălucitor, mențineți o putere sub 60% pe o fibră de 30W și verificați mai întâi pe un colț de sacrificiu.
Gravare pe oțel inoxidabil: 304 vs 316 și recoacere pentru marcare colorată
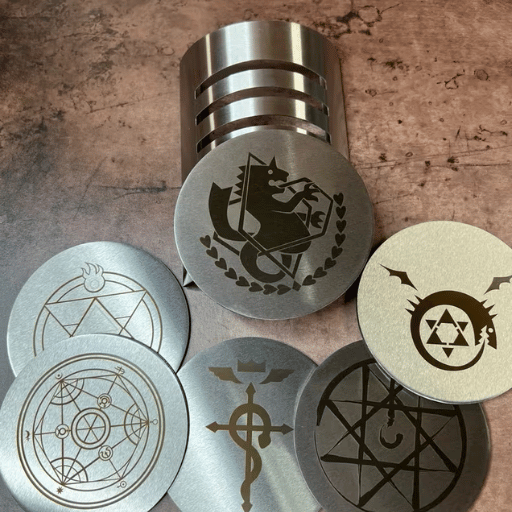
| Efect | Putere (30W MOPA) | Viteză | Pulse Width | Frecvență |
|---|---|---|---|---|
| Gravură neagră | 50% | 300 mm / s | 100 ns | 30 kHz |
| Recoacere roșie | 45% | 1,000 mm / s | 60 ns | 400 kHz |
| Recoacere albastră | 45% | 1,000 mm / s | 6 ns | 300 kHz |
| Recoacere verde | 25% | 1,000 mm / s | 15 ns | 350 kHz |
Alamă, cupru și metale prețioase: problema reflectivității (și cum o rezolvă MOPA)
Metalele reflectorizante sunt cel mai dificil caz în gravarea cu laser a metalelor. Cuprul reflectă aproape 95% din energia laserului cu fibră de 1064 nm înapoi la sursă. Alama scade cu aproximativ 70%. Argintul este absorbit cu aproximativ 96%. Energia neabsorbită nu numai că nu reușește să graveze - aceasta călătorește înapoi prin optică și poate distruge diodele de pompare ale sursei laser în câteva minute de funcționare pe o suprafață lustruită. Trei soluții funcționează. În primul rând, schimbați lungimea de undă: un laser verde de 532 nm va absorbi aproape 40% în loc de 5%, eliminând problema reflexiei la nivel fizic. În al doilea rând, utilizați o fibră MOPA cu un izolator de reflexie inversă în linie și reglați lățimea impulsului la 2-6 nanosecunde pentru un atac de putere scurt, cu vârfuri mari, care va distruge bariera de reflectivitate. În al treilea rând, dacă efectuați ocazional o gravare cu alamă pe o fibră standard, utilizați parametri conservativi, așa cum sunt prezentați în tabelul de mai jos.| Metal | Reflectivitate la 1064 nm | Abordare recomandată |
|---|---|---|
| Alamă | ~ 70% | Fibră standard 30W: 100% putere, 200 mm/s, 45 kHz (marcaj negru) |
| Cupru | ~ 95% | 532 nm verde sau MOPA + izolator |
| Silver | ~ 96% | 532 nm verde sau pulsat MOPA scurt ns |
| Aur | ~ 95% | Impuls scurt MOPA + ciclu de funcționare redus |
Utilizarea unui laser cu fibră pe cupru lustruit fără un izolator de reflexie inversă poate afecta diodele pompei în 5-10 minute. Tehnicienii de teren din mai multe discuții pe forumurile LightBurn afirmă că aceasta este cea mai costisitoare greșeală pe care o puteți face în cazul țintelor metalice reflectorizante. Verificați specificațiile de reflexie inversă maximă admisă a sursei laser înainte de prima utilizare pe cupru gol.
Putere, Viteză și Frecvență: Fișă informativă despre setări de la Metal

| Metal | Putere % | Viteza (mm/s) | Frecvență (kHz) | Trece |
|---|---|---|---|---|
| Oțel inoxidabil (gravat cu negru) | 50% | 300 | 30 | 1 - 3 |
| Oțel inoxidabil (culoare, MOPA) | 25 - 45% | 1,000 | 300 - 400 | 1 |
| Aluminiu gol (marcaj alb) | 100% | 2,000 | 55 | 1 |
| aluminiu anodizat | 30 - 60% | 2,000 - 3,000 | 30 - 50 | 1 |
| Alamă | 100% | 200 | 45 | 2 - 3 |
| Cupru (verde sau MOPA) | 80 - 100% | 100 - 300 | 20 - 30 | 3 - 5 |
| Oțel moale | 60 - 80% | 800 - 1,500 | 30 - 45 | 1 - 2 |
| Titan | 40 - 60% | 600 - 1,000 | 25 - 40 | 1 |
| Aur (MOPA) | 30 - 50% | 500 - 1,000 | 200 - 400 | 1 - 2 |

Doriți această fișă informativă plus intervale extinse de acțiune pentru lasere cu fibră de 50W și 100W ca PDF imprimabil? Contactați-ne și vi-o vom trimite — nu este nevoie să vă înregistrați la adresa de e-mail.
Solicitați Fișa cu Parametri →Spray-uri de marcare și pregătire a suprafeței: Când aveți nevoie de CerMark, când nu
Ce pulverizezi pe metal pentru gravare cu laser?
Răspunsul tău se împarte clar în funcție de tipul de laser. Laserele cu CO2 și laserele cu diodă nu vor marca metalul gol deoarece lungimea lor de undă se reflectă pur și simplu de suprafață. Au nevoie de un spray termocromic (CerMark, Brilliance sau orice convertor pe bază de disulfură de molibden) pe suprafață pentru a absorbi fasciculul laser, a se încălzi și a lega chimic o marcă neagră de substrat. Laserele cu fibră nu necesită pulverizare pe un metal gol; lungimea de undă de 1064 este absorbită de substrat. Mai jos, acest arbore logic rezolvă decizia în 30 de secunde.- Necesită pulverizare cu CO2 + metal gol (CerMark sau echivalent)
- CO2 + metal acoperit/vopsit/anodizat De obicei nu este necesar; acoperirea existentă absoarbe
- Diodă + spray metalic reflectorizant necesar pentru marcaje vizibile
- Diodă + inox închis sau aluminiu anodizat, nu este nevoie de pulverizare
- Fibră + metale feroase simple sau aluminiu fără pulverizare; absorbție directă
- Fibră + spray de cupru/argint/aur pur rareori ajută; treceți la verde sau MOPA
Siguranță și metale pe care nu ar trebui să le gravați niciodată
- Evitați oțelul galvanizat – vaporii de zinc provoacă febra vaporilor metalici. Ghidul OSHA privind riscurile respiratorii se aplică; agenția listează acoperirile bogate în zinc ca risc ocupațional recunoscut.
- Omiteți beriliu și cupru — beriliul este un agent cancerigen uman din Grupa 1 (IARC) cu o limită de expunere admisă OSHA TWA de 8 ore de 0.2 µg/m³, printre cele mai scăzute PEL-uri din standard. Vezi Standardul OSHA pentru beriliu.
- Refuza Extensie PVDF și aliaje acoperite cu PTFE – acestea emit fluorură de hidrogen și vapori de fluoropolimer sub formă de particule, un pericol grav pentru plămâni și ochi.
- Respingeți aliajele de plumb și alama cu plumb >0.5% Pb — vaporii de plumb traversează bariera hematoencefalică; OSHA PEL 50 µg/m³.
- Eliminați placarea cu cadmiu și aliajele de cadmiu din fluxul de lucru — vaporii sunt cancerigeni; PEL 5 µg/m³.
Va rugini metalul gravat cu laser?
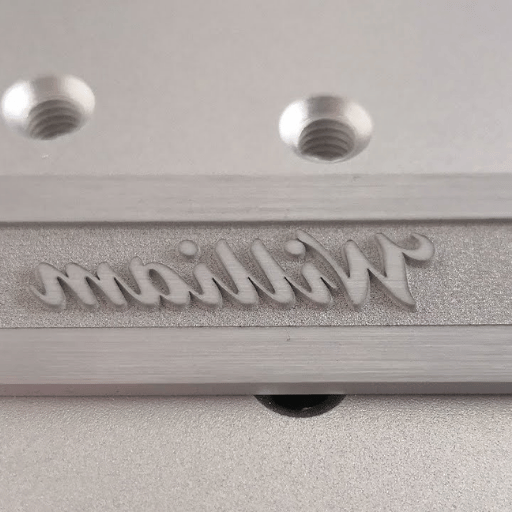
Oțelul inoxidabil poate rugini de-a lungul liniei de gravare dacă procesul îndepărtează stratul de pasivizare cu oxid de crom, iar piesa este expusă la cloruri fără repasivizare. Riscul există, dar este controlabil: mențineți adâncimea de gravare redusă, acolo unde este posibil, și trimiteți piesele destinate utilizării în mediul marin sau în contact cu alimentele printr-o imersie de pasivizare cu acid citric (conform ASTM A967). Oțelul carbon și oțelul moale vor rugini implicit la locul gravat - acoperiți cu un finisaj transparent, ulei sau tratament anticoroziv post-gravură. Echipamentul minim de siguranță pentru operator este simplu de utilizat. Închideți laserul într-o carcasă Clasa 1 care respectă standardele de control al siguranței ANSI Z136.1-2022 Clasa 4 sau purtați echipament individual de protecție Clasa 4 (ochelari de protecție laser la lungimea de undă aplicabilă, mască de fum). Conectați un extractor de fum HEPA + cărbune activ a cărui capacitate a fluxului de aer se potrivește cu puterea laserului dumneavoastră. Pentru logica de dimensionare a extracției de fum, consultați... ghid de dimensionare a extracției de fum și prezentarea generală a Noțiuni de bază despre siguranța laserului.Aplicații reale: de la trasabilitatea industrială la plăcuțe personalizate
Metalul gravat cu laser acoperă programe de trasabilitate aerospațială de nouă cifre și magazine de bijuterii de weekend - plus tot ce se află între acestea, inclusiv semne metalice gravate, arme de foc personalizate, plăcuțe pentru scule personalizate și bijuterii personalizate cu modele complicate de suluri. Mai jos, această matrice mapează cele mai comune categorii de aplicații cu standardele care le guvernează și tipul de laser pe care îl cere fiecare.| Aplicatii | Standard / Specificații | Laser necesar |
|---|---|---|
| Piese UID de apărare | MIL-STD-130 (Matrice de date 2D ECC200) | Fibră 30 – 50W |
| UDI dispozitiv medical | FDA 21 CFR 801.20 | Fibră 20 – 30W sau UV |
| Arme de foc (comerciale) | ATF GCA 1968 (adâncime ≥0.003″) | Fibră 30 – 50W |
| Marcarea bijuteriilor | Scheme naționale de marcare (BIS, UK Assay) | Fibră/MOPA 20W |
| Plăcuțe de identificare industriale | Trasabilitate ISO 9001 | Fibră 30 – 60W |
| Promoții / premii | Niciun standard de reglementare | Fibră/MOPA 20 – 30W sau CO2 + spray |
„Marcarea cu laser este încă metoda DPM predominantă pentru conformitatea cu FDA UDI, deoarece lasă un cod permanent, lizibil de mașină, fără a deteriora suprafața dispozitivului.” — Îndrumări privind conformitatea cu reglementările industriale, Laser Mark Technologies, 2024
Perspectivele industriei pentru 2026: Marcare color MOPA, adoptarea UV și focalizare automată prin inteligență artificială
Poate fi gravat metal cu laser UV?
Sigur - laserele UV la 355 nm vor marca și grava superficial toate metalele, cu excepția câtorva, deoarece lungimile de undă mai scurte sunt absorbite ușor de toate metalele, inclusiv cele reflectorizante care înving fibra de 1064 nm. Un compromis: fasciculele UV sunt mai lente pentru gravarea profundă și costă mai mult pe watt. În producție, sursele laser UV sunt utilizate exclusiv pentru aplicații în care deteriorarea termică a materialului înconjurător este intolerabilă: implanturi medicale, microelectronică, plăcuțe de identificare plastic-metal. Dacă în 2026 considerați capacitatea de producție pentru o diversitate de materiale plastice și metale, suprataxa inițială vă poate reveni în aproximativ un an. Volumul căutărilor pentru gravarea oțelului inoxidabil a crescut cu 23% de la an la an, conform datelor de la sfârșitul anului 2025 - iar solicitările de informații despre gravarea alamei au înregistrat o creștere comparabilă. Aceste semnale indică o atracție susținută atât din partea cumpărătorilor din atelierele mici, cât și din partea celor din industrie - nu sezonalitate.Întrebări frecvente
Î: Gravura cu laser pe metal este permanentă?
Vezi răspunsul
Î: Metalul gravat cu laser va rugini?
Vezi răspunsul
Î: Cum pot întuneca gravarea cu laser pe metal?
Vezi răspunsul
Î: Se poate îndepărta gravarea cu laser de pe metal?
Vezi răspunsul
Î: Cât costă un gravator laser pentru metal în 2026?
Vezi răspunsul
Aveți nevoie de un laser cu fibră dimensionat pentru volumul dumneavoastră de lucru cu metalul?
UDTECH construiește sisteme de gravare cu laser a metalelor adaptate cerințelor dumneavoastră de material, putere și randament.
Solicitați o ofertă →Despre această analiză
Tabelele de parametri din acest ghid se bazează pe date comparate de la heatsign, OMG Laser, BCAMC și rapoarte ale operatorilor validate de forumuri. Cifrele privind reflectivitatea citează literatura NIST și industrială privind absorbția laserului. Standardele de siguranță fac referire la ANSI Z136.1-2022 și la limitele de expunere permise OSHA, așa cum au fost publicate în 2025. Rezultatele pe mașina dvs. vor varia cu 5-15% în funcție de curățenia lentilei, precizia focalizării și lotul de material - verificați pe un colț de sacrificiu înainte de începerea producției.
Articole pe aceeaşi temă
- Compatibilitatea materialelor de marcare cu laser cu fibră — Referință completă pentru gama
- Marcare cu laser pentru metale prețioase — Proces și standarde
- Merită să cumpărați un gravor laser? Analiza rentabilității investiției
- Cei mai buni producători de mașini de tăiat cu laser CO2 în 2025
- Aplicații laser precise în producția industrială
- Cele cinci tipuri comune de lasere explicate
Referințe și surse
- NIST IR 8538 — Evaluare distructivă pentru procesele de fabricație aditivă a metalelor (2024) — Institutul Național de Standarde și Tehnologie
- Standardul OSHA pentru beriliu — Administrația pentru Sănătate și Securitate în Muncă din SUA
- OSHA — Pericol general: Iritație respiratorie și intoxicație sistemică — Administrația pentru Sănătate și Securitate în Muncă din SUA
- Pericolele laser OSHA — Prezentare generală a standardelor — Administrația pentru Sănătate și Securitate în Muncă din SUA
- 21 CFR 801.20 — Eticheta trebuie să conțină un identificator unic de dispozitiv (UDI) — Administrația pentru Alimente și Medicamente din SUA / eCFR
- ANSI Z136.1-2022: Utilizarea în siguranță a laserelor — Institutul Național American de Standarde
- ANSI Z136.1 — Standardul privind utilizarea în siguranță a laserelor — Institutul American de Laser
- Gravură laser — Referință industrială - Wikipedia
- Raportul de piață privind procesarea cu laser 2025–2032 — MarketsandMarkets