L'estrusione di lastre è l'operazione fondamentale alla base di praticamente tutti i pannelli di plastica piatti, gli imballaggi a vassoio e le lastre rigide che escono dagli impianti moderni. Che si tratti di un vassoio per alimenti in PET da 0.5 mm o di un pannello per lucernario in policarbonato da 12 mm, il principio è simile: riscaldare la resina, pressurizzarla in una matrice piatta, raffreddarla con rulli specializzati e ricavare una lastra lunga e continua. La differenza principale risiede nella composizione chimica della resina, nella configurazione della linea di produzione e nel livello di precisione dimensionale richiesto.
Questo documento illustra il processo, i materiali, le attrezzature, i difetti e le prospettive per il 2026, offrendo una nuova prospettiva per le decisioni relative all'acquisto di impianti.
Specifiche rapide — Foglio Estrusione a prima vista
| confine tra foglio e pellicola | ≥0.25 mm (0.010 pollici) secondo ASTM D883 |
| Portata tipica della linea | Da 30 kg/h (laboratorio) a 1,200 kg/h (alta velocità) |
| Profilo di spessore raggiungibile | ±0.5% con AGC a circuito chiuso (secondo SPE Extrusion Division) |
| Materiali comuni | PVC, PE, PP, PS, PET/APET/CPET, PMMA, PC, ABS |
| Costo degli stampi rispetto allo stampaggio a iniezione | Le matrici per estrusione hanno un costo iniziale inferiore dell'80-90% (analisi Xometry). |
| traiettoria di mercato | Il mercato delle materie plastiche estruse registrerà un tasso di crescita annuo composto (CAGR) del 3.9%, raggiungendo i 221 miliardi di dollari entro il 2030 (Grand View). |
Cos'è l'estrusione di lastre? Definizione, processo principale e differenze rispetto all'estrusione di film.
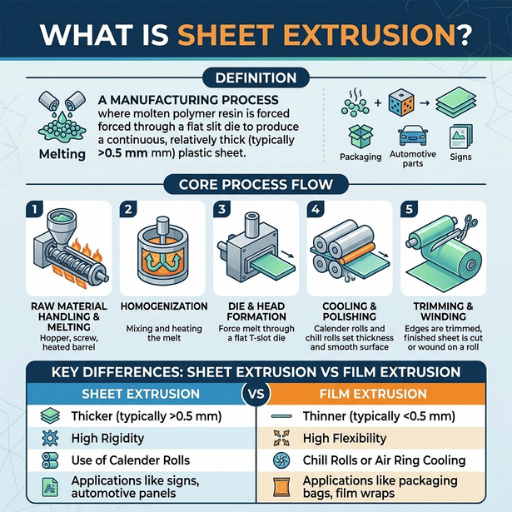
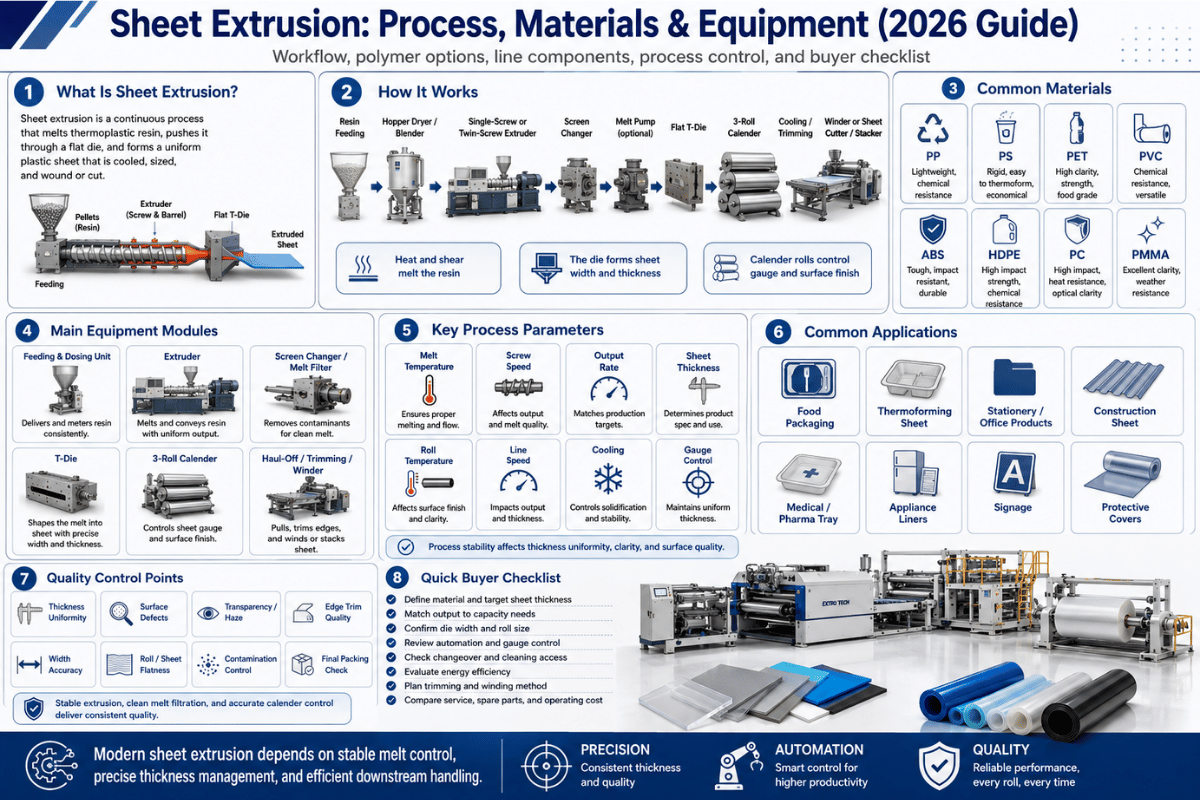
L'estrusione di lastre è una tecnica di lavorazione a secco utilizzata per formare in modo continuo lastre termoplastiche utilizzando granuli di resina solida consumabili. La resina viene prima fusa e convogliata attraverso un estrusore monovite o bivite, quindi forzata attraverso una filiera piana per creare una lastra di plastica di larghezza e spessore specificati. La lastra appena formata passa attraverso una serie di rulli raffreddati per impostare lo spessore e la finitura superficiale, quindi viene tagliata e ricavata da lastre o avvolta su un rotolo.
Il prodotto risultante appare semplice. Tuttavia, il processo non lo è. Tre variabili – (1) stabilità della temperatura di fusione, (2) uniformità del flusso nella matrice e (3) geometria del rullo di raffreddamento – determinano se la lamiera spedita è adatta alla termoformatura di un contenitore a conchiglia o deve essere commercializzata come lamiera di seconda scelta.
La maggior parte dei problemi di qualità discussi più avanti in questa guida può essere ricondotta a uno o più di questi tre fattori.
Qual è la principale differenza tra l'estrusione di film e quella di fogli?
Risposta affermativa secondo uno standard ASTM. Secondo la norma ASTM D883 sulla terminologia relativa alle materie plastiche , il film è definito come "un termine alternativo per fogli con uno spessore nominale non superiore a 0.25 mm (0.010 pollici)". Tutti gli altri fogli, secondo lo stesso standard industriale, verrebbero definiti semplicemente "fogli". Un punto curioso – "un termine alternativo per fogli" – colloca il film come sottocategoria del termine più ampio "foglio".
In pratica, l'attrezzatura di linea fino a un cambio di calibro di linea. L'estrusione di calibro sottile inferiore a 0.25 mm adotta il processo di film colato o soffiato, con rapporti di stiramento e raffreddamento a gas aria-acqua. La linea di fogli piani oltre 0.25 mm adotta una pila di tre rulli lucidati per impostare il calibro contro i rulli in ghisa, dove le proprietà di rigidità, l'avvolgimento termoformato a valle e la classificazione dell'uso finale (FDA, UE 10/2011) divergono.
Il processo di estrusione in 5 fasi spiegato (dalla resina al foglio finito)
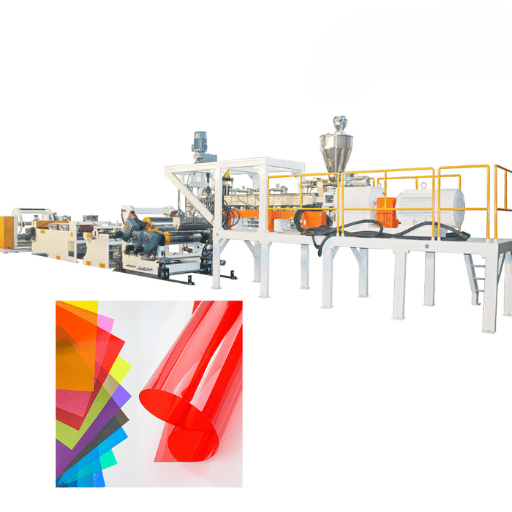
Quasi tutte le descrizioni di processo pubblicate si riducono a cinque fasi. I nomi differiscono (+ o / indicano 1 o 2 fasi combinate): di, fusione/da, trasporto, raffreddamento/calibrazione, arrivo.
Quali sono le 5 fasi del processo di estrusione di lastre?
- Alimentazione del materiale. Granuli di resina essiccata, materiale riciclato o scaglie di resina riciclata vengono scaricati da una tramoggia nella bocca di alimentazione dell'estrusore. Le resine igroscopiche come PET e PC devono essere essiccate prima di questa fase; qualsiasi umidità residua superiore a circa 50 ppm causerà una degradazione idrolitica che nessun filtro a valle può arrestare completamente.
- Fusione e trasporto. Una vite rotante trasporta la resina attraverso un cilindro generalmente costruito con un rapporto L/Dis da 24:1 a 30:1 (vedere il Guida alla lavorazione del polietilene FormoleneI riscaldatori esterni impostano la temperatura della zona; l'azione di taglio delle spire della vite fa il resto. Quando il polimero raggiunge la zona di dosaggio, si trova allo stato fuso monofase all'interno della finestra di processo impostata.
- Stabilizzazione della pressione e formatura. Una pompa a ingranaggi tra l'estrusore e la filiera isola le fluttuazioni di pressione sul lato della filiera dalle oscillazioni sul lato della vite. La resina fusa passa quindi attraverso una filiera a T o a gruccia, dove i percorsi di flusso interni distribuiscono uniformemente il materiale su tutta la larghezza del foglio. Parametri come la lunghezza del bordo, la convergenza del labbro e la regolazione del bullone del labbro determinano il profilo trasversale.
- Raffreddamento e calibrazione. La plastica fusa proveniente dall'estrusore entra nella filiera. Qui l'estruso entra in una pila di tre rulli. Un primo rullo di raffreddamento riceve il fuso; lo spazio tra questo rullo e il bordo della filiera determina lo spessore iniziale. I rulli successivi creano una superficie liscia e portano il foglio attraverso la sua finestra di solidificazione. Il manuale "Extrusion Processors Handbook" di Dynisco indica che la larghezza della filiera è solitamente circa la metà della larghezza del foglio finale, ma leggermente maggiore per resine con indice di fluidità più elevato.
- Rifilatura e lavorazione a valle. I bordi vengono rifilati per eliminare le naturali variazioni dimensionali in corrispondenza della giunzione tra stampo e foglio, quindi il foglio viene tagliato a misura o svolto su un avvolgitore a torretta. Le apparecchiature di termoformatura in linea possono alimentare il foglio caldo direttamente in una stazione di formatura, eliminando così una seconda fase di riscaldamento.
📐 Nota tecnica
La fase 3 è responsabile della maggior parte dei problemi di spessore ridotto. Le oscillazioni dovute alla vite si manifestano come variazioni di spessore sul lato macchina (MD); la distribuzione non uniforme della temperatura dello stampo si manifesta come variazione nella direzione trasversale (CD). Una pompa a ingranaggi elimina le oscillazioni MD; la profilatura termica del bordo dello stampo (riscaldando leggermente i bordi caldi) mantiene un flusso CD costante senza attivare il ciclo di rilavorazione dello stampo.
Selezione dei materiali: PVC, PE, PP, PET, ABS, HDPE e policarbonato
La scelta del materiale, tra la varietà di materiali disponibili, controlla in ultima analisi tutti i parametri successivi: punti di regolazione del cilindro, geometria della vite, texture della superficie dei rulli e velocità massima della linea alla quale la trasparenza e le proprietà di resistenza all'impatto iniziano a deteriorarsi. I sette materiali plastici comuni elencati di seguito comprendono la maggior parte dell'estrusione di lastre di plastica a livello commerciale. Gli intervalli di temperatura indicati di seguito provengono dalle impostazioni della linea del produttore o da uno studio sottoposto a revisione paritaria sull'effetto della velocità della vite su PP, HDPE e PET ( MDPI Sci 2026 ).
| Resina | Gamma tipica di canne | Temperatura della superficie del rullo | Uso comune dei fogli | Note |
|---|---|---|---|---|
| PVC (rigido) | 160-200 ° C | Rotolo 155–175 °C (Baosheng) | Pannelli di cantiere, segnaletica | Rilascio di HCl a >205 °C; lo stabilizzatore termico è imprescindibile. |
| PE / HDPE | 180-240 ° C | 50-80 ° C | Geomembrana, imballaggio | Ampia finestra di elaborazione secondo la guida di LyondellBasell |
| PP | 200-260 ° C | 30-65 ° C | Interni auto, vassoi per alimenti | Una temperatura di laminazione più bassa aumenta la cristallinità e la rigidità. |
| PS / FIANCHI | 180-240 ° C | 30-50 ° C | Vassoi usa e getta, rivestimenti per frigorifero | Intervallo ristretto; rischio di frattura per fusione al di sopra dei 250 °C. |
| PET / APET / CPET | 270-300 ° C | 80-120 ° C | Confezioni rigide per alimenti, blister | Pre-essiccazione a <50 ppm; la goccia IV è permanente |
| PMMA (acrilico) | 200-250 ° C | 60-90 ° C | Foglio ottico, display | Resistente ai raggi UV ma non graffiabile; lucidatura a rullo critica |
| PC | 280-320 ° C | 80-120 ° C | Vetratura, protezioni per macchinari | Igroscopico; asciugare fino a ≤100 ppm prima dell'esecuzione |
| ABS | 210-240 ° C | 40-80 ° C | Rivestimenti per frigoriferi, finiture per auto | Superficie adatta alla stampa senza bisogno di primer |
Molto raramente la scelta tra due resine candidate si basa esclusivamente sulle proprietà. Una tipologia di resina con il modulo elastico giusto può avere un costo superiore del 30% rispetto a un'alternativa, una volta considerati i costi aggiuntivi di energia per l'essiccatore e gli scarti. Una risposta sensata è: provate la resina che userete effettivamente per realizzare un piccolo quantitativo sulla linea di produzione che utilizzerete, prelevandola dal lotto specifico che acquisterete. La scheda tecnica fornisce una formula di partenza, non il risultato finale.
Configurazione della linea di estrusione di lastre: componenti e attrezzature
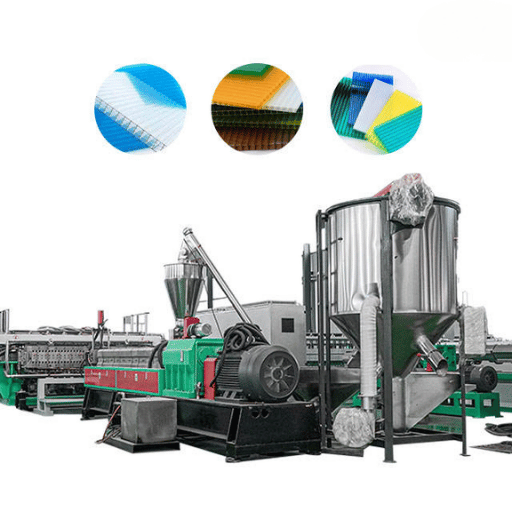
I moderni sistemi di estrusione per la produzione di lastre sono costituiti da sette sottosistemi, tutti ottimizzati per la resina e lo spessore desiderato. È possibile ometterne uno qualsiasi, ma ciò comporta quasi sempre lo spostamento del problema da quel sottosistema omesso.
- · XNUMX€
Estrusore monovite o bivite. Il cuore pulsante. L'estrusore monovite è adatto per la resina vergine; l'estrusore bivite è preferibile per compounding, rimacinazione e gradi ad alto contenuto di riempitivo. Il rapporto L/D da 24:1 a 30:1 copre la maggior parte delle lavorazioni in lastre.
- · XNUMX€
Cambia schermo. Cattura le contaminazioni prima della pompa a ingranaggi. I cambiafiltri continui eliminano le interruzioni di produzione delle unità a piastre, aspetto rilevante quando si eseguono flussi di PCR.
- ✔
Pompa a ingranaggi (pompa per fusione). Disaccoppia la pressione lato filiera dall'uscita dell'estrusore. Un aggiornamento di grande impatto per lamiere sottili, e il più facile da installare anche su componenti già in uso.
- ✔
Miscelatore statico (opzionale). Omogeneizza la temperatura di fusione e il colore prima della filiera. Obbligatorio nelle linee di dosaggio del masterbatch o di coestrusione.
- ✔
Fustella a foglio. La geometria a gruccia è quella predefinita; le matrici a T e a doppia flessibilità vengono utilizzate per lavorazioni a larghezza ridotta o coestrusione. La risoluzione del bullone di fissaggio determina la precisione con cui è possibile correggere il profilo CD.
- ✔
Pacco di calibrazione a tre rulli. Esistono configurazioni a pila discendente, a pila ascendente, a J o verticale; la scelta migliore dipende dall'intervallo di temperatura della lamiera e dalla disposizione a valle. I rulli presentano una leggera bombatura per compensare la flessione sotto carico.
- ✔
Trasportatore, rifilatrice e avvolgitore/taglierina. I sistemi di traino servoassistiti chiudono il ciclo con il sensore di spessore; un sistema di traino lento, che rileva uno spessore elevato, accelera automaticamente. Il recupero degli scarti di rifilatura (molatura e alimentazione in linea) riduce il consumo di resina vergine.
Portata in base alle dimensioni dell'estrusore e alla velocità della vite. Le linee di laboratorio e pilota hanno una portata di circa 30 kg/h; le linee di produzione standard di imballaggi alimentari in PP/PET hanno una portata compresa tra 200 e 800 kg/h; le linee di termoformatura di lastre in PET ad alta velocità, con portate tra 900 e 1,200 kg/h, non sono rare per sistemi di alimentazione multi-estrusore e azionamenti ad alta coppia. La selezione delle apparecchiature di estrusione per la realizzazione di un nuovo programma di produzione di lastre inizia quasi sempre con l'obiettivo di volume e prosegue analizzando le dimensioni della vite, la capacità della pompa a ingranaggi e la larghezza della filiera.
Parametri critici di processo: controllo di temperatura, pressione e velocità di raffreddamento.
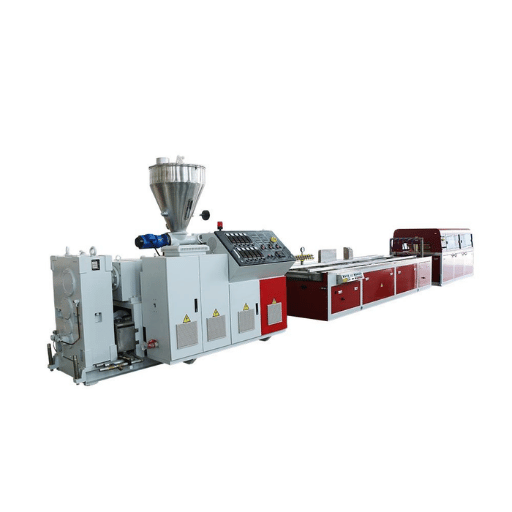
Tre circuiti chiusi determinano se una linea di produzione spedisce un prodotto finale di qualità superiore, di prima scelta o di scarto: stabilità della temperatura di fusione, stabilità della pressione di fusione e controllo del sistema di raffreddamento. Ciascuno di essi ha un intervallo target noto ed è realizzabile con le attuali tecnologie hardware.
- ✔
Temperatura di fusione: mantenere entro ±2 °C dal valore impostato per zona. Anche una variazione di soli 2-3 °C modifica la viscosità del polimero in misura tale da essere rilevabile nello spessore misurato tramite microdissezione laser (MD). La soluzione standard prevede l'utilizzo di un sistema PID multizona con raffreddamento indipendente ad aria o ad acqua.
- ✔
Pressione di fusione: la pompa a ingranaggi riduce le oscillazioni a una frazione dei valori dell'estrusore senza pompa. La riduzione esatta dipende dal design della vite e dalla costanza dell'alimentazione, ma è il sistema di alimentazione a pompa che rende possibile un profilo di spessore di ±0.5%.
- ✔
Velocità del sistema di raffreddamento: la temperatura della superficie dei rulli controlla la cristallinità. Un esperto che discuteva del raffreddamento del PP sul forum r/plastic ha riassunto il concetto in modo chiaro: "Temperature più elevate significano velocità di raffreddamento inferiore e quindi minore cristallinità", il che influisce direttamente sul modulo elastico e sulla lucentezza superficiale delle resine semicristalline.
Che ruolo svolge il controllo della temperatura nell'estrusione di lastre?
La temperatura funge da variabile principale. Determina la viscosità del fuso (e quindi la pressione di fusione), controlla la velocità di raffreddamento (e quindi la cristallinità e la deformazione) e garantisce un tempo di permanenza stabile senza degradazione delle resine termosensibili. Le linee più avanzate utilizzano un controllo del cilindro multizona con una risoluzione di 1 °C, implementano riscaldatori elettrici della zona di smussatura della filiera che compensano la perdita di pressione attraverso la filiera e incorporano rulli di raffreddamento controllati individualmente in modo che il foglio entri ed esca dalla pila con un profilo di temperatura specifico anziché casuale.
Il controllo dello spessore completa il ciclo. Un calibro senza contatto (un calibro beta per la misurazione assoluta della massa, a raggi X o a infrarossi per la misurazione relativa) percorre la larghezza del foglio, fornisce un profilo al controllore e regola gli attuatori dei bulloni di fissaggio in tempo reale. Il riferimento per il controllo dello spessore della divisione estrusione SPE raccomanda un profilo medio con una precisione dello 0.5% o superiore, e i buoni sistemi di controllo automatico dello spessore (AGC) possono raggiungere questo risultato senza alcun intervento dell'operatore. Il guadagno in termini di spessore è proporzionale: un miglioramento dell'1% nell'uniformità dello spessore su una linea da 600 kg/h si traduce in circa 6 kg/h di resina che non si pagano più per la spedizione.
Applicazioni industriali: Imballaggio, Automotive, Edilizia, Settore medicale
I fogli di plastica estrusi vengono poi convogliati verso quattro mercati finali che, complessivamente, assorbono la maggior parte della produzione di materie plastiche piane. Le applicazioni dell'estrusione di fogli si concentrano principalmente nelle categorie seguenti.
| Settore | Prodotti tipici dei fogli | Resine dominanti |
|---|---|---|
| Imballaggio alimentare | Vassoi, blister, contenitori per gastronomia, coperchi | PET / APET / CPET, PP, PS |
| Automotive | Pannelli delle portiere, rivestimenti del bagagliaio, substrato del cruscotto | ABS, HDPE, PP/TPO |
| Edilizia | Vetrate, divisori, segnaletica, coperture per piscine | PC, PVC, PMMA |
| Medicale | Confezioni blister rigide, basi per vassoi, divisori | PET-G, PVC, PP |
Figura 1: in circostanze normali, ecco come appare realmente la situazione se si guarda da una prospettiva più ampia. Al di fuori del quadro macroeconomico, questo elemento entra in gioco quando si dimensiona la capacità produttiva. Secondo Grand View Research , il mercato globale delle materie plastiche estruse crescerà a un tasso annuo composto (CAGR) del 3.9% dal 2024 al 2030, raggiungendo i 221.18 miliardi di dollari. Diversi fattori trainanti del mercato finale alimenteranno una crescita disomogenea, con gli imballaggi rigidi per alimenti a guidare la domanda di plastica in termini di crescita del volume di prodotto derivante dall'e-commerce e dai formati di confezionamento per pasti pronti.
Estrusione di lastre, calandratura o stampaggio a iniezione: quando scegliere ciascun metodo?
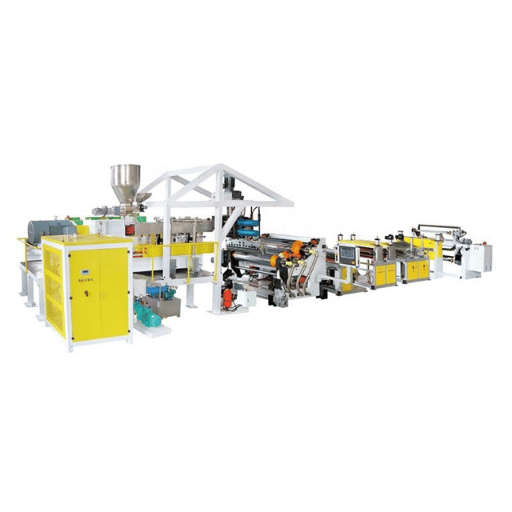
In alcune applicazioni, i tre processi si sovrappongono, mentre in altre si separano quasi completamente. I vantaggi pratici dell'estrusione di lamiere si manifestano in specifiche fasce di volume e spessore, piuttosto che in modo generalizzato. Un confronto accurato non è tra A e B, ma tra i due processi che risultano inferiori all'altro in una data combinazione di volume, spessore e materiale.
Il modello delle 3 domande per la scelta dell'estrusione di lamiere
- Quanti metri lineari all'anno? Per quantitativi inferiori a circa 50,000 metri di lamiera finita, la termoformatura di una lamiera master acquistata esternamente, anziché la produzione in loco, risulta economicamente più vantaggiosa. Oltre tale quantità, l'estrusione interna inizia a coprire il punto di ammortamento e di ritorno dell'investimento. Oltre i 500,000 metri, le linee di produzione dedicate o la calandratura offrono un vantaggio in termini di costi.
- Quali sono il calibro e la larghezza? Il mercato dell'estrusione di lastre qui va da 0.25 mm a circa 12 mm. Al di sotto di 0.25 mm, anche l'estrusione di film colato o soffiato è economicamente vantaggiosa. Al di sopra di ~12 mm, si ricorre all'estrusione di lastre o allo stampaggio a compressione.
- Quanti materiali? Quanti strati? Un monostrato di un solo materiale è banale. La coestrusione di resine multiple, con 5 o più strati, richiede un blocco di alimentazione diverso e un budget di stampa diverso; se non c'è una funzione di barriera o decorativa, non vale la pena pagare per il numero di strati.
✔ L'estrusione di fogli vince quando
- L'obiettivo è un prodotto piatto continuo.
- Lo spessore è compreso tra 0.25 e 12 mm.
- Il budget per gli stampi è limitato: gli stampi per estrusione costano dall'80% al 90% in meno rispetto agli stampi a iniezione (secondo l'analisi di Xometry).
- È possibile bufferizzare la conversione a valle con rotoli di fogli
⚠ Scegli la calandratura o l'iniezione invece quando
- Il volume annuo supera la redditività della calandratura (soprattutto per i grandi volumi di PVC rigido).
- La parte finale presenta caratteristiche di geometria o precisione 3D - stampaggio a iniezione
- Requisiti di spessore della lamiera < 0.05 mm di tolleranza in larghezza - calandratura con rulli a ingranaggi planetari
Difetti comuni e risoluzione dei problemi: Deformazione, Variazione di spessore, Problemi di superficie
Le categorie di difetti nell'estrusione di lamiere tendono a raggrupparsi attorno a cinque modalità di guasto ricorrenti. Ognuna di esse ha una causa predominante e una soluzione praticabile al primo tentativo, prima di compromettere l'intera linea di produzione.
| Difetto | Causa dominante | Correzione del primo passaggio |
|---|---|---|
| Cupola a ordito/a foglio (TD) | Differenziale di temperatura del rullo di raffreddamento | Ridurre la temperatura del rullo inferiore; aumentare la temperatura del rullo superiore (per Guida alla risoluzione dei problemi di NatureWorks Ingeo) |
| Centro spesso / bordi sottili (CD) | Squilibrio termico trasversale o di superficie morta. | Regolare i bulloni del labbro; profilare termicamente lo stampo (bordi più caldi); installare o controllare la barra di limitazione |
| Variazione periodica dello spessore MD | Vite usurata, gioco degli ingranaggi in fase di traino, vibrazione del rullo di carico | Ispezionare la trasmissione; verificare la concentricità del sistema di traino; cercare l'usura della spirale della vite. |
| Pelle di squalo / buccia d'arancia | Eccessiva sollecitazione di taglio sul labbro della filiera, soprattutto con gradi di PE lineare | Aumentare la temperatura del labbro della filiera; ridurre la velocità della linea; valutare l'utilizzo di un coadiuvante per la lavorazione dei polimeri. |
| Gel e striature non sciolte | Contaminazione, resina non completamente fusa, guasto dell'essiccatore su PET/PC | Controllare il pacco di setacci; verificare il punto di rugiada dell'essiccatore; ispezionare la bocca di alimentazione per eventuali infiltrazioni di umidità |
La maggior parte delle deformazioni TD è dovuta a un problema dello stampo diagnosticato erroneamente. Prima di regolare i bulloni del labbro, correggi il delta T del rullo di raffreddamento. Gli esperti del settore che citano il raffreddamento PP sul forum r/plastic hanno individuato la stessa causa principale: la temperatura del rullo controlla la velocità di raffreddamento, la velocità di raffreddamento controlla la cristallinità e la variazione dello spessore nella cristallinità causa la deformazione.
Coestrusione: lastre multistrato per applicazioni barriera e di alta qualità
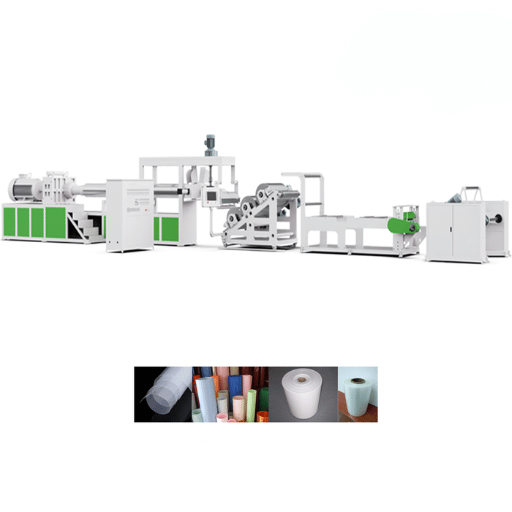
I fogli monomateriale diventano problematici quando un'applicazione finale richiede simultaneamente due proprietà incompatibili: trasparenza ottica e barriera all'ossigeno, oppure superficie stampabile e contatto con gli alimenti. La coestrusione permette di affiancare strati incompatibili, sovrapponendoli da estrusori separati attraverso un blocco di alimentazione/filiera a più canali fino a ottenere un unico foglio laminato.
Le architetture di impilamento più comuni sono AB (due strati), ABA (struttura a sandwich con rivestimento monometrico su ciascun lato) e ABABA (cinque strati con una resina barriera centrale e strati di collegamento simmetrici). Le linee per imballaggi alimentari producono di routine impilamenti a 5 e 7 strati di PA, EVOH, PP, PE e resine di collegamento; le coestrusioni a nove strati sono ben documentate in ambito accademico e su scala ben superiore alle esigenze della maggior parte degli impianti in pratica.
"La capacità di assorbimento dell'ossigeno dell'EVOH comporta una maggiore sensibilità all'umidità. L'inserimento tra strati di PE o PP non idrofobici in una struttura coestrusa crea una barriera. Ecco perché l'EVOH viene quasi interamente sacrificato nella parte centrale degli imballaggi alimentari, non essendo mai a contatto con la pelle."
Il costo non è una funzione proporzionale al numero di strati: i blocchi di alimentazione si adattano, i chip no. Il passaggio da tre a cinque strati potrebbe comportare la ricostruzione del chip, ma una volta raggiunto quel livello, i costruttori si accontentano del numero di strati rimanente.
Il futuro dell'estrusione di lastre: rPET, bioplastiche e monitoraggio dell'Industria 4.0.
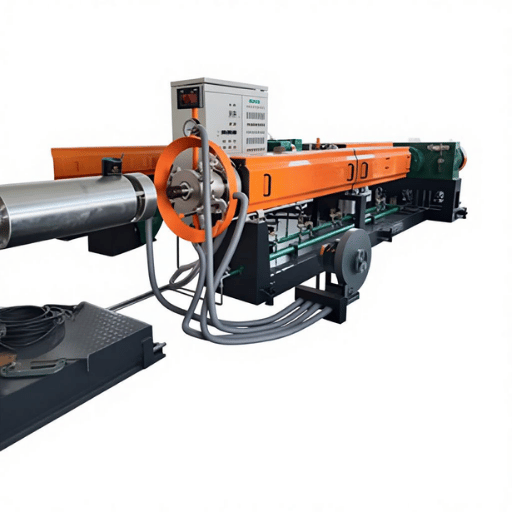
Sono tre le forze che influenzano cosa e come vengono acquistate le piante. No, nessuna di queste tre è speculativa: ognuna incide sulle quotazioni già effettuate nel 2026.
1. Fino a che punto si può spingere il PET riciclato a contatto con gli alimenti? Le linee guida della FDA sulla plastica riciclata negli imballaggi alimentari guidano i trasformatori di flussi attraverso la procedura della Lettera di Non Obiezione (LNO) necessaria per approvare un o l'altro materiale riciclato post-consumo, basandosi sulle autorizzazioni per i polimeri di cui al 21 CFR Parte 177. Realisticamente, è possibile realizzare fogli di rPET al 100% per i vassoi alimentari già ora, utilizzando bottiglie a contatto con gli alimenti o altri materiali di scarto con contorni sicuri, e mantenendo un contenitore LNO completo: le modalità di guasto sono state quantificate (livello di contaminazione e possibilità di lavaggio). Naturalmente, vedremo specifiche dei proprietari dei marchi che richiederanno il 50% di rPET nel 2026.
2. Le resine di origine biologica e compostabili diventano operative. PLA, PBAT, PHA e PVA non sono più solo oggetto di ricerca e sviluppo, ma anche di curiosità. Le finestre di processo sono più ristrette rispetto ai corrispondenti prodotti petrolchimici e di solito richiedono una messa a punto del profilo: temperature del cilindro più basse, raffreddamento delicato, eventualmente un diverso design della vite. Gli impianti in grado di convertire resine di origine petrolifera e biologica con un unico set di apparecchiature saranno più flessibili delle linee a flusso singolo, adattandosi alle mutevoli esigenze dei clienti.
3. L'Industria 4.0 chiude il ciclo end-to-end. La fabbrica combina il controllo PID multizona, il feedback di pressione della pompa a ingranaggi, la scansione AGC e la registrazione dei dati a livello SCADA, generando una linea che risponde agli eventi entro le bande di deriva senza attendere l'intervento dell'operatore. Il monitoraggio delle condizioni, tramite la corrente del motore, le vibrazioni del riduttore e il ciclo di lavoro del riscaldatore del cilindro, sta passando da elenchi di funzionalità specifiche del fornitore a specifiche di acquisto standard. Il gruppo di ricerche di mercato Mordor Intelligence stima che il mercato complessivo delle macchine per la lavorazione della plastica raggiungerà i 34.72 miliardi di dollari nel 2026, con un CAGR del 4.53% fino al 2031, e che i ricavi delle smart line cresceranno più rapidamente rispetto al dato principale.
Se state richiedendo un preventivo per una nuova linea di produzione con consegna prevista tra il 2026 e il 2027, i punti chiave da tenere a mente sono semplici: chiedete ai fornitori come la linea sia conforme ai requisiti per l'utilizzo del 100% di rPET come materia prima, quali gradi di resina a base biologica siano stati testati e quali dati vengano registrati. Le risposte vi indicheranno se state richiedendo una linea per il 2026 o una linea del 2018 convertita.
Domande frequenti sull'estrusione di lastre

D: Qual è la gamma di spessori tipica dei prodotti ottenuti mediante estrusione di lamiere?
Visualizza risposta
D: L'estrusione di lastre è adatta per produzioni a basso volume?
Visualizza risposta
D: È possibile lavorare plastiche riciclate come rPET e rHDPE nelle linee di estrusione standard per lastre?
Visualizza risposta
D: Come viene monitorata la qualità del prodotto durante l'estrusione delle lastre?
Visualizza risposta
D: Qual è l'impatto ambientale dell'estrusione di lastre?
Visualizza risposta
D: Quali precauzioni di sicurezza sono necessarie per le operazioni di estrusione di lastre?
Visualizza risposta
D: Come si confronta il processo di estrusione in lastre con l'estrusione in film in termini di costi delle attrezzature?
Visualizza risposta
Articoli Correlati
- Cos'è l'estrusione? Panoramica del processo e delle applicazioni industriali. — il concetto a monte che comprende l'estrusione di profili, lamiere, film e stampaggio a soffiaggio, uno accanto all'altro
- Macchinari per l'estrusione di materie plastiche: tipologie, selezione e guida all'acquisto — un compagno per gli aspetti tecnici che analizza nel dettaglio le scelte relative a vite, canna e trasmissione.
- Termoplastici: proprietà, categorie e gradi compatibili con le lastre — riferimento della famiglia di resine con lo stesso set di dati di temperatura e meccanici utilizzato sopra
- Macchina estrusore per adesivi termofusibili: applicazioni per adesivi e fogli speciali — processo adiacente per pellicole termofusibili e strati adesivi
- Profilati in alluminio 80/20: profili a T per pavimenti di impianti industriali. — controparte di estrusione metallica per l'infrastruttura dell'impianto intorno alle linee di lamiera
Informazioni su questa analisi dell'estrusione di lamiere
Questo documento è stato redatto a partire dalle terminologie di riferimento ASTM D883, da ricerche selezionate sui processi, dal Manuale per i Processori di Estrusione Dynisco e dalle linee guida della FDA sulle plastiche riciclate. Qualsiasi ponderazione attribuita agli intervalli di temperatura delle materie prime, ai dati di tolleranza dello spessore (0.5% per SPE) e al processo di lettera di non obiezione della FDA per l'uso del rPET al 100% a contatto con gli alimenti, ha lo scopo di garantire che questi siano i valori che verranno implementati nelle nuove specifiche degli impianti e nelle specifiche dei prodotti destinati ai clienti nel 2026.
Riferimenti e fonti
- Norma ASTM D883-19 - Terminologia standard relativa alle materie plastiche. — ASTM Internazionale
- Valutazione sperimentale degli effetti della temperatura e della velocità della vite sull'estrusione di PP, HDPE e PET — MDPI Sci, sottoposto a revisione paritaria
- Guida alla lavorazione delle pellicole di polietilene — Formosa Plastics Corporation USA
- Manuale dei processori di estrusione Dynisco — Dynisco
- Guida all'estrusione di film di poliolefine — LyondellBasell
- Controllo del calibro — Wiki della divisione estrusione SPE — Società degli ingegneri delle materie plastiche
- Risoluzione dei problemi del processo di estrusione di lastre Ingeo — NatureWorks LLC
- Plastica riciclata negli imballaggi alimentari — Food and Drug Administration degli Stati Uniti
- 21 CFR Parte 177 — Additivi alimentari indiretti: Polimeri — Codice dei regolamenti federali degli Stati Uniti
- Rapporto sulle dimensioni e la crescita del mercato delle materie plastiche estruse 2024-2030 — Grand View Research
- Rapporto sul mercato dei macchinari per la lavorazione della plastica 2026-2031 — Intelligence di Mordor
- Pellicole con tecnologia di coestrusione a nove strati e prestazioni di barriera EVOH — Istituto di Tecnologia di Rochester