L'industria del laser di saldatura del rivestimento metallico è un processo industriale altamente specializzato che è di grande importanza nella moderna produzione automobilistica ed elettrica, considerando la sua efficienza e alta precisione durante la saldatura. Sin emabrgo, l'alta riflettività e conduttività termica che il rame posa se suelen genera alcune sfide nobili, che la saldatura laser del rame tenta un milione di specifiche per aumentare il risultato finale. Nel caso di saldature verniciate, la soddisfazione di estos retos cobre refractario pone, come le claves para su optimización làser son las utilizadas disponer en este magistral inzichts a explorar. A partire da questa forza globale, il suo ramo marj gabag eretico comune adeso agli esistenti eó reselatioverfi globalmente sbuffa e Ньюдmarkc con queste sfide. In questo articolo, spiegheremo ogni passaggio, rendendo questa sfida più semplice e accessibile di quanto possa sembrare.
Come si confronta la Saldatura laser of Rame Lavoro?
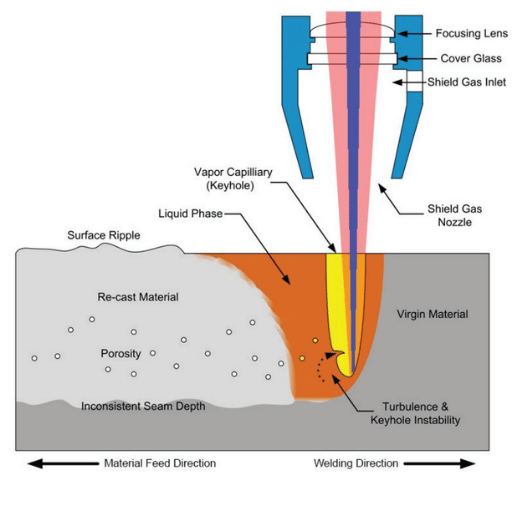
La saldatura laser del rame prevede la giunzione precisa di materiali in rame mediante l'utilizzo di un fascio luminoso ad alta potenza. L'elevata energia del fascio generato dal laser viene assorbita dalla superficie del rame, causando una fusione localizzata e la formazione di una saldatura resistente. Garantire il corretto assorbimento di energia è fondamentale, data la conduttività termica e la riflettività del rame, notoriamente elevate. I miglioramenti apportati, come l'uso di lunghezze d'onda laser più corte e tecniche di modulazione del fascio, hanno notevolmente migliorato la facilità e l'efficacia del lavoro. Questo miglioramento è ricercato nelle applicazioni moderne perché garantisce saldature pulite, resistenti e precise, nonché in quelle applicazioni in cui si favorisce una minore distorsione.
Qual è la base? Processo di saldatura laser per il rame?
Per garantire risultati ottimali in un'operazione di saldatura laser del rame, è necessario seguire diversi passaggi critici. Le superfici devono essere pulite da eventuali materiali contaminanti, inclusi, a titolo esemplificativo ma non esaustivo, oli e ossidi. I contaminanti possono essere rimossi semplicemente mediante pulizia chimica o abrasione meccanica. Dopo aver completato le fasi preparatorie, un raggio laser viene focalizzato sulla zona di saldatura. La densità di potenza del raggio deve essere sufficientemente elevata. Per il rame, le lunghezze d'onda ottimali sono il verde (532 nm) e l'infrarosso (1,064 nm).
A causa dell'elevata conduttività termica del rame, l'energia deve essere erogata in modo uniforme e rapido, solitamente tramite laser a onda pulsata o continua, a seconda dell'applicazione. Per quanto riguarda le configurazioni di saldatura ad alta velocità, sono in grado di raggiungere velocità di 2-10 m/min, il che contribuisce a migliorare l'efficienza riducendo le distorsioni temporali causate dal calore eccessivo. Inoltre, l'uso della modulazione e dell'oscillazione del fascio migliora la distribuzione uniforme dell'energia, con conseguente miglioramento della qualità della saldatura e riduzione della porosità.
L'applicazione del gas di protezione, solitamente composto da argon o azoto, è un altro aspetto fondamentale nel controllo dell'ossidazione durante il processo di saldatura. L'integrazione di sistemi di controllo a feedback, come sensori ottici o termocamere, facilita il controllo a feedback per un monitoraggio e un controllo precisi nelle applicazioni industriali. I moderni sistemi di saldatura laser hanno dimostrato un'efficienza fino al 90%, il che rappresenta un vantaggio economico per i settori automobilistico, elettronico e aerospaziale.
Questi sviluppi consolidano l'efficacia della saldatura laser come metodo per lavorare il rame, considerando le sue superfici riflettenti e l'elevata conduttività termica.
Perché è Alta conducibilità termica una sfida?
L'efficienza della conduttività termica del rame, pari a 400 W/m·K a 20 °C, presenta delle difficoltà nei processi di saldatura e taglio laser. L'energia del laser viene dissipata rapidamente, lasciando pochissima energia nella zona di saldatura. Pertanto, ottenere una saldatura laser del rame è complesso e richiede un dispendio di energia relativamente maggiore, con una saldatura meno affidabile.
Inoltre, questa minaccia comporta la formazione di zone termicamente alterate (ZTA) indesiderate, che rischiano di degradare le proprietà meccaniche del materiale e di aumentare le deformazioni. Le ZTA presentano un rischio maggiore nel caso di materiali ad alta conducibilità termica come il rame o l'alluminio, poiché richiedono una maggiore quantità di saldatura laser. Questi fattori possono complicare il controllo dell'energia della zona di fusione, rendendo estremamente difficile la gestione dei rischi di creazione di difetti come penetrazione incompleta o porosità.
Di positivo, l'implementazione di laser a fibra ad alta potenza, insieme all'ottimizzazione di altri processi, contribuisce ad attenuare tutte queste problematiche. Queste ottimizzazioni consentono una maggiore precisione, migliorando al contempo la qualità della saldatura. Tuttavia, permane la necessità di un apporto termico neutro, mentre la conduttività termica dominante rende estremamente difficile la risoluzione dei problemi.
Che ruolo fa Potenza laser Ti piace la saldatura del rame?
Il livello di potenza del laser ha un impatto significativo sull'efficienza e sul successo del processo di saldatura del rame, soprattutto considerando le elevate proprietà riflettenti e l'elevata conduttività termica del rame. Una maggiore potenza facilita una penetrazione più profonda e l'integrità della saldatura, attenuando i problemi di autosufficienza energetica associati ai meccanismi di fusione resistiva del materiale. La ricerca indica che, per il rame, la fusione è realizzabile quando un laser con densità di potenza è focalizzato nell'intervallo tra 10^4 e 10^6 W/cm², il che consente la stabilità dell'effetto keyhole e la minimizzazione dei difetti.
La potenza laser applicata influisce sulla velocità di saldatura e sul calore applicato. Livelli di potenza più elevati, ad esempio, contribuiscono ad aumentare la velocità di lavorazione, un fattore vantaggioso per le applicazioni industriali che richiedono precisione combinata con un'elevata produttività. Detto questo, qualsiasi livello superiore a quello ottimale (potenza in eccesso) pone problemi come sovrapenetrazione, spruzzi eccessivi o danneggiamento delle zone di materiale circostanti la saldatura.
Lo sviluppo di nuovi sistemi laser a doppio raggio e pulsati migliora l'efficienza energetica ottimizzando l'erogazione di potenza e riducendo le perdite di riflettività. In particolare, la possibilità di regolare con precisione la potenza erogata con i laser pulsati migliora la precisione di saldatura di sottili lamiere di rame, riducendo così le zone di impatto termico. L'applicazione di un'adeguata potenza laser in combinazione con altre strategie come il monitoraggio in tempo reale, la sagomatura del fascio e la contornatura consente di ottenere risultati affidabili anche con geometrie complesse e topografie superficiali complesse.
Gli ingegneri devono affrontare la sfida di bilanciare le impostazioni di potenza con la messa a fuoco del fascio, il controllo degli impulsi e la velocità di saldatura per produrre saldature di alta qualità, tenendo conto nel contempo delle caratteristiche del materiale in rame.
Quali sono i principali vantaggi di Saldatura laser del rame?
Come si confronta la Saldatura laser Migliorare Qualità della saldatura?
Grazie al controllo preciso dell'energia e alla riduzione al minimo dell'apporto termico, la saldatura laser migliora la qualità della saldatura. Ciò si traduce in una minore distorsione termica e in una riduzione della zona termicamente alterata, preservando l'integrità del materiale circostante. Inoltre, l'elevata densità di energia del laser consente una penetrazione profonda e saldature uniformi su rame, un materiale ad alta conduttività termica. Il processo consente inoltre un'elevata ripetibilità, che garantisce la coerenza tra più saldature. Rispetto ai metodi di saldatura tradizionali, questi fattori si traducono in saldature più pulite, resistenti e di qualità superiore.
Ciò che rende Saldatura laser del rame Più efficiente?
Nella mia ricerca sull'efficienza della saldatura laser del rame, due caratteristiche mi hanno colpito particolarmente: precisione e adattabilità. La qualità delle saldature ottenute è migliorata grazie alla riduzione dell'apporto termico al materiale adiacente, che a sua volta riduce al minimo la distorsione. Nel caso del rame, grazie alla sua eccezionale conduttività termica, l'elevata densità di energia fornita garantisce un'affidabile penetrazione energetica e una buona uniformità. Inoltre, il processo è altamente ripetibile, il che gli conferisce la versatilità necessaria per lavori che richiedono precisione e uniformità.
Quale Tecnologie laser sono utilizzati per Saldatura del rame?
Il Nostro Laser a fibra and Laser a disco Differire?
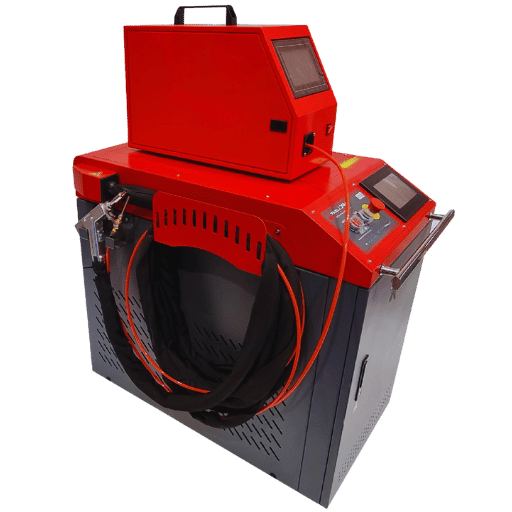
Le differenze tra laser a fibra e laser a disco iniziano con la loro progettazione e le strategie di produzione della luce. La qualità e l'efficienza del fascio sono le caratteristiche principali del laser a fibra, che irradia luce in modo uniforme all'interno di un nucleo in fibra ottica. I laser a disco consentono un ottimo controllo termico perché utilizzano un sottile cristallo a forma di disco per amplificare la luce. In termini di affidabilità nella saldatura, entrambi offrono prestazioni altrettanto elevate. Per dimensioni compatte e manutenzione ridotta, i laser a fibra sono l'opzione migliore. Tuttavia, i laser a disco sono più adatti per applicazioni che richiedono maggiore potenza e stabilità. Entrambi i tipi di laser sono adatti per la saldatura del rame, ma la scelta è dettata da specifiche esigenze operative.
Qual è il significato di Laser verde nella saldatura del rame?
I laser verdi rappresentano una risorsa versatile e senza precedenti nel campo della saldatura del rame grazie alla loro specifica lunghezza d'onda e all'elevata efficienza nella lavorazione di materiali con caratteristiche riflettenti. Essendo nello spettro della luce visibile, con un'estensione di circa 532 nm, la lunghezza d'onda del laser verde viene assorbita meglio dal rame rispetto ai laser a infrarossi. Questo maggiore assorbimento contribuisce a superare i problemi di riflettività, un problema importante durante il taglio e la lavorazione del rame e di altri metalli altamente riflettenti.
La ricerca conferma che i laser verdi offrono una maggiore efficienza energetica nella procedura di saldatura del rame, riducendo la probabilità di difetti di saldatura come porosità e mancanza di fusione. Inoltre, la microlavorazione con laser verdi consente di controllare le dinamiche di saldatura a foro chiave a livelli di potenza inferiori, rendendo possibili maggiore precisione e controllo. Ad esempio, è stato riscontrato che con i laser verdi si ottiene un assorbimento superiore al 60% sulle superfici di rame, rispetto a meno del 5% con i laser a infrarossi convenzionali.
Oltre a questi significativi miglioramenti, l'applicazione dei laser verdi riduce gli spruzzi e li rende adatti alla saldatura di precisione, migliora l'integrità dei materiali e risulta estremamente vantaggiosa per settori come la produzione di elettronica e l'elettromobilità. L'utilizzo dei laser verdi migliora anche l'integrità delle saldature, necessaria in tali settori. Inoltre, la loro efficienza energetica e il ridotto consumo di energia si traducono in minori costi operativi a lungo termine, rendendo questi laser uno strumento ideale per applicazioni industriali.
Come si confronta la Laser a infrarossi Confrontare le prestazioni?
I laser che emettono radiazioni infrarosse, con una lunghezza d'onda compresa tra 800 nm e 2500 nm, presentano caratteristiche uniche e interessanti se confrontati con i laser verdi. Inoltre, la loro elevata potenza di uscita, superiore a 1000 watt, li rende versatili per applicazioni industriali, consentendo loro di lavorare meglio di metalli, ceramiche e alcuni polimeri. Inoltre, processi come la saldatura e la foratura di fori più profondi in materiali più spessi risultano più rapidi e semplici con l'utilizzo di laser a infrarossi. Questo favorisce un lavoro più agevole per i settori aerospaziale e automobilistico.
Un altro aspetto di interesse è la microlavorazione di metalli duri mediante l'impiego di laser a infrarossi a fibra ottica, poiché la qualità del raggio è sufficientemente elevata da preservare la struttura del materiale microlavorato, pur essendo sufficientemente precisa da eseguire lavori di dettaglio.
Tuttavia, i laser a infrarossi possono presentare delle difficoltà in applicazioni che presentano aree termiche a bassa tolleranza o materiali ad alta riflettività come rame o oro. Nonostante queste limitazioni, i laser verdi tendono a essere più efficaci grazie al loro maggiore assorbimento e alla minore diffusione termica per i laser a lunghezza d'onda più corta. In definitiva, la scelta tra laser a infrarossi o verdi è determinata da criteri applicativi specifici riguardanti la composizione del materiale, il livello di precisione richiesto e la scala delle operazioni.
Come superare Saldatura laser Sfide con Rame?
Come gestire schizzare and Piscina di fusione Formazione?
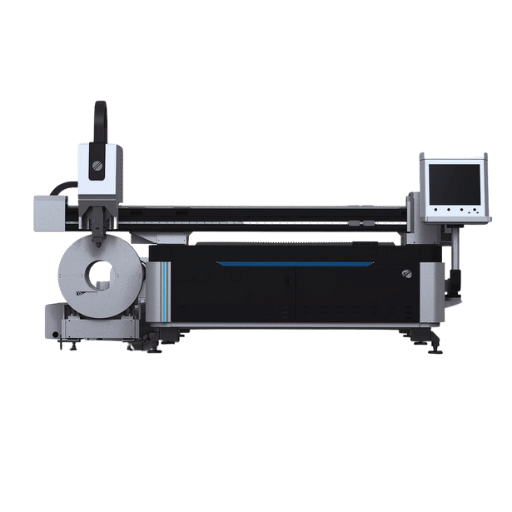
Mantenere il controllo sulla formazione di spruzzi e pozze di fusione durante la saldatura laser del rame è complicato dall'elevata conduttività termica del materiale, dalla riflettività laser, dal basso assorbimento e dalla minimizzazione degli spruzzi. Inoltre, controlliamo attentamente i parametri del laser. L'utilizzo di una potenza laser inferiore e l'ottimizzazione della durata dell'impulso per limitare il trasferimento di energia in eccesso miglioreranno la minimizzazione degli spruzzi, fondamentale per l'integrità della saldatura. Studi suggeriscono che una significativa riduzione degli spruzzi e un miglioramento complessivo della qualità della saldatura si ottengono con intervalli di frequenza degli impulsi di 1-5 kHz.
Inoltre, il rischio di un trasferimento di calore incoerente è ridotto al minimo grazie a tecniche di modellazione del fascio come la messa a fuoco regolabile e profili di fascio personalizzati, mentre argon ed elio, in qualità di gas di protezione post-trattamento, consentono la soppressione del plasma e la stabilizzazione del processo di saldatura. L'elevato potenziale di ionizzazione dell'elio mitiga gli spruzzi più elevati e l'induzione di dinamiche più grezze del bagno di fusione, garantendo una migliore uniformità.
Le telecamere e i sensori coassiali sono dotati di avanzate funzionalità di adattamento e risposta in tempo reale alle condizioni di saldatura, consentendo di garantire parametri ottimali durante l'intero processo. Grazie al supporto combinato delle tecnologie e degli approcci sopra menzionati, i produttori possono ottenere saldature in rame ottimali, con pochi o nessun difetto.
Quali tecniche migliorano Penetrazione and Profondità di saldatura?
Per ottenere una penetrazione più profonda e una migliore profondità di saldatura, è necessaria una combinazione di metodi sofisticati e di impostazioni più intelligenti dei parametri di saldatura. Aumentando la corrente di saldatura, ad esempio, si aumenta l'apporto termico. Certamente, un maggiore apporto termico consente una penetrazione più profonda nel materiale, ma deve essere moderato per evitare un'eccessiva zona termicamente alterata (ZTA) o bruciature.
Un altro punto critico da considerare è la velocità di avanzamento. Velocità di avanzamento inferiori consentono una maggiore concentrazione del calore e si traducono in una migliore penetrazione e fusione del giunto saldato. Tuttavia, una riduzione eccessiva della velocità di avanzamento può comportare una geometria indesiderata del cordone di saldatura, come un rinforzo eccessivo o curve eccessive (ondulazione).
La selezione e la preparazione dei metalli sono altrettanto importanti. Per ottenere una fusione migliore, i materiali d'apporto dovrebbero avere punti di fusione corrispondenti, o leggermente superiori, a quelli del materiale base. Inoltre, un'adeguata preparazione dei bordi, come smussatura e scanalatura, aumenta le probabilità di ottenere una penetrazione completa nei materiali spessi.
Tecnologie avanzate come la saldatura pulsata migliorano significativamente la penetrazione. Una regolazione precisa del calore durante il processo di saldatura può essere ottenuta utilizzando la saldatura ad arco pulsato (GMAW-P), che alterna correnti alte e basse. Questo elimina efficacemente gli spruzzi, garantendo al contempo una penetrazione affidabile anche in configurazioni complesse.
Inoltre, l'uso di gas di protezione influisce sulla profondità delle saldature. Nella saldatura MIG, la miscela di argon e anidride carbonica (ad esempio 85% di argon e 15% di anidride carbonica) migliora la stabilità dell'arco, garantendo al contempo una maggiore penetrazione della saldatura.
Dati recenti dimostrano che le tecniche laser assistite hanno migliorato significativamente la capacità di penetrazione nella saldatura. Questa tecnica applica un arco di saldatura normale insieme all'energia laser. Il laser fornisce un calore preciso e altamente concentrato, consentendo una penetrazione profonda con uno spostamento minimo. Gli esperti di saldatura, oltre all'ottimizzazione dei parametri, continuano a lavorare per ottenere una maggiore profondità senza compromettere l'integrità della struttura.
Come ottimizzare Parametri laser per risultati migliori?
Potenza laser
La qualità della saldatura e i suoi parametri sono influenzati in modo critico dalla potenza del laser. Una maggiore profondità di penetrazione è in genere associata a una maggiore potenza laser, ma con una potenza eccessiva si possono verificare surriscaldamento o spruzzi eccessivi. Ad esempio, alcune ricerche affermano che con una potenza compresa tra 1 kW e 10 kW, a seconda del tipo e dello spessore del materiale, si ottengono buone prestazioni. Per mantenere la qualità della superficie, è fondamentale fornire una potenza adeguata all'applicazione di saldatura.
Velocità di saldatura
L'apporto termico per unità di lunghezza è direttamente influenzato dalla velocità operativa di saldatura. Il massimo assorbimento di energia è correlato a velocità inferiori, che aumentano la profondità di penetrazione, mentre velocità superiori riducono l'esposizione al calore, riducendo la distorsione termica. Solitamente, l'intervallo ottimale è compreso tra 0.5 m/min e 2.0 m/min; tuttavia, la configurazione dei giunti e le proprietà del materiale possono alterarlo.
Dimensioni del punto del fascio e posizione di messa a fuoco
La modifica delle dimensioni dello spot del fascio e della posizione di messa a fuoco influisce sulla densità di energia erogata al pezzo. La concentrazione di energia è migliore con uno spot più piccolo, adatto a saldature strette e profonde, mentre una leggera sfocatura può essere vantaggiosa per giunti più larghi. Studi suggeriscono che, per materiali spessi, focalizzare il fascio leggermente al di sotto della superficie funziona meglio per ottenere la massima penetrazione.
Tipi di gas di protezione e portate
La scelta e la portata del gas di protezione influiscono notevolmente sulla stabilità del bagno di saldatura e sul tasso di ossidazione. Argon ed elio sono gas comunemente utilizzati; mentre l'elio favorisce un'efficiente trasmissione dell'energia, l'argon è più conveniente per molte applicazioni. Indipendentemente dal tipo di gas, le portate ottimali sono in genere comprese tra 10 e 20 litri al minuto.
Regolazioni specifiche del materiale
La conduttività termica e l'assorbimento variano a seconda del materiale. Ad esempio, l'impiego di laser con lunghezza d'onda specifica, come un laser a fibra con lunghezza d'onda di 1.06 µm per l'acciaio al carbonio, garantisce un assorbimento migliore. Inoltre, il preriscaldamento di materiali spessi o altamente riflettenti, come l'alluminio, può migliorare l'uniformità durante la saldatura.
Grazie alla regolazione precisa di diversi parametri e all'esecuzione di prove specifiche per materiali specifici, gli esperti sono in grado di ottenere risultati eccezionali in termini di miglioramento della qualità, della penetrazione, della profondità e dell'uniformità della saldatura, riducendo al minimo il rischio di difetti. Durante il funzionamento, strumenti di monitoraggio avanzati come la termografia e i sistemi di feedback in tempo reale sono altrettanto importanti per garantire che i parametri siano mantenuti entro i limiti ottimali definiti.
Quali sono le applicazioni di Saldatura laser in Componenti in rame?
In che modo Saldatura laser Usato in Conduttività elettrica Applicazioni?
Grazie alla precisione, all'efficacia e alla capacità di lavorare con materiali ad alta conduttività termica, come il rame, la saldatura laser è fondamentale nei settori in cui è richiesta la conduttività elettrica. Di seguito sono riportate le applicazioni e i dati relativi alle aree geografiche in cui viene utilizzata la saldatura laser:
Fusione di conduttori in rame
La saldatura laser è comune per l'unione di fili di rame, barre collettrici e connettori, con un calore minimo che influisce sulle parti circostanti. Offre un ottimo contatto elettrico e una bassa resistenza in corrispondenza della saldatura. La ricerca indica che le connessioni in rame saldate al laser presentano una resistenza elettrica di 0.2 µΩ, molto inferiore rispetto ai metodi convenzionali come la saldatura.
Produzione di batterie
La saldatura laser viene utilizzata nella produzione di batterie agli ioni di litio per collegare lamine o lamine di rame e migliorare il flusso di energia. Il controllo accurato dell'energia fornita dai laser si traduce in prestazioni eccezionali in termini di spruzzi e porosità, che non consentono di mantenere un'adeguata efficienza elettrica.
Assemblaggio di PCB e microelettronici
La saldatura laser è di grande importanza per l'assemblaggio di circuiti stampati (PCB) e di componenti microelettronici che prevedono il collegamento di contatti o la tracciatura di rame. Il metodo consente un'elevata precisione nelle applicazioni su piccola scala, contribuendo a garantire prestazioni affidabili in progetti compatti.
Sistemi di distribuzione dell'alimentazione
Per quanto riguarda le apparecchiature avanzate di distribuzione dell'energia, i sistemi ad alte prestazioni utilizzano la saldatura laser per la formazione di giunzioni in barre collettrici e terminali in rame. L'applicazione della saldatura laser, in particolare, non crea contatto con il pezzo in lavorazione, riducendone l'usura e migliorando l'efficienza.
Ottimizzazione dell'efficienza energetica
Le tecniche di saldatura che offrono i migliori risultati, insieme ad altri parametri, offrono saldature di alta qualità e un basso apporto di calore nel giunto. Questo è fondamentale per le aziende sensibili al consumo energetico, poiché contribuisce a ridurre le perdite elettriche nei percorsi conduttivi. È degno di nota il fatto che le saldature in rame con laser a energia portino a una riduzione fino al 15% delle perdite di energia ad alte frequenze in molte applicazioni.
Fabbricazione di motori e bobine
I motori elettrici e le bobine dei trasformatori hanno le bobine e gli avvolgimenti in rame saldati al laser, con elevata precisione e ripetibilità. Questo è fondamentale per mantenere il flusso di elettricità durante il funzionamento senza interrompere lo stress meccanico applicato alle saldature laser.
Per quanto riguarda tutte queste applicazioni industriali, le saldature laser a bassa resistenza e alta precisione sono diventate una necessità per le industrie che si occupano di conduttività elettrica.
Quali sono i vantaggi di Laser industriale Applicazioni?
L'applicazione del laser nell'industria offre vantaggi significativi che migliorano i processi produttivi. Ecco i vantaggi:
Dettagli estremi ed esattezza
Grazie agli eccezionali livelli di precisione offerti dai sistemi laser, i produttori sono in grado di lavorare materiali con caratteristiche estremamente dettagliate e tolleranze ristrette. Poiché il raggio laser è altamente focalizzato, la deviazione è minima, garantendo una qualità costante nel taglio, nella saldatura e nell'incisione laser.
Riduzione della deformazione del materiale
Grazie all'energia concentrata dei laser, la zona termicamente alterata viene ridotta, limitando la deformazione che si verifica nel materiale. Ciò è particolarmente importante nel caso di componenti sensibili come lamiere sottili o parti di precisione utilizzate in ambito aerospaziale ed elettronico.
Compatibilità con vari materiali
I laser possono lavorare efficacemente un'ampia gamma di materiali, come compositi, vetro, plastica, metallo e ceramica. Grazie a questa flessibilità, possono essere utilizzati in diversi ambienti produttivi.
Aumento della velocità di elaborazione
I laser industriali hanno velocità operative estremamente elevate, il che aumenta l'efficienza produttiva. Ad esempio, a seconda del materiale e dello spessore, i sistemi di taglio laser possono raggiungere velocità di 20 metri al minuto.
Maggiore economicità e riduzione degli sprechi
Grazie alla precisione offerta dai processi laser, gli sprechi di materiale sono ridotti al minimo durante la produzione. Inoltre, le spese per materiali di consumo come gli utensili da taglio vengono ridotte, riducendo i costi operativi nel tempo.
Integrazione dei sistemi di automazione
Bracci robotici, macchine CNC e altri sistemi automatizzati possono integrare facilmente i laser. Il loro utilizzo con le tecnologie dell'Industria 4.0 migliora ulteriormente la produttività e consente il monitoraggio durante il processo.
Diverse applicazioni di elaborazione senza contatto
Poiché il raggio laser non tocca il materiale, non si verificherà alcun tipo di saldatura. Non vi è alcun contatto con l'utensile, quindi non si creeranno punti deboli nel pezzo in lavorazione. Per questo motivo, si previene l'usura dell'utensile, si evitano perdite e si mantiene intatta l'attrezzatura.
Lavorazione laser ecologica
A differenza dell'incisione chimica, della lavorazione a dita o di altri metodi tradizionali, alcuni dei metodi moderni utilizzano meno emissioni, rifiuti e altri inquinanti. Questo consente un utilizzo più pulito, senza causare danni all'ambiente.
Coerenza con le attività ripetitive eseguite dai laser
L'utilizzo del laser per attività come l'incisione e la marcatura garantisce risultati uniformi durante tutto il processo. Queste caratteristiche sono essenziali per i settori che richiedono standard elevatissimi, come la produzione di dispositivi medici.
I moderni sistemi laser garantiscono sostenibilità economica e un migliore rapporto costi-benefici per l'uso industriale grazie ai loro elevati tassi di conversione energetica. Ad esempio, si dice che i laser a fibra abbiano un'efficienza energetica superiore al 30%.
Questo rafforza ulteriormente il motivo per cui settori come l'automotive, la tecnologia medica, l'aerospaziale e l'elettronica stanno integrando sempre più laser industriali nei loro programmi. Tutte queste ragioni dimostrano che questi strumenti sono tra i più efficienti nei moderni processi di produzione.
Domande frequenti (FAQ)

D: Quali sono le principali sfide nella saldatura laser del rame?
R: I principali problemi nella saldatura laser del rame sono l'elevata riflettività e conduttività termica. Queste caratteristiche possono portare a una saldatura inefficiente perché assorbono pochissima luce laser senza l'utilizzo di tecniche specifiche come la corretta lunghezza d'onda laser e l'elevata potenza.
D: In che modo la lunghezza d'onda della luce laser influisce sulla saldatura del rame?
R: L'assorbimento nei materiali in rame è fortemente influenzato dalla lunghezza d'onda della luce laser. Per la saldatura laser del rame, le lunghezze d'onda blu e verde sono più vantaggiose perché aumentano l'assorbimento e diminuiscono la riflettività, migliorando la qualità della saldatura.
D: Perché nella saldatura laser del rame viene utilizzato il gas di protezione?
R: Il gas di protezione viene utilizzato durante la saldatura laser del rame per controllare l'ossidazione e la contaminazione del bagno di saldatura. Coprendo il metallo fuso, il gas di protezione crea un'atmosfera inerte che preserva l'integrità del cordone di saldatura.
D: Quali tecniche vengono utilizzate per la saldatura a penetrazione profonda nel rame?
R: La saldatura laser ad alta densità di energia consente la saldatura a penetrazione profonda nel rame. Utilizza laser a onda continua e impostazioni specifiche per i laser pulsati per fornire calore sufficiente evitando danni al materiale.
D: Qual è l'impatto della conduttività del rame sulla saldatura a conduzione termica?
R: L'elevata conduttività termica del rame richiede una gestione attenta dell'energia laser per evitare eccessive perdite di calore durante la fusione e la giunzione nella saldatura a conduzione. Questo risultato si ottiene comunemente modificando la velocità di saldatura e la potenza del laser.
D: Qual è l'effetto dell'impulso nel contesto della saldatura laser del rame?
R: La saldatura laser con tecnica pulsata consente un controllo ottimale dell'applicazione del calore, un aspetto fondamentale quando si saldano materiali altamente riflettenti e termicamente conduttivi come il rame. Questo riduce al minimo la distorsione e contribuisce a ottenere saldature di migliore qualità.
D: È possibile eseguire la saldatura laser per unire rame e alluminio?
R: Sì, è possibile eseguire un processo di saldatura laser per unire rame e alluminio. Richiede un'attenta regolazione dei parametri laser o l'utilizzo di un laser con lunghezza d'onda blu o verde, a causa della disparità tra le proprietà riflettenti e termiche del metallo e quelle dei metalli stessi.
D: Perché una sorgente laser a fascio di potenza è importante nel contesto della saldatura del rame?
R: Il tipo di sorgente laser utilizzata ha un ruolo fondamentale nella saldatura del rame, poiché determina la velocità di assorbimento dell'energia da parte del metallo. L'utilizzo di sorgenti ad alta potenza con lunghezze d'onda appropriate, come i laser blu e verde, aumenta l'assorbimento, garantendo saldature migliori e di migliore qualità.
D: Quali vantaggi offre il laser blu per la saldatura laser?
R: I laser blu facilitano la saldatura del rame perché, grazie alla loro lunghezza d'onda, vengono assorbiti molto più facilmente dai materiali in rame. Questo migliora il controllo del bagno di saldatura, il che a sua volta migliora i giunti di saldatura e la qualità della saldatura.
Fonti di riferimento
1. Impatto dei parametri di saldatura e dei trattamenti superficiali pre-saldatura sulla saldatura laser remota per l'assemblaggio di motori elettrici<|image_sentinel|>Unione di fili di rame sottili e barre di rame
- Autori: T. Sun e altri
- Data di pubblicazione: 30 Agosto 2024
- Rivista: Sscienza e tecnologia della saldatura e della giunzione
Principali risultati:
- Questa ricerca mira a saldare a distanza tramite laser un sottile filo di rame a una barra di rame configurata con una topologia di giunzione a T.
- La tecnica è autosufficiente poiché il filo funge da riempitivo, ottenendo il riempimento degli spazi vuoti e l'interblocco elettrico e meccanico.
- Il metodo dimostra una capacità di carico meccanico di 221 N, che rappresenta il 92.5% della resistenza simulata del filo incapsulato.
- I dati mostrano risultati comparativi sulle prestazioni meccaniche, elettriche e termiche, che i trattamenti superficiali pre-saldatura non hanno influenzato. Ciò dimostra un'elevata resilienza alle condizioni superficiali pre-saldatura (Sun et al., 2024).
2. Ricerca sulla saldatura laser di metalli diversi – alluminio e rame con un laser a fibra pulsata
- Autori: L. Trinh, Donghyoung Lee
- Pubblicato il: 17 Luglio 2024
- Rivista internazionale di ingegneria di precisione e produzione
I risultati:
- Questo lavoro analizza la possibile applicazione di laser a fibra nella saldatura laser di pezzi di alluminio e rame, concentrandosi in particolare sui laser a fibra pulsata.
- I sistemi di saldatura laser e ibridi trovano ampia applicazione nell'industria e nella scienza e offrono grandi vantaggi (Trinh & Lee, 2024).
- Come evidenziato in questo studio, vengono esaminate le difficoltà di saldatura di metalli diversi, come alluminio e rame, insieme ai parametri ottimizzati necessari per saldature di alta qualità.
- Questo studio amplia la comprensione delle relazioni tra le proprietà meccaniche e la saldatura dei giunti (Trinh & Lee, 2024).
3. Saldatura laser dell'alluminio al rame: proprietà dei giunti saldati e ottimizzazione dei parametri
- Autori: Fatih Şahin e E. Taban
- Data di pubblicazione: Dicembre 1, 2024
- Rivista: Bollettino di scienza dei materiali e metallurgia
Punti Chiave:
- Il documento analizza le proprietà meccaniche dei giunti saldati in alluminio e rame e tenta di ottimizzare i parametri per una saldatura laser più efficiente.
- Lo studio esamina i vantaggi dell'impiego del laser nella saldatura, in particolare per quanto riguarda la velocità di saldatura, l'apporto di calore e le dimensioni delle zone termicamente interessate.
- I parametri ottimali sono stati trovati utilizzando il metodo Taguchi, che richiede il minor numero di test (Şahin & Taban, 2024).