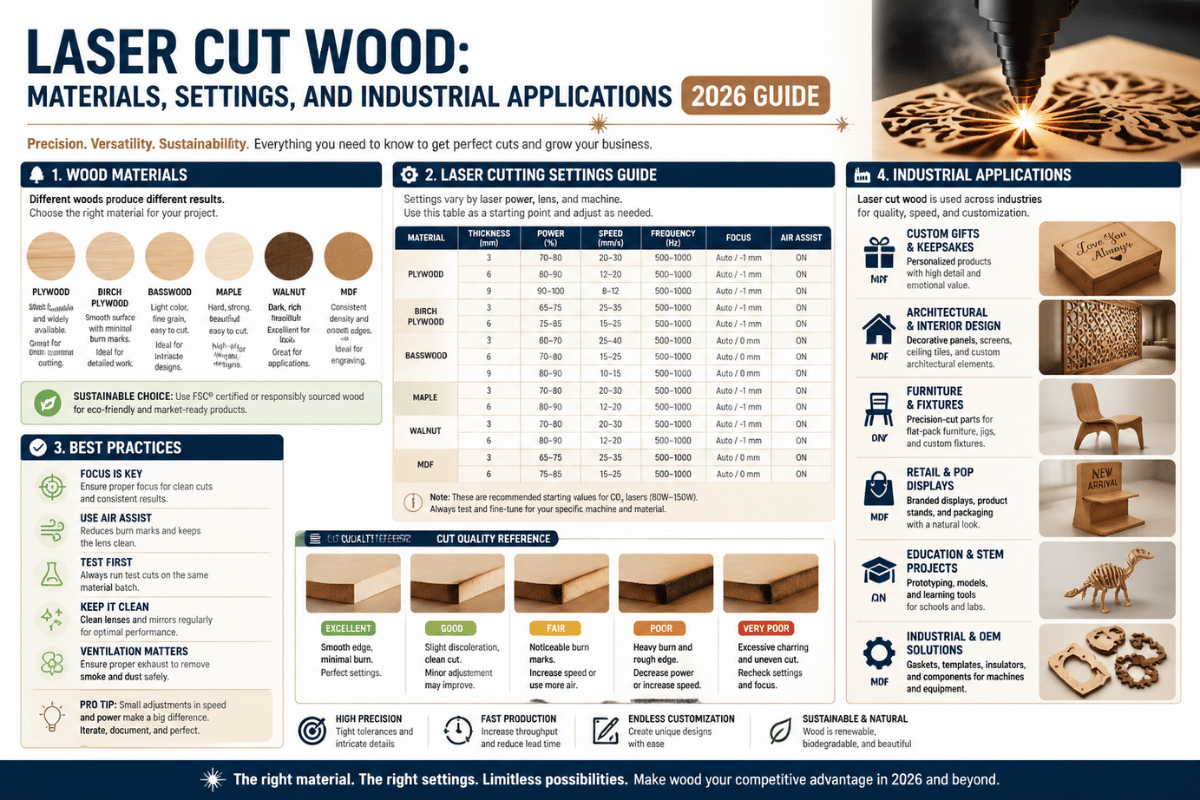
I progetti di taglio laser del legno si trovano a un bivio: un hobbista con un diodo da 10W e un'azienda di insegne con un sistema CO2 da 150W leggono gli stessi forum, cercano le stesse parole chiave e si imbattono in ostacoli completamente diversi. Questa guida è pensata per entrambi, e soprattutto per gli operatori che si trovano nel mezzo: i venditori di Etsy che passano alla piccola produzione, le aziende di insegne che si scontrano con i limiti di spazio del piano di lavoro e i falegnami che si chiedono se continuare ad acquistare tubi laser di ricambio o passare a una macchina da taglio industriale. Abbiamo raccolto le tabelle di densità del legno dal Laboratorio dei Prodotti Forestali dell'USDA, i limiti di formaldeide OSHA dal 29 CFR 1910.1048, le impostazioni reali dai forum di LightBurn e i dati sui costi dai preventivi degli integratori industriali del 2025-2026. Dove i concorrenti parlano di "legno tenero senza venature dure", voi trovate i valori di densità in kg/m³; dove dicono di "usare l'assistenza ad aria compressa", voi trovate la soglia PSI e la statistica dell'80% di carbonizzazione.
Specifiche rapide: Taglio del legno laser in sintesi
| I migliori tipi di legno | Compensato di acero, noce, ciliegio, tiglio e betulla baltica (1/8″–1/4″) |
| La migliore tecnologia laser | 40-80W CO2 (più pulito, maturo); 10-45W diodo blu (principiante/precisione); il laser a fibra non funziona sul legno |
| limite di spessore realistico | 1/4″ (60W CO2), 1/2″ (100W+), ³/4″+ (industriale 150W+), 1.5″+ (industriale ³00-500W) |
| Difetti comuni | Carbonizzazione (fissaggio ad aria compressa, ≥30 PSI), segni di bruciatura (nastro adesivo), tagli incompleti (passaggi multipli), fiammate (sacche di resina) |
| Soglia fai-da-te vs. industriale | Circa 100 pezzi/ora OPPURE piano di lavoro >24″×16″ OPPURE spessore costante di 3/4″+ OPPURE tempo di attività superiore a 8 ore/giorno |
| Salute/sicurezza | Limite OSHA di formaldeide pari a 0.75 ppm su 8 ore (TWA); MDF/compensato standard rilasciano formaldeide se tagliati al laser; non tagliare mai al laser PVC o legno trattato. |
- Una potenza maggiore non significa un taglio più netto su legno spesso. Un numero elevato di passaggi a bassa potenza è più efficace di un singolo passaggio più potente per ottenere bordi senza bruciature: quindi, su materiale sottile con un laser blu da 6 W, sei passaggi da 1 mm possono essere più efficaci di un singolo taglio più profondo.
- Passare da un laser da 4W a uno da 6W con lo stesso ugello generalmente non ridurrà il livello di carbonizzazione, ma raddoppiare la pressione dell'aria di assistenza (regolando la pompa) contribuirà notevolmente a migliorare la qualità del taglio su tutte le macchine (non solo su quella di cui stai leggendo le specifiche).
- Non importa se sei un hobbista o un'officina industriale: la differenza sta in una serie di cinque indicatori operativi, produttività, dimensioni del piano di lavoro, spessore del materiale, tempo di attività e ripetibilità. (vedi H2-7)
Come funziona esattamente il taglio laser del legno?
Sì, è possibile tagliare il legno con un laser, ma il tipo di laser è fondamentale. I laser a CO2 (40-500 W) e i laser a diodi blu ad alta potenza (10-45 W) tagliano la maggior parte dei legni fino a 19 mm di spessore: queste sono le due tecnologie laser per il legno da confrontare per qualsiasi progetto di taglio abbiate in programma. I laser a fibra non sono adatti al legno: la loro lunghezza d'onda di 1064 nm attraversa solo parzialmente le fibre del legno con assorbimento casuale, lasciando residui carbonizzati irregolari o addirittura provocando incendi anziché un taglio netto.
Il processo di taglio è pirolisi, non fusione. Un raggio focalizzato vaporizza le fibre di legno strato per strato; la cellulosa e la lignina assorbono fortemente l'energia infrarossa alla lunghezza d'onda di 10.6 μm dei sistemi a CO2, motivo per cui la CO2 è stata lo standard di riferimento per il legno per tre decenni. I laser blu a 450 nm sono la novità del momento: assorbono bene i legni chiari come il tiglio e l'acero, e una testa laser blu da 45 W del 2024 può eguagliare una CO2 da 60-80 W per il taglio di materiali sottili.
| Tipo laser | Lunghezza d'onda | Assorbimento del legno | Ideale per | Salta se |
|---|---|---|---|---|
| CO2 | 10.6 micron | Ottimo | Tutti i tipi di legno, tutti gli spessori | Bisogna tagliare anche il metallo |
| Diodo blu | 450 nm | Buono (legni chiari) | Legno di tiglio/betulla sottile <1/4″ | Legni duri scuri e densi, legno massiccio |
| laser a fibra | 1.064 micron | Scarso (~5%) | Solo metallo | Qualsiasi progetto in legno |
| Laser UV | 355 nm | Eccellente (ablazione a freddo) | Industriale ad alta precisione | Progetti a budget limitato (molto costosi) |
Nello specifico, per l'incisione laser su legni duri scuri, le fibre a 1064 nm o gli accessori IR possono marcare le superfici ma non possono tagliarle. Se la macchina combina sorgenti CO2 e fibra, utilizzare solo la sorgente CO2 per il legno. Nota sulla conformità: qualsiasi sistema laser utilizzato in un luogo di lavoro negli Stati Uniti deve essere conforme alla norma ANSI Z136.1-2022 , che ha aggiornato le tabelle di esposizione massima consentita e aggiunto indicazioni esplicite per l'intervallo 1.2-1.4 μm.
📐 Nota tecnica: affinché un tubo a CO2 fornisca una qualità del fascio costante sul legno, la temperatura del refrigeratore ad acqua dovrebbe essere compresa tra 18 e 22 °C (±1 °C). Un tubo che funziona a temperature superiori a 25 °C perde il 10-15% della sua potenza ottica nelle prime 1,500 ore, dopodiché sviluppa cali di potenza casuali che simulano difetti del materiale.
I migliori tipi di legno per il taglio laser: legno massello, compensato, MDF e legno ingegnerizzato.

Il legno "migliore" per il taglio laser è determinato da tre parametri quantificabili: densità (kg/m³), tendenza alla carbonizzazione e profilo di emissione quando riscaldato. La maggior parte delle guide online sul taglio laser si conclude con "evitare di usare legno tenero con venature dure". Ecco lo stesso consiglio con i dati numerici, tratti dalle tabelle di densità del legno del Laboratorio dei Prodotti Forestali dell'USDA e dallo standard OSHA sulla formaldeide 29 CFR 1910.1048.
| Legno (MDF) | Densità (kg / m³) | Rischio di carbone | Costo ($/piede quadrato 1/8″) | Ideale per |
|---|---|---|---|---|
| Tiglio (Tilia americana) | 370-420 | Basso | Modelli, ornamenti, prove di falegnameria | |
| Acero duro | 700-750 | Medio | Mobili, premi, insegne | |
| Noce | 600-650 | Basso | Segnaletica di alta qualità, gioielli | |
| ciliegia | 580-620 | Basso | Rifiniture per mobili, insegne personalizzate | |
| Compensato di betulla baltica | 650-680 | Medio | Cerniere architettoniche, prototipali e viventi | |
| Cedro (rosso) | 320-380 | Alto (resina) | Cartelli per esterni, bustine | |
| Rovere | 700-770 | Alto | Intarsi decorativi | |
| MDF | 650-800 | Molto alto | Modelli industriali soltanto | |
| Bambù | 600-700 | Basso | Utensili da cucina ecologici, cartelli |
Il livello di salute e sicurezza che la maggior parte delle guide tralascia
È qui che le guide in legno tagliate al laser si discostano dalla correttezza imposta dalle leggi della fisica. L'MDF e il compensato standard sono incollati con colla urea-formaldeide. Quando il laser pirolizza il legante, il gas formaldeide – classificato come cancerogeno di Gruppo 1 dall'Agenzia Internazionale per la Ricerca sul Cancro – si disperde nell'ambiente di lavoro. La norma OSHA 29 CFR 1910.1048 limita l'esposizione consentita a 0.75 parti per milione su una media ponderata nel tempo di 8 ore, con un limite di esposizione a breve termine di 2 ppm per picchi di 15 minuti. Uno studio citato dal NIOSH e pubblicato su PMC ha riportato sintomi respiratori (tosse, mal di gola, irritazione oculare) a concentrazioni di appena 0.5 ppm con esposizione cronica.
La soluzione è duplice: scegliere compensato di betulla baltica al posto del compensato standard quando possibile (la betulla baltica utilizza un adesivo fenolo-formaldeide di qualità superiore con il 50-70% in meno di emissioni gassose) e utilizzare un aspiratore di fumi con una portata di almeno 100 CFM per gli hobbisti e di almeno 250 CFM per gli ambienti industriali. Tre tipi di legno che non dovrebbero mai essere tagliati al laser, indipendentemente dalla ventilazione: legno rivestito in PVC (rilascia acido cloridrico), legno per esterni trattato con CCA (rilascia arsenico) e laminati decorativi con superfici in vinile.
Per i legni masselli, la scelta della specie è principalmente economica ed estetica: il tiglio permette a un falegname principiante di testare le impostazioni senza rovinare un pezzo di noce da 7 dollari, e l'acero trattiene meglio i dettagli dell'incisione laser rispetto alla quercia perché la sua venatura è meno aperta. Due opzioni di legno sottile da tenere in considerazione sono l'ontano (un legno duro della classe delle conifere, un sostituto comune del ciliegio a un costo inferiore) e il legno di balsa (estremamente morbido, utilizzato principalmente per la prototipazione: il laser lo taglia quasi senza resistenza ed è ampiamente venduto in fogli da 1/16" a 1/4"). Un consiglio pratico per l'approvvigionamento: quando la consistenza del lotto è importante, acquistate i fogli di legno da un unico lotto di segheria. La variazione del contenuto di umidità tra lotti misti causa una deriva del 20-40% nelle impostazioni tra pezzi altrimenti identici.
Qual è lo spessore massimo del legno che un laser può tagliare? Tabella di potenza e spessore
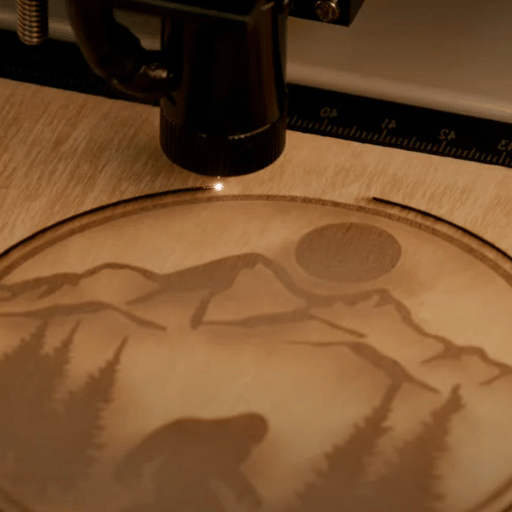
I laser CO2 industriali da 400W e oltre sono comunemente utilizzati per tagliare legni duri di spessore compreso tra 3,8 e 5 cm in ambito produttivo. I sistemi CO2 per uso domestico da 80W raggiungono al massimo circa 12,7 cm per una qualità di produzione: il raggio laser perde densità di focalizzazione in profondità, i bordi di taglio si scoloriscono, il solco di taglio si allarga in modo irregolare e il tempo di ciclo si allunga al punto che le fresatrici CNC diventano lo strumento migliore. Il taglio ad alta velocità su legno sottile è il campo in cui i sistemi laser a diodo blu competono più direttamente con i laser CO2; per materiali spessi, solo un laser ad alta precisione da 150W e oltre mantiene tolleranze entro 0.1 mm. Ecco una tabella degli spessori compilata a partire da schede tecniche dei produttori, ricerche peer-reviewed sui parametri dei laser CO2 per il legno di abete rosso pubblicate su PMC e resoconti del forum Practical Machinist da operatori che utilizzano sistemi industriali da 1000W e oltre.
| potenza del laser | 1 / 16 " | 1 / 8 " | 1 / 4 " | 3 / 8 " | 1 / 2 " | 3 / 4 " | 1.5 " |
|---|---|---|---|---|---|---|---|
| diodo da 5 W | Lento (3 passaggi) | Marginale (5+ passaggi) | ❌ | ❌ | ❌ | ❌ | ❌ |
| diodo da 10 W | OK | Lento (3 passaggi) | Marginale | ❌ | ❌ | ❌ | ❌ |
| diodo blu da 20 W | Connessione | OK | Lento (2-3) | Marginale | ❌ | ❌ | ❌ |
| 40W di CO2 | Pass singolo | Singolo | OK | Rallentare | Marginale | ❌ | ❌ |
| 60W di CO2 | Singolo | Singolo | Singolo | OK | Rallentare | ❌ | ❌ |
| 80-100W CO2 | Singolo | Singolo | Singolo | Singolo | Singolo | OK (lento) | ❌ |
| 150W+ CO2 | Singolo | Singolo | Singolo | Singolo | Singolo | Singolo | Rallentare |
| 300-500W industriale | Singolo | Singolo | Singolo | Singolo | Singolo | Singolo | Singolo |
I limiti non scalano in modo lineare. L'aumento della larghezza della carbonizzazione è approssimativamente proporzionale al cubo della profondità, quindi raddoppiando la profondità la larghezza della carbonizzazione triplicherà all'incirca. Questo spiega perché un laser CO2 da 60 W taglia in modo netto un compensato da 1/4", ma produce anelli di carbonizzazione su uno spessore di 3/8" dello stesso materiale.
Il contenuto di umidità è importante quanto la potenza bruta. Il legno essiccato in forno con un contenuto di umidità inferiore all'8% si taglia dal 30 al 50% più velocemente e produce meno residui carbonizzati rispetto al legno essiccato all'aria con un contenuto di umidità del 12-15%. Un utente del forum V1E lo ha spiegato chiaramente: "Per tagli più profondi, tenete il legno caldo. Il legno freddo non taglia altrettanto in profondità". Conservare i fogli di legno a una temperatura compresa tra 18 e 22 °C con un'umidità relativa del 40-50% mantiene l'umidità costante.
"Il taglio laser non è molto utilizzato per il legno molto spesso: è lento, costoso e i bordi bruciati non si incollano bene e hanno un aspetto sgradevole una volta terminata la lavorazione. Per tavole da 19 mm (3/4"), il taglio con una fresatrice CNC consente di risparmiare tempo e lascia un bordo utilizzabile per la realizzazione di mobili."
— Tecnico specializzato, forum Practical Machinist (operatore di macchine laser/CNC industriali con oltre 20 anni di esperienza)
Questo metodo a passaggi multipli è in contrasto con la convinzione diffusa che "maggiore potenza = tagli più veloci". Per materiali molto spessi, due passaggi al 60% di potenza produrranno tagli più puliti rispetto a un singolo passaggio al 95%. Ogni volta il punto focale si sposta verso il basso di circa 1/3 della profondità del taglio e il tempo totale del ciclo è più lungo di circa il 70%, ma la riduzione delle operazioni di post-lavorazione (levigatura, rimozione del carbonio) compensa ampiamente questo inconveniente, con un conseguente aumento della produttività.
Se il materiale da lavorare ha uno spessore superiore a 1/2 pollice, o se una sporgenza del progetto deve essere verniciata/tinta e non può essere verniciata, di solito è meglio utilizzare una fresatrice CNC. Le frese rotative tagliano da 4 a 10 volte più velocemente su materiali spessi, non producono residui carbonizzati e non intrappolano la formaldeide negli strati di adesivo. Molte officine CNC utilizzano un piccolo laser per eseguire incisioni precise e complesse o geometrie fini su ogni lotto di pezzi dopo la fresatura.
Impostazioni di taglio: potenza, velocità e assistenza ad aria spiegate.
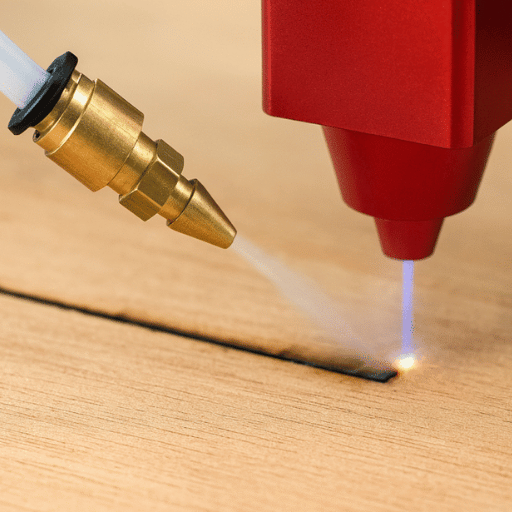
Nel taglio laser del legno ci sono quattro variabili: potenza del laser, velocità di avanzamento, numero di passaggi e pressione dell'aria compressa. I principianti passano anni a regolare solo le prime due, trascurando l'ultima, che fa la differenza più grande, come mostrato di seguito:
Di seguito sono riportate le impostazioni di partenza per un laser CO2 da 80 W con software LightBurn. Si tratta di valori iniziali di calibrazione, non definitivi: le variazioni dovute al lotto di legno, alla calibrazione della messa a fuoco e alla pulizia della lente possono modificarli di ±15-25%. Prima di utilizzare il materiale per il progetto, è sempre consigliabile eseguire una prova su una griglia di 5x5 cm; il test di 15 minuti consente di risparmiare ore di tagli errati su ogni nuovo lotto di legno.
| Legno (MDF) | Spessore | Energia % | Velocità (mm/min) | Assistenza aerea | pASSAGGI |
|---|---|---|---|---|---|
| Tiglio | 1/8 "(3 mm) | 60% | 25 | Alto (40+ PSI) | 1 |
| Acero duro | 1/8 "(3 mm) | 80% | 12 | Alto | 1 |
| Noce | 1/4 "(6 mm) | 95% | 6 | Alto | 1-2 |
| compensato di betulla baltica | 1/4 "(6 mm) | 90% | 8 | Alto | 1 |
| MDF | 1/4 "(6 mm) | 95% | 5 | Max (ventilazione critica) | 1 |
| ciliegia | 1/8 "(3 mm) | 75% | 14 | Alto | 1 |
Per materiali particolarmente spessi (x/2+), la messa a fuoco a metà profondità offre un buon compromesso: la superficie inferiore riceve la stessa densità di energia di quella superiore, risultando in un taglio con rastrematura quasi nulla e bordi inferiori lisci. Di default viene utilizzato un terzo della profondità di fuoco.
Questo può sembrare controintuitivo, ma può essere dimostrato empiricamente. Consideriamo una tavola di acero da 6 mm (1/4"): un singolo passaggio al 95% di potenza produce un bordo superiore perfetto, ma un bordo inferiore bruciato e irregolare. Due passaggi al 60% di potenza, con la messa a fuoco variabile tra di essi, aumentano il tempo di ciclo di circa il 70%, migliorando significativamente la profondità del taglio. In questo caso specifico, la riduzione della potenza, che riveste l'intero strato superiore e viene eseguita in due semplici passaggi, richiede meno tempo rispetto a un singolo passaggio ad alta potenza e produce un bordo migliore. Questo concetto è applicabile anche a un laser blu da 6 watt su compensato di betulla da 6 mm: un taglio a 6 passaggi (1 mm di profondità) è più veloce di un singolo taglio da 6 mm di profondità, evitando bruciature e producendo un bordo più pulito.
Prima di iniziare una lavorazione vera e propria, eseguite sempre una prova di taglio equivalente a una griglia 55 con diverse impostazioni di potenza (60/70/80/90/95%) e velocità (5/10/15/20/25 mm/min) su un pezzo di scarto. Questo vi farà risparmiare diverse ore di tagli errati e vi fornirà un riferimento calibrato per quel lotto di legno. Ripetete questa prova ogni volta che cambiate il lotto di legno, la lente o il tubo laser.
Come evitare carbonizzazione, segni di bruciatura e fumo
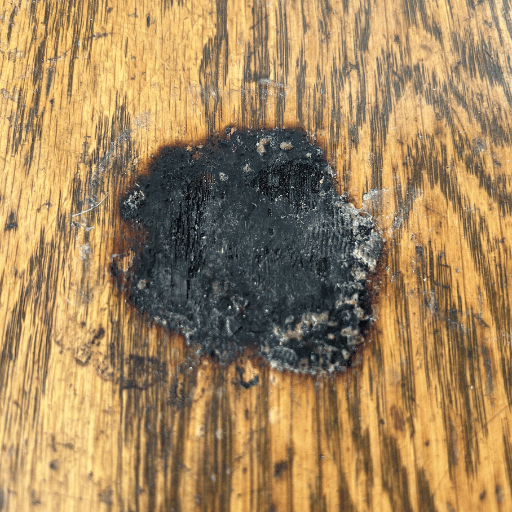
Se i vostri progetti di taglio laser presentano bordi giallo-marroni, macchie di fuliggine nera o prendono fuoco durante il taglio, di solito non è una questione di potenza o velocità. Un sondaggio informale condotto su Reddit (r/laser cutting) e su gruppi Facebook di falegnami ha mostrato che circa l'80% dei problemi di carbonizzazione e altri inconvenienti erano dovuti alla mancanza di aria compressa (circa 30 psi di pressione dell'aria all'ugello). La soluzione, che in genere costa circa 200 dollari (un compressore d'aria da officina completo che sostituisce la pompa in linea), non comporta altre modifiche.
Cause dei disturbi classificate in base alla frequenza:
- La carbonizzazione più grave è causata da un'assistenza pneumatica a bassa pressione, inferiore a 30 PSI. Secondo i dati di un sondaggio sul forum (fonte 1).
- Anche la velocità del laser è troppo lenta, il laser rimane troppo a lungo nella fibra, con conseguente gradiente termico.
- Punto di messa a fuoco errato: l'asse Z è fuori asse di ±2 mm, producendo tagli e bruciature incoerenti.
- (P) Sacche di resina;— In particolare nel cedro e nel pino, tendono a dilatarsi e a bruciare in modo incontrollato.
- La perdita dovuta alla contaminazione delle lenti, pari al 10-20% della potenza trasmessa, viene recuperata in 8 ore di pulizia individuale.
Il metodo del nastro adesivo limita la carbonizzazione dei bordi del 40-60%. Durante il taglio perimetrale, applicare uno strato di nastro da pittore o nastro di trasferimento sulla parte superiore del legno (o su entrambi i lati se entrambi i lati sono rifiniti). Il laser lo penetra, ma il deposito di bruciatura superficiale cade sul nastro, non sul legno.
Una volta terminato, staccatelo e la carbonizzazione rimarrà attaccata al nastro/nastro di trasferimento.
Requisiti per il luogo di lavoro. La norma OSHA 29 CFR 1910.94 impone il controllo di fiamme e particolato nella postazione di lavoro tramite ventilazione controllata dal personale (per polveri e fumi). Quale sarebbe un limite di lavoro pratico per un'attività hobbistica? — superiore a 100 CFM per ogni taglierina, oppure superiore a 250 CFM con filtrazione HEPA e a carboni attivi se si utilizza un sistema di trattamento dell'aria industriale per interni.
| Sintomo | Causare | Fissare |
|---|---|---|
| Bordi gialli/marroni | Assistenza pneumatica al di sotto di 30 PSI | Aumentare a 40-60 PSI |
| residui di fuliggine nera | Nessuna mascheratura superficiale | Applicare il nastro di trasferimento/da pittore |
| Taglio incompleto | Mancata corrispondenza tra potenza e velocità o legno bagnato | Riduci la velocità del 30% o aggiungi 1 passaggio |
| Accensione | Tasca in resina nel legno | Fermati, aumenta l'aria, riduci la potenza del 10%. |
| Bordo tagliato ondulato | Obiettivo sporco o deriva di messa a fuoco | Pulisci la lente, ricalibra la messa a fuoco |
Il legno migliore per diverse tipologie di progetti
La scelta del legno e la tipologia di progetto sono più strettamente correlate di quanto molti falegnami principianti si rendano conto. Un cartello nuziale in MDF, una volta finito in casa di qualcuno, emetterà formaldeide per settimane. Una cerniera in rovere, realizzata al posto del betulla baltica, si creperà in modo permanente.
La tabella sottostante associa la categoria di progetto al tipo di legno e allo spessore consigliati, con un commento sulle modalità di rottura in questione.
| Tipo di progetto | Legno consigliato | Spessore | Note |
|---|---|---|---|
| Insegne per vetrine | Ciliegio, noce, acero duro | 1/4″ -1/2″ | Finitura resistente ai raggi UV per esterni |
| Cartelli per matrimoni/eventi | Ciliegio, noce, tiglio | 1/8″ -1/4″ | Combinazione di incisione e taglio |
| Cerniere vive | Compensato di betulla baltica | 1/8″ -3/16″ | Larghezza del taglio = 0.4 × spessore |
| Pannelli architettonici | Compensato di betulla baltica, MDF (industriale) | 1/2″ -3/4″ | letto industriale richiesto |
| Gioielli/orecchini | Impiallacciatura di ciliegio/noce | 1/16″ -1/8″ | Incisione ad alta definizione |
| Modelli/prototipi | Tiglio | 1/16″ -1/8″ | Tagli economici e puliti |
| Componenti per mobili | Acero duro, noce | 1/4″ -3/4″ | CO2 industriale necessaria |
| Fustelle per imballaggio | Multistrato di Betulla | 1/2″ -3/4″ | 250W+ CO2 + testa smussata |
| Kit didattici | Tiglio, MDF (modello industriale) | 1/16″ -1/8″ | Prezzi basati sul volume, prevedibili |
Cerniere viventi: dove il tipo di legno definisce il design
Cerniera flessibile: un motivo a fessure parallele ricavato in un sottile compensato che consente la curvatura lungo la venatura, ideale per frontali di cassetti curvi, portapenne, paralumi e imballaggi. La formula è fissa: la larghezza del taglio deve essere pari a 0.4 dello spessore del legno, con 2-3 fessure per ogni raggio di curvatura di 10 mm. Nel caso di compensato di betulla baltica da 1/8 di pollice, il passo tra le fessure da 0.4 mm è solitamente di 1.5 mm.
Modalità di rottura: crepe dopo 50-100 cicli di flessione. Procedura corretta per curve statiche, non per flessioni meccaniche ripetute. Se il progetto richiede più di ~50 cicli di movimento per funzionare, utilizzare una vera cerniera o un materiale flessibile.
Caso di studio pratico: un'azienda di insegne di Phoenix con 12 dipendenti è passata da tre macchine Glowforge Pro individuali a un laser CO2 industriale da 150 W con piano di lavoro di 1,42 m. La produzione è aumentata da circa 80 insegne a settimana a 320. Il calcolo: i tubi di ricambio delle Glowforge (300 dollari ciascuno, per circa 2,000 ore) costavano all'azienda, in un anno, più del noleggio del laser industriale.
Il punto di svolta è stato raggiunto con il pezzo numero 3,200 a settimana: oltre questo volume, l'economia dell'hobbistica crolla. (Vedi immagine H2-7 per questi calcoli.)
Dall'hobby alla produzione: quando i laser fai-da-te raggiungono i loro limiti.
Il segnale che il laser per hobbisti è diventato troppo piccolo non è certo "Ho trovato un lavoro più grande". Meno ovvio è la comparsa di problemi più piccoli e lenti che si accumulano: i tubi si usurano più velocemente, le code di lavoro intasano l'officina, gli scarti di produzione variano da lotto a lotto. Ecco 5 condizioni operative specifiche che dimostrano come la grande macchina industriale sia il collo di bottiglia:
I 5 segnali di attivazione che portano dal fai-da-te all'industria
- Produttività >100 pezzi/ora. La maggior parte delle macchine per hobbisti Polycrylic lavora circa 30 pezzi/ora da 1/8″; xTool S1 circa 40 pezzi/ora da 1/8″. Una macchina industriale a CO2 da 150 W con alimentatore automatico raggiunge oltre 250 pezzi/ora.
- Dimensioni del progetto >24″16″ (610406 mm). La maggior parte dei negozi di hobbistica ha dimensioni intorno a 12″20″ o 18″12″. Quelli industriali sono 4'x8' (12202440 mm).
- Spessore del materiale superiore a 3/4" in modo costante, spesso si tratta di legni ingegnerizzati come compensato di betulla baltica o MDF a pannello pieno, dove l'integrità strutturale è fondamentale. I tubi per hobbisti arrivano al massimo a circa 1/2" con problemi di qualità; i processi di produzione che superano tale spessore richiedono 150W o più.
- Tempo di attività superiore a 8 ore al giorno. I tubi per hobbisti hanno una durata di circa 2,000 ore; i tubi industriali sigillati raffreddati ad acqua hanno una durata di circa 8,000-10,000 ore.
- Ripetibilità inferiore a 0.1 mm per giunzioni o incastri. I portali per hobbisti tendono a spostarsi leggermente dopo 6 mesi di utilizzo intensivo; le guide lineari industriali mantengono la posizione per anni.
La convenienza economica si basa su una produzione di 2,000 pezzi a settimana in grandi quantità. Al di sotto di tale soglia, una Glowforge Pro da 7 dollari e la sostituzione dei tubi a 300 dollari a coppia ogni 2,000 ore risultano più convenienti in termini di rapporto costo/prezzo per pezzo. Al di sopra di tale soglia, la lunga durata dei tubi e il ciclo di produzione rapido ammortizzano l'ingente investimento iniziale in 14-18 mesi.
| Volume | Fai da te (Glowforge Pro $7) | CO2 industriale da 80 W (25 dollari) | Alimentatore industriale da 150 W (45 dollari) |
|---|---|---|---|
| 100 pezzi/settimana | $ 1.20/parte (Il fai da te vince) | $ 2.10/parte | $ 3.40/parte |
| 500 pezzi/settimana | $0.85/pezzo (punto di pareggio per il fai da te) | $ 0.95/parte | $ 1.10/parte |
| 2,000 pezzi/settimana | 0.90 $/pezzo (usura del tubo) | $ 0.45/parte (vittorie industriali) | $ 0.38/parte |
| 5,000 pezzi/settimana | Capacità limitata | $ 0.32/parte | $ 0.24/parte (la categoria industriale da 150W vince) |
Il modello di costo si basa su un utilizzo delle macchine del 60%, un ammortamento di 5 anni e le tariffe del lavoro statunitensi. Sono esclusi i costi generali di stabilimento, il software e la formazione degli operatori. I prezzi si riferiscono ai preventivi degli integratori per il periodo 2025-2026.
Le macchine industriali non sono semplicemente unità fai-da-te più grandi. Le differenze hanno implicazioni sistemiche: raffreddamento ad acqua anziché a ventola, guide lineari anziché cinghie, compressore con pressione di oltre 60 PSI anziché 10, involucri di Classe 4 con accesso interbloccato. Una macchina da taglio laser CNC industriale non è solo una Glowforge fai-da-te con numeri più grandi: è una categoria di attrezzature diversa con costi operativi e requisiti di competenza differenti.
I costi non previsti per la manutenzione di lenti e ottiche di grandi dimensioni. Un operatore di Practical Machinist che utilizzava un laser CO2 industriale 1325 ha segnalato cicli di sostituzione delle lenti da 3,000 dollari durante la lavorazione diretta del truciolato; il rivestimento di catrame si accumulava più velocemente di quanto fosse possibile pulirlo. La lente è una spesa operativa, non una spesa in conto capitale, e dipende dal tipo di materiale: il tiglio pulito non deposita quasi nulla, mentre MDF e cedro rivestono le ottiche.
Applicazioni industriali del taglio laser del legno: mobili, segnaletica, imballaggi, pavimenti e produzione di legname.
Le macchine per il taglio laser industriale del legno si suddividono in 4 categorie principali di utilizzo, ognuna con specifiche diverse: potenza, dimensioni del piano di lavoro, pressione del gas e tipo di testa. Chi sceglie una soluzione di ripiego, tralasciando le specifiche più adatte, spreca capitale. Il mercato globale dei laser a CO2 ha raggiunto i 3.42 miliardi di dollari nel 2025 ed è in costante crescita, trainato principalmente dalla domanda di mobili e imballaggi.
- La produzione di mobili e armadi è realizzata con lavorazione completa di lastre su piani di lavoro da 1220x2440 mm, con spessori da 6 a 19 mm, in combinazione con software di nesting CNC – Sigmanest o EnRoute sono solo alcuni esempi. Le macchine più comuni sono a CO2 da 100-150 W con motorizzazione dell'asse Z e alimentazione automatica delle lastre.
- Per applicazioni architettoniche e per la realizzazione di pavimenti, sono necessari pannelli decorativi perforati, come ad esempio per pareti acustiche, divisori e intarsi. I pannelli monocromatici, tipicamente con una densità di CO2 di 60-150 W, presentano design che variano dalla perforazione parametrica a quella a nido d'ape.
- Per la fustellatura rotativa degli astucci pieghevoli si utilizza compensato di betulla baltica da 18-25 mm. Se eseguita correttamente, la fustella rotativa viene allineata verticalmente con una testa di taglio smussata e una potenza di 250-400 W di CO2.
- La produzione in serie di insegne personalizzate è ideale per produzioni industriali (50-300 insegne al giorno), dove il cambio automatico del piano di lavoro e la cabina di protezione di Classe 4 sono essenziali per la sicurezza dell'operatore. Per una maggiore durata all'esterno, se applicate dopo il taglio, è sempre consigliabile utilizzare finiture per legno resistenti ai raggi UV.
| Se hai bisogno… | Specifiche della macchina | Prezzo tipico (USD) |
|---|---|---|
| Produzione di mobili, pannelli 1220×2440 mm, spessore massimo 19 mm | Stampante CO2 da 150 W, piano di stampa a foglio intero, asse Z automatico | $ 35K-55K |
| Perforazioni architettoniche, 60-150W su 1500×3000mm | 100-130W CO2, letto grande | $ 28K-45K |
| Fustelle per imballaggio, compensato di betulla da 25 mm, smussature | CO2 da 300-400 W + testa smussante a 5 assi | $ 90K-180K |
| Da 50 a 200 cartelli al giorno, servizio affidabile 24 ore su 24, 7 giorni su 7. | Refrigeratore d'acqua a CO2 da 80-100 W, in contenitore di classe 4. | $ 22K-38K |
| Legno misto + acrilico + ottone | Ibrido CO2 + fibra a doppia fonte | $ 65K-120K |
Le cinque dimensioni che differenziano le macchine da taglio laser industriali da quelle per hobbisti sono la potenza del tubo (40 W per uso domestico o 150-500 W per uso industriale), la corsa del piano di lavoro (12-20 cm contro 48-96 cm e oltre), l'assistenza pneumatica (pompa da 10 PSI contro compressore da 60+ PSI con integrazione con l'impianto pneumatico), la messa a fuoco automatica (messa a fuoco manuale contro messa a fuoco automatica con visione artificiale) e la protezione di sicurezza (Classe 1 aperta contro Classe 4 con interblocco). La mancanza di una qualsiasi di queste caratteristiche è significativa: un tubo da 300 W montato su un sistema a portale leggero produrrà vibrazioni e interferenze nel taglio; un laser di Classe 4 senza una vera protezione di sicurezza non è conforme alle normative antincendio e FFA.
I prodotti per sistemi laser per applicazioni su legno includono i laser CO2 industriali UDTECH, utilizzati per la segnaletica, gli imballaggi e la realizzazione di mobili in legno. Confronta le macchine per incisione su legno, i sistemi CO2 per la filiera produttiva o le macchine da taglio laser CNC nel catalogo completo.
Tendenze del taglio laser del legno nel 2026: messa a fuoco automatica tramite IA, sorgenti ibride, formati più grandi
Ecco quattro tendenze globali che plasmeranno la tecnologia di incisione e taglio laser del legno fino al 2026. La maggior parte di esse influenza principalmente gli acquirenti del settore industriale più che gli hobbisti, ma tenersi aggiornati su queste tendenze aiuta entrambi ad attendere il momento giusto per l'acquisto.
Tendenza 1: Calibrazione automatica della messa a fuoco basata sull'intelligenza artificiale. I sistemi laser a CO2 e a fibra sono ora dotati di calibrazione della messa a fuoco basata sulla visione artificiale, che rileva automaticamente la specie e lo spessore del legno, regolando poi automaticamente potenza, pressione del gas e messa a fuoco per ogni progetto. Trotec ed Epilog hanno aperto la strada all'adozione di questa tecnologia; i modelli di fascia media (15-25 dollari) si stanno adeguando entro il 2026.
Tendenza 2: Macchina laser ibrida a doppia sorgente CO2/fibra. Oggi, l'investimento più intelligente per qualsiasi produzione rapida su legno, acrilico, ottone e acciaio sottile è il sistema combinato che integra le due sorgenti in un unico impianto dal costo di 60-100 dollari. Un costo giustificato per aziende di segnaletica o imballaggio.
Tendenza 3: Laser per hobbisti di dimensioni maggiori (1300-900 mm). Partendo da marchi cinesi, XTool, Glowforge e OMTech stanno lanciando piani di lavoro più grandi, mentre sono necessari miglioramenti alla potenza del tubo e all'assistenza pneumatica per raggiungere i prezzi e la qualità industriali.
Tendenza 4: Assistenza pneumatica automatica a circuito chiuso. Regolazione automatica del flusso d'aria (CFM) e della pressione del compressore in base al tipo di materiale, automatizzando le competenze dell'operatore.
Le prime ricerche indicano la direzione del taglio laser del legno: il volume di ricerca del termine ("taglio laser del legno") è cresciuto del 22% su base annua (da 8,100 al mese nell'aprile 2025 a 9,900 nell'aprile 2026, DataForSEO Live API ), spinto principalmente dall'ingresso nel mercato dei produttori, ma anche dalle piccole imprese che effettuano aggiornamenti. I sistemi industriali di taglio del legno cresceranno a un tasso di crescita annuo composto (CAGR) di circa il 9.7% fino al 2032, secondo le previsioni del settore.
Le aziende che necessitano di una programmazione flessibile per oltre 40 ore settimanali e di un ciclo di lavoro più intenso possono contare sui sistemi industriali attuali, che presentano solo miglioramenti incrementali come l'autofocus o piani di lavoro più ampi; per gli hobbisti e i progetti del fine settimana, le opzioni con laser a diodi da 20-40 W sono più adatte. Per le piccole e medie imprese che operano dalle 10 alle 30 ore settimanali, è consigliabile posticipare l'acquisto di apparecchiature ibride a doppia sorgente di 6 mesi, oppure acquistare laser CO2 da 80 W o superiori approfittando dei prezzi di fine vita.
Domande frequenti
D: È possibile tagliare il legno con il laser?
Visualizza risposta
D: Qual è lo spessore massimo del legno che si può tagliare con il laser?
Visualizza risposta
D: Qual è il legno migliore per l'incisione laser rispetto al taglio?
Visualizza risposta
D: Qual è la differenza tra il taglio laser e la fresatura CNC del legno?
Visualizza risposta
D: Il legno tagliato al laser è costoso su scala industriale?
Visualizza risposta
D: Il legno tagliato al laser può essere dotato di cerniere flessibili?
Visualizza risposta
D: Quali sono gli svantaggi del taglio laser del legno?
Visualizza risposta
D: Le macchine per incisione laser tagliano anche il legno?
Visualizza risposta
Informazioni su questa guida
Questa guida è stata sviluppata dal team di ingegneri di UDTECH, attingendo a oltre 15 anni di esperienza nella progettazione di sistemi di marcatura laser e a CO2 per applicazioni industriali su legno, alimenti, carta e plastica. Le nostre macchine vengono spedite in oltre 100 paesi e sono utilizzate nella produzione di mobili, segnaletica e imballaggi. Le tabelle delle impostazioni di taglio qui riportate riflettono i nostri test interni di controllo qualità su lotti di compensato di tiglio, acero duro, noce e betulla baltica dal 2024 al 2026, oltre ai report sul campo degli operatori di aziende di segnaletica e piccole realtà produttive che utilizzano le nostre apparecchiature di marcatura laser.
Perché abbiamo scritto questa guida
La maggior parte delle guide per il taglio laser del legno si rivolge esclusivamente agli appassionati del fai-da-te o agli acquirenti industriali, lasciando senza una vera soluzione il pubblico intermedio (venditori su Etsy che passano alla piccola produzione, aziende di insegne che superano la capacità delle macchine per hobbisti). Questa guida colma tale lacuna. Le tabelle delle impostazioni in H2-4 provengono dai nostri registri di controllo qualità del periodo 2024-2026 relativi alle saldatrici a CO2 da 80W e 150W spedite dal nostro stabilimento di Hangzhou; i dati economici in H2-7 riflettono i preventivi degli integratori statunitensi del periodo 2025-2026. Se notate un prezzo o uno spessore non aggiornati, contattateci: aggiorniamo questa guida trimestralmente.
Riferimenti e fonti
- OSHA 29 CFR 1910.1048 — Standard per la formaldeide (0.75 ppm 8h TWA) — Amministrazione statunitense per la sicurezza e la salute sul lavoro
- OSHA 29 CFR 1910.94 — Ventilazione, esposizione alla polvere di legno sul luogo di lavoro — Amministrazione statunitense per la sicurezza e la salute sul lavoro
- ANSI Z136.1-2022 — Norma nazionale americana per l'uso sicuro dei laser — Laser Institute of America
- Servizio forestale del Dipartimento dell'Agricoltura degli Stati Uniti (USDA) - Valori di densità del legno 2023 — Dipartimento dell'Agricoltura degli Stati Uniti, Laboratorio dei Prodotti Forestali
- USDA FPL — Stima della durezza Janka a partire dalla densità relativa — Laboratorio statunitense per i prodotti forestali
- Previsione tramite rete neurale artificiale (ANN) della potenza del laser, della velocità di taglio e del numero di passaggi per il taglio del legno con laser CO2. — PMC NIH (sottoposto a revisione paritaria)
- Sintomi respiratori dovuti all'esposizione professionale alla formaldeide — PMC NIH (sottoposto a revisione paritaria)
- Determinazione delle proprietà termiche di campioni di legno di faggio e di abete — BioResources, NC State University (2024)
- Dimensioni del mercato dei laser a CO2, crescita, tendenze, rapporto fino al 2034 — Fortune Business Insights (dati di settore)
- Standard EPA sulle emissioni di formaldeide per i prodotti in legno composito (TSCA Titolo VI) — Agenzia statunitense per la protezione dell'ambiente
Articoli Correlati
- Macchina per marcatura laser su legno: incisione per la produzione di segnaletica su larga scala.
- Sistemi di marcatura laser CO2 per legno industriale e imballaggi
- Macchina per il taglio laser di alberi: lavorazione di legname e tronchi in grandi quantità
- Catalogo di macchine da taglio laser CNC industriali